 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
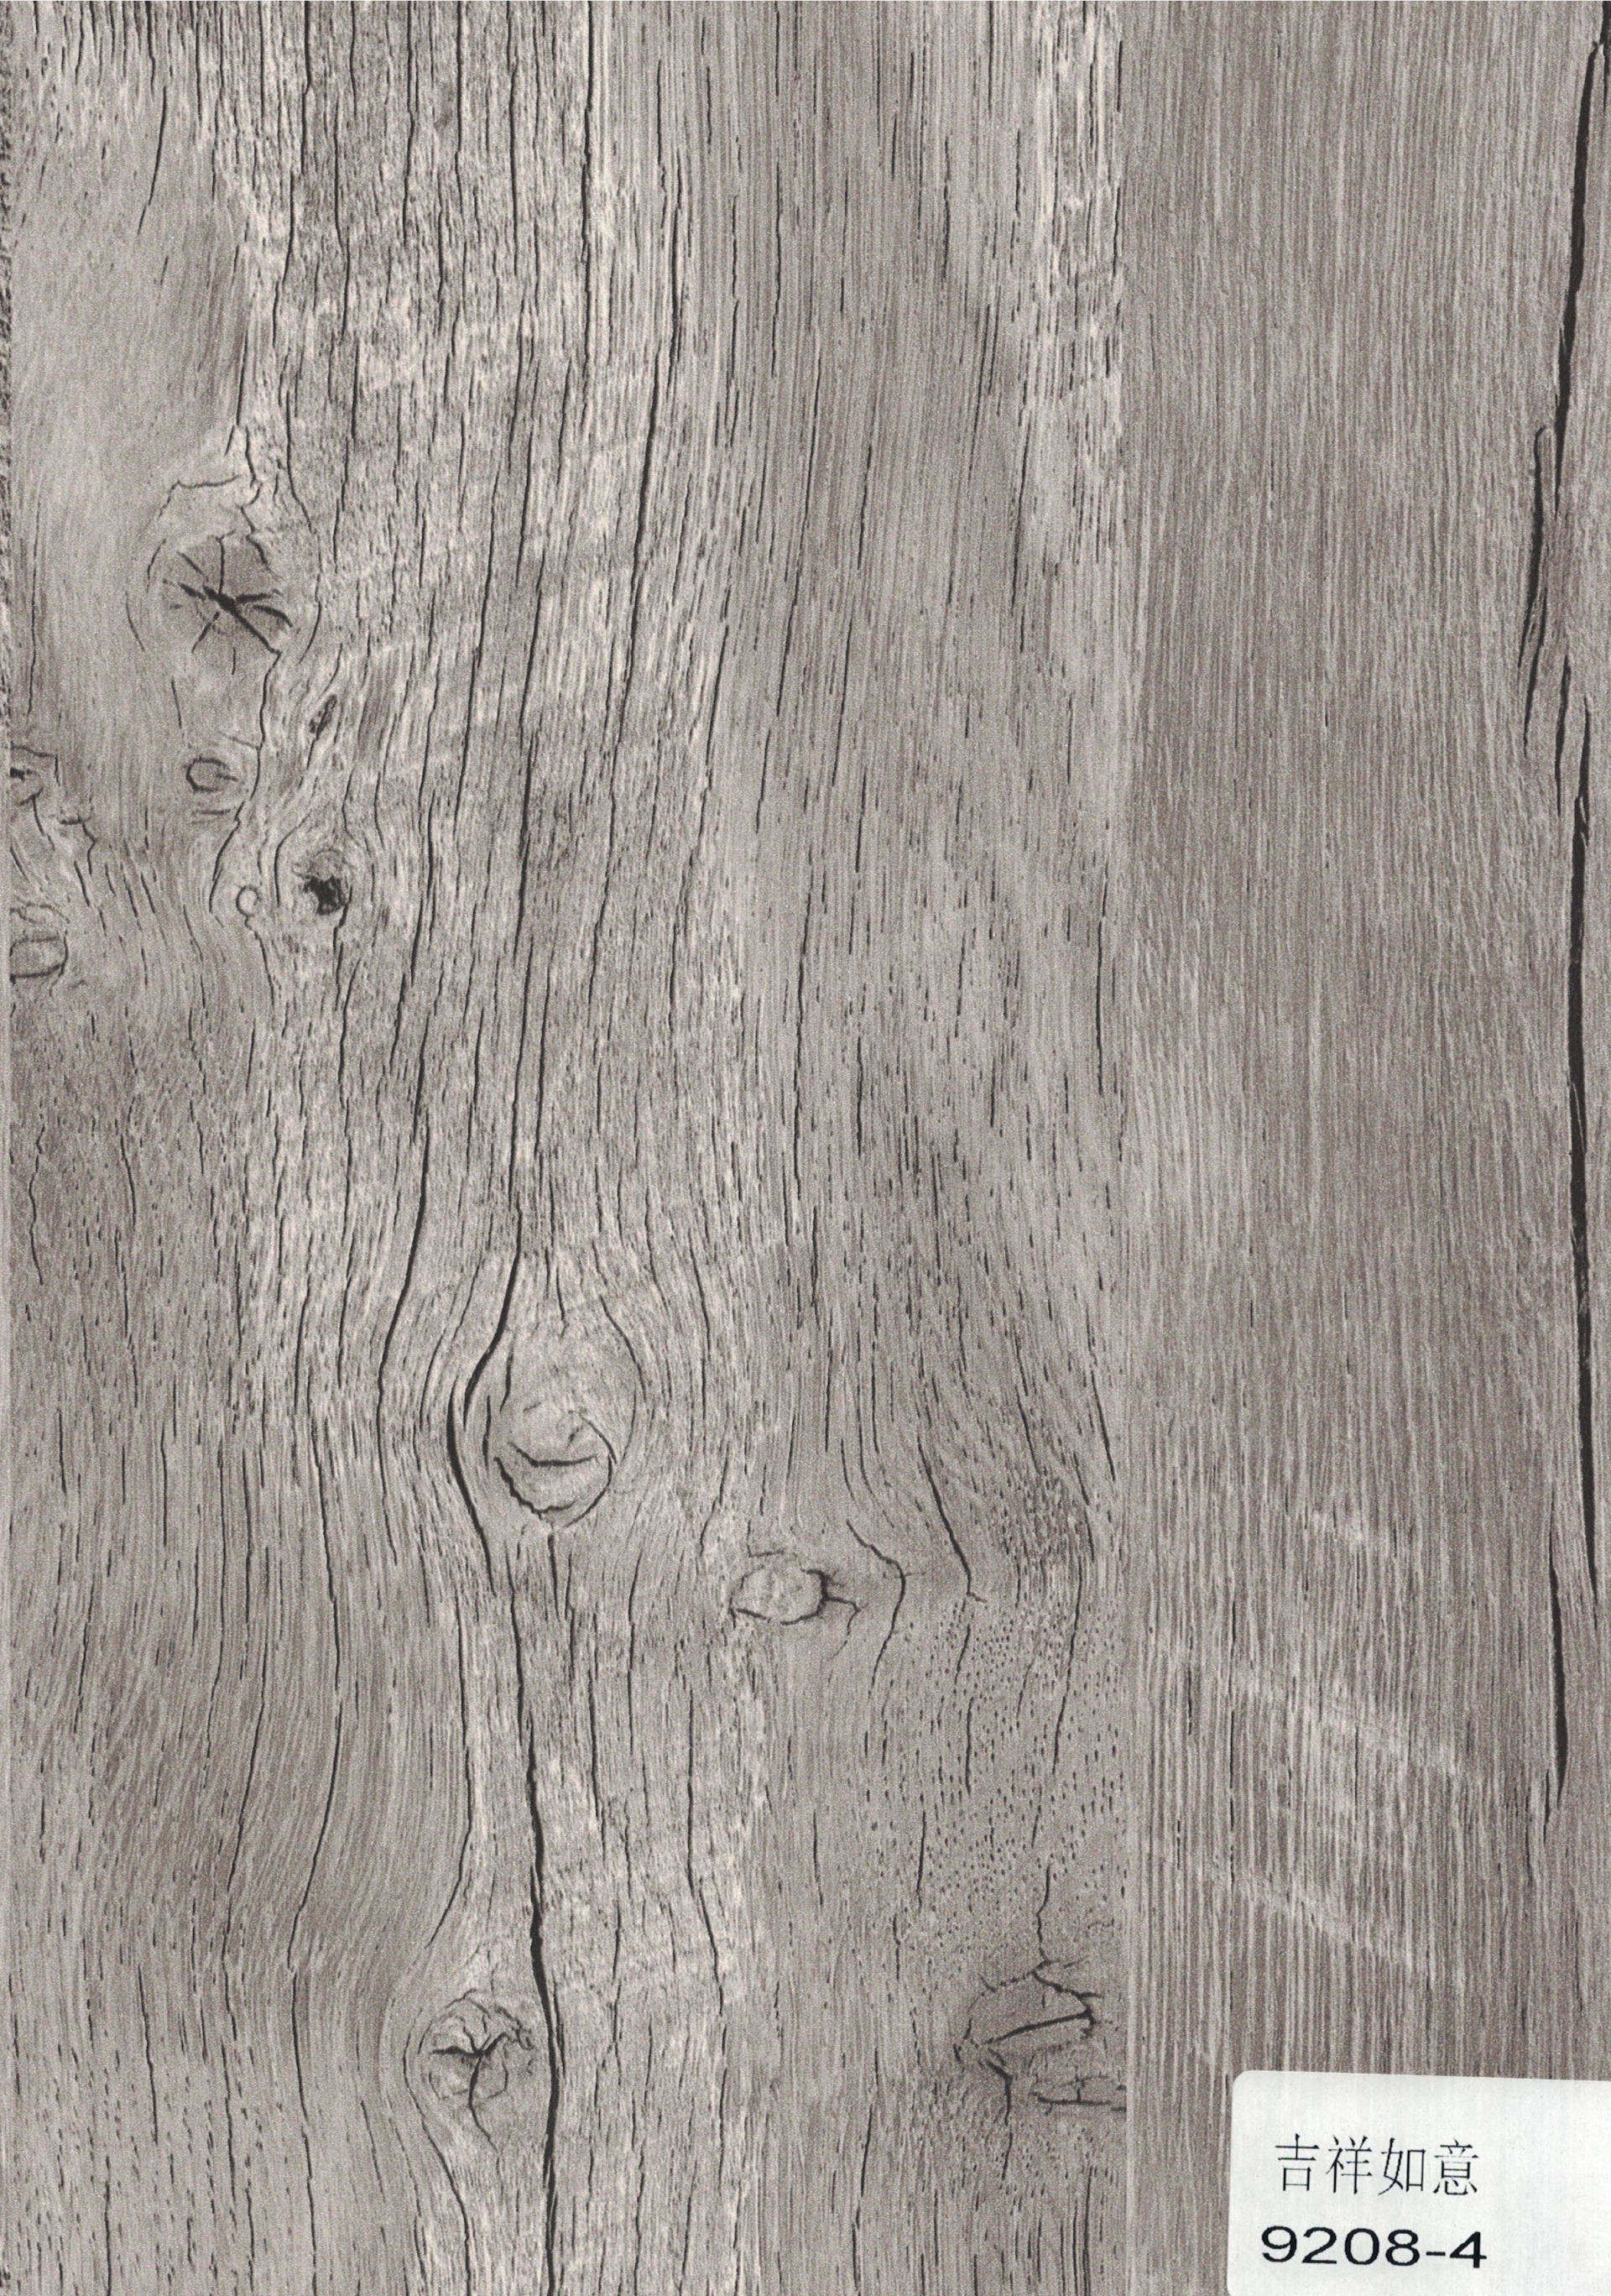
Q1: Was genau ist Melamin-Dekorpapier? Und in welcher Beziehung steht es zu „melaminbeschichteten Platten“?
A1: Melamin-Dekorpapier, fachlich melaminimprägniertes Harzfilmpapier, ist ein einfarbiges Trägerpapier oder bedrucktes Dekorpapier, das mit Melamin-Formaldehyd-Harz (sowie Harnstoff-Formaldehyd-Harzen usw.) imprägniert und bis zu einem bestimmten Grad getrocknet wird, sodass es einen bestimmten Harzgehalt und Gehalt an flüchtigen Bestandteilen aufweist. Unter Wärme und Druck kann es miteinander oder mit einem Holzwerkstoffträger verkleben.
Das Dekorpapier selbst ist kein Endprodukt, sondern ein Zwischenmaterial. Es muss durch ein Hochtemperatur-Hochdruck-Pressverfahren fest mit einem Holzwerkstoffträger (Spanplatte, MDF, Sperrholz usw.) verbunden werden, um erst dann die endgültig verwendete „melaminbeschichtete Platte“ zu bilden (im Markt auch als lackfreie Platte oder ökologische Platte bezeichnet).
Q2: Entspricht die Umweltklasse des Dekorpapiers der Umweltklasse der fertigen beschichteten Platte?
A2: Das kann nicht einfach gleichgesetzt werden. Die Formaldehydemission der fertigen beschichteten Platte wird durch zwei Quellen bestimmt: die Formaldehydemission des Trägermaterials selbst und das freie Formaldehyd, das im Imprägnierharz des Dekorpapiers verbleibt. Das Dekorpapier ist nur ein Glied.
Nach der aktuellen nationalen Norm GB/T 39600—2021 wird die Formaldehydemission von Holzwerkstoffen und deren Produkten für den Innenbereich eingeteilt in: Klasse E1 (≤0,124 mg/m³), Klasse E0 (≤0,050 mg/m³) und Klasse ENF (≤0,025 mg/m³). Das Dekorpapier selbst kann einen niedrigen Formaldehydgehalt erreichen, aber ob das Endprodukt E0 oder ENF erreicht, hängt vom Gesamtergebnis aus Träger + Dekorpapier + Pressprozess ab. Bei der Beschaffung sollte ein Prüfbericht der fertigen beschichteten Platte angefordert werden, nicht nur die Datenblattangaben des Dekorpapiers.
Q3: Welche technischen Kennwerte müssen bei der Beschaffung von Dekorpapier bestätigt werden?
A3: Es gibt drei Kernkennwerte: Harzgehalt (Imprägniermenge), Gehalt an flüchtigen Bestandteilen und Vorhärtungsgrad.
Harzgehalt bezeichnet den Harzanteil im Papier und beeinflusst direkt die Oberflächendichte, Abriebfestigkeit und Haftung nach dem Pressen. In industriellen Beschaffungsanforderungen liegt der übliche Bereich bei einer Abweichung von ±10 % vom angegebenen Wert.
Gehalt an flüchtigen Bestandteilen bezeichnet die nach der Trocknung verbleibende Feuchtigkeit und flüchtigen Stoffe im Papier. Ist er zu niedrig, ist die Fließfähigkeit des Harzes beim Pressen unzureichend; ist er zu hoch, können Wasserflecken oder Blasen auf der Plattenoberfläche entstehen. Der übliche Regelbereich liegt bei 5 %–9 %.
Vorhärtungsgrad bezeichnet den Grad der bereits während der Imprägnierung und Trocknung erfolgten Härtung des Harzes. Ist er zu niedrig, fließt das Harz beim Pressen übermäßig; ist er zu hoch, ist die Fließfähigkeit unzureichend und die Oberflächenebenheit leidet. Der übliche Bereich liegt bei 10 %–70 %.
Diese drei Kennwerte müssen innerhalb derselben Charge und derselben Bahn gleichmäßig sein, andernfalls können nach dem Pressen lokale Fehler auftreten.
Q4: Was verursacht „Trockenblumen“ (undurchsichtige weiße Flecken) nach dem Pressen?
A4: „Trockenblumen“ sind undurchsichtige weiße Flecken auf der Oberfläche der beschichteten Platte. Die grundlegende Ursache ist eine unzureichende Fließfähigkeit oder unzureichende Fließzeit des Leims (Harzes), sodass das Harz lokal nicht vollständig verläuft und die Mikroporen der Trägeroberfläche nicht füllt, wodurch nach dem Aushärten weiße Flecken entstehen.
Häufige Auslöser sind: zu niedriger Harzgehalt oder ungleichmäßige Verteilung, zu hoher Vorhärtungsgrad mit verringerter Fließfähigkeit, unzureichende Presstemperatur oder unzureichender Pressdruck, sodass das Harz nicht ausreichend verläuft. Dies ist kein einseitiges Problem des Trägers oder des Papiers; es muss gleichzeitig an beiden Enden – Imprägnierprozess und Pressparameter – untersucht werden.
Q5: In welchem Zusammenhang stehen Rissbildungen (Haarrisse) auf der Oberfläche der beschichteten Platte mit dem Dekorpapier?
A5: Rissbildung zeigt sich üblicherweise als feine Risse auf der Plattenoberfläche. Die Ursachen sind vielfältig, aber die mit dem Dekorpapier zusammenhängenden Faktoren sind vor allem: zu niedriger Harzgehalt, der zu unzureichender Festigkeit der Deckschicht und niedriger Abreißfestigkeit führt; sowie zu hoher Vorhärtungsgrad oder zu lange Lagerzeit, wodurch die Fließ- und Verlaufseigenschaften des Harzes abnehmen.
Darüber hinaus können zu hohe Presstemperaturen oder ungleichmäßige Temperaturen der Formoberfläche Rissbildungen begünstigen. Daher ist die Rissbildung als Ergebnis des Zusammenwirkens von Dekorpapier-Kennwerten, Trägerzustand und Pressprozess zu betrachten und nicht allein auf einen Werkstoff zurückzuführen.
Q6: Wie sollte Dekorpapier gelagert werden? Welche Folgen hat unsachgemäße Lagerung?
A6: Das imprägnierte und getrocknete Harzfilmpapier ist hygroskopisch; unsachgemäße Lagerung beeinträchtigt die Verwendung unmittelbar. In der industriellen Praxis werden folgende Lagerbedingungen empfohlen: Temperatur 20 °C–25 °C, relative Luftfeuchtigkeit 55 %–65 %, und die Verpackung muss versiegelt bleiben.
Bei zu hoher Luftfeuchtigkeit im Lager nimmt das Harzfilmpapier Feuchtigkeit auf, was zum Verkleben der Papierbahnen und dazu führt, dass die Rolle nicht mehr normal abgewickelt werden kann; gleichzeitig verändert sich der Gehalt an flüchtigen Bestandteilen, und beim Pressen können Blasen, Delaminierung oder ungleichmäßiger Glanz auftreten. Eine nicht vollständig verbrauchte Rolle sollte sofort wieder versiegelt und in ein Lager mit konstanter Temperatur und Luftfeuchtigkeit zurückgebracht werden.
Q7: Gilt beim Dekorpapier „je dicker, desto besser“ oder „je mehr Harz, desto besser“?
A7: Beides sind keine absoluten Maßstäbe. Die Leistung des Dekorpapiers hängt von der Gesamtkombination aus Flächengewicht des Trägerpapiers, Harzgehalt, Harztyp und Aushärtungsqualität ab, nicht von der Maximierung eines einzelnen Kennwerts.
Ein zu hoher Harzgehalt kann zwar die Oberflächendichte erhöhen, erschwert aber die Kontrolle der Harzfließfähigkeit und erhöht das Risiko von Harzaustritt beim Pressen; ein zu niedriger Harzgehalt erhöht die Oberflächenporosität und senkt Abriebfestigkeit und Haftung. Auch das Flächengewicht des Trägerpapiers muss zum angestrebten Oberflächeneffekt passen – ein zu dickes Trägerpapier kann auf dünnen Trägern zusätzliche Spannungen verursachen. Sinnvoll ist es, den für diese Charge vorgesehenen Kennwertebereich entsprechend dem Endverwendungszweck (Möbeloberflächen, Fußböden, Türblätter usw.) und dem Trägertyp mit dem Lieferanten abzustimmen, statt eine einzelne Kennzahl zu maximieren.
Q8: Gibt es einheitliche Standards für Presstemperatur und Pressdruck? Warum unterscheiden sich die Parameter verschiedener Lieferanten?
A8: Es gibt keine branchenweit einheitlich festen Parameter. Presstemperatur, Pressdruck und Presszeit hängen vom Trägertyp und dessen Dicke, vom Harzsystem und Vorhärtungsgrad des Dekorpapiers sowie vom angestrebten Oberflächeneffekt (Hochglanz, Matt, Synchronprägung usw.) ab.
In veröffentlichten Prozessunterlagen sind breite Bereiche zu finden: Die Presstemperatur reicht von 120 °C bis über 200 °C, der Druck von 1,2 MPa bis 13 MPa, die Zeit von wenigen Sekunden bis mehreren Minuten – entsprechend unterschiedlichen Produktsystemen und Anlagenbedingungen. Daher sind die vom Lieferanten angegebenen Parameter als Empfehlungswerte unter seinen spezifischen Bedingungen von Träger, Anlage und Dekorpapiercharge zu betrachten. Bei der ersten Verwendung muss der tatsächliche Effekt durch einen Pressversuch bestätigt werden; eine direkte Übertragung auf andere Träger oder andere Dekorpapierchargen ist nicht zulässig.
Q9: Wie lässt sich die Qualitätsstabilität einer Charge Dekorpapier beurteilen?
A9: Neben der Prüfung der vom Lieferanten bereitgestellten Messdaten zu Harzgehalt, flüchtigen Bestandteilen und Vorhärtungsgrad ist die Chargenkonsistenz aussagekräftiger als der Absolutwert einer einzelnen Charge.
Innerhalb derselben Dekorausführung und derselben Charge sollte die Schwankungsbreite der drei Kennwerte möglichst gering sein; zwischen verschiedenen Chargen ist zu prüfen, ob sich Harzsystem und Herkunft des Trägerpapiers geändert haben. Hinsichtlich des Erscheinungsbildes sind Farbabweichung, Flecken, Blindstellen und Druckregisterfehler zu beachten – die Verbandsnorm verlangt, dass Farbabweichungen „nicht deutlich“ und Flecken „nicht zulässig“ sind. Bei Projekten, die eine chargenübergreifende Verwendung erfordern (z. B. große Aufträge für maßgefertigte Möbel), sollte der Lieferant Rückstellmuster bereitstellen, die bei jeder Warenlieferung verglichen werden.
Q10: Wird die „Abriebfestigkeit“ des Dekorpapiers durch das Papier selbst bestimmt?
A10: Nicht ausschließlich. Das Dekorpapier kann eine Oberflächenrezeptur mit verschleißfesten Materialien (wie Aluminiumoxid) bereitstellen, aber die endgültige Oberflächenabriebfestigkeit entsteht erst nach dem Pressen und Aushärten und hängt von der Vernetzungsdichte des Harzes, der Gleichmäßigkeit der Verteilung der verschleißfesten Materialien und davon ab, ob der Pressprozess das Harz vollständig zum Verlaufen und Aushärten gebracht hat.
Daher ist die Abriebfestigkeit anhand der Prüfergebnisse der fertigen beschichteten Platte nach dem Pressen zu bewerten. Dasselbe Dekorpapier kann bei unterschiedlichen Trägern und Pressbedingungen unterschiedliche Abriebfestigkeiten des Endprodukts ergeben.
Zusammenfassung: Worauf bei der Beschaffung von Dekorpapier am meisten zu achten ist
Melamin-Dekorpapier ist ein „Halbfertigprodukt“. Seine endgültige Leistung wird gemeinsam bestimmt durch die Auslegung von Trägerpapier und Harzrezeptur, die Steuerung von Imprägnier- und Trocknungsprozess, die Einhaltung der Lagerbedingungen und die Abstimmung mit dem Pressprozess. Die Beschaffungsentscheidung sollte nicht allein auf Dekor und Stückpreis basieren, sondern gleichzeitig bestätigen:
-
Messwerte und Gleichmäßigkeit von Harzgehalt, flüchtigen Bestandteilen und Vorhärtungsgrad;
-
ob der Lieferant Rückstellmuster und Prüfdaten je Charge bereitstellt;
-
den passenden Trägertyp und das empfohlene Pressfenster für dieses Dekorpapier;
-
den Umweltprüfbericht der fertigen beschichteten Platte (nicht nur die Daten des Dekorpapiers).