 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
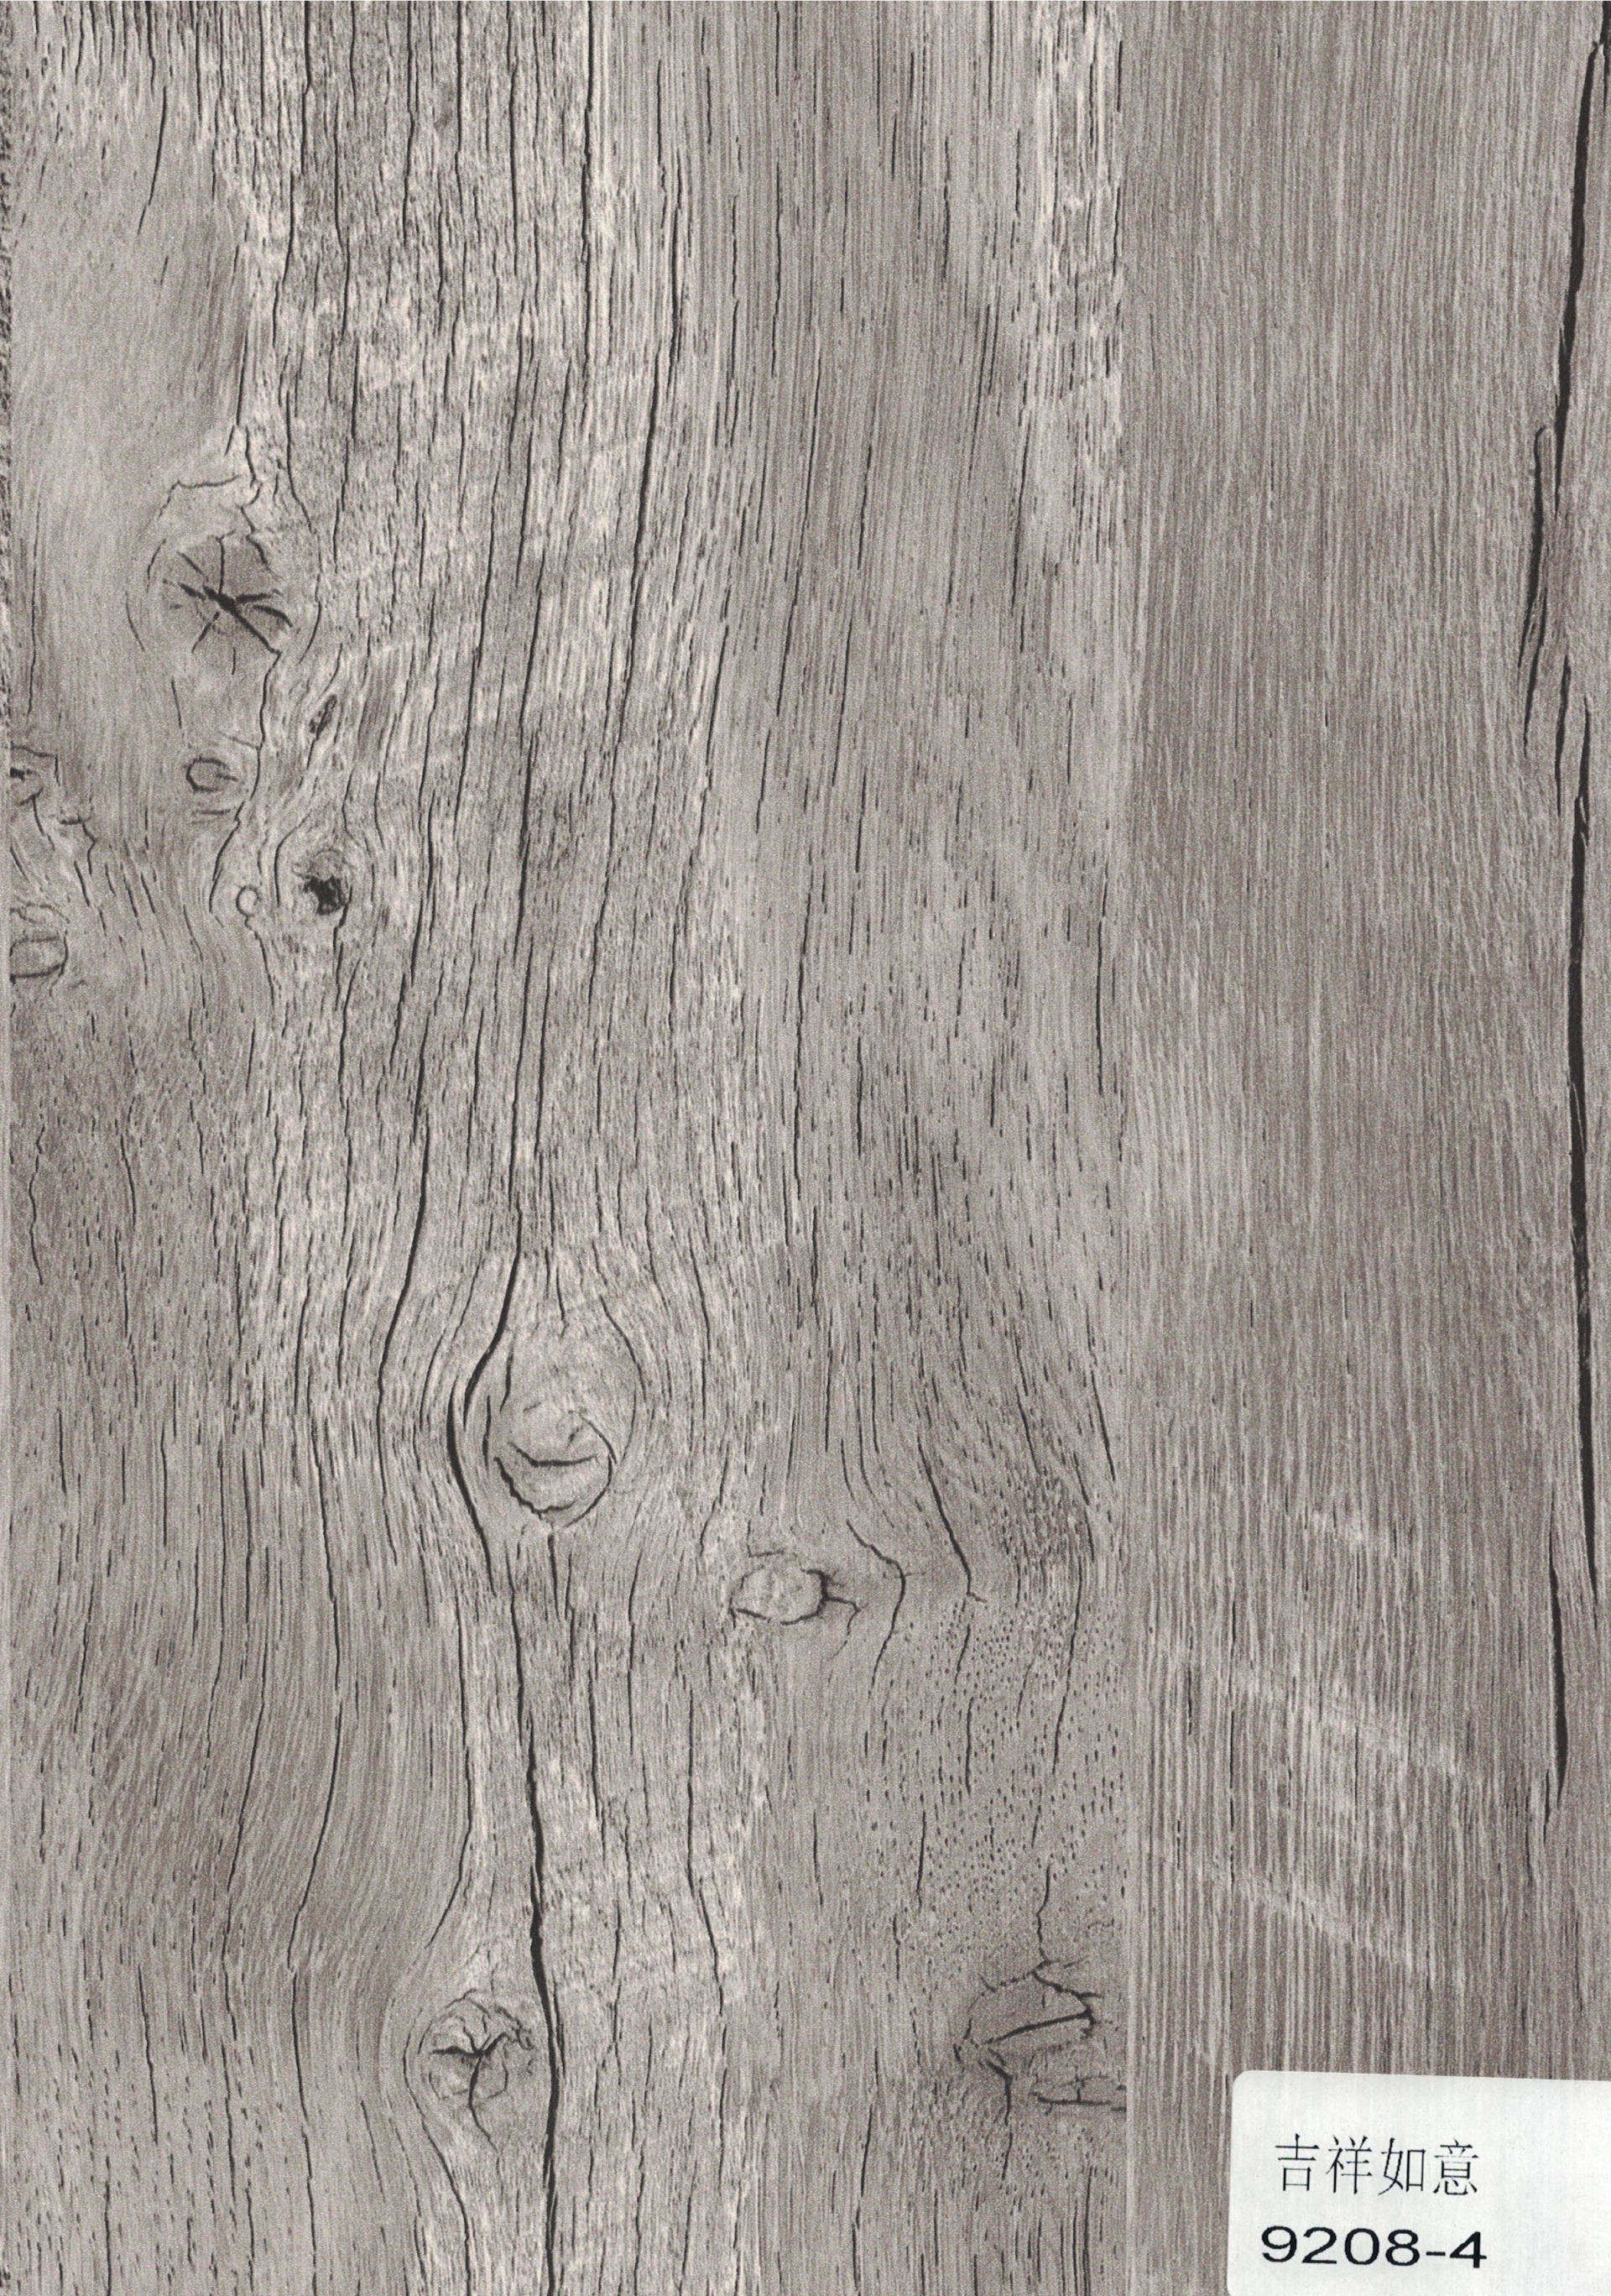
Q1: ¿Qué es exactamente el papel decorativo melamínico? ¿Y qué relación tiene con los "paneles revestidos con melamina"?
A1: El papel decorativo melamínico, cuyo nombre técnico es papel film resinoso impregnado con melamina, es un papel base liso o un papel decorativo impreso que ha sido impregnado con resina de melamina-formaldehído (y resinas de urea-formaldehído, etc.) y secado hasta un grado determinado, de modo que presenta un contenido de resina y un contenido de volátiles especificados. Bajo calor y presión, puede adherirse a sí mismo o a un sustrato derivado de la madera.
El papel decorativo en sí no es un producto final, sino un material intermedio. Debe unirse firmemente a un sustrato derivado de la madera (aglomerado, MDF, contrachapado, etc.) mediante un proceso de prensado a alta temperatura y alta presión para formar el "panel revestido con melamina" que se utiliza en la aplicación final (también conocido comúnmente en el mercado como tablero sin pintura o tablero ecológico).
Q2: ¿El grado ambiental del papel decorativo equivale al grado ambiental del panel revestido terminado?
A2: No pueden equipararse sin más. La emisión de formaldehído del panel revestido terminado está determinada conjuntamente por dos fuentes: la emisión de formaldehído del propio sustrato y el formaldehído libre remanente en la resina de impregnación del papel decorativo. El papel decorativo es solo un eslabón.
Según la norma nacional vigente GB/T 39600—2021, la emisión de formaldehído de los tableros derivados de la madera y sus productos para uso interior se clasifica en: grado E1 (≤0,124 mg/m³), grado E0 (≤0,050 mg/m³) y grado ENF (≤0,025 mg/m³). El papel decorativo en sí puede alcanzar un contenido bajo de formaldehído, pero que el producto terminado alcance E0 o ENF depende del resultado conjunto de sustrato + papel decorativo + proceso de prensado. En la compra debe solicitarse el informe de ensayo del panel revestido terminado, no solo los datos de la ficha técnica del papel decorativo.
Q3: Al comprar papel decorativo, ¿qué indicadores técnicos deben confirmarse?
A3: Hay tres indicadores fundamentales: contenido de resina (cantidad de impregnación), contenido de volátiles y grado de pre-curado.
El contenido de resina refleja la cantidad de resina en el papel e influye directamente en la densidad superficial, la resistencia a la abrasión y la adherencia tras el prensado. En los requisitos de compra industrial, el rango habitual es una desviación de ±10% respecto al valor indicado.
El contenido de volátiles refleja la humedad y las materias volátiles remanentes en el papel tras el secado. Si es demasiado bajo, la fluidez de la resina durante el prensado es insuficiente; si es demasiado alto, pueden formarse marcas de agua o burbujas en la superficie del panel. El rango habitual de control es 5%–9%.
El grado de pre-curado refleja el grado de curado que ya se ha producido durante la etapa de impregnación y secado. Si es demasiado bajo, la resina fluye en exceso durante el prensado; si es demasiado alto, la fluidez es insuficiente y se ve afectada la planitud superficial. El rango habitual es 10%–70%.
Estos tres indicadores deben ser uniformes dentro del mismo lote y del mismo ancho de hoja; de lo contrario, es probable que aparezcan defectos localizados tras el prensado.
Q4: ¿Qué causa las "flores secas" (puntos blancos opacos) después del prensado?
A4: Las "flores secas" son puntos blancos opacos en la superficie del panel revestido. La causa fundamental es una fluidez insuficiente o un tiempo de flujo insuficiente del adhesivo (resina), de modo que la resina no se extiende completamente de forma local y no rellena los microporos de la superficie del sustrato, formando puntos blancos tras el curado.
Los desencadenantes habituales incluyen: contenido de resina bajo o distribución desigual, grado de pre-curado elevado que reduce la fluidez, y temperatura o presión de prensado insuficientes que impiden que la resina fluya lo suficiente. No se trata de un problema aislado del sustrato o del papel; debe investigarse simultáneamente desde ambos extremos: el proceso de impregnación y los parámetros de prensado.
Q5: ¿Qué relación existe entre las grietas (fisuras) en la superficie del panel revestido y el papel decorativo?
A5: El agrietamiento suele manifestarse como fisuras finas en la superficie del panel. Hay más de una causa, pero los factores relacionados con el papel decorativo incluyen principalmente: contenido de resina demasiado bajo, que provoca una resistencia insuficiente de la capa de revestimiento y una baja resistencia al despegue; y grado de pre-curado demasiado alto o período de almacenamiento demasiado largo, que reduce la capacidad de flujo y nivelación de la resina.
Además, una temperatura de prensado excesivamente alta o una temperatura desigual en la superficie del molde también pueden inducir agrietamiento. Por lo tanto, el agrietamiento debe considerarse el resultado de la acción conjunta de los indicadores del papel decorativo, el estado del sustrato y el proceso de prensado, y no puede atribuirse a un solo material.
Q6: ¿Cómo debe almacenarse el papel decorativo? ¿Qué consecuencias tiene un almacenamiento inadecuado?
A6: El papel film resinoso impregnado y secado es higroscópico, y un almacenamiento inadecuado afecta directamente a su uso. En la práctica industrial, las condiciones de almacenamiento recomendadas son: temperatura 20°C–25°C, humedad relativa 55%–65%, y el envase debe mantenerse sellado.
Si la humedad del almacén es demasiado alta, el papel film resinoso absorbe humedad, lo que provoca que las hojas se peguen y no puedan desenrollarse normalmente; al mismo tiempo, el contenido de volátiles cambia y pueden aparecer burbujas, delaminación o brillo desigual durante el prensado. Cualquier rollo parcialmente utilizado debe volver a sellarse de inmediato y devolverse a un almacén de temperatura y humedad constantes.
Q7: ¿El papel decorativo es "cuanto más grueso mejor" o "cuanto más resina mejor"?
A7: Ninguno de los dos es un estándar absoluto. El rendimiento del papel decorativo depende de la combinación global del gramaje del papel base, el contenido de resina, el tipo de resina y la calidad del curado, y no de maximizar un solo indicador.
Si el contenido de resina es demasiado alto, la densidad superficial puede mejorar, pero el control de la fluidez de la resina se vuelve más difícil y aumenta el riesgo de rebose de resina durante el prensado; si es demasiado bajo, aumenta la porosidad superficial y disminuyen la resistencia a la abrasión y la adherencia. El gramaje del papel base también debe coincidir con el efecto superficial objetivo: un papel base demasiado grueso puede introducir tensiones adicionales en sustratos delgados. El enfoque razonable es confirmar con el proveedor el rango de indicadores de diseño para ese lote según el uso final (superficies de muebles, suelos, paneles de puerta, etc.) y el tipo de sustrato, en lugar de perseguir la maximización de un único valor.
Q8: ¿Existen estándares unificados para la temperatura y la presión de prensado? ¿Por qué diferentes proveedores proporcionan parámetros distintos?
A8: No existen parámetros fijos unificados en toda la industria. La temperatura, la presión y el tiempo de prensado dependen del tipo y espesor del sustrato, del sistema de resina y del grado de pre-curado del papel decorativo, así como del efecto superficial objetivo (alto brillo, mate, textura sincronizada, etc.).
En documentos técnicos publicados puede observarse un amplio rango: temperatura de prensado desde 120°C hasta más de 200°C, presión desde 1,2 MPa hasta 13 MPa, y tiempo desde unos segundos hasta varios minutos, correspondientes a diferentes sistemas de producto y condiciones de equipo. Por lo tanto, los parámetros proporcionados por el proveedor deben considerarse valores recomendados bajo sus condiciones específicas de sustrato, equipo y lote de papel decorativo. En el primer uso, debe confirmarse el efecto real mediante un prensado de prueba, y no deben aplicarse directamente a sustratos diferentes o a lotes diferentes de papel decorativo.
Q9: ¿Cómo puede juzgarse la estabilidad de calidad de un lote de papel decorativo?
A9: Además de verificar los datos de ensayo de contenido de resina, contenido de volátiles y grado de pre-curado proporcionados por el proveedor, la consistencia entre lotes merece más atención que el valor absoluto de un solo lote.
Dentro del mismo decorativo y del mismo lote, el rango de fluctuación de los tres indicadores debe ser lo más pequeño posible; entre lotes diferentes, debe confirmarse si han cambiado el sistema de resina y la fuente del papel base. En cuanto al aspecto, deben tenerse en cuenta la diferencia de color, las manchas, los puntos ciegos y los errores de registro de impresión: la norma de grupo exige que la diferencia de color no sea "obvia" y que las manchas "no estén permitidas". Para proyectos que requieren un uso combinado de varios lotes (por ejemplo, pedidos grandes de muebles a medida), se recomienda solicitar al proveedor muestras de retención y compararlas a la llegada de cada lote.
Q10: ¿La "resistencia a la abrasión" del papel decorativo está determinada por el propio papel?
A10: No únicamente. El papel decorativo puede proporcionar una formulación de capa superficial que contenga materiales resistentes al desgaste (como óxido de aluminio), pero la resistencia a la abrasión superficial final se forma solo después del prensado y curado, y depende de la densidad de reticulación de la resina, de la uniformidad de distribución de los materiales resistentes al desgaste y de si el proceso de prensado ha permitido que la resina fluya completamente y cure por completo.
Por lo tanto, la resistencia a la abrasión debe evaluarse según los resultados de ensayo de abrasión del panel revestido terminado después del prensado. El mismo papel decorativo puede producir una resistencia a la abrasión diferente en el producto terminado bajo sustratos y condiciones de prensado diferentes.
Resumen: en qué centrarse más al comprar papel decorativo
El papel decorativo melamínico es un "producto semielaborado". Su rendimiento final está determinado conjuntamente por el diseño del papel base y la formulación de la resina, el control del proceso de impregnación y secado, el mantenimiento de las condiciones de almacenamiento y la coincidencia con la etapa de prensado. La decisión de compra no debe basarse únicamente en el decorativo y el precio unitario, sino que también debe confirmar:
-
los valores medidos y la uniformidad del contenido de resina, el contenido de volátiles y el grado de pre-curado;
-
si el proveedor proporciona muestras de retención y datos de ensayo por lote;
-
el tipo de sustrato compatible y la ventana de prensado recomendada para ese papel decorativo;
-
el informe de ensayo ambiental del panel revestido terminado (no solo los datos del papel decorativo).