 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
Q1 : Qu’est-ce que le papier décoratif mélaminé ? Et quel est son lien avec les « panneaux mélaminés » ?
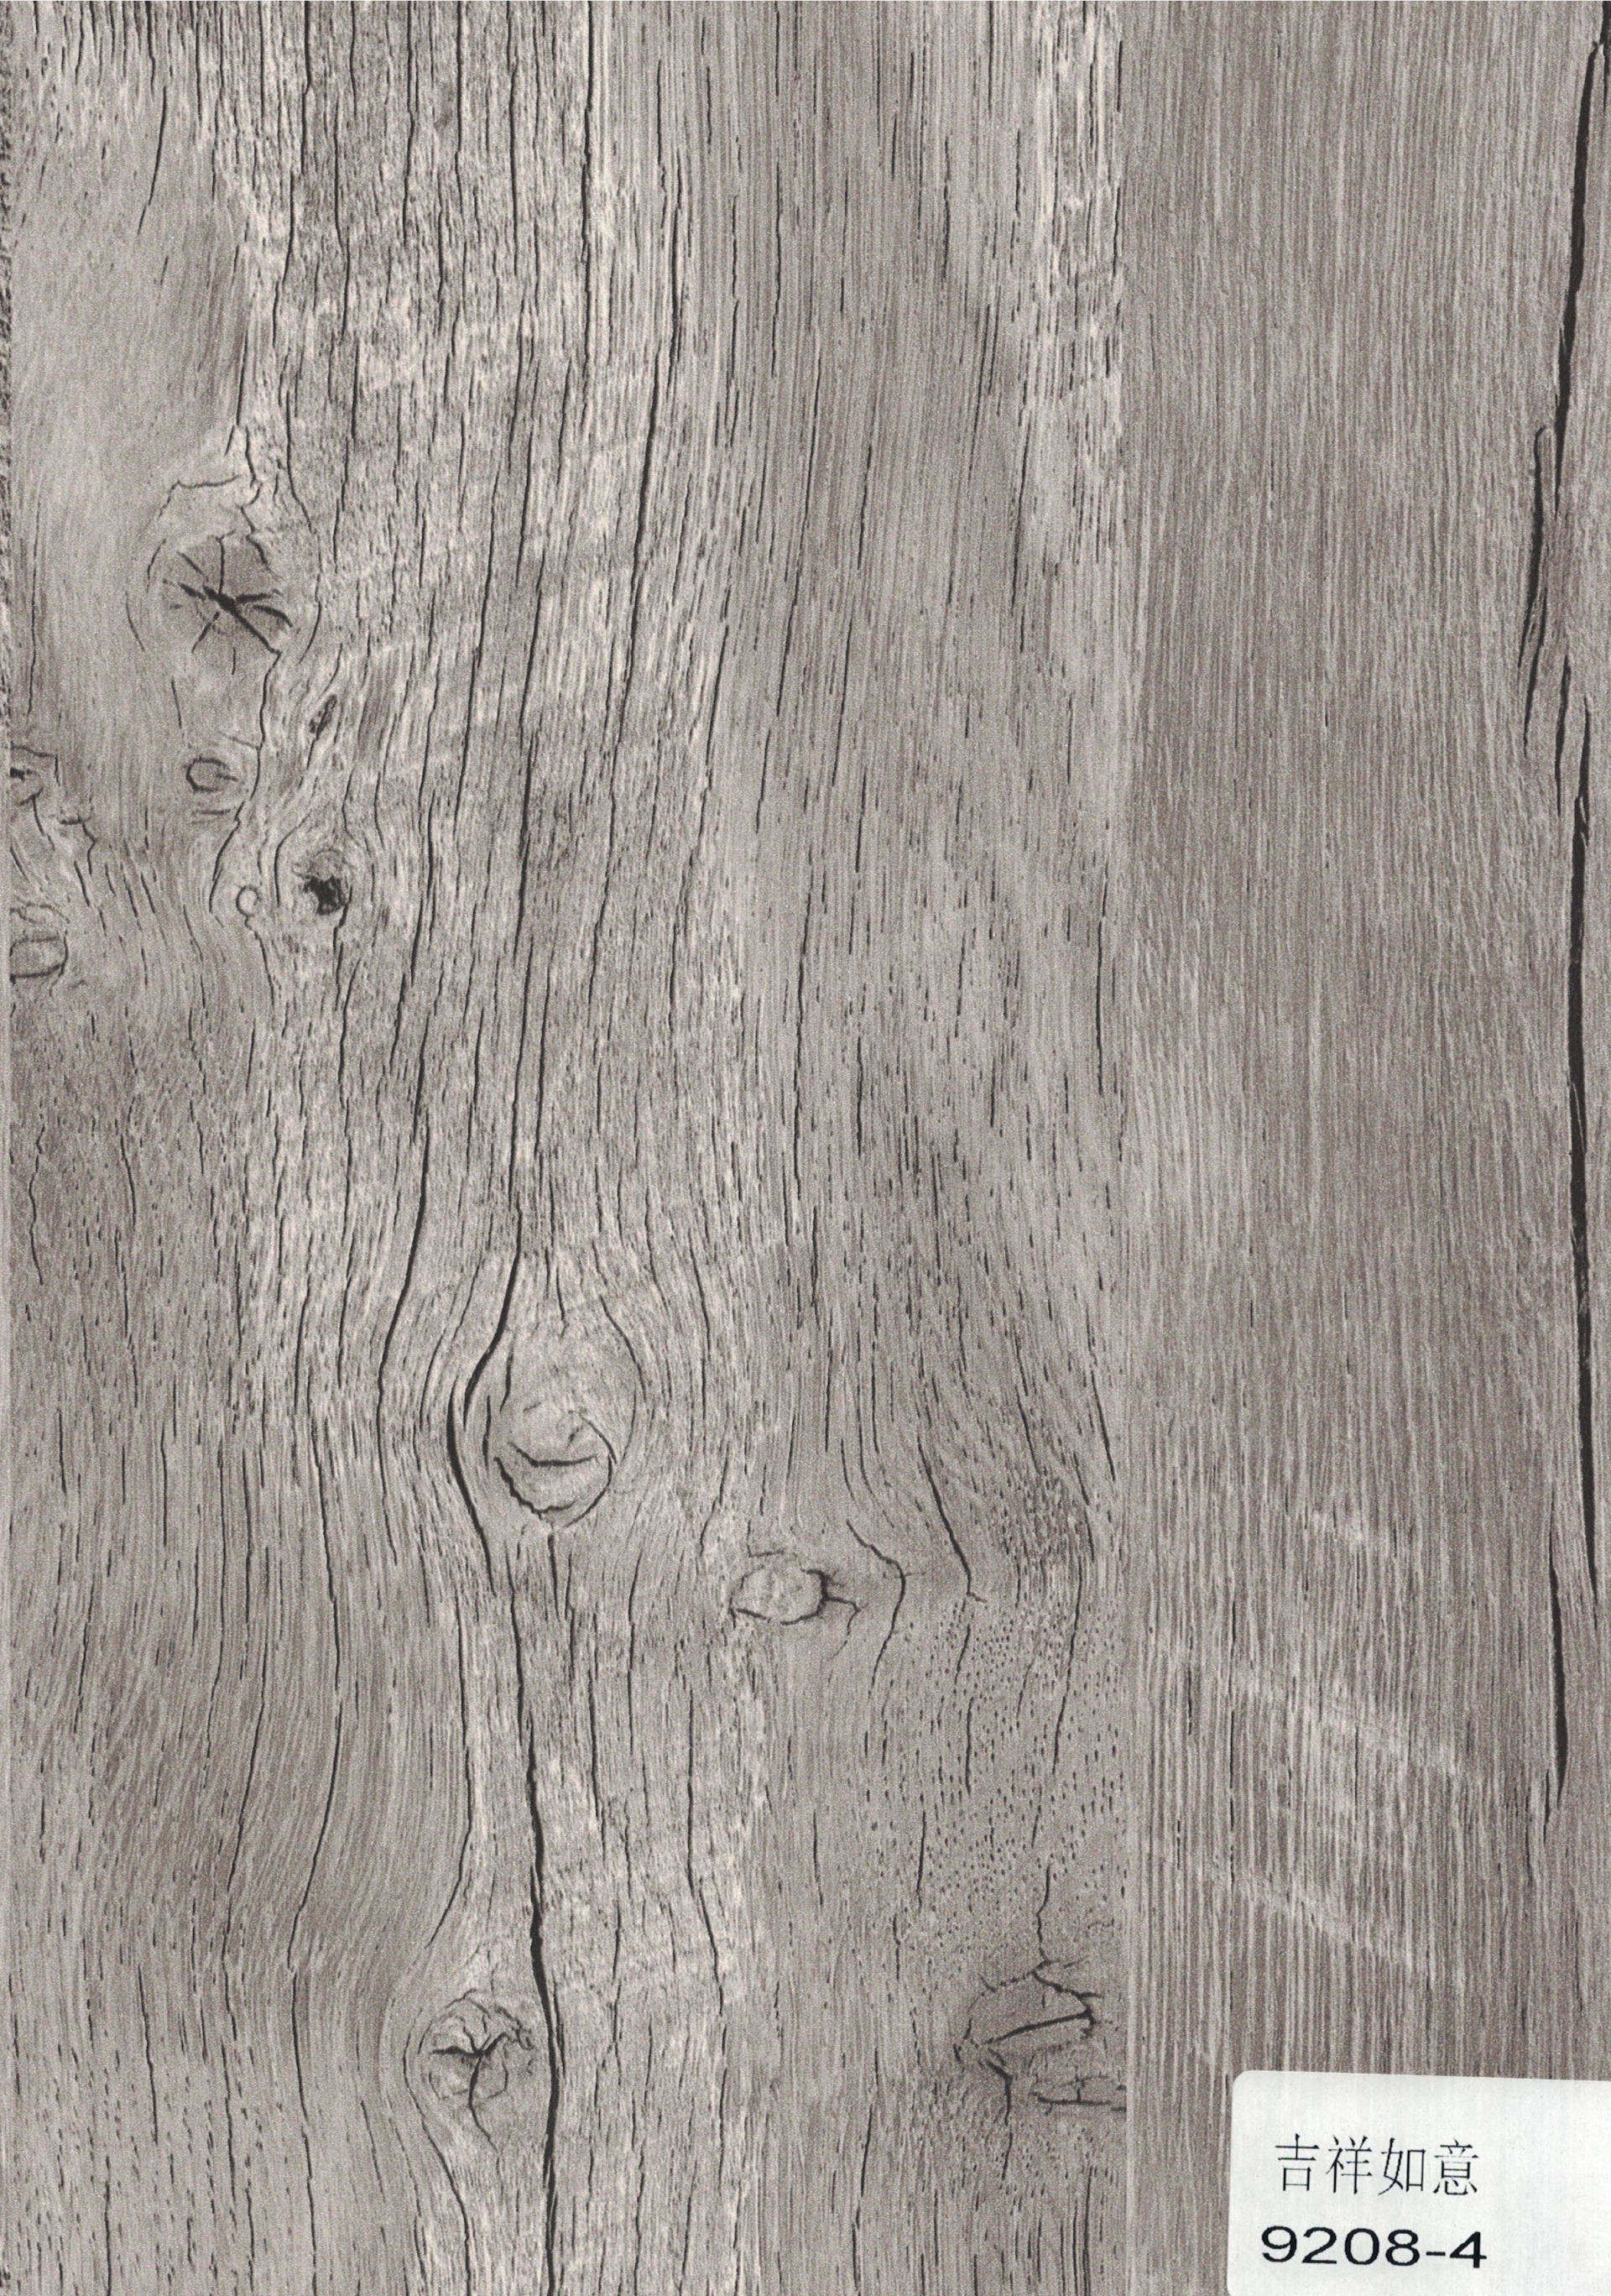
R1 : Le papier décoratif mélaminé, dont le nom technique est papier film résineux imprégné de mélamine, est un papier base uni ou un papier décoratif imprimé qui a été imprégné de résine mélamine-formaldéhyde (et de résines urée-formaldéhyde, etc.) puis séché à un degré déterminé, de sorte qu’il présente une teneur en résine et une teneur en matières volatiles spécifiées. Sous l’effet de la chaleur et de la pression, il peut se lier à lui-même ou à un support à base de bois.
Le papier décoratif lui-même n’est pas un produit fini, mais un matériau intermédiaire. Il doit être solidement lié à un support à base de bois (panneau de particules, MDF, contreplaqué, etc.) par un procédé de pressage à haute température et haute pression pour former le « panneau mélaminé » utilisé en application finale (également appelé couramment panneau sans peinture ou panneau écologique sur le marché).
Q2 : La classe environnementale du papier décoratif est-elle équivalente à celle du panneau mélaminé fini ?
R2 : Elles ne peuvent pas être simplement assimilées. L’émission de formaldéhyde du panneau mélaminé fini est déterminée conjointement par deux sources : l’émission de formaldéhyde du support lui-même et le formaldéhyde libre résiduel dans la résine d’imprégnation du papier décoratif. Le papier décoratif n’est qu’un maillon.
Selon la norme nationale en vigueur GB/T 39600—2021, l’émission de formaldéhyde des panneaux à base de bois et de leurs produits pour usage intérieur est classée en : classe E1 (≤0,124 mg/m³), classe E0 (≤0,050 mg/m³) et classe ENF (≤0,025 mg/m³). Le papier décoratif lui-même peut atteindre une faible teneur en formaldéhyde, mais le fait que le produit fini atteigne E0 ou ENF dépend du résultat combiné de support + papier décoratif + procédé de pressage. Lors de l’achat, il convient de demander le rapport d’essai du panneau mélaminé fini, et non seulement les données de la fiche technique du papier décoratif.
Q3 : Lors de l’achat de papier décoratif, quels indicateurs techniques doivent être confirmés ?
R3 : Il existe trois indicateurs essentiels : la teneur en résine (quantité d’imprégnation), la teneur en matières volatiles et le degré de pré-cuisson.
La teneur en résine reflète la quantité de résine dans le papier et influence directement la densité de surface, la résistance à l’abrasion et l’adhérence après pressage. Dans les exigences d’achat industrielles, la plage courante est une déviation de ±10 % par rapport à la valeur indiquée.
La teneur en matières volatiles reflète l’humidité et les matières volatiles restant dans le papier après séchage. Si elle est trop faible, la fluidité de la résine lors du pressage est insuffisante ; si elle est trop élevée, des traces d’eau ou des bulles peuvent apparaître à la surface du panneau. La plage courante de contrôle est de 5 %–9 %.
Le degré de pré-cuisson reflète le degré de cuisson déjà survenu lors de l’étape d’imprégnation et de séchage. S’il est trop faible, la résine flue excessivement lors du pressage ; s’il est trop élevé, la fluidité est insuffisante et la planéité de surface est affectée. La plage courante est de 10 %–70 %.
Ces trois indicateurs doivent être uniformes au sein du même lot et de la même largeur de feuille ; sinon, des défauts localisés sont susceptibles d’apparaître après pressage.
Q4 : Qu’est-ce qui provoque les « fleurs sèches » (points blancs opaques) après pressage ?
R4 : Les « fleurs sèches » sont des points blancs opaques à la surface du panneau mélaminé. La cause fondamentale est une fluidité insuffisante ou un temps d’écoulement insuffisant de la colle (résine), de sorte que la résine ne s’étale pas complètement localement et ne remplit pas les micropores de la surface du support, formant des points blancs après cuisson.
Les déclencheurs courants incluent : une teneur en résine trop faible ou une répartition inégale, un degré de pré-cuisson trop élevé réduisant la fluidité, et une température ou une pression de pressage insuffisantes empêchant la résine de suffisamment s’écouler. Il ne s’agit pas d’un problème isolé du support ou du papier ; il faut enquêter simultanément aux deux extrémités : le procédé d’imprégnation et les paramètres de pressage.
Q5 : Quel est le lien entre les fissures (craquelures) à la surface du panneau mélaminé et le papier décoratif ?
R5 : La fissuration se manifeste généralement par des fissures fines à la surface du panneau. Les causes sont multiples, mais les facteurs liés au papier décoratif comprennent principalement : une teneur en résine trop faible, entraînant une résistance insuffisante de la couche de revêtement et une faible résistance au décollement ; et un degré de pré-cuisson trop élevé ou une durée de stockage trop longue, réduisant la capacité d’écoulement et de nivellement de la résine.
En outre, une température de pressage excessivement élevée ou une température inégale à la surface du moule peut également induire une fissuration. Par conséquent, la fissuration doit être considérée comme le résultat de l’action combinée des indicateurs du papier décoratif, de l’état du support et du procédé de pressage, et ne peut être attribuée à un seul matériau.
Q6 : Comment le papier décoratif doit-il être stocké ? Quelles sont les conséquences d’un stockage inapproprié ?
R6 : Le papier film résineux imprégné et séché est hygroscopique, et un stockage inapproprié affecte directement son utilisation. Dans la pratique industrielle, les conditions de stockage recommandées sont : température 20 °C–25 °C, humidité relative 55 %–65 %, et l’emballage doit rester scellé.
Si l’humidité du stockage est trop élevée, le papier film résineux absorbe l’humidité, ce qui provoque le collage des feuilles et empêche un déroulement normal ; en même temps, la teneur en matières volatiles change, et des bulles, des décollements ou un brillant inégal peuvent apparaître lors du pressage. Tout rouleau partiellement utilisé doit être immédiatement rescellé et remis dans un entrepôt à température et humidité constantes.
Q7 : Le papier décoratif est-il « plus il est épais, mieux c’est » ou « plus il y a de résine, mieux c’est » ?
R7 : Aucun des deux n’est un critère absolu. La performance du papier décoratif dépend de la combinaison globale du grammage du papier base, de la teneur en résine, du type de résine et de la qualité de la cuisson, et non de la maximisation d’un seul indicateur.
Si la teneur en résine est trop élevée, la densité de surface peut s’améliorer, mais le contrôle de la fluidité de la résine devient plus difficile et le risque de débordement de résine lors du pressage augmente ; si elle est trop faible, la porosité de surface augmente et la résistance à l’abrasion ainsi que l’adhérence diminuent. Le grammage du papier base doit également correspondre à l’effet de surface visé : un papier base trop épais peut introduire des contraintes supplémentaires sur des supports minces. L’approche raisonnable consiste à confirmer avec le fournisseur la plage d’indicateurs de conception pour ce lot en fonction de l’usage final (surfaces de meubles, sols, panneaux de porte, etc.) et du type de support, plutôt que de rechercher la maximisation d’une seule valeur.
Q8 : Existe-t-il des normes unifiées pour la température et la pression de pressage ? Pourquoi les paramètres fournis par différents fournisseurs diffèrent-ils ?
R8 : Il n’existe pas de paramètres fixes unifiés dans toute l’industrie. La température, la pression et le temps de pressage dépendent du type et de l’épaisseur du support, du système de résine et du degré de pré-cuisson du papier décoratif, ainsi que de l’effet de surface visé (haut brillant, mat, texture synchronisée, etc.).
Dans les documents techniques publiés, on observe une large plage : température de pressage de 120 °C à plus de 200 °C, pression de 1,2 MPa à 13 MPa, et temps de quelques secondes à plusieurs minutes, correspondant à différents systèmes de produits et conditions d’équipement. Par conséquent, les paramètres fournis par le fournisseur doivent être considérés comme des valeurs recommandées dans ses conditions spécifiques de support, d’équipement et de lot de papier décoratif. Lors de la première utilisation, l’effet réel doit être confirmé par un pressage d’essai, et ils ne doivent pas être appliqués directement à des supports différents ou à des lots différents de papier décoratif.
Q9 : Comment juger de la stabilité de qualité d’un lot de papier décoratif ?
R9 : Outre la vérification des données d’essai de teneur en résine, de teneur en matières volatiles et de degré de pré-cuisson fournies par le fournisseur, la cohérence entre lots mérite plus d’attention que la valeur absolue d’un seul lot.
Au sein du même décor et du même lot, la plage de fluctuation des trois indicateurs doit être aussi faible que possible ; entre lots différents, il convient de vérifier si le système de résine et la source du papier base ont changé. En termes d’aspect, il faut prêter attention à la différence de couleur, aux taches, aux points aveugles et aux défauts de repérage d’impression : la norme de groupe exige que la différence de couleur ne soit pas « évidente » et que les taches ne soient « pas autorisées ». Pour les projets nécessitant une utilisation combinée de plusieurs lots (par exemple, de grandes commandes de meubles sur mesure), il est recommandé de demander au fournisseur des échantillons de référence et de les comparer à l’arrivée de chaque lot.
Q10 : La « résistance à l’abrasion » du papier décoratif est-elle déterminée par le papier lui-même ?
R10 : Pas uniquement. Le papier décoratif peut fournir une formulation de couche de surface contenant des matériaux résistants à l’usure (comme l’oxyde d’aluminium), mais la résistance à l’abrasion de surface finale n’est formée qu’après pressage et cuisson, et dépend de la densité de réticulation de la résine, de l’uniformité de répartition des matériaux résistants à l’usure et du fait que le procédé de pressage a permis à la résine de suffisamment s’écouler et de durcir complètement.
Par conséquent, la résistance à l’abrasion doit être évaluée sur la base des résultats d’essai d’abrasion du panneau mélaminé fini après pressage. Le même papier décoratif peut produire une résistance à l’abrasion différente dans le produit fini selon des supports et des conditions de pressage différents.
Résumé : sur quoi se concentrer le plus lors de l’achat de papier décoratif
Le papier décoratif mélaminé est un « produit semi-fini ». Sa performance finale est déterminée conjointement par la conception du papier base et de la formulation de résine, la maîtrise du procédé d’imprégnation et de séchage, le maintien des conditions de stockage et l’adéquation avec l’étape de pressage. La décision d’achat ne doit pas reposer uniquement sur le décor et le prix unitaire, mais doit également confirmer :
-
les valeurs mesurées et l’uniformité de la teneur en résine, de la teneur en matières volatiles et du degré de pré-cuisson ;
-
si le fournisseur fournit des échantillons de référence et des données d’essai par lot ;
-
le type de support compatible et la fenêtre de pressage recommandée pour ce papier décoratif ;
-
le rapport d’essai environnemental du panneau mélaminé fini (et non seulement les données du papier décoratif).