
 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
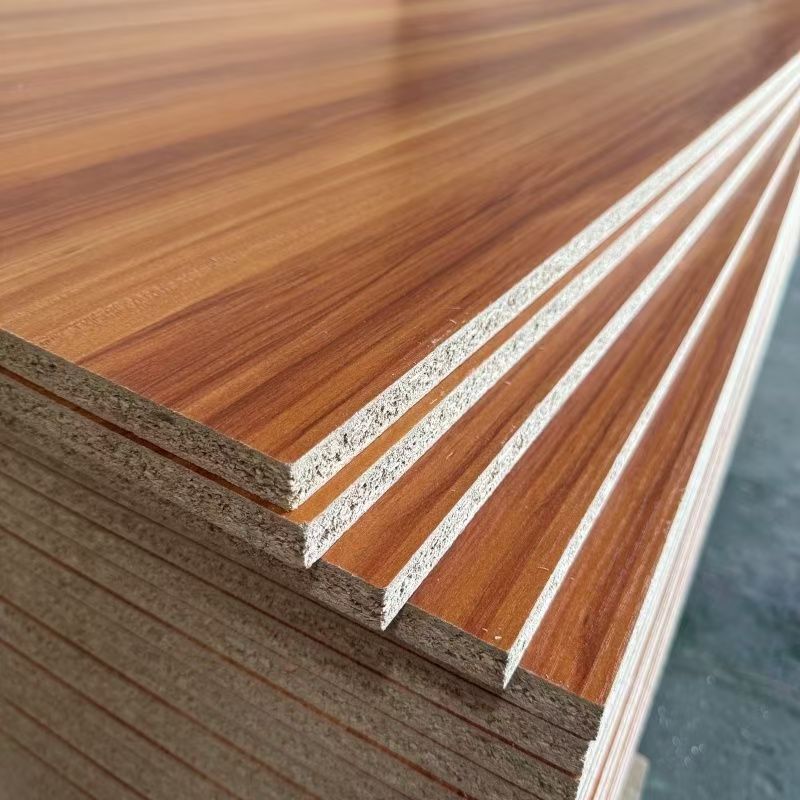
1. 파티클보드의 기본 개념
파티클보드(Particleboard / Chipboard)는 파편판, 사탕수수 버개스판(사탕수수 버개스를 원료로 할 때)이라고도 하며, 목재 또는 기타 식물 섬유 원료를 가공하여 만든 파편(파티클, 톱밥, 목편 등)을 건조, 접착제 및 첨가제 도포 후 고온 열압 성형하여 만든 인조판입니다.
파티클보드의 발명은 19세기 중반 독일로 거슬러 올라가지만, 실제 산업화 대량 생산은 1940년대에 이루어졌습니다. 80여 년의 기술 발전과 지속적인 반복을 거쳐 파티클보드는 현재 전 세계에서 생산량이 가장 많고 가장 널리 사용되는 인조판 품종 중 하나가 되었습니다 — 2025년 전 세계 파티클보드 연간 생산량은 이미 1.1억 입방미터를 초과하여 전체 인조판 총 생산량의 45% 이상을 차지합니다.
핵심 본질: 파티클보드의 제조 논리는 "열등한 재료를 우수하게 사용하고, 파편을 재구성한다"입니다 — 전통 목재 가공에서 버려지는 파편(톱밥, 파티클, 모서리 조각, 가지 등)을 접착제로 다시 결합하여 규격화된 판재로 만들어 목재 자원의 효율적 이용을 실현했기에 "인조판 중 가성비 왕"이라 불립니다. 중국에서 파티클보드는 멜라민 표면재(흔히 "에코 보드" 또는 "무도장판"이라 불림)에 가장 널리 사용되는 기재 중 하나입니다.
파티클보드와 MDF, 합판, OSB의 본질적 차이는 구조적 파편(어느 정도 크기와 형태를 유지한 파티클, 섬유로 갈거나 단판으로 자르지 않음)에 있으며, 이로 인해 나사 고정력, 흡음 성능, 비용 면에서 독특한 장점을 가지지만 표면 평탄도와 가장자리 치밀도는 상대적으로 떨어집니다.
2. 파티클보드의 분류 체계
2.1 제조 공정에 따른 분류(핵심 분류 차원)
파티클보드의 생산 공정은 주로 평압법, 롤압법, 압출법 세 가지가 있으며, 공정에 따라 제품의 구조와 응용 방향이 결정됩니다:
| 공정 유형 | 구조 특징 | 밀도 범위(g/cm³) | 생산 공정 요점 | 주요 용도 |
|---|---|---|---|---|
| 평압법(다층/단층) | 3층 구조(미세 재료 표층 + 굵은 재료 심층) 또는 점진 구조(표면에서 심층으로 입경 점진) | 0.5-0.85 | 파티클 등급별 포설, 상하 표면은 미세 파티클, 심층은 굵은 파티클, 평압 열압 성형 | 가구 제조(주류), 건축 장식, 포장 |
| 롤압법 | 단방향 연속 성형(비방향성이지만 약간의 방향성) | 0.4-0.7 | 파편이 회전 롤러와 환형 강대 사이에서 압착 성형, 파티클 포설 방향 단일 | 도어 심재판, 포장재, 저밀도판 |
| 압출법 | 관상 구조(내부에 세로 관통 구멍 존재) | 0.35-0.55 | 파편이 금형에서 횡방향 압착되어 "관상 구조"(벌집과 유사하지만 세로 관통 구멍) 생성, 판재 내부에 관통 벌집형 구멍 | 중공 도어 심재판, 칸막이벽, 흡음판 |
평압법 3층 구조의 장점:
-
표층 미세 재료가 매끄럽고 평탄한 표면 제공(멜라민 표면 처리, 도장에 적합)
-
심층 굵은 재료가 우수한 역학 강도(휨, 압축)와 뛰어난 나사 고정력 제공
-
표면에서 심층으로의 밀도 구배 설계로 성능과 비용의 균형 실현
2.2 원료에 따른 분류
| 유형 | 원료 구성 | 특징 | 주요 산지/응용 |
|---|---|---|---|
| 목질 파티클보드 | 목재 파편(소나무, 포플러, 유칼립투스, 자작나무 등) | 강도 높음, 색상 연함, 접착 성능 양호 | 전 세계 주류 제품 |
| 버개스 파티클보드 | 사탕수수 버개스(사탕수수 제당 후 섬유 잔재) | 비용 낮음, 원료 재생 가능, 밀도 약간 낮음 | 열대 설탕 생산 지역(브라질, 인도, 중국 남부) |
| 마간 파티클보드 | 산업용 대마 또는 아마 줄기 | 강도 우수, 경량, 친환경 개념 강함 | 유럽, 북미 |
| 짚 파티클보드 | 밀짚, 벼짚 | 원료 풍부, 친환경, 하지만 섬유 짧아 강도 약간 낮음 | 중국 북부, 북미 |
2.3 친환경 등급에 따른 분류
파티클보드의 친환경 등급은 사용된 접착제 유형에 따라 결정됩니다:
| 친환경 등급 | 포름알데히드 방출량(기후 챔버법, mg/m³) | 일반 접착제 | 적용 시나리오 |
|---|---|---|---|
| E1급 | ≤0.050(GB 18580-2025 강제 기준) | 요소수지(UF) + 적정 멜라민 개질 | 일반 가구, 포장 |
| E0급 | ≤0.025 | 멜라민 개질 요소수지(MUF) | 중고급 가구, 실내 장식 |
| ENF급 | ≤0.015 | MUF + 포름알데히드 포집제 / MDI(이소시아네이트) 무알데히드 접착제 | 아동 가구, 침실, 병원 |
| HENF급(제로 포름알데히드 첨가) | ≤0.015(벤젠, TVOC 등 기준 충족) | MDI 무알데히드 접착제 | 고급 주택, 전체 인테리어 맞춤 |
JINDIWOOD 파티클보드는 MUF 접착제 + 포름알데히드 포집제 이중 효과 기술을 채택하여 일반 제품은 안정적으로 E0급에 도달하고, 맞춤 제작 시 ENF급까지 가능합니다.
2.4 표면 처리 상태에 따른 분류
| 유형 | 특징 | 주요 용도 |
|---|---|---|
| 소판(미표면 처리) | 파티클보드의 원래 표면 유지, 연한 노란색에서 연한 갈색 | 산업 용도, 포장, 내부 구조 부품 |
| 샌딩 소판 | 표면 샌딩 처리, 평탄하고 매끄러움 | 도장 기재, 코팅 기재 |
| 멜라민 표면재 | 표면에 멜라민 함침지 압착(가장 대표적인 파티클보드 심가공 제품) | 판재 가구, 주방 캐비닛, 사무용 가구 — 시장에서 가장 흔한 "무도장판/에코 보드" |
| PVC 코팅판 | 표면에 PVC 장식 필름 코팅 | 경제형 가구, 장식 |
| 무늬목 부착판 | 표면에 천연 무늬목 부착 | 고급 가구, 실내 장식 |
3. 파티클보드의 원료 체계
3.1 목질 원료
파티클보드는 원료에 대한 요구가 합판과 MDF보다 훨씬 낮으며, 다음을 사용할 수 있습니다:
-
목재 가공 잔재물: 톱밥, 파티클, 모서리 조각
-
산림 벌채 잔재물: 가지, 정단재, 소경재(직경 ≤100mm)
-
속성 조림지: 포플러, 유칼립투스, 소나무 등(5-8년 벌기)
-
비목질 식물 섬유: 버개스, 마간, 짚 등
원료 수종별 파티클 형태 비교:
| 수종 | 파티클 형태 | 밀도 기여 | 판재 색상 | 주요 응용 시나리오 |
|---|---|---|---|---|
| 포플러 | 부드럽고 부서지기 쉬움, 파티클 길이 적당(10-30mm) | 중간 | 연한 흰색에서 미색 | 범용 가구급 파티클보드 |
| 소나무 | 천연 수지 함유, 파티클 인성 좋음(20-40mm) | 높음(수지가 밀도 증가) | 연한 노란색에서 연한 갈색 | 하중 지지 가구, 포장판 |
| 유칼립투스 | 치밀하고 강도 높음, 파티클 단단함(15-25mm) | 높음 | 연한 적갈색 | 고하중 가구, 마루 기재 |
| 혼합 활엽수 | 파티클 형태 다양, 길이 불균일 | 중간 | 중간, 색상 불균일 가능 | 경제형 범용판 |
3.2 접착제 체계 — 파티클보드의 핵심
파티클보드의 접착제 사용량은 일반적으로 절건 파티클 질량의 8-15%로, MDF(8-14%)와 유사하며 합판의 도포량(단판 면적 기준)보다 약간 낮지만 OSB(3-6%)보다 높으므로 파티클보드의 친환경 관리가 특히 중요합니다.
| 접착제 유형 | 파티클보드에서의 응용 | 특징 | 비용 | 친환경 등급 |
|---|---|---|---|---|
| 요소수지 접착제(UF) | 주류 선택(80% 이상) | 경화 빠름, 접착 강도 적당, 비용 최저, 하지만 내수성 나쁨 | 낮음 | E1급 |
| 멜라민 개질 요소수지(MUF) | 중고급 제품 | 경화 빠름, 내수성 UF보다 우수, 포름알데히드 방출량 더 낮음, 비용 중간 | 중간 | E0/ENF급 |
| 이소시아네이트 접착제(MDI) | 고급 무알데히드 제품 | 포름알데히드 없음, 내수성 우수, 강도 높음, 하지만 비용 높음(UF의 3-5배), 수분에 민감 | 높음 | ENF/HENF급 |
| MUF + 포름알데히드 포집제 | 친환경 제품 | 핵심 설비를 변경하지 않고 포름알데히드 방출 저감 | 중간 | E0급 |
포름알데히드 포집제의 원리:
반응 활성이 있는 질소 함유 화합물(요소, 멜라민, 아미드류 등)을 요소수지 접착제에 첨가하거나 파티클 표면에 별도로 분사합니다. 열압 및 사용 과정에서 이 물질들이 유리 포름알데히드와 반응하여 안정적인 메틸올 유도체(비가역 반응)를 생성함으로써 포름알데히드를 판재 내부에 "화학적으로 고정"시켜 공기 중으로 방출되지 않게 합니다.
3.3 보조 첨가제
| 첨가제 | 첨가량(절건 파티클 질량 대비 %) | 기능 |
|---|---|---|
| 파라핀 에멀션(방수제) | 0.8-2.0% | 흡수 두께 팽창률 저감, 방습 성능 향상 |
| 경화제(염화암모늄/황산암모늄) | 0.5-2.0%(접착제 고형분 대비) | UF/MUF 접착제 경화 반응 촉진, 열압 시간 단축, 생산 효율 향상(일반적으로 열압 주기 20-30% 단축) |
| 커플링제(실란계, MDI 접착제 시스템만) | 0.2-0.5% | MDI 접착제와 목질 파티클의 습윤성 및 화학 반응 효율 개선 |
4. 파티클보드의 생산 공정
4.1 공정 흐름도
원료 입고 → 칩 제조 → 파티클 제조 → 습파티클 저장고 → 건조 → 체별(표층재/심층재 분리)
  → 도포(표층 접착제 + 심층 접착제, 배합 상이) → 포설(3층/점진 구조) → 예압 → 열압 성형
  → 냉각 양생 → 재단 샌딩 → 등급 포장 → 완제품
4.2 각 공정 기술 요점
1단계: 파티클 제조
원료는 칩퍼로 목편(길이 20-40mm, 두께 3-5mm)으로 가공된 후 해머 분쇄기 또는 환형 파티클기로 파티클로 분쇄됩니다. 파티클의 기하학적 치수는 파티클보드의 물리역학 성능을 결정하는 핵심 파라미터입니다:
| 파티클 유형 | 길이(mm) | 너비(mm) | 두께(mm) | 길이/두께 비 |
|---|---|---|---|---|
| 표층 미세 파티클 | 5-15 | 0.5-3 | 0.15-0.3 | 20-60 |
| 심층 굵은 파티클 | 15-35 | 3-8 | 0.3-0.6 | 50-100 |
파티클 형태의 역학적 영향:
-
파티클이 길수록, 길이/두께 비가 클수록 → 판재의 휨 강도, 탄성 계수 높음(긴 파티클이 판재 내에서 보강재 역할, 콘크리트 속 철근과 유사)
-
파티클 너비가 넓을수록 → 판재의 나사 고정력 좋음(넓은 파티클이 더 많은 접착 면적 제공, 나사가 빠질 때 파티클을 기재에서 끌어내야 하므로 더 많은 에너지 소산)
-
파티클 표면이 매끄러울수록 → 접착제 습윤성 좋고 접착 강도 높음(모서리나 거친 표면은 접촉 면적 감소로 접착에 불리)
파티클 합격 입경 분포 범위(표준 요구): 6메시 체(3.35mm) 통과 파티클 비율 ≤5%, 60메시 체(0.25mm) 통과 미분 비율 ≤8%. 입경 합격률은 도포 균일성과 판재 성능에 직접 영향을 미칩니다.
2단계: 파티클 건조
습파티클(함수율 30-60%)은 단통로 드럼 건조기 또는 삼통로 건조기에서 목표 함수율로 건조됩니다.
-
열원: 열풍로(바이오매스 연료 연소 — 수피, 샌딩 분진, 폐파티클)
-
열풍 온도: 160-220℃(입구), 80-100℃(출구)
-
건조 후 함수율: 2-5%(도포기 투입 전)
건조 온도의 정밀 제어:
-
온도 과고(>230℃) → 파티클 표면 탄화, "과소" 현상 발생, 파티클 강도 저하, 색상 진해짐, 접착제의 탄화 표면 습윤성 극히 나쁨(접착 강도 대폭 저하)
-
온도 과저(<140℃) → 함수율 과고(>8%), 이후 도포 시 접착제 희석, 열압 시 수분 기화로 기포 발생
파티클의 건조기 내 체류 시간은 일반적으로 3-8분입니다.
3단계: 체별
건조된 파티클은 기계 진동 체로 체별됩니다:
-
미세 파티클(6-10메시 체 통과) → 표층 저장고로 이송(판재 상하 표면 포설용)
-
굵은 파티클(6-10메시 체 잔류) → 심층 저장고로 이송(판재 중간층 포설용)
미세/굵은 파티클 분리는 3층 구조(미세-굵은-미세) 실현의 전제입니다. 일부 생산 라인은 기계 체 대신 기류 분류기를 사용하여 효율이 높고 파티클 형태 파괴가 적습니다.
4단계: 도포
표층 파티클과 심층 파티클은 각각 고속 교반 도포기(교반기)에 투입되며, 접착제는 고압 분무(노즐 압력 2-4MPa) 방식으로 분사되고 동시에 경화제 용액과 파라핀 에멀션이 분사됩니다.
표층 파티클과 심층 파티클의 도포량 차이 및 원인:
| 파라미터 | 표층 파티클 | 심층 파티클 | 원인 분석 |
|---|---|---|---|
| 도포량(절건 파티클 질량 대비 %) | 10-14% | 8-12% | 표층 미세 파티클의 비표면적(단위 질량당 표면적, m²/g)이 심층 굵은 파티클보다 커서 더 많은 접착제로 포장 및 피복 필요, 표층 강도, 표면 치밀성 및 표면층 결합력 보장 |
| 경화제 첨가량(접착제 고형분 대비 %) | 0.5-1.5% | 1.0-2.0% | 심층은 열 전달이 느려 온도 상승이 표층보다 느림("열 지연 효과"), 더 높은 경화제 농도로 경화 반응 속도 보상, 심층 접착제가 동일 열압 주기 내 완전 경화 보장 |
| 파라핀 첨가량(절건 파티클 질량 대비 %) | 0.5-1.0% | 1.0-1.5% | 심층 굵은 파티클은 모세관 구조(미세 구멍)가 더 많아 수분 침투 및 확산이 용이하므로 더 높은 파라핀량으로 이 통로를 충분히 밀봉하여 흡수율 저감 |
도포 후 파티클 함수율: 접착제와 경화제 용액이 가져온 수분으로 2-5%에서 8-12%로 상승, 이후 열압 조건 조성(적절한 수분은 열압 시 증기를 발생시켜 심층으로의 열 전달에 도움, 하지만 수분 과다 시 기포 발생).
5단계: 포설 성형
도포된 표층과 심층 파티클은 각각 기계식 포설기(또는 기류식 포설기)로 연속 매트로 포설됩니다.
3층 구조 포설 과정:
-
하층(하표면): 표층 미세 파티클 포설, 두께 약 1.5-3mm
-
심층: 심층 굵은 파티클 포설, 두께는 매트 전체 두께의 약 70-80%(판재 두께 ≥12mm 시 심층이 주체)
-
상층(상표면): 표층 미세 파티클 포설, 두께는 하층과 동일
포설 후 매트 두께는 완제품 판재 두께의 약 2.5-3.5배(발포 배율은 열압 압력과 온도로 제어).
6단계: 예압과 열압
예압: 매트는 예압기로 0.5-1.0 MPa 압력 인가, 매트 두께 30-50% 압축, 매트 강도와 열전도율 향상, 열압기로 이동 용이.
열압: 매트는 다층 열압기(일반적으로 12-20층, 주로 중밀도/후형판에 적용) 또는 연속 평압식 열압기(CPS, 대규모 생산 박형 및 범용 파티클보드용)에 투입됩니다.
| 열압 파라미터 | 일반값 | 파티클보드 품질에 미치는 영향 |
|---|---|---|
| 열압 온도 | 180-210℃ | 과고 → 파티클 표면 탄화(표층 색상 진함), 접착층 노화 취화; 과저 → 접착제 경화 불충분("생심"), 판재 반발 |
| 단위 압력 | 1.5-3.5 MPa(밀도 등급에 따라) | 과고 → 파티클 압괴, 밀도 과대, 섬유 자원 낭비; 과저 → 매트 완전 치밀화 안 됨, 판재 성글음, 강도 낮음 |
| 열압 시간 | 0.5-0.9 min/mm 판두께(예: 18mm판 약 9-16분) | 시간 과단 → 심층 경화 불완전; 과장 → 생산 효율 낮음, 파티클 열분해(취화) |
열압 과정에서 매트 내부의 물리화학적 변화:
-
매트 표면이 15-30초 내 목표 온도(180-210℃) 도달, 접착제 가교 경화 시작
-
심층 온도가 3-6분 내 ≥150℃(UF/MUF 접착제 경화 온도 창)로 상승, 접착제 경화 완료
-
수분 기화로 발생한 증기압이 심층에 축적, 즉시 배출되지 않으면 판재가 열압기에서 나온 후 "기포" 또는 "층간 분리" 발생 — 따라서 열압 후기에는 완만한 배기(단계별 감압)가 필요하여 증기가 제어된 조건에서 배출되도록 함
7단계: 냉각, 양생, 재단 및 샌딩
-
냉각: 열압기에서 나온 판재는 온도가 80-120℃에 달하며, 턴오버 냉각기로 실온(판온 ≤40℃)까지 냉각, 적재 시 변형 또는 점착 방지
-
양생(함수율 평형): 냉각된 판재는 창고에서 48-72시간 정치, 판내 온도, 함수율을 환경과 평형시키고 잔류 응력 방출
-
재단: 미단 판재는 재단기로 표준 규격(1220×2440mm)으로 절단, 가장자리 성근 부분 제거(일반적으로 각 변 25-50mm 제거)
-
샌딩: 판면은 광폭 샌딩기로 샌딩(조사 60-100메시 + 정사 150-240메시), 샌딩량 0.3-0.8mm(양면 합계), 두께를 ±0.2mm로 정밀하게, 표면 거칠기 Ra ≤3.2μm
8단계: 등급 포장
외관 등급별 선별 후 포장 밴드로 고정(포장당 일반적으로 20-50장), PE 보호 필름 피복, 제품 규격, 친환경 등급, 배치 번호 등 정보 표기.
5. 파티클보드의 핵심 기술 지표
5.1 물리역학 성능 요구(GB/T 4897-2015)
파티클보드의 성능은 P1형(건조 상태 비내력판)에서 P7형(내력판/습윤 상태) 등 다양한 유형으로 나뉩니다. 다음은 가구 제조에 일반적으로 사용되는 P2형(건조 상태 내력판)의 기술 요구사항입니다:
| 성능 지표 | 단위 | 국가 표준 요구(P2형) | JINDIWOOD 표준 |
|---|---|---|---|
| 밀도 | g/cm³ | 0.50-0.85 | 0.65-0.75(18mm판) |
| 정곡 강도(MOR) | MPa | ≥13(종방향) / ≥11(횡방향) | ≥16 |
| 탄성 계수(MOE) | MPa | ≥1600(종방향) / ≥1400(횡방향) | ≥2200 |
| 내부 결합 강도(IB) | MPa | ≥0.40 | ≥0.55 |
| 표면 결합 강도 | MPa | ≥0.80 | ≥1.0 |
| 흡수 두께 팽창률(24h) | % | ≤15(P2형) / ≤8(P5형 방습형) | ≤12 |
| 함수율 | % | 5-11 | 6-9 |
밀도가 파티클보드 성능에 미치는 영향:
-
밀도 과저(<0.55 g/cm³): 강도 부족, 나사 고정력 나쁨, 표면 성글음, 샌딩 후 "분진 떨어짐" 발생 쉬움
-
밀도 과고(>0.85 g/cm³): 중량 큼, 가공 공구 마모 심함(비용 상승), 재료 비용 증가
-
밀도 불균일(표심 밀도차 ≥0.15 g/cm³): 판재 휨, 샌딩 후 "연경점" 출현(샌딩 벨트가 밀도별로 절삭량이 달라 국부 함몰 또는 돌출 발생)
5.2 나사 고정력
파티클보드의 나사 고정력은 심층 굵은 파티클 구조로 MDF보다 우수하지만 합판과 OSB보다 낮습니다:
| 테스트 항목 | 파티클보드(18mm, 밀도 0.68g/cm³) | MDF(18mm, 밀도 0.75g/cm³) |
|---|---|---|
| 표면 나사 고정력(수직 방향, 나사 직경 3.5mm, 체결 깊이 15mm) | 800-1100 N | 700-1000 N |
| 측면 나사 고정력(가장자리 방향, 동일 조건) | 500-800 N | 300-600 N |
파티클보드 나사 고정력이 MDF보다 우수한 이유:
-
심층 굵은 파티클은 나사 체결 시 나사산과 파티클의 목질 섬유가 "앵커링" 작용 — 나사가 접착 계면 마찰력뿐만 아니라 파티클 내부에 매립(목섬유 포장)되어 뽑힘에 저항
-
MDF는 균질 섬유 구조로 나사 뽑힘이 주로 접착 계면 전단 파괴에 의존, 파티클이 제공하는 추가 앵커링 포인트 부족
파티클보드 나사 고정력 향상 공학 방법:
-
밀도 향상(굵은 파티클 비율 증가) → 앵커링 포인트 수와 강도 강화
-
나사 예비 구멍 직경을 나사 직경의 70-80%로 제어(예: 3.5mm 나사에 2.7-2.9mm 드릴 비트 사용), 과대 예비 구멍으로 나사가 파티클과 효과적인 나사산 맞물림을 형성하지 못하는 것 방지
5.3 포름알데히드 방출량
파티클보드의 포름알데히드 방출량은 소비자가 가장 관심을 가지는 친환경 지표 중 하나입니다. 등급별 제품 차이가 현저합니다:
| 친환경 등급 | 포름알데히드 방출량(기후 챔버법, mg/m³) | 접착제 방안 |
|---|---|---|
| E1급 | ≤0.050 | 표준 UF 접착제(요소/포름알데히드 몰비 1:1.2-1.5) |
| E0급 | ≤0.025 | MUF 접착제 또는 UF 접착제 + 포름알데히드 포집제(멜라민, 요소 등) |
| ENF급 | ≤0.015 | 고비율 MUF 접착제(멜라민 대체율 ≥30%) + 고효율 포름알데히드 포집제 또는 MDI 접착제 |
| HENF급 | ≤0.015(전 항목 기준 충족) | 순수 MDI 무알데히드 접착제 |
파티클보드 포름알데히드 방출 저감 기술 경로:
-
UF 접착제의 F/U 몰비(포름알데히드/요소 몰비) 저감: 전통 1.3-1.5에서 1.0-1.1로 저감, 유리 포름알데히드 함량 현저 저감(하지만 접착 강도 약간 저하, 공정 최적화로 보상 필요)
-
포름알데히드 포집제 첨가: 도포 과정 또는 열압 후 포름알데히드 포집제(멜라민, 요소, 아미드 화합물 등) 분사, 유리 포름알데히드 반응 소모
-
MUF 또는 MDI 접착제 채택: 근본적으로 유리 포름알데히드 발생원 저감 또는 제거
5.4 흡수 두께 팽창률(방습 성능)
파티클보드의 방습 성능은 상대적으로 취약한 부분이며, 흡수 두께 팽창률(TS, Thickness Swelling)은 습한 환경에서의 사용 수명에 직접 영향을 미칩니다:
| 등급 | 24h 흡수 두께 팽창률(%) | 적용 환경 |
|---|---|---|
| P2형(표준형) | ≤15 | 건조 상태 실내(연평균 온도 20℃, 상대 습도 ≤65%) |
| P5형(방습형) | ≤8 | 습윤 상태 실내(상대 습도 65-85%, 간헐적 결로) |
| P7형(실외형) | ≤5 | 반실외/습윤 고하중 환경(특수 배합 필요) |
흡수 두께 팽창률 저감 기술 수단:
-
파라핀 방수제 첨가량 증가(1.0%에서 1.5-2.0%로)
-
열압 온도 향상(파티클 소성 유동 증가, 모세관 수 감소)
-
MUF 접착제 채택(MUF 내수성 UF보다 우수)
-
MDI 접착제 사용(경화 후 폴리우레탄 가교 네트워크가 수분 침투 차단)
6. 파티클보드의 표면 처리 및 표면 기술
파티클보드 소판 표면은 상대적으로 거칠고 가장자리에 파티클 입자가 보이며("가장자리 노출" 현상), 따라서 대부분의 파티클보드는 최종 제품에 사용되기 전 표면 처리 처리가 필요합니다.
6.1 멜라민 함침지 표면 처리(가장 주류 방식)
멜라민 함침지를 고온(180-210℃), 고압(2.5-3.5 MPa)에서 파티클보드 표면에 직접 압착, 일회 성형.
특징:
-
일회로 장식 효과와 내마모 성능 획득(종이 자체에 멜라민 수지와 내마모 재료 α-Al₂O₃ 함유)
-
표면 경도 높음(연필 경도 ≥3H), 긁힘 방지, 내열, 오염 방지
-
현재 판재 가구, 주방 캐비닛, 옷장 도어 제조에서 가장 주류의 표면 처리 방식이며 "에코 보드/무도장판"의 전형적인 공정
JINDIWOOD 멜라민 표면 파티클보드는 이 공정을 채택하여 색상이 완비되고 동기화 엠보싱(무늬 대응 질감) 맞춤을 지원합니다.
6.2 무늬목 표면 처리
파티클보드 표면에 천연 무늬목(두께 0.3-0.6mm)을 부착, 열압 또는 냉압 성형. 고급 가구와 실내 장식에 적용. 무늬목 표면 파티클보드 가장자리는 정밀 엣지 밴딩(동색 무늬목 엣지 밴드 또는 실목 엣지 밴딩 사용)이 필요하여 파티클보드의 가장자리 노출 문제를 가림.
6.3 도장
샌딩 파티클보드는 도장(PU, UV, 수성 페인트 등)이 가능하지만, 먼저 봉합 프라이머(파티클보드의 모세관과 미세 구멍을 밀봉하여 표면 도료가 과도하게 흡수되어 "도료 흡수" 또는 "핀홀" 발생 방지)를 하고, 연마 후 표면 도료를 분사해야 합니다. 도장 비용은 MDF보다 높으며(파티클보드 표면 다공성이 더 강함), 주로 비용에 민감하지만 친환경과 장식성도 일정 요구가 있는 시나리오(사무용 가구 패널, 상업 공간 전시장 등)에 사용됩니다.
6.4 직접 사용(소판 응용)
소판 파티클보드는 주로 다음에 사용됩니다:
-
포장 상자, 팔레트 등 산업 용도
-
건축 칸막이벽, 천장(추가 장식 필요)
-
스피커 캐비닛(내부 칸막이 또는 비외관 부품)
-
가구 내부 구조 부품(캐비닛 배판, 서랍 바닥판 등)
7. 파티클보드의 응용 시나리오
7.1 가구 제조 분야(가장 큰 응용, 약 70%)
| 가구 유형 | 응용 부위 | 권장 등급 | 선택 이유 |
|---|---|---|---|
| 판재 맞춤 가구 | 옷장 몸체, 책장 선반, TV 캐비닛 | E0급/ENF급 멜라민 표면재 | 색상 풍부, 친환경 기준 충족, 가공 효율 높음 |
| 사무용 가구 | 사무용 책상 상판, 파일 캐비닛, 회의 테이블 | E0급 멜라민 표면재 | 내마모, 오염 방지, 청소 용이, 가성비 높음 |
| 주방 캐비닛 | 몸체(방습형 P5형 필요), 도어 심재 | P5 방습형(E0급) | 방습 성능 양호, 치수 안정 |
| 주방 가구 | 싱크대 캐비닛(특수 방수 처리 필요) | P5 방습형 또는 MDI ENF급 + 가장자리 엄밀 밀봉 | 방습성이 핵심 요구 |
| 아동 가구 | 침대판, 책상, 옷장 | ENF급 파티클보드(MDI 접착제 또는 고 MUF + 포집제) | 제로 포름알데히드 건강 안전 |
| 공공 가구 | 도서관 책장, 병원 대기 의자 | P2형(E0급, 난연 처리 선택) | 종합 성능 균형, 비용 통제 가능 |
7.2 건축 장식 분야
-
칸막이벽/내벽판: P2형 파티클보드(12-18mm), 칸막이벽 기판으로 석고보드 또는 표면재 외부 피복
-
천장: 경량 파티클보드(8-12mm), 천장 기층용(방화 처리 필요)
-
바닥 기층(평탄층): 고밀도 파티클보드(20-25mm), 목재 마루의 하부 평탄 재료로 평탄한 기면과 흡음층 제공
7.3 포장 및 산업 분야
| 응용 방향 | 권장 규격 | 기능 | 선택 이유 |
|---|---|---|---|
| 중형 포장 상자 | 15-18mm, P2형 | 기계 장비, 전자 제품 보호 | 강도 신뢰성, 실목 상자보다 비용 훨씬 낮고 훈증 불필요로 직접 수출 가능 |
| 물류 팔레트/받침판 | 12-18mm, P2형(방습 처리) | 창고 및 운송 중 화물 지지, 지게차 작업 | 실목 팔레트 대체, 비용 30-50% 절감, 검역 리스크 없음 |
| 스피커 캐비닛 | 12-18mm, 고밀도형 | 스피커 설치 기판, 캐비닛 구조 | 밀도 적당, 댐핑 좋음(MDF보다 흡음 성능 우수, 음 착색 적음), 비용 낮음 |
8. 파티클보드와 기타 판재 비교
| 비교 차원 | 파티클보드(P2형) | MDF(표준형) | 합판(가구급) | OSB(OSB/2) |
|---|---|---|---|---|
| 원료 이용률 | 85-90%(매우 높음) | 70-75%(높음) | 40-50%(낮음) | 80-85%(높음) |
| 밀도(g/cm³) | 0.65-0.75 | 0.70-0.85 | 0.50-0.70 | 0.60-0.70 |
| 정곡 강도(MPa) | 13-16(P2) / 20-25(고강도형) | 20-25 | 40-70 | 22-28 |
| 내부 결합 강도(MPa) | ≥0.40 | ≥0.55 | ≥0.70 | ≥0.40 |
| 표면 평탄도 | 양호(하지만 MDF보다 떨어짐) | 극히 우수 | 양호 | 보통 |
| 가장자리 엣지 밴딩 요구 | 필수 엣지 밴딩(파티클 노출) | 필수 엣지 밴딩(섬유 노출, 흡습) | 엣지 밴딩 권장(필수 아님) | 엣지 밴딩 권장(가장자리 강도 상대적으로 양호) |
| 나사 고정력(표면, N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| 방습 성능 | 보통(P5형 방습 처리 필요) | 나쁨(흡수 팽창률 높음) | 우수(방수 접착제 사용 가능) | 양호(OSB/2는 P2 기준, OSB/3/4 방습 가능) |
| 친환경 등급 잠재력 | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF(MDI 접착제) |
| 가격 비용 | 최저 | 낮음 | 높음 | 중고 |
| 가공 성능 | 우수(절단, 드릴, 엣지 밴딩) | 극히 우수(조각, 성형, 밀링) | 우수(절단, 대패, 못) | 우수(실목과 유사) |
| 전형적 응용 | 판재 가구, 주방 캐비닛, 사무용 가구 | 표면재 기재, 조각품, 도어 패널 | 건축 거푸집, 고급 가구, 선박 | 건축 구조, 내력 가구 |
9. 파티클보드의 흔한 품질 오해와 진실
오해 1: "파티클보드는 모두 저급 판재다."
진실: 파티클보드는 현재 전 세계에서 생산량이 가장 많고, 가장 널리 사용되며, 기술이 가장 성숙한 인조판 품종입니다. 몇십 위안의 간이 가구부터 몇만 위안의 고급 맞춤 주방 캐비닛까지 모두 파티클보드를 사용합니다. 고급 파티클보드와 저급 파티클보드의 성능 차이는 매우 큽니다:
-
고급 파티클보드: 밀도 더 균일(표심 밀도차 ≤0.10g/cm³), 내부 결합 강도 더 높음(≥0.55MPa), 나사 고정력 더 강함(≥1000N), 방습성 더 좋음(TS ≤8%), E0/ENF급 친환경 가능
-
저급 파티클보드: 밀도 불균일, 강도 부족, 친환경 기준 초과 위험 높음
따라서 "저급은 일부 불량 파티클보드이며, 파티클보드라는 품목 자체가 아닙니다." 적절한 파티클보드 등급과 공급업체를 선택하는 것이 이 품목을 단순히 부정하는 것보다 더 중요합니다.
오해 2: "파티클보드는 포름알데히드가 높아 친환경이 아니다."
진실: 파티클보드의 친환경 등급은 사용된 접착제 유형에 의해 완전히 결정되며, "파티클보드"라는 품목 명칭과는 무관합니다. E0급과 ENF급 파티클보드는 이미 광범위하게 존재합니다.
-
MUF 접착제 + 고효율 포름알데히드 포집제를 사용한 파티클보드는 E0급(≤0.025mg/m³) 달성
-
MDI 무알데히드 접착제를 사용한 파티클보드는 ENF급(≤0.015mg/m³) 달성, 진정한 "제로 포름알데히드 첨가" 판재
구매 시 검사 보고서, 친환경 등급 표시(E0/ENF), 브랜드 신뢰를 확인하는 것이 "파티클보드"를 회피하는 것보다 현명합니다.
오해 3: "파티클보드는 실목보다 나쁘다."
진실: 파티클보드와 실목은 서로 다른 차원의 재료이며, 단순한 "누가 누구보다 좋다"는 존재하지 않습니다 — 용도에 따라 다릅니다.
-
안정성: 파티클보드는 이방성이 작고(종횡 강도비 약 1.0-1.2), 온습도 변화 시 변형이 실목보다 훨씬 작음(선팽창 계수 약 실목의 1/3-1/2)
-
강도: 고품질 파티클보드(고밀도형)의 휨 강도(≥20MPa)는 일부 저밀도 실목(오동나무, 발사 등)의 2-3배 가능
-
나사 고정력: 파티클보드는 가장자리 나사 고정력이 실목보다 못하지만(실목은 섬유 방향 나사 고정력 매우 높음), 표면 나사 고정력은 일부 연목에 필적
-
친환경/비용: 파티클보드는 제로 포름알데히드 가능하고 가격이 실목보다 훨씬 낮음
결론: 파티클보드는 안정성, 가성비, 친환경 제어 가능성에서 실목보다 우수하고, 실목은 나사 고정력(섬유 방향), 무늬 자연성, 내구성(장기 사용 시 크리프 저항)에서 더 우수합니다. 둘 다 적합한 응용 시나리오가 있으며 구체적 요구에 따라 선택해야 합니다.
오해 4: "파티클보드는 하중을 지지할 수 없다."
진실: 이는 전적으로 파티클보드의 등급과 두께에 달려 있습니다.
-
표준 P2형 파티클보드(밀도 0.65-0.70g/cm³, 두께 18mm): 경간 600mm, 하중 200kg/m² 조건에서 처짐 약 1.8-2.2mm, 책장 선반, 책상 등 일상 하중 요구 충족(선반 처짐 한계 일반적으로 L/250 ≈ 2.4mm, MDF 동일 조건 처짐 약 1.8-2.0mm)
-
고밀도 파티클보드(≥0.80g/cm³, 두께 25mm): 정곡 강도 25-30MPa 달성 가능, 도서관 책장, 선반 등 중형 하중场合에 사용 가능
-
다층 적층 또는 지지 구조 추가(가로대 추가, 경간 단축)로 하중 능력 추가 향상 가능
오해 5: "파티클보드는 방습 성능이 나쁘다."
진실: 이는 일반적으로 저급 UF 접착제 파티클보드(저렴한 판)에 대한 고정관념에 기반합니다.
-
P5형 방습 파티클보드(MUF 접착제, 파라핀 첨가량 ≥1.5%): 24h 흡수 두께 팽창률 ≤8%, 주방, 욕실 건조 구역 등 습한 환경에 사용 가능, 하지만 장기 침수 불가
-
MDI 접착제 파티클보드: MDI 접착제 자체의 내가수분해성 우수, 파라핀 방수제와 함께 24h TS ≤6-7%로 저감 가능, P7형(실외) 수준에 근접
-
방습 요구가 극히 높은 시나리오(장기 고습 환경, 지하실)에는 P5형 또는 MDI 접착제 파티클보드를 선택하고 가장자리 밀봉 처리 강화(PUR 핫멜트 접착제로 엄밀 방수 엣지 밴딩)
10. 파티클보드의 기술 발전 트렌드
10.1 고성능화와 경량화 병행
-
고강도 파티클보드: 파티클 형태 최적화(길이/직경 비 ≥100의 방향성 파티클), MDI 접착제 채택 및 열압 공정 최적화로 정곡 강도 ≥25MPa( MDF에 근접) 향상 가능, 건조 상태에서 OSB 응용 부분 대체
-
경량 고강도 파티클보드: 발포 기술 또는 구배 밀도 구조(표층 고밀도, 심층 저밀도) 활용, 밀도 ≤0.55g/cm³ 전제에서 충분한 역학 강도(MOR ≥12MPa) 유지, 가구 중량과 원료 소비 저감
-
초박형 파티클보드: 두께 ≤6mm 박형 파티클보드 개발, 가구 배판, 서랍 바닥판, 포장 칸막이 등 비내력 용도에 사용, MDF 대체(비용 더 낮음)
10.2 친환경화와 무알데히드화
-
저 F/U 몰비 UF 접착제 보급: F/U 몰비 1.3에서 1.0-1.1로 저감한 UF 접착제 이미 산업화, 선진 포름알데히드 포집제와 함께 E0급이 일반 제품 표준이 되었고 ENF급이 보급화로 나아감
-
바이오 기반 접착제 응용: 리그닌 접착제(펄프 산업 부산물, 비용 UF에 근접), 탄닌 접착제(수피 추출물, 실외급에 적합)가 점차 산업화, 석유 기반 접착제 부분 대체 가능
-
무알데히드 파티클보드(MDI 접착제) 생산량 빠른 성장: 2028년까지 MDI 접착제 파티클보드가 중국 파티클보드 총 생산량의 20% 이상 차지 예상(2025년 약 8%), 비용은 국산 MDI 생산 능력 확장으로 하락 중
10.3 방습과 기능화
-
소수성 파티클보드: 나노 소수제(실란계 등)로 파티클 표면 개질, 파라핀 방수제에만 의존하지 않고 24h TS ≤4-5%로 저감, 합판 방수 수준에 근접
-
난연 파티클보드: 인질소계 무할로겐 난연제 첨가(접착제에 첨가 또는 별도 첨가제로 파티클 표면 분사), B1급(난연) 달성, 공공 건축 및 상업 공간 응용 요구 충족
-
항균 방곰팡이 파티클보드: 표층 파티클에 은 이온 또는 유기 항균제(피리티온 아연, ZPT 등) 첨가, 항균율 ≥99%, 병원, 학교, 식품 관련 장소에 적합
10.4 스마트 생산
-
온라인 품질 검사 시스템: 근적외선(NIR) 분광법으로 파티클 함수율 및 도포량 온라인 검사(오차 ≤±0.3%), X선 밀도계로 매트 밀도 분포 온라인 검사(해상도 ≤±2mm), 전 배치 100% 품질 추적 가능, 실시간 공정 파라미터 조정
-
AI 외관 결함 인식: 딥러닝 알고리즘(CNN) 기반 머신 비전 시스템, 판면 긁힘, 압흔, 접착제 반점 등 결함 자동 인식 및 등급 분류(정확도 ≥95%, 효율 인력의 10-20배), 육안 검사 대체
-
MES/ERP 시스템 전면 통합: 주문, 배합, 생산, 품질, 창고, 물류 데이터 연결, 주문에서 납품까지 디지털 폐쇄 루프 관리 실현
자주 묻는 질문(FAQ)
Q1: 파티클보드란 무엇인가요?
A: 파티클보드(Particleboard / Chipboard)는 파편판이라고도 하며, 목재 또는 기타 식물 섬유 원료를 가공하여 만든 파편(파티클, 톱밥, 목편 등)을 건조, 접착제 및 첨가제 도포 후 고온 열압 성형하여 만든 인조판입니다. 2025년 전 세계 파티클보드 연간 생산량은 이미 1.1억 입방미터를 초과하여 전체 인조판 총 생산량의 45% 이상을 차지하며, 생산량이 가장 많고 가장 널리 사용되는 인조판 품종 중 하나입니다.
Q2: 파티클보드는 제조 공정에 따라 어떻게 분류되나요?
A: 파티클보드는 제조 공정에 따라 주로 세 가지로 분류됩니다:
-
평압법: 3층 구조(미세 재료 표층 + 굵은 재료 심층) 또는 점진 구조, 밀도 0.5-0.85 g/cm³, 주로 가구 제조, 건축 장식, 포장에 사용
-
롤압법: 단방향 연속 성형, 밀도 0.4-0.7 g/cm³, 주로 도어 심재판, 포장재, 저밀도판에 사용
-
압출법: 관상 구조(내부에 세로 관통 구멍), 밀도 0.35-0.55 g/cm³, 주로 중공 도어 심재판, 칸막이벽, 흡음판에 사용
Q3: 파티클보드는 친환경 등급에 따라 어떻게 분류되나요?
A: 파티클보드의 친환경 등급은 사용된 접착제 유형에 따라 결정됩니다:
-
E1급: 포름알데히드 방출량 ≤0.050 mg/m³, 요소수지(UF) 사용, 일반 가구, 포장에 적용
-
E0급: 포름알데히드 방출량 ≤0.025 mg/m³, 멜라민 개질 요소수지(MUF) 사용, 중고급 가구, 실내 장식에 적용
-
ENF급: 포름알데히드 방출량 ≤0.015 mg/m³, MUF + 포름알데히드 포집제 또는 MDI 무알데히드 접착제 사용, 아동 가구, 침실, 병원에 적용
-
HENF급(제로 포름알데히드 첨가): 포름알데히드 방출량 ≤0.015 mg/m³ 및 벤젠, TVOC 등 기준 충족, MDI 무알데히드 접착제 사용, 고급 주택, 전체 인테리어 맞춤에 적용
Q4: 파티클보드의 생산 공정은 어떻게 되나요?
A: 파티클보드의 생산 공정은 주로 다음을 포함합니다:
-
원료 입고 및 칩 제조: 목재 잔재물, 가지 등을 목편으로 제조
-
파티클 제조: 해머 분쇄기 또는 환형 파티클기로 파티클로 분쇄
-
건조: 습파티클(함수율 30-60%)을 2-5%로 건조
-
체별: 표층 미세 파티클과 심층 굵은 파티클 분리
-
도포: 표층과 심층 각각 도포(표층 10-14%, 심층 8-12%)
-
포설 성형: 3층 구조 포설(미세-굵은-미세)
-
예압과 열압: 예압 0.5-1.0 MPa, 열압 180-210℃, 1.5-3.5 MPa
-
냉각, 양생, 재단, 샌딩: ≤40℃로 냉각, 48-72시간 양생
-
등급 포장: 외관 등급별 선별, 포장
Q5: 파티클보드의 핵심 기술 지표는 무엇인가요?
A: 파티클보드의 핵심 기술 지표(P2형 기준)는 다음을 포함합니다:
-
밀도: 0.50-0.85 g/cm³, JINDIWOOD 표준 0.65-0.75 g/cm³
-
정곡 강도(MOR): ≥13 MPa(종방향), JINDIWOOD ≥16 MPa
-
탄성 계수(MOE): ≥1600 MPa(종방향), JINDIWOOD ≥2200 MPa
-
내부 결합 강도(IB): ≥0.40 MPa, JINDIWOOD ≥0.55 MPa
-
표면 결합 강도: ≥0.80 MPa, JINDIWOOD ≥1.0 MPa
-
흡수 두께 팽창률(24h): ≤15%(P2형), JINDIWOOD ≤12%
-
함수율: 5-11%, JINDIWOOD 6-9%
Q6: 파티클보드의 나사 고정력은 어떤가요? MDF와 비교하여 어떤 장점이 있나요?
A: 파티클보드의 나사 고정력은 심층 굵은 파티클 구조로 MDF보다 우수합니다:
-
표면 나사 고정력(18mm, 밀도 0.68 g/cm³): 800-1100 N
-
측면 나사 고정력: 500-800 N
-相比之下, MDF 표면 나사 고정력은 700-1000 N, 측면은 300-600 N
파티클보드의 나사 고정력이 MDF보다 우수한 이유는 심층 굵은 파티클이 나사 체결 시 "앵커링" 작용을 형성하여 나사가 접착 계면 마찰력뿐만 아니라 파티클 내부에 매립되어 뽑힘에 저항하기 때문입니다.
Q7: 파티클보드의 일반적인 표면 처리 방식은 무엇인가요?
A: 파티클보드의 일반적인 표면 처리 방식은 다음을 포함합니다:
-
멜라민 함침지 표면 처리(가장 주류): 고온 고압 압착, 표면 경도 ≥3H, 내마모·내스크래치, "에코 보드/무도장판"의 전형적인 공정
-
무늬목 표면 처리: 천연 무늬목(0.3-0.6mm) 부착, 고급 가구와 실내 장식에 적용
-
도장: 봉합 프라이머 먼저, 이후 연마 및 표면 도료 분사, 주로 사무용 가구 패널, 상업 공간 전시장에 사용
-
직접 사용(소판): 포장 상자, 팔레트, 건축 칸막이벽, 스피커 캐비닛, 가구 내부 구조 부품 등
Q8: 파티클보드의 주요 응용 시나리오는 무엇인가요?
A: 파티클보드의 주요 응용 시나리오는 다음을 포함합니다:
-
가구 제조(약 70%): 판재 맞춤 가구, 사무용 가구, 주방 캐비닛, 아동 가구, 공공 가구
-
건축 장식: 칸막이벽/내벽판, 천장, 바닥 기층
-
포장 및 산업: 중형 포장 상자, 물류 팔레트/받침판, 스피커 캐비닛
-
P5 방습형 파티클보드는 주방, 욕실 건조 구역 등 습한 환경에 사용 가능
Q9: 파티클보드는 MDF, 합판, OSB와 비교하여 어떤 장단점이 있나요?
A: 파티클보드와 기타 판재 비교:
-
원료 이용률: 파티클보드 85-90%, MDF(70-75%), 합판(40-50%)보다 높음
-
정곡 강도: 파티클보드 13-16 MPa(P2), 합판(40-70 MPa)보다 낮고 OSB(22-28 MPa)와 차이
-
나사 고정력: 파티클보드 800-1100 N, MDF(700-1000 N)보다 우수하지만 합판(1500-2500 N)보다 낮음
-
방습 성능: 파티클보드 보통(P5형 방습 처리 필요), MDF(나쁨)보다 우수하지만 합판(우수)보다 낮음
-
가격 비용: 파티클보드 최저, MDF 낮음, 합판 높음, OSB 중고
Q10: 파티클보드에 대한 흔한 오해는 무엇인가요?
A: 파티클보드에 대한 흔한 오해는 다음을 포함합니다:
-
오해 1: "파티클보드는 모두 저급 판재다." → 진실: 고급 파티클보드는 밀도 더 균일, 내부 결합 강도 더 높음, E0/ENF급 가능, 고급 맞춤 주방 캐비닛에 널리 사용
-
오해 2: "파티클보드는 포름알데히드가 높아 친환경이 아니다." → 진실: 친환경 등급은 접착제에 의해 결정, MUF 접착제로 E0급, MDI 접착제로 ENF급 가능
-
오해 3: "파티클보드는 실목보다 나쁘다." → 진실: 파티클보드는 안정성, 가성비, 친환경 제어 가능성에서 실목보다 우수, 실목은 나사 고정력, 무늬 자연성, 내구성에서 더 우수
-
오해 4: "파티클보드는 하중을 지지할 수 없다." → 진실: 표준 P2형 18mm판은 경간 600mm, 하중 200kg/m²에서 처짐 약 1.8-2.2mm, 일상 하중 요구 충족
-
오해 5: "파티클보드는 방습 성능이 나쁘다." → 진실: P5형 방습 파티클보드 24h 흡수 두께 팽창률 ≤8%, 주방, 욕실 건조 구역에 사용 가능
JINDIWOOD · Engineered for Certainty — 모든 파편의 재구성이 가구의 견고함과 공간의 건강을 위해 확실성의 초석을 쌓고 있습니다.
본 문서는 JINDIWOOD의 독창적인 기술 문서이며, 전재 시 출처를 명시해야 합니다.




