 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、中密度纤维板的基本概念
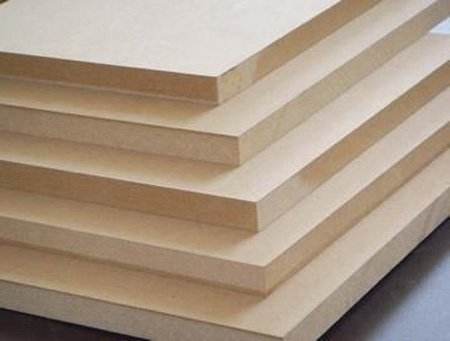
中密度纤维板(Medium Density Fiberboard,简称MDF)是以木质纤维或其他植物纤维为原料,经纤维制备、施加胶粘剂、铺装成型、高温热压而成的一种密度在650-800 kg/m³之间的人造板材。
与胶合板(多层单板垂直交叉胶合)和刨花板(碎料施加胶粘剂压制)不同,MDF的本质特征在于:将木材还原为纤维状态,再重新组合成板。这一过程彻底消除了天然木材的节疤、纹理方向和生长应力,使MDF成为组织结构最均匀、表面最平整的人造板,特别适合表面饰面加工(三聚氰胺贴面、木皮贴面、油漆涂装等)。
核心数据: 优质MDF的内结合强度可达0.6-1.2 MPa,静曲强度可达25-40 MPa,表面平整度偏差控制在±0.15mm以内,这些指标使其成为家具制造和装饰装修的首选基材。
二、MDF的原材料体系
2.1 木质纤维原料
MDF的原料来源广泛,可以是木材加工的剩余物、速生材、枝丫材等。原料选择直接影响板材的颜色、纤维形态和物理性能。
| 原料类型 | 纤维形态 | 板材特性 | 主要应用 |
|---|---|---|---|
| 杨木 | 纤维细长、壁薄 | 颜色浅白、质地均匀 | 高档家具、饰面板基材 |
| 松木 | 纤维较长、树脂含量较高 | 强度较好、颜色偏黄 | 结构用MDF、包装材 |
| 桉木 | 纤维适中、密度较高 | 强度高、颜色适中 | 承重家具、地板基材 |
| 混合阔叶材 | 纤维长短不一 | 性能均衡、成本较低 | 通用型MDF |
| 农业秸秆 | 纤维短、灰分高 | 性能略低、环保概念 | 低成本环保板 |
JINDIWOOD技术标准: MDF产品原料全部采用杨木原生料,薄板(≤9mm)密度达830 kg/m³以上,厚板(>9mm)密度达750 kg/m³以上,远超市面常规产品,确保优异的加工性能和表面效果。
2.2 胶粘剂体系
MDF常用的胶粘剂类型与胶合板相似,但因纤维比表面积大(约为单板的数百倍),施胶量和胶种选择有所不同:
| 胶粘剂类型 | 施胶量(绝干纤维百分比) | 环保等级 | 适用场景 |
|---|---|---|---|
| 脲醛树脂胶(UF) | 8-12% | E1/E0 | 普通室内家具 |
| 三聚氰胺改性脲醛胶(MUF) | 10-14% | E0/ENF | 中高端家具、防潮板 |
| 异氰酸酯胶(MDI) | 4-6% | ENF/HENF | 无醛板、儿童家具 |
| 大豆蛋白胶 | 10-15% | ENF级 | 环保型MDF |
MDF的施胶方式与胶合板不同——胶粘剂以雾化喷射的方式与纤维在高速搅拌中混合,要求胶粘剂具有低粘度、高渗透性,以便均匀包裹每一根纤维。
2.3 辅助添加剂
-
石蜡乳液(防水剂): 添加量为绝干纤维的0.5-1.5%,用于提高板材的防潮性能
-
固化剂(氯化铵等): 加速胶粘剂的固化反应,缩短热压时间
-
阻燃剂(磷氮系): 赋予板材阻燃性能,可达B1-C级
-
防霉剂: 抑制霉菌生长,适用于潮湿环境
三、MDF的生产工艺流程
3.1 削片与筛选
原木或木材剩余物经削片机加工成规格木片(长度15-30mm、厚度3-5mm)。木片经振动筛去除过大、过小及砂石金属杂质,确保进入热磨机的物料规格均一。
关键控制点: 木片尺寸不均会导致纤维分离质量波动,过大则热磨能耗增加、纤维粗;过小则易炭化。
3.2 纤维制备——热磨法(核心工序)
这是MDF生产中与其他人造板最本质区别的工序。木片在热磨机中经历“蒸煮+研磨”双重处理:
第一步:预蒸煮
-
木片进入立式预热罐,通入高温蒸汽(压力0.8-1.2 MPa,温度160-180℃)
-
蒸煮时间:3-8分钟(视树种和木片厚度调整)
-
蒸汽软化木素(木材中的天然胶粘物质),降低纤维间的结合力
第二步:研磨解纤
-
蒸煮后的木片进入磨室,由高速旋转的动磨盘和固定静磨盘之间的剪切力将木片撕碎成单根纤维
-
磨盘间隙:0.1-0.5mm(可调)
-
磨室内喷入石蜡乳液(防水剂)和施胶剂(部分工艺在此加胶)
核心原理: 热磨法利用蒸汽热能和机械剪切力的协同作用,在不严重切断纤维的前提下将木片解纤为单根纤维。纤维保留长度越长,板材强度越高。
热磨后的纤维含水率高达50-60%,呈絮状,需立即进行干燥。
3.3 纤维干燥
湿纤维经气力管道输送至干燥机,利用热风将含水率降至工艺要求范围。
-
干燥方式: 管道式气流干燥(三通道干燥机)或闪急式干燥
-
热源: 热风炉(燃生物质/天然气)提供160-200℃的热风
-
干燥后含水率: 8-12%(进入铺装机前的目标含水率)
-
干燥时间: 仅2-5秒(高速热气流中瞬间完成)
技术难点: 纤维干燥速度快、停留时间短,需精准控制热风温度和风速。温度过高——纤维表面炭化、颜色变深、强度下降;温度过低——含水率偏高,后续铺装成型困难、热压易鼓泡。
干燥后的纤维通过旋风分离器收集,经计量料仓进入施胶工序。
3.4 施胶——纤维-胶粘剂的均匀混合
MDF的施胶是干法工艺的核心环节。干燥纤维经电子皮带秤精确计量后,进入高速搅拌施胶机(或称“拌胶机”),胶粘剂以雾化喷射方式加入,同时喷入固化剂和防水剂(石蜡乳液)。
| 工艺参数 | 典型值 | 控制要点 |
|---|---|---|
| 施胶量 | 8-14%(绝干纤维百分比) | 过低→内结合强度不足;过高→成本上升、热压周期延长 |
| 胶粘剂固含量 | 50-65% | 影响施胶均匀性和渗透性 |
| 搅拌速度 | 500-1500 rpm | 确保胶粘剂均匀包裹每根纤维 |
| 石蜡添加量 | 0.5-1.5% | 影响吸水厚度膨胀率 |
施胶后纤维含水率: 因胶粘剂带入水分,上升至12-16%,为后续铺装和热压做准备。
3.5 铺装成型
施胶后的纤维经铺装机均匀铺撒在连续运行的钢带或垫板上,形成具有一定厚度和密度的纤维板坯。
铺装方式主要有两种:
-
气流铺装: 纤维在气流中悬浮,依靠自重和气流双重作用沉积成型,适合生产渐变结构MDF(表层细纤维、芯层粗纤维),使板面细腻光滑
-
机械铺装: 依靠机械辊或摆动料仓布料,结构较单一,适合均质板
铺装后的预压: 板坯经连续预压机施加0.5-1.0 MPa压力,将松散的纤维坯体压实至原厚度的1/3-1/2,提高坯体强度和导热性能,便于送入热压机。
3.6 热压成型(核心工序)
板坯在高温+高压的作用下,经历胶粘剂固化→纤维密实→板材定型的全过程。这是决定MDF密度、强度、厚度精度和环保等级的最终工序。
热压周期的三个关键阶段:
| 阶段 | 压力 | 温度 | 作用 |
|---|---|---|---|
| 第一阶段:压缩 | 快速升至3.0-4.5 MPa | 160-220℃ | 迅速压缩坯体,排出空气和水分,纤维开始塑性变形 |
| 第二阶段:固化 | 保持2.0-3.5 MPa | 保持恒定 | 胶粘剂发生交联固化,纤维间形成牢固的胶合键 |
| 第三阶段:排气/降压 | 梯度降至0 | 自然降温 | 释放板内蒸汽压力,防止鼓泡,定型出板 |
热压周期与板厚的经验公式:
总热压时间(秒)≈ 板厚(mm)× 8-15 秒/mm
以18mm MDF为例,热压周期约为150-270秒(即2.5-4.5分钟),其中:
-
压缩段:15-30秒
-
固化段:100-200秒
-
排气段:20-40秒
关键控制技术:
-
厚度控制: 热压机配备厚度规,精确控制成品板厚度,公差±0.15mm
-
温度梯度控制: 板坯表面和芯层温差不宜过大(≤20℃),否则会导致“表固内不固”——表面已固化而芯层胶粘剂尚未反应完全
3.7 后处理工序
冷却与养生: 刚出热压机的板材温度高达80-120℃,需经翻板冷却机自然冷却至室温。冷却后的板材在仓库中静置养生48-72小时,使板内应力充分释放、含水率与环境平衡,防止后续加工时翘曲变形。
砂光: 养生后的板材经宽带砂光机砂光处理:
-
第一道:粗砂(60-80目) ——去除表面炭化层和厚度不均
-
第二道:中砂(100-120目) ——平整板面
-
第三道:细砂(150-180目) ——精磨光滑,达到饰面要求
砂光量通常为0.5-1.5mm(双面合计),砂光后板材厚度达到最终规格,表面粗糙度Ra≤3.2μm。
裁切: 按标准尺寸(如1220×2440mm)裁边,切除不规则边缘。
分级与包装: 按外观等级分选,打包入库。
四、MDF的核心技术指标与检测方法
4.1 密度(Density)
密度是MDF最基本的物理指标,直接影响板材的力学强度和加工性能。
-
密度范围(GB/T 11718-2021): 650-800 kg/m³(中密度)
-
检测方法: 称重法(精确称量试件质量和体积)
-
JINDIWOOD标准: 薄板(≤9mm)≥830 kg/m³,厚板(>9mm)≥750 kg/m³
密度对性能的影响:
-
密度过低 → 强度不足、握钉力差、表面疏松
-
密度过高 → 加工刀具磨损严重、板材过重、成本上升
-
密度不均 → 板面砂光后出现“软硬点”,影响饰面效果
4.2 内结合强度(Internal Bond Strength, IB)
内结合强度是衡量MDF内部纤维之间胶合牢固度的核心指标,反映了板材抵抗内部剥离的能力。
-
检测方法: 从板材上截取50×50mm试件,用专用金属卡头粘合在试件两面,通过拉力机垂直于板面施加拉伸载荷,记录破坏时的最大载荷,除以试件面积即得IB值(MPa)。
-
GB/T 11718-2021 要求:
-
普通型:IB ≥ 0.55 MPa
-
家具型:IB ≥ 0.65 MPa
-
承重型:IB ≥ 0.80 MPa
-
影响因素:
-
施胶量:施胶量增加,IB提高(但存在经济上限)
-
纤维形态:纤维越长、越完整,IB越高
-
热压参数:温度、压力、时间三者的协同配合
4.3 静曲强度(MOR)与弹性模量(MOE)
同胶合板,MOR和MOE是衡量板材承载能力的关键力学指标。
-
检测方法: 三点弯曲法(试件跨距为厚度的20倍,匀速加载至断裂)
-
GB/T 11718-2021 要求:
-
MOR ≥ 23 MPa(普通型)/ ≥ 30 MPa(承重型)
-
MOE ≥ 2700 MPa(普通型)/ ≥ 3500 MPa(承重型)
-
MDF的静曲强度低于优质胶合板(因纤维为短纤维,而胶合板为连续长纤维单板),但其表面平整度和厚度均匀性远优于胶合板,因此在表面饰面领域具有不可替代的优势。
4.4 吸水厚度膨胀率(Thickness Swelling, TS)
这是衡量MDF防潮性能的核心指标,尤其重要于厨房、卫生间等潮湿环境。
-
检测方法: 50×50mm试件浸泡于20±2℃水中24小时,测量浸泡前后的厚度变化率
-
GB/T 11718-2021 要求: 24小时吸水厚度膨胀率 ≤ 15%(普通型)/ ≤ 10%(防潮型)
降低膨胀率的技术手段:
-
添加石蜡乳液等防水剂
-
提高热压温度和时间(增加纤维塑性流动,减少毛细孔)
-
选用三聚氰胺改性胶粘剂(MUF)
4.5 甲醛释放量
MDF因胶粘剂用量较大(8-14%),甲醛释放量管控尤为重要。检测方法与胶合板一致。
| 环保等级 | 甲醛释放量(气候箱法,mg/m³) |
|---|---|
| E1级(国家强制标准) | ≤0.050 |
| E0级 | ≤0.025 |
| ENF级 | ≤0.015 |
4.6 表面粗糙度
这是MDF特有的质量控制指标,直接关系到饰面(三聚氰胺纸、木皮、油漆)的质量和胶合强度。
-
检测方法: 触针式粗糙度仪测定Ra值
-
JINDIWOOD标准: 砂光后表面粗糙度Ra ≤ 3.2μm
表面粗糙度对加工的影响:
-
Ra过高(表面粗糙)→ 贴面时胶粘剂用量增大,可能出现“白斑”或“麻面”
-
Ra过低(过度砂光)→ 表面过于致密,胶粘剂渗透不良,贴面附着力下降
五、MDF的常见分类与等级
5.1 按密度等级分类(GB/T 11718-2021)
| 类别 | 密度范围(kg/m³) | 典型用途 |
|---|---|---|
| 轻质MDF | < 650 | 非承重装饰、模型制作 |
| 中密度MDF(标准型) | 650-800 | 家具、装修、饰面板基材 |
| 高密度MDF(HDF) | > 800 | 地板基材、高强家具 |
5.2 按用途分类
| 类型 | 核心要求 | 典型应用 |
|---|---|---|
| 家具型(标准型) | 内结合强度≥0.65MPa,表面细腻 | 衣柜、橱柜、桌椅 |
| 承重型 | 静曲强度≥30MPa,密度较高 | 货架、办公桌、门板 |
| 防潮型 | 吸水厚度膨胀率≤10% | 卫浴柜、厨房家具 |
| 阻燃型 | 防火等级B1-C级 | 公共场所装修、酒店 |
| 低甲醛型(ENF级) | 甲醛释放量≤0.015mg/m³ | 儿童家具、卧室 |
5.3 按外观等级分类
MDF外观等级主要依据表面缺陷(黑点、胶斑、压痕、划伤、碳化点等)的多少和大小划分:
-
优等品: 表面无可见缺陷,适用于高质量饰面
-
一等品: 允许少量轻微缺陷,适用于普通饰面
-
合格品: 允许一定数量的缺陷,适用于覆贴或覆面后不可见的场合
砂光后常见表面缺陷及成因:
| 缺陷类型 | 典型表现 | 可能成因 |
|---|---|---|
| 黑点 | 板面散布黑色小点 | 热磨温度过高或原料中树皮/杂质未净 |
| 白斑/胶斑 | 表面局部发白或硬块 | 施胶不均或热压时胶粘剂局部积聚 |
| 砂痕 | 表面有平行沟槽 | 砂带粒度过粗或砂带磨损不均 |
| 碳化点 | 黑色焦糊状斑点 | 热压温度过高或纤维局部过热 |
六、MDF与胶合板的对比分析
| 对比维度 | MDF | 胶合板 |
|---|---|---|
| 组织结构 | 纤维均匀分布,各向同性 | 单板交叉胶合,各向异性较明显 |
| 表面平整度 | 极佳,适合精细饰面 | 良好,但可见单板拼接痕 |
| 边缘处理 | 边缘密实,可加工异型边 | 边缘可见层状结构,需封边处理 |
| 握钉力 | 良好(垂直面),但反复装钉后易松 | 优异,特别是边缘握钉力强 |
| 静曲强度 | 中等(25-40 MPa) | 高(50-100 MPa) |
| 防潮性 | 较差(吸水膨胀率高) | 较好(可使用防水胶) |
| 环保性 | 胶用量大,甲醛释放控制难度高 | 胶用量相对较少 |
| 价格 | 较低(同等级比较) | 较高 |
| 典型应用 | 饰面板基材、家具部件、雕刻 | 承重结构、建筑模板、地板基材 |
七、MDF常见质量问题与成因分析
7.1 厚度偏差与密度不均
现象: 同一张板内厚度差异大,或同批次板材厚度不一致。
可能成因:
-
热压机的厚度规设定不当或磨损
-
铺装时纤维分布不均(厚薄不一)
-
热压板平行度不足或热压板变形
解决方案: 定期校准热压机厚度规、优化铺装均匀性、定期维护热压机平行度。
7.2 内结合强度不足
现象: 板材易分层、表面砂光时“掉粉”严重,切割时边缘毛糙。
可能成因:
-
施胶量不足或胶粘剂质量不合格
-
热压温度偏低或固化时间不够
-
纤维形态不佳(过度热磨导致纤维太短)
-
固化剂添加量不足
解决方案: 施胶工艺优化、热压参数调整、定期检测胶粘剂凝胶时间。
7.3 吸水厚度膨胀率超标
现象: 板材在潮湿环境或浸水试验中厚度显著增加,甚至产生“蘑菇状”变形。
可能成因:
-
石蜡(防水剂)添加量不足或分散不均匀
-
板材密度偏低(内部孔隙多)
-
热压周期不够,胶粘剂固化不充分
解决方案: 增加石蜡用量并优化喷射分散效果、适度提高板材密度、延长热压时间。
7.4 翘曲变形
现象: 板材放置后呈现瓦片状或弓形弯曲。
可能成因:
-
砂光量过大或砂光不均(破坏对称结构)
-
成品板含水率与使用环境差异过大
-
养生时间不足,内应力未充分释放
-
板坯铺装时存在明显的密度梯度不对称
解决方案: 控制砂光量(单面不超过0.5mm)、充分养生平衡含水率、优化铺装均匀性。
7.5 表面鼓泡
现象: 板面出现局部凸起,用刀片切开可见内部空腔或分层。
可能成因:
-
热压末期排气速度太快,板内蒸汽压力未完全释放
-
单板(或纤维坯体)含水率过高
-
热压温度设置不当,表固内不固
解决方案: 延长排气段时间、降低板坯含水率、优化热压温度曲线。
八、MDF的技术发展趋势
8.1 无醛化
MDI无醛胶和生物基胶粘剂的技术突破推动了MDF环保等级的持续提升。HENF级MDF(甲醛释放量≤0.015mg/m³)已进入量产,未来将逐步成为市场主流。
8.2 轻质高强化
通过纤维改性、发泡技术或梯度密度结构设计,在降低板材重量(密度≤600 kg/m³)的同时保持足够的力学强度,满足汽车内饰、航空舱体等轻量化应用需求。
8.3 功能化
-
阻燃MDF: 磷氮系阻燃剂添加技术使防火等级可达B1-B级
-
防霉抗菌MDF: 添加银离子或有机防霉剂,适用于医院、食品加工等场景
-
防潮MDF: 通过石蜡乳液优化和MUF胶应用,吸水厚度膨胀率可降至≤6%
8.4 数字化智能化
在线厚度检测、X射线密度曲线监测、近红外水分检测等数字化品控技术正在被引入MDF生产线,实现全批次质量追溯和实时工艺调整,降低人工抽检的偶然性误差。
JINDIWOOD · Engineered for Certainty —— 从纤维到板材,每一张MDF都承载着确定性的承诺。
本文为JINDIWOOD原创技术文章,转载须注明出处。