 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
Q1: Che cos’è esattamente la carta decorativa melamminica? E qual è il suo rapporto con i „pannelli melamminici“?
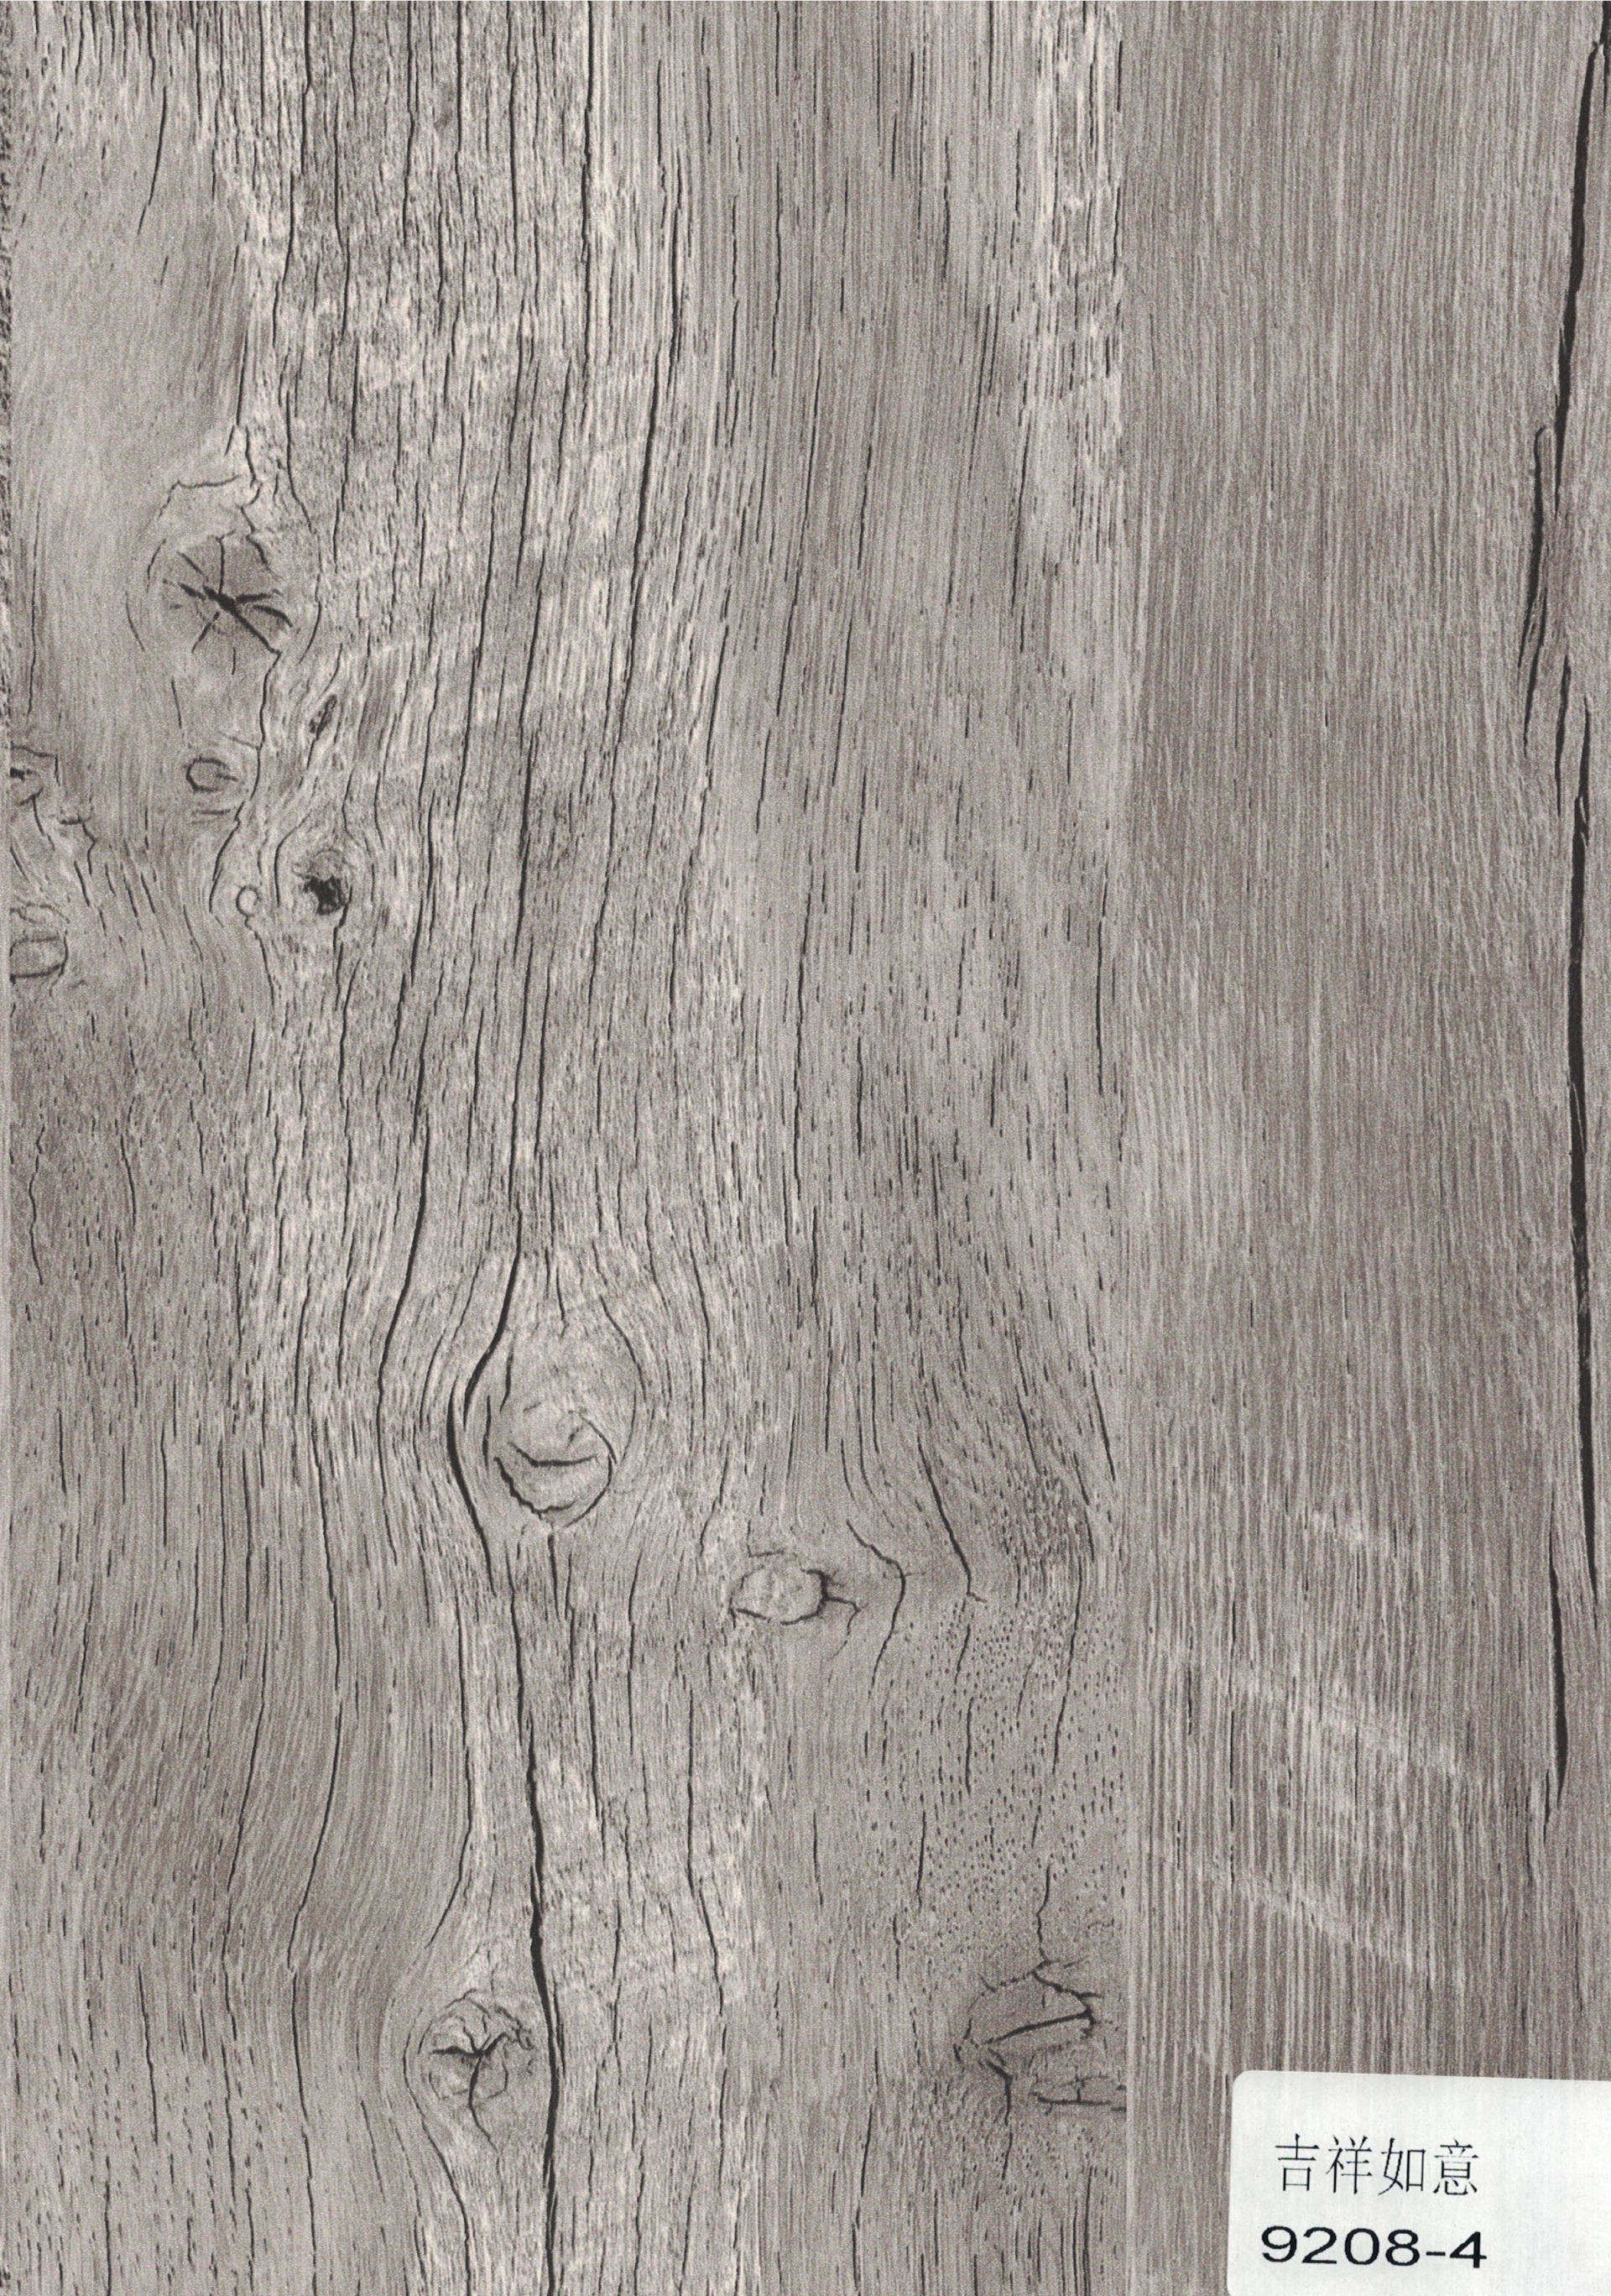
A1: La carta decorativa melamminica, il cui nome tecnico è carta film resinoso impregnata con melamina, è una carta base tinta unita o una carta decorativa stampata che è stata impregnata con resina melamina-formaldeide (e resine urea-formaldeide, ecc.) e essiccata fino a un determinato grado, in modo da presentare un contenuto di resina e un contenuto di sostanze volatili specificati. Sotto l’azione di calore e pressione, può incollarsi a se stessa o a un supporto a base di legno.
La carta decorativa stessa non è un prodotto finito, ma un materiale intermedio. Deve essere saldamente unita a un supporto a base di legno (truciolare, MDF, compensato, ecc.) attraverso un processo di pressatura ad alta temperatura e alta pressione per formare il „pannello melamminico“ utilizzato nell’applicazione finale (comunemente chiamato anche pannello senza verniciatura o pannello ecologico sul mercato).
Q2: Il grado ambientale della carta decorativa è equivalente al grado ambientale del pannello melamminico finito?
A2: Non possono essere semplicemente equiparati. L’emissione di formaldeide del pannello melamminico finito è determinata congiuntamente da due fonti: l’emissione di formaldeide del supporto stesso e la formaldeide libera residua nella resina di impregnazione della carta decorativa. La carta decorativa è solo un anello della catena.
Secondo la norma nazionale vigente GB/T 39600—2021, l’emissione di formaldeide dei pannelli a base di legno e dei loro prodotti per uso interno è classificata in: classe E1 (≤0,124 mg/m³), classe E0 (≤0,050 mg/m³) e classe ENF (≤0,025 mg/m³). La carta decorativa stessa può raggiungere un basso contenuto di formaldeide, ma se il prodotto finito raggiunga E0 o ENF dipende dal risultato combinato di supporto + carta decorativa + processo di pressatura. In fase di acquisto è necessario richiedere il rapporto di prova del pannello melamminico finito, non solo i dati della scheda tecnica della carta decorativa.
Q3: In fase di acquisto della carta decorativa, quali indicatori tecnici devono essere confermati?
A3: Ci sono tre indicatori fondamentali: contenuto di resina (quantità di impregnazione), contenuto di sostanze volatili e grado di pre-indurimento.
Il contenuto di resina riflette la quantità di resina nella carta e influenza direttamente la densità superficiale, la resistenza all’abrasione e l’adesione dopo la pressatura. Nei requisiti di acquisto industriali, l’intervallo comune è uno scostamento di ±10% rispetto al valore indicato.
Il contenuto di sostanze volatili riflette l’umidità e le sostanze volatili rimanenti nella carta dopo l’essiccazione. Se è troppo basso, la fluidità della resina durante la pressatura è insufficiente; se è troppo alto, possono formarsi segni d’acqua o bolle sulla superficie del pannello. L’intervallo comune di controllo è 5%–9%.
Il grado di pre-indurimento riflette il grado di indurimento già avvenuto durante la fase di impregnazione ed essiccazione. Se è troppo basso, la resina fluisce eccessivamente durante la pressatura; se è troppo alto, la fluidità è insufficiente e la planarità superficiale ne risente. L’intervallo comune è 10%–70%.
Questi tre indicatori devono essere uniformi all’interno dello stesso lotto e della stessa larghezza di foglio; in caso contrario, dopo la pressatura è probabile la comparsa di difetti localizzati.
Q4: Che cosa causa i „fiori secchi“ (macchie bianche opache) dopo la pressatura?
A4: I „fiori secchi“ sono macchie bianche opache sulla superficie del pannello melamminico. La causa fondamentale è una fluidità insufficiente o un tempo di flusso insufficiente della colla (resina), per cui la resina non si distribuisce completamente a livello locale e non riempie i micropori della superficie del supporto, formando macchie bianche dopo l’indurimento.
Le cause scatenanti comuni includono: contenuto di resina basso o distribuzione non uniforme, grado di pre-indurimento elevato che riduce la fluidità, temperatura o pressione di pressatura insufficienti che impediscono alla resina di fluire a sufficienza. Non si tratta di un problema isolato del supporto o della carta; occorre indagare contemporaneamente su entrambi i fronti: processo di impregnazione e parametri di pressatura.
Q5: Qual è il rapporto tra le fessurazioni (craquelé) sulla superficie del pannello melamminico e la carta decorativa?
A5: La fessurazione si manifesta solitamente come crepe fini sulla superficie del pannello. Le cause sono più di una, ma i fattori legati alla carta decorativa includono principalmente: contenuto di resina troppo basso, che provoca una resistenza insufficiente dello strato di rivestimento e una bassa resistenza al distacco; e grado di pre-indurimento troppo elevato o periodo di stoccaggio troppo lungo, che riduce la capacità di flusso e livellamento della resina.
Inoltre, una temperatura di pressatura eccessivamente alta o una temperatura non uniforme sulla superficie dello stampo possono anch’esse indurre fessurazioni. Pertanto, la fessurazione deve essere considerata il risultato dell’azione combinata di indicatori della carta decorativa, condizioni del supporto e processo di pressatura, e non può essere attribuita a un solo materiale.
Q6: Come deve essere conservata la carta decorativa? Quali sono le conseguenze di uno stoccaggio inadeguato?
A6: La carta film resinoso impregnata ed essiccata è igroscopica e uno stoccaggio inadeguato influisce direttamente sul suo utilizzo. Nella pratica industriale, le condizioni di stoccaggio raccomandate sono: temperatura 20 °C–25 °C, umidità relativa 55%–65%, e l’imballaggio deve rimanere sigillato.
Se l’umidità del magazzino è troppo elevata, la carta film resinoso assorbe umidità, causando l’incollaggio dei fogli e impedendo il normale srotolamento; allo stesso tempo, il contenuto di sostanze volatili cambia e durante la pressatura possono comparire bolle, delaminazione o lucentezza non uniforme. Qualsiasi rotolo parzialmente utilizzato deve essere immediatamente risigillato e riportato in un magazzino a temperatura e umidità costanti.
Q7: La carta decorativa è „più è spessa, meglio è“ oppure „più resina c’è, meglio è“?
A7: Nessuno dei due è un criterio assoluto. La prestazione della carta decorativa dipende dalla combinazione complessiva di grammatura della carta base, contenuto di resina, tipo di resina e qualità dell’indurimento, non dalla massimizzazione di un singolo indicatore.
Se il contenuto di resina è troppo elevato, la densità superficiale può migliorare, ma il controllo della fluidità della resina diventa più difficile e aumenta il rischio di fuoriuscita di resina durante la pressatura; se è troppo basso, aumenta la porosità superficiale e diminuiscono la resistenza all’abrasione e l’adesione. Anche la grammatura della carta base deve corrispondere all’effetto superficiale desiderato: una carta base troppo spessa può introdurre sollecitazioni aggiuntive su supporti sottili. L’approccio ragionevole è confermare con il fornitore l’intervallo di indicatori di progetto per quel lotto in base all’uso finale (superfici di mobili, pavimenti, pannelli porta, ecc.) e al tipo di supporto, invece di perseguire la massimizzazione di un singolo valore.
Q8: Esistono standard unificati per la temperatura e la pressione di pressatura? Perché fornitori diversi forniscono parametri diversi?
A8: Non esistono parametri fissi unificati in tutta l’industria. La temperatura, la pressione e il tempo di pressatura dipendono dal tipo e dallo spessore del supporto, dal sistema di resina e dal grado di pre-indurimento della carta decorativa, nonché dall’effetto superficiale desiderato (alto lucido, opaco, texture sincronizzata, ecc.).
Nei documenti tecnici pubblicati si osserva un ampio intervallo: temperatura di pressatura da 120 °C a oltre 200 °C, pressione da 1,2 MPa a 13 MPa, e tempo da pochi secondi a diversi minuti, corrispondenti a diversi sistemi di prodotto e condizioni delle apparecchiature. Pertanto, i parametri forniti dal fornitore devono essere considerati valori raccomandati nelle sue specifiche condizioni di supporto, apparecchiatura e lotto di carta decorativa. Al primo utilizzo, l’effetto reale deve essere confermato mediante una pressatura di prova, e non devono essere applicati direttamente a supporti diversi o a lotti diversi di carta decorativa.
Q9: Come si può giudicare la stabilità di qualità di un lotto di carta decorativa?
A9: Oltre a verificare i dati di prova su contenuto di resina, contenuto di sostanze volatili e grado di pre-indurimento forniti dal fornitore, la coerenza tra lotti merita maggiore attenzione rispetto al valore assoluto di un singolo lotto.
All’interno dello stesso decoro e dello stesso lotto, l’intervallo di oscillazione dei tre indicatori deve essere il più possibile ridotto; tra lotti diversi, occorre verificare se il sistema di resina e la fonte della carta base sono cambiati. Per quanto riguarda l’aspetto, occorre prestare attenzione a differenza di colore, macchie, punti ciechi ed errori di registro di stampa: la norma di gruppo richiede che la differenza di colore non sia „evidente“ e che le macchie „non siano ammesse“. Per i progetti che richiedono un utilizzo combinato di più lotti (ad esempio grandi ordini di mobili su misura), si raccomanda di richiedere al fornitore campioni di riferimento e di confrontarli all’arrivo di ogni lotto.
Q10: La „resistenza all’abrasione“ della carta decorativa è determinata dalla carta stessa?
A10: Non solo. La carta decorativa può fornire una formulazione dello strato superficiale contenente materiali resistenti all’usura (come l’ossido di alluminio), ma la resistenza all’abrasione superficiale finale si forma solo dopo la pressatura e l’indurimento, e dipende dalla densità di reticolazione della resina, dall’uniformità di distribuzione dei materiali resistenti all’usura e dal fatto che il processo di pressatura abbia consentito alla resina di fluire completamente e indurire completamente.
Pertanto, la resistenza all’abrasione deve essere valutata sulla base dei risultati delle prove di abrasione del pannello melamminico finito dopo la pressatura. La stessa carta decorativa può produrre una resistenza all’abrasione diversa nel prodotto finito con supporti e condizioni di pressatura diversi.
Sintesi: su che cosa concentrarsi maggiormente nell’acquisto della carta decorativa
La carta decorativa melamminica è un „prodotto semilavorato“. La sua prestazione finale è determinata congiuntamente da progettazione della carta base e della formulazione della resina, controllo del processo di impregnazione ed essiccazione, mantenimento delle condizioni di stoccaggio e corrispondenza con la fase di pressatura. La decisione di acquisto non deve basarsi solo sul decoro e sul prezzo unitario, ma deve anche confermare:
-
i valori misurati e l’uniformità del contenuto di resina, del contenuto di sostanze volatili e del grado di pre-indurimento;
-
se il fornitore fornisce campioni di riferimento e dati di prova per lotto;
-
il tipo di supporto compatibile e la finestra di pressatura raccomandata per quella carta decorativa;
-
il rapporto di prova ambientale del pannello melamminico finito (non solo i dati della carta decorativa).