中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
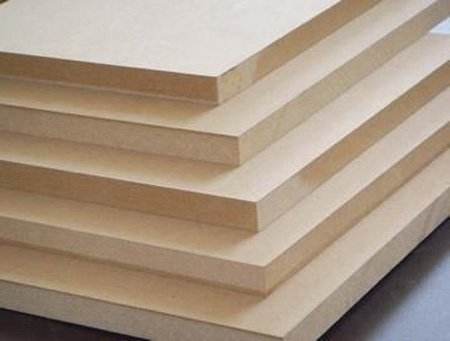
1. 중밀도 섬유판의 기본 개념
중밀도 섬유판(Medium Density Fiberboard, MDF)은 목질 섬유 또는 기타 식물 섬유를 원료로 하여 섬유 제조, 접착제 도포, 포설 성형, 고온 열압을 거쳐 만들어진 밀도 650-800 kg/m³ 사이의 인조판입니다.
합판(다층 단판 수직 교차 접착)과 파티클보드(파편 접착제 도포 압착)와 달리, MDF의 본질적 특징은: 목재를 섬유 상태로 환원한 후 다시 판재로 재조합하는 것입니다. 이 과정은 천연 목재의 옹이, 목리 방향 및 성장 응력을 완전히 제거하여 MDF를 조직 구조가 가장 균일하고 표면이 가장 평탄한 인조판으로 만들어, 표면 마감 가공(멜라민 표면 처리, 무늬목 부착, 도장 등)에 특히 적합합니다.
핵심 데이터: 고품질 MDF의 내부 결합 강도는 0.6-1.2 MPa, 정곡 강도는 25-40 MPa에 달하며, 표면 평탄도 편차는 ±0.15mm 이내로 제어되어 가구 제조 및 장식 인테리어의首选 기재입니다.
2. MDF의 원료 체계
2.1 목질 섬유 원료
MDF의 원료来源은 광범위하며 목재 가공 잔재물, 속성재, 가지재 등이 사용될 수 있습니다. 원료 선택은 판재의 색상, 섬유 형태 및 물리적 성능에 직접 영향을 미칩니다.
| 원료 유형 | 섬유 형태 | 판재 특성 | 주요 응용 |
|---|---|---|---|
| 포플러 | 섬유 가늘고 길며 벽 얇음 | 색상 연한 흰색, 질감 균일 | 고급 가구, 표면재 기재 |
| 소나무 | 섬유 길고 수지 함량 높음 | 강도 양호, 색상 노란색 | 구조용 MDF, 포장재 |
| 유칼립투스 | 섬유 적당, 밀도 높음 | 강도 높음, 색상 적당 | 하중 지지 가구, 마루 기재 |
| 혼합 활엽수 | 섬유 장단不一 | 성능 균형, 비용 낮음 | 범용 MDF |
| 농업 짚 | 섬유 짧고 회분 높음 | 성능 약간 낮음, 친환경 개념 | 저비용 친환경판 |
JINDIWOOD 기술 기준: MDF 제품 원료는 전부 포플러 원목을 사용하며, 박판(≤9mm) 밀도 830 kg/m³ 이상, 후판(>9mm) 밀도 750 kg/m³ 이상으로 시중 일반 제품을 훨씬 초과하여 우수한 가공 성능과 표면 효과를 보장합니다.
2.2 접착제 체계
MDF에 일반적으로 사용되는 접착제 유형은 합판과 유사하지만, 섬유의 비표면적이 크기 때문에(단판의 수백 배) 도포량과 접착제 선택이 다릅니다:
| 접착제 유형 | 도포량(절건 섬유 대비 %) | 친환경 등급 | 적용 시나리오 |
|---|---|---|---|
| 요소수지 접착제(UF) | 8-12% | E1/E0 | 일반 실내 가구 |
| 멜라민 개질 요소수지(MUF) | 10-14% | E0/ENF | 중고급 가구, 방습판 |
| 이소시아네이트 접착제(MDI) | 4-6% | ENF/HENF | 무알데히드판, 아동 가구 |
| 대두 단백질 접착제 | 10-15% | ENF급 | 친환경 MDF |
MDF의 도포 방식은 합판과 다릅니다——접착제가 분무 방식으로 섬유와 고속 교반 중 혼합되며, 접착제는 저점도, 고침투성을 가져야 각 섬유를 균일하게 감쌀 수 있습니다.
2.3 보조 첨가제
-
파라핀 에멀션(방수제): 절건 섬유의 0.5-1.5% 첨가, 판재 방습 성능 향상
-
경화제(염화암모늄 등): 접착제 경화 반응 촉진, 열압 시간 단축
-
난연제(인질소계): 판재 난연 성능 부여, B1-C급 달성 가능
-
방곰팡이제: 곰팡이 성장 억제, 습한 환경에 적합
3. MDF의 생산 공정
3.1 칩 제조와 선별
원목 또는 목재 잔재물은 칩퍼로 규격 목편(길이 15-30mm, 두께 3-5mm)으로 가공됩니다. 목편은 진동체로过大, 과소 및 사석 금속 불순물을 제거하여 열마쇄기 투입 물料的 규격 균일성을 보장합니다.
핵심 제어점: 목편 크기 불균일은 섬유 분리 품질 변동을 초래하며, 너무 크면 열마쇄 에너지 소비 증가, 섬유 거칠어짐; 너무 작으면 탄화되기 쉽습니다.
3.2 섬유 제조——열마쇄법(핵심 공정)
이는 MDF 생산에서 다른 인조판과 가장 본질적으로 구분되는 공정입니다. 목편은 열마쇄기에서 "증자+연마" 이중 처리를 거칩니다:
1단계: 예증자
-
목편이 입식 예열탱크에 투입, 고온 증기 투입(압력 0.8-1.2 MPa, 온도 160-180℃)
-
증자 시간: 3-8분(수종과 목편 두께에 따라 조정)
-
증기가 리그닌(목재 중 천연 접착 물질)을 연화시켜 섬유 간 결합력 저하
2단계: 연마 해섬
-
증자된 목편이 연마실에 투입, 고속 회전 동磨반과 고정 정磨반 사이의 전단력으로 목편을 단일 섬유로 찢음
-
연마반 간격: 0.1-0.5mm(조절 가능)
-
연마실에 파라핀 에멀션(방수제)과 접착제 분사(일부 공정에서 여기서 접착제 첨가)
핵심 원리: 열마쇄법은 증기 열에너지와 기계 전단력의 협동 작용을 이용하여 섬유를 심하게 절단하지 않으면서 목편을 단일 섬유로 해섬합니다. 섬유 보존 길이가 길수록 판재 강도가 높습니다.
열마쇄 후 섬유 함수율은 50-60%에 달하며 솜 모양으로 즉시 건조가 필요합니다.
3.3 섬유 건조
습섬유는 기력 파이프로 건조기에 이송되며, 열풍으로 함수율을 공정 요구 범위로 낮춥니다.
-
건조 방식: 파이프식 기류 건조(삼통로 건조기) 또는 플래시 건조
-
열원: 열풍로(바이오매스/천연가스 연소)로 160-200℃ 열풍 제공
-
건조 후 함수율: 8-12%(포설기 투입 전 목표 함수율)
-
건조 시간: 2-5초에 불과(고속 열기류 중 순간 완료)
기술적 난점: 섬유 건조 속도가 빠르고 체류 시간이 짧아 열풍 온도와 풍속을 정밀 제어해야 합니다. 온도 과고——섬유 표면 탄화, 색상 진해짐, 강도 저하; 온도 과저——함수율 과고, 포설 성형 어려움, 열압 시 기포 발생.
건조된 섬유는 사이클론 분리기로 수집되어 계량 사일로를 거쳐 도포 공정으로进入합니다.
3.4 도포——섬유-접착제 균일 혼합
MDF의 도포는 건식 공정의 핵심环节입니다. 건조 섬유는 전자 벨트 저울로 정밀 계량된 후 고속 교반 도포기(또는 "교반기")에 투입되며, 접착제는 분무 방식으로 첨가되고 동시에 경화제와 방수제(파라핀 에멀션)가 분사됩니다.
| 공정 파라미터 | 일반값 | 제어 요점 |
|---|---|---|
| 도포량 | 8-14%(절건 섬유 대비) | 과저→내부 결합 강도 부족; 과고→비용 상승, 열압 주기 연장 |
| 접착제 고형분 | 50-65% | 도포 균일성과 침투성에 영향 |
| 교반 속도 | 500-1500 rpm | 접착제가 각 섬유를 균일하게 감싸도록 보장 |
| 파라핀 첨가량 | 0.5-1.5% | 흡수 두께 팽창률에 영향 |
도포 후 섬유 함수율: 접착제가 수분을带入하여 12-16%로 상승, 이후 포설과 열압 준비.
3.5 포설 성형
도포된 섬유는 포설기로 연속 운행되는 강대 또는 받침판 위에 균일하게 살포되어 일정 두께와 밀도의 섬유 매트를 형성합니다.
포설 방식은 주로 두 가지:
-
기류 포설: 섬유가 기류 중 부유하며 자중과 기류 이중 작용으로 침적 성형, 점진 구조 MDF(표층 미세 섬유, 심층 굵은 섬유) 생산에 적합, 판면 섬세 매끄러움
-
기계 포설: 기계 롤 또는 진동 사일로布料, 구조 단일, 균질판에 적합
포설 후 예압: 매트는 연속 예압기로 0.5-1.0 MPa 압력 가하여 느슨한 섬유 매트를 원두께의 1/3-1/2로 압축, 매트 강도와 열전도 성능 향상, 열압기 투입 용이.
3.6 열압 성형(핵심 공정)
매트는 고온+고압作用下 접착제 경화→섬유 치밀화→판재 정형의 전 과정을 거칩니다. 이는 MDF의 밀도, 강도, 두께 정밀도 및 친환경 등급을 결정하는 최종 공정입니다.
열압 주기의 세 가지 핵심 단계:
| 단계 | 압력 | 온도 | 작용 |
|---|---|---|---|
| 1단계: 압축 | 3.0-4.5 MPa로 급상승 | 160-220℃ | 매트 급속 압축, 공기와 수분 배출, 섬유 소성 변형 시작 |
| 2단계: 경화 | 2.0-3.5 MPa 유지 | 일정 유지 | 접착제 가교 경화, 섬유 간 견고한 접착 결합 형성 |
| 3단계: 배기/감압 | 0으로 단계적 하강 | 자연 냉각 | 판내 증기압 방출, 기포 방지, 정형 출판 |
열압 주기와 판 두께 경험 공식:
총 열압 시간(초) ≈ 판 두께(mm) × 8-15 초/mm
18mm MDF为例, 열압 주기 약 150-270초(2.5-4.5분), 그중:
-
압축 단계: 15-30초
-
경화 단계: 100-200초
-
배기 단계: 20-40초
핵심 제어 기술:
-
두께 제어: 열압기에 두께 게이지 장착, 완제품 판 두께 정밀 제어, 공차 ±0.15mm
-
온도 구배 제어: 매트 표면과 심층 온도차 과대不宜(≤20℃), 그렇지 않으면 "표고내불고"——표면은 경화되었으나 심층 접착제 미반응
3.7 후처리 공정
냉각과 양생: 열압기에서 나온 판재는 온도 80-120℃, 턴오버 냉각기로 실온까지 자연 냉각 필요. 냉각된 판재는 창고에서 48-72시간 정치 양생, 판내 응력 충분히 방출, 함수율 환경 평형, 이후 가공 시 휨 변형 방지.
샌딩: 양생된 판재는 광폭 샌딩기로 샌딩 처리:
-
1차: 조사(60-80메시)——표면 탄화층과 두께 불균일 제거
-
2차: 중사(100-120메시)——판면 평탄화
-
3차: 정사(150-180메시)——정밀 연마 매끄러움, 표면재 요구 달성
샌딩량은 일반적으로 0.5-1.5mm(양면 합계), 샌딩 후 판재 두께 최종 규격 도달, 표면 거칠기 Ra ≤3.2μm.
재단: 표준 규격(예: 1220×2440mm)으로 재단, 불규칙 가장자리 제거.
등급 분류와 포장: 외관 등급별 선별, 포장 입고.
4. MDF의 핵심 기술 지표와 검사 방법
4.1 밀도
밀도는 MDF의 가장 기본적인 물리 지표이며, 판재 역학 강도와 가공 성능에 직접 영향.
-
밀도 범위(GB/T 11718-2021): 650-800 kg/m³(중밀도)
-
검사 방법: 중량법(시편 질량과 부피 정밀 계량)
-
JINDIWOOD 기준: 박판(≤9mm) ≥830 kg/m³, 후판(>9mm) ≥750 kg/m³
밀도가 성능에 미치는 영향:
-
밀도 과저 → 강도 부족, 나사 고정력 나쁨, 표면 성글음
-
밀도 과고 → 가공 공구 마모 심함, 판재 과중, 비용 상승
-
밀도 불균일 → 판면 샌딩 후 "연경점" 출현, 표면 효과 영향
4.2 내부 결합 강도(Internal Bond Strength, IB)
내부 결합 강도는 MDF 내부 섬유 간 접착 견고도의 핵심 지표이며, 판재의 내부 박리 저항 능력을 반영합니다.
검사 방법: 판재에서 50×50mm 시편 절취, 전용 금속 카드로 시편 양면 접착, 인장 시험기로 판면 수직 인장 하중 가하여 파괴 시 최대 하중 기록, 시편 면적으로 나누어 IB값(MPa) 산출.
GB/T 11718-2021 요구:
-
일반형: IB ≥ 0.55 MPa
-
가구형: IB ≥ 0.65 MPa
-
하중 지지형: IB ≥ 0.80 MPa
영향 요인:
-
도포량: 도포량 증가, IB 향상(경제적 상한 존재)
-
섬유 형태: 섬유 길고 완전할수록 IB 높음
-
열압 파라미터: 온도, 압력, 시간 삼자 협동
4.3 정곡 강도(MOR)와 탄성 계수(MOE)
합판과 동일, MOR과 MOE는 판재 하중 지지 능력을 측정하는 핵심 역학 지표.
검사 방법: 3점 굽힘법(시편 경간 두께의 20배, 등속 하중 파괴까지)
GB/T 11718-2021 요구:
-
MOR ≥ 23 MPa(일반형) / ≥ 30 MPa(하중 지지형)
-
MOE ≥ 2700 MPa(일반형) / ≥ 3500 MPa(하중 지지형)
MDF의 정곡 강도는 고품질 합판보다 낮지만(섬유가 단섬유인 반면 합판은 연속 장섬유 단판), 표면 평탄도와 두께 균일성은 합판보다 훨씬 우수하여 표면 마감 분야에서 대체 불가한 장점을 가집니다.
4.4 흡수 두께 팽창률(Thickness Swelling, TS)
이는 MDF 방습 성능의 핵심 지표이며, 특히 주방, 욕실 등 습한 환경에서 중요합니다.
검사 방법: 50×50mm 시편을 20±2℃ 물에 24시간 침지, 침지 전후 두께 변화율 측정.
GB/T 11718-2021 요구: 24시간 흡수 두께 팽창률 ≤ 15%(일반형) / ≤ 10%(방습형)
팽창률 저감 기술 수단:
-
파라핀 에멀션 등 방수제 첨가
-
열압 온도와 시간 향상(섬유 소성 유동 증가, 모세관 감소)
-
멜라민 개질 접착제(MUF) 선택
4.5 포름알데히드 방출량
MDF는 접착제 사용량이 많아(8-14%) 포름알데히드 방출 관리가 특히 중요합니다. 검사 방법은 합판과 동일.
| 친환경 등급 | 포름알데히드 방출량(기후 챔버법, mg/m³) |
|---|---|
| E1급(국가 강제 기준) | ≤0.050 |
| E0급 | ≤0.025 |
| ENF급 | ≤0.015 |
4.6 표면 거칠기
이는 MDF 특유의 품질 관리 지표이며, 표면재(멜라민지, 무늬목, 도장) 품질과 접착 강도에 직접 관련됩니다.
-
검사 방법: 촉침식 거칠기계로 Ra값 측정
-
JINDIWOOD 기준: 샌딩 후 표면 거칠기 Ra ≤ 3.2μm
표면 거칠기가 가공에 미치는 영향:
-
Ra 과고(표면 거침) → 표면 부착 시 접착제 사용량 증가, "백반" 또는 "마면" 출현 가능
-
Ra 과저(과도 샌딩) → 표면 과치밀, 접착제 침투 불량, 표면재 부착력 저하
5. MDF의 일반 분류와 등급
5.1 밀도 등급별 분류(GB/T 11718-2021)
| 분류 | 밀도 범위(kg/m³) | 전형적 용도 |
|---|---|---|
| 경질 MDF | < 650 | 비하중 장식, 모형 제작 |
| 중밀도 MDF(표준형) | 650-800 | 가구, 인테리어, 표면재 기재 |
| 고밀도 MDF(HDF) | > 800 | 마루 기재, 고강도 가구 |
5.2 용도별 분류
| 유형 | 핵심 요구 | 전형적 응용 |
|---|---|---|
| 가구형(표준형) | 내부 결합 강도 ≥0.65MPa, 표면 섬세 | 옷장, 주방 캐비닛, 테이블·의자 |
| 하중 지지형 | 정곡 강도 ≥30MPa, 밀도 높음 | 선반, 사무용 책상, 도어 패널 |
| 방습형 | 흡수 두께 팽창률 ≤10% | 욕실 캐비닛, 주방 가구 |
| 난연형 | 방화 등급 B1-C급 | 공공장소 인테리어, 호텔 |
| 저알데히드형(ENF급) | 포름알데히드 방출량 ≤0.015mg/m³ | 아동 가구, 침실 |
5.3 외관 등급별 분류
MDF 외관 등급은 주로 표면 결함(흑점, 접착제 반점, 압흔, 긁힘, 탄화점 등)의多少와 크기에 따라 구분:
-
우등품: 표면에 눈에 보이는 결함 없음, 고품질 표면재에 적합
-
일등품: 소량의 경미한 결함 허용, 일반 표면재에 적합
-
합격품: 일정 수량의 결함 허용, 부착 또는 피복 후 보이지 않는场合에 적합
샌딩 후 흔한 표면 결함과 원인:
| 결함 유형 | 전형적 표현 | 가능 원인 |
|---|---|---|
| 흑점 | 판면에 검은 작은 점 산재 | 열마쇄 온도 과고 또는 원료 중 수피/불순물 미제거 |
| 백반/접착제 반점 | 표면 국부 흰색 또는 경괴 | 도포 불균일 또는 열압 시 접착제 국부 축적 |
| 샌딩 흔적 | 표면에 평행 홈 | 샌딩 벨트 입도 과조 또는 샌딩 벨트 마모 불균일 |
| 탄화점 | 검은 탄 흔적 반점 | 열압 온도 과고 또는 섬유 국부 과열 |
6. MDF와 합판의 비교 분석
| 비교 차원 | MDF | 합판 |
|---|---|---|
| 조직 구조 | 섬유 균일 분포, 등방성 | 단판 교차 접착, 이방성 현저 |
| 표면 평탄도 | 매우 우수, 정밀 표면재에 적합 | 양호, 단판 접합 흔적 보임 |
| 가장자리 처리 | 가장자리 치밀, 이형 가장자리 가공 가능 | 가장자리 층상 구조 보임, 엣지 밴딩 필요 |
| 나사 고정력 | 양호(수직면), 반복 시공 후 헐거움 | 우수, 특히 가장자리 나사 고정력 강함 |
| 정곡 강도 | 중간(25-40 MPa) | 높음(50-100 MPa) |
| 방습성 | 나쁨(흡수 팽창률 높음) | 양호(방수 접착제 사용 가능) |
| 친환경성 | 접착제 사용량 많음, 포름알데히드 관리 난이도 높음 | 접착제 사용량 상대적으로 적음 |
| 가격 | 낮음(동급 비교) | 높음 |
| 전형적 응용 | 표면재 기재, 가구 부품, 조각 | 하중 지지 구조, 건축 거푸집, 마루 기재 |
7. MDF 흔한 품질 문제와 원인 분석
7.1 두께 편차와 밀도 불균일
현상: 동일 판재 내 두께 차이 큼, 또는 동일 배치 판재 두께 불일치.
가능 원인:
-
열압기 두께 게이지 설정 부적절 또는 마모
-
포설 시 섬유 분포 불균일(두께 불균일)
-
열압판 평행도 부족 또는 열압판 변형
해결 방안: 열압기 두께 게이지 정기 교정, 포설 균일성 최적화, 열압기 평행도 정기 유지보수.
7.2 내부 결합 강도 부족
현상: 판재 층간 분리 쉬움, 표면 샌딩 시 "분진 떨어짐" 심함, 절단 시 가장자리 거침.
가능 원인:
-
도포량 부족 또는 접착제 품질 불합격
-
열압 온도偏低 또는 경화 시간 부족
-
섬유 형태 불량(과도 열마쇄로 섬유 너무 짧음)
-
경화제 첨가량 부족
해결 방안: 도포 공정 최적화, 열압 파라미터 조정, 접착제 겔화 시간 정기 검사.
7.3 흡수 두께 팽창률 초과
현상: 판재가 습한 환경 또는 침수 시험에서 두께 현저 증가, 심지어 "버섯 모양" 변형 발생.
가능 원인:
-
파라핀(방수제) 첨가량 부족 또는 분산 불균일
-
판재 밀도偏低(내부 기공 많음)
-
열압 주기 부족, 접착제 경화 불충분
해결 방안: 파라핀 사용량 증가 및 분사 분산 효과 최적화, 판재 밀도 적절 향상, 열압 시간 연장.
7.4 휨 변형
현상: 판재 방치 후 기와 모양 또는 활 모양弯曲.
가능 원인:
-
샌딩량 과대 또는 샌딩 불균일(대칭 구조 파괴)
-
완제품 판 함수율과 사용 환경 차이 과대
-
양생 시간 부족, 내부 응력 미충분 방출
-
매트 포설 시 현저한 밀도 구배 비대칭 존재
해결 방안: 샌딩량 제어(단면 0.5mm 초과 금지), 충분 양생 함수율 평형, 포설 균일성 최적화.
7.5 표면 기포
현상: 판면 국부 융기, 칼로 절단 시 내부 공동 또는 층간 분리 보임.
가능 원인:
-
열압 말기 배기 속도 너무 빠름, 판내 증기압 미완전 방출
-
단판(또는 섬유 매트) 함수율 과고
-
열압 온도 설정 부적절, 표고내불고
해결 방안: 배기 단계 시간 연장, 매트 함수율 저감, 열압 온도 곡선 최적화.
8. MDF의 기술 발전 트렌드
8.1 무알데히드화
MDI 무알데히드 접착제와 바이오 기반 접착제의 기술 돌파구가 MDF 친환경 등급의 지속적 향상을 추진합니다. HENF급 MDF(포름알데히드 방출량 ≤0.015mg/m³)는 이미 양산에 들어갔으며, 향후 점차 시장 주류가 될 것입니다.
8.2 경량 고강도화
섬유 개질, 발포 기술 또는 구배 밀도 구조 설계를 통해 판재 중량 저감(밀도 ≤600 kg/m³)과 동시에 충분한 역학 강도 유지, 자동차 내장, 항공 캐빈 등 경량화 응용 수요 충족.
8.3 기능화
-
난연 MDF: 인질소계 난연제 첨가 기술로 방화 등급 B1-B급 달성
-
방곰팡이 항균 MDF: 은 이온 또는 유기 방곰팡이제 첨가, 병원, 식품 가공 등场景에 적합
-
방습 MDF: 파라핀 에멀션 최적화와 MUF 접착제 응용으로 흡수 두께 팽창률 ≤6%로 저감 가능
8.4 디지털 지능화
온라인 두께 검사, X선 밀도 곡선 모니터링, 근적외선 수분 검사 등 디지털 품질 관리 기술이 MDF 생산 라인에 도입되어 전 배치 품질 추적과 실시간 공정 조정을 실현하여 인력 샘플링의 우연 오차를 저감합니다.
중밀도 섬유판(MDF) 자주 묻는 질문 FAQ(요약)
Q1: 중밀도 섬유판(MDF)이란 무엇인가요? 본질적 특징은?
A: 중밀도 섬유판(Medium Density Fiberboard, MDF)은 목질 섬유 또는 기타 식물 섬유를 원료로 하여 섬유 제조, 접착제 도포, 포설 성형, 고온 열압을 거쳐 만들어진 인조판이며, 밀도는 일반적으로 650-800 kg/m³ 사이입니다.
합판(다층 단판 수직 교차 접착)과 파티클보드(파편 접착제 도포 압착)와 달리, MDF의 본질적 특징은: 목재를 섬유 상태로 환원한 후 다시 판재로 재조합하는 것입니다. 이 과정은 천연 목재의 옹이, 목리 방향 및 성장 응력을 제거하여 MDF를 조직 구조가 가장 균일하고 표면이 가장 평탄한 인조판 중 하나로 만들어, 멜라민 표면 처리, 무늬목 부착, 도장 등 표면 마감 가공에 특히 적합합니다.
핵심 데이터: 고품질 MDF 내부 결합 강도 0.6-1.2 MPa, 정곡 강도 25-40 MPa, 표면 평탄도 편차 ±0.15 mm 이내 제어.
Q2: MDF의 원료 체계와 접착제 체계의 특징은?
A: MDF 원료来源은 광범위하며 목재 가공 잔재물, 속성재, 가지재 등을 포함합니다. 흔한 원료 유형:
-
포플러: 섬유 가늘고 길며 벽 얇음, 색상 연한 흰색, 질감 균일, 고급 가구, 표면재 기재;
-
소나무: 섬유 길고 수지 함량 높음, 강도 양호, 색상 노란색, 구조용 MDF, 포장재;
-
유칼립투스: 섬유 적당, 밀도 높음, 강도 높음, 하중 지지 가구, 마루 기재;
-
혼합 활엽수: 성능 균형, 비용 낮음, 범용 MDF;
-
농업 짚: 섬유 짧고 회분 높음, 성능 약간 낮음, 저비용 친환경판.
JINDIWOOD 기술 기준: MDF 제품 원료 전부 포플러 원목 사용, 박판(≤9 mm) 밀도 ≥830 kg/m³, 후판(>9 mm) 밀도 ≥750 kg/m³.
접착제方面, MDF는 흔히 UF, MUF, MDI와 대두 단백질 접착제 사용:
-
UF: 도포량 8-12%, E1/E0, 일반 실내 가구;
-
MUF: 도포량 10-14%, E0/ENF, 중고급 가구, 방습판;
-
MDI: 도포량 4-6%, ENF/HENF, 무알데히드판, 아동 가구;
-
대두 단백질 접착제: 도포량 10-15%, ENF급, 친환경 MDF.
MDF 도포 방식은 분무 분사로 섬유와 고속 교반 중 혼합되며, 접착제는 저점도, 고침투성 요구, 각 섬유 균일 포장.
Q3: MDF의 생산 공정은?
A: MDF 생산 공정 주요 포함:
-
칩 제조와 선별: 원목 또는 목재 잔재물을 규격 목편(길이 15-30 mm, 두께 3-5 mm)으로 가공, 과대·과소 및 사석 금속 불순물 제거;
-
섬유 제조——열마쇄법: 목편 예증자(압력 0.8-1.2 MPa, 온도 160-180℃, 시간 3-8분)와 연마 해섬, 연마반 간격 0.1-0.5 mm;
-
섬유 건조: 습섬유 파이프식 기류 건조, 열풍 160-200℃, 건조 후 함수율 8-12%, 건조 시간 2-5초;
-
도포: 건조 섬유 계량 후 고속 교반 도포기 투입, 접착제 분무 분사, 동시 경화제와 파라핀 에멀션 첨가; 도포 후 섬유 함수율 12-16%;
-
포설 성형: 기류 포설 또는 기계 포설, 섬유 매트 형성, 예압(0.5-1.0 MPa);
-
열압 성형: 고온 고압下 접착제 경화, 섬유 치밀화, 판재 정형 완료;
-
후처리: 냉각, 양생 48-72시간, 샌딩, 재단, 등급 포장.
샌딩은 일반적으로 3도: 조사(60-80메시), 중사(100-120메시), 정사(150-180메시), 샌딩량 0.5-1.5 mm, 샌딩 후 표면 거칠기 Ra ≤3.2 μm.
Q4: 열압 공정이 MDF 생산의 핵심인 이유? 핵심 파라미터는?
A: 열압은 MDF 밀도, 강도, 두께 정밀도 및 친환경 등급을 결정하는 최종 공정이며, 매트는 고온 고압下 접착제 경화, 섬유 치밀화, 판재 정형을 거칩니다. 열압 주기는 3단계:
-
1단계: 압축——압력 3.0-4.5 MPa 급상승, 온도 160-220℃, 매트 급속 압축, 공기와 수분 배출;
-
2단계: 경화——2.0-3.5 MPa 유지, 접착제 가교 경화, 섬유 간 견고 접착 결합 형성;
-
3단계: 배기/감압——0으로 단계 하강, 자연 냉각, 판내 증기압 방출, 기포 방지.
총 열압 시간 경험 공식: 총 열압 시간(초) ≈ 판 두께(mm) × 8-15 초/mm. 18 mm MDF为例, 열압 주기 약 150-270초.
핵심 제어 기술: 두께 제어 공차 ±0.15 mm; 매트 표면과 심층 온도차不宜과대(≤20℃), 그렇지 않으면 "표고내불고" 출현.
Q5: MDF의 핵심 기술 지표는?
A: GB/T 11718-2021에 따라 MDF 핵심 지표:
-
밀도: 650-800 kg/m³; JINDIWOOD 박판(≤9 mm) ≥830 kg/m³, 후판(>9 mm) ≥750 kg/m³;
-
내부 결합 강도(IB): 일반형 ≥0.55 MPa, 가구형 ≥0.65 MPa, 하중 지지형 ≥0.80 MPa;
-
정곡 강도(MOR): 일반형 ≥23 MPa, 하중 지지형 ≥30 MPa;
-
탄성 계수(MOE): 일반형 ≥2700 MPa, 하중 지지형 ≥3500 MPa;
-
흡수 두께 팽창률(24h): 일반형 ≤15%, 방습형 ≤10%;
-
포름알데히드 방출량: E1 ≤0.050 mg/m³, E0 ≤0.025 mg/m³, ENF ≤0.015 mg/m³;
-
표면 거칠기: JINDIWOOD 샌딩 후 Ra ≤3.2 μm.
MDF 정곡 강도는 고품질 합판보다 낮지만, 표면 평탄도와 두께 균일성은 합판보다 훨씬 우수하여 표면 마감 분야에서 대체 불가한 장점.
Q6: MDF 흔한 분류와 등급은?
A: MDF는 밀도, 용도, 외관 등급별 분류:
밀도별:
-
경질 MDF: <650 kg/m³, 비하중 장식, 모형 제작;
-
중밀도 MDF: 650-800 kg/m³, 가구, 인테리어, 표면재 기재;
-
고밀도 MDF(HDF): >800 kg/m³, 마루 기재, 고강도 가구.
용도별:
-
가구형: IB ≥0.65 MPa, 표면 섬세, 옷장, 주방 캐비닛, 테이블·의자;
-
하중 지지형: MOR ≥30 MPa, 밀도 높음, 선반, 사무용 책상, 도어 패널;
-
방습형: 흡수 두께 팽창률 ≤10%, 욕실 캐비닛, 주방 가구;
-
난연형: 방화 등급 B1-C급, 공공장소 인테리어, 호텔;
-
저알데히드형(ENF급): 포름알데히드 방출량 ≤0.015 mg/m³, 아동 가구, 침실.
외관 등급별: 우등품, 일등품, 합격품. 흔한 표면 결함: 흑점, 백반/접착제 반점, 샌딩 흔적, 탄화점.
Q7: MDF와 합판의优劣은?
A: MDF와 합판 비교:
-
조직 구조: MDF 섬유 균일 분포, 등방성; 합판 단판 교차 접착, 이방성 현저;
-
표면 평탄도: MDF 매우 우수, 정밀 표면재 적합; 합판 양호, 단판 접합 흔적 보임;
-
가장자리 처리: MDF 가장자리 치밀, 이형 가장자리 가공 가능; 합판 가장자리 층상 구조 보임, 엣지 밴딩 필요;
-
나사 고정력: MDF 양호, 반복 시공 후 헐거움; 합판 우수, 특히 가장자리 나사 고정력 강함;
-
정곡 강도: MDF 중간(25-40 MPa); 합판 높음(50-100 MPa);
-
방습성: MDF 나쁨; 합판 양호;
-
친환경성: MDF 접착제 사용량 많음, 포름알데히드 관리 난이도 높음; 합판 접착제 사용량 상대적 적음;
-
가격: MDF 낮음; 합판 높음;
-
전형적 응용: MDF 표면재 기재, 가구 부품, 조각; 합판 하중 지지 구조, 건축 거푸집, 마루 기재.
Q8: MDF 흔한 품질 문제와 원인은?
A: MDF 흔한 품질 문제:
-
두께 편차와 밀도 불균일: 열압기 두께 게이지 설정 부적절 또는 마모, 포설 섬유 분포 불균일, 열압판 평행도 부족. 해결: 정기 교정, 포설 최적화, 열압기 유지보수;
-
내부 결합 강도 부족: 도포량 부족, 접착제 품질 불합격, 열압 온도偏低, 섬유 과단, 경화제 부족. 해결: 도포 최적화, 열압 파라미터 조정, 접착제 겔화 시간 검사;
-
흡수 두께 팽창률 초과: 파라핀 첨가 부족 또는 분산 불균일, 밀도偏低, 열압 주기 부족. 해결: 파라핀 증가 및 분산 최적화, 밀도 적절 향상, 열압 시간 연장;
-
휨 변형: 샌딩량 과대 또는 불균일, 완제품 함수율과 환경 차이 과대, 양생 부족, 밀도 구배 비대칭. 해결: 샌딩량 제어, 충분 양생, 포설 최적화;
-
표면 기포: 열압 말기 배기 너무 빠름, 매트 함수율 과고, 열압 온도 부적절. 해결: 배기 단계 연장, 매트 함수율 저감, 열압 곡선 최적화.
Q9: MDF의 기술 발전 트렌드는?
A: MDF 기술 발전 트렌드:
-
무알데히드화: MDI 무알데히드 접착제와 바이오 기반 접착제가 친환경 등급 향상 추진, HENF급 MDF(포름알데히드 방출량 ≤0.015 mg/m³) 이미 양산;
-
경량 고강도화: 섬유 개질, 발포 기술 또는 구배 밀도 구조로 밀도 ≤600 kg/m³에서 충분한 역학 강도 유지, 자동차 내장, 항공 캐빈 등 경량화 수요 충족;
-
기능화: 난연 MDF(B1-B급), 방곰팡이 항균 MDF(은 이온 또는 유기 방곰팡이제), 방습 MDF(흡수 두께 팽창률 ≤6%);
-
디지털 지능화: 온라인 두께 검사, X선 밀도 곡선 모니터링, 근적외선 수분 검사 등 디지털 품질 관리 기술, 전 배치 품질 추적과 실시간 공정 조정 실현.
Q10: JINDIWOOD의 MDF 분야 기준과 약속은?
A: JINDIWOOD의 MDF 분야 기술 기준: 원료 전부 포플러 원목; 박판(≤9 mm) 밀도 ≥830 kg/m³, 후판(>9 mm) 밀도 ≥750 kg/m³; 샌딩 후 표면 거칠기 Ra ≤3.2 μm; 내부 결합 강도, 정곡 강도 등 지표가 일반 제품보다 우수.
JINDIWOOD의 약속: 섬유에서 판재까지, 모든 MDF가 확실성의 약속을 담고 있으며, 우수한 가공 성능, 표면 효과 및 친환경 제어 가능성을 보장합니다.
JINDIWOOD · Engineered for Certainty — 섬유에서 판재까지, 모든 MDF가 확실성의 약속을 담고 있습니다.
본 문서는 JINDIWOOD의 독창적인 기술 문서이며, 전재 시 출처를 명시해야 합니다.