中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
-
1. 멜라민 코팅지의 기본 개념
멜라민 코팅지의 더 전문적인 명칭은 "멜라민 함침 필름지"(Melamine Impregnated Paper)이며, 흔히 "멜라민지", "함침지" 또는 "표면재"라고 불립니다. 장식 원지를 기재로 하여 멜라민 수지에 함침, 건조, 재단한 후 만든 반경화 상태의 표면 재료입니다.
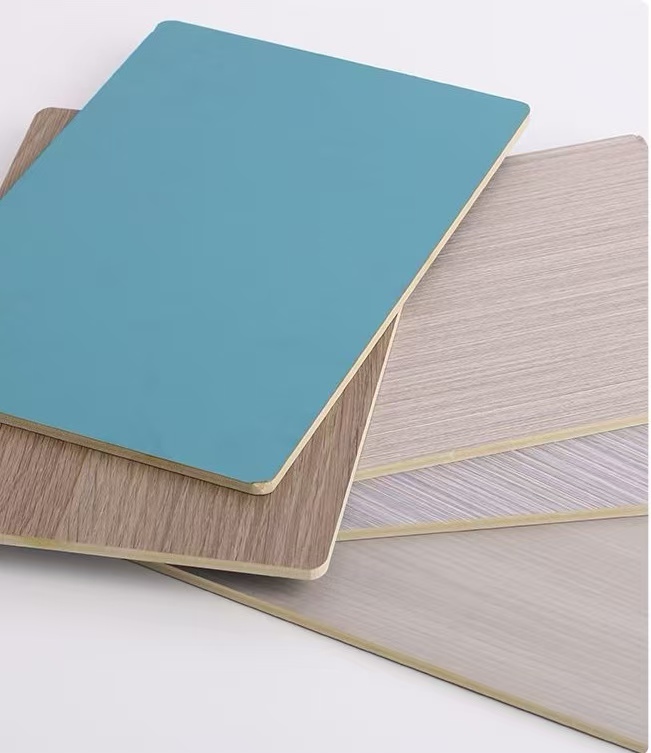
그 자체는 최종 제품이 아니라 인조판 표면 처리의 "중간 재료"입니다 — 고온 고압下에서 멜라민 코팅지의 수지가 용융, 유동, 가교 경화되어 판재 기재(파티클보드, MDF, 합판 등)와 긴밀히 결합하여 내마모, 내열, 오염 방지, 색상이 풍부한 장식 보호층을 형성합니다. 이 과정을 거쳐 일반 인조판은 가구, 주방 캐비닛, 바닥에서 흔히 볼 수 있는 멜라민 표면판(흔히 "무도장판", "에코 보드"라 불림)이 됩니다.
멜라민 코팅지 = 원지 + 멜라민 수지
이 한 문장은 두 개념을 구분해야 합니다:
개념 정의 형태 용도 장식 원지(원지) 목재 펄프, 이산화티타늄 등을 원료로 만든 산업용지, 수지 미함유 롤지(두꺼운 문화용지 유사) 함침 캐리어, 패턴 인쇄 또는 단색 기초 제공 멜라민 코팅지(함침지) 원지에 멜라민 수지를 함침, 건조 후 만든 반제품 롤지(수지 함량 약 100-200%, 종이가 단단하고 부서지기 쉬우며 약간 점성) 직접 판재 표면 처리에 사용 핵심 본질: 멜라민 코팅지는 "장식지 + 수지"의 복합체입니다. 패턴 디자인("외관")을 담고, 수지 경화를 통해 물리적 보호("성능")를 제공하며, "무도장" 공정을 실현하는 핵심 소재입니다.
업계 위상과 규모:
중국 임산공업협회 장식지 전문위원회 통계에 따르면 2025년 중국 멜라민 코팅지 연간 생산량은 280만 톤(약 190억 m²)을 초과하여 전 세계 생산량의 65% 이상을 차지하며, 세계 최대 멜라민 코팅지 생산국이자 소비국입니다. 그중 판재 가구용 약 55%, 강화 마루용 약 20%, 주방/욕실 캐비닛용 약 15%, 기타 장식용 약 10%입니다.JINDIWOOD는 판재 제조사로서 표면재 품질에 대한 깊은 이해를 가지고 있습니다: 당사는 고기준 멜라민 함침지를 사용하여 표면 효과와 물리적 성능의 우수성을 보장하고, 표면판의 고품질·고외관·고내구성을 실현합니다.
2. 멜라민 코팅지의 분류
2.1 원지 유형에 따른 분류
원지 유형 기능 평량(g/m²) 주요 특징 응용场景 인쇄 가능 장식 원지 인쇄 패턴 담지(목재, 석재, 직물 무늬 등) 70-100 잉크 흡수성 좋음, 은폐력 강함, 그라비아 인쇄 가능(색상 정밀도 ≤0.15mm) 판재 가구, 주방 캐비닛, 목문(패턴 풍부, 시장 주류) 단색 장식 원지 단일 순색 제공 80-120 색상 선명, 은폐력 높음, 색차 관리 엄격(ΔE≤0.5) 단색 가구, 사무용 가구, 실내 장식(미니멀 스타일) 표층 내마모 원지 내마모 성능 제공(Al₂O₃ 함유) 40-60(박) / 80-120(후) 내마모 재료(α-Al₂O₃) 함유, 내마모 회전수 4000-10000 강화 마루(핵심 용도), 고내마모 가구 균형 원지(하층) 판재 하층에 압착, 양면 응력 균형, 휨 방지 40-60 인쇄 불필요, 수지 함침만, 대칭 구조 강화 마루, 판재 가구(판재 휨 방지) 엣지밴딩 원지 가구 엣지밴딩 테이프 제작용(종이 기재) 60-100 인쇄 및 함침 후 롤로 재단, 판재 가장자리용 엣지밴딩 테이프(표면판配套) 고선명 원지 특수 공정(코팅+고투명 수지), 인쇄 패턴 더 선명 80-110 투명도 높음, 인쇄 패턴 디테일 완전 구현(특히 어두운 목재) 고급 가구, 하이엔드 주방 캐비닛, 명품 진열장 2.2 표면 광택도에 따른 분류(압착 후)
유형 광택도(GU, 60° 각도) 특징 적용 스타일 고광면 ≥85(95 이상 가능) 거울 효과, 강한 시각적 충격, 지문 남기 쉬움, 기재 평탄도 요구 매우 높음 현대 미니멀, 라이트 럭셔리, 상업 공간 무광면 ≤15 부드러운 질감, 반사 없음, 섬세한 촉감, 지문 남지 않음, 더 고급스러움 북유럽풍, 일본풍, 뉴차이니즈, 어린이방 반광면(새틴) 25-50 고광과 무광 사이, 약간의 광택이지만 과하지 않음 심플 모던, 사무용 가구 2.3 엠보싱 유형에 따른 분류(동기화 엠보싱/대화 기술)
엠보싱 유형 기술 원리 효과 특징 비용 등급 동기화 엠보싱(Synchronized Pores) 압착 시 압착 강판의 질감이 인쇄 패턴과 정확히 일치(편차 ≤0.5mm) 사실감 극강, 목재 도관·석재 질감 손에 닿음, 실목/천연석과 육안 구분 거의 불가 최고 비동기화 엠보싱(규칙 엠보싱) 압착 강판의 질감이 규칙적 기하학 패턴(여지, 격자, 소가죽 무늬), 인쇄 패턴과 미일치 표면에 규칙적 질감, 질감 거칠음, 특정 디자인 스타일(산업풍, 모던 심플)에 적합 중간 무엠보싱(광면) 거울 강판 사용, 표면 완전 매끄러움, 질감 없음 고광/무광 매끄러운 표면, 현대감 강함 중간 깊은 엠보싱(3D 엠보싱, 깊이 ≥0.15mm) 압착 온도와 압력 증가, 엠보싱 깊이 ≥0.15mm, 강한 입체감 촉감 강렬, 목재 도관이 판면에 "깊이 파임", 입체감 돌출 높음 2.4 친환경 등급에 따른 분류
멜라민 코팅지의 친환경 등급은 주로 함침용 멜라민 수지 배합과 원지 중 포름알데히드 함유 여부에 따라 결정됩니다(원지 자체는 함유하지 않지만 수지에 유리 포름알데히드가 있을 수 있음):
친환경 등급 포름알데히드 방출량(기후 챔버법, mg/m³) 수지 유형 적용场景 E1급 ≤0.050(GB 18580-2025 강제 기준) 표준 멜라민-포름알데히드 수지(MF) 일반 가구(어린이·침실 외) E0급 ≤0.025 저몰비 멜라민 수지+포름알데히드 포집제(요소, 멜라민) 중고급 가구, 실내 장식 ENF급 ≤0.015 초저몰비 수지+고효율 포름알데히드 포집제 어린이 가구, 침실, 병원, 학교 HENF급(제로 포름알데히드 첨가) ≤0.015(전 항목 기준 충족) 멜라민-요소 공축합 수지(배합 최적화, 유리 포름알데히드 거의 제로) 고급 주택, 전체 인테리어 맞춤 3. 멜라민 코팅지의 원료 체계
3.1 원지 — 기본 성능의 "유전자"
장식 원지는 코팅지의 "골격"이며, 그 품질이 최종 제품의 인쇄 선명도, 은폐력, 내구성을 직접 결정합니다.
원지의 핵심 성능 지표:
성능 지표 단위 우수 기준 검사 의의 평량(그램 중량) g/m² 70-100(인쇄지) / 80-120(단색지) 수지 흡수량과 최종 두께에 영향. 너무 가벼움→수지 흡수 부족, 강도 부족; 너무 무거움→비용 증가, 수지 함침 어려움 인장 강도(종방향) kN/m ≥4.0 함침 및 건조 과정에서 원지 파단 방지(고속에서 특히 중요) 습윤 강도(함침 후) % ≥15 함침 후 원지 강도 유지율, 함침 과정에서 종이 완전성 결정 불투명도(ISO 2471) % ≥90(연한 색) / ≥85(어두운 색) 기재 본색(파티클보드/MDF 색차) 은폐, 비침 방지 흡수성(Cobb값, 60초) g/m² 20-40 수지 함침 속도와 함침량 제어, 침투 균일성에 영향 회분(이산화티타늄 함량, TAPPI T211) % 25-40 TiO₂ 함량 높을수록 은폐력 강하고 색상 선명, 단 종이 유연성에 영향 평활도(Bekk법) 초 30-60 인쇄 선명도와 수지 도포 균일성에 영향 색차(배치 간 ΔE) — ≤0.5(육안 구분 불가) 배치 간 원지 색상 일관성 보장(특히 단색지, 배치 간 색차 엄격 관리 필요) 원지 생산 과정:
-
펄프 제조: 목재 펄프(표백 크라프트 침엽수 펄프 중심, 강도와 유연성 제공) + 이산화티타늄(TiO₂, 은폐력과 백도 제공) + 기타 충전제(고령토, 활석분) + 조제(습윤강도제, 소포제 등) → 혼합 고해
-
초지: 슬러리를 장망 초지기에서 균일하게 펼치고, 탈수, 압착, 건조(110-130℃), 평탄한 지폭 형성
-
압광과 권취: 압광기로 평활도와 광택 향상, 롤로 권취(폭 1.6-2.6m), 롤당 길이 2000-5000m
3.2 멜라민 수지 — 물리적 성능의 "핵심"
멜라민 수지는 멜라민(Melamine)과 포름알데히드(Formaldehyde)가 알칼리 조건에서 축중합된 열경화성 수지입니다. 코팅지가 경화, 내마모, 내열, 오염 방지할 수 있는 근본 원인입니다.
화학 원리:
멜라민(C₃H₆N₆)은 세 개의 아미노기(-NH₂)를 함유하며, 각 아미노기는 두 분자의 포름알데히드(HCHO)와 반응하여 메틸올 유도체(-NH-CH₂OH)를 형성합니다. 이 메틸올은 가열(>120℃)과 산성 촉매作用下 가교 축중합하여 3차원 네트워크 구조를 형성합니다 — 이것이 멜라민 수지가 경화 후 단단하고 치밀하며 고온에 강한 이유입니다.멜라민 수지의 핵심 기술 파라미터:
파라미터 일반값 작용과 영향 고형분 45-55% 함침량과 종이 내 수지 침투성에 영향. 과고→점도 과대, 함침 불균일; 과저→함침량 부족, 강도 부족 점도(25℃) 30-80 cps(포드컵 4호) 종이 내 수지 침투 속도와 균일성에 영향. 점도 과저→침투 과속, 표층 수지 부족; 과고→침투 곤란, 지심 건조 pH값 8.5-10.5(알칼리) 수지 저장 안정성과 경화 속도 제어. pH 과저→수지 예경화(겔화), 과고→경화 온도 상승, 에너지 소비 증가 유리 포름알데히드 함량 ≤0.5%(E0급) / ≤0.2%(ENF급) 최종 표면판 포름알데히드 방출량에 영향. 유리 포름알데히드 낮을수록 친환경 등급 높음 경화 시간(150℃) 60-120초 수지 반응 활성 반영. 경화 시간 과단→반응 과속, 제어 곤란; 과장→생산 효율 저하, 에너지 소비 증가 멜라민/포름알데히드 몰비(M/F비) 1:1.8-2.2(표준) / 1:1.5-1.8(저알데히드) 몰비 높음→수지 중 유리 포름알데히드 낮음, 내수성 우수, 단 비용 상승(멜라민 가격 높음); 몰비 낮음→비용 낮음, 단 유리 포름알데히드 높고 수지 경화 후 취성 멜라민 수지의 개질(성능 향상):
개질 방식 원리 효과 요소 첨가(공축합) 일부 멜라민을 요소(더 저렴)로 대체, MUF 형성 비용 절감, 유연성 향상, 단 내수성과 친환경 등급 약간 저하 카프로락탐/디에틸렌글리콜 첨가 유연성 사슬 도입, 가교 밀도 저하 수지 유연성과 내균열성 향상(특히 후판 압착 또는 깊은 엠보싱) 포름알데히드 포집제 첨가(요소, 멜라민, 아미드류) 유리 포름알데히드 포집, 비가역 반응, 수지 내 고정 포름알데히드 방출량 저감, 친환경 등급 E0/ENF로 향상 나노 SiO₂ 또는 Al₂O₃ 첨가 수지에 나노 알루미나(α-Al₂O₃) 또는 실리카 첨가 표면 내마모성 대폭 향상(내마모 회전수 4000-10000으로 상승) 4. 멜라민 코팅지의 생산 공정
4.1 공정 흐름도
text원지 권출 → 수지 함침(1차 함침) → 계량 롤 제어 → 1차 건조(용제/수분 제거) → 2차 함침(면 코팅, 표층 수지량 증가) → 2차 계량 → 2차 건조 → 냉각 → 재단/권취 → 품질 검사 → 완제품(코팅지 롤)
4.2 각 공정 기술 요점
1단계: 원지 권출과 접지
장식 원지 롤(폭 1.6-2.6m, 롤당 길이 2000-5000m)을 권출기에 장착하고, 자동 접지 장치(제로 속도 접지 또는 겹침 접지)로 연속 생산(권 교체 시 정지 없음)을 실현합니다.
2단계: 1차 함침(하층 함침)
원지가 10-40m/min 속도로 함침조를 통과하며 멜라민 수지에 완전히 잠깁니다. 함침조 내 수지 온도는 25-35℃로 제어하고, 순환 펌프로 수지 균일성과 온도 안정성을 유지합니다.
-
수지 함침량(1차 함침 후): 원지 질량의 60-100%(원지 100g→수지 60-100g 함유, 총 160-200g/m²)
-
함침 시간: 0.5-2초(조 내 체류 시간)
3단계: 계량 롤 제어
함침된 습지는 계량 롤(한 쌍의 압착 롤, 간격 조절 가능)을 통과하여 과잉 수지를 짜내고, 종이 내 수지의 균일한 분포와 함침량을 제어합니다.
-
계량 롤 간격: 원지 평량과 함침량 요구에 따라 조정(보통 원지 두께보다 0.05-0.2mm 작음)
-
함침량(도포량) 온라인 측정: β선 또는 적외선 두께 측정기로 수지 도포량 계산, 계량 롤 간격 실시간 피드백 제어
4단계: 1차 건조
함침된 습지는 입식 또는 와식 건조기에 들어가 수지 중 용제(물)와 일부 휘발물을 제거하여 수지를 액체에서 반경화 상태(B-stage)로 전환합니다.
건조 구역 온도 범위 작용 1구역(예열) 80-120℃ 완만한 승온, 수지 격렬 비등으로 인한 기포 방지 2구역(주건조) 120-160℃ 대량 수분 제거, 수지 예경화 시작(부분 가교) 3구역(평형) 100-130℃ 온도와 함수율 평형, 휨 방지 -
건조 후 잔류 휘발분: 5-8%(핵심 관리 지표). 휘발분 과저→수지 과경화, 압착 시 유동성 나쁨, 기재 충분히 적시지 못함, 접착 강도 영향; 과고→압착 시 수분/용제 대량 기화, 기포 또는 "배기 불량"
-
건조 후 수지 예경화도: 20-40%(부분 가교, 미완전 경화, 압착 시 유동성 유지)
5단계: 2차 함침(면 코팅/표층 도포)
1차 건조된 함침지는 다시 면 코팅 장치(보통 롤 코팅 또는 커튼 코팅)를 통과하여 종이 전면(인쇄면)에 수지 함량이 더 높은 표면층 수지를 도포합니다. 면 코팅 수지에는 내마모 재료(α-Al₂O₃), 지문 방지제 또는 항균제 등을 첨가하여 표면에 특수 기능을 부여할 수 있습니다.
-
면 코팅 수지 고형분: 50-60%(하층 함침 45-55%보다 높음)
-
면 코팅량: 10-25g/m²(건조 수지량)
6단계: 2차 건조와 냉각
2차 함침된 종이는 다시 건조기(온도 120-160℃)를 통과하여 휘발분을 5-7%로 제어한 후, 냉각 롤 그룹(순환 냉각수, 온도 ≤30℃)으로 종이 온도를 실온까지 낮추어 권취 후 점착 또는 수지 추가 반응을 방지합니다.
7단계: 재단과 권취
-
완제품 규격: 폭 보통 1.25-2.6m(1220mm 또는 1240mm 등 일반 폭으로 재단), 롤당 길이 500-2000m
-
재단: 회전 플라잉 시어 또는 원판 시어로 고객 요구 길이와 폭으로 재단
-
권취: 자동 권취기로 롤 형성, 내부에 이형지(PE 필름 또는 실리콘지) 삽입, 층간 점착 방지
-
포장: 알루미늄 호일 복합 백(방습, 방진) 밀봉 포장, 배치 번호, 색상, 폭, 길이, 친환경 등급 표기
4.3 핵심 품질 관리 포인트(QC Point)
관리 포인트 검사 항목 빈도 합격 기준 함침량 수지 함량(%) 30분마다 인쇄지: 120-160%(원지 기준); 단색지: 130-170% 휘발분 잔류 휘발분(%) 30분마다 5-8%(계절과 속도에 따라 조정) 예경화도 수지 예경화 정도(%) 배치마다 20-40%(손으로 눌러 약간 점성 있지만 손에 묻지 않음) 외관 핀홀, 기포, 색차, 균열 연속 온라인 육안 결함 없음, 색차 ΔE≤0.5(배치 내) 폭 폭 정밀도(mm) 롤마다 ±2mm 휨 종이 평탄도 롤마다 자연 상태 평치 시 굽힘 ≤5mm/m 5. 멜라민 코팅지의 핵심 기술 지표
5.1 함침량(수지 함량)
함침량은 멜라민 코팅지의 가장 핵심적인 기술 지표이며, 압착 후 표면판의 표면 경도, 내마모성, 내열성, 오염 방지성을 직접 결정합니다.
원지 유형 함침량(수지/원지 질량비, %) 의의 인쇄 장식지 120-160%(연한 색) / 130-180%(어두운 색) 어두운 종이는 더 높은 수지 함량(바탕색 은폐)과 더 나은 표면 광택 필요 단색지 130-180% 순색은 표면 치밀성과 광택도 요구 높음 내마모 표층지 180-250% α-Al₂O₃ 내마모 입자를 감쌀 충분한 수지 필요 균형지(하층) 100-150% 응력 균형 중심, 수지 함량 약간 낮음 함침량 측정 방법:
종이 샘플을 160±2℃ 건조기에서 10분 건조, 냉각 후 칭량, 수지 함량 계산:함침량(%) = [(건조 후 질량 - 원지 질량) / 원지 질량] × 100%
5.2 휘발분
휘발분(Volatile Content)은 멜라민 코팅지 중 휘발 가능 물질(주로 수분과 소량의 유리 포름알데히드)의 함량을 말합니다. 압착 시 배기 효과와 접착 강도에 직접 영향을 미칩니다.
휘발분 범위 효과 적용场景 4-6% 수지 예경화도 높음, 유동성 나쁨, 고속 압착에 적합(고압 단주기) 강화 마루 압착(고속 생산 라인) 6-8%(일반) 수지 유동성 적당, 배기 양호, 접착 강도 높음 가구판, 주방 캐비닛판(가장 일반적) 8-10% 수지 유동성 높음, 배기 매우 양호, 단 수분 과다로 "핀홀" 또는 "오렌지 껍질" 발생 가능 후판(≥25mm) 또는 저온 압착 휘발분 측정 방법: 종이 샘플을 160±2℃ 건조기에서 10분 건조, 냉각 후 칭량, 휘발분 계산:
휘발분(%) = [(건조 전 질량 - 건조 후 질량) / 건조 전 질량] × 100%
5.3 예경화도
예경화도는 함침 건조 과정에서 수지가 이미 발생한 가교 반응 정도를 반영합니다. 예경화도 과고→수지 활성 부족, 압착 시 충분히 유동·적시지 못함, 접착 불량; 과저→수지 활성 과고, 압착 과정에서 조기 경화, 충분한 배기 불가, "백화" 또는 "핀홀" 발생.
예경화도 검출 방법(긁기법):
종이 샘플을 160℃ 가열판에서 60초 가열, 긁개로 미경화 수지(점성 유체) 제거, 경화 수지(경질 고체) 잔류, 경화물 질량 칭량, 예경화도 계산.예경화도(%) = [경화 수지 질량 / 총 수지 질량] × 100%
5.4 유동성
유동성은 멜라민 수지가 압착 온도에서 용융 유동하는 능력을 반영합니다. 유동성 좋을수록 수지가 균일하게 퍼지고 기재 표면 미세 구멍을 메워 완벽한 표면 효과를 얻습니다.
유동도 측정 방법(유동 시험):
멜라민 코팅지를 규정 형상으로 재단, 150℃ 열판에 놓고 일정 압력 가함, 60초 유지, 수지 유동 후 확장 면적 측정.-
유동도(mm): 보통 120-160mm(대각선 방향 측정)
-
유동도 과고→수지 과유동, "결교"(수지가 가장자리에서 넘쳐 중심 결교)
-
유동도 과저→수지 충분히 퍼지지 못함, "백화"(국부 수지 부족, 섬유 노출)
5.5 내마모 성능(내마모지에만 해당)
내마모 표층지(α-Al₂O₃ 함유)의 내마모 성능은 강화 마루와 일부 고내마모 가구판의 핵심 지표입니다.
내마모 등급 내마모 회전수(Taber, CS-0 연삭륜, 1000g 하중, 500회마다 연마지 교체) 적용场景 AC1(21-30급) ≥2000회 가정 저빈도(침실, 서재) AC2(31-40급) ≥3000회 가정 중빈도(거실, 복도) AC3(41-60급) ≥4000회 가정 고빈도/상업 저빈도(사무실, 상점) AC4(61-80급) ≥6000회 상업 중빈도(쇼핑몰, 식당) AC5(≥81급) ≥8000회 상업 고빈도(공항, 전시관) 내마모 성능 관리 방법:
-
α-Al₂O₃(커런덤) 첨가량: 10-30g/m²(건조 수지 중)
-
α-Al₂O₃ 입경: 20-50μm(입경 과소→내마모성 부족; 과대→인쇄층 선명도 저하)
-
내마모 입자 분산 균일성: 초음파 분산 또는 고속 교반으로 수지 중 균일 현탁 보장
6. 멜라민 코팅지 압착 공정
6.1 압착 공정 파라미터
멜라민 코팅지는 고온 고압下에서 기재(파티클보드, MDF, 합판 등)와 압착되어 수지가 완전 경화되어 견고한 표면층을 형성합니다.
파라미터 일반값 영향 압착 온도 180-210℃ 온도 과고→수지 과경화 취화, 색상 진해짐, 기재 탄화; 과저→수지 경화 불완전("경화 부족"), 표면 경도 부족, 긁힘 쉬움 압착 압력 2.5-4.0 MPa 압력 과고→기재 압괴, 판면 함몰; 과저→수지와 기재 결합 불량, 표면층 박리 쉬움 압착 시간 8-15초(저압 단주기) / 30-60초(고압 장주기) 시간 과단→수지 미완전 경화, 접착 불량; 과장→생산 효율 저하, 수지 과가교 취화 6.2 일반 압착 방식
압착 방식 특징 적용 제품 표면 광택도 저압 단주기(LPL) 온도 185-200℃, 압력 2.5-3.5 MPa, 시간 8-15초 판재 가구, 주방 캐비닛(내열성 요구 낮은场景) 고광/무광/엠보싱(압착 강판에 따라 결정) 고압 장주기(HPL) 온도 150-180℃, 압력 4.0-6.0 MPa, 시간 30-60초 방화판, 고압 장식판(고내마모, 고내열 요구) 고광/무광/엠보싱 연속 압착 연속 평압기(CPS)에서 진행, 속도와 온도 조절 가능 대량 표준화 생산(강화 마루, 대판 가구판) 고광/무광(보통 규칙 엠보싱) 6.3 압착 강판 선택
압착 강판(엠보싱 강판)은 멜라민 표면판 표면 효과의 "도장"입니다:
강판 유형 표면 효과 적용场景 거울 강판(고광 강판) 표면 거울 광택(≥85GU), 질감 없음 고광 표면판, 현대 미니멀 스타일 무광 강판(세사/스웨이드) 표면 무광(≤15GU), 미세 샌딩 질감 무광 표면판, 북유럽/일본풍 동기화 엠보싱 강판(대화 강판) 질감과 인쇄 패턴 정확 대응 고급 목재/석재판, 사실감 극강 규칙 엠보싱 강판(격자, 여지, 가죽 무늬 등) 표면에 규칙적 기하학 또는 자연 질감 산업풍, 모던 심플, 인조 가죽/직물 효과 깊은 엠보싱 강판(3D 강판) 엠보싱 깊이 ≥0.15mm, 입체감 강함 3D 목재판, 앤티크 효과 7. 멜라민 코팅지의 흔한 품질 오해와 진실
오해 1: "표면재 색상이 밝을수록 좋다."
진실: 광택도는 설계 선택이지 "좋고 나쁨"의 기준이 아닙니다. 고광면(≥85GU)은 시각적 충격이 강하지만 지문과 긁힘에 취약; 무광면(≤15GU)은 고급스럽고 오염에 강합니다. 선택은 디자인 스타일과 응용场景에 따라 달라야 합니다. 고광 표면판은 기재 평탄도 요구가 무광판보다 훨씬 높아(표면 결함이 고광下에서 확대됨) 비용도 더 높습니다.
오해 2: "내마모지의 내마모 회전수가 높을수록 좋다."
진실: 높은 내마모 회전수(예: AC5급, ≥8000회)는 표면 α-Al₂O₃ 함량이 높다는 의미로, 두 가지 부작용이 있습니다: 인쇄 선명도 저하(내마모 입자가 패턴 가림)와 촉감 거칠음(사포 유사). 실제 사용场景에 따라 선택해야 합니다 — 가정 침실은 AC1-AC2(≥2000-3000회)면 충분하고, 상업 고빈도 장소만 AC4-AC5(≥6000-8000회)가 필요합니다.
오해 3: "표면재가 두꺼울수록 좋다."
진실: 멜라민 코팅지의 성능은 주로 수지 함량과 경화 품질에 의해 결정되지 종이 자체의 두께가 아닙니다. 과도한 두께(>100g/m²)의 원지는 수지가 충분히 함침되지 않아 압착 후 "건화"(국부 수지 부족)가 발생할 수 있습니다. 적절한 평량(70-100g/m² 인쇄지)과 적절한 함침량(120-160%)이 품질의 핵심입니다.
오해 4: "멜라민 표면판은 포름알데히드가 있어 친환경이 아니다."
진실: 멜라민 표면판의 포름알데히드는 주로 기재(파티클보드/MDF)의 접착제와 표면재 함침 수지 중 잔류 유리 포름알데히드에서 비롯됩니다. 저포름알데히드 기재(E0/ENF급)와 저유리 포름알데히드 표면재(E0/ENF급 수지)를 선택하면 완제품 표면판의 포름알데히드 방출량이 ENF급(≤0.015mg/m³)에 달할 수 있으며, 일부 천연 실목보다도 낮습니다. 핵심은 전체 배합의 친환경성이지 "표면재"라는 품목 자체가 아닙니다. JINDIWOOD의 표면판 제품은 E0급 기재+E0/ENF급 표면재 조합으로 완제품 친환경 기준 충족을 보장합니다.
8. 멜라민 코팅지와 기타 표면 재료 비교
비교 차원 멜라민 코팅지 PVC 코팅 무늬목 부착 도장 HPL 방화판 표면 경도 높음(3H-4H 연필 경도, 멜라민 경화층 경도 매우 높음) 중간(HB-2H) 낮음(목재 경도만, 약 HB) 높음(PU/UV 도료 3H-4H) 최고(3H-5H) 내마모성(회전) 높음(500-10000회, 내마모지 등급에 따라) 낮음(<500회, 코팅 표면 긁힘 쉬움) 낮음(천연 무늬목 내마모 안 됨) 중간(800-2000회, 도료 종류와 도막 두께에 따라) 최고(10000회 이상 가능) 내열성(℃) 180-200℃(멜라민 수지 내열성 양호) 60-80℃(PVC 연화 온도 낮음, 고온에서 변형·기포) 100-120℃(목재 자체 내열 일반) 150-200℃(도료 종류에 따라) 180-200℃ 오염 방지성 우수(표면 치밀, 청소 용이) 양호(PVC는 용제에 팽윤) 나쁨(목재 도관 오염 축적) 우수(표면 매끄럽고 치밀) 우수 색상 다양성 매우 풍부(인쇄로 임의 패턴·색상 구현) 풍부(코팅도 다양한 패턴 구현) 천연 질감, 제한적(목재 자체 질감만) 풍부(조색으로 임의 색상, 질감 없음) 풍부 친환경 등급 잠재력 ENF급(저알데히드 수지 달성) E0급(PVC 자체 무알데히드, 단 코팅 접착제 VOCs 가능) ENF급(무교 또는 MDI 접착제) 높음(수성/UV 도료 저VOC) E0급 비용 중간(주류 표면 방식, 가성비 높음) 비교적 낮음(경제형方案) 최고(천연 무늬목+부착 공정) 중고(도장 공정 다수) 높음(공정 복잡, 재료비 높음) 질감과 사실성 매우 우수(동기화 엠보싱으로 진위 구분 어려움) 일반(코팅 질감 단일) 우수(천연 목리) 우수(도막 광택 질감) 우수(다양한 질감 설계 가능) 9. 멜라민 코팅지의 기술 발전 트렌드
9.1 고사실화(동기화 엠보싱+디지털 인쇄)
-
동기화 대화 정밀도 향상: 압착 강판과 인쇄 패턴의 정렬 편차를 기존 ±1.0mm에서 ±0.3mm로 저감, 육안으로 오차 거의 인지 불가, 목재 도관의 "사실감" 100%에 근접
-
디지털 인쇄(제판 불필요, 개성화 맞춤): 산업용 잉크젯 인쇄 기술(해상도 ≥1200dpi, 분당 50-100m 인쇄)로 단색 원지에 임의 맞춤 패턴 직접 인쇄, 제판 불필요, 최소 주문량이 기존 "수천 미터"에서 "수백 미터"로 저감, 개성화 맞춤과 디자이너 가구에 가능성 제공
-
3D 입체 촉감: 깊은 엠보싱(깊이 ≥0.25mm)+동기화 대화로 목재 도관, 옹이, 나이테 등 디테일이 "실제로 꺼진" 입체 촉감 구현, 만지는 모든 홈이 시각적 질감과 일치
9.2 기능화와 지능화
-
항균/항바이러스 표면재: 멜라민 수지에 은 이온(Ag⁺) 또는 나노 산화아연(ZnO) 항균제 첨가, 대장균·황색포도상구균 항균율 ≥99.9%, H1N1 바이러스 불활성화율 ≥99%, 병원·학교·외식 공간에 적합
-
지문 방지 표면재: 면 코팅 수지에 지문 방지 조제(소유소수성 불소계 폴리머) 첨가, 표면 청소 용이, 지문과 유분 남지 않음, 고광 표면과 고빈도 접촉 가구 표면(주방 상판, 사무용 책상)에 적합
-
온도 변색/광 변색 표면재: 열변색 또는 광변색 안료 첨가, 표면재 색상이 온도나 빛에 따라 변화(예: 25℃ 이하 회색, 25℃ 이상 파란색), 창의 공간과 컨셉 가구에 응용
9.3 친환경화와 저탄소화
-
바이오 기반 멜라민 수지 개발: 리그닌 또는 탄닌으로 포름알데히드 일부 대체, 바이오 기반 멜라민 수지 제조, 화석 원료 의존 저감. 실험실에서 이미 포름알데히드 10-30% 대체 가능, 산업화 추진 중
-
저경화 에너지 공정: 저온 경화 멜라민 수지 개발(경화 온도 180-210℃에서 140-160℃로 저감), 압착 단계 에너지 소비 15-25% 저감, 동시에 기재 열압 변형 위험 감소
-
재활용/생분해 표면재: 수지에 생분해 조제(예: 폴리카프로락톤(PCL)) 첨가 연구, 폐표면재가 특정 조건에서 미생물 분해 가능, 플라스틱 쓰레기 저감
9.4 디지털화와 지능화 생산
-
AI 온라인 결함 검출: 딥러닝 알고리즘(CNN)과 고속 산업용 카메라로 함침 생산 라인에서 종이 표면 핀홀, 기포, 색차, 긁힘 등 결함 실시간 검출 및 자동 등급 분류, 검출 정밀도 0.1mm, 정확도 ≥95%, 육안 검사 대체
-
디지털 배합 관리 시스템: 원지 배치, 수지 배합, 함침 공정 파라미터, 완제품 검사 데이터를 모두 디지털화, 원지에서 완제품 표면재까지 전 과정 추적 가능, 각 롤 표면재의 품질 일관성 보장
-
유연 생산 스케줄링: "소량·다색상" 시장 수요(맞춤 인테리어의 파편화 트렌드)에 적응, 빠른 주문 전환(색상 전환 시간 기존 2-4시간에서 15-30분으로 단축), 생산 유연성과 대응 속도 향상
JINDIWOOD · Engineered for Certainty — 모든 표면재의 정밀한 함침과 완벽한 압착이 가정의 미학과 내구성을 위해 확실한 미래를 그립니다.
본 문서는 JINDIWOOD의 독창적인 기술 문서이며, 전재 시 출처를 명시해야 합니다.
FAQ — 멜라민 코팅지 자주 묻는 질문
Q1: 멜라민 코팅지란 무엇인가요?
A: 멜라민 코팅지는 정식 명칭이 "멜라민 함침 수지 필름지"이며, 장식 원지를 기재로 하여 멜라민 수지에 함침, 건조, 재단한 반경화 상태의 표면 재료입니다. 최종 제품이 아니라 인조판 표면 처리의 "중간 재료"로, 고온 고압下에서 수지가 용융·가교 경화되어 기재와 긴밀히 결합하여 내마모, 내열, 오염 방지의 장식 보호층을 형성합니다.
Q2: 원지와 멜라민 코팅지의 차이는 무엇인가요?
A: 장식 원지는 목재 펄프, 이산화티타늄 등으로 만든 산업용지로 수지를 함유하지 않으며 함침과 인쇄의 캐리어 역할을 합니다. 멜라민 코팅지는 원지에 멜라민 수지를 함침, 건조한 반제품으로 수지 함량이 약 100-200%이며, 더 단단하고 부서지기 쉽고 약간 점성이 있고, 직접 판재 표면 처리에 사용됩니다.
Q3: 멜라민 코팅지는 원지 유형에 따라 어떻게 분류되나요?
A: 인쇄 가능 장식 원지(패턴 인쇄), 단색 장식 원지(순색), 표층 내마모 원지(α-Al₂O₃ 함유, 마루·고내마모 가구용), 균형 원지(이면용, 응력 균형), 엣지밴딩 원지(엣지밴딩 테이프용), 고선명 원지(패턴 선명·디테일)로 분류됩니다.
Q4: 동기화 엠보싱과 비동기화 엠보싱의 차이는 무엇인가요?
A: 동기화 엠보싱은 압착 강판의 질감이 인쇄 패턴과 정확히 일치(편차 ≤0.5mm)하여 시각 질감과 촉각 질감이 완전히 일치하고 사실감이 극강합니다. 비동기화 엠보싱은 질감이 규칙적 기하학 패턴(여지, 격자)으로 인쇄와 일치하지 않아 표면 질감이 거칠고 특정 디자인 스타일에 적합합니다.
Q5: 멜라민 코팅지의 친환경 등급에는 어떤 것이 있나요?
A: E1급(≤0.050 mg/m³, 일반 가구), E0급(≤0.025 mg/m³, 중고급 가구), ENF급(≤0.015 mg/m³, 어린이 가구, 침실, 병원), HENF급(≤0.015 mg/m³ 전 항목 기준 충족, 고급 주택, 전체 맞춤)이 있습니다.
Q6: 멜라민 코팅지의 생산 공정은 어떻게 되나요?
A: 원지 권출 → 1차 수지 함침 → 계량 롤 제어 → 1차 건조(휘발분 5-8%, 예경화도 20-40%) → 2차 함침(면 코팅, 고형분 높은 수지) → 2차 건조 → 냉각 → 재단·권취 → 품질 검사 → 알루미늄 호일 복합 백 포장으로 진행됩니다.
Q7: 응용场景에 따라 멜라민 코팅지를 어떻게 선택하나요?
A: 판재 가구·주방 캐비닛: 동기화 또는 규칙 엠보싱 인쇄지, E0/ENF급, 평량 70-100 g/m². 강화 마루: 내마모 표층지(AC3-AC5)+장식지+균형지. 고습 환경: 고내수 수지 표면재. 어린이방: ENF 또는 HENF급 표면재.
Q8: 내마모 회전수 AC1-AC5는 무엇을 의미하나요?
A: AC1(≥2000회) 가정 저빈도; AC2(≥3000) 가정 중빈도; AC3(≥4000) 가정 고빈도 또는 상업 저빈도; AC4(≥6000) 상업 중빈도; AC5(≥8000) 상업 고빈도. 숫자가 높을수록 내마모성은 강하지만 인쇄 선명도가 낮아지고 촉감이 거칠어집니다.
Q9: 멜라민 코팅지의 품질은 어떻게 관리하나요?
A: 주요 검사 항목: 함침량(유형에 따라 120-180%), 휘발분(5-8%), 예경화도(20-40%), 유동도(120-160mm), 외관(핀홀·기포·색차 없음, ΔE≤0.5), 폭(±2mm), 평탄도(굽힘 ≤5mm/m)입니다.
Q10: 멜라민 코팅지의 미래 트렌드는 무엇인가요?
A: 고사실화(동기화 엠보싱 정밀도 ±0.3mm, 제판 불필요 디지털 인쇄), 기능화(항균, 지문 방지, 온도 변색), 친환경화(바이오 기반 수지, 저에너지 공정, 재활용 가능 종이), 디지털 지능화 생산(AI 결함 검출, 디지털 배합 관리, 색상 전환 15-30분의 유연 생산)입니다.

-
멜라민 코팅지 완전 분석
작성자: JINDIWOOD
출처: JINDI WOOD 기술부
게시일: 2026-05-15 12:00
업데이트: 2026-10-09 20:58
조회수: 87
약 59분 읽기
멜라민 코팅지
멜라민 함침지
멜라민 장식지
가구 표면재
E0 멜라민지
ENF 멜라민지
HENF 멜라민지
바닥용 멜라민지
동기화 엠보싱 멜라민지
항균 멜라민지