中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Basisconcept en historische ontwikkeling van OSB
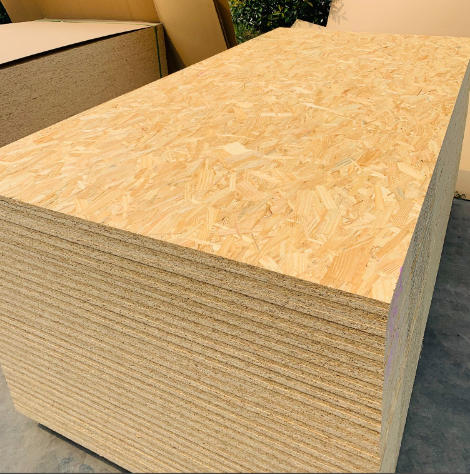
OSB (Oriented Strand Board), in het Chinees "gericht gestructureerde spaanplaat" genoemd, ook wel "Europese plank" genoemd. Het is een nieuw type constructieplaat dat wordt geproduceerd met dun hout, dunningshout, snelgroeiend hout of houtkern als grondstof, verwerkt door speciale apparatuur tot smalle lange spanen (Strand) van specifieke afmetingen, en vervolgens gedroogd, gelijmd, gericht gevormd (Oriented) en warmgeperst bij hoge temperatuur.
1.1 Korte ontwikkelingsgeschiedenis
Het onderzoek en de ontwikkeling van OSB begon in de jaren 1960 in de Verenigde Staten; de technologische oorsprong gaat terug tot het eerdere Waferboard — een plaat die werd geperst uit willekeurig verdeelde platte houtspanen. In de jaren 1970, met de volwassenwording van de gerichte vormingstechnologie en de toepassing van isocyanaat (MDI) lijm in de houtindustrie, werd de moderne OSB officieel geboren.
In de jaren 1980 begon OSB met grootschalige industriële productie in de Verenigde Staten en Canada, en verving geleidelijk een deel van het multiplex in bouwconstructies. In 2025 bedroeg de jaarlijkse wereldwijde OSB-productie meer dan 35 miljoen m³; de Noord-Amerikaanse markt vertegenwoordigt meer dan 70% van de wereldwijde productie, Europa ongeveer 20%, Azië en andere regio's ongeveer 10%.
De ontwikkeling van OSB in China begon relatief laat; productielijnen werden pas na 2000 geïntroduceerd. Maar in de afgelopen jaren, met de doorbraak van de binnenlandse MDI-lijmtechnologie, de verbetering van milieunormen en de promotie van het beleid "bamboe vervangt hout, stro vervangt hout", bevindt de Chinese OSB-industrie zich in een fase van snelle ontwikkeling.
JINDIWOOD heeft OSB strategisch in het productassortiment opgenomen, met meerdere klassen waaronder het universele type voor droge toestand en het dragende type voor vochtige toestand, om te voldoen aan de uiteenlopende behoeften van bouwconstructies tot hoogwaardige meubels.
2. Grondstoffensysteem voor OSB-productie
2.1 Houtachtige grondstoffen
De eisen van OSB aan grondstoffen verschillen aanzienlijk van die van multiplex en MDF — het heeft geen complete fineer of fijne vezels nodig, maar spanen van specifieke afmetingen. Daarom kan OSB grondstoffen van lage kwaliteit gebruiken zoals dun hout, takhout en dunningshout, die moeilijk te gebruiken zijn in de traditionele platenindustrie, met een extreem hoog materiaalgebruik.
| Houtsoort | Kenmerken | Belangrijkste herkomst | Toepasselijke producten |
|---|---|---|---|
| Populier (Aspen) | Licht en zacht materiaal, lichtwitte kleur, uniforme spanen, uitstekende lijmbaarheid | Noord-Amerika, China | OSB/1, OSB/2 voor binnen, meubelklasse producten |
| Den (Pine) | Hogere sterkte, matig harsgehalte, goede waterbestendigheid | Noord-Amerika, Europa, China | OSB/3, OSB/4 constructief, bouwbekisting |
| Eucalyptus | Hoge dichtheid, grote sterkte, snelgroeiend en productief | Zuid-Amerika, Zuid-China | Dragende OSB, hoogwaardige constructieplaten |
| Berk (Birch) | Compact materiaal, fijn oppervlak, extreem hoge sterkte | Noord-Europa, Rusland | Hoogwaardige meubel-OSB, substraat voor bekleding |
| Gemengd loofhout | Evenwichtige algehele prestaties, lagere kosten | Wereldwijd | Universele OSB |
Technische eisen van OSB aan grondstoffen:
-
Diameter van stammen: 100-400 mm (voornamelijk dun hout en dunningshout)
-
Vochtgehalte van stammen: 30-60% (directe verwerking na vers kappen, geen langdurige natuurlijke droging nodig)
-
Controle van schorsgehalte: ≤3% (schors beïnvloedt de lijmsterkte en kleuruniformiteit van de plaat, moet worden verwijderd met een ontschorser)
Vergelijking van materiaalgebruik:
-
Multiplex: opbrengst ongeveer 40-50% (vereist stammen van grote diameter zonder gebreken)
-
MDF: opbrengst ongeveer 70-75% (grondstof is restmateriaal uit houtverwerking)
-
OSB: opbrengst ongeveer 80-85% (kan dun hout en takhout gebruiken, bijna al het hout wordt omgezet in spanen)
2.2 Lijmsysteem — de kerntechnologie van OSB
OSB verschilt van andere plaatmaterialen in de keuze van lijm vanwege de hoge eisen aan lijmsterkte en uitstekende waterbestendigheid.
| Lijmtype | Toepassing in OSB | Kenmerken | Milieuklasse |
|---|---|---|---|
| MDI (isocyanaat) lijm | Hoofdkeuze (hoogwaardige OSB) | Formaldehydevrij, uitstekende waterbestendigheid, snelle uitharding, hoge lijmsterkte (tot 2,0-3,0 MPa), lijmverbruik ongeveer 3-5% | ENF/HENF |
| Fenolharslijm (PF) | Traditionele keuze (deel van Noord-Amerikaanse OSB) | Uitstekende waterbestendigheid, kosten relatief lager dan MDI maar hoger dan MUF, donkere kleur (donkerbruine lijmlaag) | E0 |
| MUF (melamine-gemodificeerde ureumlijm) | Beperkte toepassing (laagwaardig binnen) | Gemiddelde vochtbestendigheid, lagere kosten | E1/E0 |
| MDI+PF gemengde lijm | Speciale toepassingen | Balanceert kosten en prestaties | E0/ENF |
Technische voordelen van MDI-lijm in OSB:
-
Geen formaldehyde-emissie: MDI (difenylmethaandiisocyanaat) lijm bevat zelf geen formaldehyde en na uitharding komt er geen formaldehyde vrij; dit is de fundamentele reden waarom OSB de klasse ENF (≤0,015 mg/m³) en zelfs HENF (geen toegevoegd formaldehyde) kan bereiken.
-
Snelle uitharding: MDI-lijm voltooit de crosslinking in 30-60 seconden bij de pers temperatuur (180-220 °C), veel sneller dan PF-lijm (3-5 minuten nodig). Dit betekent dat in dezelfde perscyclus OSB met MDI-lijm een hogere productiviteit kan bereiken.
-
Uitstekende waterbestendigheid: Het polyurethaan crosslinknetwerk dat na uitharding van MDI-lijm wordt gevormd, heeft een zeer sterke hydrolyseweerstand; zelfs ondergedompeld in kokend water degradeert het bijna niet. Dit is de ideale lijmoplossing voor OSB/3 en OSB/4 producten.
-
Flexibiliteit van de lijmlaag: Na uitharding heeft MDI-lijm een zekere elasticiteit, met goede synchronisatie met de krimp en uitzetting van de houtspanen, waardoor scheuren in de lijmlaag door concentratie van interne spanningen niet gemakkelijk optreden.
Verwerkingseisen voor MDI-lijm:
Omdat MDI-lijm uiterst gevoelig is voor vocht (kan reageren met water waarbij kooldioxide en ureumverbindingen ontstaan), vereisen de lijmapplicatie en het persproces in OSB-productie strengere controle dan PF-lijm:
-
Vochtgehalte van spanen moet strikt worden gecontroleerd op 3-6% (voor de lijmmachine)
-
Spanen moeten na lijmapplicatie binnen 2-4 uur worden gevormd en geperst, om pre-reactie van MDI onder invloed van vocht te voorkomen
-
Pers temperatuur moet ≥190 °C zijn om volledige uitharding van MDI te garanderen
2.3 Hulpadditieven
-
Paraffine-emulsie (waterafstotend middel): dosering 0,5-1,5% van de massa absoluut droge spanen, om de diktezwelling door wateropname te verminderen
-
Lossingsmiddel: gesproeid op het oppervlak van de persplaten (voor elke persing), om te voorkomen dat de plaat aan de persplaten blijft kleven
-
Kleurstoffen (optioneel): toevoeging van een kleine hoeveelheid kleurstof (meestal 0,1-0,3%) aan de oppervlakspanen om de kleur van de plaat te verbeteren
3. Structuurontwerp en technische principes van OSB
3.1 Drielagige gerichte structuur — het "skelet" van OSB
De meest kenmerkende technische eigenschap van OSB is de drielagige gerichte vormingsstructuur, waar de naam "gericht gestructureerde spaanplaat" vandaan komt:
| Laag | Richting van spaanopstelling | Aandeel in dikte | Functie |
|---|---|---|---|
| Oppervlaktelaag (facelaag) | Gericht langs de lengterichting van de plaat | Elk 15-20% (samen 30-40%) | Verhoogt de longitudinale buigsterkte en elasticiteitsmodulus, biedt een glad oppervlak |
| Kernlaag (middenlaag) | Gericht langs de breedterichting van de plaat | 60-70% | Verhoogt de transversale buigsterkte, balanceert de verschillen tussen lengte- en breedterichting, verhoogt de dikte van de plaat |
Mechanisch principe van gerichte vorming:
Hout zelf is een anisotroop materiaal — de treksterkte in de vezelrichting is 10-30 keer die in de dwarsrichting. OSB realiseert door kunstmatige controle van de spaanrichting "de hoogste sterkte verkrijgen in de gewenste richting".
In OSB:
-
Longitudinale opstelling van de oppervlaktelaag: zorgt ervoor dat de plaat een extreem hoge buigsterkte en stijfheid heeft in de lengterichting, wat overeenkomt met de dragende richting van balken, kolommen en vloeren in gebouwen.
-
Transversale opstelling van de kernlaag: verbetert de sterkte van de plaat in de breedterichting, waardoor de mechanische eigenschappen in beide richtingen meer in evenwicht zijn en het probleem van een "zwakke richting" zoals bij massief hout wordt vermeden.
De gerichte verhouding van de drielagige structuur beïnvloedt direct de prestatieverdeling van de plaat:
| Gerichte verhouding oppervlaktelaag (lengte:breedte) | Gerichte verhouding kernlaag (lengte:breedte) | Longitudinale MOR (MPa) | Transversale MOR (MPa) | Verhouding lengte/breedte |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
In de praktijk wordt de verhouding tussen longitudinale en transversale sterkte van OSB gewoonlijk tussen 1,5 en 2,5 gehouden, wat zowel voldoende dragend vermogen in de lengterichting garandeert als voorkomt dat de transversale sterkte te laag wordt waardoor de plaat in de lengterichting zou scheuren.
3.2 Structuurvergelijking van OSB met andere plaatmaterialen
| Plaattype | Structuurkenmerken | Mechanische eigenschappen | Materiaalgebruik |
|---|---|---|---|
| OSB | Gericht opgestelde langwerpige spanen, afwisselend lengte- en breedterichting | Verhouding lengte/breedte sterkte regelbaar (1,5-2,5), hoge algehele prestaties | 80-85% |
| Multiplex | Meerdere lagen fineer kruislings verlijmd | Evenwichtige verhouding lengte/breedte sterkte (1,0-1,3), hoogste sterkte | 40-50% |
| Gewone spaanplaat | Willekeurig verdeelde spanen, geen richting | Isotroop, lagere sterkte | 85-90% |
| MDF | Willekeurig verdeelde vezels, uniform en compact | Isotroop, gladste oppervlak | 70-75% |
4. Productieproces van OSB
4.1 Processtroomdiagram
Ontschorsen van stammen → Bereiding van spanen → Opslag natte spanen → Droging → Zeven (scheiding oppervlakte/kernlaag)
  → Lijmapplicatie (lijm oppervlaktelaag + lijm kernlaag, verschillende formuleringen) → Gerichte vorming (drielagige structuur)
  → Voorpersen → Warmpersen → Randen en schuren → Sorteren en verpakken → Eindproduct
4.2 Technische punten per processtap
Stap 1: Ontschorsen en bereiding van spanen
De stammen worden ontdaan van schors door een trommelontschorser (schorsgehalte ≤3%) en vervolgens naar een schijfvormige of trommelvormige spanenmachine gevoerd, die de stammen snijdt in platte spanen van de vereiste afmetingen.
De afmetingen van de spanen zijn een van de bepalende factoren voor de OSB-kwaliteit:
| Type spaan | Lengte (mm) | Breedte (mm) | Dikte (mm) | Lengte/dikte verhouding |
|---|---|---|---|---|
| Oppervlaktespaan | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Kernspaan | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Betekenis van de lengte/dikte verhouding van spanen: Hoe groter de lengte/dikte verhouding, hoe significanter het versterkende effect na gerichte vorming. Lange en dunne spanen kunnen belastingen beter overdragen en de sterkte en stijfheid van de plaat verhogen. Maar te lange spanen verminderen de vormingsuniformiteit, terwijl te korte spanen het gerichte versterkingseffect verliezen.
Belangrijkste controlepunten tijdens de bereiding van spanen:
-
Scherpte van de messen van de spanenmachine: na slijtage neemt de oppervlakteruwheid van de spanen toe, wat de bevochtigbaarheid van de lijm en de lijmsterkte beïnvloedt
-
Consistentie van de geometrische afmetingen van spanen: lengteafwijking ≤±15 mm, breedteafwijking ≤±5 mm, dikteafwijking ≤±0,1 mm
-
Vochtgehalte van natte spanen: bij uitgang van de spanenmachine ongeveer 30-50%, moeten onmiddellijk naar de droger worden gestuurd
Stap 2: Droging van spanen
De natte spanen worden gedroogd in een eentrommeldroger. De warmtebron is gewoonlijk een heteluchtoven die biomassa (schors, schuurstof) verbrandt, met een heteluchttemperatuur van 160-220 °C.
-
Vochtgehalte na droging (voor de lijmmachine): 3-6%
-
Inlaattemperatuur droger: 200-220 °C (oppervlaktespanen) / 160-180 °C (kernspanen, om overmatige droging en verbrijzeling te voorkomen)
-
Uitlaattemperatuur droger: 80-100 °C
-
Droogtijd: 2-5 minuten
Belang van temperatuurcontrole bij droging:
-
Temperatuur te hoog (>220 °C) → oppervlakteverkalking van spanen, donkerdere kleur, lagere sterkte ("oververhitting"), MDI-lijm kan geen chemische binding vormen met overmatig verkoolde houtvezels
-
Temperatuur te laag (<150 °C) → te hoog vochtgehalte van spanen (>8%), MDI-lijm reageert met water tijdens lijmapplicatie en persen waarbij CO₂-bellen ontstaan, wat "honingraat" defecten in de plaat veroorzaakt
De gedroogde spanen worden via een mechanisch zeefsysteem gesorteerd, waarbij spanen die voldoen aan de afmetingseisen voor de oppervlakte- en kernlaag worden gescheiden en respectievelijk naar de silo's voor de oppervlakte- en kernlaag worden gestuurd.
Stap 3: Lijmapplicatie
De oppervlaktespanen en kernspanen gaan afzonderlijk naar hogesnelheidsmengmachines; MDI-lijm wordt toegevoegd via hogedrukverneveling, samen met paraffine-emulsie (waterafstotend middel) en lossingsmiddel.
| Parameter | Oppervlaktespanen | Kernspanen |
|---|---|---|
| Lijmdosering (MDI-lijm/massa absoluut droge spanen) | 4-6% | 3-5% |
| Paraffinetoevoeging (massa absoluut droge spanen) | 0,5-1,0% | 0,5-1,5% |
| Vochtgehalte na lijmapplicatie (toename) | +2-3% | +2-3% |
| Totaal vochtgehalte na lijmapplicatie (voor de vormmachine) | 6-9% | 6-9% |
Controle van de uniformiteit van de lijmapplicatie: bemonstering bij de uitgang van de lijmmachine, met solventmethode (spanen weken in dichloormethaan om de lijmlaag op te lossen, vervolgens de MDI-concentratie in het oplosmiddel meten met UV-spectrofotometer) of infraroodspectroscopie (NIR), om de dekkingsgraad en uniformiteit van de lijm op het spaanoppervlak te controleren; acceptatienorm: dekkingsgraad ≥95%, variatiecoëfficiënt ≤10%.
Stap 4: Gerichte vorming — de belangrijkste stap van OSB
De oppervlaktespanen en kernspanen worden na lijmapplicatie gevormd tot een drielagige mat door mechanische gerichte vormmachines (of luchtstroom gerichte vormmachines).
Principe van gerichte vormmachines:
-
Mechanisch richten: spanen glijden over vibrerende gerichte tandplaten (of gerichte kammen), langwerpige spanen richten zich automatisch uit langs de richting van de tandplaten, waardoor gerichte opstelling wordt gerealiseerd
-
Luchtstroom richten: spanen zweven in een luchtstroom, waarbij gebruik wordt gemaakt van de richtende werking van de luchtstroom en de aerodynamische eigenschappen van de spanen zelf (spanen met een grote lengte/diameter verhouding richten zich automatisch uit langs de stromingsrichting)
-
Elektrostatisch richten: spanen worden gepolariseerd in een elektrostatisch veld en richten zich uit langs de veldrichting (momenteel minder gebruikt)
Vormingsproces van de drielagige mat:
-
Vorming van de onderlaag (onderste oppervlaktelaag): op de continu lopende staalband wordt de eerste laag oppervlaktespanen gevormd (longitudinaal gericht), dikte ongeveer 3-8 mm
-
Vorming van de kernlaag: boven de onderlaag worden de kernspanen gevormd (transversaal gericht), dikte ongeveer 60-70% van de totale matdikte
-
Vorming van de toplaag (bovenste oppervlaktelaag): boven de kernlaag wordt de tweede laag oppervlaktespanen gevormd (longitudinaal gericht), dikte gelijk aan de onderlaag
De matdikte na vorming is ongeveer 2,5-3,5 keer de dikte van de eindplaat (bijvoorbeeld bij een eindproduct van 18 mm is de matdikte ongeveer 50-65 mm); de expansieverhouding wordt geregeld door het warmpersen.
Stap 5: Voorpersen en warmpersen
Voorpersen: de mat wordt onderworpen aan een druk van 0,5-1,0 MPa door een voorpers, waarbij ongeveer 30-50% van de lucht uit de mat wordt verwijderd, de dichtheid en initiële sterkte van de mat worden verhoogd, zodat deze in de warmpers kan worden ingebracht zonder uiteen te vallen. Voorperstijd 15-30 seconden.
Warmpersen: de mat gaat in een meervoudige warmpers (gewoonlijk 12-20 verdiepingen, met regelbare tussenruimte) of een continue vlakpers (CPS, voor grootschalige productie), waar onder hoge temperatuur en druk de uitharding van de lijm, de verdichting van de plaat en de diktecalibratie worden voltooid.
| Persparameter | Typische waarde | Invloed op OSB-kwaliteit |
|---|---|---|
| Pers temperatuur | 190-220 °C (MDI-lijm); 160-190 °C (PF-lijm) | Te hoog → verkalking van spanen ("verbranding"), interne scheuren; te laag → onvolledige uitharding van MDI, lijmsterkte niet conform |
| Specifieke druk | 2,5-4,5 MPa | Te hoog → spanen geplet, te hoge dichtheid, verspilling van vezels; te laag → mat niet voldoende verdicht, plaat poreus, lage sterkte |
| Perstijd | 4-10 minuten (afhankelijk van de dikte, gewoonlijk 0,5-0,8 min/mm) | Tijd te kort → MDI in de kernlaag niet volledig uitgehard ("rauwe kern"), duidelijke terugvering na persen; tijd te lang → lage productiviteit, thermische degradatie van spanen |
Belangrijkste controlepunten tijdens het warmpersen (met betrekking tot de uithardingskwaliteit van MDI):
-
Temperatuurgradiënt: de oppervlaktetemperatuur van de mat bereikt de doeltemperatuur (190 °C+) in 30-60 seconden; de temperatuur van de kernlaag moet binnen 3-5 minuten stijgen tot ≥170 °C, om volledige uitharding van MDI in de kernlaag te garanderen. Een te grote temperatuurverschil (oppervlak al uitgehard terwijl de kern nog niet is uitgehard) veroorzaakt het defect "oppervlak uitgehard, kern niet uitgehard".
-
Afvoer van waterdamp: tijdens het warmpersen verdampt het vocht in de spanen en ontstaat een grote hoeveelheid stoom, die tijdig via het afvoersysteem moet worden afgevoerd, anders ontstaan bellen of "stoomontploffingen" in de plaat, waardoor de plaat opbolt of delamineert.
Stap 6: Randen, schuren en sorteren
-
Randen: de vier randen van de ruwe plaat worden op maat gesneden tot de standaardafmetingen (1220×2440 mm of 2440×1220 mm), snijbreedte 25-50 mm per zijde
-
Schuren: het plaatoppervlak wordt geschuurd met een breedbandschuurmachine (grof + fijn), voor een gelijkmatige dikte en glad oppervlak. De schuurhoeveelheid is gewoonlijk 0,3-0,6 mm (totaal beide zijden). Het schuurstof wordt verzameld als brandstof voor de heteluchtoven (biomassa-energie), waardoor recycling van warmte-energie wordt gerealiseerd.
-
Sorteren: visuele sortering volgens de nationale norm GB/T 41715-2022 "Gerichte spaanplaat", ingedeeld in drie klassen: eersteklas product, eerste keus, conform.
Kwaliteitseisen voor visuele classificatie van OSB (GB/T 41715-2022):
| Visueel defect | Eisen eersteklas | Eisen eerste keus | Eisen conform |
|---|---|---|---|
| Oppervlakkige lijmvlekken (oppervlakte/aantal) | Licht en totaal ≤3 | 3-6 toegestaan | 6-10 toegestaan |
| Oppervlakkige afdrukken/putjes (diepte) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Oppervlakkige olievlekken (oppervlakte) | Niet toegestaan | ≤1 cm² (≤2 per plaat) | ≤2 cm² (≤5 per plaat) |
| Hoekbeschadiging (diepte/lengte) | Niet toegestaan | ≤5 mm | ≤10 mm |
| Vervorming (diagonaal) | ≤0,5% | ≤0,8% | ≤1,2% |
| Bellen/delaminatie | Niet toegestaan | Niet toegestaan | Niet toegestaan |
5. Classificatie en graadnormen van OSB
5.1 Classificatie naar draagvermogen en gebruiksomgeving (GB/T 41715-2022)
| Graad | Volledige naam | Gebruiksvoorwaarden | Draagvereiste | Typische toepassing |
|---|---|---|---|---|
| OSB/1 | Niet-dragende plaat voor droge toestand | Binnen, jaargemiddelde 20 °C, relatieve vochtigheid ≤65% | Geen draagvereiste | Binnendecoratie, meubelachterwanden, luidsprekerkasten |
| OSB/2 | Dragende plaat voor droge toestand | Binnen, jaargemiddelde 20 °C, relatieve vochtigheid ≤65% | Kan kortstondige statische belasting dragen | Binnenwanden, meubelconstructiedelen, legplanken |
| OSB/3 | Dragende plaat voor vochtige toestand | Binnen of semi-buiten, grote vochtigheidsschommelingen (relatieve vochtigheid 65-85%) | Kan kortstondige statische belasting dragen | Buitenmuurbekleding, dakplaten, vloerplaten (vochtige omgeving) |
| OSB/4 | Zwaar belastbare plaat voor vochtige toestand | Binnen of semi-buiten, grote vochtigheidsschommelingen (relatieve vochtigheid 65-85%) | Kan langdurige dynamische belasting dragen | Zwaar belaste vloeren, fabrieksvloeren, bouwconstructiedelen |
Belangrijkste verschil tussen OSB/3 en OSB/4:
Beide kunnen in vochtige omgevingen worden gebruikt, maar de lange-termijn kruipeigenschappen van OSB/4 (vervorming die in de loop van de tijd toeneemt onder continue belasting) zijn beter dan die van OSB/3. OSB/4 vereist een lange-termijn kruipcoëfficiënt over 20 jaar ≤1,8 (bepaald volgens ASTM D6815), wat garandeert dat na decennia van continu gebruik nog steeds wordt voldaan aan de doorbuigingslimieten van het structureel ontwerp. OSB/3 heeft geen verplichte eisen voor lange-termijn kruip.
5.2 Classificatie naar oppervlaktestaat
| Oppervlaktype | Kenmerken | Belangrijkste toepassing |
|---|---|---|
| Ruwe OSB | Behoudt de natuurlijke textuur en kleur van de gerichte spanen | Constructieve toepassingen, industriële toepassingen (niet-zichtbare delen) |
| Geschuurde OSB | Oppervlak geschuurd, vlak en glad | Meubelsubstraat, substraat voor schilderen/bekleding |
| Beklede OSB | Bekleed met melaminepapier, fineer of verflaag | Hoogwaardige meubels, binnendecoratie, commerciële ruimtes |
| Vochtbestendige OSB (speciale behandeling) | Verhoogde dosering waterafstotend middel of oppervlaktebehandeling | Zeer vochtige omgevingen, badkamers, kelders |
5.3 Classificatie naar milieuklasse
OSB heeft, dankzij het gebruik van MDI-lijm zonder formaldehyde, van nature een betere milieuklasse dan gewone plaatmaterialen die ureumlijm gebruiken:
-
Klasse ENF (≤0,015 mg/m³): gebruik van pure MDI-lijm, geen toevoeging van formaldehyde. De volledige JINDIWOOD OSB-serie bereikt deze klasse.
-
Klasse HENF (≤0,015 mg/m³, met benzeen, TVOC en andere indicatoren conform): MDI-lijm + schone productie in het hele proces (inclusief VOCs-controle).
-
Klasse E0 (≤0,025 mg/m³): OSB-producten met PF-lijm (fenolharslijm) of met een samengesteld lijmsysteem.
JINDIWOOD-belofte: alle OSB-producten gebruiken MDI-lijm zonder formaldehyde, met een milieuklasse die stabiel ENF of hoger is.
6. Kerntechnische indicatoren van OSB
6.1 Fysisch-mechanische prestatie-eisen (GB/T 41715-2022)
| Prestatie-indicator | Eenheid | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Buigsterkte (MOR) — longitudinaal | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Buigsterkte (MOR) — transversaal | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Elasticiteitsmodulus (MOE) — longitudinaal | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Elasticiteitsmodulus (MOE) — transversaal | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Interne bindsterkte (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Diktezwelling door wateropname (TS, 24u onderdompeling) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Vochtgehalte | % | 5-12 | 5-12 | 5-12 | 5-12 |
Interne controle-norm van JINDIWOOD OSB: alle indicatoren zijn hoger dan de nationale norm, longitudinale buigsterkte ≥35 MPa (OSB/3-niveau), wat de betrouwbaarheid in bouwconstructies en dragende meubeltoepassingen garandeert.
6.2 Schroefhoudkracht
De schroefhoudkracht is een ander significant voordeel van OSB, voortkomend uit de gericht opgestelde lange spanen en de uniforme dichtheidsverdeling.
Gemeten waarden van de schroefhoudkracht van OSB (bepaald volgens GB/T 17657):
| Testitem | OSB/3 (dikte 18 mm) | Gewone spaanplaat (dikte 18 mm) | Multiplex (dikte 18 mm) |
|---|---|---|---|
| Schroefhoudkracht op het oppervlak (verticale richting) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Schroefhoudkracht op de rand (randrichting) | 800-1200 N | 300-600 N | 1200-2000 N |
De schroefhoudkracht van OSB is iets lager dan die van multiplex (omdat de continue fineervezels van multiplex een sterkere verankeringskracht bieden), maar aanzienlijk beter dan die van gewone spaanplaat (2-3 keer), en de schroefhoudkracht op de rand van OSB is bijzonder uitstekend (sterke verankeringswerking van de transversale spanen in de kernlaag), met duidelijke voordelen bij de bevestiging van bouwverbindingsknopen en meubelbeslag.
Meetmethode voor schroefhoudkracht:
Een houtschroef van 50 mm lengte en 3,5 mm diameter wordt in het proefstuk gedraaid (diepte 15 mm), waarna met een universele mechanische testmachine axiaal wordt getrokken en de maximale treksterkte wordt geregistreerd. Testpunten op het oppervlak bevinden zich in het centrale gebied van de plaat (vermijden van spaanuiteinden), testpunten op de rand op 25 mm van de rand.
6.3 Dimensionale stabiliteit
De lineaire uitzettingscoëfficiënt van OSB (bij verandering van vochtgehalte) is 0,02-0,03% (per 1% verandering in vochtgehalte), ongeveer de helft van die van gewone spaanplaat, en het verschil in uitzetting tussen lengte- en breedterichting is ook kleiner dan bij multiplex. Hierdoor zijn de dimensionale veranderingen van OSB tijdens gebruik (scheuren, krimp, uitzetting) kleiner dan bij andere plaatmaterialen, bijzonder geschikt voor toepassingen met hoge dimensionale precisie (zoals meubels met laser-kantband, installatie van vliesgevels).
7. Oppervlaktebehandeling en decoratietechnieken van OSB
7.1 Direct gebruik (ruwe OSB)
Ruwe OSB toont direct de natuurlijke textuur en gelaagdheid van de spanen, met een kenmerkende industriële esthetische stijl ("blootgestelde structuur"), zeer geliefd bij ontwerpers van moderne minimalistische, industriële en Scandinavische stijl. Het oppervlak van ruwe OSB kan worden behandeld met transparante blanke lak of houtolie-was (speciaal voor OSB), wat natuurlijke warme tinten en textuur oplevert. Het nadeel is dat het oppervlak poreus is (spleten tussen spanen), met een hoog verfverbruik (ongeveer 200-300 g/m², 2-3 keer dat van MDF), en een hoge oppervlakteruwheid (Ra ongeveer 8-15 μm), niet geschikt voor hoogwaardige verfsystemen.
7.2 Schilderen
Geschuurde ruwe OSB kan worden geschilderd, maar vereist een sealer/primer (om de microporiën tussen de spanen te vullen en de absorptie van de toplaag te verminderen) en textuurvulling; daarom zijn de schilderkosten van OSB aanzienlijk hoger dan die van MDF (ongeveer 30-50% hoger). Geschikt voor projecten die niet kostenkritisch zijn maar wel natuurlijke houttextuur nastreven.
7.3 Bekleding
Melaminebekleding (hogedrukbekleding): melamine-impregnaatpapier wordt onder hoge temperatuur en druk (180-200 °C, 2,5-3,5 MPa) op het OSB-oppervlak geperst. Geschikt voor meubelproductie en binnendecoratie, met uitstekende oppervlakteprestaties, en het OSB-substraat geeft het eindproduct een speciale randtextuur (decoratief effect met spaanstructuur).
Fineerbekleding: aanbrengen van natuurlijk fineer op het OSB-oppervlak voor een massief houten uiterlijk. Geschikt voor hoogwaardige meubels en binnendecoratie.
HPL/CPL-bekleding: hogedrukdecoratieplaat (HPL) of continu geperste laminaatplaat (CPL), voor commerciële ruimtes en openbare gebouwen met hoge slijtvastheidseisen.
Belangrijkste punten voor oppervlaktebehandeling van OSB vóór bekleding (belangrijkste oorzaken en tegenmaatregelen voor delaminatie van de bekleding):
-
Het OSB-oppervlak moet fijn worden geschuurd (schuurband 240-320 korrel), waardoor de oppervlakteruwheid daalt tot Ra ≤3,2 μm
-
Na het schuren moet het oppervlaktestof worden verwijderd (hogedruklucht of elektrostatische stofafzuiging), anders veroorzaakt de stof laag tussen het bekledingspapier en de spanen een slechte hechting
-
Binnen 2 uur voor de bekleding een oppervlakteactiveringsbehandeling uitvoeren (plasmabehandeling of aanbrengen van een koppelingsmiddel), om de bevochtigbaarheid van het OSB-oppervlak te verhogen
8. Toepassingen van OSB
8.1 Bouwconstructiesector
OSB is een van de meest gebruikte plaatmaterialen in bouwconstructies in Noord-Amerika en Europa, veel toegepast in houtconstructies en lichtstaalconstructies:
| Toepassingsdeel | Aanbevolen graad | Typische dikte (mm) | Functie |
|---|---|---|---|
| Dakplaat (dakbekleding) | OSB/3 | 11-15 | Draagt dakbelasting en sneeuwlast, biedt dakbasis |
| Vloerplaat (vloerbekleding) | OSB/3 of OSB/4 | 15-22 | Draagt vloerbelasting, biedt vlakke vloerbasis |
| Wandplaat (schuifwandbekleding) | OSB/2 of OSB/3 | 9-12 | Biedt weerstand tegen zijwaartse krachten (windbelasting, seismische belasting), verhoogt de algehele stijfheid van het gebouw |
| Bekisting (betonbekisting) | OSB/3 (bekledingsbehandeling) | 15-18 | Vormgeving van betonstorting, aantal hergebruiken 8-15 |
| I-balk lijf | OSB/3 | 9-12 | Lijf van houten I-balk (I-joist), verbindt boven- en onderflens |
Installatiepunten voor OSB in de bouw:
-
Tussen platen moet een uitzettingsvoeg van 3-5 mm worden gelaten (om temperatuur- en vochtigheidsschommelingen op te vangen)
-
Schroef/nagelafstand: rand 150-200 mm, binnen de plaat 300-400 mm
-
Moet worden gebruikt in combinatie met de waterdichte laag van het gebouw, om langdurige onderdompeling te voorkomen (OSB is vochtbestendig maar geen waterdichte plaat)
8.2 Meubelproductiesector
OSB wordt dankzij zijn uitstekende mechanische eigenschappen en unieke decoratieve effect steeds vaker toegepast in de meubelproductie:
| Meubeltype | Toepassingsdeel | Aanbevolen graad | Reden voor keuze |
|---|---|---|---|
| Plaatmeubels | Zijpanelen, legplanken, achterwand | OSB/2 (bekleed) | Sterke schroefhoudkracht, goede draagkracht, moeilijk te vervormen |
| Kantoormeubels | Bureaublad, boekenplanken, archiefkasten | OSB/3 (bekleed) | Hoge sterkte en stijfheid, kan zware belasting op lange termijn dragen |
| Kindermeubels | Bedbodem, kast, bureau | OSB/2 (klasse ENF) | Geen formaldehyde, veilig en gezond |
| Keukens | Kastlichaam, deurkern | OSB/3 (vochtbestendig) | Goede vochtbestendigheid, dimensionaal stabiel, zeer duurzaam |
| Luidsprekerkasten | Behuizing, interne scheidingswanden | OSB/2 | Uniforme dichtheid, hoge interne demping (goede geluidsabsorptie), betere akoestische prestaties dan MDF |
Samenvatting van de voordelen van OSB voor meubels:
-
Draagprestaties: voor een legplank met een overspanning van 600 mm en een belasting van 200 kg/m² is de doorbuiging van OSB/3 (18 mm) slechts 1,2 mm (terwijl gewone spaanplaat 2,5 mm is), en de lange-termijn kruip (5 jaar) is minder dan de helft van die van spaanplaat.
-
Betrouwbare bevestiging van beslag: de treksterkte van verbindingselementen (excentrische verbinders, schroeven) is 2-3 keer die van spaanplaat.
-
Ecologisch en gezond: MDI-lijm van klasse ENF garandeert de veiligheid van de binnenluchtkwaliteit.
8.3 Binnendecoratiesector
-
Achtergrondwand/scheidingswand: behoudt de natuurlijke textuur van ruwe OSB, behandeld met transparante houtolie of blanke lak, voor een industrieel of Scandinavisch designgevoel
-
Plafond: lichtgewicht (OSB-dichtheid ongeveer 600 kg/m³, ongeveer 20% lichter dan gipsplaat van dezelfde specificatie), gemakkelijk te installeren, kan ter plaatse worden gesneden
-
Traptreden: OSB/3 of OSB/4 vereist (dikte ≥22 mm), met antislipmat of bekledingslaag op het oppervlak
8.4 Industriële verpakkingssector
-
Zware verpakkingsdozen (belasting ≥500 kg): OSB/2 of OSB/3 (dikte 9-15 mm)
-
Pallet/steunplaten voor goederen: OSB/2 (dikte 12-18 mm), vervangt houten pallets (lagere kosten en vrij van fumigatie voor directe export)
-
Apparatuurbeschermingskappen/scheidingswanden: OSB/1 of OSB/2 (dikte 6-9 mm)
9. Veelvoorkomende kwaliteitsmisvattingen en waarheden over OSB
Misvatting 1: "OSB is gewoon hoogwaardige spaanplaat, niet veel verschil."
Waarheid: OSB en gewone spaanplaat hebben essentiële verschillen in structuur en prestaties. De spanen van gewone spaanplaat zijn willekeurig verdeeld, niet gericht, terwijl OSB gericht is — vergelijkbaar met het verschil tussen "willekeurig opgestapeld" en "netjes gerangschikt" wapening (de wapeningsrichting moet overeenkomen met de belastingsrichting om maximaal effect te bereiken). De verhouding tussen longitudinale en transversale sterkte van OSB kan actief worden ontworpen (door de gerichte verhouding van oppervlakte-/kernlaag aan te passen), terwijl spaanplaat isotroop is. In de praktische draagkrachtvergelijking is de buigsterkte van OSB/3 (28 MPa) 1,8-2,3 keer die van gewone spaanplaat (ongeveer 12-16 MPa).
Misvatting 2: "OSB bevat formaldehyde, want alle spaanplaten bevatten formaldehyde."
Waarheid: De formaldehyde in traditionele spaanplaat komt van ureumlijm (UF-lijm) — dit is de belangrijkste reden voor de lage kosten. De belangrijkste lijm van OSB is echter MDI zonder formaldehyde — bevat geen formaldehyde en na uitharding komt er geen formaldehyde vrij. Daarom kan de formaldehyde-emissie van OSB van klasse ENF zo laag zijn als 0,005 mg/m³ (klasse ENF ≤0,015 mg/m³), een plaat met "nul toegevoegde aldehyden" in de ware zin. Let bij aankoop op de markering "MDI-lijm zonder formaldehyde".
Misvatting 3: "OSB is bang voor water, kan niet in vochtige omgevingen worden gebruikt."
Waarheid: Dit past de eigenschappen van gewone spaanplaat (droge vorming, gewone UF-lijm, slechte waterbestendigheid) ten onrechte toe op OSB. Producten van de klassen OSB/3 en OSB/4 zijn speciaal ontworpen voor vochtige omgevingen — het polyurethaan netwerk dat na uitharding van MDI-lijm wordt gevormd, heeft een zeer sterke hydrolyseweerstand (behoud van lijmsterkte na 72 uur onderdompeling in kokend water ≥80%), en met het paraffine waterafstotende middel kan de diktezwelling door wateropname in 24 uur onder de 15% worden gehouden. OSB/3 en OSB/4 kunnen worden gebruikt voor buitenmuren van gebouwen, kelders, werkplaatsen met hoge luchtvochtigheid, maar mogen niet langdurig direct in water worden ondergedompeld.
Misvatting 4: "OSB heeft een ruw oppervlak, kan alleen voor constructies worden gebruikt, niet voor meubels."
Waarheid: Ruwe OSB heeft inderdaad een ruw oppervlak (Ra ongeveer 8-15 μm), maar na schuren (tot 240 korrel) kan de oppervlakteruwheid dalen tot Ra ≤3,2 μm; na melaminebekleding, fineer of UV-lak zijn de oppervlaktegladheid en het decoratieve effect volledig vergelijkbaar met MDF, terwijl de mechanische eigenschappen van het substraat ver superieur zijn aan MDF (buigsterkte OSB/3 28 MPa vs MDF 25 MPa, maar de schroefhoudkracht van OSB is 2-3 keer die van MDF). Tegenwoordig is de toepassing van OSB in hoogwaardige meubels en binnendecoratie al een trend geworden.
Misvatting 5: "De textuur van OSB is te ruw, niet mooi."
Waarheid: Esthetiek is subjectief. De ruwe textuur van OSB is in industriële, moderne minimalistische en Scandinavische natuurlijke designstijlen juist het "hoogtepunt" — de karakteristieke spaangelaagdheid en houtnerftextuur zijn natuurlijke decoratieve elementen die andere platen niet kunnen repliceren. OSB is al door vele bekende ontwerpers actief gekozen voor commerciële ruimtes, showrooms, boetieks, cafés, om een esthetische sfeer van "blootgestelde structuur" en "authentiek materiaal" te creëren.
10. Vergelijkende analyse van OSB met andere plaatmaterialen
| Vergelijkingsdimensie | OSB (OSB/3) | Multiplex (bouwkwaliteit) | MDF (standaard) | Gewone spaanplaat |
|---|---|---|---|---|
| Grondstof | Dun hout, dunningshout | Stammen van grote diameter | Restmateriaal houtverwerking, vezels | Houtspanen, takhout |
| Materiaalgebruik | 80-85% (hoog) | 40-50% (laag) | 70-75% (gemiddeld) | 85-90% (hoog) |
| Buigsterkte (longitudinaal, MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Interne bindsterkte (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Diktezwelling door wateropname (24u, %) | ≤15 | ≤8 (klasse I) | ≤15 | ≤12 |
| Schroefhoudkracht (oppervlak, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Oppervlaktevlakheid | Gemiddeld (schuren/bekleding nodig) | Goed | Uitstekend | Gemiddeld |
| Potentieel milieuklasse | ENF (MDI-lijm) | E0 | E0/ENF | E1/E0 |
| Formaldehyde-emissie (standaardproduct) | Bijna nul (MDI-lijm) | ≤0,050 (E1) | ≤0,050 (E1) | ≤0,124 (E1) |
| Typische dichtheid (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Referentieprijs per m² | Middel-hoog | Hoog | Gemiddeld | Laag |
| Typische toepassing | Bouwconstructies, dragende meubels | Bouwbekisting, hoogwaardige meubels, schepen | Substraat voor decorpanelen, snijwerk | Gewone meubels, verpakking |
11. Technologische ontwikkelingstrends van OSB
11.1 Hoge prestaties
-
Ultra-OSB: door gebruik van sterke houtsoorten (zoals berk, eucalyptus), verhoging van de gerichte verhouding van de oppervlaktelaag (longitudinaal aandeel ≥90%) en verhoging van de persdruk (≥4,5 MPa), kan de buigsterkte 50 MPa overschrijden, vergelijkbaar met bouwmultiplex, toegepast in hoogbouw houtconstructies en grote openbare gebouwen.
-
Dunne hoogsterkte OSB (dikte ≤6 mm): ontwikkeling van dunne OSB (3-6 mm) voor meubelachterwanden, dunne verpakkingsplaten en decoratieve tussenlagen, met behoud van voldoende sterkte voor meer lichtgewicht en lagere kosten.
-
Vochtbestendigheid upgrade OSB: door verhoging van de dosering van het paraffine waterafstotende middel (≥1,5%) en toevoeging van hydrofobe middelen (zoals silaan-koppelingsmiddelen) kan de diktezwelling door wateropname in 24 uur dalen tot ≤8%, om te voldoen aan strengere vochtige omgevingen en buitentoepassingen.
11.2 Groen en koolstofarm
-
Biobased lijmen: ontwikkeling van lignine-gebaseerde lijmen (gedeeltelijke vervanging van MDI of PF door lignine, een bijproduct van de pulpindustrie) en tannine-gebaseerde lijmen (tanninehoudende schorsextracten), om de koolstofvoetafdruk te verkleinen en het biomassagehalte te verhogen.
-
Stro-OSB: gedeeltelijke vervanging van houtgrondstof door landbouwreststromen zoals tarwestro en rijststro (vervangingspercentage 20-40%), om de grondstofbronnen uit te breiden en de koolstofemissies door verbranding van landbouwafval te verminderen.
-
Koolstofvoetafdrukcertificering: het koolstofvastleggingseffect van OSB-producten (de koolstof die in het hout zelf is opgeslagen) kan de koolstofemissies tijdens de productie compenseren, waardoor "negatieve koolstofemissies" (Carbon Negative) worden gerealiseerd, in lijn met het EU-systeem voor productmilieufactoren (PEF), wat de exportconcurrentiepositie versterkt.
11.3 Functionaliteit en intelligentie
-
Brandvertragende OSB: door toevoeging van halogeenvrije fosfor-stikstof brandvertragers kan klasse B1 (moeilijk ontvlambaar) worden bereikt, om te voldoen aan de brandveiligheidseisen van openbare gebouwen en grote commerciële ruimtes.
-
Insectenwerende en rotwerende OSB: toevoeging van koper-azool (CuAz) of boorhoudende conserveringsmiddelen (vooral in tropische vochtige gebieden), ter bescherming tegen termieten en rotsschimmels.
-
OSB met ingebouwde sensoren: vóór het warmpersen worden miniatuur rek- of vochtigheidssensoren in de kernlaag ingebed, voor real-time monitoring en vroegtijdige waarschuwing van de gezondheidstoestand van bouwconstructies.
11.4 Hoogwaardig oppervlak
-
Laser-kantband matching: de gerichte spaanstructuur van de OSB-rand maakt het tijdens laser-kantbanden beter mogelijk om het speciale effect van "natuurlijke textuur" te benadrukken, wat een nieuw hoogtepunt wordt voor high-end meubels.
-
Digitaal direct printen: digitaal UV-inkjetprinten direct op het geschuurde OSB-oppervlak, voor elk gewenst patroon (houtnerf, steennerf, abstracte kunst, enz.), zonder bekleding of fineer, om te voldoen aan gepersonaliseerde decoratiebehoeften.
Veelgestelde vragen over OSB (FAQ)
Q1: Wat is OSB? Wat is de Chinese naam en de basisdefinitie?
A: OSB (Oriented Strand Board), volledige Chinese naam "gericht gestructureerde spaanplaat", ook wel "Europese plank" genoemd. Het is een nieuw type constructieplaat dat wordt geproduceerd met dun hout, dunningshout, snelgroeiend hout of houtkern als grondstof, verwerkt door speciale apparatuur tot smalle lange spanen (Strand) van specifieke afmetingen, en vervolgens gedroogd, gelijmd, gericht gevormd (Oriented) en warmgeperst bij hoge temperatuur.
Q2: Wat is de ontwikkelingsgeschiedenis en marktsituatie van OSB?
A: Het onderzoek en de ontwikkeling van OSB begon in de jaren 1960 in de Verenigde Staten; de technologische oorsprong gaat terug tot het Waferboard. In de jaren 1970, met de volwassenwording van de gerichte vormingstechnologie en de toepassing van isocyanaat (MDI) lijm in de houtindustrie, werd de moderne OSB officieel geboren. In de jaren 1980 begon OSB met grootschalige industriële productie in de Verenigde Staten en Canada. In 2025 bedroeg de jaarlijkse wereldwijde OSB-productie meer dan 35 miljoen m³; de Noord-Amerikaanse markt vertegenwoordigt meer dan 70% van de wereldwijde productie, Europa ongeveer 20%, Azië en andere regio's ongeveer 10%. De ontwikkeling van OSB in China begon relatief laat; productielijnen werden pas na 2000 geïntroduceerd, maar in de afgelopen jaren is het in een fase van snelle ontwikkeling gekomen. JINDIWOOD heeft OSB in het productassortiment opgenomen, met meerdere klassen waaronder het universele type voor droge toestand en het dragende type voor vochtige toestand.
Q3: Wat zijn de kenmerken van het grondstoffensysteem en het materiaalgebruik van OSB?
A: De eisen van OSB aan grondstoffen verschillen aanzienlijk van die van multiplex en MDF; het vereist spanen van specifieke afmetingen, geen complete fineer of fijne vezels. Daarom kan OSB grondstoffen van lage kwaliteit gebruiken zoals dun hout, takhout en dunningshout. Veelgebruikte houtsoorten zijn populier, den, eucalyptus, berk en gemengd loofhout. De diameter van de stammen is gewoonlijk 100-400 mm, het vochtgehalte 30-60%, het schorsgehalte moet worden gecontroleerd op ≤3%. De opbrengst van OSB is ongeveer 80-85%, hoger dan die van multiplex (40-50%) en MDF (70-75%), met een extreem hoog materiaalgebruik.
Q4: Waarom gebruikt OSB voornamelijk MDI-lijm? Wat is de milieuklasse?
A: OSB kiest vanwege de hoge eisen aan lijmsterkte en uitstekende waterbestendigheid hoofdzakelijk voor MDI (isocyanaat) lijm. MDI-lijm is formaldehydevrij, heeft een uitstekende waterbestendigheid, hardt snel uit, heeft een hoge lijmsterkte, met een dosering van ongeveer 3-5%. Met MDI-lijm kan OSB de klasse ENF (≤0,015 mg/m³) en zelfs HENF (geen toegevoegd formaldehyde) bereiken. Traditionele PF-lijm bereikt klasse E0, MUF-lijm klasse E1/E0. JINDIWOOD garandeert dat alle OSB-producten MDI-lijm zonder formaldehyde gebruiken, met een milieuklasse die stabiel ENF of hoger is.
Q5: Wat is de drielagige gerichte structuur van OSB? Wat is de mechanische betekenis?
A: De meest kenmerkende technische eigenschap van OSB is de drielagige gerichte vormingsstructuur: de oppervlaktespanen zijn gericht langs de lengterichting van de plaat, elk 15-20%, samen 30-40%; de kernspanen zijn gericht langs de breedterichting van de plaat, 60-70%. De longitudinale opstelling verhoogt de longitudinale buigsterkte en elasticiteitsmodulus, overeenkomend met de dragende richting van balken, kolommen en vloeren in gebouwen; de transversale opstelling verhoogt de transversale buigsterkte en balanceert de verschillen tussen lengte- en breedterichting. In de praktijk wordt de verhouding tussen longitudinale en transversale sterkte van OSB gewoonlijk tussen 1,5 en 2,5 gehouden.
Q6: Hoe wordt OSB geclassificeerd en gegradeerd? Wat is het verschil tussen OSB/1 en OSB/4?
A: Volgens GB/T 41715-2022 wordt OSB ingedeeld in: OSB/1 (niet-dragende plaat voor droge toestand), OSB/2 (dragende plaat voor droge toestand), OSB/3 (dragende plaat voor vochtige toestand), OSB/4 (zwaar belastbare plaat voor vochtige toestand). OSB/3 en OSB/4 kunnen beide in vochtige omgevingen worden gebruikt, maar OSB/4 heeft betere lange-termijn kruipeigenschappen, met een vereiste lange-termijn kruipcoëfficiënt over 20 jaar ≤1,8. Naar oppervlaktestaat worden ze ingedeeld in ruwe OSB, geschuurde OSB, beklede OSB, vochtbestendige OSB; naar milieuklasse in ENF, HENF, E0.
Q7: Wat zijn de kerntechnische indicatoren van OSB?
A: Met GB/T 41715-2022 als voorbeeld: OSB/3 heeft een longitudinale buigsterkte (MOR) ≥28 MPa, transversaal ≥15 MPa; longitudinale elasticiteitsmodulus (MOE) ≥4500 MPa, transversaal ≥2200 MPa; interne bindsterkte (IB) ≥0,45 MPa; diktezwelling door wateropname in 24 uur ≤15%; vochtgehalte 5-12%. De interne controlenorm van JINDIWOOD OSB is hoger dan de nationale norm, longitudinale buigsterkte ≥35 MPa (OSB/3-niveau). Wat betreft schroefhoudkracht: OSB/3 (18 mm) heeft een schroefhoudkracht op het oppervlak van 1200-1600 N, op de rand van 800-1200 N, aanzienlijk beter dan gewone spaanplaat.
Q8: Wat zijn de belangrijkste toepassingen van OSB?
A: OSB wordt voornamelijk toegepast in vier sectoren:
-
Bouwconstructies: dakplaten, vloerplaten, wandplaten, betonbekisting, I-balk lijven;
-
Meubelproductie: plaatmeubels, kantoormeubels, kindermeubels, keukens, luidsprekerkasten;
-
Binnendecoratie: achtergrondwanden, scheidingswanden, plafonds, traptreden;
-
Industriële verpakking: zware verpakkingsdozen, pallets/steunplaten, beschermingskappen/scheidingswanden.
OSB/3 en OSB/4 kunnen worden gebruikt voor buitenmuren van gebouwen, kelders, werkplaatsen met hoge luchtvochtigheid, maar mogen niet langdurig direct in water worden ondergedompeld.
Q9: Wat zijn de veelvoorkomende misvattingen over OSB?
A: Veelvoorkomende misvattingen zijn:
-
Misvatting 1: "OSB is gewoon hoogwaardige spaanplaat." → Waarheid: OSB is gericht, de prestaties kunnen actief worden ontworpen; de buigsterkte van OSB/3 is 28 MPa, 1,8-2,3 keer die van gewone spaanplaat (12-16 MPa).
-
Misvatting 2: "OSB bevat formaldehyde." → Waarheid: de meeste OSB gebruikt MDI-lijm zonder formaldehyde, de formaldehyde-emissie van klasse ENF kan zo laag zijn als 0,005 mg/m³.
-
Misvatting 3: "OSB is bang voor water." → Waarheid: OSB/3 en OSB/4 zijn ontworpen voor vochtige omgevingen, MDI is hydrolysebestendig, de diktezwelling door wateropname in 24 uur kan onder de 15% worden gehouden.
-
Misvatting 4: "OSB kan alleen voor constructies worden gebruikt." → Waarheid: na schuren en bekleding kan de oppervlakteruwheid dalen tot Ra ≤3,2 μm, volledig bruikbaar voor hoogwaardige meubels en binnendecoratie.
-
Misvatting 5: "De textuur van OSB is te ruw, niet mooi." → Waarheid: esthetiek is subjectief, de ruwe textuur van OSB is in industriële, moderne minimalistische en Scandinavische natuurlijke stijlen vaak een designhoogtepunt.
Q10: Hoe verhoudt OSB zich tot andere plaatmaterialen? Wat zijn de toekomstige ontwikkelingstrends?
A: Vergeleken met andere plaatmaterialen: OSB heeft een materiaalgebruik van 80-85%, hoger dan multiplex (40-50%) en MDF (70-75%); OSB/3 heeft een longitudinale MOR ≥28 MPa, interne bindsterkte ≥0,45 MPa, schroefhoudkracht 1200-1600 N; het ecologische potentieel kan klasse ENF bereiken (MDI-lijm), dichtheid ongeveer 600-700 kg/m³, prijs middel-hoog.
Toekomstige trends zijn:
-
Hoge prestaties: Ultra-OSB, dunne hoogsterkte OSB, vochtbestendigheid upgrade OSB;
-
Groen en koolstofarm: biobased lijmen, stro-OSB, koolstofvoetafdrukcertificering;
-
Functionaliteit en intelligentie: brandvertragende OSB, insectenwerende en rotwerende OSB, OSB met ingebouwde sensoren;
-
Hoogwaardig oppervlak: laser-kantband matching, digitaal direct printen.
JINDIWOOD · Engineered for Certainty — Elke gerichte spaan, nauwkeurig geplaatst, bouwt een fundament van zekerheid voor de stabiliteit van gebouwen en de duurzaamheid van meubels.
Dit artikel is een origineel technisch artikel van JINDIWOOD; bij overname moet de bron worden vermeld.