
 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
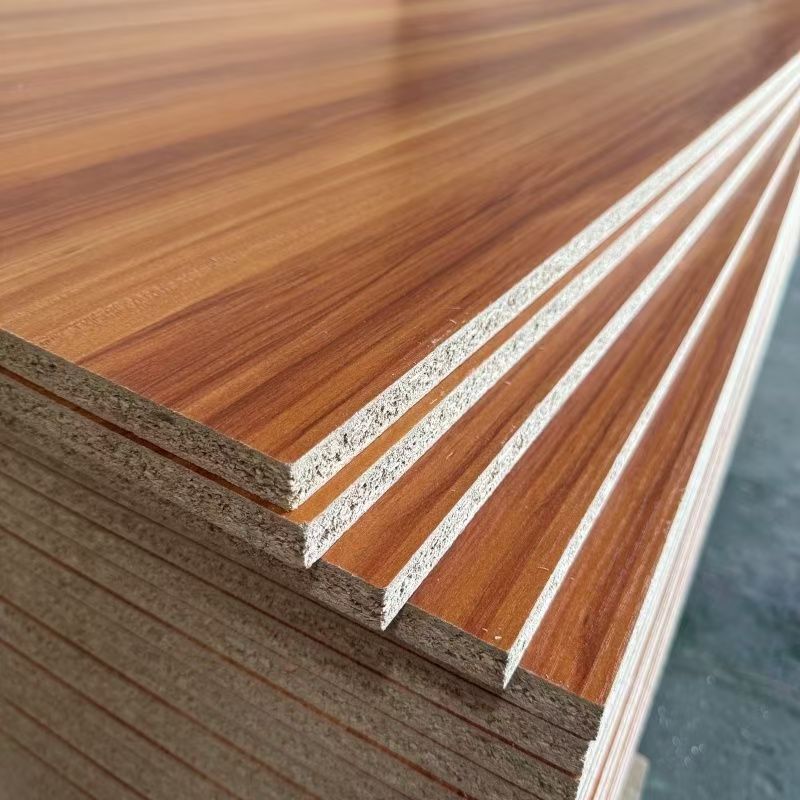
1. Basisconcept van spaanplaat
Spaanplaat (Particleboard / Chipboard), ook wel snipperplaat of bagasseplaat genoemd (wanneer bagasse van suikerriet als grondstof wordt gebruikt), is een plaatmateriaal dat wordt gemaakt van snippers (spaanders, zaagsel, houtsnippers, enz.) die uit hout of andere plantaardige vezelgrondstoffen zijn verwerkt, door droging, toevoeging van lijm en additieven, en vervolgens warmtepersen bij hoge temperatuur.
De uitvinding van spaanplaat gaat terug tot het midden van de 19e eeuw in Duitsland, maar echte industriële massaproductie vond plaats in de jaren 1940. Na meer dan tachtig jaar technologische ontwikkeling en continue iteratie is spaanplaat een van de meest geproduceerde en meest gebruikte plaatmaterialen ter wereld geworden — in 2025 bedroeg de jaarlijkse wereldwijde productie van spaanplaat meer dan 110 miljoen m³, goed voor meer dan 45% van de totale productie van plaatmaterialen.
Kernessentie: De productielogica van spaanplaat is "slecht materiaal goed gebruiken, snippers hercombineren" — afvalmateriaal uit traditionele houtverwerking (zaagsel, spaanders, reststukken, takken, enz.) wordt via lijm opnieuw gecombineerd tot gestandaardiseerde platen, waardoor houtbronnen efficiënt worden benut. Daarom wordt het "de koning van prijs-kwaliteit onder plaatmaterialen" genoemd. In China is spaanplaat een van de meest gebruikte substraten voor melaminepanelen (ook wel "ecologische plaat" of "ongelakte plaat" genoemd).
Het essentiële verschil tussen spaanplaat en MDF, multiplex en OSB ligt in de structurele snippers (spaanders die een zekere grootte en vorm behouden, niet tot vezels vermalen of tot fineer gesneden), wat unieke voordelen oplevert op het gebied van schroefhoudkracht, geluidsisolatie en kosten, maar de oppervlaktevlakheid en randdichtheid zijn relatief minder.
2. Classificatiesysteem van spaanplaat
2.1 Classificatie naar productieproces (belangrijkste classificatiedimensie)
Het productieproces van spaanplaat kent hoofdzakelijk drie methoden: vlakpersen, walspersen en extrusie. Het proces bepaalt de structuur en toepassingsrichting van het product:
| Procestype | Structuurkenmerk | Dichtheidsbereik (g/cm³) | Procespunten | Belangrijkste toepassing |
|---|---|---|---|---|
| Vlakpersen (multilaags/enkellaags) | Drielagige structuur (fijne toplaag + grove kernlaag) of graduele structuur (deeltjesgrootte neemt af van oppervlak naar kern) | 0,5-0,85 | Snippers worden gesorteerd gestrooid; boven- en onderoppervlak met fijne spaanders, kern met grove spaanders, gevormd door vlakpersen | Meubelproductie (hoofdtoepassing), bouwdecoratie, verpakking |
| Walspersen | Eénrichting continu gevormd (niet-georiënteerd, maar licht directioneel) | 0,4-0,7 | Snippers worden tussen roterende walsen en een ringvormige staalband geperst; spaanders in één richting gestrooid | Deurkernplaten, verpakkingsmateriaal, lagedichtheidsplaten |
| Extrusie | Buisvormige structuur (met inwendige longitudinale doorlopende kanalen) | 0,35-0,55 | Snippers worden in een mal zijdelings geperst, waardoor een "buisvormige structuur" ontstaat (vergelijkbaar met honingraat maar met longitudinale doorlopende kanalen) | Holle deurkernplaten, scheidingswanden, geluidsabsorberende panelen |
Voordelen van de drielagige structuur bij vlakpersen:
-
Fijne toplaag zorgt voor een glad en vlak oppervlak (geschikt voor melaminebekleding, schilderen)
-
Grove kernlaag zorgt voor goede mechanische sterkte (buiging, druk) en uitstekende schroefhoudkracht
-
Gradueel dichtheidsontwerp van oppervlak naar kern balanceert prestaties en kosten
2.2 Classificatie naar grondstof
| Type | Grondstofsamenstelling | Kenmerken | Belangrijkste herkomst/toepassing |
|---|---|---|---|
| Houten spaanplaat | Houtsnippers (dennen, populieren, eucalyptus, berk, enz.) | Hoge sterkte, lichte kleur, goede verlijming | Wereldwijd hoofdproduct |
| Bagasse spaanplaat | Bagasse van suikerriet (vezelresten na suikerextractie) | Lage kosten, hernieuwbare grondstof, iets lagere dichtheid | Tropische suikerproducerende regio's (Brazilië, India, Zuid-China) |
| Hennepplaten | Stengels van industriële hennep of vlas | Uitstekende sterkte, lichtgewicht, sterk ecologisch imago | Europa, Noord-Amerika |
| Stroplaat | Tarwestro, rijststro | Overvloedige grondstof, ecologisch, maar korte vezels, iets lagere sterkte | Noord-China, Noord-Amerika |
2.3 Classificatie naar ecologische klasse
De ecologische klasse van spaanplaat wordt bepaald door het gebruikte lijmtype:
| Ecologische klasse | Formaldehyde-emissie (klimaatkamer, mg/m³) | Gangbare lijm | Toepassing |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 verplicht) | Ureumformaldehyde (UF) + matige melamine-modificatie | Gewone meubels, verpakking |
| E0 | ≤0,025 | Melamine-gemodificeerde ureumformaldehyde (MUF) | Midden- en hoogwaardige meubels, interieurdecoratie |
| ENF | ≤0,015 | MUF + formaldehyde-vanger / MDI (isocyanaat) zonder formaldehyde | Kindermeubels, slaapkamers, ziekenhuizen |
| HENF (geen toegevoegd formaldehyde) | ≤0,015 (en benzeen, TVOC conforme) | MDI zonder formaldehyde | Hoogwaardige woningen, complete interieurbouw |
JINDIWOOD spaanplaat gebruikt MUF-lijm + formaldehyde-vanger met dubbel effect; standaardproducten halen stabiel E0, op maat is ENF mogelijk.
2.4 Classificatie naar oppervlaktebehandeling
| Type | Kenmerken | Belangrijkste toepassing |
|---|---|---|
| Ruwe plaat (onbekleed) | Origineel oppervlak van spaanplaat, lichtgeel tot lichtbruin | Industriële toepassing, verpakking, interne structuurdelen |
| Geschuurde plaat | Oppervlak geschuurd, vlak en glad | Substraat voor schilderen, substraat voor bekleding |
| Melamineplaat | Oppervlak geperst met melamine-impregnaatpapier (meest representatieve veredelingsproduct) | Plaatmeubels, keukens, kantoormeubels — de meest voorkomende "ongelakte/ecologische plaat" op de markt |
| PVC-gecoat paneel | Oppervlak voorzien van PVC-decorfilm | Economische meubels, decoratie |
| Fineerplaat | Oppervlak voorzien van natuurlijk fineer | Hoogwaardige meubels, interieurdecoratie |
3. Grondstoffensysteem van spaanplaat
3.1 Houtachtige grondstoffen
Spaanplaat stelt veel lagere eisen aan grondstoffen dan multiplex en MDF; het kan gebruiken:
-
Restmateriaal uit houtverwerking: zaagsel, spaanders, reststukken
-
Restmateriaal uit bosbouw: takken, toppen, klein diameter hout (diameter ≤100 mm)
-
Snelgroeiende bossen: populier, eucalyptus, den, enz. (5-8 jaar omloop)
-
Niet-houtachtige plantaardige vezels: bagasse, hennepstengels, stro, enz.
Vergelijking van spaandervorm per houtsoort:
| Houtsoort | Spaandervorm | Bijdrage aan dichtheid | Plaatkleur | Belangrijkste toepassing |
|---|---|---|---|---|
| Populier | Zacht en bros, spaanderlengte matig (10-30 mm) | Gemiddeld | Lichtwit tot gebroken wit | Universele meubelspaanplaat |
| Den | Natuurlijke hars, taaie spaanders (20-40 mm) | Hoger (hars verhoogt dichtheid) | Lichtgeel tot lichtbruin | Dragende meubels, verpakkingsplaten |
| Eucalyptus | Compact, hoge sterkte, harde spaanders (15-25 mm) | Hoog | Licht roodbruin | Zwaar belaste meubels, vloersubstraat |
| Gemengd loofhout | Diverse spaandervormen, verschillende lengtes | Gemiddeld | Gemiddeld, kleur kan ongelijk zijn | Economische universele plaat |
3.2 Lijmsysteem — de kern van spaanplaat
Het lijmverbruik van spaanplaat is doorgaans 8-15% van de massa van absoluut droge spaanders, vergelijkbaar met MDF (8-14%), iets lager dan multiplex (per fineeroppervlak) maar hoger dan OSB (3-6%). Daarom is ecologische beheersing van spaanplaat bijzonder belangrijk.
| Lijmtype | Toepassing in spaanplaat | Kenmerken | Kosten | Ecologische klasse |
|---|---|---|---|---|
| Ureumformaldehyde (UF) | Hoofdkeuze (>80%) | Snelle uitharding, matige lijmsterkte, laagste kosten, maar slechte waterbestendigheid | Laag | E1 |
| Melamine-gemodificeerde ureumformaldehyde (MUF) | Midden- en hoogwaardige producten | Snelle uitharding, betere waterbestendigheid dan UF, lagere formaldehyde-emissie, gemiddelde kosten | Gemiddeld | E0/ENF |
| Isocyanaat (MDI) | Hoogwaardige formaldehydevrije producten | Geen formaldehyde, uitstekende waterbestendigheid, hoge sterkte, maar hoge kosten (3-5 keer UF), gevoelig voor vocht | Hoog | ENF/HENF |
| MUF + formaldehyde-vanger | Ecologische producten | Verlaagt formaldehyde-emissie zonder de kernapparatuur te wijzigen | Gemiddeld | E0 |
Principe van formaldehyde-vanger:
Reactieve stikstofhoudende verbindingen (zoals ureum, melamine, amiden) worden toegevoegd aan de ureumlijm of apart op het spaanderoppervlak gespoten. Tijdens het warmtepersen en gebruik reageren deze stoffen met vrij formaldehyde tot stabiele methylolderivaten (onomkeerbare reactie), waardoor formaldehyde "chemisch wordt vastgezet" in de plaat en niet in de lucht vrijkomt.
3.3 Hulpadditieven
| Additief | Dosering (% massa absoluut droge spaanders) | Functie |
|---|---|---|
| Paraffine-emulsie (waterafstotend) | 0,8-2,0% | Verlaagt diktezwelling door wateropname, verbetert vochtbestendigheid |
| Uitharder (ammoniumchloride/ammoniumsulfaat) | 0,5-2,0% (t.o.v. lijmvaste stof) | Versnelt uitharding van UF/MUF, verkort perscyclus met 20-30% |
| Koppelingsmiddel (silaan, alleen MDI) | 0,2-0,5% | Verbetert bevochtiging en chemische reactie tussen MDI en houtspaanders |
4. Productieproces van spaanplaat
4.1 Processtroomdiagram
Ontvangst grondstof → Versnipperen → Bereiding spaanders → Opslag natte spaanders → Droging → Zeven (scheiding toplaag/kernlaag)
  → Lijmen (toplaaglijm + kernlaaglijm, verschillende formuleringen) → Strooien (drie-laags/gradueel) → Voorpersen → Warmtepersen
  → Koelen en conditioneren → Randen en schuren → Sorteren en verpakken → Eindproduct
4.2 Technische punten per processtap
Stap 1: Bereiding van spaanders
Grondstof wordt door een versnipperaar tot houtsnippers (lengte 20-40 mm, dikte 3-5 mm) verwerkt en vervolgens door een hamermolen of ringmolenspaanmachine tot spaanders vermalen. De geometrische afmetingen van spaanders zijn bepalend voor de fysisch-mechanische eigenschappen van spaanplaat:
| Spaandertype | Lengte (mm) | Breedte (mm) | Dikte (mm) | Lengte/dikte-verhouding |
|---|---|---|---|---|
| Fijne toplaagspaander | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Grove kernspaander | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Mechanische invloed van spaandervorm:
-
Langere spaander, grotere lengte/dikte-verhouding → hogere buigsterkte en elasticiteitsmodulus (lange spaander fungeert als versterkingsfase, zoals wapening in beton)
-
Brede spaander → betere schroefhoudkracht (bredere spaander biedt meer lijmoppervlak; bij uittrekken moet de schroef de spaander uit de matrix trekken, wat meer energie kost)
-
Gladder spaanderoppervlak → betere bevochtiging en lijmsterkte (hoekige of ruwe oppervlakken verminderen contactoppervlak en zijn nadelig)
Acceptabele deeltjesgrootteverdeling (norm): aandeel spaanders dat door zeef van 6 mesh (3,35 mm) gaat ≤5%, aandeel fijn stof dat door zeef van 60 mesh (0,25 mm) gaat ≤8%. De deeltjesgrootte beïnvloedt direct de lijmverdeeluniformiteit en plaatprestaties.
Stap 2: Droging van spaanders
Natte spaanders (vochtgehalte 30-60%) worden in een eentrommel- of drietrommeldroger tot doelvochtgehalte gedroogd.
-
Warmtebron: heteluchtoven (verbranding van biomassa — schors, schuurstof, afvalspaanders)
-
Hetelucht-temperatuur: 160-220 °C (inlaat), 80-100 °C (uitlaat)
-
Vochtgehalte na droging: 2-5% (vóór lijmmachine)
Precieze temperatuurbeheersing:
-
Te hoog (>230 °C) → oppervlakteverkalking, "verbranding", lagere sterkte, donkerder kleur, slechte bevochtiging van lijm op verkoolde oppervlakken (sterk lagere lijmsterkte)
-
Te laag (<140 °C) → te hoog vochtgehalte (>8%), lijmverdunning, stoomvorming bij persen
Verblijftijd in de droger is doorgaans 3-8 minuten.
Stap 3: Zeven
Gedroogde spaanders worden met een mechanische trilzeef gesorteerd:
-
Fijne spaanders (door 6-10 mesh) → toplaagsilo (voor boven- en onderoppervlak)
-
Grove spaanders (op 6-10 mesh) → kernlaagsilo (voor middenlaag)
Scheiding van fijn en grof is de basis voor de drielagige structuur (fijn-grof-fijn). Sommige lijnen gebruiken luchtclassificatie in plaats van mechanische zeven, efficiënter en minder beschadiging van spaandervorm.
Stap 4: Lijmen
Toplaag- en kernlaagspaanders gaan afzonderlijk in een hogesnelheidsmenger; lijm wordt met hoge druk (2-4 MPa) verneveld, samen met uitharder en paraffine-emulsie.
Verschil in lijmdosering tussen toplaag en kernlaag en redenen:
| Parameter | Toplaagspaanders | Kernlaagspaanders | Analyse |
|---|---|---|---|
| Lijmdosering (% massa abs. droge spaanders) | 10-14% | 8-12% | Fijne toplaagspaanders hebben groter specifiek oppervlak (m²/g) dan grove kernspaanders, meer lijm nodig voor omhulling en dekking, voor sterkte, dichtheid en hechting van bekleding |
| Uitharder (% lijmvaste stof) | 0,5-1,5% | 1,0-2,0% | Kernlaag warmt langzamer op ("warmtevertraging"), hogere uithardingsconcentratie nodig om reactiesnelheid te compenseren, zodat kernlijm in dezelfde perscyclus volledig uithardt |
| Paraffine (% massa abs. droge spaanders) | 0,5-1,0% | 1,0-1,5% | Grove kernspaanders hebben meer capillairen; water dringt makkelijker door, meer paraffine nodig om kanalen te sluiten en wateropname te verlagen |
Vochtgehalte na lijmen: door water uit lijm en uitharder stijgt het van 2-5% naar 8-12%, wat nodig is voor het persen (matig vocht vormt stoom, helpt warmte naar de kern, maar te veel vocht veroorzaakt blazen).
Stap 5: Strooien en vormen
De gelijmde toplaag- en kernlaagspaanders worden met mechanische of luchtstrooiers tot een continu mat gestrooid.
Drielagige opbouw:
-
Onderlaag (onderste toplaag): fijne toplaagspaanders, dikte ca. 1,5-3 mm
-
Kernlaag: grove kernspaanders, ca. 70-80% van de totale matdikte (bij platen ≥12 mm)
-
Bovenlaag (bovenste toplaag): fijne toplaagspaanders, zelfde dikte als onderlaag
De matdikte na strooien is ca. 2,5-3,5 keer de einddikte (expansie wordt bepaald door persdruk en temperatuur).
Stap 6: Voorpersen en warmtepersen
Voorpersen: mat wordt met 0,5-1,0 MPa voorgeperst, 30-50% diktevermindering, betere sterkte en warmtegeleiding.
Warmtepersen: mat gaat in een multilaagpers (12-20 lagen, voor middelzware/dikke platen) of continu pers (CPS, voor grote productie van dunne en universele spaanplaat).
| Persparameter | Typische waarde | Invloed op kwaliteit |
|---|---|---|
| Pers temperatuur | 180-210 °C | Te hoog → verkalking (donker oppervlak), lijm veroudert en wordt bros; te laag → onvolledige uitharding ("rauwe kern"), terugvering |
| Specifieke druk | 1,5-3,5 MPa (afhankelijk van dichtheid) | Te hoog → spaanders geplet, te hoge dichtheid, verspilling; te laag → mat niet compact, poreus, lage sterkte |
| Pers tijd | 0,5-0,9 min/mm (18 mm plaat ca. 9-16 min) | Te kort → onvolledige kernuitharding; te lang → lage efficiëntie, thermische degradatie |
Fysisch-chemische veranderingen tijdens persen:
-
Oppervlak bereikt 180-210 °C in 15-30 s, lijm begint te crosslinken
-
Kern bereikt ≥150 °C in 3-6 min (uithardingsvenster UF/MUF), lijm hardt uit
-
Stoomdruk in de kern moet worden afgevoerd; anders "blazen" of "delaminatie" — daarom langzame drukontlasting (gefaseerde drukverlaging)
Stap 7: Koelen, conditioneren, randen en schuren
-
Koelen: plaat uit pers 80-120 °C, afkoelen tot ≤40 °C om vervorming of plakken te voorkomen
-
Conditioneren: 48-72 uur in magazijn voor temperatuur- en vochtbalans, restspanningen vrijgeven
-
Randen: op maat snijden (1220×2440 mm), poreuze randen verwijderen (25-50 mm per zijde)
-
Schuren: breedbandschuurmachine (grof 60-100 + fijn 150-240), 0,3-0,8 mm (beide zijden), dikte ±0,2 mm, ruwheid Ra ≤3,2 μm
Stap 8: Sorteren en verpakken
Sorteren op uiterlijk, bundelen (20-50 stuks), PE-folie, etikettering met specificaties, ecologische klasse, batch.
5. Kernindicatoren van spaanplaat
5.1 Fysisch-mechanische eisen (GB/T 4897-2015)
Spaanplaat wordt ingedeeld van P1 (niet-dragend, droog) tot P7 (dragend, vochtig). Hieronder P2 (dragend, droog) voor meubels:
| Indicator | Eenheid | Norm (P2) | JINDIWOOD |
|---|---|---|---|
| Dichtheid | g/cm³ | 0,50-0,85 | 0,65-0,75 (18 mm) |
| Buigsterkte (MOR) | MPa | ≥13 (langs) / ≥11 (dwars) | ≥16 |
| Elasticiteitsmodulus (MOE) | MPa | ≥1600 (langs) / ≥1400 (dwars) | ≥2200 |
| Interne bindsterkte (IB) | MPa | ≥0,40 | ≥0,55 |
| Oppervlaktebindsterkte | MPa | ≥0,80 | ≥1,0 |
| Diktezwelling 24h | % | ≤15 (P2) / ≤8 (P5) | ≤12 |
| Vochtgehalte | % | 5-11 | 6-9 |
Invloed van dichtheid:
-
Te laag (<0,55 g/cm³): onvoldoende sterkte, slechte schroefhoudkracht, poreus oppervlak, "stofverlies" bij schuren
-
Te hoog (>0,85 g/cm³): zwaar, snelle slijtage gereedschap, hogere materiaalkosten
-
Ongelijkmatig (oppervlak-kern verschil ≥0,15 g/cm³): kromtrekken, "harde/zachte plekken" na schuren
5.2 Schroefhoudkracht
Spaanplaat heeft betere schroefhoudkracht dan MDF door grove kern, maar minder dan multiplex en OSB:
| Test | Spaanplaat (18 mm, 0,68 g/cm³) | MDF (18 mm, 0,75 g/cm³) |
|---|---|---|
| Oppervlak (verticaal, schroef 3,5 mm, 15 mm diep) | 800-1100 N | 700-1000 N |
| Rand (zijde) | 500-800 N | 300-600 N |
Waarom beter dan MDF:
-
Grove kernspaanders zorgen voor "verankering" van schroefdraad in houtvezels; schroef weerstaat uittrekken niet alleen door wrijving maar ook door inbedding in spaander
-
MDF is homogeen vezelachtig; uittrekken vooral door afschuiving van lijminterface, minder verankeringspunten
Verbeteren:
-
Hogere dichtheid (meer grove spaanders) → meer verankeringspunten
-
Voorboordiameter 70-80% van schroefdiameter (bijv. 3,5 mm schroef met 2,7-2,9 mm boor)
5.3 Formaldehyde-emissie
| Ecologische klasse | Emissie (mg/m³) | Lijmsysteem |
|---|---|---|
| E1 | ≤0,050 | Standaard UF (ureum/formaldehyde molaire verhouding 1:1,2-1,5) |
| E0 | ≤0,025 | MUF of UF + formaldehyde-vanger (melamine, ureum) |
| ENF | ≤0,015 | Hoog MUF (melamine vervanging ≥30%) + efficiënte vanger of MDI |
| HENF | ≤0,015 (alle indicatoren) | Puur MDI zonder formaldehyde |
Technische routes om formaldehyde te verlagen:
-
Lagere F/U molaire verhouding (van 1,3-1,5 naar 1,0-1,1)
-
Toevoegen formaldehyde-vanger
-
Gebruik MUF of MDI
5.4 Diktezwelling door wateropname (vochtbestendigheid)
| Klasse | 24h diktezwelling (%) | Omgeving |
|---|---|---|
| P2 (standaard) | ≤15 | Droog binnen (20 °C, RV ≤65%) |
| P5 (vochtbestendig) | ≤8 | Vochtig binnen (RV 65-85%, incidentele condens) |
| P7 (buiten) | ≤5 | Semi-buiten/vochtig zwaar (speciale formule) |
Technische maatregelen:
-
Meer paraffine (1,0% → 1,5-2,0%)
-
Hogere pers temperatuur
-
MUF-lijm
-
MDI-lijm (polyurethaannetwerk blokkeert water)
6. Oppervlaktebehandeling en bekledingstechnieken
Spaanplaat ruw oppervlak, randen zichtbaar ("randuitval"), daarom meestal bekleding nodig.
6.1 Melamine-impregnaatpapier (meest gangbaar)
Persen bij 180-210 °C, 2,5-3,5 MPa.
Kenmerken:
-
Decoratief en slijtvast in één keer (papier bevat melamine en α-Al₂O₃)
-
Hoge oppervlaktehardheid (potlood ≥3H), krasvast, hittebestendig, vuilafstotend
-
Meest gangbaar voor plaatmeubels, keukens, kastdeuren; typisch voor "ecologische/ongelakte plaat"
JINDIWOOD melamine spaanplaat gebruikt dit proces, volledige kleuren,同步 embossing mogelijk.
6.2 Fineer
Natuurlijk fineer (0,3-0,6 mm) op spaanplaat, warm of koud geperst. Voor hoogwaardige meubels en interieur. Randen moeten zorgvuldig worden afgewerkt (zelfde fineer of massief hout) om randuitval te verbergen.
6.3 Schilderen
Geschuurde spaanplaat kan worden geschilderd (PU, UV, waterbasis), maar eerst grondverf (poriën sluiten, anders "zuigen" of "pinholes"), dan schuren en aflakken. Duurder dan MDF (poreuzer), vooral voor kantoormeubels, winkelinrichting.
6.4 Direct gebruik (ruwe plaat)
-
Verpakkingsdozen, pallets
-
Bouwscheidingswanden, plafonds (extra decoratie nodig)
-
Luidsprekerkasten (intern of niet-zichtbaar)
-
Interne structuurdelen (achterwanden, ladenbodems)
7. Toepassingen van spaanplaat
7.1 Meubelproductie (ca. 70%)
| Meubeltype | Onderdeel | Aanbevolen klasse | Reden |
|---|---|---|---|
| Plaatmeubels op maat | Kastromp, legplanken, tv-meubel | E0/ENF melamineplaat | Rijke kleuren, ecologisch, efficiënt |
| Kantoormeubels | Bureaublad, archiefkast, vergadertafel | E0 melamineplaat | Slijtvast, vuilafstotend, makkelijk schoon, prijs-kwaliteit |
| Keukenkasten | Romp (P5 vochtbestendig), deurkern | P5 vochtbestendig (E0) | Vochtbestendig, dimensionaal stabiel |
| Keukenmeubels | Spoelkast (speciale waterdichting) | P5 of MDI ENF + randafdichting | Vochtbestendigheid cruciaal |
| Kindermeubels | Bedbodem, bureau, kast | ENF (MDI of hoog MUF + vanger) | Geen formaldehyde, gezond |
| Openbare meubels | Bibliotheekrekken, wachtkamers | P2 (E0, optioneel brandvertragend) | Gebalanceerd, kosten beheersbaar |
7.2 Bouwdecoratie
-
Scheidingswanden/binnenwanden: P2 (12-18 mm), basis, afgewerkt met gipsplaat of decorpaneel
-
Plafonds: lichtgewicht spaanplaat (8-12 mm), basis (brandbehandeling nodig)
-
Vloerbasis (egalisatie): hogedichtheid spaanplaat (20-25 mm), egalisatielaag voor houten vloeren, vlakke basis en geluidsisolatie
7.3 Verpakking en industrie
| Toepassing | Specificatie | Functie | Reden |
|---|---|---|---|
| Zware verpakkingsdozen | 15-18 mm, P2 | Bescherming machines, elektronica | Sterk, veel goedkoper dan massief hout, geen fumigatie nodig |
| Pallets/steunplaten | 12-18 mm, P2 (vochtbehandeld) | Ondersteuning, heftruck | Vervangt houten pallets, 30-50% goedkoper, geen quarantainerisico |
| Luidsprekerkasten | 12-18 mm, hogedichtheid | Speakerbevestiging, kast | Goede demping (beter dan MDF), lagere kosten |
8. Vergelijking met andere platen
| Vergelijking | Spaanplaat (P2) | MDF (standaard) | Multiplex (meubel) | OSB (OSB/2) |
|---|---|---|---|---|
| Grondstofbenutting | 85-90% | 70-75% | 40-50% | 80-85% |
| Dichtheid (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Buigsterkte (MPa) | 13-16 (P2) / 20-25 (HS) | 20-25 | 40-70 | 22-28 |
| Interne bindsterkte (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Vlakheid | Goed (minder dan MDF) | Uitstekend | Goed | Gemiddeld |
| Randafwerking | Verplicht | Verplicht | Aanbevolen | Aanbevolen |
| Schroefhoudkracht (N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Vochtbestendigheid | Gemiddeld (P5) | Slecht | Uitstekend | Goed (OSB/2=P2, OSB/3/4 vochtbestendig) |
| Ecologische klasse | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (MDI) |
| Kosten | Laagst | Laag | Hoog | Midden-hoog |
| Bewerkbaarheid | Goed | Uitstekend | Goed | Goed |
| Typische toepassing | Plaatmeubels, keukens, kantoormeubels | Substraat, snijwerk, deuren | Bouwbekisting, hoogwaardige meubels, schepen | Bouwconstructies, dragende meubels |
9. Veelvoorkomende misvattingen en waarheid
Misvatting 1: "Spaanplaat is allemaal laagwaardig."
Waarheid: Spaanplaat is het meest geproduceerde, meest gebruikte en technologisch meest volwassen plaatmateriaal. Van goedkope meubels tot hoogwaardige keukens. Hoogwaardige spaanplaat heeft gelijkmatiger dichtheid (oppervlak-kern ≤0,10 g/cm³), hogere interne bindsterkte (≥0,55 MPa), betere schroefhoudkracht (≥1000 N), betere vochtbestendigheid (TS ≤8%), E0/ENF. Laagwaardige spaanplaat heeft ongelijkmatige dichtheid, onvoldoende sterkte, hoger risico op formaldehyde. Dus "laagwaardig zijn sommige slechte spaanplaten, niet de categorie spaanplaat." Juiste klasse en leverancier kiezen is belangrijker dan de categorie afwijzen.
Misvatting 2: "Spaanplaat heeft hoog formaldehyde, niet ecologisch."
Waarheid: De ecologische klasse wordt volledig bepaald door het lijmtype, niet door de naam "spaanplaat". E0 en ENF bestaan al breed. MUF + vanger → E0 (≤0,025 mg/m³); MDI → ENF (≤0,015 mg/m³), echt "geen toegevoegd formaldehyde". Let op testrapporten, E0/ENF-labels, merk.
Misvatting 3: "Spaanplaat is slechter dan massief hout."
Waarheid: Verschillende materialen, geen simpel "beter/slechter". Stabiliteit: spaanplaat minder anisotroop (langs/dwars 1,0-1,2), vervormt minder dan massief hout (lineaire uitzetting 1/3-1/2). Sterkte: hoogwaardige spaanplaat (hoge dichtheid) buigsterkte ≥20 MPa, 2-3 keer sommige zachte houtsoorten. Schroefhoudkracht: randen minder dan massief hout, oppervlak vergelijkbaar met zachte houtsoorten. Ecologie/kosten: spaanplaat kan formaldehydevrij en veel goedkoper. Conclusie: spaanplaat beter in stabiliteit, prijs-kwaliteit, ecologie; massief hout beter in schroefhoudkracht (langs vezel), natuurlijke nerf, duurzaamheid (kruip). Beide hebben toepassingen.
Misvatting 4: "Spaanplaat kan niet dragen."
Waarheid: Afhankelijk van klasse en dikte. P2 18 mm (0,65-0,70 g/cm³): bij overspanning 600 mm, belasting 200 kg/m², doorbuiging ca. 1,8-2,2 mm, voldoet (limiet L/250 ≈ 2,4 mm; MDF ca. 1,8-2,0 mm). Hoge dichtheid (≥0,80 g/cm³, 25 mm): buigsterkte 25-30 MPa, voor bibliotheekrekken, zware lasten. Meerdere lagen of extra ondersteuning verhogen capaciteit.
Misvatting 5: "Spaanplaat is slecht vochtbestendig."
Waarheid: Meestal gebaseerd op goedkope UF-spaanplaat. P5 (MUF, paraffine ≥1,5%): 24h TS ≤8%, voor keuken, badkamer droge zone, niet langdurig onderdompelen. MDI: 24h TS ≤6-7%, bijna P7. Voor extreme vochtigheid: P5 of MDI + randafdichting (PUR).
10. Technologische trends
10.1 Hogere prestaties en lichtgewicht
-
Hoge sterkte: georiënteerde spaanders (lengte/diameter ≥100), MDI, optimalisatie → buigsterkte ≥25 MPa, deels OSB vervangen in droge toepassingen
-
Lichtgewicht hoge sterkte: schuimtechnologie of graduele dichtheid (oppervlak hoog, kern laag), dichtheid ≤0,55 g/cm³, MOR ≥12 MPa, lager gewicht en materiaalverbruik
-
Ultradun: ≤6 mm voor achterwanden, ladenbodems, verpakkingsscheiders, vervangt MDF (goedkoper)
10.2 Ecologie en formaldehydevrij
-
Lage F/U UF-lijm: F/U van 1,3 naar 1,0-1,1, E0 standaard, ENF in opkomst
-
Biobased lijmen: lignine (bijproduct papierindustrie, kosten bijna UF), tannine (boomschors, buitenkwaliteit) industrialiseren
-
MDI-spaanplaat groeit: naar verwachting >20% van Chinese spaanplaat in 2028 (ca. 8% in 2025), kosten dalen door binnenlandse MDI-capaciteit
10.3 Vochtbestendigheid en functionalisering
-
Hydrofoob: nano-waterafstotende middelen (silaan) in plaats van alleen paraffine, 24h TS ≤4-5%, bijna multiplex
-
Brandvertragend: fosfor-stikstof halogeenvrij (in lijm of op oppervlak), B1, voor openbare gebouwen
-
Antibacterieel/schimmelwerend: zilverionen of organische middelen (ZPT), antibacteriële graad ≥99%, voor ziekenhuizen, scholen, voedselomgevingen
10.4 Slimme productie
-
Online kwaliteitscontrole: NIR voor vocht en lijmdosering (fout ≤±0,3%), röntgendichtheidsmeter voor matdichtheid (resolutie ≤±2 mm), 100% traceerbaarheid, realtime bijsturing
-
AI-visuele defectherkenning: deep learning (CNN) voor krassen, putten, lijmvlekken (nauwkeurigheid ≥95%, 10-20 keer sneller dan handmatig)
-
MES/ERP-integratie: order, recept, productie, kwaliteit, magazijn, logistiek datagestuurd, digitale closed-loop
Veelgestelde vragen (FAQ)
Q1: Wat is spaanplaat?
A: Spaanplaat (Particleboard / Chipboard) is een plaatmateriaal gemaakt van snippers (spaanders, zaagsel, houtsnippers) uit hout of andere plantaardige vezels, gedroogd, gelijmd en warmgeperst. In 2025 >110 miljoen m³, >45% van alle plaatmaterialen. Een van de meest geproduceerde en gebruikte plaatmaterialen.
Q2: Hoe wordt spaanplaat ingedeeld naar productieproces?
A: Drie hoofdtypen:
-
Vlakpersen: drielagig (fijn oppervlak + grove kern) of gradueel, 0,5-0,85 g/cm³, voor meubels, bouwdecoratie, verpakking
-
Walspersen: eenrichting continu, 0,4-0,7 g/cm³, voor deurkernen, verpakking, lagedichtheid
-
Extrusie: buisvormig (longitudinale kanalen), 0,35-0,55 g/cm³, voor holle deurkernen, scheidingswanden, geluidsabsorptie
Q3: Hoe wordt spaanplaat ingedeeld naar ecologische klasse?
A: Bepaald door lijm:
-
E1: ≤0,050 mg/m³, UF, gewone meubels, verpakking
-
E0: ≤0,025 mg/m³, MUF, midden-hoogwaardige meubels, interieur
-
ENF: ≤0,015 mg/m³, MUF + vanger of MDI, kindermeubels, slaapkamers, ziekenhuizen
-
HENF: ≤0,015 mg/m³ en benzeen/TVOC conform, MDI, hoogwaardige woningen
Q4: Wat is het productieproces van spaanplaat?
A: Hoofdstappen:
-
Ontvangst en versnipperen
-
Bereiding spaanders (hamermolen/ringmolenspaanmachine)
-
Droging (30-60% → 2-5%)
-
Zeven (fijn/grof scheiding)
-
Lijmen (toplaag 10-14%, kern 8-12%)
-
Strooien (drie lagen fijn-grof-fijn)
-
Voorpersen (0,5-1,0 MPa) en warmtepersen (180-210 °C, 1,5-3,5 MPa)
-
Koelen, conditioneren (48-72 uur), randen, schuren
-
Sorteren en verpakken
Q5: Wat zijn de kernindicatoren van spaanplaat?
A: Voor P2:
-
Dichtheid: 0,50-0,85 g/cm³, JINDIWOOD 0,65-0,75
-
Buigsterkte (MOR): ≥13 MPa (langs), JINDIWOOD ≥16
-
Elasticiteitsmodulus (MOE): ≥1600 MPa, JINDIWOOD ≥2200
-
Interne bindsterkte (IB): ≥0,40 MPa, JINDIWOOD ≥0,55
-
Oppervlaktebindsterkte: ≥0,80 MPa, JINDIWOOD ≥1,0
-
Diktezwelling 24h: ≤15% (P2), JINDIWOOD ≤12%
-
Vochtgehalte: 5-11%, JINDIWOOD 6-9%
Q6: Hoe is de schroefhoudkracht van spaanplaat? Voordelen t.o.v. MDF?
A: Spaanplaat heeft betere schroefhoudkracht dan MDF door grove kern:
-
Oppervlak (18 mm, 0,68 g/cm³): 800-1100 N
-
Rand: 500-800 N
-
MDF: oppervlak 700-1000 N, rand 300-600 N
Reden: grove kernspaanders zorgen voor verankering van schroefdraad in houtvezels; schroef weerstaat uittrekken niet alleen door lijminterface maar ook door inbedding in spaander.
Q7: Wat zijn gangbare oppervlaktebehandelingen?
A:
-
Melamine-impregnaatpapier (meest): warmpersen, hardheid ≥3H, slijtvast, krasvast, typisch voor "ecologische/ongelakte plaat"
-
Fineer: natuurlijk fineer (0,3-0,6 mm), hoogwaardige meubels, interieur
-
Schilderen: eerst grondverf, dan schuren en aflakken, voor kantoormeubels, winkelinrichting
-
Direct gebruik (ruw): verpakking, pallets, scheidingswanden, luidsprekerkasten, interne delen
Q8: Wat zijn de belangrijkste toepassingen?
A:
-
Meubelproductie (ca. 70%): plaatmeubels op maat, kantoormeubels, keukens, kindermeubels, openbare meubels
-
Bouwdecoratie: scheidingswanden/binnenwanden, plafonds, vloerbasis
-
Verpakking en industrie: zware dozen, pallets/steunplaten, luidsprekerkasten
-
P5 vochtbestendig voor keuken, badkamer droge zone
Q9: Voor- en nadelen t.o.v. MDF, multiplex en OSB?
A:
-
Grondstofbenutting: spaanplaat 85-90%, hoger dan MDF (70-75%), multiplex (40-50%)
-
Buigsterkte: spaanplaat 13-16 MPa (P2), lager dan multiplex (40-70 MPa), verschil met OSB (22-28 MPa)
-
Schroefhoudkracht: spaanplaat 800-1100 N, beter dan MDF (700-1000 N), lager dan multiplex (1500-2500 N)
-
Vochtbestendigheid: spaanplaat gemiddeld (P5 nodig), beter dan MDF (slecht), minder dan multiplex (uitstekend)
-
Kosten: spaanplaat laagst, MDF laag, multiplex hoog, OSB midden-hoog
Q10: Wat zijn veelvoorkomende misvattingen?
A:
-
Misvatting 1: "Spaanplaat is allemaal laagwaardig." → Waarheid: hoogwaardige spaanplaat heeft gelijkmatiger dichtheid, hogere interne bindsterkte, E0/ENF, gebruikt in hoogwaardige keukens
-
Misvatting 2: "Spaanplaat heeft hoog formaldehyde." → Waarheid: klasse bepaald door lijm; MUF → E0, MDI → ENF
-
Misvatting 3: "Spaanplaat is slechter dan massief hout." → Waarheid: spaanplaat beter in stabiliteit, prijs-kwaliteit, ecologie; massief hout beter in schroefhoudkracht, nerf, duurzaamheid
-
Misvatting 4: "Spaanplaat kan niet dragen." → Waarheid: P2 18 mm bij 600 mm overspanning, 200 kg/m², doorbuiging ca. 1,8-2,2 mm, voldoet
-
Misvatting 5: "Spaanplaat is slecht vochtbestendig." → Waarheid: P5 24h TS ≤8%, voor keuken, badkamer droge zone
JINDIWOOD · Engineered for Certainty — Elke hercombinatie van snippers bouwt een fundament van zekerheid voor de stevigheid van meubels en de gezondheid van ruimtes.
Dit artikel is een origineel technisch artikel van JINDIWOOD; bij overname moet de bron worden vermeld.




