中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Conceito básico e desenvolvimento histórico do OSB
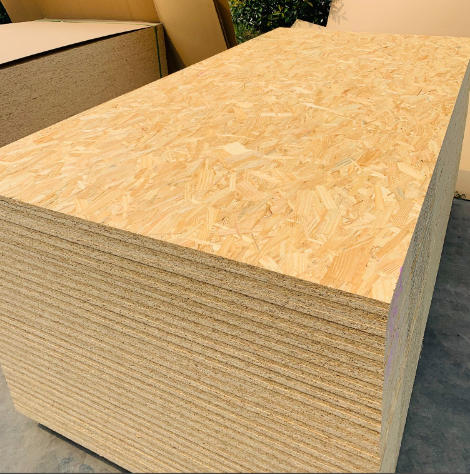
O OSB (Oriented Strand Board), cujo nome completo em chinês é "painel de partículas orientadas", também é chamado de "painel europeu". É um novo tipo de painel estrutural produzido utilizando como matéria-prima madeira de pequeno diâmetro, madeira de desbaste, madeira de rápido crescimento ou núcleo de madeira, processada por equipamentos especiais em partículas estreitas e longas de dimensões específicas (Strand), submetida a secagem, aplicação de adesivo, formação orientada (Oriented) e prensagem a quente em alta temperatura.
1.1 Breve histórico do desenvolvimento
A pesquisa e o desenvolvimento do OSB começaram nos Estados Unidos na década de 1960; sua origem tecnológica remonta ao Waferboard — um painel produzido com lascas planas de madeira dispostas aleatoriamente. Na década de 1970, com o amadurecimento da tecnologia de formação orientada e a aplicação do adesivo de isocianato (MDI) na indústria madeireira, nasceu oficialmente o OSB em sentido moderno.
Na década de 1980, o OSB iniciou a produção industrial em larga escala nos Estados Unidos e no Canadá, substituindo gradualmente parte do compensado nas aplicações estruturais de construção. Em 2025, a produção global anual de OSB ultrapassou 35 milhões de metros cúbicos; o mercado norte-americano representa mais de 70% da produção mundial, a Europa cerca de 20%, a Ásia e outras regiões cerca de 10%.
O desenvolvimento do OSB na China começou relativamente tarde; as linhas de produção foram introduzidas apenas após 2000. No entanto, nos últimos anos, com os avanços da tecnologia nacional do adesivo MDI, a melhoria dos padrões ambientais e a promoção da política "substituir madeira por bambu, substituir madeira por palha", a indústria chinesa de OSB está entrando em uma fase de rápido desenvolvimento.
A JINDIWOOD introduziu estrategicamente o OSB em seu sistema de produtos, abrangendo diversos graus, incluindo o tipo universal para estado seco e o tipo estrutural para estado úmido, atendendo às necessidades diversificadas, desde estruturas de construção até móveis de alto padrão.
2. Sistema de matérias-primas para produção de OSB
2.1 Matérias-primas lenhosas
As exigências do OSB em relação às matérias-primas diferem significativamente das do compensado e do MDF — ele não precisa de lâminas completas ou fibras finas, mas de partículas estreitas e longas de dimensões específicas. Portanto, o OSB pode utilizar matérias-primas de baixo grau, como madeira de pequeno diâmetro, galhos e madeira de desbaste, dificilmente utilizáveis pela indústria tradicional de painéis, com um aproveitamento de material extremamente elevado.
| Espécie | Características | Origem principal | Produtos aplicáveis |
|---|---|---|---|
| Álamo (Aspen) | Material leve e macio, cor branca clara, partículas uniformes, excelente colagem | América do Norte, China | OSB/1, OSB/2 para interiores, produtos de grau mobiliário |
| Pinus (Pine) | Resistência mais elevada, teor de resina moderado, boa resistência à água | América do Norte, Europa, China | OSB/3, OSB/4 estrutural, fôrmas de construção |
| Eucalipto (Eucalyptus) | Alta densidade, grande resistência, crescimento rápido e produtivo | América do Sul, sul da China | OSB estrutural, painéis estruturais de alto grau |
| Bétula (Birch) | Material compacto, superfície fina, resistência extremamente elevada | Norte da Europa, Rússia | OSB de alto padrão para móveis, substrato para revestimento |
| Folhosas mistas | Desempenho geral equilibrado, custo mais baixo | Todo o mundo | OSB universal |
Requisitos técnicos do OSB para matérias-primas:
-
Diâmetro do tronco: 100-400 mm (principalmente madeira de pequeno diâmetro e de desbaste)
-
Umidade do tronco: 30-60% (processamento imediato após o corte, sem necessidade de secagem natural prolongada)
-
Controle do teor de casca: ≤3% (a casca afeta a resistência da colagem e a uniformidade da cor do painel, devendo ser removida com descascador)
Comparação do aproveitamento de matérias-primas:
-
Compensado: rendimento cerca de 40-50% (requer troncos de grande diâmetro e sem defeitos)
-
MDF: rendimento cerca de 70-75% (matéria-prima: resíduos do processamento de madeira)
-
OSB: rendimento cerca de 80-85% (pode utilizar madeira de pequeno diâmetro, galhos, quase toda a madeira é transformada em partículas)
2.2 Sistema de adesivos — a tecnologia central do OSB
O OSB, devido aos seus requisitos de alta resistência de colagem e excelente resistência à água, difere de outros painéis derivados da madeira na escolha do adesivo.
| Tipo de adesivo | Aplicação no OSB | Características | Classe ecológica |
|---|---|---|---|
| Adesivo MDI (isocianato) | Escolha principal (OSB de alta qualidade) | Sem formaldeído, excelente resistência à água, cura rápida, alta resistência de colagem (até 2,0-3,0 MPa), dosagem cerca de 3-5% | ENF/HENF |
| Adesivo fenólico (PF) | Escolha tradicional (parte do OSB norte-americano) | Excelente resistência à água, custo relativamente inferior ao MDI mas superior ao MUF, cor escura (camada adesiva marrom-escura) | E0 |
| MUF (ureia-formaldeído modificada com melamina) | Aplicação limitada (grau interno de baixo custo) | Resistência à umidade média, custo mais baixo | E1/E0 |
| Adesivo misto MDI+PF | Usos especiais | Equilibra custo e desempenho | E0/ENF |
Vantagens técnicas do adesivo MDI no OSB:
-
Sem emissão de formaldeído: o adesivo MDI (difenilmetano diisocianato) não contém formaldeído e não libera formaldeído após a cura; esta é a razão fundamental pela qual o OSB pode atingir a classe ENF (≤0,015 mg/m³) e até a classe HENF (zero adição de formaldeído).
-
Cura rápida: o adesivo MDI completa a reticulação em 30-60 segundos à temperatura de prensagem a quente (180-220 °C), muito mais rápido que o adesivo PF (que requer 3-5 minutos). Isso significa que, no mesmo ciclo de prensagem, o OSB colado com MDI pode alcançar maior produtividade.
-
Excelente resistência à água: a rede de poliuretano reticulada formada após a cura do MDI tem fortíssima resistência à hidrólise; mesmo imersa em água fervente, praticamente não se degrada. Esta é a solução de colagem ideal para os produtos OSB/3 e OSB/4.
-
Flexibilidade da camada adesiva: após a cura, o adesivo MDI apresenta certa elasticidade, com boa sincronização com a contração e expansão das partículas de madeira, não sendo fácil ocorrerem fissuras na camada adesiva causadas por concentração de tensões internas.
Requisitos de aplicação do adesivo MDI:
Como o adesivo MDI é extremamente sensível à umidade (pode reagir com a água produzindo dióxido de carbono e compostos de ureia), os processos de aplicação e prensagem a quente na produção de OSB exigem controles mais rigorosos do que o adesivo PF:
-
A umidade das partículas deve ser rigorosamente controlada em 3-6% (antes da coladeira)
-
As partículas após a aplicação do adesivo devem completar a formação e a prensagem a quente em 2-4 horas, evitando a pré-reação do MDI sob a ação da umidade
-
A temperatura de prensagem a quente deve ser ≥190 °C para garantir a cura completa do MDI
2.3 Aditivos auxiliares
-
Emulsão de parafina (hidrofugante): dosagem de 0,5-1,5% da massa de partículas absolutamente secas, para reduzir o inchaço em espessura por absorção de água do painel
-
Desmoldante: pulverizado na superfície das placas de prensagem (antes de cada prensagem), para evitar que o painel adira às placas
-
Corantes (opcionais): adição de pequena quantidade de corante (geralmente 0,1-0,3%) nas partículas superficiais para melhorar a cor estética do painel
3. Projeto estrutural e princípios técnicos do OSB
3.1 Estrutura orientada de três camadas — o "esqueleto" do OSB
A característica técnica mais importante do OSB é a estrutura de formação orientada em três camadas, da qual deriva o nome "painel de partículas orientadas":
| Camada | Direção de disposição das partículas | Proporção da espessura | Função |
|---|---|---|---|
| Camada superficial (face) | Disposição orientada ao longo da direção longitudinal do painel (direção do comprimento) | 15-20% cada (30-40% no total) | Aumenta a resistência à flexão longitudinal e o módulo de elasticidade, fornece superfície lisa |
| Camada interna (central) | Disposição orientada ao longo da direção transversal do painel (direção da largura) | 60-70% | Aumenta a resistência à flexão transversal, equilibra as diferenças de desempenho longitudinal e transversal, aumenta a espessura do painel |
Princípio mecânico da formação orientada:
A madeira em si é um material anisotrópico — a resistência à tração na direção da fibra é 10-30 vezes maior que na direção perpendicular. O OSB, controlando artificialmente a direção das partículas, realiza "obter a máxima resistência na direção necessária".
No OSB:
-
Disposição longitudinal da camada superficial: garante que o painel tenha resistência à flexão e rigidez extremamente elevadas na direção longitudinal (direção do comprimento), correspondendo à direção de suporte de vigas, colunas e lajes em edificações.
-
Disposição transversal da camada interna: melhora a resistência do painel na direção transversal (direção da largura), tornando as propriedades mecânicas nas duas direções mais equilibradas, evitando o problema da "direção fraca" típico da madeira maciça.
A proporção orientada da estrutura de três camadas influencia diretamente a distribuição de desempenho do painel:
| Proporção orientada da camada superficial (long.:transv.) | Proporção orientada da camada interna (long.:transv.) | MOR longitudinal (MPa) | MOR transversal (MPa) | Relação long./transv. |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
Na produção real, a relação de resistência longitudinal/transversal do OSB é geralmente controlada entre 1,5 e 2,5, garantindo tanto capacidade de suporte longitudinal suficiente quanto resistência transversal não muito baixa que poderia causar fissuras longitudinais no painel.
3.2 Comparação estrutural do OSB com outros painéis derivados da madeira
| Tipo de painel | Características estruturais | Propriedades mecânicas | Aproveitamento de material |
|---|---|---|---|
| OSB | Partículas alongadas dispostas de forma orientada, estratificadas alternando longitudinal e transversal | Relação de resistência long./transv. controlável (1,5-2,5), desempenho geral elevado | 80-85% |
| Compensado | Várias camadas de lâminas cruzadas perpendicularmente e coladas | Relação de resistência long./transv. equilibrada (1,0-1,3), resistência mais elevada | 40-50% |
| Aglomerado comum | Partículas dispostas aleatoriamente, sem direcionalidade | Isotrópico, resistência inferior | 85-90% |
| MDF | Fibras distribuídas aleatoriamente, uniformes e compactas | Isotrópico, superfície mais lisa | 70-75% |
4. Processo de produção do OSB
4.1 Diagrama de fluxo do processo
Descascamento do tronco → Preparação das partículas → Armazenamento de partículas úmidas → Secagem → Peneiramento (separação camada superficial/interna)
  → Aplicação de adesivo (adesivo camada superficial + adesivo camada interna, formulações diferentes) → Formação orientada (estrutura de três camadas)
  → Pré-prensagem → Prensagem a quente → Corte de bordas e lixamento → Classificação e embalagem → Produto acabado
4.2 Pontos técnicos de cada etapa
Etapa 1: Descascamento e preparação das partículas
O tronco é descascado por um descascador de tambor (teor de casca ≤3%) e depois enviado a uma picadora de disco ou de tambor, que corta o tronco em partículas planas de dimensões especificadas.
As dimensões das partículas são um dos fatores determinantes da qualidade do OSB:
| Tipo de partícula | Comprimento (mm) | Largura (mm) | Espessura (mm) | Relação comprimento/espessura |
|---|---|---|---|---|
| Partícula superficial | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Partícula interna | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Significado da relação comprimento/espessura das partículas: quanto maior a relação comprimento/espessura, mais significativo é o efeito de reforço após a formação orientada. Partículas longas e finas transmitem melhor as cargas, aumentando a resistência e a rigidez do painel. No entanto, partículas muito longas reduzem a uniformidade da formação, enquanto partículas muito curtas perdem o efeito de reforço orientado.
Pontos de controle-chave durante a preparação das partículas:
-
Afiação das lâminas da picadora: após o desgaste, a rugosidade superficial das partículas aumenta, afetando a molhabilidade do adesivo e a resistência da colagem
-
Uniformidade das dimensões geométricas das partículas: desvio de comprimento ≤±15 mm, desvio de largura ≤±5 mm, desvio de espessura ≤±0,1 mm
-
Umidade das partículas úmidas: na saída da picadora, cerca de 30-50%, devendo ser imediatamente enviadas ao secador
Etapa 2: Secagem das partículas
As partículas úmidas são secas em um secador de tambor de passagem única. A fonte de calor é geralmente um forno de ar quente alimentado por biomassa (casca, pó de lixamento), com temperatura do ar quente de 160-220 °C.
-
Umidade após a secagem (antes da coladeira): 3-6%
-
Temperatura de entrada do secador: 200-220 °C (partículas superficiais) / 160-180 °C (partículas internas, para evitar fragmentação por secagem excessiva)
-
Temperatura de saída do secador: 80-100 °C
-
Tempo de secagem: 2-5 minutos
Importância do controle da temperatura de secagem:
-
Temperatura muito alta (>220 °C) → carbonização superficial das partículas, cor mais escura, redução da resistência ("superaquecimento"), o MDI não pode formar ligações químicas com fibras de madeira excessivamente carbonizadas
-
Temperatura muito baixa (<150 °C) → umidade das partículas muito alta (>8%), o MDI reage com a água durante a aplicação e a prensagem produzindo bolhas de CO₂, causando defeitos de "favo de mel" no interior do painel
As partículas secas são classificadas através de um sistema de peneiramento mecânico, separando as partículas conformes às dimensões da camada superficial e da camada interna, enviadas respectivamente aos silos da camada superficial e da camada interna.
Etapa 3: Aplicação do adesivo
As partículas da camada superficial e da camada interna entram separadamente em coladeiras de mistura de alta velocidade; o adesivo MDI é adicionado por nebulização de alta pressão, juntamente com a emulsão de parafina (hidrofugante) e o desmoldante.
| Parâmetro | Partículas superficiais | Partículas internas |
|---|---|---|
| Dosagem de adesivo (relação massa MDI/partículas absolutamente secas) | 4-6% | 3-5% |
| Adição de parafina (relação massa/partículas absolutamente secas) | 0,5-1,0% | 0,5-1,5% |
| Umidade após aplicação (aumento) | +2-3% | +2-3% |
| Umidade total após aplicação (antes da formadora) | 6-9% | 6-9% |
Controle da uniformidade de aplicação: amostragem na saída da coladeira, com método de solvente (imersão das partículas em diclorometano para dissolver a camada adesiva, seguida de determinação da concentração de MDI no solvente com espectrofotômetro UV) ou espectroscopia infravermelha (NIR), para verificar a taxa de cobertura e a uniformidade do adesivo na superfície das partículas; padrão de conformidade: cobertura ≥95%, coeficiente de variação ≤10%.
Etapa 4: Formação orientada — a etapa mais importante do OSB
As partículas da camada superficial e da camada interna, após a aplicação do adesivo, são formadas em um colchão de três camadas por formadoras orientadas mecânicas (ou formadoras orientadas por fluxo de ar).
Princípio das formadoras orientadas:
-
Orientação mecânica: as partículas deslizam sobre placas dentadas orientadoras vibrantes (ou pentes orientadores), as partículas alongadas se alinham automaticamente ao longo da direção dos dentes, realizando a disposição orientada
-
Orientação por fluxo de ar: as partículas ficam suspensas em um fluxo de ar, aproveitando o efeito direcional do fluxo e as características aerodinâmicas das próprias partículas (partículas com alta relação comprimento/diâmetro se alinham automaticamente ao longo da direção do fluxo)
-
Orientação eletrostática: as partículas se polarizam em um campo eletrostático e se alinham ao longo da direção do campo (atualmente menos utilizado)
Processo de formação do colchão de três camadas:
-
Formação da camada inferior (superfície inferior): na esteira de aço em movimento contínuo é formada a primeira camada de partículas superficiais (disposição orientada longitudinal), espessura cerca de 3-8 mm
-
Formação da camada interna: sobre a camada inferior são formadas as partículas da camada interna (disposição orientada transversal), espessura cerca de 60-70% da espessura total do colchão
-
Formação da camada superior (superfície superior): sobre a camada interna é formada a segunda camada de partículas superficiais (disposição orientada longitudinal), espessura igual à camada inferior
A espessura do colchão após a formação é cerca de 2,5-3,5 vezes a espessura do painel acabado (por exemplo, para um produto acabado de 18 mm, a espessura do colchão é cerca de 50-65 mm); a taxa de expansão é controlada pela prensagem a quente.
Etapa 5: Pré-prensagem e prensagem a quente
Pré-prensagem: o colchão é submetido a uma pressão de 0,5-1,0 MPa por uma pré-prensa, expelindo cerca de 30-50% do ar do colchão, aumentando a densidade e a resistência inicial do colchão, facilitando a inserção na prensa a quente sem se desintegrar. Tempo de pré-prensagem 15-30 segundos.
Prensagem a quente: o colchão entra em uma prensa a quente multicamadas (geralmente 12-20 andares, com distância entre andares ajustável) ou em uma prensa contínua de pratos (CPS, para produção em larga escala), completando sob alta temperatura e pressão a cura do adesivo, a compactação do painel e a calibração da espessura.
| Parâmetro de prensagem | Valor típico | Influência na qualidade do OSB |
|---|---|---|
| Temperatura de prensagem | 190-220 °C (adesivo MDI); 160-190 °C (adesivo PF) | Muito alta → carbonização das partículas ("queimadura"), formação de fissuras internas; muito baixa → cura incompleta do MDI, resistência de colagem não conforme |
| Pressão específica | 2,5-4,5 MPa | Muito alta → esmagamento das partículas, densidade excessiva, desperdício de fibras; muito baixa → colchão não suficientemente compactado, painel poroso, baixa resistência |
| Tempo de prensagem | 4-10 minutos (dependendo da espessura, geralmente 0,5-0,8 min/mm) | Tempo muito curto → MDI da camada interna não completamente curado ("núcleo cru"), retorno elástico evidente após a prensagem; tempo muito longo → baixa eficiência produtiva, degradação térmica das partículas |
Pontos de controle-chave durante a prensagem a quente (relativos à qualidade de cura do MDI):
-
Gradiente de temperatura: a temperatura superficial do colchão atinge a temperatura-alvo (190 °C+) em 30-60 segundos; a temperatura da camada interna deve subir para ≥170 °C em 3-5 minutos, garantindo a cura completa do MDI também na camada interna. Uma diferença de temperatura excessiva (superfície já curada enquanto a camada interna não) causa o defeito de "superfície curada e interior não curado".
-
Emissão de vapor de água: durante a prensagem a quente, a umidade nas partículas evapora produzindo grande quantidade de vapor, que deve ser tempestivamente evacuado através do sistema de exaustão, caso contrário formam-se bolhas ou "explosões de vapor" no interior do painel, causando inchaço ou delaminação.
Etapa 6: Corte de bordas, lixamento e classificação
-
Corte de bordas: as quatro bordas do painel bruto são cortadas na medida padrão (1220×2440 mm ou 2440×1220 mm), largura de corte 25-50 mm por lado
-
Lixamento: a superfície é lixada com lixadeira de banda larga (grossa + fina), obtendo espessura uniforme e superfície lisa. A remoção é geralmente 0,3-0,6 mm (total nas duas faces). O pó de lixamento é coletado como combustível para o forno de ar quente (energia de biomassa), realizando a reciclagem da energia térmica.
-
Classificação: seleção visual de acordo com a norma nacional GB/T 41715-2022 "Painel de partículas orientadas", divididos em três classes: produto de primeira qualidade, de primeira escolha, conforme.
Requisitos de qualidade para classificação visual do OSB (GB/T 41715-2022):
| Defeito visual | Requisito primeira qualidade | Requisito primeira escolha | Requisito conforme |
|---|---|---|---|
| Manchas de adesivo superficiais (área/número) | Leves e total ≤3 | Permitidas 3-6 | Permitidas 6-10 |
| Impressões/covas superficiais (profundidade) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Manchas de óleo superficiais (área) | Não permitidas | ≤1 cm² (≤2 por painel) | ≤2 cm² (≤5 por painel) |
| Danos nos cantos (profundidade/comprimento) | Não permitidos | ≤5 mm | ≤10 mm |
| Empenamento (direção diagonal) | ≤0,5% | ≤0,8% | ≤1,2% |
| Bolhas/delaminação | Não permitidas | Não permitidas | Não permitidas |
5. Classificação e normas de grau do OSB
5.1 Classificação por capacidade de carga e ambiente de uso (GB/T 41715-2022)
| Grau | Denominação completa | Condições de uso | Requisito de carga | Aplicação típica |
|---|---|---|---|---|
| OSB/1 | Painel não estrutural para estado seco | Interior, temperatura média anual 20 °C, umidade relativa ≤65% | Sem requisito de carga | Decoração interna, fundos de móveis, caixas acústicas |
| OSB/2 | Painel estrutural para estado seco | Interior, temperatura média anual 20 °C, umidade relativa ≤65% | Pode suportar cargas estáticas de curto prazo | Paredes divisórias internas, componentes estruturais de móveis, prateleiras |
| OSB/3 | Painel estrutural para estado úmido | Interior ou semi-exterior, grandes variações de umidade (umidade relativa 65-85%) | Pode suportar cargas estáticas de curto prazo | Revestimento de paredes externas, painéis de cobertura, painéis de piso (ambiente úmido) |
| OSB/4 | Painel estrutural para cargas pesadas em estado úmido | Interior ou semi-exterior, grandes variações de umidade (umidade relativa 65-85%) | Pode suportar cargas dinâmicas de longo prazo | Pisos para cargas pesadas, pisos de fábricas, componentes estruturais de construção |
Diferença-chave entre OSB/3 e OSB/4:
Ambos podem ser utilizados em ambientes úmidos, mas o desempenho de fluência de longo prazo do OSB/4 (deformação que aumenta com o tempo sob carga contínua) é superior ao do OSB/3. O OSB/4 exige um coeficiente de fluência de longo prazo em 20 anos ≤1,8 (determinado conforme ASTM D6815), garantindo que após décadas de uso contínuo ainda sejam atendidos os limites de flecha do projeto estrutural. O OSB/3 não tem requisitos obrigatórios para fluência de longo prazo.
5.2 Classificação por estado superficial
| Tipo de superfície | Características | Uso principal |
|---|---|---|
| OSB bruto | Mantém a textura e a cor naturais das partículas orientadas | Uso estrutural, uso industrial (peças não aparentes) |
| OSB lixado | Superfície lixada, plana e lisa | Substrato para móveis, substrato para pintura/revestimento |
| OSB revestido | Revestido com papel melamínico, lâmina de madeira ou verniz | Móveis de alto padrão, decoração interna, espaços comerciais |
| OSB resistente à umidade (tratamento especial) | Aumento da dosagem de hidrofugante ou tratamento com revestimento superficial | Ambientes de alta umidade, banheiros, porões |
5.3 Classificação por classe ecológica
O OSB, graças ao uso do adesivo MDI sem formaldeído, tem naturalmente uma classe ecológica superior aos painéis derivados da madeira comuns que utilizam adesivo ureico:
-
Classe ENF (≤0,015 mg/m³): uso de adesivo MDI puro, sem adição de formaldeído. Toda a linha JINDIWOOD OSB atinge esta classe.
-
Classe HENF (≤0,015 mg/m³, com benzeno, TVOC e outros indicadores conformes): adesivo MDI + produção limpa em todo o processo (incluindo controle de VOCs).
-
Classe E0 (≤0,025 mg/m³): produtos OSB com adesivo PF (fenólico) ou com sistema adesivo composto.
Compromisso JINDIWOOD: todos os produtos OSB utilizam adesivo MDI sem formaldeído, com classe ecológica estabilmente ENF ou superior.
6. Indicadores técnicos fundamentais do OSB
6.1 Requisitos de propriedades físico-mecânicas (GB/T 41715-2022)
| Indicador de desempenho | Unidade | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Resistência à flexão estática (MOR) — longitudinal | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Resistência à flexão estática (MOR) — transversal | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Módulo de elasticidade (MOE) — longitudinal | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Módulo de elasticidade (MOE) — transversal | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Resistência à tração interna (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Inchaço em espessura por absorção de água (TS, 24h imersão) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Umidade | % | 5-12 | 5-12 | 5-12 | 5-12 |
Norma de controle interno JINDIWOOD OSB: todos os indicadores são superiores aos requisitos da norma nacional, resistência à flexão estática longitudinal ≥35 MPa (nível OSB/3), garantindo a confiabilidade em aplicações estruturais de construção e suporte de carga em móveis.
6.2 Retenção de parafusos
A retenção de parafusos é outra vantagem significativa do OSB, decorrente da disposição orientada das partículas longas e da distribuição uniforme da densidade.
Valores medidos da retenção de parafusos do OSB (determinados conforme GB/T 17657):
| Item de teste | OSB/3 (espessura 18 mm) | Aglomerado comum (espessura 18 mm) | Compensado (espessura 18 mm) |
|---|---|---|---|
| Retenção de parafusos na face (direção vertical) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Retenção de parafusos na borda (direção da borda) | 800-1200 N | 300-600 N | 1200-2000 N |
A retenção de parafusos do OSB é ligeiramente inferior à do compensado (pois as fibras contínuas das lâminas do compensado fornecem maior força de ancoragem), mas significativamente superior à do aglomerado comum (2-3 vezes), e a retenção de parafusos na borda do OSB é particularmente excelente (forte efeito de ancoragem das partículas transversais da camada interna), com vantagens claras na fixação de nós de conexão de construção e acessórios de móveis.
Método de medição da retenção de parafusos:
Um parafuso de madeira de 50 mm de comprimento e 3,5 mm de diâmetro é inserido no corpo de prova (profundidade 15 mm), em seguida utiliza-se uma máquina universal de ensaios mecânicos para extração axial, registrando a força máxima de extração. Os pontos de teste na face estão na zona central do painel (evitando as extremidades das partículas), os pontos de teste na borda estão a 25 mm da borda.
6.3 Estabilidade dimensional
O coeficiente de expansão linear do OSB (em caso de variação do teor de umidade) é 0,02-0,03% (por cada variação de 1% no teor de umidade), cerca de metade do aglomerado comum, e a diferença de expansão longitudinal e transversal é também menor que a do compensado. Isso torna as variações dimensionais do OSB durante o uso (fissuras, contração, expansão) menores que as de outros painéis derivados da madeira, particularmente adequado para aplicações que exigem alta precisão dimensional (como móveis com borda a laser, instalação de fachadas cortina).
7. Tratamento superficial e técnicas decorativas do OSB
7.1 Uso direto (OSB bruto)
O OSB bruto mostra diretamente a textura natural e a estratificação das partículas, com um estilo estético industrial característico ("estrutura exposta"), muito apreciado por designers de estilo moderno minimalista, industrial e nórdico. A superfície do OSB bruto pode ser tratada com verniz transparente ou óleo-cera para madeira (específico para OSB), apresentando tons quentes naturais e textura. A desvantagem é que a superfície é porosa (frestas entre as partículas), com alta absorção de verniz (cerca de 200-300 g/m², 2-3 vezes a do MDF), e rugosidade superficial elevada (Ra cerca de 8-15 μm), não adequada para pintura de alta qualidade.
7.2 Pintura
O OSB bruto lixado pode ser pintado, mas requer primer selador (para preencher os microporos entre as partículas, reduzindo a absorção do verniz de acabamento) e tratamento de preenchimento da textura; portanto, o custo de pintura do OSB é significativamente superior ao do MDF (cerca de 30-50% mais alto). Adequado para projetos não sensíveis ao custo, mas que buscam a textura natural da madeira.
7.3 Revestimento
Revestimento melamínico (revestimento de alta pressão): o papel impregnado de melamina é prensado na superfície do OSB a alta temperatura e pressão (180-200 °C, 2,5-3,5 MPa). Adequado para fabricação de móveis e decoração interna, com desempenho superficial excelente, e o substrato OSB confere ao produto acabado uma textura de borda especial (efeito decorativo com estrutura de partículas).
Revestimento com lâmina de madeira: aplicação de lâmina natural na superfície do OSB, para obter efeito estético de madeira maciça. Adequado para móveis de alto padrão e decoração interna.
Revestimento HPL/CPL: painel decorativo de alta pressão (HPL) ou painel laminado de pressão contínua (CPL), para espaços comerciais e edifícios públicos com requisitos de alta resistência à abrasão.
Pontos-chave do tratamento superficial do OSB antes do revestimento (principais causas e contramedidas para delaminação do revestimento):
-
A superfície do OSB deve ser lixada finamente (lixa 240-320 mesh), reduzindo a rugosidade superficial para Ra ≤3,2 μm
-
Após o lixamento é necessário remover o pó superficial (sopro de ar comprimido ou despoeiramento eletrostático), caso contrário a camada de pó entre o papel de revestimento e as partículas causa má aderência
-
Dentro de 2 horas antes do revestimento, realizar tratamento de ativação superficial (tratamento a plasma ou aplicação de agente de acoplamento), para aumentar a molhabilidade da superfície do OSB
8. Aplicações do OSB
8.1 Setor de estruturas de construção
O OSB é um dos painéis derivados da madeira mais utilizados em estruturas de construção na América do Norte e Europa, amplamente utilizado em edificações com estrutura de madeira e estrutura de aço leve:
| Parte de aplicação | Grau recomendado | Espessura típica (mm) | Função |
|---|---|---|---|
| Painel de cobertura (revestimento de telhado) | OSB/3 | 11-15 | Suporta cargas do telhado e neve, fornece base do telhado |
| Painel de piso (revestimento de piso) | OSB/3 ou OSB/4 | 15-22 | Suporta cargas variáveis do piso, fornece base plana para o piso |
| Painel de parede (revestimento de parede de cisalhamento) | OSB/2 ou OSB/3 | 9-12 | Fornece resistência a forças laterais (carga de vento, carga sísmica), aumenta a rigidez geral da edificação |
| Fôrma (fôrma de concreto) | OSB/3 (tratamento com revestimento) | 15-18 | Moldagem da concretagem, número de reutilizações 8-15 |
| Alma de viga I | OSB/3 | 9-12 | Alma de vigas I de madeira (I-joist), conecta as mesas superior e inferior |
Pontos de instalação do OSB para construção:
-
Entre os painéis deve ser deixada uma junta de dilatação de 3-5 mm (para absorver variações de temperatura e umidade)
-
Espaçamento de parafusos/pregos: borda 150-200 mm, interior do painel 300-400 mm
-
Deve ser utilizado em conjunto com a camada impermeável da edificação, para prevenir imersão prolongada em água (o OSB é resistente à umidade, mas não é um painel impermeável)
8.2 Setor de fabricação de móveis
O OSB, graças às suas excelentes propriedades mecânicas e ao seu efeito decorativo único, é cada vez mais utilizado na fabricação de móveis:
| Tipo de móvel | Parte de aplicação | Grau recomendado | Motivo da escolha |
|---|---|---|---|
| Móveis de painel | Laterais do corpo, prateleiras, fundo | OSB/2 (revestido) | Forte retenção de parafusos, boa capacidade de carga, difícil deformação |
| Móveis de escritório | Tampo de mesa, prateleiras de estante, arquivos | OSB/3 (revestido) | Alta resistência e rigidez, suporta cargas pesadas de longo prazo |
| Móveis infantis | Estrado, guarda-roupa, escrivaninha | OSB/2 (classe ENF) | Zero formaldeído, ecológico, seguro e saudável |
| Armários de cozinha | Corpo, núcleo da porta | OSB/3 (resistente à umidade) | Boa resistência à umidade, estabilidade dimensional, elevada durabilidade |
| Caixa acústica | Invólucro do alto-falante, divisórias internas | OSB/2 | Densidade uniforme, alto amortecimento interno (boa capacidade de absorção sonora), desempenho acústico superior ao MDF |
Resumo das vantagens do OSB para móveis:
-
Desempenho de carga: para uma prateleira com vão de 600 mm e carga de 200 kg/m², a flecha do OSB/3 (18 mm) é de apenas 1,2 mm (enquanto o aglomerado comum é 2,5 mm), e a fluência de longo prazo (5 anos) é inferior à metade da do aglomerado.
-
Conexão confiável de acessórios: a força de extração dos elementos de conexão (conectores excêntricos, parafusos) é 2-3 vezes a do aglomerado.
-
Ecológico e saudável: o adesivo MDI de classe ENF garante a segurança da qualidade do ar interno.
8.3 Setor de decoração interna
-
Parede de fundo/parede divisória: mantém a textura natural do OSB bruto, tratada com óleo-cera transparente ou verniz transparente, criando um senso de design industrial ou nórdico
-
Forro de teto: leve (densidade do OSB cerca de 600 kg/m³, cerca de 20% mais leve que o gesso acartonado de mesma especificação), fácil de instalar, pode ser cortado no local
-
Degraus de escada: é necessário escolher OSB/3 ou OSB/4 (espessura ≥22 mm), com aplicação de tapete antiderrapante ou camada de revestimento superficial
8.4 Setor de embalagem industrial
-
Caixas de embalagem pesada (carga ≥500 kg): OSB/2 ou OSB/3 (espessura 9-15 mm)
-
Paletes/placas de apoio para mercadorias: OSB/2 (espessura 12-18 mm), substitui paletes de madeira maciça (custo menor e isento de fumigação para exportação direta)
-
Capas de proteção de equipamentos/divisórias: OSB/1 ou OSB/2 (espessura 6-9 mm)
9. Mitos comuns e verdades sobre a qualidade do OSB
Mito 1: "O OSB é apenas um aglomerado de alta qualidade, não há muita diferença."
Verdade: o OSB e o aglomerado comum têm diferenças essenciais na estrutura e no desempenho. As partículas do aglomerado comum são dispostas aleatoriamente, não orientadas, enquanto o OSB é orientado — semelhante à diferença entre "armadura empilhada aleatoriamente" e "armadura alinhada ordenadamente" (a direção da armadura deve coincidir com a direção da carga para maximizar o efeito). A relação de resistência longitudinal/transversal do OSB pode ser projetada ativamente (ajustando a proporção orientada da camada superficial/interna), enquanto o aglomerado é isotrópico. Na comparação prática de capacidade de carga, a resistência à flexão do OSB/3 (28 MPa) é 1,8-2,3 vezes a do aglomerado comum (cerca de 12-16 MPa).
Mito 2: "O OSB contém formaldeído, porque todos os aglomerados contêm formaldeído."
Verdade: o formaldeído do aglomerado tradicional vem do adesivo ureico (UF) — esta é a principal razão do seu baixo custo. O adesivo principal do OSB é, no entanto, o MDI sem formaldeído — não contém formaldeído e não libera formaldeído após a cura. Portanto, a emissão de formaldeído do OSB de classe ENF pode ser tão baixa quanto 0,005 mg/m³ (classe ENF ≤0,015 mg/m³), sendo um painel com "zero adição de aldeídos" em sentido verdadeiro. No momento da compra, procure a marcação "adesivo MDI sem formaldeído".
Mito 3: "O OSB tem medo de água, não pode ser usado em ambientes úmidos."
Verdade: isso aplica erroneamente ao OSB as características do aglomerado comum (formação a seco, adesivo UF comum, baixa resistência à água). Os produtos de classe OSB/3 e OSB/4 são especialmente projetados para ambientes úmidos — a rede de poliuretano formada após a cura do MDI tem fortíssima resistência à hidrólise (taxa de retenção da resistência de colagem após 72 horas de imersão em água fervente ≥80%), e com o hidrofugante de parafina, o inchaço em espessura por absorção de água em 24h pode ser controlado abaixo de 15%. O OSB/3 e o OSB/4 podem ser utilizados para paredes externas de edificações, porões, oficinas de alta umidade, mas não devem ser imersos diretamente em água por longos períodos.
Mito 4: "O OSB tem superfície rugosa, só pode ser usado para estruturas, não para móveis."
Verdade: o OSB bruto tem de fato superfície rugosa (Ra cerca de 8-15 μm), mas após lixamento (até 240 mesh), a rugosidade superficial pode cair para Ra ≤3,2 μm; após revestimento melamínico, lâmina de madeira ou pintura UV, a lisura superficial e o efeito decorativo são completamente comparáveis ao MDF, enquanto as propriedades mecânicas do substrato são muito superiores às do MDF (resistência à flexão OSB/3 28 MPa vs MDF 25 MPa, mas a retenção de parafusos do OSB é 2-3 vezes a do MDF). Hoje, a aplicação do OSB em móveis de alto padrão e decoração interna já se tornou uma tendência.
Mito 5: "A textura do OSB é muito rústica, não é bonita."
Verdade: a estética é subjetiva. A textura rústica do OSB em estilos de design industrial, moderno minimalista e natural nórdico é justamente o "toque final" — sua característica estratificação de partículas e trama de madeira são elementos decorativos naturais que outros painéis não conseguem replicar. O OSB tem sido ativamente escolhido por muitos designers renomados para espaços comerciais, showrooms, boutiques, cafés, para criar uma atmosfera estética de "estrutura exposta" e "material autêntico".
10. Análise comparativa do OSB com outros painéis
| Dimensão de comparação | OSB (OSB/3) | Compensado (grau construção) | MDF (padrão) | Aglomerado comum |
|---|---|---|---|---|
| Matéria-prima | Madeira de pequeno diâmetro, de desbaste | Troncos de grande diâmetro | Resíduos do processamento de madeira, fibras | Partículas de madeira, galhos |
| Aproveitamento de material | 80-85% (alto) | 40-50% (baixo) | 70-75% (médio) | 85-90% (alto) |
| Resistência à flexão estática (longitudinal, MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Resistência à tração interna (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Inchaço em espessura por absorção de água (24h, %) | ≤15 | ≤8 (classe I) | ≤15 | ≤12 |
| Retenção de parafusos (face, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Planicidade superficial | Média (requer lixamento/revestimento) | Boa | Excelente | Média |
| Potencial de classe ecológica | ENF (adesivo MDI) | E0 | E0/ENF | E1/E0 |
| Emissão de formaldeído (produto padrão) | Quase zero (adesivo MDI) | ≤0,050 (E1) | ≤0,050 (E1) | ≤0,124 (E1) |
| Densidade típica (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Preço de referência por m² | Médio-alto | Alto | Médio | Baixo |
| Aplicação típica | Estruturas de construção, móveis estruturais | Fôrmas de concreto, móveis de alto padrão, navios | Substrato para painéis decorativos, peças entalhadas | Móveis comuns, embalagem |
11. Tendências tecnológicas do OSB
11.1 Alto desempenho
-
Ultra-OSB: utilizando espécies de alta resistência (como bétula, eucalipto), aumentando a proporção orientada da camada superficial (percentual longitudinal ≥90%) e aumentando a pressão de prensagem (≥4,5 MPa), a resistência à flexão estática pode ultrapassar 50 MPa, comparável ao compensado de grau construção, aplicado em estruturas de madeira de grande altura e grandes edifícios públicos.
-
OSB fino de alta resistência (espessura ≤6 mm): desenvolvimento de OSB fino (3-6 mm) para fundos de móveis, painéis finos de embalagem e painéis de revestimento decorativo, obtendo maior leveza e custo inferior mantendo resistência suficiente.
-
OSB com resistência à umidade aprimorada: aumentando a dosagem do hidrofugante de parafina (≥1,5%) e adicionando agentes hidrofóbicos (como silanos), o inchaço em espessura por absorção de água em 24h pode cair para ≤8%, atendendo a requisitos mais severos de ambientes úmidos e aplicações externas.
11.2 Verde e baixo carbono
-
Adesivos de base biológica: desenvolvimento de adesivos à base de lignina (substituição parcial de MDI ou PF por lignina, subproduto da indústria de celulose) e adesivos à base de tanino (extratos de casca contendo tanino), reduzindo a pegada de carbono e aumentando o teor de biomassa.
-
OSB com palha: substituição parcial da matéria-prima de madeira por resíduos agrícolas como palha de trigo e palha de arroz (proporção substituível 20-40%), ampliando as fontes de matéria-prima e reduzindo as emissões de carbono provenientes da queima de resíduos agrícolas.
-
Certificação de pegada de carbono: o efeito de fixação de carbono dos produtos OSB (o carbono armazenado na própria madeira) pode compensar as emissões de carbono do processo produtivo, realizando "emissões negativas de carbono" (Carbon Negative), em linha com o sistema de avaliação da pegada ambiental de produto (PEF) da UE, aumentando a competitividade das exportações.
11.3 Funcionalização e inteligência
-
OSB ignífugo: com a adição de retardantes de chama sem halogênios à base de fósforo-nitrogênio, pode atingir a classe B1 (dificilmente inflamável), atendendo aos requisitos de segurança contra incêndio de edifícios públicos e grandes espaços comerciais.
-
OSB antitermitas e antiapodrecimento: adição de conservantes à base de cobre-azol (CuAz) ou boro (especialmente em regiões tropicais úmidas), para resistir ao ataque de térmitas e fungos de podridão.
-
OSB com sensores integrados: antes da prensagem a quente, sensores miniaturizados de deformação ou umidade são incorporados à camada interna, para monitoramento em tempo real e alerta precoce do estado de saúde das estruturas de construção.
11.4 Superfície de alta qualidade
-
Combinação com borda a laser: a estrutura de partículas orientadas da borda do OSB permite destacar melhor o efeito especial da "textura natural" durante a bordagem a laser, tornando-se um novo destaque dos móveis de alto padrão.
-
Impressão digital direta: impressão jato de tinta UV digital diretamente na superfície do OSB lixado, para realizar qualquer padrão personalizado (veios de madeira, pedra, arte abstrata, etc.), sem necessidade de revestimento ou lâmina, atendendo às necessidades de decoração personalizada.
Perguntas frequentes sobre OSB (FAQ)
Q1: O que é OSB? Qual é o nome completo e a definição básica?
R: O OSB (Oriented Strand Board), nome completo "painel de partículas orientadas", também é chamado de "painel europeu". É um novo tipo de painel estrutural produzido utilizando como matéria-prima madeira de pequeno diâmetro, madeira de desbaste, madeira de rápido crescimento ou núcleo de madeira, processada por equipamentos especiais em partículas estreitas e longas de dimensões específicas (Strand), e submetida a secagem, aplicação de adesivo, formação orientada (Oriented) e prensagem a quente em alta temperatura.
Q2: Qual é a história do desenvolvimento e a situação atual do mercado do OSB?
R: A pesquisa e o desenvolvimento do OSB começaram nos Estados Unidos na década de 1960; sua origem tecnológica remonta ao Waferboard. Na década de 1970, com o amadurecimento da tecnologia de formação orientada e a aplicação do adesivo de isocianato (MDI) na indústria madeireira, nasceu oficialmente o OSB em sentido moderno. Na década de 1980, o OSB iniciou a produção industrial em larga escala nos Estados Unidos e no Canadá. Em 2025, a produção global anual de OSB ultrapassou 35 milhões de metros cúbicos; o mercado norte-americano representa mais de 70% da produção mundial, a Europa cerca de 20%, a Ásia e outras regiões cerca de 10%. O desenvolvimento do OSB na China começou relativamente tarde; as linhas de produção foram introduzidas apenas após 2000, mas nos últimos anos entrou em uma fase de rápido desenvolvimento. A JINDIWOOD introduziu o OSB em seu sistema de produtos, abrangendo diversos graus, incluindo o tipo universal para estado seco e o tipo estrutural para estado úmido.
Q3: Quais são as características do sistema de matérias-primas e do aproveitamento de material do OSB?
R: As exigências do OSB em relação às matérias-primas diferem significativamente das do compensado e do MDF; ele requer partículas estreitas e longas de dimensões específicas, não lâminas completas ou fibras finas. Portanto, o OSB pode utilizar matérias-primas de baixo grau como madeira de pequeno diâmetro, galhos e madeira de desbaste. As espécies comumente utilizadas incluem álamo, pinus, eucalipto, bétula e folhosas mistas. O diâmetro do tronco é geralmente 100-400 mm, a umidade 30-60%, o teor de casca deve ser controlado ≤3%. O rendimento do OSB é cerca de 80-85%, superior ao do compensado (40-50%) e do MDF (70-75%), com aproveitamento de material extremamente elevado.
Q4: Por que o OSB utiliza principalmente adesivo MDI? Qual é a classe ecológica?
R: O OSB, devido aos seus requisitos de alta resistência de colagem e excelente resistência à água, escolhe principalmente o adesivo MDI (isocianato). O MDI é sem formaldeído, tem excelente resistência à água, cura rapidamente, tem alta resistência de colagem, com dosagem de cerca de 3-5%. O MDI permite ao OSB atingir a classe ENF (≤0,015 mg/m³) e até a classe HENF (zero adição de formaldeído). O adesivo PF tradicional atinge a classe E0, o MUF a classe E1/E0. A JINDIWOOD garante que todos os produtos OSB utilizem adesivo MDI sem formaldeído, com classe ecológica estabilmente ENF ou superior.
Q5: O que é a estrutura orientada de três camadas do OSB? Qual é o seu significado mecânico?
R: A característica técnica mais importante do OSB é a estrutura de formação orientada em três camadas: as partículas da camada superficial são dispostas orientadas ao longo da direção longitudinal do painel, 15-20% cada, 30-40% no total; as partículas da camada interna são dispostas orientadas ao longo da direção transversal do painel, 60-70%. A disposição longitudinal aumenta a resistência à flexão longitudinal e o módulo de elasticidade, correspondendo à direção de suporte de vigas, colunas e lajes em edificações; a disposição transversal aumenta a resistência à flexão transversal, equilibrando as diferenças de desempenho longitudinal e transversal. Na produção real, a relação de resistência longitudinal/transversal do OSB é geralmente controlada entre 1,5 e 2,5.
Q6: Como o OSB é classificado e graduado? Qual é a diferença entre OSB/1 e OSB/4?
R: Conforme GB/T 41715-2022, o OSB é dividido em: OSB/1 (painel não estrutural para estado seco), OSB/2 (painel estrutural para estado seco), OSB/3 (painel estrutural para estado úmido), OSB/4 (painel estrutural para cargas pesadas em estado úmido). OSB/3 e OSB/4 podem ambos ser utilizados em ambientes úmidos, mas o OSB/4 tem melhor desempenho de fluência de longo prazo, exigindo um coeficiente de fluência de longo prazo em 20 anos ≤1,8. Por estado superficial, dividem-se em OSB bruto, OSB lixado, OSB revestido, OSB resistente à umidade; por classe ecológica, em ENF, HENF, E0.
Q7: Quais são os indicadores técnicos fundamentais do OSB?
R: Tomando como exemplo a GB/T 41715-2022, o OSB/3 tem resistência à flexão estática longitudinal (MOR) ≥28 MPa, transversal ≥15 MPa; módulo de elasticidade longitudinal (MOE) ≥4500 MPa, transversal ≥2200 MPa; resistência à tração interna (IB) ≥0,45 MPa; inchaço em espessura por absorção de água em 24h ≤15%; umidade 5-12%. A norma de controle interno JINDIWOOD OSB é superior à norma nacional, resistência à flexão estática longitudinal ≥35 MPa (nível OSB/3). Quanto à retenção de parafusos, o OSB/3 (18 mm) tem retenção na face de 1200-1600 N, na borda de 800-1200 N, significativamente superior ao aglomerado comum.
Q8: Quais são as principais aplicações do OSB?
R: O OSB é principalmente utilizado em quatro setores:
-
Estruturas de construção: painéis de cobertura, painéis de piso, painéis de parede, fôrmas de concreto, almas de vigas I;
-
Fabricação de móveis: móveis de painel, móveis de escritório, móveis infantis, armários de cozinha, caixas acústicas;
-
Decoração interna: paredes de fundo, paredes divisórias, forros de teto, degraus de escada;
-
Embalagem industrial: caixas de embalagem pesada, paletes/placas de apoio para mercadorias, capas de proteção de equipamentos/divisórias.
Entre eles, OSB/3 e OSB/4 podem ser utilizados para paredes externas de edificações, porões, oficinas de alta umidade, mas não devem ser imersos diretamente em água por longos períodos.
Q9: Quais são os mitos comuns sobre o OSB?
R: Os mitos comuns incluem:
-
Mito 1: "O OSB é apenas um aglomerado de alta qualidade." → Verdade: o OSB é orientado, o desempenho pode ser projetado ativamente; a resistência à flexão do OSB/3 é 28 MPa, 1,8-2,3 vezes a do aglomerado comum (12-16 MPa).
-
Mito 2: "O OSB contém formaldeído." → Verdade: o OSB mainstream utiliza adesivo MDI sem formaldeído, a emissão de formaldeído de classe ENF pode ser tão baixa quanto 0,005 mg/m³.
-
Mito 3: "O OSB tem medo de água." → Verdade: OSB/3 e OSB/4 são projetados para ambientes úmidos, o MDI resiste à hidrólise, o inchaço em espessura por absorção de água em 24h pode ser controlado abaixo de 15%.
-
Mito 4: "O OSB só pode ser usado para estruturas." → Verdade: após lixamento e revestimento, a rugosidade superficial pode cair para Ra ≤3,2 μm, completamente utilizável para móveis de alto padrão e decoração interna.
-
Mito 5: "A textura do OSB é muito rústica, não é bonita." → Verdade: a estética é subjetiva, a textura rústica do OSB em estilos industrial, moderno minimalista e natural nórdico é frequentemente um destaque do design.
Q10: Como o OSB se compara a outros painéis? Quais são as tendências de desenvolvimento futuro?
R: Comparado a outros painéis: o OSB tem aproveitamento de material de 80-85%, superior ao do compensado (40-50%) e do MDF (70-75%); o OSB/3 tem MOR longitudinal ≥28 MPa, resistência à tração interna ≥0,45 MPa, retenção de parafusos de 1200-1600 N; o potencial ecológico pode atingir a classe ENF (adesivo MDI), densidade de cerca de 600-700 kg/m³, preço médio-alto.
As tendências futuras incluem:
-
Alto desempenho: Ultra-OSB, OSB fino de alta resistência, OSB com resistência à umidade aprimorada;
-
Verde e baixo carbono: adesivos de base biológica, OSB com palha, certificação de pegada de carbono;
-
Funcionalização e inteligência: OSB ignífugo, OSB antitermitas e antiapodrecimento, OSB com sensores integrados;
-
Superfície de alta qualidade: combinação com borda a laser, impressão digital direta.
JINDIWOOD · Engineered for Certainty — Cada partícula orientada, posicionada com precisão, constrói uma base de certeza para a estabilidade das construções e a durabilidade dos móveis.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.