
 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
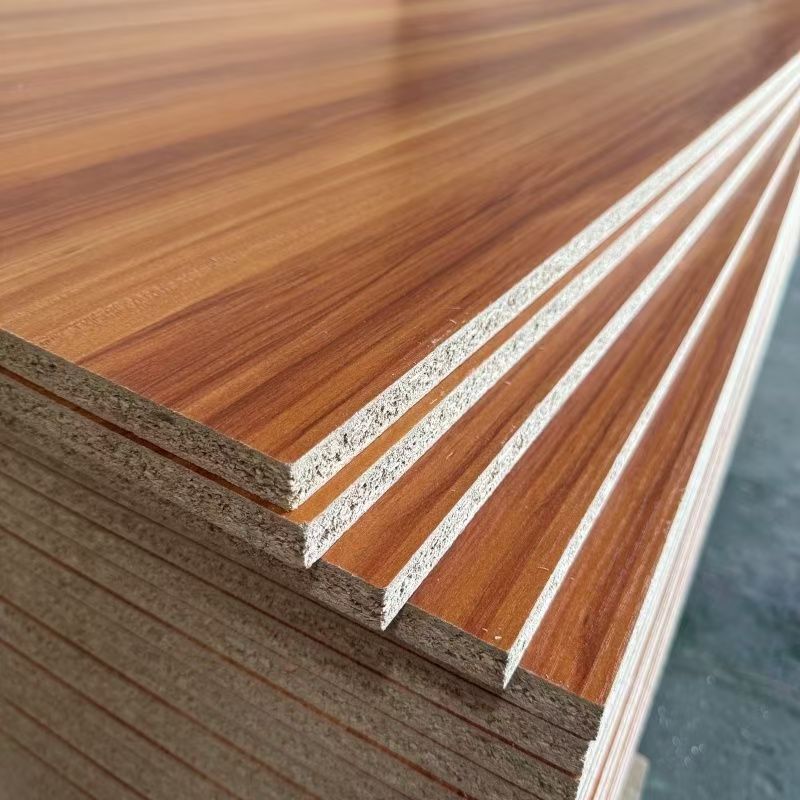
1. Conceito básico do aglomerado
O aglomerado (Particleboard / Chipboard), também chamado de painel de partículas ou painel de bagaço (quando a matéria-prima é o bagaço de cana-de-açúcar), é um painel derivado da madeira produzido a partir de partículas (maravalhas, serragem, lascas de madeira, etc.) obtidas pela transformação de madeira ou outras fibras vegetais, submetidas a secagem, aplicação de adesivos e aditivos e, em seguida, moldagem por prensagem a quente em alta temperatura.
A invenção do aglomerado remonta a meados do século XIX, na Alemanha, mas a verdadeira produção industrial em larga escala ocorreu na década de 1940. Após mais de oitenta anos de desenvolvimento tecnológico e iteração contínua, o aglomerado tornou-se um dos painéis derivados da madeira mais produzidos e amplamente utilizados no mundo — em 2025, a produção global anual de aglomerado ultrapassou 110 milhões de metros cúbicos, representando mais de 45% da produção total de painéis derivados da madeira.
Essência fundamental: A lógica de fabricação do aglomerado é "usar bem o material inferior, recompor as partículas" — resíduos da transformação tradicional da madeira (serragem, maravalhas, sobras, galhos, etc.) são novamente combinados em painéis padronizados por meio de adesivos, realizando o uso eficiente dos recursos madeireiros; por isso é chamado de "rei do custo-benefício entre os painéis derivados da madeira". Na China, o aglomerado é um dos substratos mais utilizados para painéis melamínicos (popularmente chamados de "painéis ecológicos" ou "painéis sem pintura").
A diferença essencial entre aglomerado, MDF, compensado e OSB está nas suas partículas estruturais (maravalhas que mantêm certo tamanho e forma, e não são reduzidas a fibras ou cortadas em lâminas), o que lhe confere vantagens únicas em retenção de parafusos, desempenho acústico e custo, mas a planicidade superficial e a compactação das bordas são relativamente inferiores.
2. Sistema de classificação do aglomerado
2.1 Classificação por processo de fabricação (dimensão de classificação fundamental)
O processo de produção do aglomerado divide-se principalmente em três tipos: prensagem plana, prensagem a rolos e extrusão. Processos diferentes determinam a estrutura e a direção de aplicação do produto:
| Tipo de processo | Característica estrutural | Faixa de densidade (g/cm³) | Pontos-chave do processo | Uso principal |
|---|---|---|---|---|
| Prensagem plana (multicamada/monocamada) | Estrutura de três camadas (camada superficial fina + camada interna grossa) ou estrutura gradual (granulometria decrescente da superfície ao núcleo) | 0,5-0,85 | Partículas classificadas e espalhadas; superfícies superior e inferior com partículas finas, núcleo com partículas grossas; moldagem por prensagem plana a quente | Fabricação de móveis (principal), decoração de construção, embalagem |
| Prensagem a rolos | Moldagem contínua unidirecional (não orientada, mas levemente direcional) | 0,4-0,7 | Partículas prensadas entre rolos rotativos e cinta de aço anelar; partículas espalhadas em direção única | Painéis de núcleo de portas, materiais de embalagem, painéis de baixa densidade |
| Extrusão | Estrutura tubular (com canais tubulares longitudinais passantes internos) | 0,35-0,55 | Partículas comprimidas transversalmente no molde, gerando "estrutura tubular" (semelhante a favo de mel, mas com canais longitudinais passantes) | Núcleos de portas ocas, paredes divisórias, painéis acústicos |
Vantagens da estrutura de três camadas da prensagem plana:
-
A camada superficial fina proporciona superfície lisa e plana (adequada para revestimento melamínico, pintura)
-
A camada interna grossa proporciona boa resistência mecânica (flexão, compressão) e excelente retenção de parafusos
-
O design de densidade gradual da superfície ao núcleo equilibra desempenho e custo
2.2 Classificação por matéria-prima
| Tipo | Composição da matéria-prima | Características | Origem/aplicação principal |
|---|---|---|---|
| Aglomerado de madeira | Partículas de madeira (pinus, álamo, eucalipto, bétula, etc.) | Alta resistência, cor clara, boa colagem | Produto mainstream global |
| Aglomerado de bagaço | Bagaço de cana-de-açúcar (resíduo fibroso após extração do açúcar) | Baixo custo, matéria-prima renovável, densidade ligeiramente menor | Regiões tropicais produtoras de açúcar (Brasil, Índia, sul da China) |
| Aglomerado de cânhamo | Palha de cânhamo industrial ou linho | Resistência excelente, leve, forte apelo ecológico | Europa, América do Norte |
| Aglomerado de palha | Palha de trigo, palha de arroz | Matéria-prima abundante, ecológico, mas fibras curtas, resistência ligeiramente menor | Norte da China, América do Norte |
2.3 Classificação por classe ecológica
A classe ecológica do aglomerado é determinada pelo tipo de adesivo utilizado:
| Classe ecológica | Emissão de formaldeído (método câmara climática, mg/m³) | Adesivo comum | Cenário aplicável |
|---|---|---|---|
| E1 | ≤0,050 (norma obrigatória GB 18580-2025) | Ureia-formaldeído (UF) + modificação moderada com melamina | Móveis comuns, embalagem |
| E0 | ≤0,025 | Ureia-formaldeído modificada com melamina (MUF) | Móveis de médio e alto padrão, decoração de interiores |
| ENF | ≤0,015 | MUF + captador de formaldeído / MDI (isocianato) sem formaldeído | Móveis infantis, quartos, hospitais |
| HENF (zero adição de formaldeído) | ≤0,015 (e benzeno, TVOC conforme) | MDI sem formaldeído | Residências de alto padrão, marcenaria completa sob medida |
O aglomerado JINDIWOOD utiliza a tecnologia de duplo efeito MUF + captador de formaldeído; os produtos padrão atingem estabilmente a classe E0, e sob encomenda é possível atingir a classe ENF.
2.4 Classificação por estado de tratamento superficial
| Tipo | Características | Uso principal |
|---|---|---|
| Painel cru (sem revestimento) | Mantém a superfície original do aglomerado, de amarelo-claro a marrom-claro | Uso industrial, embalagem, componentes estruturais internos |
| Painel cru lixado | Superfície lixada, plana e lisa | Substrato para pintura, substrato para revestimento |
| Painel melamínico | Superfície prensada com papel impregnado de melamina (produto de beneficiamento mais representativo) | Móveis de painel, armários de cozinha, móveis de escritório — é o "painel sem pintura/painel ecológico" mais comum no mercado |
| Painel revestido com PVC | Superfície revestida com filme decorativo de PVC | Móveis econômicos, decoração |
| Painel folheado | Superfície revestida com lâmina natural | Móveis de alto padrão, decoração de interiores |
3. Sistema de matérias-primas do aglomerado
3.1 Matérias-primas lenhosas
As exigências do aglomerado em relação às matérias-primas são muito menores do que as do compensado e do MDF; ele pode utilizar:
-
Resíduos da transformação da madeira: serragem, maravalhas, sobras
-
Resíduos de exploração florestal: galhos, ponteiras, madeira de pequeno diâmetro (diâmetro ≤100 mm)
-
Florestas de rápido crescimento: álamo, eucalipto, pinus, etc. (ciclo de 5-8 anos)
-
Fibras vegetais não lenhosas: bagaço, palha de cânhamo, palha, etc.
Comparação da forma das partículas por espécie:
| Espécie | Forma da partícula | Contribuição para a densidade | Cor do painel | Aplicação principal |
|---|---|---|---|---|
| Álamo | Macio e quebradiço, comprimento médio (10-30 mm) | Média | Branco-claro a bege | Aglomerado para móveis de uso geral |
| Pinus | Contém resina natural, partículas tenazes (20-40 mm) | Mais alta (resina aumenta densidade) | Amarelo-claro a marrom-claro | Móveis de sustentação, painéis de embalagem |
| Eucalipto | Compacto, alta resistência, partículas duras (15-25 mm) | Alta | Marrom-avermelhado claro | Móveis de alta carga, substrato para pisos |
| Folhosas mistas | Formas variadas, comprimentos diferentes | Média | Média, cor pode ser irregular | Painel econômico de uso geral |
3.2 Sistema de adesivos — o coração do aglomerado
O consumo de adesivo no aglomerado é geralmente de 8-15% da massa de partículas absolutamente secas, próximo ao MDF (8-14%), ligeiramente inferior ao compensado (calculado por área de lâmina), mas superior ao OSB (3-6%); portanto, o controle ecológico do aglomerado é especialmente crítico.
| Tipo de adesivo | Aplicação no aglomerado | Características | Custo | Classe ecológica |
|---|---|---|---|---|
| Ureia-formaldeído (UF) | Escolha principal (>80%) | Cura rápida, resistência de colagem média, custo mais baixo, mas baixa resistência à água | Baixo | E1 |
| Ureia-formaldeído modificada com melamina (MUF) | Produtos de médio e alto padrão | Cura rápida, resistência à água superior ao UF, menor emissão de formaldeído, custo médio | Médio | E0/ENF |
| Isocianato (MDI) | Produtos de alto padrão sem formaldeído | Sem formaldeído, excelente resistência à água, alta resistência, mas custo elevado (3-5 vezes o UF), sensível à umidade | Alto | ENF/HENF |
| MUF + captador de formaldeído | Produtos ecológicos | Reduz a emissão de formaldeído sem alterar os equipamentos principais | Médio | E0 |
Princípio do captador de formaldeído:
Compostos nitrogenados reativos (como ureia, melamina, amidas) são adicionados à resina ureica ou pulverizados separadamente na superfície das partículas. Durante a prensagem a quente e o uso, essas substâncias reagem com o formaldeído livre formando derivados metilólicos estáveis (reação irreversível), "bloqueando quimicamente" o formaldeído dentro do painel, impedindo sua liberação no ar.
3.3 Aditivos auxiliares
| Aditivo | Dosagem (% massa de partículas absolutamente secas) | Função |
|---|---|---|
| Emulsão de parafina (hidrofugante) | 0,8-2,0% | Reduz o inchaço em espessura por absorção de água, melhora a resistência à umidade |
| Endurecedor (cloreto de amônio/sulfato de amônio) | 0,5-2,0% (em relação ao teor de sólidos do adesivo) | Acelera a reação de cura do UF/MUF, reduz o tempo de prensagem, aumenta a eficiência produtiva (geralmente reduz o ciclo de prensagem em 20-30%) |
| Agente de acoplamento (silano, apenas sistema MDI) | 0,2-0,5% | Melhora a molhabilidade e a eficiência da reação química entre o MDI e as partículas de madeira |
4. Processo de produção do aglomerado
4.1 Fluxograma do processo
Recebimento da matéria-prima → Picagem → Preparação das partículas → Silo de partículas úmidas → Secagem → Peneiramento (separação camada superficial/camada interna)
  → Aplicação de adesivo (adesivo da camada superficial + adesivo da camada interna, formulações diferentes) → Formação (estrutura de três camadas/gradual) → Pré-prensagem → Prensagem a quente
  → Resfriamento e acondicionamento → Corte de bordas e lixamento → Classificação e embalagem → Produto acabado
4.2 Pontos técnicos de cada etapa
Etapa 1: Preparação das partículas
A matéria-prima é transformada em lascas de madeira (comprimento 20-40 mm, espessura 3-5 mm) por uma picadora e, em seguida, triturada em partículas por um moinho de martelos ou uma máquina de partículas de anel. As dimensões geométricas das partículas são parâmetros-chave que determinam as propriedades físico-mecânicas do aglomerado:
| Tipo de partícula | Comprimento (mm) | Largura (mm) | Espessura (mm) | Relação comprimento/espessura |
|---|---|---|---|---|
| Partícula fina superficial | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Partícula grossa interna | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Influência mecânica da forma da partícula:
-
Partícula mais longa, maior relação comprimento/espessura → maior resistência à flexão e módulo de elasticidade do painel (a partícula longa atua como fase de reforço, semelhante ao aço no concreto)
-
Partícula mais larga → melhor retenção de parafusos (a partícula larga oferece mais área de colagem; ao ser extraído, o parafuso precisa arrancar a partícula da matriz, dissipando mais energia)
-
Superfície da partícula mais lisa → melhor molhabilidade do adesivo e maior resistência de colagem (superfícies angulosas ou rugosas reduzem a área de contato e prejudicam a colagem)
Distribuição granulométrica aceitável (requisito normativo): proporção de partículas que passam pela peneira de 6 mesh (3,35 mm) ≤5%; proporção de pó fino que passa pela peneira de 60 mesh (0,25 mm) ≤8%. A taxa de conformidade granulométrica afeta diretamente a uniformidade da aplicação de adesivo e o desempenho do painel.
Etapa 2: Secagem das partículas
As partículas úmidas (umidade 30-60%) são secas até a umidade-alvo em um secador de tambor de passagem única ou de passagem tripla.
-
Fonte de calor: forno de ar quente (combustão de biomassa — casca, pó de lixamento, partículas residuais)
-
Temperatura do ar quente: 160-220 °C (entrada), 80-100 °C (saída)
-
Umidade após secagem: 2-5% (antes da encoladeira)
Controle preciso da temperatura de secagem:
-
Temperatura muito alta (>230 °C) → carbonização superficial das partículas, fenômeno de "queima", redução da resistência das partículas, cor mais escura, e molhabilidade extremamente ruim do adesivo na superfície carbonizada (queda acentuada da resistência de colagem)
-
Temperatura muito baixa (<140 °C) → umidade muito alta (>8%), diluição do adesivo durante a aplicação, e possível formação de bolhas pela vaporização da água durante a prensagem
O tempo de permanência das partículas no secador é geralmente de 3-8 minutos.
Etapa 3: Peneiramento
As partículas secas são peneiradas em peneira vibratória mecânica:
-
Partículas finas (passam pela peneira de 6-10 mesh) → enviadas ao silo da camada superficial (para formar as superfícies superior e inferior do painel)
-
Partículas grossas (retidas na peneira de 6-10 mesh) → enviadas ao silo da camada interna (para formar a camada intermediária do painel)
A separação de partículas finas e grossas é o pré-requisito para realizar a estrutura de três camadas (fina-grossa-fina). Algumas linhas de produção utilizam classificadores a ar em vez de peneiras mecânicas, com maior eficiência e menor dano à forma das partículas.
Etapa 4: Aplicação de adesivo
As partículas da camada superficial e da camada interna entram separadamente em encoladeiras de mistura de alta velocidade; o adesivo é pulverizado por atomização de alta pressão (pressão dos bicos 2-4 MPa), junto com a solução de endurecedor e a emulsão de parafina.
Diferença de dosagem entre partículas superficiais e internas e razões:
| Parâmetro | Partículas superficiais | Partículas internas | Análise das causas |
|---|---|---|---|
| Dosagem de adesivo (% massa de partículas absolutamente secas) | 10-14% | 8-12% | A área superficial específica (área por unidade de massa, m²/g) das partículas finas superficiais é maior que a das partículas grossas internas, exigindo mais adesivo para envolvê-las e cobri-las, garantindo resistência superficial, compactação da superfície e adesão da camada de revestimento |
| Dosagem de endurecedor (% teor de sólidos do adesivo) | 0,5-1,5% | 1,0-2,0% | A camada interna transmite calor mais lentamente, a temperatura sobe mais devagar que a superfície ("efeito de atraso térmico"), exigindo maior concentração de endurecedor para compensar a velocidade de cura, garantindo que o adesivo da camada interna cure completamente no mesmo ciclo de prensagem |
| Dosagem de parafina (% massa de partículas absolutamente secas) | 0,5-1,0% | 1,0-1,5% | As partículas grossas internas têm mais estrutura capilar (microporos), a água penetra e se difunde mais facilmente, portanto é necessária maior quantidade de parafina para selar adequadamente esses canais e reduzir a absorção de água |
Umidade das partículas após a aplicação de adesivo: devido à água introduzida pelo adesivo e pela solução de endurecedor, sobe de 2-5% para 8-12%, criando condições para a prensagem a quente subsequente (a umidade adequada gera vapor durante a prensagem, auxiliando a transferência de calor para a camada interna, mas umidade excessiva causa bolhas).
Etapa 5: Formação
As partículas encoladas da camada superficial e da camada interna são formadas em um colchão contínuo por formadoras mecânicas (ou formadoras a ar).
Processo de formação da estrutura de três camadas:
-
Camada inferior (superfície inferior): formação com partículas finas superficiais, espessura de cerca de 1,5-3 mm
-
Camada interna: formação com partículas grossas internas, espessura de cerca de 70-80% da espessura total do colchão (para painéis com espessura ≥12 mm, a camada interna é predominante)
-
Camada superior (superfície superior): formação com partículas finas superficiais, espessura igual à da camada inferior
A espessura do colchão após a formação é cerca de 2,5-3,5 vezes a espessura do painel acabado (a taxa de expansão é controlada pela pressão e temperatura de prensagem).
Etapa 6: Pré-prensagem e prensagem a quente
Pré-prensagem: o colchão é submetido a uma pressão de 0,5-1,0 MPa por uma pré-prensa, comprimindo a espessura em 30-50%, aumentando a resistência do colchão e a condutividade térmica, facilitando a transferência para a prensa a quente.
Prensagem a quente: o colchão entra em uma prensa a quente multicamada (geralmente 12-20 camadas, principalmente para painéis de média espessura/grossos) ou em uma prensa contínua de pratos (CPS, para produção em larga escala de aglomerado fino e de uso geral).
| Parâmetro de prensagem | Valor típico | Influência na qualidade do aglomerado |
|---|---|---|
| Temperatura de prensagem | 180-210 °C | Muito alta → carbonização superficial das partículas (cor escura da superfície), envelhecimento e fragilidade da camada de adesivo; muito baixa → cura incompleta do adesivo ("núcleo cru"), retorno elástico do painel |
| Pressão específica | 1,5-3,5 MPa (depende da classe de densidade) | Muito alta → esmagamento das partículas, densidade excessiva, desperdício de recursos fibrosos; muito baixa → colchão não completamente compactado, painel poroso, baixa resistência |
| Tempo de prensagem | 0,5-0,9 min/mm de espessura (ex.: painel de 18 mm cerca de 9-16 minutos) | Tempo muito curto → cura incompleta da camada interna; muito longo → baixa eficiência produtiva, degradação térmica das partículas (fragilização) |
Transformações físico-químicas dentro do colchão durante a prensagem:
-
A superfície do colchão atinge a temperatura-alvo (180-210 °C) em 15-30 segundos; o adesivo começa a reticular e curar
-
A temperatura da camada interna sobe para ≥150 °C em 3-6 minutos (janela de cura do UF/MUF); o adesivo completa a cura
-
A pressão de vapor gerada pela vaporização da água acumula-se na camada interna; se não for evacuada a tempo, causa "bolhas" ou "delaminação" do painel ao sair da prensa — portanto, na fase final da prensagem é necessária uma lenta liberação de vapor (descompressão em estágios), para que o vapor escape em condições controladas
Etapa 7: Resfriamento, acondicionamento, corte de bordas e lixamento
-
Resfriamento: o painel recém-saído da prensa tem temperatura de 80-120 °C; é resfriado à temperatura ambiente (temperatura do painel ≤40 °C) por um resfriador de placas, para evitar deformação ou aderência durante o empilhamento
-
Acondicionamento (equilíbrio de umidade): os painéis resfriados repousam no armazém por 48-72 horas, para equilibrar temperatura e umidade internas com o ambiente e liberar tensões residuais
-
Corte de bordas: os painéis brutos são cortados no tamanho padrão (1220×2440 mm) por uma cortadora de bordas, removendo as partes porosas das bordas (geralmente 25-50 mm por lado)
-
Lixamento: a superfície é lixada por lixadeira de banda larga (grossa 60-100 mesh + fina 150-240 mesh), com remoção de 0,3-0,8 mm (total nas duas faces), para ajustar a espessura a ±0,2 mm e a rugosidade superficial a Ra ≤3,2 μm
Etapa 8: Classificação e embalagem
Após a seleção por classe estética, os painéis são fixados com cintas de embalagem (geralmente 20-50 peças por pacote), revestidos com filme protetor de PE, com etiquetas indicando especificações, classe ecológica, número de lote, etc.
5. Indicadores técnicos fundamentais do aglomerado
5.1 Requisitos de propriedades físico-mecânicas (GB/T 4897-2015)
O desempenho do aglomerado é dividido em diferentes tipos, do tipo P1 (painel não estrutural em estado seco) ao tipo P7 (painel estrutural/estado úmido). A seguir, os requisitos técnicos do tipo P2 (painel estrutural em estado seco), comumente usado na fabricação de móveis:
| Indicador de desempenho | Unidade | Requisito nacional (tipo P2) | Padrão JINDIWOOD |
|---|---|---|---|
| Densidade | g/cm³ | 0,50-0,85 | 0,65-0,75 (painel de 18 mm) |
| Resistência à flexão estática (MOR) | MPa | ≥13 (longitudinal) / ≥11 (transversal) | ≥16 |
| Módulo de elasticidade (MOE) | MPa | ≥1600 (longitudinal) / ≥1400 (transversal) | ≥2200 |
| Resistência à tração interna (IB) | MPa | ≥0,40 | ≥0,55 |
| Resistência à tração superficial | MPa | ≥0,80 | ≥1,0 |
| Inchaço em espessura por absorção de água (24h) | % | ≤15 (tipo P2) / ≤8 (tipo P5 resistente à umidade) | ≤12 |
| Umidade | % | 5-11 | 6-9 |
Influência da densidade no desempenho do aglomerado:
-
Densidade muito baixa (<0,55 g/cm³): resistência insuficiente, baixa retenção de parafusos, superfície porosa, tendência a "soltar pó" após o lixamento
-
Densidade muito alta (>0,85 g/cm³): peso elevado, desgaste severo das ferramentas de corte (custo maior), aumento do custo do material
-
Densidade irregular (diferença de densidade superfície-núcleo ≥0,15 g/cm³): empenamento do painel, "pontos duros e macios" após o lixamento (a lixa remove quantidades diferentes conforme a densidade, causando depressões ou saliências locais)
5.2 Retenção de parafusos
A retenção de parafusos do aglomerado é superior à do MDF devido à estrutura de partículas grossas da camada interna, mas inferior à do compensado e do OSB:
| Item de teste | Aglomerado (18 mm, densidade 0,68 g/cm³) | MDF (18 mm, densidade 0,75 g/cm³) |
|---|---|---|
| Retenção de parafusos na superfície (direção vertical, parafuso de 3,5 mm, profundidade de 15 mm) | 800-1100 N | 700-1000 N |
| Retenção de parafusos na borda (direção da borda, mesmas condições) | 500-800 N | 300-600 N |
Razão pela qual o aglomerado tem retenção de parafusos superior à do MDF:
-
As partículas grossas da camada interna, ao serem penetradas pelo parafuso, criam um efeito de "ancoragem" entre a rosca do parafuso e as fibras de madeira da partícula — o parafuso não depende apenas do atrito da interface de colagem, mas também se embute dentro da partícula (envolvimento pelas fibras de madeira) para resistir à extração
-
O MDF tem estrutura fibrosa homogênea; a extração do parafuso depende principalmente da ruptura por cisalhamento da interface de colagem, faltando pontos de ancoragem adicionais oferecidos pelas partículas
Métodos de engenharia para melhorar a retenção de parafusos do aglomerado:
-
Aumentar a densidade (aumentar a proporção de partículas grossas) → aumentar o número e a resistência dos pontos de ancoragem
-
Controlar o diâmetro do furo-piloto em 70-80% do diâmetro do parafuso (ex.: parafuso de 3,5 mm com broca de 2,7-2,9 mm), evitando que um furo-piloto muito grande impeça o parafuso de formar uma rosca eficaz com a partícula
5.3 Emissão de formaldeído
A emissão de formaldeído do aglomerado é um dos indicadores ecológicos de maior interesse para os consumidores. A diferença entre as classes é significativa:
| Classe ecológica | Emissão de formaldeído (método câmara climática, mg/m³) | Solução de adesivo |
|---|---|---|
| E1 | ≤0,050 | Adesivo UF padrão (relação molar ureia/formaldeído 1:1,2-1,5) |
| E0 | ≤0,025 | Adesivo MUF ou adesivo UF + captador de formaldeído (ex.: melamina, ureia) |
| ENF | ≤0,015 | Adesivo MUF de alta proporção (taxa de substituição por melamina ≥30%) + captador de formaldeído de alta eficiência ou adesivo MDI |
| HENF | ≤0,015 (todos os indicadores conformes) | Adesivo MDI puro sem formaldeído |
Rotas técnicas para reduzir a emissão de formaldeído no aglomerado:
-
Reduzir a relação molar F/U do adesivo UF (formaldeído/ureia): de 1,3-1,5 tradicional para 1,0-1,1, reduzindo significativamente o teor de formaldeído livre (mas causando ligeira diminuição da resistência de colagem, a ser compensada por otimização do processo)
-
Adicionar captadores de formaldeído: durante a aplicação do adesivo ou após a prensagem, pulverizar captadores de formaldeído (como melamina, ureia, compostos amídicos) para consumir o formaldeído livre
-
Utilizar adesivo MUF ou MDI: reduzir ou eliminar na raiz a fonte de formaldeído livre
5.4 Inchaço em espessura por absorção de água (resistência à umidade)
A resistência à umidade do aglomerado é seu ponto relativamente fraco; o inchaço em espessura por absorção de água (TS, Thickness Swelling) afeta diretamente sua vida útil em ambientes úmidos:
| Classe | Inchaço em espessura após 24h (%) | Ambiente aplicável |
|---|---|---|
| Tipo P2 (padrão) | ≤15 | Interior em estado seco (temperatura média anual 20 °C, umidade relativa ≤65%) |
| Tipo P5 (resistente à umidade) | ≤8 | Interior em estado úmido (umidade relativa 65-85%, condensação ocasional) |
| Tipo P7 (exterior) | ≤5 | Semi-exterior/ambientes úmidos de alta carga (requer formulação especial) |
Meios técnicos para reduzir o inchaço em espessura por absorção de água:
-
Aumentar a dosagem de parafina hidrofugante (de 1,0% para 1,5-2,0%)
-
Aumentar a temperatura de prensagem (aumenta o fluxo plástico das partículas, reduz o número de capilares)
-
Utilizar adesivo MUF (a resistência à água do MUF é superior à do UF)
-
Utilizar adesivo MDI (a rede de poliuretano reticulada após a cura bloqueia a penetração de moléculas de água)
6. Tratamento superficial e técnicas de revestimento do aglomerado
A superfície do aglomerado cru é relativamente rugosa e as bordas mostram partículas (fenômeno de "exposição de partículas na borda"), portanto a grande maioria do aglomerado requer tratamento de revestimento superficial antes de ser utilizado no produto final.
6.1 Revestimento com papel impregnado de melamina (método mais comum)
O papel impregnado de melamina é prensado diretamente na superfície do aglomerado a alta temperatura (180-210 °C) e alta pressão (2,5-3,5 MPa), em uma única operação.
Características:
-
Obtém em uma única operação efeito decorativo e resistência à abrasão (o papel contém resina melamínica e material abrasivo α-Al₂O₃)
-
Alta dureza superficial (dureza de lápis ≥3H), resistente a riscos, calor e manchas
-
É atualmente o método de revestimento mais comum na fabricação de móveis de painel, armários de cozinha e portas de armário, e é o processo típico dos "painéis ecológicos/sem pintura"
O aglomerado melamínico JINDIWOOD adota esse processo, com uma linha completa de cores e suporte à personalização com textura sincronizada (textura correspondente ao padrão).
6.2 Revestimento com lâmina natural
Aplicação de lâmina natural (espessura 0,3-0,6 mm) na superfície do aglomerado, moldagem a quente ou a frio. Adequado para móveis de alto padrão e decoração de interiores. As bordas do aglomerado folheado requerem acabamento fino (com fita de borda de lâmina da mesma cor ou madeira maciça), para mascarar o problema de exposição de partículas na borda.
6.3 Pintura
O aglomerado lixado pode ser pintado (PU, UV, tintas à base de água, etc.), mas é necessário primeiro aplicar um primer selador (para fechar os capilares e microporos do aglomerado, evitando que a tinta de acabamento seja excessivamente absorvida, causando "absorção de tinta" ou "pontos de alfinete"), depois lixar e pulverizar o acabamento. O custo de pintura é superior ao do MDF (devido à maior porosidade da superfície do aglomerado), sendo usado principalmente em cenários sensíveis a custo, mas com requisitos de ecologia e decoração (como painéis de móveis de escritório, vitrines de espaços comerciais).
6.4 Uso direto (aplicação do painel cru)
O aglomerado cru é usado principalmente para:
-
Caixas de embalagem, paletes e outros usos industriais
-
Paredes divisórias de construção, tetos (requerem decoração adicional)
-
Caixas acústicas (divisórias internas ou peças não aparentes)
-
Componentes estruturais internos de móveis (fundos de armário, fundos de gaveta, etc.)
7. Aplicações do aglomerado
7.1 Setor de fabricação de móveis (aplicação principal, cerca de 70%)
| Tipo de móvel | Parte de aplicação | Classe recomendada | Razão da escolha |
|---|---|---|---|
| Móveis de painel sob medida | Corpo de armário, prateleiras, rack de TV | Painel melamínico E0/ENF | Cores ricas, ecológico, alta eficiência de processamento |
| Móveis de escritório | Tampo de mesa, arquivo, mesa de reunião | Painel melamínico E0 | Resistente à abrasão, manchas, fácil de limpar, bom custo-benefício |
| Armários de cozinha | Corpo (requer tipo P5 resistente à umidade), núcleo de porta | Tipo P5 resistente à umidade (E0) | Boa resistência à umidade, estável dimensionalmente |
| Móveis de cozinha | Armário do lavatório (requer tratamento impermeável especial) | Tipo P5 ou MDI ENF + vedação rigorosa das bordas | Resistência à umidade é o requisito principal |
| Móveis infantis | Estrado, escrivaninha, guarda-roupa | Aglomerado ENF (MDI ou MUF alto + captador) | Saúde e segurança com zero formaldeído |
| Móveis públicos | Estantes de biblioteca, cadeiras de sala de espera | Tipo P2 (E0, tratamento ignífugo opcional) | Desempenho equilibrado, custo controlável |
7.2 Setor de decoração de construção
-
Paredes divisórias/painéis de parede internos: aglomerado tipo P2 (12-18 mm), como base para paredes divisórias, revestido com gesso acartonado ou painel decorativo
-
Tetos: aglomerado leve (8-12 mm), para base de teto (requer tratamento ignífugo)
-
Base de piso (regularização): aglomerado de alta densidade (20-25 mm), como material de regularização para pisos de madeira, proporcionando base plana e camada de isolamento acústico
7.3 Setor de embalagem e industrial
| Direção de aplicação | Especificação recomendada | Função | Razão da escolha |
|---|---|---|---|
| Caixas de embalagem pesada | 15-18 mm, tipo P2 | Proteção de máquinas, produtos eletrônicos | Resistência confiável, custo muito inferior às caixas de madeira maciça, isento de fumigação para exportação direta |
| Paletes/placas de apoio logístico | 12-18 mm, tipo P2 (tratamento resistente à umidade) | Suporte de mercadorias em armazém e transporte, operação com empilhadeira | Substitui paletes de madeira maciça, custo 30-50% menor, sem risco fitossanitário |
| Caixas acústicas (alto-falantes) | 12-18 mm, alta densidade | Placa de montagem do alto-falante, estrutura da caixa | Densidade média, bom amortecimento (desempenho acústico superior ao MDF, menor coloração sonora), custo mais baixo |
8. Comparação do aglomerado com outros painéis
| Dimensão de comparação | Aglomerado (tipo P2) | MDF (padrão) | Compensado (grau móveis) | OSB (OSB/2) |
|---|---|---|---|---|
| Utilização da matéria-prima | 85-90% (muito alta) | 70-75% (alta) | 40-50% (baixa) | 80-85% (alta) |
| Densidade (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Resistência à flexão estática (MPa) | 13-16 (P2) / 20-25 (alta resistência) | 20-25 | 40-70 | 22-28 |
| Resistência à tração interna (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Planicidade superficial | Boa (mas inferior ao MDF) | Excelente | Boa | Média |
| Requisito de borda | Obrigatório (partícula exposta) | Obrigatório (fibra exposta, absorve umidade) | Recomendado (mas não obrigatório) | Recomendado (mas resistência da borda relativamente boa) |
| Retenção de parafusos (superfície, N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Resistência à umidade | Média (requer tratamento P5) | Ruim (alto inchaço) | Excelente (adesivo impermeável) | Boa (OSB/2 conforme P2, OSB/3/4 resistente à umidade) |
| Potencial de classe ecológica | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (adesivo MDI) |
| Custo | O mais baixo | Baixo | Alto | Médio-alto |
| Usinabilidade | Ótima (corte, furação, borda) | Excelente (entalhe, modelagem, fresagem) | Ótima (corte, plaina, prego) | Ótima (semelhante à madeira maciça) |
| Aplicação típica | Móveis de painel, armários de cozinha, móveis de escritório | Substrato de painéis decorativos, peças entalhadas, portas | Fôrmas de concreto, móveis de alto padrão, navios | Estruturas de construção, móveis estruturais |
9. Mitos comuns e verdades sobre a qualidade do aglomerado
Mito 1: "O aglomerado é um painel de baixa qualidade."
Verdade: O aglomerado é atualmente o painel derivado da madeira mais produzido, mais amplamente utilizado e tecnologicamente mais maduro do mundo. De móveis simples de algumas dezenas de yuans a armários de cozinha de alto padrão de dezenas de milhares de yuans, o aglomerado é utilizado em todos. A diferença de desempenho entre aglomerado de alto padrão e de baixo padrão é enorme:
-
Aglomerado de alto padrão: densidade mais uniforme (diferença superfície-núcleo ≤0,10 g/cm³), maior resistência à tração interna (≥0,55 MPa), maior retenção de parafusos (≥1000 N), melhor resistência à umidade (TS ≤8%), e pode atingir a classe E0/ENF
-
Aglomerado de baixo padrão: densidade irregular, resistência insuficiente, alto risco de ultrapassar limites ecológicos
Portanto, "o baixo padrão refere-se a alguns aglomerados ruins, e não à categoria do aglomerado em si." Escolher a classe e o fornecedor corretos é mais importante do que simplesmente negar a categoria.
Mito 2: "O aglomerado tem alto formaldeído, não é ecológico."
Verdade: A classe ecológica do aglomerado é completamente determinada pelo tipo de adesivo utilizado, não tendo relação com o nome da categoria "aglomerado". Aglomerado de classe E0 e ENF já existe amplamente.
-
Aglomerado com adesivo MUF + captador de formaldeído de alta eficiência pode atingir a classe E0 (≤0,025 mg/m³)
-
Aglomerado com adesivo MDI sem formaldeído pode atingir a classe ENF (≤0,015 mg/m³), sendo um verdadeiro painel "com zero adição de formaldeído"
No momento da compra, confiar em relatórios de teste, etiquetas de classe ecológica (E0/ENF) e reputação da marca é mais sábio do que evitar o "aglomerado".
Mito 3: "O aglomerado é inferior à madeira maciça."
Verdade: Aglomerado e madeira maciça são materiais de dimensões diferentes; não existe um simples "quem é melhor que quem" — depende do uso.
-
Estabilidade: o aglomerado tem baixa anisotropia (relação de resistência longitudinal/transversal cerca de 1,0-1,2); sob variações de temperatura e umidade, a deformação é muito menor que a da madeira maciça (coeficiente de expansão linear cerca de 1/3-1/2 da madeira maciça)
-
Resistência: aglomerado de alta qualidade (alta densidade) tem resistência à flexão (≥20 MPa) que pode atingir 2-3 vezes a de algumas madeiras macias de baixa densidade (como paulownia, balsa)
-
Retenção de parafusos: o aglomerado tem retenção de parafusos na borda inferior à madeira maciça (a madeira maciça tem retenção muito alta na direção da fibra), mas a retenção na superfície pode igualar algumas madeiras macias
-
Ecologia/custo: o aglomerado pode atingir zero formaldeído e tem preço muito inferior à madeira maciça
Conclusão: o aglomerado é superior à madeira maciça em estabilidade, custo-benefício e controlabilidade ecológica; a madeira maciça é melhor em retenção de parafusos (direção da fibra), naturalidade da textura e durabilidade (resistência à fluência em longo prazo). Ambos têm cenários de aplicação adequados e a escolha deve ser baseada em necessidades específicas.
Mito 4: "O aglomerado não suporta carga."
Verdade: Isso depende completamente da classe e da espessura do aglomerado.
-
Aglomerado padrão tipo P2 (densidade 0,65-0,70 g/cm³, espessura 18 mm): com vão de 600 mm e carga de 200 kg/m², a flecha é de cerca de 1,8-2,2 mm, atendendo plenamente às necessidades de carga diária de prateleiras de estantes, tampos de mesa, etc. (o limite de flecha para prateleiras é geralmente L/250 ≈ 2,4 mm; o MDF nas mesmas condições tem flecha de cerca de 1,8-2,0 mm)
-
Aglomerado de alta densidade (≥0,80 g/cm³, espessura 25 mm): a resistência à flexão estática pode atingir 25-30 MPa, podendo ser usado para estantes de biblioteca, prateleiras de armazém e outras aplicações de carga pesada
-
Sobreposição de várias camadas ou adição de estruturas de suporte (adição de travessas, redução do vão) pode aumentar ainda mais a capacidade de carga
Mito 5: "O aglomerado tem baixa resistência à umidade."
Verdade: Isso geralmente se baseia em um estereótipo do aglomerado econômico com adesivo UF (painel barato).
-
Aglomerado resistente à umidade tipo P5 (com adesivo MUF, dosagem de parafina ≥1,5%): inchaço em espessura após 24h ≤8%, podendo ser usado em cozinhas, áreas secas de banheiros e outros ambientes úmidos, mas não para imersão prolongada
-
Aglomerado com adesivo MDI: o adesivo MDI em si tem excelente resistência à hidrólise; com parafina hidrofugante, o TS após 24h pode cair para ≤6-7%, próximo ao nível do tipo P7 (exterior)
-
Para cenários com exigências extremamente altas de resistência à umidade (como ambientes de alta umidade a longo prazo, porões), pode-se escolher aglomerado tipo P5 ou com adesivo MDI, reforçando a vedação das bordas (bordadura impermeável com adesivo hot melt PUR)
10. Tendências tecnológicas do aglomerado
10.1 Alto desempenho e leveza
-
Aglomerado de alta resistência: por meio da otimização da forma das partículas (partículas orientadas com relação comprimento/diâmetro ≥100), uso de adesivo MDI e otimização do processo de prensagem, a resistência à flexão estática pode ser aumentada para ≥25 MPa (próximo ao MDF), substituindo parcialmente o OSB em aplicações a seco
-
Aglomerado leve de alta resistência: utilizando tecnologia de espumação ou estrutura de densidade gradual (superfície de alta densidade, núcleo de baixa densidade), mantendo resistência mecânica suficiente (MOR ≥12 MPa) com densidade ≤0,55 g/cm³, reduzindo o peso dos móveis e o consumo de matéria-prima
-
Aglomerado ultrafino: desenvolvimento de aglomerado fino com espessura ≤6 mm, para fundos de armário, fundos de gaveta, divisórias de embalagem e outras aplicações não estruturais, substituindo o MDF (custo menor)
10.2 Ecologia e ausência de formaldeído
-
Difusão do adesivo UF com baixa relação F/U: o adesivo UF com relação molar F/U reduzida de 1,3 para 1,0-1,1 já está industrializado; com captadores de formaldeído avançados, a classe E0 tornou-se padrão de produto convencional, e a classe ENF está se popularizando
-
Aplicação de adesivos de base biológica: adesivo de lignina (subproduto da indústria de celulose, custo próximo ao UF), adesivo de tanino (extrato de casca, adequado para exterior) estão gradualmente sendo industrializados, com potencial de substituir parcialmente adesivos de base petroquímica
-
Crescimento rápido da produção de aglomerado sem formaldeído (adesivo MDI): estima-se que até 2028 o aglomerado com adesivo MDI representará mais de 20% da produção total chinesa de aglomerado (cerca de 8% em 2025); o custo está diminuindo com a expansão da capacidade doméstica de MDI
10.3 Resistência à umidade e funcionalização
-
Aglomerado hidrofóbico: modificação superficial das partículas com agentes hidrofóbicos nanométricos (como silanos), em vez de depender apenas da parafina, reduzindo o TS após 24h para ≤4-5%, próximo ao nível de impermeabilidade do compensado
-
Aglomerado ignífugo: adição de retardantes de chama sem halogênios à base de fósforo-nitrogênio (adicionados ao adesivo ou pulverizados separadamente na superfície das partículas), atingindo a classe B1 (dificilmente inflamável), atendendo aos requisitos de edifícios públicos e espaços comerciais
-
Aglomerado antibacteriano e antifúngico: adição de íons de prata ou agentes antibacterianos orgânicos (como piritionato de zinco, ZPT) às partículas superficiais, com taxa antibacteriana ≥99%, adequado para hospitais, escolas e ambientes alimentares
10.4 Produção inteligente
-
Sistema de controle de qualidade online: espectroscopia no infravermelho próximo (NIR) para controle online da umidade das partículas e da dosagem de adesivo (erro ≤±0,3%), densímetro de raios X para controle online da distribuição de densidade do colchão (resolução ≤±2 mm), realizando rastreabilidade de qualidade 100% por lote e ajuste de parâmetros de processo em tempo real
-
Reconhecimento de defeitos estéticos por IA: sistema de visão computacional baseado em algoritmos de aprendizado profundo (CNN) para reconhecimento e classificação automática de riscos, impressões, manchas de cola e outros defeitos na superfície do painel (precisão ≥95%, eficiência 10-20 vezes a humana), substituindo a inspeção visual manual
-
Integração completa dos sistemas MES/ERP: integração de dados de pedidos, fórmulas, produção, qualidade, armazém e logística, realizando gestão digital de ciclo fechado do pedido à entrega
Perguntas frequentes (FAQ)
Q1: O que é aglomerado?
R: O aglomerado (Particleboard / Chipboard), também chamado de painel de partículas, é um painel derivado da madeira produzido a partir de partículas (maravalhas, serragem, lascas de madeira, etc.) obtidas pela transformação de madeira ou outras fibras vegetais, submetidas a secagem, aplicação de adesivos e aditivos e, em seguida, moldagem por prensagem a quente em alta temperatura. Em 2025, a produção global anual de aglomerado ultrapassou 110 milhões de metros cúbicos, representando mais de 45% da produção total de painéis derivados da madeira; é uma das variedades de painéis derivados da madeira mais produzidas e amplamente utilizadas.
Q2: Em quais categorias o aglomerado se divide por processo de fabricação?
R: O aglomerado divide-se principalmente em três categorias por processo de fabricação:
-
Prensagem plana: estrutura de três camadas (camada superficial fina + camada interna grossa) ou estrutura gradual, densidade 0,5-0,85 g/cm³, principalmente para fabricação de móveis, decoração de construção, embalagem
-
Prensagem a rolos: moldagem contínua unidirecional, densidade 0,4-0,7 g/cm³, principalmente para núcleos de portas, materiais de embalagem, painéis de baixa densidade
-
Extrusão: estrutura tubular (com canais longitudinais passantes internos), densidade 0,35-0,55 g/cm³, principalmente para núcleos de portas ocas, paredes divisórias, painéis acústicos
Q3: Como o aglomerado é classificado por classe ecológica?
R: A classe ecológica do aglomerado é determinada pelo tipo de adesivo utilizado:
-
E1: emissão de formaldeído ≤0,050 mg/m³, adesivo ureia-formaldeído (UF), para móveis comuns e embalagem
-
E0: emissão de formaldeído ≤0,025 mg/m³, adesivo ureia-formaldeído modificada com melamina (MUF), para móveis de médio e alto padrão e decoração de interiores
-
ENF: emissão de formaldeído ≤0,015 mg/m³, MUF + captador de formaldeído ou adesivo MDI sem formaldeído, para móveis infantis, quartos, hospitais
-
HENF (zero adição de formaldeído): emissão de formaldeído ≤0,015 mg/m³ e benzeno, TVOC conformes, adesivo MDI sem formaldeído, para residências de alto padrão e marcenaria completa sob medida
Q4: Qual é o processo de produção do aglomerado?
R: O processo de produção do aglomerado compreende principalmente:
-
Recebimento da matéria-prima e picagem: transformação de resíduos de madeira, galhos, etc. em lascas
-
Preparação das partículas: trituração em partículas com moinho de martelos ou máquina de partículas de anel
-
Secagem: partículas úmidas (umidade 30-60%) secas para 2-5%
-
Peneiramento: separação de partículas finas superficiais e partículas grossas internas
-
Aplicação de adesivo: aplicação separada na camada superficial (10-14%) e na camada interna (8-12%)
-
Formação: formação em três camadas (fina-grossa-fina)
-
Pré-prensagem e prensagem a quente: pré-prensagem 0,5-1,0 MPa, prensagem 180-210 °C, 1,5-3,5 MPa
-
Resfriamento, acondicionamento, corte de bordas e lixamento: resfriamento a ≤40 °C, acondicionamento 48-72 horas
-
Classificação e embalagem: seleção por classe estética, embalagem
Q5: Quais são os indicadores técnicos fundamentais do aglomerado?
R: Os indicadores técnicos fundamentais do aglomerado (tipo P2) incluem:
-
Densidade: 0,50-0,85 g/cm³, padrão JINDIWOOD 0,65-0,75 g/cm³
-
Resistência à flexão estática (MOR): ≥13 MPa (longitudinal), JINDIWOOD ≥16 MPa
-
Módulo de elasticidade (MOE): ≥1600 MPa (longitudinal), JINDIWOOD ≥2200 MPa
-
Resistência à tração interna (IB): ≥0,40 MPa, JINDIWOOD ≥0,55 MPa
-
Resistência à tração superficial: ≥0,80 MPa, JINDIWOOD ≥1,0 MPa
-
Inchaço em espessura por absorção de água (24h): ≤15% (tipo P2), JINDIWOOD ≤12%
-
Umidade: 5-11%, JINDIWOOD 6-9%
Q6: Como é a retenção de parafusos do aglomerado? Quais vantagens tem em relação ao MDF?
R: A retenção de parafusos do aglomerado é superior à do MDF devido à estrutura de partículas grossas da camada interna:
-
Retenção de parafusos na superfície (18 mm, densidade 0,68 g/cm³): 800-1100 N
-
Retenção de parafusos na borda: 500-800 N
-
Em comparação, o MDF tem retenção na superfície de 700-1000 N e na borda de 300-600 N
A razão pela qual o aglomerado tem retenção de parafusos superior à do MDF é que as partículas grossas da camada interna criam um efeito de "ancoragem" quando o parafuso é inserido; o parafuso não depende apenas do atrito da interface de colagem, mas também se embute dentro da partícula para resistir à extração.
Q7: Quais são os métodos comuns de tratamento superficial do aglomerado?
R: Os métodos comuns de tratamento superficial do aglomerado incluem:
-
Revestimento com papel impregnado de melamina (o mais comum): prensagem a quente de alta pressão, dureza superficial ≥3H, resistente à abrasão e a riscos, processo típico dos "painéis ecológicos/sem pintura"
-
Revestimento com lâmina natural: aplicação de lâmina natural (0,3-0,6 mm), para móveis de alto padrão e decoração de interiores
-
Pintura: requer primeiro primer selador, depois lixamento e pulverização do acabamento, principalmente para painéis de móveis de escritório e vitrines de espaços comerciais
-
Uso direto (painel cru): para caixas de embalagem, paletes, paredes divisórias de construção, caixas acústicas, componentes estruturais internos de móveis, etc.
Q8: Quais são as principais aplicações do aglomerado?
R: As principais aplicações do aglomerado incluem:
-
Fabricação de móveis (cerca de 70%): móveis de painel sob medida, móveis de escritório, armários de cozinha, móveis infantis, móveis públicos
-
Decoração de construção: paredes divisórias/painéis de parede internos, tetos, base de piso
-
Embalagem e indústria: caixas de embalagem pesada, paletes/placas de apoio logístico, caixas acústicas
-
O aglomerado resistente à umidade tipo P5 pode ser usado em cozinhas, áreas secas de banheiros e outros ambientes úmidos
Q9: Quais são as vantagens e desvantagens do aglomerado em relação ao MDF, compensado e OSB?
R: Comparação do aglomerado com outros painéis:
-
Utilização da matéria-prima: aglomerado 85-90%, superior ao MDF (70-75%) e ao compensado (40-50%)
-
Resistência à flexão estática: aglomerado 13-16 MPa (P2), inferior ao compensado (40-70 MPa), com diferença em relação ao OSB (22-28 MPa)
-
Retenção de parafusos: aglomerado 800-1100 N, superior ao MDF (700-1000 N), mas inferior ao compensado (1500-2500 N)
-
Resistência à umidade: aglomerado média (requer tratamento P5), superior ao MDF (ruim), mas inferior ao compensado (excelente)
-
Custo: aglomerado o mais baixo, MDF baixo, compensado alto, OSB médio-alto
Q10: Quais são os mitos comuns sobre o aglomerado?
R: Os mitos comuns sobre o aglomerado incluem:
-
Mito 1: "O aglomerado é um painel de baixa qualidade." → Verdade: o aglomerado de alto padrão tem densidade mais uniforme, maior resistência à tração interna, pode atingir a classe E0/ENF e é amplamente utilizado em armários de cozinha de alto padrão sob medida
-
Mito 2: "O aglomerado tem alto formaldeído, não é ecológico." → Verdade: a classe ecológica é determinada pelo adesivo; com MUF atinge-se a classe E0, com MDI a classe ENF
-
Mito 3: "O aglomerado é inferior à madeira maciça." → Verdade: o aglomerado é superior à madeira maciça em estabilidade, custo-benefício e controlabilidade ecológica; a madeira maciça é melhor em retenção de parafusos, naturalidade da textura e durabilidade
-
Mito 4: "O aglomerado não suporta carga." → Verdade: o aglomerado padrão tipo P2 de 18 mm com vão de 600 mm e carga de 200 kg/m² tem flecha de cerca de 1,8-2,2 mm, atendendo às necessidades de carga diária
-
Mito 5: "O aglomerado tem baixa resistência à umidade." → Verdade: o aglomerado resistente à umidade tipo P5 tem inchaço em espessura após 24h ≤8%, podendo ser usado em cozinhas e áreas secas de banheiros
JINDIWOOD · Engineered for Certainty — Cada recomposição de partículas constrói uma base de certeza para a estabilidade dos móveis e a saúde dos espaços.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.




