 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
Q1: Что такое меламиновая декоративная бумага? И как она связана с «меламиновыми панелями»?
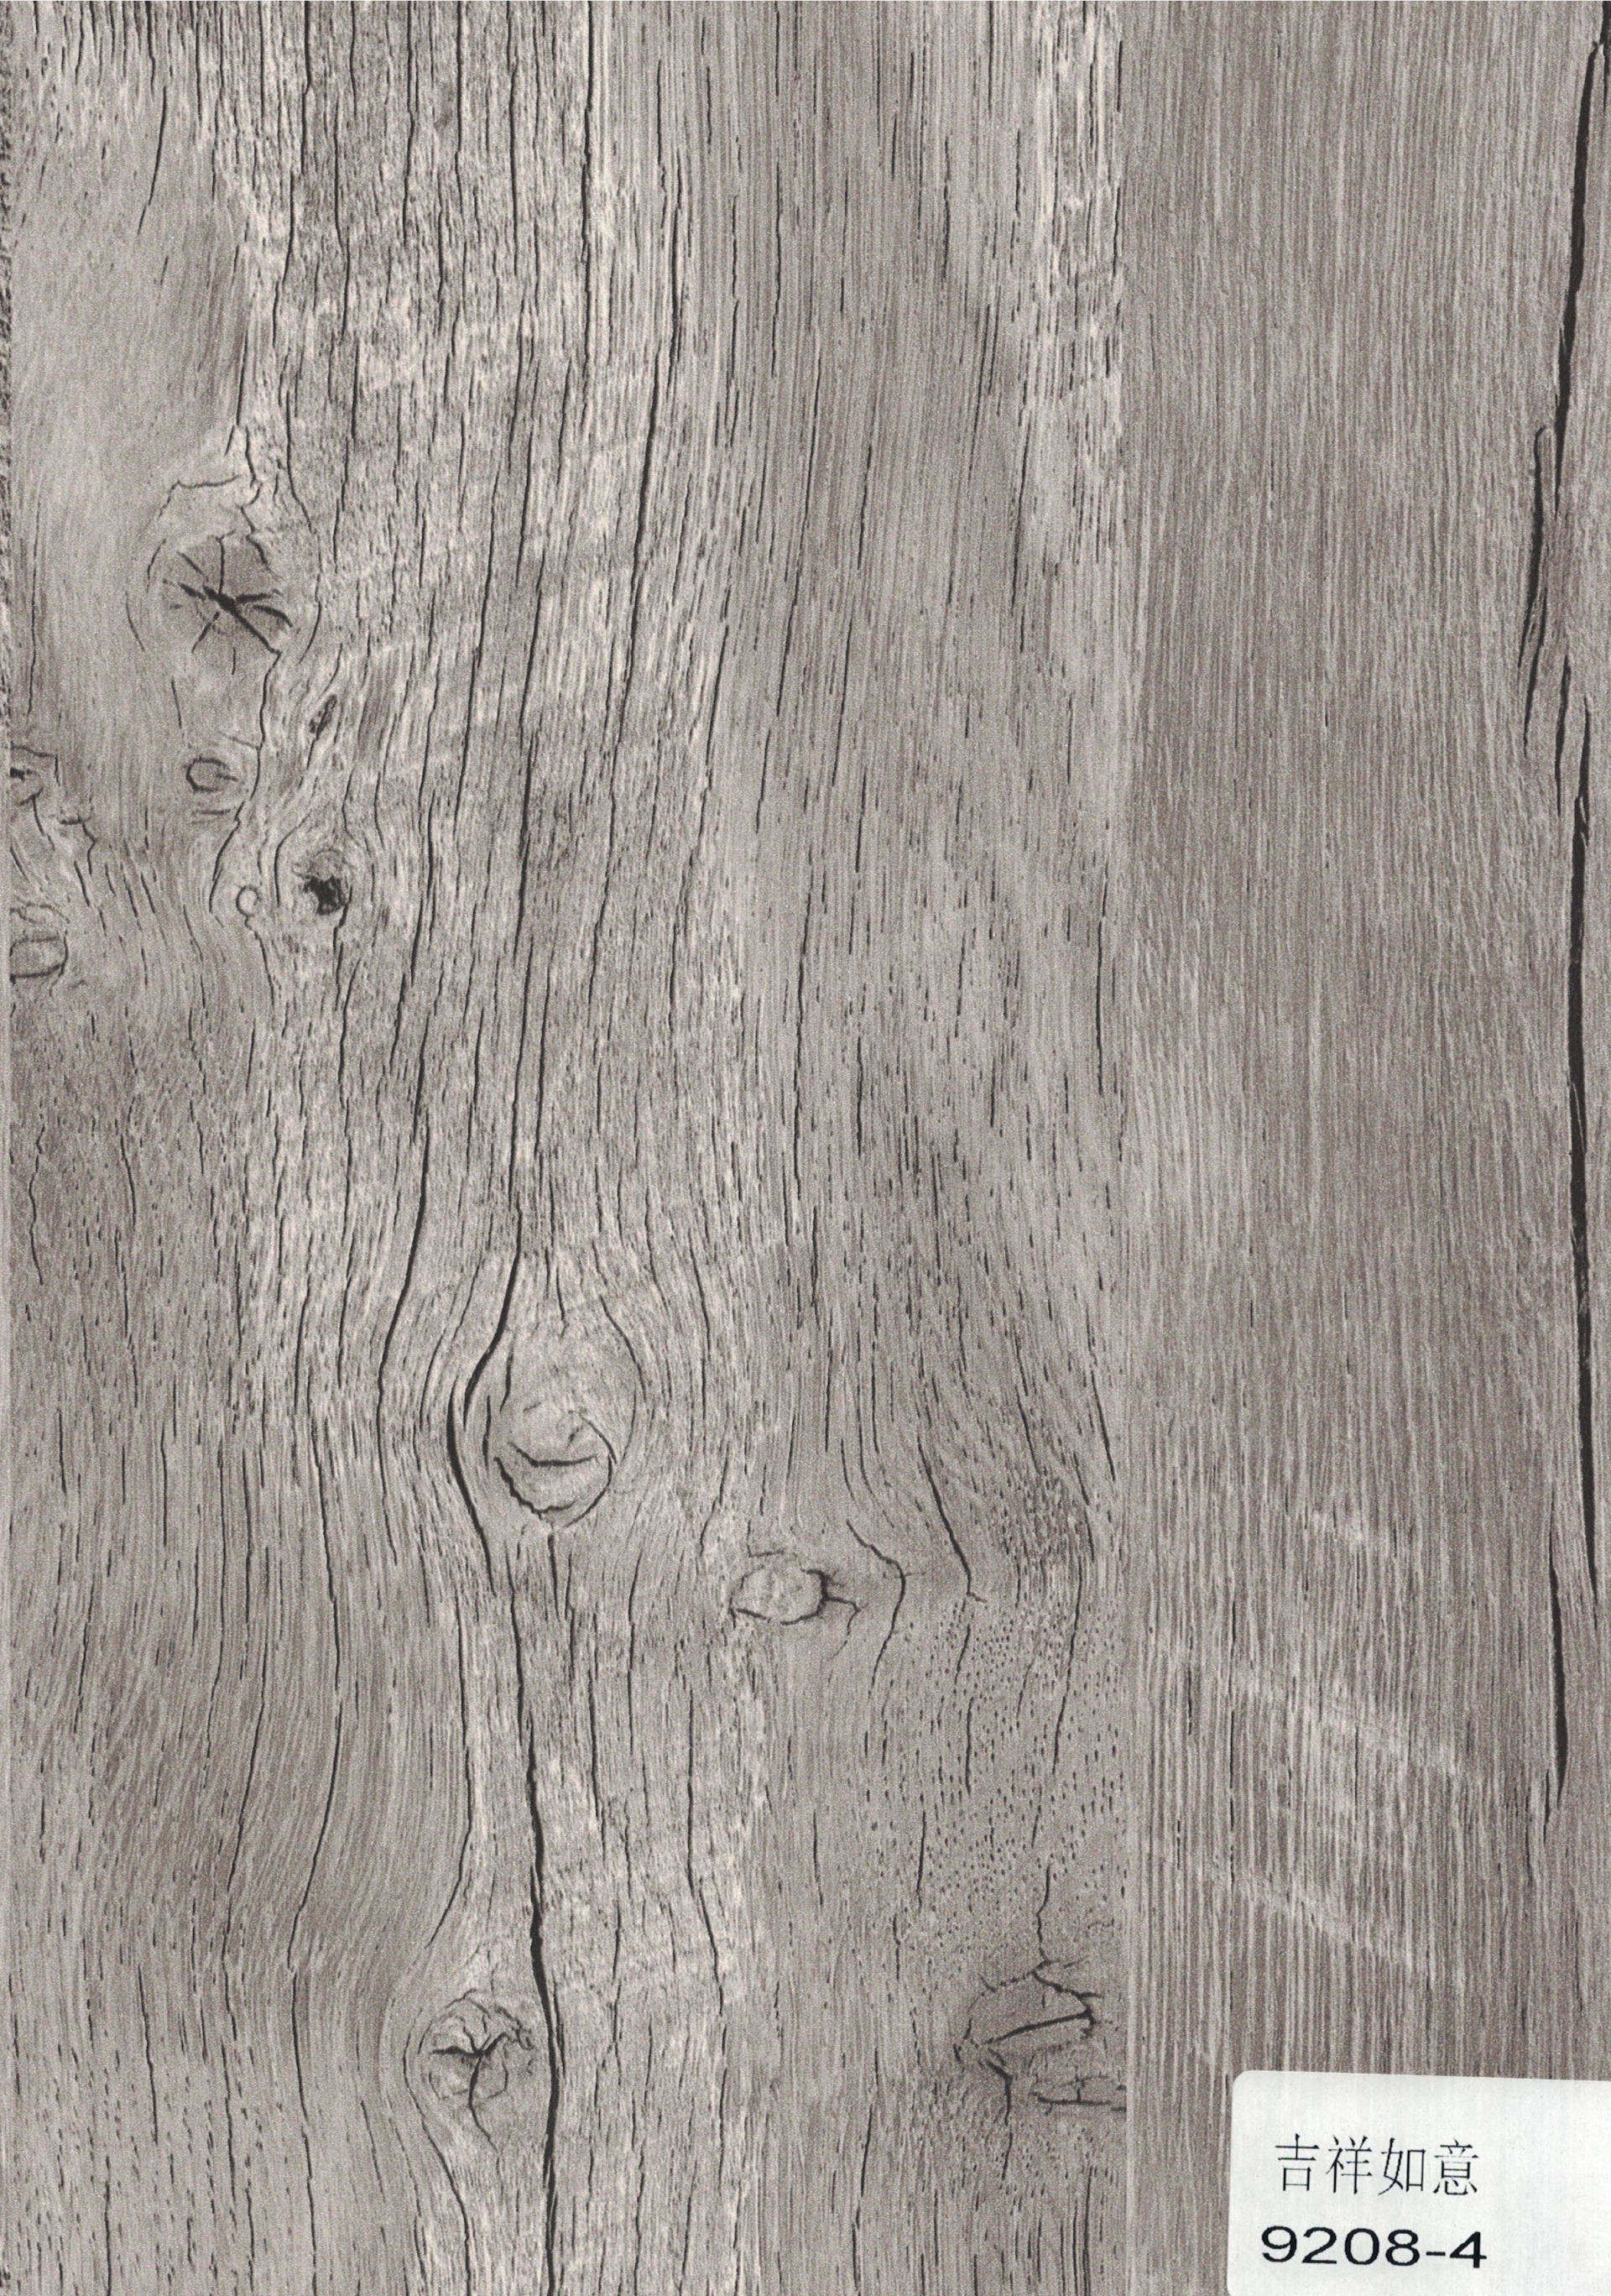
A1: Меламиновая декоративная бумага, техническое название — меламиновая пропитанная смолой плёночная бумага, представляет собой однотонную базовую бумагу или печатную декоративную бумагу, пропитанную меламино-формальдегидной смолой (а также карбамидо-формальдегидными смолами и т. д.) и высушенную до определённой степени, так что она имеет заданное содержание смолы и содержание летучих веществ. Под воздействием тепла и давления она может склеиваться сама с собой или с древесным субстратом.
Сама декоративная бумага не является конечным продуктом, а представляет собой промежуточный материал. Она должна быть прочно соединена с древесным субстратом (ДСП, MDF, фанера и т. д.) посредством процесса горячего прессования при высокой температуре и высоком давлении, и только тогда образуется конечная «меламиновая панель» (на рынке также часто называемая плитой без покраски или экологической плитой).
Q2: Эквивалентен ли экологический класс декоративной бумаги экологическому классу готовой меламиновой панели?
A2: Их нельзя просто приравнивать. Выделение формальдегида готовой меламиновой панели определяется двумя источниками одновременно: выделением формальдегида самого субстрата и свободным формальдегидом, остающимся в пропиточной смоле декоративной бумаги. Декоративная бумага — лишь одно звено.
Согласно действующему национальному стандарту GB/T 39600—2021, выделение формальдегида древесных плит и их изделий для внутреннего применения классифицируется на: класс E1 (≤0,124 мг/м³), класс E0 (≤0,050 мг/м³) и класс ENF (≤0,025 мг/м³). Сама декоративная бумага может иметь низкое содержание формальдегида, но достигнет ли готовый продукт E0 или ENF, зависит от совокупного результата субстрат + декоративная бумага + процесс прессования. При закупке следует запрашивать протокол испытаний готовой меламиновой панели, а не только данные технического паспорта декоративной бумаги.
Q3: Какие технические показатели необходимо подтвердить при закупке декоративной бумаги?
A3: Есть три ключевых показателя: содержание смолы (количество пропитки), содержание летучих веществ и степень предварительного отверждения.
Содержание смолы отражает количество смолы в бумаге и напрямую влияет на плотность поверхности, износостойкость и адгезию после прессования. В промышленных требованиях к закупке обычный диапазон составляет отклонение ±10% от указанного значения.
Содержание летучих веществ отражает остаточную влагу и летучие вещества в бумаге после сушки. Если оно слишком низкое, текучесть смолы при прессовании недостаточна; если слишком высокое, на поверхности панели могут образоваться водяные следы или пузыри. Обычный диапазон контроля — 5%–9%.
Степень предварительного отверждения отражает степень отверждения, уже произошедшего на стадии пропитки и сушки. Если она слишком низкая, смола при прессовании течёт чрезмерно; если слишком высокая, текучесть недостаточна и страдает плоскостность поверхности. Обычный диапазон — 10%–70%.
Эти три показателя должны быть равномерными в пределах одной партии и одной ширины листа; в противном случае после прессования вероятны локальные дефекты.
Q4: Что вызывает «сухие цветы» (непрозрачные белые пятна) после прессования?
A4: «Сухие цветы» — это непрозрачные белые пятна на поверхности меламиновой панели. Основная причина — недостаточная текучесть или недостаточное время течения клея (смолы), из-за чего смола локально не растекается полностью и не заполняет микропоры поверхности субстрата, образуя после отверждения белые пятна.
Обычные причины: низкое содержание смолы или неравномерное распределение, высокая степень предварительного отверждения, снижающая текучесть, а также недостаточная температура или давление прессования, из-за чего смола не растекается в достаточной мере. Это не изолированная проблема субстрата или бумаги; необходимо одновременно проверять процесс пропитки и параметры прессования.
Q5: Как связаны трещины (сетка трещин) на поверхности меламиновой панели с декоративной бумагой?
A5: Трещины обычно проявляются как мелкие разрывы на поверхности панели. Причин больше одной, но к декоративной бумаге относятся прежде всего: слишком низкое содержание смолы, из-за чего прочность отделочного слоя недостаточна и прочность на отслаивание низкая; и слишком высокая степень предварительного отверждения или слишком длительный срок хранения, из-за чего снижается способность смолы к растеканию и выравниванию.
Кроме того, чрезмерно высокая температура прессования или неравномерная температура поверхности формы также могут провоцировать трещины. Поэтому трещинообразование следует рассматривать как результат совместного действия показателей декоративной бумаги, состояния субстрата и процесса прессования, и нельзя относить его к одному материалу.
Q6: Как следует хранить декоративную бумагу? Каковы последствия неправильного хранения?
A6: Пропитанная и высушенная смоляная плёночная бумага гигроскопична, и неправильное хранение напрямую влияет на её использование. В промышленной практике рекомендуемые условия хранения: температура 20 °C–25 °C, относительная влажность 55%–65%, упаковка должна оставаться герметичной.
Если влажность при хранении слишком высокая, смоляная плёночная бумага поглощает влагу, листы слипаются и нормально разматываться не могут; одновременно меняется содержание летучих веществ, и при прессовании могут возникнуть пузыри, расслоение или неравномерный глянец. Любой частично использованный рулон следует немедленно снова герметизировать и вернуть на склад с постоянной температурой и влажностью.
Q7: Декоративная бумага — «чем толще, тем лучше» или «чем больше смолы, тем лучше»?
A7: Ни то, ни другое не является абсолютным критерием. Характеристики декоративной бумаги зависят от совокупного соответствия массы базовой бумаги, содержания смолы, типа смолы и качества отверждения, а не от максимизации одного показателя.
Если содержание смолы слишком высокое, плотность поверхности может улучшиться, но управлять текучестью смолы становится сложнее, и возрастает риск выхода смолы при прессовании; если слишком низкое, возрастает пористость поверхности и снижаются износостойкость и адгезия. Масса базовой бумаги также должна соответствовать целевому эффекту поверхности — слишком толстая базовая бумага может создавать дополнительное напряжение на тонких субстратах. Разумный подход — подтвердить с поставщиком диапазон проектных показателей для данной партии в зависимости от конечного применения (поверхности мебели, полы, дверные панели и т. д.) и типа субстрата, а не стремиться к максимизации одного значения.
Q8: Существуют ли единые стандарты температуры и давления прессования? Почему разные поставщики дают разные параметры?
A8: Единых фиксированных параметров для всей отрасли не существует. Температура, давление и время прессования зависят от типа и толщины субстрата, смоляной системы и степени предварительного отверждения декоративной бумаги, а также от целевого эффекта поверхности (высокий глянец, матовость, синхронизированная текстура и т. д.).
В опубликованных технологических документах можно увидеть широкий диапазон: температура прессования от 120 °C до более 200 °C, давление от 1,2 МПа до 13 МПа, время от нескольких секунд до нескольких минут, что соответствует разным продуктовым системам и условиям оборудования. Поэтому параметры, предоставленные поставщиком, следует рассматривать как рекомендуемые значения для его конкретного субстрата, оборудования и партии декоративной бумаги. При первом использовании фактический эффект необходимо подтвердить пробным прессованием; их нельзя напрямую применять к другим субстратам или другим партиям декоративной бумаги.
Q9: Как оценить стабильность качества партии декоративной бумаги?
A9: Помимо проверки данных испытаний содержания смолы, летучих веществ и степени предварительного отверждения, предоставленных поставщиком, межпартийная согласованность заслуживает большего внимания, чем абсолютное значение одной партии.
В пределах одного декора и одной партии колебания трёх указанных показателей должны быть как можно меньше; между разными партиями следует убедиться, не изменились ли смоляная система и источник базовой бумаги. По внешнему виду следует обращать внимание на различие цвета, пятна, слепые пятна и ошибки приводки печати — групповой стандарт требует, чтобы различие цвета было «неочевидным», а пятна «не допускаются». Для проектов, требующих совместного использования нескольких партий (например, крупные заказы на мебель по индивидуальному заказу), рекомендуется запросить у поставщика контрольные образцы и сравнивать их при поступлении каждой партии.
Q10: Определяется ли «износостойкость» декоративной бумаги самой бумагой?
A10: Не только. Декоративная бумага может обеспечивать состав поверхностного слоя с износостойкими материалами (например, оксидом алюминия), но окончательная износостойкость поверхности формируется только после прессования и отверждения и зависит от плотности сшивки смолы, равномерности распределения износостойких материалов и от того, обеспечил ли процесс прессования полное растекание и отверждение смолы.
Поэтому износостойкость следует оценивать по результатам испытаний на истирание готовой меламиновой панели после прессования. Одна и та же декоративная бумага может давать разную износостойкость готового продукта при разных субстратах и разных условиях прессования.
Резюме: на что обращать внимание в первую очередь при закупке декоративной бумаги
Меламиновая декоративная бумага — это «полуфабрикат». Её конечные характеристики определяются совместно проектированием базовой бумаги и рецептуры смолы, контролем процесса пропитки и сушки, соблюдением условий хранения и соответствием стадии прессования. Решение о закупке не должно основываться только на декоре и цене за единицу; следует также подтвердить:
-
измеренные значения и равномерность содержания смолы, содержания летучих веществ и степени предварительного отверждения;
-
предоставляет ли поставщик контрольные образцы и данные испытаний по партиям;
-
подходящий тип субстрата и рекомендуемое окно прессования для данной декоративной бумаги;
-
экологический протокол испытаний готовой меламиновой панели (а не только данные декоративной бумаги).