 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
S1: Melamin dekoratif kağıt tam olarak nedir? "Melamin kaplı paneller" ile ilişkisi nedir?
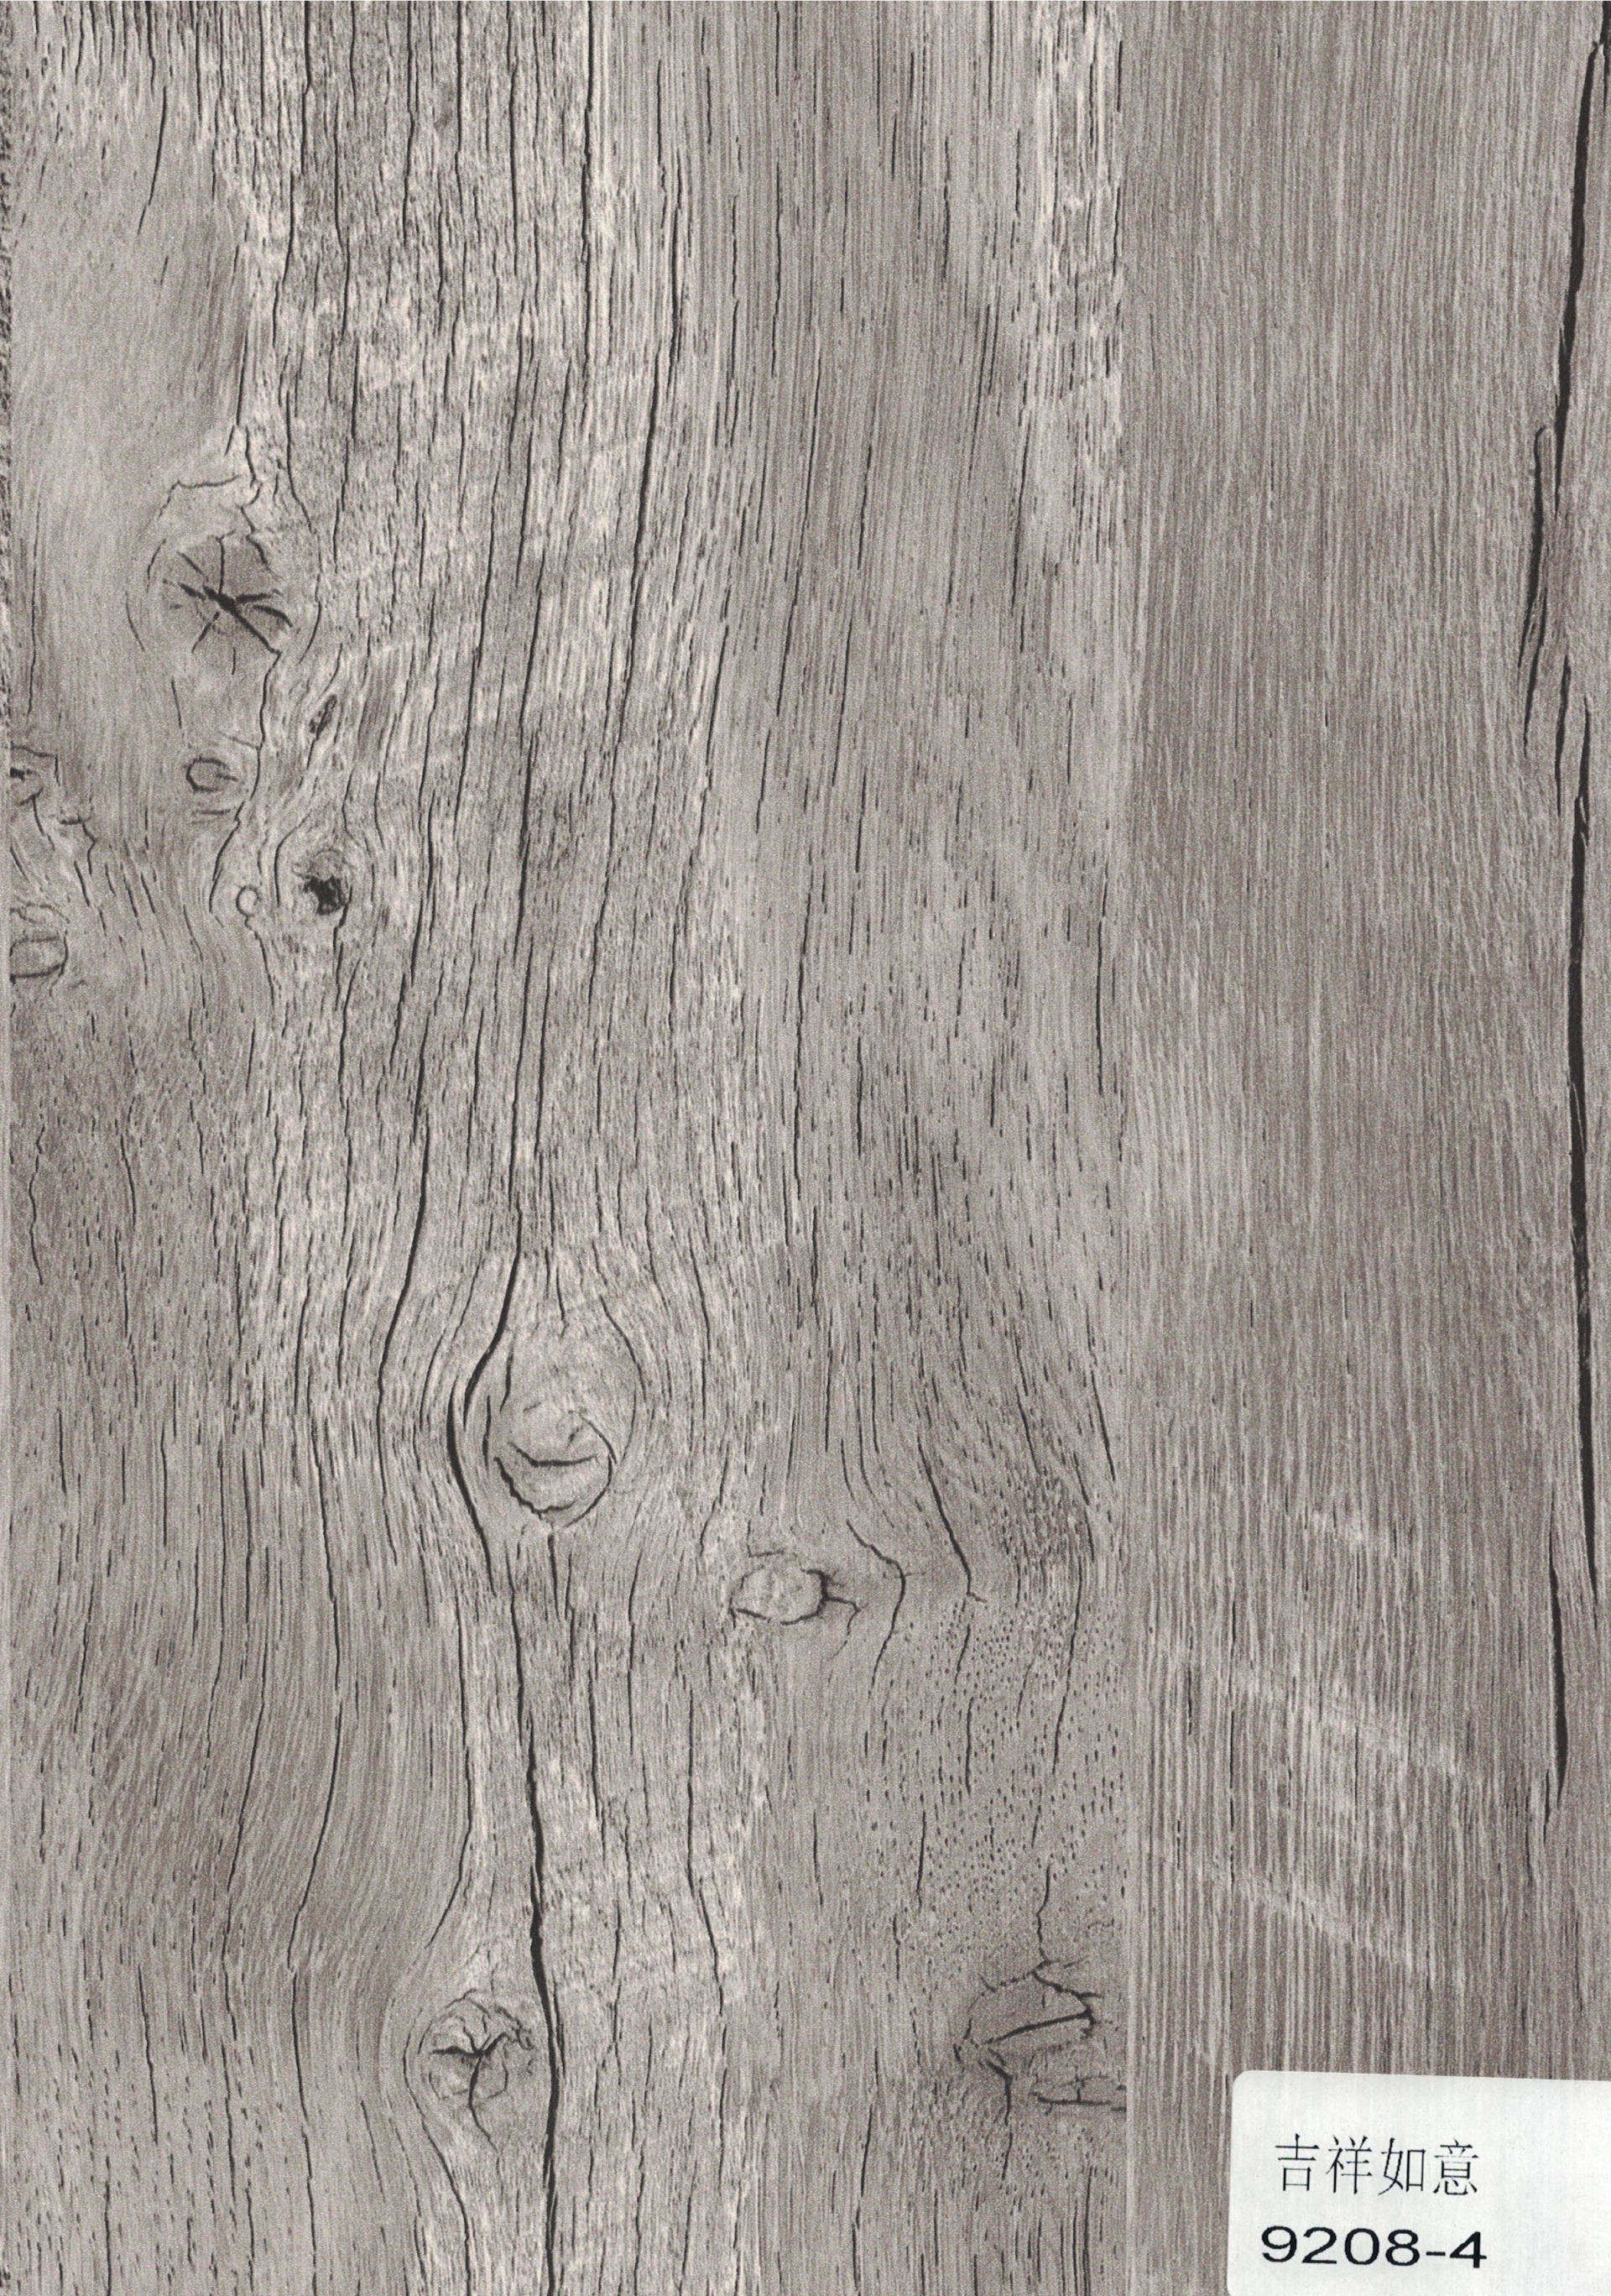
C1: Melamin dekoratif kağıt, teknik adıyla melamin emdirilmiş reçine film kağıdı, düz baz kağıdın veya baskılı dekoratif kağıdın melamin-formaldehit reçinesi (ve üre-formaldehit reçineleri vb.) ile emdirilip belirli bir dereceye kadar kurutulmasıyla elde edilen ve belirli bir reçine içeriği ile uçucu madde içeriğine sahip olan kağıttır. Isı ve basınç altında kendisine veya ahşap esaslı bir alt tabakaya yapışabilir.
Dekoratif kağıdın kendisi son ürün değil, ara bir malzemedir. Yüksek sıcaklık ve yüksek basınçlı presleme prosesiyle ahşap esaslı alt tabakaya (yonga levha, MDF, kontrplak vb.) sıkıca bağlanarak nihai kullanımdaki "melamin kaplı panel"i (piyasada boyasız levha veya ekolojik levha olarak da bilinir) oluşturur.
S2: Dekoratif kağıdın çevre sınıfı, bitmiş kaplı panelin çevre sınıfına eşit midir?
C2: Basitçe eşit tutulamaz. Bitmiş kaplı panelin formaldehit emisyonu iki kaynak tarafından birlikte belirlenir: alt tabakanın kendisinden kaynaklanan formaldehit emisyonu ve dekoratif kağıdın emdirme reçinesinde kalan serbest formaldehit. Dekoratif kağıt bunun yalnızca bir halkasıdır.
Yürürlükteki ulusal standart GB/T 39600—2021'e göre, iç mekân kullanımına yönelik ahşap esaslı levhalar ve ürünlerinin formaldehit emisyonu şu sınıflara ayrılır: E1 sınıfı (≤0,124 mg/m³), E0 sınıfı (≤0,050 mg/m³) ve ENF sınıfı (≤0,025 mg/m³). Dekoratif kağıdın kendisi düşük formaldehit içeriğine ulaşabilir, ancak bitmiş ürünün E0 veya ENF'ye ulaşıp ulaşmayacağı alt tabaka + dekoratif kağıt + presleme prosesi kombinasyonunun sonucuna bağlıdır. Satın alma sırasında yalnızca dekoratif kağıdın veri sayfası değil, bitmiş kaplı panelin test raporu istenmelidir.
S3: Dekoratif kağıt satın alırken hangi teknik göstergeler doğrulanmalıdır?
C3: Üç temel gösterge vardır: reçine içeriği (emdirme miktarı), uçucu madde içeriği ve ön kürlenme derecesi.
Reçine içeriği kağıttaki reçine miktarını yansıtır ve presleme sonrası yüzey yoğunluğunu, aşınma direncini ve yapışmayı doğrudan etkiler. Endüstriyel satın alma gereksinimlerinde yaygın aralık, belirtilen değerden ±%10 sapmadır.
Uçucu madde içeriği kurutma sonrası kağıtta kalan nem ve uçucu maddeleri yansıtır. Çok düşükse presleme sırasında reçine akışkanlığı yetersiz olur; çok yüksekse panel yüzeyinde su izleri veya kabarcıklar oluşabilir. Yaygın kontrol aralığı %5–%9'dur.
Ön kürlenme derecesi emdirme ve kurutma aşamasında hâlihazırda gerçekleşen kürlenme derecesini yansıtır. Çok düşükse presleme sırasında reçine aşırı akar; çok yüksekse akışkanlık yetersiz olur ve yüzey düzlüğü etkilenir. Yaygın aralık %10–%70'tir.
Bu üç gösterge aynı parti ve aynı genişlik içinde homojen olmalıdır; aksi hâlde presleme sonrası bölgesel kusurlar ortaya çıkabilir.
S4: Presleme sonrası "kuru çiçekler" (opak beyaz lekeler) nedir, nedeni nedir?
C4: "Kuru çiçekler" kaplı panel yüzeyinde görülen opak beyaz lekelerdir. Temel neden, tutkalın (reçinenin) akışkanlığının veya akış süresinin yetersiz olmasıdır; bu nedenle reçine bölgesel olarak tam yayılmaz ve alt tabaka yüzeyindeki mikro gözenekleri dolduramaz, kürlenme sonrası beyaz lekeler oluşur.
Yaygın tetikleyiciler: düşük reçine içeriği veya dengesiz dağılım, akışkanlığı azaltan yüksek ön kürlenme derecesi ve reçinenin yeterince akmasını engelleyen yetersiz presleme sıcaklığı veya basıncı. Bu, alt tabakanın veya kağıdın tek başına sorunu değildir; emdirme prosesi ve presleme parametreleri olmak üzere her iki uçtan aynı anda incelenmelidir.
S5: Kaplı panel yüzeyindeki çatlaklar (çatlama) ile dekoratif kağıt arasında nasıl bir ilişki vardır?
C5: Çatlama genellikle panel yüzeyinde ince çatlaklar olarak görülür. Birden fazla nedeni vardır, ancak dekoratif kağıtla ilgili faktörler başlıca şunlardır: çok düşük reçine içeriği, kaplama katmanının mukavemetinin yetersiz olmasına ve soyulma mukavemetinin düşmesine yol açar; çok yüksek ön kürlenme derecesi veya çok uzun depolama süresi ise reçinenin akış ve düzleşme performansını azaltır.
Ayrıca aşırı yüksek presleme sıcaklığı veya kalıp yüzeyindeki dengesiz sıcaklık da çatlamayı tetikleyebilir. Bu nedenle çatlama, dekoratif kağıt göstergeleri, alt tabaka durumu ve presleme prosesinin ortak etkisinin sonucu olarak değerlendirilmeli ve tek bir malzemeye atfedilmemelidir.
S6: Dekoratif kağıt nasıl depolanmalıdır? Yanlış depolamanın sonuçları nelerdir?
C6: Emdirilmiş ve kurutulmuş reçine film kağıdı higroskopiktir; yanlış depolama kullanımı doğrudan etkiler. Endüstri uygulamasında önerilen depolama koşulları: sıcaklık 20 °C–25 °C, bağıl nem %55–%65 ve ambalaj kapalı kalmalıdır.
Depolama nemi çok yüksekse reçine film kağıdı nem emer, kağıt tabakaları birbirine yapışır ve normal şekilde açılamaz; aynı zamanda uçucu madde içeriği değişir ve presleme sırasında kabarcık, delaminasyon veya eşit olmayan parlaklık oluşabilir. Kısmen kullanılmış her rulo derhal yeniden kapatılmalı ve sabit sıcaklık ve nemli depoya geri götürülmelidir.
S7: Dekoratif kağıt "ne kadar kalın o kadar iyi" mi yoksa "ne kadar çok reçine o kadar iyi" mi?
C7: Hiçbiri mutlak bir ölçüt değildir. Dekoratif kağıdın performansı baz kağıdın gramajı, reçine içeriği, reçine tipi ve kürlenme kalitesinin genel uyumuna bağlıdır; tek bir göstergenin maksimize edilmesine değil.
Reçine içeriği çok yüksekse yüzey yoğunluğu iyileşebilir, ancak reçine akışkanlığının kontrolü zorlaşır ve presleme sırasında reçine taşması riski artar; çok düşükse yüzey gözenekliliği artar, aşınma direnci ve yapışma azalır. Baz kağıdın gramajı da hedef yüzey etkisiyle eşleşmelidir; çok kalın baz kağıt ince alt tabakalarda ek gerilme yaratabilir. Makul yaklaşım, son kullanıma (mobilya yüzeyleri, zeminler, kapı panelleri vb.) ve alt tabaka tipine göre o partinin tasarım gösterge aralığını tedarikçiyle teyit etmektir; tek bir değeri maksimize etmeye çalışmak değil.
S8: Presleme sıcaklığı ve basıncı için birleşik standartlar var mıdır? Neden farklı tedarikçiler farklı parametreler verir?
C8: Tüm endüstri için birleşik sabit parametreler yoktur. Presleme sıcaklığı, basıncı ve süresi alt tabakanın tipi ve kalınlığına, dekoratif kağıdın reçine sistemine ve ön kürlenme derecesine ve hedef yüzey etkisine (yüksek parlaklık, mat, senkronize doku vb.) bağlıdır.
Yayımlanmış proses belgelerinde geniş bir aralık görülür: presleme sıcaklığı 120 °C'den 200 °C'nin üzerine, basınç 1,2 MPa'dan 13 MPa'ya ve süre birkaç saniyeden birkaç dakikaya kadar; bunlar farklı ürün sistemleri ve ekipman koşullarına karşılık gelir. Bu nedenle tedarikçinin verdiği parametreler, kendi özel alt tabaka, ekipman ve dekoratif kağıt partisi koşullarındaki önerilen değerler olarak değerlendirilmelidir. İlk kullanımda gerçek etki deneme preslemesiyle doğrulanmalı ve farklı alt tabakalara veya farklı dekoratif kağıt partilerine doğrudan uygulanmamalıdır.
S9: Bir dekoratif kağıt partisinin kalite kararlılığı nasıl değerlendirilir?
C9: Tedarikçinin sağladığı reçine içeriği, uçucu madde içeriği ve ön kürlenme derecesi test verilerini kontrol etmenin yanı sıra, partiler arası tutarlılık tek bir partinin mutlak değerinden daha fazla dikkate değerdir.
Aynı dekor ve aynı parti içinde yukarıdaki üç göstergenin dalgalanma aralığı mümkün olduğunca küçük olmalıdır; farklı partiler arasında reçine sistemi ve baz kağıt kaynağının değişip değişmediği doğrulanmalıdır. Görünüm açısından renk farkı, lekeler, kör noktalar ve baskı registrasyon hataları dikkate alınmalıdır — grup standardı renk farkının "belirgin olmamasını" ve lekelerin "izin verilmemesini" şart koşar. Çok partili kullanım gerektiren projelerde (örneğin büyük ölçekli özel mobilya siparişleri), tedarikçiden saklama numuneleri talep edilmesi ve her parti geldiğinde karşılaştırılması önerilir.
S10: Dekoratif kağıdın "aşınma direnci" kağıdın kendisi tarafından mı belirlenir?
C10: Tamamen değil. Dekoratif kağıt, aşınmaya dayanıklı malzemeler (alüminyum oksit gibi) içeren bir yüzey katmanı formülasyonu sağlayabilir, ancak nihai yüzey aşınma direnci yalnızca presleme ve kürlenmeden sonra oluşur ve reçinenin çapraz bağlanma yoğunluğuna, aşınmaya dayanıklı malzemelerin dağılım homojenliğine ve presleme prosesinin reçinenin tamamen akmasını ve kürlenmesini sağlayıp sağlamadığına bağlıdır.
Bu nedenle aşınma direnci, presleme sonrası bitmiş kaplı panelin aşınma testi sonuçlarına göre değerlendirilmelidir. Aynı dekoratif kağıt, farklı alt tabakalar ve farklı presleme koşullarında bitmiş üründe farklı aşınma direnci gösterebilir.
Özet: Dekoratif kağıt satın alırken en çok nelere dikkat edilmeli
Melamin dekoratif kağıt bir "yarı mamul"dür. Nihai performansı baz kağıt ve reçine formülasyonunun tasarımı, emdirme ve kurutma prosesinin kontrolü, depolama koşullarının sürdürülmesi ve presleme aşamasıyla uyum tarafından birlikte belirlenir. Satın alma kararı yalnızca dekor ve birim fiyata dayanmamalı, aynı zamanda şunlar doğrulanmalıdır:
-
reçine içeriği, uçucu madde içeriği ve ön kürlenme derecesinin ölçülen değerleri ve homojenliği;
-
tedarikçinin parti bazında saklama numunesi ve test verisi sağlayıp sağlamadığı;
-
o dekoratif kağıt için uygun alt tabaka tipi ve önerilen presleme penceresi;
-
bitmiş kaplı panelin çevresel test raporu (yalnızca dekoratif kağıt verisi değil).