中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. PVC 발포판의 기본 개념
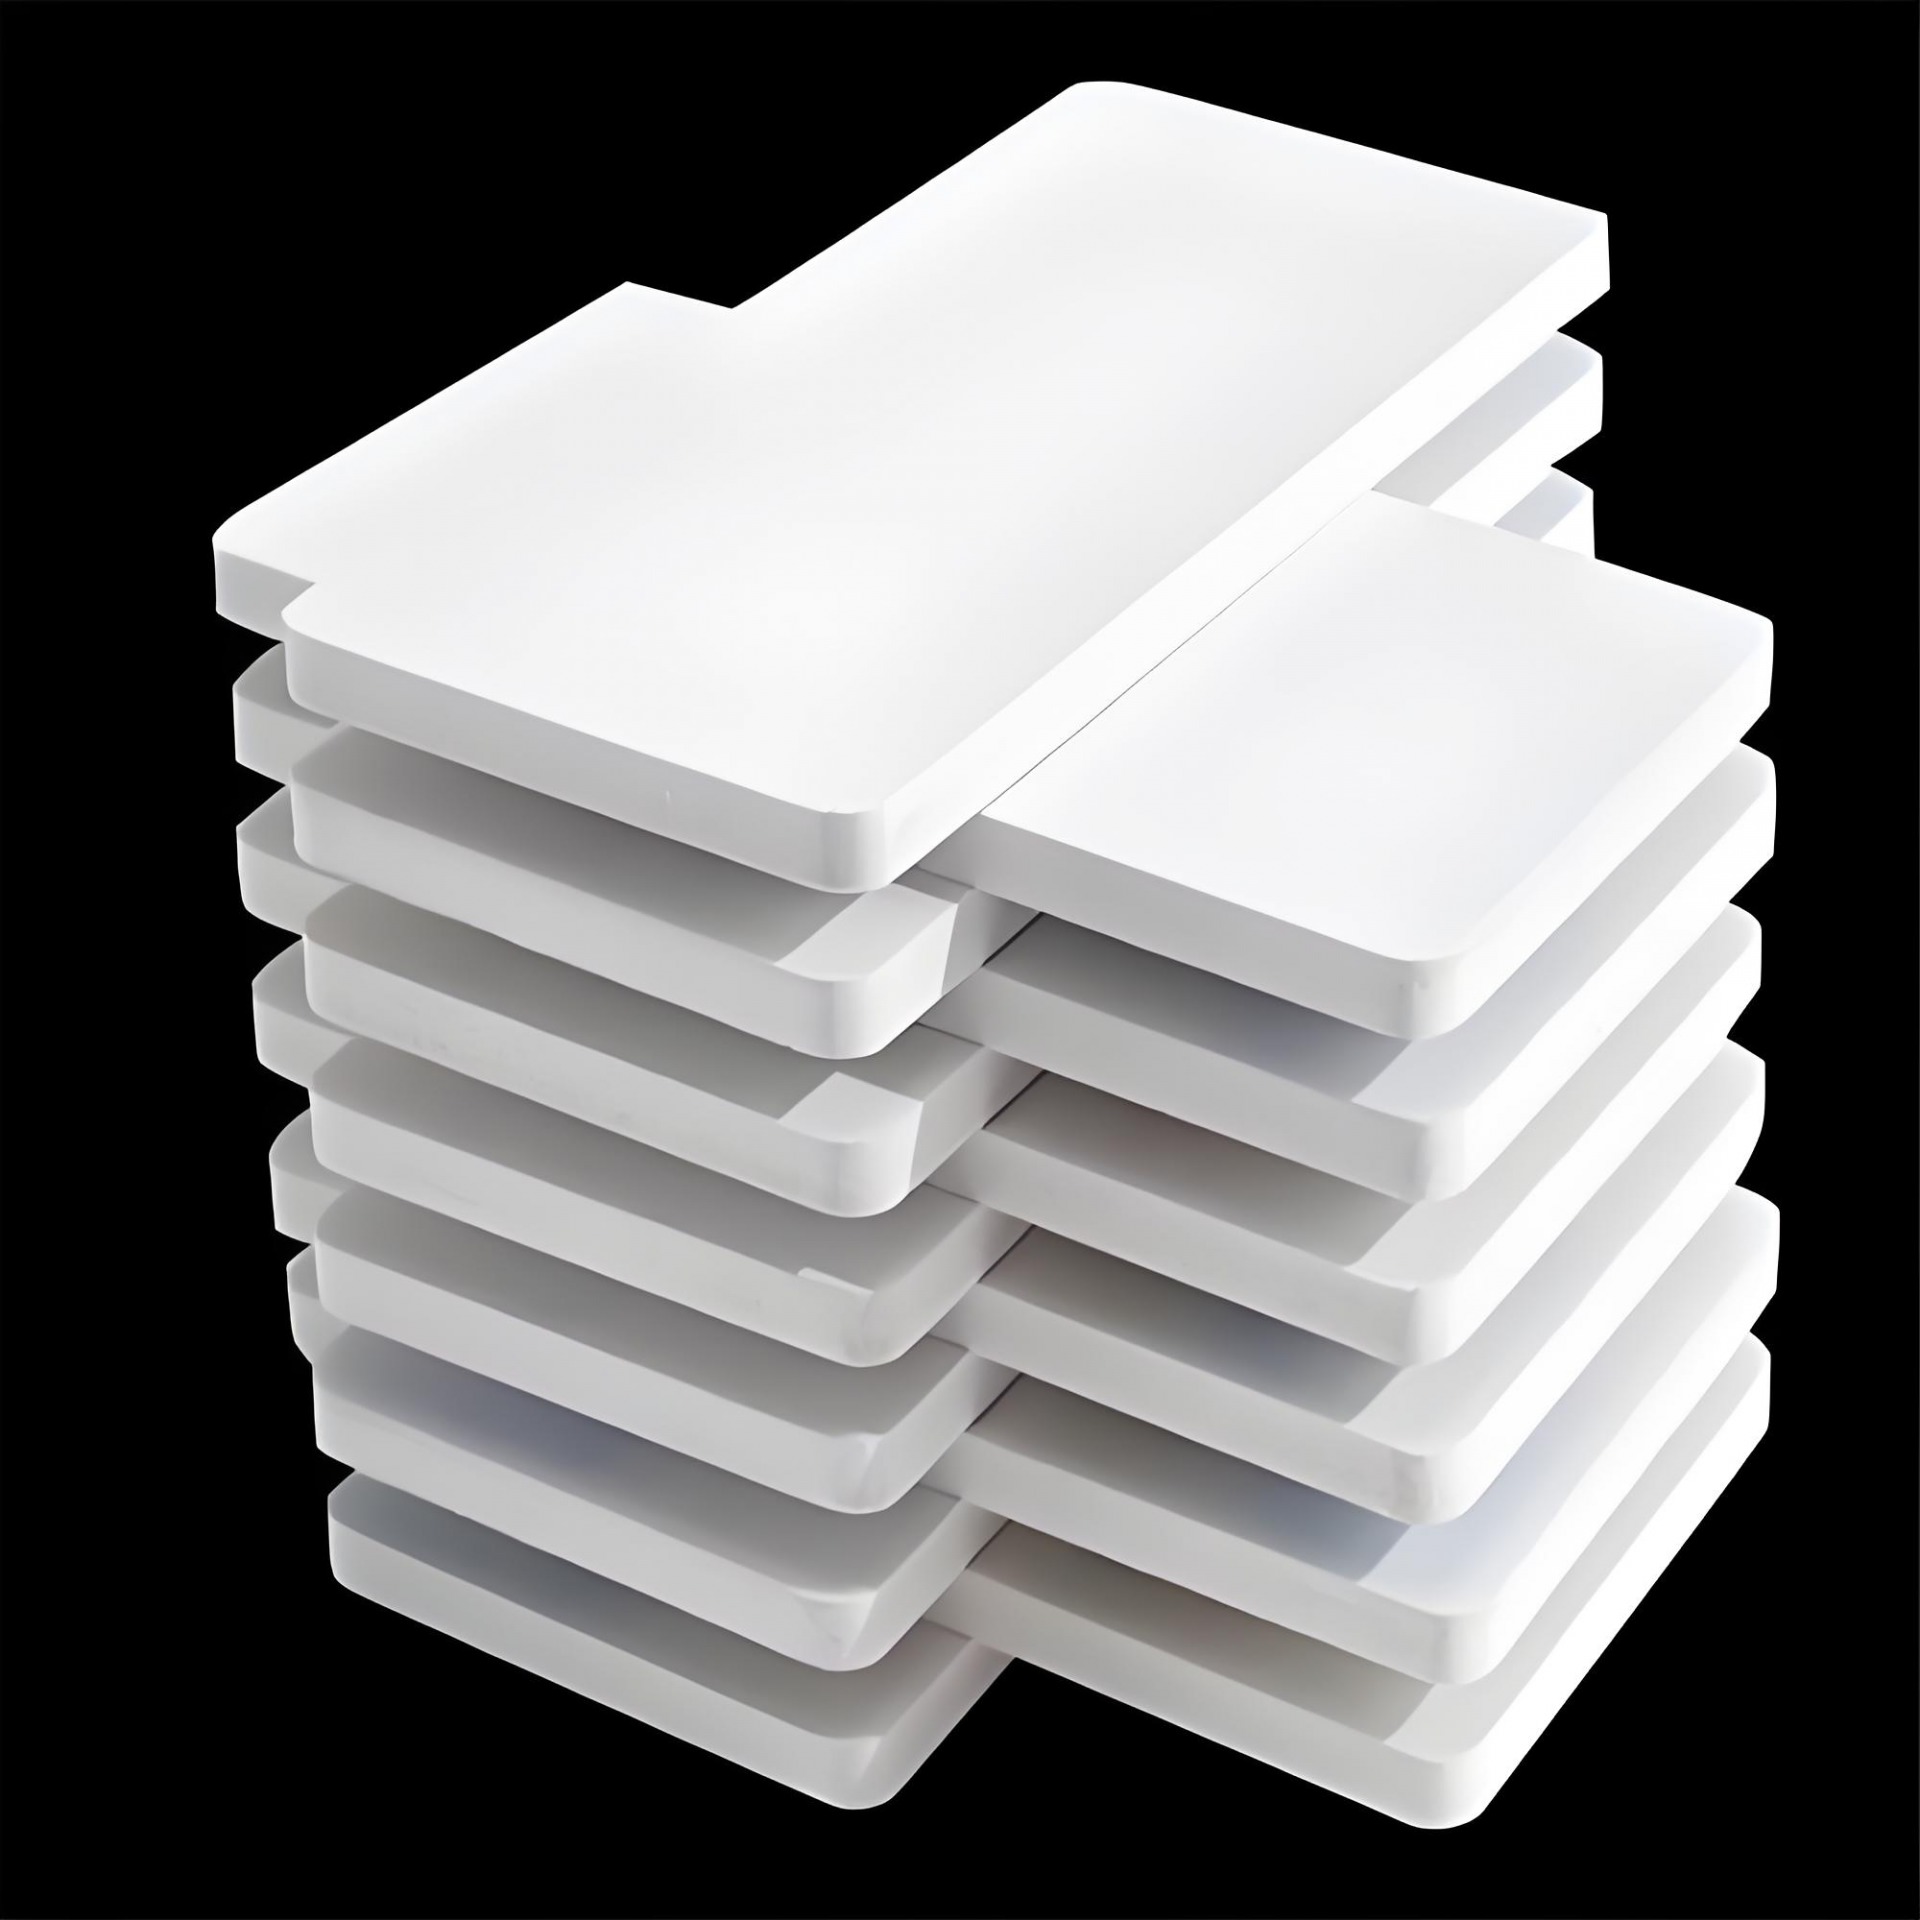
PVC 발포판(Polyvinyl Chloride Foam Board)은 슈나이더 보드(Schneider Board) 또는 앤디 보드(Andy Board)라고도 하며, 폴리염화비닐(PVC) 수지를 주원료로 하고 발포제, 안정제, 가공조제 등을 첨가하여 압출 또는 압축 성형 공정으로 제조된, 내부가 미세 기공 발포 구조인 신형 경량 판재입니다.
그 본질은 PVC 소재의 경량화입니다. 발포 기술을 통해 PVC의 밀도를 1.4 g/cm³(실심)에서 0.4–0.8 g/cm³(발포)로 낮추면서도 PVC 고유의 방수, 방부, 난연 등 우수한 성능을 유지하고, 판재에 우수한 단열, 방음, 완충 성능을 부여합니다.
산업 위상: PVC 발포판은 “플라스틱으로 목재를 대체하고, 플라스틱으로 알루미늄을 대체한다”는 이념의 가장 성공적인 실천 중 하나입니다. 목재의 가공성과 플라스틱의 내구성을 동시에 갖추어 광고 전시, 건축 장식, 가구 제조, 교통 운송 등 분야에서 널리 사용됩니다. 중국 플라스틱 가공공업협회 통계에 따르면 2025년 중국 PVC 발포판 연간 생산량은 200만 톤을 돌파하여 세계 최대 PVC 발포판 생산국이자 소비국이 되었습니다.
II. PVC 발포판의 발포 원리와 분류
2.1 발포 원리
PVC 발포판의 핵심 기술은 화학 발포 또는 물리 발포 과정에서 PVC 기재 내에 균일하고 미세한 폐쇄 기공 또는 개방 기공 구조를 형성하는 것입니다.
화학 발포법(주류 공정):
화학 발포제(예: 아조디카본아미드(AC 발포제), 중탄산나트륨 등)는 PVC 용융 온도 구간(약 170–200℃)에서 열분해되어 질소(N₂), 이산화탄소(CO₂) 및 소량의 일산화탄소(CO) 등 기체를 방출합니다.
AC 발포제 분해 반응(190–210℃):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + 고체 잔류물
분해로 생성된 기체는 PVC 용융체 내에서 무수한 미세 기포핵을 형성하고, 기포핵은 용융체 압력과 온도의 공동 작용으로 성장·안정화되며, 최종적으로 판재가 냉각·정형된 후 기포 구조가 내부에 “동결”되어 발포판이 됩니다.
물리 발포법(고급 공정):
고압 하에서 불활성 기체(질소, 이산화탄소) 또는 저비점 액체(부탄, 펜탄)를 PVC 용융체에 주입하고, 급속 감압 또는 승온으로 기체를 과포화 석출시켜 미세 기공 구조를 형성합니다. 물리 발포법은 기포 크기가 더 작고 균일하며(기공경 50–200μm), 설비 투자와 공정 제어 난도가 높아 주로 고급 미세 발포 제품에 사용됩니다.
2.2 PVC 발포판의 분류
발포 구조와 생산 공정에 따라 PVC 발포판은 주로 다음 세 가지로 나뉩니다:
| 유형 | 발포 구조 특징 | 표면 상태 | 생산 공정 | 밀도 범위(g/cm³) | 주요 응용 |
|---|---|---|---|---|---|
| 자유 발포판(Free Foam Board) | 심층과 표층 모두 발포 구조, 밀도가 표면에서 내부까지 균일 | 표면이 미세한 샌딩 또는 피혁 무늬 | 자유 발포 공정(다이 출구에서 직접 발포 팽창) | 0.4–0.7 | 광고 전시판, 조각, 스크린 인쇄, 잉크젯 |
| 스킨 발포판(Celuka Foam Board) | 심층 발포, 표층 치밀(스킨층 두께 0.2–0.5mm) | 표면이 매끄럽고 치밀, 실심 PVC 판과 유사 | 스킨 발포 공정(다이 출구에서 냉각 정형, 표면 동결, 심층 발포 팽창) | 0.5–0.8 | 주방·욕실 캐비닛판, 가구판, 건축 거푸집 |
| 공압출 발포판(Co-extruded Foam Board) | 다층 복합 구조(표층은 미발포 PVC 또는 개질층, 심층은 발포층) | 표면에 다양한 재질 효과(고광, 무광, 목무늬 등) 설계 가능 | 공압출 공정(이축 압출기로 서로 다른 배합 동시 압출) | 0.6–0.9 | 고급 장식판, 옥외 건축, 차량·선박 내장 |
자유 발포와 스킨 발포의 공정 차이(핵심):
자유 발포판은 다이에서 압출된 후 바로 개방 발포 구역으로 들어가며, 용융체가 구속 없이 자유롭게 팽창하고 표면이 공기와 접촉하여 얇고 약간 치밀한 표피를 형성합니다. 강제 냉각이 없어 발포 배율이 더 높고 밀도가 낮지만 표면 경도는 상대적으로 낮습니다.
스킨 발포판은 다이에서 압출된 후 즉시 정형 다이(냉각 슬리브)를 통과합니다. 금속 슬리브 내벽이 판재 표면을 강제 냉각시켜 표면 PVC 용융체가 빠르게 동결되어 고밀도 “스킨층”을 형성하고, 심층은 여전히 고온 용융 상태로 계속 발포 팽창하여 정형 다이 내강을 채웁니다. 최종적으로 “겉은 단단하고 속은 가벼운” 샌드위치 구조가 형성됩니다. 표면은 실심판처럼 치밀하고, 심부는 스펀지처럼 가볍습니다.
스킨 발포판의 스킨층 두께는 일반적으로 0.2–0.5mm(면당)이며, 경도(쇼어 D)는 70–78로 자유 발포판의 55–65보다 현저히 높습니다.
III. PVC 발포판의 배합 시스템
3.1 핵심 원료 구성
| 성분 | 일반 첨가량(부) | 기능 | 기술 요구 |
|---|---|---|---|
| PVC 수지(SG-5/SG-7/SG-8) | 100 | 기재 수지, 판재 기본 성능 결정 | K값 65–68(중합도 1000–1200), 현탁법 다공성 수지 |
| 발포제(AC/중탄산나트륨) | 0.5–2.0 | 분해로 기체 발생, 미세 기공 구조 형성 | 분해 온도가 PVC 가공 온도와 일치(190–210℃), 입경 ≤5μm |
| 안정제(칼슘-아연 복합/유기주석) | 2.0–4.0 | 고온 가공 중 PVC 분해·변색 방지 | 열안정 시간 ≥60분(200℃), 무연 환경 |
| 가공조제(ACR 개질제) | 1.0–3.0 | 용융체 강도·신율 향상, 기포 구조 안정화 | 아크릴레이트 공중합체, 가소화·용융 균일성 촉진 |
| 발포 조절제(예: K-400) | 3.0–6.0 | 용융체 점탄성 조절, 기공 크기·균일성 제어 | 고분자량 아크릴레이트 공중합체, 용융체 강도 증가 |
| 윤활제(스테아르산/파라핀/PE 왁스) | 0.5–1.5 | 내·외 마찰 감소, 가공 유동성 개선, 이형 보조 | 내외 윤활 균형, 석출 방지 |
| 충전제(경질 탄산칼슘/활석) | 5–30(제품 요구에 따름) | 원가 절감, 강성 향상, 치수 안정성 개선 | 입경 ≤2μm, 표면 활성 처리 |
| 착색제/이산화티타늄(TiO₂) | 0–5 | 판재 색상 부여, 은폐력 증가(백색판) | 내열 ≥230℃, 이행·퇴색 없음 |
3.2 핵심 조제의 기술 분석
(1) 발포 조절제 — 기공 품질의 결정적 요인
발포 조절제(일반적으로 고분자량 아크릴레이트 공중합체)는 PVC 발포판 배합에서 가장 중요한 조제 중 하나이며, 핵심 작용은 PVC 용융체의 강도와 탄성을 높여 기포가 성장 과정에서 파열·합체되지 않고 최종적으로 미세·균일·독립적인 폐쇄 기공 구조를 형성하도록 하는 것입니다.
작용 메커니즘:
조절제 분자가 PVC 대분자 사슬 사이에 감겨 물리적 가교점을 형성하여 용융체 장력을 현저히 증가시킵니다.
발포제가 분해되어 기체가 발생하는 순간, 높은 용융체 강도가 기포를 미세 크기(50–200μm)로 “고정”합니다.
조절제 첨가량 부족 → 기공 조대·합체·파열 → 판재 밀도 불균일, 강도 저하, 표면 거침
조절제 첨가량 과다 → 용융체 강도 과대 → 발포 곤란, 발포 배율 부족, 밀도 높음
(2) 발포제의 매칭 선택
| 발포제 유형 | 분해 온도(℃) | 가스 발생량(ml/g) | 적용 제품 | 특징 |
|---|---|---|---|---|
| AC 발포제(아조디카본아미드) | 190–210 | 220–250 | 범용 PVC 발포판 | 가스 발생량 많고 가성비 우수, 분해 온도 높아 조발포제(산화아연)와 병용하여 185℃로 낮춤 |
| 중탄산나트륨(베이킹소다) | 150–180 | 150–200 | 저온 가공 제품 | 분해 온도 낮고 친환경적, 가스 발생량 적음 |
| 복합 발포제 | 160–190 | 200–230 | 스킨 발포판 | AC+중탄산나트륨+조발포제 복합, 단계별 발포, 기공 구조 최적화 |
IV. PVC 발포판의 생산 공정
4.1 공정 흐름도
원료 계량 → 고속 혼합 → 냉각 혼합 → 압출 가소화 → 다이 성형 → 발포 팽창
  → 냉각 정형 → 인취 절단 → 샌딩 평활 → 라미네이팅/포장 → 완제품
4.2 각 공정 기술 포인트
1단계: 고속 혼합
PVC 수지, 안정제, 발포제, 윤활제 등 모든 분말 및 액상 조제를 배합에 따라 정밀 계량한 후 고속 혼합기(열혼합기)에 투입하여 교반 혼합합니다. 열혼합기 회전수는 일반적으로 1000–1500 rpm이며, 마찰열(전기 가열이 아님)에 의해物料 온도를 110–125℃로 상승시킵니다.
혼합 종점 판단:物料 온도가 설정값(보통 115–120℃)에 도달하고,物料가蓬松 분말状, 덩어리 없음, 색상 균일
핵심 제어: 발포제는 열혼합 단계에서 조기 분해되지 않아야 하므로 열혼합 온도는 발포제 분해 온도(≥185℃)보다 최소 60℃ 여유를 두고 제어
2단계: 냉각 혼합
열혼합 후物料 온도가 너무 높으므로(110–120℃) 즉시 냉각 혼합기(저속 교반, 재킷 냉각수)로 옮겨 40–50℃로 냉각한 후 배출합니다. 냉각 혼합 목적:
고온物料가 저장 사일로에서 덩어리지거나 발포제가 조기 분해되는 것 방지
각 조제가 PVC 수지 입자 표면에 충분히 흡착되어 분산 균일성 향상
3단계: 압출 가소화
냉각된 건조 블렌드를 원추형 이축 압출기로 가소화합니다. 원추형 이축 압출기는 PVC 발포판 생산의 주류 설비이며 장점은:
이축의 강제 이송과 전단 작용으로 가소화 효율 높음
원추형 설계로 압축비 조절 가능, 다양한 배합에 적응
체류 시간 분포 좁아 국부 과열 분해 방지
압출기 각 구간 온도 설정(일반값):
| 구간 | 온도 범위 | 기능 |
|---|---|---|
| 공급부(1구) | 160–175℃ | 物料 예열, 가소화 시작 |
| 압축부(2구) | 175–185℃ | 주 가소화, PVC 용융 |
| 균화부(3구) | 180–190℃ | 용융체 균화, 발포제 분해점에 근접 |
| 연결부(4구) | 185–195℃ | 전이 구간, 용융체 온도 유지 |
| 다이(플랜지/금형) | 190–205℃ | 다이 출구에서 발포제 분해·발포 시작 |
4단계: 다이 성형과 발포
압출기에서 가소화된 PVC 용융체는 옷걸이형(T형) 다이로 들어가 균일한 시트状 유동장으로 분배됩니다.
자유 발포판: 용융체가 다이에서 압출된 후 바로 개방 발포 구역으로 들어가 상압에서 발포 팽창합니다. 발포 배율은 용융체 강도, 발포제 분해 속도, 냉각 속도에 의해 제어됩니다. 일반 발포 배율 1.8–3.0배.
스킨 발포판: 용융체가 다이에서 압출된 후 즉시 정형 다이(냉각 슬리브)로 들어가며, 정형 다이 내벽 온도는 20–40℃로 제어됩니다. 용융체 표면이 냉벽에 접촉하면 빠르게 응고되어 치밀한 스킨층(두께 약 0.3mm)을 형성하고, 심층은 여전히 고온 용융 상태로 계속 발포 팽창하여 정형 다이 내강을 채웁니다. 일반 발포 배율 1.5–2.5배.
5단계: 냉각 정형
발포 팽창된 판재는 진공 정형 수조(또는 수냉 롤러군)를 통해 냉각되어 판재 온도를 160–190℃에서 30–50℃로 낮추어 발포 구조를 정형합니다. 진공 정형 수조는 부압 흡착 작용으로 판재를 정형 다이 내벽에 밀착시켜 판재 치수 정밀도(두께 공차 ±0.2mm)와 표면 평탄도를 보장합니다.
6단계: 인취와 절단
냉각 정형된 판재는 크롤러 인취기로 균속 인취(인취 속도 1–5 m/min, 판 두께와 발포 배율에 따라 조정)되며, 인라인 절단기(왕복 톱 또는 원형 톱)로 설정 길이(표준 2440mm)로 절단하거나 롤상(박판)으로 권취합니다.
7단계: 샌딩(표면 처리)
스킨 발포판은 정형 다이를 나온 후 표면에 치밀한 스킨층이 형성되었지만 미세한 융착 흔적이나 윤곽 파형이 있을 수 있습니다. 광폭 샌딩기로 샌딩 처리합니다:
조사(80–120방): 표면의 경미한 결함과 두께 불균일 제거
정사(180–240방): 매끄럽고 평탄한 표면(Ra ≤3.2μm) 확보, 후속 라미네이팅 또는 스프레이 코팅의 부착력 보장
8단계: 라미네이팅과 포장
보호 필름(PE 보호 필름, 두께 30–50μm) 부착, 운송 및 가공 중 판면 긁힘 방지
표준 치수로 절단, 포장(보통 20–50장/포장, 포장 밴드로 고정)
제품 규격, 색상, 배치 번호 등标识
V. PVC 발포판의 핵심 기술 지표
5.1 밀도와 발포 배율
밀도는 PVC 발포판의 가장 핵심적인 성능 지표이며, 판재의 경량화 정도, 역학 강도, 원가와 직접 관련됩니다.
| 밀도 등급 | 밀도 범위(g/cm³) | 발포 배율(실심 PVC 1.4 g/cm³ 기준) | 대표 제품 |
|---|---|---|---|
| 초경량 | 0.30–0.45 | 3.1–4.7배 | 광고 전시판, 모형 제작 |
| 경량 | 0.45–0.60 | 2.3–3.1배 | 실내 장식판, 가구 배판 |
| 표준 | 0.60–0.75 | 1.9–2.3배 | 주방·욕실 캐비닛판, 가구판 |
| 고밀도 | 0.75–0.90 | 1.6–1.9배 | 건축 거푸집, 차량·선박 내장, 고강도 가구 |
검출 방법: GB/T 6343에 따라 겉보기 밀도 측정(중량법). 판재 대각선 방향 5점에서 50×50mm 시편을 채취하여 질량과 부피를 측정하고 평균값을 구하며, 밀도 편차 ≤±5%.
5.2 역학 성능
| 성능 지표 | 단위 | 자유 발포판(밀도 0.5–0.6) | 스킨 발포판(밀도 0.6–0.7) | 검출 기준 |
|---|---|---|---|---|
| 굽힘 강도 | MPa | 8–15 | 18–28 | GB/T 9341 |
| 굽힘 탄성률 | MPa | 500–1000 | 1200–2000 | GB/T 9341 |
| 압축 강도(10% 변형) | MPa | 3–6 | 8–14 | GB/T 1041 |
| 충격 강도(샤르피, 노치) | kJ/m² | 5–10 | 10–18 | GB/T 1043 |
| 쇼어 경도(D) | — | 55–65(표면) | 70–78(스킨층) | GB/T 2411 |
스킨 발포판의 역학 성능 우위 원인: 치밀한 표층(스킨층)이 역학 성능의 주요 기여자입니다. 굽힘 하중에서 판재 상면은 압축 응력, 하면은 인장 응력을 받으며, 바로 이 위치에 스킨층이 존재합니다. 스킨층은 판재에 단단한 외피를 “입힌” 것과 같아 동일 밀도의 자유 발포판보다 굽힘 강도와 굽힘 탄성률이 50–100% 높습니다.
5.3 열적 성능
| 성능 지표 | 일반값 | 설명 |
|---|---|---|
| 열전도율 | 0.05–0.08 W/(m·K) | 목재(0.15–0.20)와 금속(>50)보다 훨씬 낮아 단열 성능 우수 |
| 열변형 온도(HDT, 1.82MPa) | 65–75℃ | 사용 온도 상한, 초과 시 연화 변형 시작 |
| 비카트 연화 온도(VST, A50) | 75–85℃ | 내열성重要 지표 |
| 선팽창 계수(-20℃~+60℃) | 4–6×10⁻⁵/℃ | 실목의 약 2–3배, 온도차 큰 환경에서 신축 이음 필요 |
5.4 연소 성능
PVC 소재 자체는 우수한 난연성(염소 함량 약 57%)을 가지며, 한계산소지수(LOI)는 45–50%에 달합니다. 즉 산소 농도 45% 이하 환경에서는 지속 연소가 불가능하여 목재(LOI≈20–25%)보다 훨씬 높습니다.
난연 등급:
난연제 미첨가 PVC 발포판은 B2급(가연)에 도달하지만 불꽃 제거 시 자기소화
인-질소계 난연제 첨가 후 B1급(난연)에 도달, 건축 장식재 방화 요구 충족
연소 생성물 주의: PVC 발포판은 화재 시 염화수소(HCl) 가스(백색, 자극성 냄새)를 발생시키므로 배연 환기 시스템이 필요합니다. 환기 없는 밀폐 소공간(옷방, 밀폐 창고)에는 사용하지 않는 것이 좋습니다. 권장 사용 장소는 상업 공간, 전시장, 사무실 등 환기 조건을 갖춘 구역입니다.
5.5 내화학성
PVC 발포판은 대부분의 산, 알칼리, 염 용액에 우수한 내식성을 가집니다:
| 화학 매체 | 내식성 등급 | 설명 |
|---|---|---|
| 염산(10%) | 우수 | 변화 없음 |
| 황산(20%) | 우수 | 약간 변색 |
| 수산화나트륨(10%) | 양호 | 표면 약간 백화 |
| 염화나트륨 용액 | 우수 | 변화 없음 |
| 휘발유/등유 | 보통 | 단기 접촉 가능, 장기 접촉 시 팽윤 |
| 아세톤/벤젠계 용제 | 불량 | 용해 또는 심한 팽윤, 접촉 금지 |
5.6 환경 및 위생 성능
중금속 함량(RoHS 지령): 칼슘-아연 안정제로 납염 안정제를 완전 대체하여 납(Pb), 카드뮴(Cd), 수은(Hg), 6가 크롬(Cr⁶⁺) 함량이 RoHS 한계값(1000/100/1000/1000 mg/kg) 미만
포름알데히드 방출량: PVC 발포판은 요소수지 접착제를 사용하지 않아 포름알데히드 방출량이 “검출되지 않음” 수준이며, 진정한 제로 포름알데히드 판재
VOCs 방출량: 우수 제품 TVOC 방출량 ≤100μg/m³(ISO 16000-6), 자극성 냄새 없음. 열등 제품에 잔류하는 염화비닐 단량체 또는 가소제 휘발물이 냄새를 유발할 수 있으므로 냄새 검사(30℃ 밀폐 24시간)로 평가 필요
VI. PVC 발포판의 표면 처리 기술
6.1 라미네이팅
열熔 접착제로 PVC 장식 필름(두께 0.1–0.3mm)을 발포판 표면에 접착합니다. 라미네이팅판은 다양한花色(목무늬, 석무늬, 직물무늬, 금속 질감 등)을 구현할 수 있어 표면 효과가 풍부합니다. 장식 필름의 PVC 재질은 기재와 동일한 PVC 계열이어서 열팽창 계수 매칭성이 좋아 기포와 박리가 쉽게 발생하지 않습니다. 실내 장식판, 가구 패널에 적합합니다.
기술 포인트: 라미네이팅 온도 120–150℃, 압력 0.3–0.6MPa, 속도 3–8m/min. 접착층 두께 0.03–0.05mm로 제어, 너무 얇으면 접착 불량, 너무 두꺼우면 접착제 넘침.
6.2 열전사
고온 승화 전사 필름(목무늬 또는 석무늬 인쇄)을 사용하여 180–220℃ 온도와 일정 압력에서 전사 필름의 패턴이 승화되어 판재 표면 코팅층에 침투하여 선명하고 내마모성 있는 무늬를 형성합니다. 열전사는 질감이 “침투”한 것이지 “덮은” 것이 아니어서 긁힘에 강하고 내후성이 라미네이팅보다 우수합니다. 광고판, 전시판, 실내 장식판에 적합합니다.
한계: 열전사의 색상 채도는 라미네이팅보다 떨어지며, 복잡한 질감(동기화 대화 등)은 구현할 수 없습니다.
6.3 스프레이/베이킹 도장
발포판 표면에 폴리우레탄(PU) 또는 자외선 경화(UV) 도료를 스프레이하고, 유동 평활, 건조 또는 UV 경화를 거쳐 고광/무광 코팅을 형성합니다. 표면 경도는 2H–3H(연필 경도)에 도달하고, 광택도는 10GU(무광)에서 95GU(고광)까지 조절 가능합니다. 고급 장식판, 주방 캐비닛 도어, 스피커 패널에 적합합니다.
공정 포인트: 스프레이 전 표면 전처리(먼지 제거 → 정전기 제거 → 프라이머 도포), 프라이머 건조 후 샌딩(400–600방 사포), 다시 topcoat 스프레이. UV 도료는 UV 경화로(파장 365nm, 에너지 ≥800mJ/cm²)에서 경화.
VII. PVC 발포판의 가공과 응용
7.1 가공 성능
PVC 발포판은 플라스틱의 가공성과 목재의 용이한 가공성을 겸비한 “만능 가공 재료”입니다:
| 가공 방식 | 적합성 | 공정 포인트 |
|---|---|---|
| 톱질 | 매우 우수 | 초경 합금 톱날(치수 60–80T), 회전수 3000–4000rpm, 이송 속도 3–5m/min. 고속도강(HSS) 톱날 사용 금지 |
| 조각 | 매우 우수 | CNC 조각기로 타공, 부조, 3D 조형 가능. 단날 또는 복날 나선 밀링 커터, 회전수 18000–24000rpm, 이송 1500–2500mm/min |
| 드릴링 | 양호 | 표준 트위스트 드릴(정점각 118°), 회전수 2000–3000rpm, 이송 0.1–0.2mm/rev. 드릴 날카롭게 유지, 과열로 판재 용융 방지 |
| 열굽힘 | 양호 | 열풍기(250–300℃)로 굽힘 부위 가열, 연화 후 굽힘 정형(최소 굽힘 반경 약 판 두께의 5–8배). 냉각 후 형상 유지 |
| 접착 | 양호 | PVC 전용 접착제(클로로프렌, PVC 용제 접착제(테트라하이드로퓨란계)) 사용, 일반 백乳胶 또는 502 접착제 사용 금지 |
| 표면 인쇄 | 양호 | 스크린 인쇄, UV 평판 인쇄에 적합, 특별 전처리 불필요(표면 청소) |
7.2 대표 응용 분야
| 응용 분야 | 구체적 용도 | 권장 제품 유형 | 선택 이유 |
|---|---|---|---|
| 광고 전시 | 전시판, 라이트박스 패널, 표지판, 상점 쇼윈도 | 자유 발포판(밀도 0.45–0.55) | 가볍고 설치 용이, 표면 평탄하여 UV/스크린 인쇄 적합, 저렴 |
| 가구 제조 | 주방 캐비닛판, 욕실 캐비닛판, 옷장 배판, 가구 도어 | 스킨 발포판(밀도 0.6–0.7) | 방수·방습, 표면 치밀, 라미네이팅/열전사 목무늬 가능, 가공 용이 |
| 건축 장식 | 실내 벽판, 천장, 칸막이, 문창 프레임 | 스킨 발포판(밀도 0.6–0.8) | 난연 B1급, 단열, 제로 포름알데히드, 시공 편리 |
| 교통 운송 | 기차/버스/선박 내장 벽판, 천장, 짐칸 | 스킨 발포판(고밀도 0.7–0.8) | 경량, 난연, 방음, 습기 resistant |
| 산업 방부 | 화학 공장 벽판, 실험대, 도금조 보호판 | 스킨 발포판(고밀도 0.7–0.8) | 우수한 내산·알칼리성, 녹슬지 않음 |
| 냉장 창고 단열 | 냉장고 내벽판, 냉장차 칸막이 | 자유 발포판(밀도 0.45–0.55) | 낮은 열전도율, 흡수 없음, 저온(-20℃)에서 취성 없음 |
| 포장 물류 | 재활용 컨테이너, 전자 부품 트레이 | 자유 발포판(밀도 0.4–0.5) | 경량, 방진, 재사용 가능, 흡습 없음 |
VIII. PVC 발포판의 일반적 품질 문제
8.1 표면 “핀홀”과 “마점”
현상: 판재 표면에 다량의 미세 오목(핀홀 직경 0.1–0.5mm) 또는 밀집된 미세 볼록점 발생.
원인:
핀홀: 발포제 분해로 생성된 기체가 판재 표면에서 용융체에 완전히 포위되지 못하고 표면에서 기포가 파열되어 오목 형성
마점: 가소화 불완전 PVC 입자(“피시아이”)가 표면에 잔류하거나 충전제 분산 불균일로 덩어리 형성
가공 온도 과고, 발포제 분해 과속, 기체 격렬 방출 제어 불능
발포 조절제 첨가량 부족, 용융체 강도가 기포 안정 유지 불가
해결 방안: 압출기 온도 구배 조정(다이 온도 5–10℃ 낮춤), 발포 조절제 증량(0.5–1.0부), 고속 혼합 시 분산 균일성 강화.
8.2 기공 조대 또는 불균일
현상: 판재 단면에 육안으로 보이는 기포, 직경 >1mm, 기공 크기 불균일, 밀도 분포 불균일.
원인:
발포제 분산 불균일(혼합 시간 부족 또는 혼합 온도 불균일)
용융체 온도 과고, 발포제 분해 과속, 기포핵 수 적고 크기 큼
용융체 강도 부족, 기포 합체·파열
발포제 입도 조대, 분해 생성 기포핵 수 적음
해결 방안: 열혼합 시간 연장(발포제가 PVC 입자 표면에 완전 분산), 미세 입도 발포제(≤5μm) 선택, 발포 조절제 증량, 가공 온도 적절히 낮춤.
8.3 판 두께 불균일/두께 편차 초과
현상: 동일 판재의 위치별 두께 차이 ±0.3mm 초과, 또는 종방향 두께 변동明显.
원인:
다이 간극 조정 부적절(다이 립 개구 불균일)
발포 배율 변동(압출량 또는 인취 속도 불안정)
정형 다이 냉각 불균일(수압 또는 수온 변동)
인취기 인취력 변동(크롤러 미끄러짐 또는 속도 불안정)
해결 방안: 정기적 다이 간극 교정(塞尺으로 각 점 간극 측정, 다이 립 볼트 조정), 정형 다이 냉각수 순환 시스템 점검, 마모된 인취 크롤러 교체, 압출기 회전수와 인취 속도 동기 제어 점검.
8.4 휨 변형
현상: 판재를 평면에 놓았을 때 네 모서리 들림 또는 중앙 융기, 평면도 초과.
원인:
판재 상하면 냉각 속도 불일치(한쪽 과냉, 다른 쪽 과열)
샌딩량 과다(단면 0.5mm 초과)로 판재 응력 균형 파괴
보관 시 평치 않음(수직 보관으로 자중 변형)
배합 중 내외 윤활제 비율 불균형, 판재 내부 잔류 응력 존재
해결 방안: 정형 수조 상하수 온도 일치(온도차 ≤5℃), 단면 샌딩량 ≤0.3mm, 완제품 판재는 반드시 평치 및 중량压载(각 더미 상부에 평탄 중판压载), 내외 윤활제 비율 최적화.
8.5 표면 긁힘/압흔
현상: 판재 표면에 뚜렷한 긁힘, 압흔 또는 롤러 자국.
원인:
인취 롤러 또는 정형 다이 표면에 이물질(경질 입자, 금속 부스러기)
냉각 정형 중 판재 표면 긁힘(정형 다이 내벽 버)
후공정 운반 중 판면 마찰
해결 방안: 인취 롤러와 정형 다이 정기 청소(매일 점검 청소), 정형 다이 내벽을 거울 광택도(Ra ≤0.8μm)로 연마, PE 보호 필름(두께 30–50μm) 부착으로 표면 보호.
IX. PVC 발포판의 기술 발전 트렌드
9.1 미세 발포 기술(Microcellular Foam)
초임계 유체 기술(CO₂ 또는 N₂를 물리 발포제로 사용)로 기공 직경 50μm 미만, 기공 밀도 10⁹개/cm³ 초과의 미세 발포 PVC 판을 제조합니다. 전통 화학 발포 대비 미세 발포 기술은 더 낮은 밀도(0.3g/cm³까지 가능), 더 높은 강도, 더 우수한 표면 품질을 구현할 수 있습니다. 현재 산업화 초기 단계이며, 주로 설비 투자 비용과 공정 제어 난도에 제한됩니다.
9.2 기능성 개질
| 기능 방향 | 기술 경로 | 주요 응용 |
|---|---|---|
| 난연 업그레이드 | 인-질소계 무할로겐 난연제(예: 폴리인산암모늄(APP)+펜타에리트리톨(PER) 팽창 시스템) 첨가, B1급 도달 | 건축 장식, 교통 수단 |
| 항균·방곰팡이 | 은 이온/나노 산화아연 항균제(0.1–0.5%) 첨가, 항균율 ≥99% | 병원, 식품, 욕실 |
| 대전방지 | 전도성 카본블랙 또는 영구 대전방지제 첨가, 표면 저항률 ≤10⁹Ω | 전자 포장, 클린룸 |
| 강화 개질 | 유리섬유 또는 탄소섬유(5–15%) 첨가, 굽힘 강도 50–100% 향상 | 고강도 구조 부품 |
| 내후 개질 | 자외선 차단제 및 Hindered Amine Light Stabilizer(HALS) 첨가, 크세논 램프 1000시간 노화 후 색 유지율 ≥80% | 옥외 건축, 차량·선박 내장 |
9.3 친환경·저탄소
친환경 안정제 보급: 칼슘-아연 복합 안정제가 납염 안정제를 기본적으로 완전 대체하여 RoHS 준수 보장
바이오 기반 가소제: 에폭시 대두유(ESO)로 석유계 가소제 일부 대체, 5–15부 첨가 가능
재활용 원료 이용: 소비 후 재활용(PCR) PVC 소재가 비외관 부품(포장판, 팔레트 등)에 적용 시작
수성 도료/무용제 도료: 표면 스프레이 공정에서 수성 도료로 용제형 도료 대체, VOCs 배출 90% 이상 감소
9.4 경량화와 고성능화
구조 최적화(생체 모방 샌드위치 구조, 허니comb 구조)와 소재 개질(고용융 강도 PVC 수지 개발)을 통해 역학 성능을 유지하면서 판재 밀도를 더욱 낮추어 “더 가볍고, 더 강하고, 더 얇은” 궁극적 목표를 실현하고, 자동차 경량화, 고속철도 내장 등 고급 분야로 응용을 확장합니다.
JINDIWOOD · Engineered for Certainty — 모든 PVC 발포판은 경량화, 친환경화, 기능화의 정밀한 균형입니다.
본 문서는 JINDIWOOD의 독창적 기술 문서이며, 전재 시 출처를 명시해야 합니다.
FAQ (자주 묻는 질문)
Q1: PVC 발포판이란 정확히 무엇인가요?
A1: PVC 수지를 주원료로 발포제, 안정제, 가공조제 등을 첨가하여 압출 또는 압축 성형으로 제조된, 내부가 미세 기공 발포 구조인 경량 판재입니다. PVC 고유의 방수, 방부, 난연 성능을 유지하면서 단열, 방음, 완충 성능을 제공합니다.
Q2: 자유 발포판과 스킨 발포판의 차이는 무엇인가요?
A2: 자유 발포판은 표면과 심층 모두 발포되어 밀도가 균일하고 표면이 약간 거칠며 밀도 0.4–0.7 g/cm³입니다. 스킨 발포판은 심층 발포, 표면 치밀(스킨층 0.2–0.5mm)하여 표면이 매끄럽고 밀도 0.5–0.8 g/cm³이며 역학 강도가 더 높습니다.
Q3: PVC 발포판에 포름알데히드가 있나요?
A3: 없습니다. PVC 발포판은 요소수지 접착제를 사용하지 않아 포름알데히드 방출량이 “검출되지 않음” 수준입니다. 제로 포름알데히드 판재로 민감한 환경에도 적합합니다.
Q4: PVC 발포판은 난연성인가요?
A4: PVC 자체가 난연성(LOI 45–50%)을 가집니다. 첨가제 없이 B2급(자기소화), 인-질소계 난연제 첨가 시 B1급(난연)에 도달하여 건축에 적합합니다.
Q5: PVC 발포판은 어떻게 가공하나요?
A5: 초경 합금 톱날로 절단, CNC로 조각, 트위스트 드릴로 천공, 열풍기(250–300℃)로 열굽힘, PVC 전용 접착제로 접착합니다. 스크린 인쇄와 UV 인쇄에도 적합합니다.
Q6: 어떤 밀도가 있나요?
A6: 초경량 0.30–0.45 g/cm³, 경량 0.45–0.60, 표준 0.60–0.75, 고밀도 0.75–0.90입니다. 용도와 요구 강도에 따라 선택합니다.
Q7: PVC 발포판은 화학 물질에 강한가요?
A7: 네, 산, 알칼리, 염에 잘 견딥니다. 그러나 아세톤, 벤젠 등 용제는 용해 또는 심하게 팽윤시키므로 접촉을 피해야 합니다.
Q8: PVC 발포판은 옥외에 적합한가요?
A8: UV 보호와 HALS 안정제가 있으면 옥외에도 적합합니다. 보호 없이 장기간 햇빛에 노출되면 황변과 열화가 발생할 수 있습니다.
Q9: 변형과 긁힘을 어떻게 방지하나요?
A9: 평치 보관 및 중량压载, 균일한 냉각 제어, 단면 샌딩 0.3mm 이하, PE 보호 필름 부착, 롤러와 정형 다이 정기 청소로 방지합니다.
Q10: PVC 발포판의 미래 트렌드는 무엇인가요?
A10: 초임계 유체 미세 발포, 기능성 개질(난연, 항균, 대전방지, 강화), 저탄소 친환경 배합, PCR 재활용, 수성 도료, 경량화·고성능화 목표가 주요 트렌드입니다.