中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Основное понятие строительной фанеры
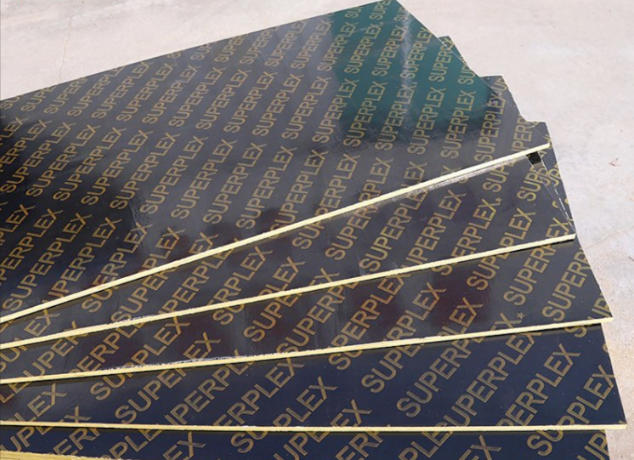
Строительная фанера, также называемая фанерой для опалубки бетона, строительной опалубкой или ламинированной фанерой, — это специальная фанера, разработанная и произведённая для возведения монолитных бетонных конструкций. В качестве основы используется древесная фанера; благодаря специальным клеям и обработке поверхности материал приобретает высокую прочность, водостойкость, износостойкость и способность к многократному использованию, применяясь в качестве щита опалубки для формования бетона.
В современном строительстве опалубочные работы являются ключевым этапом, определяющим качество формования бетона, скорость строительства и стоимость проекта. Качество фанеры как основного материала щитов опалубки напрямую влияет на:
Ровность и гладкость поверхности бетона (достигается ли эффект «архитектурного бетона»)
Число оборотов опалубки (прямое влияние на стоимость строительства)
Безопасность работ (основа устойчивости системы опор опалубки)
График строительства (соответствие времени распалубки и цикла твердения бетона)
Ключевые данные: при строительстве высотных зданий и крупной инфраструктуры затраты на опалубку обычно составляют 30–50% общей стоимости бетонных конструкций, а трудозатраты — около 40–50%. Выбор качественной строительной опалубки оказывает чрезвычайно заметное влияние на комплексную эффективность проекта.
2. Классификация и градация строительной фанеры
2.1 Классификация по способу обработки поверхности
Это важнейшее измерение классификации продукции.
| Тип | Состояние поверхности | Характеристики | Число оборотов | Область применения |
|---|---|---|---|---|
| Необработанная плита | Натуральный цвет основы, поверхность без покрытия | Самая низкая стоимость, легко загрязняется, трудно очищается, шероховатая поверхность | 3–5 раз | Временные работы с низкими требованиями, опалубка для подстилающих слоёв |
| Плита с покрытием смолой | Поверхность покрыта слоем фенольной или меламиновой смолы | Более гладкая поверхность, легко очищается, обладает некоторой водостойкостью | 8–12 раз | Общее промышленное и гражданское строительство |
| Ламинированная плита (покрытие плёнкой) | Поверхность покрыта прочной крафт-бумагой или специальной плёнкой, пропитанной фенольной смолой | Чрезвычайно гладкая поверхность, износо- и водостойкая, возможен зеркальный эффект | 20–30 раз (высококачественная) | Высотные здания, архитектурный бетон, крупные мосты |
Цвет плёнки ламинированной плиты: в Китае распространены чёрный, коричневый и красный; цвет в основном различает материал и марку плёнки и не влияет на физические свойства. Плёнка качественной ламинированной плиты должна прочно соединяться с основой, не отслаиваться и не отпадать при многократном использовании.
2.2 Классификация по прочности склеивания и классу водостойкости (GB/T 17656-2018)
| Класс водостойкости | Тип клея | Характеристики | Условия применения |
|---|---|---|---|
| Класс I (высокая водостойкость) | Фенольная смола (PF) | Выдерживает кипячение и длительную влажность, прочность склеивания ≥0,70 МПа | Наружные работы, длительная влажность, гидротехнические сооружения |
| Класс II (водостойкий) | Меламин-модифицированный карбамидный клей (MUF) | Выдерживает холодную воду, кратковременная влажность не влияет на склеивание | Общее строительство, внутренние работы |
| Класс III (неводостойкий) | Карбамидный клей (UF) | Только для сухих условий, при увлажнении легко отклеивается | Ненесущая или внутренняя кратковременная опалубка |
Стандарт JINDIWOOD для строительной фанеры: основная продукция использует фенольный клей (PF/WBP), класс водостойкости I, выдерживает высокую температуру и влажность от гидратации цемента при бетонировании, гарантируя отсутствие отклеивания и расслоения при многократном использовании.
2.3 Классификация по породе древесины
| Порода | Плотность (кг/м³) | Характеристики | Область применения |
|---|---|---|---|
| Тополиная основа | 450–550 | Лёгкий и мягкий материал, экономичная цена, среднее число оборотов | Малоэтажные и среднеэтажные здания, общее гражданское строительство |
| Сосновая основа | 500–600 | Прямая текстура, содержит натуральную смолу, хорошая склеиваемость | Высотные здания, мосты |
| Эвкалиптовая основа | 550–650 | Высокая прочность, средняя плотность, хорошая водостойкость | Тяжёлые конструкции, проекты с высоким числом оборотов |
| Берёзовая основа | 600–700 | Плотный материал, высокая прочность, тонкая поверхность | Высококачественная опалубка для архитектурного бетона |
| Смешанная твёрдая основа | 550–650 | Сбалансированные свойства, хорошее соотношение цена-качество | Универсальная строительная опалубка |
3. Основные технические требования к строительной фанере
3.1 Требования к механическим свойствам (GB/T 17656-2018)
Строительная фанера должна выдерживать боковое давление бетона при укладке (зависит от скорости укладки, осадки конуса и высоты; обычно 20–100 кН/м²), поэтому должна обладать высокими механическими свойствами.
| Показатель | Единица | Требование стандарта | Стандарт JINDIWOOD |
|---|---|---|---|
| Прочность при статическом изгибе (MOR) | МПа | ≥ 40 (вдоль волокон) / ≥ 30 (поперёк) | ≥ 50 (вдоль волокон) |
| Модуль упругости (MOE) | МПа | ≥ 6000 (вдоль) / ≥ 4500 (поперёк) | ≥ 7500 (вдоль) |
| Прочность склеивания | МПа | ≥ 0,70 | ≥ 1,0 |
| Влажность | % | 6–14 | 8–12 |
| Отклонение по толщине | мм | ±0,8 | ±0,5 |
| Коробление | % | ≤ 1,0 | ≤ 0,5 |
3.2 Требования к физическим свойствам
Износостойкость поверхности: фенольная плёнка ламинированной плиты должна выдерживать трение и щелочную эрозию при многократном бетонировании. Оценивается по испытанию Taber, потеря массы на 100 оборотов (г/100 об). Потеря массы качественной ламинированной плиты должна быть ≤0,08 г/100 об.
Ударопрочность поверхности: опалубка воспринимает удары от падения заполнителя, контакта с вибратором и т.д. Определяется испытанием падающим шаром: стальной шар сбрасывается с определённой высоты на поверхность, проверяется растрескивание или отслоение плёнки. Ламинированная плита JINDIWOOD выдерживает удар стального шара 500 г с высоты 500 мм без разрушения плёнки.
Щёлочестойкость: pH бетона обычно 12–13 (сильнощелочная среда); поверхность опалубки должна противостоять щелочной коррозии. Фенольное покрытие обладает хорошей щёлочестойкостью; после 72 часов в насыщенном растворе гидроксида кальция на поверхности нет пузырей и изменения цвета.
3.3 Размеры и спецификации
Размеры строительной фанеры различаются в зависимости от строительных традиций стран и регионов:
| Спецификация | Размеры (мм) | Основной рынок |
|---|---|---|
| 4×8 футов (стандарт) | 1220 × 2440 | Универсальный |
| 3×6 футов | 1830 × 915 | Китай и Юго-Восточная Азия |
| 4×10 футов | 1220 × 3050 | Европа, Ближний Восток |
| 4×12 футов | 1220 × 3660 | Крупные проекты Северной Америки |
Толщина: распространённые толщины строительной фанеры: 12, 14, 15, 18, 20, 21, 24, 27–30 мм. Основные — 15 и 18 мм. Выбор толщины должен учитывать боковое давление бетона и шаг опор; при большом давлении или большом шаге опор требуется более толстая опалубка, чтобы избежать чрезмерной деформации щита при бетонировании.
4. Особенности производственного процесса строительной фанеры
Процесс аналогичен обычной фанере, но из-за требований высокой прочности, водостойкости и ровности строительная фанера имеет значительно более высокие технические стандарты в трёх этапах: качество шпона, система клея и горячее прессование.
4.1 Требования к сырью и шпону
Более высокий сорт шпона:
Лицевой шпон не должен иметь сучков, отверстий и трещин, чтобы избежать дефектов или утечки раствора при бетонировании
Качество соединения внутреннего шпона выше, не допускаются нахлёсты и зазоры
Более строгая сушка шпона:
Требуется равномерность влажности выше, чем у мебельной фанеры (в пределах ±1,5%), так как неравномерная влажность приводит к короблению после прессования и влияет на ровность опалубки
Температура сушки контролируется точнее, чтобы избежать чрезмерного поверхностного упрочнения шпона, ухудшающего проникновение клея
4.2 Система клея (сердце строительной опалубки)
В основном используется фенольная смола (PF); часть продукции — меламин-модифицированный карбамидный клей (MUF) или смешанные клеи.
Специальная рецептура фенольного клея (PF) для строительной опалубки:
Сухой остаток: 45–55% (выше обычного PF, для достаточной прочности склеивания)
Вязкость: 300–800 сПз (25 °C), для равномерного нанесения
pH: 10–12 (щелочная система, соответствует отверждению фенольной смолы)
Температура отверждения: 140–160 °C (выше, чем 120–140 °C у карбамидного клея)
Жизнеспособность: 4–8 ч (25 °C), необходимо использовать в течение этого времени
Расход фенольного клея: обычно выше, чем у обычной фанеры, — 220–280 г/м² (на обе стороны), чтобы обеспечить сохранение клеевого слоя при высокой температуре, влажности и многократном использовании.
4.3 Горячее прессование (высокие требования определяют качество)
Параметры горячего прессования выше, чем у обычной фанеры, для обеспечения плотности и водостойкости:
| Параметр | Обычная фанера | Строительная фанера |
|---|---|---|
| Температура прессования | 120–140 °C | 140–160 °C |
| Удельное давление | 1,0–1,8 МПа | 1,8–2,5 МПа |
| Фактор прессования (мин/мм) | 0,8–1,0 | 1,2–1,5 |
| Время выдержки | Короче | Дольше |
Более высокая температура и длительная выдержка обеспечивают полное отверждение и сшивку фенольной смолы, придавая фанере превосходную водостойкость и прочность склеивания, но увеличивая энергозатраты и себестоимость.
4.4 Процесс ламинирования (ключевой процесс ламинированной плиты)
Ламинированная плита изготавливается путём нанесения на основу фанеры после горячего прессования слоя плёнки, пропитанной фенольной смолой, с последующим вторым горячим прессованием (или формованием за один цикл с основой).
Технические моменты процесса ламинирования:
Выбор плёнки: качественная плита использует прочную крафт-бумагу, пропитанную фенольной смолой; содержание смолы 40–55% (от массы бумаги), летучие вещества 5–8%
Наложение плёнки: пропитанная плёнка накладывается на основу и припрессовывается при 150–170 °C и 1,5–2,5 МПа
Толщина плёнки: типично 0,12–0,25 мм. Слишком тонкая — низкая износостойкость, мало оборотов; слишком толстая — рост стоимости и возможное растрескивание из-за разницы коэффициентов теплового расширения
Контроль качества ламинированной плиты:
Прочность отслаивания плёнки от основы ≥0,5 Н/мм
Поверхность плёнки без пузырей, морщин и непокрытых участков
Текучесть пропитанной плёнки должна достигать 125–155 мм (115 °C), чтобы смола полностью расплавилась и заполнила микропоры основы
5. Применение и выбор строительной фанеры
5.1 Выбор по типу проекта
| Тип проекта | Рекомендуемый продукт | Толщина | Ожидаемое число оборотов |
|---|---|---|---|
| Малоэтажные дома (≤6 этажей) | Плита с покрытием / ламинированная | 15 мм | 8–15 раз |
| Среднеэтажные (7–18 этажей) | Качественная ламинированная | 18 мм | 20–25 раз |
| Высотные (≥30 этажей) | Высокопрочная ламинированная (твёрдая основа) | 18–20 мм | 25–30 раз |
| Мосты/эстакады | Высокопрочная ламинированная | 18–24 мм | 15–25 раз |
| Архитектурный бетон | Ламинированная высшего класса (глянец) | 18 мм | 20–25 раз |
| Тоннели/водопропускные трубы | Специальная для криволинейных поверхностей | 15–18 мм | 10–15 раз |
| АЭС/плотины | Специальная высокопрочная | 24–30 мм | 30+ раз |
5.2 Особые требования к опалубке для архитектурного бетона
Архитектурный бетон (Fair-faced Concrete) — технология, при которой поверхность бетона после одной укладки не требует отделки и служит финишным покрытием. Требования к опалубке крайне высоки:
| Параметр | Стандарт |
|---|---|
| Ровность поверхности | Отклонение при проверке 2-метровой рейкой ≤1,5 мм |
| Гладкость | Зеркальный эффект, без пузырей, раковин и следов ремонта |
| Точность стыков | Зазор между щитами ≤0,5 мм, без утечки раствора |
| Текстура поверхности | Очень мелкая текстура (как у тонкой наждачной бумаги) для плотной однородной поверхности бетона |
Ключевые моменты выбора:
Использовать ламинированную плиту высшего класса с берёзовой или сосновой основой, с высокой ровностью
Шероховатость поверхности опалубки должна быть Ra 3,2–6,3 мкм: не слишком гладкая (плохая адгезия смазки, трудно удалить пузыри) и не слишком шероховатая (плохое качество поверхности бетона)
Число оборотов строго контролировать; после превышения рекомендуемого числа поверхность ухудшается, необходима замена
5.3 Особенности совместного использования строительной опалубки
Смазка для опалубки:
Качественная опалубка должна использоваться с подходящей смазкой (водной или масляной), в умеренном количестве:
Недостаток: бетон прилипает, затруднена распалубка, дефекты поверхности
Избыток: масляные пятна или разнотон на поверхности бетона, ухудшение внешнего вида
Шаг опор опалубки:
Шаг опор тесно связан с толщиной опалубки и боковым давлением бетона. Для ламинированной плиты 18 мм при обычной скорости бетонирования (2–3 м/ч) и осадке конуса 120–160 мм шаг второстепенных балок обычно 200–300 мм, главных — 600–900 мм. В реальном проекте определяется расчётом, деформация опалубки не должна превышать L/400 (L — пролёт опоры).
Уход и хранение опалубки:
Своевременно очищать поверхность от остатков бетона, избегать царапин плёнки твёрдыми предметами
Хранить горизонтально, подкладывая деревянные бруски, избегать влаги и прямого солнца
При длительном хранении обеспечить защиту от дождя и влаги, вентиляцию
6. Оценка качества строительной фанеры
6.1 Визуальная оценка
| Параметр | Качественная опалубка | Некачественная опалубка |
|---|---|---|
| Плёнка | Гладкая, равномерная, без пузырей, вмятин и царапин | Раковины, точки, отслоение плёнки по краям |
| Кромка | Ровный срез, плотный клеевой слой, без пустот | Рыхлый срез, пустоты или трещины, пузыри в клеевом слое |
| Ровность | Без заметных волн на свету | Волны видны невооружённым глазом |
| Маркировка | Чёткая и полная информация | Размытая или отсутствует |
6.2 Физические испытания
Кипячение: образец кипятить 4 ч, сушить при 63±3 °C 20 ч, снова кипятить 4 ч. Проверить отсутствие отклеивания, расслоения, пузырей. Качественная фанера без заметных изменений, сохранение прочности склеивания ≥70%.
Термоциклирование: попеременно погружать в кипящую воду 100 °C и холодную 0 °C по 1 ч (один цикл). После 10 циклов качественная опалубка не должна иметь трещин клеевого слоя.
Простые методы на стройплощадке:
Прослушивание: при постукивании твёрдым предметом звук чистый и одинаковый — качество хорошее; глухой или пустой звук — возможное расслоение
Капля воды: нанести несколько капель на ламинированную поверхность, через 2 ч: если капли остаются выпуклыми и не впитываются — хорошо; если быстро впитываются или вокруг пятна — плёнка некачественная
Царапанье ногтем: сильное царапанье не оставляет следов или оставляет лёгкие — хорошая твёрдость плёнки; заметные царапины — недостаточная
6.3 Сравнение ключевых показателей
| Класс качества | Число оборотов | Цена (ориентир) | Применение |
|---|---|---|---|
| Необработанная низкокачественная | 3–5 раз | Экономичная | Подстилающие слои, временные работы |
| Обычная с покрытием | 8–12 раз | Средняя | Общее строительство |
| Стандартная ламинированная (тополь) | 15–20 раз | Средне-высокая | Высотные жилые дома |
| Качественная ламинированная (твёрдая основа) | 25–30 раз | Высокая | Сверхвысотные, архитектурный бетон |
| Высший класс (берёза) | 30+ раз | Высокая | Ключевые проекты, архитектурный бетон |
7. Факторы, влияющие на число оборотов строительной фанеры
Число оборотов — ключевой показатель экономичности. Стоимость одного использования качественной фанеры значительно ниже, чем дешёвой, комплексная эффективность выше.
| Фактор | Влияние на число оборотов |
|---|---|
| Качество плёнки | Количество смолы, степень отверждения определяют износо- и щёлочестойкость, влияют на распалубку и срок службы |
| Прочность склеивания | Определяет расслоение при изгибе, вибрации, ударах — расслоение означает списание |
| Качество основы | Твёрдая основа (берёза, эвкалипт) прочнее мягкой (тополь), меньше вмятин |
| Условия эксплуатации | Грубая распалубка, царапины, несвоевременная очистка снижают число оборотов |
| Хранение | Открытое хранение, дождь, солнце, неровное основание ускоряют старение и деформацию |
| Свойства бетона | Высокая осадка конуса увеличивает давление и щёлочность, сильнее изнашивает опалубку |
Фактические данные JINDIWOOD:
Стандартная ламинированная (тополь, 18 мм): 20–25 раз (нормальные условия)
Высокопрочная ламинированная (сосна, 18 мм): 25–30 раз
Высший класс (берёза, 18 мм): 30–35 раз
8. Типичные проблемы качества строительной фанеры
8.1 Пузыри на поверхности
Явление: на ламинированной поверхности появляются выпуклые пузыри, в тяжёлых случаях плёнка вздувается или отслаивается.
Причины:
Слишком высокая температура или недостаточное время прессования, летучие не удалены
Повышенная влажность основы, пар скапливается под плёнкой
Недостаточное или избыточное количество смолы, плохой контроль текучести
Решение: строго контролировать влажность основы (≤12%), оптимизировать кривую горячего прессования (ступенчатый нагрев), контролировать летучие 5–8%.
8.2 Отслоение/расслоение
Явление: плёнка отслаивается от основы или внутренний клеевой слой растрескивается.
Причины:
Поверхность основы недостаточно чистая (пыль, масло, остатки шлифовки)
Недостаток смолы в плёнке или плохая совместимость с основой
Частые царапины твёрдыми предметами, прямое воздействие лома при распалубке
Длительная щелочная эрозия от бетона, старение клея
Решение: очищать поверхность перед ламинированием, подбирать совместимые плёнку и клей, соблюдать технологию (запрет грубой распалубки), периодически наносить защитный состав.
8.3 Шероховатость/неровность поверхности
Явление: поверхность бетона грубая, с мелкими впадинами или порами.
Причины:
Неравномерная шероховатость самой опалубки или следы шлифовки
Неравномерное нанесение смазки, локальное прилипание
Пыль или масло на поверхности перед бетонированием
Решение: использовать качественную ламинированную плиту с равномерной шероховатостью, наносить смазку распылением, продувать поверхность сжатым воздухом перед бетонированием.
8.4 Коробление
Явление: опалубка изгибается или скручивается, не прилегает к опорам, образуются щели и утечка раствора.
Причины:
Неправильное хранение (вертикально или на неровном основании)
Одна сторона долго на солнце, другая влажная — градиент влажности
При прессовании не соблюдена симметрия, внутренние напряжения не сняты
Недостаточное время выдержки, остаточные напряжения
Решение: горизонтальное хранение, подкладки с равномерным шагом, выдержка не менее 72 ч, своевременное переворачивание при использовании.
9. Тенденции технологического развития строительной фанеры
9.1 Высокое число оборотов и долговечность
За счёт оптимизации пород основы, улучшения рецептуры фенольной смолы, использования более толстой и плотной плёнки — стремление к 40–50 оборотам, снижение стоимости одного использования. Перспективные направления: наномодифицированные фенольные покрытия и армированные волокном плёнки.
9.2 Снижение веса
При сохранении прочности за счёт изменения структуры основы (лёгкие прочные породы или полые композитные структуры) снижение веса 18-мм плиты с 50 до 35–40 кг, облегчение монтажа и снижение трудоёмкости.
9.3 Цифровизация и интеллектуализация
RFID-чипы: в каждую опалубку встраивается RFID-метка с записью числа оборотов, проекта, обслуживания — управление жизненным циклом.
Интеллектуальный мониторинг: встраивание датчиков деформации и давления для контроля бокового давления и деформации в реальном времени.
9.4 Экологичность
Разработка биологических фенольных смол (лигнин, танины) для снижения углеродного следа
Продвижение многоразовых опалубочных систем (стандартные размеры для межпроектного использования)
После окончания срока службы — измельчение и использование как биотопливо или сырьё для плит
Часто задаваемые вопросы (FAQ)
В1: Что такое строительная фанера? Насколько она важна в строительстве?
О: Строительная фанера, также называемая фанерой для опалубки бетона, строительной опалубкой или ламинированной фанерой, — специальная фанера для возведения монолитных бетонных конструкций. В качестве основы используется древесная фанера; благодаря специальным клеям и обработке поверхности материал приобретает высокую прочность, водостойкость, износостойкость и многократное использование, применяясь как щит опалубки.
При строительстве высотных зданий и крупной инфраструктуры затраты на опалубку составляют 30–50% стоимости бетонных конструкций, трудозатраты — 40–50%. Качество опалубки напрямую влияет на ровность и гладкость бетона, число оборотов, безопасность и график.
В2: Как классифицируется строительная фанера по обработке поверхности? Каковы различия в числе оборотов и применении?
О: По обработке поверхности выделяют три типа:
Необработанная плита: самая дешёвая, легко загрязняется, трудно очищается, шероховатая, 3–5 оборотов, для временных работ и подстилающих слоёв;
Плита с покрытием смолой: поверхность покрыта фенольной или меламиновой смолой, более гладкая, легко очищается, водостойкая, 8–12 оборотов, для общего строительства;
Ламинированная плита: поверхность покрыта прочной крафт-бумагой или плёнкой с фенольной смолой, очень гладкая, износо- и водостойкая, зеркальный эффект, 20–30 оборотов для качественных, для высотных зданий, архитектурного бетона, крупных мостов.
Цвет плёнки (чёрный, коричневый, красный) различает материал и марку, не влияет на свойства. Качественная плёнка должна прочно держаться, не отслаиваться.
В3: Как классифицируется строительная фанера по прочности склеивания и водостойкости?
О: По GB/T 17656-2018:
Класс I (высокая водостойкость): фенольная смола (PF), выдерживает кипячение и длительную влажность, прочность склеивания ≥0,70 МПа, для наружных работ, влажных условий, гидротехнических сооружений;
Класс II (водостойкий): меламин-модифицированный карбамидный клей (MUF), выдерживает холодную воду, кратковременная влажность не влияет, для общего строительства и внутренних работ;
Класс III (неводостойкий): карбамидный клей (UF), только для сухих условий, при увлажнении отклеивается, для ненесущей или кратковременной внутренней опалубки.
Основная продукция JINDIWOOD использует фенольный клей (PF/WBP), класс I, выдерживает высокую температуру и влажность при бетонировании.
В4: Как классифицируется строительная фанера по породе древесины? Каковы особенности?
О: По породе основы:
Тополиная основа: плотность 450–550 кг/м³, лёгкая и мягкая, экономичная, среднее число оборотов, для малоэтажных и общих гражданских зданий;
Сосновая основа: плотность 500–600 кг/м³, прямая текстура, натуральная смола, хорошая склеиваемость, для высотных зданий и мостов;
Эвкалиптовая основа: плотность 550–650 кг/м³, высокая прочность, средняя плотность, водостойкая, для тяжёлых конструкций и высокооборотных проектов;
Берёзовая основа: плотность 600–700 кг/м³, плотная, прочная, тонкая поверхность, для качественной опалубки архитектурного бетона;
Смешанная твёрдая основа: плотность 550–650 кг/м³, сбалансированные свойства, хорошее соотношение цена-качество, для универсальной опалубки.
В5: Каковы основные механические и физические требования к строительной фанере?
О: По GB/T 17656-2018:
MOR: стандарт ≥40 МПа (вдоль) / ≥30 МПа (поперёк), JINDIWOOD ≥50 МПа (вдоль);
MOE: стандарт ≥6000 МПа (вдоль) / ≥4500 МПа (поперёк), JINDIWOOD ≥7500 МПа (вдоль);
Прочность склеивания: стандарт ≥0,70 МПа, JINDIWOOD ≥1,0 МПа;
Влажность: стандарт 6–14%, JINDIWOOD 8–12%;
Отклонение по толщине: стандарт ±0,8 мм, JINDIWOOD ±0,5 мм;
Коробление: стандарт ≤1,0%, JINDIWOOD ≤0,5%.
Физические свойства: потеря массы Taber ≤0,08 г/100 об; удар стального шара 500 г с 500 мм без разрушения; после 72 ч в насыщенном растворе гидроксида кальция без пузырей и изменения цвета.
В6: Каковы особенности производственного процесса строительной фанеры по сравнению с обычной?
О: Процесс аналогичен, но выше требования в трёх аспектах:
Шпон: лицевой без сучков, отверстий и трещин; внутренний без нахлёстов и зазоров; влажность в пределах ±1,5%;
Клей: фенольная смола (PF), сухой остаток 45–55%, вязкость 300–800 сПз (25 °C), pH 10–12, температура отверждения 140–160 °C, жизнеспособность 4–8 ч; расход 220–280 г/м² (обе стороны);
Горячее прессование: температура 140–160 °C, давление 1,8–2,5 МПа, фактор 1,2–1,5 мин/мм, длительная выдержка;
Ламинирование: крафт-бумага с фенольной смолой, содержание смолы 40–55%, летучие 5–8%, температура 150–170 °C, давление 1,5–2,5 МПа, толщина плёнки 0,12–0,25 мм, прочность отслаивания ≥0,5 Н/мм.
В7: Как выбрать строительную фанеру для проекта?
О: Рекомендации:
Малоэтажные (≤6 этажей): с покрытием/ламинированная, 15 мм, 8–15 оборотов;
Среднеэтажные (7–18): качественная ламинированная, 18 мм, 20–25;
Высотные (≥30): высокопрочная ламинированная (твёрдая основа), 18–20 мм, 25–30;
Мосты/эстакады: высокопрочная ламинированная, 18–24 мм, 15–25;
Архитектурный бетон: высший класс (глянец), 18 мм, 20–25;
Тоннели/трубы: специальная для криволинейных, 15–18 мм, 10–15;
АЭС/плотины: специальная высокопрочная, 24–30 мм, 30+.
В8: Какие особые требования к опалубке для архитектурного бетона?
О: Архитектурный бетон — одна укладка, без отделки, поверхность служит финишем. Требования:
Ровность: отклонение ≤1,5 мм на 2 м;
Гладкость: зеркальный эффект, без пузырей, раковин, следов ремонта;
Стыки: ≤0,5 мм, без утечки раствора;
Текстура: очень мелкая, для плотной однородной поверхности.
Выбор: ламинированная плита высшего класса с берёзой или сосной; шероховатость Ra 3,2–6,3 мкм; строгий контроль числа оборотов, своевременная замена.
В9: Как оценить качество строительной фанеры? Простые методы на стройплощадке?
О: Визуально, физическими тестами и простыми методами:
Визуально: качественная — гладкая плёнка без пузырей, вмятин, царапин; ровный срез, плотный клей; ровная поверхность; чёткая маркировка;
Кипячение: 4 ч кипячения, 20 ч сушки при 63±3 °C, снова 4 ч кипячения; качественная без изменений, сохранение прочности ≥70%;
Термоциклы: 100 °C и 0 °C по 1 ч, 10 циклов; без трещин клея;
Простые методы: прослушивание — чистый звук; капля воды — не впитывается; царапанье ногтем — без заметных следов.
В10: Какие факторы влияют на число оборотов? Типичные проблемы и тенденции?
О: Факторы: качество плёнки, прочность склеивания, качество основы, условия эксплуатации, хранение, свойства бетона. Данные JINDIWOOD: стандартная (тополь, 18 мм) 20–25; высокопрочная (сосна, 18 мм) 25–30; высший класс (берёза, 18 мм) 30–35.
Проблемы: пузыри, отслоение/расслоение, шероховатость, коробление. Решения: контроль влажности, оптимизация прессования, соблюдение технологии, горизонтальное хранение.
Тенденции:
Высокое число оборотов: к 40–50, наномодифицированные покрытия, армированные плёнки;
Снижение веса: 18 мм с 50 до 35–40 кг;
Цифровизация: RFID, датчики деформации и давления;
Экологичность: биологические смолы, многоразовые системы, переработка.
JINDIWOOD · Engineered for Certainty — Каждый лист строительной фанеры несёт обещание надёжности для безопасности строительства.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.