
 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Базовое понятие ДСП
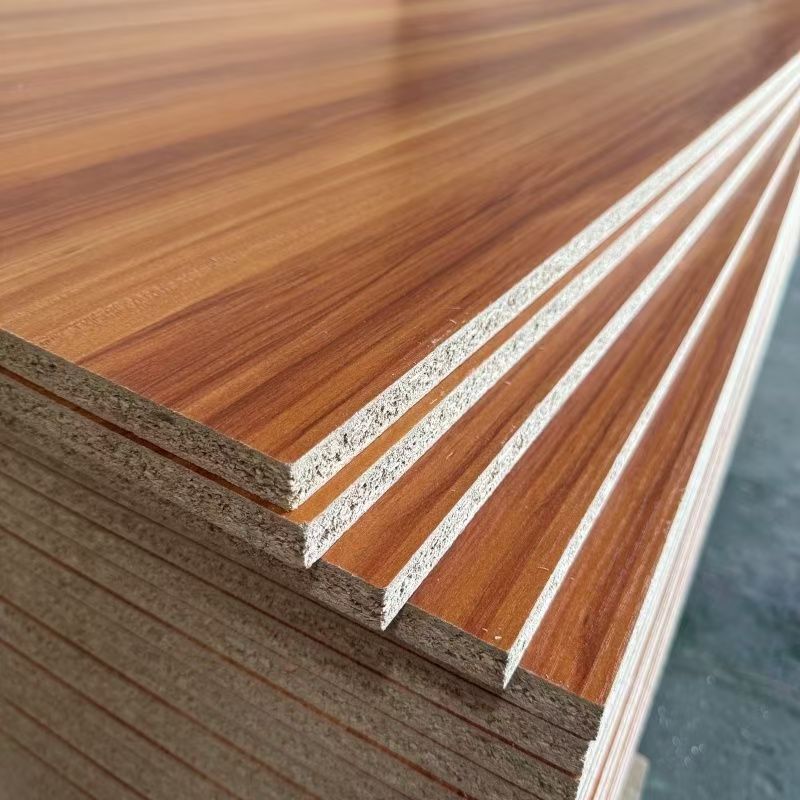
ДСП (древесно-стружечная плита, Particleboard / Chipboard), также называемая стружечной плитой или плитой из багассы (при использовании багассы сахарного тростника в качестве сырья), — это плитный материал, изготавливаемый из стружки (щепы, опилок, древесных частиц и т. д.), получаемой при переработке древесины или другого растительного волокнистого сырья, путём сушки, нанесения клея и добавок, а затем горячего прессования при высокой температуре.
Изобретение ДСП восходит к середине XIX века в Германии, но настоящая промышленная массовая production началась в 1940-х годах. После более чем восьмидесяти лет технологического развития и непрерывных итераций ДСП стало одним из самых производимых и широко используемых видов плитных материалов в мире — в 2025 году мировое годовое производство ДСП превысило 110 млн м³, что составляет более 45% от общего производства всех древесных плит.
Ключевая суть: Логика производства ДСП — «плохой материал использовать хорошо, стружку рекомбинировать» — отходы традиционной деревообработки (опилки, стружка, обрезки, ветки и т. д.) через клей вновь соединяются в стандартизированные плиты, обеспечивая эффективное использование древесных ресурсов, поэтому ДСП называют «королём соотношения цены и качества среди древесных плит». В Китае ДСП является одним из наиболее широко используемых субстратов для меламиновых панелей (в народе называемых «экологическими плитами» или «плитами без покраски»).
Принципиальное отличие ДСП от МДФ, фанеры и OSB заключается в его структурной стружке (частицы, сохраняющие определённый размер и форму, а не измельчённые в волокно или нарезанные в шпон), что даёт уникальные преимущества по удержанию шурупов, звукоизоляции и стоимости, но плоскостность поверхности и плотность кромок относительно уступают.
2. Система классификации ДСП
2.1 Классификация по технологии производства (ключевое измерение)
Технология производства ДСП делится на три основных типа: плоское прессование, валковое прессование и экструзия. Разные технологии определяют структуру и направление применения продукта:
| Тип технологии | Структурные особенности | Диапазон плотности (г/см³) | Ключевые моменты | Основное применение |
|---|---|---|---|---|
| Плоское прессование (многослойное/однослойное) | Трёхслойная структура (мелкий поверхностный слой + крупный внутренний слой) или градиентная структура (размер частиц уменьшается от поверхности к середине) | 0,5-0,85 | Стружка укладывается по фракциям: верхняя и нижняя поверхности — мелкая стружка, середина — крупная, формование плоским горячим прессованием | Производство мебели (основное), строительная отделка, упаковка |
| Валковое прессование | Однонаправленное непрерывное формование (неориентированное, но слегка направленное) | 0,4-0,7 | Стружка прессуется между вращающимися валками и кольцевой стальной лентой, укладка в одном направлении | Сердечники дверей, упаковочные материалы, плиты низкой плотности |
| Экструзия | Трубчатая структура (с внутренними продольными сквозными каналами) | 0,35-0,55 | Стружка поперечно прессуется в форме, создавая «трубчатую структуру» (подобную сотам, но с продольными сквозными каналами) | Сердечники полых дверей, перегородки, звукопоглощающие панели |
Преимущества трёхслойной структуры плоского прессования:
-
Мелкий поверхностный слой обеспечивает гладкую и ровную поверхность (подходит для меламинового покрытия, покраски)
-
Крупный внутренний слой обеспечивает хорошую механическую прочность (изгиб, сжатие) и отличное удержание шурупов
-
Градиентная плотность от поверхности к середине балансирует производительность и стоимость
2.2 Классификация по сырью
| Тип | Состав сырья | Особенности | Основное происхождение/применение |
|---|---|---|---|
| Древесная ДСП | Древесная стружка (сосна, тополь, эвкалипт, берёза и т. д.) | Высокая прочность, светлый цвет, хорошая склеиваемость | Основной мировой продукт |
| ДСП из багассы | Багасса сахарного тростника (волокнистые остатки после извлечения сахара) | Низкая стоимость, возобновляемое сырьё, чуть меньшая плотность | Тропические сахаропроизводящие регионы (Бразилия, Индия, юг Китая) |
| ДСП из конопли | Стебли промышленной конопли или льна | Отличная прочность, лёгкость, сильный экологический имидж | Европа, Северная Америка |
| ДСП из соломы | Пшеничная солома, рисовая солома | Обильное сырьё, экологично, но короткие волокна, чуть меньшая прочность | Север Китая, Северная Америка |
2.3 Классификация по экологическому классу
Экологический класс ДСП определяется типом используемого клея:
| Экологический класс | Выделение формальдегида (климатическая камера, мг/м³) | Обычный клей | Применение |
|---|---|---|---|
| E1 | ≤0,050 (обязательный стандарт GB 18580-2025) | Карбамидоформальдегидный (UF) + умеренная модификация меламином | Обычная мебель, упаковка |
| E0 | ≤0,025 | Карбамидоформальдегидный, модифицированный меламином (MUF) | Мебель среднего и высокого класса, отделка интерьеров |
| ENF | ≤0,015 | MUF + поглотитель формальдегида / MDI (изоцианат) без формальдегида | Детская мебель, спальни, больницы |
| HENF (нулевое добавление формальдегида) | ≤0,015 (и бензол, TVOC в норме) | MDI без формальдегида | Премиальное жильё, полная индивидуальная отделка |
ДСП JINDIWOOD использует технологию двойного действия MUF + поглотитель формальдегида; стандартная продукция стабильно достигает класса E0, на заказ возможно достижение класса ENF.
2.4 Классификация по состоянию поверхностной обработки
| Тип | Особенности | Основное применение |
|---|---|---|
| Шлифованная плита (без покрытия) | Сохраняет原始 поверхность ДСП, от светло-жёлтого до светло-коричневого | Промышленное применение, упаковка, внутренние конструкционные детали |
| Шлифованная плита | Поверхность отшлифована, ровная и гладкая | Основа для покраски, основа для покрытия |
| Меламиновая плита | Поверхность припрессована меламиновой пропитанной бумагой (наиболее представительный продукт глубокой переработки ДСП) | Корпусная мебель, кухни, офисная мебель — наиболее распространённая на рынке «плита без покраски/экологическая плита» |
| Плита с ПВХ-покрытием | Поверхность покрыта декоративной ПВХ-плёнкой | Экономичная мебель, декор |
| Плита с натуральным шпоном | Поверхность покрыта натуральным шпоном | Мебель высокого класса, отделка интерьеров |
3. Сырьевая система ДСП
3.1 Древесное сырьё
Требования ДСП к сырью значительно ниже, чем у фанеры и МДФ; может использоваться:
-
Отходы деревообработки: опилки, стружка, обрезки
-
Отходы лесозаготовки: ветки, вершины, тонкомер (диаметр ≤100 мм)
-
Быстрорастущие плантации: тополь, эвкалипт, сосна и т. д. (оборот 5-8 лет)
-
Не древесные растительные волокна: багасса, конопля, солома и т. д.
Сравнение формы стружки по породам:
| Порода | Форма стружки | Вклад в плотность | Цвет плиты | Основное применение |
|---|---|---|---|---|
| Тополь | Мягкая и хрупкая, средняя длина стружки (10-30 мм) | Средний | От белого до кремового | Универсальная мебельная ДСП |
| Сосна | Содержит природную смолу, стружка вязкая (20-40 мм) | Выше (смола увеличивает плотность) | От светло-жёлтого до светло-коричневого | Несущая мебель, упаковочные плиты |
| Эвкалипт | Плотная, высокая прочность, твёрдая стружка (15-25 мм) | Высокий | Светло-красно-коричневый | Мебель с высокой нагрузкой, основа для полов |
| Смешанные лиственные | Форма стружки разнообразна, разная длина | Средний | Средний, цвет может быть неравномерным | Экономичная универсальная плита |
3.2 Система клея — сердце ДСП
Расход клея в ДСП обычно составляет 8-15% от массы абсолютно сухой стружки, близко к МДФ (8-14%), чуть ниже расхода клея для фанеры (по площади шпона), но выше OSB (3-6%), поэтому экологический контроль ДСП особенно важен.
| Тип клея | Применение в ДСП | Особенности | Стоимость | Экологический класс |
|---|---|---|---|---|
| Карбамидоформальдегидный (UF) | Основной выбор (>80%) | Быстрое отверждение, средняя прочность склеивания, самая низкая стоимость, но плохая водостойкость | Низкая | E1 |
| Карбамидоформальдегидный, модифицированный меламином (MUF) | Продукция среднего и высокого класса | Быстрое отверждение, водостойкость лучше UF, меньше выделение формальдегида, средняя стоимость | Средняя | E0/ENF |
| Изоцианатный (MDI) | Премиальная продукция без формальдегида | Без формальдегида, отличная водостойкость, высокая прочность, но высокая стоимость (в 3-5 раз дороже UF), чувствителен к влаге | Высокая | ENF/HENF |
| MUF + поглотитель формальдегида | Экологичная продукция | Снижает выделение формальдегида без изменения основного оборудования | Средняя | E0 |
Принцип поглотителя формальдегида:
Реакционноспособные азотсодержащие соединения (такие как мочевина, меламин, амиды) добавляются в карбамидный клей или отдельно распыляются на поверхность стружки. В процессе горячего прессования и эксплуатации эти вещества реагируют со свободным формальдегидом с образованием стабильных метилольных производных (необратимая реакция), «химически блокируя» формальдегид внутри плиты и предотвращая его выделение в воздух.
3.3 Вспомогательные добавки
| Добавка | Дозировка (% массы абсолютно сухой стружки) | Функция |
|---|---|---|
| Парафиновая эмульсия (гидрофобизатор) | 0,8-2,0% | Снижает разбухание по толщине при водопоглощении, повышает влагостойкость |
| Отвердитель (хлорид аммония/сульфат аммония) | 0,5-2,0% (от сухого остатка клея) | Ускоряет отверждение UF/MUF, сокращает время прессования, повышает производительность (обычно на 20-30%) |
| Аппрет (силановый, только для MDI) | 0,2-0,5% | Улучшает смачиваемость и эффективность химической реакции между MDI и древесной стружкой |
4. Технологический процесс производства ДСП
4.1 Схема процесса
Приём сырья → Измельчение в щепу → Приготовление стружки → Бункер влажной стружки → Сушка → Сортировка (разделение поверхностной/внутренней стружки)
  → Нанесение клея (клей для поверхности + клей для середины, разные рецептуры) → Формирование ковра (трёхслойная/градиентная структура) → Предварительное прессование → Горячее прессование
  → Охлаждение и выдержка → Обрезка кромок и шлифовка → Сортировка и упаковка → Готовая продукция
4.2 Технические моменты по операциям
Этап 1: Приготовление стружки
Сырьё измельчается в щепу (длина 20-40 мм, толщина 3-5 мм) рубительной машиной, затем дробится в стружку молотковой дробилкой или кольцевой стружечной машиной. Геометрические размеры стружки — ключевой параметр, определяющий физико-механические свойства ДСП:
| Тип стружки | Длина (мм) | Ширина (мм) | Толщина (мм) | Отношение длины к толщине |
|---|---|---|---|---|
| Мелкая поверхностная стружка | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Крупная внутренняя стружка | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Механическое влияние формы стружки:
-
Чем длиннее стружка и больше отношение длины к толщине → тем выше прочность на изгиб и модуль упругости (длинная стружка действует как армирующая фаза, подобно арматуре в бетоне)
-
Чем шире стружка → тем лучше удержание шурупов (широкая стружка обеспечивает большую площадь склеивания, и шуруп при выдёргивании должен вытащить стружку из матрицы, рассеивая больше энергии)
-
Чем глаже поверхность стружки → тем лучше смачиваемость клея и выше прочность склеивания (угловатые или шероховатые поверхности снижают площадь контакта и ухудшают склеивание)
Допустимое распределение частиц по размеру (требование стандарта): доля стружки, проходящей через сито 6 меш (3,35 мм), ≤5%; доля мелкой пыли, проходящей через сито 60 меш (0,25 мм), ≤8%. Соответствие гранулометрического состава напрямую влияет на равномерность нанесения клея и свойства плиты.
Этап 2: Сушка стружки
Влажная стружка (влажность 30-60%) высушивается до целевой влажности в барабанной сушилке однократного или трёхкратного прохода.
-
Источник тепла: теплогенератор (сжигание биомассы — кора, шлифовальная пыль, отходы стружки)
-
Температура горячего воздуха: 160-220 °C (вход), 80-100 °C (выход)
-
Влажность после сушки: 2-5% (перед клеенаносящей машиной)
Точный контроль температуры сушки:
-
Слишком высокая (>230 °C) → обугливание поверхности стружки, «пережог», снижение прочности стружки, более тёмный цвет, крайне плохая смачиваемость клея на обугленной поверхности (резкое падение прочности склеивания)
-
Слишком низкая (<140 °C) → слишком высокая влажность (>8%), разбавление клея при нанесении, парообразование при прессовании
Время пребывания стружки в сушилке обычно 3-8 минут.
Этап 3: Сортировка
Высушенная стружка сортируется на механическом вибросите:
-
Мелкая стружка (проходит через сито 6-10 меш) → в бункер поверхностного слоя (для верхней и нижней поверхности плиты)
-
Крупная стружка (остаётся на сите 6-10 меш) → в бункер внутреннего слоя (для среднего слоя плиты)
Разделение мелкой и крупной стружки — предпосылка трёхслойной структуры (мелкая-крупная-мелкая). Некоторые линии используют воздушные классификаторы вместо механических сит, что эффективнее и меньше повреждает форму стружки.
Этап 4: Нанесение клея
Стружка поверхностного и внутреннего слоёв по отдельности поступает в высокоскоростные смесители; клей распыляется под высоким давлением (давление форсунок 2-4 МПа), одновременно впрыскивается раствор отвердителя и парафиновая эмульсия.
Различия в дозировке клея для поверхностной и внутренней стружки:
| Параметр | Поверхностная стружка | Внутренняя стружка | Анализ причин |
|---|---|---|---|
| Дозировка клея (% массы абсолютно сухой стружки) | 10-14% | 8-12% | Удельная поверхность мелкой поверхностной стружки (м²/г) больше, чем у крупной внутренней, требуется больше клея для обволакивания и покрытия, чтобы обеспечить прочность поверхности, плотность и адгезию покрытия |
| Дозировка отвердителя (% сухого остатка клея) | 0,5-1,5% | 1,0-2,0% | Внутренний слой медленнее передаёт тепло, температура повышается медленнее, чем у поверхности («эффект теплового запаздывания»), требуется более высокая концентрация отвердителя для компенсации, чтобы клей внутреннего слоя полностью отвердел за тот же цикл прессования |
| Дозировка парафина (% массы абсолютно сухой стружки) | 0,5-1,0% | 1,0-1,5% | Крупная внутренняя стружка имеет больше капилляров, вода легче проникает, требуется больше парафина для блокировки каналов и снижения водопоглощения |
Влажность стружки после нанесения клея: за счёт воды из клея и раствора отвердителя повышается с 2-5% до 8-12%, создавая условия для последующего горячего прессования (умеренная влага образует пар при прессовании, помогая передаче тепла к середине, но избыток влаги вызывает пузыри).
Этап 5: Формирование ковра
Стружка поверхностного и внутреннего слоёв формируется в непрерывный ковёр механическими (или воздушными) формирующими машинами.
Процесс формирования трёхслойной структуры:
-
Нижний слой (нижняя поверхность): укладка мелкой поверхностной стружки, толщина около 1,5-3 мм
-
Внутренний слой: укладка крупной внутренней стружки, около 70-80% общей толщины ковра (при толщине плиты ≥12 мм)
-
Верхний слой (верхняя поверхность): укладка мелкой поверхностной стружки, толщина такая же, как у нижнего слоя
Толщина ковра после формирования примерно в 2,5-3,5 раза больше толщины готовой плиты (коэффициент вспучивания контролируется давлением и температурой прессования).
Этап 6: Предварительное и горячее прессование
Предварительное прессование: ковёр сжимается под давлением 0,5-1,0 МПа, толщина уменьшается на 30-50%, повышается прочность ковра и теплопроводность.
Горячее прессование: ковёр поступает в многоэтажный пресс (обычно 12-20 этажей, для плит средней толщины/толстых) или непрерывный пресс (CPS, для крупносерийного производства тонких и универсальных ДСП).
| Параметр прессования | Типичное значение | Влияние на качество |
|---|---|---|
| Температура прессования | 180-210 °C | Слишком высокая → обугливание поверхности (тёмный цвет), старение и охрупчивание клея; слишком низкая → неполное отверждение клея («сырая середина»), отскок плиты |
| Удельное давление | 1,5-3,5 МПа (зависит от класса плотности) | Слишком высокое → раздавливание стружки, чрезмерная плотность, перерасход; слишком низкое → ковёр недостаточно уплотнён, плита рыхлая, низкая прочность |
| Время прессования | 0,5-0,9 мин/мм толщины (плита 18 мм — около 9-16 минут) | Слишком короткое → неполное отверждение внутреннего слоя; слишком длинное → низкая производительность, термическая деградация стружки |
Физико-химические изменения внутри ковра при прессовании:
-
Поверхность ковра достигает целевой температуры (180-210 °C) за 15-30 секунд, клей начинает сшиваться
-
Температура внутреннего слоя поднимается до ≥150 °C за 3-6 минут (окно отверждения UF/MUF), клей завершает отверждение
-
Давление пара от испарения влаги накапливается во внутреннем слое; если не выпустить вовремя, возникают «пузыри» или «расслоение» — поэтому в конце прессования необходимо медленное выпускание пара (ступенчатое снижение давления)
Этап 7: Охлаждение, выдержка, обрезка и шлифовка
-
Охлаждение: плита из пресса имеет температуру 80-120 °C, охлаждается до ≤40 °C на охладителе, чтобы избежать деформации или склеивания при штабелировании
-
Выдержка (баланс влажности): охлаждённые плиты выдерживаются на складе 48-72 часа для уравновешивания температуры и влажности с окружающей средой и снятия остаточных напряжений
-
Обрезка кромок: обрезка до стандартного размера (1220×2440 мм), удаление рыхлых кромок (обычно 25-50 мм с каждой стороны)
-
Шлифовка: поверхность шлифуется широколенточным станком (грубая 60-100 меш + тонкая 150-240 меш), съём 0,3-0,8 мм (с двух сторон), толщина ±0,2 мм, шероховатость Ra ≤3,2 мкм
Этап 8: Сортировка и упаковка
После отбора по внешнему виду плиты стягиваются упаковочной лентой (обычно 20-50 штук в пачке), покрываются защитной плёнкой PE, маркируются с указанием规格, экологического класса, номера партии и т. д.
5. Ключевые технические показатели ДСП
5.1 Требования к физико-механическим свойствам (GB/T 4897-2015)
Свойства ДСП делятся на типы от P1 (не несущая плита в сухом состоянии) до P7 (несущая плита/влажное состояние). Ниже приведены требования для типа P2 (несущая плита в сухом состоянии), обычно используемого в производстве мебели:
| Показатель | Единица | Требование стандарта (P2) | Стандарт JINDIWOOD |
|---|---|---|---|
| Плотность | г/см³ | 0,50-0,85 | 0,65-0,75 (плита 18 мм) |
| Прочность на изгиб (MOR) | МПа | ≥13 (продольная) / ≥11 (поперечная) | ≥16 |
| Модуль упругости (MOE) | МПа | ≥1600 (продольная) / ≥1400 (поперечная) | ≥2200 |
| Прочность на растяжение перпендикулярно пласти (IB) | МПа | ≥0,40 | ≥0,55 |
| Прочность поверхностного слоя | МПа | ≥0,80 | ≥1,0 |
| Разбухание по толщине за 24 ч | % | ≤15 (P2) / ≤8 (P5 влагостойкая) | ≤12 |
| Влажность | % | 5-11 | 6-9 |
Влияние плотности на свойства ДСП:
-
Слишком низкая (<0,55 г/см³): недостаточная прочность, плохое удержание шурупов, рыхлая поверхность, «осыпание» после шлифовки
-
Слишком высокая (>0,85 г/см³): большой вес, сильный износ инструмента (рост затрат), увеличение стоимости материала
-
Неравномерная (разница плотности поверхность-середина ≥0,15 г/см³): коробление, «твёрдые и мягкие пятна» после шлифовки
5.2 Удержание шурупов
Удержание шурупов в ДСП лучше, чем в МДФ, благодаря крупной стружке внутреннего слоя, но ниже, чем в фанере и OSB:
| Тест | ДСП (18 мм, 0,68 г/см³) | МДФ (18 мм, 0,75 г/см³) |
|---|---|---|
| Удержание на пласти (вертикально, шуруп 3,5 мм, глубина 15 мм) | 800-1100 Н | 700-1000 Н |
| Удержание на кромке (те же условия) | 500-800 Н | 300-600 Н |
Причина превосходства ДСП над МДФ:
-
Крупная стружка внутреннего слоя создаёт «анкерный» эффект при вкручивании шурупа — шуруп сопротивляется выдёргиванию не только за счёт трения на границе склеивания, но и за счёт внедрения в стружку (обволакивание древесными волокнами)
-
МДФ имеет однородную волокнистую структуру, выдёргивание шурупа происходит в основном за счёт сдвига на границе склеивания, без дополнительных анкерных точек
Инженерные методы повышения удержания шурупов:
-
Повышение плотности (увеличение доли крупной стружки) → больше анкерных точек
-
Диаметр предварительного отверстия 70-80% от диаметра шурупа (например, шуруп 3,5 мм — сверло 2,7-2,9 мм)
5.3 Выделение формальдегида
| Экологический класс | Выделение (мг/м³) | Система клея |
|---|---|---|
| E1 | ≤0,050 | Стандартный UF (молярное соотношение мочевина/формальдегид 1:1,2-1,5) |
| E0 | ≤0,025 | MUF или UF + поглотитель формальдегида (меламин, мочевина) |
| ENF | ≤0,015 | Высокий MUF (замещение меламином ≥30%) + эффективный поглотитель или MDI |
| HENF | ≤0,015 (все показатели) | Чистый MDI без формальдегида |
Технические пути снижения формальдегида:
-
Снижение молярного соотношения F/U (с 1,3-1,5 до 1,0-1,1)
-
Добавление поглотителя формальдегида
-
Использование MUF или MDI
5.4 Разбухание по толщине при водопоглощении (влагостойкость)
| Класс | Разбухание за 24 ч (%) | Условия применения |
|---|---|---|
| P2 (стандарт) | ≤15 | Сухие помещения (20 °C, влажность ≤65%) |
| P5 (влагостойкая) | ≤8 | Влажные помещения (влажность 65-85%, occasional конденсат) |
| P7 (наружная) | ≤5 | Полунаружные/влажные с высокой нагрузкой (специальная рецептура) |
Технические меры снижения разбухания:
-
Увеличение дозировки парафина (с 1,0% до 1,5-2,0%)
-
Повышение температуры прессования
-
Использование MUF
-
Использование MDI (полиуретановая сетка блокирует воду)
6. Поверхностная обработка и технологии покрытия ДСП
Поверхность нешлифованной ДСП относительно шероховата, на кромках видны частицы стружки («оголение кромки»), поэтому большинство ДСП требуют поверхностной обработки перед использованием в конечном продукте.
6.1 Покрытие меламиновой пропитанной бумагой (наиболее распространённый метод)
Меламиновая пропитанная бумага прессуется непосредственно на поверхность ДСП при высокой температуре (180-210 °C) и высоком давлении (2,5-3,5 МПа) за один проход.
Особенности:
-
Одновременно достигается декоративный эффект и износостойкость (бумага содержит меламиновую смолу и абразив α-Al₂O₃)
-
Высокая твёрдость поверхности (карандашная ≥3H), устойчивость к царапинам, нагреву, загрязнениям
-
Наиболее распространённый метод покрытия в производстве корпусной мебели, кухонь, дверей шкафов; типичный процесс «экологической/плиты без покраски»
ДСП JINDIWOOD с меламиновым покрытием использует этот процесс, полная гамма цветов, возможна синхронная текстура.
6.2 Покрытие натуральным шпоном
Натуральный шпон (толщина 0,3-0,6 мм) наклеивается на ДСП горячим или холодным прессованием. Для мебели высокого класса и отделки интерьеров. Кромки требуют тщательной обработки (однотонный шпон или массив).
6.3 Покраска
Шлифованная ДСП может быть окрашена (PU, UV, водоэмульсионные краски), но требуется грунтовка (закрытие пор, иначе «впитывание» или «точечные отверстия»), затем шлифовка и финишная покраска. Дороже, чем МДФ, в основном для офисной мебели, торговых витрин.
6.4 Прямое использование (нешлифованная плита)
-
Упаковочные ящики, поддоны
-
Строительные перегородки, потолки (требуется дополнительная отделка)
-
Корпуса акустических систем (внутренние или невидимые детали)
-
Внутренние конструкционные детали мебели (задние стенки, днища ящиков)
7. Применение ДСП
7.1 Производство мебели (около 70%)
| Тип мебели | Применение | Рекомендуемый класс | Причина |
|---|---|---|---|
| Корпусная мебель на заказ | Корпус шкафа, полки, тумба под ТВ | Меламиновая E0/ENF | Богатая гамма цветов, экологичность, высокая эффективность |
| Офисная мебель | Столешницы, архивы, столы для совещаний | Меламиновая E0 | Износостойкость, грязеотталкивание, лёгкость очистки, цена-качество |
| Кухни | Корпус (требуется P5), середина дверей | P5 влагостойкая (E0) | Влагостойкость, стабильность размеров |
| Кухонная мебель | Шкаф под мойку (специальная гидроизоляция) | P5 или MDI ENF + герметизация кромок | Влагостойкость — ключевое требование |
| Детская мебель | Кровать, стол, шкаф | ENF (MDI или высокий MUF + поглотитель) | Нулевой формальдегид, здоровье и безопасность |
| Общественная мебель | Библиотечные стеллажи, кресла в больницах | P2 (E0, опционально огнезащита) | Сбалансированные свойства, контролируемая стоимость |
7.2 Строительная отделка
-
Перегородки/внутренние панели: P2 (12-18 мм), основа, облицованная гипсокартоном или декоративной панелью
-
Потолки: лёгкая ДСП (8-12 мм), основа (требуется огнезащита)
-
Основание пола (выравнивание): ДСП высокой плотности (20-25 мм), выравнивающий слой для деревянных полов
7.3 Упаковка и промышленность
| Применение | Рекомендуемая спецификация | Функция | Причина |
|---|---|---|---|
| Тяжёлые упаковочные ящики | 15-18 мм, P2 | Защита оборудования, электроники | Надёжная прочность, намного дешевле массива, без фумигации для экспорта |
| Поддоны/подкладки | 12-18 мм, P2 (влагообработка) | Поддержка грузов, работа с погрузчиком | Замена деревянных поддонов, дешевле на 30-50%, без фитосанитарного риска |
| Корпуса акустических систем | 12-18 мм, высокая плотность | Крепление динамиков, корпус | Хорошее демпфирование (лучше МДФ), низкая стоимость |
8. Сравнение ДСП с другими плитами
| Параметр | ДСП (P2) | МДФ (стандарт) | Фанера (мебельная) | OSB (OSB/2) |
|---|---|---|---|---|
| Использование сырья | 85-90% | 70-75% | 40-50% | 80-85% |
| Плотность (г/см³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Прочность на изгиб (МПа) | 13-16 (P2) / 20-25 (высокопрочная) | 20-25 | 40-70 | 22-28 |
| Прочность на растяжение (МПа) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Плоскостность | Хорошая (но ниже МДФ) | Отличная | Хорошая | Средняя |
| Обработка кромок | Обязательна | Обязательна | Рекомендуется | Рекомендуется |
| Удержание шурупов (Н) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Влагостойкость | Средняя (требуется P5) | Плохая | Отличная | Хорошая (OSB/2=P2, OSB/3/4 влагостойкая) |
| Экологический класс | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (MDI) |
| Стоимость | Самая низкая | Низкая | Высокая | Средне-высокая |
| Обрабатываемость | Хорошая | Отличная | Хорошая | Хорошая |
| Типичное применение | Корпусная мебель, кухни, офисная мебель | Основа панелей, резьба, двери | Опалубка, мебель высокого класса, суда | Строительные конструкции, несущая мебель |
9. Распространённые заблуждения и правда о ДСП
Заблуждение 1: «ДСП — это низкосортная плита.»
Правда: ДСП — наиболее производимый, широко используемый и технологически зрелый вид древесных плит. От дешёвой мебели до премиальных кухонь. Высококачественная ДСП имеет более равномерную плотность (разница поверхность-середина ≤0,10 г/см³), более высокую прочность на растяжение (≥0,55 МПа), лучшее удержание шурупов (≥1000 Н), лучшую влагостойкость (TS ≤8%), класс E0/ENF. Низкосортная ДСП имеет неравномерную плотность, недостаточную прочность, высокий риск превышения формальдегида. Поэтому «низкосортность относится к некоторым плохим ДСП, а не к категории ДСП.» Выбор правильного класса и поставщика важнее отрицания категории.
Заблуждение 2: «ДСП имеет высокий формальдегид, не экологична.»
Правда: Экологический класс полностью определяется типом клея, а не названием «ДСП». Классы E0 и ENF уже широко существуют. MUF + поглотитель → E0 (≤0,025 мг/м³); MDI → ENF (≤0,015 мг/м³), настоящая «плита с нулевым добавлением формальдегида». Обращайте внимание на протоколы испытаний, маркировку E0/ENF, репутацию бренда.
Заблуждение 3: «ДСП хуже массива.»
Правда: Разные материалы, нет простого «лучше/хуже». Стабильность: ДСП менее анизотропна (продольная/поперечная 1,0-1,2), деформируется меньше массива (линейное расширение 1/3-1/2). Прочность: высококачественная ДСП (высокая плотность) прочность на изгиб ≥20 МПа, в 2-3 раза выше некоторых мягких пород. Удержание шурупов: кромки хуже массива, пласть сопоставима с мягкими породами. Экология/стоимость: ДСП может быть без формальдегида и намного дешевле массива. Вывод: ДСП лучше по стабильности, цене-качеству, экологии; массив лучше по удержанию шурупов (вдоль волокон), естественности текстуры, долговечности (сопротивление ползучести). Оба имеют свои применения.
Заблуждение 4: «ДСП не выдерживает нагрузку.»
Правда: Зависит от класса и толщины. P2 18 мм (0,65-0,70 г/см³): при пролёте 600 мм, нагрузке 200 кг/м² прогиб около 1,8-2,2 мм, соответствует (предел L/250 ≈ 2,4 мм; МДФ около 1,8-2,0 мм). Высокая плотность (≥0,80 г/см³, 25 мм): прочность на изгиб 25-30 МПа, для библиотечных стеллажей, тяжёлых нагрузок. Многослойность или дополнительные опоры увеличивают несущую способность.
Заблуждение 5: «ДСП плохо влагостойка.»
Правда: Обычно основано на стереотипе о дешёвой UF-ДСП. P5 (MUF, парафин ≥1,5%): разбухание за 24 ч ≤8%, для кухонь, сухих зон ванных, не для длительного погружения. MDI: разбухание за 24 ч ≤6-7%, почти P7. Для экстремальной влажности: P5 или MDI + герметизация кромок (PUR).
10. Технологические тенденции
10.1 Высокие характеристики и лёгкость
-
Высокопрочная ДСП: ориентированная стружка (отношение длины к диаметру ≥100), MDI, оптимизация → прочность на изгиб ≥25 МПа, частичная замена OSB в сухих условиях
-
Лёгкая высокопрочная ДСП: вспенивание или градиентная плотность (поверхность высокая, середина низкая), плотность ≤0,55 г/см³, MOR ≥12 МПа, снижение веса и расхода сырья
-
Сверхтонкая ДСП: ≤6 мм для задних стенок, днищ ящиков, упаковочных перегородок, замена МДФ (дешевле)
10.2 Экологичность и отсутствие формальдегида
-
Низкое молярное соотношение F/U UF: с 1,3 до 1,0-1,1, класс E0 стал стандартом, ENF распространяется
-
Био-клеи: лигнин (побочный продукт целлюлозной промышленности, стоимость близка к UF), таннин (кора, для наружного применения) постепенно industrialization
-
MDI-ДСП быстро растёт: к 2028 году >20% китайского производства ДСП (около 8% в 2025), стоимость снижается с расширением внутреннего производства MDI
10.3 Влагостойкость и функционализация
-
Гидрофобная ДСП: нано-гидрофобизаторы (силаны) вместо только парафина, разбухание за 24 ч ≤4-5%, близко к фанере
-
Огнезащитная ДСП: фосфорно-азотные безгалогенные антипирены (в клее или на поверхности), класс B1, для общественных зданий
-
Антибактериальная/противогрибковая ДСП: ионы серебра или органические антибактериальные средства (ZPT), эффективность ≥99%, для больниц, школ, пищевых объектов
10.4 Умное производство
-
Онлайн-контроль качества: NIR для влажности и дозировки клея (погрешность ≤±0,3%), рентгеновский плотномер для распределения плотности ковра (разрешение ≤±2 мм), 100% прослеживаемость, корректировка в реальном времени
-
ИИ-распознавание дефектов: глубокое обучение (CNN) для царапин, вмятин, пятен клея (точность ≥95%, в 10-20 раз быстрее человека)
-
Интеграция MES/ERP: заказы, рецептуры, производство, качество, склад, логистика — цифровой замкнутый цикл от заказа до поставки
Часто задаваемые вопросы (FAQ)
В1: Что такое ДСП?
О: ДСП (древесно-стружечная плита, Particleboard / Chipboard) — плитный материал, изготавливаемый из стружки (щепы, опилок, древесных частиц), получаемой при переработке древесины или другого растительного волокнистого сырья, путём сушки, нанесения клея и добавок, затем горячего прессования. В 2025 году мировое производство превысило 110 млн м³, более 45% всех древесных плит. Один из самых производимых и широко используемых плитных материалов.
В2: На какие категории делится ДСП по технологии производства?
О: Три основных типа:
-
Плоское прессование: трёхслойная структура (мелкая поверхность + крупная середина) или градиентная, плотность 0,5-0,85 г/см³, для мебели, строительной отделки, упаковки
-
Валковое прессование: однонаправленное непрерывное формование, плотность 0,4-0,7 г/см³, для сердечников дверей, упаковки, плит низкой плотности
-
Экструзия: трубчатая структура (продольные сквозные каналы), плотность 0,35-0,55 г/см³, для сердечников полых дверей, перегородок, звукопоглощающих панелей
В3: Как классифицируется ДСП по экологическому классу?
О: Определяется типом клея:
-
E1: выделение ≤0,050 мг/м³, UF, обычная мебель, упаковка
-
E0: выделение ≤0,025 мг/м³, MUF, мебель среднего и высокого класса, отделка интерьеров
-
ENF: выделение ≤0,015 мг/м³, MUF + поглотитель или MDI, детская мебель, спальни, больницы
-
HENF: выделение ≤0,015 мг/м³ и бензол/TVOC в норме, MDI, премиальное жильё, полная отделка
В4: Каков технологический процесс производства ДСП?
О: Основные этапы:
-
Приём сырья и измельчение в щепу
-
Приготовление стружки (молотковая дробилка/кольцевая стружечная машина)
-
Сушка (30-60% → 2-5%)
-
Сортировка (разделение мелкой/крупной)
-
Нанесение клея (поверхность 10-14%, середина 8-12%)
-
Формирование ковра (трёхслойное: мелкая-крупная-мелкая)
-
Предварительное прессование (0,5-1,0 МПа) и горячее прессование (180-210 °C, 1,5-3,5 МПа)
-
Охлаждение, выдержка (48-72 ч), обрезка, шлифовка
-
Сортировка и упаковка
В5: Каковы ключевые технические показатели ДСП?
О: Для P2:
-
Плотность: 0,50-0,85 г/см³, JINDIWOOD 0,65-0,75
-
Прочность на изгиб (MOR): ≥13 МПа (продольная), JINDIWOOD ≥16
-
Модуль упругости (MOE): ≥1600 МПа, JINDIWOOD ≥2200
-
Прочность на растяжение (IB): ≥0,40 МПа, JINDIWOOD ≥0,55
-
Прочность поверхностного слоя: ≥0,80 МПа, JINDIWOOD ≥1,0
-
Разбухание за 24 ч: ≤15% (P2), JINDIWOOD ≤12%
-
Влажность: 5-11%, JINDIWOOD 6-9%
В6: Каково удержание шурупов в ДСП? Преимущества перед МДФ?
О: ДСП имеет лучшее удержание шурупов, чем МДФ, благодаря крупной стружке внутреннего слоя:
-
Пласть (18 мм, 0,68 г/см³): 800-1100 Н
-
Кромка: 500-800 Н
-
Для сравнения, МДФ: пласть 700-1000 Н, кромка 300-600 Н
Причина: крупная стружка создаёт «анкерный» эффект при вкручивании шурупа; шуруп сопротивляется выдёргиванию не только за счёт трения на границе склеивания, но и за счёт внедрения в стружку.
В7: Какие распространённые методы поверхностной обработки?
О:
-
Меламиновая пропитанная бумага (наиболее распространённый): горячее прессование, твёрдость ≥3H, износостойкость, устойчивость к царапинам, типичный процесс «экологической/плиты без покраски»
-
Натуральный шпон: 0,3-0,6 мм, мебель высокого класса, отделка интерьеров
-
Покраска: сначала грунтовка, затем шлифовка и финишная покраска, для офисной мебели, торговых витрин
-
Прямое использование (нешлифованная): упаковка, поддоны, перегородки, корпуса акустических систем, внутренние детали
В8: Каковы основные области применения ДСП?
О:
-
Производство мебели (около 70%): корпусная мебель на заказ, офисная мебель, кухни, детская мебель, общественная мебель
-
Строительная отделка: перегородки/внутренние панели, потолки, основание пола
-
Упаковка и промышленность: тяжёлые ящики, поддоны/подкладки, корпуса акустических систем
-
P5 влагостойкая ДСП для кухонь, сухих зон ванных
В9: Каковы преимущества и недостатки по сравнению с МДФ, фанерой и OSB?
О:
-
Использование сырья: ДСП 85-90%, выше МДФ (70-75%), фанеры (40-50%)
-
Прочность на изгиб: ДСП 13-16 МПа (P2), ниже фанеры (40-70 МПа), разница с OSB (22-28 МПа)
-
Удержание шурупов: ДСП 800-1100 Н, лучше МДФ (700-1000 Н), ниже фанеры (1500-2500 Н)
-
Влагостойкость: ДСП средняя (нужен P5), лучше МДФ (плохая), ниже фанеры (отличная)
-
Стоимость: ДСП самая низкая, МДФ низкая, фанера высокая, OSB средне-высокая
В10: Каковы распространённые заблуждения о ДСП?
О:
-
Заблуждение 1: «ДСП — низкосортная плита.» → Правда: высококачественная ДСП имеет более равномерную плотность, более высокую прочность, класс E0/ENF, широко используется в премиальных кухнях
-
Заблуждение 2: «ДСП имеет высокий формальдегид.» → Правда: класс определяется клеем; MUF → E0, MDI → ENF
-
Заблуждение 3: «ДСП хуже массива.» → Правда: ДСП лучше по стабильности, цене-качеству, экологии; массив лучше по удержанию шурупов, текстуре, долговечности
-
Заблуждение 4: «ДСП не выдерживает нагрузку.» → Правда: P2 18 мм при пролёте 600 мм, нагрузке 200 кг/м² прогиб около 1,8-2,2 мм, соответствует
-
Заблуждение 5: «ДСП плохо влагостойка.» → Правда: P5 разбухание за 24 ч ≤8%, для кухонь, сухих зон ванных
JINDIWOOD · Engineered for Certainty — Каждая рекомбинация стружки создаёт фундамент уверенности для устойчивости мебели и здоровья пространства.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.




