中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Основное понятие и история развития OSB
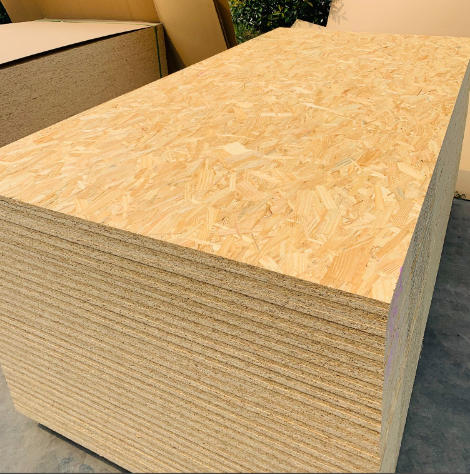
OSB (Oriented Strand Board), полное китайское название — «ориентированно-стружечная плита», также называется «европейской плитой». Это новый вид конструкционной плиты, изготавливаемый из тонкомерной древесины, древесины от рубок ухода, быстрорастущей древесины или сердцевины дерева в качестве сырья, перерабатываемого специальным оборудованием в узкие длинные стружки (Strand) определённых размеров, которые затем подвергаются сушке, нанесению клея, ориентированной укладке (Oriented) и горячему прессованию при высокой температуре.
1.1 Краткая история развития
Разработка OSB началась в США в 1960-х годах; её технологические истоки восходят к более ранней вафельной плите (Waferboard) — плите, изготовленной из хаотично уложенных плоских древесных стружек. В 1970-х годах с созреванием технологии ориентированной укладки и применением изоцианатного (MDI) клея в деревообрабатывающей промышленности официально появилась современная OSB.
В 1980-х годах OSB начала крупномасштабное промышленное производство в США и Канаде, постепенно заменяя часть фанеры в строительных конструкциях. В 2025 году мировое годовое производство OSB превысило 35 млн м³; североамериканский рынок занимает более 70% мирового производства, Европа — около 20%, Азия и другие регионы — около 10%.
Развитие OSB в Китае началось относительно поздно; производственные линии были внедрены только после 2000 года. Однако в последние годы благодаря прорыву в технологии отечественного клея MDI, повышению экологических стандартов и продвижению политики «замена древесины бамбуком, замена древесины соломой» китайская индустрия OSB вступает в фазу быстрого развития.
JINDIWOOD стратегически внедрила OSB в свою продуктовую систему, охватывая различные классы, включая универсальный для сухого состояния и несущий для влажного состояния, удовлетворяя разнообразные потребности от строительных конструкций до мебели высокого класса.
2. Система сырья для производства OSB
2.1 Древесное сырьё
Требования OSB к сырью существенно отличаются от требований к фанере и MDF — ей нужны не целые листы шпона или тонкие волокна, а стружки определённых размеров. Поэтому OSB может использовать низкосортное сырьё, такое как тонкомерная древесина, ветви, древесина от рубок ухода, которое трудно использовать в традиционной промышленности плит, с чрезвычайно высоким коэффициентом использования материала.
| Порода | Характеристики | Основное происхождение | Применимые продукты |
|---|---|---|---|
| Осина (Aspen) | Лёгкий и мягкий материал, светлый цвет, равномерные стружки, отличная склеиваемость | Северная Америка, Китай | OSB/1, OSB/2 для интерьера, продукты мебельного класса |
| Сосна (Pine) | Более высокая прочность, умеренное содержание смолы, хорошая водостойкость | Северная Америка, Европа, Китай | Конструкционная OSB/3, OSB/4, строительная опалубка |
| Эвкалипт (Eucalyptus) | Высокая плотность, большая прочность, быстрорастущий и продуктивный | Южная Америка, юг Китая | Несущая OSB, конструкционные плиты высокого класса |
| Берёза (Birch) | Плотный материал, тонкая поверхность, чрезвычайно высокая прочность | Северная Европа, Россия | OSB высокого класса для мебели, основа для облицовки |
| Смешанные лиственные | Сбалансированные общие характеристики, более низкая стоимость | По всему миру | Универсальная OSB |
Технические требования OSB к сырью:
-
Диаметр брёвен: 100–400 мм (в основном тонкомерная древесина и древесина от рубок ухода)
-
Влажность брёвен: 30–60% (немедленная переработка после свежей рубки, без длительной естественной сушки)
-
Контроль содержания коры: ≤3% (кора влияет на прочность склеивания и равномерность цвета плиты, должна удаляться окорочным станком)
Сравнение коэффициента использования сырья:
-
Фанера: выход около 40–50% (требуются брёвна большого диаметра без дефектов)
-
MDF: выход около 70–75% (сырьё — отходы деревообработки)
-
OSB: выход около 80–85% (можно использовать тонкомерную древесину, ветви, почти вся древесина превращается в стружку)
2.2 Система клеёв — ключевая технология OSB
OSB из-за высоких требований к прочности склеивания и превосходной водостойкости отличается от других древесных плит в выборе клея.
| Тип клея | Применение в OSB | Характеристики | Экологический класс |
|---|---|---|---|
| Клей MDI (изоцианатный) | Основной выбор (высококачественная OSB) | Без формальдегида, превосходная водостойкость, быстрое отверждение, высокая прочность склеивания (до 2,0–3,0 МПа), расход клея около 3–5% | ENF/HENF |
| Фенольный клей (PF) | Традиционный выбор (часть североамериканской OSB) | Превосходная водостойкость, стоимость ниже MDI, но выше MUF, тёмный цвет (тёмно-коричневый клеевой слой) | E0 |
| MUF (меламин-модифицированный карбамидный клей) | Ограниченное применение (низкосортный интерьерный) | Средняя влагостойкость, более низкая стоимость | E1/E0 |
| Смешанный клей MDI+PF | Специальное применение | Баланс стоимости и характеристик | E0/ENF |
Технические преимущества клея MDI в OSB:
-
Отсутствие выделения формальдегида: клей MDI (дифенилметандиизоцианат) сам не содержит формальдегида и после отверждения не выделяет его; это основная причина, по которой OSB может достигать класса ENF (≤0,015 мг/м³) и даже класса HENF (нулевое добавление формальдегида).
-
Быстрое отверждение: клей MDI при температуре горячего прессования (180–220 °C) завершает сшивание за 30–60 секунд, намного быстрее клея PF (требуется 3–5 минут). Это означает, что в том же цикле прессования OSB, склеенная MDI, может достигать более высокой производительности.
-
Превосходная водостойкость: полиуретановая сшитая сетка, образующаяся после отверждения MDI, обладает чрезвычайно высокой стойкостью к гидролизу; даже при погружении в кипящую воду она почти не разрушается. Это идеальное решение для склеивания продуктов классов OSB/3 и OSB/4.
-
Эластичность клеевого слоя: после отверждения клей MDI обладает определённой эластичностью, хорошо синхронизируется с усадкой и расширением древесных стружек, и растрескивание клеевого слоя из-за концентрации внутренних напряжений маловероятно.
Требования к применению клея MDI:
Поскольку клей MDI чрезвычайно чувствителен к влаге (может реагировать с водой с образованием углекислого газа и соединений мочевины), процессы нанесения и горячего прессования в производстве OSB требуют более строгого контроля, чем с клеем PF:
-
Влажность стружки должна строго контролироваться на уровне 3–6% (перед клеенаносящей машиной)
-
Стружка после нанесения клея должна быть уложена и спрессована в течение 2–4 часов, чтобы избежать предварительной реакции MDI под действием влаги
-
Температура горячего прессования должна быть ≥190 °C для обеспечения полного отверждения MDI
2.3 Вспомогательные добавки
-
Парафиновая эмульсия (водоотталкивающий агент): дозировка 0,5–1,5% от массы абсолютно сухой стружки, для снижения разбухания по толщине при водопоглощении
-
Антиадгезионное средство: распыляется на поверхность горячих плит (перед каждым прессованием), чтобы плита не прилипала к плитам пресса
-
Красители (опционально): добавление небольшого количества красителя (обычно 0,1–0,3%) в поверхностную стружку для улучшения цвета плиты
3. Конструкция и технические принципы OSB
3.1 Трёхслойная ориентированная структура — «скелет» OSB
Наиболее характерная техническая особенность OSB — трёхслойная ориентированная структура укладки, от которой и происходит название «ориентированно-стружечная плита»:
| Слой | Направление укладки стружки | Доля толщины | Функция |
|---|---|---|---|
| Поверхностный слой (лицевой) | Ориентированно вдоль продольного направления плиты (направление длины) | По 15–20% каждый (всего 30–40%) | Повышает продольную прочность на изгиб и модуль упругости, обеспечивает гладкую поверхность |
| Внутренний слой (средний) | Ориентированно вдоль поперечного направления плиты (направление ширины) | 60–70% | Повышает поперечную прочность на изгиб, балансирует различия продольных и поперечных характеристик, увеличивает толщину плиты |
Механический принцип ориентированной укладки:
Древесина сама по себе является анизотропным материалом — прочность на растяжение вдоль волокон в 10–30 раз выше, чем поперёк. OSB путём искусственного управления направлением стружки реализует «получение максимальной прочности в нужном направлении».
В OSB:
-
Продольная укладка поверхностного слоя: гарантирует, что плита имеет чрезвычайно высокую прочность на изгиб и жёсткость в продольном направлении (направление длины), что соответствует несущему направлению балок, колонн и перекрытий в зданиях.
-
Поперечная укладка внутреннего слоя: повышает прочность плиты в поперечном направлении (направление ширины), делая механические свойства в обоих направлениях более сбалансированными и избегая проблемы «слабого направления», характерной для массивной древесины.
Ориентированная пропорция трёхслойной структуры напрямую влияет на распределение характеристик плиты:
| Ориентированная пропорция поверхностного слоя (прод.:попер.) | Ориентированная пропорция внутреннего слоя (прод.:попер.) | Продольный MOR (МПа) | Поперечный MOR (МПа) | Отношение прод./попер. |
|---|---|---|---|---|
| 100:0 | 0:100 | 40–50 | 15–20 | 2,5–2,8 |
| 85:15 | 15:85 | 35–42 | 18–25 | 1,8–2,2 |
| 70:30 | 30:70 | 28–35 | 22–28 | 1,3–1,6 |
В реальном производстве отношение продольной и поперечной прочности OSB обычно контролируется в пределах 1,5–2,5, что обеспечивает как достаточную продольную несущую способность, так и не слишком низкую поперечную прочность, которая могла бы привести к растрескиванию плиты вдоль продольного направления.
3.2 Сравнение структуры OSB с другими древесными плитами
| Тип плиты | Структурные особенности | Механические свойства | Использование материала |
|---|---|---|---|
| OSB | Ориентированно уложенные удлинённые стружки, чередующиеся продольные и поперечные слои | Регулируемое отношение продольной/поперечной прочности (1,5–2,5), высокие общие характеристики | 80–85% |
| Фанера | Несколько слоёв шпона, склеенных перпендикулярно | Сбалансированное отношение продольной/поперечной прочности (1,0–1,3), наивысшая прочность | 40–50% |
| Обычная стружечная плита | Хаотично уложенные частицы, без направленности | Изотропная, более низкая прочность | 85–90% |
| MDF | Хаотично распределённые волокна, однородные и плотные | Изотропная, самая гладкая поверхность | 70–75% |
4. Технологический процесс производства OSB
4.1 Схема технологического процесса
Окорка брёвен → Изготовление стружки → Хранение влажной стружки → Сушка → Сортировка (разделение поверхностной/внутренней стружки)
  → Нанесение клея (клей для поверхностного слоя + клей для внутреннего слоя, разные рецептуры) → Ориентированная укладка (трёхслойная структура)
  → Предварительное прессование → Горячее прессование → Обрезка кромок и шлифовка → Сортировка и упаковка → Готовая продукция
4.2 Технические особенности каждого этапа
Этап 1: Окорка и изготовление стружки
Брёвна очищаются от коры барабанным окорочным станком (содержание коры ≤3%), затем подаются в дисковую или барабанную стружечную машину, которая нарезает брёвна на плоские стружки заданных размеров.
Размеры стружки — один из определяющих факторов качества OSB:
| Тип стружки | Длина (мм) | Ширина (мм) | Толщина (мм) | Отношение длины к толщине |
|---|---|---|---|---|
| Поверхностная стружка | 70–150 | 10–25 | 0,5–0,8 | 100–250 |
| Внутренняя стружка | 50–100 | 5–15 | 0,5–0,8 | 80–150 |
Значение отношения длины к толщине стружки: чем больше отношение длины к толщине, тем значительнее эффект усиления после ориентированной укладки. Длинные и тонкие стружки лучше передают нагрузку, повышая прочность и жёсткость плиты. Однако слишком длинные стружки снижают равномерность укладки, а слишком короткие теряют эффект ориентированного усиления.
Ключевые точки контроля при изготовлении стружки:
-
Острота ножей стружечной машины: после износа шероховатость поверхности стружки увеличивается, что влияет на смачиваемость клея и прочность склеивания
-
Однородность геометрических размеров стружки: отклонение по длине ≤±15 мм, по ширине ≤±5 мм, по толщине ≤±0,1 мм
-
Влажность влажной стружки: на выходе из стружечной машины около 30–50%, необходимо немедленно направлять в сушилку
Этап 2: Сушка стружки
Влажная стружка сушится в барабанной сушилке однократного прохода. Источником тепла обычно служит теплогенератор, сжигающий биомассу (кору, шлифовальную пыль), температура горячего воздуха 160–220 °C.
-
Влажность после сушки (перед клеенаносящей машиной): 3–6%
-
Температура на входе сушилки: 200–220 °C (поверхностная стружка) / 160–180 °C (внутренняя стружка, чтобы избежать пересыхания и разрушения)
-
Температура на выходе сушилки: 80–100 °C
-
Время сушки: 2–5 минут
Важность контроля температуры сушки:
-
Слишком высокая температура (>220 °C) → обугливание поверхности стружки, более тёмный цвет, снижение прочности («пережог»), MDI не может образовать химические связи с чрезмерно обугленными древесными волокнами
-
Слишком низкая температура (<150 °C) → слишком высокая влажность стружки (>8%), MDI реагирует с водой на этапе нанесения и прессования с образованием пузырьков CO₂, что приводит к дефектам «сот» внутри плиты
Высушенная стружка проходит через систему механической сортировки, разделяясь на стружку, соответствующую размерам поверхностного и внутреннего слоёв, и направляется соответственно в бункеры поверхностного и внутреннего слоёв.
Этап 3: Нанесение клея
Стружка поверхностного и внутреннего слоёв по отдельности поступает в высокоскоростные смесители; клей MDI добавляется методом высоконапорного распыления, одновременно впрыскивается парафиновая эмульсия (водоотталкивающий агент) и антиадгезионное средство.
| Параметр | Поверхностная стружка | Внутренняя стружка |
|---|---|---|
| Дозировка клея (отношение массы MDI/абсолютно сухой стружки) | 4–6% | 3–5% |
| Добавление парафина (отношение массы/абсолютно сухой стружки) | 0,5–1,0% | 0,5–1,5% |
| Влажность после нанесения (увеличение) | +2–3% | +2–3% |
| Общая влажность после нанесения (перед укладчиком) | 6–9% | 6–9% |
Контроль равномерности нанесения: отбор проб на выходе клеенаносящей машины, с использованием растворительного метода (погружение стружки в дихлорметан для растворения клеевого слоя, затем определение концентрации MDI в растворителе с помощью УФ-спектрофотометра) или инфракрасной спектроскопии (NIR) для проверки степени покрытия и равномерности клея на поверхности стружки; критерий приёмки: покрытие ≥95%, коэффициент вариации ≤10%.
Этап 4: Ориентированная укладка — важнейший этап OSB
Стружка поверхностного и внутреннего слоёв после нанесения клея укладывается в трёхслойный ковёр механическими ориентирующими укладчиками (или аэродинамическими ориентирующими укладчиками).
Принцип ориентирующих укладчиков:
-
Механическая ориентация: стружка скользит по вибрирующим ориентирующим зубчатым пластинам (или ориентирующим гребёнкам), удлинённые стружки автоматически выравниваются вдоль направления зубьев, обеспечивая ориентированную укладку
-
Аэродинамическая ориентация: стружка взвешена в воздушном потоке, используется направляющее действие потока и аэродинамические свойства самой стружки (стружки с большим отношением длины к диаметру автоматически выравниваются вдоль направления потока)
-
Электростатическая ориентация: стружка поляризуется в электростатическом поле и выравнивается вдоль направления поля (в настоящее время используется реже)
Процесс укладки трёхслойного ковра:
-
Укладка нижнего слоя (нижний поверхностный слой): на непрерывно движущейся стальной ленте укладывается первый слой поверхностной стружки (продольная ориентированная укладка), толщина около 3–8 мм
-
Укладка внутреннего слоя: поверх нижнего слоя укладывается внутренняя стружка (поперечная ориентированная укладка), толщина около 60–70% общей толщины ковра
-
Укладка верхнего слоя (верхний поверхностный слой): поверх внутреннего слоя укладывается второй слой поверхностной стружки (продольная ориентированная укладка), толщина равна нижнему слою
Толщина ковра после укладки примерно в 2,5–3,5 раза превышает толщину готовой плиты (например, для готовой плиты 18 мм толщина ковра около 50–65 мм); коэффициент вспучивания контролируется горячим прессованием.
Этап 5: Предварительное прессование и горячее прессование
Предварительное прессование: ковёр подвергается давлению 0,5–1,0 МПа от предварительного пресса, удаляется около 30–50% воздуха из ковра, повышается плотность и начальная прочность ковра, что облегчает подачу в горячий пресс без разрушения. Время предварительного прессования 15–30 секунд.
Горячее прессование: ковёр поступает в многоэтажный горячий пресс (обычно 12–20 этажей, с регулируемым расстоянием между этажами) или в непрерывный пресс (CPS, для крупносерийного производства), где под воздействием высокой температуры и давления завершается отверждение клея, уплотнение плиты и калибровка толщины.
| Параметр прессования | Типичное значение | Влияние на качество OSB |
|---|---|---|
| Температура прессования | 190–220 °C (клей MDI); 160–190 °C (клей PF) | Слишком высокая → обугливание стружки («подгорание»), внутренние трещины; слишком низкая → неполное отверждение MDI, прочность склеивания не соответствует норме |
| Удельное давление | 2,5–4,5 МПа | Слишком высокое → раздавливание стружки, чрезмерная плотность, перерасход волокна; слишком низкое → ковёр недостаточно уплотнён, плита рыхлая, низкая прочность |
| Время прессования | 4–10 минут (в зависимости от толщины, обычно 0,5–0,8 мин/мм) | Слишком короткое → MDI внутреннего слоя не полностью отверждён («сырая середина»), заметный возврат после прессования; слишком длинное → низкая производительность, термическая деградация стружки |
Ключевые точки контроля во время горячего прессования (связаны с качеством отверждения MDI):
-
Температурный градиент: температура поверхности ковра достигает целевой (190 °C+) за 30–60 секунд; температура внутреннего слоя должна подняться до ≥170 °C за 3–5 минут, чтобы обеспечить полное отверждение MDI и во внутреннем слое. Слишком большая разница температур (поверхность уже отверждена, а внутренний слой ещё нет) приводит к дефекту «поверхность отверждена, внутренний слой нет».
-
Удаление водяного пара: во время горячего прессования влага в стружке испаряется, образуя большое количество пара, который должен своевременно удаляться через вытяжную систему, иначе в плите образуются пузыри или «паровые взрывы», вызывающие вспучивание или расслоение.
Этап 6: Обрезка кромок, шлифовка и сортировка
-
Обрезка кромок: четыре кромки черновой плиты обрезаются до стандартного размера (1220×2440 мм или 2440×1220 мм), ширина обрезки 25–50 мм с каждой стороны
-
Шлифовка: поверхность плиты шлифуется широколенточной шлифовальной машиной (грубая + тонкая), обеспечивая равномерную толщину и гладкую поверхность. Величина шлифования обычно 0,3–0,6 мм (суммарно с двух сторон). Шлифовальная пыль собирается как топливо для теплогенератора (биоэнергия), обеспечивая рециркуляцию тепловой энергии.
-
Сортировка: визуальная сортировка по национальному стандарту GB/T 41715-2022 «Ориентированно-стружечная плита», разделение на три класса: высший сорт, первый сорт, соответствующий.
Требования к качеству внешнего вида OSB (GB/T 41715-2022):
| Внешний дефект | Требование высшего сорта | Требование первого сорта | Требование соответствующего |
|---|---|---|---|
| Пятна клея на поверхности (площадь/количество) | Незначительные и всего ≤3 | Допускается 3–6 | Допускается 6–10 |
| Вмятины/углубления на поверхности (глубина) | ≤0,1 мм | ≤0,2 мм | ≤0,5 мм |
| Масляные пятна на поверхности (площадь) | Не допускаются | ≤1 см² (≤2 на плиту) | ≤2 см² (≤5 на плиту) |
| Повреждения углов (глубина/длина) | Не допускаются | ≤5 мм | ≤10 мм |
| Коробление (по диагонали) | ≤0,5% | ≤0,8% | ≤1,2% |
| Вспучивание/расслоение | Не допускается | Не допускается | Не допускается |
5. Классификация и стандарты классов OSB
5.1 Классификация по несущей способности и условиям эксплуатации (GB/T 41715-2022)
| Класс | Полное название | Условия эксплуатации | Требование к нагрузке | Типичное применение |
|---|---|---|---|---|
| OSB/1 | Ненесущая плита для сухого состояния | Внутри, среднегодовая температура 20 °C, относительная влажность ≤65% | Без требований к нагрузке | Внутренняя отделка, задние стенки мебели, корпуса акустических систем |
| OSB/2 | Несущая плита для сухого состояния | Внутри, среднегодовая температура 20 °C, относительная влажность ≤65% | Выдерживает кратковременные статические нагрузки | Внутренние перегородки, конструкционные детали мебели, полки стеллажей |
| OSB/3 | Несущая плита для влажного состояния | Внутри или полуоткрытое, большие колебания влажности (относительная влажность 65–85%) | Выдерживает кратковременные статические нагрузки | Облицовка наружных стен, кровельные плиты, плиты пола (влажная среда) |
| OSB/4 | Несущая плита для тяжёлых нагрузок во влажном состоянии | Внутри или полуоткрытое, большие колебания влажности (относительная влажность 65–85%) | Выдерживает длительные динамические нагрузки | Полы под тяжёлые нагрузки, полы заводских цехов, конструкционные элементы зданий |
Ключевое различие между OSB/3 и OSB/4:
Обе могут использоваться во влажной среде, но характеристики длительной ползучести OSB/4 (деформация, увеличивающаяся со временем под действием постоянной нагрузки) лучше, чем у OSB/3. OSB/4 требует коэффициента длительной ползучести за 20 лет ≤1,8 (по ASTM D6815), что гарантирует соблюдение пределов прогиба конструкционного расчёта после десятилетий непрерывного использования. OSB/3 не имеет обязательных требований к длительной ползучести.
5.2 Классификация по состоянию поверхности
| Тип поверхности | Характеристики | Основное применение |
|---|---|---|
| Необлицованная OSB | Сохраняет естественную текстуру и цвет ориентированных стружек | Конструкционное применение, промышленное применение (невидимые детали) |
| Шлифованная OSB | Поверхность отшлифована, плоская и гладкая | Основа для мебели, основа для окраски/облицовки |
| Облицованная OSB | Покрыта меламиновой плёнкой, шпоном или лаком | Мебель высокого класса, внутренняя отделка, коммерческие помещения |
| Влагостойкая OSB (специальная обработка) | Увеличенная дозировка водоотталкивающего агента или обработка поверхности | Очень влажная среда, ванные комнаты, подвалы |
5.3 Классификация по экологическому классу
OSB благодаря использованию клея MDI без формальдегида имеет экологический класс, естественно превосходящий обычные древесные плиты на карбамидном клее:
-
Класс ENF (≤0,015 мг/м³): использование чистого клея MDI, без добавления формальдегида. Вся линейка JINDIWOOD OSB достигает этого класса.
-
Класс HENF (≤0,015 мг/м³, а также бензол, TVOC и другие показатели в норме): клей MDI + чистое производство на всём протяжении (включая контроль ЛОС).
-
Класс E0 (≤0,025 мг/м³): продукты OSB с клеем PF (фенольным) или со смешанной клеевой системой.
Обязательство JINDIWOOD: все продукты OSB используют клей MDI без формальдегида, экологический класс стабильно ENF или выше.
6. Ключевые технические показатели OSB
6.1 Требования к физико-механическим свойствам (GB/T 41715-2022)
| Показатель | Единица | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Прочность на изгиб (MOR) — продольная | МПа | ≥15 | ≥22 | ≥28 | ≥35 |
| Прочность на изгиб (MOR) — поперечная | МПа | ≥8 | ≥12 | ≥15 | ≥20 |
| Модуль упругости (MOE) — продольный | МПа | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Модуль упругости (MOE) — поперечный | МПа | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Прочность на растяжение перпендикулярно пласти (IB) | МПа | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Разбухание по толщине при водопоглощении (TS, 24 ч погружения) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Влажность | % | 5–12 | 5–12 | 5–12 | 5–12 |
Внутренний контрольный стандарт JINDIWOOD OSB: все показатели выше требований национального стандарта, продольная прочность на изгиб ≥35 МПа (уровень OSB/3), что гарантирует надёжность в строительных конструкциях и несущих мебельных применениях.
6.2 Удерживающая способность шурупов
Удерживающая способность шурупов — ещё одно значительное преимущество OSB, обусловленное ориентированной укладкой длинных стружек и равномерным распределением плотности.
Измеренные значения удерживающей способности шурупов OSB (по GB/T 17657):
| Показатель | OSB/3 (толщина 18 мм) | Обычная стружечная плита (18 мм) | Фанера (18 мм) |
|---|---|---|---|
| Удерживающая способность на пласти (вертикальное направление) | 1200–1600 Н | 800–1200 Н | 1500–2500 Н |
| Удерживающая способность на кромке (направление кромки) | 800–1200 Н | 300–600 Н | 1200–2000 Н |
Удерживающая способность шурупов OSB немного ниже, чем у фанеры (поскольку непрерывные волокна шпона фанеры обеспечивают более сильное анкерное усилие), но значительно выше, чем у обычной стружечной плиты (в 2–3 раза), а удерживающая способность на кромке OSB особенно высока (сильное анкерное действие поперечных стружек внутреннего слоя), что даёт явные преимущества при креплении строительных узлов и мебельной фурнитуры.
Метод измерения удерживающей способности шурупов:
Шуруп для дерева длиной 50 мм и диаметром 3,5 мм вкручивается в образец (глубина 15 мм), затем с помощью универсальной испытательной машины производится осевое выдёргивание с регистрацией максимального усилия. Точки испытания на пласти — в центральной зоне плиты (избегая торцов стружки), на кромке — на расстоянии 25 мм от края.
6.3 Стабильность размеров
Коэффициент линейного расширения OSB (при изменении влажности) составляет 0,02–0,03% (на каждый 1% изменения влажности), что примерно вдвое меньше, чем у обычной стружечной плиты, а разница расширения в продольном и поперечном направлениях также меньше, чем у фанеры. Это делает изменения размеров OSB при эксплуатации (растрескивание, усадка, расширение) меньшими, чем у других древесных плит, что особенно подходит для применений с высокими требованиями к точности размеров (например, мебель с лазерной кромкооблицовкой, монтаж вентилируемых фасадов).
7. Обработка поверхности и технологии декорирования OSB
7.1 Прямое использование (необлицованная OSB)
Необлицованная OSB непосредственно демонстрирует естественную текстуру и слоистость стружек, обладая уникальным индустриальным эстетическим стилем («открытая структура»), очень любимым дизайнерами современного минимализма, индустриального и скандинавского стиля. Поверхность необлицованной OSB можно покрыть прозрачным лаком или маслом-воском для дерева (специально для OSB), придавая естественные тёплые тона и текстуру. Недостаток — поверхность пористая (щели между стружками), высокое поглощение краски (около 200–300 г/м², в 2–3 раза больше, чем у MDF), и высокая шероховатость поверхности (Ra около 8–15 мкм), что не подходит для высококачественной окраски.
7.2 Окрашивание
Шлифованная необлицованная OSB может быть окрашена, но требует грунтовки-изолятора (для заполнения микропор между стружками, снижения поглощения финишного лака) и заполнения текстуры; поэтому стоимость окраски OSB значительно выше, чем у MDF (примерно на 30–50%). Подходит для проектов, не чувствительных к стоимости, но стремящихся к естественной текстуре дерева.
7.3 Облицовка
Меламиновая облицовка (облицовка высокого давления): меламиновая пропитанная бумага прессуется на поверхность OSB при высокой температуре и давлении (180–200 °C, 2,5–3,5 МПа). Подходит для производства мебели и внутренней отделки, поверхность отличного качества, а основа OSB придаёт готовому изделию особую текстуру кромки (декоративный эффект со структурой стружки).
Облицовка шпоном: на поверхность OSB наклеивается натуральный шпон, создавая эффект массивной древесины. Подходит для мебели высокого класса и внутренней отделки.
Облицовка HPL/CPL: декоративная плита высокого давления (HPL) или ламинат непрерывного прессования (CPL), для коммерческих помещений и общественных зданий с высокими требованиями к износостойкости.
Ключевые моменты обработки поверхности OSB перед облицовкой (основные причины и меры против расслоения облицовки):
-
Поверхность OSB должна быть тщательно отшлифована (шлифовальная лента 240–320 зернистости), чтобы шероховатость поверхности снизилась до Ra ≤3,2 мкм
-
После шлифовки необходимо удалить поверхностную пыль (продувка сжатым воздухом или электростатическое удаление пыли), иначе слой пыли между облицовочной бумагой и стружками вызывает плохое сцепление
-
В течение 2 часов перед облицовкой провести активацию поверхности (плазменная обработка или нанесение аппрета) для повышения смачиваемости поверхности OSB
8. Применение OSB
8.1 Строительные конструкции
OSB является одной из наиболее часто используемых древесных плит в строительных конструкциях в Северной Америке и Европе, широко применяется в деревянных и лёгких стальных конструкциях:
| Область применения | Рекомендуемый класс | Типичная толщина (мм) | Функция |
|---|---|---|---|
| Кровельная плита (обшивка крыши) | OSB/3 | 11–15 | Выдерживает нагрузки крыши и снеговую нагрузку, обеспечивает основание кровли |
| Плита пола (обшивка перекрытия) | OSB/3 или OSB/4 | 15–22 | Выдерживает переменные нагрузки пола, обеспечивает ровное основание пола |
| Стеновая плита (обшивка стены сдвига) | OSB/2 или OSB/3 | 9–12 | Обеспечивает сопротивление боковым силам (ветровая, сейсмическая нагрузка), повышает общую жёсткость здания |
| Опалубка (бетонная опалубка) | OSB/3 (с покрытием) | 15–18 | Формование бетонной заливки, число оборотов 8–15 |
| Стенка двутавровой балки | OSB/3 | 9–12 | Стенка деревянной двутавровой балки (I-joist), соединяет верхнюю и нижнюю полки |
Особенности монтажа OSB в строительстве:
-
Между плитами необходимо оставлять деформационный шов 3–5 мм (для компенсации изменений температуры и влажности)
-
Шаг шурупов/гвоздей: кромка 150–200 мм, внутри плиты 300–400 мм
-
Необходимо использовать совместно с гидроизоляционным слоем здания, чтобы предотвратить длительное погружение в воду (OSB влагостойкая, но не водонепроницаемая плита)
8.2 Производство мебели
OSB благодаря превосходным механическим свойствам и уникальному декоративному эффекту всё шире применяется в производстве мебели:
| Тип мебели | Область применения | Рекомендуемый класс | Причина выбора |
|---|---|---|---|
| Корпусная мебель | Боковины корпуса, полки, задняя стенка | OSB/2 (облицованная) | Высокая удерживающая способность шурупов, хорошая несущая способность, трудно деформируется |
| Офисная мебель | Столешницы, полки стеллажей, картотеки | OSB/3 (облицованная) | Высокая прочность и жёсткость, выдерживает длительные тяжёлые нагрузки |
| Детская мебель | Основание кровати, шкаф, письменный стол | OSB/2 (класс ENF) | Нулевой формальдегид, экологично, безопасно и полезно для здоровья |
| Кухонные шкафы | Корпус, сердцевина дверцы | OSB/3 (влагостойкая) | Хорошая влагостойкость, стабильность размеров, высокая долговечность |
| Корпуса акустических систем | Корпус динамика, внутренние перегородки | OSB/2 | Равномерная плотность, высокое внутреннее демпфирование (хорошее звукопоглощение), акустические характеристики лучше, чем у MDF |
Сводка преимуществ OSB для мебели:
-
Несущие характеристики: для полки с пролётом 600 мм и нагрузкой 200 кг/м² прогиб OSB/3 (18 мм) составляет всего 1,2 мм (тогда как обычной стружечной плиты — 2,5 мм), а длительная ползучесть (5 лет) меньше половины от стружечной плиты.
-
Надёжное соединение фурнитуры: усилие выдёргивания соединительных элементов (эксцентриковых соединителей, шурупов) в 2–3 раза выше, чем у стружечной плиты.
-
Экологичность и безопасность: клей MDI класса ENF гарантирует безопасность качества воздуха в помещении.
8.3 Внутренняя отделка
-
Фоновая стена/перегородка: сохраняет естественную текстуру необлицованной OSB, покрытая прозрачным маслом-воском или лаком, создаёт ощущение индустриального или скандинавского дизайна
-
Потолок: лёгкая (плотность OSB около 600 кг/м³, примерно на 20% легче гипсокартона той же спецификации), удобна в монтаже, можно резать на месте
-
Ступени лестниц: необходимо выбирать OSB/3 или OSB/4 (толщина ≥22 мм), с противоскользящим покрытием или облицовочным слоем
8.4 Промышленная упаковка
-
Тяжёлые упаковочные ящики (нагрузка ≥500 кг): OSB/2 или OSB/3 (толщина 9–15 мм)
-
Паллеты/подкладные листы для грузов: OSB/2 (толщина 12–18 мм), замена деревянных паллет (ниже стоимость и не требуется фумигация для прямого экспорта)
-
Защитные кожухи/перегородки для оборудования: OSB/1 или OSB/2 (толщина 6–9 мм)
9. Распространённые заблуждения и правда о качестве OSB
Заблуждение 1: «OSB — это просто высококачественная стружечная плита, большой разницы нет».
Правда: OSB и обычная стружечная плита имеют принципиальные различия в структуре и характеристиках. Стружка обычной стружечной плиты укладывается хаотично, без ориентации, тогда как OSB ориентирована — это аналогично разнице между «беспорядочно сложенной» и «аккуратно выровненной» арматурой (направление арматуры должно совпадать с направлением нагрузки для максимального эффекта). Отношение продольной и поперечной прочности OSB можно активно проектировать (регулируя ориентированную пропорцию поверхностного/внутреннего слоя), тогда как стружечная плита изотропна. В практическом сравнении несущей способности прочность на изгиб OSB/3 (28 МПа) в 1,8–2,3 раза выше, чем у обычной стружечной плиты (около 12–16 МПа).
Заблуждение 2: «OSB содержит формальдегид, потому что все стружечные плиты его содержат».
Правда: формальдегид в традиционной стружечной плите происходит от карбамидного клея (UF) — это основная причина его низкой стоимости. Основной клей OSB — MDI без формальдегида — не содержит формальдегида и не выделяет его после отверждения. Поэтому выделение формальдегида OSB класса ENF может быть всего 0,005 мг/м³ (класс ENF ≤0,015 мг/м³), это плита с «нулевым добавлением альдегидов» в истинном смысле. При покупке обращайте внимание на маркировку «клей MDI без формальдегида».
Заблуждение 3: «OSB боится воды, её нельзя использовать во влажной среде».
Правда: это ошибочно переносит характеристики обычной стружечной плиты (сухое формование, обычный клей UF, плохая водостойкость) на OSB. Продукты классов OSB/3 и OSB/4 специально разработаны для влажной среды — полиуретановая сетка, образующаяся после отверждения MDI, обладает чрезвычайно высокой стойкостью к гидролизу (сохранение прочности склеивания после 72 часов погружения в кипящую воду ≥80%), а с парафиновым водоотталкивающим агентом разбухание по толщине при водопоглощении за 24 часа можно удерживать ниже 15%. OSB/3 и OSB/4 можно использовать для наружных стен зданий, подвалов, цехов с высокой влажностью, но нельзя длительно непосредственно погружать в воду.
Заблуждение 4: «OSB имеет шероховатую поверхность, её можно использовать только для конструкций, а не для мебели».
Правда: необлицованная OSB действительно имеет шероховатую поверхность (Ra около 8–15 мкм), но после шлифовки (до 240 зернистости) шероховатость поверхности можно снизить до Ra ≤3,2 мкм; после меламиновой облицовки, шпона или UV-покрытия гладкость поверхности и декоративный эффект полностью сравнимы с MDF, тогда как механические свойства основы значительно превосходят MDF (прочность на изгиб OSB/3 28 МПа против MDF 25 МПа, но удерживающая способность шурупов OSB в 2–3 раза выше, чем у MDF). Сегодня применение OSB в мебели высокого класса и внутренней отделке уже стало тенденцией.
Заблуждение 5: «Текстура OSB слишком грубая, некрасивая».
Правда: эстетика субъективна. Грубая текстура OSB в индустриальном, современном минималистичном и скандинавском природном стилях дизайна как раз является «изюминкой» — её характерная слоистость стружки и текстура древесины — это естественные декоративные элементы, которые другие плиты не могут воспроизвести. OSB активно выбирается многими известными дизайнерами для коммерческих помещений, шоурумов, бутиков, кафе, чтобы создать эстетическую атмосферу «открытой структуры» и «подлинного материала».
10. Сравнительный анализ OSB с другими плитами
| Параметр сравнения | OSB (OSB/3) | Фанера (строительная) | MDF (стандартная) | Обычная стружечная плита |
|---|---|---|---|---|
| Сырьё | Тонкомерная древесина, древесина от рубок ухода | Брёвна большого диаметра | Отходы деревообработки, волокна | Древесные частицы, ветви |
| Использование материала | 80–85% (высокое) | 40–50% (низкое) | 70–75% (среднее) | 85–90% (высокое) |
| Прочность на изгиб (продольная, МПа) | ≥28 | ≥50 | ≥23 | ≥12 |
| Прочность на растяжение перпендикулярно пласти (МПа) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Разбухание по толщине при водопоглощении (24 ч, %) | ≤15 | ≤8 (класс I) | ≤15 | ≤12 |
| Удерживающая способность шурупов (пласть, Н) | 1200–1600 | 1500–2500 | 800–1200 | 800–1200 |
| Ровность поверхности | Средняя (требуется шлифовка/облицовка) | Хорошая | Отличная | Средняя |
| Потенциал экологического класса | ENF (клей MDI) | E0 | E0/ENF | E1/E0 |
| Выделение формальдегида (обычный продукт) | Практически ноль (клей MDI) | ≤0,050 (E1) | ≤0,050 (E1) | ≤0,124 (E1) |
| Типичная плотность (кг/м³) | 600–700 | 500–700 | 700–850 | 600–750 |
| Ориентировочная цена за м² | Средне-высокая | Высокая | Средняя | Низкая |
| Типичное применение | Строительные конструкции, несущая мебель | Строительная опалубка, мебель высокого класса, суда | Основа для декоративных панелей, резные изделия | Обычная мебель, упаковка |
11. Тенденции технологического развития OSB
11.1 Высокие характеристики
-
Сверхпрочная OSB (Ultra-OSB): за счёт использования высокопрочных пород (берёза, эвкалипт), увеличения ориентированной пропорции поверхностного слоя (продольная доля ≥90%) и повышения давления прессования (≥4,5 МПа) прочность на изгиб может превысить 50 МПа, что сравнимо со строительной фанерой, применяется в высотных деревянных конструкциях и крупных общественных зданиях.
-
Тонкая высокопрочная OSB (толщина ≤6 мм): разработка тонкой OSB (3–6 мм) для задних стенок мебели, тонких упаковочных листов и декоративных подложек, обеспечивая большую лёгкость и более низкую стоимость при сохранении достаточной прочности.
-
OSB с улучшенной влагостойкостью: за счёт увеличения дозировки парафинового водоотталкивающего агента (≥1,5%) и добавления гидрофобных агентов (например, силановых аппретов) разбухание по толщине при водопоглощении за 24 часа можно снизить до ≤8%, удовлетворяя более строгие требования влажной среды и наружного применения.
11.2 Экологичность и низкоуглеродность
-
Биологические клеи: разработка лигниновых клеёв (частичная замена MDI или PF лигнином, побочным продуктом целлюлозной промышленности) и танниновых клеёв (экстракты коры, содержащие таннин), снижение углеродного следа и повышение содержания биомассы.
-
OSB из соломы: частичная замена древесного сырья сельскохозяйственными остатками, такими как пшеничная и рисовая солома (заменяемая доля 20–40%), расширение источников сырья и снижение выбросов углерода от сжигания сельскохозяйственных отходов.
-
Сертификация углеродного следа: эффект связывания углерода продуктами OSB (углерод, запасённый в самой древесине) может компенсировать выбросы углерода в процессе производства, обеспечивая «отрицательные выбросы углерода» (Carbon Negative), соответствуя системе оценки экологического следа продукции (PEF) ЕС, повышая конкурентоспособность экспорта.
11.3 Функционализация и интеллектуализация
-
Огнезащитная OSB: добавление фосфорно-азотных безгалогенных антипиренов позволяет достичь класса B1 (трудносгораемая), удовлетворяя требованиям пожарной безопасности общественных зданий и крупных коммерческих помещений.
-
OSB от насекомых и гниения: добавление консервантов на основе меди-азола (CuAz) или бора (особенно в тропических влажных регионах) для защиты от термитов и гнилостных грибов.
-
OSB со встроенными датчиками: перед горячим прессованием в внутренний слой встраиваются миниатюрные датчики деформации или влажности для мониторинга в реальном времени и раннего предупреждения о состоянии строительных конструкций.
11.4 Высококачественная поверхность
-
Совместимость с лазерной кромкооблицовкой: ориентированная структура стружки на кромке OSB позволяет лучше подчеркнуть особый эффект «естественной текстуры» при лазерной кромкооблицовке, становясь новым акцентом мебели высокого класса.
-
Цифровая прямая печать: цифровая УФ-струйная печать непосредственно на шлифованной поверхности OSB для создания любого индивидуального рисунка (текстура дерева, камня, абстрактное искусство и т. д.) без необходимости облицовки или шпона, удовлетворяя потребности в персонализированной отделке.
Часто задаваемые вопросы об OSB (FAQ)
В1: Что такое OSB? Каково полное название и базовое определение?
О: OSB (Oriented Strand Board), полное название «ориентированно-стружечная плита», также называется «европейской плитой». Это новый вид конструкционной плиты, изготавливаемый из тонкомерной древесины, древесины от рубок ухода, быстрорастущей древесины или сердцевины дерева в качестве сырья, перерабатываемого специальным оборудованием в узкие длинные стружки (Strand) определённых размеров, которые затем подвергаются сушке, нанесению клея, ориентированной укладке (Oriented) и горячему прессованию при высокой температуре.
В2: Какова история развития и текущее состояние рынка OSB?
О: Разработка OSB началась в США в 1960-х годах; её технологические истоки восходят к вафельной плите (Waferboard). В 1970-х годах с созреванием технологии ориентированной укладки и применением изоцианатного (MDI) клея в деревообрабатывающей промышленности официально появилась современная OSB. В 1980-х годах OSB начала крупномасштабное промышленное производство в США и Канаде. В 2025 году мировое годовое производство OSB превысило 35 млн м³; североамериканский рынок занимает более 70% мирового производства, Европа — около 20%, Азия и другие регионы — около 10%. Развитие OSB в Китае началось относительно поздно; производственные линии были внедрены только после 2000 года, но в последние годы отрасль вступила в фазу быстрого развития. JINDIWOOD внедрила OSB в свою продуктовую систему, охватывая различные классы, включая универсальный для сухого состояния и несущий для влажного состояния.
В3: Каковы особенности системы сырья и использования материала OSB?
О: Требования OSB к сырью существенно отличаются от требований к фанере и MDF; ей нужны стружки определённых размеров, а не целые листы шпона или тонкие волокна. Поэтому OSB может использовать низкосортное сырьё, такое как тонкомерная древесина, ветви, древесина от рубок ухода. Обычно используемые породы включают осину, сосну, эвкалипт, берёзу и смешанные лиственные. Диаметр брёвен обычно 100–400 мм, влажность 30–60%, содержание коры должно контролироваться ≤3%. Выход OSB составляет около 80–85%, что выше, чем у фанеры (40–50%) и MDF (70–75%), с чрезвычайно высоким использованием материала.
В4: Почему OSB в основном использует клей MDI? Каков экологический класс?
О: OSB из-за высоких требований к прочности склеивания и превосходной водостойкости выбирает в качестве основного клей MDI (изоцианатный). Клей MDI не содержит формальдегида, обладает превосходной водостойкостью, быстро отверждается, имеет высокую прочность склеивания, с дозировкой около 3–5%. С клеем MDI OSB может достигать класса ENF (≤0,015 мг/м³) и даже класса HENF (нулевое добавление формальдегида). Традиционный клей PF достигает класса E0, MUF — класса E1/E0. JINDIWOOD гарантирует, что все продукты OSB используют клей MDI без формальдегида, экологический класс стабильно ENF или выше.
В5: Что такое трёхслойная ориентированная структура OSB? Каково её механическое значение?
О: Наиболее характерная техническая особенность OSB — трёхслойная ориентированная структура укладки: стружка поверхностного слоя ориентирована вдоль продольного направления плиты, по 15–20% каждый, всего 30–40%; стружка внутреннего слоя ориентирована вдоль поперечного направления плиты, 60–70%. Продольная укладка повышает продольную прочность на изгиб и модуль упругости, соответствуя несущему направлению балок, колонн и перекрытий в зданиях; поперечная укладка повышает поперечную прочность на изгиб, балансируя различия продольных и поперечных характеристик. В реальном производстве отношение продольной и поперечной прочности OSB обычно контролируется в пределах 1,5–2,5.
В6: Как классифицируется и градуируется OSB? В чём разница между OSB/1 и OSB/4?
О: Согласно GB/T 41715-2022, OSB делится на: OSB/1 (ненесущая плита для сухого состояния), OSB/2 (несущая плита для сухого состояния), OSB/3 (несущая плита для влажного состояния), OSB/4 (несущая плита для тяжёлых нагрузок во влажном состоянии). OSB/3 и OSB/4 могут использоваться во влажной среде, но у OSB/4 лучше характеристики длительной ползучести, требуется коэффициент длительной ползучести за 20 лет ≤1,8. По состоянию поверхности делятся на необлицованную OSB, шлифованную OSB, облицованную OSB, влагостойкую OSB; по экологическому классу — на ENF, HENF, E0.
В7: Каковы ключевые технические показатели OSB?
О: На примере GB/T 41715-2022: OSB/3 имеет продольную прочность на изгиб (MOR) ≥28 МПа, поперечную ≥15 МПа; продольный модуль упругости (MOE) ≥4500 МПа, поперечный ≥2200 МПа; прочность на растяжение перпендикулярно пласти (IB) ≥0,45 МПа; разбухание по толщине при водопоглощении за 24 ч ≤15%; влажность 5–12%. Внутренний контрольный стандарт JINDIWOOD OSB выше национального стандарта, продольная прочность на изгиб ≥35 МПа (уровень OSB/3). Что касается удерживающей способности шурупов, OSB/3 (18 мм) имеет удерживающую способность на пласти 1200–1600 Н, на кромке 800–1200 Н, значительно превосходя обычную стружечную плиту.
В8: Каковы основные области применения OSB?
О: OSB в основном применяется в четырёх сферах:
-
Строительные конструкции: кровельные плиты, плиты пола, стеновые плиты, бетонная опалубка, стенки двутавровых балок;
-
Производство мебели: корпусная мебель, офисная мебель, детская мебель, кухонные шкафы, корпуса акустических систем;
-
Внутренняя отделка: фоновые стены, перегородки, потолки, ступени лестниц;
-
Промышленная упаковка: тяжёлые упаковочные ящики, паллеты/подкладные листы для грузов, защитные кожухи/перегородки для оборудования.
Среди них OSB/3 и OSB/4 можно использовать для наружных стен зданий, подвалов, цехов с высокой влажностью, но нельзя длительно непосредственно погружать в воду.
В9: Какие распространённые заблуждения существуют об OSB?
О: Распространённые заблуждения включают:
-
Заблуждение 1: «OSB — это просто высококачественная стружечная плита». → Правда: OSB ориентирована, характеристики можно активно проектировать; прочность на изгиб OSB/3 28 МПа в 1,8–2,3 раза выше, чем у обычной стружечной плиты (12–16 МПа).
-
Заблуждение 2: «OSB содержит формальдегид». → Правда: основная OSB использует клей MDI без формальдегида, выделение формальдегида класса ENF может быть всего 0,005 мг/м³.
-
Заблуждение 3: «OSB боится воды». → Правда: OSB/3 и OSB/4 разработаны для влажной среды, MDI устойчив к гидролизу, разбухание по толщине при водопоглощении за 24 ч можно удерживать ниже 15%.
-
Заблуждение 4: «OSB можно использовать только для конструкций». → Правда: после шлифовки и облицовки шероховатость поверхности можно снизить до Ra ≤3,2 мкм, полностью пригодна для мебели высокого класса и внутренней отделки.
-
Заблуждение 5: «Текстура OSB слишком грубая, некрасивая». → Правда: эстетика субъективна, грубая текстура OSB в индустриальном, современном минималистичном и скандинавском природном стилях часто является дизайнерским акцентом.
В10: Как OSB соотносится с другими плитами? Каковы будущие тенденции развития?
О: По сравнению с другими плитами: OSB имеет использование материала 80–85%, выше, чем у фанеры (40–50%) и MDF (70–75%); OSB/3 имеет продольный MOR ≥28 МПа, прочность на растяжение перпендикулярно пласти ≥0,45 МПа, удерживающую способность шурупов 1200–1600 Н; экологический потенциал может достигать класса ENF (клей MDI), плотность около 600–700 кг/м³, цена средне-высокая.
Будущие тенденции включают:
-
Высокие характеристики: Ultra-OSB, тонкая высокопрочная OSB, OSB с улучшенной влагостойкостью;
-
Экологичность и низкоуглеродность: биологические клеи, OSB из соломы, сертификация углеродного следа;
-
Функционализация и интеллектуализация: огнезащитная OSB, OSB от насекомых и гниения, OSB со встроенными датчиками;
-
Высококачественная поверхность: совместимость с лазерной кромкооблицовкой, цифровая прямая печать.
JINDIWOOD · Engineered for Certainty — Каждая ориентированная стружка, точно уложенная, создаёт основу определённости для прочности зданий и долговечности мебели.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.