中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
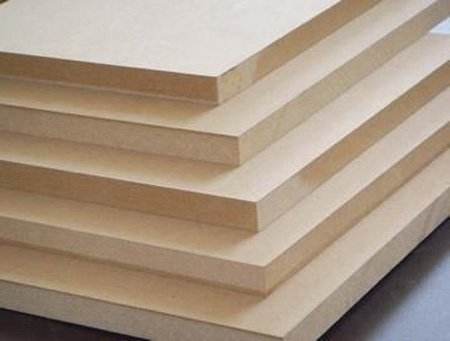
1. Orta Yoğunlukta Lif Levhanın Temel Kavramı
Orta yoğunlukta lif levha (Medium Density Fiberboard, kısaca MDF), ahşap lifi veya diğer bitkisel lifleri hammadde olarak kullanıp lif hazırlama, tutkal uygulama, serme ve yüksek sıcaklıkta sıcak presleme yoluyla üretilen, yoğunluğu 650-800 kg/m³ arasında olan bir yapay levhadır.
Kontrplak (çok katmanlı kaplamaların dikey çapraz yapıştırılması) ve yonga levhadan (parçacıkların tutkalla preslenmesi) farklı olarak MDF'nin özü: ahşabı lif haline döndürüp yeniden plaka halinde birleştirmektir. Bu süreç, doğal ahşabın budak, damar yönü ve büyüme gerilmelerini tamamen ortadan kaldırarak MDF'yi yapı olarak en homojen, yüzeyi en düz yapay levha haline getirir; özellikle yüzey kaplama (melamin kaplama, ahşap kaplama, boyama vb.) için uygundur.
Temel veriler: Kaliteli MDF'nin iç bağ mukavemeti 0,6-1,2 MPa'ya, statik eğilme mukavemeti 25-40 MPa'ya ulaşabilir; yüzey düzlük sapması ±0,15 mm içinde kontrol edilir. Bu göstergeler onu mobilya üretimi ve dekorasyon için öncelikli altlık yapar.
2. MDF'nin Hammadde Sistemi
2.1 Ahşap Lif Hammaddeleri
MDF'nin hammadde kaynakları geniştir: ahşap işleme artıkları, hızlı büyüyen ağaçlar, dal odunları vb. Hammadde seçimi levhanın rengini, lif morfolojisini ve fiziksel performansını doğrudan etkiler.
| Hammadde türü | Lif morfolojisi | Levha özellikleri | Ana kullanım |
|---|---|---|---|
| Kavak | İnce uzun lifler, ince duvarlı | Açık beyaz renk, homojen yapı | Yüksek kaliteli mobilya, dekoratif panel altlığı |
| Çam | Daha uzun lifler, yüksek reçine | İyi mukavemet, sarımsı renk | Yapısal MDF, ambalaj malzemesi |
| Okaliptüs | Orta lifler, yüksek yoğunluk | Yüksek mukavemet, orta renk | Taşıyıcı mobilya, zemin altlığı |
| Karışık sert ağaç | Farklı uzunlukta lifler | Dengeli performans, düşük maliyet | Genel amaçlı MDF |
| Tarımsal sap | Kısa lifler, yüksek kül | Performans biraz düşük, ekolojik konsept | Düşük maliyetli ekolojik levha |
JINDIWOOD teknik standardı: MDF ürünlerinde hammadde tamamen kavak birinci sınıf malzemedir; ince plakalarda (≤9 mm) yoğunluk 830 kg/m³ üzeri, kalın plakalarda (>9 mm) 750 kg/m³ üzeri olup piyasadaki normal ürünlerin çok üzerindedir; mükemmel işleme performansı ve yüzey efekti sağlar.
2.2 Tutkal Sistemi
MDF'de yaygın kullanılan tutkal türleri kontrplağa benzer; ancak liflerin özgül yüzey alanı çok büyük olduğundan (kaplamanın yüzlerce katı), tutkal miktarı ve tür seçimi farklıdır:
| Tutkal türü | Tutkal miktarı (% tam kuru lif) | Çevre sınıfı | Uygulama |
|---|---|---|---|
| Üre formaldehit tutkalı (UF) | %8-12 | E1/E0 | Normal iç mekan mobilyası |
| Melamin modifiye üre formaldehit (MUF) | %10-14 | E0/ENF | Orta-üst segment mobilya, neme dayanıklı levha |
| İzosiyanat tutkalı (MDI) | %4-6 | ENF/HENF | Formaldehitsiz levha, çocuk mobilyası |
| Soya proteini tutkalı | %10-15 | ENF | Ekolojik MDF |
MDF'de tutkal uygulama yöntemi kontrplaktan farklıdır: tutkal püskürtülerek yüksek hızlı karıştırıcıda liflerle karıştırılır; tutkalın düşük viskoziteli ve yüksek penetrasyonlu olması, her lifi homojen sarması gerekir.
2.3 Yardımcı Katkı Maddeleri
-
Parafin emülsiyonu (su itici): Tam kuru lifin %0,5-1,5'i kadar eklenir, levhanın neme dayanıklılığını artırır
-
Sertleştirici (amonyum klorür vb.): Tutkalın sertleşme reaksiyonunu hızlandırır, pres süresini kısaltır
-
Alev geciktirici (fosfor-azot): Levhaya alev geciktirici özellik kazandırır, B1-C sınıfına ulaşabilir
-
Küf önleyici: Küf büyümesini engeller, nemli ortamlar için uygundur
3. MDF'nin Üretim Süreci
3.1 Yongalama ve Eleme
Kütükler veya ahşap artıkları yongalama makinesiyle belirli ölçülerde yongalara (uzunluk 15-30 mm, kalınlık 3-5 mm) işlenir. Yongalar titreşimli elekle fazla büyük, fazla küçük ve kum-taş-metal gibi yabancı maddelerden ayrılır; rafineriye giren malzemenin homojenliği sağlanır.
Kritik kontrol noktası: Yongaların boyut eşitsizliği lif ayrışma kalitesinde dalgalanmaya yol açar; çok büyük yongalar rafinasyon enerjisini artırır ve lifler kalın olur; çok küçük yongalar kolayca karbonlaşır.
3.2 Lif Hazırlama — Sıcak Rafinasyon (Ana İşlem)
Bu, MDF'yi diğer yapay levhalardan en temel biçimde ayıran işlemdir. Yongalar rafineride "buharlama + öğütme" ikili işlemine tabi tutulur:
Birinci adım: Ön buharlama
-
Yongalar dikey ön ısıtma tankına girer, yüksek sıcaklıkta buhar verilir (basınç 0,8-1,2 MPa, sıcaklık 160-180 °C)
-
Buharlama süresi: 3-8 dakika (ağaç türüne ve yonga kalınlığına göre)
-
Buhar, lignini (ahşabın doğal yapıştırıcı maddesi) yumuşatarak lifler arası bağ kuvvetini azaltır
İkinci adım: Öğütme ve liflere ayırma
-
Buharlanmış yongalar öğütme odasına girer; yüksek hızda dönen hareketli öğütme diski ile sabit disk arasındaki kesme kuvveti yongaları tek tek liflere ayırır
-
Disk aralığı: 0,1-0,5 mm (ayarlanabilir)
-
Öğütme odasına parafin emülsiyonu (su itici) ve tutkal püskürtülür (bazı proseslerde tutkal burada eklenir)
Temel prensip: Sıcak rafinasyon yöntemi, buharın ısı enerjisi ile mekanik kesme kuvvetinin sinerjik etkisini kullanarak yongaları lifleri ciddi şekilde kesmeden tek liflere ayırır. Korunan lif uzunluğu ne kadar uzunsa levha mukavemeti o kadar yüksek olur.
Rafinasyon sonrası liflerin nem içeriği %50-60'a ulaşır, tüy şeklindedir ve hemen kurutulmalıdır.
3.3 Lif Kurutma
Islak lifler pnömatik boruyla kurutucuya taşınır; sıcak hava nem içeriğini proses gereksinimine düşürür.
-
Kurutma yöntemi: Boru tipi hava akımlı kurutma (üç geçişli kurutucu) veya flaş kurutma
-
Isı kaynağı: Sıcak hava fırını (biyokütle/doğal gaz) 160-200 °C sıcak hava sağlar
-
Kurutma sonrası nem: %8-12 (serme makinesinden önce hedef nem)
-
Kurutma süresi: Sadece 2-5 saniye (yüksek hızlı sıcak hava akımında anında tamamlanır)
Teknik zorluk: Lif kurutma hızlıdır, kalma süresi kısadır; sıcak hava sıcaklığı ve hızı hassas kontrol edilmelidir. Sıcaklık çok yüksek — lif yüzeyi karbonlaşır, renk koyulaşır, mukavemet düşer; sıcaklık çok düşük — nem yüksek kalır, serme zorlaşır, preste kabarcık oluşabilir.
Kuruyan lifler siklon ayırıcıyla toplanır, dozaj silolarından tutkal uygulama işlemine girer.
3.4 Tutkal Uygulama — Lif-Tutkal Homojen Karışımı
MDF'de tutkal uygulama, kuru prosesin ana aşamasıdır. Kuruyan lifler elektronik bant terazisiyle hassas dozajlanır ve yüksek hızlı karıştırıcıya (tutkal karıştırıcı) girer; tutkal püskürtülerek eklenir, aynı anda sertleştirici ve su itici (parafin emülsiyonu) püskürtülür.
| Proses parametresi | Tipik değer | Kontrol noktası |
|---|---|---|
| Tutkal miktarı | %8-14 (tam kuru lif) | Çok az → iç bağ mukavemeti yetersiz; çok fazla → maliyet artar, pres süresi uzar |
| Tutkal kuru madde | %50-65 | Tutkal homojenliği ve penetrasyonu etkiler |
| Karıştırma hızı | 500-1500 rpm | Tutkalın her lifi homojen sarmasını sağlar |
| Parafin miktarı | %0,5-1,5 | Su emme kalınlık şişmesini etkiler |
Tutkal sonrası lif nemi: Tutkalın getirdiği su nedeniyle %12-16'ya yükselir; sonraki serme ve preslemeye hazırlık olur.
3.5 Serme ve Şekillendirme
Tutkallı lifler serme makinesiyle sürekli hareket eden çelik bant veya altlık üzerine homojen serilir; belirli kalınlık ve yoğunlukta lif yatağı oluşur.
Serme yöntemleri iki ana tiptir:
-
Hava akımlı serme: Lifler hava akımında asılı kalır, yerçekimi ve hava akımı etkisiyle çökelir; kademeli yapılı MDF (yüzeyde ince lif, çekirdekte kalın lif) üretimi için uygundur, yüzey pürüzsüz olur
-
Mekanik serme: Mekanik merdane veya salınımlı bunker ile dağıtım; yapı daha tek düzedir, homojen levhalar için uygundur
Serme sonrası ön presleme: Yatak sürekli ön presle 0,5-1,0 MPa basınçla sıkıştırılır; gevşek lif yatağı orijinal kalınlığın 1/3-1/2'sine indirilir; yatak mukavemeti ve ısı iletkenliği artar, sıcak prese giriş kolaylaşır.
3.6 Sıcak Presleme (Ana İşlem)
Yatak yüksek sıcaklık ve basınç altında tutkal sertleşmesi → lif sıkışması → levha stabilizasyonu sürecinden geçer. Bu, MDF'nin yoğunluk, mukavemet, kalınlık hassasiyeti ve çevre sınıfını belirleyen son işlemdir.
Pres çevriminin üç kritik aşaması:
| Aşama | Basınç | Sıcaklık | İşlev |
|---|---|---|---|
| Birinci aşama: sıkıştırma | Hızlı 3,0-4,5 MPa | 160-220 °C | Yatağı hızla sıkıştırır, hava ve suyu çıkarır, lifler plastik deformasyona başlar |
| İkinci aşama: sertleşme | 2,0-3,5 MPa korunur | Sabit | Tutkal çapraz bağlanıp sertleşir, lifler arasında güçlü bağ oluşur |
| Üçüncü aşama: hava tahliye/basınç düşürme | Kademeli 0'a iner | Doğal soğuma | Levha içi buhar basıncı serbest kalır, kabarcık önlenir, şekil sabitlenir |
Pres çevrimi ve kalınlık deney formülü:
Toplam pres süresi (saniye) ≈ kalınlık (mm) × 8-15 saniye/mm
18 mm MDF örneğinde pres çevrimi yaklaşık 150-270 saniyedir (2,5-4,5 dakika):
-
Sıkıştırma aşaması: 15-30 saniye
-
Sertleşme aşaması: 100-200 saniye
-
Hava tahliye aşaması: 20-40 saniye
Kritik kontrol teknolojileri:
-
Kalınlık kontrolü: Preste kalınlık mastarı vardır; mamul kalınlığı hassas kontrol edilir, tolerans ±0,15 mm
-
Sıcaklık gradyanı kontrolü: Yatak yüzeyi ile çekirdek arasındaki sıcaklık farkı çok büyük olmamalıdır (≤20 °C); aksi halde "yüzey sertleşti, iç sertleşmedi" hatası oluşur
3.7 Son İşlemler
Soğutma ve dinlendirme: Presten çıkan levhanın sıcaklığı 80-120 °C'dir; çevirme soğutma makinesiyle oda sıcaklığına soğutulur. Soğuyan levhalar depoda 48-72 saat dinlendirilir; iç gerilmeler serbest kalır, nem ortamla dengelenir, sonraki işlemlerde eğilme önlenir.
Zımparalama: Dinlendirilen levhalar geniş bantlı zımpara makinesiyle zımparalanır:
-
Birinci geçiş: kaba zımpara (60-80) — yüzeydeki karbonlaşmış tabaka ve kalınlık eşitsizliği alınır
-
İkinci geçiş: orta zımpara (100-120) — yüzey düzeltilir
-
Üçüncü geçiş: ince zımpara (150-180) — yüzey kaplama gereksinimine göre düzgünleştirilir
Zımpara miktarı genellikle 0,5-1,5 mm'dir (iki yüz toplamı); zımpara sonrası kalınlık nihai spesifikasyona ulaşır, yüzey pürüzlülüğü Ra ≤3,2 μm olur.
Kesme: Standart ölçülere (örneğin 1220×2440 mm) kenar kesme, düzensiz kenarlar alınır.
Sınıflandırma ve paketleme: Görünüm sınıfına göre ayırma, paketleme ve depolama.
4. MDF'nin Temel Teknik Göstergeleri ve Test Yöntemleri
4.1 Yoğunluk
Yoğunluk, MDF'nin en temel fiziksel göstergesidir; mekanik mukavemet ve işlenebilirliği doğrudan etkiler.
-
Yoğunluk aralığı (GB/T 11718-2021): 650-800 kg/m³ (orta yoğunluk)
-
Test yöntemi: Tartım yöntemi (numunenin kütle ve hacmi hassas tartılır)
-
JINDIWOOD standardı: İnce plaka (≤9 mm) ≥830 kg/m³, kalın plaka (>9 mm) ≥750 kg/m³
Yoğunluğun performansa etkisi:
-
Çok düşük yoğunluk → mukavemet yetersiz, vida tutma zayıf, yüzey gevşek
-
Çok yüksek yoğunluk → takım aşınması fazla, levha ağır, maliyet artar
-
Homojen olmayan yoğunluk → zımpara sonrası "sert-yumuşak noktalar" oluşur, kaplama efektini etkiler
4.2 İç Bağ Mukavemeti (Internal Bond, IB)
İç bağ mukavemeti, MDF içindeki lifler arası yapışma sağlamlığının temel göstergesidir; levhanın iç ayrılmaya karşı direncini yansıtır.
Test yöntemi: Levhadan 50×50 mm numune alınır, özel metal başlıklar iki yüze yapıştırılır, çekme makinesiyle levha yüzeyine dik çekme yükü uygulanır, kırılma anındaki maksimum yük kaydedilir, numune alanına bölünerek IB değeri (MPa) bulunur.
GB/T 11718-2021 gereksinimleri:
-
Normal tip: IB ≥ 0,55 MPa
-
Mobilya tipi: IB ≥ 0,65 MPa
-
Taşıyıcı tip: IB ≥ 0,80 MPa
Etkileyen faktörler:
-
Tutkal miktarı: Artarsa IB yükselir (ancak ekonomik üst sınır vardır)
-
Lif morfolojisi: Lif ne kadar uzun ve tam ise IB o kadar yüksek
-
Pres parametreleri: Sıcaklık, basınç ve sürenin sinerjisi
4.3 Statik Eğilme Mukavemeti (MOR) ve Elastikiyet Modülü (MOE)
Kontrplakta olduğu gibi MOR ve MOE, levhanın taşıma kapasitesinin temel mekanik göstergeleridir.
Test yöntemi: Üç noktalı eğilme (açıklık kalınlığın 20 katı, sabit hızda kırılmaya kadar yükleme)
GB/T 11718-2021 gereksinimleri:
-
MOR ≥ 23 MPa (normal tip) / ≥ 30 MPa (taşıyıcı tip)
-
MOE ≥ 2700 MPa (normal tip) / ≥ 3500 MPa (taşıyıcı tip)
MDF'nin statik eğilme mukavemeti kaliteli kontrplaktan düşüktür (çünkü lifler kısadır; kontrplak sürekli uzun lifli kaplamalardan oluşur); ancak yüzey düzlüğü ve kalınlık homojenliği kontrplaktan çok daha iyidir; bu nedenle yüzey kaplama alanında vazgeçilmez bir avantaja sahiptir.
4.4 Su Emme Kalınlık Şişmesi (Thickness Swelling, TS)
Bu, MDF'nin neme dayanıklılığının temel göstergesidir; özellikle mutfak, banyo gibi nemli ortamlar için önemlidir.
Test yöntemi: 50×50 mm numune 20±2 °C suda 24 saat bekletilir; bekletme öncesi ve sonrası kalınlık değişim oranı ölçülür.
GB/T 11718-2021 gereksinimleri: 24 saat su emme kalınlık şişmesi ≤ %15 (normal tip) / ≤ %10 (neme dayanıklı tip)
Şişmeyi azaltan teknik yöntemler:
-
Parafin emülsiyonu gibi su iticiler eklemek
-
Pres sıcaklığı ve süresini artırmak (liflerin plastik akışını artırır, kılcal gözenekleri azaltır)
-
Melamin modifiye tutkal (MUF) kullanmak
4.5 Formaldehit Emisyonu
MDF'de tutkal kullanımı yüksek olduğundan (%8-14), formaldehit emisyonu kontrolü özellikle önemlidir. Test yöntemleri kontrplakla aynıdır.
| Çevre sınıfı | Formaldehit emisyonu (iklim odası yöntemi, mg/m³) |
|---|---|
| E1 (ulusal zorunlu standart) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Yüzey Pürüzlülüğü
Bu, MDF'ye özgü bir kalite kontrol göstergesidir; kaplama (melamin kağıdı, ahşap kaplama, boya) kalitesi ve yapışma mukavemeti ile doğrudan ilgilidir.
-
Test yöntemi: İğne tipi pürüzlülük ölçer ile Ra değeri ölçümü
-
JINDIWOOD standardı: Zımpara sonrası yüzey pürüzlülüğü Ra ≤ 3,2 μm
Pürüzlülüğün işlemeye etkisi:
-
Ra çok yüksek (yüzey pürüzlü) → Kaplamada tutkal miktarı artar, "beyaz lekeler" veya "portakal kabuğu" oluşabilir
-
Ra çok düşük (aşırı zımpara) → Yüzey aşırı yoğun, tutkal penetrasyonu zayıf, kaplama yapışması düşer
5. MDF'nin Yaygın Sınıflandırması ve Sınıfları
5.1 Yoğunluk Sınıfına Göre (GB/T 11718-2021)
| Kategori | Yoğunluk aralığı (kg/m³) | Tipik kullanım |
|---|---|---|
| Hafif MDF | < 650 | Taşıyıcı olmayan dekorasyon, model yapımı |
| Orta yoğunluklu MDF (standart) | 650-800 | Mobilya, dekorasyon, dekoratif panel altlığı |
| Yüksek yoğunluklu MDF (HDF) | > 800 | Zemin altlığı, yüksek mukavemetli mobilya |
5.2 Kullanıma Göre Sınıflandırma
| Tür | Temel gereksinim | Tipik uygulama |
|---|---|---|
| Mobilya tipi (standart) | İç bağ mukavemeti ≥0,65 MPa, yüzey ince | Gardırop, mutfak dolabı, masa-sandalye |
| Taşıyıcı tip | Statik eğilme mukavemeti ≥30 MPa, yoğunluk yüksek | Raf, ofis masası, kapak |
| Neme dayanıklı tip | Su emme kalınlık şişmesi ≤%10 | Banyo dolabı, mutfak mobilyası |
| Alev geciktirici tip | Yangın sınıfı B1-C | Kamu alanları, otel dekorasyonu |
| Düşük formaldehit tipi (ENF) | Formaldehit emisyonu ≤0,015 mg/m³ | Çocuk mobilyası, yatak odası |
5.3 Görünüm Sınıfına Göre
MDF görünüm sınıfı esas olarak yüzey kusurlarının (siyah noktalar, tutkal lekeleri, izler, çizikler, karbonlaşma noktaları vb.) sayısı ve boyutuna göre belirlenir:
-
Birinci kalite: Yüzeyde görünür kusur yok, yüksek kaliteli kaplama için uygun
-
Birinci sınıf: Az miktarda hafif kusura izin verilir, normal kaplama için uygun
-
Uygun: Belirli sayıda kusura izin verilir, kaplama sonrası görünmeyen yerler için uygun
Zımpara sonrası yaygın yüzey kusurları ve nedenleri:
| Kusur türü | Tipik görünüm | Olası neden |
|---|---|---|
| Siyah noktalar | Yüzeyde dağınık küçük siyah noktalar | Rafinasyon sıcaklığı çok yüksek veya hammaddedeki kabuk/yabancı madde temizlenmemiş |
| Beyaz lekeler/tutkal lekeleri | Yüzeyde yerel beyazlık veya sert kütle | Tutkal homojen değil veya preste yerel tutkal birikmesi |
| Zımpara izleri | Yüzeyde paralel oluklar | Zımpara bandı granülü çok kaba veya eşit aşınmamış |
| Karbonlaşma noktaları | Siyah yanık benzeri lekeler | Pres sıcaklığı çok yüksek veya liflerde yerel aşırı ısınma |
6. MDF ile Kontrplak Karşılaştırmalı Analizi
| Karşılaştırma boyutu | MDF | Kontrplak |
|---|---|---|
| Yapı | Lifler homojen dağılmış, izotropik | Kaplamalar çapraz yapıştırılmış, belirgin anizotropi |
| Yüzey düzlüğü | Mükemmel, ince kaplamaya uygun | İyi, ancak kaplama ek yerleri görünür |
| Kenar işleme | Kenarlar yoğun, profil işlenebilir | Kenarlar katmanlı görünür, kenar bandı gerekir |
| Vida tutma | İyi (dikey yüzey), ancak tekrar vidalama sonrası gevşer | Mükemmel, özellikle kenar vida tutma güçlü |
| Statik eğilme mukavemeti | Orta (25-40 MPa) | Yüksek (50-100 MPa) |
| Neme dayanıklılık | Zayıf (su emme şişmesi yüksek) | İyi (su geçirmez tutkal kullanılabilir) |
| Çevre dostu | Tutkal kullanımı fazla, formaldehit kontrolü zor | Tutkal kullanımı görece az |
| Fiyat | Düşük (aynı sınıf karşılaştırması) | Yüksek |
| Tipik uygulama | Dekoratif panel altlığı, mobilya parçaları, oymacılık | Taşıyıcı yapı, inşaat kalıbı, zemin altlığı |
7. MDF'nin Yaygın Kalite Sorunları ve Neden Analizi
7.1 Kalınlık Sapması ve Yoğunluk Homojensizliği
Belirti: Aynı levha içinde kalınlık farkı büyük veya aynı partide kalınlık tutarsız.
Olası nedenler:
-
Pres kalınlık mastarının yanlış ayarı veya aşınması
-
Serme sırasında lif dağılımının homojen olmaması
-
Pres plakalarının paralelliğinin yetersiz olması veya deformasyonu
Çözüm: Kalınlık mastarını düzenli kalibre etmek, serme homojenliğini optimize etmek, pres paralelliğini düzenli bakım yapmak.
7.2 İç Bağ Mukavemeti Yetersizliği
Belirti: Levha kolayca ayrılır, zımparada "toz dökülmesi" fazla, kesimde kenar çapaklı.
Olası nedenler:
-
Tutkal miktarı yetersiz veya tutkal kalitesi uygun değil
-
Pres sıcaklığı düşük veya sertleşme süresi yetersiz
-
Lif morfolojisi kötü (aşırı rafinasyon lifleri çok kısaltmış)
-
Sertleştirici miktarı yetersiz
Çözüm: Tutkal prosesini optimize etmek, pres parametrelerini ayarlamak, tutkal jel süresini düzenli test etmek.
7.3 Su Emme Kalınlık Şişmesinin Standart Üstü Olması
Belirti: Levha nemli ortamda veya suya batırma testinde kalınlık belirgin artar, hatta "mantar" deformasyonu oluşur.
Olası nedenler:
-
Parafin (su itici) miktarı yetersiz veya homojen dağılmamış
-
Levha yoğunluğu düşük (iç gözenekler fazla)
-
Pres çevrimi yetersiz, tutkal tam sertleşmemiş
Çözüm: Parafin miktarını artırıp püskürtme dağılımını optimize etmek, yoğunluğu ölçülü artırmak, pres süresini uzatmak.
7.4 Eğilme Deformasyonu
Belirti: Levha bekledikten sonra kiremit veya yay şeklinde eğilir.
Olası nedenler:
-
Zımpara miktarı fazla veya homojen değil (simetrik yapı bozulmuş)
-
Mamul levha nemi ile kullanım ortamı arasındaki fark çok büyük
-
Dinlendirme süresi yetersiz, iç gerilmeler tam serbest kalmamış
-
Serme sırasında belirgin yoğunluk gradyanı asimetrisi
Çözüm: Zımpara miktarını kontrol etmek (tek yüz 0,5 mm'yi geçmemeli), yeterli dinlendirme ile nem dengesi, serme homojenliğini optimize etmek.
7.5 Yüzey Kabarcığı
Belirti: Levha yüzeyinde yerel kabarma; bıçakla kesildiğinde iç boşluk veya ayrılma görülür.
Olası nedenler:
-
Pres sonunda hava tahliyesi çok hızlı, levha içi buhar basıncı tam boşalmamış
-
Kaplama (veya lif yatağı) nemi çok yüksek
-
Pres sıcaklığı yanlış, yüzey sertleşmiş iç sertleşmemiş
Çözüm: Hava tahliye aşamasını uzatmak, yatak nemini düşürmek, pres sıcaklık eğrisini optimize etmek.
8. MDF'nin Teknolojik Gelişim Trendleri
8.1 Formaldehitsizleşme
MDI formaldehitsiz tutkal ve biyo bazlı tutkallardaki teknolojik atılımlar MDF'nin çevre sınıfının sürekli yükselmesini sağlıyor. HENF sınıfı MDF (formaldehit emisyonu ≤0,015 mg/m³) seri üretime girmiştir; gelecekte pazarın ana akımı olacaktır.
8.2 Hafif ve Yüksek Mukavemetli
Lif modifikasyonu, köpük teknolojisi veya kademeli yoğunluk yapısı tasarımıyla levha ağırlığı azaltılır (yoğunluk ≤600 kg/m³) ve yeterli mekanik mukavemet korunur; otomotiv iç mekan, uçak kabini gibi hafifletme uygulamalarına uygundur.
8.3 Fonksiyonelleştirme
-
Alev geciktirici MDF: Fosfor-azot alev geciktirici ekleme teknolojisi ile yangın sınıfı B1-B'ye ulaşır
-
Küf önleyici antibakteriyel MDF: Gümüş iyonu veya organik küf önleyici eklenir; hastane, gıda işleme gibi alanlara uygundur
-
Neme dayanıklı MDF: Parafin emülsiyonu optimizasyonu ve MUF tutkalı ile su emme kalınlık şişmesi ≤%6'ya düşer
8.4 Dijitalleşme ve Akıllılaşma
Çevrimiçi kalınlık ölçümü, X-ışını yoğunluk eğrisi izleme, yakın kızılötesi nem ölçümü gibi dijital kalite kontrol teknolojileri MDF üretim hatlarına girmektedir; tüm partiler için kalite izlenebilirliği ve gerçek zamanlı proses ayarı sağlanır, manuel numune hatası azalır.
MDF Hakkında Sıkça Sorulan Sorular (FAQ)
S1: Orta yoğunlukta lif levha (MDF) nedir? Temel özelliği nedir?
C: Orta yoğunlukta lif levha (Medium Density Fiberboard, MDF), ahşap lifi veya diğer bitkisel lifleri hammadde olarak kullanıp lif hazırlama, tutkal uygulama, serme ve yüksek sıcaklıkta sıcak presleme yoluyla üretilen, yoğunluğu genellikle 650-800 kg/m³ arasında olan yapay levhadır.
Kontrplak (çok katmanlı kaplamaların dikey çapraz yapıştırılması) ve yonga levhadan (parçacıkların tutkalla preslenmesi) farklı olarak MDF'nin özü: ahşabı lif haline döndürüp yeniden plaka halinde birleştirmektir. Bu süreç doğal ahşabın budak, damar yönü ve büyüme gerilmelerini ortadan kaldırır; MDF'yi yapı olarak en homojen, yüzeyi en düz yapay levhalardan biri yapar; melamin kaplama, ahşap kaplama, boyama gibi yüzey kaplamaları için özellikle uygundur.
Temel veriler: Kaliteli MDF iç bağ mukavemeti 0,6-1,2 MPa, statik eğilme mukavemeti 25-40 MPa, yüzey düzlük sapması ±0,15 mm içinde kontrol edilir.
S2: MDF'nin hammadde sistemi ve tutkal sistemi özellikleri nelerdir?
C: MDF hammadde kaynakları geniştir: ahşap işleme artıkları, hızlı büyüyen ağaçlar, dal odunları vb. Yaygın hammadde türleri:
-
Kavak: İnce uzun lifler, ince duvarlı, açık beyaz renk, homojen yapı; yüksek kaliteli mobilya, dekoratif panel altlığı;
-
Çam: Daha uzun lifler, yüksek reçine, iyi mukavemet, sarımsı renk; yapısal MDF, ambalaj malzemesi;
-
Okaliptüs: Orta lifler, yüksek yoğunluk, yüksek mukavemet; taşıyıcı mobilya, zemin altlığı;
-
Karışık sert ağaç: Dengeli performans, düşük maliyet; genel amaçlı MDF;
-
Tarımsal sap: Kısa lifler, yüksek kül, performans biraz düşük; düşük maliyetli ekolojik levha.
JINDIWOOD teknik standardı: MDF ürünlerinde hammadde tamamen kavak birinci sınıf malzeme; ince plaka (≤9 mm) yoğunluk ≥830 kg/m³, kalın plaka (>9 mm) ≥750 kg/m³.
Tutkal açısından MDF genellikle UF, MUF, MDI ve soya proteini tutkalı kullanır:
-
UF: Tutkal miktarı %8-12, E1/E0, normal iç mekan mobilyası;
-
MUF: Tutkal miktarı %10-14, E0/ENF, orta-üst segment mobilya, neme dayanıklı levha;
-
MDI: Tutkal miktarı %4-6, ENF/HENF, formaldehitsiz levha, çocuk mobilyası;
-
Soya proteini tutkalı: Tutkal miktarı %10-15, ENF sınıfı, ekolojik MDF.
MDF'de tutkal uygulama yöntemi püskürtmeli olup liflerle yüksek hızlı karıştırıcıda karıştırılır; tutkalın düşük viskoziteli ve yüksek penetrasyonlu olması, her lifi homojen sarması gerekir.
S3: MDF'nin üretim süreci nasıldır?
C: MDF üretim süreci başlıca şunları içerir:
-
Yongalama ve eleme: Kütük veya ahşap artıkları belirli ölçülerde yongalara (uzunluk 15-30 mm, kalınlık 3-5 mm) işlenir; fazla büyük, küçük ve kum-metal yabancı maddeler ayrılır;
-
Lif hazırlama — sıcak rafinasyon: Yongalar ön buharlama (basınç 0,8-1,2 MPa, sıcaklık 160-180 °C, süre 3-8 dakika) ve öğütme/liflere ayırma; disk aralığı 0,1-0,5 mm;
-
Lif kurutma: Boru tipi hava akımlı kurutma, sıcak hava 160-200 °C, kurutma sonrası nem %8-12, kurutma süresi sadece 2-5 saniye;
-
Tutkal uygulama: Kuruyan lifler dozajlandıktan sonra yüksek hızlı karıştırıcıya girer; tutkal püskürtülür, aynı anda sertleştirici ve parafin emülsiyonu eklenir; tutkal sonrası lif nemi %12-16;
-
Serme ve şekillendirme: Hava akımlı veya mekanik serme ile lif yatağı oluşturulur; ardından ön presleme (0,5-1,0 MPa);
-
Sıcak presleme: Yüksek sıcaklık ve basınç altında tutkal sertleşmesi, lif sıkışması ve levha stabilizasyonu tamamlanır;
-
Son işlemler: Soğutma, 48-72 saat dinlendirme, zımparalama, kesme, sınıflandırma ve paketleme.
Zımparalama genellikle üç geçişlidir: kaba (60-80), orta (100-120), ince (150-180); zımpara miktarı 0,5-1,5 mm; zımpara sonrası yüzey pürüzlülüğü Ra ≤3,2 μm.
S4: Sıcak presleme neden MDF üretiminin merkezidir? Kritik parametreler nelerdir?
C: Sıcak presleme, MDF'nin yoğunluk, mukavemet, kalınlık hassasiyeti ve çevre sınıfını belirleyen son işlemdir. Yatak yüksek sıcaklık ve basınç altında tutkal sertleşmesi, lif sıkışması ve levha stabilizasyonu sürecinden geçer. Pres çevrimi üç aşamadır:
-
Birinci aşama: sıkıştırma — Basınç hızla 3,0-4,5 MPa'ya çıkar, sıcaklık 160-220 °C; yatak hızla sıkışır, hava ve su çıkar;
-
İkinci aşama: sertleşme — 2,0-3,5 MPa korunur; tutkal çapraz bağlanıp sertleşir, lifler arasında güçlü bağ oluşur;
-
Üçüncü aşama: hava tahliye/basınç düşürme — Kademeli 0'a iner, doğal soğuma; levha içi buhar basıncı serbest kalır, kabarcık önlenir.
Toplam pres süresi deney formülü: Toplam pres süresi (saniye) ≈ kalınlık (mm) × 8-15 saniye/mm. 18 mm MDF örneğinde çevrim yaklaşık 150-270 saniyedir.
Kritik kontrol teknolojileri: kalınlık toleransı ±0,15 mm; yatak yüzeyi ile çekirdek arasındaki sıcaklık farkı çok büyük olmamalıdır (≤20 °C); aksi halde "yüzey sertleşti, iç sertleşmedi" hatası oluşur.
S5: MDF'nin temel teknik göstergeleri nelerdir?
C: GB/T 11718-2021'e göre MDF'nin temel göstergeleri:
-
Yoğunluk: 650-800 kg/m³; JINDIWOOD ince plaka (≤9 mm) ≥830 kg/m³, kalın plaka (>9 mm) ≥750 kg/m³;
-
İç bağ mukavemeti (IB): Normal tip ≥0,55 MPa, mobilya tipi ≥0,65 MPa, taşıyıcı tip ≥0,80 MPa;
-
Statik eğilme mukavemeti (MOR): Normal tip ≥23 MPa, taşıyıcı tip ≥30 MPa;
-
Elastikiyet modülü (MOE): Normal tip ≥2700 MPa, taşıyıcı tip ≥3500 MPa;
-
Su emme kalınlık şişmesi (24 saat): Normal tip ≤%15, neme dayanıklı tip ≤%10;
-
Formaldehit emisyonu: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
-
Yüzey pürüzlülüğü: JINDIWOOD zımpara sonrası Ra ≤3,2 μm.
MDF'nin statik eğilme mukavemeti kaliteli kontrplaktan düşüktür; ancak yüzey düzlüğü ve kalınlık homojenliği kontrplaktan çok daha iyidir; bu nedenle yüzey kaplama alanında vazgeçilmez bir avantaja sahiptir.
S6: MDF'nin yaygın sınıflandırmaları ve sınıfları nelerdir?
C: MDF yoğunluk, kullanım ve görünüm sınıfına göre sınıflandırılır:
Yoğunluğa göre:
-
Hafif MDF: <650 kg/m³, taşıyıcı olmayan dekorasyon, model yapımı;
-
Orta yoğunluklu MDF: 650-800 kg/m³, mobilya, dekorasyon, dekoratif panel altlığı;
-
Yüksek yoğunluklu MDF (HDF): >800 kg/m³, zemin altlığı, yüksek mukavemetli mobilya.
Kullanıma göre:
-
Mobilya tipi: IB ≥0,65 MPa, yüzey ince; gardırop, mutfak dolabı, masa-sandalye;
-
Taşıyıcı tip: MOR ≥30 MPa, yoğunluk yüksek; raf, ofis masası, kapak;
-
Neme dayanıklı tip: Su emme kalınlık şişmesi ≤%10; banyo dolabı, mutfak mobilyası;
-
Alev geciktirici tip: Yangın sınıfı B1-C; kamu alanları, otel dekorasyonu;
-
Düşük formaldehit tipi (ENF): Formaldehit emisyonu ≤0,015 mg/m³; çocuk mobilyası, yatak odası.
Görünüm sınıfına göre: Birinci kalite, birinci sınıf, uygun. Yaygın yüzey kusurları: siyah noktalar, beyaz lekeler/tutkal lekeleri, zımpara izleri, karbonlaşma noktaları.
S7: MDF'nin kontrplağa göre avantaj ve dezavantajları nelerdir?
C: MDF ve kontrplak karşılaştırması:
-
Yapı: MDF lifler homojen dağılmış, izotropik; kontrplak kaplamalar çapraz yapıştırılmış, belirgin anizotropi;
-
Yüzey düzlüğü: MDF mükemmel, ince kaplamaya uygun; kontrplak iyi, ancak kaplama ek yerleri görünür;
-
Kenar işleme: MDF kenarlar yoğun, profil işlenebilir; kontrplak kenarlar katmanlı, kenar bandı gerekir;
-
Vida tutma: MDF iyi, ancak tekrar vidalama sonrası gevşer; kontrplak mükemmel, özellikle kenarda;
-
Statik eğilme mukavemeti: MDF orta (25-40 MPa); kontrplak yüksek (50-100 MPa);
-
Neme dayanıklılık: MDF zayıf; kontrplak iyi;
-
Çevre dostu: MDF tutkal kullanımı fazla, formaldehit kontrolü zor; kontrplak tutkal kullanımı görece az;
-
Fiyat: MDF düşük; kontrplak yüksek;
-
Tipik uygulama: MDF dekoratif panel altlığı, mobilya parçaları, oymacılık; kontrplak taşıyıcı yapı, inşaat kalıbı, zemin altlığı.
S8: MDF'nin yaygın kalite sorunları ve nedenleri nelerdir?
C: MDF'nin yaygın kalite sorunları:
-
Kalınlık sapması ve yoğunluk homojensizliği: Pres kalınlık mastarı yanlış ayarı veya aşınması, serme lif dağılımı homojen değil, pres plakaları paralelliği yetersiz. Çözüm: düzenli kalibrasyon, serme optimizasyonu, pres bakımı;
-
İç bağ mukavemeti yetersizliği: Tutkal miktarı yetersiz, tutkal kalitesi uygun değil, pres sıcaklığı düşük, lifler çok kısa, sertleştirici yetersiz. Çözüm: tutkal optimizasyonu, pres parametre ayarı, tutkal jel süresi kontrolü;
-
Su emme kalınlık şişmesi standart üstü: Parafin yetersiz veya homojen değil, yoğunluk düşük, pres çevrimi yetersiz. Çözüm: parafin artırımı ve dağılım optimizasyonu, yoğunluk ölçülü artırımı, pres süresi uzatımı;
-
Eğilme deformasyonu: Zımpara miktarı fazla veya homojen değil, mamul nem ile ortam farkı büyük, dinlendirme yetersiz, yoğunluk gradyanı asimetrik. Çözüm: zımpara miktarı kontrolü, yeterli dinlendirme, serme optimizasyonu;
-
Yüzey kabarcığı: Pres sonunda hava tahliyesi çok hızlı, yatak nemi çok yüksek, pres sıcaklığı yanlış. Çözüm: hava tahliye aşaması uzatımı, yatak nemi düşürümü, pres eğrisi optimizasyonu.
S9: MDF'nin teknolojik gelişim trendleri nelerdir?
C: MDF'nin teknolojik gelişim trendleri:
-
Formaldehitsizleşme: MDI formaldehitsiz tutkal ve biyo bazlı tutkallar çevre sınıfını yükseltir; HENF sınıfı MDF (formaldehit emisyonu ≤0,015 mg/m³) seri üretime girmiştir;
-
Hafif ve yüksek mukavemetli: Lif modifikasyonu, köpük teknolojisi veya kademeli yoğunluk yapısıyla yoğunluk ≤600 kg/m³ iken yeterli mekanik mukavemet; otomotiv iç mekan, uçak kabini gibi hafifletme ihtiyaçları;
-
Fonksiyonelleştirme: Alev geciktirici MDF (B1-B), küf önleyici antibakteriyel MDF (gümüş iyonu veya organik küf önleyici), neme dayanıklı MDF (su emme kalınlık şişmesi ≤%6);
-
Dijitalleşme ve akıllılaşma: Çevrimiçi kalınlık ölçümü, X-ışını yoğunluk eğrisi izleme, yakın kızılötesi nem ölçümü; tüm partiler için kalite izlenebilirliği ve gerçek zamanlı proses ayarı.
S10: JINDIWOOD'un MDF alanındaki standartları ve taahhütleri nelerdir?
C: JINDIWOOD'un MDF alanındaki teknik standartları: Hammadde tamamen kavak birinci sınıf malzeme; ince plaka (≤9 mm) yoğunluk ≥830 kg/m³, kalın plaka (>9 mm) ≥750 kg/m³; zımpara sonrası yüzey pürüzlülüğü Ra ≤3,2 μm; iç bağ mukavemeti, statik eğilme mukavemeti gibi göstergeler normal ürünlerden üstün.
JINDIWOOD'un taahhüdü: Liften plakaya, her MDF kesinlik taahhüdü taşır; mükemmel işleme performansı, yüzey efekti ve çevre kontrol edilebilirliği sağlar.
JINDIWOOD · Engineered for Certainty — Liften plakaya, her MDF kesinlik taahhüdü taşır.
Bu makale JINDIWOOD'un özgün teknik makalesidir; izinsiz kopyalanamaz, kaynak belirtilmelidir.