中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
-
1. Yonga levhanın temel kavramı
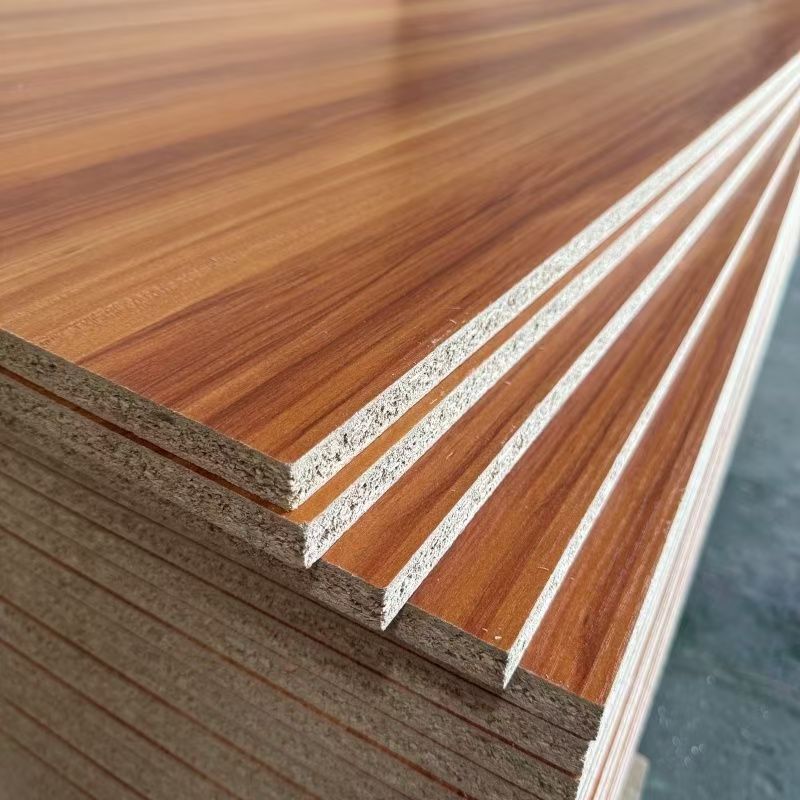
Yonga levha (Particleboard / Chipboard), talaş levhası veya bagas levhası (şeker kamışı bagası hammadde olarak kullanıldığında) olarak da bilinir; ahşap veya diğer bitkisel lif hammaddelerinden işlenerek elde edilen parçaların (yonga, talaş, ahşap parçacıkları vb.) kurutulması, yapıştırıcı ve katkı maddeleri uygulanması ve ardından yüksek sıcaklıkta sıcak preslenmesiyle üretilen bir yapay levha türüdür.
Yonga levhanın icadı 19. yüzyılın ortalarında Almanya'ya kadar uzanır, ancak gerçek endüstriyel seri üretim 1940'larda gerçekleşmiştir. Seksen yılı aşkın teknolojik gelişme ve sürekli iyileştirmeden sonra yonga levha, dünyada en çok üretilen ve en yaygın kullanılan yapay levha türlerinden biri haline gelmiştir — 2025'te küresel yıllık yonga levha üretimi 110 milyon m³'ü aşmış ve tüm yapay levha üretiminin %45'inden fazlasını oluşturmuştur.
Temel öz: Yonga levhanın üretim mantığı "kötü malzemeyi iyi kullan, parçaları yeniden birleştir"dir — geleneksel ahşap işlemede atılan parçalar (talaş, yonga, kenar artıkları, dal vb.) yapıştırıcı ile yeniden standart levhalara dönüştürülerek ahşap kaynaklarının verimli kullanımı sağlanır; bu nedenle "yapay levhalar arasında fiyat-performans kralı" olarak adlandırılır. Çin'de yonga levha, melamin kaplı paneller (halk arasında "ekolojik levha" veya "boyasız levha") için en yaygın kullanılan altlıklardan biridir.
Yonga levhanın MDF, kontrplak ve OSB'den temel farkı, yapısal parçacıklarıdır (belirli bir boyut ve şekli koruyan yongalar; lif haline getirilmemiş veya kaplama olarak kesilmemiş). Bu, vida tutma, ses yalıtımı ve maliyet açısından benzersiz avantajlar sağlar, ancak yüzey düzlüğü ve kenar yoğunluğu nispeten daha zayıftır.
2. Yonga levhanın sınıflandırma sistemi
2.1 Üretim sürecine göre sınıflandırma (temel sınıflandırma boyutu)
Yonga levha üretim süreci başlıca üç tiptir: düz presleme, merdane presleme ve ekstrüzyon. Farklı süreçler ürünün yapısını ve uygulama yönünü belirler:
Süreç tipi Yapısal özellik Yoğunluk aralığı (g/cm³) Süreç noktaları Ana kullanım Düz presleme (çok katmanlı/tek katmanlı) Üç katmanlı yapı (ince yüzey + kalın çekirdek) veya kademeli yapı (yüzeyden çekirdeğe parçacık boyutu azalır) 0,5-0,85 Yongalar sınıflandırılarak serilir; üst ve alt yüzey ince yonga, çekirdek kalın yonga; düz sıcak presle şekillendirme Mobilya üretimi (ana), yapı dekorasyonu, ambalaj Merdane presleme Tek yönlü sürekli şekillendirme (yönlendirilmemiş, hafif yönlü) 0,4-0,7 Yongalar dönen merdaneler ve halka şeklindeki çelik bant arasında preslenir; yongalar tek yönde serilir Kapı çekirdekleri, ambalaj malzemesi, düşük yoğunluklu levhalar Ekstrüzyon Boru şeklinde yapı (içinde boyuna geçiş kanalları) 0,35-0,55 Yongalar kalıpta enine preslenir, "boru yapısı" oluşur (petek benzeri ancak boyuna geçiş kanallı) İçi boş kapı çekirdekleri, bölme duvarlar, ses yalıtım panelleri Düz presleme üç katmanlı yapının avantajları:
-
İnce yüzey katmanı pürüzsüz ve düz bir yüzey sağlar (melamin kaplama, boyama için uygun)
-
Kalın çekirdek katmanı iyi mekanik mukavemet (eğilme, basınç) ve mükemmel vida tutma sağlar
-
Yüzeyden çekirdeğe yoğunluk gradyanı tasarımı, performans ve maliyet dengesini sağlar
2.2 Hammaddeye göre sınıflandırma
Tip Hammadde bileşimi Özellikler Ana kaynak/uygulama Ahşap yonga levha Ahşap parçacıkları (çam, kavak, okaliptüs, huş vb.) Yüksek mukavemet, açık renk, iyi yapışma Küresel ana ürün Bagas yonga levha Şeker kamışı bagası (şeker ekstraksiyonundan sonra kalan lif atığı) Düşük maliyet, yenilenebilir hammadde, biraz düşük yoğunluk Tropikal şeker üretim bölgeleri (Brezilya, Hindistan, Güney Çin) Kenevir yonga levha Endüstriyel kenevir veya keten sapları Mükemmel mukavemet, hafif, güçlü ekolojik konsept Avrupa, Kuzey Amerika Saman yonga levha Buğday samanı, pirinç samanı Bol hammadde, ekolojik, ancak kısa lifler, biraz düşük mukavemet Kuzey Çin, Kuzey Amerika 2.3 Çevre sınıfına göre sınıflandırma
Yonga levhanın çevre sınıfı kullanılan yapıştırıcı tipine göre belirlenir:
Çevre sınıfı Formaldehit emisyonu (iklim odası yöntemi, mg/m³) Yaygın yapıştırıcı Uygulama E1 ≤0,050 (GB 18580-2025 zorunlu) Üre formaldehit (UF) + uygun melamin modifikasyonu Normal mobilya, ambalaj E0 ≤0,025 Melaminle modifiye edilmiş üre formaldehit (MUF) Orta-üst segment mobilya, iç mekan dekorasyonu ENF ≤0,015 MUF + formaldehit tutucu / MDI (izosiyanat) formaldehitsiz Çocuk mobilyası, yatak odası, hastane HENF (sıfır formaldehit katkılı) ≤0,015 (ve benzen, TVOC uygun) MDI formaldehitsiz Üst segment konut, anahtar teslim dekorasyon JINDIWOOD yonga levha, MUF yapıştırıcı + formaldehit tutucu çift etkili teknoloji kullanır; standart ürünler istikrarlı şekilde E0 sınıfına ulaşır, özel üretimde ENF sınıfı mümkündür.
2.4 Yüzey işlem durumuna göre sınıflandırma
Tip Özellikler Ana kullanım Ham levha (kaplamasız) Yonga levhanın orijinal yüzeyi, açık sarıdan açık kahveye Endüstriyel kullanım, ambalaj, iç yapı parçaları Zımparalanmış ham levha Yüzey zımparalanmış, düz ve pürüzsüz Boya altlığı, kaplama altlığı Melamin kaplı levha Yüzeye melamin emdirilmiş kağıt preslenmiş (en temsili yonga levha derin işleme ürünü) Panel mobilya, mutfak dolabı, ofis mobilyası — piyasada en yaygın "boyasız/ekolojik levha" PVC kaplı levha Yüzeye PVC dekoratif film kaplanmış Ekonomik mobilya, dekorasyon Ahşap kaplama levha Yüzeye doğal ahşap kaplama yapıştırılmış Yüksek kaliteli mobilya, iç mekan dekorasyonu 3. Yonga levhanın hammadde sistemi
3.1 Ahşap hammaddeler
Yonga levhanın hammadde gereksinimleri kontrplak ve MDF'den çok daha düşüktür; şunları kullanabilir:
-
Ahşap işleme artıkları: talaş, yonga, kenar artıkları
-
Orman kesim artıkları: dallar, uçlar, küçük çaplı odun (çap ≤100 mm)
-
Hızlı büyüyen ormanlar: kavak, okaliptüs, çam vb. (5-8 yıl rotasyon)
-
Odun dışı bitkisel lifler: bagas, kenevir sapı, saman vb.
Hammadde türüne göre yonga şekli karşılaştırması:
Tür Yonga şekli Yoğunluk katkısı Levha rengi Ana uygulama Kavak Yumuşak ve kırılgan, orta uzunlukta yonga (10-30 mm) Orta Açık beyazdan kremaya Genel amaçlı mobilya yonga levhası Çam Doğal reçine içerir, yonga tok (20-40 mm) Daha yüksek (reçine yoğunluğu artırır) Açık sarıdan açık kahveye Taşıyıcı mobilya, ambalaj levhası Okaliptüs Yoğun, yüksek mukavemet, sert yonga (15-25 mm) Yüksek Açık kırmızımsı kahve Yüksek yük taşıyan mobilya, zemin altlığı Karışık sert ağaç Yonga şekli çeşitli, farklı uzunluklarda Orta Orta, renk homojen olmayabilir Ekonomik genel amaçlı levha 3.2 Yapıştırıcı sistemi — yonga levhanın kalbi
Yonga levhada yapıştırıcı kullanımı genellikle tam kuru yonga kütlesinin %8-15'i kadardır; MDF'ye (%8-14) yakın, kontrplaktan (kaplama alanına göre) biraz düşük, ancak OSB'den (%3-6) yüksektir; bu nedenle yonga levhanın çevre kontrolü özellikle kritiktir.
Yapıştırıcı tipi Yonga levhada uygulama Özellikler Maliyet Çevre sınıfı Üre formaldehit (UF) Ana seçim (%80'den fazla) Hızlı kürlenme, orta yapışma mukavemeti, en düşük maliyet, ancak zayıf su direnci Düşük E1 Melaminle modifiye üre formaldehit (MUF) Orta-üst segment ürünler Hızlı kürlenme, UF'den iyi su direnci, daha düşük formaldehit emisyonu, orta maliyet Orta E0/ENF İzosiyanat (MDI) Üst segment formaldehitsiz ürünler Formaldehitsiz, mükemmel su direnci, yüksek mukavemet, ancak yüksek maliyet (UF'nin 3-5 katı), neme duyarlı Yüksek ENF/HENF MUF + formaldehit tutucu Ekolojik ürünler Ana ekipmanı değiştirmeden formaldehit emisyonunu düşürür Orta E0 Formaldehit tutucunun prensibi:
Reaktif azot içeren bileşikler (üre, melamin, amidler gibi) üre reçinesine eklenir veya yonga yüzeyine ayrıca püskürtülür. Sıcak presleme ve kullanım sırasında bu maddeler serbest formaldehit ile reaksiyona girerek kararlı metilol türevleri (geri dönüşümsüz reaksiyon) oluşturur; böylece formaldehit levha içinde "kimyasal olarak kilitlenir" ve havaya salınamaz.
3.3 Yardımcı katkı maddeleri
Katkı maddesi Dozaj (tam kuru yonga kütlesinin %'si) Fonksiyon Parafin emülsiyonu (su itici) 0,8-2,0% Su emme kalınlık şişmesini azaltır, neme dayanıklılığı artırır Sertleştirici (amonyum klorür/amonyum sülfat) 0,5-2,0% (yapıştırıcı kuru maddesine göre) UF/MUF kürlenme reaksiyonunu hızlandırır, presleme süresini kısaltır, verimliliği artırır (genellikle %20-30) Kuplaj ajanı (silan, sadece MDI sisteminde) 0,2-0,5% MDI ile ahşap yonga arasındaki ıslanabilirliği ve kimyasal reaksiyon verimliliğini artırır 4. Yonga levhanın üretim süreci
4.1 Süreç akış şeması
textHammadde kabulü → Yongalama → Yonga hazırlama → Islak yonga silosu → Kurutma → Eleme (yüzey/çekirdek ayrımı) → Yapıştırıcı uygulama (yüzey + çekirdek, farklı formüller) → Serpme (üç katmanlı/kademeli) → Ön presleme → Sıcak presleme → Soğutma ve dinlendirme → Kenar kesme ve zımparalama → Sınıflandırma ve paketleme → Mamul
4.2 İşlem adımlarının teknik noktaları
1. Adım: Yonga hazırlama
Hammadde, yongalama makinesi ile ahşap yongalarına (uzunluk 20-40 mm, kalınlık 3-5 mm) işlenir, ardından çekiçli değirmen veya halkalı yonga makinesi ile yongalara öğütülür. Yongaların geometrik boyutları, yonga levhanın fizikomekanik özelliklerini belirleyen temel parametrelerdir:
Yonga tipi Uzunluk (mm) Genişlik (mm) Kalınlık (mm) Uzunluk/kalınlık oranı İnce yüzey yongası 5-15 0,5-3 0,15-0,3 20-60 Kalın çekirdek yongası 15-35 3-8 0,3-0,6 50-100 Yonga şeklinin mekanik etkisi:
-
Yonga ne kadar uzun ve uzunluk/kalınlık oranı ne kadar büyükse → levhanın eğilme mukavemeti ve elastikiyet modülü o kadar yüksek (uzun yonga, betondaki çelik gibi güçlendirici faz görevi görür)
-
Yonga ne kadar genişse → vida tutma o kadar iyi (geniş yonga daha fazla yapışma alanı sağlar; vida çekilirken yongayı matristen çıkarmak için daha fazla enerji harcanır)
-
Yonga yüzeyi ne kadar pürüzsüzse → yapıştırıcı ıslanabilirliği ve yapışma mukavemeti o kadar yüksek (köşeli veya pürüzlü yüzeyler temas alanını azaltarak yapışmayı olumsuz etkiler)
Kabul edilebilir parçacık boyutu dağılımı (standart gereği): 6 mesh (3,35 mm) elekten geçen yonga oranı ≤%5, 60 mesh (0,25 mm) elekten geçen ince toz oranı ≤%8. Parçacık boyutu uygunluğu, yapıştırıcı dağılım homojenliğini ve levha performansını doğrudan etkiler.
2. Adım: Yonga kurutma
Islak yongalar (nem %30-60) tek geçişli tamburlu veya üç geçişli kurutucuda hedef neme kurutulur.
-
Isı kaynağı: sıcak hava fırını (biyokütle yakıtı — kabuk, zımpara tozu, atık yonga)
-
Sıcak hava sıcaklığı: 160-220 °C (giriş), 80-100 °C (çıkış)
-
Kurutma sonrası nem: %2-5 (yapıştırma makinesinden önce)
Kurutma sıcaklığının hassas kontrolü:
-
Çok yüksek (>230 °C) → yonga yüzeyi karbonlaşır, "yanma" oluşur, yonga mukavemeti düşer, renk koyulaşır ve yapıştırıcının karbonlaşmış yüzeye ıslanabilirliği çok kötüdür (yapışma mukavemeti ciddi düşer)
-
Çok düşük (<140 °C) → nem çok yüksek (>%8), yapıştırıcı seyrelir ve preslemede su buharlaşarak kabarcık oluşturur
Yongaların kurutucuda kalma süresi genellikle 3-8 dakikadır.
3. Adım: Eleme
Kurutulan yongalar mekanik titreşimli elekle elenir:
-
İnce yongalar (6-10 mesh elekten geçer) → yüzey silosuna (levhanın üst ve alt yüzeyi için)
-
Kalın yongalar (6-10 mesh elekte kalır) → çekirdek silosuna (levhanın orta katmanı için)
İnce ve kalın yongaların ayrılması, üç katmanlı yapının (ince-kalın-ince) ön koşuludur. Bazı üretim hatları mekanik elek yerine hava sınıflandırıcı kullanır; daha verimli ve yonga şekline daha az zarar verir.
4. Adım: Yapıştırıcı uygulama
Yüzey ve çekirdek yongaları ayrı ayrı yüksek hızlı karıştırıcı yapıştırma makinesine girer; yapıştırıcı yüksek basınçlı püskürtme (nozul basıncı 2-4 MPa) ile verilir, aynı anda sertleştirici çözeltisi ve parafin emülsiyonu püskürtülür.
Yüzey ve çekirdek yongalarının yapıştırıcı dozaj farkı ve nedenleri:
Parametre Yüzey yongası Çekirdek yongası Neden analizi Yapıştırıcı dozajı (tam kuru yonga kütlesinin %'si) 10-14% 8-12% İnce yüzey yongasının özgül yüzey alanı (birim kütle başına yüzey, m²/g) kalın çekirdek yongasından büyüktür; kaplama ve örtme için daha fazla yapıştırıcı gerekir; yüzey mukavemeti, yüzey yoğunluğu ve kaplama bağlanma gücü sağlanır Sertleştirici dozajı (yapıştırıcı kuru maddesinin %'si) 0,5-1,5% 1,0-2,0% Çekirdek ısıyı daha yavaş iletir, sıcaklık yüzeyden daha yavaş yükselir ("ısı gecikmesi etkisi"); aynı presleme çevriminde çekirdek yapıştırıcısının tam kürlenmesi için daha yüksek sertleştirici konsantrasyonu gerekir Parafin dozajı (tam kuru yonga kütlesinin %'si) 0,5-1,0% 1,0-1,5% Kalın çekirdek yongası daha fazla kılcal yapıya (mikro gözenek) sahiptir; su daha kolay nüfuz eder ve yayılır; bu kanalları kapatmak ve su emmeyi azaltmak için daha yüksek parafin gerekir Yapıştırma sonrası yonga nemi: yapıştırıcı ve sertleştirici çözeltisinden gelen su nedeniyle %2-5'ten %8-12'ye yükselir; bu, sonraki sıcak presleme için koşulları oluşturur (uygun nem preslemede buhar oluşturur, ısının çekirdeğe iletilmesine yardımcı olur, ancak aşırı nem kabarcık yapar).
5. Adım: Serpme ve şekillendirme
Yapıştırılmış yüzey ve çekirdek yongaları mekanik serpme makinesi (veya hava akımlı serpme) ile sürekli bir kek halinde serilir.
Üç katmanlı yapının serpme işlemi:
-
Alt katman (alt yüzey): ince yüzey yongası serilir, kalınlık yaklaşık 1,5-3 mm
-
Çekirdek: kalın çekirdek yongası serilir, toplam kek kalınlığının yaklaşık %70-80'i (levha kalınlığı ≥12 mm olduğunda çekirdek baskındır)
-
Üst katman (üst yüzey): ince yüzey yongası serilir, kalınlık alt katmanla aynıdır
Serpme sonrası kek kalınlığı, mamul levha kalınlığının yaklaşık 2,5-3,5 katıdır (şişme oranı presleme basıncı ve sıcaklığı ile kontrol edilir).
6. Adım: Ön presleme ve sıcak presleme
Ön presleme: kek, ön presle 0,5-1,0 MPa basınçla sıkıştırılır, kalınlık %30-50 azalır, kek mukavemeti ve ısı iletkenliği artar, sıcak preslemeye taşınması kolaylaşır.
Sıcak presleme: kek, çok katlı sıcak presleme (genellikle 12-20 kat, orta kalınlık/kalın levhalar için) veya sürekli düz presleme (CPS, büyük ölçekli ince ve genel amaçlı yonga levha üretimi için) girer.
Presleme parametresi Tipik değer Yonga levha kalitesine etkisi Presleme sıcaklığı 180-210 °C Çok yüksek → yonga yüzeyi karbonlaşır (yüzey rengi koyulaşır), yapıştırıcı katmanı yaşlanır ve gevrekleşir; çok düşük → yapıştırıcı tam kürlenmez ("çiğ çekirdek"), levha geri yaylanır Birim basınç 1,5-3,5 MPa (yoğunluk sınıfına bağlı) Çok yüksek → yongalar ezilir, yoğunluk aşırı artar, lif kaynağı israfı; çok düşük → kek tam yoğunlaşmaz, levha gözenekli, mukavemet düşük Presleme süresi 0,5-0,9 dk/mm levha kalınlığı (18 mm levha yaklaşık 9-16 dakika) Süre çok kısa → çekirdek tam kürlenmez; çok uzun → üretim verimliliği düşer, yonga termal bozunur (gevrekleşir) Presleme sırasında kek içindeki fizikokimyasal değişimler:
-
Kek yüzeyi 15-30 saniyede hedef sıcaklığa (180-210 °C) ulaşır, yapıştırıcı çapraz bağlanmaya başlar
-
Çekirdek sıcaklığı 3-6 dakikada ≥150 °C'ye (UF/MUF kürlenme penceresi) yükselir, yapıştırıcı kürlenir
-
Su buharlaşmasından oluşan buhar basıncı çekirdekte birikir; zamanında tahliye edilmezse levha presten çıktıktan sonra "kabarcık" veya "ayrılma" olur — bu nedenle preslemenin son aşamasında yavaş buhar tahliyesi (kademeli basınç düşürme) gerekir
7. Adım: Soğutma, dinlendirme, kenar kesme ve zımparalama
-
Soğutma: presten çıkan levha 80-120 °C sıcaklıktadır; soğutma makinesi ile oda sıcaklığına (levha sıcaklığı ≤40 °C) soğutulur, istiflemede deformasyon veya yapışmayı önler
-
Dinlendirme (nem dengesi): soğutulan levhalar depoda 48-72 saat bekletilir, levha içi sıcaklık ve nem ortamla dengelenir, artık gerilmeler serbest bırakılır
-
Kenar kesme: ham levhalar kenar kesme makinesi ile standart ölçülere (1220×2440 mm) kesilir, gözenekli kenar kısımları alınır (genellikle her kenardan 25-50 mm)
-
Zımparalama: levha yüzeyi geniş bantlı zımpara makinesi ile zımparalanır (kaba 60-100 mesh + ince 150-240 mesh), zımparalama miktarı 0,3-0,8 mm (iki yüz toplamı), kalınlık ±0,2 mm'ye, yüzey pürüzlülüğü Ra ≤3,2 μm'ye getirilir
8. Adım: Sınıflandırma ve paketleme
Görünüm sınıfına göre ayrıldıktan sonra paketleme bandı ile sıkılır (paket başına genellikle 20-50 adet), PE koruma filmi ile kaplanır, ürün özellikleri, çevre sınıfı, parti numarası vb. etiketlenir.
5. Yonga levhanın temel teknik göstergeleri
5.1 Fizikomekanik performans gereksinimleri (GB/T 4897-2015)
Yonga levhanın performansı P1 tipinden (kuru durumda taşıyıcı olmayan levha) P7 tipine (taşıyıcı levha/nemli durum) kadar farklı tiplere ayrılır. Aşağıda mobilya üretiminde yaygın kullanılan P2 tipi (kuru durumda taşıyıcı levha) teknik gereksinimleri verilmiştir:
Performans göstergesi Birim Standart gereksinim (P2) JINDIWOOD standardı Yoğunluk g/cm³ 0,50-0,85 0,65-0,75 (18 mm levha) Eğilme mukavemeti (MOR) MPa ≥13 (boyuna) / ≥11 (enine) ≥16 Elastikiyet modülü (MOE) MPa ≥1600 (boyuna) / ≥1400 (enine) ≥2200 İç bağ mukavemeti (IB) MPa ≥0,40 ≥0,55 Yüzey bağ mukavemeti MPa ≥0,80 ≥1,0 Su emme kalınlık şişmesi (24s) % ≤15 (P2) / ≤8 (P5 neme dayanıklı) ≤12 Nem içeriği % 5-11 6-9 Yoğunluğun yonga levha performansına etkisi:
-
Çok düşük (<0,55 g/cm³): mukavemet yetersiz, vida tutma zayıf, yüzey gözenekli, zımparalamada "toz dökülmesi" olur
-
Çok yüksek (>0,85 g/cm³): ağır, takım aşınması fazla (maliyet artar), malzeme maliyeti artar
-
Homojen değil (yüzey-çekirdek yoğunluk farkı ≥0,15 g/cm³): levha eğrilir, zımparalamada "sert-yumuşak noktalar" oluşur
5.2 Vida tutma
Yonga levhanın vida tutma gücü, kalın çekirdek yapısı nedeniyle MDF'den iyidir, ancak kontrplak ve OSB'den düşüktür:
Test Yonga levha (18 mm, 0,68 g/cm³) MDF (18 mm, 0,75 g/cm³) Yüzey vida tutma (dikey, 3,5 mm vida, 15 mm derinlik) 800-1100 N 700-1000 N Kenar vida tutma (aynı koşullar) 500-800 N 300-600 N Yonga levhanın MDF'den üstün olmasının nedeni:
-
Çekirdekteki kalın yongalar, vida vidalanırken yonga ile vida dişi arasında "ankraj" etkisi oluşturur — vida yalnızca yapışma arayüzü sürtünmesine değil, aynı zamanda yonga içine gömülerek (ahşap lifleri tarafından sarılarak) çekilmeye direnir
-
MDF homojen lif yapısına sahiptir; vida çekilmesi esas olarak yapışma arayüzü kesme kırılmasına bağlıdır, yongaların sağladığı ek ankraj noktaları yoktur
Vida tutmayı artıran mühendislik yöntemleri:
-
Yoğunluğu artırma (kalın yonga oranını artırma) → ankraj noktalarının sayısı ve mukavemeti artar
-
Pilot delik çapını vida çapının %70-80'i kadar kontrol etme (örneğin 3,5 mm vida için 2,7-2,9 mm matkap ucu), aşırı büyük pilot deliğin vidanın yonga ile etkili diş açmasını engellemesini önler
5.3 Formaldehit emisyonu
Yonga levhanın formaldehit emisyonu, tüketicilerin en çok önem verdiği çevre göstergelerinden biridir. Sınıflar arasında belirgin fark vardır:
Çevre sınıfı Formaldehit emisyonu (iklim odası, mg/m³) Yapıştırıcı çözümü E1 ≤0,050 Standart UF (üre/formaldehit mol oranı 1:1,2-1,5) E0 ≤0,025 MUF veya UF + formaldehit tutucu (melamin, üre) ENF ≤0,015 Yüksek oranlı MUF (melamin ikame oranı ≥%30) + yüksek verimli tutucu veya MDI HENF ≤0,015 (tüm göstergeler uygun) Saf MDI formaldehitsiz Yonga levhada formaldehit emisyonunu düşürme teknik yolları:
-
UF yapıştırıcısının F/U mol oranını düşürme (1,3-1,5'ten 1,0-1,1'e), serbest formaldehit içeriğini önemli ölçüde azaltır (ancak yapışma mukavemeti bir miktar düşer, süreç optimizasyonu ile telafi edilir)
-
Formaldehit tutucu ekleme: yapıştırma sırasında veya presleme sonrası formaldehit tutucu (melamin, üre, amid bileşikleri) püskürtülür, serbest formaldehit reaksiyona sokularak tüketilir
-
MUF veya MDI yapıştırıcı kullanma: serbest formaldehit kaynağını kökten azaltır veya ortadan kaldırır
5.4 Su emme kalınlık şişmesi (neme dayanıklılık)
Yonga levhanın neme dayanıklılığı görece zayıf noktasıdır; su emme kalınlık şişmesi (TS, Thickness Swelling) nemli ortamlardaki kullanım ömrünü doğrudan etkiler:
Sınıf 24 saat su emme kalınlık şişmesi (%) Uygulanabilir ortam P2 (standart) ≤15 Kuru iç mekan (yıllık ortalama 20 °C, bağıl nem ≤%65) P5 (neme dayanıklı) ≤8 Nemli iç mekan (bağıl nem %65-85, ara sıra yoğuşma) P7 (dış mekan) ≤5 Yarı dış mekan/nemli yüksek yük (özel formül gerekir) Su emme kalınlık şişmesini düşürme teknik yöntemleri:
-
Parafin su itici dozajını artırma (%1,0'dan %1,5-2,0'a)
-
Presleme sıcaklığını artırma (yonganın plastik akışını artırır, kılcal sayısını azaltır)
-
MUF yapıştırıcı kullanma (MUF'un su direnci UF'den iyidir)
-
MDI yapıştırıcı kullanma (kürlenmiş poliüretan çapraz bağ ağı su moleküllerinin geçişini engeller)
6. Yonga levhanın yüzey işlemi ve kaplama teknikleri
Yonga levhanın ham yüzeyi görece pürüzlüdür ve kenarlarda yonga parçacıkları görülür ("kenar yonga görünümü"), bu nedenle çoğu yonga levha son üründe kullanılmadan önce yüzey kaplama işlemine tabi tutulur.
6.1 Melamin emdirilmiş kağıt kaplama (en yaygın yöntem)
Melamin emdirilmiş kağıt, yüksek sıcaklık (180-210 °C) ve yüksek basınç (2,5-3,5 MPa) altında doğrudan yonga levha yüzeyine preslenir, tek seferde şekillenir.
Özellikler:
-
Tek seferde dekoratif etki ve aşınma direnci elde edilir (kağıdın kendisi melamin reçinesi ve aşınma maddesi α-Al₂O₃ içerir)
-
Yüksek yüzey sertliği (kurşun kalem sertliği ≥3H), çizilmeye, ısıya ve lekeye dayanıklı
-
Günümüzde panel mobilya, mutfak dolabı, gardırop kapağı üretiminde en yaygın kaplama yöntemidir ve "ekolojik/boyasız levha"nın tipik sürecidir
JINDIWOOD melamin kaplı yonga levha bu süreci kullanır; renk yelpazesi tamdır, senkronize kabartma (desene uygun doku) özelleştirmesi desteklenir.
6.2 Ahşap kaplama
Yonga levha yüzeyine doğal ahşap kaplama (kalınlık 0,3-0,6 mm) yapıştırılır, sıcak veya soğuk preslenir. Yüksek kaliteli mobilya ve iç mekan dekorasyonu için uygundur. Kaplamalı yonga levhanın kenarları ince kenar bandı (aynı renk ahşap kaplama veya masif ahşap) ile işlenmelidir, kenar yonga görünümünü gizlemek için.
6.3 Boyama
Zımparalanmış yonga levha boyanabilir (PU, UV, su bazlı boya vb.), ancak önce yalıtım astarı uygulanmalıdır (yonga levhanın kılcallarını ve mikro gözeneklerini kapatır, son kat boyanın aşırı emilerek "boya emmesi" veya "iğne deliği" oluşmasını önler), ardından zımparalanır ve son kat boya püskürtülür. Boyama maliyeti MDF'den yüksektir (yonga levha yüzeyi daha gözenekli olduğu için), esas olarak maliyete duyarlı ancak çevre ve dekorasyon gereksinimi olan alanlarda (ofis mobilyası panelleri, ticari mekan vitrinleri) kullanılır.
6.4 Doğrudan kullanım (ham levha uygulaması)
Ham yonga levha esas olarak şunlar için kullanılır:
-
Ambalaj kutuları, paletler ve diğer endüstriyel kullanımlar
-
Bina bölme duvarları, tavanlar (ek dekorasyon gerekir)
-
Hoparlör kabinleri (iç bölmeler veya görünmeyen parçalar)
-
Mobilya iç yapı parçaları (dolap arka paneli, çekmece tabanı vb.)
7. Yonga levhanın uygulama alanları
7.1 Mobilya üretimi (en büyük uygulama, yaklaşık %70)
Mobilya tipi Uygulama yeri Önerilen sınıf Seçim nedeni Panel özel üretim mobilya Gardırop gövdesi, kitaplık rafı, TV ünitesi E0/ENF melamin kaplı Zengin renk, çevre uygun, yüksek işleme verimliliği Ofis mobilyası Ofis masası üstü, dosya dolabı, toplantı masası E0 melamin kaplı Aşınmaya, lekeye dayanıklı, kolay temizlenir, iyi fiyat-performans Mutfak dolabı Gövde (P5 neme dayanıklı gerekir), kapak çekirdeği P5 neme dayanıklı (E0) Neme dayanıklılık iyi, boyutsal stabilite Mutfak mobilyası Lavabo dolabı (özel su geçirmezlik gerekir) P5 veya MDI ENF + kenar sıkı bandaj Neme dayanıklılık temel gereksinim Çocuk mobilyası Karyola, çalışma masası, gardırop ENF yonga levha (MDI veya yüksek MUF + tutucu) Sıfır formaldehit, sağlıklı ve güvenli Kamu mobilyası Kütüphane rafı, hastane bekleme koltuğu P2 (E0, isteğe bağlı alev geciktirici) Dengeli performans, kontrol edilebilir maliyet 7.2 Yapı dekorasyonu alanı
-
Bölme duvar/iç duvar paneli: P2 yonga levha (12-18 mm), bölme duvar altlığı, üzeri alçıpan veya dekoratif panel ile kaplanır
-
Tavan: hafif yonga levha (8-12 mm), tavan altlığı (yangın geciktirici işlem gerekir)
-
Zemin altlığı (tesviye): yüksek yoğunluklu yonga levha (20-25 mm), ahşap zemin altı tesviye malzemesi, düz taban ve ses yalıtım katmanı sağlar
7.3 Ambalaj ve endüstri alanı
Uygulama yönü Önerilen özellik Fonksiyon Seçim nedeni Ağır ambalaj kutuları 15-18 mm, P2 Makine ekipmanı, elektronik ürün koruma Güvenilir mukavemet, masif ahşap kutudan çok daha düşük maliyet, fumigasyonsuz doğrudan ihracat Lojistik palet/altlık 12-18 mm, P2 (neme dayanıklı işlem) Depo ve taşımada yük desteği, forklift işlemi Masif ahşap paleti ikame eder, maliyet %30-50 düşer, karantina riski yok Hoparlör kabini 12-18 mm, yüksek yoğunluk Hoparlör montaj paneli, kabin yapısı Orta yoğunluk, iyi sönümleme (MDF'den iyi akustik, düşük renklenme), düşük maliyet 8. Yonga levhanın diğer levhalarla karşılaştırması
Karşılaştırma boyutu Yonga levha (P2) MDF (standart) Kontrplak (mobilya) OSB (OSB/2) Hammadde kullanımı %85-90 (çok yüksek) %70-75 (yüksek) %40-50 (düşük) %80-85 (yüksek) Yoğunluk (g/cm³) 0,65-0,75 0,70-0,85 0,50-0,70 0,60-0,70 Eğilme mukavemeti (MPa) 13-16 (P2) / 20-25 (yüksek mukavemet) 20-25 40-70 22-28 İç bağ mukavemeti (MPa) ≥0,40 ≥0,55 ≥0,70 ≥0,40 Yüzey düzlüğü İyi (ancak MDF'den düşük) Mükemmel İyi Orta Kenar bandı gereksinimi Zorunlu (yonga açıkta) Zorunlu (lif açıkta, nem çeker) Önerilir (zorunlu değil) Önerilir (ancak kenar mukavemeti görece iyi) Vida tutma (yüzey, N) 800-1100 700-1000 1500-2500 1200-1600 Neme dayanıklılık Orta (P5 neme dayanıklı işlem gerekir) Zayıf (yüksek su emme şişmesi) Mükemmel (su geçirmez yapıştırıcı kullanılabilir) İyi (OSB/2 P2 standardında, OSB/3/4 neme dayanıklı) Çevre sınıfı potansiyeli E1/E0/ENF E1/E0/ENF E1/E0 ENF (MDI yapıştırıcı) Maliyet En düşük Düşük Yüksek Orta-yüksek İşlenebilirlik Mükemmel (kesme, delme, kenar bandı) Mükemmel (oyma, şekillendirme, frezeleme) Mükemmel (kesme, planya, çivileme) Mükemmel (masif ahşaba benzer) Tipik uygulama Panel mobilya, mutfak dolabı, ofis mobilyası Kaplama altlığı, oyma parçalar, kapak Yapı kalıbı, yüksek kaliteli mobilya, gemi Yapısal inşaat, taşıyıcı mobilya 9. Yonga levha hakkında yaygın kalite yanılgıları ve gerçekler
Yanılgı 1: "Yonga levha düşük kaliteli bir levhadır."
Gerçek: Yonga levha şu anda dünyada en çok üretilen, en yaygın kullanılan ve teknolojisi en olgun yapay levha türüdür. Onlarca yuanlık basit mobilyadan on binlerce yuanlık üst segment özel mutfak dolabına kadar her yerde yonga levha kullanılır. Yüksek kaliteli yonga levha ile düşük kaliteli arasındaki performans farkı çok büyüktür:
-
Yüksek kaliteli yonga levha: daha homojen yoğunluk (yüzey-çekirdek yoğunluk farkı ≤0,10 g/cm³), daha yüksek iç bağ mukavemeti (≥0,55 MPa), daha güçlü vida tutma (≥1000 N), daha iyi neme dayanıklılık (TS ≤%8), E0/ENF sınıfı
-
Düşük kaliteli yonga levha: homojen olmayan yoğunluk, yetersiz mukavemet, yüksek çevre standartlarını aşma riski
Bu nedenle, "düşük kaliteli olan bazı kötü yonga levhalardır, yonga levha kategorisi değil." Doğru yonga levha sınıfını ve tedarikçisini seçmek, kategoriyi basitçe reddetmekten daha önemlidir.
Yanılgı 2: "Yonga levha formaldehit yüksektir, çevre dostu değildir."
Gerçek: Yonga levhanın çevre sınıfı tamamen kullanılan yapıştırıcı tipine bağlıdır, "yonga levha" kategori adıyla ilgisi yoktur. E0 ve ENF sınıfı yonga levha zaten yaygın olarak mevcuttur.
-
MUF yapıştırıcı + yüksek verimli formaldehit tutucu ile E0 sınıfı (≤0,025 mg/m³) elde edilir
-
MDI formaldehitsiz yapıştırıcı ile ENF sınıfı (≤0,015 mg/m³) elde edilir, gerçek "sıfır formaldehit katkılı" levhadır
Satın alırken test raporuna, çevre sınıfı etiketine (E0/ENF) ve marka itibarına güvenmek, "yonga levha"dan kaçınmaktan daha akıllıcadır.
Yanılgı 3: "Yonga levha masif ahşaptan kötüdür."
Gerçek: Yonga levha ve masif ahşap farklı boyutlardaki malzemelerdir; basit bir "hangisi daha iyi" yoktur — kullanıma bağlıdır.
-
Stabilite: yonga levha düşük anizotropiye sahiptir (boyuna/enine mukavemet oranı yaklaşık 1,0-1,2); sıcaklık ve nem değişimlerinde deformasyon masif ahşaptan çok daha azdır (doğrusal genleşme katsayısı masif ahşabın yaklaşık 1/3-1/2'si)
-
Mukavemet: yüksek kaliteli yonga levha (yüksek yoğunluk) eğilme mukavemeti (≥20 MPa) bazı düşük yoğunluklu masif ahşapların (paulownia, balsa gibi) 2-3 katına ulaşabilir
-
Vida tutma: yonga levhanın kenar vida tutması masif ahşaptan düşüktür (masif ahşap lif yönünde çok yüksek vida tutmaya sahiptir), ancak yüzey vida tutması bazı yumuşak ahşaplarla yarışabilir
-
Çevre/maliyet: yonga levha sıfır formaldehit elde edebilir ve fiyatı masif ahşaptan çok daha düşüktür
Sonuç: yonga levha stabilite, fiyat-performans ve çevre kontrol edilebilirliği açısından masif ahşaptan üstündür; masif ahşap vida tutma (lif yönü), doku doğallığı ve dayanıklılık (uzun vadeli sünme direnci) açısından daha iyidir. Her ikisinin de uygun uygulama alanları vardır ve seçim özel gereksinimlere göre yapılmalıdır.
Yanılgı 4: "Yonga levha yük taşıyamaz."
Gerçek: Bu tamamen yonga levhanın sınıfına ve kalınlığına bağlıdır.
-
Standart P2 yonga levha (yoğunluk 0,65-0,70 g/cm³, kalınlık 18 mm): 600 mm açıklık, 200 kg/m² yük altında sehim yaklaşık 1,8-2,2 mm'dir; kitaplık rafı, masa üstü gibi günlük yük gereksinimlerini tamamen karşılar (raf sehim sınırı genellikle L/250 ≈ 2,4 mm; MDF aynı koşullarda yaklaşık 1,8-2,0 mm)
-
Yüksek yoğunluklu yonga levha (≥0,80 g/cm³, kalınlık 25 mm): eğilme mukavemeti 25-30 MPa'ya ulaşabilir, kütüphane rafı, depo rafı gibi ağır yük uygulamalarında kullanılabilir
-
Çok katmanlı istifleme veya destek yapısı ekleme (travers ekleme, açıklığı kısaltma) yük taşıma kapasitesini daha da artırabilir
Yanılgı 5: "Yonga levha neme dayanıklılığı zayıftır."
Gerçek: Bu genellikle düşük kaliteli UF yapıştırıcılı yonga levhaya (ucuz levha) dayalı bir önyargıdır.
-
P5 neme dayanıklı yonga levha (MUF yapıştırıcı, parafin dozajı ≥%1,5): 24 saat su emme kalınlık şişmesi ≤%8, mutfak, banyo kuru bölgesi gibi nemli ortamlarda kullanılabilir, ancak uzun süre suya batırılamaz
-
MDI yapıştırıcılı yonga levha: MDI yapıştırıcının kendisi mükemmel hidroliz direncine sahiptir; parafin su itici ile 24 saat TS ≤%6-7'ye düşebilir, P7 (dış mekan) seviyesine yakındır
-
Neme dayanıklılık gereksinimi çok yüksek alanlarda (uzun süreli yüksek nem, bodrum), P5 veya MDI yapıştırıcılı yonga levha seçilmeli ve kenar sızdırmazlık işlemi güçlendirilmelidir (PUR sıcak eriyik yapıştırıcı ile sıkı su geçirmez kenar bandı)
10. Yonga levhanın teknolojik gelişme trendleri
10.1 Yüksek performans ve hafiflik
-
Yüksek mukavemetli yonga levha: yonga şeklinin optimizasyonu (uzunluk/çap oranı ≥100 yönlendirilmiş yonga), MDI yapıştırıcı ve presleme sürecinin optimizasyonu ile eğilme mukavemeti ≥25 MPa'ya (MDF'ye yakın) çıkarılabilir, kuru durumda OSB uygulamalarının bir kısmını ikame eder
-
Hafif yüksek mukavemetli yonga levha: köpük teknolojisi veya kademeli yoğunluk yapısı (yüzey yüksek yoğunluk, çekirdek düşük yoğunluk) ile yoğunluk ≤0,55 g/cm³ iken yeterli mekanik mukavemet (MOR ≥12 MPa) korunur, mobilya ağırlığı ve hammadde tüketimi azalır
-
Ultra ince yonga levha: kalınlık ≤6 mm ince yonga levha geliştirme, mobilya arka paneli, çekmece tabanı, ambalaj bölmesi gibi taşıyıcı olmayan alanlarda MDF ikamesi (daha düşük maliyet)
10.2 Çevre dostu ve formaldehitsiz
-
Düşük F/U mol oranlı UF yapıştırıcı yaygınlaşması: F/U mol oranı 1,3'ten 1,0-1,1'e düşürülen UF yapıştırıcı endüstrileşmiştir; gelişmiş formaldehit tutucu ile E0 sınıfı standart ürün haline gelmiştir, ENF sınıfı yaygınlaşmaktadır
-
Biyo bazlı yapıştırıcı uygulaması: lignin yapıştırıcı (kağıt hamuru endüstrisi yan ürünü, maliyeti UF'ye yakın), tanen yapıştırıcı (ağaç kabuğu özütü, dış mekan sınıfı için uygun) kademeli olarak endüstrileşmektedir, petrol bazlı yapıştırıcıların bir kısmını ikame etme potansiyeli vardır
-
Formaldehitsiz yonga levha (MDI yapıştırıcı) üretimi hızla artıyor: 2028'e kadar MDI yapıştırıcılı yonga levhanın Çin toplam yonga levha üretiminin %20'sinden fazlasını oluşturacağı tahmin edilmektedir (2025'te yaklaşık %8); maliyet yerli MDI üretim kapasitesinin genişlemesiyle düşmektedir
10.3 Neme dayanıklılık ve fonksiyonelleştirme
-
Hidrofobik yonga levha: yonga yüzeyinin nano su itici (silan gibi) ile modifiye edilmesi, sadece parafin su iticiye bağlı kalmadan 24 saat TS ≤%4-5'e düşürülür, kontrplak su geçirmezlik seviyesine yaklaşır
-
Alev geciktirici yonga levha: fosfor-azot halojensiz alev geciktirici ekleme (yapıştırıcıya veya ayrı katkı olarak yonga yüzeyine püskürtülür), B1 sınıfı (zor alev alır) elde edilir, kamu binaları ve ticari mekanlar için uygundur
-
Antibakteriyel/küf önleyici yonga levha: yüzey yongalarına gümüş iyonu veya organik antibakteriyel (çinko pirition, ZPT gibi) eklenir, antibakteriyel oran ≥%99, hastane, okul, gıda ile ilgili yerler için uygundur
10.4 Akıllı üretim
-
Çevrimiçi kalite kontrol sistemi: yakın kızılötesi (NIR) spektroskopi ile yonga nemi ve yapıştırıcı dozajının çevrimiçi kontrolü (hata ≤±%0,3), X-ışını yoğunluk ölçer ile kek yoğunluk dağılımının çevrimiçi kontrolü (çözünürlük ≤±2 mm), tüm partilerde %100 kalite izlenebilirliği, gerçek zamanlı süreç parametresi ayarı
-
AI görünüm kusur tanıma: derin öğrenme algoritmalarına (CNN) dayalı makine görüş sistemi, levha yüzeyindeki çizik, iz, yapıştırıcı lekesi gibi kusurları otomatik tanır ve sınıflandırır (doğruluk ≥%95, insan verimliliğinin 10-20 katı), manuel görsel muayeneyi ikame eder
-
MES/ERP sistemlerinin tam entegrasyonu: sipariş, formül, üretim, kalite, depo, lojistik verilerinin birleştirilmesi, siparişten teslimata kadar dijital kapalı döngü yönetimi
Sıkça Sorulan Sorular (SSS)
S1: Yonga levha nedir?
C: Yonga levha (Particleboard / Chipboard), talaş levhası olarak da bilinir; ahşap veya diğer bitkisel lif hammaddelerinden işlenerek elde edilen parçaların (yonga, talaş, ahşap parçacıkları vb.) kurutulması, yapıştırıcı ve katkı maddeleri uygulanması ve ardından yüksek sıcaklıkta sıcak preslenmesiyle üretilen yapay levhadır. 2025'te küresel yıllık yonga levha üretimi 110 milyon m³'ü aşmış, tüm yapay levha üretiminin %45'inden fazlasını oluşturmuştur; en çok üretilen ve en yaygın kullanılan yapay levha türlerinden biridir.
S2: Yonga levha üretim sürecine göre kaça ayrılır?
C: Yonga levha üretim sürecine göre başlıca üçe ayrılır:
-
Düz presleme: üç katmanlı yapı (ince yüzey + kalın çekirdek) veya kademeli yapı, yoğunluk 0,5-0,85 g/cm³, esas olarak mobilya üretimi, yapı dekorasyonu, ambalaj
-
Merdane presleme: tek yönlü sürekli şekillendirme, yoğunluk 0,4-0,7 g/cm³, esas olarak kapı çekirdeği, ambalaj malzemesi, düşük yoğunluklu levha
-
Ekstrüzyon: boru yapısı (içinde boyuna geçiş kanalları), yoğunluk 0,35-0,55 g/cm³, esas olarak içi boş kapı çekirdeği, bölme duvar, ses yalıtım paneli
S3: Yonga levha çevre sınıfına göre nasıl sınıflandırılır?
C: Yonga levhanın çevre sınıfı kullanılan yapıştırıcı tipine göre belirlenir:
-
E1: formaldehit emisyonu ≤0,050 mg/m³, üre formaldehit (UF), normal mobilya, ambalaj
-
E0: formaldehit emisyonu ≤0,025 mg/m³, melaminle modifiye üre formaldehit (MUF), orta-üst segment mobilya, iç mekan dekorasyonu
-
ENF: formaldehit emisyonu ≤0,015 mg/m³, MUF + formaldehit tutucu veya MDI formaldehitsiz, çocuk mobilyası, yatak odası, hastane
-
HENF (sıfır formaldehit katkılı): formaldehit emisyonu ≤0,015 mg/m³ ve benzen, TVOC uygun, MDI formaldehitsiz, üst segment konut, anahtar teslim dekorasyon
S4: Yonga levhanın üretim süreci nasıldır?
C: Yonga levha üretim süreci başlıca şunları içerir:
-
Hammadde kabulü ve yongalama: ahşap artıkları, dallar vb. yongalara dönüştürülür
-
Yonga hazırlama: çekiçli değirmen veya halkalı yonga makinesi ile yongalara öğütme
-
Kurutma: ıslak yonga (nem %30-60) %2-5'e kurutulur
-
Eleme: ince yüzey yongası ve kalın çekirdek yongası ayrılır
-
Yapıştırıcı uygulama: yüzey ve çekirdek ayrı ayrı yapıştırılır (yüzey %10-14, çekirdek %8-12)
-
Serpme ve şekillendirme: üç katmanlı serpme (ince-kalın-ince)
-
Ön presleme ve sıcak presleme: ön presleme 0,5-1,0 MPa, presleme 180-210 °C, 1,5-3,5 MPa
-
Soğutma, dinlendirme, kenar kesme, zımparalama: ≤40 °C'ye soğutma, 48-72 saat dinlendirme
-
Sınıflandırma ve paketleme: görünüm sınıfına göre ayırma, paketleme
S5: Yonga levhanın temel teknik göstergeleri nelerdir?
C: Yonga levhanın temel teknik göstergeleri (P2 tipi):
-
Yoğunluk: 0,50-0,85 g/cm³, JINDIWOOD 0,65-0,75 g/cm³
-
Eğilme mukavemeti (MOR): ≥13 MPa (boyuna), JINDIWOOD ≥16 MPa
-
Elastikiyet modülü (MOE): ≥1600 MPa (boyuna), JINDIWOOD ≥2200 MPa
-
İç bağ mukavemeti (IB): ≥0,40 MPa, JINDIWOOD ≥0,55 MPa
-
Yüzey bağ mukavemeti: ≥0,80 MPa, JINDIWOOD ≥1,0 MPa
-
Su emme kalınlık şişmesi (24s): ≤%15 (P2), JINDIWOOD ≤%12
-
Nem içeriği: %5-11, JINDIWOOD %6-9
S6: Yonga levhanın vida tutması nasıldır? MDF'ye göre avantajı nedir?
C: Yonga levhanın vida tutması, kalın çekirdek yapısı nedeniyle MDF'den iyidir:
-
Yüzey vida tutma (18 mm, 0,68 g/cm³): 800-1100 N
-
Kenar vida tutma: 500-800 N
-
Karşılaştırma: MDF yüzey 700-1000 N, kenar 300-600 N
Yonga levhanın MDF'den üstün olmasının nedeni: çekirdekteki kalın yongalar vida vidalanırken "ankraj" etkisi oluşturur; vida yalnızca yapışma arayüzü sürtünmesine değil, aynı zamanda yonga içine gömülerek çekilmeye direnir.
S7: Yonga levhanın yaygın yüzey işlem yöntemleri nelerdir?
C:
-
Melamin emdirilmiş kağıt kaplama (en yaygın): yüksek sıcaklık ve basınçta presleme, yüzey sertliği ≥3H, aşınmaya ve çizilmeye dayanıklı, "ekolojik/boyasız levha"nın tipik süreci
-
Ahşap kaplama: doğal ahşap kaplama (0,3-0,6 mm), yüksek kaliteli mobilya ve iç mekan dekorasyonu
-
Boyama: önce yalıtım astarı, sonra zımparalama ve son kat boya, ofis mobilyası paneli, ticari mekan vitrini
-
Doğrudan kullanım (ham levha): ambalaj kutusu, palet, bina bölme duvarı, hoparlör kabini, mobilya iç yapı parçaları
S8: Yonga levhanın ana uygulama alanları nelerdir?
C:
-
Mobilya üretimi (yaklaşık %70): panel özel üretim mobilya, ofis mobilyası, mutfak dolabı, çocuk mobilyası, kamu mobilyası
-
Yapı dekorasyonu: bölme duvar/iç duvar paneli, tavan, zemin altlığı
-
Ambalaj ve endüstri: ağır ambalaj kutusu, lojistik palet/altlık, hoparlör kabini
-
P5 neme dayanıklı yonga levha mutfak, banyo kuru bölgesi gibi nemli ortamlarda kullanılabilir
S9: Yonga levhanın MDF, kontrplak, OSB'ye göre avantaj ve dezavantajları nelerdir?
C:
-
Hammadde kullanımı: yonga levha %85-90, MDF (%70-75) ve kontrplaktan (%40-50) yüksek
-
Eğilme mukavemeti: yonga levha 13-16 MPa (P2), kontrplaktan (40-70 MPa) düşük, OSB (22-28 MPa) ile fark var
-
Vida tutma: yonga levha 800-1100 N, MDF'den (700-1000 N) iyi, kontrplaktan (1500-2500 N) düşük
-
Neme dayanıklılık: yonga levha orta (P5 işlem gerekir), MDF'den (zayıf) iyi, kontrplaktan (mükemmel) düşük
-
Maliyet: yonga levha en düşük, MDF düşük, kontrplak yüksek, OSB orta-yüksek
S10: Yonga levha hakkında yaygın yanılgılar nelerdir?
C:
-
Yanılgı 1: "Yonga levha düşük kaliteli levhadır." → Gerçek: yüksek kaliteli yonga levha daha homojen yoğunluk, daha yüksek iç bağ mukavemeti, E0/ENF sınıfı, üst segment özel mutfak dolabında yaygın kullanılır
-
Yanılgı 2: "Yonga levha formaldehit yüksektir, çevre dostu değildir." → Gerçek: çevre sınıfı yapıştırıcıya bağlıdır; MUF ile E0, MDI ile ENF
-
Yanılgı 3: "Yonga levha masif ahşaptan kötüdür." → Gerçek: yonga levha stabilite, fiyat-performans, çevre kontrol edilebilirliğinde masif ahşaptan üstün; masif ahşap vida tutma, doku doğallığı, dayanıklılıkta daha iyi
-
Yanılgı 4: "Yonga levha yük taşıyamaz." → Gerçek: standart P2 18 mm, 600 mm açıklık, 200 kg/m² yükte sehim yaklaşık 1,8-2,2 mm, günlük yük gereksinimlerini karşılar
-
Yanılgı 5: "Yonga levha neme dayanıklılığı zayıftır." → Gerçek: P5 neme dayanıklı yonga levha 24 saat su emme kalınlık şişmesi ≤%8, mutfak, banyo kuru bölgesinde kullanılabilir
JINDIWOOD · Engineered for Certainty — Her yonga parçasının yeniden birleşimi, mobilyanın sağlamlığı ve mekanın sağlığı için belirliliğin temel taşını oluşturur.
Bu makale JINDIWOOD'un özgün teknik makalesidir; izinsiz kopyalanamaz, kaynak belirtilmelidir.

-
Yonga levha: Tam rehber — Parçadan homojen levhaya, panel mobilyanın "fiyat-performans kralı"nı anlamak
Yazar: JINDIWOOD
Kaynak: JINDI WOOD – Teknik Departman
Yayın: 2026-02-10 12:00
Güncelleme: 2026-10-09 13:52
Görüntülenme: 88
Yaklaşık 162 dakika okuma
yonga levha
melamin kaplı yonga levha
E0 yonga levha
ENF yonga levha
MDI yonga levha
neme dayanıklı yonga levha
mobilya için yonga levha
yonga levha üretim süreci
P2 P5 yonga levha
yonga levha karşılaştırma