中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Kontrplağın Temel Kavramı
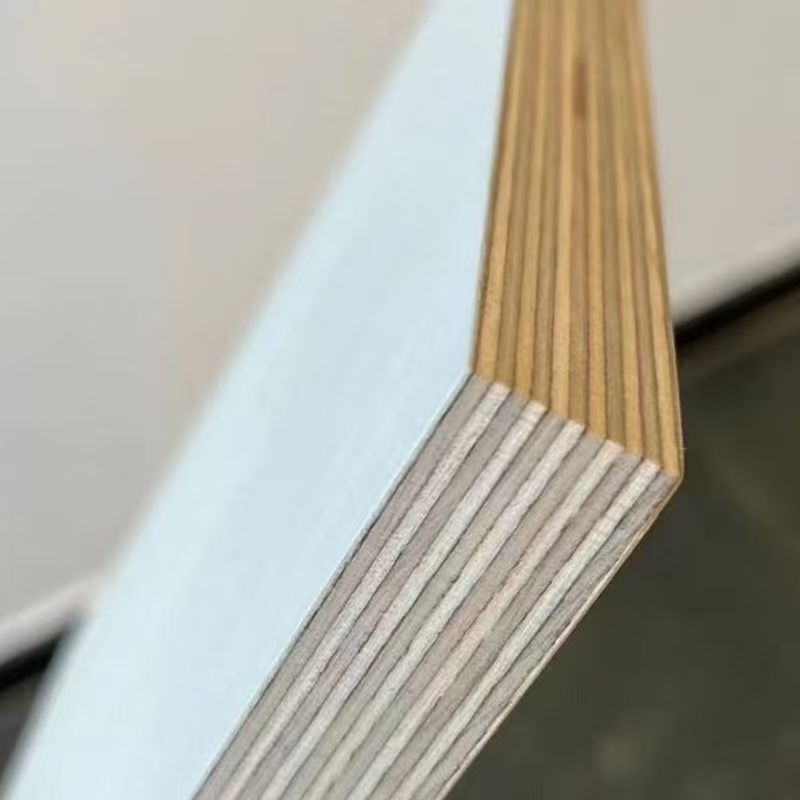
Kontrplak (Plywood), tomrukların soyularak kaplama (Veneer) haline getirilmesi veya blokların yontularak ince ahşap levhalara dönüştürülmesiyle, bitişik katmanlardaki kaplamaların lif yönleri birbirine dik olacak şekilde dizilmesi, tutkal ile yapıştırılması ve sıcak preslenmesiyle üretilen üç veya daha fazla tek sayıda katmandan oluşan levha malzemesidir.
Bu "tek sayıda katman, bitişik katmanlar dik" yapı tasarımı, kontrplak teknolojisinin temel mantığıdır: ahşabın anizotropisinden (boyuna mukavemetin enine mukavemetten çok yüksek olması) kaynaklanan deformasyon kusurlarını etkili bir şekilde ortadan kaldırır, kontrplağın hem boyuna hem de enine yönde neredeyse homojen fiziksel-mekanik özelliklere sahip olmasını sağlar. Eğilme mukavemeti, darbe direnci ve boyutsal stabilite, aynı kalınlıktaki doğal masif ahşaptan belirgin şekilde üstündür.
Temel veri: Kaliteli kontrplağın boyuna statik eğilme mukavemeti 60-100 MPa'ya, elastikiyet modülü 6000-10000 MPa'ya ulaşabilir; normal masif ahşabın çok üzerindedir.
2. Kontrplağın Üretim Süreci
2.1 Hammadde Hazırlığı
Tomruk seçimi: Kontrplak, tomruk kalitesine yüksek önem verir; yaygın olarak kullanılan ağaç türleri:
| Ağaç türü | Özellikler | Ana kullanım |
|---|---|---|
| Kavak | Hafif ve yumuşak, iyi soyma performansı, ekonomik fiyat | Orta-düşük kalite kontrplak çekirdek katmanı |
| Çam | Düz damar, yüksek mukavemet, iyi korozyon direnci | İnşaat kalıbı, ambalaj levhası |
| Okaliptüs | Hızlı büyüme, orta yoğunluk, pürüzsüz soyma yüzeyi | Mobilya levhası, zemin altlığı |
| Huş | Yoğun malzeme, yüksek mukavemet, açık renk | Yüksek kaliteli mobilya, havacılık kontrplağı |
| Meranti | Güçlü hava koşullarına dayanıklılık, mükemmel yapışma | Deniz kontrplağı, dış mekan levhası |
| Okume | Homojen doku, mükemmel soyma performansı | Dekoratif kaplama levhası, hoparlör levhası |
Tomruk işleme:
-
Kesme: Tomruklar önceden belirlenen uzunlukta kesilir (genellikle 2600-2800 mm, soyma makinesinin maksimum işleme boyutuna uygun)
-
Buharlama/ısıl işlem: Tomruklar buharlama havuzuna yerleştirilir, sıcaklık 60-90 °C'de kontrol edilir, süre ağaç türüne ve mevsime göre ayarlanır (genellikle 24-72 saat). Isıl işlem ahşabın plastisitesini artırır, nem içeriğini homojenleştirir, soyma sırasında kaplamanın sürekli ve yüzeyin pürüzsüz olmasını sağlar, aynı zamanda reçineleri yumuşatarak kesme direncini azaltır.
-
Kabuk soyma: Kabuk soyma makinesi ile kabuk çıkarılır; böylece kabuk safsızlıklarının kaplamayı kirletmesi önlenir ve soyma bıçağı korunur.
2.2 Kaplama Soyma
Bu, kontrplak üretiminin çekirdek işlemidir. Tomruk, soyma makinesinde ana mil etrafında yüksek hızda döner; keskin soyma bıçağı tomruğa radyal ve paralel ilerleyerek tomruğu sürekli ve eşit şekilde sonsuz uzunlukta bir kaplama bandı halinde keser; "kalemtıraş" prensibine benzer, ancak yön terstir.
-
Soyma kaplama kalınlığı: Genellikle 0,6-4,2 mm; yaygın spesifikasyonlar 1,0 mm, 1,5 mm, 2,0 mm, 2,5 mm
-
Soyma hassasiyeti kontrolü: Kalınlık toleransı ±0,05 mm içinde
-
Kaplama verimi: Soyma yöntemiyle kaplama verimi %75-85'e ulaşabilir; testere yönteminden (yaklaşık %40-50) çok daha yüksektir
Soyma sonrası kaplama sürekli bir bant halindedir; giyotin makinesiyle istenen ölçülerde kesilir veya rulo halinde depolanır.
2.3 Kaplama Kurutma
Soyma sonrası kaplamanın nem içeriği çok yüksektir (%60-120); hemen kurutulmalıdır, aksi halde kolayca küflenir ve rengi değişir. Kurutmanın bir diğer temel amacı: nem içeriğini yapıştırma prosesinin gerektirdiği aralığa getirerek sıcak presleme sırasında suyun buharlaşmasıyla ayrılma ve kabarcık oluşumunu önlemektir.
-
Kurutma ekipmanı: File bantlı kaplama kurutucusu (silindir kurutucu), jet kaplama kurutucusu
-
Kurutma sıcaklığı: Genellikle 160-200 °C (giriş bölümü yüksek sıcaklıkla hızlı buharlaşma, çıkış bölümü sıcaklık düşürülerek nem dengelenir)
-
Kurutma sonrası hedef nem: %8-12 (kontrplak mamul nemi için ulusal standart %6-14)
-
Kurutma kalite kontrolü: Nem çok yüksek → sıcak preslemede kabarcık; nem çok düşük → kaplama gevrek, tutkal emiciliği zayıf
Kurutulan kaplamalar sınıflara ayrılır (yüz, arka, çekirdek, onarım levhası vb.) ve onarılır (budak ve çatlaklar oyulup onarım parçaları yerleştirilir); yüzey kaplamasının kusursuz olması sağlanır.
2.4 Tutkal Uygulama ve Dizme
Tutkal uygulama: Tutkal kaplama yüzeyine homojen şekilde uygulanır. Miktar hassas kontrol edilmelidir — az olursa yapışma mukavemeti yetersiz, çok olursa maliyet artar ve tutkal sızması levha yüzeyini kirletir.
-
Uygulama yöntemi: Silindirli tutkal uygulama (çift veya dört silindirli tutkal makinesi); kaplama üst ve alt tutkal silindirleri arasından geçer, yüzeye homojen tutkal tabakası yapışır
-
Tutkal miktarı: Genellikle 180-220 g/m² (iki yüz toplamı); sektörde yaygın ölçü birimi "yaş tutkal miktarı"
-
Tutkal türü: Bölüm 3'e bakınız
Dizme (levha oluşturma): "Bitişik katman kaplamalarının lif yönleri birbirine dik" ilkesine göre tutkallı kaplamalar üst üste dizilerek levha taslağı oluşturulur.
-
Tek sayıda katman yapısı: 3, 5, 7, 9 katman vb. (simetri ilkesi: merkez katmanın iki yanındaki kaplamaların kalınlığı, ağaç türü ve nem içeriği aynı olmalıdır; çarpılmayı önler)
-
Yüz ve arka: Kaliteli kaplama seçilir (kusursuz, damar güzel)
-
Çekirdek: Biraz düşük kaliteli kaplama; küçük boyutlu ekleme izin verilir (boyuna ekleme, enine genişletme)
2.5 Ön Presleme ve Sıcak Presleme
Ön presleme (soğuk presleme): Levha taslağı oda sıcaklığında nispeten düşük basınçla (genellikle 0,8-1,2 MPa) preslenir; tutkalın kaplama yüzeyine ilk nüfuzu ve şekillenmesi sağlanır, sıcak pres makinesine taşınmadan önce dağılması önlenir. Ön presleme süresi genellikle 10-30 dakikadır.
Sıcak presleme: Bu, kontrplak üretimindeki en kritik işlemdir; ürünün yapışma mukavemetini, nem içeriğini, düzlüğünü ve formaldehit emisyonunu doğrudan etkiler.
| Sıcak presleme parametresi | Tipik aralık | Etki |
|---|---|---|
| Sıcaklık | 120-160 °C (fenolik tutkal 140-160 °C; üre tutkalı 120-140 °C) | Çok yüksek → ahşap termal bozunması, tutkal tabakası yaşlanması; çok düşük → tutkal tam sertleşmez |
| Basınç | 1,0-2,5 MPa (levha kalınlığı ve ağaç türüne bağlı) | Çok yüksek → kaplama ezilir, yoğunluk aşırı artar; çok düşük → yapışma zayıf |
| Süre | 0,6-1,2 dk/mm levha kalınlığı (örn. 18 mm levha yaklaşık 10-20 dakika) | Çok kısa → tutkal tam sertleşmez; çok uzun → üretim verimliliği düşer, ahşap aşırı karbonlaşır |
Sıcak preslemenin temel prensibi: Yüksek sıcaklık tutkalın çapraz bağlanma ve sertleşme reaksiyonunu tetikler, bitişik kaplamaları sıkıca yapıştırır; aynı zamanda basınç levha taslağını yoğunlaştırır, katmanlar arası boşlukları ortadan kaldırır.
2.6 Kenar Kesme ve Zımparalama
Kenar kesme: Sıcak presleme sonrası ham kenarlı levha, kenar kesme makinesiyle standart ölçülere (örn. 1220×2440 mm) kesilir; aynı zamanda levha kenarındaki tutkal topakları ve kusurlar alınır.
Zımparalama: Levha yüzeyi geniş bantlı zımpara makinesiyle zımparalanır; kalınlık hassaslaşır, yüzey pürüzsüz ve düz olur, sonraki kaplama için iyi bir temel sağlanır.
-
Zımpara taneciği: 60 → 120 → 180 (kaba → ince, kademeli zımparalama)
-
Kalınlık toleransı kontrolü: Mamul kalınlık sapması ±0,3 mm içinde
2.7 Sınıflandırma ve Paketleme
Mamul levhalar görünüm sınıfı ve fiziksel performans sınıfına göre ayrılır, etiketlenir, paketlenir ve depolanır.
-
Görünüm sınıfı: GB/T 9846 ulusal standardı kontrplak görünümünü birinci kalite, birinci sınıf, uygun olmak üzere üç sınıfa ayırır
-
Paketleme standardı: İhracat ürünleri nem geçirmez kağıt + plastik film + köşe koruyucu + çelik/plastik çelik bant ile paketlenir
3. Tutkal Teknolojisi: Kontrplağın Performansını ve Çevre Sınıfını Belirler
Tutkal, kontrplağın "kanı"dır; ürünün yapışma mukavemetini, su direncini ve çevre sınıfını doğrudan belirler. Farklı tutkal türleri farklı kullanım senaryolarına uygundur:
| Tutkal türü | Su direnci | Uygulama alanı | Çevre sınıfı | Sertleşme sıcaklığı |
|---|---|---|---|---|
| Üre formaldehit tutkalı (UF) | Kuru durum | İç mekan mobilyası (düşük segment) | E1/E0 | 120-140 °C |
| Melamin modifiye üre formaldehit (MUF) | Orta | İç mekan mobilyası (orta-üst segment) | E0/ENF | 130-150 °C |
| Fenolik reçine tutkalı (PF/WBP) | Kaynar suya dayanıklı | Deniz kontrplağı, inşaat kalıbı | E0 | 140-160 °C |
| İzosiyanat tutkalı (MDI) | Mükemmel | Formaldehitsiz levha, OSB | ENF/HENF | 100-130 °C |
| Soya proteini tutkalı | Genel | Ekolojik mobilya levhası | ENF | yaklaşık 120 °C |
WBP (Water Boil Proof), BS 1088 deniz kontrplağı standardında belirtilen yapışma mukavemeti sınıfıdır; "kaynar suya dayanıklı" anlamına gelir, yani 72 saat kaynar suda kaynatıldığında tutkal tabakası çatlamaz. WBP sınıfına ulaşan kontrplak, dış mekan ve nemli ortamlarda uzun süre kullanılabilir.
Yapışma mukavemeti teknik göstergeleri (GB/T 9846):
| Madde | Birinci kalite | Birinci sınıf | Uygun |
|---|---|---|---|
| Ortalama yapışma mukavemeti (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Tek kaplama minimum yapışma mukavemeti (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Numune uygunluk oranı | ≥%95 | ≥%90 | ≥%85 |
Not: Deniz kontrplağı BS 1088 standardı yapışma mukavemeti ≥1,0 MPa gerektirir; ulusal standarttan yüksektir.
4. Temel Teknik Göstergeler ve Test Yöntemleri
4.1 Yapışma Mukavemeti
Yapışma mukavemeti, kontrplak katmanları arası yapışma sağlamlığının temel göstergesidir; levhanın kullanım sırasında ayrılıp ayrılmayacağını doğrudan belirler. Test yöntemi çekme-kesme testidir:
-
Levhadan standart numune alınır, numunenin iki ucuna çentik açılır (tutkal tabakası açığa çıkar)
-
Üniversal mekanik test makinesiyle tutkal tabakası yönünde çekme yükü uygulanır
-
Tutkal tabakası kırıldığında maksimum yük kaydedilir, yapışma alanına bölünerek yapışma mukavemeti (MPa) elde edilir
Kırılma şekli değerlendirmesi: Uygun ürün, ahşap kırılma oranı ≥%80 göstermelidir (yani tutkal tabakası kırılmaz, önce ahşabın kendisi kopar); bu, yapışma mukavemetinin ahşabın kendi mukavemetinden yüksek olduğunu gösterir.
4.2 Nem İçeriği
Nem içeriği, levhanın boyutsal stabilitesini, işlenebilirliğini ve sonraki kullanımda deformasyon riskini etkiler.
-
Test yöntemi: Ağırlık yöntemi (105±2 °C'de sabit ağırlığa kadar kurutma)
-
Ulusal standart: Kontrplak nem içeriği %6-14; bölgelere göre kullanım ortamına göre ayarlanabilir
4.3 Statik Eğilme Mukavemeti ve Elastikiyet Modülü
Bunlar, levhanın taşıma kapasitesinin temel mekanik göstergeleridir; özellikle inşaat kalıbı ve yapısal kontrplak için önemlidir.
-
Statik eğilme mukavemeti (MOR, Modulus of Rupture): Levhanın eğilme yükü altında kırılmadan önceki maksimum gerilmesi (MPa)
-
Elastikiyet modülü (MOE, Modulus of Elasticity): Levhanın elastik deformasyon aralığındaki gerilme-şekil değiştirme oranı; levhanın eğilme rijitliğini yansıtır
-
Tipik değerler: Kaliteli 5 katmanlı mobilya kontrplağı MOR ≥50 MPa, MOE ≥5000 MPa; inşaat kalıbı MOR ≥80 MPa.
4.4 Formaldehit Emisyonu
Formaldehit emisyonu, çevre performansının temel göstergesidir; iç mekan hava kalitesiyle doğrudan ilgilidir. Ana test yöntemleri:
| Test yöntemi | Prensip | Uygulanabilir standart |
|---|---|---|
| İklim odası yöntemi | Numune iklim odasına (23 °C/%50 RH) yerleştirilir, hava çekilir, formaldehit absorbe edilir, spektrofotometrik yöntemle ölçülür | GB/T 17657-2022 |
| Desikatör yöntemi | Numune kapalı desikatöre asılır, absorpsiyon sıvısı formaldehiti absorbe eder, renk gelişimi ile ölçülür | GB/T 17657-2022 |
| Perforasyon ekstraksiyon yöntemi | Numunedeki formaldehit toluen ile ekstrakte edildikten sonra ölçülür | GB/T 17657-2022 (hakem yöntemi) |
Çin'de yapay levha çevre sınıflandırması (GB 18580-2025):
| Çevre sınıfı | Formaldehit emisyonu (iklim odası, mg/m³) |
|---|---|
| E1 (ulusal zorunlu standart) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Görünüm Sınıfı Belirleme
Görünüm sınıfı GB/T 9846 standardına göre aşağıdaki kusur maddeleriyle kapsamlı değerlendirilir:
-
Budaklar (canlı budak, ölü budak boyutu ve sayısı)
-
Renk değişimi (oksidasyon, küf)
-
Çatlaklar, yarıklar
-
Delikler, böcek delikleri
-
Üst üste binme (kaplama kayması ve örtüşmesi)
-
Kabarcık, kırışık
-
Tutkal kirlenmesi (tutkal sızması, tutkal lekesi)
5. Kontrplağın Yaygın Sınıflandırması ve Uygulamaları
5.1 Yapışma Mukavemeti ve Su Direncine Göre
| Kategori | Tutkal türü | Su direnci sınıfı | Tipik kullanım |
|---|---|---|---|
| İç mekan kontrplağı | Üre tutkalı (UF) | Kuru durum | Mobilya, iç mekan dekorasyonu |
| Dış mekan kontrplağı | Fenolik tutkal (PF) | Su/hava koşullarına dayanıklı | Bina dış cephesi, dış mekan mobilyası |
| Deniz kontrplağı | WBP fenolik tutkal | Kaynar suya dayanıklı | Gemi, deniz mühendisliği |
5.2 Yüzey Kaplama Malzemesine Göre
| Tür | Özellikler | Ana kullanım |
|---|---|---|
| Doğal ahşap kaplamalı kontrplak | Gerçek ahşap damarı, yüksek kalite | Yüksek kaliteli mobilya, iç mekan dekorasyonu |
| Melamin kaplamalı kontrplak | Aşınmaya, ısıya dayanıklı, zengin renk | Panel mobilya, mutfak dolabı |
| Film kaplı kontrplak (inşaat kalıbı) | Fenolik film kaplama, su ve aşınmaya dayanıklı | Beton döküm kalıbı |
| Ham levha (kaplamasız) | Alt katman doğal rengi, düşük maliyet | Ambalaj, endüstriyel kullanım |
5.3 Kullanıma Göre
| Uygulama alanı | Temel gereksinim | Temsili ürünler |
|---|---|---|
| Mobilya üretimi | Görünüm güzel, çevre dostu, güçlü vida tutma | Mobilya levhası, melamin kaplamalı panel |
| İnşaat mühendisliği | Yüksek mukavemet, su geçirmez, çok sayıda kullanım | İnşaat kalıbı, deniz kontrplağı |
| Ulaşım | Darbeye dayanıklı, hava koşullarına dayanıklı | Araç tabanı, kasa paneli |
| Endüstriyel ambalaj | İyi maliyet-performans, güvenilir mukavemet | Ambalaj kontrplağı |
| Dekorasyon | Renk güzel, yüzey düz | Duvar paneli, arka plan duvarı altlığı |
6. Kontrplağın Yaygın Kalite Sorunları ve Neden Analizi
6.1 Ayrılma ve Delaminasyon
Belirti: Levha kenarında veya içinde tutkal tabakası ayrılır; şiddetli durumda tüm levha ayrılır.
Olası nedenler:
-
Tutkal kalitesi uygun değil veya formül yanlış
-
Tutkal miktarı yetersiz veya homojen değil
-
Sıcak presleme sıcaklığı veya basıncı yetersiz, tutkal tam sertleşmemiş
-
Kaplama nem içeriği çok yüksek (sıcak preslemede buhar basıncı tutkal tabakasını bozar)
-
Tutkal aktivite süresini geçmiş (bayat tutkal kullanımı)
Çözüm: Tutkal giriş kontrolünü sıkılaştırma, sıcak presleme parametrelerini standartlaştırma, kaplama kurutma nem içeriğini dinamik izleme.
6.2 Kabarcık
Belirti: Levha yüzeyinde yerel kabarma, içi boş veya katmanlı.
Olası nedenler:
-
Sıcak preslemenin başlangıcında sıcaklık çok hızlı yükselir, levha içindeki su hızla buharlaşarak yüksek basınç oluşturur
-
Kaplama nem içeriği çok yüksek veya yerel nem dengesiz
-
Levha içinde hava sıkışmış, tahliye edilememiş
-
Tutkal homojen uygulanmamış, yerel tutkal eksikliği
Çözüm: Sıcak preslemede üç kademeli sıcaklık eğrisi (ön ısıtma → bekletme sertleştirme → soğutma dengeleme), kaplama nem homojenliğini sıkı kontrol.
6.3 Çarpılma Deformasyonu
Belirti: Levha düzlemi burulur, kiremit veya yay şeklinde.
Olası nedenler:
-
Dizme simetri ilkesine aykırı (iki taraftaki kaplama kalınlığı, ağaç türü, nem içeriği uyuşmuyor)
-
Nem içeriği homojen değil (bir taraf kuru, bir taraf nemli)
-
Zımparalama miktarı çok fazla, levha yüzeyi gerilme dengesizliği
-
Mamul istifleme düz değil veya baskı yetersiz
Çözüm: Sıkı simetrik dizme, dengeli nem kontrolü, makul zımparalama payı, mamulü düz istifleme.
6.4 Tutkal Sızması ve Tutkal Lekesi
Belirti: Tutkal levha yüzeyine sızarak sert tutkal lekeleri oluşturur, kaplama etkisini bozar.
Olası nedenler:
-
Tutkal miktarı çok fazla veya tutkal viskozitesi çok düşük
-
Kaplama kalınlığı homojen değil (ince yerlerde tutkal sızar)
-
Sıcak presleme basıncı çok yüksek, tutkal dışarı sıkılır
Çözüm: Tutkal miktarını hassas kontrol (tercihen ölçülü silindirli tutkal makinesi), sıcak presleme basınç parametrelerini optimize etme, uygun tutkal viskozitesi seçme.
7. Kontrplağın Teknolojik Gelişim Trendleri
7.1 Yeşil ve Çevre Dostu
GB 18580-2025 yeni ulusal standardının uygulanması ve küresel çevre bilincinin artmasıyla, formaldehitsiz kontrplak (ENF/HENF sınıfı) ana akım talep haline gelmektedir. MDI formaldehitsiz tutkal, soya proteini tutkalı gibi yeni çevre dostu tutkalların uygulaması kademeli olarak genişleyecektir.
7.2 Fonksiyon Entegrasyonu
Tek levhadan çok fonksiyonlu kompozit levhaya gelişim: yangın geciktirici, küf önleyici, çürüme önleyici, böcek önleyici gibi fonksiyonlar tutkal katkısı veya kaplama ön işlemi ile sağlanabilir. JINDIWOOD müşteri talebine göre çok fonksiyonlu kompozit levhalar üretebilir.
7.3 Hafif ve Yüksek Mukavemetli
Sıcak presleme sürecini optimize ederek, yüksek mukavemetli ağaç türleri ve ileri tutkallar seçerek levha kalınlığı ve ağırlığı azaltılırken mekanik performans korunur veya artırılır; hızlı tren iç mekanı, havacılık iç mekanı, yat üretimi gibi hafifletme uygulamalarının ihtiyaçları karşılanır.
7.4 Dijital Kalite Kontrol
Çevrimiçi kalınlık ölçümü, X-ışını yoğunluk ölçümü, yakın kızılötesi nem ölçümü gibi dijital izleme teknolojileri geleneksel manuel numune almanın yerini alarak tüm partilerde %100 kalite izlenebilirliği sağlar ve fabrikadan sıfır kusurlu teslimatı garanti eder.
Kontrplak Hakkında Sıkça Sorulan Sorular (FAQ)
S1: Kontrplak nedir? Temel yapı mantığı nedir?
C: Kontrplak (Plywood), tomrukların soyularak kaplama (Veneer) haline getirilmesi veya blokların yontularak ince ahşap levhalara dönüştürülmesiyle, bitişik katmanlardaki kaplamaların lif yönleri birbirine dik olacak şekilde dizilmesi, tutkal ile yapıştırılması ve sıcak preslenmesiyle üretilen üç veya daha fazla tek sayıda katmandan oluşan levha malzemesidir.
Temel yapı mantığı "tek sayıda katman, bitişik katmanlar dik"tir: bu tasarım ahşabın anizotropisinden (boyuna mukavemet enine mukavemetten çok yüksek) kaynaklanan deformasyon kusurlarını etkili şekilde ortadan kaldırır, kontrplağın hem boyuna hem de enine yönde neredeyse homojen fiziksel-mekanik özelliklere sahip olmasını sağlar. Eğilme mukavemeti, darbe direnci ve boyutsal stabilite, aynı kalınlıktaki doğal masif ahşaptan belirgin şekilde üstündür.
Temel veri: Kaliteli kontrplak boyuna statik eğilme mukavemeti 60-100 MPa, elastikiyet modülü 6000-10000 MPa; normal masif ahşabın çok üzerindedir.
S2: Kontrplağın üretim süreci nedir?
C: Kontrplak üretim süreci başlıca şunları içerir:
-
Hammadde hazırlığı: Tomruk seçimi, kesme (genellikle 2600-2800 mm), buharlama/ısıl işlem (60-90 °C, 24-72 saat), kabuk soyma;
-
Kaplama soyma: Tomruk soyma makinesinde yüksek hızda döner, soyma bıçağı radyal ilerler, tomruğu sürekli bant kaplama halinde keser; yaygın kalınlık 0,6-4,2 mm, yaygın spesifikasyonlar 1,0/1,5/2,0/2,5 mm; kalınlık toleransı ±0,05 mm içinde; verim %75-85;
-
Kaplama kurutma: Soyma sonrası nem %60-120, %8-12'ye kurutulur; kurutma sıcaklığı genellikle 160-200 °C;
-
Tutkal uygulama ve dizme: Tutkal miktarı genellikle 180-220 g/m² (iki yüz toplamı); bitişik katman lifleri dik, tek sayıda katman, simetri ilkesine göre dizme;
-
Ön presleme ve sıcak presleme: Ön presleme 0,8-1,2 MPa, 10-30 dakika; sıcak presleme sıcaklığı 120-160 °C, basınç 1,0-2,5 MPa, süre 0,6-1,2 dk/mm levha kalınlığı;
-
Kenar kesme ve zımparalama: Standart ölçülere kesme, zımpara taneciği 60 → 120 → 180, mamul kalınlık sapması ±0,3 mm içinde;
-
Sınıflandırma ve paketleme: Görünüm ve fiziksel performans sınıfına göre ayırma, etiketleme, paketleme ve depolama.
S3: Kontrplakta yaygın kullanılan tutkallar nelerdir? Çevre sınıfı ve su direnci nasıldır?
C: Tutkal, kontrplağın yapışma mukavemetini, su direncini ve çevre sınıfını doğrudan belirler. Yaygın türler:
-
Üre formaldehit tutkalı (UF): Kuru durumda kullanım, iç mekan düşük segment mobilya, E1/E0, sertleşme sıcaklığı 120-140 °C;
-
Melamin modifiye üre formaldehit (MUF): Orta su direnci, iç mekan orta-üst segment mobilya, E0/ENF, sertleşme sıcaklığı 130-150 °C;
-
Fenolik reçine tutkalı (PF/WBP): Kaynar suya dayanıklı, deniz kontrplağı, inşaat kalıbı, E0, sertleşme sıcaklığı 140-160 °C;
-
İzosiyanat tutkalı (MDI): Mükemmel su direnci, formaldehitsiz levha, OSB, ENF/HENF, sertleşme sıcaklığı 100-130 °C;
-
Soya proteini tutkalı: Genel su direnci, ekolojik mobilya levhası, ENF, sertleşme sıcaklığı yaklaşık 120 °C.
WBP (Water Boil Proof), BS 1088 deniz kontrplağı standardında belirtilen yapışma mukavemeti sınıfıdır; "kaynar suya dayanıklı" anlamına gelir, yani 72 saat kaynar suda kaynatıldığında tutkal tabakası çatlamaz. WBP sınıfına ulaşan kontrplak, dış mekan ve nemli ortamlarda uzun süre kullanılabilir.
S4: Kontrplağın yapışma mukavemeti göstergeleri ve test yöntemleri nedir?
C: Yapışma mukavemeti, kontrplak katmanları arası yapışma sağlamlığının temel göstergesidir; levhanın kullanım sırasında ayrılıp ayrılmayacağını doğrudan belirler. Test yöntemi çekme-kesme testidir: standart numune alınır, iki ucuna çentik açılarak tutkal tabakası açığa çıkarılır, üniversal mekanik test makinesiyle tutkal tabakası yönünde çekme yükü uygulanır, tutkal tabakası kırıldığında maksimum yük kaydedilir ve yapışma alanına bölünür.
Kırılma şekli değerlendirmesi: Uygun ürün, ahşap kırılma oranı ≥%80 göstermelidir; yani tutkal tabakası kırılmaz, önce ahşabın kendisi kopar; bu, yapışma mukavemetinin ahşabın kendi mukavemetinden yüksek olduğunu gösterir.
GB/T 9846 yapışma mukavemeti gereksinimleri:
-
Ortalama yapışma mukavemeti: birinci kalite, birinci sınıf, uygun tümü ≥0,70 MPa;
-
Tek kaplama minimum yapışma mukavemeti: birinci kalite ≥0,60 MPa, birinci sınıf ≥0,60 MPa, uygun ≥0,50 MPa;
-
Numune uygunluk oranı: birinci kalite ≥%95, birinci sınıf ≥%90, uygun ≥%85.
Not: Deniz kontrplağı BS 1088 standardı yapışma mukavemeti ≥1,0 MPa gerektirir; ulusal standarttan yüksektir.
S5: Kontrplağın temel teknik göstergeleri nelerdir?
C: Kontrplak temel teknik göstergeleri:
-
Nem içeriği: Ulusal standart %6-14, test yöntemi ağırlık yöntemi (105±2 °C'de sabit ağırlığa kadar kurutma);
-
Statik eğilme mukavemeti (MOR): Kaliteli 5 katmanlı mobilya kontrplağı ≥50 MPa; inşaat kalıbı ≥80 MPa;
-
Elastikiyet modülü (MOE): Kaliteli 5 katmanlı mobilya kontrplağı ≥5000 MPa;
-
Formaldehit emisyonu: GB 18580-2025'e göre E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³; test yöntemleri iklim odası, desikatör, perforasyon ekstraksiyon;
-
Görünüm sınıfı: GB/T 9846'ya göre birinci kalite, birinci sınıf, uygun; budak, renk değişimi, çatlak, delik, üst üste binme, kabarcık, tutkal kirlenmesi gibi kusurların kapsamlı değerlendirmesi.
S6: Kontrplak yapışma mukavemeti ve su direncine göre nasıl sınıflandırılır?
C: Yapışma mukavemeti ve su direncine göre kontrplak başlıca:
-
İç mekan kontrplağı: Üre tutkalı (UF), su direnci sınıfı kuru durum, tipik kullanım mobilya, iç mekan dekorasyonu;
-
Dış mekan kontrplağı: Fenolik tutkal (PF), su/hava koşullarına dayanıklı, tipik kullanım bina dış cephesi, dış mekan mobilyası;
-
Deniz kontrplağı: WBP fenolik tutkal, kaynar suya dayanıklı, tipik kullanım gemi, deniz mühendisliği.
S7: Kontrplak yüzey kaplama malzemesi ve kullanıma göre nasıl sınıflandırılır?
C: Yüzey kaplama malzemesine göre:
-
Doğal ahşap kaplamalı kontrplak: Gerçek ahşap damarı, yüksek kalite; yüksek kaliteli mobilya, iç mekan dekorasyonu;
-
Melamin kaplamalı kontrplak: Aşınmaya, ısıya dayanıklı, zengin renk; panel mobilya, mutfak dolabı;
-
Film kaplı kontrplak (inşaat kalıbı): Fenolik film kaplama, su ve aşınmaya dayanıklı; beton döküm kalıbı;
-
Ham levha (kaplamasız): Alt katman doğal rengi, düşük maliyet; ambalaj, endüstriyel kullanım.
Kullanıma göre:
-
Mobilya üretimi: Görünüm güzel, çevre dostu, güçlü vida tutma; temsili ürünler mobilya levhası, melamin kaplamalı panel;
-
İnşaat mühendisliği: Yüksek mukavemet, su geçirmez, çok sayıda kullanım; temsili ürünler inşaat kalıbı, deniz kontrplağı;
-
Ulaşım: Darbeye dayanıklı, hava koşullarına dayanıklı; temsili ürünler araç tabanı, kasa paneli;
-
Endüstriyel ambalaj: İyi maliyet-performans, güvenilir mukavemet; temsili ürün ambalaj kontrplağı;
-
Dekorasyon: Renk güzel, yüzey düz; temsili ürünler duvar paneli, arka plan duvarı altlığı.
S8: Kontrplağın yaygın kalite sorunları ve nedenleri nelerdir?
C: Yaygın kalite sorunları:
-
Ayrılma ve delaminasyon: Tutkal kalitesi uygun değil, tutkal miktarı yetersiz, sıcak presleme sıcaklığı veya basıncı yetersiz, kaplama nem içeriği çok yüksek, tutkal aktivite süresini geçmiş. Çözüm: sıkı giriş kontrolü, sıcak presleme parametrelerini standartlaştırma, kaplama kurutma nem içeriğini dinamik izleme;
-
Kabarcık: Sıcak presleme başlangıcında sıcaklık çok hızlı yükselir, kaplama nem içeriği çok yüksek veya dengesiz, levha içinde hava sıkışmış, tutkal homojen değil. Çözüm: üç kademeli sıcaklık eğrisi, kaplama nem homojenliğini sıkı kontrol;
-
Çarpılma deformasyonu: Dizme simetri ilkesine aykırı, nem içeriği homojen değil, zımparalama miktarı çok fazla, mamul istifleme düz değil. Çözüm: sıkı simetrik dizme, dengeli nem, makul zımparalama payı, düz istifleme;
-
Tutkal sızması ve tutkal lekesi: Tutkal miktarı çok fazla, tutkal viskozitesi çok düşük, kaplama kalınlığı homojen değil, sıcak presleme basıncı çok yüksek. Çözüm: tutkal miktarını hassas kontrol, sıcak presleme basıncını optimize etme, uygun tutkal viskozitesi seçme.
S9: Kontrplağın teknolojik gelişim trendleri nelerdir?
C: Kontrplak teknolojik gelişim trendleri:
-
Yeşil ve çevre dostu: GB 18580-2025 yeni ulusal standardının uygulanmasıyla formaldehitsiz kontrplak (ENF/HENF sınıfı) ana akım talep haline gelir; MDI formaldehitsiz tutkal, soya proteini tutkalı uygulaması genişler;
-
Fonksiyon entegrasyonu: Çok fonksiyonlu kompozit levhaya gelişim; yangın geciktirici, küf önleyici, çürüme önleyici, böcek önleyici fonksiyonlar tutkal katkısı veya kaplama ön işlemi ile sağlanır;
-
Hafif ve yüksek mukavemetli: Sıcak presleme sürecini optimize ederek, yüksek mukavemetli ağaç türleri ve ileri tutkallar seçerek kalınlık ve ağırlık azaltılırken mekanik performans korunur veya artırılır; hızlı tren iç mekanı, havacılık iç mekanı, yat üretimi gibi hafifletme ihtiyaçları karşılanır;
-
Dijital kalite kontrol: Çevrimiçi kalınlık ölçümü, X-ışını yoğunluk ölçümü, yakın kızılötesi nem ölçümü gibi dijital izleme teknolojileri geleneksel manuel numune almanın yerini alır, tüm partilerde %100 kalite izlenebilirliği sağlar.
S10: JINDIWOOD'un kontrplak alanındaki felsefesi ve taahhüdü nedir?
C: JINDIWOOD her levhayı çekirdek teknolojiyle üretir ve her işbirliğini kesinlik taahhüdüyle korur. Felsefesi "Engineered for Certainty"dir; yani sıkı hammadde kontrolü, tutkal sistemi, sıcak presleme süreci ve dijital kalite kontrol yoluyla kontrplağın yapışma mukavemeti, su direnci, çevre sınıfı, boyutsal stabilite ve görünüm kalitesi açısından farklı uygulama senaryolarının gereksinimlerini karşılamasını sağlar. JINDIWOOD müşteri talebine göre çok fonksiyonlu kompozit levhalar üretebilir ve yeşil çevre dostu, fonksiyon entegrasyonu, hafif-yüksek mukavemet ve dijital kalite kontrol yönlerinde gelişmeye devam etmektedir.
JINDIWOOD · Engineered for Certainty — Her levhayı çekirdek teknolojiyle üretir, her işbirliğini kesinlik taahhüdüyle korur.
Bu makale JINDIWOOD'un özgün teknik makalesidir; izinsiz kopyalanamaz, kaynak belirtilmelidir.