中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. OSB'nin temel kavramı ve tarihsel gelişimi
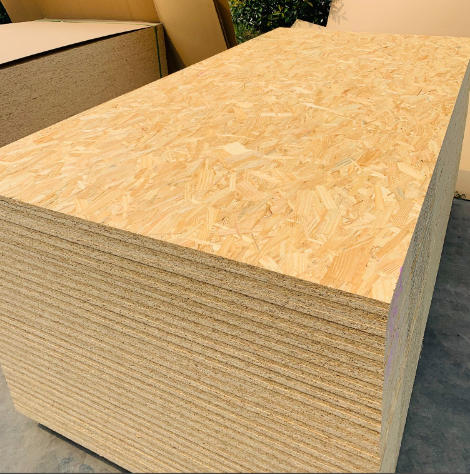
OSB (Oriented Strand Board), Türkçede "yönlendirilmiş yonga levha" olarak adlandırılır ve "Avrupa levhası" olarak da bilinir. Küçük çaplı ağaçlar, aralama kerestesi, hızlı büyüyen ağaçlar veya ağaç özü gibi hammaddelerin özel ekipmanlarla belirli boyutlarda dar ve uzun yongalara (Strand) işlenmesi, ardından kurutma, tutkal uygulama, yönlendirilmiş serme (Oriented) ve yüksek sıcaklıkta sıcak presleme ile üretilen yeni bir yapısal levhadır.
1.1 Kısa gelişim tarihi
OSB'nin araştırma ve geliştirilmesi 1960'larda ABD'de başladı; teknolojik kökeni daha eski Waferboard'a (rastgele serilmiş düz yongalardan preslenen levha) kadar uzanır. 1970'lerde yönlendirilmiş serme teknolojisinin olgunlaşması ve izosiyanat (MDI) tutkalının ahşap endüstrisinde uygulanmasıyla modern anlamda OSB resmen doğdu.
1980'lerde OSB, ABD ve Kanada'da büyük ölçekli endüstriyel üretime başladı ve yapısal uygulamalarda kontrplağın bir kısmının yerini aldı. 2025'te küresel yıllık OSB üretimi 35 milyon m³'ü aştı; Kuzey Amerika pazarı küresel üretimin %70'inden fazlasını, Avrupa yaklaşık %20'sini, Asya ve diğer bölgeler yaklaşık %10'unu oluşturuyor.
Çin'de OSB gelişimi nispeten geç başladı; üretim hatları ancak 2000'den sonra kuruldu. Ancak son yıllarda yerli MDI tutkal teknolojisindeki atılım, çevre standartlarının yükselmesi ve "bambu ile ahşabı, saman ile ahşabı ikame et" politikasının teşvikiyle Çin OSB endüstrisi hızlı bir gelişim dönemine girdi.
JINDIWOOD, OSB'yi stratejik olarak ürün sistemine dahil etti; kuru durum için genel tip ve nemli durum için taşıyıcı tip dahil olmak üzere çeşitli sınıfları kapsayarak yapıdan yüksek kaliteli mobilyaya kadar çeşitli ihtiyaçları karşılar.
2. OSB'nin üretim hammadde sistemi
2.1 Ahşap hammaddeler
OSB'nin hammadde gereksinimleri kontrplak ve MDF'den belirgin şekilde farklıdır — tam lamine veya ince lif değil, belirli boyutlarda dar ve uzun yongalar gerektirir. Bu nedenle OSB, geleneksel levha endüstrisinin kullanmakta zorlandığı küçük çaplı ağaçlar, dal odunları, aralama kerestesi gibi düşük kaliteli hammaddeleri kullanabilir ve malzeme kullanım oranı çok yüksektir.
| Ağaç türü | Özellikler | Ana kaynak | Uygun ürünler |
|---|---|---|---|
| Kavak (Aspen) | Hafif ve yumuşak, açık beyaz renk, homojen yongalar, mükemmel yapışma | Kuzey Amerika, Çin | İç mekan OSB/1, OSB/2, mobilya sınıfı |
| Çam (Pine) | Daha yüksek mukavemet, orta reçine içeriği, iyi su direnci | Kuzey Amerika, Avrupa, Çin | Yapısal OSB/3, OSB/4, inşaat kalıbı |
| Okaliptüs (Eucalyptus) | Yüksek yoğunluk, yüksek mukavemet, hızlı büyüme | Güney Amerika, Güney Çin | Taşıyıcı OSB, yüksek sınıf yapısal levha |
| Huş (Birch) | Yoğun malzeme, ince yüzey, çok yüksek mukavemet | Kuzey Avrupa, Rusya | Yüksek kaliteli mobilya OSB, kaplama altlığı |
| Karışık sert ağaç | Dengeli genel performans, düşük maliyet | Dünya çapında | Genel amaçlı OSB |
OSB'nin hammadde teknik gereksinimleri:
-
Kütük çapı: 100-400 mm (çoğunlukla küçük çaplı ve aralama kerestesi)
-
Kütük nem içeriği: %30-60 (taze kesimden sonra hemen işlenir, uzun doğal kurutma gerekmez)
-
Kabuk içeriği kontrolü: ≤%3 (kabuk yapışma mukavemetini ve renk homojenliğini etkiler, kabuk soyma makinesi ile çıkarılmalıdır)
Hammadde kullanım oranı karşılaştırması:
-
Kontrplak: verim yaklaşık %40-50 (büyük çaplı, kusursuz kütük gerekir)
-
MDF: verim yaklaşık %70-75 (hammadde ahşap işleme artıklarıdır)
-
OSB: verim yaklaşık %80-85 (küçük çaplı ağaçlar, dal odunları kullanılabilir, neredeyse tüm ahşap yongaya dönüşür)
2.2 Tutkal sistemi — OSB'nin çekirdek teknolojisi
OSB, yüksek yapışma mukavemeti ve mükemmel su direnci gereksinimleri nedeniyle tutkal seçiminde diğer yapay levhalardan ayrılır.
| Tutkal türü | OSB'de uygulama | Özellikler | Çevre sınıfı |
|---|---|---|---|
| MDI (izosiyanat) tutkalı | Ana seçim (yüksek kaliteli OSB) | Formaldehitsiz, mükemmel su direnci, hızlı kürlenme, yüksek yapışma mukavemeti (2,0-3,0 MPa'ya kadar), tutkal kullanımı yaklaşık %3-5 | ENF/HENF |
| Fenolik reçine tutkalı (PF) | Geleneksel seçim (bazı Kuzey Amerika OSB) | Mükemmel su direnci, maliyet MDI'den düşük ancak MUF'tan yüksek, koyu renk (koyu kahverengi tutkal tabakası) | E0 |
| MUF (melamin modifiye üre formaldehit tutkalı) | Sınırlı uygulama (düşük kaliteli iç mekan) | Orta nem direnci, düşük maliyet | E1/E0 |
| MDI+PF karışık tutkal | Özel kullanım | Maliyet ve performans dengesi | E0/ENF |
MDI tutkalının OSB'deki teknik avantajları:
-
Formaldehit emisyonu yok: MDI (difenilmetan diizosiyanat) tutkalı formaldehit içermez ve kürlendikten sonra formaldehit salmaz; bu, OSB'nin ENF sınıfına (≤0,015 mg/m³) ve hatta HENF sınıfına (sıfır formaldehit katkılı) ulaşmasının temel nedenidir.
-
Hızlı kürlenme: MDI tutkalı sıcak presleme sıcaklığında (180-220 °C) 30-60 saniyede çapraz bağlanmayı tamamlar, PF tutkalından (3-5 dakika gerekir) çok daha hızlıdır. Bu, aynı presleme çevriminde MDI ile yapıştırılmış OSB'nin daha yüksek üretim verimliliği sağlayabileceği anlamına gelir.
-
Mükemmel su direnci: MDI tutkalı kürlendikten sonra oluşan poliüretan çapraz bağ ağı çok güçlü hidroliz direncine sahiptir; kaynar suda bile neredeyse bozulmaz. Bu, OSB/3 ve OSB/4 sınıfı ürünler için ideal yapıştırma çözümüdür.
-
Tutkal tabakası esnekliği: MDI tutkalı kürlendikten sonra belirli bir esnekliğe sahiptir, ahşap yongaların büzülme ve genleşmesiyle iyi senkronize olur, iç gerilme konsantrasyonundan kaynaklanan tutkal tabakası çatlaması kolayca oluşmaz.
MDI tutkalının uygulama gereksinimleri:
MDI tutkalı neme karşı aşırı hassas olduğundan (su ile reaksiyona girerek karbondioksit ve üre bileşikleri oluşturabilir), OSB üretiminde tutkal uygulama ve sıcak presleme süreçleri PF tutkalından daha sıkı kontrol gerektirir:
-
Yongaların nem içeriği %3-6'da sıkı kontrol edilmelidir (tutkal makinesinden önce)
-
Tutkal uygulandıktan sonra yongalar 2-4 saat içinde serilmeli ve preslenmelidir, MDI'ın nem etkisiyle ön reaksiyona girmesi önlenmelidir
-
Sıcak presleme sıcaklığı MDI'ın tam kürlenmesini sağlamak için ≥190 °C olmalıdır
2.3 Yardımcı katkı maddeleri
-
Paraffin emülsiyonu (su itici): kesin kuru yonga kütlesinin %0,5-1,5'i oranında eklenir, levhanın su emme kalınlık şişmesini azaltır
-
Kalıp ayırıcı: sıcak pres plakalarının yüzeyine püskürtülür (her preslemeden önce), levhanın pres plakalarına yapışmasını önler
-
Renklendirici (isteğe bağlı): yüzey yongalarına az miktarda renklendirici (genellikle %0,1-0,3) eklenerek levha rengi iyileştirilir
3. OSB'nin yapısal tasarımı ve teknik prensipleri
3.1 Üç katmanlı yönlendirilmiş yapı — OSB'nin "iskeleti"
OSB'nin en temel teknik özelliği, üç katmanlı yönlendirilmiş serme yapısıdır; "yönlendirilmiş yonga levha" adı buradan gelir:
| Katman | Yonga düzeni yönü | Kalınlık oranı | İşlev |
|---|---|---|---|
| Yüzey katmanı (üst/alt) | Levhanın boyuna yönünde yönlendirilmiş | Her biri %15-20 (toplam %30-40) | Boyuna eğilme mukavemeti ve elastikiyet modülünü artırır, pürüzsüz yüzey sağlar |
| Çekirdek katman (orta) | Levhanın enine yönünde yönlendirilmiş | %60-70 | Enine eğilme mukavemetini artırır, boyuna/enine performans farkını dengeler, levha kalınlığını artırır |
Yönlendirilmiş sermenin mekanik prensibi:
Ahşap doğal olarak anizotropik bir malzemedir — lif yönündeki çekme mukavemeti, enine yönün 10-30 katıdır. OSB, yonga yönünü insan kontrolüyle yönlendirerek "gerekli yönde en yüksek mukavemeti elde etmeyi" sağlar.
OSB'de:
-
Yüzey katmanının boyuna düzeni: levhanın boyuna yönde çok yüksek eğilme mukavemeti ve rijitliğine sahip olmasını sağlar; bu, binalardaki kiriş, kolon ve döşemelerin taşıma yönüne karşılık gelir.
-
Çekirdek katmanının enine düzeni: levhanın enine yöndeki mukavemetini artırır, iki yöndeki mekanik özellikleri dengeler, masif ahşaptaki "zayıf yön" sorununu önler.
Üç katmanlı yapının yönlendirme oranı levhanın performans dağılımını doğrudan etkiler:
| Yüzey katmanı yönlendirme oranı (boy:en) | Çekirdek katmanı yönlendirme oranı (boy:en) | Boyuna MOR (MPa) | Enine MOR (MPa) | Boy/en oranı |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
Gerçek üretimde OSB'nin boyuna/enine mukavemet oranı genellikle 1,5-2,5 arasında kontrol edilir; hem yeterli boyuna taşıma kapasitesi sağlanır hem de enine mukavemetin çok düşük olması nedeniyle levhanın boyuna çatlaması önlenir.
3.2 OSB'nin diğer yapay levhalarla yapısal karşılaştırması
| Levha türü | Yapısal özellikler | Mekanik özellikler | Malzeme kullanımı |
|---|---|---|---|
| OSB | Yönlendirilmiş uzun yongalar, boyuna/enine değişimli | Boy/en mukavemet oranı kontrol edilebilir (1,5-2,5), yüksek genel performans | %80-85 |
| Kontrplak | Çok katmanlı lamine dikey çapraz yapıştırma | Boy/en mukavemet oranı dengeli (1,0-1,3), en yüksek mukavemet | %40-50 |
| Normal yonga levha | Rastgele serilmiş parçacıklar, yön yok | İzotropik, daha düşük mukavemet | %85-90 |
| MDF | Rastgele dağılmış lifler, homojen yoğun | İzotropik, en pürüzsüz yüzey | %70-75 |
4. OSB'nin üretim süreci
4.1 Süreç akış şeması
Kütük soyma → Yonga hazırlama → Islak yonga deposu → Kurutma → Eleme (yüzey/çekirdek ayrımı)
  → Tutkal uygulama (yüzey tutkalı + çekirdek tutkalı, farklı formüller) → Yönlendirilmiş serme (üç katmanlı yapı)
  → Ön presleme → Sıcak presleme → Kenar kesme ve zımparalama → Sınıflandırma ve paketleme → Mamul
4.2 Her işlemin teknik noktaları
1. Adım: Soyma ve yonga hazırlama
Kütükler tamburlu soyma makinesiyle kabuğundan arındırılır (kabuk içeriği ≤%3), ardından diskli veya tamburlu yonga makinesine gönderilir ve kütükler belirli boyutlarda düz yongalara kesilir.
Yonga boyutu OSB kalitesinin belirleyici faktörlerinden biridir:
| Yonga türü | Uzunluk (mm) | Genişlik (mm) | Kalınlık (mm) | Uzunluk/kalınlık oranı |
|---|---|---|---|---|
| Yüzey yongası | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Çekirdek yongası | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Yonga uzunluk/kalınlık oranının önemi: Uzunluk/kalınlık oranı ne kadar büyükse, yönlendirilmiş serme sonrası güçlendirme etkisi o kadar belirgindir. Uzun ve ince yongalar yükü daha iyi iletir, levhanın mukavemetini ve rijitliğini artırır. Ancak çok uzun yongalar serme homojenliğini düşürür, çok kısa yongalar ise yönlendirilmiş güçlendirme etkisini kaybeder.
Yonga hazırlama sürecindeki kilit kontrol noktaları:
-
Yonga makinesi bıçak keskinliği: bıçak aşındığında yonga yüzey pürüzlülüğü artar, tutkal ıslanabilirliği ve yapışma mukavemeti etkilenir
-
Yonga geometrik boyut tutarlılığı: uzunluk sapması ≤±15 mm, genişlik sapması ≤±5 mm, kalınlık sapması ≤±0,1 mm
-
Islak yonga nem içeriği: yonga makinesinden çıkışta yaklaşık %30-50, hemen kurutucuya gönderilmelidir
2. Adım: Yonga kurutma
Islak yongalar tek geçişli tamburlu kurutucuda kurutulur. Isı kaynağı genellikle biyokütle (kabuk, zımpara tozu) yakan sıcak hava fırınıdır, sıcak hava sıcaklığı 160-220 °C'dir.
-
Kurutma sonrası nem (tutkal makinesinden önce): %3-6
-
Kurutucu giriş sıcaklığı: 200-220 °C (yüzey yongası) / 160-180 °C (çekirdek yongası, aşırı kuruma ve kırılmayı önlemek için)
-
Kurutucu çıkış sıcaklığı: 80-100 °C
-
Kurutma süresi: 2-5 dakika
Kurutma sıcaklığı kontrolünün önemi:
-
Sıcaklık çok yüksek (>220 °C) → yonga yüzeyi karbonlaşır, renk koyulaşır, mukavemet düşer ("aşırı yanma"), MDI aşırı karbonlaşmış ahşap lifleriyle kimyasal bağ oluşturamaz
-
Sıcaklık çok düşük (<150 °C) → yonga nem içeriği yüksek (>%8), MDI tutkal uygulama ve presleme aşamasında suyla reaksiyona girerek CO₂ kabarcıkları oluşturur, levha içinde "petek" kusurlarına yol açar
Kurutulan yongalar mekanik eleme sistemiyle sınıflandırılır, yüzey ve çekirdek boyut gereksinimlerine uyan yongalar ayrılarak yüzey ve çekirdek silolarına gönderilir.
3. Adım: Tutkal uygulama
Yüzey ve çekirdek yongaları ayrı ayrı yüksek hızlı karıştırıcı tutkal makinelerine girer; MDI tutkalı yüksek basınçlı püskürtme ile eklenir, aynı anda paraffin emülsiyonu (su itici) ve kalıp ayırıcı püskürtülür.
| Parametre | Yüzey yongası | Çekirdek yongası |
|---|---|---|
| Tutkal dozu (MDI/kuru yonga kütle oranı) | %4-6 | %3-5 |
| Paraffin ilavesi (kuru yonga kütle oranı) | %0,5-1,0 | %0,5-1,5 |
| Tutkal sonrası nem (artış) | +%2-3 | +%2-3 |
| Tutkal sonrası toplam nem (serme makinesinden önce) | %6-9 | %6-9 |
Tutkal homojenliği kontrolü: tutkal makinesi çıkışından numune alınır, çözücü yöntemi (yongalar diklorometanda bekletilerek tutkal tabakası çözülür, UV spektrofotometre ile çözücüdeki MDI konsantrasyonu ölçülür) veya kızılötesi spektroskopi (NIR) ile yonga yüzeyindeki tutkal kaplama oranı ve homojenliği kontrol edilir; kabul kriteri: kaplama ≥%95, varyasyon katsayısı ≤%10.
4. Adım: Yönlendirilmiş serme — OSB'nin en kritik işlemi
Tutkal uygulanan yüzey ve çekirdek yongaları mekanik yönlendirilmiş serme makineleri (veya hava akımlı yönlendirilmiş serme) ile üç katmanlı bir yatak halinde serilir.
Yönlendirilmiş serme makinesinin prensibi:
-
Mekanik yönlendirme: yongalar titreşen yönlendirme dişli plakaları (veya yönlendirme tarakları) üzerinde kayar, uzun yongalar diş yönünde otomatik hizalanır
-
Hava akımlı yönlendirme: yongalar hava akımında asılı kalır, akımın yönlendirici etkisi ve yonganın aerodinamik özellikleri (büyük uzunluk/çap oranına sahip yongalar akış yönünde otomatik hizalanır) kullanılır
-
Elektrostatik yönlendirme: yongalar elektrostatik alanda polarize olur ve alan yönünde hizalanır (şu anda daha az kullanılır)
Üç katmanlı yatağın serme işlemi:
-
Alt katman (alt yüzey) serme: sürekli hareket eden çelik bant üzerine ilk yüzey yongası katmanı serilir (boyuna yönlendirilmiş), kalınlık yaklaşık 3-8 mm
-
Çekirdek katman serme: alt katman üzerine çekirdek yongaları serilir (enine yönlendirilmiş), kalınlık toplam yatak kalınlığının yaklaşık %60-70'i
-
Üst katman (üst yüzey) serme: çekirdek katman üzerine ikinci yüzey yongası katmanı serilir (boyuna yönlendirilmiş), kalınlık alt katmanla aynı
Serme sonrası yatak kalınlığı, mamul levha kalınlığının yaklaşık 2,5-3,5 katıdır (örneğin 18 mm mamul için yatak kalınlığı yaklaşık 50-65 mm); şişme oranı sıcak presleme ile kontrol edilir.
5. Adım: Ön presleme ve sıcak presleme
Ön presleme: yatak ön presle 0,5-1,0 MPa basınçla sıkıştırılır, yataktaki havanın yaklaşık %30-50'si çıkarılır, yatağın yoğunluğu ve başlangıç mukavemeti artırılır, sıcak prese dağılmadan girmesi sağlanır. Ön presleme süresi 15-30 saniye.
Sıcak presleme: yatak çok katlı sıcak prese (genellikle 12-20 kat, kat aralığı ayarlanabilir) veya sürekli düz pres (CPS, büyük ölçekli üretim için) girer; yüksek sıcaklık ve basınç altında tutkal kürlenmesi, levha yoğunlaşması ve kalınlık kalibrasyonu tamamlanır.
| Presleme parametresi | Tipik değer | OSB kalitesine etkisi |
|---|---|---|
| Presleme sıcaklığı | 190-220 °C (MDI); 160-190 °C (PF) | Çok yüksek → yonga karbonlaşması ("yanma"), iç çatlaklar; çok düşük → MDI tam kürlenmez, yapışma mukavemeti standart altı |
| Birim basınç | 2,5-4,5 MPa | Çok yüksek → yongalar ezilir, yoğunluk aşırı artar, lif israfı; çok düşük → yatak yeterince yoğunlaşmaz, levha gevşek, düşük mukavemet |
| Presleme süresi | 4-10 dakika (kalınlığa bağlı, genellikle 0,5-0,8 dk/mm) | Süre çok kısa → çekirdek MDI tam kürlenmez ("çiğ çekirdek"), pres sonrası belirgin geri dönme; çok uzun → düşük verimlilik, yonga termal bozunması |
Sıcak presleme sırasındaki kilit kontrol noktaları (MDI kürlenme kalitesiyle ilgili):
-
Sıcaklık gradyanı: yatak yüzeyi 30-60 saniyede hedef sıcaklığa (190 °C+) ulaşır; çekirdek sıcaklığı 3-5 dakikada ≥170 °C'ye çıkmalıdır, çekirdekte de MDI tam kürlenmelidir. Aşırı sıcaklık farkı (yüzey kürlenmiş, çekirdek kürlenmemiş) "yüzey sert, iç yumuşak" kusuruna yol açar.
-
Su buharı tahliyesi: sıcak presleme sırasında yongalardaki nem buharlaşarak çok miktarda buhar oluşturur, egzoz sistemiyle zamanında tahliye edilmelidir, aksi halde levha içinde kabarcık veya "buhar patlaması" oluşur, levha şişer veya delamine olur.
6. Adım: Kenar kesme, zımparalama ve sınıflandırma
-
Kenar kesme: ham levhanın dört kenarı standart ölçülere (1220×2440 mm veya 2440×1220 mm) kesilir, her kenardan 25-50 mm kesilir
-
Zımparalama: levha yüzeyi geniş bantlı zımpara ile zımparalanır (kaba + ince), homojen kalınlık ve pürüzsüz yüzey elde edilir. Zımparalama miktarı genellikle 0,3-0,6 mm (iki yüz toplamı). Zımpara tozu sıcak hava fırını yakıtı olarak toplanır (biyokütle enerjisi), ısı geri kazanımı sağlanır.
-
Sınıflandırma: GB/T 41715-2022 "Yönlendirilmiş Yonga Levha" ulusal standardına göre görsel sınıflandırma: birinci kalite, birinci sınıf, uygun olmak üzere üç sınıf.
OSB görsel sınıf kalite gereksinimleri (GB/T 41715-2022):
| Görsel kusur | Birinci kalite | Birinci sınıf | Uygun |
|---|---|---|---|
| Yüzey tutkal lekesi (alan/adet) | Hafif ve toplam ≤3 | 3-6'ya izin verilir | 6-10'a izin verilir |
| Yüzey izi/çukuru (derinlik) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Yüzey yağ lekesi (alan) | İzin verilmez | ≤1 cm² (levha başına ≤2) | ≤2 cm² (levha başına ≤5) |
| Köşe hasarı (derinlik/uzunluk) | İzin verilmez | ≤5 mm | ≤10 mm |
| Eğrilik (köşegen) | ≤%0,5 | ≤%0,8 | ≤%1,2 |
| Kabarcık/delaminasyon | İzin verilmez | İzin verilmez | İzin verilmez |
5. OSB'nin sınıflandırılması ve sınıf standartları
5.1 Taşıma kapasitesi ve kullanım ortamına göre (GB/T 41715-2022)
| Sınıf | Tam ad | Kullanım koşulları | Taşıma gereksinimi | Tipik uygulama |
|---|---|---|---|---|
| OSB/1 | Kuru durumda taşıyıcı olmayan levha | İç mekan, yıllık ort. 20 °C, bağıl nem ≤%65 | Taşıma gereksinimi yok | İç dekorasyon, mobilya arka paneli, hoparlör kabini |
| OSB/2 | Kuru durumda taşıyıcı levha | İç mekan, yıllık ort. 20 °C, bağıl nem ≤%65 | Kısa süreli statik yük taşır | İç bölme duvarı, mobilya yapı elemanı, raf katı |
| OSB/3 | Nemli durumda taşıyıcı levha | İç veya yarı dış, nem dalgalanması büyük (bağıl nem %65-85) | Kısa süreli statik yük taşır | Dış duvar kaplaması, çatı paneli, döşeme paneli (nemli ortam) |
| OSB/4 | Nemli durumda ağır yük taşıyıcı levha | İç veya yarı dış, nem dalgalanması büyük (bağıl nem %65-85) | Uzun süreli dinamik yük taşır | Ağır yük döşemesi, fabrika atölye zemini, yapı elemanı |
OSB/3 ve OSB/4 arasındaki temel fark:
Her ikisi de nemli ortamda kullanılabilir, ancak OSB/4'ün uzun süreli sünme performansı (sürekli yük altında zamanla artan deformasyon) OSB/3'ten daha iyidir. OSB/4, 20 yıllık uzun süreli sünme katsayısı ≤1,8 (ASTM D6815'e göre) gerektirir; onlarca yıl sürekli kullanımdan sonra bile yapısal tasarımın sehim limitlerini karşıladığını garanti eder. OSB/3 için uzun süreli sünme zorunlu gereksinimi yoktur.
5.2 Yüzey durumuna göre sınıflandırma
| Yüzey tipi | Özellikler | Ana kullanım |
|---|---|---|
| Ham OSB | Yönlendirilmiş yongaların doğal dokusunu ve rengini korur | Yapısal kullanım, endüstriyel kullanım (görünmeyen parçalar) |
| Zımparalanmış OSB | Yüzey zımparalanmış, düz ve pürüzsüz | Mobilya altlığı, boya/kaplama altlığı |
| Kaplamalı OSB | Melamin kağıdı, ahşap kaplama veya vernik | Yüksek kaliteli mobilya, iç dekorasyon, ticari alan |
| Neme dayanıklı OSB (özel işlem) | Su itici dozajı artırılmış veya yüzey kaplaması | Yüksek nemli ortam, banyo, bodrum |
5.3 Çevre sınıfına göre sınıflandırma
OSB, MDI formaldehitsiz tutkal kullanımı sayesinde çevre sınıfı doğal olarak üre formaldehit tutkalı kullanan normal yapay levhalardan üstündür:
-
ENF sınıfı (≤0,015 mg/m³): saf MDI tutkalı, formaldehit katkısı yok. JINDIWOOD OSB tüm serisi bu sınıfa ulaşır.
-
HENF sınıfı (≤0,015 mg/m³, benzen, TVOC vb. uygun): MDI tutkalı + tüm süreç temiz üretim (VOC kontrolü dahil).
-
E0 sınıfı (≤0,025 mg/m³): PF tutkalı (fenolik) veya kompozit tutkal sistemi kullanan OSB ürünleri.
JINDIWOOD taahhüdü: tüm OSB ürünleri MDI formaldehitsiz tutkal kullanır, çevre sınıfı istikrarlı olarak ENF ve üzeridir.
6. OSB'nin temel teknik göstergeleri
6.1 Fiziksel-mekanik performans gereksinimleri (GB/T 41715-2022)
| Performans göstergesi | Birim | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Eğilme mukavemeti (MOR) — boyuna | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Eğilme mukavemeti (MOR) — enine | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Elastikiyet modülü (MOE) — boyuna | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Elastikiyet modülü (MOE) — enine | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| İç bağ mukavemeti (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Su emme kalınlık şişmesi (TS, 24s daldırma) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Nem içeriği | % | 5-12 | 5-12 | 5-12 | 5-12 |
JINDIWOOD OSB iç kontrol standardı: tüm göstergeler ulusal standarttan yüksek, boyuna eğilme mukavemeti ≥35 MPa (OSB/3 seviyesi), yapısal ve taşıyıcı mobilya uygulamalarında güvenilirlik sağlar.
6.2 Vida tutma
Vida tutma, OSB'nin bir diğer belirgin avantajıdır; iç yönlendirilmiş uzun yongalar ve homojen yoğunluk dağılımından kaynaklanır.
OSB vida tutma ölçüm değerleri (GB/T 17657):
| Test | OSB/3 (18 mm) | Normal yonga levha (18 mm) | Kontrplak (18 mm) |
|---|---|---|---|
| Yüzey vida tutma (dikey) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Kenar vida tutma (kenar yönü) | 800-1200 N | 300-600 N | 1200-2000 N |
OSB'nin vida tutması kontrplaktan biraz düşük (kontrplağın sürekli lamine lifleri daha güçlü ankraj sağlar), ancak normal yonga levhadan belirgin şekilde üstündür (2-3 kat) ve OSB'nin kenar vida tutması özellikle mükemmeldir (çekirdek enine yongaların güçlü ankraj etkisi), yapı bağlantı noktaları ve mobilya donanımı sabitlemede belirgin avantaj sağlar.
Vida tutma ölçüm yöntemi:
50 mm uzunluğunda, 3,5 mm çapında ahşap vida numuneye vidalanır (15 mm derinlik), üniversal test makinesi ile eksenel çekme yapılır, maksimum çekme kuvveti kaydedilir. Yüzey test noktaları levha merkez bölgesi (yonga uçlarından kaçınılır), kenar test noktaları kenardan 25 mm.
6.3 Boyutsal stabilite
OSB'nin doğrusal genleşme katsayısı (nem değişiminde) %0,02-0,03'tür (her %1 nem değişimi için), normal yonga levhanın yaklaşık yarısıdır ve boyuna/enine genleşme farkı kontrplaktan da küçüktür. Bu, OSB'nin kullanım sırasındaki boyut değişimlerini (çatlama, büzülme, genleşme) diğer yapay levhalardan daha az yapar; yüksek boyutsal hassasiyet gerektiren uygulamalar (lazer kenar bantlı mobilya, cephe montajı) için özellikle uygundur.
7. OSB'nin yüzey işlemi ve dekorasyon teknikleri
7.1 Doğrudan kullanım (ham OSB)
Ham OSB, yongaların doğal dokusunu ve katmanlı yapısını doğrudan gösterir, benzersiz endüstriyel estetik stile ("çıplak yapı") sahiptir; modern minimalist, endüstriyel ve İskandinav tarzı tasarımcılar tarafından çok sevilir. Ham OSB yüzeyi şeffaf vernik veya ahşap mumu yağı (OSB'ye özel) ile kaplanabilir, doğal sıcak tonlar ve doku sunar. Dezavantajı: yüzey gözenekli (yongalar arası boşluklar), yüksek boya emme (yaklaşık 200-300 g/m², MDF'nin 2-3 katı) ve yüksek yüzey pürüzlülüğü (Ra yaklaşık 8-15 μm), yüksek kaliteli boyama için uygun değildir.
7.2 Boyama
Zımparalanmış ham OSB boyanabilir, ancak yalıtım astarı (yongalar arası mikro gözenekleri doldurur, son kat boya emilimini azaltır) ve doku dolgu işlemi gerekir; bu nedenle OSB'nin boyama maliyeti MDF'den belirgin şekilde yüksektir (yaklaşık %30-50 daha fazla). Maliyete duyarlı olmayan ancak doğal ahşap dokusunu arayan projeler için uygundur.
7.3 Kaplama
Melamin kaplama (yüksek basınçlı kaplama): melamin emdirilmiş kağıt yüksek sıcaklık ve basınçta (180-200 °C, 2,5-3,5 MPa) OSB yüzeyine preslenir. Mobilya üretimi ve iç dekorasyon için uygundur, yüzey performansı mükemmeldir ve OSB altlığı mamul ürüne özel kenar dokusu (yonga yapılı dekoratif efekt) kazandırır.
Ahşap kaplama: OSB yüzeyine doğal ahşap kaplama yapıştırılır, masif ahşap görünümü elde edilir. Yüksek kaliteli mobilya ve iç dekorasyon için uygundur.
HPL/CPL kaplama: yüksek basınçlı dekoratif levha (HPL) veya sürekli presli laminat (CPL), yüksek aşınma direnci gerektiren ticari alanlar ve kamu binaları için.
Kaplama öncesi OSB yüzey işlemi kilit noktaları (kaplama delaminasyonunun ana nedenleri ve önlemler):
-
OSB yüzeyi ince zımparalanmalıdır (240-320 kum zımpara bandı), yüzey pürüzlülüğü Ra ≤3,2 μm'ye düşürülür
-
Zımparalama sonrası yüzey tozu temizlenmelidir (basınçlı hava veya elektrostatik toz alma), aksi halde kaplama kağıdı ile yongalar arasındaki toz tabakası zayıf yapışmaya neden olur
-
Kaplamadan önceki 2 saat içinde yüzey aktivasyon işlemi (plazma işlemi veya bağlayıcı ajan) yapılmalıdır, OSB yüzeyinin ıslanabilirliği artırılır
8. OSB'nin uygulama alanları
8.1 Yapısal inşaat alanı
OSB, Kuzey Amerika ve Avrupa'da yapısal inşaatta en yaygın kullanılan yapay levhalardan biridir; ahşap yapı ve hafif çelik yapı binalarında yaygın olarak kullanılır:
| Uygulama yeri | Önerilen sınıf | Tipik kalınlık (mm) | İşlev |
|---|---|---|---|
| Çatı paneli | OSB/3 | 11-15 | Çatı yükü ve kar yükünü taşır, çatı altlığı sağlar |
| Döşeme paneli | OSB/3 veya OSB/4 | 15-22 | Döşeme hareketli yükünü taşır, düz zemin altlığı sağlar |
| Duvar paneli (perde duvar) | OSB/2 veya OSB/3 | 9-12 | Yanal kuvvetlere (rüzgar, deprem) direnç sağlar, bina genel rijitliğini artırır |
| Kalıp (beton kalıbı) | OSB/3 (kaplamalı) | 15-18 | Beton döküm şekillendirme, kullanım sayısı 8-15 |
| I-kiriş gövdesi | OSB/3 | 9-12 | Ahşap I-kiriş (I-joist) gövdesi, üst ve alt başlıkları bağlar |
İnşaat OSB montaj noktaları:
-
Levhalar arasında 3-5 mm genleşme derzi bırakılmalıdır (sıcaklık ve nem değişimlerine uyum)
-
Vida/çivi aralığı: kenar 150-200 mm, levha içi 300-400 mm
-
Bina su yalıtım katmanı ile birlikte kullanılmalıdır, uzun süreli suya daldırmadan kaçınılmalıdır (OSB neme dayanıklıdır ancak su geçirmez levha değildir)
8.2 Mobilya üretim alanı
OSB, mükemmel mekanik özellikleri ve benzersiz dekoratif etkisiyle mobilya üretiminde giderek daha yaygın kullanılmaktadır:
| Mobilya türü | Uygulama yeri | Önerilen sınıf | Seçim nedeni |
|---|---|---|---|
| Panel mobilya | Dolap yan paneli, raf, arka panel | OSB/2 (kaplamalı) | Güçlü vida tutma, iyi taşıma, zor deforme olur |
| Ofis mobilyası | Masa üstü, kitaplık rafı, dosya dolabı | OSB/3 (kaplamalı) | Yüksek mukavemet ve rijitlik, ağır yükleri uzun süre taşır |
| Çocuk mobilyası | Karyola, gardırop, çalışma masası | OSB/2 (ENF) | Sıfır formaldehit, güvenli ve sağlıklı |
| Mutfak dolabı | Gövde, kapak çekirdeği | OSB/3 (neme dayanıklı) | İyi nem direnci, boyutsal stabilite, yüksek dayanıklılık |
| Hoparlör kabini | Kabuk, iç bölmeler | OSB/2 | Homojen yoğunluk, yüksek iç sönümleme (iyi ses emme), MDF'den üstün akustik performans |
OSB'nin mobilya avantajları özeti:
-
Taşıma performansı: 600 mm açıklık, 200 kg/m² yük altında OSB/3 (18 mm) sehimi sadece 1,2 mm (normal yonga levha 2,5 mm), uzun süreli sünme (5 yıl) yonga levhanın yarısından az.
-
Donanım bağlantısı güvenilir: bağlantı elemanlarının (eksantrik bağlantı, vida) çekme kuvveti yonga levhanın 2-3 katı.
-
Çevre ve sağlık: ENF sınıfı MDI tutkalı iç mekan hava kalitesi güvenliğini garanti eder.
8.3 İç dekorasyon alanı
-
Arka duvar/bölme duvar: ham OSB'nin doğal dokusu korunur, şeffaf ahşap mumu veya vernik ile endüstriyel veya İskandinav tasarım hissi yaratılır
-
Tavan: hafif (OSB yoğunluğu yaklaşık 600 kg/m³, aynı kalınlıkta alçı levhadan yaklaşık %20 hafif), montajı kolay, yerinde kesilebilir
-
Merdiven basamağı: OSB/3 veya OSB/4 (kalınlık ≥22 mm) seçilmeli, yüzeye kaymaz ped veya kaplama uygulanmalıdır
8.4 Endüstriyel ambalaj alanı
-
Ağır ambalaj sandıkları (≥500 kg yük): OSB/2 veya OSB/3 (kalınlık 9-15 mm)
-
Palet/altlık: OSB/2 (kalınlık 12-18 mm), masif ahşap palet yerine (daha düşük maliyet ve fumigasyon gerekmez, doğrudan ihracat)
-
Ekipman koruma kapağı/bölme: OSB/1 veya OSB/2 (kalınlık 6-9 mm)
9. OSB hakkında yaygın kalite yanılgıları ve gerçekler
Yanılgı 1: "OSB sadece yüksek kaliteli yonga levhadır, fazla fark yok."
Gerçek: OSB ve normal yonga levha yapı ve performansta temel farklılıklara sahiptir. Normal yonga levhanın yongaları rastgele serilir, yönlendirilmemiştir; OSB ise yönlendirilmiştir — bu "gelişigüzel yığılmış" ve "düzenli dizilmiş" donatı arasındaki farka benzer (donatı yönü yük yönüyle uyumlu olmalıdır ki maksimum etki göstersin). OSB'nin boy/en mukavemet oranı aktif olarak tasarlanabilir (yüzey/çekirdek yönlendirme oranı ayarlanarak), yonga levha ise izotropiktir. Pratik taşıma karşılaştırmasında OSB/3'ün eğilme mukavemeti (28 MPa), normal yonga levhanın (yaklaşık 12-16 MPa) 1,8-2,3 katıdır.
Yanılgı 2: "OSB formaldehit içerir, çünkü tüm yonga levhalar formaldehit içerir."
Gerçek: Geleneksel yonga levhanın formaldehiti üre formaldehit tutkalından (UF) gelir — bu, düşük maliyetinin ana nedenidir. OSB'nin ana tutkalı ise MDI formaldehitsiz tutkaldır — formaldehit içermez, kürlendikten sonra da salmaz. Bu nedenle ENF sınıfı OSB'nin formaldehit emisyonu 0,005 mg/m³'e kadar düşebilir (ENF sınıfı ≤0,015 mg/m³), gerçek anlamda "sıfır aldehit katkılı" levhadır. Satın alırken "MDI formaldehitsiz tutkal" ibaresine dikkat edin.
Yanılgı 3: "OSB sudan korkar, nemli ortamda kullanılamaz."
Gerçek: Bu, normal yonga levhanın (kuru yöntem, normal UF tutkalı, zayıf su direnci) özelliklerinin yanlışlıkla OSB'ye uygulanmasıdır. OSB/3 ve OSB/4 sınıfı ürünler nemli ortamlar için özel olarak tasarlanmıştır — MDI tutkalı kürlendikten sonra poliüretan ağı çok güçlü hidroliz direncine sahiptir (kaynar suda 72 saat daldırmadan sonra yapışma mukavemeti korunma oranı ≥%80), paraffin su itici ile birlikte 24 saat su emme kalınlık şişmesi %15'in altında kontrol edilebilir. OSB/3 ve OSB/4 dış duvar, bodrum, yüksek nemli atölye gibi alanlarda kullanılabilir, ancak uzun süre doğrudan suya daldırılmamalıdır.
Yanılgı 4: "OSB yüzeyi pürüzlü, sadece yapısal kullanım için, mobilya için uygun değil."
Gerçek: Ham OSB gerçekten pürüzlü bir yüzeye sahiptir (Ra yaklaşık 8-15 μm), ancak zımparalama (240 kuma kadar) sonrası yüzey pürüzlülüğü Ra ≤3,2 μm'ye düşürülebilir; melamin kaplama, ahşap kaplama veya UV boyama sonrası yüzey pürüzsüzlüğü ve dekoratif etkisi MDF ile tamamen karşılaştırılabilir, altlığın mekanik özellikleri ise MDF'den çok üstündür (OSB/3 eğilme mukavemeti 28 MPa vs MDF 25 MPa, ancak OSB'nin vida tutması MDF'nin 2-3 katı). Bugün OSB'nin yüksek kaliteli mobilya ve iç dekorasyonda uygulanması zaten bir trend haline gelmiştir.
Yanılgı 5: "OSB dokusu çok kaba, güzel değil."
Gerçek: Estetik özneldir. OSB'nin kaba dokusu endüstriyel, modern minimalist ve İskandinav doğal tasarım stillerinde tam da "vurgu noktası"dır — benzersiz yonga katmanlılığı ve ahşap dokusu diğer levhaların kopyalayamayacağı doğal dekoratif unsurlardır. OSB, birçok ünlü tasarımcı tarafından ticari alanlar, showroomlar, butikler, kafeler için "çıplak yapı" ve "gerçek malzeme" estetik atmosferi yaratmak üzere aktif olarak seçilmektedir.
10. OSB'nin diğer levhalarla karşılaştırmalı analizi
| Karşılaştırma boyutu | OSB (OSB/3) | Kontrplak (yapısal) | MDF (standart) | Normal yonga levha |
|---|---|---|---|---|
| Hammadde | Küçük çaplı, aralama kerestesi | Büyük çaplı kütük | Ahşap işleme artıkları, lifler | Ahşap parçacıkları, dal odunları |
| Malzeme kullanımı | %80-85 (yüksek) | %40-50 (düşük) | %70-75 (orta) | %85-90 (yüksek) |
| Eğilme mukavemeti (boyuna, MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| İç bağ mukavemeti (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Su emme kalınlık şişmesi (24s, %) | ≤15 | ≤8 (Sınıf I) | ≤15 | ≤12 |
| Vida tutma (yüzey, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Yüzey düzlüğü | Orta (zımpara/kaplama gerekir) | İyi | Mükemmel | Orta |
| Çevre sınıfı potansiyeli | ENF (MDI) | E0 | E0/ENF | E1/E0 |
| Formaldehit emisyonu (normal ürün) | Neredeyse sıfır (MDI) | ≤0,050 (E1) | ≤0,050 (E1) | ≤0,124 (E1) |
| Tipik yoğunluk (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| m² referans fiyatı | Orta-yüksek | Yüksek | Orta | Düşük |
| Tipik uygulama | Yapısal inşaat, taşıyıcı mobilya | İnşaat kalıbı, yüksek kaliteli mobilya, gemi | Dekoratif panel altlığı, oyma | Normal mobilya, ambalaj |
11. OSB'nin teknolojik gelişim trendleri
11.1 Yüksek performans
-
Ultra-OSB: yüksek mukavemetli türler (huş, okaliptüs), yüzey katmanı yönlendirme oranının artırılması (boyuna oran ≥%90) ve presleme basıncının yükseltilmesi (≥4,5 MPa) ile eğilme mukavemeti 50 MPa'yı aşabilir, yapısal kontrplak seviyesine ulaşır, yüksek katlı ahşap yapılar ve büyük kamu binalarında kullanılır.
-
İnce yüksek mukavemetli OSB (kalınlık ≤6 mm): mobilya arka paneli, ambalaj ince levhası ve dekoratif altlık için ince OSB (3-6 mm) geliştirme, yeterli mukavemeti korurken daha hafif ve daha düşük maliyet.
-
Neme dayanıklılığı güçlendirilmiş OSB: paraffin su itici dozajının artırılması (≥%1,5) ve hidrofobik ajan (silan gibi) eklenmesiyle 24 saat su emme kalınlık şişmesi ≤%8'e düşürülebilir, daha zorlu nemli ortamlar ve dış mekan uygulamaları için.
11.2 Yeşil ve düşük karbonlu
-
Biyo bazlı tutkallar: lignin bazlı tutkal (kağıt hamuru endüstrisi yan ürünü ligninin MDI veya PF'nin bir kısmını ikame etmesi) ve tanen bazlı tutkal (tanen içeren kabuk ekstraktları) geliştirme, karbon ayak izini azaltma ve biyokütle içeriğini artırma.
-
Saman OSB: buğday samanı, pirinç samanı gibi tarımsal artıkların ahşap hammaddenin bir kısmını ikame etmesi (ikame oranı %20-40), hammadde kaynaklarını genişletme ve tarımsal atık yakımından kaynaklanan karbon emisyonlarını azaltma.
-
Karbon ayak izi sertifikasyonu: OSB ürünlerinin karbon tutma etkisi (ahşabın kendisinde depolanan karbon) üretim sürecindeki karbon emisyonlarını dengeleyebilir, "negatif karbon emisyonu" (Carbon Negative) sağlar, AB Ürün Çevresel Ayak İzi (PEF) değerlendirme sistemine uygunluk, ihracat rekabet gücünü artırır.
11.3 Fonksiyonelleştirme ve akıllılaştırma
-
Alev geciktirici OSB: fosfor-azot halojensiz alev geciktirici eklenmesiyle B1 sınıfı (zor alev alır) elde edilir, kamu binaları ve büyük ticari alanların yangın gereksinimlerini karşılar.
-
Böcek ve çürüme önleyici OSB: bakır-azol (CuAz) veya bor bazlı koruyucu eklenmesi (özellikle tropikal nemli bölgelerde), termit ve çürük mantarlarına karşı direnç.
-
Sensörlü OSB: sıcak preslemeden önce çekirdek katmana mini gerinim veya nem sensörleri yerleştirilerek yapısal sağlık durumunun gerçek zamanlı izlenmesi ve erken uyarı.
11.4 Yüksek kaliteli yüzey
-
Lazer kenar bantlama uyumu: OSB'nin kenar yönlendirilmiş yonga yapısı, lazer kenar bantlama sırasında "doğal doku"nun özel etkisini daha iyi vurgular, yüksek kaliteli mobilyalarda yeni bir çekicilik.
-
Dijital doğrudan baskı: zımparalanmış OSB yüzeyine doğrudan dijital UV inkjet baskı ile istenen desen (ahşap, taş, soyut sanat vb.) elde edilir, kaplama veya lamine gerekmez, kişiselleştirilmiş dekorasyon ihtiyaçlarını karşılar.
OSB Hakkında Sıkça Sorulan Sorular (FAQ)
S1: OSB nedir? Türkçe adı ve temel tanımı nedir?
C: OSB (Oriented Strand Board), Türkçede "yönlendirilmiş yonga levha" olarak adlandırılır, "Avrupa levhası" da denir. Küçük çaplı ağaçlar, aralama kerestesi, hızlı büyüyen ağaçlar veya ağaç özü gibi hammaddelerin özel ekipmanlarla belirli boyutlarda dar ve uzun yongalara (Strand) işlenmesi, ardından kurutma, tutkal uygulama, yönlendirilmiş serme (Oriented) ve yüksek sıcaklıkta sıcak presleme ile üretilen yeni bir yapısal levhadır.
S2: OSB'nin gelişim tarihi ve pazar durumu nedir?
C: OSB araştırma ve geliştirmesi 1960'larda ABD'de başladı; teknolojik kökeni Waferboard'a dayanır. 1970'lerde yönlendirilmiş serme teknolojisinin olgunlaşması ve izosiyanat (MDI) tutkalının ahşap endüstrisinde uygulanmasıyla modern OSB doğdu. 1980'lerde ABD ve Kanada'da büyük ölçekli endüstriyel üretime başladı. 2025'te küresel yıllık OSB üretimi 35 milyon m³'ü aştı; Kuzey Amerika pazarı %70'ten fazla, Avrupa yaklaşık %20, Asya ve diğer bölgeler yaklaşık %10. Çin'de OSB gelişimi nispeten geç başladı; 2000'den sonra üretim hatları kuruldu, ancak son yıllarda hızlı gelişim dönemine girdi. JINDIWOOD, OSB'yi ürün sistemine dahil etti; kuru durum genel tipi ve nemli durum taşıyıcı tipi dahil çeşitli sınıflar.
S3: OSB'nin hammadde sistemi ve malzeme kullanım oranı özellikleri nelerdir?
C: OSB'nin hammadde gereksinimleri kontrplak ve MDF'den belirgin şekilde farklıdır; tam lamine veya ince lif değil, belirli boyutlarda dar ve uzun yongalar gerektirir. Bu nedenle OSB, küçük çaplı ağaçlar, dal odunları, aralama kerestesi gibi düşük kaliteli hammaddeleri kullanabilir. Yaygın türler: kavak, çam, okaliptüs, huş ve karışık sert ağaç. Kütük çapı genellikle 100-400 mm, nem %30-60, kabuk içeriği ≤%3 olmalıdır. OSB verimi yaklaşık %80-85, kontrplak (%40-50) ve MDF'den (%70-75) yüksek, malzeme kullanımı çok yüksektir.
S4: OSB neden çoğunlukla MDI tutkalı kullanır? Çevre sınıfı nedir?
C: OSB, yüksek yapışma mukavemeti ve mükemmel su direnci gereksinimleri nedeniyle ana seçim olarak MDI (izosiyanat) tutkalı kullanır. MDI formaldehitsizdir, mükemmel su direncine sahiptir, hızlı kürlenir, yüksek yapışma mukavemeti (kullanım yaklaşık %3-5). MDI ile OSB, ENF sınıfı (≤0,015 mg/m³) ve hatta HENF sınıfına (sıfır formaldehit katkılı) ulaşabilir. Geleneksel PF tutkalı E0, MUF E1/E0 sınıfıdır. JINDIWOOD, tüm OSB ürünlerinin MDI formaldehitsiz tutkal kullandığını ve çevre sınıfının istikrarlı olarak ENF ve üzeri olduğunu taahhüt eder.
S5: OSB'nin üç katmanlı yönlendirilmiş yapısı nedir? Mekanik anlamı nedir?
C: OSB'nin en temel teknik özelliği üç katmanlı yönlendirilmiş serme yapısıdır: yüzey yongaları levhanın boyuna yönünde yönlendirilmiş, her biri %15-20, toplam %30-40; çekirdek yongaları levhanın enine yönünde yönlendirilmiş, %60-70. Boyuna düzen, boyuna eğilme mukavemeti ve elastikiyet modülünü artırır, binalardaki kiriş, kolon ve döşemelerin taşıma yönüne karşılık gelir; enine düzen, enine eğilme mukavemetini artırır, boy/en performans farkını dengeler. Gerçek üretimde OSB'nin boy/en mukavemet oranı genellikle 1,5-2,5 arasında kontrol edilir.
S6: OSB nasıl sınıflandırılır ve derecelendirilir? OSB/1–OSB/4 arasındaki fark nedir?
C: GB/T 41715-2022'ye göre OSB: OSB/1 (kuru durumda taşıyıcı olmayan), OSB/2 (kuru durumda taşıyıcı), OSB/3 (nemli durumda taşıyıcı), OSB/4 (nemli durumda ağır yük taşıyıcı) olarak sınıflandırılır. OSB/3 ve OSB/4 nemli ortamda kullanılabilir, ancak OSB/4'ün uzun süreli sünme performansı daha iyidir, 20 yıllık sünme katsayısı ≤1,8 gerektirir. Yüzey durumuna göre ham OSB, zımparalanmış OSB, kaplamalı OSB, neme dayanıklı OSB; çevre sınıfına göre ENF, HENF, E0.
S7: OSB'nin temel teknik göstergeleri nelerdir?
C: GB/T 41715-2022 örneğinde, OSB/3 boyuna eğilme mukavemeti (MOR) ≥28 MPa, enine ≥15 MPa; boyuna elastikiyet modülü (MOE) ≥4500 MPa, enine ≥2200 MPa; iç bağ mukavemeti (IB) ≥0,45 MPa; 24 saat su emme kalınlık şişmesi ≤%15; nem %5-12. JINDIWOOD OSB iç kontrol standardı ulusal standarttan yüksek, boyuna eğilme mukavemeti ≥35 MPa (OSB/3 seviyesi). Vida tutmada OSB/3 (18 mm) yüzey 1200-1600 N, kenar 800-1200 N, normal yonga levhadan belirgin üstün.
S8: OSB'nin ana uygulama alanları nelerdir?
C: OSB dört ana alanda kullanılır:
-
Yapısal inşaat: çatı paneli, döşeme paneli, duvar paneli, beton kalıbı, I-kiriş gövdesi;
-
Mobilya üretimi: panel mobilya, ofis mobilyası, çocuk mobilyası, mutfak dolabı, hoparlör kabini;
-
İç dekorasyon: arka duvar, bölme duvar, tavan, merdiven basamağı;
-
Endüstriyel ambalaj: ağır ambalaj sandığı, palet/altlık, ekipman koruma kapağı/bölme.
OSB/3 ve OSB/4 dış duvar, bodrum, yüksek nemli atölye gibi alanlarda kullanılabilir, ancak uzun süre doğrudan suya daldırılmamalıdır.
S9: OSB hakkında yaygın yanılgılar nelerdir?
C: Yaygın yanılgılar:
-
Yanılgı 1: "OSB sadece yüksek kaliteli yonga levhadır." → Gerçek: OSB yönlendirilmiştir, performans aktif tasarlanabilir; OSB/3 eğilme mukavemeti 28 MPa, normal yonga levhanın (12-16 MPa) 1,8-2,3 katı.
-
Yanılgı 2: "OSB formaldehit içerir." → Gerçek: ana OSB MDI formaldehitsiz tutkal kullanır, ENF sınıfı formaldehit emisyonu 0,005 mg/m³'e kadar düşer.
-
Yanılgı 3: "OSB sudan korkar." → Gerçek: OSB/3 ve OSB/4 nemli ortam için tasarlanmıştır, MDI hidrolize dayanıklıdır, 24 saat su emme kalınlık şişmesi %15'in altında kontrol edilebilir.
-
Yanılgı 4: "OSB sadece yapısal kullanım içindir." → Gerçek: zımpara ve kaplama sonrası yüzey pürüzlülüğü Ra ≤3,2 μm'ye düşer, yüksek kaliteli mobilya ve iç dekorasyonda kullanılabilir.
-
Yanılgı 5: "OSB dokusu çok kaba, güzel değil." → Gerçek: estetik özneldir, OSB'nin kaba dokusu endüstriyel, modern minimalist ve İskandinav doğal stillerde sıklıkla tasarım vurgusudur.
S10: OSB diğer levhalarla nasıl karşılaştırılır? Gelecekteki gelişim trendleri nelerdir?
C: Diğer levhalarla karşılaştırma: OSB malzeme kullanımı %80-85, kontrplak (%40-50) ve MDF'den (%70-75) yüksek; OSB/3 boyuna MOR ≥28 MPa, iç bağ mukavemeti ≥0,45 MPa, vida tutma 1200-1600 N; çevre potansiyeli ENF sınıfı (MDI), yoğunluk yaklaşık 600-700 kg/m³, fiyat orta-yüksek.
Gelecek trendleri:
-
Yüksek performans: Ultra-OSB, ince yüksek mukavemetli OSB, neme dayanıklılığı güçlendirilmiş OSB;
-
Yeşil ve düşük karbonlu: biyo bazlı tutkallar, saman OSB, karbon ayak izi sertifikasyonu;
-
Fonksiyonelleştirme ve akıllılaştırma: alev geciktirici OSB, böcek ve çürüme önleyici OSB, sensörlü OSB;
-
Yüksek kaliteli yüzey: lazer kenar bantlama uyumu, dijital doğrudan baskı.
JINDIWOOD · Engineered for Certainty — Her yönlendirilmiş yonganın hassas serimi, binaların sağlamlığı ve mobilyaların dayanıklılığı için kesinliğin temelini oluşturur.
Bu makale JINDIWOOD'un özgün teknik makalesidir; izinsiz kopyalanamaz, kaynak belirtilmelidir.