中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
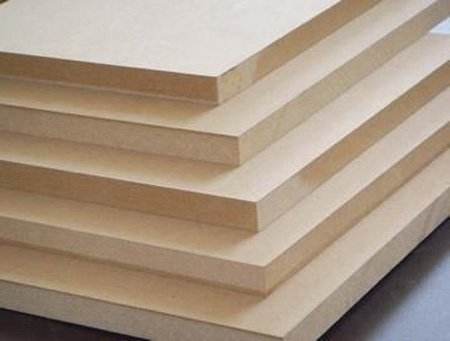
一、中密度纖維板的基本概念
中密度纖維板(Medium Density Fiberboard,簡稱MDF)是以木質纖維或其他植物纖維為原料,經纖維製備、施加膠粘劑、鋪裝成型、高溫熱壓而成的一種密度在650-800 kg/m³之間的人造板材。
與膠合板(多層單板垂直交叉膠合)和刨花板(碎料施加膠粘劑壓制)不同,MDF的本質特徵在於:將木材還原為纖維狀態,再重新組合成板。這一過程徹底消除了天然木材的節疤、紋理方向和生長應力,使MDF成為組織結構最均勻、表面最平整的人造板,特別適合表面飾面加工(三聚氰胺貼面、木皮貼面、油漆塗裝等)。
核心資料: 優質MDF的內結合強度可達0.6-1.2 MPa,靜曲強度可達25-40 MPa,表面平整度偏差控制在±0.15mm以內,這些指標使其成為傢俱製造和裝飾裝修的首選基材。
二、MDF的原材料體系
2.1 木質纖維原料
MDF的原料來源廣泛,可以是木材加工的剩餘物、速生材、枝丫材等。原料選擇直接影響板材的顏色、纖維形態和物理效能。
| 原料型別 | 纖維形態 | 板材特性 | 主要應用 |
|---|---|---|---|
| 楊木 | 纖維細長、壁薄 | 顏色淺白、質地均勻 | 高檔傢俱、飾面板基材 |
| 松木 | 纖維較長、樹脂含量較高 | 強度較好、顏色偏黃 | 結構用MDF、包裝材 |
| 桉木 | 纖維適中、密度較高 | 強度高、顏色適中 | 承重傢俱、地板基材 |
| 混合闊葉材 | 纖維長短不一 | 效能均衡、成本較低 | 通用型MDF |
| 農業秸稈 | 纖維短、灰分高 | 效能略低、環保概念 | 低成本環保板 |
JINDIWOOD技術標準: MDF產品原料全部採用楊木原生料,薄板(≤9mm)密度達830 kg/m³以上,厚板(>9mm)密度達750 kg/m³以上,遠超市面上常規產品,確保優異的加工效能和表面效果。
2.2 膠粘劑體系
MDF常用的膠粘劑型別與膠合板相似,但因纖維比表面積大(約為單板的數百倍),施膠量和膠種選擇有所不同:
| 膠粘劑型別 | 施膠量(絕乾纖維百分比) | 環保等級 | 適用場景 |
|---|---|---|---|
| 脲醛樹脂膠(UF) | 8-12% | E1/E0 | 普通室內傢俱 |
| 三聚氰胺改性脲醛膠(MUF) | 10-14% | E0/ENF | 中高階傢俱、防潮板 |
| 異氰酸酯膠(MDI) | 4-6% | ENF/HENF | 無醛板、兒童傢俱 |
| 大豆蛋白膠 | 10-15% | ENF級 | 環保型MDF |
MDF的施膠方式與膠合板不同——膠粘劑以霧化噴射的方式與纖維在高速攪拌中混合,要求膠粘劑具有低粘度、高滲透性,以便均勻包裹每一根纖維。
2.3 輔助新增劑
石蠟乳液(防水劑): 新增量為絕乾纖維的0.5-1.5%,用於提高板材的防潮效能
固化劑(氯化銨等): 加速膠粘劑的固化反應,縮短熱壓時間
阻燃劑(磷氮系): 賦予板材阻燃效能,可達B1-C級
防黴劑: 抑制黴菌生長,適用於潮濕環境
三、MDF的生產工藝流程
3.1 削片與篩選
原木或木材剩餘物經削片機加工成規格木片(長度15-30mm、厚度3-5mm)。木片經振動篩去除過大、過小及砂石金屬雜質,確保進入熱磨機的物料規格均一。
關鍵控制點: 木片尺寸不均會導致纖維分離質量波動,過大則熱磨能耗增加、纖維粗;過小則易炭化。
3.2 纖維製備——熱磨法(核心工序)
這是MDF生產中與其他人造板最本質區別的工序。木片在熱磨機中經歷「蒸煮+研磨」雙重處理:
第一步:預蒸煮
木片進入立式預熱罐,通入高溫蒸汽(壓力0.8-1.2 MPa,溫度160-180℃)
蒸煮時間:3-8分鐘(視樹種和木片厚度調整)
蒸汽軟化木素(木材中的天然膠粘物質),降低纖維間的結合力
第二步:研磨解纖
蒸煮後的木片進入磨室,由高速旋轉的動磨盤和固定靜磨盤之間的剪下力將木片撕碎成單根纖維
磨盤間隙:0.1-0.5mm(可調)
磨室內噴入石蠟乳液(防水劑)和施膠劑(部分工藝在此加膠)
核心原理: 熱磨法利用蒸汽熱能和機械剪下力的協同作用,在不嚴重切斷纖維的前提下將木片解纖為單根纖維。纖維保留長度越長,板材強度越高。
熱磨後的纖維含水率高達50-60%,呈絮狀,需立即進行乾燥。
3.3 纖維乾燥
濕纖維經氣力管道輸送至乾燥機,利用熱風將含水率降至工藝要求範圍。
乾燥方式: 管道式氣流乾燥(三通道乾燥機)或閃急式乾燥
熱源: 熱風爐(燃生物質/天然氣)提供160-200℃的熱風
乾燥後含水率: 8-12%(進入鋪裝機前的目標含水率)
乾燥時間: 僅2-5秒(高速熱氣流中瞬間完成)
技術難點: 纖維乾燥速度快、停留時間短,需精準控制熱風溫度和風速。溫度過高——纖維表面炭化、顏色變深、強度下降;溫度過低——含水率偏高,後續鋪裝成型困難、熱壓易鼓泡。
乾燥後的纖維通過旋風分離器收集,經計量料倉進入施膠工序。
3.4 施膠——纖維-膠粘劑的均勻混合
MDF的施膠是乾法工藝的核心環節。乾燥纖維經電子皮帶秤精確計量後,進入高速攪拌施膠機(或稱「拌膠機」),膠粘劑以霧化噴射方式加入,同時噴入固化劑和防水劑(石蠟乳液)。
| 工藝引數 | 典型值 | 控制要點 |
|---|---|---|
| 施膠量 | 8-14%(絕乾纖維百分比) | 過低→內結合強度不足;過高→成本上升、熱壓週期延長 |
| 膠粘劑固含量 | 50-65% | 影響施膠均勻性和滲透性 |
| 攪拌速度 | 500-1500 rpm | 確保膠粘劑均勻包裹每根纖維 |
| 石蠟新增量 | 0.5-1.5% | 影響吸水厚度膨脹率 |
施膠後纖維含水率: 因膠粘劑帶入水分,上升至12-16%,為後續鋪裝和熱壓做準備。
3.5 鋪裝成型
施膠後的纖維經鋪裝機均勻鋪撒在連續執行的鋼帶或墊板上,形成具有一定厚度和密度的纖維板坯。
鋪裝方式主要有兩種:
氣流鋪裝: 纖維在氣流中懸浮,依靠自重和氣流雙重作用沉積成型,適合生產漸變結構MDF(表層細纖維、芯層粗纖維),使板面細膩光滑
機械鋪裝: 依靠機械輥或擺動料倉布料,結構較單一,適合均質板
鋪裝後的預壓: 板坯經連續預壓機施加0.5-1.0 MPa壓力,將鬆散的纖維坯體壓實至原厚度的1/3-1/2,提高坯體強度和導熱效能,便於送入熱壓機。
3.6 熱壓成型(核心工序)
板坯在高溫+高壓的作用下,經歷膠粘劑固化→纖維密實→板材定型的全過程。這是決定MDF密度、強度、厚度精度和環保等級的最終工序。
熱壓週期的三個關鍵階段:
| 階段 | 壓力 | 溫度 | 作用 |
|---|---|---|---|
| 第一階段:壓縮 | 快速升至3.0-4.5 MPa | 160-220℃ | 迅速壓縮坯體,排出空氣和水分,纖維開始塑性變形 |
| 第二階段:固化 | 保持2.0-3.5 MPa | 保持恆定 | 膠粘劑發生交聯固化,纖維間形成牢固的膠合鍵 |
| 第三階段:排氣/降壓 | 梯度降至0 | 自然降溫 | 釋放板內蒸汽壓力,防止鼓泡,定型出板 |
熱壓週期與板厚的經驗公式:
總熱壓時間(秒)≈ 板厚(mm)× 8-15 秒/mm
以18mm MDF為例,熱壓週期約為150-270秒(即2.5-4.5分鐘),其中:
壓縮段:15-30秒
固化段:100-200秒
排氣段:20-40秒
關鍵控制技術:
厚度控制: 熱壓機配備厚度規,精確控製成品板厚度,公差±0.15mm
溫度梯度控制: 板坯表面和芯層溫差不宜過大(≤20℃),否則會導致「表固內不固」——表面已固化而芯層膠粘劑尚未反應完全
3.7 後處理工序
冷卻與養生: 剛出熱壓機的板材溫度高達80-120℃,需經翻板冷卻機自然冷卻至室溫。冷卻後的板材在倉庫中靜置養生48-72小時,使板內應力充分釋放、含水率與環境平衡,防止後續加工時翹曲變形。
砂光: 養生後的板材經寬頻砂光機砂光處理:
第一道:粗砂(60-80目)——去除表面炭化層和厚度不均
第二道:中砂(100-120目)——平整板面
第三道:細砂(150-180目)——精磨光滑,達到飾面要求
砂光量通常為0.5-1.5mm(雙面合計),砂光後板材厚度達到最終規格,表面粗糙度Ra≤3.2μm。
裁切: 按標準尺寸(如1220×2440mm)裁邊,切除不規則邊緣。
分級與包裝: 按外觀等級分選,打包入庫。
四、MDF的核心技術指標與檢測方法
4.1 密度(Density)
密度是MDF最基本的物理指標,直接影響板材的力學強度和加工效能。
密度範圍(GB/T 11718-2021): 650-800 kg/m³(中密度)
檢測方法: 稱重法(精確稱量試件質量和體積)
JINDIWOOD標準: 薄板(≤9mm)≥830 kg/m³,厚板(>9mm)≥750 kg/m³
密度對效能的影響:
密度過低 → 強度不足、握釘力差、表面疏鬆
密度過高 → 加工刀具磨損嚴重、板材過重、成本上升
密度不均 → 板面砂光後出現「軟硬點」,影響飾面效果
4.2 內結合強度(Internal Bond Strength, IB)
內結合強度是衡量MDF內部纖維之間膠合牢固度的核心指標,反映了板材抵抗內部剝離的能力。
檢測方法: 從板材上擷取50×50mm試件,用專用金屬卡頭粘合在試件兩面,通過拉力機垂直於板面施加拉伸載荷,記錄破壞時的最大載荷,除以試件面積即得IB值(MPa)。
GB/T 11718-2021 要求:
普通型:IB ≥ 0.55 MPa
傢俱型:IB ≥ 0.65 MPa
承重型:IB ≥ 0.80 MPa
影響因素:
施膠量:施膠量增加,IB提高(但存在經濟上限)
纖維形態:纖維越長、越完整,IB越高
熱壓引數:溫度、壓力、時間三者的協同配合
4.3 靜曲強度(MOR)與彈性模量(MOE)
同膠合板,MOR和MOE是衡量板材承載能力的關鍵力學指標。
檢測方法: 三點彎曲法(試件跨距為厚度的20倍,勻速載入至斷裂)
GB/T 11718-2021 要求:
MOR ≥ 23 MPa(普通型)/ ≥ 30 MPa(承重型)
MOE ≥ 2700 MPa(普通型)/ ≥ 3500 MPa(承重型)
MDF的靜曲強度低於優質膠合板(因纖維為短纖維,而膠合板為連續長纖維單板),但其表面平整度和厚度均勻性遠優於膠合板,因此在表面飾面領域具有不可替代的優勢。
4.4 吸水厚度膨脹率(Thickness Swelling, TS)
這是衡量MDF防潮效能的核心指標,尤其重要於廚房、衛生間等潮濕環境。
檢測方法: 50×50mm試件浸泡於20±2℃水中24小時,測量浸泡前後的厚度變化率
GB/T 11718-2021 要求: 24小時吸水厚度膨脹率 ≤ 15%(普通型)/ ≤ 10%(防潮型)
降低膨脹率的技術手段:
新增石蠟乳液等防水劑
提高熱壓溫度和時間(增加纖維塑性流動,減少毛細孔)
選用三聚氰胺改性膠粘劑(MUF)
4.5 甲醛釋放量
MDF因膠粘劑用量較大(8-14%),甲醛釋放量管控尤為重要。檢測方法與膠合板一致。
| 環保等級 | 甲醛釋放量(氣候箱法,mg/m³) |
|---|---|
| E1級(國家強制標準) | ≤0.050 |
| E0級 | ≤0.025 |
| ENF級 | ≤0.015 |
4.6 表面粗糙度
這是MDF特有的質量控制指標,直接關係到飾面(三聚氰胺紙、木皮、油漆)的質量和膠合強度。
檢測方法: 觸針式粗糙度儀測定Ra值
JINDIWOOD標準: 砂光後表面粗糙度Ra ≤ 3.2μm
表面粗糙度對加工的影響:
Ra過高(表面粗糙)→ 貼面時膠粘劑用量增大,可能出現「白斑」或「麻面」
Ra過低(過度砂光)→ 表面過於緻密,膠粘劑滲透不良,貼面附著力下降
五、MDF的常見分類與等級
5.1 按密度等級分類(GB/T 11718-2021)
| 類別 | 密度範圍(kg/m³) | 典型用途 |
|---|---|---|
| 輕質MDF | < 650 | 非承重灌飾、模型製作 |
| 中密度MDF(標準型) | 650-800 | 傢俱、裝修、飾面板基材 |
| 高密度MDF(HDF) | > 800 | 地板基材、高強傢俱 |
5.2 按用途分類
| 型別 | 核心要求 | 典型應用 |
|---|---|---|
| 傢俱型(標準型) | 內結合強度≥0.65MPa,表面細膩 | 衣櫃、櫥櫃、桌椅 |
| 承重型 | 靜曲強度≥30MPa,密度較高 | 貨架、辦公桌、門板 |
| 防潮型 | 吸水厚度膨脹率≤10% | 衛浴櫃、廚房傢俱 |
| 阻燃型 | 防火等級B1-C級 | 公共場所裝修、酒店 |
| 低甲醛型(ENF級) | 甲醛釋放量≤0.015mg/m³ | 兒童傢俱、臥室 |
5.3 按外觀等級分類
MDF外觀等級主要依據表面缺陷(黑點、膠斑、壓痕、劃傷、碳化點等)的多少和大小劃分:
優等品: 表面無可見缺陷,適用於高質量飾面
一等品: 允許少量輕微缺陷,適用於普通飾面
合格品: 允許一定數量的缺陷,適用於覆貼或覆面後不可見的場合
砂光後常見表面缺陷及成因:
| 缺陷型別 | 典型表現 | 可能成因 |
|---|---|---|
| 黑點 | 板面散佈黑色小點 | 熱磨溫度過高或原料中樹皮/雜質未淨 |
| 白斑/膠斑 | 表面區域性發白或硬塊 | 施膠不均或熱壓時膠粘劑區域性積聚 |
| 砂痕 | 表面有平行溝槽 | 砂帶粒度過粗或砂帶磨損不均 |
| 碳化點 | 黑色焦糊狀斑點 | 熱壓溫度過高或纖維區域性過熱 |
六、MDF與膠合板的對比分析
| 對比維度 | MDF | 膠合板 |
|---|---|---|
| 組織結構 | 纖維均勻分佈,各向同性 | 單板交叉膠合,各向異性較明顯 |
| 表面平整度 | 極佳,適合精細飾面 | 良好,但可見單板拼接痕 |
| 邊緣處理 | 邊緣密實,可加工異型邊 | 邊緣可見層狀結構,需封邊處理 |
| 握釘力 | 良好(垂直面),但反覆裝釘後易鬆 | 優異,特別是邊緣握釘力強 |
| 靜曲強度 | 中等(25-40 MPa) | 高(50-100 MPa) |
| 防潮性 | 較差(吸水膨脹率高) | 較好(可使用防水膠) |
| 環保性 | 膠用量大,甲醛釋放控制難度高 | 膠用量相對較少 |
| 價格 | 較低(同等級比較) | 較高 |
| 典型應用 | 飾面板基材、傢俱部件、雕刻 | 承重結構、建築模板、地板基材 |
七、MDF常見質量問題與成因分析
7.1 厚度偏差與密度不均
現象: 同一張板內厚度差異大,或同批次板材厚度不一致。
可能成因:
熱壓機的厚度規設定不當或磨損
鋪裝時纖維分佈不均(厚薄不一)
熱壓板平行度不足或熱壓板變形
解決方案: 定期校準熱壓機厚度規、最佳化鋪裝均勻性、定期維護熱壓機平行度。
7.2 內結合強度不足
現象: 板材易分層、表面砂光時「掉粉」嚴重,切割時邊緣毛糙。
可能成因:
施膠量不足或膠粘劑質量不合格
熱壓溫度偏低或固化時間不夠
纖維形態不佳(過度熱磨導致纖維太短)
固化劑新增量不足
解決方案: 施膠工藝最佳化、熱壓引數調整、定期檢測膠粘劑凝膠時間。
7.3 吸水厚度膨脹率超標
現象: 板材在潮濕環境或浸水試驗中厚度顯著增加,甚至產生「蘑菇狀」變形。
可能成因:
石蠟(防水劑)新增量不足或分散不均勻
板材密度偏低(內部孔隙多)
熱壓週期不夠,膠粘劑固化不充分
解決方案: 增加石蠟用量並最佳化噴射分散效果、適度提高板材密度、延長熱壓時間。
7.4 翹曲變形
現象: 板材放置後呈現瓦片狀或弓形彎曲。
可能成因:
砂光量過大或砂光不均(破壞對稱結構)
成品板含水率與使用環境差異過大
養生時間不足,內應力未充分釋放
板坯鋪裝時存在明顯的密度梯度不對稱
解決方案: 控制砂光量(單面不超過0.5mm)、充分養生平衡含水率、最佳化鋪裝均勻性。
7.5 表面鼓泡
現象: 板面出現區域性凸起,用刀片切開可見內部空腔或分層。
可能成因:
熱壓末期排氣速度太快,板內蒸汽壓力未完全釋放
單板(或纖維坯體)含水率過高
熱壓溫度設定不當,表固內不固
解決方案: 延長排氣段時間、降低板坯含水率、最佳化熱壓溫度曲線。
八、MDF的技術發展趨勢
8.1 無醛化
MDI無醛膠和生物基膠粘劑的技術突破推動了MDF環保等級的持續提升。HENF級MDF(甲醛釋放量≤0.015mg/m³)已進入量產,未來將逐步成為市場主流。
8.2 輕質高強化
通過纖維改性、發泡技術或梯度密度結構設計,在降低板材重量(密度≤600 kg/m³)的同時保持足夠的力學強度,滿足汽車內飾、航空艙體等輕量化應用需求。
8.3 功能化
阻燃MDF: 磷氮系阻燃劑新增技術使防火等級可達B1-B級
防黴抗菌MDF: 新增銀離子或有機防黴劑,適用於醫院、食品加工等場景
防潮MDF: 通過石蠟乳液最佳化和MUF膠應用,吸水厚度膨脹率可降至≤6%
8.4 數字化智慧化
線上厚度檢測、X射線密度曲線監測、近紅外水分檢測等數字化品控技術正在被引入MDF生產線,實現全批次質量追溯和即時工藝調整,降低人工抽檢的偶然性誤差。
中密度纖維板(MDF)常見問題 FAQ(總結)
Q1:什麼是中密度纖維板(MDF)?它的本質特徵是什麼?
A: 中密度纖維板(Medium Density Fiberboard,簡稱 MDF)是以木質纖維或其他植物纖維為原料,經纖維製備、施加膠黏劑、鋪裝成型、高溫熱壓而成的人造板材,密度通常在 650–800 kg/m³ 之間。
與膠合板(多層單板垂直交叉膠合)和刨花板(碎料施膠壓制)不同,MDF 的本質特徵是:將木材還原為纖維狀態,再重新組合成板。這一過程消除了天然木材的節疤、紋理方向和生長應力,使 MDF 成為組織結構最均勻、表面最平整的人造板之一,特別適合三聚氰胺貼面、木皮貼面、油漆塗裝等表面飾面加工。
核心資料:優質 MDF 內結合強度可達 0.6–1.2 MPa,靜曲強度可達 25–40 MPa,表面平整度偏差可控制在 ±0.15 mm 以內。
Q2:MDF 的原料體系和膠黏劑體繫有什麼特點?
A: MDF 原料來源廣泛,包括木材加工剩餘物、速生材、枝丫材等。常見原料型別包括:
楊木: 纖維細長、壁薄,顏色淺白、質地均勻,用於高檔傢俱、飾面板基材;
松木: 纖維較長、樹脂含量較高,強度較好、顏色偏黃,用於結構用 MDF、包裝材;
桉木: 纖維適中、密度較高,強度高,用於承重傢俱、地板基材;
混合闊葉材: 效能均衡、成本較低,用於通用型 MDF;
農業秸稈: 纖維短、灰分高,效能略低,用於低成本環保板。
JINDIWOOD 技術標準:MDF 產品原料全部採用楊木原生料,薄板(≤9 mm)密度達 830 kg/m³ 以上,厚板(>9 mm)密度達 750 kg/m³ 以上。
膠黏劑方面,MDF 常用 UF、MUF、MDI 和大豆蛋白膠:
UF: 施膠量 8–12%,E1/E0,用於普通室內傢俱;
MUF: 施膠量 10–14%,E0/ENF,用於中高階傢俱、防潮板;
MDI: 施膠量 4–6%,ENF/HENF,用於無醛板、兒童傢俱;
大豆蛋白膠: 施膠量 10–15%,ENF 級,用於環保型 MDF。
MDF 施膠方式為霧化噴射,與纖維在高速攪拌中混合,要求膠黏劑低黏度、高滲透性,以均勻包裹每根纖維。
Q3:MDF 的生產工藝流程是怎樣的?
A: MDF 生產流程主要包括:
削片與篩選: 原木或木材剩餘物加工成規格木片(長 15–30 mm、厚 3–5 mm),去除過大、過小及砂石金屬雜質;
纖維製備——熱磨法: 木片經預蒸煮(壓力 0.8–1.2 MPa,溫度 160–180℃,時間 3–8 分鐘)和研磨解纖,磨盤間隙 0.1–0.5 mm;
纖維乾燥: 濕纖維經管道式氣流乾燥,熱風 160–200℃,乾燥後含水率 8–12%,乾燥時間僅 2–5 秒;
施膠: 乾燥纖維經計量後進入高速攪拌施膠機,膠黏劑霧化噴射,同時加入固化劑和石蠟乳液;施膠後纖維含水率升至 12–16%;
鋪裝成型: 氣流鋪裝或機械鋪裝,形成纖維板坯,再經預壓(0.5–1.0 MPa);
熱壓成型: 高溫高壓下完成膠黏劑固化、纖維密實、板材定型;
後處理: 冷卻、養生 48–72 小時、砂光、裁切、分級包裝。
砂光通常為三道:粗砂(60–80 目)、中砂(100–120 目)、細砂(150–180 目),砂光量 0.5–1.5 mm,砂光後表面粗糙度 Ra ≤3.2 μm。
Q4:熱壓工序為什麼是 MDF 生產的核心?關鍵引數是什麼?
A: 熱壓是決定 MDF 密度、強度、厚度精度和環保等級的最終工序,板坯在高溫高壓下經歷膠黏劑固化、纖維密實和板材定型。熱壓週期分為三個階段:
第一階段:壓縮——壓力快速升至 3.0–4.5 MPa,溫度 160–220℃,迅速壓縮坯體,排出空氣和水分;
第二階段:固化——保持 2.0–3.5 MPa,膠黏劑發生交聯固化,纖維間形成牢固膠合鍵;
第三階段:排氣/降壓——梯度降至 0,自然降溫,釋放板內蒸汽壓力,防止鼓泡。
總熱壓時間經驗公式:總熱壓時間(秒)≈ 板厚(mm)× 8–15 秒/mm。以 18 mm MDF 為例,熱壓週期約 150–270 秒。
關鍵控制技術包括:厚度控制公差 ±0.15 mm;板坯表面和芯層溫差不宜過大(≤20℃),否則會出現「表固內不固」。
Q5:MDF 的核心技術指標有哪些?
A: 按 GB/T 11718-2021,MDF 核心指標包括:
密度: 650–800 kg/m³;JINDIWOOD 薄板(≤9 mm)≥830 kg/m³,厚板(>9 mm)≥750 kg/m³;
內結合強度(IB): 普通型 ≥0.55 MPa,傢俱型 ≥0.65 MPa,承重型 ≥0.80 MPa;
靜曲強度(MOR): 普通型 ≥23 MPa,承重型 ≥30 MPa;
彈性模量(MOE): 普通型 ≥2700 MPa,承重型 ≥3500 MPa;
吸水厚度膨脹率(24h): 普通型 ≤15%,防潮型 ≤10%;
甲醛釋放量: E1 ≤0.050 mg/m³,E0 ≤0.025 mg/m³,ENF ≤0.015 mg/m³;
表面粗糙度: JINDIWOOD 砂光後 Ra ≤3.2 μm。
MDF 靜曲強度低於優質膠合板,但表面平整度和厚度均勻性遠優於膠合板,因此在表面飾面領域具有不可替代的優勢。
Q6:MDF 常見分類與等級有哪些?
A: MDF 可按密度、用途和外觀等級分類:
按密度:
輕質 MDF:<650 kg/m³,用於非承重灌飾、模型製作;
中密度 MDF:650–800 kg/m³,用於傢俱、裝修、飾面板基材;
高密度 MDF(HDF):>800 kg/m³,用於地板基材、高強傢俱。
按用途:
傢俱型:IB ≥0.65 MPa,表面細膩,用於衣櫃、櫥櫃、桌椅;
承重型:MOR ≥30 MPa,密度較高,用於貨架、辦公桌、門板;
防潮型:吸水厚度膨脹率 ≤10%,用於衛浴櫃、廚房傢俱;
阻燃型:防火等級 B1–C 級,用於公共場所裝修、酒店;
低甲醛型(ENF 級):甲醛釋放量 ≤0.015 mg/m³,用於兒童傢俱、臥室。
按外觀等級: 優等品、一等品、合格品。常見表面缺陷包括黑點、白斑/膠斑、砂痕、碳化點。
Q7:MDF 與膠合板相比有什麼優劣?
A: MDF 與膠合板對比如下:
組織結構: MDF 纖維均勻分佈,各向同性;膠合板單板交叉膠合,各向異性較明顯;
表面平整度: MDF 極佳,適合精細飾面;膠合板良好,但可見單板拼接痕;
邊緣處理: MDF 邊緣密實,可加工異型邊;膠合板邊緣可見層狀結構,需封邊;
握釘力: MDF 良好,但反覆裝釘後易鬆;膠合板優異,尤其邊緣握釘力強;
靜曲強度: MDF 中等(25–40 MPa);膠合板高(50–100 MPa);
防潮性: MDF 較差;膠合板較好;
環保性: MDF 膠用量大,甲醛釋放控制難度高;膠合板膠用量相對較少;
價格: MDF 較低;膠合板較高;
典型應用: MDF 用於飾面板基材、傢俱部件、雕刻;膠合板用於承重結構、建築模板、地板基材。
Q8:MDF 常見品質問題與成因有哪些?
A: MDF 常見品質問題包括:
厚度偏差與密度不均: 熱壓機厚度規設定不當或磨損、鋪裝纖維分佈不均、熱壓板平行度不足。解決:定期校準、最佳化鋪裝、維護熱壓機;
內結合強度不足: 施膠量不足、膠黏劑品質不合格、熱壓溫度偏低、纖維過短、固化劑不足。解決:最佳化施膠、調整熱壓引數、檢測膠黏劑凝膠時間;
吸水厚度膨脹率超標: 石蠟新增不足或分散不均、密度偏低、熱壓週期不夠。解決:增加石蠟並最佳化分散、適度提高密度、延長熱壓時間;
翹曲變形: 砂光量過大或不均、成品含水率與環境差異大、養生不足、密度梯度不對稱。解決:控制砂光量、充分養生、最佳化鋪裝;
表面鼓泡: 熱壓末期排氣太快、板坯含水率過高、熱壓溫度不當。解決:延長排氣段、降低板坯含水率、最佳化熱壓曲線。
Q9:MDF 的技術發展趨勢是什麼?
A: MDF 技術發展趨勢包括:
無醛化: MDI 無醛膠和生物基膠黏劑推動環保等級提升,HENF 級 MDF(甲醛釋放量 ≤0.015 mg/m³)已進入量產;
輕質高強化: 透過纖維改性、發泡技術或梯度密度結構,在密度 ≤600 kg/m³ 的同時保持足夠力學強度,滿足汽車內飾、航空艙體等輕量化需求;
功能化: 阻燃 MDF(B1–B 級)、防黴抗菌 MDF(銀離子或有機防黴劑)、防潮 MDF(吸水厚度膨脹率 ≤6%);
數字化智慧化: 線上厚度檢測、X 射線密度曲線監測、近紅外水分檢測等數字化品控技術,實現全批次品質追溯和即時工藝調整。
Q10:JINDIWOOD 在 MDF 領域的標準與承諾是什麼?
A: JINDIWOOD 在 MDF 領域的技術標準包括:原料全部採用楊木原生料;薄板(≤9 mm)密度 ≥830 kg/m³,厚板(>9 mm)密度 ≥750 kg/m³;砂光後表面粗糙度 Ra ≤3.2 μm;內結合強度、靜曲強度等指標優於常規產品。
JINDIWOOD 的承諾是:從纖維到板材,每一張 MDF 都承載著確定性的承諾,確保優異的加工效能、表面效果和環保可控性。
JINDIWOOD · Engineered for Certainty —— 從纖維到板材,每一張MDF都承載著確定性的承諾。
本文為JINDIWOOD原創技術文章,轉載須註明出處。