中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
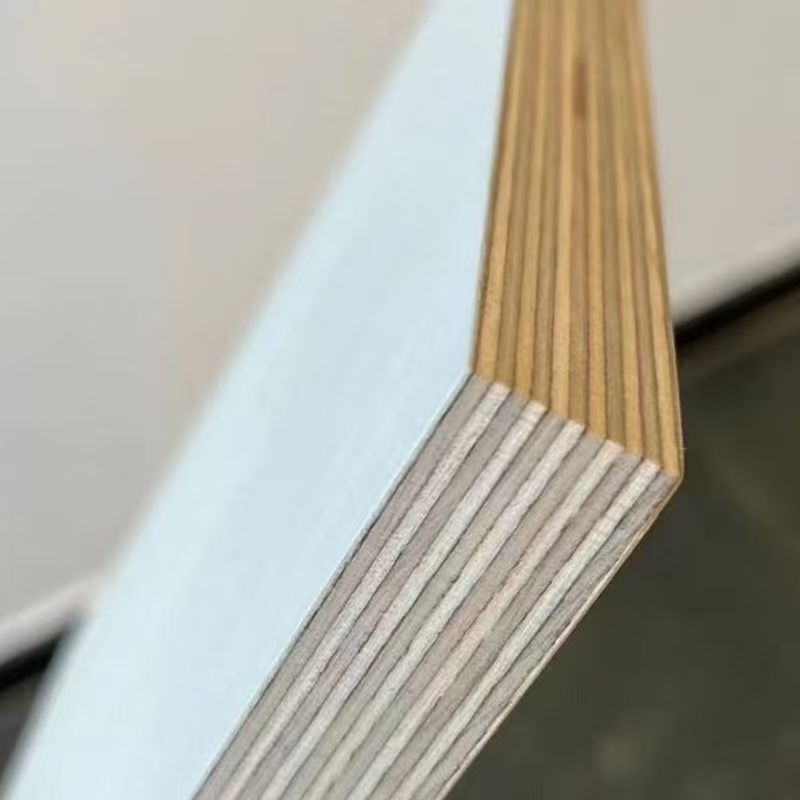
一、合板的基本概念
合板(Plywood)是由木段旋切成單板(Veneer)或由木方刨切成薄木,採用相鄰層單板纖維方向互相垂直的原則組坯,經膠粘劑膠合、熱壓成型的三層及以上奇數層板狀材料。
這一「奇數層、相鄰垂直」的結構設計,是合板技術的核心邏輯:它有效消除了木材各向異性(縱向強度遠高於橫向)帶來的變形缺陷,使合板在縱橫兩個方向都具有接近均勻的物理力學效能,抗彎強度、抗衝擊效能和尺寸穩定性顯著優於同厚度的天然實木。
關鍵資料: 優質合板的縱向靜曲強度可達60-100 MPa,彈性模量可達6000-10000 MPa,遠超普通實木。
二、合板的生產工藝流程
2.1 原材料準備
原木選材: 合板對原木品質要求較高,常用樹種包括:
| 樹種 | 特性 | 主要用途 |
|---|---|---|
| 楊木 | 材質輕軟,旋切效能好,價格經濟 | 中低檔合板芯層 |
| 松木 | 紋理直,強度較高,耐腐蝕性較好 | 建築模板、包裝板 |
| 桉木 | 生長快,密度適中,旋切面光滑 | 傢俱板、地板基材 |
| 樺木 | 材質緻密,強度高,色澤淺 | 高檔傢俱、航空合板 |
| 柳桉(Meranti) | 耐候性強,膠合效能優異 | 海洋合板、室外用板 |
| 奧古曼(Okoume) | 質地均勻,旋切效能極佳 | 裝飾貼面板、音箱板 |
原木處理:
鋸截: 原木按預定長度截斷(通常為2600-2800mm,適應旋切機最大加工尺寸)
蒸煮/水熱處理: 將原木置於蒸煮池中,溫度控制在60-90℃,時間根據樹種和季節調整(通常為24-72小時)。水熱處理使木材塑性提高、含水率均勻化,保證旋切時單板連續、表面光滑,同時軟化樹脂,減輕旋切時的切削阻力。
剝皮: 使用剝皮機去除樹皮,避免樹皮雜質汙染單板並保護旋切刀。
2.2 單板旋切
這是合板生產的核心工序。原木在旋切機上繞主軸高速旋轉,鋒利的旋切刀沿原木徑向平行進給,將原木連續、均勻地切削成一張無限長的帶狀單板,如同「捲筆刀削鉛筆」的原理,但方向相反。
旋切單板厚度: 通常為0.6-4.2mm,常用規格為1.0mm、1.5mm、2.0mm、2.5mm
旋切精度控制: 厚度公差需控制在±0.05mm以內
單板出材率: 旋切法制單板出材率可達75-85%,遠高於鋸切法(約40-50%)
旋切後的單板呈連續帶狀,需經剪板機按所需尺寸裁切成片狀單板,或捲筒存放待用。
2.3 單板乾燥
旋切後的單板含水率極高(60-120%),需立即進行乾燥處理,否則極易發黴變色。乾燥的另一個核心目的是:將含水率控制在膠合工藝要求範圍內,避免熱壓時水分汽化導致開膠、鼓泡。
乾燥裝置: 網帶式單板乾燥機(滾筒乾燥機)、噴氣式單板乾燥機
乾燥溫度: 通常為160-200℃(入口段高溫快速蒸發,出口段降溫平衡含水率)
乾燥後含水率目標: 8-12%(合板成品含水率國標要求為6-14%)
乾燥質量控制: 含水率過高→熱壓時起泡;含水率過低→單板脆裂、吸膠性差
乾燥後的單板按等級分選(面背板、芯板、修補板等),並進行修補(挖補節疤、裂縫,用補片機嵌入修補片),確保面層單板無缺陷。
2.4 塗膠與組坯
塗膠: 將膠粘劑均勻塗布於單板表面。塗膠量需精準控制——過少則膠合強度不足,過多則成本上升且易透膠汙染板面。
塗膠方式: 滾筒塗膠(雙輥或四輥塗膠機),單板通過上下膠輥間隙,表面均勻附著膠層
塗膠量: 通常為180-220 g/m²(雙面合計),合板行業常用計量單位為「濕膠量」
膠粘劑型別: 詳見第三部分
組坯(配板): 按「相鄰層單板纖維方向互相垂直」的原則,將塗膠後的單板疊合在一起,形成板坯。
奇數層結構: 3層、5層、7層、9層等(對稱原則:中心層兩側的單板厚度、樹種、含水率應一致,防止翹曲)
面板與背板: 選用優質單板(無缺陷、紋理美觀)
芯板: 選用等級稍低的單板,允許小尺寸拼接(縱向接長、橫向拼寬)
2.5 預壓與熱壓
預壓(冷壓): 板坯在室溫下施加較低壓力(通常0.8-1.2 MPa),使膠粘劑初步浸潤單板表面並定型,防止板坯在移入熱壓機前散開。預壓時間通常10-30分鐘。
熱壓: 這是合板生產中最關鍵的工序,直接影響產品的膠合強度、含水率、平整度和甲醛釋放量。
| 熱壓引數 | 典型範圍 | 影響 |
|---|---|---|
| 溫度 | 120-160℃(酚醛膠需140-160℃;脲醛膠120-140℃) | 過高→木材熱降解、膠層老化;過低→膠粘劑固化不充分 |
| 壓力 | 1.0-2.5 MPa(取決於板厚和樹種) | 過高→單板壓潰、密度過大;過低→膠合不良 |
| 時間 | 0.6-1.2 min/mm 板厚(如18mm板約10-20分鐘) | 過短→膠粘劑未完全固化;過長→生產效率下降、木材過度碳化 |
熱壓的核心原理: 高溫使膠粘劑發生交聯固化反應,將相鄰單板牢牢粘合;同時壓力使板坯密實,消除層間空隙。
2.6 裁邊與砂光
裁邊: 熱壓後的毛邊板經裁邊機切割至標準尺寸(如1220×2440mm),同時切除板邊的膠瘤和缺陷。
砂光: 板面經寬頻砂光機進行砂光處理,使厚度精確、表面光滑平整,為後續飾面提供良好基礎。
砂光粒度: 60目 → 120目 → 180目(粗砂→細砂,分級砂光)
厚度公差控制: 成品厚度偏差控制在±0.3mm以內
2.7 分級與包裝
成品板按外觀等級和物理效能等級分選,貼標、打包入庫。
外觀等級: 國標GB/T 9846將合板外觀分為優等品、一等品、合格品三個等級
包裝標準: 出口產品按防潮紙+塑膠膜+護角+鋼帶/塑鋼帶打包
三、膠粘劑技術:決定合板效能與環保等級
膠粘劑是合板的「血液」,直接決定產品的膠合強度、耐水性和環保等級。不同膠種適用於不同使用場景:
| 膠粘劑型別 | 耐水性 | 適用場景 | 環保等級 | 固化溫度 |
|---|---|---|---|---|
| 脲醛樹脂膠(UF) | 乾燥狀態 | 室內傢俱(低端) | E1/E0 | 120-140℃ |
| 三聚氰胺改性脲醛膠(MUF) | 中等 | 室內傢俱(中高階) | E0/ENF | 130-150℃ |
| 酚醛樹脂膠(PF/WBP) | 沸水-proof | 海洋板、建築模板 | E0級 | 140-160℃ |
| 異氰酸酯膠(MDI) | 優異 | 無醛板、OSB | ENF/HENF | 100-130℃ |
| 大豆蛋白膠 | 一般 | 環保傢俱板 | ENF級 | 約120℃ |
WBP(Water Boil Proof) 是BS 1088海洋合板標準中規定的膠合強度等級,意為「沸水-proof級」,即經過沸水煮72小時膠層不開裂。達到WBP等級的合板,可在室外和潮濕環境下長期使用。
膠合強度技術指標(GB/T 9846):
| 專案 | 優等品 | 一等品 | 合格品 |
|---|---|---|---|
| 平均膠合強度(MPa) | ≥0.70 | ≥0.70 | ≥0.70 |
| 單板最低膠合強度(MPa) | ≥0.60 | ≥0.60 | ≥0.50 |
| 試件合格率 | ≥95% | ≥90% | ≥85% |
註:海洋合板BS 1088標準要求膠合強度≥1.0 MPa,高於國標要求。
四、核心技術指標與檢測方法
4.1 膠合強度
膠合強度是衡量合板層間粘合牢固度的核心指標,直接決定板材是否會在使用過程中分層、開膠。檢測方法為拉伸剪下試驗:
在板材上擷取標準試件,在試件兩端開槽(使膠層暴露)
用萬能力學試驗機沿膠層方向施加拉伸載荷
記錄膠層破壞時的最大載荷,除以膠合面積即得膠合強度(MPa)
破壞形式判斷: 合格品應表現為木破率≥80%(即膠層未破壞、木材本身先被拉斷),說明膠合強度高於木材本身強度。
4.2 含水率
含水率影響板材的尺寸穩定性、加工效能和後期使用變形風險。
檢測方法: 重量法(105±2℃烘乾至恆重)
國家標準: 合板含水率為6-14%,不同地區可根據使用環境協商調整。
4.3 靜曲強度與彈性模量
這是衡量板材承載能力的核心力學指標,尤其重要於建築模板和結構用合板。
靜曲強度(MOR): 板材在彎曲載入下斷裂前的最大應力(MPa)
彈性模量(MOE): 板材在彈性變形範圍內的應力與應變比值,反映板材的抗彎剛度
典型值: 優質5層傢俱合板MOR≥50 MPa,MOE≥5000 MPa;建築模板MOR≥80 MPa。
4.4 甲醛釋放量
甲醛釋放量是環保效能的核心指標,直接關係到室內空氣質量。檢測方法主要有:
| 檢測方法 | 原理 | 適用標準 |
|---|---|---|
| 氣候箱法 | 試件置於氣候箱中(23℃/50%RH),抽氣吸收甲醛,分光光度法測定 | GB/T 17657-2022 |
| 乾燥器法 | 試件懸於密閉乾燥器中,吸收液吸收甲醛,顯色測定 | GB/T 17657-2022 |
| 穿孔萃取法 | 試件中甲醛經甲苯萃取後測定 | GB/T 17657-2022(仲裁法) |
我國人造板環保等級分級(GB 18580-2025):
| 環保等級 | 甲醛釋放量(氣候箱法,mg/m³) |
|---|---|
| E1級(國家強制標準) | ≤0.050 |
| E0級 | ≤0.025 |
| ENF級 | ≤0.015 |
4.5 外觀等級判定
外觀等級按GB/T 9846標準,從以下缺陷專案綜合評定:
節子(活節、死節的大小與數量)
變色(氧化變色、黴變)
裂縫、裂隙
孔洞、蟲眼
疊層(單板錯位重疊)
鼓泡、起皺
膠汙染(透膠、膠斑)
五、合板的常見分類與應用
5.1 按膠合強度與耐水性分類
| 類別 | 膠種 | 耐水等級 | 典型用途 |
|---|---|---|---|
| 室內用合板 | 脲醛膠(UF) | 乾燥狀態 | 傢俱、室內裝修 |
| 室外用合板 | 酚醛膠(PF) | 耐水/耐氣候 | 建築外牆、戶外傢俱 |
| 海洋合板 | WBP酚醛膠 | 沸水-proof | 船舶、海洋工程 |
5.2 按面層材質分類
| 型別 | 特點 | 主要用途 |
|---|---|---|
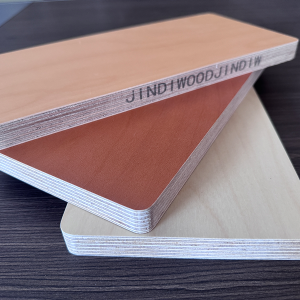
| 天然木皮貼面合板 | 真實木紋,高階質感 | 高檔傢俱、室內裝飾 |
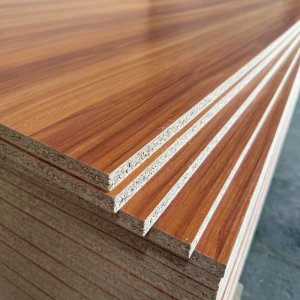
| 三聚氰胺飾面合板 | 耐磨、耐熱、花色豐富 | 板式傢俱、櫥櫃 |
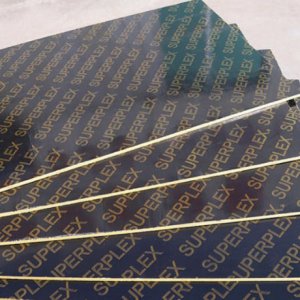
| 覆膜合板(建築模板) | 酚醛膜覆面,防水耐磨 | 混凝土澆築模板 |
| 素板(未飾面) | 基材本色,成本低 | 包裝、工業用途 |
5.3 按用途分類
| 應用領域 | 核心要求 | 代表性產品 |
|---|---|---|
| 傢俱製造 | 外觀美觀、環保、握釘力強 | 傢俱板、三胺飾面板 |
| 建築工程 | 高強、防水、周轉次數多 | 建築模板、海洋板 |
| 交通運輸 | 抗衝擊、耐候性強 | 車輛底板、車廂板 |
| 工業包裝 | 價效比高、強度可靠 | 包裝合板 |
| 裝飾裝修 | 花色美觀、表面平整 | 護牆板、背景牆基材 |
六、合板常見質量問題與成因分析
6.1 開膠分層
現象: 板材邊緣或內部膠層分離,嚴重時整張板剝離。
可能成因:
膠粘劑質量不合格或配方不當
塗膠量不足或塗布不均勻
熱壓溫度或壓力不夠,膠粘劑未能完全固化
單板含水率過高(熱壓時蒸汽壓力導致膠層破壞)
膠粘劑已超過活性期(使用陳化膠)
解決方案: 嚴格控制膠粘劑進貨檢驗、熱壓工藝引數標準化、單板乾燥含水率動態監控。
6.2 鼓泡
現象: 板面出現區域性凸起,內部為空心或分層。
可能成因:
熱壓初期溫度升得太快,板坯內部水分急速汽化產生高壓
單板含水率過高或區域性含水率不均
板坯中夾雜空氣未能排出
膠粘劑塗布不均勻產生區域性缺膠
解決方案: 熱壓採用三段升溫曲線(預熱→保溫固化→降溫平衡)、嚴格控制單板含水率均勻性。
6.3 翹曲變形
現象: 板材平面扭曲,呈瓦片狀或弓形。
可能成因:
組坯違反對稱原則(兩側單板厚度、樹種、含水率不一致)
含水率不均勻(一側乾、一側濕)
砂光量太大導致板面應力失衡
成品堆放不平整或壓重不足
解決方案: 嚴格對稱組坯、均衡含水率控制、合理砂光留量、成品壓平堆放。
6.4 透膠與膠斑
現象: 膠粘劑滲出板面,形成硬質膠斑,影響飾面效果。
可能成因:
塗膠量過大,或膠粘劑粘度過低
單板厚度不均(薄處透膠)
熱壓壓力過大擠膠
解決方案: 精準控制塗膠量(優選計量輥塗膠機)、最佳化熱壓壓力引數、選用適合的膠粘劑粘度。
七、合板的技術發展趨勢
7.1 綠色環保化
隨著GB 18580-2025新國標的實施和全球環保意識提升,無醛合板(ENF/HENF級)正成為主流需求。MDI無醛膠、大豆蛋白膠等新型環保膠粘劑的應用將逐步擴大。
7.2 功能整合化
單一板材向多功能複合板材發展:防火、防黴、防腐、防蟲等功能可通過膠粘劑新增或單板預處理實現。JINDIWOOD可根據客戶需求定製多功能的複合板材。
7.3 輕薄高強化
通過最佳化熱壓工藝、選用高強樹種和先進膠種,在降低板厚和重量的同時,保持甚至提升板材的力學效能,滿足輕量化應用(如高鐵內飾、航空內飾、遊艇製造)的需求。
7.4 數位化品控
線上厚度檢測、X射線密度檢測、近紅外含水率檢測等數位化監控技術正在替代傳統人工抽檢,實現全批次100%品質可追溯,確保出廠產品的零缺陷交付。
膠合板常見問題 FAQ(總結)
Q1:什麼是膠合板?它的核心結構邏輯是什麼?
A: 膠合板(Plywood)是由木段旋切成單板(Veneer)或由木方刨切成薄木,採用相鄰層單板纖維方向互相垂直的原則組坯,經膠黏劑膠合、熱壓成型的三層及以上奇數層板狀材料。
其核心結構邏輯是「奇數層、相鄰垂直」:這一設計有效消除了木材各向異性(縱向強度遠高於橫向)帶來的變形缺陷,使膠合板在縱橫兩個方向都具有接近均勻的物理力學效能,抗彎強度、抗衝擊效能和尺寸穩定性顯著優於同厚度天然實木。
關鍵資料:優質膠合板縱向靜曲強度可達 60–100 MPa,彈性模量可達 6000–10000 MPa,遠超普通實木。
Q2:膠合板的生產工藝流程是怎樣的?
A: 膠合板生產流程主要包括:
原材料準備: 原木選材、鋸截(通常 2600–2800 mm)、蒸煮/水熱處理(60–90℃,24–72 小時)、剝皮;
單板旋切: 原木在旋切機上高速旋轉,旋切刀徑向進給,將原木連續切削成帶狀單板;常用厚度 0.6–4.2 mm,常用規格 1.0/1.5/2.0/2.5 mm;厚度公差 ±0.05 mm 以內;出材率可達 75–85%;
單板乾燥: 旋切後含水率 60–120%,需乾燥至 8–12%;乾燥溫度通常 160–200℃;
塗膠與組坯: 塗膠量通常 180–220 g/m²(雙面合計);按相鄰層纖維垂直、奇數層、對稱原則組坯;
預壓與熱壓: 預壓 0.8–1.2 MPa,10–30 分鐘;熱壓溫度 120–160℃,壓力 1.0–2.5 MPa,時間 0.6–1.2 min/mm 板厚;
裁邊與砂光: 裁至標準尺寸,砂光粒度 60 目 → 120 目 → 180 目,成品厚度偏差 ±0.3 mm 以內;
分級與包裝: 按外觀等級和物理效能等級分選、貼標、打包入庫。
Q3:膠合板常用膠黏劑有哪些?環保等級和耐水性如何?
A: 膠黏劑直接決定膠合板的膠合強度、耐水性和環保等級。常見型別包括:
脲醛樹脂膠(UF): 乾燥狀態使用,室內低端傢俱,E1/E0,固化溫度 120–140℃;
三聚氰胺改性脲醛膠(MUF): 中等耐水,室內中高階傢俱,E0/ENF,固化溫度 130–150℃;
酚醛樹脂膠(PF/WBP): 耐沸水,海洋板、建築模板,E0 級,固化溫度 140–160℃;
異氰酸酯膠(MDI): 優異耐水,無醛板、OSB,ENF/HENF,固化溫度 100–130℃;
大豆蛋白膠: 一般耐水,環保傢俱板,ENF 級,固化溫度約 120℃。
WBP(Water Boil Proof) 是 BS 1088 海洋膠合板標準中規定的膠合強度等級,意為「沸水-proof級」,即經過沸水煮 72 小時膠層不開裂。達到 WBP 等級的膠合板,可在室外和潮濕環境下長期使用。
Q4:膠合板的膠合強度指標與檢測方法是怎樣的?
A: 膠合強度是衡量膠合板層間粘合牢固度的核心指標,直接決定板材是否會在使用過程中分層、開膠。檢測方法為拉伸剪下試驗:擷取標準試件,兩端開槽使膠層暴露,用萬能力學試驗機沿膠層方向施加拉伸載荷,記錄膠層破壞時的最大載荷並除以膠合面積。
破壞形式判斷:合格品應表現為木破率 ≥80%,即膠層未破壞、木材本身先被拉斷,說明膠合強度高於木材本身強度。
GB/T 9846 膠合強度要求:
平均膠合強度:優等品、一等品、合格品均 ≥0.70 MPa;
單板最低膠合強度:優等品 ≥0.60 MPa,一等品 ≥0.60 MPa,合格品 ≥0.50 MPa;
試件合格率:優等品 ≥95%,一等品 ≥90%,合格品 ≥85%。
註:海洋膠合板 BS 1088 標準要求膠合強度 ≥1.0 MPa,高於國標要求。
Q5:膠合板的核心技術指標有哪些?
A: 膠合板核心技術指標包括:
含水率: 國標要求 6–14%,檢測方法為重量法(105±2℃ 烘乾至恆重);
靜曲強度(MOR): 優質 5 層傢俱膠合板 ≥50 MPa;建築模板 ≥80 MPa;
彈性模量(MOE): 優質 5 層傢俱膠合板 ≥5000 MPa;
甲醛釋放量: 按 GB 18580-2025,E1 級 ≤0.050 mg/m³,E0 級 ≤0.025 mg/m³,ENF 級 ≤0.015 mg/m³;檢測方法包括氣候箱法、乾燥器法、穿孔萃取法;
外觀等級: 按 GB/T 9846 分為優等品、一等品、合格品,綜合評定節子、變色、裂縫、孔洞、疊層、鼓泡、膠汙染等缺陷。
Q6:膠合板按膠合強度與耐水性如何分類?
A: 按膠合強度與耐水性,膠合板主要分為:
室內用膠合板: 採用脲醛膠(UF),耐水等級為乾燥狀態,典型用途為傢俱、室內裝修;
室外用膠合板: 採用酚醛膠(PF),耐水/耐氣候,典型用途為建築外牆、戶外傢俱;
海洋膠合板: 採用 WBP 酚醛膠,沸水-proof,典型用途為船舶、海洋工程。
Q7:膠合板按面層材質和用途如何分類?
A: 按面層材質分類:
天然木皮貼面膠合板: 真實木紋,高階質感,用於高檔傢俱、室內裝飾;
三聚氰胺飾面膠合板: 耐磨、耐熱、花色豐富,用於板式傢俱、櫥櫃;
覆膜膠合板(建築模板): 酚醛膜覆面,防水耐磨,用於混凝土澆築模板;
素板(未飾面): 基材本色,成本低,用於包裝、工業用途。
按用途分類:
傢俱製造: 外觀美觀、環保、握釘力強,代表產品為傢俱板、三胺飾面板;
建築工程: 高強、防水、周轉次數多,代表產品為建築模板、海洋板;
交通運輸: 抗衝擊、耐候性強,代表產品為車輛底板、車廂板;
工業包裝: 價效比高、強度可靠,代表產品為包裝膠合板;
裝飾裝修: 花色美觀、表面平整,代表產品為護牆板、背景牆基材。
Q8:膠合板常見質量問題與成因有哪些?
A: 常見質量問題包括:
開膠分層: 膠黏劑質量不合格、塗膠量不足、熱壓溫度或壓力不夠、單板含水率過高、膠黏劑超過活性期。解決:嚴格進貨檢驗、標準化熱壓引數、動態監控單板乾燥含水率;
鼓泡: 熱壓初期升溫太快、單板含水率過高或不均、板坯夾雜空氣未排出、塗膠不均區域性缺膠。解決:採用三段升溫曲線、嚴格控制單板含水率均勻性;
翹曲變形: 組坯違反對稱原則、含水率不均勻、砂光量太大、成品堆放不平整。解決:嚴格對稱組坯、均衡含水率、合理砂光留量、壓平堆放;
透膠與膠斑: 塗膠量過大、膠黏劑黏度過低、單板厚度不均、熱壓壓力過大擠膠。解決:精準控制塗膠量、最佳化熱壓壓力、選用合適膠黏劑黏度。
Q9:膠合板的技術發展趨勢是什麼?
A: 膠合板技術發展趨勢包括:
綠色環保化: 隨著 GB 18580-2025 新國標實施,無醛膠合板(ENF/HENF 級)成為主流需求,MDI 無醛膠、大豆蛋白膠等應用逐步擴大;
功能整合化: 向多功能複合板材發展,防火、防黴、防腐、防蟲等功能可通過膠黏劑新增或單板預處理實現;
輕薄高強化: 通過最佳化熱壓工藝、選用高強樹種和先進膠種,在降低板厚和重量的同時保持或提升力學效能,滿足高鐵內飾、航空內飾、遊艇製造等輕量化需求;
數字化品控: 線上厚度檢測、X 射線密度檢測、近紅外含水率檢測等數字化監控技術替代傳統人工抽檢,實現全批次 100% 質量可追溯。
Q10:JINDIWOOD 在膠合板領域的理念與承諾是什麼?
A: JINDIWOOD 以核心技術打造每一張板,以確定性承諾守護每一次合作。其理念是「Engineered for Certainty」,即通過嚴格的原料控制、膠黏劑體系、熱壓工藝和數字化品控,確保膠合板在膠合強度、耐水性、環保等級、尺寸穩定性和外觀質量等方面滿足不同應用場景的需求。JINDIWOOD 可根據客戶需求定製多功能的複合板材,並持續推動綠色環保、功能整合、輕薄高強和數字化品控等方向發展。
合板に関するよくある質問(FAQ)要約
Q1:合板とは何ですか?その核心的な構造論理は?
A: 合板(Plywood)は、原木をロータリーカットして得た単板(Veneer)、または角材から薄板を切削して得た単板を、隣接層の繊維方向が互いに直交する原則で積層し、接著剤で接著・熱圧成形した3層以上の奇數層の板狀材料です。
その核心的な構造論理は「奇數層・隣接直交」です。この設計により、木材の異方性(縦方向強度が橫方向よりはるかに高い)による変形欠陥が効果的に解消され、合板は縦橫両方向でほぼ均一な物理力學效能を持ち、曲げ強度、耐衝撃性、寸法安定性が同厚の天然無垢材より著しく優れます。
主要データ:高品質合板の縦方向靜曲強度は60–100 MPa、弾性率は6000–10000 MPaに達し、一般的な無垢材を大きく上回ります。
Q2:合板の生産工程はどのようなものですか?
A: 合板の生産工程は主に次のとおりです。
原材料準備: 原木選別、切斷(通常2600–2800 mm)、蒸煮・水熱処理(60–90℃、24–72時間)、剝皮;
単板ロータリーカット: 原木をロータリーカッターで高速回転させ、刃を半徑方向に送り、連続した帯狀単板を切削;一般的な厚さ0.6–4.2 mm、常用規格1.0/1.5/2.0/2.5 mm;厚さ公差±0.05 mm以內;単板歩留まり75–85%;
単板乾燥: ロータリーカット後の含水率は60–120%で、8–12%まで乾燥;乾燥溫度は通常160–200℃;
塗布・積層: 接著剤塗布量は通常180–220 g/m²(両面合計);隣接層の繊維直交、奇數層、対稱性の原則で積層;
予備圧締・熱圧: 予備圧締0.8–1.2 MPa、10–30分;熱圧溫度120–160℃、圧力1.0–2.5 MPa、時間0.6–1.2 min/mm板厚;
縁切り・研磨: 標準寸法に裁斷;研磨粒度60番→120番→180番;製品厚さ公差±0.3 mm以內;
等級分け・梱包: 外観等級と物理效能等級で選別、ラベル貼付、梱包、入庫。
Q3:合板に常用される接著剤には何がありますか?環境等級と耐水性は?
A: 接著剤は合板の接著強度、耐水性、環境等級を直接決定します。主な種類は次のとおりです。
尿素樹脂接著剤(UF): 乾燥狀態で使用、室內低階傢俱、E1/E0、硬化溫度120–140℃;
メラミン変性尿素樹脂接著剤(MUF): 中程度の耐水性、室內中高階傢俱、E0/ENF、硬化溫度130–150℃;
フェノール樹脂接著剤(PF/WBP): 沸水に耐える、海洋合板、建築型枠、E0級、硬化溫度140–160℃;
イソシアネート接著剤(MDI): 優れた耐水性、無醛板、OSB、ENF/HENF、硬化溫度100–130℃;
大豆タンパク接著剤: 一般的な耐水性、環境配慮型傢俱板、ENF級、硬化溫度約120℃。
WBP(Water Boil Proof) はBS 1088海洋合板規格で規定された接著強度等級で、「沸水-proof級」を意味し、沸水中で72時間煮沸しても接著層が割れないことを示します。WBP等級に達した合板は、室外や溼潤環境で長期使用が可能です。
Q4:合板の接著強度指標と試験方法は?
A: 接著強度は合板の層間接著牢度を測る核心指標で、使用中の層間剝離や接著不良を左右します。試験方法は引張せん斷試験です。標準試験片を採取し、両端に切り込みを入れて接著層を露出させ、萬能力學試験機で接著層方向に引張荷重を加え、接著層破壊時の最大荷重を接著面積で除して接著強度(MPa)を求めます。
破壊形式の判定:合格品は木破率≥80%を示すべきです。つまり接著層が破壊されず、木材自體が先に破斷し、接著強度が木材自體の強度より高いことを示します。
GB/T 9846 接著強度要求:
平均接著強度:優等品、一等品、合格品いずれも≥0.70 MPa;
単板最低接著強度:優等品≥0.60 MPa、一等品≥0.60 MPa、合格品≥0.50 MPa;
試験片合格率:優等品≥95%、一等品≥90%、合格品≥85%。
注:海洋合板BS 1088規格では接著強度≥1.0 MPaが要求され、國標より高くなっています。
Q5:合板の核心技術指標は?
A: 合板の核心技術指標は次のとおりです。
含水率: 國標要求6–14%、試験方法は重量法(105±2℃で恆量まで乾燥);
靜曲強度(MOR): 高品質5層傢俱合板≥50 MPa;建築型枠≥80 MPa;
弾性率(MOE): 高品質5層傢俱合板≥5000 MPa;
ホルムアルデヒド放散量: GB 18580-2025により、E1級≤0.050 mg/m³、E0級≤0.025 mg/m³、ENF級≤0.015 mg/m³;試験方法はチャンバー法、デシケーター法、穿孔抽出法;
外観等級: GB/T 9846により優等品、一等品、合格品に分類;節、変色、割れ、穴、重なり、膨れ、接著剤汚染などの欠陥を総合評価。
Q6:合板は接著強度と耐水性でどのように分類されますか?
A: 接著強度と耐水性による分類は次のとおりです。
室內用合板: 尿素樹脂接著剤(UF)を使用;耐水等級は乾燥狀態;典型的用途は傢俱、室內裝修;
室外用合板: フェノール樹脂接著剤(PF)を使用;耐水・耐候性;典型的用途は建築外壁、屋外傢俱;
海洋合板: WBPフェノール樹脂接著剤を使用;沸水-proof;典型的用途は船舶、海洋工事。
Q7:合板は表面材質と用途でどのように分類されますか?
A: 表面材質による分類:
天然木皮貼面合板: 本物の木目、高階感;高階傢俱、室內裝飾;
メラミン化粧合板: 耐摩耗、耐熱、豊富な柄;板式傢俱、キャビネット;
フィルムフェイス合板(建築型枠): フェノールフィルム被覆、防水耐摩耗;コンクリート打設型枠;
素板(未化粧): 基材そのまま、低コスト;包裝、工業用途。
用途による分類:
傢俱製造: 外観美観、環境配慮、釘保持力;代表製品は傢俱板、メラミン化粧板;
建築工事: 高強度、防水、転用回數多い;代表製品は建築型枠、海洋合板;
交通運輸: 耐衝撃、耐候性;代表製品は車両床板、車両內裝板;
工業包裝: コストパフォーマンス、信頼性ある強度;代表製品は包裝合板;
裝飾裝修: 柄が美しく、表面平坦;代表製品は壁板、背景壁基材。
Q8:合板の一般的な品質問題と原因は?
A: 一般的な品質問題は次のとおりです。
接著不良・層間剝離: 接著剤品質不良、塗布量不足、熱圧溫度・圧力不足、単板含水率過高、接著剤の活性期超過。解決:厳格な受入検査、熱圧パラメータ標準化、単板乾燥含水率の動的監視;
膨れ: 熱圧初期の昇溫が速すぎる、単板含水率過高または不均一、板坯內の空気排出不良、塗布不均一による局所欠膠。解決:三段昇溫曲線の採用、単板含水率均一性の厳格管理;
反り変形: 積層が対稱原則に違反、含水率不均一、研磨量過大、製品積み重ねが不平整。解決:厳格な対稱積層、含水率均衡、適正研磨代、平積み;
接著剤染み出し・膠斑: 塗布量過大、接著剤粘度過低、単板厚さ不均一、熱圧圧力過大による押し出し。解決:塗布量の精密管理、熱圧圧力最適化、適切な接著剤粘度の選定。
Q9:合板の技術発展動向は?
A: 合板の技術発展動向は次のとおりです。
環境対応化: GB 18580-2025新國標の施行に伴い、無醛合板(ENF/HENF級)が主流需要に;MDI無醛接著剤、大豆タンパク接著剤などの応用が拡大;
機能複合化: 多機能複合板への発展;防火、防カビ、防腐、防蟲などの機能は接著剤新增や単板前処理で実現可能;
薄型高強度化: 熱圧工程最適化、高強度樹種・先進接著剤の採用により、板厚・重量を低減しつつ力學效能を維持・向上;高速鉄道內裝、航空內裝、ヨット製造などの軽量化需要に対応;
デジタル品質管理: オンライン厚さ検査、X線密度検査、近赤外含水率検査などのデジタル監視技術が従來の人手抜取検査に代わり、全批次100%の品質追跡を実現。
Q10:JINDIWOODの合板分野における理念と約束は?
A: JINDIWOODは核心技術で一枚一枚の板を造り、確実性の約束で每一次の協力を守ります。その理念は「Engineered for Certainty」であり、厳格な原料管理、接著剤體系、熱圧工程、デジタル品質管理を通じて、合板の接著強度、耐水性、環境等級、寸法安定性、外観品質などがさまざまな用途の要求を満たすことを確保します。JINDIWOODは顧客ニーズに応じて多機能複合板をカスタマイズし、環境対応、機能複合、薄型高強度、デジタル品質管理などの方向を継続的に推進します。

JINDIWOOD · Engineered for Certainty —— 以核心技術打造每一張板,以確定性承諾守護每一次合作。
本文為JINDIWOOD原創技術文章,轉載須註明出處。