中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
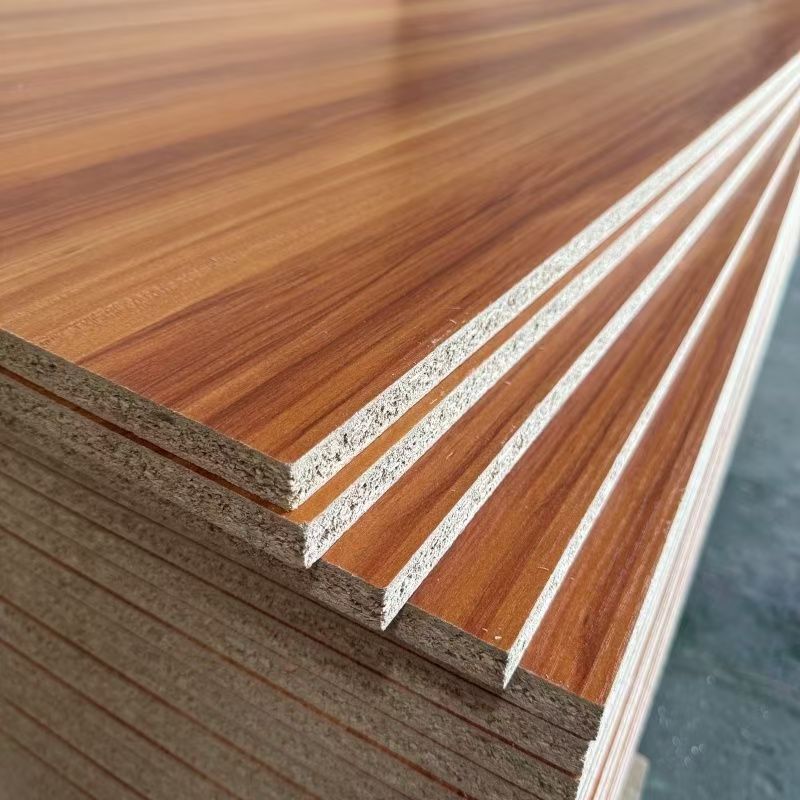
一、刨花板的基本概念
刨花板(Particleboard / Chipboard),又稱碎料板、蔗渣板(以甘蔗渣為原料時),是以木材或其他植物纖維原料加工而成的碎料(刨花、鋸屑、木片等),經乾燥、施加膠粘劑和新增劑,再經高溫熱壓成型的人造板材。
刨花板的發明可追溯到19世紀中葉的德國,但真正實現工業化大規模生產是在1940年代。經過八十餘年的技術發展和持續迭代,刨花板已成為全球產量最大、應用最廣泛的人造板品種之一——2025年,全球刨花板年產量已超過1.1億立方公尺,佔所有人造板總產量的45%以上。
核心本質: 刨花板的製造邏輯是「劣材優用、碎料重組」——將傳統木材加工中廢棄的碎料(鋸屑、刨花、邊角料、枝椏材等)通過膠粘劑重新結合成規格化的板材,實現了木材資源的高效利用,因此被稱為「人造板中的價效比之王」。在中國,刨花板是三聚氰胺飾面板(俗稱「生態板」或「免漆板」)應用最廣泛的基材之一。
刨花板與MDF、膠合板、OSB的本質區別在於其結構性碎料(保留了一定尺寸和形態的刨花,而非磨成纖維或切成單板),這使其在握釘力、隔音效能、成本方面具有獨特優勢,但其表面平整度和邊緣密實度相對遜色。
二、刨花板的分類體系
2.1 按製造工藝分類(關鍵分類維度)
刨花板的生產工藝主要有平壓法、輥壓法和擠壓法三種,不同工藝決定了產品的結構和應用方向:
| 工藝型別 | 結構特徵 | 密度範圍(g/cm³) | 生產工藝要點 | 主要用途 |
|---|---|---|---|---|
| 平壓法(多層/單層) | 三層結構(細料表層+粗料芯層)或漸變結構(從表到芯粒徑漸變) | 0.5-0.85 | 刨花分級鋪裝,上下表面用細刨花,芯層用粗刨花,經平壓熱壓成型 | 傢俱製造(主流)、建築裝飾、包裝 |
| 輥壓法 | 單向連續成型(非定向,但略有方向性) | 0.4-0.7 | 碎料通過旋轉的輥筒和環形鋼帶之間壓製成型,刨花鋪裝方向單一 | 門芯板、包裝材料、低密度板 |
| 擠壓法 | 管狀結構(內部帶有縱向貫穿的管狀孔道) | 0.35-0.55 | 碎料在模具中受橫向擠壓,產生「管狀結構」(類似蜂巢但為縱向貫穿孔),板材內部有貫通的蜂窩狀孔道 | 空心門芯板、隔斷牆、吸音板 |
平壓法三層結構的優勢:
表層細料提供光滑平整的表面(適合三聚氰胺飾面、油漆塗裝)
芯層粗料提供良好的力學強度(抗彎、抗壓)和優異的握釘力
密度從表到芯的梯度設計,實現了效能與成本的平衡
2.2 按原料分類
| 型別 | 原料構成 | 特點 | 主要產地/應用 |
|---|---|---|---|
| 木質刨花板 | 木材碎料(松木、楊木、桉木、樺木等) | 強度高、顏色淺、膠合效能好 | 全球主流產品 |
| 蔗渣刨花板 | 甘蔗渣(甘蔗榨糖後的纖維殘渣) | 成本低、原料可再生、密度略低 | 熱帶產糖地區(巴西、印度、中國南方) |
| 麻稈刨花板 | 工業大麻或亞麻的秸稈 | 強度優異、輕質、環保概念強 | 歐洲、北美 |
| 秸稈刨花板 | 麥秸、稻秸 | 原料豐富、環保,但纖維短,強度略低 | 中國北方、北美 |
2.3 按環保等級分類
刨花板的環保等級由所用膠粘劑型別決定:
| 環保等級 | 甲醛釋放量(氣候箱法,mg/m³) | 常用膠種 | 適用場景 |
|---|---|---|---|
| E1級 | ≤0.050(GB 18580-2025強制標準) | 脲醛膠(UF)+適量三聚氰胺改性 | 普通傢俱、包裝 |
| E0級 | ≤0.025 | 三聚氰胺改性脲醛膠(MUF) | 中高階傢俱、室內裝飾 |
| ENF級 | ≤0.015 | MUF+甲醛捕捉劑 / MDI(異氰酸酯)無醛膠 | 兒童傢俱、臥室、醫院 |
| HENF級(零甲醛新增) | ≤0.015(且苯、TVOC等達標) | MDI無醛膠 | 高階住宅、全屋定製 |
JINDIWOOD刨花板採用MUF膠+甲醛捕捉劑雙效技術,常規產品穩定達到E0級,定製可達ENF級。
2.4 按表面處理狀態分類
| 型別 | 特徵 | 主要用途 |
|---|---|---|
| 素板(未飾面) | 保留刨花板的原始表面,呈淺黃色至淺褐色 | 工業用途、包裝、內部結構件 |
| 砂光素板 | 表面經砂光處理,平整光滑 | 油漆塗裝基材、覆膜基材 |
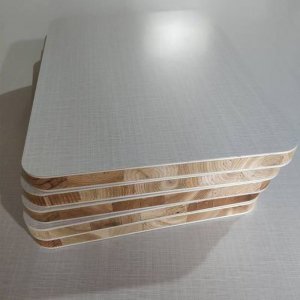
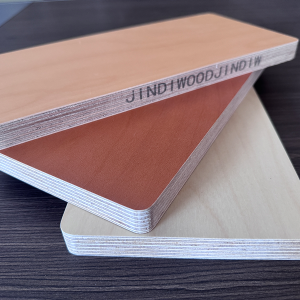
| 三聚氰胺飾面板 | 表面壓貼三聚氰胺浸漬紙(最具代表性的刨花板深加工產品) | 板式傢俱、櫥櫃、辦公傢俱——是市場上最常見的「免漆板/生態板」 |
| PVC覆面板 | 表面覆PVC裝飾膜 | 經濟型傢俱、裝飾 |
| 木皮貼面板 | 表面貼合天然木皮 | 高檔傢俱、室內裝飾 |
三、刨花板的原料體系
3.1 木質原料
刨花板對原料的要求遠低於膠合板和MDF,它可以使用:
木材加工剩餘物: 鋸屑(sawdust)、刨花(shavings)、邊角料
森林採伐剩餘物: 枝椏材、梢頭材、小徑材(直徑≤100mm)
速生豐產林: 楊木、桉木、松木等(5-8年輪伐期)
非木質植物纖維: 蔗渣、麻稈、秸稈等
原料樹種的刨花形態對比:
| 樹種 | 刨花形態 | 密度貢獻 | 板材顏色 | 主要應用場景 |
|---|---|---|---|---|
| 楊木 | 柔軟易碎,刨花長度適中(10-30mm) | 中等 | 淺白至米黃 | 通用型傢俱級刨花板 |
| 松木 | 含天然樹脂,刨花韌性好(20-40mm) | 較高(樹脂增加密度) | 淺黃至淺褐色 | 承重型傢俱、包裝板 |
| 桉木 | 緻密、強度高,刨花較硬(15-25mm) | 高 | 淺紅褐色 | 高承載傢俱、地板基材 |
| 混合闊葉材 | 刨花形態多樣,長短不一 | 中等 | 中等,顏色可能不均勻 | 經濟型通用板 |
3.2 膠粘劑體系——刨花板的核心
刨花板的膠粘劑用量通常為絕乾刨花質量的8-15%,較MDF(8-14%)相近,略低於膠合板的塗膠量(按單板面積計)但高於OSB(3-6%),因此刨花板的環保控制尤為關鍵。
| 膠粘劑型別 | 在刨花板中的應用 | 特點 | 成本 | 環保等級 |
|---|---|---|---|---|
| 脲醛樹脂膠(UF) | 主流選擇(佔80%以上) | 固化快、膠合強度適中、成本最低、但耐水性差 | 低 | E1級 |
| 三聚氰胺改性脲醛膠(MUF) | 中高階產品 | 固化快、耐水性優於UF、甲醛釋放量更低、成本中等 | 中 | E0/ENF級 |
| 異氰酸酯膠(MDI) | 高階無醛產品 | 無甲醛、耐水優異、強度高、但成本高(UF的3-5倍),對水分敏感 | 高 | ENF/HENF級 |
| MUF+甲醛捕捉劑 | 環保型產品 | 在不改變核心裝置的前提下降低甲醛釋放 | 中 | E0級 |
甲醛捕捉劑的原理:
將具有反應活性的含氮化合物(如尿素、三聚氰胺、醯胺類物質)新增到脲醛樹脂膠中或單獨噴塗於刨花表面。在熱壓和使用過程中,這些物質與遊離甲醛反應生成穩定的羥甲基衍生物(不可逆反應),從而將甲醛「化學鎖定」在板材內部,無法釋放到空氣中。
3.3 輔助新增劑
| 新增劑 | 新增量(絕乾刨花質量百分比) | 功能 |
|---|---|---|
| 石蠟乳液(防水劑) | 0.8-2.0% | 降低吸水厚度膨脹率,提高防潮效能 |
| 固化劑(氯化銨/硫酸銨) | 0.5-2.0%(相對於膠粘劑固含量) | 加速UF/MUF膠的固化反應,縮短熱壓時間,提高生產效率(通常可縮短20-30%熱壓週期) |
| 偶聯劑(矽烷類,僅MDI膠體系) | 0.2-0.5% | 改善MDI膠與木質刨花的潤濕性和化學反應效率 |
四、刨花板的生產工藝流程
4.1 工藝流程圖
原料接收 → 削片 → 刨花製備 → 濕刨花倉 → 乾燥 → 篩分(表層料/芯層料分離)
  → 施膠(表層膠+芯層膠,配方不同) → 鋪裝(三層/漸變結構) → 預壓 → 熱壓成型
  → 冷卻養生 → 裁邊砂光 → 分級包裝 → 成品
4.2 各工序技術要點
第一步:刨花製備
原料經削片機加工成木片(長20-40mm、厚3-5mm),再經錘式破碎機或環式刨片機粉碎成刨花。刨花的幾何尺寸是決定刨花板物理力學效能的關鍵引數:
| 刨花型別 | 長度(mm) | 寬度(mm) | 厚度(mm) | 長厚比 |
|---|---|---|---|---|
| 表層細刨花 | 5-15 | 0.5-3 | 0.15-0.3 | 20-60 |
| 芯層粗刨花 | 15-35 | 3-8 | 0.3-0.6 | 50-100 |
刨花形態的力學影響:
刨花越長、長厚比越大 → 板材的抗彎強度、彈性模量越高(長刨花在板內作為增強相,類似混凝土中的鋼筋)
刨花寬度越寬 → 板材的握釘力越好(寬度較寬的刨花提供了更多膠合面積,且釘子在拔出時需要將刨花從基體中拉出,耗散更多能量)
刨花表面越光滑 → 膠粘劑潤濕性越好、膠合強度越高(有稜角或粗糙的表面反而因接觸面積減少而不利膠合)
刨花合格粒徑分佈範圍(標準要求): 通過6目篩(3.35mm)的刨花比例≤5%,通過60目篩(0.25mm)的細粉比例≤8%。粒徑合格率直接影響施膠均勻性和板材效能。
第二步:刨花乾燥
濕刨花(含水率30-60%)經單通道滾筒乾燥機或三通道乾燥機乾燥至目標含水率。
熱源: 熱風爐(燃燒生物質燃料——樹皮、砂光粉、廢刨花)
熱風溫度: 160-220℃(入口),80-100℃(出口)
乾燥後含水率: 2-5%(進入施膠機前)
乾燥溫度的精準控制:
溫度過高(>230℃)→ 刨花表面炭化,產生「過燒」現象,刨花強度下降,顏色變深,且膠粘劑對炭化表面的潤濕性極差(導致膠合強度大幅下降)
溫度過低(<140℃)→ 含水率偏高(>8%),後續施膠時膠粘劑被稀釋,且熱壓時水分汽化容易產生鼓泡
刨花在乾燥機中的停留時間通常為3-8分鐘。
第三步:篩分
乾燥後的刨花經機械振動篩進行篩分:
細刨花(通過6-10目篩) → 送入表層料倉(用於鋪裝板材的上下表面)
粗刨花(留在6-10目篩上) → 送入芯層料倉(用於鋪裝板材的中間層)
粗細刨花的分離是實現三層結構(細-粗-細)的前提。部分生產線採用氣流分選機替代機械篩,效率更高且對刨花形態的破壞更小。
第四步:施膠
表層刨花和芯層刨花分別進入高速攪拌施膠機(拌膠機),膠粘劑以高壓霧化(噴嘴壓力2-4MPa)方式噴射加入,同時噴入固化劑溶液和石蠟乳液。
表層刨花與芯層刨花的施膠量差異及其原因:
| 引數 | 表層刨花 | 芯層刨花 | 原因分析 |
|---|---|---|---|
| 施膠量(佔絕乾刨花質量%) | 10-14% | 8-12% | 表層細刨花的比表面積(單位質量的表面積,m²/g)大於芯層粗刨花,需要更多膠粘劑包裹和覆蓋,以保證表層強度、表面緻密性以及飾面層的結合力 |
| 固化劑新增量(佔膠粘劑固含量%) | 0.5-1.5% | 1.0-2.0% | 芯層傳熱慢,溫度上升比表層慢(「熱滯後效應」),需要更高的固化劑濃度來補償固化反應速度,確保芯層膠粘劑在相同熱壓週期內也能完全固化 |
| 石蠟新增量(佔絕乾刨花質量%) | 0.5-1.0% | 1.0-1.5% | 芯層粗刨花具有更多的毛細管結構(微孔),水分更容易滲透和擴散,因此需要更高的石蠟量來充分封閉這些通道,以降低吸水率 |
施膠後刨花含水率: 因膠粘劑和固化劑溶液帶入水分,從2-5%上升至8-12%,為後續熱壓創造條件(適當的水分在熱壓時產生蒸汽,有助於熱量向芯層傳遞,但水分過高則會導致鼓泡)。
第五步:鋪裝成型
施膠後的表層和芯層刨花分別通過機械式鋪裝機(或氣流式鋪裝機)鋪裝成連續板坯。
三層結構的鋪裝過程:
底層(下表層): 鋪裝表層細刨花,厚度約1.5-3mm
芯層: 鋪裝芯層粗刨花,厚度約佔板坯總厚的70-80%(板材厚度≥12mm時,芯層為主體)
面層(上表層): 鋪裝表層細刨花,厚度與底層相同
鋪裝後的板坯厚度約為成品板厚度的2.5-3.5倍(發泡倍率由熱壓壓力和溫度控制)。
第六步:預壓與熱壓
預壓: 板坯經預壓機施加0.5-1.0 MPa壓力,將板坯厚度壓縮30-50%,提高坯體強度和導熱係數,便於移入熱壓機。
熱壓: 板坯進入多層熱壓機(通常為12-20層,主要適用於中密度/厚型板)或連續平壓式熱壓機(CPS,用於大規模生產薄型和通用型刨花板)。
| 熱壓引數 | 典型值 | 對刨花板質量的影響 |
|---|---|---|
| 熱壓溫度 | 180-210℃ | 過高→刨花表面炭化(表層顏色深)、膠層老化發脆;過低→膠粘劑固化不充分(「生芯」),板材回彈 |
| 單位壓力 | 1.5-3.5 MPa(取決於密度等級) | 過高→刨花壓潰、密度過大、浪費纖維資源;過低→板坯未完全密實、板材疏鬆、強度低 |
| 熱壓時間 | 0.5-0.9 min/mm 板厚(如18mm板約9-16分鐘) | 時間過短→芯層固化不完全;過長→生產效率低、刨花熱降解(變脆) |
熱壓過程中板坯內部的物理化學變化:
板坯表面在15-30秒內達到目標溫度(180-210℃),膠粘劑開始交聯固化
芯層溫度在3-6分鐘內升至≥150℃(UF/MUF膠的固化溫度視窗),膠粘劑完成固化
水分汽化產生的蒸汽壓力在芯層積聚,若不及時排出,會導致板坯在出壓機後「鼓泡」或「分層」——因此熱壓後期需進行緩慢排氣(分段降壓),讓蒸汽在可控條件下逸出
第七步:冷卻、養生、裁邊與砂光
冷卻: 剛出熱壓機的板材溫度高達80-120℃,經翻板冷卻機冷卻至室溫(板溫降至≤40℃),防止堆放時變形或粘連。
養生(含水率平衡): 冷卻後的板材在倉庫中靜置48-72小時,使板內溫度、含水率與環境平衡,釋放殘餘應力。
裁邊: 毛邊板經裁邊機切割至標準尺寸(1220×2440mm),切除邊緣疏鬆部分(通常每邊切除25-50mm)。
砂光: 板面經寬頻砂光機砂光(粗砂60-100目 + 精砂150-240目),砂光量0.3-0.8mm(雙面合計),使厚度精確至±0.2mm,表面粗糙度Ra≤3.2μm。
第八步:分級包裝
按外觀等級分選後,用打包帶緊固(每包通常20-50張),覆PE保護膜,標註產品規格、環保等級、批號等資訊。
五、刨花板的核心技術指標
5.1 物理力學效能要求(GB/T 4897-2015)
刨花板的效能分為P1型(乾燥狀態非承載板)至P7型(承重板/濕態)等不同型別。以下為傢俱製造常用的P2型(乾燥狀態承載板)的技術要求:
| 效能指標 | 單位 | 國標要求(P2型) | JINDIWOOD標準 |
|---|---|---|---|
| 密度 | g/cm³ | 0.50-0.85 | 0.65-0.75(18mm板) |
| 靜曲強度(MOR) | MPa | ≥13(縱向)/ ≥11(橫向) | ≥16 |
| 彈性模量(MOE) | MPa | ≥1600(縱向)/ ≥1400(橫向) | ≥2200 |
| 內結合強度(IB) | MPa | ≥0.40 | ≥0.55 |
| 表面結合強度 | MPa | ≥0.80 | ≥1.0 |
| 吸水厚度膨脹率(24h) | % | ≤15(P2型)/ ≤8(P5型防潮型) | ≤12 |
| 含水率 | % | 5-11 | 6-9 |
密度對刨花板效能的影響:
密度過低(<0.55 g/cm³):強度不足,握釘力差,表面疏鬆,砂光後易「掉粉」
密度過高(>0.85 g/cm³):重量大,加工刀具磨損嚴重(成本上升),材料成本增加
密度不均(表芯密度差≥0.15 g/cm³):板材翹曲、砂光後出現「軟硬點」(砂帶對不同密度的部位切削量不同,造成區域性凹陷或凸起)
5.2 握釘力
刨花板的握釘力因其芯層粗刨花結構而優於MDF,但低於膠合板和OSB:
| 測試專案 | 刨花板(18mm,密度0.68g/cm³) | MDF(18mm,密度0.75g/cm³) |
|---|---|---|
| 面板握釘力(垂直方向,螺釘直徑3.5mm,擰入深度15mm) | 800-1100 N | 700-1000 N |
| 邊面握釘力(邊緣方向,同條件下測定) | 500-800 N | 300-600 N |
刨花板握釘力優於MDF的原因:
芯層粗刨花在螺釘旋入時,螺釘的螺紋與刨花的木質纖維發生「錨固」作用——螺釘不僅依靠與膠合介面的摩擦力,還通過嵌入刨花內部(木纖維的包裹)來抵抗拔出
MDF為均質纖維結構,螺釘拔出主要依靠膠合介面的剪下破壞,缺少刨花提供的額外錨固點
提升刨花板握釘力的工程方法:
提高密度(增加粗刨花比例)→ 增強錨固點的數量和強度
螺釘預鑽孔直徑控制在螺釘直徑的70-80%(如3.5mm螺釘使用2.7-2.9mm鑽頭),避免過大的預鑽孔導致螺釘無法與刨花形成有效螺紋咬合
5.3 甲醛釋放量
刨花板的甲醛釋放量是消費者最關注的環保指標之一。不同等級產品差異顯著:
| 環保等級 | 甲醛釋放量(氣候箱法,mg/m³) | 膠粘劑方案 |
|---|---|---|
| E1級 | ≤0.050 | 標準UF膠(尿素/甲醛摩爾比1:1.2-1.5) |
| E0級 | ≤0.025 | MUF膠 或 UF膠+甲醛捕捉劑(如三聚氰胺、尿素) |
| ENF級 | ≤0.015 | 高比例MUF膠(三聚氰胺替代率≥30%)+ 高效甲醛捕捉劑 或 MDI膠 |
| HENF級 | ≤0.015(全項指標達標) | 純MDI無醛膠 |
降低刨花板甲醛釋放的技術路徑:
降低UF膠的F/U摩爾比(甲醛/尿素摩爾比):從傳統1.3-1.5降至1.0-1.1,可顯著降低遊離甲醛含量(但會導致膠合強度略有下降,需通過工藝最佳化補償)
新增甲醛捕捉劑:在施膠過程中或熱壓後噴塗甲醛捕捉劑(如三聚氰胺、尿素、醯胺類化合物),將遊離甲醛反應消耗掉
採用MUF或MDI膠:從根本上減少或消除遊離甲醛的來源
5.4 吸水厚度膨脹率(防潮效能)
刨花板的防潮效能是其相對薄弱的環節,吸水厚度膨脹率(TS,Thickness Swelling)直接影響其在潮濕環境下的使用壽命:
| 等級 | 24h吸水厚度膨脹率(%) | 適用環境 |
|---|---|---|
| P2型(標準型) | ≤15 | 乾燥狀態室內(年均溫20℃,相對濕度≤65%) |
| P5型(防潮型) | ≤8 | 潮濕狀態室內(相對濕度65-85%,偶爾結露) |
| P7型(室外型) | ≤5 | 半室外/潮濕高負荷環境(需特殊配方) |
降低吸水厚度膨脹率的技術手段:
增加石蠟防水劑的新增量(從1.0%提高至1.5-2.0%)
提高熱壓溫度(增加刨花的塑性流動,減少毛細管數量)
採用MUF膠(MUF的耐水性優於UF)
使用MDI膠(固化後的聚氨酯交聯網路阻隔水分子滲透)
六、刨花板的表面處理與飾面技術
刨花板素板表面相對粗糙,且邊緣可見刨花顆粒(「邊緣露料」現象),因此絕大部分刨花板都需要進行表面飾面處理才能用於終端產品。
6.1 三聚氰胺浸漬紙飾面(最主流方式)
將三聚氰胺浸漬紙在高溫(180-210℃)、高壓(2.5-3.5 MPa)下直接壓貼於刨花板表面,一次成型。
特點:
一次性獲得裝飾效果和耐磨效能(紙張本身含三聚氰胺樹脂和耐磨材料α-Al₂O₃)
表面硬度高(鉛筆硬度≥3H)、耐刮擦、耐熱、耐汙染
是目前板式傢俱、櫥櫃、衣櫃門板製造中最主流的飾面方式,也是「生態板/免漆板」的典型工藝
JINDIWOOD三聚氰胺飾面刨花板即採用此工藝,花色齊全,支援同步壓紋(對花紋路)定製。
6.2 木皮飾面
在刨花板表面貼合天然木皮(厚度0.3-0.6mm),經熱壓或冷壓成型。適用於高檔傢俱和室內裝飾。木皮飾面的刨花板邊緣需精細封邊(使用同色木皮封邊條或實木封邊),以掩蓋刨花板的邊緣露料問題。
6.3 油漆塗裝
砂光刨花板可進行油漆塗裝(PU、UV、水性漆等),但需先進行封固底漆(封閉刨花板的毛細管和微孔,防止面漆被過度吸收造成「吸漆」或「針孔」),然後打磨、噴塗面漆。塗裝成本高於MDF(因刨花板表面多孔性更強),主要用於對成本敏感但對環保和裝飾性也有一定要求的場景(如辦公傢俱面板、商業空間展示櫃)。
6.4 直接使用(素板應用)
素面刨花板主要用於:
包裝箱、托盤等工業用途
建築隔牆、天花板(需額外裝飾)
音響箱體(內部隔板或非外觀件)
傢俱內部結構件(櫃體背板、抽屜底板等)
七、刨花板的應用場景
7.1 傢俱製造領域(佔比最大的應用,約70%)
| 傢俱型別 | 應用部位 | 推薦等級 | 選用理由 |
|---|---|---|---|
| 板式定製傢俱 | 衣櫃櫃體、書櫃層板、電視櫃 | E0級/ENF級三聚氰胺飾面板 | 花色豐富、環保達標、加工效率高 |
| 辦公傢俱 | 辦公桌面板、檔案櫃、會議桌 | E0級三聚氰胺飾面板 | 耐磨、耐汙染、易清潔、價效比高 |
| 櫥櫃 | 櫃體(需防潮型P5型)、門板芯材 | P5防潮型(E0級) | 防潮效能較好,尺寸穩定 |
| 廚房傢俱 | 水槽櫃(需特殊防水處理) | P5防潮型或MDI膠ENF級+邊緣嚴密封邊 | 防潮性是核心要求 |
| 兒童傢俱 | 床板、書桌、衣櫃 | ENF級刨花板(MDI膠或高MUF+捕捉劑) | 零甲醛健康安全 |
| 公共傢俱 | 圖書館書架、醫院候診椅 | P2型(E0級,阻燃處理可選) | 綜合效能均衡、成本可控 |
7.2 建築裝飾領域
隔斷牆/內牆板: P2型刨花板(12-18mm),作為隔斷牆的基板,外覆石膏板或飾面板
天花板吊頂: 輕質刨花板(8-12mm),用於吊頂基層(需防火處理)
地板基層(找平層): 高密度刨花板(20-25mm),作為木地板的底層找平材料,提供平整基面和隔音層
7.3 包裝與工業領域
| 應用方向 | 推薦規格 | 功能 | 選用理由 |
|---|---|---|---|
| 重型包裝箱 | 15-18mm,P2型 | 保護機械裝置、電子產品 | 強度可靠、成本遠低於實木箱,且免燻蒸可直接出口 |
| 物流托盤/墊板 | 12-18mm,P2型(防潮處理) | 倉儲和運輸中的貨物支撐、叉車作業 | 替代實木托盤,成本降低30-50%,且無檢疫風險 |
| 音響箱體(音箱) | 12-18mm,高密度型 | 喇叭安裝基板、箱體結構 | 密度適中、阻尼好(吸音效能優於MDF,音染小),成本較低 |
八、刨花板與其他板材的對比
| 對比維度 | 刨花板(P2型) | MDF(標準型) | 膠合板(傢俱級) | OSB(OSB/2) |
|---|---|---|---|---|
| 原料利用率 | 85-90%(極高) | 70-75%(較高) | 40-50%(低) | 80-85%(高) |
| 密度(g/cm³) | 0.65-0.75 | 0.70-0.85 | 0.50-0.70 | 0.60-0.70 |
| 靜曲強度(MPa) | 13-16(P2)/ 20-25(高強型) | 20-25 | 40-70 | 22-28 |
| 內結合強度(MPa) | ≥0.40 | ≥0.55 | ≥0.70 | ≥0.40 |
| 表面平整度 | 良好(但遜於MDF) | 極佳 | 良好 | 一般 |
| 邊緣封邊要求 | 必須封邊(刨花暴露) | 必須封邊(纖維暴露,吸濕) | 建議封邊(但非必須) | 建議封邊(但邊緣強度相對較好) |
| 握釘力(面板,N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| 防潮效能 | 一般(需P5型防潮處理) | 較差(吸水膨脹率高) | 優異(可用防水膠) | 較好(OSB/2達P2標準,OSB/3/4可防潮) |
| 環保等級潛力 | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF(MDI膠) |
| 價格成本 | 最低 | 較低 | 高 | 中等偏高 |
| 加工效能 | 優良(鋸切、鑽孔、封邊) | 極佳(雕刻、造型、銑型) | 優良(鋸、刨、釘) | 優良(與實木類似) |
| 典型應用 | 板式傢俱、櫥櫃、辦公傢俱 | 飾面板基材、雕刻件、門板 | 建築模板、高檔傢俱、船舶 | 建築結構、承重傢俱 |
九、刨花板的常見質量誤區與真相
誤區1:「刨花板都是低端板材。」
真相: 刨花板是目前全球產量最大、應用最廣泛、技術最成熟的人造板品種。從幾十元的簡易傢俱到上萬元的高階定製櫥櫃,都在使用刨花板。高檔刨花板與低端刨花板的效能差距極大——
高階刨花板密度更均勻(表芯密度差≤0.10g/cm³)、內結合強度更高(≥0.55MPa)、握釘力更強(≥1000N)、防潮性更好(TS≤8%),且可達E0/ENF級環保。
低端刨花板密度不均、強度不足、環保超標風險高。
因此,「低端的是某些劣質刨花板,而不是刨花板這個品類。」選擇合適的刨花板等級和供應商,比簡單否定這個品類更重要。
誤區2:「刨花板甲醛高,不環保。」
真相: 刨花板的環保等級完全由使用的膠粘劑決定,與「刨花板」這個品類名稱無關。E0級和ENF級刨花板已經廣泛存在。
採用MUF膠+高效甲醛捕捉劑的刨花板可達E0級(≤0.025mg/m³)
採用MDI無醛膠的刨花板可達ENF級(≤0.015mg/m³),是真正的「零甲醛新增」板材
選購時認準檢測報告、環保等級標識(E0/ENF)、品牌信譽,比迴避「刨花板」更明智。
誤區3:「刨花板比實木差。」
真相: 刨花板與實木是不同維度的材料,不存在簡單的「誰比誰好」——這取決於用途。
穩定性: 刨花板各向異性小(縱橫強度比約1.0-1.2),在溫濕度變化時變形遠小於實木(線膨脹係數約為實木的1/3-1/2)
強度: 優質刨花板(高密度型)的抗彎強度(≥20MPa)可達某些低密度實木(如泡桐、輕木)的2-3倍
握釘力: 刨花板在邊緣的握釘力不如實木(實木順紋方向擁有極高的握釘力),但面板握釘力可媲美某些軟木
環保/成本: 刨花板可實現零甲醛且價格遠低於實木
結論: 刨花板在穩定性、價效比、環保可控性方面優於實木;實木在握釘力(順紋方向)、紋理自然性、耐久性(長期使用下抗潛變)方面更佳。兩者各有適用場景,應基於具體需求選擇。
誤區4:「刨花板不能承重。」
真相: 這完全取決於刨花板的等級和厚度。
標準P2型刨花板(密度0.65-0.70g/cm³,厚度18mm):在跨度600mm、載荷200kg/m²的條件下,撓度約為1.8-2.2mm,完全滿足書架層板、桌面等日常承重需求(層板撓度限值通常為L/250 ≈ 2.4mm,MDF同等條件下撓度約1.8-2.0mm)
高密度刨花板(≥0.80g/cm³,厚度25mm):靜曲強度可達25-30MPa,可用於圖書館書架、貨架層板等重型承載場合
多層疊加或增加支撐結構(增加橫撐、縮短跨距)可進一步提升承重能力
誤區5:「刨花板防潮效能差。」
真相: 這通常是基於對低端UF膠刨花板(廉價板)的刻板印象。
P5型防潮刨花板(採用MUF膠、石蠟新增量≥1.5%):24h吸水厚度膨脹率≤8%,可用於廚房、衛生間乾區等潮濕環境,但不可長期泡水
MDI膠刨花板:MDI膠本身的耐水解性優異,配合石蠟防水劑,24h TS可降至≤6-7%,接近P7型(室外)水平
對防潮要求極高的場景(如長期高濕度環境、地下室),可選用P5型或MDI膠刨花板,並加強邊緣密封處理(使用PUR熱熔膠進行嚴密防水封邊)
十、刨花板的技術發展趨勢
10.1 高效能化與輕量化並進
高強度刨花板: 通過最佳化刨花形態(長徑比≥100的定向刨花)、採用MDI膠和最佳化熱壓工藝,靜曲強度可提升至≥25MPa(接近MDF),部分替代OSB在乾燥狀態下的應用。
輕質高強刨花板: 利用發泡技術或梯度密度結構(表層高密度、芯層低密度),在密度≤0.55g/cm³的前提下保持足夠的力學強度(MOR≥12MPa),降低傢俱重量和原材料消耗。
超薄型刨花板: 開發厚度≤6mm的薄型刨花板,用於傢俱背板、抽屜底板、包裝隔板等非承重場合,替代MDF(成本更低)。
10.2 環保化與無醛化
低F/U摩爾比UF膠的普及: F/U摩爾比從1.3降至1.0-1.1的UF膠已實現工業化,配合先進的甲醛捕捉劑,E0級已成為常規產品標準,ENF級向普及化邁進。
生物基膠粘劑的應用: 木質素膠(紙漿工業副產物,成本接近UF)、單寧膠(樹皮提取物,適用於室外級)正在逐步產業化,有望部分替代石油基膠粘劑。
無醛刨花板(MDI膠)產量快速增長: 預計到2028年,MDI膠刨花板將佔中國刨花板總產量的20%以上(2025年約為8%),成本正隨著國產MDI產能擴張而下降。
10.3 防潮與功能化
疏水型刨花板: 通過奈米疏水劑(如矽烷類)對刨花進行表面改性,而非僅僅依賴石蠟防水劑,將24h TS降低至≤4-5%,接近膠合板的防水水平。
阻燃刨花板: 新增磷氮系無鹵阻燃劑(可新增於膠粘劑中或作為單獨新增劑噴塗於刨花表面),可達B1級(難燃),滿足公共建築和商業空間的應用要求。
抗菌防黴刨花板: 在表層刨花中新增銀離子或有機抗菌劑(如吡啶硫酮鋅(ZPT)),抗菌率≥99%,適用於醫院、學校、食品相關場所。
10.4 智慧化生產
線上質量檢測系統: 利用近紅外(NIR)光譜線上檢測刨花含水率和施膠量(誤差≤±0.3%)、X射線密度儀線上檢測板坯密度分佈(解析度≤±2mm),實現全批次100%質量可追溯,即時調整工藝引數。
AI外觀缺陷識別: 基於深度學習演演演演演演演算法(卷積神經網路CNN)的機器視覺系統,對板面劃痕、壓痕、膠斑等缺陷進行自動識別和分級(準確率≥95%,效率為人工的10-20倍),取代人工目檢。
MES/ERP系統的全面整合: 將訂單、配方、生產、質量、倉儲、物流資料打通,實現從訂單到交付的數位化閉環管理。

JINDIWOOD · Engineered for Certainty —— 每一顆碎料的重組,都在為傢俱的穩固與空間的健康,構築確定性的基石。
本文為JINDIWOOD原創技術文章,轉載須註明出處。