中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
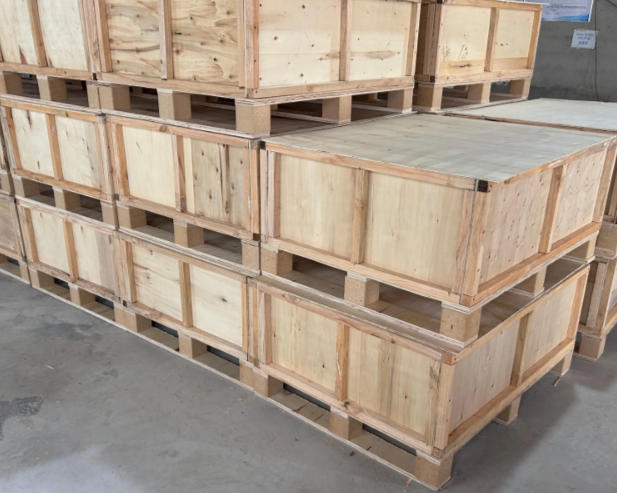
一、包裝膠合板的基本概念
包裝膠合板(Packing Plywood / Container Plywood),又稱包裝箱用膠合板、工業包裝板,是專為工業產品運輸包裝、倉儲物流和出口裝箱而設計製造的特種膠合板。它以木段旋切成單板,經膠粘劑膠合、熱壓成型,具有高強度、耐衝擊、防潮防腐、免燻蒸等特性,是製作運輸包裝箱、木托盤、墊板、隔板等工業物流器具的核心材料。
在現代物流體系中,包裝膠合板扮演著「隱形鎧甲」的角色——它包裹在重型機械、精密儀器、電子產品、新鮮果蔬的外圍,承受著堆碼、叉車作業、長途顛簸、溫濕度變化等嚴苛考驗,確保貨物從工廠到使用者手中完好無損。
行業地位與市場規模:
據中國包裝聯合會統計,2025年中國木質包裝製品市場規模已超過1200億元,其中膠合板類包裝材料約佔35%(約420億元)。隨著全球供應鏈的複雜化和跨境電商的爆發式增長(2025年中國跨境電商進出口額突破2.5兆元),包裝膠合板的需求量持續攀升。2025年全球包裝用膠合板年消耗量已超過800萬立方公尺,中國是最大的生產國和出口國,佔全球產量的60%以上。
核心優勢——包裝膠合板為什麼能替代實木包裝:
免燻蒸(核心優勢): 膠合板生產過程中的高溫熱壓(>140℃,持續數分鐘至數十分鐘)已足以殺死木材中的蟲卵、幼蟲和成蟲,經熱處理(HT,Heat Treatment)的膠合板可直接用於出口包裝,無需額外燻蒸處理(ISPM 15國際植物檢疫措施標準第15號),簡化了出口流程和成本。
高強度與抗衝擊: 縱橫交錯的多層單板結構,賦予板材均勻的力學效能,抗彎強度和抗衝擊性優於同厚度的實木鋸材(尤其是含有節疤的實木,在衝擊載荷下可能沿節疤處斷裂)。
成本優勢: 原料利用率高(80-85%),可利用小徑材、速生材(楊木、松木、桉木),成本低於同規格的實木包裝材料(約低30-50%)。
規格標準化: 可大規模生產標準規格(1220×2440mm,以及各種定製尺寸),便於自動化包裝流水線的應用(如自動釘箱機、自動打包機)。
可加工性優異: 易於鋸切、釘接、開槽、鑽孔、銑型,與各種連線件(釘子、螺絲、L型角碼、打包帶)相容性好。
二、包裝膠合板的分類體系
2.1 按耐水等級分類(GB/T 24311-2021《組合式包裝箱用膠合板》)
這是包裝膠合板最核心的分類維度,直接影響產品的適用場景和膠合強度要求:
| 耐水等級 | 代號 | 膠粘劑型別 | 適用環境 | 膠合強度要求(MPa) | 典型應用 |
|---|---|---|---|---|---|
| Ⅰ類(高耐水性) | WBP(Water Boil Proof) | 酚醛樹脂膠(PF)或三聚氰胺改性酚醛膠 | 潮濕/室外環境,長期高濕或短期浸水(如海運貨櫃內冷凝水、室外堆放雨淋) | ≥0.70(且木破率≥60%) | 出口海運包裝(貨櫃運輸,航程長、濕度大)、熱帶地區倉儲、冷藏包裝 |
| Ⅱ類(耐水型) | MR(Moisture Resistant) | 三聚氰胺改性脲醛膠(MUF) | 一般倉儲和運輸環境(乾燥至中等濕度,無長期浸水風險) | ≥0.60 | 常規內陸運輸包裝、普通倉庫貨架、電商物流包裝 |
| Ⅲ類(非耐水/乾燥狀態) | 標準型 | 脲醛膠(UF) | 乾燥環境(室內倉儲,短期周轉,無明顯濕度波動) | ≥0.50 | 一次性包裝、低值產品包裝、快遞填充隔板 |
耐水等級的選擇邏輯:
出口海運(尤其是遠洋航線,航程>15天): 必須選擇Ⅰ類(WBP級),因為海運貨櫃內晝夜溫差可達20℃以上,內部會形成大量冷凝水(「貨櫃雨」),包裝箱長期處於高濕環境。普通UF膠板材在3-5天內即可能開膠、分層。
內陸運輸(卡車/鐵路,2-5天): 選擇Ⅱ類(MR級)即可滿足需求。
室內短期周轉(<3天): Ⅲ類可滿足基本需求。
JINDIWOOD出口級包裝膠合板:
採用酚醛樹脂膠(WBP級),可經受沸水煮4小時不開膠、不離層(按GB/T 17657檢測),全面滿足海運貨櫃高濕環境要求。
配套提供ISPM 15熱處理標識(HT Mark)和燻蒸處理證明(如客戶要求),確保出口清關順利。
麵皮可選用漂白楊木(外觀潔淨)、桃花芯/奧古曼(外觀高檔,適用於高價值貨物包裝)或素面光板(經濟型)。
2.2 按麵皮材質分類
| 麵皮型別 | 外觀特點 | 強度與耐用性 | 適用場景 |
|---|---|---|---|
| 漂白楊木面 | 表面潔白、潔淨、平整,無節疤或極少節疤 | 一般(中等強度和耐磨性),但外觀等級最高 | 出口高價值產品(電子產品、精密儀器、醫療器械)包裝,提升品牌形象 |
| 桃花芯/奧古曼面 | 紋理美觀,色澤溫暖(紅褐色),密度較高 | 良好(較高的表面硬度和抗衝擊性) | 高檔消費品、傢俱、藝術品包裝 |
| 雜木面(混合) | 表面顏色較深(褐色至深褐色),有少量節疤,紋理粗獷 | 中等(強度均衡,價效比高) | 普通工業產品、機械裝置、工具包裝 |
| 松木面 | 表面淺黃色,紋理通直,樹脂含量較高 | 較高(樹脂賦予一定的耐水性和強度) | 重工業產品、建築機械、汽車零部件包裝 |
| 素面光板(未貼面) | 保留芯材本色(淺黃至淺褐色),可見單板拼接痕 | 標準(同等級芯材的強度) | 經濟型包裝、一次性周轉箱、托盤 |
2.3 按芯材樹種分類
| 芯材型別 | 樹種組合 | 密度(g/cm³) | 特點 | 成本 | 適用場景 |
|---|---|---|---|---|---|
| 楊木芯 | 100%楊木 | 0.40-0.50 | 材質輕軟、顏色淺白、易加工、緩衝效能好 | 低 | 輕質產品包裝、電子產品、日用品 |
| 松木芯 | 100%松木 | 0.45-0.55 | 強度較高,含天然樹脂(耐水性略好),木紋美觀 | 中等 | 一般工業品、機械零件、建材 |
| 桉木芯 | 100%桉木 | 0.55-0.65 | 密度高、強度大、硬度較高、表面光滑 | 中等偏高 | 重型機械、汽車部件、精密儀器 |
| 混合硬木芯 | 楊木+桉木+雜木混合 | 0.45-0.60 | 綜合效能均衡(利用各種木材的優勢,實現成本與效能的平衡) | 中等 | 通用型包裝,應用最廣泛 |
| 樺木芯 | 100%樺木 | 0.60-0.70 | 材質緻密、強度極高、表面細膩、抗衝擊性優異 | 高 | 高階產品、出口級重貨、軍工包裝 |
芯材選擇的經濟性原則:
對強度要求不高(承重<100kg)的輕質產品 → 楊木芯(成本最低,效能足夠)
對強度有一般要求(承重100-500kg)→ 混合硬木芯(價效比最高,市場主流)
對強度有高要求(承重>500kg)或潮濕環境 → 桉木芯/松木芯(強度與防潮兼顧)
對強度和外觀都有極高要求 → 樺木芯(但成本高,僅用於特殊需求)
2.4 按厚度分類
| 厚度範圍 | 常見厚度(mm) | 典型應用場景 |
|---|---|---|
| 薄板(3-5mm) | 3、4、5 | 小型產品內襯隔板、薄型包裝盒、相框背板、工藝品底板 |
| 中厚板(6-12mm) | 6、7、8、9、10、12 | 標準包裝箱體(常規工業品、日用品、一般電子產品的整箱)、貨架隔板、托盤面板 |
| 厚板(15-25mm) | 15、18、20、22、25 | 重型機械包裝箱體(工程機械、汽車部件、工業裝置)、大型裝置的整體框架、重型托盤 |
| 特厚板(≥30mm) | 30、35、40、50(需特殊定製) | 超重/超大裝置包裝(如發電機組、大型機床、風電裝置)、基礎支撐結構、承重底座 |
厚度選擇的參考標準(基於包裝設計經驗值):
| 包裝物重量 | 推薦箱體板厚 | 推薦托盤面板厚度 | 推薦隔板厚度 |
|---|---|---|---|
| <50 kg | 6-9 mm | 12-15 mm | 3-5 mm |
| 50-200 kg | 9-12 mm | 15-18 mm | 5-8 mm |
| 200-500 kg | 12-15 mm | 18-22 mm | 8-10 mm |
| 500-1000 kg | 15-18 mm | 22-25 mm | 10-12 mm |
| >1000 kg | 18-25 mm(或加厚) | ≥25 mm | ≥12 mm |
三、包裝膠合板的製造原料與膠粘劑
3.1 木質原料
包裝膠合板對單板等級的要求低於傢俱級和建築級膠合板,這與其「工業功能」而非「審美功能」的定位一致:
| 原料要求 | 包裝級標準 | 傢俱級對比(參考) |
|---|---|---|
| 單板等級 | 允許存在少量節疤(活節直徑≤30mm,死節需修補)、裂縫(≤5mm寬)、色差 | 不允許節疤(優等品),無裂縫、無色差 |
| 芯層拼接 | 允許拼接(縱向接長、橫向拼寬),縫隙≤3mm | 拼接縫隙≤1mm |
| 麵皮等級 | 允許少量修補和色差(如表面有一層薄薄的漂白層即可) | 優等品表面無修補,色澤統一 |
| 含水率 | 6-14%(國標要求) | 6-12%(更嚴格) |
3.2 膠粘劑體系——決定包裝膠合板耐水等級
| 膠粘劑型別 | 耐水等級 | 特點 | 成本 | 適用場景 |
|---|---|---|---|---|
| 脲醛膠(UF) | Ⅲ類(乾燥狀態) | 固化快、膠合強度合格、成本最低,但不耐水 | 極低 | 乾燥環境一次性包裝、低值產品 |
| 三聚氰胺改性脲醛膠(MUF) | Ⅱ類(耐水型) | 耐水性優於UF,成本適中 | 中等 | 一般倉儲運輸、內陸物流 |
| 酚醛樹脂膠(PF / WBP級) | Ⅰ類(高耐水性,耐沸水) | 可經受沸水煮,耐候性優異,顏色深(紅褐色膠層),成本較高 | 高 | 出口海運、潮濕環境、高貨值產品 |
| 混合膠(UF+PF混合) | 介於Ⅱ類和Ⅰ類之間 | 平衡成本與效能,膠合強度略低於純PF | 中等偏高 | 有一定耐水性要求但預算有限的場景 |
JINDIWOOD出口級包裝膠合板膠粘劑策略:
常規產品: 採用MUF膠,耐水等級達Ⅱ類(耐水型),滿足一般出口和內銷需求。
海運/高濕環境專用: 採用PF膠(WBP級),耐水等級達Ⅰ類,可承受貨櫃內高濕和短期浸水環境。
環保等級: 均可達E1級(≤0.050mg/m³),部分定製產品可達E0級(≤0.025mg/m³)。
四、包裝膠合板的生產工藝特點
包裝膠合板的生產工藝流程與普通膠合板基本一致,但出於包裝用途對成本控制、大批次標準化生產的要求,其在以下環節有顯著不同的工藝特點:
4.1 單板分等與組坯最佳化
分等寬鬆: 包裝級膠合板不要求單板達到A/B級(傢俱級),允許大量使用C/D級單板(含有修補痕跡、輕微變色、少量節疤),從而顯著降低原材料成本(比傢俱級單板低30-50%)。
組坯簡化(交叉結構保持一致): 依然遵循「相鄰層單板纖維方向互相垂直、奇數層」的原則,但對芯層單板的拼接要求放寬(拼接縫≤3mm,且重疊面積≤5%),生產效率更高。
4.2 膠粘劑塗布量控制
塗膠量低於傢俱級膠合板(因包裝板膠合強度要求略低),通常為150-200g/m²(雙面合計)(傢俱級為200-260g/m²)。
塗膠輥的間隙可適當放寬(節省膠水),但需確保膠層連續無斷膠。
4.3 熱壓工藝(側重於效率而非極致效能)
| 引數 | 包裝級 | 傢俱級 |
|---|---|---|
| 熱壓溫度 | 120-160℃(取決於膠種) | 120-160℃ |
| 熱壓壓力 | 1.0-1.8 MPa | 1.5-2.5 MPa |
| 熱壓因子 | 0.5-0.8 min/mm | 0.8-1.0 min/mm |
| 出板速度 | 更高(包裝板產量大,生產節拍快) | 較低 |
4.4 砂光要求(低於傢俱級)
包裝板通常只進行單面或雙面輕砂光(砂帶粒度120-150目),去除表面毛刺和區域性不平即可,表面粗糙度要求Ra≤6.3μm(傢俱級要求Ra≤3.2μm)。
部分低端包裝板甚至不砂光(「光板」出貨),保留熱壓後的自然表面,進一步降低成本。
4.5 包裝與標識
包裝方式: 常規防潮包裝(塑膠膜包裹+護角),但包裝強度要求低於傢俱板(因包裝板的終端用途也是包裝,其自身的保護等級可低一級)。
標識要求: 出口級包裝膠合板須印有ISPM 15熱處理標識(HT Mark)和生產批次號,部分客戶要求加印「中國製造(Made in China)」以及產品等級等資訊。
五、包裝膠合板的核心技術指標
5.1 物理力學效能要求(GB/T 24311-2021《組合式包裝箱用膠合板》)
| 效能指標 | 單位 | Ⅰ類(高耐水) | Ⅱ類(耐水) | Ⅲ類(乾燥) | 檢測標準 |
|---|---|---|---|---|---|
| 膠合強度(平均) | MPa | ≥0.70 | ≥0.60 | ≥0.50 | GB/T 17657 |
| 單板最低膠合強度 | MPa | ≥0.60 | ≥0.50 | ≥0.40 | GB/T 17657 |
| 含水率 | % | 6-14 | 6-14 | 6-14 | GB/T 17657(重量法) |
| 靜曲強度(順紋,≥12mm厚) | MPa | ≥40 | ≥35 | ≥30 | GB/T 17657(三點彎曲) |
| 靜曲強度(橫紋,≥12mm厚) | MPa | ≥25 | ≥20 | ≥18 | GB/T 17657 |
| 彈性模量(順紋) | MPa | ≥6000 | ≥5000 | ≥4500 | GB/T 17657 |
| 浸漬剝離效能 | — | 剝離率≤5%(膠層無明顯開裂) | 剝離率≤10% | 剝離率≤15% | 浸漬剝離試驗(63±3℃水浸3h+乾燥) |
| 麵皮厚度(單面) | mm | ≥0.3 | ≥0.3 | ≥0.3 | 遊標卡尺測量 |
JINDIWOOD出口級包裝膠合板內控標準(高於國標要求):
膠合強度≥0.9 MPa(Ⅰ類),確保海運和高濕環境下的長期可靠性
含水率控制在8-11%(嚴格區間的中值),平衡強度與防潮
靜曲強度≥45 MPa(順紋),確保在重型貨物堆碼中不會斷裂
5.2 ISPM 15熱處理(HT)標準(出口必備)
ISPM 15(國際植物檢疫措施標準第15號)是所有木質包裝材料出口必須遵守的國際標準,其核心要求是:
| 處理方式 | 處理引數 | 標識要求 | 適用性 |
|---|---|---|---|
| 熱處理(HT,Heat Treatment) | 木材中心溫度≥56℃,持續≥30分鐘(膠合板在熱壓過程中已遠超此標準,膠合板的製造工藝天然滿足HT要求) | 在板材或包裝箱上烙印或噴塗IPPC(國際植物保護公約)標誌,格式為:XX-00000-HT | 絕大多數國家(包括歐盟、美國、澳洲等) |
| 燻蒸處理(MB,Methyl Bromide) | 使用溴甲烷(CH₃Br)在密閉空間內進行燻蒸,濃度和時長按ISPM 15規定 | IPPC標識格式:XX-00000-MB | 部分國家或特殊要求(但對環境和人體有害,正逐步淘汰) |
JINDIWOOD的承諾: 所有出口級包裝膠合板在出廠時即附帶ISPM 15熱處理(HT)標識和燻蒸/熱處理證明(如客戶要求),確保清關無憂。客戶也可選擇我們代辦植物檢疫證書(Phytosanitary Certificate),進一步提升通關效率。
5.3 抗衝擊與堆碼效能(包裝設計的關鍵引數)
雖然國標中未強制要求,但抗衝擊強度(落錘衝擊或落球衝擊試驗)和堆碼強度(抗壓強度)是包裝設計者高度關注的引數:
| 效能引數 | 典型值(18mm板,Ⅰ類) | 意義 |
|---|---|---|
| 衝擊強度(Izod,簡支梁缺口) | 8-12 kJ/m² | 抵抗跌落、堆高機碰撞時的衝擊破壞能力 |
| 堆碼抗壓強度(短邊方向) | 15-25 kN/m(板寬方向) | 在倉儲堆碼(如3-5層紙箱或木箱堆疊)時能承受的垂直壓力,防止底層箱體壓潰 |
| 釘著力(握釘力) | 700-1000 N(面),500-700 N(邊) | 釘子緊固後抵抗拔出的能力,確保箱體連線牢固不鬆動 |
六、包裝膠合板的應用場景
6.1 工業裝置與機械包裝
這是包裝膠合板最重要的應用領域:
| 包裝物件 | 推薦產品 | 推薦厚度(mm) | 關鍵要求 |
|---|---|---|---|
| 重型機械(機床、挖掘機、起重機部件) | Ⅰ類/Ⅱ類(混合硬木芯) | 18-25(箱體)/ 25-40(底座) | 超高抗壓強度(堆碼)、抗衝擊(吊裝)、防水防潮(戶外存放) |
| 中型裝置(發電機、泵、壓縮機) | Ⅱ類(混合硬木或松木芯) | 12-18(箱體)/ 18-22(底座) | 良好的抗彎強度和握釘力 |
| 精密儀器(醫療裝置、測量儀器、電子裝置) | Ⅰ類(漂白楊木面或奧古曼面) | 9-15 | 外觀潔淨、表面平整、防潮(內部常用防潮鋁箔袋+乾燥劑配合) |
典型案例——重型機械包裝方案:
箱體結構: 底部重型木托(墊木)+ 四周膠合板圍板(18-25mm)+ 頂部防雨蓋板 + 內部支撐框架。
連線方式: 箱體各板塊採用L型角鐵或鍍鋅鋼帶加固,關鍵節點使用M10-M16螺栓連線,確保箱體在吊裝和運輸中不變形。
6.2 出口物流與貨櫃運輸
出口物流是包裝膠合板第二大應用場景,也是JINDIWOOD包裝膠合板的主攻方向:
| 產品型別 | 規格建議 | 關鍵要求 | JINDIWOOD優勢 |
|---|---|---|---|
| 木箱(出口標準箱) | 1220×2440×(9-18)mm | ISPM 15 HT標識、Ⅰ類耐水(WBP級) | 全系列達Ⅰ類耐水,附帶HT標識,符合各國清關要求 |
| 木托盤(歐標/美標) | 面板15-22mm,底板15-18mm | ISPM 15 HT標識、抗彎強度≥40MPa | 提供歐標EPAL認證代加工,滿足歐盟要求 |
| 墊板/隔板(貨櫃內襯) | 6-12mm,尺寸可定製 | 耐水、平整、價格經濟 | 大宗訂單可定製切割,減少客戶現場裁切損失 |
6.3 電商物流與倉儲
隨著電商和快遞行業的爆發式增長,輕量化、標準化的包裝膠合板需求旺盛:
| 應用場景 | 推薦厚度(mm) | 特點 | 要求 |
|---|---|---|---|
| 電商快遞箱(替代瓦楞紙箱,用於重貨) | 3-6 | 輕質、低成本、一次性使用 | Ⅲ類(乾燥狀態)即可,成本優先 |
| 倉庫貨架隔板(層板) | 9-15 | 承重(200-500kg/㎡)、平整 | Ⅱ類(耐水型),防潮防腐 |
| 周轉箱/可回收包裝箱(迴圈使用) | 9-18 | 反覆使用(20-50次),強度高、耐衝擊 | Ⅰ類(高耐水)+ 高強度芯材(桉木/混合硬木) |
6.4 特殊用途
| 應用場景 | 要求 | 推薦產品 | 說明 |
|---|---|---|---|
| 冷鏈/冷藏包裝 | 耐低溫(-20℃不脆裂)+ 高防潮 | Ⅰ類(樺木芯或松木芯)+ 表面覆膜(防潮鋁箔貼面或三聚氰胺覆面) | 需確保膠粘劑在低溫下不脆化,木材在低溫下保持韌性 |
| 防靜電包裝(電子元器件) | 表面電阻率≤10⁹Ω(防靜電) | 覆防靜電漆或防靜電膜的包裝膠合板 | 防止靜電對敏感電子元件的損害 |
| 阻燃包裝(化工/危險品) | 防火等級達B1級(難燃) | 新增阻燃劑的Ⅰ類板 | 符合危險品運輸包裝的防火規範 |
七、包裝膠合板的品質鑑別與選擇
7.1 外觀鑑別法(快速判斷)
| 檢查專案 | 優質包裝板表現 | 劣質包裝板表現 |
|---|---|---|
| 板面 | 表面平整、無明顯波浪,顏色均勻(漂白麵為淺白色),無油汙、無黴斑 | 表面可見明顯翹曲或凹陷,顏色深且有斑塊,有油汙或黴點 |
| 板邊(切面) | 切面整齊,可見密實的膠層(顏色較深),單板層間無空隙,無開膠跡象 | 切面毛糙,膠層稀薄或斷續,可見層間空隙,部分膠層有明顯氣泡 |
| 厚度 | 同一張板的厚度偏差≤±0.3mm | 厚度偏差≥±0.5mm(可能在砂光或熱壓環節偷工減料) |
| 敲擊聽音 | 敲擊板面,聲音清脆一致(密實結構) | 聲音沉悶或有空洞感(內部可能存在分層或空腔) |
7.2 物理效能簡易測試
浸水試驗(快速判斷耐水性):
擷取50×50mm小樣,浸入常溫水中24小時,取出後觀察:
優質(Ⅰ類/Ⅱ類): 無分層、無顯著膨脹(厚度增加≤5%)、膠層無開裂
劣質: 明顯分層,膠層出現白線或開裂,厚度增加>10%
沸水測試(適用於Ⅰ類板,破壞性試驗):
擷取小樣浸入沸水中4小時(模擬極端高濕環境),取出後觀察:
優質Ⅰ類: 無分層、無鼓泡,厚度增加≤8%
劣質: 分層、鼓泡或厚度增加>15%
7.3 選擇要點——匹配實際需求,避免過度投資
| 應用場景 | 推薦等級 | 推薦芯材 | 推薦麵皮 | 注意事項 |
|---|---|---|---|---|
| 出口海運(遠洋) | Ⅰ類(PF/WBP膠) | 混合硬木/桉木 | 漂白楊木/桃花芯 | 必須附帶ISPM 15 HT標識,建議每批抽檢耐水性 |
| 內陸運輸(短途) | Ⅱ類(MUF膠) | 混合硬木/楊木 | 雜木面/素面 | 注意防雨措施,不可長期露天存放 |
| 電商快遞箱 | Ⅲ類(UF膠) | 楊木 | 素面 | 成本優先,單次使用,無需過度追求耐水性 |
| 高階電子產品出口 | Ⅰ類(PF/WBP膠)+ 表面覆鋁箔 | 樺木/桉木 | 漂白楊木(外觀潔淨) | 需配合乾燥劑和鋁箔袋密封防潮 |
八、包裝膠合板與其他包裝材料的對比
8.1 綜合效能對比
| 對比維度 | 包裝膠合板 | 實木包裝箱 | 瓦楞紙箱 | 塑膠周轉箱(PP/PE) |
|---|---|---|---|---|
| 承重能力 | 高(可承重>1000kg) | 極高(但受木材缺陷影響) | 低(<50kg,受潮後迅速下降) | 中(可承重100-300kg,但易老化變脆) |
| 抗衝擊性 | 優異(多層結構) | 優異(但節疤處薄弱) | 差(受潮後幾乎無強度) | 良好(但低溫下發脆) |
| 防潮性 | 優(Ⅰ類可達防水級) | 差(天然吸濕,易腐爛) | 極差(受潮即軟化) | 優(完全不吸水) |
| 重量(同體積) | 中(約600-750kg/m³) | 中(約500-700kg/m³) | 極輕 | 輕(約0.9-1.0g/cm³,但壁厚較薄) |
| 成本 | 中等 | 較高 | 低 | 高(初始成本) |
| ISPM 15出口合規 | 自帶HT標識(免燻蒸) | 需單獨熱處理(成本增加) | 免檢 | 免檢 |
| 環保與碳足跡 | 低碳(木材可再生、可回收) | 低碳(但需大徑級原木) | 可回收(但生產能耗較高) | 高碳(石油基,不易降解) |
| 加工靈活性 | 優異(鋸、釘、鑽、銑) | 優異(同膠合板) | 易裁切 | 一般(需射出或吸塑模具) |
| 單次使用成本(以100kg包裝為例) | 低(約0.5-1.0元/kg貨物) | 高(約1.0-2.0元/kg) | 低(約0.2-0.5元/kg,但僅限輕貨) | 中(初始高,但可迴圈多次) |
8.2 選擇建議——按需匹配
| 場景 | 首選材料 | 次選材料 | 理由 |
|---|---|---|---|
| 出口重貨(>500kg) | 包裝膠合板(Ⅰ類) | 實木(需HT處理) | 成本低、免燻蒸、防潮效能優於實木 |
| 出口輕貨(<100kg,乾燥環境) | 瓦楞紙箱(加強型) | 薄型包裝膠合板(3-6mm) | 成本最低,但需注意防潮 |
| 高濕環境/冷鏈 | 包裝膠合板(Ⅰ類+防潮覆膜) | 塑膠箱 | 綜合成本更低(塑膠箱初始成本高3-5倍) |
| 高價值/精密儀器 | 包裝膠合板(Ⅰ類,漂白麵)+內襯防震材料 | 定製塑膠箱 | 堅固、防潮、外觀潔淨、品牌形象好 |
| 一次性廉價包裝 | 薄型包裝膠合板(Ⅲ類,3-6mm) | 瓦楞紙箱(重型) | 成本最低且強度可靠 |
九、包裝膠合板的技術發展趨勢
9.1 輕量化與高強化並進
通過最佳化單板厚度(減薄但增加層數)和選用高強樹種(桉木、樺木的比例提高),在保持同等強度的前提下,將包裝膠合板的單位面積重量降低15-25%(從常規的550-700kg/m³降至450-550kg/m³)。輕量化直接節省運輸成本(每立方公尺板材減重50-100kg,對於一個40尺貨櫃(約裝載24-26噸),可多裝約5-8%的貨物)。
技術路徑:
增加層數(如5層替代3層,9層替代7層),在更薄的單板中實現更高的強度
採用密度更高的麵皮(如奧古曼、桉木面),提升表面硬度和抗衝擊性
最佳化組坯結構(增加縱向單板的比例,提升順紋方向強度)
9.2 環保化與迴圈經濟
使用PF膠替代UF膠的趨勢: 雖然PF膠成本較高,但其耐水性和環保等級(可穩定達到E0級)優於UF膠,且在生產過程中不使用含甲醛的原料。隨著環保標準提升,PF膠在包裝板中的佔比正從2020年的約20%提升至2025年的35%以上。
可回收/可降解包裝: 在包裝膠合板表面應用水性可降解塗層,替代傳統的塑膠防潮膜,使包裝箱在使用後可直接回收(無需分離塑膠層),簡化回收流程。
迴圈包裝系統(共享托盤/可折疊周轉箱): 採用高強度Ⅰ類包裝膠合板製作的可折疊周轉箱,可實現50-100次迴圈使用,單次使用成本遠低於一次性包裝。歐洲和北美已普遍應用,中國正在加速推廣。
9.3 智慧化與數位化包裝
RFID標籤嵌合: 在包裝膠合板(如托盤面板)內部嵌入RFID標籤或NFC晶片,實現包裝箱/托盤的全程追蹤(從生產、倉儲、運輸到終端客戶),提升物流透明度和庫存管理效率。
智慧感測器整合: 在包裝板內部預置溫濕度感測器或震動感測器(如冷鏈運輸中嵌入溫度記錄儀),即時監測運輸環境,尤其適用於精密儀器、醫藥冷鏈、生鮮食品等對溫濕度敏感的貨物。
數位化包裝設計(CAD/CAE最佳化): 利用有限元素分析(FEA)對包裝箱結構進行力學模擬,最佳化板材厚度、支撐結構和連線方式,在保證安全的前提下實現材料用量最小化,節省成本(通常可節省10-20%的包裝材料)。
9.4 表面功能化
防滑處理(表面壓花/防滑塗層): 在包裝膠合板的表面進行壓花處理(菱形或條紋壓紋,深度0.2-0.5mm)或塗佈防滑塗層(如聚氨酯防滑漆),增加包裝箱堆碼時的靜摩擦力,防止多層堆碼時滑落。
阻燃處理: 通過新增磷氮系無鹵阻燃劑,使包裝膠合板的防火等級從B2級提升至B1級(難燃),滿足危險品包裝和特殊場景(如化工品、電子產品倉儲)的防火要求。
防黴/防蟲處理(出口熱帶地區必備): 在膠粘劑中新增硼系或銅唑(CuAz)防腐防蟲劑(僅在Ⅰ類板中使用),抵抗熱帶地區的黴菌和白蟻侵蝕,延長包裝箱在高溫高濕環境中的使用壽命(從6個月延長至2年以上)。

JINDIWOOD · Engineered for Certainty —— 每一張包裝膠合板,都是工業物流安全與效率的堅定守護者。
本文為JINDIWOOD原創技術文章,轉載須註明出處。