中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
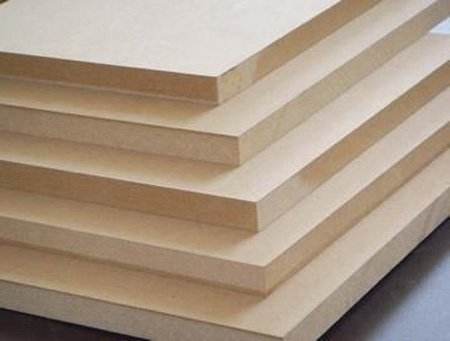
1. Basisconcept van MDF
Medium density fibreboard (MDF) is een plaatmateriaal dat wordt geproduceerd uit houtvezels of andere plantaardige vezels, via vezelbereiding, lijmapplicatie, vorming en warmpersen bij hoge temperatuur, met een dichtheid tussen 650 en 800 kg/m³.
Anders dan multiplex (meerdere lagen fineer kruiselings verlijmd) en spaanplaat (partikels met lijm geperst), is de essentiële eigenschap van MDF: het hout wordt teruggebracht tot vezeltoestand en vervolgens opnieuw samengesteld tot plaat. Dit proces verwijdert volledig kwasten, nerfrichting en groeispanningen van natuurlijk hout, waardoor MDF de meest uniforme structuur en het vlakste oppervlak heeft van alle plaatmaterialen. Het is bijzonder geschikt voor oppervlakteafwerking (melaminebekleding, fineer, schilderen, enz.).
Kerngegevens: de inwendige bindsterkte van hoogwaardig MDF kan 0,6–1,2 MPa bereiken, de statische buigsterkte 25–40 MPa, en de vlakheid van het oppervlak wordt gecontroleerd binnen ±0,15 mm. Deze indicatoren maken het de voorkeursbasis voor meubelproductie en interieurafwerking.
2. Grondstoffensysteem van MDF
2.1 Houtvezelgrondstoffen
MDF kent een breed scala aan grondstoffen: restmateriaal uit houtverwerking, snelgroeiend hout, takhout, enz. De keuze van de grondstof beïnvloedt direct de kleur, vezelmorfologie en fysische eigenschappen van de plaat.
| Grondstoftype | Vezelmorfologie | Plaateigenschappen | Belangrijkste toepassing |
|---|---|---|---|
| Populier | Fijne, lange vezels, dunne wanden | Lichtwitte kleur, gelijkmatige structuur | Hoogwaardige meubels, substraat voor decorpanelen |
| Den | Langere vezels, hoger harsgehalte | Betere sterkte, gelige kleur | Constructief MDF, verpakkingsmateriaal |
| Eucalyptus | Middelmatige vezels, hogere dichtheid | Hoge sterkte, gemiddelde kleur | Dragende meubels, substraat voor vloeren |
| Gemengd loofhout | Vezels van verschillende lengte | Evenwichtige prestaties, lagere kosten | Universeel MDF |
| Landbouwstro | Korte vezels, hoog asgehalte | Iets lagere prestaties, ecologisch concept | Ecologische plaat tegen lage kosten |
JINDIWOOD technische norm: MDF-producten gebruiken uitsluitend populierenhout als grondstof; dunne platen (≤9 mm) hebben een dichtheid van ≥830 kg/m³, dikke platen (>9 mm) ≥750 kg/m³, ruim boven conventionele producten op de markt, wat uitstekende bewerkbaarheid en oppervlakte-effecten garandeert.
2.2 Lijmsysteem
De lijmtypes die gewoonlijk voor MDF worden gebruikt, zijn vergelijkbaar met die voor multiplex, maar omdat het specifieke oppervlak van vezels veel groter is (honderden keren dat van fineer), verschillen de dosering en de keuze van de lijm:
| Lijmtype | Dosering (% absoluut droge vezels) | Milieuklasse | Toepassing |
|---|---|---|---|
| Ureum-formaldehyde (UF) | 8–12% | E1/E0 | Gewone binnenmeubels |
| Melamine-gemodificeerde ureum-formaldehyde (MUF) | 10–14% | E0/ENF | Midden- en hoogwaardige meubels, vochtbestendige plaat |
| Isocyanaat (MDI) | 4–6% | ENF/HENF | Formaldehydevrije plaat, kindermeubels |
| Sojaproteïnelijm | 10–15% | ENF | Ecologisch MDF |
De lijmapplicatie bij MDF verschilt van multiplex: de lijm wordt verneveld en in een hogesnelheidsmenger met de vezels gemengd; de lijm moet een lage viscositeit en hoge penetratie hebben om elke vezel gelijkmatig te omhullen.
2.3 Hulpadditieven
-
Paraffine-emulsie (waterafstotend middel): dosering 0,5–1,5% van de absoluut droge vezels, ter verbetering van de vochtbestendigheid
-
Uitharder (ammoniumchloride, enz.): versnelt de uithardingsreactie van de lijm, verkort de perstijd
-
Brandvertrager (fosfor-stikstof): geeft de plaat brandvertragende eigenschappen, tot klasse B1–C
-
Schimmelwerend middel: remt schimmelgroei, geschikt voor vochtige omgevingen
3. Productieproces van MDF
3.1 Verspaning en zeven
Stammen of houtresten worden door een verspaner omgezet in houtsnippers van bepaalde afmetingen (lengte 15–30 mm, dikte 3–5 mm). De snippers gaan door een trilzeef om te grote, te kleine en verontreinigingen zoals zand en metaal te verwijderen, zodat het materiaal dat de refiner binnengaat uniform is.
Kritisch controlepunt: ongelijkmatige snipperafmetingen veroorzaken schommelingen in de vezelscheiding; te grote snippers verhogen het energieverbruik en geven grove vezels; te kleine snippers carboniseren gemakkelijk.
3.2 Vezelbereiding — het warm refinieren (kernproces)
Dit is het proces dat MDF het meest wezenlijk onderscheidt van andere plaatmaterialen. De snippers ondergaan in de refiner een dubbele behandeling van "stomen + malen":
Eerste stap: voorstomen
-
Snippers komen in een verticale voorstoomtank, met stoom van hoge temperatuur (druk 0,8–1,2 MPa, temperatuur 160–180 °C)
-
Stoomtijd: 3–8 minuten (afhankelijk van houtsoort en snipperdikte)
-
De stoom verzacht lignine (de natuurlijke bindstof in hout), waardoor de bindkracht tussen vezels afneemt
Tweede stap: malen en defibreren
-
De gestoomde snippers komen in de maalkamer; de schuifkracht tussen de roterende maalschijf en de vaste maalschijf scheurt de snippers tot individuele vezels
-
Spleet tussen de schijven: 0,1–0,5 mm (instelbaar)
-
In de maalkamer wordt paraffine-emulsie (waterafstotend middel) en lijm ingespoten (bij sommige processen wordt hier lijm toegevoegd)
Kernprincipe: de warme refinermethode benut de synergetische werking van de warmte-energie van stoom en de mechanische schuifkracht om de snippers tot individuele vezels te defibreren zonder de vezels ernstig te doorsnijden. Hoe langer de vezels behouden blijven, hoe hoger de sterkte van de plaat.
Na het refinieren hebben de vezels een vochtgehalte van 50–60% en zijn ze vlokvormig; ze moeten onmiddellijk worden gedroogd.
3.3 Vezeldroging
De natte vezels worden via een pneumatische leiding naar de droger getransporteerd, waar warme lucht het vochtgehalte tot het procesvereiste niveau verlaagt.
-
Droogmethode: pneumatische buisdroging (drietrommeldroger) of flitsdroging
-
Warmtebron: heteluchtoven (biomassa/aardgas) die lucht van 160–200 °C levert
-
Vochtgehalte na droging: 8–12% (doelvochtgehalte vóór de vormer)
-
Droogtijd: slechts 2–5 seconden (onmiddellijk voltooid in de snelle heteluchtstroom)
Technische moeilijkheid: de vezeldroging is snel en de verblijftijd is kort; temperatuur en snelheid van de hetelucht moeten nauwkeurig worden geregeld. Te hoge temperatuur — carbonisatie van het vezeloppervlak, donkerdere kleur, lagere sterkte; te lage temperatuur — te hoog vochtgehalte, moeilijke vorming, kans op bellen bij het persen.
De gedroogde vezels worden opgevangen door een cycloon en via doseersilo's naar het lijmproces gestuurd.
3.4 Lijmapplicatie — gelijkmatige menging van vezel en lijm
De lijmapplicatie is de kernstap van het droge proces. De gedroogde vezels worden nauwkeurig gedoseerd door een elektronische bandweegschaal en komen in een hogesnelheidsmenger (ook wel "lijmmenger" genoemd); de lijm wordt verneveld toegevoegd, samen met uitharder en waterafstotend middel (paraffine-emulsie).
| Procesparameter | Typische waarde | Controlepunt |
|---|---|---|
| Lijmdosering | 8–14% (absoluut droge vezels) | Te laag → onvoldoende inwendige bindsterkte; te hoog → hogere kosten, langere perscyclus |
| Vaste stofgehalte van de lijm | 50–65% | Beïnvloedt de gelijkmatigheid en penetratie |
| Mengsnelheid | 500–1500 rpm | Zorgt ervoor dat de lijm elke vezel gelijkmatig omhult |
| Paraffinetoevoeging | 0,5–1,5% | Beïnvloedt de diktezwelling door wateropname |
Vochtgehalte van de vezels na lijmapplicatie: door het water in de lijm stijgt het naar 12–16%, als voorbereiding op de vorming en het persen.
3.5 Vorming
De gelijmde vezels worden door een vormer gelijkmatig verdeeld op een continu lopende staalband of drager, waardoor een vezelmat met een bepaalde dikte en dichtheid ontstaat.
Er zijn hoofdzakelijk twee vormingsmethoden:
-
Luchtstroomvorming: de vezels zweven in een luchtstroom en slaan neer onder invloed van zwaartekracht en luchtstroom; geschikt voor de productie van MDF met gradiëntstructuur (fijne vezels aan het oppervlak, grove vezels in de kern), waardoor het plaatoppervlak fijn en glad wordt
-
Mechanische vorming: verdeling via mechanische rollen of een oscillerende silo; structuur is gelijkmatiger, geschikt voor homogene platen
Voorpersen na vorming: de mat wordt door een continue voorpers met 0,5–1,0 MPa druk samengedrukt tot 1/3–1/2 van de oorspronkelijke dikte, waardoor de sterkte en warmtegeleiding van de mat toenemen en deze gemakkelijk in de warmpers kan worden gebracht.
3.6 Warmpersen (kernproces)
De mat ondergaat onder hoge temperatuur en druk het volledige proces van uitharding van de lijm → verdichting van de vezels → stabilisatie van de plaat. Dit is de laatste stap die de dichtheid, sterkte, dikteprecisie en milieuklasse van MDF bepaalt.
De drie kritische fasen van de perscyclus:
| Fase | Druk | Temperatuur | Functie |
|---|---|---|---|
| Eerste fase: compressie | Snel stijgend naar 3,0–4,5 MPa | 160–220 °C | Snelle compressie van de mat, verwijdering van lucht en water, begin van plastische vervorming van de vezels |
| Tweede fase: uitharding | Gehandhaafd op 2,0–3,5 MPa | Constant | De lijm reticuleert en hardt uit, vormt sterke bindingen tussen de vezels |
| Derde fase: ontluchting/drukverlaging | Gradueel naar 0 | Natuurlijke afkoeling | Vrijkomen van de stoomdruk in de plaat, voorkomen van bellen, stabilisatie |
Empirische formule voor de perscyclus in relatie tot de dikte:
Totale perstijd (seconden) ≈ dikte (mm) × 8–15 s/mm
Voor een MDF van 18 mm is de cyclus ongeveer 150–270 seconden (2,5–4,5 minuten), waarvan:
-
Compressiefase: 15–30 seconden
-
Uithardingsfase: 100–200 seconden
-
Ontluchtingsfase: 20–40 seconden
Belangrijkste controletechnieken:
-
Diktecontrole: de pers is uitgerust met diktegeleiders die de dikte van het eindproduct nauwkeurig regelen, tolerantie ±0,15 mm
-
Temperatuurgradiëntcontrole: het temperatuurverschil tussen oppervlak en kern van de mat mag niet te groot zijn (≤20 °C), anders ontstaat het defect "oppervlak uitgehard, kern niet uitgehard"
3.7 Nabewerking
Koeling en conditionering: de plaat die net uit de pers komt, heeft een temperatuur van 80–120 °C en moet door een keerkoeler tot kamertemperatuur worden afgekoeld. De afgekoelde platen rusten 48–72 uur in het magazijn, zodat inwendige spanningen vrijkomen en het vochtgehalte zich met de omgeving in evenwicht brengt, ter voorkoming van vervorming bij latere bewerking.
Schuren: de geconditioneerde platen worden geschuurd met een breedbandschuurmachine:
-
Eerste doorgang: grof schuren (60–80 korrel) — verwijderen van de gecarboniseerde oppervlaktelaag en dikteverschillen
-
Tweede doorgang: middelmatig schuren (100–120 korrel) — vlakken van het plaatoppervlak
-
Derde doorgang: fijn schuren (150–180 korrel) — fijnslijpen tot de gewenste oppervlakteafwerking
De schuurafname is gewoonlijk 0,5–1,5 mm (totaal beide zijden); na het schuren heeft de plaat de uiteindelijke dikte en een oppervlakteruwheid Ra ≤3,2 μm.
Zagen: op maat zagen tot standaardafmetingen (bijv. 1220×2440 mm), verwijderen van onregelmatige randen.
Sorteren en verpakken: sorteren op uiterlijke klasse, verpakken en opslaan.
4. Kerntechnische indicatoren en testmethoden van MDF
4.1 Dichtheid
Dichtheid is de meest fundamentele fysische indicator van MDF en beïnvloedt direct de mechanische sterkte en bewerkbaarheid.
-
Dichtheidsbereik (GB/T 11718-2021): 650–800 kg/m³ (medium density)
-
Testmethode: gravimetrische methode (nauwkeurige weging van massa en volume van het proefstuk)
-
JINDIWOOD-norm: dunne platen (≤9 mm) ≥830 kg/m³, dikke platen (>9 mm) ≥750 kg/m³
Invloed van dichtheid op prestaties:
-
Te lage dichtheid → onvoldoende sterkte, slechte schroefhoudkracht, poreus oppervlak
-
Te hoge dichtheid → ernstige slijtage van gereedschap, te zware plaat, hogere kosten
-
Ongelijkmatige dichtheid → "harde en zachte plekken" na het schuren, wat het afwerkingseffect beïnvloedt
4.2 Inwendige bindsterkte (Internal Bond, IB)
De inwendige bindsterkte is de centrale indicator voor de hechting tussen vezels in MDF; het weerspiegelt het vermogen van de plaat om inwendige delaminatie te weerstaan.
Testmethode: een proefstuk van 50×50 mm wordt uit de plaat gesneden, met speciale metalen klemmen op beide zijden verlijmd, en met een trekbank loodrecht op het plaatoppervlak belast tot breuk; de maximale belasting gedeeld door het oppervlak van het proefstuk geeft de IB-waarde (MPa).
GB/T 11718-2021 eisen:
-
Standaardtype: IB ≥ 0,55 MPa
-
Meubeltype: IB ≥ 0,65 MPa
-
Dragend type: IB ≥ 0,80 MPa
Beïnvloedende factoren:
-
Lijmdosering: hogere dosering verhoogt de IB (maar er is een economische bovengrens)
-
Vezelmorfologie: langere, completere vezels geven een hogere IB
-
Persparameters: synergie van temperatuur, druk en tijd
4.3 Statische buigsterkte (MOR) en elasticiteitsmodulus (MOE)
Net als bij multiplex zijn MOR en MOE de belangrijkste mechanische indicatoren voor de draagkracht van de plaat.
Testmethode: driepuntsbuigproef (overspanning is 20 keer de dikte, gelijkmatige belasting tot breuk)
GB/T 11718-2021 eisen:
-
MOR ≥ 23 MPa (standaardtype) / ≥ 30 MPa (dragend type)
-
MOE ≥ 2700 MPa (standaardtype) / ≥ 3500 MPa (dragend type)
De statische buigsterkte van MDF is lager dan die van hoogwaardig multiplex (omdat de vezels kort zijn, terwijl multiplex uit continue lange fineervezels bestaat), maar de vlakheid en dikte-uniformiteit van het oppervlak zijn veel beter dan bij multiplex, waardoor MDF een onvervangbaar voordeel heeft op het gebied van oppervlakteafwerking.
4.4 Diktezwelling door wateropname (Thickness Swelling, TS)
Dit is de centrale indicator voor de vochtbestendigheid van MDF, vooral belangrijk voor vochtige ruimtes zoals keukens en badkamers.
Testmethode: een proefstuk van 50×50 mm wordt 24 uur ondergedompeld in water van 20±2 °C; de dikteverandering vóór en na onderdompeling wordt gemeten.
GB/T 11718-2021 eisen: diktezwelling na 24 uur ≤ 15% (standaardtype) / ≤ 10% (vochtbestendig type)
Technische middelen om de zwelling te verminderen:
-
Toevoeging van paraffine en andere waterafstotende middelen
-
Verhoging van temperatuur en tijd bij het persen (verhoogt de plastische stroming van vezels, vermindert capillairen)
-
Gebruik van melamine-gemodificeerde lijm (MUF)
4.5 Formaldehyde-emissie
Omdat MDF een grotere hoeveelheid lijm gebruikt (8–14%), is de controle van de formaldehyde-emissie bijzonder belangrijk. De testmethoden zijn dezelfde als bij multiplex.
| Milieuklasse | Formaldehyde-emissie (klimaatkamermethode, mg/m³) |
|---|---|
| E1 (nationale verplichte norm) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Oppervlakteruwheid
Dit is een kwaliteitscontrole-indicator die specifiek is voor MDF en direct verband houdt met de kwaliteit van de afwerking (melaminepapier, fineer, verf) en de lijmsterkte.
-
Testmethode: tastnaald-ruwheidsmeter voor het meten van de Ra-waarde
-
JINDIWOOD-norm: oppervlakteruwheid na schuren Ra ≤ 3,2 μm
Invloed van ruwheid op de bewerking:
-
Te hoge Ra (ruw oppervlak) → hoger lijmverbruik bij het bekleden, mogelijk "witte plekken" of "sinaasappelhuid"
-
Te lage Ra (overmatig schuren) → te dicht oppervlak, slechte penetratie van de lijm, verminderde hechting van de bekleding
5. Gangbare classificatie en klassen van MDF
5.1 Classificatie naar dichtheid (GB/T 11718-2021)
| Categorie | Dichtheidsbereik (kg/m³) | Typisch gebruik |
|---|---|---|
| Licht MDF | < 650 | Niet-dragende decoratie, modelbouw |
| MDF met gemiddelde dichtheid (standaard) | 650–800 | Meubels, interieurafwerking, substraat voor decorpanelen |
| Hoge-dichtheid MDF (HDF) | > 800 | Substraat voor vloeren, hoogwaardige meubels |
5.2 Classificatie naar gebruik
| Type | Kernvereiste | Typische toepassing |
|---|---|---|
| Meubeltype (standaard) | IB ≥0,65 MPa, fijn oppervlak | Kasten, keukens, tafels en stoelen |
| Dragend type | MOR ≥30 MPa, hogere dichtheid | Stellingen, bureaus, deuren |
| Vochtbestendig type | Diktezwelling ≤10% | Badkamermeubels, keukenmeubels |
| Brandvertragend type | Brandklasse B1–C | Openbare ruimtes, hotels |
| Lage-emissie type (ENF) | Formaldehyde-emissie ≤0,015 mg/m³ | Kindermeubels, slaapkamers |
5.3 Classificatie naar uiterlijk
De uiterlijke klasse van MDF wordt hoofdzakelijk bepaald door het aantal en de grootte van oppervlaktedefecten (zwarte puntjes, lijmvlekken, indrukken, krassen, carbonisatiepunten, enz.):
-
Eerste kwaliteit: geen zichtbare defecten op het oppervlak, geschikt voor hoogwaardige afwerking
-
Eerste keuze: enkele lichte defecten toegestaan, geschikt voor gewone afwerking
-
Conform: een zeker aantal defecten toegestaan, geschikt voor toepassingen waar ze na bekleding niet zichtbaar zijn
Veelvoorkomende oppervlaktedefecten na schuren en oorzaken:
| Defecttype | Typische verschijning | Mogelijke oorzaak |
|---|---|---|
| Zwarte puntjes | Kleine zwarte puntjes verspreid over het oppervlak | Te hoge refiner temperatuur of niet verwijderde schors/onzuiverheden |
| Witte vlekken/lijmvlekken | Plaatselijk witte of harde plekken | Ongelijkmatige lijmapplicatie of plaatselijke ophoping tijdens persen |
| Schuursporen | Parallelle groeven op het oppervlak | Te grove schuurband of ongelijkmatige slijtage |
| Carbonisatiepunten | Zwarte verbrande vlekken | Te hoge perstemperatuur of plaatselijke oververhitting van vezels |
6. Vergelijking van MDF en multiplex
| Vergelijkingsdimensie | MDF | Multiplex |
|---|---|---|
| Structuur | Gelijkmatig verdeelde vezels, isotroop | Fineer kruiselings verlijmd, duidelijker anisotroop |
| Oppervlaktevlakheid | Uitstekend, geschikt voor fijne afwerking | Goed, maar zichtbare voegen tussen fineer |
| Randbehandeling | Compacte randen, kan profielen verwerken | Randen met laagstructuur, kantbanden nodig |
| Schroefhoudkracht | Goed (loodrecht), maar na herhaald gebruik los | Uitstekend, vooral op randen |
| Statische buigsterkte | Gemiddeld (25–40 MPa) | Hoog (50–100 MPa) |
| Vochtbestendigheid | Slecht (hoge zwelling) | Goed (waterbestendige lijm mogelijk) |
| Ecologie | Hoog lijmverbruik, moeilijker formaldehydebeheersing | Relatief minder lijmverbruik |
| Prijs | Lager (bij gelijke klasse) | Hoger |
| Typische toepassing | Substraat voor decorpanelen, meubelonderdelen, frezen | Dragende constructies, bekisting, substraat voor vloeren |
7. Veelvoorkomende kwaliteitsproblemen van MDF en oorzaakanalyse
7.1 Dikteafwijking en ongelijkmatige dichtheid
Verschijnsel: grote dikteverschillen binnen dezelfde plaat of tussen platen van dezelfde partij.
Mogelijke oorzaken:
-
Verkeerde instelling of slijtage van de diktegeleiders van de pers
-
Ongelijkmatige vezelverdeling tijdens de vorming
-
Onvoldoende parallelliteit of vervorming van de persplaten
Oplossing: periodieke kalibratie van de diktegeleiders, optimalisatie van de vormingsgelijkmatigheid, periodiek onderhoud van de parallelliteit van de pers.
7.2 Onvoldoende inwendige bindsterkte
Verschijnsel: de plaat delamineert gemakkelijk, "verliest stof" bij het schuren, rafelt aan de randen bij het zagen.
Mogelijke oorzaken:
-
Onvoldoende lijmdosering of niet-conforme lijmkwaliteit
-
Te lage perstemperatuur of onvoldoende uithardingstijd
-
Slechte vezelmorfologie (te korte vezels door overmatig refinieren)
-
Onvoldoende uitharder
Oplossing: optimalisatie van het lijmproces, aanpassing van de persparameters, periodieke controle van de geleringstijd van de lijm.
7.3 Diktezwelling buiten de norm
Verschijnsel: de plaat zet in vochtige omgeving of bij een onderdompelingstest aanzienlijk uit in dikte, soms met "paddestoelvormige" vervorming.
Mogelijke oorzaken:
-
Onvoldoende paraffine (waterafstotend middel) of ongelijkmatige verdeling
-
Te lage dichtheid (veel inwendige poriën)
-
Onvoldoende perscyclus, onvolledige uitharding van de lijm
Oplossing: verhoging van de paraffine en optimalisatie van de verstuiving, matige verhoging van de dichtheid, verlenging van de perstijd.
7.4 Vervorming door kromtrekken
Verschijnsel: de plaat vertoont na verloop van tijd een dakpan- of boogvormige kromming.
Mogelijke oorzaken:
-
Overmatig of ongelijkmatig schuren (symmetrische structuur verstoord)
-
Te groot verschil tussen het vochtgehalte van de eindplaat en de gebruiksomgeving
-
Onvoldoende conditioneringstijd, inwendige spanningen niet volledig vrijgegeven
-
Duidelijke asymmetrische dichtheidsgradiënt tijdens de vorming
Oplossing: controle van de schuurafname (max. 0,5 mm per zijde), voldoende conditionering voor vochtbalans, optimalisatie van de vormingsgelijkmatigheid.
7.5 Bellen op het oppervlak
Verschijnsel: plaatselijke verhogingen op het plaatoppervlak; bij doorsnijden met een mes is een inwendige holte of delaminatie zichtbaar.
Mogelijke oorzaken:
-
Te snelle ontluchting aan het einde van het persen, stoomdruk in de plaat niet volledig vrijgegeven
-
Te hoog vochtgehalte van de fineer (of vezelmat)
-
Verkeerde perstemperatuur, oppervlak uitgehard maar kern niet
Oplossing: verlenging van de ontluchtingsfase, verlaging van het vochtgehalte van de mat, optimalisatie van de temperatuurcurve bij het persen.
8. Technologische ontwikkelingstrends van MDF
8.1 Formaldehydevrij
De technologische doorbraken op het gebied van MDI-lijm zonder formaldehyde en biobased lijmen stimuleren de voortdurende verbetering van de milieuklasse van MDF. MDF van klasse HENF (formaldehyde-emissie ≤0,015 mg/m³) is al in massaproductie en zal geleidelijk de marktstandaard worden.
8.2 Lichtgewicht en hoge sterkte
Door vezelmodificatie, schuimtechnologie of graduele dichtheidsstructuur wordt het gewicht van de plaat verlaagd (dichtheid ≤600 kg/m³) met behoud van voldoende mechanische sterkte, om te voldoen aan de vraag naar gewichtsvermindering in auto-interieurs, vliegtuigcabines, enz.
8.3 Functionaliteit
-
Brandvertragend MDF: toevoeging van fosfor-stikstof brandvertragers maakt brandklasse B1–B mogelijk
-
Schimmelwerend en antibacterieel MDF: toevoeging van zilverionen of organische schimmelwerende middelen, geschikt voor ziekenhuizen, voedselverwerking, enz.
-
Vochtbestendig MDF: door optimalisatie van paraffine-emulsie en gebruik van MUF-lijm kan de diktezwelling dalen tot ≤6%
8.4 Digitalisering en intelligentie
Digitale kwaliteitscontroletectechnieken zoals online diktecontrole, röntgendichtheidscurvemonitoring en nabij-infrarood vochtmeting worden in MDF-productielijnen geïntroduceerd, waardoor volledige partijtraceerbaarheid en realtime procesaanpassing mogelijk worden en de toevallige fouten van handmatige steekproeven worden verminderd.
Veelgestelde vragen over MDF (FAQ)
Q1: Wat is medium density fibreboard (MDF)? Wat is de essentiële eigenschap?
A: Medium density fibreboard (MDF) is een plaatmateriaal dat wordt geproduceerd uit houtvezels of andere plantaardige vezels, via vezelbereiding, lijmapplicatie, vorming en warmpersen bij hoge temperatuur, met een dichtheid tussen 650 en 800 kg/m³.
Anders dan multiplex (meerdere lagen fineer kruiselings verlijmd) en spaanplaat (partikels met lijm geperst), is de essentiële eigenschap van MDF: het hout wordt teruggebracht tot vezeltoestand en vervolgens opnieuw samengesteld tot plaat. Dit proces verwijdert kwasten, nerfrichting en groeispanningen van natuurlijk hout, waardoor MDF een van de meest uniforme en vlakste plaatmaterialen is, bijzonder geschikt voor melaminebekleding, fineer, schilderen en andere oppervlakteafwerkingen.
Kerngegevens: de inwendige bindsterkte van hoogwaardig MDF kan 0,6–1,2 MPa bereiken, de statische buigsterkte 25–40 MPa, en de vlakheid van het oppervlak wordt gecontroleerd binnen ±0,15 mm.
Q2: Wat zijn de kenmerken van het grondstoffen- en lijmsysteem van MDF?
A: MDF kent een breed scala aan grondstoffen: restmateriaal uit houtverwerking, snelgroeiend hout, takhout, enz. Gangbare typen zijn:
-
Populier: fijne, lange vezels, dunne wanden, lichtwitte kleur, gelijkmatige structuur, voor hoogwaardige meubels en substraten voor decorpanelen;
-
Den: langere vezels, hoger harsgehalte, betere sterkte, gelige kleur, voor constructief MDF en verpakkingsmateriaal;
-
Eucalyptus: middelmatige vezels, hogere dichtheid, hoge sterkte, voor dragende meubels en substraat voor vloeren;
-
Gemengd loofhout: evenwichtige prestaties, lagere kosten, voor universeel MDF;
-
Landbouwstro: korte vezels, hoog asgehalte, iets lagere prestaties, voor ecologische plaat tegen lage kosten.
JINDIWOOD technische norm: MDF-producten gebruiken uitsluitend populierenhout; dunne platen (≤9 mm) ≥830 kg/m³, dikke platen (>9 mm) ≥750 kg/m³.
Voor lijmen gebruikt MDF gewoonlijk UF, MUF, MDI en sojaproteïnelijm:
-
UF: dosering 8–12%, E1/E0, voor gewone binnenmeubels;
-
MUF: dosering 10–14%, E0/ENF, voor midden- en hoogwaardige meubels en vochtbestendige plaat;
-
MDI: dosering 4–6%, ENF/HENF, voor formaldehydevrije plaat en kindermeubels;
-
Sojaproteïnelijm: dosering 10–15%, klasse ENF, voor ecologisch MDF.
De lijmapplicatie bij MDF gebeurt door verneveling en menging met de vezels in een hogesnelheidsmenger; de lijm moet een lage viscositeit en hoge penetratie hebben om elke vezel gelijkmatig te omhullen.
Q3: Wat is het productieproces van MDF?
A: Het productieproces van MDF omvat hoofdzakelijk:
-
Verspaning en zeven: stammen of houtresten worden omgezet in snippers van bepaalde afmetingen (lengte 15–30 mm, dikte 3–5 mm), verwijdering van te grote, te kleine en verontreinigingen;
-
Vezelbereiding — warm refinieren: snippers ondergaan voorstomen (druk 0,8–1,2 MPa, temperatuur 160–180 °C, tijd 3–8 minuten) en malen/defibreren, met een spleet tussen de schijven van 0,1–0,5 mm;
-
Vezeldroging: pneumatische buisdroging, hetelucht 160–200 °C, vochtgehalte na droging 8–12%, droogtijd slechts 2–5 seconden;
-
Lijmapplicatie: gedroogde vezels worden gedoseerd en in een hogesnelheidsmenger gebracht; de lijm wordt verneveld samen met uitharder en paraffine-emulsie; vochtgehalte na lijmen 12–16%;
-
Vorming: luchtstroom- of mechanische vorming tot een vezelmat, daarna voorpersen (0,5–1,0 MPa);
-
Warmpersen: onder hoge temperatuur en druk wordt de lijm uitgehard, de vezels verdicht en de plaat gestabiliseerd;
-
Nabewerking: koeling, conditionering 48–72 uur, schuren, zagen, sorteren en verpakken.
Het schuren gebeurt gewoonlijk in drie doorgangen: grof (60–80), middel (100–120), fijn (150–180), met een afname van 0,5–1,5 mm; na het schuren is de oppervlakteruwheid Ra ≤3,2 μm.
Q4: Waarom is het warmpersen de kern van de MDF-productie? Wat zijn de belangrijkste parameters?
A: Het warmpersen is de laatste stap die de dichtheid, sterkte, dikteprecisie en milieuklasse van MDF bepaalt. De mat ondergaat onder hoge temperatuur en druk de uitharding van de lijm, de verdichting van de vezels en de stabilisatie van de plaat. De perscyclus is verdeeld in drie fasen:
-
Eerste fase: compressie — druk snel naar 3,0–4,5 MPa, temperatuur 160–220 °C, snelle compressie van de mat, verwijdering van lucht en water;
-
Tweede fase: uitharding — handhaving op 2,0–3,5 MPa, de lijm reticuleert en hardt uit, vormt sterke bindingen tussen de vezels;
-
Derde fase: ontluchting/drukverlaging — gradueel naar 0, natuurlijke afkoeling, vrijkomen van de stoomdruk in de plaat, voorkomen van bellen.
Empirische formule voor de totale perstijd: totale perstijd (seconden) ≈ dikte (mm) × 8–15 s/mm. Voor een MDF van 18 mm is de cyclus ongeveer 150–270 seconden.
Belangrijke controletechnieken: diktecontrole tolerantie ±0,15 mm; temperatuurverschil tussen oppervlak en kern van de mat niet te groot (≤20 °C), anders ontstaat het defect "oppervlak uitgehard, kern niet uitgehard".
Q5: Wat zijn de kerntechnische indicatoren van MDF?
A: Volgens GB/T 11718-2021 zijn de kernindicatoren van MDF:
-
Dichtheid: 650–800 kg/m³; JINDIWOOD dunne platen (≤9 mm) ≥830 kg/m³, dikke platen (>9 mm) ≥750 kg/m³;
-
Inwendige bindsterkte (IB): standaardtype ≥0,55 MPa, meubeltype ≥0,65 MPa, dragend type ≥0,80 MPa;
-
Statische buigsterkte (MOR): standaardtype ≥23 MPa, dragend type ≥30 MPa;
-
Elasticiteitsmodulus (MOE): standaardtype ≥2700 MPa, dragend type ≥3500 MPa;
-
Diktezwelling door wateropname (24h): standaardtype ≤15%, vochtbestendig type ≤10%;
-
Formaldehyde-emissie: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
-
Oppervlakteruwheid: JINDIWOOD na schuren Ra ≤3,2 μm.
De statische buigsterkte van MDF is lager dan die van hoogwaardig multiplex, maar de vlakheid en dikte-uniformiteit van het oppervlak zijn veel beter, waardoor MDF een onvervangbaar voordeel heeft op het gebied van oppervlakteafwerking.
Q6: Wat zijn de gangbare classificaties en klassen van MDF?
A: MDF kan worden geclassificeerd naar dichtheid, gebruik en uiterlijk:
Naar dichtheid:
-
Licht MDF: <650 kg/m³, voor niet-dragende decoratie en modelbouw;
-
MDF met gemiddelde dichtheid: 650–800 kg/m³, voor meubels, interieurafwerking, substraat voor decorpanelen;
-
Hoge-dichtheid MDF (HDF): >800 kg/m³, voor substraat voor vloeren en hoogwaardige meubels.
Naar gebruik:
-
Meubeltype: IB ≥0,65 MPa, fijn oppervlak, voor kasten, keukens, tafels en stoelen;
-
Dragend type: MOR ≥30 MPa, hogere dichtheid, voor stellingen, bureaus, deuren;
-
Vochtbestendig type: diktezwelling ≤10%, voor badkamermeubels en keukenmeubels;
-
Brandvertragend type: brandklasse B1–C, voor openbare ruimtes en hotels;
-
Lage-emissie type (ENF): formaldehyde-emissie ≤0,015 mg/m³, voor kindermeubels en slaapkamers.
Naar uiterlijk: eerste kwaliteit, eerste keuze, conform. Veelvoorkomende oppervlaktedefecten zijn zwarte puntjes, witte vlekken/lijmvlekken, schuursporen en carbonisatiepunten.
Q7: Wat zijn de voor- en nadelen van MDF ten opzichte van multiplex?
A: De vergelijking tussen MDF en multiplex is als volgt:
-
Structuur: MDF met gelijkmatig verdeelde vezels, isotroop; multiplex met kruiselings verlijmde fineer, duidelijker anisotroop;
-
Oppervlaktevlakheid: MDF uitstekend, geschikt voor fijne afwerking; multiplex goed, maar zichtbare voegen tussen fineer;
-
Randbehandeling: MDF compacte randen, kan profielen verwerken; multiplex randen met laagstructuur, kantbanden nodig;
-
Schroefhoudkracht: MDF goed, maar na herhaald gebruik los; multiplex uitstekend, vooral op randen;
-
Statische buigsterkte: MDF gemiddeld (25–40 MPa); multiplex hoog (50–100 MPa);
-
Vochtbestendigheid: MDF slecht; multiplex goed;
-
Ecologie: MDF hoog lijmverbruik, moeilijker formaldehydebeheersing; multiplex relatief minder lijmverbruik;
-
Prijs: MDF lager; multiplex hoger;
-
Typische toepassing: MDF voor substraat van decorpanelen, meubelonderdelen en frezen; multiplex voor dragende constructies, bekisting en substraat voor vloeren.
Q8: Wat zijn de veelvoorkomende kwaliteitsproblemen van MDF en de oorzaken?
A: Veelvoorkomende kwaliteitsproblemen van MDF zijn:
-
Dikteafwijking en ongelijkmatige dichtheid: verkeerde instelling of slijtage van de diktegeleiders, ongelijkmatige vezelverdeling, onvoldoende parallelliteit van de persplaten. Oplossing: periodieke kalibratie, optimalisatie van de vorming, onderhoud van de pers;
-
Onvoldoende inwendige bindsterkte: onvoldoende lijmdosering, niet-conforme lijmkwaliteit, te lage perstemperatuur, te korte vezels, onvoldoende uitharder. Oplossing: optimalisatie van het lijmproces, aanpassing van de persparameters, controle van de geleringstijd;
-
Diktezwelling buiten de norm: onvoldoende paraffine of ongelijkmatige verdeling, te lage dichtheid, onvoldoende perscyclus. Oplossing: verhoging van de paraffine en optimalisatie van de verdeling, matige verhoging van de dichtheid, verlenging van de perstijd;
-
Vervorming door kromtrekken: overmatig of ongelijkmatig schuren, te groot verschil tussen vochtgehalte van de plaat en omgeving, onvoldoende conditionering, asymmetrische dichtheidsgradiënt. Oplossing: controle van de schuurafname, voldoende conditionering, optimalisatie van de vorming;
-
Bellen op het oppervlak: te snelle ontluchting aan het einde van het persen, te hoog vochtgehalte van de mat, verkeerde perstemperatuur. Oplossing: verlenging van de ontluchtingsfase, verlaging van het vochtgehalte van de mat, optimalisatie van de temperatuurcurve.
Q9: Wat zijn de technologische ontwikkelingstrends van MDF?
A: De technologische trends van MDF zijn:
-
Formaldehydevrij: MDI-lijm zonder formaldehyde en biobased lijmen stimuleren de verbetering van de milieuklasse; MDF van klasse HENF (formaldehyde-emissie ≤0,015 mg/m³) is al in massaproductie;
-
Lichtgewicht en hoge sterkte: door vezelmodificatie, schuimtechnologie of graduele dichtheidsstructuur, met dichtheid ≤600 kg/m³ en voldoende mechanische sterkte, voor gewichtsvermindering in auto-interieurs, vliegtuigcabines, enz.;
-
Functionaliteit: brandvertragend MDF (B1–B), schimmelwerend en antibacterieel MDF (zilverionen of organische middelen), vochtbestendig MDF (diktezwelling ≤6%);
-
Digitalisering en intelligentie: online diktecontrole, röntgendichtheidscurvemonitoring, nabij-infrarood vochtmeting, voor volledige partijtraceerbaarheid en realtime procesaanpassing.
Q10: Wat zijn de normen en beloften van JINDIWOOD op het gebied van MDF?
A: De technische normen van JINDIWOOD op het gebied van MDF zijn: uitsluitend populierenhout als grondstof; dunne platen (≤9 mm) ≥830 kg/m³, dikke platen (>9 mm) ≥750 kg/m³; oppervlakteruwheid na schuren Ra ≤3,2 μm; inwendige bindsterkte, statische buigsterkte en andere indicatoren beter dan conventionele producten.
De belofte van JINDIWOOD is: van vezel tot plaat, elk MDF draagt een belofte van zekerheid, en garandeert uitstekende bewerkbaarheid, oppervlakte-effecten en ecologische beheersbaarheid.
JINDIWOOD · Engineered for Certainty — Van vezel tot plaat, elk MDF draagt een belofte van zekerheid.
Dit artikel is een origineel technisch artikel van JINDIWOOD; bij overname moet de bron worden vermeld.