中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
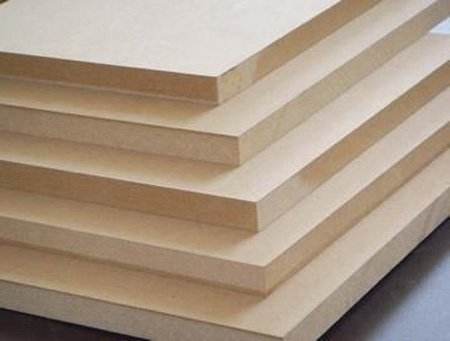
1. Concetto di base dell'MDF
Il pannello di fibra a media densità (Medium Density Fiberboard, abbreviato MDF) è un pannello derivato dal legno prodotto utilizzando come materia prima fibre di legno o altre fibre vegetali, attraverso preparazione delle fibre, applicazione di adesivo, formazione e pressatura a caldo ad alta temperatura, con una densità compresa tra 650 e 800 kg/m³.
A differenza del compensato (più strati di sfogliato incrociati perpendicolarmente e incollati) e del truciolare (particelle incollate e pressate), la caratteristica essenziale dell'MDF è: ridurre il legno allo stato di fibra e poi ricomporlo in pannello. Questo processo elimina completamente nodi, direzione della venatura e tensioni di crescita del legno naturale, rendendo l'MDF il pannello derivato dal legno con la struttura più uniforme e la superficie più liscia, particolarmente adatto per la finitura superficiale (rivestimento melaminico, impiallacciatura, verniciatura, ecc.).
Dati chiave: la resistenza alla trazione interna di un MDF di alta qualità può raggiungere 0,6–1,2 MPa, la resistenza alla flessione statica 25–40 MPa, e la planarità superficiale è controllata entro ±0,15 mm; questi indicatori lo rendono il substrato preferito per la produzione di mobili e l'arredamento.
2. Sistema di materie prime dell'MDF
2.1 Materie prime fibrose legnose
Le fonti di materia prima per l'MDF sono ampie: residui della lavorazione del legno, legno a rapida crescita, ramaglie, ecc. La scelta della materia prima influisce direttamente su colore, morfologia delle fibre e proprietà fisiche del pannello.
| Tipo di materia prima | Morfologia delle fibre | Caratteristiche del pannello | Applicazione principale |
|---|---|---|---|
| Pioppo | Fibre sottili e lunghe, pareti sottili | Colore bianco chiaro, struttura uniforme | Mobili di alta gamma, substrato per pannelli decorativi |
| Pino | Fibre più lunghe, contenuto di resina più elevato | Buona resistenza, colore giallastro | MDF strutturale, materiali da imballaggio |
| Eucalipto | Fibre medie, densità più elevata | Alta resistenza, colore medio | Mobili portanti, substrato per pavimenti |
| Latifoglie miste | Fibre di lunghezza variabile | Prestazioni equilibrate, costo inferiore | MDF universale |
| Paglia agricola | Fibre corte, alto contenuto di ceneri | Prestazioni leggermente inferiori, concetto ecologico | Pannello ecologico a basso costo |
Standard tecnico JINDIWOOD: i prodotti MDF utilizzano esclusivamente pioppo vergine; la densità dei pannelli sottili (≤9 mm) raggiunge 830 kg/m³ e oltre, quella dei pannelli spessi (>9 mm) 750 kg/m³ e oltre, ben al di sopra dei prodotti convenzionali sul mercato, garantendo eccellenti prestazioni di lavorazione e risultati superficiali.
2.2 Sistema adesivo
I tipi di adesivo comunemente usati per l'MDF sono simili a quelli del compensato, ma poiché la superficie specifica delle fibre è molto maggiore (circa centinaia di volte quella degli sfogliati), la quantità di adesivo e la scelta del tipo differiscono:
| Tipo di adesivo | Dosaggio (% fibre assolutamente secche) | Classe ecologica | Scenario applicabile |
|---|---|---|---|
| Urea-formaldeide (UF) | 8–12% | E1/E0 | Mobili interni comuni |
| Urea-formaldeide modificata con melamina (MUF) | 10–14% | E0/ENF | Mobili di fascia medio-alta, pannelli antiumidità |
| Isocianato (MDI) | 4–6% | ENF/HENF | Pannelli senza formaldeide, mobili per bambini |
| Adesivo proteico di soia | 10–15% | ENF | MDF ecologico |
Il metodo di applicazione dell'adesivo nell'MDF è diverso da quello del compensato: l'adesivo viene nebulizzato e miscelato con le fibre in un miscelatore ad alta velocità; l'adesivo deve avere bassa viscosità e alta penetrabilità per avvolgere uniformemente ogni fibra.
2.3 Additivi ausiliari
-
Emulsione di paraffina (idrofugo): dosaggio 0,5–1,5% delle fibre assolutamente secche, per migliorare la resistenza all'umidità del pannello
-
Indurente (cloruro d'ammonio, ecc.): accelera la reazione di polimerizzazione dell'adesivo, riduce il tempo di pressatura
-
Ritardante di fiamma (fosforo-azoto): conferisce al pannello proprietà ignifughe, fino alla classe B1–C
-
Antimuffa: inibisce la crescita di muffe, adatto ad ambienti umidi
3. Processo produttivo dell'MDF
3.1 Cippatura e vagliatura
Tronchi o residui di legno vengono trasformati da una cippatrice in scaglie di dimensioni specifiche (lunghezza 15–30 mm, spessore 3–5 mm). Le scaglie passano attraverso un vaglio vibrante per rimuovere quelle troppo grandi, troppo piccole e impurità quali sabbia e metalli, garantendo l'uniformità del materiale in ingresso alla raffinatrice.
Punto di controllo chiave: dimensioni irregolari delle scaglie causano fluttuazioni nella qualità della separazione delle fibre; scaglie troppo grandi aumentano il consumo energetico della raffinazione e producono fibre grossolane; scaglie troppo piccole tendono a carbonizzarsi.
3.2 Preparazione delle fibre — metodo della raffinazione a caldo (fase centrale)
Questa è la fase che distingue più essenzialmente l'MDF dagli altri pannelli derivati dal legno. Le scaglie subiscono nella raffinatrice un doppio trattamento di "vaporizzazione + macinazione":
Prima fase: pre-vaporizzazione
-
Le scaglie entrano in un preriscaldatore verticale, con vapore ad alta temperatura (pressione 0,8–1,2 MPa, temperatura 160–180 °C)
-
Tempo di vaporizzazione: 3–8 minuti (in base alla specie e allo spessore delle scaglie)
-
Il vapore ammorbidisce la lignina (sostanza adesiva naturale del legno), riducendo le forze di coesione tra le fibre
Seconda fase: macinazione e defibrazione
-
Le scaglie vaporizzate entrano nella camera di macinazione; la forza di taglio tra il disco rotante e il disco fisso strappa le scaglie in singole fibre
-
Gioco tra i dischi: 0,1–0,5 mm (regolabile)
-
Nella camera viene iniettata emulsione di paraffina (idrofugo) e adesivo (in alcuni processi l'adesivo viene aggiunto qui)
Principio centrale: il metodo della raffinazione a caldo sfrutta l'azione sinergica dell'energia termica del vapore e della forza di taglio meccanica per defibrare le scaglie in singole fibre senza tagliarle gravemente. Più lunga è la lunghezza delle fibre conservate, maggiore è la resistenza del pannello.
Dopo la raffinazione, le fibre hanno un contenuto di umidità del 50–60% e sono in forma fioccosa; devono essere immediatamente essiccate.
3.3 Essiccazione delle fibre
Le fibre umide vengono trasportate pneumaticamente all'essiccatore, dove l'aria calda riduce il contenuto di umidità al valore richiesto dal processo.
-
Metodo di essiccazione: essiccazione pneumatica a tubi (essiccatore a tre passaggi) o essiccazione flash
-
Fonte di calore: forno ad aria calda (biomassa/gas naturale) che fornisce aria calda a 160–200 °C
-
Umidità dopo l'essiccazione: 8–12% (umidità target prima della formatrice)
-
Tempo di essiccazione: solo 2–5 secondi (completato istantaneamente nell'aria calda ad alta velocità)
Difficoltà tecnica: l'essiccazione delle fibre è rapida e il tempo di permanenza è breve; è necessario controllare con precisione temperatura e velocità dell'aria calda. Temperatura troppo alta — carbonizzazione superficiale delle fibre, colore più scuro, resistenza inferiore; temperatura troppo bassa — umidità troppo elevata, difficoltà di formazione e rischio di bolle in pressatura.
Le fibre essiccate vengono raccolte da un ciclone e inviate all'incollaggio attraverso silos dosatori.
3.4 Incollaggio — miscelazione uniforme fibra-adesivo
L'incollaggio nell'MDF è la fase centrale del processo a secco. Le fibre essiccate, dosate con precisione da una bilancia a nastro elettronica, entrano in un miscelatore ad alta velocità (detto "incollatore"); l'adesivo viene aggiunto per nebulizzazione, insieme a indurente e idrofugo (emulsione di paraffina).
| Parametro | Valore tipico | Punto di controllo |
|---|---|---|
| Dosaggio adesivo | 8–14% (fibre assolutamente secche) | Troppo basso → resistenza interna insufficiente; troppo alto → costi maggiori, ciclo di pressatura più lungo |
| Contenuto di solidi dell'adesivo | 50–65% | Influisce sull'uniformità e sulla penetrabilità |
| Velocità di miscelazione | 500–1500 rpm | Garantisce che l'adesivo avvolga uniformemente ogni fibra |
| Aggiunta di paraffina | 0,5–1,5% | Influisce sul rigonfiamento in spessore per assorbimento d'acqua |
Umidità delle fibre dopo l'incollaggio: a causa dell'acqua introdotta dall'adesivo, sale al 12–16%, preparando la successiva formazione e pressatura.
3.5 Formazione
Le fibre incollate vengono distribuite uniformemente da una formatrice su un nastro d'acciaio o su una piastra in movimento continuo, formando un materassino di fibre con spessore e densità definiti.
I metodi di formazione sono principalmente due:
-
Formazione a flusso d'aria: le fibre sono sospese in una corrente d'aria e si depositano per gravità e azione del flusso, adatta alla produzione di MDF a struttura graduale (fibre fini in superficie, grossolane al centro), che rende la superficie liscia
-
Formazione meccanica: distribuzione tramite rulli meccanici o silo oscillante, struttura più uniforme, adatta a pannelli omogenei
Prepressatura dopo la formazione: il materassino viene sottoposto a una pressione di 0,5–1,0 MPa da una prepressa continua, compattando il materassino sciolto a 1/3–1/2 del suo spessore originale, aumentando resistenza e conduttività termica, facilitando l'ingresso nella pressa a caldo.
3.6 Pressatura a caldo (fase centrale)
Il materassino, sotto l'azione di alta temperatura e alta pressione, attraversa l'intero processo di polimerizzazione dell'adesivo → compattazione delle fibre → stabilizzazione del pannello. Questa è la fase finale che determina densità, resistenza, precisione di spessore e classe ecologica dell'MDF.
Le tre fasi chiave del ciclo di pressatura:
| Fase | Pressione | Temperatura | Funzione |
|---|---|---|---|
| Prima fase: compressione | Rapido aumento a 3,0–4,5 MPa | 160–220 °C | Compressione rapida del materassino, espulsione di aria e acqua, inizio della deformazione plastica delle fibre |
| Seconda fase: polimerizzazione | Mantenimento a 2,0–3,5 MPa | Costante | L'adesivo reticolare e polimerizza, formando legami saldi tra le fibre |
| Terza fase: sfiato/depressurizzazione | Riduzione graduale a 0 | Raffreddamento naturale | Rilascio della pressione di vapore interna, prevenzione delle bolle, stabilizzazione |
Formula empirica del ciclo di pressatura in relazione allo spessore:
Tempo totale di pressatura (secondi) ≈ spessore (mm) × 8–15 s/mm
Per un MDF da 18 mm, il ciclo è di circa 150–270 secondi (2,5–4,5 minuti), di cui:
-
Fase di compressione: 15–30 secondi
-
Fase di polimerizzazione: 100–200 secondi
-
Fase di sfiato: 20–40 secondi
Tecnologie di controllo chiave:
-
Controllo dello spessore: la pressa è dotata di spessimetri che controllano con precisione lo spessore del pannello finito, con tolleranza ±0,15 mm
-
Controllo del gradiente di temperatura: la differenza di temperatura tra superficie e centro del materassino non deve essere eccessiva (≤20 °C), altrimenti si verifica il difetto "superficie polimerizzata, interno non polimerizzato"
3.7 Post-trattamento
Raffreddamento e stagionatura: il pannello appena uscito dalla pressa ha una temperatura di 80–120 °C; deve essere raffreddato a temperatura ambiente da un raffreddatore a piastre. I pannelli raffreddati riposano in magazzino per 48–72 ore, per rilasciare le tensioni interne e bilanciare l'umidità con l'ambiente, prevenendo deformazioni nelle lavorazioni successive.
Levigatura: i pannelli stagionati vengono levigati con levigatrici a nastro largo:
-
Prima passata: grana grossa (60–80) — rimozione dello strato carbonizzato superficiale e delle disuniformità di spessore
-
Seconda passata: grana media (100–120) — planarizzazione
-
Terza passata: grana fine (150–180) — levigatura fine per soddisfare i requisiti di rivestimento
L'asportazione è generalmente 0,5–1,5 mm (totale sulle due facce); dopo la levigatura lo spessore raggiunge la specifica finale e la rugosità superficiale Ra ≤3,2 μm.
Taglio: rifilatura a dimensioni standard (es. 1220×2440 mm), rimozione dei bordi irregolari.
Classificazione e imballaggio: selezione per classe estetica, imballaggio e stoccaggio.
4. Indicatori tecnici fondamentali e metodi di prova dell'MDF
4.1 Densità
La densità è l'indicatore fisico più basilare dell'MDF e influisce direttamente sulla resistenza meccanica e sulla lavorabilità.
-
Intervallo di densità (GB/T 11718-2021): 650–800 kg/m³ (media densità)
-
Metodo di prova: metodo gravimetrico (pesatura precisa di massa e volume del provino)
-
Standard JINDIWOOD: pannelli sottili (≤9 mm) ≥830 kg/m³, pannelli spessi (>9 mm) ≥750 kg/m³
Influenza della densità sulle prestazioni:
-
Densità troppo bassa → resistenza insufficiente, scarsa tenuta delle viti, superficie porosa
-
Densità troppo alta → usura grave degli utensili, pannello troppo pesante, costi maggiori
-
Densità non uniforme → "punti duri e morbidi" dopo la levigatura, che influenzano l'effetto di rivestimento
4.2 Resistenza alla trazione interna (Internal Bond, IB)
La resistenza alla trazione interna è l'indicatore centrale della solidità del legame tra le fibre all'interno dell'MDF; riflette la capacità del pannello di resistere alla delaminazione interna.
Metodo di prova: prelevare un provino di 50×50 mm dal pannello, incollare teste metalliche dedicate su entrambe le facce, applicare un carico di trazione perpendicolare alla faccia con una macchina di trazione, registrare il carico massimo a rottura e dividerlo per l'area del provino per ottenere il valore IB (MPa).
Requisiti GB/T 11718-2021:
-
Tipo standard: IB ≥ 0,55 MPa
-
Tipo mobili: IB ≥ 0,65 MPa
-
Tipo portante: IB ≥ 0,80 MPa
Fattori influenti:
-
Dosaggio dell'adesivo: all'aumentare del dosaggio, l'IB aumenta (ma esiste un limite economico)
-
Morfologia delle fibre: fibre più lunghe e integre danno IB più elevato
-
Parametri di pressatura: sinergia di temperatura, pressione e tempo
4.3 Resistenza alla flessione statica (MOR) e modulo elastico (MOE)
Come per il compensato, MOR e MOE sono indicatori meccanici chiave della capacità portante del pannello.
Metodo di prova: flessione a tre punti (luce pari a 20 volte lo spessore, carico uniforme fino a rottura)
Requisiti GB/T 11718-2021:
-
MOR ≥ 23 MPa (tipo standard) / ≥ 30 MPa (tipo portante)
-
MOE ≥ 2700 MPa (tipo standard) / ≥ 3500 MPa (tipo portante)
La resistenza alla flessione statica dell'MDF è inferiore a quella del compensato di alta qualità (poiché le fibre sono corte, mentre il compensato è formato da sfogliati continui a fibre lunghe), ma la planarità superficiale e l'uniformità di spessore sono nettamente superiori a quelle del compensato, conferendo all'MDF un vantaggio insostituibile nel campo dei rivestimenti superficiali.
4.4 Rigonfiamento in spessore per assorbimento d'acqua (Thickness Swelling, TS)
Questo è l'indicatore centrale della resistenza all'umidità dell'MDF, particolarmente importante per ambienti umidi come cucine e bagni.
Metodo di prova: provino di 50×50 mm immerso in acqua a 20±2 °C per 24 ore; misurazione della variazione percentuale di spessore prima e dopo l'immersione.
Requisiti GB/T 11718-2021: rigonfiamento in spessore dopo 24 ore ≤ 15% (tipo standard) / ≤ 10% (tipo antiumidità)
Mezzi tecnici per ridurre il rigonfiamento:
-
Aggiunta di paraffina e altri idrofughi
-
Aumento di temperatura e tempo di pressatura (aumenta il flusso plastico delle fibre, riduce i pori capillari)
-
Impiego di adesivo MUF
4.5 Emissione di formaldeide
Poiché l'MDF utilizza una quantità maggiore di adesivo (8–14%), il controllo dell'emissione di formaldeide è particolarmente importante. I metodi di prova sono gli stessi del compensato.
| Classe ecologica | Emissione di formaldeide (metodo camera climatica, mg/m³) |
|---|---|
| E1 (standard nazionale obbligatorio) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Rugosità superficiale
Questo è un indicatore di controllo qualità specifico dell'MDF, direttamente correlato alla qualità del rivestimento (carta melaminica, impiallacciatura, verniciatura) e alla resistenza dell'incollaggio.
-
Metodo di prova: rugosimetro a contatto per la misurazione del valore Ra
-
Standard JINDIWOOD: rugosità superficiale dopo levigatura Ra ≤ 3,2 μm
Influenza della rugosità sulla lavorazione:
-
Ra troppo alto (superficie ruvida) → maggiore consumo di adesivo nel rivestimento, possibile comparsa di "macchie bianche" o "superficie a buccia d'arancia"
-
Ra troppo basso (levigatura eccessiva) → superficie troppo compatta, scarsa penetrazione dell'adesivo, ridotta adesione del rivestimento
5. Classificazione e gradi comuni dell'MDF
5.1 Classificazione per densità (GB/T 11718-2021)
| Categoria | Intervallo di densità (kg/m³) | Uso tipico |
|---|---|---|
| MDF leggero | < 650 | Decorazione non portante, modellismo |
| MDF media densità (standard) | 650–800 | Mobili, arredamento, substrato per pannelli decorativi |
| MDF alta densità (HDF) | > 800 | Substrato per pavimenti, mobili ad alta resistenza |
5.2 Classificazione per uso
| Tipo | Requisito chiave | Applicazione tipica |
|---|---|---|
| Tipo mobili (standard) | IB ≥0,65 MPa, superficie fine | Armadi, cucine, tavoli e sedie |
| Tipo portante | MOR ≥30 MPa, densità più elevata | Scaffalature, scrivanie, ante |
| Tipo antiumidità | Rigonfiamento in spessore ≤10% | Mobili per bagno, cucine |
| Tipo ignifugo | Classe di reazione al fuoco B1–C | Arredamento di luoghi pubblici, hotel |
| Tipo a bassa emissione (ENF) | Emissione di formaldeide ≤0,015 mg/m³ | Mobili per bambini, camere da letto |
5.3 Classificazione per aspetto
La classe estetica dell'MDF si basa principalmente sul numero e sulle dimensioni dei difetti superficiali (punti neri, macchie di colla, impronte, graffi, punti di carbonizzazione, ecc.):
-
Prima qualità: superficie senza difetti visibili, adatta a rivestimenti di alta qualità
-
Prima scelta: ammessi pochi difetti lievi, adatta a rivestimenti comuni
-
Conforme: ammesso un certo numero di difetti, adatta a casi in cui non sono visibili dopo rivestimento
Difetti superficiali comuni dopo la levigatura e cause:
| Tipo di difetto | Manifestazione tipica | Possibile causa |
|---|---|---|
| Punti neri | Piccoli punti neri sparsi sulla superficie | Temperatura di raffinazione troppo alta o corteccia/impurità non rimosse |
| Macchie bianche/macchie di colla | Zone biancastre o grumi duri localizzati | Applicazione non uniforme dell'adesivo o accumulo locale durante la pressatura |
| Segni di levigatura | Solchi paralleli sulla superficie | Grana del nastro troppo grossa o usura non uniforme |
| Punti di carbonizzazione | Macchie nere bruciate | Temperatura di pressatura troppo alta o surriscaldamento locale delle fibre |
6. Confronto tra MDF e compensato
| Dimensione di confronto | MDF | Compensato |
|---|---|---|
| Struttura | Fibre distribuite uniformemente, isotropo | Sfogliati incrociati, anisotropia più marcata |
| Planarità superficiale | Eccellente, adatta a rivestimenti fini | Buona, ma con giunzioni visibili tra gli sfogliati |
| Trattamento dei bordi | Bordi compatti, lavorabili con profili | Bordi con struttura a strati, richiedono bordatura |
| Tenuta delle viti | Buona (perpendicolare), ma tende ad allentarsi con l'uso ripetuto | Eccellente, soprattutto sui bordi |
| Resistenza alla flessione statica | Media (25–40 MPa) | Alta (50–100 MPa) |
| Resistenza all'umidità | Scarsa (alto rigonfiamento) | Buona (possibile uso di colla impermeabile) |
| Ecologia | Elevato consumo di adesivo, controllo del formaldeide più difficile | Consumo di adesivo relativamente inferiore |
| Prezzo | Inferiore (a parità di classe) | Superiore |
| Applicazione tipica | Substrato per pannelli decorativi, componenti di mobili, intaglio | Strutture portanti, casseforme, substrato per pavimenti |
7. Problemi di qualità comuni dell'MDF e analisi delle cause
7.1 Variazione di spessore e densità non uniforme
Fenomeno: grandi differenze di spessore all'interno dello stesso pannello o tra pannelli della stessa partita.
Possibili cause:
-
Impostazione errata o usura dei spessimetri della pressa
-
Distribuzione non uniforme delle fibre durante la formazione
-
Parallelismo insufficiente o deformazione delle piastre di pressatura
Soluzione: calibrazione periodica dei spessimetri, ottimizzazione dell'uniformità di formazione, manutenzione periodica del parallelismo della pressa.
7.2 Resistenza alla trazione interna insufficiente
Fenomeno: il pannello tende a delaminarsi, "perde polvere" durante la levigatura, bordi frastagliati al taglio.
Possibili cause:
-
Dosaggio dell'adesivo insufficiente o qualità dell'adesivo non conforme
-
Temperatura di pressatura troppo bassa o tempo di polimerizzazione insufficiente
-
Morfologia delle fibre scadente (fibre troppo corte per raffinazione eccessiva)
-
Quantità di indurente insufficiente
Soluzione: ottimizzazione del processo di incollaggio, regolazione dei parametri di pressatura, controllo periodico del tempo di gelificazione dell'adesivo.
7.3 Rigonfiamento in spessore fuori norma
Fenomeno: il pannello aumenta notevolmente di spessore in ambiente umido o nella prova di immersione, con deformazioni "a fungo".
Possibili cause:
-
Quantità di paraffina (idrofugo) insufficiente o dispersione non uniforme
-
Densità del pannello troppo bassa (molti pori interni)
-
Ciclo di pressatura insufficiente, polimerizzazione incompleta dell'adesivo
Soluzione: aumento della paraffina e ottimizzazione della dispersione, aumento moderato della densità, prolungamento del tempo di pressatura.
7.4 Deformazione per imbarcamento
Fenomeno: il pannello, dopo la posa, assume una forma a tegola o ad arco.
Possibili cause:
-
Levigatura eccessiva o non uniforme (struttura simmetrica danneggiata)
-
Differenza eccessiva tra umidità del pannello finito e ambiente di utilizzo
-
Tempo di stagionatura insufficiente, tensioni interne non rilasciate
-
Gradiente di densità asimmetrico durante la formazione
Soluzione: controllo dell'asportazione di levigatura (max 0,5 mm per faccia), stagionatura adeguata per bilanciare l'umidità, ottimizzazione dell'uniformità di formazione.
7.5 Bolle superficiali
Fenomeno: rigonfiamenti localizzati sulla superficie; tagliando con una lama si osserva una cavità interna o delaminazione.
Possibili cause:
-
Velocità di sfiato troppo rapida alla fine della pressatura, pressione di vapore interna non completamente rilasciata
-
Umidità troppo elevata degli sfogliati (o del materassino di fibre)
-
Temperatura di pressatura non adeguata, superficie polimerizzata e interno non polimerizzato
Soluzione: prolungamento della fase di sfiato, riduzione dell'umidità del materassino, ottimizzazione della curva di temperatura di pressatura.
8. Tendenze tecnologiche dell'MDF
8.1 Assenza di formaldeide
I progressi tecnologici degli adesivi MDI senza formaldeide e dei adesivi a base biologica spingono il continuo miglioramento della classe ecologica dell'MDF. L'MDF di classe HENF (emissione di formaldeide ≤0,015 mg/m³) è già entrato in produzione di massa e diventerà progressivamente il mainstream del mercato.
8.2 Leggerezza e alta resistenza
Attraverso modifiche delle fibre, tecnologie di espansione o design a densità graduata, si riduce il peso del pannello (densità ≤600 kg/m³) mantenendo una resistenza meccanica sufficiente, soddisfacendo le esigenze di alleggerimento negli interni automobilistici, nelle cabine aeronautiche, ecc.
8.3 Funzionalizzazione
-
MDF ignifugo: l'aggiunta di ritardanti di fiamma a base di fosforo-azoto consente di raggiungere classi B1–B
-
MDF antimuffa e antibatterico: con aggiunta di ioni d'argento o agenti antimuffa organici, adatto a ospedali, industrie alimentari, ecc.
-
MDF antiumidità: attraverso l'ottimizzazione dell'emulsione di paraffina e l'uso di adesivo MUF, il rigonfiamento in spessore può scendere a ≤6%
8.4 Digitalizzazione e intelligenza
Tecnologie di controllo qualità digitali come il controllo in linea dello spessore, il monitoraggio della curva di densità a raggi X e il controllo dell'umidità nel vicino infrarosso vengono introdotte nelle linee di produzione MDF, realizzando la tracciabilità della qualità per l'intera partita e la regolazione dei parametri di processo in tempo reale, riducendo l'errore casuale del campionamento manuale.
Domande frequenti sull'MDF (FAQ)
Q1: Che cos'è il pannello di fibra a media densità (MDF)? Qual è la sua caratteristica essenziale?
R: Il pannello di fibra a media densità (Medium Density Fiberboard, MDF) è un pannello derivato dal legno prodotto utilizzando come materia prima fibre di legno o altre fibre vegetali, attraverso preparazione delle fibre, applicazione di adesivo, formazione e pressatura a caldo ad alta temperatura, con densità compresa tra 650 e 800 kg/m³.
A differenza del compensato (più strati di sfogliato incrociati perpendicolarmente e incollati) e del truciolare (particelle incollate e pressate), la caratteristica essenziale dell'MDF è: ridurre il legno allo stato di fibra e poi ricomporlo in pannello. Questo processo elimina nodi, direzione della venatura e tensioni di crescita del legno naturale, rendendo l'MDF uno dei pannelli derivati dal legno con la struttura più uniforme e la superficie più liscia, particolarmente adatto per rivestimenti melaminici, impiallacciatura, verniciatura e altre finiture superficiali.
Dati chiave: la resistenza alla trazione interna di un MDF di alta qualità può raggiungere 0,6–1,2 MPa, la resistenza alla flessione statica 25–40 MPa, e la planarità superficiale è controllata entro ±0,15 mm.
Q2: Quali sono le caratteristiche del sistema di materie prime e del sistema adesivo dell'MDF?
R: Le fonti di materia prima per l'MDF sono ampie: residui della lavorazione del legno, legno a rapida crescita, ramaglie, ecc. I tipi comuni includono:
-
Pioppo: fibre sottili e lunghe, pareti sottili, colore bianco chiaro, struttura uniforme, per mobili di alta gamma e substrati per pannelli decorativi;
-
Pino: fibre più lunghe, contenuto di resina più elevato, buona resistenza, colore giallastro, per MDF strutturale e materiali da imballaggio;
-
Eucalipto: fibre medie, densità più elevata, alta resistenza, per mobili portanti e substrati per pavimenti;
-
Latifoglie miste: prestazioni equilibrate, costo inferiore, per MDF universale;
-
Paglia agricola: fibre corte, alto contenuto di ceneri, prestazioni leggermente inferiori, per pannelli ecologici a basso costo.
Standard tecnico JINDIWOOD: i prodotti MDF utilizzano esclusivamente pioppo vergine; densità dei pannelli sottili (≤9 mm) ≥830 kg/m³, dei pannelli spessi (>9 mm) ≥750 kg/m³.
Per gli adesivi, l'MDF utilizza comunemente UF, MUF, MDI e adesivo proteico di soia:
-
UF: dosaggio 8–12%, E1/E0, per mobili interni comuni;
-
MUF: dosaggio 10–14%, E0/ENF, per mobili di fascia medio-alta e pannelli antiumidità;
-
MDI: dosaggio 4–6%, ENF/HENF, per pannelli senza formaldeide e mobili per bambini;
-
Adesivo proteico di soia: dosaggio 10–15%, classe ENF, per MDF ecologico.
L'applicazione dell'adesivo nell'MDF avviene per nebulizzazione e miscelazione con le fibre in un miscelatore ad alta velocità; l'adesivo deve avere bassa viscosità e alta penetrabilità per avvolgere uniformemente ogni fibra.
Q3: Qual è il processo produttivo dell'MDF?
R: Il processo produttivo dell'MDF comprende principalmente:
-
Cippatura e vagliatura: tronchi o residui di legno trasformati in scaglie di dimensioni specifiche (lunghezza 15–30 mm, spessore 3–5 mm), rimozione di scaglie troppo grandi, troppo piccole e impurità;
-
Preparazione delle fibre — raffinazione a caldo: le scaglie subiscono pre-vaporizzazione (pressione 0,8–1,2 MPa, temperatura 160–180 °C, tempo 3–8 minuti) e macinazione/defibrazione, con gioco tra i dischi di 0,1–0,5 mm;
-
Essiccazione delle fibre: essiccazione pneumatica a tubi, aria calda a 160–200 °C, umidità dopo l'essiccazione 8–12%, tempo di essiccazione solo 2–5 secondi;
-
Incollaggio: le fibre essiccate, dosate, entrano nel miscelatore ad alta velocità; l'adesivo è nebulizzato insieme a indurente ed emulsione di paraffina; umidità delle fibre dopo l'incollaggio 12–16%;
-
Formazione: formazione a flusso d'aria o meccanica per formare il materassino, poi prepressatura (0,5–1,0 MPa);
-
Pressatura a caldo: ad alta temperatura e pressione si completa la polimerizzazione dell'adesivo, la compattazione delle fibre e la stabilizzazione del pannello;
-
Post-trattamento: raffreddamento, stagionatura 48–72 ore, levigatura, taglio, classificazione e imballaggio.
La levigatura è generalmente in tre passate: grana grossa (60–80), grana media (100–120), grana fine (150–180), con asportazione di 0,5–1,5 mm; dopo la levigatura la rugosità superficiale è Ra ≤3,2 μm.
Q4: Perché la pressatura a caldo è la fase centrale della produzione dell'MDF? Quali sono i parametri chiave?
R: La pressatura a caldo è la fase finale che determina densità, resistenza, precisione di spessore e classe ecologica dell'MDF. Il materassino, sotto alta temperatura e pressione, attraversa polimerizzazione dell'adesivo, compattazione delle fibre e stabilizzazione. Il ciclo di pressatura si divide in tre fasi:
-
Prima fase: compressione — pressione rapidamente a 3,0–4,5 MPa, temperatura 160–220 °C, compressione rapida del materassino, espulsione di aria e acqua;
-
Seconda fase: polimerizzazione — mantenimento a 2,0–3,5 MPa, l'adesivo reticolare e polimerizza, formando legami saldi tra le fibre;
-
Terza fase: sfiato/depressurizzazione — riduzione graduale a 0, raffreddamento naturale, rilascio della pressione di vapore interna, prevenzione delle bolle.
Formula empirica del tempo totale di pressatura: tempo totale (secondi) ≈ spessore (mm) × 8–15 s/mm. Per un MDF da 18 mm, il ciclo è di circa 150–270 secondi.
Le tecnologie di controllo chiave includono: tolleranza di spessore ±0,15 mm; differenza di temperatura tra superficie e centro del materassino non eccessiva (≤20 °C), altrimenti si verifica il difetto "superficie polimerizzata, interno non polimerizzato".
Q5: Quali sono gli indicatori tecnici fondamentali dell'MDF?
R: Secondo GB/T 11718-2021, gli indicatori fondamentali dell'MDF includono:
-
Densità: 650–800 kg/m³; JINDIWOOD pannelli sottili (≤9 mm) ≥830 kg/m³, pannelli spessi (>9 mm) ≥750 kg/m³;
-
Resistenza alla trazione interna (IB): tipo standard ≥0,55 MPa, tipo mobili ≥0,65 MPa, tipo portante ≥0,80 MPa;
-
Resistenza alla flessione statica (MOR): tipo standard ≥23 MPa, tipo portante ≥30 MPa;
-
Modulo elastico (MOE): tipo standard ≥2700 MPa, tipo portante ≥3500 MPa;
-
Rigonfiamento in spessore per assorbimento d'acqua (24h): tipo standard ≤15%, tipo antiumidità ≤10%;
-
Emissione di formaldeide: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
-
Rugosità superficiale: JINDIWOOD dopo levigatura Ra ≤3,2 μm.
La resistenza alla flessione statica dell'MDF è inferiore a quella del compensato di alta qualità, ma planarità superficiale e uniformità di spessore sono nettamente superiori, conferendo all'MDF un vantaggio insostituibile nel campo dei rivestimenti superficiali.
Q6: Quali sono le classificazioni e i gradi comuni dell'MDF?
R: L'MDF può essere classificato per densità, uso e aspetto:
Per densità:
-
MDF leggero: <650 kg/m³, per decorazione non portante e modellismo;
-
MDF media densità: 650–800 kg/m³, per mobili, arredamento, substrato per pannelli decorativi;
-
MDF alta densità (HDF): >800 kg/m³, per substrato per pavimenti e mobili ad alta resistenza.
Per uso:
-
Tipo mobili: IB ≥0,65 MPa, superficie fine, per armadi, cucine, tavoli e sedie;
-
Tipo portante: MOR ≥30 MPa, densità più elevata, per scaffalature, scrivanie, ante;
-
Tipo antiumidità: rigonfiamento in spessore ≤10%, per mobili per bagno e cucine;
-
Tipo ignifugo: classe di reazione al fuoco B1–C, per arredamento di luoghi pubblici e hotel;
-
Tipo a bassa emissione (ENF): emissione di formaldeide ≤0,015 mg/m³, per mobili per bambini e camere da letto.
Per aspetto: prima qualità, prima scelta, conforme. I difetti superficiali comuni includono punti neri, macchie bianche/macchie di colla, segni di levigatura e punti di carbonizzazione.
Q7: Quali sono i vantaggi e gli svantaggi dell'MDF rispetto al compensato?
R: Il confronto tra MDF e compensato è il seguente:
-
Struttura: MDF con fibre distribuite uniformemente, isotropo; compensato con sfogliati incrociati, anisotropia più marcata;
-
Planarità superficiale: MDF eccellente, adatta a rivestimenti fini; compensato buono, ma con giunzioni visibili tra gli sfogliati;
-
Trattamento dei bordi: MDF bordi compatti, lavorabili con profili; compensato bordi con struttura a strati, richiedono bordatura;
-
Tenuta delle viti: MDF buona, ma tende ad allentarsi con l'uso ripetuto; compensato eccellente, soprattutto sui bordi;
-
Resistenza alla flessione statica: MDF media (25–40 MPa); compensato alta (50–100 MPa);
-
Resistenza all'umidità: MDF scarsa; compensato buona;
-
Ecologia: MDF elevato consumo di adesivo, controllo del formaldeide più difficile; compensato consumo di adesivo relativamente inferiore;
-
Prezzo: MDF inferiore; compensato superiore;
-
Applicazione tipica: MDF per substrato di pannelli decorativi, componenti di mobili e intaglio; compensato per strutture portanti, casseforme e substrato per pavimenti.
Q8: Quali sono i problemi di qualità comuni dell'MDF e le loro cause?
R: I problemi di qualità comuni dell'MDF includono:
-
Variazione di spessore e densità non uniforme: impostazione errata o usura dei spessimetri della pressa, distribuzione non uniforme delle fibre, parallelismo insufficiente delle piastre. Soluzione: calibrazione periodica, ottimizzazione della formazione, manutenzione della pressa;
-
Resistenza alla trazione interna insufficiente: dosaggio adesivo insufficiente, qualità dell'adesivo non conforme, temperatura di pressatura troppo bassa, fibre troppo corte, indurente insufficiente. Soluzione: ottimizzazione dell'incollaggio, regolazione dei parametri di pressatura, controllo del tempo di gelificazione;
-
Rigonfiamento in spessore fuori norma: paraffina insufficiente o dispersione non uniforme, densità troppo bassa, ciclo di pressatura insufficiente. Soluzione: aumento della paraffina e ottimizzazione della dispersione, aumento moderato della densità, prolungamento della pressatura;
-
Deformazione per imbarcamento: levigatura eccessiva o non uniforme, differenza eccessiva tra umidità del pannello e ambiente, stagionatura insufficiente, gradiente di densità asimmetrico. Soluzione: controllo dell'asportazione, stagionatura adeguata, ottimizzazione della formazione;
-
Bolle superficiali: sfiato troppo rapido alla fine della pressatura, umidità del materassino troppo elevata, temperatura di pressatura non adeguata. Soluzione: prolungamento della fase di sfiato, riduzione dell'umidità del materassino, ottimizzazione della curva di pressatura.
Q9: Quali sono le tendenze tecnologiche dell'MDF?
R: Le tendenze tecnologiche dell'MDF includono:
-
Assenza di formaldeide: gli adesivi MDI senza formaldeide e gli adesivi a base biologica spingono il miglioramento della classe ecologica; l'MDF di classe HENF (emissione di formaldeide ≤0,015 mg/m³) è già entrato in produzione di massa;
-
Leggerezza e alta resistenza: attraverso modifiche delle fibre, tecnologie di espansione o design a densità graduata, con densità ≤600 kg/m³ e resistenza meccanica sufficiente, per esigenze di alleggerimento negli interni automobilistici, cabine aeronautiche, ecc.;
-
Funzionalizzazione: MDF ignifugo (B1–B), MDF antimuffa e antibatterico (ioni d'argento o agenti antimuffa organici), MDF antiumidità (rigonfiamento in spessore ≤6%);
-
Digitalizzazione e intelligenza: controllo in linea dello spessore, monitoraggio della curva di densità a raggi X, controllo dell'umidità nel vicino infrarosso, per la tracciabilità della qualità per l'intera partita e la regolazione dei parametri in tempo reale.
Q10: Quali sono gli standard e gli impegni di JINDIWOOD nel campo dell'MDF?
R: Gli standard tecnici di JINDIWOOD nel campo dell'MDF includono: materia prima esclusivamente pioppo vergine; densità dei pannelli sottili (≤9 mm) ≥830 kg/m³, dei pannelli spessi (>9 mm) ≥750 kg/m³; rugosità superficiale dopo levigatura Ra ≤3,2 μm; resistenza alla trazione interna, resistenza alla flessione statica e altri indicatori superiori ai prodotti convenzionali.
L'impegno di JINDIWOOD è: dalla fibra al pannello, ogni MDF porta con sé una promessa di certezza, garantendo eccellenti prestazioni di lavorazione, risultati superficiali e controllabilità ecologica.
JINDIWOOD · Engineered for Certainty — Dalla fibra al pannello, ogni MDF porta con sé una promessa di certezza.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.