中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Concetto di base e sviluppo storico dell'OSB
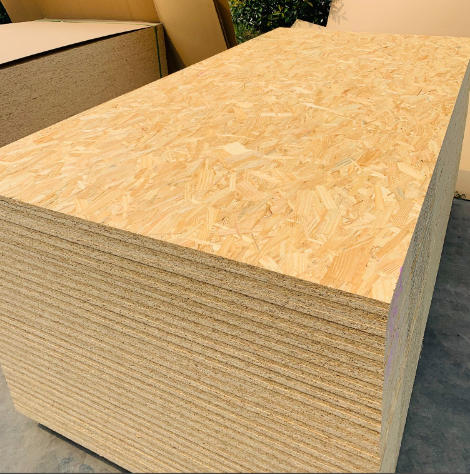
L'OSB (Oriented Strand Board), il cui nome completo in cinese è "pannello a scaglie orientate", è anche chiamato "pannello europeo". È un nuovo tipo di pannello strutturale prodotto utilizzando come materia prima legname di piccolo diametro, legname di diradamento, legname a rapida crescita o anima di legno, trasformato da attrezzature speciali in scaglie strette e lunghe di specifiche dimensioni (Strand), sottoposto a essiccazione, applicazione di adesivo, formazione orientata (Oriented) e pressatura a caldo ad alta temperatura.
1.1 Breve storia dello sviluppo
La ricerca e lo sviluppo dell'OSB è iniziata negli Stati Uniti negli anni '60; la sua origine tecnologica può essere fatta risalire al più antico Waferboard — un pannello prodotto utilizzando scaglie piatte di legno disposte in modo casuale. Negli anni '70, con la maturazione della tecnologia di formazione orientata e l'applicazione dell'adesivo a base di isocianato (MDI) nell'industria del legno, è nato ufficialmente l'OSB in senso moderno.
Negli anni '80, l'OSB ha iniziato la produzione industriale su larga scala negli Stati Uniti e in Canada, sostituendo gradualmente parte del compensato nelle applicazioni strutturali edili. Nel 2025, la produzione globale annua di OSB ha superato i 35 milioni di metri cubi; il mercato nordamericano rappresenta oltre il 70% della produzione mondiale, l'Europa circa il 20%, l'Asia e altre regioni circa il 10%.
Lo sviluppo dell'OSB in Cina è iniziato relativamente tardi; le linee di produzione sono state introdotte solo dopo il 2000. Tuttavia, negli ultimi anni, con i progressi della tecnologia nazionale dell'adesivo MDI, il miglioramento degli standard ambientali e la promozione della politica "sostituire il legno con il bambù, sostituire il legno con la paglia", l'industria cinese dell'OSB sta entrando in una fase di rapido sviluppo.
JINDIWOOD ha strategicamente introdotto l'OSB nel proprio sistema di prodotti, coprendo diversi gradi tra cui il tipo universale per stato secco e il tipo portante per stato umido, soddisfacendo le esigenze diversificate dalle strutture edili ai mobili di alta gamma.
2. Sistema di materie prime per la produzione dell'OSB
2.1 Materie prime legnose
Le esigenze dell'OSB in materia di materie prime differiscono significativamente da quelle del compensato e dell'MDF — non richiede sfogliati completi o fibre fini, ma scaglie strette e lunghe di specifiche dimensioni. Pertanto, l'OSB può utilizzare materie prime di basso grado come legname di piccolo diametro, ramaglie, legname di diradamento, difficilmente utilizzabili dall'industria tradizionale dei pannelli, con un tasso di utilizzo dei materiali estremamente elevato.
| Specie | Caratteristiche | Origine principale | Prodotti applicabili |
|---|---|---|---|
| Pioppo (Aspen) | Materiale leggero e morbido, colore bianco chiaro, scaglie uniformi, eccellente capacità di incollaggio | Nord America, Cina | OSB/1, OSB/2 per interni, prodotti per mobili |
| Pino (Pine) | Resistenza più elevata, contenuto di resina moderato, buona resistenza all'acqua | Nord America, Europa, Cina | OSB/3, OSB/4 strutturale, casseforme edili |
| Eucalipto (Eucalyptus) | Alta densità, grande resistenza, rapida crescita e alta produttività | Sud America, Cina meridionale | OSB portante, pannelli strutturali di alta gamma |
| Betulla (Birch) | Materiale compatto, superficie fine, resistenza estremamente elevata | Nord Europa, Russia | OSB di alta gamma per mobili, substrato per rivestimenti |
| Latifoglie miste | Prestazioni complessive equilibrate, costo inferiore | Tutto il mondo | OSB universale |
Requisiti tecnici dell'OSB per le materie prime:
-
Diametro del tronco: 100-400 mm (principalmente legname di piccolo diametro e di diradamento)
-
Umidità del tronco: 30-60% (lavorazione immediata dopo il taglio, senza necessità di lunga essiccazione naturale)
-
Controllo del contenuto di corteccia: ≤3% (la corteccia influisce sulla resistenza dell'incollaggio e sull'uniformità del colore del pannello, deve essere rimossa con scortecciatrice)
Confronto del tasso di utilizzo delle materie prime:
-
Compensato: resa circa 40-50% (richiede tronchi di grande diametro e privi di difetti)
-
MDF: resa circa 70-75% (materia prima: residui della lavorazione del legno)
-
OSB: resa circa 80-85% (può utilizzare legname di piccolo diametro, ramaglie, quasi tutto il legno si trasforma in scaglie)
2.2 Sistema adesivo — la tecnologia chiave dell'OSB
L'OSB, per i suoi requisiti di alta resistenza dell'incollaggio e eccellente resistenza all'acqua, si differenzia dagli altri pannelli derivati dal legno nella scelta dell'adesivo.
| Tipo di adesivo | Applicazione nell'OSB | Caratteristiche | Classe ecologica |
|---|---|---|---|
| Adesivo MDI (isocianato) | Scelta principale (OSB di alta qualità) | Senza formaldeide, resistenza all'acqua eccellente, rapida polimerizzazione, alta resistenza dell'incollaggio (fino a 2,0-3,0 MPa), dosaggio circa 3-5% | ENF/HENF |
| Adesivo fenolico (PF) | Scelta tradizionale (parte dell'OSB nordamericano) | Resistenza all'acqua eccellente, costo relativamente inferiore a MDI ma superiore a MUF, colore scuro (strato adesivo marrone scuro) | E0 |
| MUF (urea-formaldeide modificata con melamina) | Applicazione limitata (livello interno di fascia bassa) | Resistenza all'umidità nella media, costo inferiore | E1/E0 |
| Adesivo misto MDI+PF | Usi speciali | Bilancia costo e prestazioni | E0/ENF |
Vantaggi tecnici dell'adesivo MDI nell'OSB:
-
Nessuna emissione di formaldeide: l'adesivo MDI (difenilmetano diisocianato) non contiene formaldeide e non ne rilascia dopo la polimerizzazione; questa è la ragione fondamentale per cui l'OSB può raggiungere la classe ENF (≤0,015 mg/m³) e persino la classe HENF (zero aggiunta di formaldeide).
-
Polimerizzazione rapida: l'adesivo MDI alla temperatura di pressatura a caldo (180-220 °C) completa la reticolazione in 30-60 secondi, molto più rapidamente dell'adesivo PF (che richiede 3-5 minuti). Ciò significa che nello stesso ciclo di pressatura a caldo, l'OSB incollato con MDI può raggiungere una produttività superiore.
-
Eccellente resistenza all'acqua: la rete di poliuretano reticolata formata dopo la polimerizzazione dell'MDI ha una fortissima resistenza all'idrolisi; anche immersa in acqua bollente non si degrada quasi. Questa è la soluzione di incollaggio ideale per i prodotti di classe OSB/3 e OSB/4.
-
Flessibilità dello strato adesivo: dopo la polimerizzazione, l'adesivo MDI presenta una certa elasticità, con buona sincronizzazione con la contrazione e l'espansione delle scaglie di legno, e non è facile che si verifichino crepe nello strato adesivo causate da concentrazione di tensioni interne.
Requisiti applicativi dell'adesivo MDI:
Poiché l'adesivo MDI è estremamente sensibile all'umidità (può reagire con l'acqua producendo anidride carbonica e composti ureici), i processi di applicazione e pressatura a caldo nella produzione di OSB richiedono controlli più rigorosi rispetto all'adesivo PF:
-
L'umidità delle scaglie deve essere rigorosamente controllata al 3-6% (prima dell'incollatrice)
-
Le scaglie dopo l'applicazione dell'adesivo devono completare la formazione e la pressatura a caldo entro 2-4 ore, evitando la pre-reazione dell'MDI sotto l'azione dell'umidità
-
La temperatura di pressatura a caldo deve essere ≥190 °C per garantire la completa polimerizzazione dell'MDI
2.3 Additivi ausiliari
-
Emulsione di paraffina (idrofugo): dosaggio 0,5-1,5% della massa di scaglie assolutamente secche, per ridurre il rigonfiamento in spessore per assorbimento d'acqua del pannello
-
Distaccante: spruzzato sulla superficie delle piastre di pressatura (prima di ogni pressatura), per evitare che il pannello aderisca alle piastre
-
Coloranti (opzionali): aggiunta di piccole quantità di coloranti (solitamente 0,1-0,3%) nelle scaglie superficiali per migliorare il colore estetico del pannello
3. Progettazione strutturale e principi tecnici dell'OSB
3.1 Struttura orientata a tre strati — lo "scheletro" dell'OSB
La caratteristica tecnica più importante dell'OSB è la struttura a tre strati con formazione orientata, da cui deriva il nome "pannello a scaglie orientate":
| Posizione | Direzione di disposizione delle scaglie | Percentuale di spessore | Funzione |
|---|---|---|---|
| Strato superficiale (faccia) | Disposizione orientata lungo la direzione longitudinale del pannello (direzione della lunghezza) | 15-20% ciascuno (30-40% in totale) | Aumenta la resistenza alla flessione longitudinale e il modulo elastico, fornisce una superficie liscia |
| Strato interno (centrale) | Disposizione orientata lungo la direzione trasversale del pannello (direzione della larghezza) | 60-70% | Aumenta la resistenza alla flessione trasversale, bilancia le differenze di prestazioni longitudinali e trasversali, aumenta lo spessore del pannello |
Principio meccanico della formazione orientata:
Il legno stesso è un materiale anisotropo — la resistenza alla trazione nella direzione della fibratura è 10-30 volte quella nella direzione perpendicolare. L'OSB, controllando artificialmente la direzione delle scaglie, realizza "ottenere la massima resistenza nella direzione necessaria".
Nell'OSB:
-
Disposizione longitudinale dello strato superficiale: garantisce che il pannello abbia una resistenza alla flessione e una rigidità estremamente elevate in direzione longitudinale (direzione della lunghezza), che corrisponde alla direzione portante di travi, colonne e solai negli edifici.
-
Disposizione trasversale dello strato interno: migliora la resistenza del pannello in direzione trasversale (direzione della larghezza), rendendo le proprietà meccaniche nelle due direzioni più equilibrate, evitando il problema della "direzione debole" tipico del legno massiccio.
La proporzione orientata della struttura a tre strati influisce direttamente sulla distribuzione delle prestazioni del pannello:
| Proporzione orientata strato superficiale (long.:trasv.) | Proporzione orientata strato interno (long.:trasv.) | MOR longitudinale (MPa) | MOR trasversale (MPa) | Rapporto long./trasv. |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
Nella produzione reale, il rapporto di resistenza longitudinale/trasversale dell'OSB è solitamente controllato tra 1,5 e 2,5, garantendo sia una sufficiente capacità portante longitudinale sia una resistenza trasversale non troppo bassa che potrebbe causare crepe longitudinali nel pannello.
3.2 Confronto strutturale dell'OSB con altri pannelli derivati dal legno
| Tipo di pannello | Caratteristiche strutturali | Proprietà meccaniche | Utilizzo dei materiali |
|---|---|---|---|
| OSB | Scaglie allungate disposte in modo orientato, stratificate alternando longitudinale e trasversale | Rapporto di resistenza long./trasv. controllabile (1,5-2,5), prestazioni complessive elevate | 80-85% |
| Compensato | Più strati di sfogliato incrociati perpendicolarmente e incollati | Rapporto di resistenza long./trasv. equilibrato (1,0-1,3), resistenza più elevata | 40-50% |
| Truciolare comune | Particelle disposte casualmente, senza direzionalità | Isotropo, resistenza inferiore | 85-90% |
| MDF | Fibre distribuite casualmente, uniformi e compatte | Isotropo, superficie più liscia | 70-75% |
4. Processo produttivo dell'OSB
4.1 Diagramma di flusso del processo
Scortecciatura del tronco → Preparazione delle scaglie → Stoccaggio scaglie umide → Essiccazione → Vaglio (separazione strato superficiale/interno)
  → Applicazione adesivo (adesivo strato superficiale + adesivo strato interno, formule diverse) → Formazione orientata (struttura a tre strati)
  → Prepressatura → Pressatura a caldo → Rifilatura e levigatura → Classificazione e imballaggio → Prodotto finito
4.2 Punti tecnici di ogni fase
Prima fase: Scortecciatura e preparazione delle scaglie
Il tronco viene privato della corteccia da una scortecciatrice a tamburo (contenuto di corteccia ≤3%), poi inviato a una trinciatrice a disco o a tamburo, che taglia il tronco in scaglie piatte di dimensioni specificate.
Le dimensioni delle scaglie sono uno dei fattori determinanti della qualità dell'OSB:
| Tipo di scaglia | Lunghezza (mm) | Larghezza (mm) | Spessore (mm) | Rapporto lunghezza/spessore |
|---|---|---|---|---|
| Scaglia strato superficiale | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Scaglia strato interno | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Significato del rapporto lunghezza/spessore delle scaglie: maggiore è il rapporto lunghezza/spessore, più significativo è l'effetto di rinforzo dopo la formazione orientata. Scaglie lunghe e sottili trasmettono meglio i carichi, aumentando resistenza e rigidità del pannello. Tuttavia, scaglie troppo lunghe riducono l'uniformità della formazione, mentre scaglie troppo corte perdono l'effetto di rinforzo orientato.
Punti di controllo chiave nel processo di preparazione delle scaglie:
-
Affilatura delle lame della trinciatrice: dopo l'usura, la rugosità superficiale delle scaglie aumenta, influenzando la bagnabilità dell'adesivo e la resistenza dell'incollaggio
-
Uniformità delle dimensioni geometriche delle scaglie: deviazione di lunghezza ≤±15 mm, deviazione di larghezza ≤±5 mm, deviazione di spessore ≤±0,1 mm
-
Umidità delle scaglie umide: all'uscita dalla trinciatrice circa 30-50%, devono essere immediatamente inviate all'essiccatore
Seconda fase: Essiccazione delle scaglie
Le scaglie umide vengono essiccate in un essiccatore a tamburo a passaggio singolo. La fonte di calore è solitamente un forno ad aria calda alimentato a biomassa (corteccia, polvere di levigatura), con temperatura dell'aria calda di 160-220 °C.
-
Umidità dopo l'essiccazione (prima dell'incollatrice): 3-6%
-
Temperatura di ingresso essiccatore: 200-220 °C (scaglie strato superficiale) / 160-180 °C (scaglie strato interno, per evitare frammentazione da essiccazione eccessiva)
-
Temperatura di uscita essiccatore: 80-100 °C
-
Tempo di essiccazione: 2-5 minuti
Importanza del controllo della temperatura di essiccazione:
-
Temperatura troppo alta (>220 °C) → carbonizzazione superficiale delle scaglie, colore più scuro, riduzione della resistenza ("surriscaldamento"), l'MDI non può formare legami chimici con fibre di legno eccessivamente carbonizzate
-
Temperatura troppo bassa (<150 °C) → umidità delle scaglie troppo alta (>8%), l'MDI reagisce con l'acqua durante l'applicazione e la pressatura producendo bolle di CO₂, causando difetti a "nido d'ape" all'interno del pannello
Le scaglie essiccate vengono classificate attraverso un sistema di vagliatura meccanica, separando le scaglie conformi alle dimensioni dello strato superficiale e dello strato interno, inviate rispettivamente ai silos dello strato superficiale e dello strato interno.
Terza fase: Applicazione dell'adesivo
Le scaglie dello strato superficiale e dello strato interno entrano separatamente in incollatrici a miscelazione ad alta velocità; l'adesivo MDI viene aggiunto mediante nebulizzazione ad alta pressione, insieme all'emulsione di paraffina (idrofugo) e al distaccante.
| Parametro | Scaglie strato superficiale | Scaglie strato interno |
|---|---|---|
| Dosaggio adesivo (rapporto massa MDI/scaglie assolutamente secche) | 4-6% | 3-5% |
| Aggiunta paraffina (rapporto massa/scaglie assolutamente secche) | 0,5-1,0% | 0,5-1,5% |
| Umidità dopo applicazione (aumento) | +2-3% | +2-3% |
| Umidità totale dopo applicazione (prima della formatrice) | 6-9% | 6-9% |
Controllo dell'uniformità di applicazione: campionamento all'uscita dell'incollatrice, con metodo a solvente (immersione delle scaglie in diclorometano per dissolvere lo strato adesivo, poi determinazione della concentrazione di MDI nel solvente con spettrofotometro UV) o spettroscopia infrarossa (NIR), per verificare il tasso di copertura e l'uniformità dell'adesivo sulla superficie delle scaglie; standard di conformità: copertura ≥95%, coefficiente di variazione ≤10%.
Quarta fase: Formazione orientata — la fase più importante dell'OSB
Le scaglie dello strato superficiale e dello strato interno, dopo l'applicazione dell'adesivo, vengono formate in un materassino a tre strati da formatrici orientate meccaniche (o formatrici orientate a flusso d'aria).
Principio delle formatrici orientate:
-
Orientamento meccanico: le scaglie scivolano su pannelli dentati orientatori vibranti (o pettini orientatori), le scaglie allungate si allineano automaticamente lungo la direzione dei denti, realizzando la disposizione orientata
-
Orientamento a flusso d'aria: le scaglie sono sospese in un flusso d'aria, sfruttando l'effetto direzionale del flusso e le caratteristiche aerodinamiche delle scaglie stesse (le scaglie con alto rapporto lunghezza/diametro si allineano automaticamente lungo la direzione del flusso)
-
Orientamento elettrostatico: le scaglie si polarizzano in un campo elettrostatico e si allineano lungo la direzione del campo (attualmente meno utilizzato)
Processo di formazione del materassino a tre strati:
-
Formazione strato inferiore (superficie inferiore): sul nastro d'acciaio in movimento continuo viene formato il primo strato di scaglie superficiali (disposizione orientata longitudinale), spessore circa 3-8 mm
-
Formazione strato interno: sopra lo strato inferiore vengono formate le scaglie dello strato interno (disposizione orientata trasversale), spessore circa 60-70% dello spessore totale del materassino
-
Formazione strato superiore (superficie superiore): sopra lo strato interno viene formato il secondo strato di scaglie superficiali (disposizione orientata longitudinale), spessore uguale allo strato inferiore
Lo spessore del materassino dopo la formazione è circa 2,5-3,5 volte lo spessore del pannello finito (ad esempio, per un prodotto finito di 18 mm, lo spessore del materassino è circa 50-65 mm); il rapporto di espansione è controllato dalla pressatura a caldo.
Quinta fase: Prepressatura e pressatura a caldo
Prepressatura: il materassino viene sottoposto a una pressione di 0,5-1,0 MPa da una prepressa, espellendo circa il 30-50% dell'aria dal materassino, aumentando la densità e la resistenza iniziale del materassino, facilitando l'inserimento nella pressa a caldo senza disgregarsi. Tempo di prepressatura 15-30 secondi.
Pressatura a caldo: il materassino entra in una pressa a caldo multistrato (solitamente 12-20 piani, con distanza tra i piani regolabile) o in una pressa continua a piatti (CPS, per la produzione su larga scala), completando sotto alta temperatura e pressione la polimerizzazione dell'adesivo, la compattazione del pannello e la calibrazione dello spessore.
| Parametro di pressatura | Valore tipico | Influenza sulla qualità dell'OSB |
|---|---|---|
| Temperatura di pressatura | 190-220 °C (adesivo MDI); 160-190 °C (adesivo PF) | Troppo alta → carbonizzazione delle scaglie ("bruciatura"), formazione di crepe interne; troppo bassa → polimerizzazione incompleta dell'MDI, resistenza dell'incollaggio non conforme |
| Pressione specifica | 2,5-4,5 MPa | Troppo alta → schiacciamento delle scaglie, densità eccessiva, spreco di fibre; troppo bassa → materassino non sufficientemente compattato, pannello poroso, bassa resistenza |
| Tempo di pressatura | 4-10 minuti (a seconda dello spessore, solitamente 0,5-0,8 min/mm) | Tempo troppo breve → MDI dello strato interno non completamente polimerizzato ("cuore crudo"), evidente ritorno elastico dopo la pressatura; tempo troppo lungo → bassa efficienza produttiva, degradazione termica delle scaglie |
Punti di controllo chiave durante la pressatura a caldo (relativi alla qualità di polimerizzazione dell'MDI):
-
Gradiente di temperatura: la temperatura superficiale del materassino raggiunge la temperatura target (190 °C+) in 30-60 secondi; la temperatura dello strato interno deve salire a ≥170 °C in 3-5 minuti, garantendo la completa polimerizzazione dell'MDI anche nello strato interno. Una differenza di temperatura eccessiva (superficie già polimerizzata mentre lo strato interno no) causa il difetto di "superficie polimerizzata e interno non polimerizzato".
-
Emissione di vapore acqueo: durante la pressatura a caldo, l'umidità nelle scaglie evapora producendo grandi quantità di vapore, che deve essere tempestivamente evacuato attraverso il sistema di sfiato, altrimenti si formano bolle o "esplosioni di vapore" all'interno del pannello, causando rigonfiamenti o delaminazione.
Sesta fase: Rifilatura, levigatura e classificazione
-
Rifilatura: i quattro lati del pannello grezzo vengono rifilati a misura standard (1220×2440 mm o 2440×1220 mm), larghezza di rifilatura 25-50 mm per lato
-
Levigatura: la superficie viene levigata con levigatrice a nastro largo (grana grossa + grana fine), ottenendo spessore uniforme e superficie liscia. L'asportazione è solitamente 0,3-0,6 mm (totale sulle due facce). La polvere di levigatura viene raccolta come combustibile per il forno ad aria calda (energia da biomassa), realizzando il riciclo dell'energia termica.
-
Classificazione: selezione estetica secondo lo standard nazionale GB/T 41715-2022 "Pannelli a scaglie orientate", suddivisi in tre classi: prodotto di prima qualità, di prima scelta, conforme.
Requisiti qualitativi per la classificazione estetica dell'OSB (GB/T 41715-2022):
| Difetto estetico | Requisito prima qualità | Requisito prima scelta | Requisito conforme |
|---|---|---|---|
| Macchie di adesivo superficiali (area/numero) | Lievi e totale ≤3 | Ammesse 3-6 | Ammesse 6-10 |
| Impronte/avvallamenti superficiali (profondità) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Macchie d'olio superficiali (area) | Non ammesse | ≤1 cm² (≤2 per pannello) | ≤2 cm² (≤5 per pannello) |
| Difetti angolari (profondità/lunghezza) | Non ammessi | ≤5 mm | ≤10 mm |
| Imbarcamento (direzione diagonale) | ≤0,5% | ≤0,8% | ≤1,2% |
| Rigonfiamenti/delaminazione | Non ammessi | Non ammessi | Non ammessi |
5. Classificazione e standard di grado dell'OSB
5.1 Classificazione per capacità portante e ambiente d'uso (GB/T 41715-2022)
| Grado | Denominazione completa | Condizioni d'uso | Requisito portante | Applicazione tipica |
|---|---|---|---|---|
| OSB/1 | Pannello non portante per stato secco | Interni, temperatura media annua 20 °C, umidità relativa ≤65% | Nessun requisito portante | Decorazione interna, schienali di mobili, casse acustiche |
| OSB/2 | Pannello portante per stato secco | Interni, temperatura media annua 20 °C, umidità relativa ≤65% | Può sopportare carichi statici a breve termine | Pareti divisorie interne, componenti strutturali di mobili, ripiani di scaffali |
| OSB/3 | Pannello portante per stato umido | Interni o semi-esterni, forti variazioni di umidità (umidità relativa 65-85%) | Può sopportare carichi statici a breve termine | Rivestimento di pareti esterne, pannelli di copertura, pannelli di solaio (ambiente umido) |
| OSB/4 | Pannello portante per carichi pesanti in stato umido | Interni o semi-esterni, forti variazioni di umidità (umidità relativa 65-85%) | Può sopportare carichi dinamici a lungo termine | Solai per carichi pesanti, pavimenti di stabilimenti, componenti strutturali edili |
Differenza chiave tra OSB/3 e OSB/4:
Entrambi possono essere utilizzati in ambienti umidi, ma le prestazioni di scorrimento a lungo termine dell'OSB/4 (deformazione che aumenta nel tempo sotto carico continuo) sono superiori a quelle dell'OSB/3. L'OSB/4 richiede un coefficiente di scorrimento a lungo termine su 20 anni ≤1,8 (determinato secondo ASTM D6815), garantendo che dopo decenni di uso continuo siano ancora soddisfatti i limiti di freccia della progettazione strutturale. L'OSB/3 non ha requisiti obbligatori per lo scorrimento a lungo termine.
5.2 Classificazione per stato superficiale
| Tipo di superficie | Caratteristiche | Uso principale |
|---|---|---|
| OSB grezzo | Mantiene la texture e il colore naturali delle scaglie orientate | Uso strutturale, uso industriale (parti non estetiche) |
| OSB levigato | Superficie levigata, piatta e liscia | Substrato per mobili, substrato per verniciatura/rivestimento |
| OSB rivestito | Rivestito con carta melaminica, impiallacciatura o vernice | Mobili di alta gamma, decorazione interna, spazi commerciali |
| OSB antiumidità (trattamento speciale) | Aumento del dosaggio di idrofugo o trattamento con rivestimento superficiale | Ambienti ad alta umidità, bagni, seminterrati |
5.3 Classificazione per classe ecologica
L'OSB, grazie all'uso dell'adesivo MDI senza formaldeide, ha una classe ecologica naturalmente superiore ai pannelli derivati dal legno comuni che utilizzano adesivo ureico:
-
Classe ENF (≤0,015 mg/m³): utilizzo di adesivo MDI puro, senza aggiunta di formaldeide. L'intera gamma JINDIWOOD OSB raggiunge questa classe.
-
Classe HENF (≤0,015 mg/m³, con benzene, TVOC e altri indicatori conformi): adesivo MDI + produzione pulita in tutto il processo (incluso controllo VOC).
-
Classe E0 (≤0,025 mg/m³): prodotti OSB con adesivo PF (fenolico) o con sistema adesivo composito.
Impegno JINDIWOOD: tutti i prodotti OSB utilizzano adesivo MDI senza formaldeide, con classe ecologica stabilmente ENF o superiore.
6. Indicatori tecnici fondamentali dell'OSB
6.1 Requisiti di proprietà fisico-meccaniche (GB/T 41715-2022)
| Indicatore di prestazione | Unità | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Resistenza alla flessione statica (MOR) — longitudinale | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Resistenza alla flessione statica (MOR) — trasversale | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Modulo elastico (MOE) — longitudinale | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Modulo elastico (MOE) — trasversale | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Resistenza alla trazione interna (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Rigonfiamento in spessore per assorbimento d'acqua (TS, 24h immersione) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Contenuto di umidità | % | 5-12 | 5-12 | 5-12 | 5-12 |
Standard di controllo interno JINDIWOOD OSB: tutti gli indicatori sono superiori ai requisiti della norma nazionale, resistenza alla flessione statica longitudinale ≥35 MPa (livello OSB/3), garantendo l'affidabilità nelle applicazioni strutturali edili e nel portamento dei mobili.
6.2 Tenuta delle viti
La tenuta delle viti è un altro vantaggio significativo dell'OSB, derivante dalla disposizione orientata delle scaglie lunghe e dalla distribuzione uniforme della densità.
Valori misurati della tenuta delle viti dell'OSB (determinati secondo GB/T 17657):
| Voce di test | OSB/3 (spessore 18 mm) | Truciolare comune (spessore 18 mm) | Compensato (spessore 18 mm) |
|---|---|---|---|
| Tenuta viti sulla faccia (direzione verticale) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Tenuta viti sul bordo (direzione del bordo) | 800-1200 N | 300-600 N | 1200-2000 N |
La tenuta delle viti dell'OSB è leggermente inferiore a quella del compensato (poiché le fibre continue dello sfogliato del compensato forniscono una forza di ancoraggio maggiore), ma significativamente superiore a quella del truciolare comune (2-3 volte), e la tenuta delle viti sul bordo dell'OSB è particolarmente eccellente (forte effetto di ancoraggio delle scaglie trasversali dello strato interno), con chiari vantaggi nel fissaggio dei nodi di connessione edile e degli accessori per mobili.
Metodo di misurazione della tenuta delle viti:
Una vite per legno di lunghezza 50 mm e diametro 3,5 mm viene avvitata nel provino (profondità 15 mm), quindi si utilizza una macchina universale per prove meccaniche per estrarre assialmente, registrando la forza massima di estrazione. I punti di test sulla faccia sono nella zona centrale del pannello (evitando le estremità delle scaglie), i punti di test sul bordo sono a 25 mm dal bordo.
6.3 Stabilità dimensionale
Il coefficiente di espansione lineare dell'OSB (in caso di variazione del contenuto di umidità) è 0,02-0,03% (per ogni variazione dell'1% del contenuto di umidità), circa la metà di quello del truciolare comune, e la differenza di espansione longitudinale e trasversale è inferiore a quella del compensato. Ciò rende le variazioni dimensionali dell'OSB durante l'uso (crepe, contrazione, espansione) inferiori a quelle di altri pannelli derivati dal legno, particolarmente adatto per applicazioni che richiedono elevata precisione dimensionale (come mobili con bordatura laser, installazione di facciate continue).
7. Trattamento superficiale e tecniche decorative dell'OSB
7.1 Uso diretto (OSB grezzo)
L'OSB grezzo mostra direttamente la texture naturale e la stratificazione delle scaglie, con un caratteristico stile estetico industriale ("struttura esposta"), molto apprezzato dai designer di stile moderno minimalista, industriale e nordico. La superficie dell'OSB grezzo può essere trattata con vernice trasparente o olio-cera per legno (specifico per OSB), presentando tonalità calde naturali e texture. Lo svantaggio è che la superficie è porosa (fessure tra le scaglie), con alto assorbimento di vernice (circa 200-300 g/m², 2-3 volte quello dell'MDF), e rugosità superficiale elevata (Ra circa 8-15 μm), non adatta per verniciatura di alta qualità.
7.2 Verniciatura
L'OSB grezzo levigato può essere verniciato, ma richiede primer sigillante (per riempire i micropori tra le scaglie, riducendo l'assorbimento della vernice di finitura) e trattamento di riempimento della texture; pertanto il costo di verniciatura dell'OSB è significativamente superiore a quello dell'MDF (circa 30-50% in più). Adatto per progetti non sensibili al costo ma che ricercano la texture naturale del legno.
7.3 Rivestimento
Rivestimento melaminico (rivestimento ad alta pressione): la carta impregnata di melamina viene pressata sulla superficie dell'OSB ad alta temperatura e pressione (180-200 °C, 2,5-3,5 MPa). Adatto per la produzione di mobili e decorazione interna, con prestazioni superficiali eccellenti, e il substrato OSB conferisce al prodotto finito una texture del bordo speciale (effetto decorativo con struttura a scaglie).
Rivestimento con impiallacciatura: applicazione di impiallacciatura naturale sulla superficie dell'OSB, per ottenere un effetto estetico in legno massiccio. Adatto per mobili di alta gamma e decorazione interna.
Rivestimento HPL/CPL: pannello decorativo ad alta pressione (HPL) o pannello laminato a pressione continua (CPL), per spazi commerciali e edifici pubblici con requisiti di alta resistenza all'abrasione.
Punti chiave del trattamento superficiale dell'OSB prima del rivestimento (cause principali e contromisure per la delaminazione del rivestimento):
-
La superficie dell'OSB deve essere levigata finemente (nastro abrasivo 240-320 mesh), portando la rugosità superficiale a Ra ≤3,2 μm
-
Dopo la levigatura è necessario rimuovere la polvere superficiale (soffiatura ad aria compressa o depolverazione elettrostatica), altrimenti lo strato di polvere tra la carta di rivestimento e le scaglie causa un cattivo incollaggio
-
Entro 2 ore prima del rivestimento, eseguire un trattamento di attivazione superficiale (trattamento al plasma o applicazione di agente di accoppiamento), per aumentare la bagnabilità della superficie dell'OSB
8. Applicazioni dell'OSB
8.1 Settore delle strutture edili
L'OSB è uno dei pannelli derivati dal legno più utilizzati nelle strutture edili in Nord America e Europa, ampiamente utilizzato in edifici con struttura in legno e struttura in acciaio leggero:
| Parte di applicazione | Grado raccomandato | Spessore tipico (mm) | Funzione |
|---|---|---|---|
| Pannello di copertura (rivestimento del tetto) | OSB/3 | 11-15 | Sopporta i carichi del tetto e della neve, fornisce la base del manto di copertura |
| Pannello di solaio (rivestimento del pavimento) | OSB/3 o OSB/4 | 15-22 | Sopporta i carichi variabili del solaio, fornisce una base piana per il pavimento |
| Pannello di parete (rivestimento di parete a taglio) | OSB/2 o OSB/3 | 9-12 | Fornisce resistenza alle forze laterali (carico del vento, carico sismico), aumenta la rigidità complessiva dell'edificio |
| Cassaforma (cassaforma per calcestruzzo) | OSB/3 (trattamento con rivestimento) | 15-18 | Formatura del getto di calcestruzzo, numero di riutilizzi 8-15 |
| Anima di trave a I | OSB/3 | 9-12 | Anima di travi a I in legno (I-joist), collega le ali superiore e inferiore |
Punti di installazione dell'OSB per l'edilizia:
-
Tra i pannelli deve essere lasciato un giunto di dilatazione di 3-5 mm (per adattarsi alle variazioni di temperatura e umidità)
-
Spaziatura viti/chiodi: bordo 150-200 mm, interno pannello 300-400 mm
-
Deve essere utilizzato in combinazione con lo strato impermeabile dell'edificio, per prevenire l'immersione prolungata in acqua (l'OSB è resistente all'umidità ma non è un pannello impermeabile)
8.2 Settore della produzione di mobili
Grazie alle sue eccellenti proprietà meccaniche e al suo effetto decorativo unico, l'OSB è sempre più utilizzato nella produzione di mobili:
| Tipo di mobile | Parte di applicazione | Grado raccomandato | Motivo della scelta |
|---|---|---|---|
| Mobili in pannello | Fianchi del corpo, ripiani, schienale | OSB/2 (rivestito) | Forte tenuta delle viti, buona capacità portante, difficile deformazione |
| Mobili per ufficio | Piano di lavoro, ripiani di libreria, archivi | OSB/3 (rivestito) | Alta resistenza e rigidità, sopporta carichi pesanti a lungo termine |
| Mobili per bambini | Letto, armadio, scrivania | OSB/2 (classe ENF) | Zero formaldeide, ecologico, sicuro e sano |
| Cucine | Corpo, anima dell'anta | OSB/3 (antiumidità) | Buona resistenza all'umidità, stabilità dimensionale, elevata durabilità |
| Cassa acustica | Involucro del diffusore, divisori interni | OSB/2 | Densità uniforme, alto smorzamento interno (buona capacità fonoassorbente), prestazioni acustiche superiori all'MDF |
Riepilogo dei vantaggi dell'OSB per i mobili:
-
Prestazioni portanti: per un ripiano con luce di 600 mm e carico di 200 kg/m², la freccia dell'OSB/3 (18 mm) è di soli 1,2 mm (mentre il truciolare comune è 2,5 mm), e lo scorrimento a lungo termine (5 anni) è inferiore alla metà di quello del truciolare.
-
Connessione affidabile degli accessori: la forza di estrazione degli elementi di collegamento (connettori eccentrici, viti) è 2-3 volte quella del truciolare.
-
Ecologico e sano: l'adesivo MDI di classe ENF garantisce la sicurezza della qualità dell'aria interna.
8.3 Settore della decorazione interna
-
Parete di fondo/parete divisoria: mantiene la texture naturale dell'OSB grezzo, trattata con olio-cera trasparente o vernice trasparente, creando un senso progettuale industriale o nordico
-
Controsoffitto: leggero (densità OSB circa 600 kg/m³, circa il 20% più leggero del cartongesso di pari specifiche), facile da installare, tagliabile in loco
-
Pedate delle scale: è necessario scegliere OSB/3 o OSB/4 (spessore ≥22 mm), con applicazione di tappetino antiscivolo o strato di rivestimento superficiale
8.4 Settore dell'imballaggio industriale
-
Casse per imballaggio pesante (carico ≥500 kg): OSB/2 o OSB/3 (spessore 9-15 mm)
-
Pallet/piastre di appoggio per merci: OSB/2 (spessore 12-18 mm), sostituisce i pallet in legno massiccio (costo inferiore e esente da fumigazione per l'esportazione diretta)
-
Carter di protezione per apparecchiature/divisori: OSB/1 o OSB/2 (spessore 6-9 mm)
9. Falsi miti comuni e verità sulla qualità dell'OSB
Mito 1: "L'OSB è solo un truciolare di alta gamma, non c'è molta differenza."
Verità: l'OSB e il truciolare comune hanno differenze essenziali nella struttura e nelle prestazioni. Le particelle del truciolare comune sono disposte casualmente, non orientate, mentre l'OSB è orientato — simile alla differenza tra "armatura ammucchiata alla rinfusa" e "armatura allineata ordinatamente" (la direzione dell'armatura deve coincidere con la direzione del carico per massimizzare l'effetto). Il rapporto di resistenza longitudinale/trasversale dell'OSB può essere progettato attivamente (regolando la proporzione orientata dello strato superficiale/interno), mentre il truciolare è isotropo. Nel confronto pratico di portanza, la resistenza alla flessione dell'OSB/3 (28 MPa) è 1,8-2,3 volte quella del truciolare comune (circa 12-16 MPa).
Mito 2: "L'OSB contiene formaldeide, perché tutti i truciolari ne contengono."
Verità: la formaldeide del truciolare tradizionale proviene dall'adesivo ureico (UF) — questa è la ragione principale del suo basso costo. L'adesivo principale dell'OSB è invece l'MDI senza formaldeide — non contiene formaldeide e non ne rilascia dopo la polimerizzazione. Pertanto, l'emissione di formaldeide dell'OSB di classe ENF può essere bassa fino a 0,005 mg/m³ (classe ENF ≤0,015 mg/m³), è un pannello con "zero aggiunta di aldeidi" in senso vero. Al momento dell'acquisto, cercare il marchio "adesivo MDI senza formaldeide".
Mito 3: "L'OSB teme l'acqua, non può essere usato in ambienti umidi."
Verità: questo applica erroneamente all'OSB le caratteristiche del truciolare comune (formatura a secco, adesivo UF comune, scarsa resistenza all'acqua). I prodotti di classe OSB/3 e OSB/4 sono specificamente progettati per ambienti umidi — la rete di poliuretano formata dopo la polimerizzazione dell'MDI ha una fortissima resistenza all'idrolisi (tasso di ritenzione della resistenza dell'incollaggio dopo 72 ore di immersione in acqua bollente ≥80%), e con l'idrofugo a base di paraffina, il rigonfiamento in spessore per assorbimento d'acqua in 24h può essere controllato sotto il 15%. L'OSB/3 e l'OSB/4 possono essere utilizzati per pareti esterne di edifici, seminterrati, officine ad alta umidità, ma non devono essere immersi direttamente in acqua per lunghi periodi.
Mito 4: "L'OSB ha una superficie ruvida, può essere usato solo per strutture, non per mobili."
Verità: l'OSB grezzo ha effettivamente una superficie ruvida (Ra circa 8-15 μm), ma dopo levigatura (fino a 240 mesh), la rugosità superficiale può scendere a Ra ≤3,2 μm; dopo rivestimento melaminico, impiallacciatura o verniciatura UV, la levigatezza superficiale e l'effetto decorativo sono completamente paragonabili all'MDF, mentre le proprietà meccaniche del substrato sono di gran lunga superiori a quelle dell'MDF (resistenza alla flessione OSB/3 28 MPa vs MDF 25 MPa, ma la tenuta delle viti dell'OSB è 2-3 volte quella dell'MDF). Oggi l'applicazione dell'OSB in mobili di alta gamma e decorazione interna è diventata una tendenza.
Mito 5: "La texture dell'OSB è troppo grezza, non è bella."
Verità: l'estetica è soggettiva. La texture grezza dell'OSB negli stili di design industriale, moderno minimalista e naturale nordico è proprio il "tocco finale" — la sua caratteristica stratificazione di scaglie e trama del legno sono elementi decorativi naturali che altri pannelli non possono replicare. L'OSB è stato attivamente scelto da molti designer rinomati per spazi commerciali, showroom, boutique, caffè, per creare un'atmosfera estetica di "struttura esposta" e "materiale autentico".
10. Analisi comparativa dell'OSB con altri pannelli
| Dimensione di confronto | OSB (OSB/3) | Compensato (grado edile) | MDF (standard) | Truciolare comune |
|---|---|---|---|---|
| Materia prima | Legname di piccolo diametro, di diradamento | Tronchi di grande diametro | Residui della lavorazione del legno, fibre | Particelle di legno, ramaglie |
| Utilizzo dei materiali | 80-85% (alto) | 40-50% (basso) | 70-75% (medio) | 85-90% (alto) |
| Resistenza alla flessione statica (longitudinale, MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Resistenza alla trazione interna (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Rigonfiamento in spessore per assorbimento d'acqua (24h, %) | ≤15 | ≤8 (classe I) | ≤15 | ≤12 |
| Tenuta delle viti (faccia, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Planarità superficiale | Media (richiede levigatura/rivestimento) | Buona | Eccellente | Media |
| Potenziale classe ecologica | ENF (adesivo MDI) | E0 | E0/ENF | E1/E0 |
| Emissione di formaldeide (prodotto standard) | Quasi zero (adesivo MDI) | ≤0,050 (E1) | ≤0,050 (E1) | ≤0,124 (E1) |
| Densità tipica (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Prezzo di riferimento al m² | Medio-alto | Alto | Medio | Basso |
| Applicazione tipica | Strutture edili, mobili portanti | Casseforme, mobili di alta gamma, navi | Substrato per pannelli decorativi, pezzi intagliati | Mobili comuni, imballaggio |
11. Tendenze tecnologiche dell'OSB
11.1 Alte prestazioni
-
Ultra-OSB: utilizzando specie ad alta resistenza (come betulla, eucalipto), aumentando la proporzione orientata dello strato superficiale (percentuale longitudinale ≥90%) e aumentando la pressione di pressatura (≥4,5 MPa), la resistenza alla flessione statica può superare i 50 MPa, paragonabile al compensato di grado edile, applicato in strutture in legno di grande altezza e grandi edifici pubblici.
-
OSB sottile ad alta resistenza (spessore ≤6 mm): sviluppo di OSB sottile (3-6 mm) per schienali di mobili, pannelli sottili per imballaggio e pannelli di rivestimento decorativo, ottenendo una maggiore leggerezza e un costo inferiore mantenendo una resistenza sufficiente.
-
OSB con resistenza all'umidità potenziata: aumentando il dosaggio di idrofugo a base di paraffina (≥1,5%) e aggiungendo agenti idrofobici (come silani), il rigonfiamento in spessore per assorbimento d'acqua in 24h può scendere a ≤8%, soddisfacendo requisiti più severi per ambienti umidi e applicazioni esterne.
11.2 Verde e a basse emissioni di carbonio
-
Adesivi bio-based: sviluppo di adesivi a base di lignina (sostituzione parziale di MDI o PF con lignina, sottoprodotto dell'industria della pasta di cellulosa) e adesivi a base di tannino (estratti di corteccia contenenti tannino), riducendo l'impronta di carbonio e aumentando il contenuto di biomassa.
-
OSB con paglia: sostituzione parziale della materia prima legnosa con residui agricoli come paglia di grano e paglia di riso (proporzione sostituibile 20-40%), ampliando le fonti di materia prima e riducendo le emissioni di carbonio derivanti dall'incenerimento dei residui agricoli.
-
Certificazione dell'impronta di carbonio: l'effetto di fissaggio del carbonio dei prodotti OSB (il carbonio immagazzinato nel legno stesso) può compensare le emissioni di carbonio del processo produttivo, realizzando "emissioni negative di carbonio" (Carbon Negative), in linea con il sistema di valutazione dell'impronta ambientale di prodotto (PEF) dell'UE, aumentando la competitività delle esportazioni.
11.3 Funzionalizzazione e intelligenti
-
OSB ignifugo: con l'aggiunta di ritardanti di fiamma senza alogeni a base di fosforo-azoto, può raggiungere la classe B1 (difficilmente infiammabile), soddisfacendo i requisiti antincendio di edifici pubblici e grandi spazi commerciali.
-
OSB antitarme e antisettico: aggiunta di conservanti a base di rame-azolo (CuAz) o boro (specialmente nelle regioni tropicali umide), per resistere all'attacco delle termiti e dei funghi del marciume.
-
OSB con sensori integrati: prima della pressatura a caldo, sensori miniaturizzati di deformazione o umidità vengono incorporati nello strato interno, per il monitoraggio in tempo reale e l'allarme precoce dello stato di salute delle strutture edili.
11.4 Superficie di alta qualità
-
Abbinamento con bordatura laser: la struttura a scaglie orientate del bordo dell'OSB permette di esaltare meglio l'effetto speciale della "texture naturale" durante la bordatura laser, diventando un nuovo punto di forza dei mobili di alta gamma.
-
Stampa digitale diretta: stampa inkjet UV digitale direttamente sulla superficie dell'OSB levigato, per realizzare qualsiasi motivo personalizzato (venature del legno, pietra, arte astratta, ecc.), senza necessità di rivestimento o impiallacciatura, soddisfacendo le esigenze decorative personalizzate.
Domande frequenti sull'OSB (FAQ)
Q1: Cos'è l'OSB? Qual è il suo nome completo e la definizione di base?
R: L'OSB (Oriented Strand Board), nome completo "pannello a scaglie orientate", è anche chiamato "pannello europeo". È un nuovo tipo di pannello strutturale prodotto utilizzando come materia prima legname di piccolo diametro, legname di diradamento, legname a rapida crescita o anima di legno, trasformato da attrezzature speciali in scaglie strette e lunghe di specifiche dimensioni (Strand), sottoposto a essiccazione, applicazione di adesivo, formazione orientata (Oriented) e pressatura a caldo ad alta temperatura.
Q2: Qual è la storia dello sviluppo e lo stato attuale del mercato dell'OSB?
R: La ricerca e lo sviluppo dell'OSB è iniziata negli Stati Uniti negli anni '60; la sua origine tecnologica può essere fatta risalire al Waferboard. Negli anni '70, con la maturazione della tecnologia di formazione orientata e l'applicazione dell'adesivo a base di isocianato (MDI) nell'industria del legno, è nato ufficialmente l'OSB in senso moderno. Negli anni '80, l'OSB ha iniziato la produzione industriale su larga scala negli Stati Uniti e in Canada. Nel 2025, la produzione globale annua di OSB ha superato i 35 milioni di metri cubi; il mercato nordamericano rappresenta oltre il 70% della produzione mondiale, l'Europa circa il 20%, l'Asia e altre regioni circa il 10%. Lo sviluppo dell'OSB in Cina è iniziato relativamente tardi; le linee di produzione sono state introdotte solo dopo il 2000, ma negli ultimi anni è entrata in una fase di rapido sviluppo. JINDIWOOD ha introdotto l'OSB nel proprio sistema di prodotti, coprendo diversi gradi tra cui il tipo universale per stato secco e il tipo portante per stato umido.
Q3: Quali sono le caratteristiche del sistema di materie prime e del tasso di utilizzo dei materiali dell'OSB?
R: Le esigenze dell'OSB in materia di materie prime differiscono significativamente da quelle del compensato e dell'MDF; richiede scaglie strette e lunghe di specifiche dimensioni, non sfogliati completi o fibre fini. Pertanto, l'OSB può utilizzare materie prime di basso grado come legname di piccolo diametro, ramaglie, legname di diradamento. Le specie comunemente utilizzate includono pioppo, pino, eucalipto, betulla e latifoglie miste. Il diametro del tronco è solitamente 100-400 mm, l'umidità 30-60%, il contenuto di corteccia deve essere controllato ≤3%. La resa dell'OSB è circa 80-85%, superiore a quella del compensato (40-50%) e dell'MDF (70-75%), con un utilizzo dei materiali estremamente elevato.
Q4: Perché l'OSB utilizza principalmente l'adesivo MDI? Qual è la classe ecologica?
R: L'OSB, per i suoi requisiti di alta resistenza dell'incollaggio e eccellente resistenza all'acqua, sceglie principalmente l'adesivo MDI (isocianato). L'MDI è senza formaldeide, ha una resistenza all'acqua eccellente, polimerizza rapidamente, ha un'alta resistenza dell'incollaggio, con un dosaggio di circa 3-5%. L'MDI permette all'OSB di raggiungere la classe ENF (≤0,015 mg/m³) e persino la classe HENF (zero aggiunta di formaldeide). L'adesivo PF tradizionale raggiunge la classe E0, l'MUF la classe E1/E0. JINDIWOOD garantisce che tutti i prodotti OSB utilizzino adesivo MDI senza formaldeide, con classe ecologica stabilmente ENF o superiore.
Q5: Cos'è la struttura orientata a tre strati dell'OSB? Qual è il suo significato meccanico?
R: La caratteristica tecnica più importante dell'OSB è la struttura a tre strati con formazione orientata: le scaglie dello strato superficiale sono disposte orientate lungo la direzione longitudinale del pannello, 15-20% ciascuna, 30-40% in totale; le scaglie dello strato interno sono disposte orientate lungo la direzione trasversale del pannello, 60-70%. La disposizione longitudinale aumenta la resistenza alla flessione longitudinale e il modulo elastico, corrispondente alla direzione portante di travi, colonne e solai negli edifici; la disposizione trasversale aumenta la resistenza alla flessione trasversale, bilanciando le differenze di prestazioni longitudinali e trasversali. Nella produzione reale, il rapporto di resistenza longitudinale/trasversale dell'OSB è solitamente controllato tra 1,5 e 2,5.
Q6: Come si classifica e si gradua l'OSB? Qual è la differenza tra OSB/1 e OSB/4?
R: Secondo GB/T 41715-2022, l'OSB si divide in: OSB/1 (pannello non portante per stato secco), OSB/2 (pannello portante per stato secco), OSB/3 (pannello portante per stato umido), OSB/4 (pannello portante per carichi pesanti in stato umido). OSB/3 e OSB/4 possono essere utilizzati in ambienti umidi, ma OSB/4 ha prestazioni di scorrimento a lungo termine migliori, richiedendo un coefficiente di scorrimento a lungo termine su 20 anni ≤1,8. Per stato superficiale si dividono in OSB grezzo, OSB levigato, OSB rivestito, OSB antiumidità; per classe ecologica in ENF, HENF, E0.
Q7: Quali sono gli indicatori tecnici fondamentali dell'OSB?
R: Prendendo come esempio GB/T 41715-2022, l'OSB/3 ha una resistenza alla flessione statica longitudinale (MOR) ≥28 MPa, trasversale ≥15 MPa; modulo elastico longitudinale (MOE) ≥4500 MPa, trasversale ≥2200 MPa; resistenza alla trazione interna (IB) ≥0,45 MPa; rigonfiamento in spessore per assorbimento d'acqua in 24h ≤15%; umidità 5-12%. Lo standard di controllo interno JINDIWOOD OSB è superiore alla norma nazionale, resistenza alla flessione statica longitudinale ≥35 MPa (livello OSB/3). Per la tenuta delle viti, l'OSB/3 (18 mm) ha una tenuta sulla faccia di 1200-1600 N, sul bordo di 800-1200 N, significativamente superiore al truciolare comune.
Q8: Quali sono le principali applicazioni dell'OSB?
R: L'OSB è principalmente utilizzato in quattro settori:
-
Strutture edili: pannelli di copertura, pannelli di solaio, pannelli di parete, casseforme per calcestruzzo, anime di travi a I;
-
Produzione di mobili: mobili in pannello, mobili per ufficio, mobili per bambini, cucine, casse acustiche;
-
Decorazione interna: pareti di fondo, pareti divisorie, controsoffitti, pedate delle scale;
-
Imballaggio industriale: casse per imballaggio pesante, pallet/piastre di appoggio per merci, carter di protezione per apparecchiature/divisori.
Tra questi, OSB/3 e OSB/4 possono essere utilizzati per pareti esterne di edifici, seminterrati, officine ad alta umidità, ma non devono essere immersi direttamente in acqua per lunghi periodi.
Q9: Quali sono i falsi miti comuni sull'OSB?
R: I falsi miti comuni includono:
-
Mito 1: "L'OSB è solo un truciolare di alta gamma." → Verità: l'OSB è orientato, le prestazioni possono essere progettate attivamente; la resistenza alla flessione dell'OSB/3 è 28 MPa, 1,8-2,3 volte quella del truciolare comune (12-16 MPa).
-
Mito 2: "L'OSB contiene formaldeide." → Verità: l'OSB mainstream utilizza adesivo MDI senza formaldeide, l'emissione di formaldeide di classe ENF può essere bassa fino a 0,005 mg/m³.
-
Mito 3: "L'OSB teme l'acqua." → Verità: OSB/3 e OSB/4 sono progettati per ambienti umidi, l'MDI resiste all'idrolisi, il rigonfiamento in spessore per assorbimento d'acqua in 24h può essere controllato sotto il 15%.
-
Mito 4: "L'OSB può essere usato solo per strutture." → Verità: dopo levigatura e rivestimento, la rugosità superficiale può scendere a Ra ≤3,2 μm, completamente utilizzabile per mobili di alta gamma e decorazione interna.
-
Mito 5: "La texture dell'OSB è troppo grezza, non è bella." → Verità: l'estetica è soggettiva, la texture grezza dell'OSB negli stili industriale, moderno minimalista e naturale nordico è spesso un punto di forza del design.