中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Concetto di base del compensato
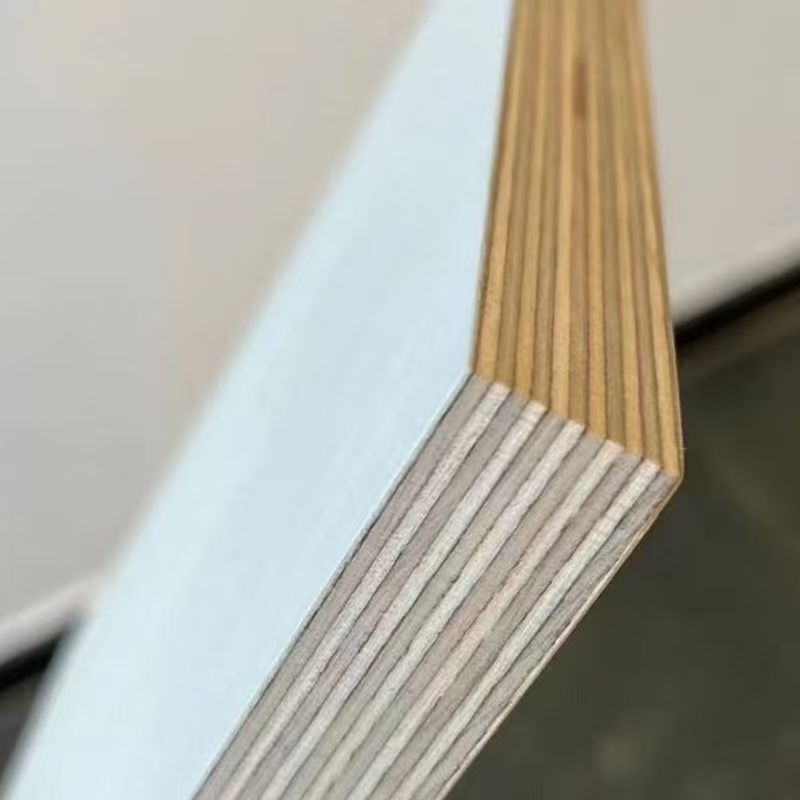
Il compensato (Plywood) è un materiale a strati, di tre o più strati dispari, prodotto da tronchi sfogliati in impiallacciature (Veneer) o da blocchi piallati in fogli sottili, assemblati secondo il principio che le fibre di impiallacciature adiacenti sono reciprocamente perpendicolari, e consolidati mediante adesivo e pressatura a caldo.
Questo design strutturale "strati dispari, perpendicolari adiacenti" è la logica centrale della tecnologia del compensato: elimina efficacemente i difetti di deformazione causati dall'anisotropia del legno (resistenza longitudinale molto superiore a quella trasversale), conferendo al compensato proprietà fisico-meccaniche quasi uniformi nelle due direzioni, con resistenza alla flessione, resistenza agli urti e stabilità dimensionale significativamente superiori al legno massiccio naturale di pari spessore.
Dato chiave: la resistenza alla flessione statica longitudinale di un compensato di alta qualità può raggiungere 60–100 MPa, il modulo elastico 6000–10000 MPa, ben al di sopra del legno massiccio comune.
2. Processo produttivo del compensato
2.1 Preparazione delle materie prime
Selezione dei tronchi: il compensato richiede una qualità elevata dei tronchi; le specie comunemente usate includono:
| Specie | Caratteristiche | Uso principale |
|---|---|---|
| Pioppo | Materiale leggero e morbido, buona sfogliatura, prezzo economico | Strato interno di compensato di fascia medio-bassa |
| Pino | Fibra dritta, resistenza più elevata, buona resistenza alla corrosione | Casseforme edili, pannelli da imballaggio |
| Eucalipto | Crescita rapida, densità media, superficie sfogliata liscia | Pannelli per mobili, substrato per pavimenti |
| Betulla | Materiale compatto, alta resistenza, colore chiaro | Mobili di alta gamma, compensato aeronautico |
| Meranti | Buona resistenza agli agenti atmosferici, eccellente capacità di incollaggio | Compensato marino, pannelli per uso esterno |
| Okoumé | Struttura uniforme, sfogliatura eccellente | Pannelli decorativi, pannelli per diffusori acustici |
Trattamento dei tronchi:
-
Taglio: i tronchi vengono tagliati alla lunghezza prestabilita (di solito 2600–2800 mm, per adattarsi alla dimensione massima della sfogliatrice)
-
Cottura/trattamento termico in acqua: i tronchi vengono immersi in vasche di cottura, con temperatura controllata a 60–90 °C, per un tempo variabile secondo la specie e la stagione (di solito 24–72 ore). Il trattamento termico aumenta la plasticità del legno, uniforma il contenuto di umidità, garantisce impiallacciature continue e superfici lisce durante la sfogliatura, ammorbidisce le resine e riduce la resistenza al taglio.
-
Scortecciatura: si utilizza una scortecciatrice per rimuovere la corteccia, evitando che impurità contaminino l'impiallacciatura e proteggendo la lama della sfogliatrice.
2.2 Sfogliatura dell'impiallacciatura
Questa è la fase centrale della produzione del compensato. Il tronco ruota ad alta velocità attorno all'asse principale nella sfogliatrice; una lama affilata avanza radialmente e in parallelo, tagliando il tronco in modo continuo e uniforme in un nastro infinito di impiallacciatura, simile al principio del "temperamatite", ma in direzione opposta.
-
Spessore dell'impiallacciatura sfogliata: di solito 0,6–4,2 mm; specifiche comuni 1,0 mm, 1,5 mm, 2,0 mm, 2,5 mm
-
Controllo di precisione della sfogliatura: tolleranza di spessore entro ±0,05 mm
-
Resa dell'impiallacciatura: il metodo di sfogliatura può raggiungere una resa del 75–85%, molto superiore al metodo di segagione (circa 40–50%)
Dopo la sfogliatura, l'impiallacciatura si presenta come un nastro continuo e deve essere tagliata in fogli delle dimensioni richieste dalla taglierina, oppure arrotolata per lo stoccaggio.
2.3 Essiccazione dell'impiallacciatura
Dopo la sfogliatura, l'impiallacciatura ha un contenuto di umidità molto elevato (60–120%) e deve essere immediatamente essiccata, altrimenti tende a muffire e scolorirsi. Un altro scopo centrale dell'essiccazione è: controllare il contenuto di umidità entro i limiti richiesti dal processo di incollaggio, evitando che la vaporizzazione dell'acqua durante la pressatura a caldo causi distacco e bolle.
-
Attrezzature di essiccazione: essiccatoio a nastro per impiallacciature (essiccatoio a rulli), essiccatoio a getto d'aria per impiallacciature
-
Temperatura di essiccazione: di solito 160–200 °C (fase iniziale ad alta temperatura per evaporazione rapida, fase finale a temperatura ridotta per equilibrare l'umidità)
-
Contenuto di umidità target dopo l'essiccazione: 8–12% (la norma nazionale richiede un contenuto di umidità del prodotto finito del 6–14%)
-
Controllo qualità dell'essiccazione: umidità troppo alta → bolle in pressatura; umidità troppo bassa → impiallacciatura fragile, scarsa assorbenza della colla
Dopo l'essiccazione, le impiallacciature vengono selezionate per grado (faccia, retro, anima, pannelli di riparazione, ecc.) e riparate (riempimento di nodi e fessure con inserti mediante macchina riparatrice), garantendo che le impiallacciature superficiali siano prive di difetti.
2.4 Applicazione dell'adesivo e composizione
Applicazione dell'adesivo: l'adesivo viene applicato uniformemente sulla superficie dell'impiallacciatura. La quantità deve essere controllata con precisione — troppo poca comporta resistenza di incollaggio insufficiente, troppo abbondante aumenta i costi e può causare trasudamento con contaminazione della superficie.
-
Metodo di applicazione: applicazione a rulli (incollatrice a due o quattro rulli); l'impiallacciatura passa attraverso lo spazio tra i rulli superiore e inferiore, e la superficie si ricopre uniformemente di adesivo
-
Quantità di adesivo: di solito 180–220 g/m² (totale sulle due facce); l'unità di misura comune nel settore è la "quantità di colla umida"
-
Tipi di adesivo: vedere la Parte 3
Composizione (assemblaggio): secondo il principio "le fibre di impiallacciature adiacenti sono reciprocamente perpendicolari", le impiallacciature incollate vengono sovrapposte per formare il materassino.
-
Struttura a strati dispari: 3, 5, 7, 9 strati, ecc. (principio di simmetria: spessore, specie e umidità delle impiallacciature ai lati dello strato centrale devono essere identici, per prevenire l'imbarcamento)
-
Faccia e retro: impiallacciature di alta qualità (senza difetti, venatura estetica)
-
Anima: impiallacciature di grado leggermente inferiore, ammesse giunzioni di piccole dimensioni (giunzione longitudinale, allargamento trasversale)
2.5 Prepressatura e pressatura a caldo
Prepressatura (pressatura a freddo): il materassino viene sottoposto a temperatura ambiente a una pressione relativamente bassa (di solito 0,8–1,2 MPa), per far penetrare inizialmente l'adesivo nella superficie dell'impiallacciatura e stabilizzare il materassino, impedendo che si disgreghi prima di essere trasferito nella pressa a caldo. Tempo di prepressatura di solito 10–30 minuti.
Pressatura a caldo: è la fase più critica della produzione del compensato; influisce direttamente sulla resistenza di incollaggio, sul contenuto di umidità, sulla planarità e sull'emissione di formaldeide del prodotto.
| Parametro di pressatura | Intervallo tipico | Influenza |
|---|---|---|
| Temperatura | 120–160 °C (colla fenolica 140–160 °C; colla ureica 120–140 °C) | Temperatura troppo alta → degradazione termica del legno, invecchiamento dello strato adesivo; troppo bassa → polimerizzazione incompleta dell'adesivo |
| Pressione | 1,0–2,5 MPa (dipende da spessore e specie) | Pressione troppo alta → schiacciamento dell'impiallacciatura, densità eccessiva; troppo bassa → incollaggio difettoso |
| Tempo | 0,6–1,2 min/mm di spessore (es. pannello da 18 mm circa 10–20 minuti) | Tempo troppo breve → adesivo non completamente polimerizzato; troppo lungo → calo di produttività, carbonizzazione eccessiva del legno |
Principio centrale della pressatura a caldo: l'alta temperatura provoca la reazione di reticolazione e polimerizzazione dell'adesivo, incollando saldamente le impiallacciature adiacenti; contemporaneamente la pressione compatta il materassino, eliminando i vuoti tra gli strati.
2.6 Rifilatura e levigatura
Rifilatura: il pannello grezzo dopo la pressatura a caldo viene tagliato a misura standard (es. 1220×2440 mm) dalla rifilatrice, rimuovendo contemporaneamente i grumi di colla e i difetti dei bordi.
Levigatura: la superficie del pannello viene levigata con levigatrice a nastro largo, per ottenere spessore preciso e superficie liscia e piana, fornendo una buona base per la successiva finitura.
-
Granulometria di levigatura: 60 → 120 → 180 (grossa → fine, levigatura a stadi)
-
Controllo tolleranza di spessore: deviazione di spessore del prodotto finito entro ±0,3 mm
2.7 Classificazione e imballaggio
I pannelli finiti vengono selezionati per classe estetica e classe di prestazioni fisiche, etichettati, imballati e stoccati.
-
Classe estetica: la norma nazionale GB/T 9846 suddivide l'aspetto del compensato in tre classi: prodotto di prima qualità, di prima scelta, conforme
-
Standard di imballaggio: i prodotti per l'esportazione sono imballati con carta resistente all'umidità + film plastico + angolari di protezione + reggette in acciaio/plastica
3. Tecnologia degli adesivi: determina le prestazioni e la classe ecologica del compensato
L'adesivo è il "sangue" del compensato; determina direttamente la resistenza di incollaggio, la resistenza all'acqua e la classe ecologica del prodotto. Diversi tipi di colla sono adatti a diversi scenari d'uso:
| Tipo di adesivo | Resistenza all'acqua | Scenario applicabile | Classe ecologica | Temperatura di polimerizzazione |
|---|---|---|---|---|
| Colla ureica (UF) | Stato asciutto | Mobili interni (fascia bassa) | E1/E0 | 120–140 °C |
| Colla ureica modificata con melamina (MUF) | Media | Mobili interni (fascia medio-alta) | E0/ENF | 130–150 °C |
| Colla fenolica (PF/WBP) | Resistente all'ebollizione | Compensato marino, casseforme edili | E0 | 140–160 °C |
| Colla a base di isocianato (MDI) | Eccellente | Pannelli senza formaldeide, OSB | ENF/HENF | 100–130 °C |
| Colla a base di proteina di soia | Generale | Pannelli ecologici per mobili | ENF | circa 120 °C |
WBP (Water Boil Proof) è la classe di resistenza di incollaggio prevista dallo standard BS 1088 per il compensato marino, che significa "grado resistente all'ebollizione", ovvero dopo 72 ore di ebollizione in acqua lo strato adesivo non si fessura. Il compensato che raggiunge il grado WBP può essere utilizzato a lungo termine in ambienti esterni e umidi.
Indicatori tecnici di resistenza dell'incollaggio (GB/T 9846):
| Voce | Prima qualità | Prima scelta | Conforme |
|---|---|---|---|
| Resistenza media dell'incollaggio (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Resistenza minima dell'incollaggio del singolo strato (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Tasso di conformità dei provini | ≥95% | ≥90% | ≥85% |
Nota: lo standard BS 1088 per il compensato marino richiede una resistenza dell'incollaggio ≥1,0 MPa, superiore al requisito della norma nazionale.
4. Indicatori tecnici fondamentali e metodi di prova
4.1 Resistenza dell'incollaggio
La resistenza dell'incollaggio è l'indicatore centrale della solidità del legame tra gli strati del compensato; determina direttamente se il pannello si delaminerà o si staccherà durante l'uso. Il metodo di prova è il test di trazione-taglio:
-
Prelevare un provino standard dal pannello, praticare delle scanalature alle due estremità (per esporre lo strato adesivo)
-
Applicare un carico di trazione lungo la direzione dello strato adesivo con una macchina universale per prove meccaniche
-
Registrare il carico massimo a rottura dello strato adesivo e dividerlo per l'area di incollaggio per ottenere la resistenza dell'incollaggio (MPa)
Giudizio sulla modalità di rottura: il prodotto conforme deve presentare una percentuale di rottura del legno ≥80% (cioè lo strato adesivo non si rompe, ma è il legno stesso a cedere per primo), indicando che la resistenza dell'incollaggio è superiore alla resistenza del legno stesso.
4.2 Contenuto di umidità
Il contenuto di umidità influisce sulla stabilità dimensionale, sulla lavorabilità e sul rischio di deformazione durante l'uso successivo.
-
Metodo di prova: metodo gravimetrico (essiccazione a 105±2 °C fino a peso costante)
-
Norma nazionale: contenuto di umidità del compensato 6–14%; diverse regioni possono concordare adeguamenti in base all'ambiente d'uso
4.3 Resistenza alla flessione statica e modulo elastico
Questi sono gli indicatori meccanici centrali della capacità portante del pannello, particolarmente importanti per casseforme edili e compensato strutturale.
-
Resistenza alla flessione statica (MOR, Modulus of Rupture): la sollecitazione massima (MPa) prima della rottura del pannello sotto carico di flessione
-
Modulo elastico (MOE, Modulus of Elasticity): il rapporto tra sollecitazione e deformazione del pannello nell'intervallo di deformazione elastica; riflette la rigidità flessionale del pannello
-
Valori tipici: compensato per mobili a 5 strati di alta qualità MOR ≥50 MPa, MOE ≥5000 MPa; casseforme edili MOR ≥80 MPa.
4.4 Emissione di formaldeide
L'emissione di formaldeide è l'indicatore centrale delle prestazioni ecologiche, direttamente correlato alla qualità dell'aria interna. I metodi di prova principali sono:
| Metodo di prova | Principio | Standard applicabile |
|---|---|---|
| Metodo della camera climatica | Il provino è posto in una camera climatica (23 °C/50% UR), l'aria viene aspirata e il formaldeide assorbito, determinato per spettrofotometria | GB/T 17657-2022 |
| Metodo del essiccatore | Il provino è sospeso in un essiccatore chiuso, il formaldeide viene assorbito da una soluzione, determinato per sviluppo di colore | GB/T 17657-2022 |
| Metodo di estrazione perforante | Il formaldeide nel provino viene determinato dopo estrazione con toluene | GB/T 17657-2022 (metodo arbitrale) |
Classificazione ecologica dei pannelli derivati dal legno in Cina (GB 18580-2025):
| Classe ecologica | Emissione di formaldeide (camera climatica, mg/m³) |
|---|---|
| E1 (standard nazionale obbligatorio) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Determinazione della classe estetica
La classe estetica è valutata globalmente secondo la norma GB/T 9846, in base ai seguenti difetti:
-
Nodi (dimensione e numero di nodi vivi e morti)
-
Scolorimento (ossidazione, muffa)
-
Fessure, crepe
-
Fori, fori di insetto
-
Sovrapposizioni (disallineamento e sovrapposizione di impiallacciature)
-
Bolle, grinze
-
Contaminazione da colla (trasudamento, macchie di colla)
5. Classificazione e applicazioni comuni del compensato
5.1 Classificazione per resistenza dell'incollaggio e resistenza all'acqua
| Categoria | Tipo di colla | Classe di resistenza all'acqua | Uso tipico |
|---|---|---|---|
| Compensato per interni | Colla ureica (UF) | Stato asciutto | Mobili, decorazione interna |
| Compensato per esterni | Colla fenolica (PF) | Resistente all'acqua/agli agenti atmosferici | Pareti esterne edili, mobili da esterno |
| Compensato marino | Colla fenolica WBP | Resistente all'ebollizione | Navi, ingegneria marina |
5.2 Classificazione per materiale della superficie
| Tipo | Caratteristiche | Uso principale |
|---|---|---|
| Compensato con impiallacciatura naturale | Venatura reale del legno, qualità elevata | Mobili di alta gamma, decorazione interna |
| Compensato melaminico | Resistente all'abrasione, al calore, ricca gamma di decori | Mobili in pannello, cucine |
| Compensato placcato film (casseforme edili) | Rivestimento fenolico, impermeabile e resistente all'abrasione | Casseforme per getto di calcestruzzo |
| Pannello grezzo (non rivestito) | Colore naturale del substrato, costo contenuto | Imballaggio, uso industriale |
5.3 Classificazione per utilizzo
| Settore | Requisito chiave | Prodotti rappresentativi |
|---|---|---|
| Produzione di mobili | Aspetto gradevole, ecologico, forte tenuta delle viti | Pannelli per mobili, pannelli melaminici |
| Ingegneria edile | Alta resistenza, impermeabile, molti riutilizzi | Casseforme edili, compensato marino |
| Trasporti | Resistente agli urti, resistente agli agenti atmosferici | Fondi per veicoli, pannelli per carrozzerie |
| Imballaggio industriale | Buon rapporto qualità-prezzo, resistenza affidabile | Compensato per imballaggio |
| Decorazione e arredamento | Decori estetici, superficie piana | Rivestimenti murali, substrato per pareti di fondo |
6. Problemi di qualità comuni del compensato e analisi delle cause
6.1 Distacco e delaminazione
Fenomeno: separazione dello strato adesivo sui bordi o all'interno del pannello; nei casi gravi l'intero pannello si separa.
Cause possibili:
-
Qualità dell'adesivo non conforme o formulazione inadeguata
-
Quantità di adesivo insufficiente o applicazione non uniforme
-
Temperatura o pressione di pressatura insufficienti, adesivo non completamente polimerizzato
-
Contenuto di umidità dell'impiallacciatura troppo elevato (la pressione del vapore durante la pressatura danneggia lo strato adesivo)
-
Adesivo oltre il periodo di attività (uso di colla invecchiata)
Soluzione: controllo rigoroso all'ingresso dell'adesivo, standardizzazione dei parametri di pressatura a caldo, monitoraggio dinamico del contenuto di umidità dell'impiallacciatura essiccata.
6.2 Bolle
Fenomeno: rigonfiamenti localizzati sulla superficie del pannello, con interno cavo o delaminato.
Cause possibili:
-
Aumento troppo rapido della temperatura nella fase iniziale della pressatura, vaporizzazione rapida dell'acqua interna al materassino con alta pressione
-
Contenuto di umidità dell'impiallacciatura troppo elevato o non uniforme
-
Aria intrappolata nel materassino non espulsa
-
Applicazione non uniforme dell'adesivo con zone locali prive di colla
Soluzione: curva di riscaldamento in tre fasi (preriscaldamento → mantenimento polimerizzazione → raffreddamento equilibrio), controllo rigoroso dell'uniformità del contenuto di umidità dell'impiallacciatura.
6.3 Deformazione per imbarcamento
Fenomeno: il piano del pannello si torce, assumendo forma a tegola o ad arco.
Cause possibili:
-
Composizione in violazione del principio di simmetria (spessore, specie, umidità delle impiallacciature ai due lati non identici)
-
Contenuto di umidità non uniforme (un lato asciutto, un lato umido)
-
Levigatura eccessiva che causa squilibrio delle tensioni superficiali
-
Stoccaggio dei prodotti finiti non piano o pressione insufficiente
Soluzione: composizione rigorosamente simmetrica, controllo equilibrato dell'umidità, tolleranza di levigatura ragionevole, stoccaggio in piano sotto pressione.
6.4 Trasudamento di colla e macchie di colla
Fenomeno: l'adesivo fuoriesce sulla superficie del pannello formando macchie dure, compromettendo l'effetto di finitura.
Cause possibili:
-
Quantità di adesivo eccessiva o viscosità troppo bassa
-
Spessore dell'impiallacciatura non uniforme (trasudamento nei punti sottili)
-
Pressione di pressatura eccessiva che spreme la colla
Soluzione: controllo preciso della quantità di adesivo (preferire incollatrici a rulli dosatori), ottimizzazione dei parametri di pressione, selezione della viscosità adeguata dell'adesivo.
7. Tendenze tecnologiche del compensato
7.1 Green ed ecologico
Con l'attuazione della nuova norma nazionale GB 18580-2025 e la crescente consapevolezza ambientale globale, il compensato senza formaldeide (classi ENF/HENF) sta diventando la domanda mainstream. L'applicazione di nuovi adesivi ecologici come MDI senza formaldeide e colla a base di proteina di soia si espanderà progressivamente.
7.2 Integrazione funzionale
Evoluzione da pannello singolo a pannello composito multifunzionale: funzioni come ignifuga, antimuffa, antisettica, antitarme possono essere ottenute mediante aggiunta all'adesivo o pretrattamento dell'impiallacciatura. JINDIWOOD può personalizzare pannelli compositi multifunzionali secondo le esigenze del cliente.
7.3 Leggerezza e alta resistenza
Attraverso l'ottimizzazione del processo di pressatura, la selezione di specie ad alta resistenza e adesivi avanzati, si riducono spessore e peso mantenendo o migliorando le proprietà meccaniche, soddisfacendo le esigenze di applicazioni leggere (interni ferroviari ad alta velocità, interni aeronautici, costruzione di yacht).
7.4 Controllo qualità digitale
Tecnologie di monitoraggio digitale come il controllo in linea dello spessore, il controllo della densità a raggi X e il controllo dell'umidità nel vicino infrarosso stanno sostituendo il tradizionale campionamento manuale, realizzando una tracciabilità qualità al 100% per l'intera partita e garantendo la consegna di prodotti senza difetti.
Domande frequenti sul compensato (FAQ)
Q1: Che cos'è il compensato? Qual è la sua logica strutturale centrale?
R: Il compensato (Plywood) è un materiale a strati, di tre o più strati dispari, prodotto da tronchi sfogliati in impiallacciature (Veneer) o da blocchi piallati in fogli sottili, assemblati secondo il principio che le fibre di impiallacciature adiacenti sono reciprocamente perpendicolari, e consolidati mediante adesivo e pressatura a caldo.
La sua logica strutturale centrale è "strati dispari, perpendicolari adiacenti": questo design elimina efficacemente i difetti di deformazione causati dall'anisotropia del legno (resistenza longitudinale molto superiore a quella trasversale), conferendo al compensato proprietà fisico-meccaniche quasi uniformi nelle due direzioni, con resistenza alla flessione, resistenza agli urti e stabilità dimensionale significativamente superiori al legno massiccio naturale di pari spessore.
Dato chiave: la resistenza alla flessione statica longitudinale di un compensato di alta qualità può raggiungere 60–100 MPa, il modulo elastico 6000–10000 MPa, ben al di sopra del legno massiccio comune.
Q2: Qual è il processo produttivo del compensato?
R: Il processo produttivo del compensato comprende principalmente:
-
Preparazione delle materie prime: selezione dei tronchi, taglio (di solito 2600–2800 mm), cottura/trattamento termico in acqua (60–90 °C, 24–72 ore), scortecciatura;
-
Sfogliatura dell'impiallacciatura: il tronco ruota ad alta velocità nella sfogliatrice, la lama avanza radialmente, tagliando il tronco in un nastro continuo di impiallacciatura; spessore comune 0,6–4,2 mm, specifiche comuni 1,0/1,5/2,0/2,5 mm; tolleranza di spessore entro ±0,05 mm; resa fino al 75–85%;
-
Essiccazione dell'impiallacciatura: dopo la sfogliatura l'umidità è del 60–120%, deve essere essiccata a 8–12%; temperatura di essiccazione di solito 160–200 °C;
-
Applicazione dell'adesivo e composizione: quantità di adesivo di solito 180–220 g/m² (totale sulle due facce); composizione secondo il principio di fibre adiacenti perpendicolari, strati dispari, simmetria;
-
Prepressatura e pressatura a caldo: prepressatura 0,8–1,2 MPa, 10–30 minuti; temperatura di pressatura 120–160 °C, pressione 1,0–2,5 MPa, tempo 0,6–1,2 min/mm di spessore;
-
Rifilatura e levigatura: taglio a misura standard, granulometria di levigatura 60 → 120 → 180, deviazione di spessore del prodotto finito entro ±0,3 mm;
-
Classificazione e imballaggio: selezione per classe estetica e di prestazioni fisiche, etichettatura, imballaggio e stoccaggio.
Q3: Quali adesivi sono comunemente usati nel compensato? Come sono la classe ecologica e la resistenza all'acqua?
R: L'adesivo determina direttamente la resistenza dell'incollaggio, la resistenza all'acqua e la classe ecologica del compensato. I tipi comuni includono:
-
Colla ureica (UF): uso in stato asciutto, mobili interni di fascia bassa, E1/E0, temperatura di polimerizzazione 120–140 °C;
-
Colla ureica modificata con melamina (MUF): media resistenza all'acqua, mobili interni di fascia medio-alta, E0/ENF, temperatura di polimerizzazione 130–150 °C;
-
Colla fenolica (PF/WBP): resistente all'ebollizione, compensato marino, casseforme edili, classe E0, temperatura di polimerizzazione 140–160 °C;
-
Colla a base di isocianato (MDI): eccellente resistenza all'acqua, pannelli senza formaldeide, OSB, ENF/HENF, temperatura di polimerizzazione 100–130 °C;
-
Colla a base di proteina di soia: resistenza all'acqua generale, pannelli ecologici per mobili, classe ENF, temperatura di polimerizzazione circa 120 °C.
WBP (Water Boil Proof) è la classe di resistenza di incollaggio prevista dallo standard BS 1088 per il compensato marino, che significa "grado resistente all'ebollizione", ovvero dopo 72 ore di ebollizione in acqua lo strato adesivo non si fessura. Il compensato che raggiunge il grado WBP può essere utilizzato a lungo termine in ambienti esterni e umidi.
Q4: Quali sono gli indicatori di resistenza dell'incollaggio del compensato e i metodi di prova?
R: La resistenza dell'incollaggio è l'indicatore centrale della solidità del legame tra gli strati del compensato; determina direttamente se il pannello si delaminerà o si staccherà durante l'uso. Il metodo di prova è il test di trazione-taglio: prelevare un provino standard, praticare scanalature alle estremità per esporre lo strato adesivo, applicare un carico di trazione lungo la direzione dello strato adesivo con una macchina universale per prove meccaniche, registrare il carico massimo a rottura dello strato adesivo e dividerlo per l'area di incollaggio.
Giudizio sulla modalità di rottura: il prodotto conforme deve presentare una percentuale di rottura del legno ≥80%, cioè lo strato adesivo non si rompe, ma è il legno stesso a cedere per primo, indicando che la resistenza dell'incollaggio è superiore alla resistenza del legno stesso.
Requisiti di resistenza dell'incollaggio GB/T 9846:
-
Resistenza media dell'incollaggio: prima qualità, prima scelta, conforme tutti ≥0,70 MPa;
-
Resistenza minima dell'incollaggio del singolo strato: prima qualità ≥0,60 MPa, prima scelta ≥0,60 MPa, conforme ≥0,50 MPa;
-
Tasso di conformità dei provini: prima qualità ≥95%, prima scelta ≥90%, conforme ≥85%.
Nota: lo standard BS 1088 per il compensato marino richiede una resistenza dell'incollaggio ≥1,0 MPa, superiore al requisito della norma nazionale.
Q5: Quali sono gli indicatori tecnici fondamentali del compensato?
R: Gli indicatori tecnici fondamentali del compensato includono:
-
Contenuto di umidità: norma nazionale 6–14%, metodo di prova gravimetrico (essiccazione a 105±2 °C fino a peso costante);
-
Resistenza alla flessione statica (MOR): compensato per mobili a 5 strati di alta qualità ≥50 MPa; casseforme edili ≥80 MPa;
-
Modulo elastico (MOE): compensato per mobili a 5 strati di alta qualità ≥5000 MPa;
-
Emissione di formaldeide: secondo GB 18580-2025, classe E1 ≤0,050 mg/m³, classe E0 ≤0,025 mg/m³, classe ENF ≤0,015 mg/m³; metodi di prova: camera climatica, essiccatore, estrazione perforante;
-
Classe estetica: secondo GB/T 9846 suddivisa in prima qualità, prima scelta, conforme; valutazione globale di nodi, scolorimento, fessure, fori, sovrapposizioni, bolle, contaminazione da colla.
Q6: Come si classifica il compensato per resistenza dell'incollaggio e resistenza all'acqua?
R: Per resistenza dell'incollaggio e resistenza all'acqua, il compensato si divide principalmente in:
-
Compensato per interni: colla ureica (UF), classe di resistenza all'acqua in stato asciutto, uso tipico mobili e decorazione interna;
-
Compensato per esterni: colla fenolica (PF), resistente all'acqua/agli agenti atmosferici, uso tipico pareti esterne edili e mobili da esterno;
-
Compensato marino: colla fenolica WBP, resistente all'ebollizione, uso tipico navi e ingegneria marina.
Q7: Come si classifica il compensato per materiale della superficie e utilizzo?
R: Per materiale della superficie:
-
Compensato con impiallacciatura naturale: venatura reale del legno, qualità elevata, per mobili di alta gamma e decorazione interna;
-
Compensato melaminico: resistente all'abrasione, al calore, ricca gamma di decori, per mobili in pannello e cucine;
-
Compensato placcato film (casseforme edili): rivestimento fenolico, impermeabile e resistente all'abrasione, per casseforme per getto di calcestruzzo;
-
Pannello grezzo (non rivestito): colore naturale del substrato, costo contenuto, per imballaggio e uso industriale.
Per utilizzo:
-
Produzione di mobili: aspetto gradevole, ecologico, forte tenuta delle viti; prodotti rappresentativi: pannelli per mobili, pannelli melaminici;
-
Ingegneria edile: alta resistenza, impermeabile, molti riutilizzi; prodotti rappresentativi: casseforme edili, compensato marino;
-
Trasporti: resistente agli urti, resistente agli agenti atmosferici; prodotti rappresentativi: fondi per veicoli, pannelli per carrozzerie;
-
Imballaggio industriale: buon rapporto qualità-prezzo, resistenza affidabile; prodotto rappresentativo: compensato per imballaggio;
-
Decorazione e arredamento: decori estetici, superficie piana; prodotti rappresentativi: rivestimenti murali, substrato per pareti di fondo.
Q8: Quali sono i problemi di qualità comuni del compensato e le loro cause?
R: I problemi di qualità comuni includono:
-
Distacco e delaminazione: qualità dell'adesivo non conforme, quantità di adesivo insufficiente, temperatura o pressione di pressatura insufficienti, contenuto di umidità dell'impiallacciatura troppo elevato, adesivo oltre il periodo di attività. Soluzione: controllo rigoroso all'ingresso, standardizzazione dei parametri di pressatura, monitoraggio dinamico dell'umidità dell'impiallacciatura essiccata;
-
Bolle: aumento troppo rapido della temperatura nella fase iniziale della pressatura, contenuto di umidità dell'impiallacciatura troppo elevato o non uniforme, aria intrappolata nel materassino non espulsa, applicazione non uniforme dell'adesivo con zone locali prive di colla. Soluzione: curva di riscaldamento in tre fasi, controllo rigoroso dell'uniformità del contenuto di umidità dell'impiallacciatura;
-
Deformazione per imbarcamento: composizione in violazione del principio di simmetria, contenuto di umidità non uniforme, levigatura eccessiva, stoccaggio dei prodotti finiti non piano. Soluzione: composizione rigorosamente simmetrica, umidità equilibrata, tolleranza di levigatura ragionevole, stoccaggio in piano sotto pressione;
-
Trasudamento di colla e macchie di colla: quantità di adesivo eccessiva, viscosità dell'adesivo troppo bassa, spessore dell'impiallacciatura non uniforme, pressione di pressatura eccessiva che spreme la colla. Soluzione: controllo preciso della quantità di adesivo, ottimizzazione della pressione di pressatura, selezione della viscosità adeguata dell'adesivo.
Q9: Quali sono le tendenze tecnologiche del compensato?
R: Le tendenze tecnologiche del compensato includono:
-
Green ed ecologico: con l'attuazione della nuova norma nazionale GB 18580-2025, il compensato senza formaldeide (classi ENF/HENF) diventa la domanda mainstream; l'applicazione di MDI senza formaldeide e colla a base di proteina di soia si espande progressivamente;
-
Integrazione funzionale: evoluzione verso pannelli compositi multifunzionali; funzioni ignifuga, antimuffa, antisettica, antitarme ottenibili mediante aggiunta all'adesivo o pretrattamento dell'impiallacciatura;
-
Leggerezza e alta resistenza: attraverso l'ottimizzazione del processo di pressatura, la selezione di specie ad alta resistenza e adesivi avanzati, si riducono spessore e peso mantenendo o migliorando le proprietà meccaniche, soddisfacendo le esigenze di interni ferroviari ad alta velocità, interni aeronautici e costruzione di yacht;
-
Controllo qualità digitale: controllo in linea dello spessore, controllo della densità a raggi X, controllo dell'umidità nel vicino infrarosso, per una tracciabilità qualità al 100% dell'intera partita.
Q10: Quali sono la filosofia e l'impegno di JINDIWOOD nel campo del compensato?
R: JINDIWOOD realizza ogni pannello con tecnologia centrale e protegge ogni collaborazione con una promessa di certezza. La sua filosofia è "Engineered for Certainty", ovvero garantire che il compensato soddisfi i requisiti di diverse applicazioni in termini di resistenza dell'incollaggio, resistenza all'acqua, classe ecologica, stabilità dimensionale e qualità estetica, attraverso un rigoroso controllo delle materie prime, del sistema adesivo, del processo di pressatura a caldo e del controllo qualità digitale. JINDIWOOD può personalizzare pannelli compositi multifunzionali secondo le esigenze del cliente e promuove costantemente lo sviluppo verso la sostenibilità ambientale, l'integrazione funzionale, la leggerezza e alta resistenza e il controllo qualità digitale.
JINDIWOOD · Engineered for Certainty — Ogni pannello realizzato con tecnologia centrale, ogni collaborazione protetta da una promessa di certezza.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.