中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
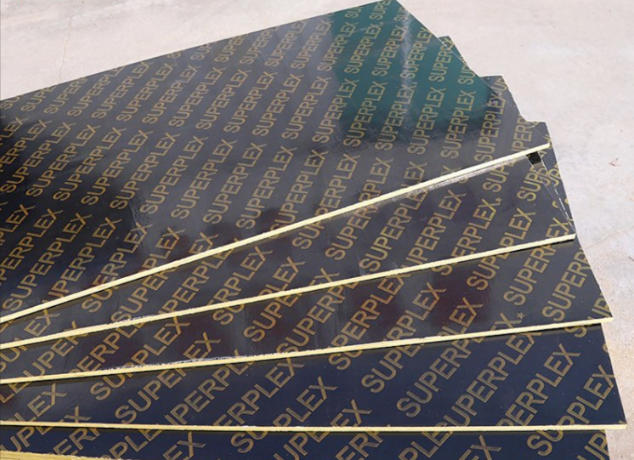
1. Concetto di base del compensato per casseforme
Il compensato per casseforme, noto anche come compensato per casseforme in calcestruzzo, cassaforma edile o pannello placcato, è un compensato speciale progettato e prodotto specificamente per la costruzione di strutture in calcestruzzo gettato in opera. Utilizza come substrato compensato di legno e, attraverso adesivi speciali e processi di trattamento superficiale, conferisce al pannello caratteristiche di alta resistenza, impermeabilità, resistenza all'abrasione e riutilizzo multiplo, utilizzandolo come pannello di cassaforma per la formatura del calcestruzzo.
Nella moderna costruzione edile, il progetto delle casseforme è un anello chiave che determina la qualità della formatura del calcestruzzo, la velocità di costruzione e il costo del progetto. Il compensato, come materiale centrale del pannello del sistema di casseforme, ha una qualità direttamente correlata a:
-
Planarità e levigatezza della superficie del calcestruzzo (se raggiunge l'effetto "calcestruzzo a vista")
-
Numero di riutilizzi della cassaforma (influenza diretta sul costo di costruzione)
-
Sicurezza in cantiere (base di stabilità del sistema di supporto della cassaforma)
-
Avanzamento del progetto (corrispondenza tra tempo di disarmo e ciclo di stagionatura del calcestruzzo)
Dato chiave: nella costruzione di edifici alti e grandi infrastrutture, il costo delle casseforme rappresenta generalmente il 30-50% del costo totale della struttura in calcestruzzo, con un impiego di manodopera di circa il 40-50%. La scelta di casseforme di alta qualità ha un impatto estremamente significativo sul beneficio complessivo del progetto.
2. Classificazione e graduazione del compensato per casseforme
2.1 Classificazione per tipo di trattamento superficiale
Questa è la dimensione di classificazione più importante del prodotto.
| Tipo | Stato superficiale | Caratteristiche | Numero di riutilizzi | Scenario applicabile |
|---|---|---|---|---|
| Pannello grezzo (non trattato) | Colore naturale del substrato, superficie non rivestita | Costo più basso, facile da sporcare, difficile da pulire, superficie ruvida | 3-5 volte | Opere temporanee a basse esigenze, casseforme per massetti |
| Pannello verniciato (rivestimento in resina) | Superficie rivestita con uno strato di resina fenolica o melaminica | Superficie più liscia, facile da pulire, una certa impermeabilità | 8-12 volte | Edilizia industriale e civile generale |
| Pannello placcato (rivestimento con film impregnato) | Superficie rivestita con carta kraft resistente o film speciale impregnato di resina fenolica | Superficie estremamente liscia, resistente all'abrasione e all'acqua, può raggiungere l'effetto specchio | 20-30 volte (alta qualità) | Edifici alti, calcestruzzo a vista, grandi ponti |
Colore del film del pannello placcato: in Cina sono comuni nero, marrone e rosso; il colore serve principalmente a distinguere diversi materiali e marche del film, senza influire sulle proprietà fisiche. Il film di un pannello placcato di alta qualità deve aderire saldamente al substrato, senza distaccarsi o staccarsi durante i cicli di riutilizzo.
2.2 Classificazione per resistenza dell'incollaggio e classe di resistenza all'acqua (GB/T 17656-2018)
| Classe di resistenza all'acqua | Tipo di adesivo | Caratteristiche prestazionali | Ambiente applicabile |
|---|---|---|---|
| Classe I (alta resistenza all'acqua) | Resina fenolica (PF) | Resiste all'immersione in acqua bollente e ad ambienti umidi a lungo termine, resistenza dell'incollaggio ≥0,70 MPa | Opere esterne, ambienti umidi a lungo termine, strutture idrauliche |
| Classe II (tipo resistente all'acqua) | Urea-formaldeide modificata con melamina (MUF) | Resiste all'immersione in acqua fredda, l'umidità a breve termine non influisce sulle prestazioni di incollaggio | Edilizia generale, costruzioni interne |
| Classe III (non resistente all'acqua) | Urea-formaldeide (UF) | Adatto solo ad ambienti asciutti, si stacca facilmente a contatto con l'acqua | Casseforme non portanti o per interni a breve termine |
Standard JINDIWOOD per il compensato per casseforme: i prodotti principali utilizzano tutti adesivo fenolico (PF/livello WBP), con classe di resistenza all'acqua I, in grado di sopportare l'ambiente ad alta temperatura e umidità generato dal calore di idratazione del cemento durante il getto, garantendo che la cassaforma non si stacchi e non si delamini durante l'uso ripetuto.
2.3 Classificazione per specie legnosa
| Specie | Densità (kg/m³) | Caratteristiche | Scenario applicabile |
|---|---|---|---|
| Anima in pioppo | 450-550 | Materiale leggero e morbido, prezzo economico, numero di riutilizzi medio | Edifici di bassa e media altezza, edilizia civile generale |
| Anima in pino | 500-600 | Venatura dritta, contiene resina naturale, buona capacità di incollaggio | Edifici alti, ponti |
| Anima in eucalipto | 550-650 | Resistenza più elevata, densità media, buona resistenza all'acqua | Strutture pesanti, progetti ad alto riutilizzo |
| Anima in betulla | 600-700 | Materiale compatto, alta resistenza, superficie fine | Casseforme per calcestruzzo a vista di alta gamma |
| Anima in legni duri misti | 550-650 | Prestazioni complessive equilibrate, buon rapporto qualità-prezzo | Casseforme edili universali |
3. Requisiti tecnici fondamentali del compensato per casseforme
3.1 Requisiti di proprietà meccaniche (GB/T 17656-2018)
Il compensato per casseforme deve sopportare la pressione laterale del getto di calcestruzzo (correlata alla velocità di getto, al slump del calcestruzzo e all'altezza di getto, generalmente nell'intervallo 20-100 kN/m²), pertanto deve possedere eccellenti proprietà meccaniche.
| Indicatore tecnico | Unità | Requisito nazionale | Standard JINDIWOOD |
|---|---|---|---|
| Resistenza alla flessione statica (MOR) | MPa | ≥ 40 (lungo la fibratura) / ≥ 30 (perpendicolare) | ≥ 50 (lungo la fibratura) |
| Modulo elastico (MOE) | MPa | ≥ 6000 (lungo la fibratura) / ≥ 4500 (perpendicolare) | ≥ 7500 (lungo la fibratura) |
| Resistenza dell'incollaggio | MPa | ≥ 0,70 | ≥ 1,0 |
| Contenuto di umidità | % | 6-14 | 8-12 |
| Tolleranza di spessore | mm | ±0,8 | ±0,5 |
| Imbarcamento | % | ≤ 1,0 | ≤ 0,5 |
3.2 Requisiti di proprietà fisiche
Resistenza all'abrasione superficiale: il film fenolico del pannello placcato deve resistere all'attrito e all'erosione alcalina di numerosi getti di calcestruzzo. Valutata mediante prova di abrasione Taber, misurata come perdita di massa per 100 giri (g/100r). La perdita di massa di un pannello placcato di alta qualità deve essere ≤0,08 g/100r.
Resistenza agli urti superficiali: la cassaforma durante la costruzione subisce urti da caduta di aggregati, contatto con vibratori, ecc. Determinata mediante prova di impatto con sfera——facendo cadere liberamente una sfera d'acciaio da una certa altezza sulla superficie del pannello, verificando se lo strato di film si fessura o si distacca. Il pannello placcato JINDIWOOD può sopportare l'impatto di una sfera d'acciaio da 500 g da 500 mm di altezza senza danni allo strato di film.
Resistenza agli alcali: il pH del calcestruzzo è generalmente tra 12 e 13 (fortemente alcalino); la superficie della cassaforma deve resistere alla corrosione alcalina. Il rivestimento in resina fenolica ha una buona resistenza agli alcali; dopo 72 ore di immersione in soluzione satura di idrossido di calcio, la superficie non presenta bolle né scolorimento.
3.3 Dimensioni e specifiche
Le dimensioni del compensato per casseforme variano in base alle abitudini costruttive dei diversi paesi e regioni:
| Specifica | Dimensioni (mm) | Mercato principale |
|---|---|---|
| 4×8 piedi (standard) | 1220 × 2440 | Universale globale |
| 3×6 piedi | 1830 × 915 | Cina e Sud-est asiatico |
| 4×10 piedi | 1220 × 3050 | Europa, Medio Oriente |
| 4×12 piedi | 1220 × 3660 | Grandi progetti nordamericani |
Specifiche di spessore: gli spessori comuni del compensato per casseforme sono 12 mm, 14 mm, 15 mm, 18 mm, 20 mm, 21 mm, 24 mm, 27-30 mm. Tra questi, 15 mm e 18 mm sono le specifiche principali del mercato. La scelta dello spessore deve considerare complessivamente l'entità della pressione laterale del calcestruzzo e la distanza dei supporti——in caso di pressione laterale elevata o distanza dei supporti grande, è necessario scegliere casseforme più spesse, per evitare deformazioni eccessive del pannello durante il getto.
4. Caratteristiche del processo produttivo del compensato per casseforme
Il processo produttivo del compensato per casseforme è simile a quello del compensato comune, ma a causa delle esigenze del cantiere edile in termini di alta resistenza, alta impermeabilità e alta planarità, il compensato per casseforme presenta standard tecnici significativamente più elevati in tre fasi: grado dello sfogliato, sistema adesivo e processo di pressatura a caldo.
4.1 Requisiti delle materie prime e degli sfogliati
Grado di sfogliato più elevato:
-
Lo sfogliato di superficie del compensato per casseforme deve essere privo di nodi, fori e fessure, per evitare difetti o perdite di boiacca sulla superficie durante il getto di calcestruzzo
-
La qualità della giunzione dello sfogliato interno deve essere superiore, non sono ammessi strati sovrapposti o fessure
Essiccazione più rigorosa degli sfogliati:
-
Il compensato per casseforme richiede un'uniformità del contenuto di umidità superiore a quella dei pannelli per mobili comuni (entro ±1,5%), poiché un'umidità non uniforme porta direttamente all'imbarcamento del pannello dopo la pressatura a caldo, influenzando la planarità della cassaforma
-
Il controllo della temperatura di essiccazione è più preciso, per evitare un'eccessiva indurimento superficiale dello sfogliato che influirebbe sulla penetrazione dell'adesivo
4.2 Sistema adesivo (il cuore delle casseforme edili)
L'adesivo del compensato per casseforme è principalmente resina fenolica (PF); alcuni prodotti utilizzano urea-formaldeide modificata con melamina (MUF) o adesivi misti.
Formula dedicata per casseforme edili con resina fenolica (PF):
-
Contenuto di solidi: 45-55% (superiore al PF comune, per garantire sufficiente resistenza dell'incollaggio)
-
Viscosità: 300-800 cps (25 °C), per garantire l'uniformità dell'applicazione
-
pH: 10-12 (sistema alcalino, compatibile con le caratteristiche di polimerizzazione della resina fenolica)
-
Temperatura di polimerizzazione: 140-160 °C (superiore ai 120-140 °C dell'urea-formaldeide)
-
Pot life: 4-8 ore (25 °C), deve essere utilizzato entro il pot life
Quantità di applicazione dell'adesivo fenolico: la quantità di adesivo del compensato per casseforme è generalmente superiore a quella del compensato comune, pari a 220-280 g/m² (totale sulle due facce), per garantire che lo strato adesivo non si degradi in condizioni severe di alta temperatura, alta umidità e riutilizzo ripetuto.
4.3 Processo di pressatura a caldo (requisiti elevati determinano alta qualità)
I parametri di pressatura a caldo del compensato per casseforme sono superiori a quelli del compensato comune, per garantire la densità e la resistenza all'acqua del prodotto:
| Parametro di processo | Compensato comune | Compensato per casseforme |
|---|---|---|
| Temperatura di pressatura | 120-140 °C | 140-160 °C |
| Pressione specifica | 1,0-1,8 MPa | 1,8-2,5 MPa |
| Fattore di pressatura (min/mm) | 0,8-1,0 | 1,2-1,5 |
| Tempo di mantenimento | Più breve | Più lungo |
Temperature di pressatura più elevate e tempi di mantenimento più lunghi garantiscono la completa polimerizzazione e reticolazione della resina fenolica, conferendo al compensato per casseforme eccellente resistenza all'acqua e resistenza dell'incollaggio, ma comportano anche maggiori consumi energetici e costi di produzione.
4.4 Fase di placcatura (processo chiave del pannello placcato)
Il pannello placcato viene prodotto applicando sul substrato di compensato, dopo la pressatura a caldo, uno strato di film impregnato di resina fenolica, mediante una seconda pressatura a caldo (o formatura in un'unica pressatura con il substrato).
Punti tecnici del processo di placcatura:
-
Scelta del film: il pannello placcato di alta qualità utilizza carta kraft ad alta resistenza impregnata con resina fenolica; il contenuto di resina impregnata è generalmente 40-55% (sul peso della carta base), il contenuto di volatili è controllato al 5-8%
-
Applicazione del film: il film impregnato viene applicato sulla superficie del substrato, con pressatura a 150-170 °C e 1,5-2,5 MPa
-
Spessore del film: valore tipico 0,12-0,25 mm. Film troppo sottile——scarsa resistenza all'abrasione, basso numero di riutilizzi; film troppo spesso——aumento dei costi e possibile fessurazione dello strato di film per differenze di coefficiente di dilatazione termica
Controllo qualità del pannello placcato:
-
Resistenza al distacco tra strato di film e substrato ≥0,5 N/mm
-
Superficie del film senza bolle, pieghe o mancanze
-
La fluidità del film impregnato deve raggiungere 125-155 mm (115 °C), per garantire che la resina fonda e fluisca completamente durante la pressatura a caldo, riempiendo i micropori della superficie del substrato
5. Applicazioni ingegneristiche e selezione del compensato per casseforme
5.1 Selezione per tipo di progetto
| Tipo di progetto | Prodotto consigliato | Spessore consigliato | Riutilizzi previsti |
|---|---|---|---|
| Edifici residenziali bassi (≤6 piani) | Pannello verniciato/placcato | 15 mm | 8-15 volte |
| Edifici residenziali medio-alti (7-18 piani) | Pannello placcato di alta qualità | 18 mm | 20-25 volte |
| Edifici altissimi (≥30 piani) | Pannello placcato ad alta resistenza (anima in legno duro) | 18-20 mm | 25-30 volte |
| Ponti/viadotti | Pannello placcato ad alta resistenza | 18-24 mm | 15-25 volte |
| Calcestruzzo a vista | Pannello placcato di prima qualità (alta lucentezza) | 18 mm | 20-25 volte |
| Gallerie/tombini | Pannello placcato speciale per superfici curve | 15-18 mm | 10-15 volte |
| Centrali nucleari/dighe | Pannello speciale ad alta resistenza | 24-30 mm | 30+ volte |
5.2 Requisiti speciali per casseforme per calcestruzzo a vista
Il calcestruzzo a vista (Fair-faced Concrete) è una tecnica costruttiva in cui la superficie naturale del calcestruzzo, formatasi in un'unica gettata, viene utilizzata direttamente come finitura, senza alcuna decorazione esterna. I requisiti per le casseforme sono estremamente severi:
| Dimensione del requisito | Standard specifico |
|---|---|
| Planarità superficiale | Misurata con riga da 2 m, scostamento ≤1,5 mm |
| Levigatezza superficiale | Può raggiungere l'effetto specchio, senza bolle, senza fori di sabbia, senza tracce di riparazione |
| Precisione delle giunzioni | Giunzione tra pannelli ≤0,5 mm, per garantire l'assenza di perdite di boiacca |
| Texture superficiale | È richiesta una texture estremamente fine sulla superficie della cassaforma (simile a carta vetrata fine), per conferire alla superficie del calcestruzzo una consistenza compatta e uniforme |
Punti chiave nella scelta dei materiali per casseforme per calcestruzzo a vista:
-
Scegliere pannelli placcati di prima qualità con anima in betulla o pino, con planarità superficiale estremamente elevata
-
La superficie della cassaforma deve avere una rugosità moderata (Ra 3,2-6,3 μm), non troppo liscia (scarsa aderenza del disarmante, bolle difficili da eliminare), né troppo ruvida (qualità superficiale del calcestruzzo scadente)
-
Il numero di riutilizzi della cassaforma deve essere controllato con precisione——dopo aver superato il numero raccomandato di riutilizzi, le prestazioni superficiali diminuiscono e la cassaforma deve essere sostituita tempestivamente
5.3 Punti chiave per l'uso complementare delle casseforme edili
Uso del disarmante:
Le casseforme di alta qualità devono essere utilizzate con un disarmante adeguato (disarmante a base acqua o a base olio), in quantità moderata:
-
Quantità insufficiente: il calcestruzzo aderisce alla cassaforma, disarmo difficoltoso, difetti superficiali
-
Quantità eccessiva: macchie d'olio o differenze cromatiche sulla superficie del calcestruzzo, che influenzano l'effetto estetico
Distanza dei supporti della cassaforma:
La distanza dei supporti è strettamente correlata allo spessore della cassaforma e alla pressione laterale del calcestruzzo. Prendendo come esempio un pannello placcato da 18 mm, in condizioni di velocità di getto normale (2-3 m/h) e slump (120-160 mm), la distanza dei correntini secondari è generalmente 200-300 mm, la distanza dei correntini principali 600-900 mm. Nel progetto reale, la determinazione deve basarsi sul calcolo, garantendo che la deformazione della cassaforma non superi L/400 (L è la luce del supporto).
Manutenzione e stoccaggio delle casseforme:
-
Dopo l'uso, pulire tempestivamente i residui di calcestruzzo dalla superficie, evitando graffi allo strato di film da oggetti duri
-
Stoccare in posizione orizzontale, con traversine di legno alla base, evitando umidità e luce solare diretta
-
Il luogo di stoccaggio a lungo termine deve avere misure di protezione dalla pioggia e dall'umidità, mantenendo la ventilazione
6. Identificazione della qualità del compensato per casseforme
6.1 Identificazione visiva
| Voce di controllo | Comportamento della cassaforma di qualità | Comportamento della cassaforma scadente |
|---|---|---|
| Strato di film superficiale | Liscio e uniforme, senza bolle, avvallamenti o graffi | Presenza di fori di sabbia, punti di rugginosità, distacco del film sui bordi |
| Bordo del pannello | Sezione ordinata, strato adesivo compatto visibile, senza vuoti | Sezione porosa, con vuoti o fessure, bolle visibili nello strato adesivo |
| Planarità del pannello | Nessuna ondulazione evidente sotto la luce | Ondulazioni visibili a occhio nudo |
| Marcatura | Informazioni su marca, spessore, grado chiare e complete | Informazioni vaghe o assenti |
6.2 Test fisici
Prova di ebollizione: immergere il provino di cassaforma in acqua bollente per 4 ore, asciugare in stufa a 63±3 °C per 20 ore, quindi immergere nuovamente in acqua bollente per 4 ore. Osservare se il provino presenta distacco, delaminazione o bolle. Un compensato per casseforme di alta qualità non deve presentare cambiamenti evidenti, con un tasso di ritenzione della resistenza dell'incollaggio ≥70%.
Test di ciclo termico: immergere il provino alternativamente in acqua bollente a 100 °C e acqua fredda a 0 °C per 1 ora ciascuno (un ciclo completo). Dopo 10 cicli, una cassaforma di alta qualità non deve presentare fessurazione dello strato adesivo.
Metodi semplici di identificazione in cantiere:
-
Prova acustica per battitura: battere leggermente con un oggetto duro in diversi punti della superficie; un suono chiaro e uniforme indica qualità; un suono cupo o con sensazione di vuoto può indicare delaminazione interna
-
Prova di gocciolamento: far cadere alcune gocce d'acqua sulla superficie del pannello placcato, attendere 2 ore e osservare: se le gocce rimangono a forma di perla e non penetrano, la qualità è buona; se le gocce penetrano rapidamente o appaiono macchie d'acqua intorno, la qualità dello strato di film è scadente
-
Prova con unghia: graffiare con forza la superficie placcata con un'unghia; nessun graffio o graffi lievi indicano buona qualità; graffi evidenti indicano durezza insufficiente dello strato di film
6.3 Confronto dei dati degli indicatori chiave
| Grado di qualità | Numero di riutilizzi | Prezzo (riferimento) | Progetto applicabile |
|---|---|---|---|
| Pannello grezzo di fascia bassa | 3-5 volte | Economico | Massetti, opere temporanee |
| Pannello verniciato comune | 8-12 volte | Medio | Edilizia generale |
| Pannello placcato standard (anima in pioppo) | 15-20 volte | Medio-alto | Edifici residenziali alti |
| Pannello placcato di alta qualità (anima in legno duro) | 25-30 volte | Alto | Edifici altissimi, calcestruzzo a vista |
| Pannello placcato di prima qualità (anima in betulla) | 30+ volte | Alto | Progetti chiave, calcestruzzo a vista |
7. Fattori che influenzano il numero di riutilizzi del compensato per casseforme
Il numero di riutilizzi del compensato per casseforme è l'indicatore centrale per misurarne l'economicità. Il costo per utilizzo di un compensato per casseforme di alta qualità è molto inferiore a quello di una cassaforma economica, con un beneficio economico complessivo migliore.
| Fattore | Influenza sul numero di riutilizzi |
|---|---|
| Qualità dello strato di film superficiale | La quantità di resina impregnata nel film e il grado di polimerizzazione a caldo determinano la resistenza all'abrasione e agli alcali, influenzando direttamente l'effetto di disarmo e la durata |
| Resistenza dell'incollaggio | Determina se la cassaforma si delamina sotto flessione, vibrazione e battitura ripetute——la delaminazione significa rottamazione |
| Qualità dell'anima | La resistenza alla compressione dell'anima in legno duro (betulla, eucalipto) è superiore a quella dell'anima in legno tenero (pioppo), riducendo il cedimento del pannello per compressione |
| Operazioni di cantiere | Disarmo brutale, graffi con oggetti duri, mancata pulizia dei residui di boiacca riducono notevolmente il numero di riutilizzi |
| Condizioni di stoccaggio | Stoccaggio all'aperto, pioggia e sole diretto, terreno irregolare accelerano l'invecchiamento e la deformazione della cassaforma |
| Caratteristiche del calcestruzzo | Il calcestruzzo ad alto slump esercita una pressione laterale maggiore sulla cassaforma, è più alcalino e l'erosione sulla cassaforma è più significativa |
Dati misurati di riutilizzo del compensato per casseforme JINDIWOOD:
-
Pannello placcato standard (anima in pioppo, 18 mm): 20-25 volte (in normali condizioni di costruzione)
-
Pannello placcato ad alta resistenza (anima in pino, 18 mm): 25-30 volte
-
Pannello placcato di prima qualità (anima in betulla, 18 mm): 30-35 volte
8. Problemi di qualità comuni del compensato per casseforme
8.1 Bolle sulla superficie del pannello
Fenomeno: sulla superficie del pannello placcato compaiono bolle di varie dimensioni, che nei casi gravi portano al rigonfiamento o al distacco dello strato di film.
Cause:
-
Temperatura troppo alta o tempo di pressatura insufficiente durante la placcatura, i volatili nel film non vengono completamente espulsi
-
Contenuto di umidità del substrato troppo elevato, il vapore acqueo si accumula sotto lo strato di film durante la pressatura
-
Quantità di resina impregnata nel film troppo bassa o troppo alta, controllo inadeguato della fluidità
Soluzione: controllare rigorosamente il contenuto di umidità del substrato (≤12%), ottimizzare la curva di pressatura a caldo per la placcatura (metodo di riscaldamento a stadi), controllare il contenuto di volatili del film impregnato nell'intervallo 5-8%.
8.2 Distacco/Delaminazione
Fenomeno: lo strato di placcatura si distacca dalla superficie del substrato, oppure lo strato adesivo all'interno del substrato si fessura.
Cause:
-
Superficie del substrato non sufficientemente pulita prima della placcatura (presenza di polvere, grasso o residui di levigatura)
-
Quantità di resina impregnata nel film insufficiente o scarsa compatibilità tra resina e substrato
-
Graffi frequenti con oggetti duri durante i riutilizzi, o azione diretta del piede di porco sulla superficie durante il disarmo
-
Erosione alcalina a lungo termine del calcestruzzo che causa l'invecchiamento dello strato adesivo
Soluzione: rimuovere la polvere superficiale con aria compressa o dispositivo di aspirazione prima della placcatura, selezionare un abbinamento adeguato tra film e tipo di adesivo, standardizzare le operazioni di cantiere (vietato il disarmo brutale), dopo un certo numero di riutilizzi applicare nuovamente un protettivo superficiale.
8.3 Superficie ruvida/non liscia
Fenomeno: la superficie del calcestruzzo è ruvida, con piccoli avvallamenti o pori.
Cause:
-
La rugosità della superficie della cassaforma stessa non è uniforme o presenta tracce di levigatura
-
Applicazione non uniforme del disarmante, con formazione di zone di adesione localizzata
-
Presenza di polvere o olio sulla superficie del pannello placcato, non rimossi prima del getto
Soluzione: scegliere pannelli placcati di alta qualità con rugosità superficiale uniforme, applicare il disarmante in modo uniforme a spruzzo, soffiare la superficie con aria compressa dopo l'installazione della cassaforma e prima del getto.
8.4 Deformazione per imbarcamento
Fenomeno: la cassaforma si incurva o si torce nel complesso, non aderendo strettamente al sistema di supporto, causando giunzioni non perfette e perdite di boiacca.
Cause:
-
Stoccaggio inadeguato della cassaforma (posizionata verticalmente o su terreno irregolare)
-
Una faccia esposta a lungo al sole, l'altra umida, con formazione di gradiente di umidità
-
Durante la pressatura a caldo, la composizione non è stata rigorosamente simmetrica, le tensioni interne non sono state completamente rilasciate
-
Tempo di stagionatura insufficiente, tensioni residue troppo elevate
Soluzione: stoccaggio orizzontale, traversine di legno alla base con spaziatura uniforme, tempo di stagionatura non inferiore a 72 ore, rotazione tempestiva durante i riutilizzi.
9. Tendenze tecnologiche del compensato per casseforme
9.1 Alto riutilizzo e lunga durata
Attraverso l'ottimizzazione della combinazione delle specie legnose dell'anima, il miglioramento della formula della resina fenolica e l'uso di film più spessi e densi, si punta a superare i 40-50 riutilizzi, riducendo ulteriormente il costo per utilizzo. Le direzioni tecnologiche avanzate includono film fenolici nanomodificati e strati di film rinforzati con fibre.
9.2 Leggerezza
Mantenendo la resistenza, attraverso l'adeguamento della struttura dell'anima (come l'uso di specie a bassa densità e alta resistenza o strutture composite cave), ridurre il peso per unità di superficie della cassaforma (da 50 kg convenzionali per pannello da 18 mm a 35-40 kg), facilitando le operazioni e l'installazione da parte degli operai e riducendo l'intensità del lavoro in cantiere.
9.3 Digitalizzazione e intelligenza
Inserimento di chip RFID: ogni cassaforma incorpora un'etichetta RFID, registrando il numero di riutilizzi, il progetto di utilizzo, i registri di manutenzione e altre informazioni, realizzando la gestione dell'intero ciclo di vita.
Monitoraggio intelligente: nel sistema di casseforme vengono integrati sensori di deformazione e sensori di pressione, per monitorare in tempo reale la pressione laterale e la deformazione della cassaforma durante il getto di calcestruzzo, fornendo supporto dati per la sicurezza in cantiere.
9.4 Verde e sostenibile
-
Sviluppo di resine fenoliche bio-based (con lignina, tannino e altri materiali che sostituiscono parte delle materie prime petrolchimiche), riduzione dell'impronta di carbonio
-
Promozione di sistemi di casseforme riciclabili (dimensioni standardizzate per il riutilizzo tra progetti)
-
Dopo la fine del ciclo di vita, la cassaforma può essere frantumata e utilizzata come combustibile da biomassa o materia prima per pannelli rigenerati
Domande frequenti sul compensato per casseforme (FAQ)
Q1: Che cos'è il compensato per casseforme? Quanto è importante nell'edilizia?
R: Il compensato per casseforme, noto anche come compensato per casseforme in calcestruzzo, cassaforma edile o pannello placcato, è un compensato speciale progettato e prodotto specificamente per la costruzione di strutture in calcestruzzo gettato in opera. Utilizza come substrato compensato di legno e, attraverso adesivi speciali e processi di trattamento superficiale, conferisce al pannello caratteristiche di alta resistenza, impermeabilità, resistenza all'abrasione e riutilizzo multiplo, utilizzandolo come pannello di cassaforma per la formatura del calcestruzzo.
Nella costruzione di edifici alti e grandi infrastrutture, il costo delle casseforme rappresenta generalmente il 30-50% del costo totale della struttura in calcestruzzo, con un impiego di manodopera di circa il 40-50%. La qualità della cassaforma influisce direttamente sulla planarità e levigatezza della superficie del calcestruzzo, sul numero di riutilizzi, sulla sicurezza in cantiere e sull'avanzamento del progetto.
Q2: Come si classifica il compensato per casseforme in base al trattamento superficiale? Quali sono le differenze in termini di riutilizzi e scenari applicabili?
R: In base al trattamento superficiale, il compensato per casseforme si divide principalmente in tre categorie:
-
Pannello grezzo (non trattato): costo più basso, facile da sporcare, difficile da pulire, superficie ruvida, 3-5 riutilizzi, adatto per opere temporanee a basse esigenze e casseforme per massetti;
-
Pannello verniciato (rivestimento in resina): superficie rivestita con resina fenolica o melaminica, più liscia, facile da pulire, una certa impermeabilità, 8-12 riutilizzi, adatto per edilizia industriale e civile generale;
-
Pannello placcato (rivestimento con film impregnato): superficie rivestita con carta kraft resistente o film speciale impregnato di resina fenolica, superficie estremamente liscia, resistente all'abrasione e all'acqua, può raggiungere l'effetto specchio, 20-30 riutilizzi per prodotti di alta qualità, adatto per edifici alti, calcestruzzo a vista, grandi ponti.
Il colore del film del pannello placcato è comunemente nero, marrone e rosso, principalmente per distinguere materiali e marche del film, senza influire sulle proprietà fisiche. Il film di un pannello placcato di alta qualità deve aderire saldamente al substrato, senza distaccarsi o staccarsi durante i riutilizzi multipli.
Q3: Come si classifica il compensato per casseforme in base alla resistenza dell'incollaggio e alla classe di resistenza all'acqua?
R: Secondo GB/T 17656-2018, il compensato per casseforme si divide in base alla classe di resistenza all'acqua:
-
Classe I (alta resistenza all'acqua): resina fenolica (PF), resiste all'immersione in acqua bollente e ad ambienti umidi a lungo termine, resistenza dell'incollaggio ≥0,70 MPa, adatto per opere esterne, ambienti umidi a lungo termine, strutture idrauliche;
-
Classe II (tipo resistente all'acqua): urea-formaldeide modificata con melamina (MUF), resiste all'immersione in acqua fredda, l'umidità a breve termine non influisce sulle prestazioni di incollaggio, adatto per edilizia generale e costruzioni interne;
-
Classe III (non resistente all'acqua): urea-formaldeide (UF), adatto solo ad ambienti asciutti, si stacca facilmente a contatto con l'acqua, per casseforme non portanti o per interni a breve termine.
I prodotti principali del compensato per casseforme JINDIWOOD utilizzano tutti adesivo fenolico (PF/livello WBP), con classe di resistenza all'acqua I, in grado di sopportare l'ambiente ad alta temperatura e umidità generato dal calore di idratazione del cemento durante il getto.
Q4: Come si classifica il compensato per casseforme in base alla specie legnosa? Quali sono le caratteristiche di ciascuna?
R: In base alla specie legnosa dell'anima, il compensato per casseforme si classifica comunemente come segue:
-
Anima in pioppo: densità 450-550 kg/m³, materiale leggero e morbido, prezzo economico, numero di riutilizzi medio, adatto per edifici di bassa e media altezza e edilizia civile generale;
-
Anima in pino: densità 500-600 kg/m³, venatura dritta, contiene resina naturale, buona capacità di incollaggio, adatto per edifici alti e ponti;
-
Anima in eucalipto: densità 550-650 kg/m³, resistenza più elevata, densità media, buona resistenza all'acqua, adatto per strutture pesanti e progetti ad alto riutilizzo;
-
Anima in betulla: densità 600-700 kg/m³, materiale compatto, alta resistenza, superficie fine, adatto per casseforme per calcestruzzo a vista di alta gamma;
-
Anima in legni duri misti: densità 550-650 kg/m³, prestazioni complessive equilibrate, buon rapporto qualità-prezzo, adatto per casseforme edili universali.
Q5: Quali sono i requisiti tecnici meccanici e fisici fondamentali del compensato per casseforme?
R: Prendendo come esempio GB/T 17656-2018, gli indicatori fondamentali del compensato per casseforme includono:
-
Resistenza alla flessione statica (MOR): norma nazionale ≥40 MPa (lungo la fibratura) / ≥30 MPa (perpendicolare), JINDIWOOD ≥50 MPa (lungo la fibratura);
-
Modulo elastico (MOE): norma nazionale ≥6000 MPa (lungo la fibratura) / ≥4500 MPa (perpendicolare), JINDIWOOD ≥7500 MPa (lungo la fibratura);
-
Resistenza dell'incollaggio: norma nazionale ≥0,70 MPa, JINDIWOOD ≥1,0 MPa;
-
Contenuto di umidità: norma nazionale 6-14%, JINDIWOOD 8-12%;
-
Tolleranza di spessore: norma nazionale ±0,8 mm, JINDIWOOD ±0,5 mm;
-
Imbarcamento: norma nazionale ≤1,0%, JINDIWOOD ≤0,5%.
Per quanto riguarda le proprietà fisiche, la perdita di massa per abrasione Taber di un pannello placcato di alta qualità deve essere ≤0,08 g/100r; può sopportare l'impatto di una sfera d'acciaio da 500 g da 500 mm di altezza senza danni allo strato di film; dopo 72 ore di immersione in soluzione satura di idrossido di calcio, la superficie non presenta bolle né scolorimento.
Q6: Quali sono i requisiti speciali del processo produttivo del compensato per casseforme rispetto al compensato comune?
R: Il processo produttivo del compensato per casseforme è simile a quello del compensato comune, ma richiede standard più elevati in tre aspetti: grado dello sfogliato, sistema adesivo e processo di pressatura a caldo:
-
Requisiti degli sfogliati: sfogliato di superficie senza nodi, fori o fessure; giunzione dello strato interno senza sovrapposizioni o fessure; uniformità del contenuto di umidità controllata entro ±1,5%;
-
Sistema adesivo: principalmente resina fenolica (PF), contenuto di solidi 45-55%, viscosità 300-800 cps (25 °C), pH 10-12, temperatura di polimerizzazione 140-160 °C, pot life 4-8 ore; quantità di adesivo 220-280 g/m² (totale sulle due facce);
-
Processo di pressatura a caldo: temperatura di pressatura 140-160 °C, pressione specifica 1,8-2,5 MPa, fattore di pressatura 1,2-1,5 min/mm, tempo di mantenimento più lungo;
-
Fase di placcatura: il pannello placcato di alta qualità utilizza carta kraft ad alta resistenza impregnata con resina fenolica, contenuto di resina impregnata 40-55%, volatili 5-8%, temperatura di applicazione 150-170 °C, pressione 1,5-2,5 MPa, spessore del film 0,12-0,25 mm, resistenza al distacco ≥0,5 N/mm.
Q7: Come si seleziona il compensato per casseforme in base al tipo di progetto?
R: Selezione raccomandata per tipo di progetto:
-
Edifici residenziali bassi (≤6 piani): pannello verniciato/placcato, 15 mm, riutilizzi previsti 8-15 volte;
-
Edifici residenziali medio-alti (7-18 piani): pannello placcato di alta qualità, 18 mm, riutilizzi previsti 20-25 volte;
-
Edifici altissimi (≥30 piani): pannello placcato ad alta resistenza (anima in legno duro), 18-20 mm, riutilizzi previsti 25-30 volte;
-
Ponti/viadotti: pannello placcato ad alta resistenza, 18-24 mm, riutilizzi previsti 15-25 volte;
-
Calcestruzzo a vista: pannello placcato di prima qualità (alta lucentezza), 18 mm, riutilizzi previsti 20-25 volte;
-
Gallerie/tombini: pannello placcato speciale per superfici curve, 15-18 mm, riutilizzi previsti 10-15 volte;
-
Centrali nucleari/dighe: pannello speciale ad alta resistenza, 24-30 mm, riutilizzi previsti 30+ volte.
Q8: Quali sono i requisiti speciali per le casseforme per calcestruzzo a vista?
R: Il calcestruzzo a vista è una tecnica costruttiva in cui la superficie naturale del calcestruzzo, formatasi in un'unica gettata, viene utilizzata direttamente come finitura, senza alcuna decorazione esterna. I requisiti per le casseforme sono estremamente severi:
-
Planarità superficiale: misurata con riga da 2 m, scostamento ≤1,5 mm;
-
Levigatezza superficiale: può raggiungere l'effetto specchio, senza bolle, senza fori di sabbia, senza tracce di riparazione;
-
Precisione delle giunzioni: giunzione tra pannelli ≤0,5 mm, per garantire l'assenza di perdite di boiacca;
-
Texture superficiale: è richiesta una texture estremamente fine sulla superficie della cassaforma, per conferire alla superficie del calcestruzzo una consistenza compatta e uniforme.
Punti chiave nella scelta dei materiali: scegliere pannelli placcati di prima qualità con anima in betulla o pino; la rugosità superficiale della cassaforma dovrebbe essere Ra 3,2-6,3 μm; il numero di riutilizzi deve essere controllato con precisione e la cassaforma deve essere sostituita tempestivamente dopo aver superato il numero raccomandato.
Q9: Come si identifica la qualità del compensato per casseforme? Quali sono i metodi semplici in cantiere?
R: L'identificazione della qualità può essere effettuata attraverso l'aspetto, i test fisici e metodi semplici in cantiere:
-
Identificazione visiva: superficie del pannello di alta qualità liscia e uniforme, senza bolle, avvallamenti o graffi; bordo del pannello con sezione ordinata e strato adesivo compatto; superficie piana senza ondulazioni evidenti; marcatura chiara e completa;
-
Prova di ebollizione: provino in acqua bollente per 4 ore, asciugatura a 63±3 °C per 20 ore, quindi nuovamente in acqua bollente per 4 ore; un pannello di alta qualità non presenta cambiamenti evidenti, con tasso di ritenzione della resistenza dell'incollaggio ≥70%;
-
Test di ciclo termico: immersione alternata in acqua bollente a 100 °C e acqua fredda a 0 °C per 1 ora ciascuno (un ciclo); dopo 10 cicli, una cassaforma di alta qualità non deve presentare fessurazione dello strato adesivo;
-
Metodi semplici in cantiere: prova acustica per battitura, un suono chiaro e uniforme indica qualità; prova di gocciolamento, le gocce che rimangono a forma di perla e non penetrano indicano buona qualità; prova con unghia, l'assenza di graffi evidenti indica durezza sufficiente dello strato di film.
Q10: Quali fattori influenzano il numero di riutilizzi del compensato per casseforme? Quali sono i problemi di qualità comuni e le tendenze tecnologiche?
R: I principali fattori che influenzano il numero di riutilizzi includono: qualità dello strato di film superficiale, resistenza dell'incollaggio, qualità dell'anima, operazioni di cantiere, condizioni di stoccaggio, caratteristiche del calcestruzzo. Dati misurati di riutilizzo JINDIWOOD: pannello placcato standard (anima in pioppo, 18 mm) 20-25 volte; pannello placcato ad alta resistenza (anima in pino, 18 mm) 25-30 volte; pannello placcato di prima qualità (anima in betulla, 18 mm) 30-35 volte.
I problemi di qualità comuni includono: bolle sulla superficie del pannello, distacco/delaminazione, superficie ruvida/non liscia, deformazione per imbarcamento. Le direzioni di soluzione includono il controllo rigoroso del contenuto di umidità del substrato, l'ottimizzazione della curva di pressatura a caldo per la placcatura, la standardizzazione delle operazioni di cantiere, lo stoccaggio orizzontale e la protezione da pioggia e umidità.
Le tendenze tecnologiche includono:
-
Alto riutilizzo e lunga durata: verso 40-50 riutilizzi, con film fenolici nanomodificati e strati di film rinforzati con fibre;
-
Leggerezza: pannello da 18 mm da 50 kg convenzionali a 35-40 kg;
-
Digitalizzazione e intelligenza: inserimento di chip RFID, sensori di deformazione e pressione per il monitoraggio in tempo reale;
-
Verde e sostenibile: resine fenoliche bio-based, sistemi di casseforme riciclabili, utilizzo a fine vita come combustibile da biomassa o materia prima per pannelli rigenerati.
JINDIWOOD · Engineered for Certainty — Ogni pannello di compensato per casseforme porta con sé la promessa di certezza per la sicurezza delle opere.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.