
 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
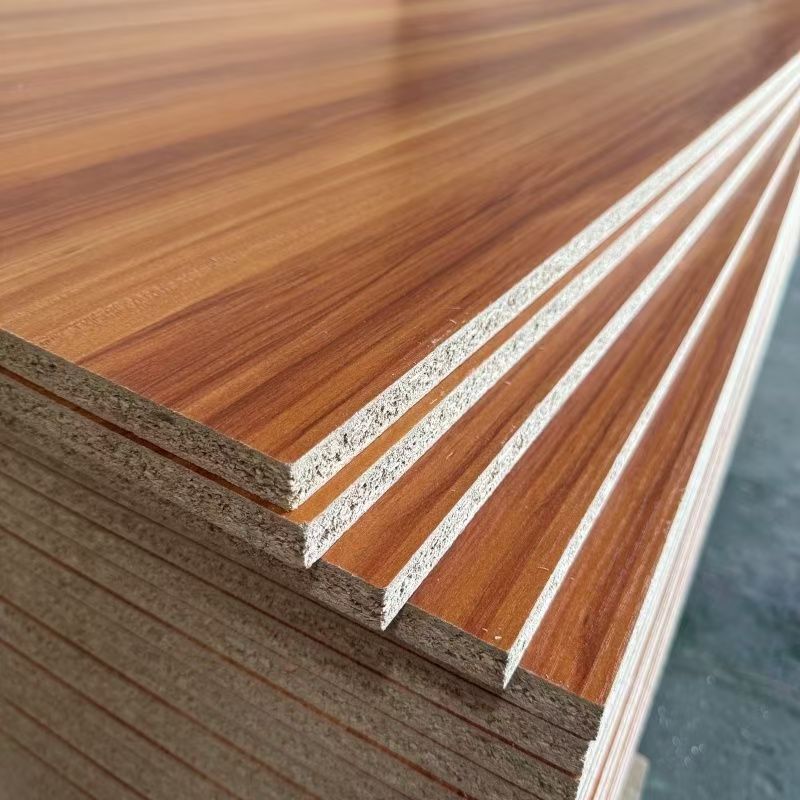
1. Concetto di base del truciolare
Il truciolare (Particleboard / Chipboard), noto anche come pannello di particelle o pannello di bagassa (quando la materia prima è la bagassa di canna da zucchero), è un pannello derivato dal legno prodotto da particelle (trucioli, segatura, scaglie di legno, ecc.) ottenute dalla lavorazione di legno o altre fibre vegetali, sottoposte a essiccazione, applicazione di adesivi e additivi, e poi formate mediante pressatura a caldo ad alta temperatura.
L'invenzione del truciolare risale alla metà del XIX secolo in Germania, ma la vera produzione industriale su larga scala è iniziata negli anni '40. Dopo oltre ottant'anni di sviluppo tecnologico e iterazione continua, il truciolare è diventato uno dei pannelli derivati dal legno più prodotti e più ampiamente utilizzati al mondo — nel 2025 la produzione globale annua di truciolare ha superato i 110 milioni di metri cubi, rappresentando oltre il 45% della produzione totale di pannelli derivati dal legno.
Essenza fondamentale: La logica produttiva del truciolare è "utilizzare bene il materiale scadente, ricomporre i frammenti" — combinando nuovamente i frammenti di scarto della lavorazione tradizionale del legno (segatura, trucioli, scarti, ramaglie, ecc.) in pannelli standardizzati mediante adesivi, realizzando un utilizzo efficiente delle risorse legnose; per questo è chiamato "il re del rapporto qualità-prezzo tra i pannelli derivati dal legno". In Cina, il truciolare è uno dei substrati più utilizzati per i pannelli melaminici (comunemente chiamati "pannelli ecologici" o "pannelli senza verniciatura").
La differenza essenziale tra truciolare, MDF, compensato e OSB risiede nelle sue particelle strutturali (trucioli che mantengono una certa dimensione e forma, non ridotti a fibre o sfogliati), il che gli conferisce vantaggi unici in termini di tenuta delle viti, prestazioni acustiche e costo, ma la planarità superficiale e la compattezza dei bordi sono relativamente inferiori.
2. Sistema di classificazione del truciolare
2.1 Classificazione per processo produttivo (dimensione di classificazione chiave)
Il processo produttivo del truciolare si divide principalmente in tre tipi: pressatura piatta, pressatura a rulli e estrusione; processi diversi determinano la struttura e la direzione applicativa del prodotto:
| Tipo di processo | Caratteristiche strutturali | Intervallo di densità (g/cm³) | Punti chiave del processo | Uso principale |
|---|---|---|---|---|
| Pressatura piatta (multistrato/monostrato) | Struttura a tre strati (strato superficiale fine + strato interno grosso) o struttura graduale (dimensione delle particelle decrescente dalla superficie al centro) | 0,5-0,85 | Stesura con classificazione delle particelle, superficie superiore e inferiore con trucioli fini, strato interno con trucioli grossi, formatura mediante pressatura piatta a caldo | Produzione mobili (mainstream), decorazione edilizia, imballaggio |
| Pressatura a rulli | Formatura continua unidirezionale (non orientata, ma leggermente direzionale) | 0,4-0,7 | Le particelle vengono pressate tra rulli rotanti e nastro d'acciaio anulare, stesura delle particelle in un'unica direzione | Pannelli per anime di porte, materiali da imballaggio, pannelli a bassa densità |
| Estrusione | Struttura tubolare (con canali tubolari longitudinali passanti all'interno) | 0,35-0,55 | Le particelle vengono compresse trasversalmente nello stampo, producendo una "struttura tubolare" (simile a un nido d'ape ma con fori longitudinali passanti), il pannello presenta canali alveolari passanti | Anime per porte cave, pareti divisorie, pannelli fonoassorbenti |
Vantaggi della struttura a tre strati della pressatura piatta:
-
Lo strato superficiale fine fornisce una superficie liscia e piana (adatta per rivestimento melaminico, verniciatura)
-
Lo strato interno grosso fornisce buona resistenza meccanica (flessione, compressione) e ottima tenuta delle viti
-
Il design a gradiente di densità dalla superficie al centro realizza un equilibrio tra prestazioni e costo
2.2 Classificazione per materia prima
| Tipo | Composizione della materia prima | Caratteristiche | Origine/Applicazione principale |
|---|---|---|---|
| Truciolare di legno | Frammenti di legno (pino, pioppo, eucalipto, betulla, ecc.) | Alta resistenza, colore chiaro, buona incollabilità | Prodotto mainstream globale |
| Truciolare di bagassa | Bagassa di canna da zucchero (residui fibrosi dopo l'estrazione dello zucchero) | Basso costo, materia prima rinnovabile, densità leggermente inferiore | Regioni tropicali produttrici di zucchero (Brasile, India, Cina meridionale) |
| Truciolare di canapa | Paglia di canapa industriale o lino | Resistenza eccellente, leggero, forte concetto ecologico | Europa, Nord America |
| Truciolare di paglia | Paglia di grano, paglia di riso | Materia prima abbondante, ecologico, ma fibre corte, resistenza leggermente inferiore | Cina settentrionale, Nord America |
2.3 Classificazione per classe ecologica
La classe ecologica del truciolare è determinata dal tipo di adesivo utilizzato:
| Classe ecologica | Emissione di formaldeide (metodo camera climatica, mg/m³) | Tipo di adesivo comune | Scenario applicabile |
|---|---|---|---|
| E1 | ≤0,050 (standard obbligatorio GB 18580-2025) | Urea-formaldeide (UF) + modifica con melamina in quantità adeguata | Mobili comuni, imballaggio |
| E0 | ≤0,025 | Urea-formaldeide modificata con melamina (MUF) | Mobili di fascia medio-alta, decorazione d'interni |
| ENF | ≤0,015 | MUF + captatore di formaldeide / MDI (isocianato) senza formaldeide | Mobili per bambini, camere da letto, ospedali |
| HENF (zero aggiunta di formaldeide) | ≤0,015 (e benzene, TVOC conformi) | MDI senza formaldeide | Residenze di alto livello, arredamento completo su misura |
Il truciolare JINDIWOOD utilizza la tecnologia a doppio effetto MUF + captatore di formaldeide; i prodotti standard raggiungono stabilmente la classe E0, su richiesta è possibile raggiungere la classe ENF.
2.4 Classificazione per stato di trattamento superficiale
| Tipo | Caratteristiche | Uso principale |
|---|---|---|
| Pannello grezzo (non rivestito) | Mantiene la superficie originale del truciolare, da giallo chiaro a marrone chiaro | Uso industriale, imballaggio, componenti strutturali interni |
| Pannello grezzo levigato | Superficie levigata, piana e liscia | Substrato per verniciatura, substrato per rivestimento |
| Pannello melaminico | Superficie pressata con carta impregnata di melamina (prodotto di lavorazione del truciolare più rappresentativo) | Mobili in pannello, cucine, mobili per ufficio — è il "pannello senza verniciatura/pannello ecologico" più comune sul mercato |
| Pannello rivestito in PVC | Superficie rivestita con film decorativo in PVC | Mobili economici, decorazione |
| Pannello impiallacciato | Superficie rivestita con impiallacciatura naturale | Mobili di alta gamma, decorazione d'interni |
3. Sistema di materie prime del truciolare
3.1 Materie prime legnose
I requisiti del truciolare per le materie prime sono molto inferiori a quelli del compensato e dell'MDF; può utilizzare:
-
Residui della lavorazione del legno: segatura, trucioli, scarti
-
Residui del taglio forestale: ramaglie, cime, legname di piccolo diametro (diametro ≤100 mm)
-
Foreste a rapido accrescimento: pioppo, eucalipto, pino, ecc. (turno di 5-8 anni)
-
Fibre vegetali non legnose: bagassa, canapa, paglia, ecc.
Confronto della forma dei trucioli per specie legnosa:
| Specie | Forma del truciolo | Contributo alla densità | Colore del pannello | Applicazione principale |
|---|---|---|---|---|
| Pioppo | Morbido e friabile, lunghezza media dei trucioli (10-30 mm) | Medio | Da bianco chiaro a beige | Truciolare per mobili generici |
| Pino | Contiene resina naturale, trucioli tenaci (20-40 mm) | Più alto (la resina aumenta la densità) | Da giallo chiaro a marrone chiaro | Mobili portanti, pannelli per imballaggio |
| Eucalipto | Compatto, alta resistenza, trucioli più duri (15-25 mm) | Alto | Marrone rossastro chiaro | Mobili ad alta portanza, substrato per pavimenti |
| Latifoglie miste | Forma dei trucioli varia, lunghezze diverse | Medio | Medio, colore può essere non uniforme | Pannello economico generico |
3.2 Sistema adesivo — il cuore del truciolare
Il dosaggio di adesivo nel truciolare è generalmente dell'8-15% della massa di trucioli assolutamente secchi, simile all'MDF (8-14%), leggermente inferiore al dosaggio del compensato (calcolato per area di sfogliato) ma superiore all'OSB (3-6%); pertanto il controllo ecologico del truciolare è particolarmente critico.
| Tipo di adesivo | Applicazione nel truciolare | Caratteristiche | Costo | Classe ecologica |
|---|---|---|---|---|
| Urea-formaldeide (UF) | Scelta mainstream (oltre l'80%) | Rapida polimerizzazione, resistenza dell'incollaggio media, costo più basso, ma scarsa resistenza all'acqua | Basso | E1 |
| Urea-formaldeide modificata con melamina (MUF) | Prodotti di fascia medio-alta | Rapida polimerizzazione, resistenza all'acqua superiore a UF, emissione di formaldeide inferiore, costo medio | Medio | E0/ENF |
| Isocianato (MDI) | Prodotti di alta gamma senza formaldeide | Senza formaldeide, eccellente resistenza all'acqua, alta resistenza, ma costo elevato (3-5 volte UF), sensibile all'umidità | Alto | ENF/HENF |
| MUF + captatore di formaldeide | Prodotti ecologici | Riduce l'emissione di formaldeide senza modificare le attrezzature principali | Medio | E0 |
Principio del captatore di formaldeide:
Composti azotati reattivi (come urea, melamina, ammidi) vengono aggiunti alla resina ureica o spruzzati separatamente sulla superficie dei trucioli. Durante la pressatura a caldo e l'uso, queste sostanze reagiscono con la formaldeide libera formando derivati metilolici stabili (reazione irreversibile), "bloccando chimicamente" la formaldeide all'interno del pannello, impedendone il rilascio nell'aria.
3.3 Additivi ausiliari
| Additivo | Dosaggio (% massa trucioli assolutamente secchi) | Funzione |
|---|---|---|
| Emulsione di paraffina (idrofugo) | 0,8-2,0% | Riduce il rigonfiamento in spessore per assorbimento d'acqua, migliora la resistenza all'umidità |
| Indurente (cloruro d'ammonio/solfato d'ammonio) | 0,5-2,0% (rispetto al contenuto solido dell'adesivo) | Accelera la reazione di polimerizzazione UF/MUF, riduce il tempo di pressatura, aumenta l'efficienza produttiva (generalmente riduce il ciclo di pressatura del 20-30%) |
| Agente accoppiante (silanico, solo sistema MDI) | 0,2-0,5% | Migliora la bagnabilità e l'efficienza della reazione chimica tra MDI e trucioli di legno |
4. Processo produttivo del truciolare
4.1 Diagramma di flusso
Ricezione materia prima → Cippatura → Preparazione trucioli → Silo trucioli umidi → Essiccazione → Vaglio (separazione strato superficiale/strato interno)
  → Incollaggio (colla strato superficiale + colla strato interno, formule diverse) → Stesura (struttura a tre strati/graduale) → Prepressatura → Formatura a caldo
  → Raffreddamento e stagionatura → Rifilatura e levigatura → Classificazione e imballaggio → Prodotto finito
4.2 Punti tecnici di ogni fase
Prima fase: Preparazione dei trucioli
La materia prima viene trasformata in scaglie di legno (lunghezza 20-40 mm, spessore 3-5 mm) da una cippatrice, poi frantumata in trucioli da un mulino a martelli o da una trinciatrice ad anello. Le dimensioni geometriche dei trucioli sono parametri chiave che determinano le proprietà fisico-meccaniche del truciolare:
| Tipo di truciolo | Lunghezza (mm) | Larghezza (mm) | Spessore (mm) | Rapporto lunghezza/spessore |
|---|---|---|---|---|
| Truciolo fine superficiale | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Truciolo grosso interno | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Influenza meccanica della forma del truciolo:
-
Truciolo più lungo, rapporto lunghezza/spessore maggiore → maggiore resistenza alla flessione e modulo elastico del pannello (il truciolo lungo funge da fase di rinforzo nel pannello, simile all'acciaio nel calcestruzzo)
-
Truciolo più largo → migliore tenuta delle viti (il truciolo largo offre più area di incollaggio, e la vite deve estrarre il truciolo dalla matrice, dissipando più energia)
-
Superficie del truciolo più liscia → migliore bagnabilità dell'adesivo, maggiore resistenza dell'incollaggio (superfici spigolose o ruvide riducono l'area di contatto e penalizzano l'incollaggio)
Distribuzione granulometrica accettabile dei trucioli (requisito standard): proporzione di trucioli che passano il setaccio da 6 mesh (3,35 mm) ≤5%, proporzione di polvere fine che passa il setaccio da 60 mesh (0,25 mm) ≤8%. Il tasso di conformità granulometrica influisce direttamente sull'uniformità dell'incollaggio e sulle prestazioni del pannello.
Seconda fase: Essiccazione dei trucioli
I trucioli umidi (umidità 30-60%) vengono essiccati a un'umidità target in un essiccatore a tamburo a passaggio singolo o a triplo passaggio.
-
Fonte di calore: forno ad aria calda (combustione di biomassa — corteccia, polvere di levigatura, trucioli di scarto)
-
Temperatura aria calda: 160-220 °C (ingresso), 80-100 °C (uscita)
-
Umidità dopo essiccazione: 2-5% (prima dell'incollatrice)
Controllo preciso della temperatura di essiccazione:
-
Temperatura troppo alta (>230 °C) → carbonizzazione superficiale dei trucioli, fenomeno di "bruciatura", riduzione della resistenza dei trucioli, colore più scuro, e bagnabilità estremamente scarsa dell'adesivo sulla superficie carbonizzata (forte calo della resistenza dell'incollaggio)
-
Temperatura troppo bassa (<140 °C) → umidità troppo alta (>8%), diluizione dell'adesivo durante l'incollaggio, e possibile formazione di bolle per vaporizzazione dell'acqua durante la pressatura
Il tempo di permanenza dei trucioli nell'essiccatore è generalmente di 3-8 minuti.
Terza fase: Vaglio
I trucioli essiccati vengono vagliati con un setaccio vibrante meccanico:
-
Trucioli fini (passano il setaccio da 6-10 mesh) → inviati al silo dello strato superficiale (per la stesura delle superfici superiore e inferiore del pannello)
-
Trucioli grossi (rimangono sul setaccio da 6-10 mesh) → inviati al silo dello strato interno (per la stesura dello strato intermedio del pannello)
La separazione dei trucioli fini e grossi è il presupposto per realizzare la struttura a tre strati (fine-grosso-fine). Alcune linee di produzione utilizzano separatori ad aria al posto dei setacci meccanici, con maggiore efficienza e minore danneggiamento della forma dei trucioli.
Quarta fase: Incollaggio
I trucioli dello strato superficiale e dello strato interno entrano separatamente in incollatrici a miscelazione ad alta velocità; l'adesivo viene spruzzato con nebulizzazione ad alta pressione (pressione ugelli 2-4 MPa), insieme alla soluzione indurente e all'emulsione di paraffina.
Differenza di dosaggio tra trucioli superficiali e interni e relative motivazioni:
| Parametro | Trucioli superficiali | Trucioli interni | Analisi delle cause |
|---|---|---|---|
| Dosaggio adesivo (% massa trucioli assolutamente secchi) | 10-14% | 8-12% | La superficie specifica (area superficiale per unità di massa, m²/g) dei trucioli fini superficiali è maggiore di quella dei trucioli grossi interni, richiedendo più adesivo per avvolgere e coprire, per garantire la resistenza superficiale, la compattezza della superficie e l'adesione dello strato di rivestimento |
| Dosaggio indurente (% contenuto solido adesivo) | 0,5-1,5% | 1,0-2,0% | Lo strato interno trasmette il calore più lentamente, la temperatura sale più lentamente della superficie ("effetto di ritardo termico"), richiedendo una concentrazione di indurente più elevata per compensare la velocità di polimerizzazione, garantendo che l'adesivo dello strato interno si polimerizzi completamente nello stesso ciclo di pressatura |
| Dosaggio paraffina (% massa trucioli assolutamente secchi) | 0,5-1,0% | 1,0-1,5% | I trucioli grossi interni hanno più struttura capillare (micropori), l'acqua penetra e si diffonde più facilmente, quindi è necessaria una quantità maggiore di paraffina per sigillare adeguatamente questi canali e ridurre l'assorbimento d'acqua |
Umidità dei trucioli dopo l'incollaggio: a causa dell'acqua introdotta dall'adesivo e dalla soluzione indurente, sale dal 2-5% all'8-12%, creando le condizioni per la successiva pressatura a caldo (l'umidità adeguata genera vapore durante la pressatura, favorendo il trasferimento di calore verso lo strato interno, ma un'umidità troppo elevata causa bolle).
Quinta fase: Stesura e formatura
I trucioli incollati dello strato superficiale e dello strato interno vengono stesi in un materassino continuo da stenditrici meccaniche (o pneumatiche).
Processo di stesura della struttura a tre strati:
-
Strato inferiore (superficie inferiore): stesura di trucioli fini superficiali, spessore circa 1,5-3 mm
-
Strato interno: stesura di trucioli grossi interni, spessore circa 70-80% dello spessore totale del materassino (per pannelli con spessore ≥12 mm, lo strato interno è predominante)
-
Strato superiore (superficie superiore): stesura di trucioli fini superficiali, spessore uguale allo strato inferiore
Lo spessore del materassino dopo la stesura è circa 2,5-3,5 volte lo spessore del pannello finito (il rapporto di espansione è controllato dalla pressione e dalla temperatura di pressatura).
Sesta fase: Prepressatura e pressatura a caldo
Prepressatura: il materassino viene sottoposto a una pressione di 0,5-1,0 MPa da una prepressa, comprimendo lo spessore del 30-50%, aumentando la resistenza del materassino e la conduttività termica, facilitando il trasferimento alla pressa a caldo.
Pressatura a caldo: il materassino entra in una pressa a caldo multistrato (generalmente 12-20 piani, principalmente per pannelli di medio spessore/spessi) o in una pressa continua a piatti (CPS, per la produzione su larga scala di truciolare sottile e universale).
| Parametro di pressatura | Valore tipico | Influenza sulla qualità del truciolare |
|---|---|---|
| Temperatura di pressatura | 180-210 °C | Troppo alta → carbonizzazione superficiale dei trucioli (colore scuro della superficie), invecchiamento e fragilità dello strato adesivo; troppo bassa → polimerizzazione incompleta dell'adesivo ("cuore crudo"), ritorno elastico del pannello |
| Pressione specifica | 1,5-3,5 MPa (dipende dalla classe di densità) | Troppo alta → schiacciamento dei trucioli, densità eccessiva, spreco di risorse fibrose; troppo bassa → materassino non completamente compattato, pannello poroso, bassa resistenza |
| Tempo di pressatura | 0,5-0,9 min/mm di spessore (es. pannello da 18 mm circa 9-16 minuti) | Tempo troppo breve → polimerizzazione incompleta dello strato interno; troppo lungo → bassa efficienza produttiva, degradazione termica dei trucioli (fragilità) |
Trasformazioni fisico-chimiche all'interno del materassino durante la pressatura:
-
La superficie del materassino raggiunge la temperatura target (180-210 °C) in 15-30 secondi, l'adesivo inizia la reticolazione e polimerizzazione
-
La temperatura dello strato interno sale a ≥150 °C in 3-6 minuti (finestra di polimerizzazione UF/MUF), l'adesivo completa la polimerizzazione
-
La pressione di vapore generata dalla vaporizzazione dell'acqua si accumula nello strato interno; se non evacuata tempestivamente, causa "bolle" o "delaminazione" del pannello all'uscita dalla pressa — pertanto nella fase finale della pressatura è necessario un lento rilascio di vapore (depressurizzazione a stadi), per far fuoriuscire il vapore in condizioni controllate
Settima fase: Raffreddamento, stagionatura, rifilatura e levigatura
-
Raffreddamento: il pannello appena uscito dalla pressa ha una temperatura di 80-120 °C; viene raffreddato a temperatura ambiente (≤40 °C) da un raffreddatore a piastre, per evitare deformazioni o adesioni durante lo stoccaggio
-
Stagionatura (equilibrio dell'umidità): i pannelli raffreddati riposano in magazzino per 48-72 ore, per equilibrare temperatura e umidità interna con l'ambiente e rilasciare le tensioni residue
-
Rifilatura: i pannelli grezzi vengono tagliati a misura standard (1220×2440 mm) da una rifilatrice, rimuovendo le parti porose dei bordi (generalmente 25-50 mm per lato)
-
Levigatura: la superficie viene levigata con levigatrici a nastro largo (grana grossa 60-100 + grana fine 150-240), con asportazione di 0,3-0,8 mm (totale sulle due facce), per portare lo spessore a ±0,2 mm e la rugosità superficiale a Ra ≤3,2 μm
Ottava fase: Classificazione e imballaggio
Dopo la selezione per classe estetica, i pannelli vengono fissati con reggette (generalmente 20-50 pezzi per pacco), rivestiti con film protettivo in PE, con etichette riportanti specifiche, classe ecologica, numero di lotto, ecc.
5. Indicatori tecnici chiave del truciolare
5.1 Requisiti di proprietà fisico-meccaniche (GB/T 4897-2015)
Le prestazioni del truciolare si dividono in diversi tipi, dal tipo P1 (pannello non portante in stato secco) al tipo P7 (pannello portante/stato umido). Di seguito i requisiti tecnici del tipo P2 (pannello portante in stato secco), comunemente usato nella produzione di mobili:
| Indicatore di prestazione | Unità | Requisito nazionale (tipo P2) | Standard JINDIWOOD |
|---|---|---|---|
| Densità | g/cm³ | 0,50-0,85 | 0,65-0,75 (pannello 18 mm) |
| Resistenza alla flessione statica (MOR) | MPa | ≥13 (longitudinale) / ≥11 (trasversale) | ≥16 |
| Modulo elastico (MOE) | MPa | ≥1600 (longitudinale) / ≥1400 (trasversale) | ≥2200 |
| Resistenza alla trazione interna (IB) | MPa | ≥0,40 | ≥0,55 |
| Resistenza alla trazione superficiale | MPa | ≥0,80 | ≥1,0 |
| Rigonfiamento in spessore per assorbimento d'acqua (24h) | % | ≤15 (tipo P2) / ≤8 (tipo P5 antiumidità) | ≤12 |
| Contenuto di umidità | % | 5-11 | 6-9 |
Influenza della densità sulle prestazioni del truciolare:
-
Densità troppo bassa (<0,55 g/cm³): resistenza insufficiente, scarsa tenuta delle viti, superficie porosa, tendenza a "spolverare" dopo la levigatura
-
Densità troppo alta (>0,85 g/cm³): peso elevato, usura grave degli utensili (costo maggiore), aumento del costo del materiale
-
Densità non uniforme (differenza di densità superficie-centro ≥0,15 g/cm³): imbarcamento del pannello, "punti duri e morbidi" dopo la levigatura (il nastro abrasivo asporta quantità diverse a seconda della densità, causando avvallamenti o rilievi locali)
5.2 Tenuta delle viti
La tenuta delle viti del truciolare è superiore a quella dell'MDF grazie alla struttura a trucioli grossi dello strato interno, ma inferiore a compensato e OSB:
| Voce di test | Truciolare (18 mm, densità 0,68 g/cm³) | MDF (18 mm, densità 0,75 g/cm³) |
|---|---|---|
| Tenuta delle viti sulla superficie (direzione verticale, vite diametro 3,5 mm, profondità 15 mm) | 800-1100 N | 700-1000 N |
| Tenuta delle viti sul bordo (direzione del bordo, stesse condizioni) | 500-800 N | 300-600 N |
Motivo per cui il truciolare ha una tenuta delle viti superiore all'MDF:
-
I trucioli grossi dello strato interno, quando la vite viene avvitata, creano un effetto di "ancoraggio" tra la filettatura della vite e le fibre legnose del truciolo — la vite non si affida solo all'attrito dell'interfaccia adesiva, ma anche all'incastonamento all'interno del truciolo (avvolgimento delle fibre legnose) per resistere all'estrazione
-
L'MDF ha una struttura fibrosa omogenea; l'estrazione della vite si basa principalmente sulla rottura a taglio dell'interfaccia adesiva, mancando di punti di ancoraggio aggiuntivi offerti dai trucioli
Metodi ingegneristici per migliorare la tenuta delle viti del truciolare:
-
Aumentare la densità (aumentare la proporzione di trucioli grossi) → aumentare il numero e la resistenza dei punti di ancoraggio
-
Controllare il diametro del foro pilota al 70-80% del diametro della vite (es. vite da 3,5 mm con punta da 2,7-2,9 mm), evitando che un foro pilota troppo grande impedisca alla vite di formare una filettatura efficace con il truciolo
5.3 Emissione di formaldeide
L'emissione di formaldeide del truciolare è uno degli indicatori ecologici più importanti per i consumatori. La differenza tra le varie classi è significativa:
| Classe ecologica | Emissione di formaldeide (metodo camera climatica, mg/m³) | Soluzione adesiva |
|---|---|---|
| E1 | ≤0,050 | Colla UF standard (rapporto molare urea/formaldeide 1:1,2-1,5) |
| E0 | ≤0,025 | Colla MUF o colla UF + captatore di formaldeide (es. melamina, urea) |
| ENF | ≤0,015 | Colla MUF ad alta proporzione (tasso di sostituzione con melamina ≥30%) + captatore di formaldeide ad alta efficienza o colla MDI |
| HENF | ≤0,015 (tutti gli indicatori conformi) | Colla MDI pura senza formaldeide |
Percorsi tecnici per ridurre l'emissione di formaldeide nel truciolare:
-
Ridurre il rapporto molare F/U della colla UF (formaldeide/urea): da 1,3-1,5 tradizionale a 1,0-1,1, riducendo significativamente il contenuto di formaldeide libera (ma causando una leggera diminuzione della resistenza dell'incollaggio, da compensare con l'ottimizzazione del processo)
-
Aggiungere captatori di formaldeide: durante l'incollaggio o dopo la pressatura, spruzzare captatori di formaldeide (come melamina, urea, composti ammidici) per consumare la formaldeide libera
-
Utilizzare colla MUF o MDI: ridurre o eliminare alla radice la fonte di formaldeide libera
5.4 Rigonfiamento in spessore per assorbimento d'acqua (resistenza all'umidità)
La resistenza all'umidità del truciolare è il suo punto relativamente debole; il rigonfiamento in spessore per assorbimento d'acqua (TS, Thickness Swelling) influisce direttamente sulla sua durata in ambienti umidi:
| Classe | Rigonfiamento in spessore dopo 24h (%) | Ambiente applicabile |
|---|---|---|
| Tipo P2 (standard) | ≤15 | Interni in stato secco (temperatura media annua 20 °C, umidità relativa ≤65%) |
| Tipo P5 (antiumidità) | ≤8 | Interni in stato umido (umidità relativa 65-85%, condensa occasionale) |
| Tipo P7 (esterno) | ≤5 | Semi-esterno/ambienti umidi ad alto carico (richiede formula speciale) |
Mezzi tecnici per ridurre il rigonfiamento in spessore per assorbimento d'acqua:
-
Aumentare il dosaggio di paraffina idrofuga (da 1,0% a 1,5-2,0%)
-
Aumentare la temperatura di pressatura (aumenta il flusso plastico dei trucioli, riduce il numero di capillari)
-
Utilizzare colla MUF (la resistenza all'acqua di MUF è superiore a UF)
-
Utilizzare colla MDI (la rete di poliuretano reticolata dopo la polimerizzazione blocca la penetrazione delle molecole d'acqua)
6. Trattamento superficiale e tecniche di rivestimento del truciolare
La superficie del truciolare grezzo è relativamente ruvida e i bordi mostrano particelle di truciolo (fenomeno di "esposizione del truciolo sul bordo"), pertanto la stragrande maggioranza del truciolare richiede un trattamento di rivestimento superficiale prima di essere utilizzato nel prodotto finale.
6.1 Rivestimento con carta impregnata di melamina (metodo più diffuso)
La carta impregnata di melamina viene pressata direttamente sulla superficie del truciolare ad alta temperatura (180-210 °C) e alta pressione (2,5-3,5 MPa), in un'unica operazione.
Caratteristiche:
-
Ottenere in un'unica operazione effetto decorativo e resistenza all'abrasione (la carta stessa contiene resina melaminica e materiale abrasivo α-Al₂O₃)
-
Elevata durezza superficiale (durezza alla matita ≥3H), resistente ai graffi, al calore e alle macchie
-
È attualmente il metodo di rivestimento più diffuso nella produzione di mobili in pannello, cucine e ante di armadi, ed è il processo tipico dei "pannelli ecologici/senza verniciatura"
Il truciolare melaminico JINDIWOOD adotta questo processo, con una gamma completa di decori e supporto alla personalizzazione con goffratura sincronizzata (texture coordinata al decoro).
6.2 Rivestimento con impiallacciatura
Applicazione di impiallacciatura naturale (spessore 0,3-0,6 mm) sulla superficie del truciolare, formatura a caldo o a freddo. Adatto per mobili di alta gamma e decorazione d'interni. I bordi del truciolare impiallacciato richiedono una bordatura fine (con fascetta in impiallacciatura dello stesso colore o in legno massiccio), per mascherare il problema dell'esposizione del truciolo sul bordo.
6.3 Verniciatura
Il truciolare levigato può essere verniciato (PU, UV, vernici all'acqua, ecc.), ma è necessario prima applicare un fondo sigillante (per chiudere i capillari e i micropori del truciolare, evitando che la vernice di finitura venga eccessivamente assorbita causando "assorbimento di vernice" o "puntinatura"), poi levigare e spruzzare la finitura. Il costo di verniciatura è superiore a quello dell'MDF (per la maggiore porosità della superficie del truciolare), ed è principalmente utilizzato in scenari sensibili al costo ma con requisiti di ecologia e decorazione (come pannelli per mobili per ufficio, vetrine espositive per spazi commerciali).
6.4 Uso diretto (applicazione del pannello grezzo)
Il truciolare grezzo è principalmente utilizzato per:
-
Imballaggi, pallet e altri usi industriali
-
Pareti divisorie edilizie, controsoffitti (richiedono decorazione aggiuntiva)
-
Casse acustiche (divisori interni o parti non estetiche)
-
Componenti strutturali interni di mobili (schienali di armadi, fondi di cassetti, ecc.)
7. Applicazioni del truciolare
7.1 Settore della produzione di mobili (applicazione maggiore, circa 70%)
| Tipo di mobile | Parte di applicazione | Classe consigliata | Motivo della scelta |
|---|---|---|---|
| Mobili su misura in pannello | Corpo armadi, ripiani librerie, mobile TV | Pannello melaminico E0/ENF | Decori ricchi, ecologico, alta efficienza di lavorazione |
| Mobili per ufficio | Piano scrivania, archivi, tavolo riunioni | Pannello melaminico E0 | Resistente all'abrasione, alle macchie, facile da pulire, buon rapporto qualità-prezzo |
| Cucine | Corpo (richiede tipo P5 antiumidità), anima ante | Tipo P5 antiumidità (E0) | Buona resistenza all'umidità, stabile dimensionalmente |
| Mobili cucina | Mobiletto lavello (richiede trattamento impermeabile speciale) | Tipo P5 o MDI ENF + bordatura ermetica | La resistenza all'umidità è il requisito principale |
| Mobili per bambini | Letto, scrivania, armadio | Truciolare ENF (MDI o MUF alto + captatore) | Salute e sicurezza a zero formaldeide |
| Mobili pubblici | Scaffali biblioteche, sedie sale d'attesa ospedali | Tipo P2 (E0, trattamento ignifugo opzionale) | Prestazioni equilibrate, costo controllabile |
7.2 Settore della decorazione edilizia
-
Pareti divisorie/pannelli murali interni: truciolare tipo P2 (12-18 mm), come base per pareti divisorie, rivestito con cartongesso o pannello decorativo
-
Controsoffitti: truciolare leggero (8-12 mm), per la base del controsoffitto (richiede trattamento ignifugo)
-
Base del pavimento (massetto): truciolare ad alta densità (20-25 mm), come materiale di livellamento per pavimenti in legno, fornendo una base piana e uno strato isolante acustico
7.3 Settore imballaggio e industriale
| Direzione applicativa | Specifica consigliata | Funzione | Motivo della scelta |
|---|---|---|---|
| Casse per imballaggio pesante | 15-18 mm, tipo P2 | Protezione macchinari, prodotti elettronici | Resistenza affidabile, costo molto inferiore alle casse in legno massiccio, esente da fumigazione per l'esportazione diretta |
| Pallet/piastre per logistica | 12-18 mm, tipo P2 (trattamento antiumidità) | Supporto merci in magazzino e trasporto, movimentazione con carrello elevatore | Sostituisce i pallet in legno massiccio, costo ridotto del 30-50%, nessun rischio fitosanitario |
| Casse acustiche (diffusori) | 12-18 mm, alta densità | Pannello di montaggio altoparlante, struttura cassa | Densità media, buon smorzamento (prestazioni acustiche superiori all'MDF, minore colorazione sonora), costo contenuto |
8. Confronto tra truciolare e altri pannelli
| Dimensione di confronto | Truciolare (tipo P2) | MDF (standard) | Compensato (grado mobili) | OSB (OSB/2) |
|---|---|---|---|---|
| Utilizzo materia prima | 85-90% (molto alto) | 70-75% (alto) | 40-50% (basso) | 80-85% (alto) |
| Densità (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Resistenza alla flessione statica (MPa) | 13-16 (P2) / 20-25 (alta resistenza) | 20-25 | 40-70 | 22-28 |
| Resistenza alla trazione interna (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Planarità superficiale | Buona (ma inferiore a MDF) | Eccellente | Buona | Media |
| Requisito di bordatura | Obbligatoria (truciolo esposto) | Obbligatoria (fibra esposta, assorbe umidità) | Consigliata (ma non obbligatoria) | Consigliata (ma resistenza del bordo relativamente buona) |
| Tenuta delle viti (superficie, N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Resistenza all'umidità | Media (richiede trattamento P5) | Scarsa (alto rigonfiamento) | Eccellente (colla impermeabile) | Buona (OSB/2 conforme P2, OSB/3/4 antiumidità) |
| Potenziale classe ecologica | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (colla MDI) |
| Costo | Il più basso | Basso | Alto | Medio-alto |
| Lavorabilità | Ottima (taglio, foratura, bordatura) | Eccellente (intaglio, sagomatura, fresatura) | Ottima (taglio, piallatura, inchiodatura) | Ottima (simile al legno massiccio) |
| Applicazione tipica | Mobili in pannello, cucine, mobili per ufficio | Substrato per pannelli decorativi, pezzi intagliati, ante | Casseforme, mobili di alta gamma, navi | Strutture edili, mobili portanti |
9. Falsi miti e verità sulla qualità del truciolare
Mito 1: "Il truciolare è un pannello di bassa gamma."
Verità: Il truciolare è attualmente il pannello derivato dal legno più prodotto, più ampiamente utilizzato e tecnologicamente più maturo al mondo. Da mobili economici da poche decine di yuan a cucine su misura di alta gamma da decine di migliaia di yuan, il truciolare è utilizzato ovunque. La differenza di prestazioni tra truciolare di alta gamma e di bassa gamma è enorme:
-
Truciolare di alta gamma: densità più uniforme (differenza superficie-centro ≤0,10 g/cm³), resistenza alla trazione interna più elevata (≥0,55 MPa), tenuta delle viti più forte (≥1000 N), migliore resistenza all'umidità (TS ≤8%), e può raggiungere la classe E0/ENF
-
Truciolare di bassa gamma: densità non uniforme, resistenza insufficiente, alto rischio di superamento dei limiti ecologici
Pertanto, "la bassa gamma riguarda alcuni truciolari scadenti, non la categoria del truciolare in sé." Scegliere la classe e il fornitore giusti è più importante che negare semplicemente questa categoria.
Mito 2: "Il truciolare ha alta formaldeide, non è ecologico."
Verità: La classe ecologica del truciolare è completamente determinata dal tipo di adesivo utilizzato, non ha nulla a che fare con il nome della categoria "truciolare". Truciolare di classe E0 e ENF esiste già ampiamente.
-
Truciolare con colla MUF + captatore di formaldeide ad alta efficienza può raggiungere la classe E0 (≤0,025 mg/m³)
-
Truciolare con colla MDI senza formaldeide può raggiungere la classe ENF (≤0,015 mg/m³), è un vero pannello "a zero aggiunta di formaldeide"
Al momento dell'acquisto, fidarsi di rapporti di test, etichette di classe ecologica (E0/ENF) e reputazione del marchio è più saggio che evitare il "truciolare".
Mito 3: "Il truciolare è inferiore al legno massiccio."
Verità: Truciolare e legno massiccio sono materiali di dimensioni diverse; non esiste un semplice "chi è migliore di chi" — dipende dall'uso.
-
Stabilità: il truciolare ha una bassa anisotropia (rapporto di resistenza longitudinale-trasversale circa 1,0-1,2); in caso di variazioni di temperatura e umidità, la deformazione è molto inferiore a quella del legno massiccio (coefficiente di espansione lineare circa 1/3-1/2 di quello del legno massiccio)
-
Resistenza: truciolare di alta qualità (alta densità) ha una resistenza alla flessione (≥20 MPa) che può raggiungere 2-3 volte quella di alcuni legni massicci a bassa densità (come paulonia, balsa)
-
Tenuta delle viti: il truciolare ha una tenuta delle viti sul bordo inferiore al legno massiccio (il legno massiccio ha una tenuta delle viti molto elevata nella direzione della fibratura), ma la tenuta sulla superficie può eguagliare alcuni legni teneri
-
Ecologia/costo: il truciolare può raggiungere zero formaldeide a un prezzo molto inferiore al legno massiccio
Conclusione: il truciolare è superiore al legno massiccio in stabilità, rapporto qualità-prezzo e controllabilità ecologica; il legno massiccio è migliore in tenuta delle viti (direzione della fibratura), naturalità della texture e durabilità (resistenza allo scorrimento a lungo termine). Entrambi hanno scenari applicativi appropriati e la scelta dovrebbe basarsi su esigenze specifiche.
Mito 4: "Il truciolare non può sopportare carichi."
Verità: Questo dipende completamente dalla classe e dallo spessore del truciolare.
-
Truciolare standard tipo P2 (densità 0,65-0,70 g/cm³, spessore 18 mm): con luce 600 mm e carico 200 kg/m², la freccia è di circa 1,8-2,2 mm, soddisfacendo pienamente le esigenze di carico quotidiano di ripiani di librerie, piani di lavoro, ecc. (il limite di freccia per i ripiani è generalmente L/250 ≈ 2,4 mm; l'MDF nelle stesse condizioni ha una freccia di circa 1,8-2,0 mm)
-
Truciolare ad alta densità (≥0,80 g/cm³, spessore 25 mm): la resistenza alla flessione statica può raggiungere 25-30 MPa, utilizzabile per scaffali di biblioteche, ripiani di magazzino e altre applicazioni a carico pesante
-
Sovrapposizione multipla o aggiunta di strutture di supporto (aggiunta di traverse, riduzione della luce) può aumentare ulteriormente la capacità di carico
Mito 5: "Il truciolare ha scarsa resistenza all'umidità."
Verità: Questo è generalmente basato su uno stereotipo del truciolare economico con colla UF (pannello a basso costo).
-
Truciolare antiumidità tipo P5 (con colla MUF, dosaggio paraffina ≥1,5%): rigonfiamento in spessore dopo 24h ≤8%, utilizzabile in cucina, zona asciutta del bagno e altri ambienti umidi, ma non per immersione prolungata
-
Truciolare con colla MDI: la colla MDI stessa ha un'eccellente resistenza all'idrolisi; con paraffina idrofuga, il TS dopo 24h può scendere a ≤6-7%, vicino al livello del tipo P7 (esterno)
-
Per scenari con requisiti estremamente elevati di resistenza all'umidità (come ambienti ad alta umidità a lungo termine, seminterrati), è possibile scegliere truciolare tipo P5 o con colla MDI, rafforzando la sigillatura dei bordi (bordatura impermeabile con colla hot melt PUR)
10. Tendenze tecnologiche del truciolare
10.1 Alta prestazione e leggerezza
-
Truciolare ad alta resistenza: attraverso l'ottimizzazione della forma dei trucioli (trucioli orientati con rapporto lunghezza/diametro ≥100), l'uso di colla MDI e l'ottimizzazione del processo di pressatura, la resistenza alla flessione statica può essere aumentata a ≥25 MPa (vicino all'MDF), sostituendo parzialmente l'OSB in applicazioni a secco
-
Truciolare leggero ad alta resistenza: utilizzando tecnologia di espansione o struttura a densità graduata (superficie ad alta densità, interno a bassa densità), mantenendo una resistenza meccanica sufficiente (MOR ≥12 MPa) con densità ≤0,55 g/cm³, riducendo il peso dei mobili e il consumo di materia prima
-
Truciolare ultra-sottile: sviluppo di truciolare sottile con spessore ≤6 mm, per schienali di mobili, fondi di cassetti, divisori di imballaggio e altre applicazioni non portanti, in sostituzione dell'MDF (costo inferiore)
10.2 Ecologia e assenza di formaldeide
-
Diffusione della colla UF a basso rapporto F/U: la colla UF con rapporto molare F/U ridotto da 1,3 a 1,0-1,1 è già industrializzata; con captatori di formaldeide avanzati, la classe E0 è diventata lo standard di prodotto convenzionale, e la classe ENF si sta diffondendo
-
Applicazione di adesivi bio-based: colla alla lignina (sottoprodotto dell'industria della pasta di cellulosa, costo vicino a UF), colla al tannino (estratto di corteccia, adatta per esterni) si stanno gradualmente industrializzando, con potenziale di sostituzione parziale degli adesivi a base petrolifera
-
Crescita rapida della produzione di truciolare senza formaldeide (colla MDI): si prevede che entro il 2028 il truciolare con colla MDI rappresenterà oltre il 20% della produzione totale cinese di truciolare (circa l'8% nel 2025); il costo sta diminuendo con l'espansione della capacità produttiva nazionale di MDI
10.3 Antiumidità e funzionalizzazione
-
Truciolare idrofobo: modifica superficiale dei trucioli con agenti idrofobi nanometrici (come silani), invece di affidarsi solo alla paraffina, riducendo il TS dopo 24h a ≤4-5%, vicino al livello di impermeabilità del compensato
-
Truciolare ignifugo: aggiunta di ritardanti di fiamma senza alogeni a base di fosforo-azoto (aggiunti all'adesivo o spruzzati separatamente sulla superficie dei trucioli), raggiungendo la classe B1 (difficilmente infiammabile), soddisfacendo i requisiti per edifici pubblici e spazi commerciali
-
Truciolare antibatterico e antimuffa: aggiunta di ioni d'argento o agenti antibatterici organici (come zinco piritione, ZPT) ai trucioli superficiali, con tasso antibatterico ≥99%, adatto per ospedali, scuole e ambienti alimentari
10.4 Produzione intelligente
-
Sistema di controllo qualità in linea: spettroscopia nel vicino infrarosso (NIR) per il controllo in linea dell'umidità dei trucioli e del dosaggio dell'adesivo (errore ≤±0,3%), densimetro a raggi X per il controllo in linea della distribuzione di densità del materassino (risoluzione ≤±2 mm), realizzando una tracciabilità qualità al 100% per ogni lotto e regolando i parametri di processo in tempo reale
-
Riconoscimento AI dei difetti estetici: sistema di visione artificiale basato su algoritmi di deep learning (CNN) per il riconoscimento e la classificazione automatica di graffi, impronte, macchie di colla e altri difetti sulla superficie del pannello (precisione ≥95%, efficienza 10-20 volte quella umana), in sostituzione dell'ispezione visiva manuale
-
Integrazione completa dei sistemi MES/ERP: integrazione dei dati di ordini, formule, produzione, qualità, magazzino e logistica, realizzando una gestione digitale chiusa dall'ordine alla consegna
Domande frequenti (FAQ)
Q1: Che cos'è il truciolare?
R: Il truciolare (Particleboard / Chipboard), noto anche come pannello di particelle, è un pannello derivato dal legno prodotto da particelle (trucioli, segatura, scaglie di legno, ecc.) ottenute dalla lavorazione di legno o altre fibre vegetali, sottoposte a essiccazione, applicazione di adesivi e additivi, e poi formate mediante pressatura a caldo ad alta temperatura. Nel 2025 la produzione globale annua di truciolare ha superato i 110 milioni di metri cubi, rappresentando oltre il 45% della produzione totale di pannelli derivati dal legno; è una delle varietà di pannelli derivati dal legno più prodotte e più ampiamente utilizzate.
Q2: In quali categorie si divide il truciolare per processo produttivo?
R: Il truciolare si divide principalmente in tre categorie per processo produttivo:
-
Pressatura piatta: struttura a tre strati (strato superficiale fine + strato interno grosso) o struttura graduale, densità 0,5-0,85 g/cm³, principalmente per produzione mobili, decorazione edilizia, imballaggio
-
Pressatura a rulli: formatura continua unidirezionale, densità 0,4-0,7 g/cm³, principalmente per anime di porte, materiali da imballaggio, pannelli a bassa densità
-
Estrusione: struttura tubolare (con canali longitudinali passanti all'interno), densità 0,35-0,55 g/cm³, principalmente per anime di porte cave, pareti divisorie, pannelli fonoassorbenti
Q3: Come si classifica il truciolare per classe ecologica?
R: La classe ecologica del truciolare è determinata dal tipo di adesivo utilizzato:
-
E1: emissione di formaldeide ≤0,050 mg/m³, colla urea-formaldeide (UF), per mobili comuni e imballaggio
-
E0: emissione di formaldeide ≤0,025 mg/m³, colla urea-formaldeide modificata con melamina (MUF), per mobili di fascia medio-alta e decorazione d'interni
-
ENF: emissione di formaldeide ≤0,015 mg/m³, MUF + captatore di formaldeide o colla MDI senza formaldeide, per mobili per bambini, camere da letto, ospedali
-
HENF (zero aggiunta di formaldeide): emissione di formaldeide ≤0,015 mg/m³ e benzene, TVOC conformi, colla MDI senza formaldeide, per residenze di alto livello e arredamento completo su misura
Q4: Qual è il processo produttivo del truciolare?
R: Il processo produttivo del truciolare comprende principalmente:
-
Ricezione materia prima e cippatura: trasformazione di residui di legno, ramaglie, ecc. in scaglie
-
Preparazione trucioli: frantumazione in trucioli con mulino a martelli o trinciatrice ad anello
-
Essiccazione: trucioli umidi (umidità 30-60%) essiccati a 2-5%
-
Vaglio: separazione trucioli fini superficiali e trucioli grossi interni
-
Incollaggio: incollaggio separato di strato superficiale (10-14%) e strato interno (8-12%)
-
Stesura e formatura: stesura a tre strati (fine-grosso-fine)
-
Prepressatura e pressatura a caldo: prepressatura 0,5-1,0 MPa, pressatura 180-210 °C, 1,5-3,5 MPa
-
Raffreddamento, stagionatura, rifilatura, levigatura: raffreddamento a ≤40 °C, stagionatura 48-72 ore
-
Classificazione e imballaggio: selezione per classe estetica, imballaggio
Q5: Quali sono gli indicatori tecnici chiave del truciolare?
R: Gli indicatori tecnici chiave del truciolare (tipo P2) includono:
-
Densità: 0,50-0,85 g/cm³, standard JINDIWOOD 0,65-0,75 g/cm³
-
Resistenza alla flessione statica (MOR): ≥13 MPa (longitudinale), JINDIWOOD ≥16 MPa
-
Modulo elastico (MOE): ≥1600 MPa (longitudinale), JINDIWOOD ≥2200 MPa
-
Resistenza alla trazione interna (IB): ≥0,40 MPa, JINDIWOOD ≥0,55 MPa
-
Resistenza alla trazione superficiale: ≥0,80 MPa, JINDIWOOD ≥1,0 MPa
-
Rigonfiamento in spessore per assorbimento d'acqua (24h): ≤15% (tipo P2), JINDIWOOD ≤12%
-
Contenuto di umidità: 5-11%, JINDIWOOD 6-9%
Q6: Come è la tenuta delle viti del truciolare? Quali vantaggi ha rispetto all'MDF?
R: La tenuta delle viti del truciolare è superiore a quella dell'MDF grazie alla struttura a trucioli grossi dello strato interno:
-
Tenuta delle viti sulla superficie (18 mm, densità 0,68 g/cm³): 800-1100 N
-
Tenuta delle viti sul bordo: 500-800 N
-
Per confronto, l'MDF ha una tenuta sulla superficie di 700-1000 N e sul bordo di 300-600 N
Il motivo per cui il truciolare ha una tenuta delle viti superiore all'MDF è che i trucioli grossi dello strato interno creano un effetto di "ancoraggio" quando la vite viene avvitata; la vite non si affida solo all'attrito dell'interfaccia adesiva, ma anche all'incastonamento all'interno del truciolo per resistere all'estrazione.
Q7: Quali sono i metodi comuni di trattamento superficiale del truciolare?
R: I metodi comuni di trattamento superficiale del truciolare includono:
-
Rivestimento con carta impregnata di melamina (il più diffuso): pressatura a caldo ad alta pressione, durezza superficiale ≥3H, resistente all'abrasione e ai graffi, processo tipico dei "pannelli ecologici/senza verniciatura"
-
Rivestimento con impiallacciatura: applicazione di impiallacciatura naturale (0,3-0,6 mm), per mobili di alta gamma e decorazione d'interni
-
Verniciatura: richiede prima un fondo sigillante, poi levigatura e spruzzatura della finitura, principalmente per pannelli di mobili per ufficio e vetrine espositive commerciali
-
Uso diretto (pannello grezzo): per casse di imballaggio, pallet, pareti divisorie edilizie, casse acustiche, componenti strutturali interni di mobili, ecc.
Q8: Quali sono le principali applicazioni del truciolare?
R: Le principali applicazioni del truciolare includono:
-
Produzione mobili (circa 70%): mobili su misura in pannello, mobili per ufficio, cucine, mobili per bambini, mobili pubblici
-
Decorazione edilizia: pareti divisorie/pannelli murali interni, controsoffitti, base del pavimento
-
Imballaggio e industria: casse per imballaggio pesante, pallet/piastre per logistica, casse acustiche
-
Il truciolare antiumidità tipo P5 può essere utilizzato in cucina, zona asciutta del bagno e altri ambienti umidi
Q9: Quali sono i vantaggi e gli svantaggi del truciolare rispetto a MDF, compensato e OSB?
R: Confronto tra truciolare e altri pannelli:
-
Utilizzo materia prima: truciolare 85-90%, superiore a MDF (70-75%) e compensato (40-50%)
-
Resistenza alla flessione statica: truciolare 13-16 MPa (P2), inferiore a compensato (40-70 MPa), con divario rispetto a OSB (22-28 MPa)
-
Tenuta delle viti: truciolare 800-1100 N, superiore a MDF (700-1000 N), ma inferiore a compensato (1500-2500 N)
-
Resistenza all'umidità: truciolare media (richiede trattamento P5), superiore a MDF (scarsa), ma inferiore a compensato (eccellente)
-
Costo: truciolare il più basso, MDF basso, compensato alto, OSB medio-alto
Q10: Quali sono i falsi miti comuni sul truciolare?
R: I falsi miti comuni sul truciolare includono:
-
Mito 1: "Il truciolare è un pannello di bassa gamma." → Verità: il truciolare di alta gamma ha densità più uniforme, resistenza alla trazione interna più elevata, può raggiungere la classe E0/ENF ed è ampiamente utilizzato in cucine su misura di alta gamma
-
Mito 2: "Il truciolare ha alta formaldeide, non è ecologico." → Verità: la classe ecologica è determinata dall'adesivo; con colla MUF si raggiunge la classe E0, con colla MDI la classe ENF
-
Mito 3: "Il truciolare è inferiore al legno massiccio." → Verità: il truciolare è superiore al legno massiccio in stabilità, rapporto qualità-prezzo e controllabilità ecologica; il legno massiccio è migliore in tenuta delle viti, naturalità della texture e durabilità
-
Mito 4: "Il truciolare non può sopportare carichi." → Verità: il truciolare standard tipo P2 da 18 mm con luce 600 mm e carico 200 kg/m² ha una freccia di circa 1,8-2,2 mm, soddisfacendo le esigenze di carico quotidiano
-
Mito 5: "Il truciolare ha scarsa resistenza all'umidità." → Verità: il truciolare antiumidità tipo P5 ha un rigonfiamento in spessore dopo 24h ≤8%, utilizzabile in cucina e zona asciutta del bagno
JINDIWOOD · Engineered for Certainty — Ogni ricomposizione di particelle costruisce una base di certezza per la stabilità dei mobili e la salute degli spazi.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.

JINDIWOOD · Progettato per la Certezza
Ogni frammento ricomposto costituisce un fondamento sicuro per la stabilità dei mobili e il benessere dello spazio.
Questo articolo è un contributo tecnico originale di JINDIWOOD. Le ripubblicazioni devono citare la fonte.



