中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
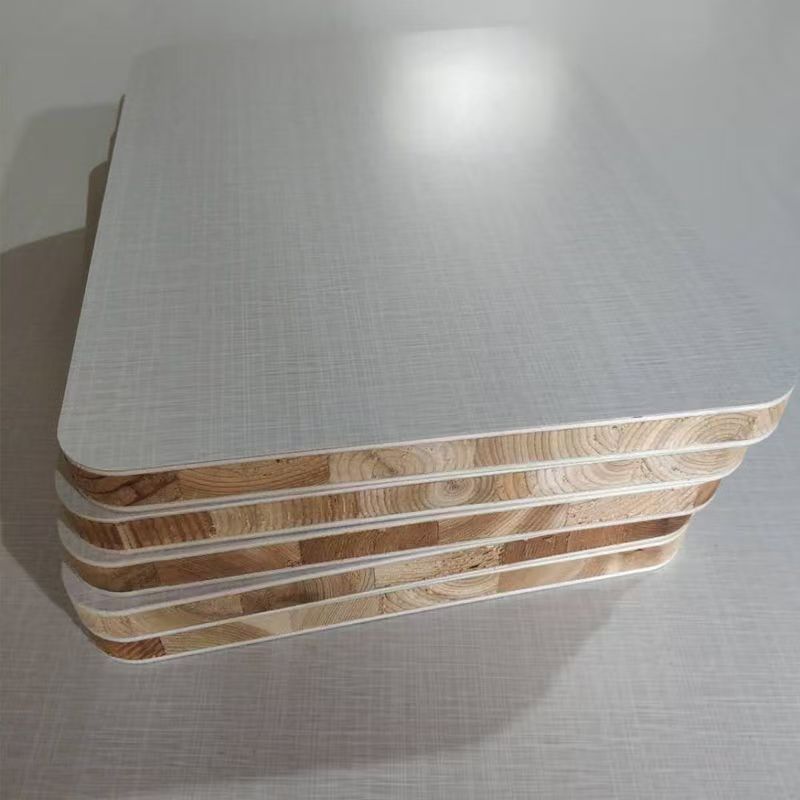
I. Basisconcept van gelamineerd hout
Gelamineerd hout (Glued Laminated Timber, afgekort Glulam), ook wel vingerlasplaat, vingerlasmateriaal of gelamineerde plaat genoemd, is samen met houten I-balken (Wood I-joist) en LVL (Laminated Veneer Lumber) een van de drie belangrijkste technische houtproducten.
Gelamineerd hout is een plaat die wordt gemaakt van smalle, korte massiefhouten latten waaruit kwasten, rot, scheuren en andere natuurlijke defecten zijn verwijderd. De latten worden met lijm in de lengterichting verbonden (meestal met een tandvormige vingerlas, vergelijkbaar met het in elkaar grijpen van de vingers van twee handen), daarna in de breedterichting aaneengelijmd en aan beide zijden geschuurd. Door industriële middelen wordt kort en klein massiefhout, dat oorspronkelijk niet direct bruikbaar was, omgevormd tot een technisch materiaal dat voldoet aan specifieke afmetingen en vormeisen. Zo wordt “kleine stukken voor grote toepassingen, laagwaardig hout voor hoogwaardig gebruik” gerealiseerd.
Kernessentie: gelamineerd hout is een “industriële herstructurering van natuurlijk massiefhout”. Het behoudt alle esthetische en bewerkingsvoordelen van natuurlijk hout — nerf, kleur, textuur en bewerkbaarheid — en verwijdert tegelijk via “defecten verwijderen + vingerlassen + breedteherstructurering” de natuurlijke defecten die massiefhout vaak heeft, zoals kwasten, scheuren, kromming en torsie. Daardoor overtreffen sterkte, stabiliteit en afmetingen de grenzen van natuurlijk massiefhout.
Positie in de sector: volgens de China National Forest Products Industry Association bedroeg de jaarlijkse Chinese productie van gelamineerd hout in 2025 meer dan 15 miljoen kubieke meter. Niet-constructief gelamineerd hout (meubelklasse) neemt meer dan 70% voor zijn rekening; constructief gelamineerd hout (bouwklasse) ongeveer 30%. Gelamineerd hout wordt al meer dan een halve eeuw toegepast in Japan, Europa en Noord-Amerika. In China groeit het snel door de opkomst van maatwerkmeubels en houtbouw.
JINDIWOOD-producten in gelamineerd hout:
Niet-constructief gelamineerd hout (meubelklasse): gebruikt ecologische lijmen (MUF/MDI), milieuklasse van E0 tot ENF, breed toegepast in hoogwaardige meubels, keukenkasten, houten deuren, trappen enz.
Constructief gelamineerd hout (bouwklasse): gebruikt hoogwaardige lijmen (PRF/MDI), voldoet aan dragende constructie-eisen, toegepast in grote overspanningen, sporthallen, bruggen enz.
II. Grondstoffensysteem van gelamineerd hout
2.1 Keuze van rondhout — van “natuurlijke defecten” naar “industriële grondstof”
Gelamineerd hout is veel toleranter ten aanzien van grondstoffen dan massief gezaagd hout. Het kan klein rondhout, krom hout, takhout uit natuurlijke bossen en plantages, en laagwaardig rondhout dat bij traditionele massiefhoutverwerking door kwasten, scheuren en kleurverschillen wordt afgekeurd, volledig benutten.
| Grondstofsoort | Herkomst | Voordeel in gelamineerd hout | Typische houtsoorten |
|---|---|---|---|
| Klein rondhout (diameter ≤200 mm) | Dunning van plantages, omvorming van secundair bos | Kan geen lange stukken (≥2 m) zagen, maar via vingerlassen worden grote platen geproduceerd | Populier, den, spar |
| Krom/defect rondhout | Restmateriaal uit natuurlijk bos of plantage | Traditioneel zagen moet kromme delen verwijderen; gelamineerd hout hergroepeert kromme delen via vingerlassen en verhoogt de opbrengst tot 75–85% (tegen 40–50% bij traditioneel zagen) | Eik, notelaar, beuk |
| Snelgroeiende plantages (omloop 8–15 jaar) | Grote kunstmatige aanplant | Zacht hout, lage dichtheid (circa 0,35–0,50 g/cm³), brede jaarringen, natuurlijke sterkte onvoldoende — via vingerlassen en gelaagd verlijmen wordt de sterkte aanzienlijk verhoogd voor niet-dragende meubels | Populier, eucalyptus, den |
Houtsoortkeuze en toepassingsgebied:
| Houtsoort | Dichtheid (g/cm³, luchtdroog) | Eigenschappen | Toepassing |
|---|---|---|---|
| Den (Pine) | 0,40–0,55 | Rechte nerf, matig harsgehalte, uitstekende lijmbaarheid, lichtgeel | Constructief gelamineerd hout (bouwliggers en kolommen), meubelframes, interieurdecoratie |
| Populier (Poplar) | 0,35–0,45 | Licht en zacht, witachtig, gemakkelijk te drogen en te bewerken, maar lage sterkte | Niet-constructief gelamineerd hout (meubelonderdelen, deurpanelen, lijstwerk) |
| Beuk (Beech) | 0,65–0,75 | Dicht en hard, fijne nerf, zeer hoge lijmsterkte, warme kleur | Hoogwaardige meubels, keukenkasten, traptreden, constructieve hoogsterkte liggers |
| Eik (Oak) | 0,65–0,85 | Zeer hard, grove en mooie nerf, goede rotbestendigheid, hoge lijmeisen (tannine) | Hoogwaardige meubels, vloeren, bouwdecoratie, constructief en decoratief |
| Notelaar (Walnut) | 0,55–0,65 | Elegante kleur (donkerbruin), mooie nerf, dimensionaal stabiel | Luxe meubels, muziekinstrumenten, interieurdecoratie |
| Spar/zilverspar (Fir) | 0,35–0,45 | Licht en zacht, rechte nerf, gemakkelijk te bewerken, goede verduurzaming | Constructief gelamineerd hout (lichte houtbouw), verpakkingsmateriaal |
2.2 Vochtgehaltebeheersing — de kern van stabiliteit
Dat gelamineerd hout dimensionaal stabieler is dan massiefhout komt vooral door precieze vochtgehaltebeheersing tijdens de productie en het verminderen van inwendige spanningen door het vingerlasproces.
Drogen van grondstof: gelamineerd hout moet worden gedroogd tot een vochtgehalte van 6–12% (uiteindelijk evenwichtsvochtgehalte), veel strenger dan de 12–15% voor gewone massiefhouten meubels.
Droogproces: men gebruikt lage-temperatuur/conventionele kamerdroging (geleidelijk van 40 naar 70 °C) in plaats van hogetemperatuurdroging, om microscheurtjes aan het oppervlak (“oppervlakteverharding”) te voorkomen. Dit duurt 30–50% langer dan traditioneel drogen.
Conditioneren (uitrusten): vóór het vingerlassen en breedteverlijmen moeten de latten 5–7 dagen bij constante temperatuur en vochtigheid (20 ± 2 °C, relatieve vochtigheid 65 ± 5%) worden bewaard, zodat het vochtgehalteverschil tussen de latten ≤ ±1,5% is. Deze stap is cruciaal: als de vochtgehaltes niet gelijk zijn, ontstaan na hergroepering spanningen in verschillende richtingen (verschil in krimp/zwelling), wat kromtrekken of scheuren veroorzaakt.
Invloed van vochtgehalte op prestaties van gelamineerd hout:
| Vochtgehalte | Effect |
|---|---|
| Te droog (<6%) | Hout wordt brozer, sterkte van vingerlas tanden neemt af, bewerking veroorzaakt afbrokkeling, lijm wordt overmatig opgenomen (“droge lijm”), lijmsterkte daalt |
| Optimaal (6–12%) | Beste bewerkings- en lijmtoestand, dimensionaal stabiel, optimale mechanische eigenschappen |
| Te vochtig (>12%) | Tijdens lijmen verdampt water en vormt bellen (“lijmlaagschuim”), vingerlassterkte daalt, product krimpt en scheurt in droge omgeving, zeer hoog risico op vervorming |
III. Kernproces van gelamineerd hout — vingerlassen en breedteverlijmen
3.1 Vingerlastechniek — van korte stukken naar lang hout
Vingerlassen (Finger Jointing) is de kerntechnologie in de productie van gelamineerd hout. In essentie worden de uiteinden van meerdere korte stukken (meestal 0,3–1,2 m) voorzien van een tandprofiel, waarna lijm wordt aangebracht en de stukken in de lengterichting worden geperst tot een vrijwel onbeperkte lengte.
Ontwerpprincipe van het vingerlasprofiel:
Bij een vingerlas wordt een reeks tandvormige uitsteeksels en inkepingen in de houtuiteinden gefreesd (vergelijkbaar met in elkaar grijpende vingers). Na lijmen en persen zorgt de tandvormige verbinding plus uitharding van de lijm voor de lengteverbinding. Het profiel moet aan de volgende mechanische eisen voldoen:
| Profielparameter | Typische waarde (meubel/constructie) | Functie en invloed |
|---|---|---|
| Tandlengte (L) | 10–20 mm (meubel) / 20–40 mm (constructie) | Hoe langer de tand, hoe groter het lijmoppervlak en hoe hoger de verbindingssterkte. Constructieve vingerlassen vragen langere tanden voor veiligheidsfactor |
| Tandbreedte (B) | 3–6 mm | Hoe smaller, hoe meer tanden bij gelijke lengte, hoe groter het lijmoppervlak, maar hoe hoger de bewerkingsprecisie |
| Tandafstand (P) | 5–12 mm | Beïnvloedt de dichtheid van de “in elkaar grijpende” verbinding en de gelijkmatigheid van de lijmverdeling |
| Topruimte (Δ) | 0,1–0,3 mm | Ruimte voor lijm. Te klein → lijmlaag te dun, onvoldoende sterkte; te groot → lijmlaag te dik, na uitharding “lijmnaad” (uiterlijk en waterbestendigheid) |
| Tandhoek (α) | 5–15° | Beïnvloedt het “wigeffect” bij trek. Kleinere hoek → sterker wigeffect, maar moeilijker te bewerken |
Mechanische verificatie van vingerlassterkte (EN 385: Europese norm voor constructieve vingerlasverbindingen):
Bij trekproeven moet de breuk in het vingerlasgebied hoofdzakelijk in het hout optreden met een houtbreukpercentage ≥75% (dus de breuk moet grotendeels in het hout zelf optreden, niet in de lijmlaag of het tandvlak). Als het houtbreukpercentage te laag is (<50%), voldoet de lijmkwaliteit niet en bestaan bij constructieve toepassingen veiligheidsrisico’s.
Precisiebeheersing in het vingerlasproces:
Kopse afkorting: elk kort stuk wordt aan beide uiteinden gelijktijdig gezaagd met een dubbelzijdige freesmachine, zodat de uiteinden evenwijdig en loodrecht op de lengterichting zijn (loodrechtafwijking ≤0,2 mm). Anders wordt het hele stuk na het lassen “krom” of “getordeerd”.
Frezen van vingerlasprofiel: met een speciale vingerlasfrees wordt het profiel in de uiteinden gefreesd. Freessnelheid: 6000–8000 tpm; voedingssnelheid: 10–20 m/min.
Lijmen: lijm wordt op de tandvlakken aangebracht (meestal rollen of spuiten), met een lijmhoeveelheid van 150–250 g/m² (tandoppervlak). Te weinig lijm → onvoldoende lijmoppervlak, lagere verbindingssterkte; te veel lijm → verspilling en uitpuiling, en na uitharding een te dikke lijmlaag met “lijmlijn”.
Lengtepersen (verbinden): de gelijmde korte stukken worden in een lengtepers (kopse pers) in de lengterichting geperst, met een persdruk van gewoonlijk 5–15 MPa (afhankelijk van houtsoort en dichtheid) gedurende 1–5 seconden. Te lage druk → tanden grijpen niet volledig in, “valse verbinding”; te hoge druk → tandpunten worden verpletterd, houtvezels beschadigd, sterkte daalt.
Uitharden/conditioneren: het geperste lange stuk moet 8–24 uur (afhankelijk van lijm en omgevingstemperatuur) bij constante temperatuur en vochtigheid worden bewaard, zodat de lijmlaag volledig uithardt. Tijdens deze periode moet de stapel vlak blijven om kromming te voorkomen.
Sterktebeoordeling van het lange stuk na vingerlassen (destructieve steekproef):
Per 1000 vingerlasstukken wordt 1 stuk genomen voor een vierpuntsbuigproef (EN 408) en een trekproef (EN 1194), om een goedkeuringspercentage van het vingerlasgebied ≥99% te garanderen. Goedkeuringscriterium: de breukbelasting van het proefstuk ≥90% van de ontwerpwaarde, en de breuk moet hoofdzakelijk “houtbreuk” (breuk in het hout zelf) zijn en niet “lijmbreuk” (loslaten van de lijmlaag).
3.2 Breedteverlijming — van smalle stukken naar brede platen
De na het vingerlassen verkregen lange stukken (op de gewenste lengte gebracht) worden in de breedterichting naast elkaar verbonden (zijdelings verlijmd) tot een plaat van de gewenste breedte.
| Breedteverlijmingswijze | Proceskenmerken | Toepassing | Uiterlijk effect |
|---|---|---|---|
| Vlakke voeg (zonder/met lijm) | Zijden van aangrenzende latten worden geschaafd en direct samengevoegd (sommige processen gebruiken weinig lijm voor fixatie, andere vertrouwen op daaropvolgend schuren en persen) | Hoogwaardige meubels die continue, natuurlijke nerf en vrijwel geen zichtbare voegen vragen | Voeg zichtbaar als zeer dunne lijn (circa 0,1–0,2 mm), maar zonder lijmlijn; natuurlijke nerfovergang |
| Tandvormige breedteverbinding (zijdelingse vingerlas) | Zijden van aangrenzende latten worden tandvormig bewerkt en na lijmen zijdelings geperst | Constructieve of decoratieve toepassingen die sterkte in de breedterichting vragen | Kleine tandtextuur op de voeg, decoratief effect |
| Gelijmde breedteverbinding | Zijden van aangrenzende latten worden gelijmd en zijdelings geperst (zelfde principe als vingerlassen) | Hoofdwijze voor standaard meubelgelamineerd hout | Lijmlijn zichtbaar op de voeg (circa 0,1–0,3 mm, iets donkerder dan hout) |
Kernpunten van kwaliteitsbeheersing bij breedteverlijming:
Zijprecisie: na schaven moet de rechtlijnigheid ≤0,1 mm/m zijn, dus over 1 m mag de zijdelingse kromming niet meer dan 0,1 mm bedragen. Anders ontstaan na breedteverlijming “golfpatronen” op het plaatsoppervlak.
Kleurmatching: voor meubelgelamineerd hout moet het kleurverschil ΔE tussen aangrenzende latten ≤1,5 zijn (met het blote oog niet te onderscheiden bij normaal licht), zodat de plaatkleur gelijkmatig is. Constructief gelamineerd hout stelt geen bijzondere eisen aan kleurverschil.
Uniformiteit van vochtgehalte: vóór breedteverlijming moet het vochtgehalteverschil tussen latten ≤ ±1,5% zijn; anders ontstaan in het eindproduct verschillende krimp/zwelling in verschillende richtingen, wat scheuren veroorzaakt.
3.3 Oppervlaktebehandeling (schuren en afwerking)
Na breedteverlijming moet de ruwe plaat van gelamineerd hout worden geschuurd:
Grof schuren (60–80 grit): verwijdert lijmlijnen, zaagsporen en kleine oneffenheden.
Fijn schuren (150–240 grit): verkrijgt een glad en gelijkmatig oppervlak (Ra ≤3,2 μm), zodat verf of houtolie/was goed hecht.
Diktetolerantie: de dikteafwijking van het eindproduct blijft binnen ±0,2 mm, veel beter dan gewoon massief gezaagd hout (±0,5–1,0 mm).
IV. Lijmsysteem voor gelamineerd hout
4.1 Lijmtypen en toepassing
De lijmkeuze voor gelamineerd hout wordt bepaald door het productdoel (constructief/niet-constructief) en de milieuklasse:
| Lijmtype | Toepasselijk product | Kenmerken | Potentiële milieuklasse | Uithardingscondities |
|---|---|---|---|---|
| Melamine-gemodificeerde ureumformaldehydelijm (MUF) | Niet-constructief gelamineerd hout (binnenmeubels) | Snelle uitharding (warm- of koudpersen), goede lijmsterkte, gemiddelde kosten | E0 (≤0,025 mg/m³) | Koudpersen (20–30 °C) 2–6 uur of warmpersen (100–120 °C) 5–10 min |
| Waterige polymeer-isocyanaatlijm (API) | Niet-constructief/licht constructief gelamineerd hout | Goede waterbestendigheid, uitstekende sterkte, geen formaldehyde (maar isocyanaatcomponent in API kan sporen vrij MDI bevatten) | ENF (voor HENF moeten VOS worden gecontroleerd) | Koudpersen (20–30 °C) 4–12 uur of warmpersen (80–100 °C) |
| Fenol-resorcinol-formaldehydelijm (PRF) | Constructief gelamineerd hout (bouwliggers en kolommen) | Zeer hoge lijmsterkte en weersbestendigheid (buitenklasse), bestand tegen langdurig vocht en temperatuurwisselingen, maar donkere kleur (roodbruine lijmlijn) en hoge prijs | Vaak E0 (door resorcinol iets hogere formaldehyde-emissie dan MUF, maar via formuleoptimalisatie haalbaar) | Kamertemperatuur (20–30 °C) 8–24 uur, of versneld bij lage temperatuur (40–60 °C) |
| MDI-lijm (isocyanaat) | Constructief/niet-constructief (hoogwaardig formaldehydevrij) | Formaldehydevrij, uitstekende waterbestendigheid, zeer hoge sterkte, snelle uitharding, maar vochtgevoelig en duur (3–5 keer UF) | ENF/HENF (nul formaldehyde toegevoegd) | Warmpersen (140–170 °C) 3–15 min of koudpersen (20–30 °C) 12–24 uur |
| Epoxylijm | Speciale constructies/hoge eisen | Zeer hoge sterkte, uitstekende chemische bestendigheid, maar zeer hoge kosten en veeleisende verwerking | E0 | Koudpersen (20–30 °C) 24–72 uur |
JINDIWOOD-lijmstrategie voor gelamineerd hout:
Niet-constructief meubelklasse: MUF-lijm + formaldehyde-vanger met dubbel effect; standaardproducten halen stabiel E0, op maat ook ENF.
Constructief bouwklasse: PRF-lijm of MDI-lijm, voor buitenomgeving en langdurige belasting.
4.2 Invloed van lijm op prestaties van gelamineerd hout
| Lijmtype | Treksterkte vingerlas (MPa) | Behoud natte lijmsterkte | Weersbestendigheid (buiten) | Toepassing |
|---|---|---|---|---|
| MUF | 12–18 | ≥70% (4 uur koken) | Gemiddeld (alleen binnen) | Binnenmeubels, keukenkasten, houten deuren |
| API | 14–20 | ≥80% | Goed (korte buitenblootstelling) | Binnen- en buitendecoratie, lichte constructies |
| PRF | 18–25 | ≥90% | Uitstekend (langdurig buiten) | Bouwliggers en kolommen, bruggen, buitenhoutbouw |
| MDI | 20–28 | ≥90% | Uitstekend (langdurig buiten) | Constructief gelamineerd hout, buitenmeubels |
V. Classificatie en kwaliteitsklassen van gelamineerd hout
5.1 Naar gebruik
| Categorie | Kwaliteitscode | Kenmerken | Typische toepassing |
|---|---|---|---|
| Niet-constructief gelamineerd hout (meubelklasse) | GL (binnenklasse) | Nadruk op uiterlijk (kleurverschil, nerf, voegen), hoge milieuklasse (E0/ENF), gemiddelde mechanische eigenschappen | Massiefhouten meubels, keukenkasten, houten deuren, trappen, werkbladen, decoratieve profielen |
| Constructief gelamineerd hout (bouwklasse) | GL (constructief) | Nadruk op mechanische eigenschappen (sterkteklassen), goede weersbestendigheid, hoge lijmsterkte, minder eisen aan uiterlijk | Grote overspanningen, sporthalconstructies, bruggen, kolommen/liggers voor houtbouw |
| Decoratief gelamineerd hout | GL (decoratief) | Mooie nerf, geen kleurverschil, fijne voegen, meerdere keren geschuurd | Binnenwanddecoratie, achterwanden, plafonds |
5.2 Naar uiterlijke kwaliteitsklasse (GB/T 21140-2024 “Vingerlasmateriaal niet-constructief”)
De uiterlijke kwaliteitsklasse van niet-constructief gelamineerd hout wordt vooral bepaald door aantal en ernst van de volgende defecten:
| Klasse | Toegestane beperking | Toepassing |
|---|---|---|
| Extra/premium | Geen kwasten (of zeer kleine levende kwast, diameter ≤5 mm en aantal ≤1/m), geen scheuren, geen verkleuring, gelijkmatige voegen (breedte ≤0,1 mm) | Hoogwaardige meubels, werkbladen, deurpanelen, decoratieve profielen |
| Eerste kwaliteit | Enkele gezonde levende kwasten (diameter ≤10 mm, aantal ≤3/m), zeer lichte scheuren (lengte ≤20 mm, diepte ≤1 mm), licht kleurverschil | Standaardmeubels, keukenkasten, traptreden |
| Standaard/kwalificatie | Een zeker aantal kwasten (inclusief dode kwasten maar gevuld, diameter ≤20 mm, aantal ≤5/m), scheuren (lengte ≤50 mm, diepte ≤2 mm), duidelijk kleurverschil | Interne constructiedelen, niet-zichtbare toepassingen |
VI. Belangrijkste technische indicatoren van gelamineerd hout
6.1 Fysisch-mechanische eisen
Niet-constructief gelamineerd hout (GB/T 21140-2024):
| Indicator | Eenheid | Eis | Testmethode |
|---|---|---|---|
| Vochtgehalte | % | 6–12 | GB/T 17657 (gravimetrisch) |
| Lijmsterkte (vingerlasgebied) | MPa | ≥6,0 (hardhout) / ≥4,0 (zachthout) | GB/T 17657 (trek-afschuifproef) |
| Buigsterkte (MOR) | MPa | ≥30 (langsrichting) | GB/T 17657 (drie-puntsbuigproef) |
| Elasticiteitsmodulus (MOE) | MPa | ≥6000 (langsrichting) | GB/T 17657 |
| Delaminatie bij onderdompeling (waterbestendigheid) | — | Delaminatiepercentage ≤5% (geen duidelijke opening in vingerlas) | Onderdompelingsproef: proefstuk in water van 63 ± 3 °C, na droging wordt de delaminatielengte als percentage van de totale lijmlengte gemeten |
| Formaldehyde-emissie | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (klimaatkamermethode) |
Constructief gelamineerd hout (GB/T 26899-2022 “Constructief gelamineerd hout”, voorbeelden van sterkteklassen):
| Sterkteklasse | Karakteristieke buigsterkte (MPa) | Karakteristieke elasticiteitsmodulus (MPa) | Karakteristieke treksterkte (MPa) | Karakteristieke druksterkte (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
De sterkteklasse van constructief gelamineerd hout hangt direct samen met de houtsoort:
GL20/GL24 worden meestal gemaakt van zachthoutsoorten zoals den, spar en populier.
GL28/GL32 vragen hardhoutsoorten zoals beuk, eik en eucalyptus, of een hogere gelaagdheid en hoogwaardige lijmen (PRF/MDI).
6.2 Garantie van treksterkte in het vingerlasgebied
Het vingerlasgebied is de “zwakke schakel” van gelamineerd hout; de treksterkte is gewoonlijk 70–90% van de treksterkte parallel aan de nerf van hout zonder vingerlas.
Maatregelen om vingerlassterkte te garanderen:
Precisiebeheersing van profiel: afwijkingen (tandlengte, tandbreedte, tandafstand) binnen ±0,1 mm.
Keuze van taai lijmtype (API/PRF) → de lijmlaag kan elastisch vervormen met krimp/zwelling van het hout, waardoor scheuren door spanningsconcentratie worden voorkomen.
Online destructieve steekproef tijdens productie: per batch (bijvoorbeeld per 500 stukken) 1 stuk voor trekproef op het vingerlasgebied, met houtbreukpercentage ≥75%.
VII. Oppervlaktebehandeling en lakken van gelamineerd hout
7.1 Oppervlaktebehandeling
Na schuren kan het oppervlak van gelamineerd hout direct worden gelakt, zonder dat een “afsluitende primer” nodig is zoals bij MDF of spaanplaat. Gelamineerd hout is een natuurlijke massiefhouten basis: er is geen porositeitsprobleem (er zijn wel houtvaten, maar de opname is gelijkmatig en er ontstaan geen “laktekorten” of “pinholes”).
Proces van oppervlaktebehandeling:
Fijn schuren: 180–240 grit band, Ra ≤3,2 μm.
Stof verwijderen: hogedruklucht of elektrostatische afzuiging.
Grondkleur aanpassen (optioneel): bij grote kleurverschillen wordt een grondkleur aangebracht voor een gelijkmatiger geheel.
Lakken: direct PU, UV, watergedragen lak, houtolie/was of blanke lak aanbrengen.
7.2 Aanbevolen lakscenario’s
| Laktype | Kenmerken | Stijl | Toepasselijke klasse |
|---|---|---|---|
| Blanke lak (PU/watergedragen) | Behoudt nerf en kleur van natuurlijk hout, natuurlijke uitstraling | Scandinavisch, Japans, nieuw Chinees | Extra/eerste kwaliteit |
| Open poriën lak (houtolie/was/watergedragen open lak) | Houtvaten open, realistische touch, mat oppervlak, zeer ecologisch | Natuurlijk, ruw hout | Extra (hoge eisen aan nerf) |
| Gesloten lak (PU/UV hoogglans/mat) | Glad oppervlak, glans regelbaar (10–95 GU), krasbestendig, gemakkelijk schoon te maken | Modern minimalistisch, lichte luxe | Alle klassen (dekt lichte defecten) |
| Gekleurde lak (PU/UV gekleurd) | Dekt natuurlijke houtkleur, elke kleur mogelijk | Modern, persoonlijk maatwerk | Alle klassen (dekt kleurverschil en kwasten volledig) |
VIII. Toepassingen van gelamineerd hout
8.1 Meubelproductie
Gelamineerd hout wordt steeds vaker gebruikt in hoogwaardige massiefhouten meubels en maatwerkmeubels:
| Toepassing | Aanbevolen klasse | Typische dikte (mm) | Reden |
|---|---|---|---|
| Massiefhouten eettafel/bureau blad | Extra (hardhout/eik/notelaar) | 25–40 | Groot formaat, geen defecten, mooie nerf, dimensionaal stabiel (scheurt niet) |
| Massiefhouten keukenkastdeur | Eerste kwaliteit (middelhout/hardhout) | 18–22 | Ecologisch (E0/ENF), vochtbestendiger dan MDF, oppervlak goed te lakken |
| Kledingkast/kleedkamer legplanken | Eerste kwaliteit (middelhout/populier/den) | 18–25 | Goede draagkracht (buigsterkte ≥30 MPa), sterke schroefhoudkracht, vervormt niet |
| Frame van houten deuren | Eerste kwaliteit (den/spar) | 30–40 | Dimensionaal stabiel (scheurt niet, tordeert niet), licht (lichte houtsoorten mogelijk) |
| Traptreden | Extra (hardhout/eik/beuk) | 30–50 | Hoge hardheid, hoge sterkte, slijtvast oppervlak; na breedteverlijming 300–500 mm breed |
| Muziekinstrumenten/luidsprekers | Extra (specifiek hardhout/esdoorn/notelaar) | 15–30 | Gelijkmatige dichtheid en trillingseigenschappen; vingerlasstructuur geeft stabiliteit en consistentie bij grote onderdelen |
Vergelijking van gelamineerd hout en massief gezaagd hout in meubels:
| Vergelijkingspunt | Gelamineerd hout (meubelklasse) | Massief gezaagd hout |
|---|---|---|
| Maximaal beschikbare breedte | Tot 1200 mm (door breedteverlijming) | Afhankelijk van stamdiameter (meestal ≤300–400 mm) |
| Maximaal beschikbare lengte | Tot 6000 mm (door vingerlassen) | Afhankelijk van stamlengte (meestal ≤2000–4000 mm) |
| Kwasten/defecten | Volledig verwijderd (of minimaal) | Aanwezig (moeten worden gevuld of afgezaagd, lagere opbrengst) |
| Risico op kromtrekken/scheuren | Zeer laag (gelijkmatig vochtgehalte, inwendige spanning verwijderd) | Hoger (duidelijke anisotropic, vervormt gemakkelijk) |
| Continuïteit van nerf | Onderbroken bij voegen | Natuurlijk continu (van wortel tot top) |
| Prijs | Gemiddeld (gebruikt klein rondhout, lagere kosten) | Hoog (afhankelijk van grote, defectvrije stammen) |
| Milieuklasse | Tot ENF (MDI-lijm) | Natuurlijk (geen lijm) |
8.2 Bouwconstructies
Constructief gelamineerd hout in houtbouw is een kenmerkende prestatie van moderne technische houtproducten:
| Constructiedeel | Typische afmetingen | Sterkteklasse-eis | Functie |
|---|---|---|---|
| Grote overspanning ligger (recht/gebogen) | Doorsnede 100×200 mm tot 200×600 mm, overspanning 6–30 m | GL24–GL32 | Zeer hoge sterkte, laag eigen gewicht (circa 1/6 van gewapend beton), gebogen vorm mogelijk |
| Houten kolom | Doorsnede 100×100 mm tot 200×300 mm, hoogte 3–12 m | GL20–GL28 | Hoge druksterkte, betere brandprestatie dan staal (verkoolde laag), mooi uiterlijk |
| Boogconstructie (sporthal, expositieruimte) | Overspanning tot 50–100 m (gelijmde boog) | GL28–GL32 (speciaal ontwerp) | Mooie vorm, sterk ruimtelijk gevoel, snelle bouw |
| Brugconstructie (houten brug) | Overspanning tot 30–60 m (gelamineerde houten brug) | GL32+ (speciaal ontwerp) | Licht, corrosiebestendig, goede aardbevingsbestendigheid, lagere onderhoudskosten dan stalen bruggen |
Vergelijking van voordelen van constructief gelamineerd hout:
| Constructiemateriaal | Sterkte/gewicht-verhouding | Brandprestatie | Aardbevingsprestatie | Bouwsnelheid | CO₂-voetafdruk |
|---|---|---|---|---|---|
| Constructief gelamineerd hout | Hoog (1,5–2 keer beton) | Uitstekend (verkoolde buitenlaag vormt isolatie) | Uitstekend (flexibele energie dissipatie) | Snel (prefab montage) | Laag (koolstofopslag) |
| Gewapend beton | Gemiddeld (hoge dichtheid) | Goed (onbrandbaar) | Gemiddeld (speciaal ontwerp nodig) | Langzamer (storten op locatie) | Hoog (CO₂ bij cementproductie) |
| Staal | Hoog (maar hoge dichtheid) | Slecht (verweekt bij hoge temperatuur) | Goed | Gemiddeld | Hoog (CO₂ bij staalproductie) |
8.3 Interieurdecoratie
Gelamineerd hout wordt steeds vaker gebruikt in interieurdecoratie, vooral in ruimtes die “massiefhoutgevoel en natuurlijke stijl” nastreven:
Achterwand/wandpaneel: groot formaat gelamineerd hout (breedte 600–1200 mm, lengte 2400–3000 mm), toont continuïteit van natuurlijke nerf, geen spijkergaten of zichtbare voegen.
Plafond: dun gelamineerd hout (12–18 mm), gemonteerd als houten rooster of volledige plaat, voor een warme en natuurlijke sfeer.
Raamkozijn/deurkozijn/plint: slanke profielen (breedte 80–200 mm), vingerlassen zorgen voor lengtecontinuïteit (geen voegen).
Traptreden/leuning: hardhout gelamineerd hout (eik/beuk), treden tot 300–500 mm breed (breedteverlijming), leuningen tot 4000 mm lang (vingerlassen).
8.4 Speciale industriële toepassingen
Muziekinstrumenten: pianoklankbodem (spar gelamineerd hout, zeer hoge akoestische consistentie en longitudinale elasticiteitsmodulus), gitaarhals (mahonie of esdoorn), vioolrug (geselecteerd hardhout, nul tolerantie voor kwasten).
Sportapparatuur: ski-kern, surfboards, bowlingbanen (hard esdoorn gelamineerd hout, zeer hoge hardheid en slijtvastheid).
Mallen/modellen: precisiegietvormen van hout, architectuurmodellen (hoge maatnauwkeurigheid, glad oppervlak, vervormt niet).
IX. Veelvoorkomende kwaliteitsmisvattingen en waarheden over gelamineerd hout
Misvatting 1: “Gelamineerd hout is gewoon houtstukjes die aan elkaar zijn gelijmd, dus zeker minder dan massiefhout.”
Waarheid: gelamineerd hout is in essentie “laagwaardig hout hoogwaardig gebruiken”. Via industriële middelen worden natuurlijke defecten verwijderd en de structuur wordt herschikt, waardoor mechanische eigenschappen en dimensionale stabiliteit die van het oorspronkelijke massiefhout overtreffen.
Sterkte: het vingerlasgebied is iets zwakker dan hout zonder defecten (circa 70–90%), maar de gemiddelde sterkte van de hele plaat is hoger dan die van natuurlijk massiefhout met kwasten, scheefdraad, scheuren en andere defecten. In technische toepassingen kan de ontwerpsterkte van gelamineerd hout zelfs hoger zijn dan die van sommige laagwaardige natuurlijke gezaagde houtsoorten.
Stabiliteit: het vochtgehalte van gelamineerd hout is gelijkmatig (totale afwijking ≤ ±1,5%), krimp/zwelling is gelijkmatig in alle richtingen, en het risico op kromtrekken en scheuren is veel lager dan bij natuurlijk massiefhout.
Uiterlijk: de uitstraling van hoogwaardig extra gelamineerd hout (geen kwasten, geen kleurverschil, fijne voegen) kan die van de meeste natuurlijke massiefhouten planken evenaren of overtreffen.
Misvatting 2: “Gelamineerd hout is niet ecologisch en bevat formaldehyde.”
Waarheid: de milieuklasse van gelamineerd hout wordt volledig bepaald door de lijm. MUF-lijm (E0) en MDI-lijm (ENF/HENF) worden breed gebruikt; de formaldehyde-emissie kan dalen tot ≤0,015 mg/m³, zelfs lager dan bij sommige natuurlijke houtsoorten (hout zelf stoot een kleine hoeveelheid formaldehyde uit). Let bij aankoop op het testrapport en de milieuklasse (E0/ENF/HENF); dit staat los van de categorie “gelamineerd hout” of “massiefhout”.
Misvatting 3: “De vingerlas van gelamineerd hout breekt gemakkelijk.”
Waarheid: de treksterkte van het vingerlasgebied is lager dan van hout zonder vingerlas (circa 70–90%), maar onder normale meubelbelasting (bijvoorbeeld een tafelblad met gelijkmatige belasting van 5–10 kg/m²) is de veiligheidsfactor van het vingerlasgebied meestal 4–6 keer of meer (de werkelijke treksterkte is dus 4–6 keer de ontwerpspanning). Alleen bij langdurige zware belasting (zware stellingen, bruggen) of stootbelasting (frequente stoten in industriële omgeving) moet extra op de draagkracht van het vingerlasgebied worden gelet — precies het probleem dat constructief gelamineerd hout oplost door langere tanden (20–40 mm) en hoogwaardige lijmen (PRF/MDI).
Misvatting 4: “Gelamineerd hout is duur en heeft een slechte prijs-kwaliteitverhouding.”
Waarheid: de grondstofkosten van gelamineerd hout (klein rondhout, laagwaardig hout) zijn veel lager dan die van grote, defectvrije stammen, maar de productiekosten (drogen, vingerlassen, breedteverlijmen, schuren) zijn hoger. Algehele vergelijking:
Vergelijking met massief gezaagd hout: bij dezelfde specificaties is de prijs van gelamineerd hout slechts 40–60% van massief gezaagd hout van dezelfde houtsoort en kwaliteit (een eiken massiefhouten blad van 200 mm breed en 3000 mm lang is veel duurder dan een eiken gelamineerd blad, dat ook stabieler is).
Vergelijking met andere plaatmaterialen: gelamineerd hout is duurder dan MDF en spaanplaat (circa 1,5–2,5 keer), maar het “massiefhoutgevoel” en de “repareerbaarheid” (krassen op het oppervlak kunnen worden weggeschuurd) zijn niet te vervangen door andere plaatmaterialen.
X. Technologische ontwikkelingstrends van gelamineerd hout
10.1 Uitbreiding van constructieve toepassingen
Met de diepgaande implementatie van de Chinese “Algemene norm voor houtconstructies” (GB 55005) uit 2023 en de maatschappelijke consensus over de “dubbele koolstofdoelstelling” beleeft houtbouw in China een nieuwe ontwikkelingsperiode. Het gebruik van constructief gelamineerd hout in grote openbare gebouwen (tentoonstellingshallen, sporthallen, luchthavens), meerlaagse houten woningen (3–6 verdiepingen) en hybride constructies (hout-staal/hout-beton) zal blijven groeien. Naar verwachting zal de Chinese jaarlijkse productie van constructief gelamineerd hout in 2030 met meer dan 50% zijn gestegen ten opzichte van 2025.
10.2 Formaldehydevrij en groen produceren
MDI-lijm in niet-constructief gelamineerd hout: met de uitbreiding van Chinese MDI-capaciteit (Wanhua Chemical en anderen) en dalende kosten (prijzen al 30–40% lager dan in 2020) wordt ENF-gelamineerd hout geleidelijk de standaard voor hoogwaardige meubels en interieurdecoratie.
Ontwikkeling van biobased lijmen: lignine- en tanninelijmen komen in de pilotfase voor gelamineerd hout en kunnen binnen 5–10 jaar een deel van de fossiele lijmen vervangen, waardoor de CO₂-voetafdruk verder daalt.
Watergedragen coatings vervangen oplosmiddelhoudende coatings: in het lakproces van gelamineerd hout stijgt het gebruik van watergedragen lak, UV-LED-uithardende coatings en houtolie/was (van minder dan 20% in 2020 naar meer dan 45% in 2025), waardoor VOS-emissies sterk dalen.
10.3 Hoge prestaties en maatwerk
Hoogsterkte gelamineerd hout (>GL35): door keuze van hoogsterkte houtsoorten (eucalyptus, berk, acacia en andere Chinese snelgroeiende hoogsterkte soorten), optimalisatie van het vingerlasprofiel (langere en meer tanden) en hoogwaardige lijmen (PRF/MDI) wordt constructief gelamineerd hout van GL35 en hoger ontwikkeld, voor toepassing in zeer hoge houtconstructies.
Gelamineerd hout + LVL hybride constructie (Glulam-LVL Hybrid): LVL en gelamineerd hout worden gecombineerd verlijmd voor hogere sterkte, grotere overspanningen en meer ontwerpvrijheid.
Maatwerk vingerlassen/breedteverlijmen (productie op aanvraag): met flexibele productie en digitale planning verschuift de productie van “grote volumes standaardmaten” naar “klantspecifieke maten + kleine series, veel varianten”, voor volledige interieurafwerking en persoonlijk design.
10.4 Digitale en intelligente kwaliteitscontrole
Online akoestische inspectie: met akoestische resonantie (spanningsgolf- of ultrageluidmethode) wordt elk vingerlasstuk non-destructief online gecontroleerd. Op basis van resonantiefrequentie en dempingscoëfficiënt worden sterkte en interne defecten (scheuren, lijmlaagdefecten) realtime beoordeeld, waardoor 100% controle van vingerlassen mogelijk wordt en traditionele handmatige steekproeven worden vervangen.
Automatische kleursortering met AI: een kleurherkenningssysteem op basis van machine vision en deep learning classificeert vóór breedteverlijming automatisch elke lat (ΔE wordt automatisch berekend) en matcht latten van vergelijkbare kleurklasse voor maximale kleurgelijkmatigheid van de plaat.
Digitaal traceerbaarheidssysteem: elk eindproduct van gelamineerd hout krijgt een unieke QR-code of RFID-tag, met registratie van alle grondstofbatches (houtsoort, drooggegevens, vochtgehalte), productie-informatie (vingerlasparameters, lijmbatch, perscurve) en kwaliteitscontroles, voor traceerbaarheid over de hele levenscyclus van rondhout tot eindproduct.
JINDIWOOD · Engineered for Certainty — Elke vingerlasverbinding van korte stukken bouwt een zekere basis voor de stevigheid van meubels en de veiligheid van constructies.
Dit artikel is een origineel technisch artikel van JINDIWOOD; overname moet de bron vermelden.
FAQ (Veelgestelde vragen)
Q1: Wat is gelamineerd hout precies?
A1: Gelamineerd hout is een technisch houtproduct gemaakt van smalle, korte massiefhouten latten waaruit natuurlijke defecten zijn verwijderd, die in de lengterichting met vingerlassen worden verbonden, in de breedte worden verlijmd en geschuurd. Het behoudt het uiterlijk van natuurlijk hout, maar verbetert de dimensionale stabiliteit en sterkte.
Q2: Wat is het verschil tussen gelamineerd hout en massief gezaagd hout?
A2: Gelamineerd hout verwijdert kwasten, scheuren en vervorming, kan breedtes tot 1200 mm en lengtes tot 6000 mm bereiken en is stabieler. Massief gezaagd hout is afhankelijk van de stamafmetingen, kan natuurlijke defecten bevatten en heeft een hoger risico op vervorming.
Q3: Bevat gelamineerd hout formaldehyde?
A3: De milieuklasse hangt af van de lijm. Met MUF wordt E0 bereikt (≤0,025 mg/m³); met MDI wordt ENF/HENF bereikt (≤0,015 mg/m³), gelijk aan of lager dan veel natuurlijke houtsoorten. Controleer altijd het testrapport en de milieuklasse.
Q4: Wat is een vingerlas?
A4: Een vingerlas is een verbinding waarbij tandprofielen in de uiteinden van latten worden gefreesd, lijm wordt aangebracht en de stukken in de lengterichting worden geperst. Zo worden korte stukken lang en stabiel; de sterkte is 70–90% van hout zonder vingerlas.
Q5: Is gelamineerd hout geschikt voor constructieve toepassingen?
A5: Ja. Constructief gelamineerd hout gebruikt PRF- of MDI-lijm, klassen GL20–GL32 en hoger, en wordt toegepast in liggers, kolommen, bogen, bruggen en houtbouw. Voor constructieve toepassingen moeten normen en sterkteklassen worden gevolgd.
Q6: Welke houtsoorten worden het meest gebruikt voor gelamineerd hout?
A6: Den, spar en populier voor niet-constructief of licht constructief gebruik; beuk, eik, notelaar, eucalyptus en esdoorn voor hoogwaardige meubels en hoogsterkte constructies.
Q7: Kan gelamineerd hout vervormen of scheuren?
A7: Het risico is zeer laag als het vochtgehalte wordt beheerst (6–12%) en gelijkmatig is tussen latten (≤ ±1,5%). De herstructurering vermindert de inwendige spanningen die typisch zijn voor massiefhout.
Q8: Hoe wordt gelamineerd hout gelakt?
A8: Na fijn schuren (180–240 grit) en stof verwijderen kan direct PU, UV, watergedragen lak, houtolie/was of blanke lak worden aangebracht. Een afsluitende primer zoals bij MDF of spaanplaat is niet nodig.
Q9: Is gelamineerd hout ecologisch?
A9: Ja, bij gebruik van lijmen met lage emissie. E0/ENF/HENF-versies zijn geschikt voor slaapkamers, kindermeubels en gevoelige ruimtes. Duurzaamheid hangt ook af van het gebruik van klein rondhout en processen met lage impact.
Q10: Wat zijn de toekomstige trends voor gelamineerd hout?
A10: De belangrijkste trends zijn: meer constructief gebruik in houtbouw, formaldehydevrije en biobased lijmen, watergedragen coatings, GL35+ hoogsterkteklassen, Glulam-LVL hybride constructies, flexibele maatwerkproductie en digitale kwaliteitscontrole met AI, ultrageluid en RFID-traceerbaarheid.