中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
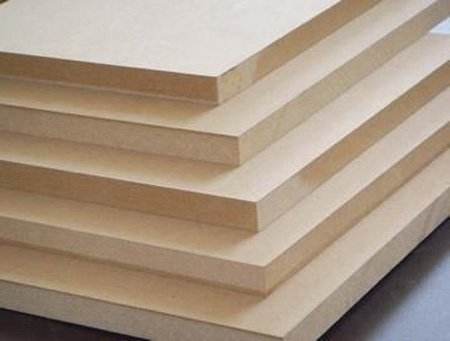
1. Conceito básico do MDF
O painel de fibra de média densidade (Medium Density Fiberboard, MDF) é um painel derivado da madeira produzido a partir de fibras de madeira ou outras fibras vegetais, através de preparação das fibras, aplicação de adesivo, formação e prensagem a quente em alta temperatura, com densidade entre 650 e 800 kg/m³.
Ao contrário do compensado (várias camadas de lâminas cruzadas e coladas) e do aglomerado (partículas com adesivo prensadas), a característica essencial do MDF é: reduzir a madeira ao estado de fibra e depois recombiná-la em painel. Este processo elimina completamente nós, direção da veia e tensões de crescimento da madeira natural, tornando o MDF o painel derivado da madeira com estrutura mais uniforme e superfície mais plana, particularmente adequado para revestimento superficial (melamina, folha de madeira, pintura, etc.).
Dados-chave: a resistência à tração interna de um MDF de alta qualidade pode atingir 0,6–1,2 MPa, a resistência à flexão estática 25–40 MPa, e a planicidade superficial é controlada dentro de ±0,15 mm; estes indicadores tornam-no o substrato preferido para a fabricação de móveis e decoração.
2. Sistema de matérias-primas do MDF
2.1 Matérias-primas fibrosas lenhosas
As fontes de matéria-prima do MDF são amplas: resíduos do processamento de madeira, madeira de rápido crescimento, galhos, etc. A escolha da matéria-prima influencia diretamente a cor, a morfologia das fibras e as propriedades físicas do painel.
| Tipo de matéria-prima | Morfologia das fibras | Características do painel | Aplicação principal |
|---|---|---|---|
| Álamo | Fibras finas e longas, paredes finas | Cor branca clara, estrutura uniforme | Móveis de alta qualidade, substrato para painéis decorativos |
| Pinho | Fibras mais longas, maior teor de resina | Boa resistência, cor amarelada | MDF estrutural, material de embalagem |
| Eucalipto | Fibras médias, maior densidade | Alta resistência, cor média | Móveis estruturais, substrato para pisos |
| Folhosas mistas | Fibras de comprimentos variados | Desempenho equilibrado, custo mais baixo | MDF universal |
| Palha agrícola | Fibras curtas, alto teor de cinzas | Desempenho ligeiramente inferior, conceito ecológico | Painel ecológico de baixo custo |
Norma técnica JINDIWOOD: os produtos MDF utilizam exclusivamente álamo virgem; painéis finos (≤9 mm) com densidade ≥830 kg/m³, painéis espessos (>9 mm) ≥750 kg/m³, muito acima dos produtos convencionais do mercado, garantindo excelente trabalhabilidade e efeitos superficiais.
2.2 Sistema de adesivos
Os tipos de adesivo comummente usados no MDF são semelhantes aos do compensado, mas como a área superficial específica das fibras é muito maior (centenas de vezes a das lâminas), a dosagem e a escolha do adesivo diferem:
| Tipo de adesivo | Dosagem (% fibras absolutamente secas) | Classe ecológica | Aplicação |
|---|---|---|---|
| Ureia-formaldeído (UF) | 8–12% | E1/E0 | Móveis interiores comuns |
| Ureia-formaldeído modificada com melamina (MUF) | 10–14% | E0/ENF | Móveis de média e alta qualidade, painel resistente à umidade |
| Isocianato (MDI) | 4–6% | ENF/HENF | Painel sem formaldeído, móveis infantis |
| Adesivo de proteína de soja | 10–15% | ENF | MDF ecológico |
O método de aplicação do adesivo no MDF é diferente do compensado: o adesivo é pulverizado e misturado com as fibras num misturador de alta velocidade; o adesivo deve ter baixa viscosidade e alta penetrabilidade para envolver uniformemente cada fibra.
2.3 Aditivos auxiliares
-
Emulsão de parafina (hidrofugante): dosagem 0,5–1,5% das fibras absolutamente secas, para melhorar a resistência à umidade do painel
-
Endurecedor (cloreto de amónio, etc.): acelera a reação de cura do adesivo, encurta o tempo de prensagem
-
Retardador de chama (fósforo-azoto): confere ao painel propriedades ignífugas, até classe B1–C
-
Antimofo: inibe o crescimento de fungos, adequado a ambientes húmidos
3. Processo de produção do MDF
3.1 Lascamento e peneiração
Troncos ou resíduos de madeira são transformados por uma lascadora em lascas de dimensões específicas (comprimento 15–30 mm, espessura 3–5 mm). As lascas passam por um peneiro vibratório para remover as demasiado grandes, demasiado pequenas e impurezas como areia e metais, garantindo a uniformidade do material que entra no refinador.
Ponto de controlo crítico: dimensões irregulares das lascas causam flutuações na qualidade da separação das fibras; lascas demasiado grandes aumentam o consumo de energia e produzem fibras grossas; lascas demasiado pequenas carbonizam facilmente.
3.2 Preparação das fibras — refinação a quente (fase central)
Esta é a fase que mais essencialmente distingue o MDF dos outros painéis derivados da madeira. As lascas sofrem no refinador um duplo tratamento de "cozimento + moagem":
Primeira fase: pré-cozimento
-
As lascas entram num pré-aquecedor vertical, com vapor de alta temperatura (pressão 0,8–1,2 MPa, temperatura 160–180 °C)
-
Tempo de cozimento: 3–8 minutos (conforme a espécie e a espessura das lascas)
-
O vapor amolece a lignina (substância adesiva natural da madeira), reduzindo as forças de coesão entre as fibras
Segunda fase: moagem e desfibragem
-
As lascas cozidas entram na câmara de moagem; a força de corte entre o disco rotativo e o disco fixo rasga as lascas em fibras individuais
-
Folga entre os discos: 0,1–0,5 mm (regulável)
-
Na câmara é injetada emulsão de parafina (hidrofugante) e adesivo (em alguns processos o adesivo é adicionado aqui)
Princípio central: o método de refinação a quente aproveita a ação sinérgica da energia térmica do vapor e da força de corte mecânica para desfibrar as lascas em fibras individuais sem as cortar gravemente. Quanto maior o comprimento das fibras preservadas, maior a resistência do painel.
Após a refinação, as fibras têm um teor de humidade de 50–60% e estão em forma flocosa; devem ser imediatamente secas.
3.3 Secagem das fibras
As fibras húmidas são transportadas pneumaticamente para o secador, onde o ar quente reduz o teor de humidade ao valor exigido pelo processo.
-
Método de secagem: secagem pneumática em tubos (secador de três passagens) ou secagem instantânea
-
Fonte de calor: forno de ar quente (biomassa/gás natural) que fornece ar a 160–200 °C
-
Humidade após secagem: 8–12% (humidade alvo antes da formadora)
-
Tempo de secagem: apenas 2–5 segundos (completado instantaneamente na corrente de ar quente de alta velocidade)
Dificuldade técnica: a secagem das fibras é rápida e o tempo de permanência é curto; a temperatura e a velocidade do ar quente devem ser controladas com precisão. Temperatura demasiado alta — carbonização superficial das fibras, cor mais escura, resistência inferior; temperatura demasiado baixa — humidade demasiado elevada, dificuldade de formação, risco de bolhas na prensagem.
As fibras secas são recolhidas por um ciclone e enviadas para a aplicação de adesivo através de silos doseadores.
3.4 Aplicação de adesivo — mistura uniforme fibra-adesivo
A aplicação de adesivo é a fase central do processo a seco. As fibras secas, doseadas com precisão por uma balança de correia eletrónica, entram num misturador de alta velocidade (também chamado "misturador de cola"); o adesivo é adicionado por pulverização, juntamente com endurecedor e hidrofugante (emulsão de parafina).
| Parâmetro | Valor típico | Ponto de controlo |
|---|---|---|
| Dosagem de adesivo | 8–14% (fibras absolutamente secas) | Demasiado baixa → resistência interna insuficiente; demasiado alta → custos mais elevados, ciclo de prensagem mais longo |
| Teor de sólidos do adesivo | 50–65% | Influencia a uniformidade e a penetrabilidade |
| Velocidade de mistura | 500–1500 rpm | Garante que o adesivo envolve uniformemente cada fibra |
| Adição de parafina | 0,5–1,5% | Influencia o inchaço em espessura por absorção de água |
Humidade das fibras após a aplicação: devido à água introduzida pelo adesivo, sobe para 12–16%, preparando a formação e a prensagem subsequentes.
3.5 Formação
As fibras com adesivo são distribuídas uniformemente por uma formadora sobre uma correia de aço ou placa em movimento contínuo, formando um colchão de fibras com espessura e densidade definidas.
Os métodos de formação são principalmente dois:
-
Formação por corrente de ar: as fibras ficam suspensas numa corrente de ar e depositam-se por gravidade e ação do fluxo, adequada à produção de MDF com estrutura gradual (fibras finas à superfície, grossas no núcleo), tornando a superfície lisa
-
Formação mecânica: distribuição por rolos mecânicos ou silo oscilante, estrutura mais uniforme, adequada a painéis homogéneos
Pré-prensagem após a formação: o colchão é submetido a uma pressão de 0,5–1,0 MPa por uma pré-prensa contínua, compactando o colchão solto para 1/3–1/2 da espessura original, aumentando a resistência e a condutividade térmica, facilitando a entrada na prensa a quente.
3.6 Prensagem a quente (fase central)
O colchão, sob alta temperatura e alta pressão, atravessa todo o processo de cura do adesivo → compactação das fibras → estabilização do painel. Esta é a fase final que determina a densidade, a resistência, a precisão de espessura e a classe ecológica do MDF.
As três fases críticas do ciclo de prensagem:
| Fase | Pressão | Temperatura | Função |
|---|---|---|---|
| Primeira fase: compressão | Aumento rápido para 3,0–4,5 MPa | 160–220 °C | Compressão rápida do colchão, expulsão de ar e água, início da deformação plástica das fibras |
| Segunda fase: cura | Manutenção a 2,0–3,5 MPa | Constante | O adesivo reticula e cura, formando ligações fortes entre as fibras |
| Terceira fase: desgaseificação/descompressão | Redução gradual para 0 | Arrefecimento natural | Libertação da pressão de vapor interna, prevenção de bolhas, estabilização |
Fórmula empírica do ciclo de prensagem em relação à espessura:
Tempo total de prensagem (segundos) ≈ espessura (mm) × 8–15 s/mm
Para um MDF de 18 mm, o ciclo é de cerca de 150–270 segundos (2,5–4,5 minutos), dos quais:
-
Fase de compressão: 15–30 segundos
-
Fase de cura: 100–200 segundos
-
Fase de desgaseificação: 20–40 segundos
Técnicas de controlo chave:
-
Controlo de espessura: a prensa está equipada com calibradores que controlam com precisão a espessura do painel acabado, tolerância ±0,15 mm
-
Controlo do gradiente de temperatura: a diferença de temperatura entre a superfície e o núcleo do colchão não deve ser excessiva (≤20 °C), caso contrário ocorre o defeito "superfície curada, interior não curado"
3.7 Pós-tratamento
Arrefecimento e acondicionamento: o painel que sai da prensa tem uma temperatura de 80–120 °C e deve ser arrefecido até à temperatura ambiente por um arrefecedor de placas. Os painéis arrefecidos repousam no armazém durante 48–72 horas, para libertar as tensões internas e equilibrar a humidade com o ambiente, prevenindo deformações em processamentos posteriores.
Lixamento: os painéis acondicionados são lixados com lixadeiras de banda larga:
-
Primeira passagem: lixa grossa (60–80) — remoção da camada carbonizada superficial e das irregularidades de espessura
-
Segunda passagem: lixa média (100–120) — planarização
-
Terceira passagem: lixa fina (150–180) — lixamento fino para satisfazer os requisitos de revestimento
A remoção é geralmente 0,5–1,5 mm (total nas duas faces); após o lixamento, a espessura atinge a especificação final e a rugosidade superficial Ra ≤3,2 μm.
Corte: corte em dimensões padrão (ex.: 1220×2440 mm), remoção de bordos irregulares.
Classificação e embalagem: seleção por classe estética, embalagem e armazenamento.
4. Indicadores técnicos fundamentais e métodos de ensaio do MDF
4.1 Densidade
A densidade é o indicador físico mais básico do MDF e influencia diretamente a resistência mecânica e a trabalhabilidade.
-
Intervalo de densidade (GB/T 11718-2021): 650–800 kg/m³ (média densidade)
-
Método de ensaio: método gravimétrico (pesagem precisa da massa e volume do provete)
-
Norma JINDIWOOD: painéis finos (≤9 mm) ≥830 kg/m³, painéis espessos (>9 mm) ≥750 kg/m³
Influência da densidade no desempenho:
-
Densidade demasiado baixa → resistência insuficiente, fraca retenção de parafusos, superfície porosa
-
Densidade demasiado alta → desgaste severo das ferramentas, painel demasiado pesado, custos mais elevados
-
Densidade irregular → "pontos duros e macios" após o lixamento, afetando o efeito de revestimento
4.2 Resistência à tração interna (Internal Bond, IB)
A resistência à tração interna é o indicador central da solidez da ligação entre as fibras no interior do MDF; reflete a capacidade do painel de resistir à delaminação interna.
Método de ensaio: retirar um provete de 50×50 mm do painel, colar cabeças metálicas dedicadas em ambas as faces, aplicar uma carga de tração perpendicular à face com uma máquina de tração, registar a carga máxima até à rotura e dividir pela área do provete para obter o valor IB (MPa).
Requisitos GB/T 11718-2021:
-
Tipo padrão: IB ≥ 0,55 MPa
-
Tipo mobiliário: IB ≥ 0,65 MPa
-
Tipo estrutural: IB ≥ 0,80 MPa
Fatores influentes:
-
Dosagem de adesivo: aumentando a dosagem, o IB aumenta (mas existe um limite económico)
-
Morfologia das fibras: fibras mais longas e completas dão um IB mais elevado
-
Parâmetros de prensagem: sinergia de temperatura, pressão e tempo
4.3 Resistência à flexão estática (MOR) e módulo de elasticidade (MOE)
Tal como no compensado, MOR e MOE são indicadores mecânicos chave da capacidade de carga do painel.
Método de ensaio: flexão em três pontos (vão igual a 20 vezes a espessura, carga uniforme até à rotura)
Requisitos GB/T 11718-2021:
-
MOR ≥ 23 MPa (tipo padrão) / ≥ 30 MPa (tipo estrutural)
-
MOE ≥ 2700 MPa (tipo padrão) / ≥ 3500 MPa (tipo estrutural)
A resistência à flexão estática do MDF é inferior à do compensado de alta qualidade (porque as fibras são curtas, enquanto o compensado é formado por lâminas contínuas de fibras longas), mas a planicidade superficial e a uniformidade de espessura são muito superiores às do compensado, conferindo ao MDF uma vantagem insubstituível no campo do revestimento superficial.
4.4 Inchaço em espessura por absorção de água (Thickness Swelling, TS)
Este é o indicador central da resistência à umidade do MDF, particularmente importante para ambientes húmidos como cozinhas e casas de banho.
Método de ensaio: provete de 50×50 mm imerso em água a 20±2 °C durante 24 horas; medição da variação percentual de espessura antes e após a imersão.
Requisitos GB/T 11718-2021: inchaço em espessura após 24 horas ≤ 15% (tipo padrão) / ≤ 10% (tipo resistente à umidade)
Meios técnicos para reduzir o inchaço:
-
Adição de parafina e outros hidrofugantes
-
Aumento da temperatura e do tempo de prensagem (aumenta o fluxo plástico das fibras, reduz os poros capilares)
-
Utilização de adesivo MUF
4.5 Emissão de formaldeído
Como o MDF utiliza uma maior quantidade de adesivo (8–14%), o controlo da emissão de formaldeído é particularmente importante. Os métodos de ensaio são os mesmos do compensado.
| Classe ecológica | Emissão de formaldeído (método câmara climática, mg/m³) |
|---|---|
| E1 (norma nacional obrigatória) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Rugosidade superficial
Este é um indicador de controlo de qualidade específico do MDF, diretamente relacionado com a qualidade do revestimento (papel melamínico, folha de madeira, pintura) e a resistência da colagem.
-
Método de ensaio: rugosímetro de agulha para medição do valor Ra
-
Norma JINDIWOOD: rugosidade superficial após lixamento Ra ≤ 3,2 μm
Influência da rugosidade no processamento:
-
Ra demasiado alto (superfície rugosa) → maior consumo de adesivo no revestimento, possível aparecimento de "manchas brancas" ou "casca de laranja"
-
Ra demasiado baixo (lixamento excessivo) → superfície demasiado compacta, fraca penetração do adesivo, redução da aderência do revestimento
5. Classificação e classes comuns do MDF
5.1 Classificação por densidade (GB/T 11718-2021)
| Categoria | Intervalo de densidade (kg/m³) | Uso típico |
|---|---|---|
| MDF leve | < 650 | Decoração não estrutural, modelismo |
| MDF média densidade (padrão) | 650–800 | Móveis, decoração, substrato para painéis decorativos |
| MDF alta densidade (HDF) | > 800 | Substrato para pisos, móveis de alta resistência |
5.2 Classificação por uso
| Tipo | Requisito chave | Aplicação típica |
|---|---|---|
| Tipo mobiliário (padrão) | IB ≥0,65 MPa, superfície fina | Armários, cozinhas, mesas e cadeiras |
| Tipo estrutural | MOR ≥30 MPa, densidade mais elevada | Prateleiras, secretárias, portas |
| Tipo resistente à umidade | Inchaço em espessura ≤10% | Móveis de casa de banho, cozinhas |
| Tipo ignífugo | Classe de reação ao fogo B1–C | Decoração de espaços públicos, hotéis |
| Tipo baixa emissão (ENF) | Emissão de formaldeído ≤0,015 mg/m³ | Móveis infantis, quartos |
5.3 Classificação por aspeto
A classe estética do MDF baseia-se principalmente no número e tamanho dos defeitos superficiais (pontos negros, manchas de cola, impressões, riscos, pontos de carbonização, etc.):
-
Primeira qualidade: superfície sem defeitos visíveis, adequada a revestimentos de alta qualidade
-
Primeira escolha: poucos defeitos ligeiros permitidos, adequada a revestimentos comuns
-
Conforme: um certo número de defeitos permitido, adequada a casos em que não são visíveis após revestimento
Defeitos superficiais comuns após o lixamento e causas:
| Tipo de defeito | Manifestação típica | Causa possível |
|---|---|---|
| Pontos negros | Pequenos pontos negros dispersos na superfície | Temperatura de refinação demasiado alta ou casca/impurezas não removidas |
| Manchas brancas/manchas de cola | Zonas esbranquiçadas ou grumos duros localizados | Aplicação irregular do adesivo ou acumulação local durante a prensagem |
| Marcas de lixamento | Sulcos paralelos na superfície | Granulometria da lixa demasiado grossa ou desgaste irregular |
| Pontos de carbonização | Manchas negras queimadas | Temperatura de prensagem demasiado alta ou sobreaquecimento local das fibras |
6. Comparação entre MDF e compensado
| Dimensão de comparação | MDF | Compensado |
|---|---|---|
| Estrutura | Fibras distribuídas uniformemente, isotrópico | Lâminas cruzadas, anisotropia mais marcada |
| Planicidade superficial | Excelente, adequada a revestimentos finos | Boa, mas com juntas visíveis entre lâminas |
| Tratamento das bordas | Bordas compactas, podem ser trabalhadas com perfis | Bordas com estrutura em camadas, requerem orlagem |
| Retenção de parafusos | Boa (perpendicular), mas tende a soltar-se com o uso repetido | Excelente, especialmente nas bordas |
| Resistência à flexão estática | Média (25–40 MPa) | Alta (50–100 MPa) |
| Resistência à umidade | Fraca (elevado inchaço) | Boa (possível uso de cola impermeável) |
| Ecologia | Elevado consumo de adesivo, controlo de formaldeído mais difícil | Consumo de adesivo relativamente inferior |
| Preço | Inferior (a igual classe) | Superior |
| Aplicação típica | Substrato para painéis decorativos, componentes de móveis, entalhe | Estruturas resistentes, cofragens, substrato para pisos |
7. Problemas de qualidade comuns do MDF e análise das causas
7.1 Variação de espessura e densidade irregular
Fenómeno: grandes diferenças de espessura dentro do mesmo painel ou entre painéis do mesmo lote.
Causas possíveis:
-
Regulação incorreta ou desgaste dos calibradores da prensa
-
Distribuição irregular das fibras durante a formação
-
Paralelismo insuficiente ou deformação das placas de prensagem
Solução: calibração periódica dos calibradores, otimização da uniformidade de formação, manutenção periódica do paralelismo da prensa.
7.2 Resistência à tração interna insuficiente
Fenómeno: o painel delamina facilmente, "perde pó" durante o lixamento, bordas esfarrapadas ao corte.
Causas possíveis:
-
Dosagem de adesivo insuficiente ou qualidade do adesivo não conforme
-
Temperatura de prensagem demasiado baixa ou tempo de cura insuficiente
-
Morfologia das fibras deficiente (fibras demasiado curtas por refinação excessiva)
-
Quantidade de endurecedor insuficiente
Solução: otimização do processo de aplicação, ajuste dos parâmetros de prensagem, controlo periódico do tempo de gelificação do adesivo.
7.3 Inchaço em espessura fora da norma
Fenómeno: o painel aumenta significativamente de espessura em ambiente húmido ou no ensaio de imersão, com deformações "em cogumelo".
Causas possíveis:
-
Quantidade de parafina (hidrofugante) insuficiente ou dispersão irregular
-
Densidade do painel demasiado baixa (muitos poros internos)
-
Ciclo de prensagem insuficiente, cura incompleta do adesivo
Solução: aumento da parafina e otimização da dispersão, aumento moderado da densidade, prolongamento do tempo de prensagem.
7.4 Deformação por empenamento
Fenómeno: o painel, após a colocação, assume uma forma de telha ou arco.
Causas possíveis:
-
Lixamento excessivo ou irregular (estrutura simétrica danificada)
-
Diferença excessiva entre a humidade do painel acabado e o ambiente de utilização
-
Tempo de acondicionamento insuficiente, tensões internas não libertadas
-
Gradiente de densidade assimétrico durante a formação
Solução: controlo da remoção de lixamento (máx. 0,5 mm por face), acondicionamento adequado para equilibrar a humidade, otimização da uniformidade de formação.
7.5 Bolhas superficiais
Fenómeno: saliências localizadas na superfície; cortando com uma lâmina observa-se uma cavidade interna ou delaminação.
Causas possíveis:
-
Velocidade de desgaseificação demasiado rápida no final da prensagem, pressão de vapor interna não completamente libertada
-
Humidade demasiado elevada das lâminas (ou do colchão de fibras)
-
Temperatura de prensagem inadequada, superfície curada e interior não curado
Solução: prolongamento da fase de desgaseificação, redução da humidade do colchão, otimização da curva de temperatura de prensagem.
8. Tendências tecnológicas do MDF
8.1 Ausência de formaldeído
Os avanços tecnológicos dos adesivos MDI sem formaldeído e dos adesivos de base biológica impulsionam a melhoria contínua da classe ecológica do MDF. O MDF de classe HENF (emissão de formaldeído ≤0,015 mg/m³) já entrou em produção de massa e tornar-se-á progressivamente o padrão do mercado.
8.2 Leveza e alta resistência
Através de modificação das fibras, tecnologias de espumação ou design de densidade gradual, reduz-se o peso do painel (densidade ≤600 kg/m³) mantendo uma resistência mecânica suficiente, satisfazendo as necessidades de redução de peso em interiores automóveis, cabines de aeronaves, etc.
8.3 Funcionalização
-
MDF ignífugo: a adição de retardadores de chama à base de fósforo-azoto permite atingir classes B1–B
-
MDF antimofo e antibacteriano: com adição de iões de prata ou agentes antimofo orgânicos, adequado a hospitais, indústria alimentar, etc.
-
MDF resistente à umidade: através da otimização da emulsão de parafina e do uso de adesivo MUF, o inchaço em espessura pode descer a ≤6%
8.4 Digitalização e inteligência
Tecnologias de controlo de qualidade digitais como a medição em linha da espessura, o monitorização da curva de densidade por raios X e a medição de humidade por infravermelho próximo estão a ser introduzidas nas linhas de produção de MDF, permitindo a rastreabilidade da qualidade de todo o lote e o ajuste dos parâmetros de processo em tempo real, reduzindo o erro aleatório da amostragem manual.
Perguntas frequentes sobre MDF (FAQ)
Q1: O que é o painel de fibra de média densidade (MDF)? Qual é a sua característica essencial?
R: O painel de fibra de média densidade (Medium Density Fiberboard, MDF) é um painel derivado da madeira produzido a partir de fibras de madeira ou outras fibras vegetais, através de preparação das fibras, aplicação de adesivo, formação e prensagem a quente em alta temperatura, com densidade entre 650 e 800 kg/m³.
Ao contrário do compensado (várias camadas de lâminas cruzadas e coladas) e do aglomerado (partículas com adesivo prensadas), a característica essencial do MDF é: reduzir a madeira ao estado de fibra e depois recombiná-la em painel. Este processo elimina nós, direção da veia e tensões de crescimento da madeira natural, tornando o MDF um dos painéis derivados da madeira com estrutura mais uniforme e superfície mais plana, particularmente adequado para revestimento melamínico, folha de madeira, pintura e outros acabamentos superficiais.
Dados-chave: a resistência à tração interna de um MDF de alta qualidade pode atingir 0,6–1,2 MPa, a resistência à flexão estática 25–40 MPa, e a planicidade superficial é controlada dentro de ±0,15 mm.
Q2: Quais são as características do sistema de matérias-primas e do sistema de adesivos do MDF?
R: As fontes de matéria-prima do MDF são amplas: resíduos do processamento de madeira, madeira de rápido crescimento, galhos, etc. Os tipos comuns incluem:
-
Álamo: fibras finas e longas, paredes finas, cor branca clara, estrutura uniforme, para móveis de alta qualidade e substratos para painéis decorativos;
-
Pinho: fibras mais longas, maior teor de resina, boa resistência, cor amarelada, para MDF estrutural e material de embalagem;
-
Eucalipto: fibras médias, maior densidade, alta resistência, para móveis estruturais e substrato para pisos;
-
Folhosas mistas: desempenho equilibrado, custo mais baixo, para MDF universal;
-
Palha agrícola: fibras curtas, alto teor de cinzas, desempenho ligeiramente inferior, para painel ecológico de baixo custo.
Norma técnica JINDIWOOD: os produtos MDF utilizam exclusivamente álamo virgem; painéis finos (≤9 mm) ≥830 kg/m³, painéis espessos (>9 mm) ≥750 kg/m³.
Para os adesivos, o MDF utiliza comummente UF, MUF, MDI e adesivo de proteína de soja:
-
UF: dosagem 8–12%, E1/E0, para móveis interiores comuns;
-
MUF: dosagem 10–14%, E0/ENF, para móveis de média e alta qualidade e painel resistente à umidade;
-
MDI: dosagem 4–6%, ENF/HENF, para painel sem formaldeído e móveis infantis;
-
Adesivo de proteína de soja: dosagem 10–15%, classe ENF, para MDF ecológico.
A aplicação do adesivo no MDF é feita por pulverização e mistura com as fibras num misturador de alta velocidade; o adesivo deve ter baixa viscosidade e alta penetrabilidade para envolver uniformemente cada fibra.
Q3: Qual é o processo de produção do MDF?
R: O processo de produção do MDF compreende principalmente:
-
Lascamento e peneiração: troncos ou resíduos de madeira transformados em lascas de dimensões específicas (comprimento 15–30 mm, espessura 3–5 mm), remoção de lascas demasiado grandes, demasiado pequenas e impurezas;
-
Preparação das fibras — refinação a quente: as lascas sofrem pré-cozimento (pressão 0,8–1,2 MPa, temperatura 160–180 °C, tempo 3–8 minutos) e moagem/desfibragem, com folga entre os discos de 0,1–0,5 mm;
-
Secagem das fibras: secagem pneumática em tubos, ar quente a 160–200 °C, humidade após secagem 8–12%, tempo de secagem apenas 2–5 segundos;
-
Aplicação de adesivo: as fibras secas, doseadas, entram no misturador de alta velocidade; o adesivo é pulverizado juntamente com endurecedor e emulsão de parafina; humidade das fibras após aplicação 12–16%;
-
Formação: formação por corrente de ar ou mecânica para formar o colchão, seguida de pré-prensagem (0,5–1,0 MPa);
-
Prensagem a quente: sob alta temperatura e pressão completa-se a cura do adesivo, a compactação das fibras e a estabilização do painel;
-
Pós-tratamento: arrefecimento, acondicionamento 48–72 horas, lixamento, corte, classificação e embalagem.
O lixamento é geralmente em três passagens: grossa (60–80), média (100–120), fina (150–180), com remoção de 0,5–1,5 mm; após o lixamento a rugosidade superficial é Ra ≤3,2 μm.
Q4: Porque é que a prensagem a quente é a fase central da produção de MDF? Quais são os parâmetros chave?
R: A prensagem a quente é a fase final que determina a densidade, a resistência, a precisão de espessura e a classe ecológica do MDF. O colchão, sob alta temperatura e pressão, atravessa a cura do adesivo, a compactação das fibras e a estabilização do painel. O ciclo de prensagem divide-se em três fases:
-
Primeira fase: compressão — pressão rapidamente para 3,0–4,5 MPa, temperatura 160–220 °C, compressão rápida do colchão, expulsão de ar e água;
-
Segunda fase: cura — manutenção a 2,0–3,5 MPa, o adesivo reticula e cura, formando ligações fortes entre as fibras;
-
Terceira fase: desgaseificação/descompressão — redução gradual para 0, arrefecimento natural, libertação da pressão de vapor interna, prevenção de bolhas.
Fórmula empírica do tempo total de prensagem: tempo total (segundos) ≈ espessura (mm) × 8–15 s/mm. Para um MDF de 18 mm, o ciclo é de cerca de 150–270 segundos.
As técnicas de controlo chave incluem: tolerância de espessura ±0,15 mm; diferença de temperatura entre superfície e núcleo do colchão não excessiva (≤20 °C), caso contrário ocorre o defeito "superfície curada, interior não curado".
Q5: Quais são os indicadores técnicos fundamentais do MDF?
R: Segundo GB/T 11718-2021, os indicadores fundamentais do MDF incluem:
-
Densidade: 650–800 kg/m³; JINDIWOOD painéis finos (≤9 mm) ≥830 kg/m³, painéis espessos (>9 mm) ≥750 kg/m³;
-
Resistência à tração interna (IB): tipo padrão ≥0,55 MPa, tipo mobiliário ≥0,65 MPa, tipo estrutural ≥0,80 MPa;
-
Resistência à flexão estática (MOR): tipo padrão ≥23 MPa, tipo estrutural ≥30 MPa;
-
Módulo de elasticidade (MOE): tipo padrão ≥2700 MPa, tipo estrutural ≥3500 MPa;
-
Inchaço em espessura por absorção de água (24h): tipo padrão ≤15%, tipo resistente à umidade ≤10%;
-
Emissão de formaldeído: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
-
Rugosidade superficial: JINDIWOOD após lixamento Ra ≤3,2 μm.
A resistência à flexão estática do MDF é inferior à do compensado de alta qualidade, mas a planicidade superficial e a uniformidade de espessura são muito superiores, conferindo ao MDF uma vantagem insubstituível no campo do revestimento superficial.
Q6: Quais são as classificações e classes comuns do MDF?
R: O MDF pode ser classificado por densidade, uso e aspeto:
Por densidade:
-
MDF leve: <650 kg/m³, para decoração não estrutural e modelismo;
-
MDF média densidade: 650–800 kg/m³, para móveis, decoração, substrato para painéis decorativos;
-
MDF alta densidade (HDF): >800 kg/m³, para substrato para pisos e móveis de alta resistência.
Por uso:
-
Tipo mobiliário: IB ≥0,65 MPa, superfície fina, para armários, cozinhas, mesas e cadeiras;
-
Tipo estrutural: MOR ≥30 MPa, densidade mais elevada, para prateleiras, secretárias, portas;
-
Tipo resistente à umidade: inchaço em espessura ≤10%, para móveis de casa de banho e cozinhas;
-
Tipo ignífugo: classe de reação ao fogo B1–C, para decoração de espaços públicos e hotéis;
-
Tipo baixa emissão (ENF): emissão de formaldeído ≤0,015 mg/m³, para móveis infantis e quartos.
Por aspeto: primeira qualidade, primeira escolha, conforme. Os defeitos superficiais comuns incluem pontos negros, manchas brancas/manchas de cola, marcas de lixamento e pontos de carbonização.
Q7: Quais são as vantagens e desvantagens do MDF em relação ao compensado?
R: A comparação entre MDF e compensado é a seguinte:
-
Estrutura: MDF com fibras distribuídas uniformemente, isotrópico; compensado com lâminas cruzadas, anisotropia mais marcada;
-
Planicidade superficial: MDF excelente, adequada a revestimentos finos; compensado boa, mas com juntas visíveis entre lâminas;
-
Tratamento das bordas: MDF bordas compactas, podem ser trabalhadas com perfis; compensado bordas com estrutura em camadas, requerem orlagem;
-
Retenção de parafusos: MDF boa, mas tende a soltar-se com o uso repetido; compensado excelente, especialmente nas bordas;
-
Resistência à flexão estática: MDF média (25–40 MPa); compensado alta (50–100 MPa);
-
Resistência à umidade: MDF fraca; compensado boa;
-
Ecologia: MDF elevado consumo de adesivo, controlo de formaldeído mais difícil; compensado consumo de adesivo relativamente inferior;
-
Preço: MDF inferior; compensado superior;
-
Aplicação típica: MDF para substrato de painéis decorativos, componentes de móveis e entalhe; compensado para estruturas resistentes, cofragens e substrato para pisos.
Q8: Quais são os problemas de qualidade comuns do MDF e as suas causas?
R: Os problemas de qualidade comuns do MDF incluem:
-
Variação de espessura e densidade irregular: regulação incorreta ou desgaste dos calibradores, distribuição irregular das fibras, paralelismo insuficiente das placas. Solução: calibração periódica, otimização da formação, manutenção da prensa;
-
Resistência à tração interna insuficiente: dosagem de adesivo insuficiente, qualidade do adesivo não conforme, temperatura de prensagem demasiado baixa, fibras demasiado curtas, endurecedor insuficiente. Solução: otimização da aplicação, ajuste dos parâmetros de prensagem, controlo do tempo de gelificação;
-
Inchaço em espessura fora da norma: parafina insuficiente ou dispersão irregular, densidade demasiado baixa, ciclo de prensagem insuficiente. Solução: aumento da parafina e otimização da dispersão, aumento moderado da densidade, prolongamento da prensagem;
-
Deformação por empenamento: lixamento excessivo ou irregular, diferença excessiva entre humidade do painel e ambiente, acondicionamento insuficiente, gradiente de densidade assimétrico. Solução: controlo da remoção, acondicionamento adequado, otimização da formação;
-
Bolhas superficiais: desgaseificação demasiado rápida no final da prensagem, humidade do colchão demasiado elevada, temperatura de prensagem inadequada. Solução: prolongamento da fase de desgaseificação, redução da humidade do colchão, otimização da curva de prensagem.
Q9: Quais são as tendências tecnológicas do MDF?
R: As tendências tecnológicas do MDF incluem:
-
Ausência de formaldeído: os adesivos MDI sem formaldeído e os adesivos de base biológica impulsionam a melhoria da classe ecológica; o MDF de classe HENF (emissão de formaldeído ≤0,015 mg/m³) já entrou em produção de massa;
-
Leveza e alta resistência: através de modificação das fibras, tecnologias de espumação ou design de densidade gradual, com densidade ≤600 kg/m³ e resistência mecânica suficiente, para necessidades de redução de peso em interiores automóveis, cabines de aeronaves, etc.;
-
Funcionalização: MDF ignífugo (B1–B), MDF antimofo e antibacteriano (iões de prata ou agentes antimofo orgânicos), MDF resistente à umidade (inchaço em espessura ≤6%);
-
Digitalização e inteligência: medição em linha da espessura, monitorização da curva de densidade por raios X, medição de humidade por infravermelho próximo, para rastreabilidade da qualidade de todo o lote e ajuste dos parâmetros em tempo real.
Q10: Quais são as normas e compromissos da JINDIWOOD no campo do MDF?
R: As normas técnicas da JINDIWOOD no campo do MDF incluem: matéria-prima exclusivamente álamo virgem; painéis finos (≤9 mm) ≥830 kg/m³, painéis espessos (>9 mm) ≥750 kg/m³; rugosidade superficial após lixamento Ra ≤3,2 μm; resistência à tração interna, resistência à flexão estática e outros indicadores superiores aos produtos convencionais.
O compromisso da JINDIWOOD é: da fibra ao painel, cada MDF carrega uma promessa de certeza, garantindo excelente trabalhabilidade, efeitos superficiais e controlabilidade ecológica.
JINDIWOOD · Engineered for Certainty — Da fibra ao painel, cada MDF carrega uma promessa de certeza.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.