中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Conceito básico do compensado
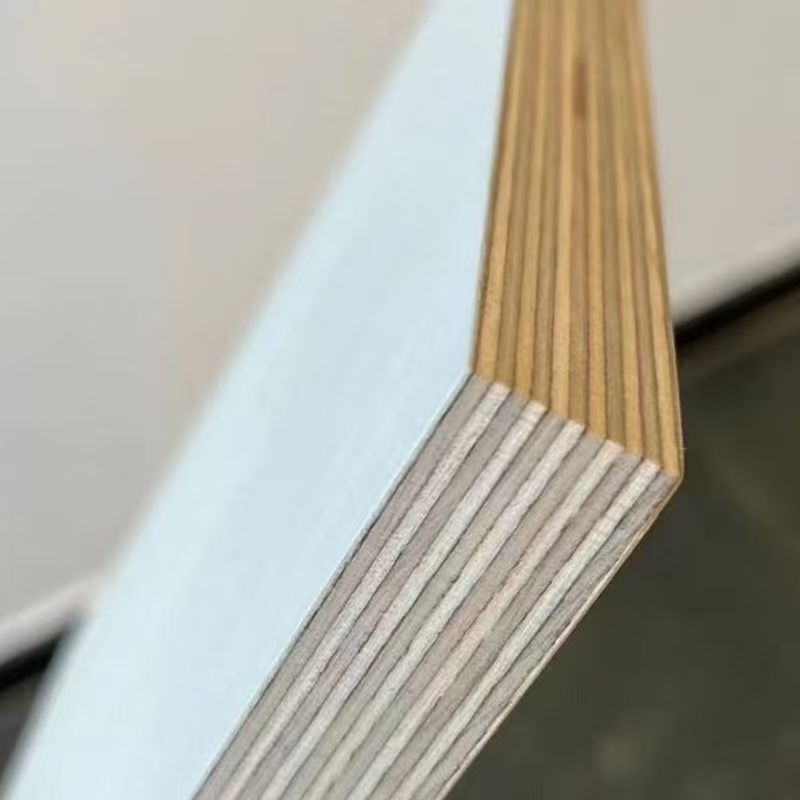
O compensado (Plywood) é um material em camadas, de três ou mais camadas ímpares, produzido a partir de toras desenroladas em lâminas (Veneer) ou de blocos aplainados em folhas finas, montadas segundo o princípio de que as fibras das lâminas adjacentes são mutuamente perpendiculares, e consolidadas com adesivo e prensagem a quente.
Esse design estrutural "camadas ímpares, perpendiculares adjacentes" é a lógica central da tecnologia do compensado: elimina eficazmente os defeitos de deformação causados pela anisotropia da madeira (resistência longitudinal muito superior à transversal), conferindo ao compensado propriedades físico-mecânicas quase uniformes nas duas direções, com resistência à flexão, resistência ao impacto e estabilidade dimensional significativamente superiores à madeira maciça natural de mesma espessura.
Dado-chave: a resistência à flexão estática longitudinal de um compensado de alta qualidade pode atingir 60–100 MPa, o módulo de elasticidade 6000–10000 MPa, muito acima da madeira maciça comum.
2. Processo de produção do compensado
2.1 Preparação das matérias-primas
Seleção de toras: o compensado exige alta qualidade das toras; as espécies comuns incluem:
| Espécie | Características | Uso principal |
|---|---|---|
| Álamo | Material leve e macio, boa laminação, preço econômico | Camada interna de compensado de médio e baixo padrão |
| Pinho | Veio reto, resistência mais elevada, boa resistência à corrosão | Cofragem de construção, painel de embalagem |
| Eucalipto | Crescimento rápido, densidade média, superfície laminada lisa | Painéis para móveis, substrato para pisos |
| Bétula | Material compacto, alta resistência, cor clara | Móveis de alto padrão, compensado aeronáutico |
| Meranti | Boa resistência às intempéries, excelente capacidade de colagem | Compensado marinho, painéis para uso externo |
| Okoumé | Estrutura uniforme, laminação excelente | Painéis decorativos, painéis para caixas acústicas |
Tratamento das toras:
-
Corte: as toras são cortadas no comprimento predeterminado (geralmente 2600–2800 mm, para se adaptar à dimensão máxima da laminadora)
-
Cozimento/tratamento térmico em água: as toras são colocadas em tanques de cozimento, com temperatura controlada em 60–90 °C, por tempo variável conforme a espécie e a estação (geralmente 24–72 horas). O tratamento térmico aumenta a plasticidade da madeira, uniformiza o teor de umidade, garante lâminas contínuas e superfícies lisas durante a laminação, amolece as resinas e reduz a resistência ao corte.
-
Descascamento: utiliza-se uma descascadora para remover a casca, evitando que impurezas contaminem a lâmina e protegendo a faca da laminadora.
2.2 Laminação da lâmina
Esta é a etapa central da produção do compensado. A tora gira em alta velocidade em torno do eixo principal na laminadora; uma faca afiada avança radialmente e em paralelo, cortando a tora de forma contínua e uniforme em uma fita infinita de lâmina, semelhante ao princípio do "apontador de lápis", mas em direção oposta.
-
Espessura da lâmina laminada: geralmente 0,6–4,2 mm; especificações comuns 1,0 mm, 1,5 mm, 2,0 mm, 2,5 mm
-
Controle de precisão da laminação: tolerância de espessura dentro de ±0,05 mm
-
Rendimento da lâmina: o método de laminação pode alcançar rendimento de 75–85%, muito superior ao método de serragem (cerca de 40–50%)
Após a laminação, a lâmina apresenta-se como uma fita contínua e deve ser cortada em folhas nas dimensões necessárias pela guilhotina, ou enrolada para armazenamento.
2.3 Secagem da lâmina
Após a laminação, a lâmina tem teor de umidade muito elevado (60–120%) e deve ser imediatamente seca, caso contrário tende a mofar e descolorir. Outro objetivo central da secagem é: controlar o teor de umidade dentro dos limites exigidos pelo processo de colagem, evitando que a vaporização da água durante a prensagem a quente cause descolamento e bolhas.
-
Equipamentos de secagem: secador de lâminas de esteira (secador de rolos), secador de lâminas a jato de ar
-
Temperatura de secagem: geralmente 160–200 °C (fase inicial em alta temperatura para evaporação rápida, fase final em temperatura reduzida para equilibrar a umidade)
-
Teor de umidade alvo após secagem: 8–12% (a norma nacional exige teor de umidade do produto acabado de 6–14%)
-
Controle de qualidade da secagem: umidade muito alta → bolhas na prensagem; umidade muito baixa → lâmina frágil, baixa absorção de cola
Após a secagem, as lâminas são selecionadas por classe (face, verso, alma, painéis de reparo, etc.) e reparadas (nós e fissuras são preenchidos com insertos por máquina reparadora), garantindo que as lâminas superficiais não tenham defeitos.
2.4 Aplicação de adesivo e montagem
Aplicação de adesivo: o adesivo é aplicado uniformemente na superfície da lâmina. A quantidade deve ser controlada com precisão — muito pouco resulta em resistência de colagem insuficiente, muito abundante aumenta os custos e pode causar exsudação com contaminação da superfície.
-
Método de aplicação: aplicação a rolos (coladeira de dois ou quatro rolos); a lâmina passa pelo espaço entre os rolos superior e inferior, e a superfície é uniformemente coberta com adesivo
-
Quantidade de adesivo: geralmente 180–220 g/m² (total nas duas faces); a unidade de medida comum no setor é a "quantidade de cola úmida"
-
Tipos de adesivo: ver Parte 3
Montagem (composição): segundo o princípio "as fibras das lâminas adjacentes são mutuamente perpendiculares", as lâminas coladas são sobrepostas para formar o colchão.
-
Estrutura de camadas ímpares: 3, 5, 7, 9 camadas, etc. (princípio de simetria: espessura, espécie e umidade das lâminas nos dois lados da camada central devem ser iguais, para prevenir empenamento)
-
Face e verso: lâminas de alta qualidade (sem defeitos, veio bonito)
-
Alma: lâminas de classe ligeiramente inferior, permitindo emendas de pequenas dimensões (emenda longitudinal, alargamento transversal)
2.5 Pré-prensagem e prensagem a quente
Pré-prensagem (prensagem a frio): o colchão é submetido à temperatura ambiente a uma pressão relativamente baixa (geralmente 0,8–1,2 MPa), para que o adesivo penetre inicialmente na superfície da lâmina e estabilize o colchão, impedindo que se desintegre antes de ser transferido para a prensa a quente. Tempo de pré-prensagem geralmente 10–30 minutos.
Prensagem a quente: é a etapa mais crítica da produção do compensado; influencia diretamente a resistência de colagem, o teor de umidade, a planicidade e a emissão de formaldeído do produto.
| Parâmetro de prensagem | Faixa típica | Influência |
|---|---|---|
| Temperatura | 120–160 °C (cola fenólica 140–160 °C; cola ureica 120–140 °C) | Temperatura muito alta → degradação térmica da madeira, envelhecimento da camada adesiva; muito baixa → cura incompleta do adesivo |
| Pressão | 1,0–2,5 MPa (depende da espessura e da espécie) | Pressão muito alta → esmagamento da lâmina, densidade excessiva; muito baixa → colagem deficiente |
| Tempo | 0,6–1,2 min/mm de espessura (ex.: painel de 18 mm cerca de 10–20 minutos) | Tempo muito curto → adesivo não completamente curado; muito longo → queda de produtividade, carbonização excessiva da madeira |
Princípio central da prensagem a quente: a alta temperatura provoca a reação de reticulação e cura do adesivo, colando firmemente as lâminas adjacentes; simultaneamente, a pressão compacta o colchão, eliminando os vazios entre as camadas.
2.6 Corte de bordas e lixamento
Corte de bordas: o painel bruto após a prensagem a quente é cortado na medida padrão (ex.: 1220×2440 mm) pela cortadora de bordas, removendo ao mesmo tempo os grumos de cola e os defeitos das bordas.
Lixamento: a superfície do painel é lixada com lixadeira de banda larga, para obter espessura precisa e superfície lisa e plana, fornecendo uma boa base para o acabamento posterior.
-
Granulometria de lixamento: 60 → 120 → 180 (grossa → fina, lixamento em estágios)
-
Controle de tolerância de espessura: desvio de espessura do produto acabado dentro de ±0,3 mm
2.7 Classificação e embalagem
Os painéis acabados são selecionados por classe estética e classe de desempenho físico, etiquetados, embalados e armazenados.
-
Classe estética: a norma nacional GB/T 9846 divide o aspecto do compensado em três classes: produto de primeira qualidade, de primeira escolha, conforme
-
Padrão de embalagem: produtos para exportação são embalados com papel resistente à umidade + filme plástico + cantoneiras de proteção + cintas de aço/plástico
3. Tecnologia de adesivos: determina o desempenho e a classe ecológica do compensado
O adesivo é o "sangue" do compensado; determina diretamente a resistência de colagem, a resistência à água e a classe ecológica do produto. Diferentes tipos de cola são adequados a diferentes cenários de uso:
| Tipo de adesivo | Resistência à água | Cenário aplicável | Classe ecológica | Temperatura de cura |
|---|---|---|---|---|
| Cola ureica (UF) | Estado seco | Móveis internos (baixo padrão) | E1/E0 | 120–140 °C |
| Cola ureica modificada com melamina (MUF) | Média | Móveis internos (médio-alto padrão) | E0/ENF | 130–150 °C |
| Cola fenólica (PF/WBP) | Resistente à ebulição | Compensado marinho, cofragem de construção | E0 | 140–160 °C |
| Cola de isocianato (MDI) | Excelente | Painel sem formaldeído, OSB | ENF/HENF | 100–130 °C |
| Cola de proteína de soja | Geral | Painel ecológico para móveis | ENF | cerca de 120 °C |
WBP (Water Boil Proof) é a classe de resistência de colagem prevista na norma BS 1088 para compensado marinho, que significa "grau resistente à ebulição", ou seja, após 72 horas de ebulição em água a camada adesiva não se fende. O compensado que atinge o grau WBP pode ser utilizado a longo prazo em ambientes externos e úmidos.
Indicadores técnicos de resistência de colagem (GB/T 9846):
| Item | Primeira qualidade | Primeira escolha | Conforme |
|---|---|---|---|
| Resistência média de colagem (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Resistência mínima de colagem da lâmina individual (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Taxa de conformidade dos corpos de prova | ≥95% | ≥90% | ≥85% |
Nota: a norma BS 1088 para compensado marinho exige resistência de colagem ≥1,0 MPa, superior à exigência da norma nacional.
4. Indicadores técnicos fundamentais e métodos de ensaio
4.1 Resistência de colagem
A resistência de colagem é o indicador central da solidez da ligação entre as camadas do compensado; determina diretamente se o painel irá delaminar ou descolar durante o uso. O método de ensaio é o teste de tração-cisalhamento:
-
Retirar um corpo de prova padrão do painel, fazer entalhes nas duas extremidades (para expor a camada adesiva)
-
Aplicar uma carga de tração ao longo da direção da camada adesiva com uma máquina universal de ensaios mecânicos
-
Registrar a carga máxima na ruptura da camada adesiva e dividi-la pela área de colagem para obter a resistência de colagem (MPa)
Julgamento da forma de ruptura: o produto conforme deve apresentar taxa de ruptura da madeira ≥80% (ou seja, a camada adesiva não se rompe, mas a própria madeira cede primeiro), indicando que a resistência de colagem é superior à resistência da própria madeira.
4.2 Teor de umidade
O teor de umidade influencia a estabilidade dimensional, a usinabilidade e o risco de deformação no uso posterior.
-
Método de ensaio: método gravimétrico (secagem a 105±2 °C até peso constante)
-
Norma nacional: teor de umidade do compensado 6–14%; diferentes regiões podem ajustar conforme o ambiente de uso
4.3 Resistência à flexão estática e módulo de elasticidade
Estes são os indicadores mecânicos centrais da capacidade de carga do painel, particularmente importantes para cofragens de construção e compensado estrutural.
-
Resistência à flexão estática (MOR, Modulus of Rupture): a tensão máxima (MPa) antes da ruptura do painel sob carga de flexão
-
Módulo de elasticidade (MOE, Modulus of Elasticity): a relação entre tensão e deformação do painel na faixa de deformação elástica; reflete a rigidez à flexão do painel
-
Valores típicos: compensado para móveis de 5 camadas de alta qualidade MOR ≥50 MPa, MOE ≥5000 MPa; cofragem de construção MOR ≥80 MPa.
4.4 Emissão de formaldeído
A emissão de formaldeído é o indicador central do desempenho ecológico, diretamente relacionado à qualidade do ar interno. Os principais métodos de ensaio são:
| Método de ensaio | Princípio | Norma aplicável |
|---|---|---|
| Método da câmara climática | Corpo de prova colocado em câmara climática (23 °C/50% UR), o ar é aspirado e o formaldeído absorvido, determinado por espectrofotometria | GB/T 17657-2022 |
| Método do dessecador | Corpo de prova suspenso em dessecador fechado, o formaldeído é absorvido por solução, determinação por cor | GB/T 17657-2022 |
| Método de extração perfurante | O formaldeído no corpo de prova é determinado após extração com tolueno | GB/T 17657-2022 (método arbitral) |
Classificação ecológica de painéis derivados da madeira na China (GB 18580-2025):
| Classe ecológica | Emissão de formaldeído (câmara climática, mg/m³) |
|---|---|
| E1 (norma nacional obrigatória) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Determinação da classe estética
A classe estética é avaliada globalmente segundo a norma GB/T 9846, com base nos seguintes defeitos:
-
Nós (tamanho e número de nós vivos e mortos)
-
Descoloração (oxidação, mofo)
-
Fissuras, rachaduras
-
Furos, furos de insetos
-
Sobreposições (desalinhamento e sobreposição de lâminas)
-
Bolhas, rugas
-
Contaminação por cola (exsudação, manchas de cola)
5. Classificação e aplicações comuns do compensado
5.1 Classificação por resistência de colagem e resistência à água
| Categoria | Tipo de cola | Classe de resistência à água | Uso típico |
|---|---|---|---|
| Compensado para interiores | Cola ureica (UF) | Estado seco | Móveis, decoração interna |
| Compensado para exteriores | Cola fenólica (PF) | Resistente à água/às intempéries | Paredes externas, móveis de exterior |
| Compensado marinho | Cola fenólica WBP | Resistente à ebulição | Navios, engenharia marítima |
5.2 Classificação por material da superfície
| Tipo | Características | Uso principal |
|---|---|---|
| Compensado com lâmina natural | Veio real da madeira, qualidade elevada | Móveis de alto padrão, decoração interna |
| Compensado melamínico | Resistente à abrasão, ao calor, rica variedade de decorações | Móveis em painel, cozinhas |
| Compensado plastificado (cofragem de construção) | Revestimento fenólico, impermeável e resistente à abrasão | Cofragem para concreto |
| Painel bruto (não revestido) | Cor natural do substrato, custo baixo | Embalagem, uso industrial |
5.3 Classificação por utilização
| Setor | Requisito-chave | Produtos representativos |
|---|---|---|
| Fabricação de móveis | Aspecto bonito, ecológico, forte retenção de parafusos | Painéis para móveis, painéis melamínicos |
| Construção civil | Alta resistência, impermeável, muitos reúsos | Cofragem de construção, compensado marinho |
| Transporte | Resistente a impactos, resistente às intempéries | Assoalhos de veículos, painéis de carroceria |
| Embalagem industrial | Boa relação custo-benefício, resistência confiável | Compensado para embalagem |
| Decoração e acabamento | Decorações bonitas, superfície plana | Revestimentos de parede, substrato para parede de fundo |
6. Problemas de qualidade comuns do compensado e análise das causas
6.1 Descolamento e delaminação
Fenômeno: separação da camada adesiva nas bordas ou no interior do painel; em casos graves, todo o painel se separa.
Causas possíveis:
-
Qualidade do adesivo não conforme ou formulação inadequada
-
Quantidade de adesivo insuficiente ou aplicação irregular
-
Temperatura ou pressão de prensagem insuficientes, adesivo não completamente curado
-
Teor de umidade da lâmina muito elevado (a pressão do vapor durante a prensagem danifica a camada adesiva)
-
Adesivo além do período de atividade (uso de cola envelhecida)
Solução: controle rigoroso na entrada do adesivo, padronização dos parâmetros de prensagem a quente, monitoramento dinâmico do teor de umidade da lâmina seca.
6.2 Bolhas
Fenômeno: saliências localizadas na superfície do painel, com interior oco ou delaminado.
Causas possíveis:
-
Aumento muito rápido da temperatura na fase inicial da prensagem, vaporização rápida da água interna ao colchão com alta pressão
-
Teor de umidade da lâmina muito elevado ou irregular
-
Ar aprisionado no colchão não expulso
-
Aplicação irregular do adesivo com zonas locais sem cola
Solução: curva de aquecimento em três estágios (pré-aquecimento → manutenção da cura → resfriamento e equilíbrio), controle rigoroso da uniformidade do teor de umidade da lâmina.
6.3 Deformação por empenamento
Fenômeno: o plano do painel se torce, assumindo forma de telha ou arco.
Causas possíveis:
-
Montagem em violação do princípio de simetria (espessura, espécie, umidade das lâminas nos dois lados diferentes)
-
Teor de umidade não uniforme (um lado seco, um lado úmido)
-
Lixamento excessivo causando desequilíbrio das tensões superficiais
-
Armazenamento dos produtos acabados não plano ou pressão insuficiente
Solução: montagem rigorosamente simétrica, controle equilibrado da umidade, margem de lixamento razoável, armazenamento plano sob pressão.
6.4 Exsudação de cola e manchas de cola
Fenômeno: o adesivo extravasa na superfície do painel formando manchas duras, comprometendo o efeito de acabamento.
Causas possíveis:
-
Quantidade de adesivo excessiva ou viscosidade muito baixa
-
Espessura da lâmina não uniforme (exsudação nos pontos finos)
-
Pressão de prensagem excessiva que espreme a cola
Solução: controle preciso da quantidade de adesivo (preferir coladeiras de rolos dosadores), otimização dos parâmetros de pressão, seleção da viscosidade adequada do adesivo.
7. Tendências tecnológicas do compensado
7.1 Verde e ecológico
Com a implementação da nova norma nacional GB 18580-2025 e a crescente conscientização ambiental global, o compensado sem formaldeído (classes ENF/HENF) está se tornando a demanda mainstream. A aplicação de novos adesivos ecológicos como MDI sem formaldeído e cola de proteína de soja se expandirá progressivamente.
7.2 Integração funcional
Evolução de painel único para painel compósito multifuncional: funções como ignífuga, antimofo, antisséptica, antitermita podem ser obtidas por adição ao adesivo ou pré-tratamento da lâmina. A JINDIWOOD pode personalizar painéis compósitos multifuncionais de acordo com as necessidades do cliente.
7.3 Leveza e alta resistência
Através da otimização do processo de prensagem, seleção de espécies de alta resistência e adesivos avançados, reduzem-se espessura e peso mantendo ou melhorando as propriedades mecânicas, atendendo às necessidades de aplicações leves (interiores de trens de alta velocidade, interiores aeronáuticos, construção de iates).
7.4 Controle de qualidade digital
Tecnologias de monitoramento digital como controle em linha da espessura, controle da densidade por raios X e controle da umidade no infravermelho próximo estão substituindo a tradicional amostragem manual, alcançando rastreabilidade de qualidade 100% para todo o lote e garantindo a entrega de produtos sem defeitos.
Perguntas frequentes sobre compensado (FAQ)
Q1: O que é compensado? Qual é a sua lógica estrutural central?
R: O compensado (Plywood) é um material em camadas, de três ou mais camadas ímpares, produzido a partir de toras desenroladas em lâminas (Veneer) ou de blocos aplainados em folhas finas, montadas segundo o princípio de que as fibras das lâminas adjacentes são mutuamente perpendiculares, e consolidadas com adesivo e prensagem a quente.
Sua lógica estrutural central é "camadas ímpares, perpendiculares adjacentes": este design elimina eficazmente os defeitos de deformação causados pela anisotropia da madeira (resistência longitudinal muito superior à transversal), conferindo ao compensado propriedades físico-mecânicas quase uniformes nas duas direções, com resistência à flexão, resistência ao impacto e estabilidade dimensional significativamente superiores à madeira maciça natural de mesma espessura.
Dado-chave: resistência à flexão estática longitudinal de compensado de alta qualidade 60–100 MPa, módulo de elasticidade 6000–10000 MPa, muito acima da madeira maciça comum.
Q2: Qual é o processo de produção do compensado?
R: O processo de produção do compensado inclui principalmente:
-
Preparação das matérias-primas: seleção de toras, corte (geralmente 2600–2800 mm), cozimento/tratamento térmico em água (60–90 °C, 24–72 horas), descascamento;
-
Laminação da lâmina: a tora gira em alta velocidade na laminadora, a faca avança radialmente, cortando a tora em fita contínua de lâmina; espessura comum 0,6–4,2 mm, especificações comuns 1,0/1,5/2,0/2,5 mm; tolerância de espessura dentro de ±0,05 mm; rendimento 75–85%;
-
Secagem da lâmina: após laminação a umidade é 60–120%, deve ser seca a 8–12%; temperatura de secagem geralmente 160–200 °C;
-
Aplicação de adesivo e montagem: quantidade de adesivo geralmente 180–220 g/m² (total nas duas faces); montagem segundo o princípio de fibras adjacentes perpendiculares, camadas ímpares, simetria;
-
Pré-prensagem e prensagem a quente: pré-prensagem 0,8–1,2 MPa, 10–30 minutos; temperatura de prensagem 120–160 °C, pressão 1,0–2,5 MPa, tempo 0,6–1,2 min/mm de espessura;
-
Corte de bordas e lixamento: corte na medida padrão, granulometria de lixamento 60 → 120 → 180, desvio de espessura do produto acabado dentro de ±0,3 mm;
-
Classificação e embalagem: seleção por classe estética e de desempenho físico, etiquetagem, embalagem e armazenamento.
Q3: Quais adesivos são comumente usados no compensado? Como são a classe ecológica e a resistência à água?
R: O adesivo determina diretamente a resistência de colagem, a resistência à água e a classe ecológica do compensado. Os tipos comuns incluem:
-
Cola ureica (UF): uso em estado seco, móveis internos de baixo padrão, E1/E0, temperatura de cura 120–140 °C;
-
Cola ureica modificada com melamina (MUF): média resistência à água, móveis internos de médio-alto padrão, E0/ENF, temperatura de cura 130–150 °C;
-
Cola fenólica (PF/WBP): resistente à ebulição, compensado marinho, cofragem de construção, classe E0, temperatura de cura 140–160 °C;
-
Cola de isocianato (MDI): excelente resistência à água, painel sem formaldeído, OSB, ENF/HENF, temperatura de cura 100–130 °C;
-
Cola de proteína de soja: resistência à água geral, painéis ecológicos para móveis, classe ENF, temperatura de cura cerca de 120 °C.
WBP (Water Boil Proof) é a classe de resistência de colagem prevista na norma BS 1088 para compensado marinho, que significa "grau resistente à ebulição", ou seja, após 72 horas de ebulição em água a camada adesiva não se fende. O compensado que atinge o grau WBP pode ser utilizado a longo prazo em ambientes externos e úmidos.
Q4: Quais são os indicadores de resistência de colagem do compensado e os métodos de ensaio?
R: A resistência de colagem é o indicador central da solidez da ligação entre as camadas do compensado; determina diretamente se o painel irá delaminar ou descolar durante o uso. O método de ensaio é o teste de tração-cisalhamento: retirar um corpo de prova padrão, fazer entalhes nas extremidades para expor a camada adesiva, aplicar uma carga de tração ao longo da direção da camada adesiva com uma máquina universal de ensaios mecânicos, registrar a carga máxima na ruptura da camada adesiva e dividi-la pela área de colagem.
Julgamento da forma de ruptura: o produto conforme deve apresentar taxa de ruptura da madeira ≥80%, ou seja, a camada adesiva não se rompe, mas a própria madeira cede primeiro, indicando que a resistência de colagem é superior à resistência da própria madeira.
Requisitos de resistência de colagem GB/T 9846:
-
Resistência média de colagem: primeira qualidade, primeira escolha, conforme todos ≥0,70 MPa;
-
Resistência mínima de colagem da lâmina individual: primeira qualidade ≥0,60 MPa, primeira escolha ≥0,60 MPa, conforme ≥0,50 MPa;
-
Taxa de conformidade dos corpos de prova: primeira qualidade ≥95%, primeira escolha ≥90%, conforme ≥85%.
Nota: a norma BS 1088 para compensado marinho exige resistência de colagem ≥1,0 MPa, superior à exigência da norma nacional.
Q5: Quais são os indicadores técnicos fundamentais do compensado?
R: Os indicadores técnicos fundamentais do compensado incluem:
-
Teor de umidade: norma nacional 6–14%, método de ensaio gravimétrico (secagem a 105±2 °C até peso constante);
-
Resistência à flexão estática (MOR): compensado para móveis de 5 camadas de alta qualidade ≥50 MPa; cofragem de construção ≥80 MPa;
-
Módulo de elasticidade (MOE): compensado para móveis de 5 camadas de alta qualidade ≥5000 MPa;
-
Emissão de formaldeído: segundo GB 18580-2025, classe E1 ≤0,050 mg/m³, classe E0 ≤0,025 mg/m³, classe ENF ≤0,015 mg/m³; métodos de ensaio: câmara climática, dessecador, extração perfurante;
-
Classe estética: segundo GB/T 9846 dividida em primeira qualidade, primeira escolha, conforme; avaliação global de nós, descoloração, fissuras, furos, sobreposições, bolhas, contaminação por cola.
Q6: Como o compensado é classificado por resistência de colagem e resistência à água?
R: Por resistência de colagem e resistência à água, o compensado divide-se principalmente em:
-
Compensado para interiores: cola ureica (UF), classe de resistência à água em estado seco, uso típico móveis e decoração interna;
-
Compensado para exteriores: cola fenólica (PF), resistente à água/às intempéries, uso típico paredes externas e móveis de exterior;
-
Compensado marinho: cola fenólica WBP, resistente à ebulição, uso típico navios e engenharia marítima.
Q7: Como o compensado é classificado por material da superfície e utilização?
R: Por material da superfície:
-
Compensado com lâmina natural: veio real da madeira, qualidade elevada, para móveis de alto padrão e decoração interna;
-
Compensado melamínico: resistente à abrasão, ao calor, rica variedade de decorações, para móveis em painel e cozinhas;
-
Compensado plastificado (cofragem de construção): revestimento fenólico, impermeável e resistente à abrasão, para cofragem de concreto;
-
Painel bruto (não revestido): cor natural do substrato, custo baixo, para embalagem e uso industrial.
Por utilização:
-
Fabricação de móveis: aspecto bonito, ecológico, forte retenção de parafusos; produtos representativos: painéis para móveis, painéis melamínicos;
-
Construção civil: alta resistência, impermeável, muitos reúsos; produtos representativos: cofragem de construção, compensado marinho;
-
Transporte: resistente a impactos, resistente às intempéries; produtos representativos: assoalhos de veículos, painéis de carroceria;
-
Embalagem industrial: boa relação custo-benefício, resistência confiável; produto representativo: compensado para embalagem;
-
Decoração e acabamento: decorações bonitas, superfície plana; produtos representativos: revestimentos de parede, substrato para parede de fundo.
Q8: Quais são os problemas de qualidade comuns do compensado e as suas causas?
R: Os problemas de qualidade comuns incluem:
-
Descolamento e delaminação: qualidade do adesivo não conforme, quantidade de adesivo insuficiente, temperatura ou pressão de prensagem insuficientes, teor de umidade da lâmina muito elevado, adesivo além do período de atividade. Solução: controle rigoroso na entrada, padronização dos parâmetros de prensagem, monitoramento dinâmico da umidade da lâmina seca;
-
Bolhas: aumento muito rápido da temperatura na fase inicial da prensagem, teor de umidade da lâmina muito elevado ou irregular, ar aprisionado no colchão não expulso, aplicação irregular do adesivo com zonas locais sem cola. Solução: curva de aquecimento em três estágios, controle rigoroso da uniformidade do teor de umidade da lâmina;
-
Deformação por empenamento: montagem em violação do princípio de simetria, teor de umidade não uniforme, lixamento excessivo, armazenamento dos produtos acabados não plano. Solução: montagem rigorosamente simétrica, umidade equilibrada, margem de lixamento razoável, armazenamento plano sob pressão;
-
Exsudação de cola e manchas de cola: quantidade de adesivo excessiva, viscosidade do adesivo muito baixa, espessura da lâmina não uniforme, pressão de prensagem excessiva que espreme a cola. Solução: controle preciso da quantidade de adesivo, otimização da pressão de prensagem, seleção da viscosidade adequada do adesivo.
Q9: Quais são as tendências tecnológicas do compensado?
R: As tendências tecnológicas do compensado incluem:
-
Verde e ecológico: com a implementação da nova norma nacional GB 18580-2025, o compensado sem formaldeído (classes ENF/HENF) torna-se a demanda mainstream; a aplicação de MDI sem formaldeído e cola de proteína de soja se expande progressivamente;
-
Integração funcional: evolução para painéis compósitos multifuncionais; funções ignífuga, antimofo, antisséptica, antitermita obtidas por adição ao adesivo ou pré-tratamento da lâmina;
-
Leveza e alta resistência: através da otimização do processo de prensagem, seleção de espécies de alta resistência e adesivos avançados, reduzem-se espessura e peso mantendo ou melhorando as propriedades mecânicas, atendendo às necessidades de interiores de trens de alta velocidade, interiores aeronáuticos e construção de iates;
-
Controle de qualidade digital: controle em linha da espessura, controle da densidade por raios X, controle da umidade no infravermelho próximo, para rastreabilidade de qualidade 100% de todo o lote.
Q10: Quais são a filosofia e o compromisso da JINDIWOOD no campo do compensado?
R: A JINDIWOOD fabrica cada painel com tecnologia central e protege cada colaboração com uma promessa de certeza. Sua filosofia é "Engineered for Certainty", ou seja, garantir que o compensado atenda aos requisitos de diferentes aplicações em termos de resistência de colagem, resistência à água, classe ecológica, estabilidade dimensional e qualidade estética, através de rigoroso controle de matérias-primas, sistema de adesivos, processo de prensagem a quente e controle de qualidade digital. A JINDIWOOD pode personalizar painéis compósitos multifuncionais de acordo com as necessidades do cliente e promove constantemente o desenvolvimento rumo à sustentabilidade ambiental, integração funcional, leveza e alta resistência e controle de qualidade digital.
JINDIWOOD · Engineered for Certainty — Cada painel fabricado com tecnologia central, cada colaboração protegida por uma promessa de certeza.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.