中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. Conceito básico da madeira laminada colada
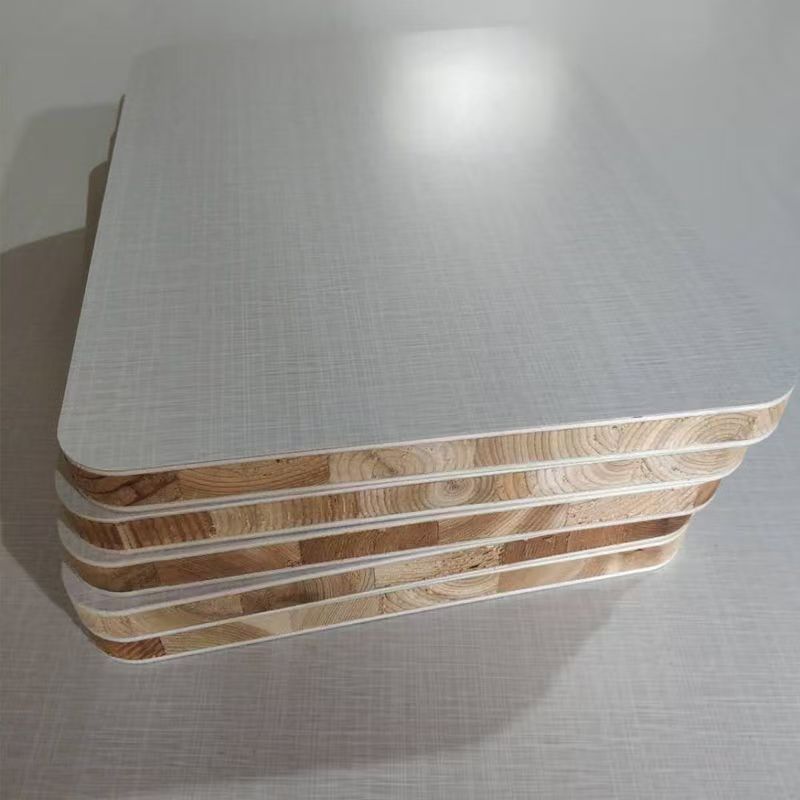
A madeira laminada colada (Glued Laminated Timber, abreviada Glulam), também conhecida como painel de junta de dedo, madeira de junta dentada ou painel laminado, é um dos três principais produtos de madeira engenheirada, ao lado das vigas I de madeira (Wood I-joist) e do LVL (Laminated Veneer Lumber).
A madeira laminada colada é um painel obtido a partir de ripas estreitas e curtas de madeira maciça, das quais são removidos nós, podridão, rachaduras e outros defeitos naturais. As ripas são unidas no comprimento com adesivo (geralmente por junta de dedo, semelhante ao entrelaçamento dos dedos de duas mãos), depois coladas lateralmente na largura e lixadas nas duas faces. Por meios industrializados, a madeira maciça de pequenas dimensões — que originalmente não poderia ser usada diretamente — é transformada em um material de engenharia que atende a dimensões e formas específicas, realizando o princípio “pequenas peças para grandes usos, madeira de baixa qualidade para usos nobres”.
Essência central: a madeira laminada colada é uma “reorganização industrial da madeira maciça natural”. Ela preserva todas as vantagens estéticas e de processamento da madeira natural — veios, cor, textura e usinabilidade — e, ao mesmo tempo, por meio de “remoção de defeitos + junta de dedo + recomposição em largura”, elimina os defeitos naturais comuns da madeira maciça, como nós, rachaduras, empenamento e torção, fazendo com que resistência, estabilidade e dimensões superem os limites da madeira maciça original.
Posição no setor: segundo a Associação Chinesa da Indústria de Produtos Florestais, em 2025 a produção anual chinesa de madeira laminada colada ultrapassou 15 milhões de metros cúbicos. A madeira laminada colada não estrutural (classe mobiliário) representa mais de 70%; a estrutural (classe construção) cerca de 30%. A madeira laminada colada é usada há mais de meio século no Japão, Europa e América do Norte. Na China, cresce rapidamente com a expansão de móveis sob medida e construções em madeira.
Produtos JINDIWOOD em madeira laminada colada:
-
Não estrutural (classe mobiliário): utiliza adesivos ecológicos (MUF/MDI), classe ambiental de E0 a ENF, amplamente usada em móveis de alto padrão, armários, portas de madeira, escadas etc.
-
Estrutural (classe construção): utiliza adesivos de alto desempenho (PRF/MDI), atende requisitos de estrutura portante, empregada em vigas de grande vão, ginásios, pontes etc.
II. Sistema de matérias-primas da madeira laminada colada
2.1 Escolha da tora — de “defeitos naturais” a “matéria-prima industrial”
A madeira laminada colada é muito mais tolerante às matérias-primas do que a madeira maciça serrada. Pode aproveitar plenamente toras de pequeno diâmetro, madeira curva, galhos de florestas naturais e plantadas, além de toras de baixa qualidade descartadas no processamento tradicional de madeira maciça por nós, rachaduras, diferenças de cor e outros defeitos.
| Tipo de matéria-prima | Origem | Vantagem no uso em madeira laminada colada | Espécies típicas |
|---|---|---|---|
| Toras de pequeno diâmetro (≤200 mm) | Desbaste de plantações, conversão de floresta secundária | Não permitem serrar peças longas (≥2 m), mas com junta de dedo produzem painéis de grande formato | Álamo, pinheiro, abeto |
| Toras curvas/defeituosas | Resíduos de corte de florestas naturais ou plantadas | A serragem tradicional precisa remover as partes curvas; a madeira laminada colada recompõe as partes curvas com junta de dedo, elevando o rendimento a 75–85% (contra 40–50% da serragem tradicional) | Carvalho, nogueira, faia |
| Plantações de rápido crescimento (rotação 8–15 anos) | Grandes plantios artificiais | Madeira macia, baixa densidade (cerca de 0,35–0,50 g/cm³), anéis largos, resistência natural insuficiente — com junta de dedo e colagem em camadas a resistência aumenta significativamente para móveis não portantes | Álamo, eucalipto, pinheiro |
Escolha de espécies e faixa de aplicação:
| Espécie | Densidade (g/cm³, seca ao ar) | Características | Aplicação |
|---|---|---|---|
| Pinheiro (Pine) | 0,40–0,55 | Veios retos, teor de resina moderado, excelente colagem, cor amarelo-claro | Madeira laminada colada estrutural (vigas e colunas), estruturas de móveis, decoração interna |
| Álamo (Poplar) | 0,35–0,45 | Leve e macio, cor branca, fácil de secar e usinar, mas baixa resistência | Madeira laminada colada não estrutural (componentes de móveis, painéis de porta, molduras) |
| Faia (Beech) | 0,65–0,75 | Densa e dura, veios finos, altíssima resistência de colagem, cor quente | Móveis de alto padrão, armários, degraus de escada, vigas estruturais de alta resistência |
| Carvalho (Oak) | 0,65–0,85 | Dureza muito alta, veios marcantes e bonitos, boa resistência à podridão, colagem exigente (por conter tanino) | Móveis de alto padrão, pisos, decoração de construção, uso estrutural e decorativo |
| Nogueira (Walnut) | 0,55–0,65 | Cor elegante (marrom-escuro), veios bonitos, dimensões estáveis | Móveis de alto padrão, instrumentos musicais, decoração interna |
| Abeto/Abeto-vermelho (Fir) | 0,35–0,45 | Leve e macio, veios retos, fácil de usinar, boa tratabilidade com preservantes | Madeira laminada colada estrutural (construção leve em madeira), embalagens |
2.2 Controle do teor de umidade — o núcleo da estabilidade da madeira laminada colada
A maior estabilidade dimensional da madeira laminada colada em relação à madeira maciça deve-se ao controle preciso da umidade durante a produção e à eliminação de tensões internas pelo processo de junta de dedo.
-
Secagem da matéria-prima: a madeira laminada colada deve ser secada até um teor de umidade de 6–12% (umidade de equilíbrio final), muito mais rigoroso que os 12–15% típicos de móveis de madeira maciça.
-
Processo de secagem: utiliza-se secagem em estufa de baixa temperatura/convencional (elevação gradual de 40 a 70 °C) em vez de secagem em alta temperatura, para evitar microtrincas superficiais (“endurecimento superficial”); leva 30–50% mais tempo que a secagem tradicional.
-
Condicionamento (maturação): antes da junta de dedo e da colagem em largura, as ripas devem ser mantidas em condições de temperatura e umidade constantes (20 ± 2 °C, umidade relativa 65 ± 5%) por 5–7 dias, garantindo que a diferença de umidade entre as ripas seja ≤ ±1,5%. Esta etapa é crucial: se a umidade das ripas não for uniforme, após a recomposição o painel desenvolve tensões em direções diferentes (diferenças de retração/expansão), causando empenamento ou rachaduras.
Influência do teor de umidade no desempenho da madeira laminada colada:
| Estado de umidade | Efeito |
|---|---|
| Muito seco (<6%) | Aumenta a fragilidade da madeira, reduz a resistência dos dentes da junta de dedo, o material lasca facilmente durante a usinagem, o adesivo é absorvido em excesso (“cola seca”), a resistência de colagem cai |
| Ideal (6–12%) | Melhor estado de usinagem e colagem, dimensões estáveis, desempenho mecânico ótimo |
| Muito úmido (>12%) | Durante a colagem a água evapora formando bolhas (“espumamento da camada de cola”), a resistência da junta de dedo cai, o produto retrai e racha em ambiente seco, risco de deformação muito alto |
III. Processo central da madeira laminada colada — junta de dedo e colagem em largura
3.1 Tecnologia de junta de dedo — de peças curtas a madeira longa
A junta de dedo (Finger Jointing) é a tecnologia central na produção de madeira laminada colada. Sua essência é usinar as extremidades de várias peças curtas (geralmente 0,3–1,2 m) criando perfis dentados, aplicar adesivo e prensar longitudinalmente para obter madeira de comprimento praticamente ilimitado.
Princípio de projeto do perfil de dente:
A junta de dedo é feita fresando uma série de saliências e reentrâncias dentadas nas extremidades da madeira (semelhantes a dedos entrelaçados); após aplicar adesivo e prensar, a ligação longitudinal ocorre pelo encaixe dos dentes + cura do adesivo. O perfil deve atender aos seguintes requisitos mecânicos:
| Parâmetro do dente | Valor típico (mobiliário/estrutural) | Função e influência |
|---|---|---|
| Comprimento do dente (L) | 10–20 mm (mobiliário) / 20–40 mm (estrutural) | Quanto maior o dente, maior a área colada e maior a resistência; a junta estrutural exige dentes mais longos para garantir coeficiente de segurança |
| Largura do dente (B) | 3–6 mm | Quanto menor a largura, maior o número de dentes no mesmo comprimento, maior a área colada, mas maior a precisão exigida |
| Passo do dente (P) | 5–12 mm | Influencia a densidade de encaixe e a uniformidade de distribuição do adesivo |
| Folga no topo (Δ) | 0,1–0,3 mm | Espaço para o adesivo. Muito pequena → camada de cola fina demais, resistência insuficiente; muito grande → camada espessa demais, após a cura forma “linha de cola” (estética e resistência à água) |
| Ângulo do dente (α) | 5–15° | Influencia o “efeito de cunha” sob tração. Ângulo menor → efeito de cunha maior, mas usinagem mais difícil |
Verificação mecânica da resistência da junta de dedo (EN 385: norma europeia para madeira de junta de dedo estrutural):
No ensaio de tração, a ruptura no local da junta deve ocorrer principalmente na madeira com taxa de ruptura na madeira ≥75% (ou seja, a maior parte da ruptura deve ocorrer na própria madeira, não na camada de cola ou na interface dos dentes). Se a taxa de ruptura na madeira for muito baixa (<50%), a qualidade da colagem não atende e há risco de segurança em aplicações estruturais.
Controle de precisão na etapa de junta de dedo:
-
Corte de topo: cada peça curta é cortada simultaneamente nas duas extremidades com fresadora de duplo topo, garantindo que as extremidades fiquem paralelas e perpendiculares à direção longitudinal (desvio de perpendicularidade ≤0,2 mm); caso contrário, após a junção a peça ficará “curva” ou “torcida”.
-
Fresagem do perfil: usa-se fresa especial para junta de dedo. Velocidade de fresagem: 6000–8000 rpm; velocidade de avanço: 10–20 m/min.
-
Aplicação de adesivo: o adesivo é aplicado nas faces dos dentes (geralmente por rolo ou spray), com quantidade controlada de 150–250 g/m² (área do dente). Adesivo insuficiente → área colada insuficiente, resistência longitudinal reduzida; adesivo em excesso → desperdício e transbordamento, e após a cura uma camada muito espessa cria “linha de cola” antiestética.
-
Prensagem longitudinal (junção): as peças curtas coladas são prensadas longitudinalmente em prensa longitudinal (prensa de topo), com pressão normalmente de 5–15 MPa (ajustada conforme espécie e densidade) por 1–5 segundos. Pressão muito baixa → dentes não se encaixam completamente, “junta falsa”; pressão muito alta → pontas dos dentes esmagadas, fibras da madeira danificadas, resistência reduzida.
-
Cura/maturação: a madeira longa prensada deve ser mantida em ambiente de temperatura e umidade constantes por 8–24 horas (conforme adesivo e temperatura ambiente), para que a camada de cola cure completamente. Durante esse período, a pilha deve permanecer plana para evitar empenamento.
Avaliação da resistência da madeira longa após a junção (amostragem destrutiva):
A cada 1000 peças de junta de dedo, retira-se 1 peça para ensaio de flexão em quatro pontos (EN 408) e ensaio de tração (EN 1194), garantindo taxa de conformidade da junta ≥99%. Critério de aprovação: carga de ruptura do corpo de prova ≥90% do valor de projeto, e a ruptura deve ser principalmente “ruptura na madeira” (ruptura da própria madeira) e não “ruptura na cola” (separação da camada adesiva).
3.2 Tecnologia de colagem em largura — de peças estreitas a painéis largos
As peças longas obtidas pela junta de dedo (já no comprimento desejado) são unidas lateralmente (colagem lateral) para formar painéis da largura necessária.
| Método de colagem em largura | Características | Aplicação | Efeito visual |
|---|---|---|---|
| Junta de topo (sem/com cola) | Faces laterais das ripas adjacentes são aplainadas e unidas diretamente (alguns processos usam pouca cola para fixação, outros dependem de lixamento e prensagem posteriores) | Móveis de alto padrão que exigem veios contínuos, naturais e sem emendas visíveis | A linha de junção é visível como uma linha finíssima (cerca de 0,1–0,2 mm), mas sem linha de cola; transição natural dos veios |
| Junta lateral dentada | Faces laterais das ripas adjacentes são usinadas em dente e prensadas transversalmente após aplicar adesivo | Aplicações estruturais ou decorativas que exigem resistência na largura (forças laterais) | Pequena textura dentada na junção, com efeito decorativo |
| Colagem lateral | Faces laterais das ripas adjacentes são coladas e prensadas transversalmente (mesmo princípio da junta de dedo) | Método principal para madeira laminada colada padrão para móveis | Linha de cola visível na junção (cerca de 0,1–0,3 mm, ligeiramente mais escura que a madeira) |
Pontos-chave do controle de qualidade na colagem em largura:
-
Precisão lateral: após aplainar, a retilineidade deve ser ≤0,1 mm/m, ou seja, em 1 m a curvatura lateral não pode ultrapassar 0,1 mm; caso contrário, após a colagem em largura a superfície apresentará “ondas”.
-
Combinação de cor: para madeira laminada colada para móveis, a diferença de cor ΔE entre ripas adjacentes deve ser ≤1,5 (não distinguível a olho nu em luz normal), garantindo uniformidade de cor. A madeira laminada colada estrutural não tem exigências especiais de cor.
-
Uniformidade do teor de umidade: antes da colagem em largura, a diferença de umidade entre ripas deve ser ≤ ±1,5%; caso contrário, o painel desenvolve diferenças de retração/expansão em direções diferentes e racha.
3.3 Tratamento superficial (lixamento e acabamento)
Após a colagem em largura, o painel bruto de madeira laminada colada deve ser lixado:
-
Lixamento grosso (60–80 grit): remove linhas de cola, marcas de serra e pequenas irregularidades.
-
Lixamento fino (150–240 grit): obtém superfície lisa e uniforme (Ra ≤3,2 μm), garantindo aderência de verniz ou óleo-cera.
-
Tolerância de espessura: o desvio de espessura do produto final fica dentro de ±0,2 mm, muito melhor que a madeira maciça serrada comum (±0,5–1,0 mm).
IV. Sistema de adesivos para madeira laminada colada
4.1 Tipos de adesivo e aplicação
A escolha do adesivo para madeira laminada colada depende do uso do produto (estrutural/não estrutural) e da classe ambiental:
| Tipo de adesivo | Produto aplicável | Características | Potencial de classe ambiental | Condições de cura |
|---|---|---|---|---|
| Melamina-ureia-formaldeído modificada (MUF) | Madeira laminada colada não estrutural (móveis internos) | Cura rápida (prensa a quente ou a frio), boa resistência de colagem, custo médio | E0 (≤0,025 mg/m³) | Prensa a frio (20–30 °C) 2–6 h ou a quente (100–120 °C) 5–10 min |
| Adesivo de polímero aquoso com isocianato (API) | Madeira laminada colada não estrutural/levemente estrutural | Boa resistência à água, resistência excelente, sem formaldeído (mas o componente isocianato da fórmula API pode conter traços de MDI livre) | ENF (para HENF verificar VOCs) | Prensa a frio (20–30 °C) 4–12 h ou a quente (80–100 °C) |
| Fenol-resorcinol-formaldeído (PRF) | Madeira laminada colada estrutural (vigas e colunas) | Altíssima resistência de colagem e durabilidade externa, suporta longos períodos de umidade e variação térmica, mas cor escura (linha de cola vermelho-marrom) e custo elevado | Frequentemente E0 (pela adição de resorcinol a emissão de formaldeído é ligeiramente superior à MUF, mas pode ser otimizada) | Cura à temperatura ambiente (20–30 °C) 8–24 h, ou acelerada a baixa temperatura (40–60 °C) |
| Adesivo MDI (isocianato) | Estrutural/não estrutural (alta gama sem formaldeído) | Sem formaldeído, excelente resistência à água, resistência muito alta, cura rápida, mas sensível à umidade e custo elevado (3–5 vezes UF) | ENF/HENF (zero formaldeído adicionado) | Prensa a quente (140–170 °C) 3–15 min ou a frio (20–30 °C) 12–24 h |
| Adesivo epóxi | Estruturas especiais/alta exigência | Resistência muito alta, excelente resistência química, mas custo altíssimo e aplicação complexa | E0 | Prensa a frio (20–30 °C) 24–72 h |
Estratégia JINDIWOOD para adesivos de madeira laminada colada:
-
Não estrutural classe mobiliário: tecnologia dupla MUF + captador de formaldeído; produtos padrão atingem E0 de forma estável, sob encomenda ENF.
-
Estrutural classe construção: adesivo PRF ou MDI, atendendo ambientes externos e cargas de longa duração.
4.2 Influência dos adesivos no desempenho da madeira laminada colada
| Tipo de adesivo | Resistência à tração da junta de dedo (MPa) | Retenção de resistência a úmido | Durabilidade externa | Aplicação |
|---|---|---|---|---|
| MUF | 12–18 | ≥70% (fervura 4 h) | Média (somente interno) | Móveis internos, armários, portas |
| API | 14–20 | ≥80% | Boa (exposição externa curta) | Decoração interna/externa, estruturas leves |
| PRF | 18–25 | ≥90% | Excelente (externo a longo prazo) | Vigas e colunas de construção, pontes, estruturas externas de madeira |
| MDI | 20–28 | ≥90% | Excelente (externo a longo prazo) | Madeira laminada colada estrutural, móveis externos |
V. Classificação e graus da madeira laminada colada
5.1 Por uso
| Categoria | Código de grau | Características | Aplicação típica |
|---|---|---|---|
| Não estrutural (classe mobiliário) | GL (interno) | Foco na aparência (cor, veios, emendas), classe ambiental alta (E0/ENF), desempenho mecânico médio | Móveis de madeira maciça, armários, portas, escadas, tampos, molduras decorativas |
| Estrutural (classe construção) | GL (estrutural) | Foco no desempenho mecânico (classes de resistência), boa durabilidade, alta resistência de colagem, aparência menos exigida | Vigas de grande vão, arcos de ginásio, pontes, colunas/vigas de construção em madeira |
| Decorativa | GL (decorativo) | Ênfase em veios bonitos, ausência de diferença de cor, emendas finas, superfície lixada várias vezes | Revestimentos de parede internos, paredes de destaque, tetos |
5.2 Por classe visual (GB/T 21140-2024 “Madeira de junta de dedo não estrutural”)
A classe visual da madeira laminada colada não estrutural baseia-se principalmente no número e na gravidade dos seguintes defeitos:
| Classe | Limites permitidos | Aplicação |
|---|---|---|
| Extra | Sem nós (ou nós vivos mínimos, diâmetro ≤5 mm e número ≤1/m), sem rachaduras, sem descoloração, emendas uniformes (largura ≤0,1 mm) | Móveis de alto padrão, tampos, painéis de porta, molduras |
| Primeira qualidade | Pequenos nós vivos sadios (diâmetro ≤10 mm, número ≤3/m), rachaduras mínimas (comprimento ≤20 mm, profundidade ≤1 mm), leve diferença de cor | Móveis padrão, armários, degraus de escada |
| Qualificado | Nós em quantidade definida (incluindo nós mortos mas preenchidos, diâmetro ≤20 mm, número ≤5/m), rachaduras (comprimento ≤50 mm, profundidade ≤2 mm), diferença de cor evidente | Componentes internos, usos não visíveis |
VI. Principais indicadores técnicos da madeira laminada colada
6.1 Requisitos físico-mecânicos
Madeira laminada colada não estrutural (GB/T 21140-2024):
| Indicador | Unidade | Requisito | Método de ensaio |
|---|---|---|---|
| Teor de umidade | % | 6–12 | GB/T 17657 (gravimétrico) |
| Resistência de colagem (junta de dedo) | MPa | ≥6,0 (madeira dura) / ≥4,0 (madeira macia) | GB/T 17657 (cisalhamento por tração) |
| Resistência à flexão estática (MOR) | MPa | ≥30 (longitudinal) | GB/T 17657 (flexão em três pontos) |
| Módulo de elasticidade (MOE) | MPa | ≥6000 (longitudinal) | GB/T 17657 |
| Delaminação por imersão (resistência à água) | — | Taxa de delaminação ≤5% (sem abertura evidente na junta) | Ensaio de imersão: corpo de prova imerso em água a 63 ± 3 °C, após secagem mede-se a extensão de delaminação em relação ao comprimento colado total |
| Emissão de formaldeído | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (método da câmara climática) |
Madeira laminada colada estrutural (GB/T 26899-2022 “Madeira laminada colada estrutural”, exemplos de classes de resistência):
| Classe de resistência | Resistência característica à flexão (MPa) | Módulo de elasticidade característico (MPa) | Resistência característica à tração (MPa) | Resistência característica à compressão (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
A classe de resistência da madeira laminada colada estrutural está diretamente relacionada à espécie:
-
GL20/GL24 são geralmente produzidas com madeiras macias como pinheiro, abeto e álamo.
-
GL28/GL32 exigem madeiras duras como faia, carvalho e eucalipto, ou maior proporção de laminação e adesivos de alto desempenho (PRF/MDI).
6.2 Garantia da resistência à tração na junta de dedo
A junta de dedo é o “ponto fraco” da madeira laminada colada; sua resistência à tração é normalmente 70–90% da resistência à tração paralela às fibras da madeira sem junta.
Medidas para garantir a resistência da junta:
-
Controle de precisão do perfil: desvios (comprimento, largura, passo) dentro de ±0,1 mm.
-
Escolha de adesivos tenazes (API/PRF) → a camada de cola pode deformar-se elasticamente com a retração/expansão da madeira, evitando concentração de tensão e rachaduras.
-
Amostragem destrutiva em linha: a cada lote (por exemplo, a cada 500 peças) retira-se 1 peça para ensaio de tração na junta, garantindo taxa de ruptura na madeira ≥75%.
VII. Tratamento superficial e pintura da madeira laminada colada
7.1 Tratamento superficial
Após o lixamento, a superfície da madeira laminada colada pode ser pintada diretamente, sem necessidade de “primer selador” como em MDF ou aglomerado, pois a madeira laminada colada é um substrato de madeira maciça natural: não há problema de porosidade (embora existam vasos, a absorção é uniforme e não ocorrem “falhas de verniz” ou “pinholes”).
Fluxo de tratamento superficial:
-
Lixamento fino: lixa 180–240 grit, Ra ≤3,2 μm.
-
Remoção de pó: sopro de ar comprimido ou aspiração eletrostática.
-
Ajuste de cor de fundo (opcional): em partes com grande diferença de cor aplica-se um fundo colorido para uniformizar.
-
Pintura: PU, UV, verniz à base de água, óleo-cera ou verniz transparente.
7.2 Esquemas de pintura recomendados
| Tipo de pintura | Características | Estilo | Classe aplicável |
|---|---|---|---|
| Verniz transparente (PU/à base de água) | Preserva veios e cor naturais, aparência natural | Nórdico, japonês, novo chinês | Extra/primeira qualidade |
| Verniz de poro aberto (óleo-cera/verniz à base de água de poro aberto) | Vasos abertos, toque real, superfície fosca, ecologia elevada | Natural, madeira rústica | Extra (exige veios de qualidade) |
| Verniz de poro fechado (PU/UV brilhante/fosco) | Superfície lisa, brilho controlável (10–95 GU), resistente a riscos, fácil de limpar | Minimalista moderno, luxo leve | Todas as classes (cobre defeitos leves) |
| Verniz pigmentado (PU/UV colorido) | Cobre a cor natural da madeira, permite qualquer cor | Moderno, personalizado | Todas as classes (cobre diferenças de cor e nós) |
VIII. Aplicações da madeira laminada colada
8.1 Indústria moveleira
A madeira laminada colada é cada vez mais usada em móveis de madeira maciça de alto padrão e móveis sob medida:
| Aplicação | Classe recomendada | Espessura típica (mm) | Razão da escolha |
|---|---|---|---|
| Tampo de mesa/escrivaninha de madeira maciça | Extra (madeira dura/carvalho/nogueira) | 25–40 | Grande formato, sem defeitos, veios bonitos, dimensões estáveis (não racha) |
| Porta de armário de cozinha em madeira maciça | Primeira qualidade (média densidade/madeira dura) | 18–22 | Ecológico (E0/ENF), melhor resistência à umidade que MDF, superfície pintável |
| Prateleiras de armário/closet | Primeira qualidade (média densidade/álamo/pinheiro) | 18–25 | Boa capacidade de carga (MOR ≥30 MPa), boa retenção de parafusos, não deforma |
| Estrutura de portas de madeira | Primeira qualidade (pinheiro/abeto) | 30–40 | Dimensões estáveis (não racha, não torce), leve (permite espécies leves) |
| Degraus de escada | Extra (madeira dura/carvalho/faia) | 30–50 | Alta dureza, alta resistência, superfície resistente ao desgaste; com colagem em largura atinge 300–500 mm |
| Instrumentos musicais/caixas acústicas | Extra (madeiras duras específicas/bordo/nogueira) | 15–30 | Densidade e características de vibração uniformes; a estrutura de junta garante estabilidade e consistência de peças grandes |
Comparação entre madeira laminada colada e madeira maciça serrada em móveis:
| Dimensão de comparação | Madeira laminada colada (mobiliário) | Madeira maciça serrada |
|---|---|---|
| Largura máxima disponível | Até 1200 mm (com colagem em largura) | Depende do diâmetro da tora (geralmente ≤300–400 mm) |
| Comprimento máximo disponível | Até 6000 mm (com junta de dedo) | Depende do comprimento da tora (geralmente ≤2000–4000 mm) |
| Nós/defeitos | Totalmente removidos (ou mínimos) | Presentes (exigem preenchimento ou corte, reduzindo o rendimento) |
| Risco de empenamento/rachadura | Muito baixo (umidade uniforme, tensões internas eliminadas) | Mais alto (anisotropia marcante, deforma facilmente) |
| Continuidade dos veios | Interrompida nas emendas | Naturalmente contínua (da base ao topo) |
| Preço | Médio (usa toras pequenas, custo menor) | Alto (depende de toras grandes sem defeitos) |
| Classe ambiental | Até ENF (adesivo MDI) | Natural (sem cola) |
8.2 Construção estrutural
A madeira laminada colada estrutural em construções de madeira é uma conquista emblemática dos modernos produtos de madeira engenheirada:
| Componente estrutural | Especificações típicas | Classe de resistência exigida | Características funcionais |
|---|---|---|---|
| Viga de grande vão (reta/curva) | Seção 100×200 mm a 200×600 mm, vão 6–30 m | GL24–GL32 | Resistência muito alta, peso próprio baixo (cerca de 1/6 do concreto armado), permite formas curvas |
| Coluna de madeira | Seção 100×100 mm a 200×300 mm, altura 3–12 m | GL20–GL28 | Alta resistência à compressão, desempenho ao fogo melhor que o aço (camada carbonizada), aparência bonita |
| Estrutura em arco (ginásios, pavilhões) | Vão até 50–100 m (arco colado) | GL28–GL32 (projeto especial) | Forma elegante, grande sensação espacial, construção rápida |
| Pontes de madeira | Vão até 30–60 m (ponte de madeira laminada) | GL32+ (projeto especial) | Leve, resistente à corrosão, boa resistência sísmica, manutenção inferior à de pontes de aço |
Comparação das vantagens da madeira laminada colada estrutural:
| Material estrutural | Relação resistência/peso | Desempenho ao fogo | Desempenho sísmico | Velocidade de construção | Pegada de carbono |
|---|---|---|---|---|---|
| Madeira laminada colada estrutural | Alta (1,5–2 vezes o concreto) | Excelente (camada carbonizada forma isolamento) | Excelente (dissipação flexível) | Rápida (pré-fabricação) | Baixa (fixação de carbono) |
| Concreto armado | Média (alta densidade) | Bom (incombustível) | Médio (exige projeto específico) | Mais lenta (concretagem no local) | Alta (CO₂ da produção de cimento) |
| Aço | Alto (mas alta densidade) | Ruim (amolece em alta temperatura) | Bom | Média | Alta (CO₂ da siderurgia) |
8.3 Decoração de interiores
A madeira laminada colada é cada vez mais usada em decoração de interiores, especialmente em espaços que buscam “sensação de madeira maciça, estilo natural”:
-
Parede de destaque/revestimento: madeira laminada colada de grande formato (largura 600–1200 mm, comprimento 2400–3000 mm), mostrando continuidade dos veios naturais, sem furos de pregos nem emendas visíveis.
-
Tetos: madeira laminada colada fina (12–18 mm), instalada em grade ou painel inteiro, criando atmosfera quente e natural.
-
Guarnições de janela/porta/rodapé: perfis esbeltos (largura 80–200 mm), com junta de dedo garantindo continuidade no comprimento (sem emendas).
-
Degraus e corrimãos: madeira laminada colada de madeira dura (carvalho/faia), degraus com largura de 300–500 mm (colagem em largura), corrimãos com comprimento de até 4000 mm (junta de dedo).
8.4 Aplicações industriais especiais
-
Instrumentos musicais: tampo harmônico de piano (madeira laminada colada de abeto, exigindo altíssima consistência acústica e módulo de elasticidade longitudinal), braço de guitarra (mogno ou bordo), fundo de violino (madeiras duras selecionadas, tolerância zero a nós).
-
Equipamentos esportivos: núcleo de esquis, pranchas de surf, pistas de boliche (bordo duro, altíssima dureza e resistência ao desgaste).
-
Moldes/modelos: moldes de madeira para fundição de precisão, modelos arquitetônicos (alta precisão dimensional, superfície lisa, não deformam).
IX. Mitos e verdades sobre a qualidade da madeira laminada colada
Mito 1: “Madeira laminada colada é feita de pedaços de madeira colados, então é certamente pior que madeira maciça.”
Verdade: a madeira laminada colada é essencialmente “madeira de baixa qualidade usada de forma nobre”: por meios industriais elimina defeitos naturais e recompõe a estrutura, fazendo com que as propriedades mecânicas e a estabilidade dimensional superem as da madeira maciça original.
-
Resistência: a junta de dedo é ligeiramente inferior à madeira sem defeitos (cerca de 70–90%), mas a resistência média do painel é superior à da madeira maciça natural com nós, fibras inclinadas, rachaduras e outros defeitos. Em aplicações de engenharia, o valor de resistência de projeto da madeira laminada colada pode ser até superior ao de algumas madeiras serradas naturais de baixa qualidade.
-
Estabilidade: a umidade da madeira laminada colada é uniforme (desvio global ≤ ±1,5%), a retração/expansão é uniforme em todas as direções e o risco de empenamento e rachaduras é muito menor que o da madeira maciça natural.
-
Aparência: a qualidade visual da madeira laminada colada extra (sem nós, sem diferença de cor, emendas finas) pode igualar ou superar a maioria das madeiras maciças serradas.
Mito 2: “Madeira laminada colada não é ecológica, tem formaldeído.”
Verdade: a classe ambiental da madeira laminada colada depende totalmente do adesivo. MUF (E0) e MDI (ENF/HENF) são amplamente utilizados; a emissão de formaldeído pode chegar a ≤0,015 mg/m³, até inferior à de algumas madeiras naturais (a própria madeira emite traços de formaldeído). Na compra, verifique o relatório de ensaio e a etiqueta ambiental (E0/ENF/HENF); não depende da categoria “madeira laminada colada” ou “madeira maciça”.
Mito 3: “A junta de dedo da madeira laminada colada quebra facilmente.”
Verdade: a resistência à tração da junta de dedo é inferior à da madeira sem junta (cerca de 70–90%), mas sob cargas normais de uso em móveis (por exemplo, tampo de mesa com carga uniforme de 5–10 kg/m²), o coeficiente de segurança da junta é geralmente 4–6 vezes ou mais (ou seja, a resistência efetiva à tração é 4–6 vezes a tensão de projeto). Somente sob cargas pesadas de longa duração (prateleiras pesadas, pontes) ou cargas de impacto (ambientes industriais com colisões frequentes) é necessário atenção especial à capacidade de carga da junta — exatamente o problema que a madeira laminada colada estrutural resolve aumentando o comprimento dos dentes (20–40 mm) e usando adesivos de alto desempenho (PRF/MDI).
Mito 4: “Madeira laminada colada é cara e tem baixo custo-benefício.”
Verdade: o custo das matérias-primas da madeira laminada colada (toras pequenas, madeira de baixa qualidade) é muito inferior ao de toras grandes sem defeitos, mas o processo produtivo (secagem, junta de dedo, colagem em largura, lixamento) tem custo de processamento mais alto. Comparação geral:
-
Comparação com madeira maciça serrada: nas mesmas especificações, o preço da madeira laminada colada é apenas 40–60% do de madeira maciça serrada da mesma espécie e classe (por exemplo, um tampo de carvalho maciço de 200 mm de largura e 3000 mm de comprimento custa muito mais que um tampo de carvalho laminado colado, que ainda é mais estável).
-
Comparação com outros painéis: a madeira laminada colada custa mais que MDF e aglomerado (cerca de 1,5–2,5 vezes), mas sua “sensação de madeira maciça” e “reparabilidade” (riscos superficiais podem ser lixados) não são substituíveis por outros painéis.
X. Tendências tecnológicas da madeira laminada colada
10.1 Expansão das aplicações estruturais
Com a implementação da “Norma Geral para Construções em Madeira” (GB 55005) promulgada na China em 2023 e o consenso social sobre a meta de “duplo carbono”, as construções em madeira vivem um novo período de desenvolvimento na China. O uso de madeira laminada colada estrutural em edifícios públicos de grande vão (pavilhões, ginásios, aeroportos), residências de vários andares em madeira (3–6 andares) e estruturas mistas (madeira-aço/madeira-concreto) continuará crescendo. Estima-se que até 2030 a produção anual chinesa de madeira laminada colada estrutural aumente mais de 50% em relação a 2025.
10.2 Ausência de formaldeído e produção verde
-
Difusão do MDI na madeira laminada colada não estrutural: com a expansão da capacidade chinesa de MDI (Wanhua Chemical e outros) e a redução de custos (preços já 30–40% menores que em 2020), a madeira laminada colada ENF se tornará gradualmente padrão para móveis de alto padrão e decoração interna.
-
Desenvolvimento de adesivos de base biológica: adesivos de lignina e tanino entram em fase piloto para madeira laminada colada e podem substituir parte dos adesivos fósseis nos próximos 5–10 anos, reduzindo ainda mais a pegada de carbono.
-
Substituição de pintura a solvente por pintura à base de água: no processo de pintura da madeira laminada colada, o uso de vernizes à base de água, UV-LED e óleo-cera continua aumentando (de menos de 20% em 2020 para mais de 45% em 2025), com forte redução das emissões de VOCs.
10.3 Alto desempenho e personalização
-
Madeira laminada colada de alta resistência (>GL35): escolhendo espécies de alta resistência (eucalipto, bétula, acácia e outras espécies chinesas de rápido crescimento), otimizando o perfil dos dentes (maior comprimento e número) e usando adesivos de alto desempenho (PRF/MDI), desenvolve-se madeira laminada colada estrutural de classe GL35 e superior, ampliando seu uso em estruturas de madeira muito altas.
-
Estrutura híbrida Glulam-LVL: colando LVL e madeira laminada colada, obtém-se maior resistência, vãos maiores e maior liberdade de projeto.
-
Juntas de dedo/colagens em largura personalizadas (produção sob demanda): com a difusão da manufatura flexível e do planejamento digital, a produção passa de “grandes volumes de especificações padrão” para “dimensões sob medida + pequenos lotes e mais variedades”, atendendo à demanda de marcenaria completa e design personalizado.
10.4 Controle de qualidade digital e inteligente
-
Inspeção acústica em linha: com o método de ressonância acústica (ondas de tensão ou ultrassom) cada peça de junta de dedo passa por controle não destrutivo em linha; com base na frequência de ressonância e no coeficiente de amortecimento, avaliam-se em tempo real a resistência e defeitos internos (rachaduras, defeitos na camada de cola), obtendo controle 100% da junta e substituindo a amostragem manual tradicional.
-
Classificação automática de cor por IA: sistemas de reconhecimento de cor baseados em visão computacional e aprendizado profundo classificam automaticamente a cor de cada ripa antes da colagem em largura (cálculo automático de ΔE), combinando ripas de tons semelhantes para obter máxima uniformidade de cor do painel.
-
Sistema de rastreabilidade digital: cada produto final de madeira laminada colada recebe um código QR ou etiqueta RFID única, registrando todos os lotes de matéria-prima (espécie, dados de secagem, umidade), informações de produção (parâmetros da junta, lote de adesivo, curva de prensagem) e resultados de controle de qualidade, permitindo rastreabilidade de todo o ciclo de vida, da tora ao produto final.
JINDIWOOD · Engineered for Certainty — Cada recomposição de junta de dedo de peças curtas constrói uma base segura para a solidez dos móveis e a segurança das construções.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.
FAQ (Perguntas frequentes)
Q1: O que é exatamente madeira laminada colada?
A1: É um material de madeira engenheirada obtido a partir de ripas estreitas e curtas de madeira maciça, das quais são removidos defeitos naturais, unidas no comprimento por junta de dedo, coladas em largura e lixadas. Preserva a aparência da madeira natural, mas melhora a estabilidade dimensional e a resistência.
Q2: Qual é a diferença entre madeira laminada colada e madeira maciça serrada?
A2: A madeira laminada colada elimina nós, rachaduras e deformações, permite larguras de até 1200 mm e comprimentos de até 6000 mm, e é mais estável. A madeira maciça serrada depende das dimensões da tora, pode conter defeitos naturais e tem maior risco de deformação.
Q3: A madeira laminada colada contém formaldeído?
A3: A classe ambiental depende do adesivo. Com MUF atinge-se E0 (≤0,025 mg/m³); com MDI atinge-se ENF/HENF (≤0,015 mg/m³), igual ou inferior a muitas madeiras naturais. É importante verificar o relatório de ensaio e a etiqueta ambiental.
Q4: O que é junta de dedo?
A4: É uma junta feita fresando perfis dentados nas extremidades das ripas, aplicando adesivo e prensando longitudinalmente. Serve para unir peças curtas e obter madeira longa e estável, com resistência de 70–90% da madeira sem junta.
Q5: A madeira laminada colada é adequada para uso estrutural?
A5: Sim. A madeira laminada colada estrutural usa adesivos PRF ou MDI, classes GL20–GL32 e superiores, e é empregada em vigas, colunas, arcos, pontes e construções em madeira. Para uso estrutural, é essencial seguir as normas e classes de resistência.
Q6: Quais espécies são mais usadas para madeira laminada colada?
A6: Pinheiro, abeto e álamo para uso não estrutural ou estruturas leves; faia, carvalho, nogueira, eucalipto e bordo para móveis de alto padrão e aplicações estruturais de alta resistência.
Q7: A madeira laminada colada pode deformar ou rachar?
A7: O risco é muito baixo se o teor de umidade for controlado (6–12%) e uniforme entre as ripas (≤ ±1,5%). A recomposição reduz as tensões internas típicas da madeira maciça.
Q8: Como a madeira laminada colada é pintada?
A8: Após lixamento fino (180–240 grit) e remoção de pó, pode-se aplicar diretamente verniz PU, UV, à base de água, óleo-cera ou verniz transparente. Não é necessário primer selador como em MDF ou aglomerado.
Q9: A madeira laminada colada é ecológica?
A9: Sim, se produzida com adesivos de baixa emissão. As versões E0/ENF/HENF são adequadas para quartos, móveis infantis e ambientes sensíveis. A sustentabilidade também depende do uso de toras pequenas e processos de baixo impacto.
Q10: Quais são as tendências futuras da madeira laminada colada?
A10: As principais tendências são: maior uso estrutural em construções de madeira, adesivos sem formaldeído e de base biológica, vernizes à base de água, classes de alta resistência GL35+, estruturas híbridas Glulam-LVL, produção flexível personalizada e controle de qualidade digital com IA, ultrassom e rastreabilidade RFID.