中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
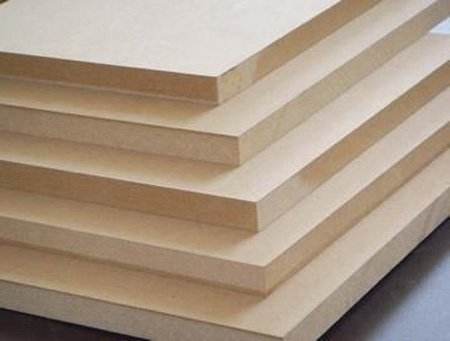
1. Основное понятие МДФ
Плита средней плотности (Medium Density Fiberboard, сокращённо МДФ) — это древесная плита, изготавливаемая из древесного волокна или другого растительного волокна путём подготовки волокна, нанесения клея, формирования и горячего прессования при высокой температуре, с плотностью от 650 до 800 кг/м³.
В отличие от фанеры (несколько слоёв шпона, склеенных перпендикулярно) и ДСП (частицы, склеенные и спрессованные), сущность МДФ заключается в следующем: древесина доводится до волокнистого состояния и затем вновь соединяется в плиту. Этот процесс полностью устраняет сучки, направление текстуры и внутренние напряжения роста натуральной древесины, делая МДФ плитой с наиболее однородной структурой и самой ровной поверхностью, особенно подходящей для поверхностной отделки (меламиновая плёнка, шпон, лакокрасочное покрытие и т. д.).
Ключевые данные: прочность на растяжение перпендикулярно пласти у качественного МДФ достигает 0,6–1,2 МПа, прочность на статический изгиб — 25–40 МПа, отклонение ровности поверхности控制在 ±0,15 мм; эти показатели делают его предпочтительной основой для производства мебели и отделки интерьеров.
2. Сырьевая система МДФ
2.1 Древесное волокнистое сырьё
Источники сырья для МДФ разнообразны: отходы деревообработки, быстрорастущая древесина, ветви и т. д. Выбор сырья напрямую влияет на цвет, морфологию волокна и физические свойства плиты.
| Тип сырья | Морфология волокна | Характеристики плиты | Основное применение |
|---|---|---|---|
| Тополь | Волокна тонкие и длинные, стенки тонкие | Светло-белый цвет, однородная структура | Мебель высокого класса, основа декоративных панелей |
| Сосна | Волокна длиннее, содержание смолы выше | Хорошая прочность, желтоватый цвет | Конструкционный МДФ, упаковочный материал |
| Эвкалипт | Волокна средние, плотность выше | Высокая прочность, средний цвет | Несущая мебель, основа для полов |
| Смешанные лиственные | Волокна разной длины | Сбалансированные свойства, низкая стоимость | Универсальный МДФ |
| Сельскохозяйственная солома | Волокна короткие, высокое содержание золы | Свойства чуть ниже, экологическая концепция | Экологичная плита низкой стоимости |
Технический стандарт JINDIWOOD: в производстве МДФ используется исключительно первичное тополиное сырьё; плотность тонких плит (≤9 мм) достигает 830 кг/м³ и выше, толстых плит (>9 мм) — 750 кг/м³ и выше, что значительно превышает обычную продукцию на рынке и обеспечивает превосходную обрабатываемость и поверхностный эффект.
2.2 Система клеёв
Типы клеёв, обычно применяемые для МДФ, аналогичны фанере, но из-за большой удельной поверхности волокна (в сотни раз больше, чем у шпона) расход клея и выбор типа отличаются:
| Тип клея | Расход (% абсолютно сухого волокна) | Экологический класс | Применение |
|---|---|---|---|
| Карбамидоформальдегидный (UF) | 8–12% | E1/E0 | Обычная мебель для помещений |
| Карбамидоформальдегидный, модифицированный меламином (MUF) | 10–14% | E0/ENF | Мебель среднего и высокого класса, влагостойкая плита |
| Изоцианатный (MDI) | 4–6% | ENF/HENF | Плита без формальдегида, детская мебель |
| Клей на основе соевого белка | 10–15% | ENF | Экологичный МДФ |
Способ нанесения клея в МДФ отличается от фанеры: клей распыляется и смешивается с волокном в высокоскоростном смесителе; клей должен обладать низкой вязкостью и высокой проникающей способностью, чтобы равномерно обволакивать каждое волокно.
2.3 Вспомогательные добавки
-
Парафиновая эмульсия (гидрофобизатор): дозировка 0,5–1,5% абсолютно сухого волокна, для повышения влагостойкости плиты
-
Отвердитель (хлорид аммония и др.): ускоряет реакцию отверждения клея, сокращает время прессования
-
Антипирен (фосфорно-азотный): придаёт плите огнестойкость, до класса B1–C
-
Антисептик: подавляет рост плесени, подходит для влажных условий
3. Технологический процесс производства МДФ
3.1 Измельчение и сортировка
Брёвна или древесные отходы перерабатываются в щепу определённых размеров (длина 15–30 мм, толщина 3–5 мм). Щепа проходит через вибрационный грохот для удаления слишком крупных, слишком мелких и примесей (песок, металл), обеспечивая однородность материала, поступающего в рафинёр.
Критическая точка контроля: неравномерный размер щепы вызывает колебания качества разделения волокна; слишком крупная щепа увеличивает энергозатраты и даёт грубое волокно; слишком мелкая легко обугливается.
3.2 Подготовка волокна — горячее рафинирование (ключевая операция)
Это операция, наиболее существенно отличающая МДФ от других древесных плит. Щепа в рафинёре проходит двойную обработку «пропаривание + размол»:
Первый этап: предварительное пропаривание
-
Щепа поступает в вертикальный предварительный котел, подаётся пар высокой температуры (давление 0,8–1,2 МПа, температура 160–180 °C)
-
Время пропаривания: 3–8 минут (в зависимости от породы и толщины щепы)
-
Пар размягчает лигнин (природное связующее вещество древесины), снижая силы сцепления между волокнами
Второй этап: размол и разделение волокна
-
Пропаренная щепа поступает в размольную камеру, где сила сдвига между вращающимся и неподвижным дисками разрывает щепу на отдельные волокна
-
Зазор между дисками: 0,1–0,5 мм (регулируемый)
-
В камеру впрыскивается парафиновая эмульсия (гидрофобизатор) и клей (в некоторых процессах клей добавляется здесь)
Ключевой принцип: метод горячего рафинирования использует синергию тепловой энергии пара и механической силы сдвига для разделения щепы на отдельные волокна без серьёзного их разрезания. Чем длиннее сохранившиеся волокна, тем выше прочность плиты.
После рафинирования волокно имеет влажность 50–60% и волокнистую форму, требуется немедленная сушка.
3.3 Сушка волокна
Влажное волокно пневматически транспортируется в сушилку, где горячий воздух снижает влажность до требуемого диапазона.
-
Способ сушки: трубчатая пневматическая сушка (трёхпроходная сушилка) или флеш-сушка
-
Источник тепла: теплогенератор (биомасса/природный газ) подаёт горячий воздух 160–200 °C
-
Влажность после сушки: 8–12% (целевая влажность перед формирующей машиной)
-
Время сушки: всего 2–5 секунд (мгновенно в высокоскоростном потоке горячего воздуха)
Техническая сложность: сушка волокна быстрая, время пребывания короткое, требуется точный контроль температуры и скорости горячего воздуха. Слишком высокая температура — обугливание поверхности волокна, более тёмный цвет, снижение прочности; слишком низкая — повышенная влажность, затруднение формирования, риск пузырей при прессовании.
Высушенное волокно собирается циклоном и через дозирующие бункеры поступает на проклейку.
3.4 Проклейка — равномерное смешивание волокна и клея
Проклейка — центральный этап сухого процесса. Сухое волокно точно дозируется электронными ленточными весами и поступает в высокоскоростной смеситель (так называемый «клеемешалка»); клей добавляется распылением, одновременно впрыскивается отвердитель и гидрофобизатор (парафиновая эмульсия).
| Параметр | Типичное значение | Контроль |
|---|---|---|
| Расход клея | 8–14% (абсолютно сухого волокна) | Слишком мало → недостаточная прочность на растяжение; слишком много → рост затрат, удлинение цикла прессования |
| Содержание сухих веществ в клее | 50–65% | Влияет на равномерность и проникающую способность |
| Скорость смешивания | 500–1500 об/мин | Обеспечивает равномерное обволакивание каждого волокна клеем |
| Добавка парафина | 0,5–1,5% | Влияет на разбухание по толщине при водопоглощении |
Влажность волокна после проклейки: из-за воды, вносимой клеем, повышается до 12–16%, что подготавливает последующее формирование и прессование.
3.5 Формирование
Проклеенное волокно равномерно распределяется формирующей машиной на непрерывно движущейся стальной ленте или поддоне, образуя волокнистый ковёр определённой толщины и плотности.
Основные способы формирования:
-
Воздушное формирование: волокно взвешено в воздушном потоке и осаждается под действием силы тяжести и потока; подходит для производства МДФ с градиентной структурой (мелкое волокно в поверхностных слоях, грубое в сердцевине), что делает поверхность гладкой
-
Механическое формирование: распределение механическими роликами или качающимся бункером; структура более однородная, подходит для гомогенных плит
Предварительное прессование после формирования: ковёр подвергается давлению 0,5–1,0 МПа от непрерывного предварительного пресса, уплотняя рыхлый волокнистый ковёр до 1/3–1/2 первоначальной толщины, повышая прочность и теплопроводность, облегчая подачу в горячий пресс.
3.6 Горячее прессование (ключевая операция)
Ковёр под действием высокой температуры и давления проходит полный процесс отверждения клея → уплотнения волокна → стабилизации плиты. Это финальная операция, определяющая плотность, прочность, точность толщины и экологический класс МДФ.
Три ключевые фазы цикла прессования:
| Фаза | Давление | Температура | Функция |
|---|---|---|---|
| Первая фаза: сжатие | Быстрое повышение до 3,0–4,5 МПа | 160–220 °C | Быстрое сжатие ковра, удаление воздуха и влаги, начало пластической деформации волокна |
| Вторая фаза: отверждение | Поддержание 2,0–3,5 МПа | Постоянная | Клей отверждается и сшивается, между волокнами образуются прочные связи |
| Третья фаза: сброс давления/выпуск пара | Постепенное снижение до 0 | Естественное охлаждение | Сброс внутреннего давления пара, предотвращение пузырей, стабилизация |
Эмпирическая формула цикла прессования в зависимости от толщины:
Общее время прессования (секунды) ≈ толщина (мм) × 8–15 с/мм
Для МДФ 18 мм цикл составляет примерно 150–270 секунд (2,5–4,5 минуты), из них:
-
Фаза сжатия: 15–30 секунд
-
Фаза отверждения: 100–200 секунд
-
Фаза выпуска пара: 20–40 секунд
Ключевые технологии контроля:
-
Контроль толщины: пресс оснащён толщиномерами, точность готовой плиты ±0,15 мм
-
Контроль температурного градиента: разница температур между поверхностью и сердцевиной ковра не должна быть слишком большой (≤20 °C), иначе возникает дефект «поверхность отверждена, сердцевина нет»
3.7 Последующая обработка
Охлаждение и выдержка: плита, выходящая из пресса, имеет температуру 80–120 °C, охлаждается до комнатной температуры на охладителе. Охлаждённые плиты выдерживаются на складе 48–72 часа для снятия внутренних напряжений и уравновешивания влажности с окружающей средой, предотвращая деформацию при последующей обработке.
Шлифование: выдержанные плиты шлифуются широколенточным станком:
-
Первый проход: грубая шлифовка (60–80) — удаление обугленного слоя и неравномерности толщины
-
Второй проход: средняя шлифовка (100–120) — выравнивание поверхности
-
Третий проход: тонкая шлифовка (150–180) — финишная обработка для соответствия требованиям отделки
Величина шлифования обычно 0,5–1,5 мм (суммарно с двух сторон); после шлифовки толщина достигает конечной спецификации, шероховатость поверхности Ra ≤3,2 мкм.
Раскрой: резка на стандартные размеры (например, 1220×2440 мм), удаление неровных кромок.
Сортировка и упаковка: сортировка по внешнему классу, упаковка и складирование.
4. Ключевые технические показатели и методы испытаний МДФ
4.1 Плотность
Плотность — основной физический показатель МДФ, напрямую влияющий на механическую прочность и обрабатываемость.
-
Диапазон плотности (GB/T 11718-2021): 650–800 кг/м³ (средняя плотность)
-
Метод испытания: весовой метод (точное взвешивание массы и объёма образца)
-
Стандарт JINDIWOOD: тонкие плиты (≤9 мм) ≥830 кг/м³, толстые плиты (>9 мм) ≥750 кг/м³
Влияние плотности на свойства:
-
Слишком низкая плотность → недостаточная прочность, плохая удерживающая способность шурупов, рыхлая поверхность
-
Слишком высокая плотность → сильный износ инструмента, слишком тяжёлая плита, рост затрат
-
Неравномерная плотность → после шлифовки появляются «твёрдые и мягкие пятна», влияющие на отделку
4.2 Прочность на растяжение перпендикулярно пласти (Internal Bond, IB)
Прочность на растяжение перпендикулярно пласти — центральный показатель прочности связей между волокнами внутри МДФ, отражающий способность плиты сопротивляться внутреннему расслоению.
Метод испытания: из плиты вырезается образец 50×50 мм, на обе стороны приклеиваются специальные металлические захваты, на разрывной машине прикладывается растягивающая нагрузка перпендикулярно пласти, регистрируется максимальная нагрузка при разрушении, делится на площадь образца — получается значение IB (МПа).
Требования GB/T 11718-2021:
-
Обычный тип: IB ≥ 0,55 МПа
-
Мебельный тип: IB ≥ 0,65 МПа
-
Несущий тип: IB ≥ 0,80 МПа
Влияющие факторы:
-
Расход клея: с увеличением расхода IB растёт (но есть экономический предел)
-
Морфология волокна: чем длиннее и целостнее волокно, тем выше IB
-
Параметры прессования: синергия температуры, давления и времени
4.3 Прочность на статический изгиб (MOR) и модуль упругости (MOE)
Как и у фанеры, MOR и MOE — ключевые механические показатели несущей способности плиты.
Метод испытания: трёхточечный изгиб (пролёт равен 20 толщинам, равномерная нагрузка до разрушения)
Требования GB/T 11718-2021:
-
MOR ≥ 23 МПа (обычный тип) / ≥ 30 МПа (несущий тип)
-
MOE ≥ 2700 МПа (обычный тип) / ≥ 3500 МПа (несущий тип)
Прочность на статический изгиб МДФ ниже, чем у качественной фанеры (поскольку волокно короткое, а фанера состоит из непрерывных длинных волокон шпона), но ровность поверхности и равномерность толщины значительно превосходят фанеру, что даёт МДФ незаменимое преимущество в области поверхностной отделки.
4.4 Разбухание по толщине при водопоглощении (Thickness Swelling, TS)
Это центральный показатель влагостойкости МДФ, особенно важный для влажных помещений, таких как кухни и ванные.
Метод испытания: образец 50×50 мм погружается в воду при 20±2 °C на 24 часа, измеряется изменение толщины до и после погружения.
Требования GB/T 11718-2021: разбухание по толщине за 24 часа ≤ 15% (обычный тип) / ≤ 10% (влагостойкий тип)
Технические средства снижения разбухания:
-
Добавление парафиновой эмульсии и других гидрофобизаторов
-
Повышение температуры и времени прессования (увеличивает пластическое течение волокна, уменьшает капилляры)
-
Использование клея MUF
4.5 Выделение формальдегида
Поскольку МДФ использует большое количество клея (8–14%), контроль выделения формальдегида особенно важен. Методы испытаний такие же, как у фанеры.
| Экологический класс | Выделение формальдегида (климатическая камера, мг/м³) |
|---|---|
| E1 (обязательный национальный стандарт) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Шероховатость поверхности
Это специфический для МДФ показатель контроля качества, напрямую связанный с качеством отделки (меламиновая бумага, шпон, лак) и прочностью склеивания.
-
Метод испытания: контактный профилометр для измерения Ra
-
Стандарт JINDIWOOD: шероховатость поверхности после шлифовки Ra ≤ 3,2 мкм
Влияние шероховатости на обработку:
-
Слишком высокий Ra (шероховатая поверхность) → увеличенный расход клея при отделке, возможны «белые пятна» или «апельсиновая корка»
-
Слишком низкий Ra (чрезмерная шлифовка) → слишком плотная поверхность, плохое проникновение клея, снижение адгезии покрытия
5. Обычная классификация и классы МДФ
5.1 Классификация по плотности (GB/T 11718-2021)
| Категория | Диапазон плотности (кг/м³) | Типичное применение |
|---|---|---|
| Лёгкий МДФ | < 650 | Ненесущая отделка, моделирование |
| МДФ средней плотности (стандартный) | 650–800 | Мебель, отделка, основа декоративных панелей |
| МДФ высокой плотности (HDF) | > 800 | Основа для полов, высокопрочная мебель |
5.2 Классификация по назначению
| Тип | Ключевое требование | Типичное применение |
|---|---|---|
| Мебельный (стандартный) | IB ≥0,65 МПа, мелкая поверхность | Шкафы, кухни, столы и стулья |
| Несущий | MOR ≥30 МПа, повышенная плотность | Стеллажи, письменные столы, фасады |
| Влагостойкий | Разбухание по толщине ≤10% | Мебель для ванных, кухонная мебель |
| Огнестойкий | Класс огнестойкости B1–C | Отделка общественных мест, отели |
| Низкоэмиссионный (ENF) | Выделение формальдегида ≤0,015 мг/м³ | Детская мебель, спальни |
5.3 Классификация по внешнему виду
Внешний класс МДФ определяется главным образом количеством и размером поверхностных дефектов (чёрные точки, пятна клея, вмятины, царапины, точки обугливания и т. д.):
-
Высший сорт: поверхность без видимых дефектов, для высококачественной отделки
-
Первый сорт: допускаются少量 лёгкие дефекты, для обычной отделки
-
Соответствующий: допускается определённое количество дефектов, для случаев, когда после покрытия они не видны
Распространённые поверхностные дефекты после шлифовки и причины:
| Тип дефекта | Типичное проявление | Возможная причина |
|---|---|---|
| Чёрные точки | Мелкие чёрные точки по поверхности | Слишком высокая температура рафинирования или не удалённая кора/примеси |
| Белые пятна/пятна клея | Локальные белые или твёрдые участки | Неравномерное нанесение клея или локальное скопление при прессовании |
| Следы шлифовки | Параллельные борозды на поверхности | Слишком крупная шлифовальная лента или неравномерный износ |
| Точки обугливания | Чёрные подгоревшие пятна | Слишком высокая температура прессования или локальный перегрев волокна |
6. Сравнительный анализ МДФ и фанеры
| Параметр сравнения | МДФ | Фанера |
|---|---|---|
| Структура | Волокно распределено равномерно, изотропность | Шпон склеен крест-накрест, выраженная анизотропия |
| Ровность поверхности | Отличная, подходит для тонкой отделки | Хорошая, но видны стыки шпона |
| Обработка кромок | Кромки плотные, возможна профильная обработка | Кромки слоистые, требуется кромкование |
| Удерживающая способность шурупов | Хорошая (перпендикулярно), но при повторном завинчивании ослабевает | Отличная, особенно на кромках |
| Прочность на статический изгиб | Средняя (25–40 МПа) | Высокая (50–100 МПа) |
| Влагостойкость | Низкая (высокое разбухание) | Хорошая (возможен водостойкий клей) |
| Экологичность | Большой расход клея, сложнее контроль формальдегида | Расход клея относительно меньше |
| Цена | Ниже (при сравнении равных классов) | Выше |
| Типичное применение | Основа декоративных панелей, детали мебели, фрезеровка | Несущие конструкции, строительная опалубка, основа для полов |
7. Распространённые проблемы качества МДФ и анализ причин
7.1 Отклонение по толщине и неравномерная плотность
Явление: большие различия по толщине в одной плите или между плитами одной партии.
Возможные причины:
-
Неправильная настройка или износ толщиномеров пресса
-
Неравномерное распределение волокна при формировании
-
Недостаточная параллельность или деформация плит пресса
Решение: периодическая калибровка толщиномеров, оптимизация равномерности формирования, периодическое обслуживание параллельности пресса.
7.2 Недостаточная прочность на растяжение перпендикулярно пласти
Явление: плита легко расслаивается, при шлифовке сильно «пылит», при резке кромки рваные.
Возможные причины:
-
Недостаточный расход клея или некачественный клей
-
Слишком низкая температура прессования или недостаточное время отверждения
-
Плохая морфология волокна (слишком короткое из-за чрезмерного рафинирования)
-
Недостаточное количество отвердителя
Решение: оптимизация процесса проклейки, корректировка параметров прессования, периодический контроль времени гелеобразования клея.
7.3 Превышение разбухания по толщине при водопоглощении
Явление: плита значительно увеличивается по толщине во влажной среде или при испытании на погружение, возможна «грибовидная» деформация.
Возможные причины:
-
Недостаточное количество парафина (гидрофобизатора) или неравномерное распределение
-
Слишком низкая плотность (много внутренних пор)
-
Недостаточный цикл прессования, неполное отверждение клея
Решение: увеличение расхода парафина и оптимизация распыления, умеренное повышение плотности, удлинение времени прессования.
7.4 Деформация коробления
Явление: плита после укладки приобретает черепицеобразную или дугообразную форму.
Возможные причины:
-
Чрезмерная или неравномерная шлифовка (нарушение симметричной структуры)
-
Слишком большая разница между влажностью готовой плиты и условиями эксплуатации
-
Недостаточное время выдержки, внутренние напряжения не сняты
-
Асимметричный градиент плотности при формировании
Решение: контроль величины шлифования (не более 0,5 мм на сторону), достаточная выдержка для баланса влажности, оптимизация равномерности формирования.
7.5 Поверхностные пузыри
Явление: локальные выпуклости на поверхности; при разрезе лезвием видна внутренняя полость или расслоение.
Возможные причины:
-
Слишком быстрый сброс давления в конце прессования, давление пара внутри не полностью сброшено
-
Слишком высокая влажность шпона (или волокнистого ковра)
-
Неправильная температура прессования, поверхность отверждена, сердцевина нет
Решение: удлинение фазы выпуска пара, снижение влажности ковра, оптимизация температурной кривой прессования.
8. Тенденции технологического развития МДФ
8.1 Без формальдегида
Технологические прорывы в области MDI-клея без формальдегида и биологических клеёв способствуют повышению экологического класса МДФ. МДФ класса HENF (выделение формальдегида ≤0,015 мг/м³) уже запущен в массовое производство и постепенно станет стандартом рынка.
8.2 Лёгкость и высокая прочность
За счёт модификации волокна, технологии вспенивания или градиентной структуры плотности снижается вес плиты (плотность ≤600 кг/м³) при сохранении достаточной механической прочности, что отвечает потребностям снижения веса в автомобильных интерьерах, авиационных кабинах и т. д.
8.3 Функционализация
-
Огнестойкий МДФ: добавление фосфорно-азотных антипиренов позволяет достичь класса B1–B
-
Антисептический и антибактериальный МДФ: добавление ионов серебра или органических антисептиков, подходит для больниц, пищевых производств и т. д.
-
Влагостойкий МДФ: за счёт оптимизации парафиновой эмульсии и применения клея MUF разбухание по толщине снижается до ≤6%
8.4 Цифровизация и интеллектуализация
Цифровые технологии контроля качества, такие как онлайн-измерение толщины, мониторинг кривой плотности рентгеновским излучением, измерение влажности в ближнем инфракрасном диапазоне, внедряются в линии производства МДФ, обеспечивая прослеживаемость качества всей партии и корректировку параметров процесса в реальном времени, снижая случайную погрешность ручного отбора проб.
Часто задаваемые вопросы о МДФ (FAQ)
В1: Что такое плита средней плотности (МДФ)? Какова её сущность?
О: Плита средней плотности (Medium Density Fiberboard, МДФ) — древесная плита, изготавливаемая из древесного волокна или другого растительного волокна путём подготовки волокна, нанесения клея, формирования и горячего прессования при высокой температуре, с плотностью обычно 650–800 кг/м³.
В отличие от фанеры (несколько слоёв шпона, склеенных перпендикулярно) и ДСП (частицы, склеенные и спрессованные), сущность МДФ: древесина доводится до волокнистого состояния и затем вновь соединяется в плиту. Этот процесс устраняет сучки, направление текстуры и внутренние напряжения роста натуральной древесины, делая МДФ одной из самых однородных и ровных древесных плит, особенно подходящей для меламиновой отделки, шпона, лакокрасочных покрытий и других видов поверхностной отделки.
Ключевые данные: прочность на растяжение перпендикулярно пласти качественного МДФ достигает 0,6–1,2 МПа, прочность на статический изгиб — 25–40 МПа, отклонение ровности поверхности控制在 ±0,15 мм.
В2: Каковы особенности сырьевой системы и системы клеёв МДФ?
О: Источники сырья для МДФ разнообразны: отходы деревообработки, быстрорастущая древесина, ветви и т. д. Распространённые типы сырья:
-
Тополь: волокна тонкие и длинные, стенки тонкие, светло-белый цвет, однородная структура, для мебели высокого класса и основы декоративных панелей;
-
Сосна: волокна длиннее, содержание смолы выше, хорошая прочность, желтоватый цвет, для конструкционного МДФ и упаковки;
-
Эвкалипт: волокна средние, плотность выше, высокая прочность, для несущей мебели и основы для полов;
-
Смешанные лиственные: сбалансированные свойства, низкая стоимость, для универсального МДФ;
-
Сельскохозяйственная солома: волокна короткие, высокое содержание золы, свойства чуть ниже, для экологичной плиты низкой стоимости.
Технический стандарт JINDIWOOD: в производстве МДФ используется исключительно первичное тополиное сырьё; плотность тонких плит (≤9 мм) ≥830 кг/м³, толстых плит (>9 мм) ≥750 кг/м³.
По клеям МДФ обычно использует UF, MUF, MDI и клей на основе соевого белка:
-
UF: расход 8–12%, E1/E0, для обычной мебели в помещениях;
-
MUF: расход 10–14%, E0/ENF, для мебели среднего и высокого класса, влагостойкой плиты;
-
MDI: расход 4–6%, ENF/HENF, для плиты без формальдегида, детской мебели;
-
Клей на основе соевого белка: расход 10–15%, класс ENF, для экологичного МДФ.
Способ нанесения клея в МДФ — распыление и смешивание с волокном в высокоскоростном смесителе; клей должен обладать низкой вязкостью и высокой проникающей способностью для равномерного обволакивания каждого волокна.
В3: Каков технологический процесс производства МДФ?
О: Процесс производства МДФ включает:
-
Измельчение и сортировка: брёвна или древесные отходы перерабатываются в щепу (длина 15–30 мм, толщина 3–5 мм), удаляются слишком крупные, слишком мелкие и примеси;
-
Подготовка волокна — горячее рафинирование: щепа проходит предварительное пропаривание (давление 0,8–1,2 МПа, температура 160–180 °C, время 3–8 минут) и размол/разделение волокна, зазор между дисками 0,1–0,5 мм;
-
Сушка волокна: пневматическая трубчатая сушка, горячий воздух 160–200 °C, влажность после сушки 8–12%, время сушки всего 2–5 секунд;
-
Проклейка: сухое волокно дозируется и поступает в высокоскоростной смеситель; клей распыляется вместе с отвердителем и парафиновой эмульсией; влажность волокна после проклейки 12–16%;
-
Формирование: воздушное или механическое формирование волокнистого ковра, затем предварительное прессование (0,5–1,0 МПа);
-
Горячее прессование: при высокой температуре и давлении завершаются отверждение клея, уплотнение волокна и стабилизация плиты;
-
Последующая обработка: охлаждение, выдержка 48–72 часа, шлифование, раскрой, сортировка и упаковка.
Шлифование обычно в три прохода: грубая (60–80), средняя (100–120), тонкая (150–180), величина шлифования 0,5–1,5 мм; после шлифовки шероховатость поверхности Ra ≤3,2 мкм.
В4: Почему горячее прессование является ключевой операцией производства МДФ? Каковы ключевые параметры?
О: Горячее прессование — финальная операция, определяющая плотность, прочность, точность толщины и экологический класс МДФ. Ковёр при высокой температуре и давлении проходит отверждение клея, уплотнение волокна и стабилизацию плиты. Цикл прессования делится на три фазы:
-
Первая фаза: сжатие — давление быстро повышается до 3,0–4,5 МПа, температура 160–220 °C, быстрое сжатие ковра, удаление воздуха и влаги;
-
Вторая фаза: отверждение — поддержание 2,0–3,5 МПа, клей отверждается и сшивается, между волокнами образуются прочные связи;
-
Третья фаза: выпуск пара/сброс давления — постепенное снижение до 0, естественное охлаждение, сброс внутреннего давления пара, предотвращение пузырей.
Эмпирическая формула общего времени прессования: общее время (секунды) ≈ толщина (мм) × 8–15 с/мм. Для МДФ 18 мм цикл составляет примерно 150–270 секунд.
Ключевые технологии контроля: допуск по толщине ±0,15 мм; разница температур между поверхностью и сердцевиной ковра не должна быть слишком большой (≤20 °C), иначе возникает дефект «поверхность отверждена, сердцевина нет».
В5: Каковы ключевые технические показатели МДФ?
О: Согласно GB/T 11718-2021, ключевые показатели МДФ:
-
Плотность: 650–800 кг/м³; JINDIWOOD тонкие плиты (≤9 мм) ≥830 кг/м³, толстые плиты (>9 мм) ≥750 кг/м³;
-
Прочность на растяжение перпендикулярно пласти (IB): обычный тип ≥0,55 МПа, мебельный тип ≥0,65 МПа, несущий тип ≥0,80 МПа;
-
Прочность на статический изгиб (MOR): обычный тип ≥23 МПа, несущий тип ≥30 МПа;
-
Модуль упругости (MOE): обычный тип ≥2700 МПа, несущий тип ≥3500 МПа;
-
Разбухание по толщине при водопоглощении (24 ч): обычный тип ≤15%, влагостойкий тип ≤10%;
-
Выделение формальдегида: E1 ≤0,050 мг/м³, E0 ≤0,025 мг/м³, ENF ≤0,015 мг/м³;
-
Шероховатость поверхности: JINDIWOOD после шлифовки Ra ≤3,2 мкм.
Прочность на статический изгиб МДФ ниже, чем у качественной фанеры, но ровность поверхности и равномерность толщины значительно превосходят фанеру, что даёт МДФ незаменимое преимущество в области поверхностной отделки.
В6: Каковы распространённые классификации и классы МДФ?
О: МДФ классифицируется по плотности, назначению и внешнему виду:
По плотности:
-
Лёгкий МДФ: <650 кг/м³, для ненесущей отделки и моделирования;
-
МДФ средней плотности: 650–800 кг/м³, для мебели, отделки, основы декоративных панелей;
-
МДФ высокой плотности (HDF): >800 кг/м³, для основы полов и высокопрочной мебели.
По назначению:
-
Мебельный: IB ≥0,65 МПа, мелкая поверхность, для шкафов, кухонь, столов и стульев;
-
Несущий: MOR ≥30 МПа, повышенная плотность, для стеллажей, письменных столов, фасадов;
-
Влагостойкий: разбухание по толщине ≤10%, для мебели ванных и кухонь;
-
Огнестойкий: класс огнестойкости B1–C, для отделки общественных мест и отелей;
-
Низкоэмиссионный (ENF): выделение формальдегида ≤0,015 мг/м³, для детской мебели и спален.
По внешнему виду: высший сорт, первый сорт, соответствующий. Распространённые поверхностные дефекты: чёрные точки, белые пятна/пятна клея, следы шлифовки, точки обугливания.
В7: Каковы преимущества и недостатки МДФ по сравнению с фанерой?
О: Сравнение МДФ и фанеры:
-
Структура: МДФ — волокно распределено равномерно, изотропность; фанера — шпон склеен крест-накрест, выраженная анизотропия;
-
Ровность поверхности: МДФ — отличная, для тонкой отделки; фанера — хорошая, но видны стыки шпона;
-
Обработка кромок: МДФ — кромки плотные, возможна профильная обработка; фанера — кромки слоистые, требуется кромкование;
-
Удерживающая способность шурупов: МДФ — хорошая, но при повторном завинчивании ослабевает; фанера — отличная, особенно на кромках;
-
Прочность на статический изгиб: МДФ — средняя (25–40 МПа); фанера — высокая (50–100 МПа);
-
Влагостойкость: МДФ — низкая; фанера — хорошая;
-
Экологичность: МДФ — большой расход клея, сложнее контроль формальдегида; фанера — расход клея относительно меньше;
-
Цена: МДФ — ниже; фанера — выше;
-
Типичное применение: МДФ — основа декоративных панелей, детали мебели, фрезеровка; фанера — несущие конструкции, строительная опалубка, основа для полов.
В8: Каковы распространённые проблемы качества МДФ и их причины?
О: Распространённые проблемы качества МДФ:
-
Отклонение по толщине и неравномерная плотность: неправильная настройка или износ толщиномеров пресса, неравномерное распределение волокна, недостаточная параллельность плит пресса. Решение: периодическая калибровка, оптимизация формирования, обслуживание пресса;
-
Недостаточная прочность на растяжение перпендикулярно пласти: недостаточный расход клея, некачественный клей, слишком низкая температура прессования, слишком короткое волокно, недостаток отвердителя. Решение: оптимизация проклейки, корректировка параметров прессования, контроль времени гелеобразования клея;
-
Превышение разбухания по толщине: недостаток парафина или неравномерное распределение, низкая плотность, недостаточный цикл прессования. Решение: увеличение парафина и оптимизация распределения, умеренное повышение плотности, удлинение времени прессования;
-
Деформация коробления: чрезмерная или неравномерная шлифовка, большая разница между влажностью плиты и окружающей средой, недостаточная выдержка, асимметричный градиент плотности. Решение: контроль величины шлифования, достаточная выдержка, оптимизация формирования;
-
Поверхностные пузыри: слишком быстрый сброс давления в конце прессования, слишком высокая влажность ковра, неправильная температура прессования. Решение: удлинение фазы выпуска пара, снижение влажности ковра, оптимизация кривой прессования.
В9: Каковы тенденции технологического развития МДФ?
О: Тенденции технологического развития МДФ:
-
Без формальдегида: MDI-клей без формальдегида и биологические клеи способствуют повышению экологического класса; МДФ класса HENF (выделение формальдегида ≤0,015 мг/м³) уже в массовом производстве;
-
Лёгкость и высокая прочность: за счёт модификации волокна, вспенивания или градиентной структуры плотности при плотности ≤600 кг/м³ сохраняется достаточная механическая прочность, для снижения веса в автомобильных интерьерах, авиационных кабинах и т. д.;
-
Функционализация: огнестойкий МДФ (B1–B), антисептический и антибактериальный МДФ (ионы серебра или органические антисептики), влагостойкий МДФ (разбухание по толщине ≤6%);
-
Цифровизация и интеллектуализация: онлайн-измерение толщины, мониторинг кривой плотности рентгеновским излучением, измерение влажности в ближнем инфракрасном диапазоне, для прослеживаемости качества всей партии и корректировки параметров в реальном времени.
В10: Каковы стандарты и обязательства JINDIWOOD в области МДФ?
О: Технические стандарты JINDIWOOD в области МДФ: в качестве сырья используется исключительно первичный тополь; плотность тонких плит (≤9 мм) ≥830 кг/м³, толстых плит (>9 мм) ≥750 кг/м³; шероховатость поверхности после шлифовки Ra ≤3,2 мкм; прочность на растяжение перпендикулярно пласти, прочность на статический изгиб и другие показатели выше обычной продукции.
Обязательство JINDIWOOD: от волокна до плиты, каждая плита МДФ несёт обещание определённости, обеспечивая превосходную обрабатываемость, поверхностный эффект и экологическую контролируемость.
JINDIWOOD · Engineered for Certainty — От волокна до плиты, каждая плита МДФ несёт обещание определённости.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.