中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
1. Основное понятие фанеры
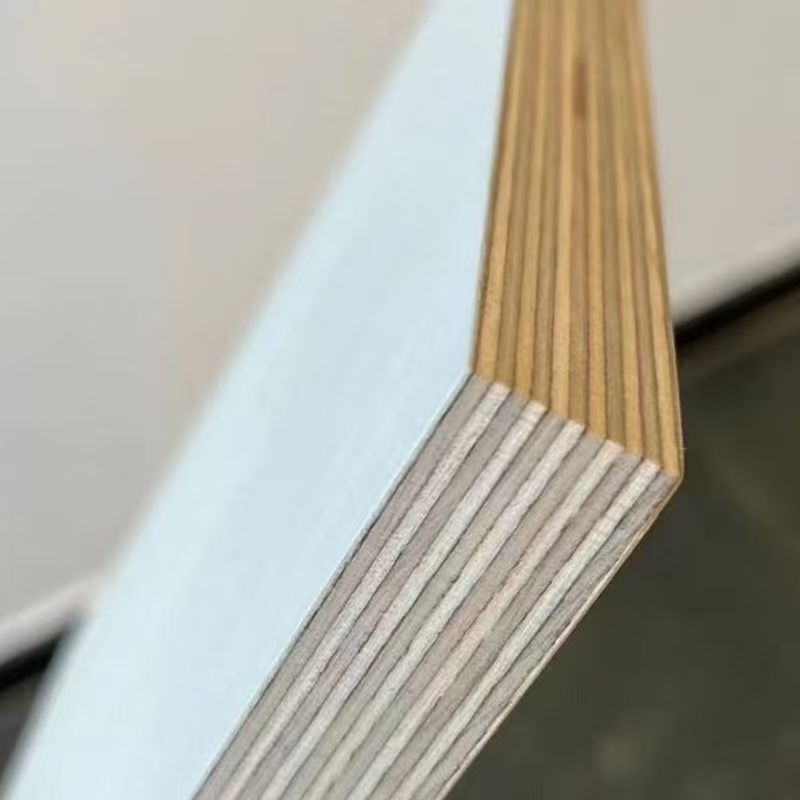
Фанера (Plywood) — это слоистый материал из трёх или более нечётных слоёв, изготовленный путём лущения кряжей в шпон (Veneer) или строгания брусьев в тонкие листы, собранных по принципу взаимно перпендикулярного направления волокон смежных слоёв шпона, склеенных клеем и спрессованных при высокой температуре.
Эта структурная схема «нечётное число слоёв, взаимная перпендикулярность смежных» является ключевой логикой технологии фанеры: она эффективно устраняет деформационные дефекты, вызванные анизотропией древесины (прочность вдоль волокон значительно выше, чем поперёк), придавая фанере почти однородные физико-механические свойства в обоих направлениях. Прочность на изгиб, ударопрочность и стабильность размеров значительно превосходят массивную древесину той же толщины.
Ключевые данные: прочность при статическом изгибе вдоль волокон качественной фанеры достигает 60–100 МПа, модуль упругости — 6000–10000 МПа, что значительно превышает обычную массивную древесину.
2. Технологический процесс производства фанеры
2.1 Подготовка сырья
Выбор кряжей: фанера предъявляет высокие требования к качеству кряжей; обычно используемые породы:
| Порода | Характеристики | Основное применение |
|---|---|---|
| Тополь | Лёгкий и мягкий материал, хорошая лущимость, экономичная цена | Внутренний слой фанеры среднего и низкого класса |
| Сосна | Прямая текстура, повышенная прочность, хорошая коррозионная стойкость | Строительная опалубка, упаковочные плиты |
| Эвкалипт | Быстрый рост, средняя плотность, гладкая лущёная поверхность | Мебельные плиты, основа для полов |
| Берёза | Плотный материал, высокая прочность, светлый оттенок | Мебель высокого класса, авиационная фанера |
| Меранти | Высокая погодостойкость, отличная склеиваемость | Морская фанера, плиты для наружного применения |
| Окуме | Однородная структура, превосходная лущимость | Декоративные панели, панели для акустических систем |
Обработка кряжей:
-
Распиловка: кряжи обрезаются до заданной длины (обычно 2600–2800 мм, под максимальный размер лущильного станка)
-
Пропаривание/гидротермическая обработка: кряжи помещают в пропарочный бассейн, температура 60–90 °C, время зависит от породы и сезона (обычно 24–72 часа). Гидротермическая обработка повышает пластичность древесины, выравнивает влажность, обеспечивает непрерывность и гладкость шпона при лущении, а также размягчает смолы, снижая сопротивление резанию.
-
Окорка: с помощью окорочного станка удаляют кору, чтобы избежать загрязнения шпона и защитить лущильный нож.
2.2 Лущение шпона
Это ключевая операция производства фанеры. Кряж вращается с высокой скоростью вокруг главной оси в лущильном станке; острый нож подаётся радиально и параллельно, разрезая кряж непрерывно и равномерно в бесконечную ленту шпона, подобно принципу «точилки для карандашей», но в обратном направлении.
-
Толщина лущёного шпона: обычно 0,6–4,2 мм, распространённые规格ы 1,0 мм, 1,5 мм, 2,0 мм, 2,5 мм
-
Точность лущения: допуск по толщине в пределах ±0,05 мм
-
Выход шпона: метод лущения обеспечивает выход 75–85%, значительно выше метода пиления (около 40–50%)
После лущения шпон представляет собой непрерывную ленту; его разрезают на листы нужного размера или сворачивают в рулоны для хранения.
2.3 Сушка шпона
После лущения шпон имеет очень высокую влажность (60–120%) и должен быть немедленно высушен, иначе легко заплесневеет и потемнеет. Другая ключевая цель сушки — довести влажность до требуемой для склеивания, чтобы избежать расслоения и пузырей при горячем прессовании из-за испарения влаги.
-
Оборудование для сушки: сетчатая сушилка для шпона (роликовая сушилка), струйная сушилка
-
Температура сушки: обычно 160–200 °C (входная зона — высокая температура для быстрого испарения, выходная — снижение температуры для выравнивания влажности)
-
Целевая влажность после сушки: 8–12% (по национальному стандарту влажность готовой фанеры 6–14%)
-
Контроль качества сушки: слишком высокая влажность → пузыри при прессовании; слишком низкая → шпон становится хрупким, плохо впитывает клей
После сушки шпон сортируют по классам (лицевой, оборотный, средний, ремонтный) и ремонтируют (выкалывают сучки и трещины, вставляя ремонтные вставки), чтобы лицевой шпон не имел дефектов.
2.4 Нанесение клея и сборка
Нанесение клея: клей равномерно наносится на поверхность шпона. Количество должно точно контролироваться — слишком мало даёт недостаточную прочность склеивания, слишком много увеличивает расход и может вызвать просачивание клея и загрязнение поверхности.
-
Способ нанесения: валковый (двух- или четырёхвалковый клеенаносящий станок); шпон проходит через зазор между верхним и нижним валками, поверхность равномерно покрывается клеем
-
Расход клея: обычно 180–220 г/м² (суммарно на две стороны); в отрасли часто используют единицу «влажный клей»
-
Типы клея: см. раздел 3
Сборка (набор пакета): по принципу «волокна смежных слоёв взаимно перпендикулярны» проклеенные листы шпона укладывают друг на друга, формируя пакет.
-
Нечётное число слоёв: 3, 5, 7, 9 и т. д. (принцип симметрии: толщина, порода и влажность шпона по обе стороны от центрального слоя должны быть одинаковыми, чтобы предотвратить коробление)
-
Лицевой и оборотный слои: качественный шпон (без дефектов, красивая текстура)
-
Средний слой: шпон slightly более низкого класса, допускается небольшая стыковка (продольное удлинение, поперечное расширение)
2.5 Подпрессовка и горячее прессование
Подпрессовка (холодное прессование): пакет при комнатной температуре подвергается относительно низкому давлению (обычно 0,8–1,2 МПа), чтобы клей первоначально пропитал поверхность шпона и пакет зафиксировался, не рассыпался до подачи в горячий пресс. Время подпрессовки обычно 10–30 минут.
Горячее прессование: это наиболее критичная операция производства фанеры; она напрямую влияет на прочность склеивания, влажность, плоскостность и выделение формальдегида.
| Параметр прессования | Типичный диапазон | Влияние |
|---|---|---|
| Температура | 120–160 °C (фенольный клей 140–160 °C; карбамидный клей 120–140 °C) | Слишком высокая → термодеструкция древесины, старение клеевого слоя; слишком низкая → неполное отверждение клея |
| Давление | 1,0–2,5 МПа (зависит от толщины и породы) | Слишком высокое → смятие шпона, чрезмерная плотность; слишком низкое → плохое склеивание |
| Время | 0,6–1,2 мин/мм толщины (например, плита 18 мм — около 10–20 минут) | Слишком короткое → клей не полностью отверждён; слишком длинное → снижение производительности, излишняя карбонизация древесины |
Ключевой принцип горячего прессования: высокая температура вызывает реакцию сшивания и отверждения клея, прочно соединяя смежные листы шпона; одновременно давление уплотняет пакет, устраняя пустоты между слоями.
2.6 Обрезка кромок и шлифование
Обрезка кромок: после горячего прессования плита обрезается до стандартного размера (например, 1220×2440 мм), одновременно удаляются наплывы клея и дефекты кромок.
Шлифование: поверхность плиты шлифуется широколенточным станком для точной толщины и гладкой ровной поверхности, создавая хорошую основу для последующей отделки.
-
Зернистость шлифования: 60 → 120 → 180 (грубая → тонкая, поэтапно)
-
Контроль допуска по толщине: отклонение толщины готовой продукции в пределах ±0,3 мм
2.7 Сортировка и упаковка
Готовые плиты сортируются по внешнему классу и классу физических свойств, маркируются, упаковываются и складируются.
-
Внешний класс: национальный стандарт GB/T 9846 делит фанеру по внешнему виду на три класса: высший сорт, первый сорт, соответствующий
-
Стандарт упаковки: экспортная продукция упаковывается влагостойкой бумагой + полиэтиленовой плёнкой + угловыми накладками + стальной/пластиковой лентой
3. Технология клеёв: определяет свойства и экологический класс фанеры
Клей — это «кровь» фанеры; он напрямую определяет прочность склеивания, водостойкость и экологический класс. Разные клеи подходят для разных условий:
| Тип клея | Водостойкость | Область применения | Экологический класс | Температура отверждения |
|---|---|---|---|---|
| Карбамидоформальдегидный (UF) | Сухое состояние | Мебель для внутренних помещений (низкий класс) | E1/E0 | 120–140 °C |
| Карбамидоформальдегидный, модифицированный меламином (MUF) | Средняя | Мебель для внутренних помещений (средний и высокий класс) | E0/ENF | 130–150 °C |
| Фенолформальдегидный (PF/WBP) | Устойчив к кипячению | Морская фанера, строительная опалубка | E0 | 140–160 °C |
| Изоцианатный (MDI) | Отличная | Плиты без формальдегида, OSB | ENF/HENF | 100–130 °C |
| Соевый белковый клей | Обычная | Экологичные мебельные плиты | ENF | около 120 °C |
WBP (Water Boil Proof) — класс прочности склеивания по стандарту BS 1088 для морской фанеры, означающий «устойчивый к кипячению», то есть после 72 часов кипячения в воде клеевой слой не растрескивается. Фанера класса WBP может длительно использоваться на открытом воздухе и в условиях повышенной влажности.
Технические показатели прочности склеивания (GB/T 9846):
| Показатель | Высший сорт | Первый сорт | Соответствующий |
|---|---|---|---|
| Средняя прочность склеивания (МПа) | ≥0,70 | ≥0,70 | ≥0,70 |
| Минимальная прочность склеивания отдельного слоя (МПа) | ≥0,60 | ≥0,60 | ≥0,50 |
| Доля соответствующих образцов | ≥95% | ≥90% | ≥85% |
Примечание: стандарт BS 1088 для морской фанеры требует прочности склеивания ≥1,0 МПа, что выше национального стандарта.
4. Ключевые технические показатели и методы испытаний
4.1 Прочность склеивания
Прочность склеивания — ключевой показатель прочности соединения слоёв фанеры; определяет, не расслоится ли плита при использовании. Метод испытания — испытание на растяжение-сдвиг:
-
Из плиты вырезают стандартный образец, надрезают с двух концов (чтобы обнажить клеевой слой)
-
На универсальной испытательной машине прикладывают растягивающую нагрузку вдоль клеевого слоя
-
Фиксируют максимальную нагрузку при разрушении клеевого слоя и делят на площадь склеивания — получают прочность склеивания (МПа)
Оценка характера разрушения: соответствующий продукт должен показывать долю разрушения по древесине ≥80% (то есть клеевой слой не разрушается, а сама древесина рвётся первой), что означает, что прочность склеивания выше прочности самой древесины.
4.2 Влажность
Влажность влияет на стабильность размеров, обрабатываемость и риск деформации при последующем использовании.
-
Метод испытания: весовой метод (сушка при 105±2 °C до постоянной массы)
-
Национальный стандарт: влажность фанеры 6–14%; в разных регионах можно согласовать корректировку в зависимости от условий эксплуатации
4.3 Прочность при статическом изгибе и модуль упругости
Это ключевые механические показатели несущей способности плиты, особенно важные для строительной опалубки и конструкционной фанеры.
-
Прочность при статическом изгибе (MOR, Modulus of Rupture): максимальное напряжение (МПа) до разрушения при изгибающей нагрузке
-
Модуль упругости (MOE, Modulus of Elasticity): отношение напряжения к деформации в упругой области; отражает жёсткость при изгибе
-
Типичные значения: качественная 5-слойная мебельная фанера MOR ≥50 МПа, MOE ≥5000 МПа; строительная опалубка MOR ≥80 МПа.
4.4 Выделение формальдегида
Выделение формальдегида — ключевой показатель экологичности, напрямую связанный с качеством воздуха в помещении. Основные методы испытаний:
| Метод испытания | Принцип | Применимый стандарт |
|---|---|---|
| Метод климатической камеры | Образец в климатической камере (23 °C/50% RH), воздух отбирается, формальдегид поглощается, определяется спектрофотометрически | GB/T 17657-2022 |
| Метод эксикатора | Образец подвешен в закрытом эксикаторе, формальдегид поглощается раствором, определяется по цвету | GB/T 17657-2022 |
| Метод перфорационной экстракции | Формальдегид в образце определяется после экстракции толуолом | GB/T 17657-2022 (арбитражный метод) |
Экологические классы древесных плит в Китае (GB 18580-2025):
| Экологический класс | Выделение формальдегида (климатическая камера, мг/м³) |
|---|---|
| E1 (обязательный национальный стандарт) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Определение внешнего класса
Внешний класс определяется по стандарту GB/T 9846 по следующим дефектам:
-
Сучки (размер и количество живых и мёртвых сучков)
-
Изменение цвета (окисление, плесень)
-
Трещины, разрывы
-
Отверстия, червоточины
-
Перекрытия (смещение и нахлёст шпона)
-
Пузыри, морщины
-
Загрязнение клеем (просачивание, пятна клея)
5. Классификация и применение фанеры
5.1 По прочности склеивания и водостойкости
| Категория | Тип клея | Класс водостойкости | Типичное применение |
|---|---|---|---|
| Фанера для внутренних работ | Карбамидный клей (UF) | Сухое состояние | Мебель, внутренняя отделка |
| Фанера для наружных работ | Фенольный клей (PF) | Водо-/погодостойкая | Наружные стены, мебель для улицы |
| Морская фанера | Фенольный клей WBP | Устойчива к кипячению | Суда, морские сооружения |
5.2 По материалу лицевого слоя
| Тип | Характеристики | Основное применение |
|---|---|---|
| Фанера с натуральным шпоном | Настоящая текстура дерева, высокое качество | Мебель высокого класса, внутренняя отделка |
| Меламиновая фанера | Износостойкая, термостойкая, богатая гамма декора | Корпусная мебель, кухни |
| Ламинированная фанера (строительная опалубка) | Фенольное покрытие, водо- и износостойкое | Опалубка для бетона |
| Необлицованная плита | Цвет основы, низкая стоимость | Упаковка, промышленное применение |
5.3 По назначению
| Область | Ключевое требование | Типичная продукция |
|---|---|---|
| Производство мебели | Красивый вид, экологичность, высокая удерживающая способность шурупов | Мебельные плиты, меламиновые панели |
| Строительство | Высокая прочность, водостойкость, много оборотов | Строительная опалубка, морская фанера |
| Транспорт | Ударопрочность, погодостойкость | Полы транспортных средств, панели кузовов |
| Промышленная упаковка | Хорошее соотношение цена-качество, надёжная прочность | Упаковочная фанера |
| Отделка и декор | Красивые декоры, ровная поверхность | Стеновые панели, основа для фоновых стен |
6. Распространённые проблемы качества фанеры и анализ причин
6.1 Расслоение и отклеивание
Явление: разделение клеевого слоя по кромкам или внутри, в тяжёлых случаях — полное расслоение.
Возможные причины:
-
Некачественный клей или неправильная рецептура
-
Недостаточный или неравномерный расход клея
-
Недостаточная температура или давление прессования, клей не полностью отверждён
-
Слишком высокая влажность шпона (давление пара при прессовании разрушает клеевой слой)
-
Клей превысил срок активности (использование старого клея)
Решение: строгий входной контроль клея, стандартизация параметров горячего прессования, динамический контроль влажности высушенного шпона.
6.2 Пузыри
Явление: локальные вздутия на поверхности, внутри — пустота или расслоение.
Возможные причины:
-
Слишком быстрый подъём температуры в начале прессования, влага внутри пакета быстро испаряется, создавая высокое давление
-
Слишком высокая или неравномерная влажность шпона
-
Воздух в пакете не удалён
-
Неравномерное нанесение клея, локальные участки без клея
Решение: трёхступенчатая кривая нагрева (предварительный нагрев → выдержка для отверждения → снижение температуры), строгий контроль равномерности влажности шпона.
6.3 Коробление
Явление: плоскость плиты искривляется, принимая форму черепицы или дуги.
Возможные причины:
-
Нарушение принципа симметрии при сборке (толщина, порода, влажность шпона с двух сторон не совпадают)
-
Неравномерная влажность (одна сторона сухая, другая влажная)
-
Чрезмерное шлифование, вызывающее дисбаланс напряжений
-
Неплоское складирование готовой продукции или недостаточный прижим
Решение: строго симметричная сборка, сбалансированный контроль влажности, разумный припуск на шлифование, плоское складирование под давлением.
6.4 Просачивание клея и пятна клея
Явление: клей выступает на поверхность, образуя твёрдые пятна, ухудшающие отделку.
Возможные причины:
-
Чрезмерный расход клея или слишком низкая вязкость
-
Неравномерная толщина шпона (просачивание в тонких местах)
-
Чрезмерное давление прессования, выдавливающее клей
Решение: точный контроль расхода клея (предпочтительно дозирующие валки), оптимизация давления прессования, подбор подходящей вязкости клея.
7. Тенденции технологического развития фанеры
7.1 Экологичность
С внедрением нового национального стандарта GB 18580-2025 и ростом глобального экологического сознания фанера без формальдегида (классы ENF/HENF) становится основным спросом. Применение новых экологичных клеёв, таких как MDI без формальдегида и соевый белковый клей, будет постепенно расширяться.
7.2 Функциональная интеграция
Развитие от单一 плиты к многофункциональным композитным плитам: огнестойкость, антиплесневость, антисептика, защита от насекомых могут быть реализованы путём добавления в клей или предварительной обработки шпона. JINDIWOOD может изготовить многофункциональные композитные плиты по требованиям заказчика.
7.3 Лёгкость и высокая прочность
За счёт оптимизации процесса прессования, выбора высокопрочных пород и современных клеёв снижаются толщина и вес при сохранении или улучшении механических свойств, что отвечает потребностям лёгких конструкций (интерьеры высокоскоростных поездов, авиационные интерьеры, строительство яхт).
7.4 Цифровой контроль качества
Цифровые технологии мониторинга, такие как онлайн-измерение толщины, рентгеновский контроль плотности, ближнеинфракрасный контроль влажности, заменяют традиционный ручной отбор проб, обеспечивая 100% прослеживаемость качества всей партии и бездефектную поставку.
Часто задаваемые вопросы о фанере (FAQ)
В1: Что такое фанера? Какова её ключевая структурная логика?
О: Фанера (Plywood) — это слоистый материал из трёх или более нечётных слоёв, изготовленный путём лущения кряжей в шпон (Veneer) или строгания брусьев в тонкие листы, собранных по принципу взаимно перпендикулярного направления волокон смежных слоёв шпона, склеенных клеем и спрессованных при высокой температуре.
Ключевая структурная логика — «нечётное число слоёв, взаимная перпендикулярность смежных»: это эффективно устраняет деформационные дефекты, вызванные анизотропией древесины (прочность вдоль волокон значительно выше, чем поперёк), придавая фанере почти однородные физико-механические свойства в обоих направлениях. Прочность на изгиб, ударопрочность и стабильность размеров значительно превосходят массивную древесину той же толщины.
Ключевые данные: прочность при статическом изгибе вдоль волокон качественной фанеры 60–100 МПа, модуль упругости 6000–10000 МПа, значительно выше обычной массивной древесины.
В2: Каков технологический процесс производства фанеры?
О: Процесс производства фанеры включает:
-
Подготовка сырья: выбор кряжей, распиловка (обычно 2600–2800 мм), пропаривание/гидротермическая обработка (60–90 °C, 24–72 часа), окорка;
-
Лущение шпона: кряж вращается с высокой скоростью в лущильном станке, нож подаётся радиально, разрезая кряж в непрерывную ленту шпона; обычная толщина 0,6–4,2 мм, распространённые规格ы 1,0/1,5/2,0/2,5 мм; допуск по толщине ±0,05 мм; выход 75–85%;
-
Сушка шпона: после лущения влажность 60–120%, сушка до 8–12%; температура сушки обычно 160–200 °C;
-
Нанесение клея и сборка: расход клея обычно 180–220 г/м² (суммарно на две стороны); сборка по принципу перпендикулярности смежных волокон, нечётного числа слоёв, симметрии;
-
Подпрессовка и горячее прессование: подпрессовка 0,8–1,2 МПа, 10–30 минут; температура прессования 120–160 °C, давление 1,0–2,5 МПа, время 0,6–1,2 мин/мм толщины;
-
Обрезка кромок и шлифование: обрезка до стандартного размера, зернистость шлифования 60 → 120 → 180, отклонение толщины готовой продукции в пределах ±0,3 мм;
-
Сортировка и упаковка: сортировка по внешнему классу и классу физических свойств, маркировка, упаковка и складирование.
В3: Какие клеи обычно используются в фанере? Каковы экологический класс и водостойкость?
О: Клей напрямую определяет прочность склеивания, водостойкость и экологический класс фанеры. Распространённые типы:
-
Карбамидный клей (UF): сухое состояние, мебель для внутренних помещений низкого класса, E1/E0, температура отверждения 120–140 °C;
-
Карбамидный клей, модифицированный меламином (MUF): средняя водостойкость, мебель для внутренних помещений среднего и высокого класса, E0/ENF, температура отверждения 130–150 °C;
-
Фенольный клей (PF/WBP): устойчив к кипячению, морская фанера, строительная опалубка, класс E0, температура отверждения 140–160 °C;
-
Изоцианатный клей (MDI): отличная водостойкость, плиты без формальдегида, OSB, ENF/HENF, температура отверждения 100–130 °C;
-
Соевый белковый клей: обычная водостойкость, экологичные мебельные плиты, класс ENF, температура отверждения около 120 °C.
WBP (Water Boil Proof) — класс прочности склеивания по стандарту BS 1088 для морской фанеры, означающий «устойчивый к кипячению», то есть после 72 часов кипячения в воде клеевой слой не растрескивается. Фанера класса WBP может длительно использоваться на открытом воздухе и в условиях повышенной влажности.
В4: Каковы показатели прочности склеивания фанеры и методы испытаний?
О: Прочность склеивания — ключевой показатель прочности соединения слоёв фанеры; определяет, не расслоится ли плита при использовании. Метод испытания — испытание на растяжение-сдвиг: вырезают стандартный образец, надрезают с двух концов для обнажения клеевого слоя, прикладывают растягивающую нагрузку вдоль клеевого слоя на универсальной испытательной машине, фиксируют максимальную нагрузку при разрушении клеевого слоя и делят на площадь склеивания.
Оценка характера разрушения: соответствующий продукт должен показывать долю разрушения по древесине ≥80%, то есть клеевой слой не разрушается, а сама древесина рвётся первой, что означает, что прочность склеивания выше прочности самой древесины.
Требования GB/T 9846:
-
Средняя прочность склеивания: высший сорт, первый сорт, соответствующий все ≥0,70 МПа;
-
Минимальная прочность склеивания отдельного слоя: высший сорт ≥0,60 МПа, первый сорт ≥0,60 МПа, соответствующий ≥0,50 МПа;
-
Доля соответствующих образцов: высший сорт ≥95%, первый сорт ≥90%, соответствующий ≥85%.
Примечание: стандарт BS 1088 для морской фанеры требует прочности склеивания ≥1,0 МПа, что выше национального стандарта.
В5: Каковы ключевые технические показатели фанеры?
О: Ключевые технические показатели фанеры включают:
-
Влажность: национальный стандарт 6–14%, метод испытания — весовой (сушка при 105±2 °C до постоянной массы);
-
Прочность при статическом изгибе (MOR): качественная 5-слойная мебельная фанера ≥50 МПа; строительная опалубка ≥80 МПа;
-
Модуль упругости (MOE): качественная 5-слойная мебельная фанера ≥5000 МПа;
-
Выделение формальдегида: по GB 18580-2025, класс E1 ≤0,050 мг/м³, класс E0 ≤0,025 мг/м³, класс ENF ≤0,015 мг/м³; методы испытаний: климатическая камера, эксикатор, перфорационная экстракция;
-
Внешний класс: по GB/T 9846 делится на высший сорт, первый сорт, соответствующий; оценка сучков, изменения цвета, трещин, отверстий, перекрытий, пузырей, загрязнения клеем.
В6: Как классифицируется фанера по прочности склеивания и водостойкости?
О: По прочности склеивания и водостойкости фанера делится на:
-
Фанера для внутренних работ: карбамидный клей (UF), класс водостойкости — сухое состояние, типичное применение — мебель, внутренняя отделка;
-
Фанера для наружных работ: фенольный клей (PF), водо-/погодостойкая, типичное применение — наружные стены, мебель для улицы;
-
Морская фанера: фенольный клей WBP, устойчива к кипячению, типичное применение — суда, морские сооружения.
В7: Как классифицируется фанера по материалу лицевого слоя и назначению?
О: По материалу лицевого слоя:
-
Фанера с натуральным шпоном: настоящая текстура дерева, высокое качество, для мебели высокого класса и внутренней отделки;
-
Меламиновая фанера: износостойкая, термостойкая, богатая гамма декора, для корпусной мебели и кухонь;
-
Ламинированная фанера (строительная опалубка): фенольное покрытие, водо- и износостойкое, для опалубки бетона;
-
Необлицованная плита: цвет основы, низкая стоимость, для упаковки и промышленного применения.
По назначению:
-
Производство мебели: красивый вид, экологичность, высокая удерживающая способность шурупов; типичная продукция — мебельные плиты, меламиновые панели;
-
Строительство: высокая прочность, водостойкость, много оборотов; типичная продукция — строительная опалубка, морская фанера;
-
Транспорт: ударопрочность, погодостойкость; типичная продукция — полы транспортных средств, панели кузовов;
-
Промышленная упаковка: хорошее соотношение цена-качество, надёжная прочность; типичная продукция — упаковочная фанера;
-
Отделка и декор: красивые декоры, ровная поверхность; типичная продукция — стеновые панели, основа для фоновых стен.
В8: Каковы распространённые проблемы качества фанеры и их причины?
О: Распространённые проблемы качества:
-
Расслоение и отклеивание: некачественный клей, недостаточный расход клея, недостаточная температура или давление прессования, слишком высокая влажность шпона, клей превысил срок активности. Решение: строгий входной контроль, стандартизация параметров прессования, динамический контроль влажности высушенного шпона;
-
Пузыри: слишком быстрый подъём температуры, слишком высокая или неравномерная влажность шпона, воздух в пакете не удалён, неравномерное нанесение клея. Решение: трёхступенчатая кривая нагрева, строгий контроль равномерности влажности шпона;
-
Коробление: нарушение принципа симметрии при сборке, неравномерная влажность, чрезмерное шлифование, неплоское складирование. Решение: строго симметричная сборка, сбалансированная влажность, разумный припуск на шлифование, плоское складирование;
-
Просачивание клея и пятна клея: чрезмерный расход клея, слишком низкая вязкость, неравномерная толщина шпона, чрезмерное давление прессования. Решение: точный контроль расхода клея, оптимизация давления прессования, подбор подходящей вязкости.
В9: Каковы тенденции технологического развития фанеры?
О: Тенденции технологического развития фанеры:
-
Экологичность: с внедрением GB 18580-2025 фанера без формальдегида (ENF/HENF) становится основным спросом, применение MDI без формальдегида и соевого белкового клея расширяется;
-
Функциональная интеграция: развитие к многофункциональным композитным плитам; огнестойкость, антиплесневость, антисептика, защита от насекомых — за счёт добавления в клей или предварительной обработки шпона;
-
Лёгкость и высокая прочность: оптимизация процесса прессования, выбор высокопрочных пород и современных клеёв; снижение толщины и веса при сохранении или улучшении свойств — для интерьеров высокоскоростных поездов, авиации, яхт;
-
Цифровой контроль качества: онлайн-измерение толщины, рентгеновский контроль плотности, ближнеинфракрасный контроль влажности; 100% прослеживаемость всей партии.
В10: Каковы философия и обязательства JINDIWOOD в области фанеры?
О: JINDIWOOD создаёт каждый лист с ключевой технологией и защищает каждое сотрудничество обещанием определённости. Философия — «Engineered for Certainty»: за счёт строгого контроля сырья, системы клеёв, процесса горячего прессования и цифрового контроля качества гарантируется, что фанера соответствует требованиям различных применений по прочности склеивания, водостойкости, экологическому классу, стабильности размеров и внешнему виду. JINDIWOOD может изготовить многофункциональные композитные плиты по требованиям заказчика и постоянно развивает экологичность, функциональную интеграцию, лёгкость и высокую прочность, а также цифровой контроль качества.
JINDIWOOD · Engineered for Certainty — Каждый лист создан по ключевой технологии, каждое сотрудничество защищено обещанием определённости.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.