中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
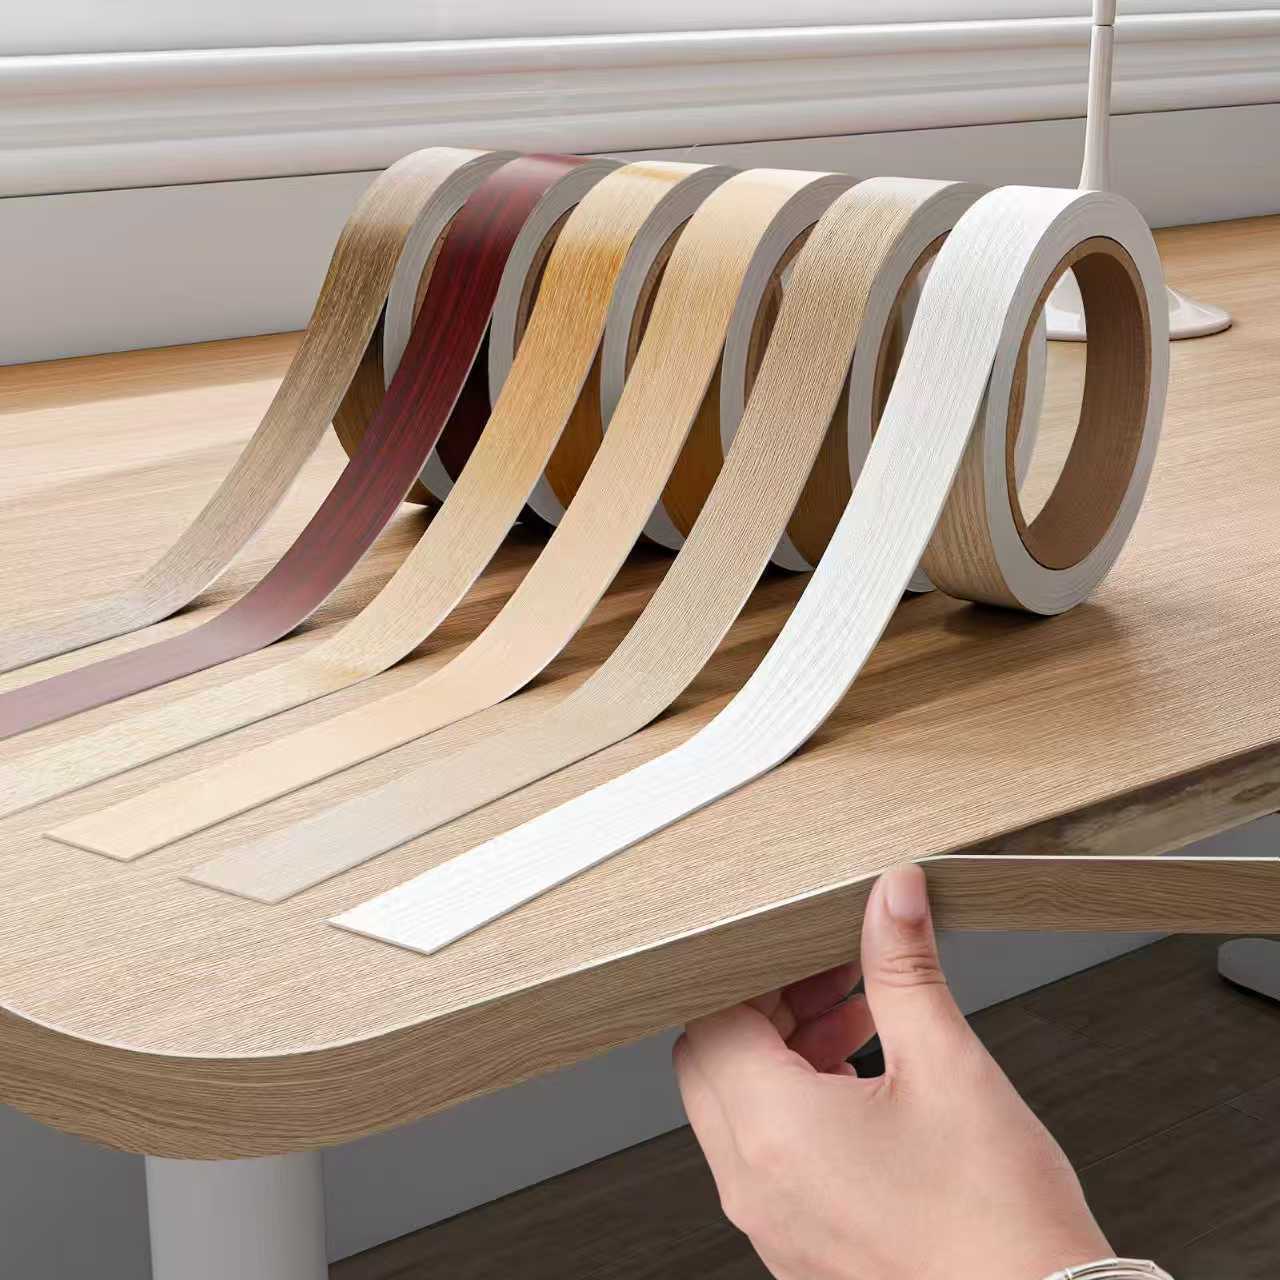
I. Concept de base du chant
Le chant (Edge Banding / Edge Tape) est un matériau en bande étroite appliqué sur les chants de coupe des panneaux à base de bois tels que le contreplaqué, le panneau de particules et le panneau de fibres à densité moyenne (MDF). Il est appliqué sur le côté du panneau à l'aide d'un adhésif (colle thermofusible ou colle à solvant) pour assurer l'étanchéité de la structure interne du panneau et l'embellissement de son aspect.
Dans les meubles en panneaux et la décoration intérieure, le chant ne représente qu'une proportion infime du coût des matériaux (généralement moins de 3 à 5 %), mais il exerce une influence déterminante sur la durée de vie, les performances environnementales, la qualité esthétique et la sécurité d'utilisation du produit. Il existe un dicton dans le secteur : « Pour juger de la qualité d'un meuble, regardez d'abord son chant. » La qualité de la pose du chant reflète souvent directement le niveau technique d'un fabricant de meubles.
Les fonctions essentielles du chant peuvent être résumées en quatre niveaux :
| Niveau fonctionnel | Rôle spécifique |
|---|---|
| Protection physique | Scelle la coupe du panneau, bloque les voies d'infiltration de l'humidité, de la moisissure et de la poussière, empêche le gonflement, le décollement, la pulvérisation ou la moisissure du substrat |
| Étanchéité environnementale | Enferme hermétiquement le formaldéhyde libre et les COV à l'intérieur du substrat, empêchant leur diffusion dans l'air intérieur ; c'est une ligne de défense importante pour la qualité de l'air intérieur |
| Renforcement structurel | Grâce à une adhérence solide entre le chant et le bord du panneau, renforce la résistance aux chocs et à l'usure des bords, évite l'endommagement des angles |
| Décoration et embellissement | Masque la structure en couches ou la forme fragmentée interne du panneau, donnant au meuble un aspect uniforme, raffiné et haut de gamme |
II. Principaux types de chants et caractéristiques des matériaux
2.1 Classification par matériau
Les principaux chants du marché peuvent être classés en cinq grandes catégories, chacune avec des performances et des applications différentes :
| Type | Composition | Épaisseur | Caractéristiques | Applications |
|---|---|---|---|---|
| Chant PVC | Résine PVC + charge de carbonate de calcium + plastifiant + stabilisant + pigment | 0,4-3,0 mm | Économique, souple, riche en motifs ; matériau le plus courant | Meubles en panneaux, cuisines, mobilier de bureau (usage général) |
| Chant ABS | Copolymère acrylonitrile-butadiène-styrène | 0,8-2,0 mm | Matériau pur, bords arrondis et brillants après usinage, aspect haut de gamme, meilleure résistance aux intempéries que le PVC | Meubles haut de gamme, cuisines et salles de bains, meubles pour enfants, produits d'exportation |
| Chant mélamine | Papier imprégné de mélamine | 0,2-0,8 mm | Excellente correspondance des motifs, bonne adhérence, stabilité dimensionnelle à chaud et à froid, mais relativement cassant | Chants assortis aux panneaux mélaminés |
| Chant placage bois | Placage naturel (chêne, noyer, merisier, etc.) | 0,3-0,6 mm | Veinage naturel et réaliste, excellent toucher, s'harmonise avec les meubles plaqués bois massif | Meubles haut de gamme en bois massif, meubles plaqués |
| Chant métallique (aluminium) | Profilé en alliage d'aluminium | 1,0-3,0 mm | Robuste et durable, excellente résistance au feu et à l'humidité, aspect moderne | Mobilier commercial, mobilier de laboratoire, cloisons de bureau, plans de travail de cuisine |
2.2 Chant PVC — analyse approfondie du leader du marché
Le chant PVC représente environ 70 % du marché mondial des chants. Ses procédés de fabrication et sa qualité varient énormément ; l'écart de performance entre un chant PVC de qualité et un produit médiocre peut atteindre plusieurs fois.
Caractéristiques techniques d'un chant PVC de qualité :
Contrôle de la charge : Taux de carbonate de calcium (CaCO₃) contrôlé entre 15 et 25 %. Trop faible : coût élevé et dureté insuffisante ; trop élevé (produits médiocres : 40-50 %) : flexibilité fortement réduite, fragilisation en hiver, éclats à l'usinage.
Système de plastifiant : Utilisation de plastifiants écologiques tels que le DOTP (téréphtalate de dioctyle) ou le TOTM (trimellitate de trioctyle), en remplacement des phtalates traditionnels (DEHP, DBP). Les plastifiants écologiques ne contiennent pas de phtalates et sont conformes aux règlements REACH et RoHS de l'UE.
Additifs anti-UV : Absorbeurs UV et stabilisants à amine encombrée (HALS) pour éviter la décoloration et la pulvérisation sous exposition prolongée, et le jaunissement des chants blancs.
Couche anti-abrasion : Les chants PVC haut de gamme reçoivent une couche transparente résistante à l'abrasion (PMMA ou PU) pour améliorer la résistance aux rayures, adaptée aux bords de plans de travail très sollicités.
Indicateurs de performance clés du chant PVC :
| Indicateur | Méthode d'essai | Qualité supérieure | Produit médiocre |
|---|---|---|---|
| Flexibilité (pliage à froid) | Pliage à 180° à -5 °C | Aucune fissure | Rupture ou blanchiment |
| Résistance thermique | Essai de pressage à 200 °C | Pas d'adhérence au panneau, pas de décoloration | Fusion et adhérence, décoloration sévère |
| Résistance à l'abrasion (Taber) | Meule CS-17, charge 500 g | Motif net après 500 tours | Motif effacé ou percé |
| Écart de couleur (ΔE) | Colorimètre entre lots | ΔE ≤ 0,5 (invisible à l'œil) | ΔE ≥ 1,0 (visible) |
| Écart de brillance | Mesure multi-points même lot | ≤ ±3 GU | ≥ ±8 GU |
2.3 Chant ABS — le choix qualité du marché haut de gamme
Le chant ABS connaît une croissance rapide dans le mobilier haut de gamme. Ses performances globales sont supérieures au PVC, mais son prix est environ 1,5 à 2,5 fois plus élevé.
Avantages clés du chant ABS :
Pas de blanchiment à l'usinage : C'est la caractéristique la plus distinctive de l'ABS. Quelle que soit la netteté de la lame, le bord coupé conserve la couleur d'origine (noir pur pour l'ABS noir, blanc pur pour l'ABS blanc), contrairement au PVC qui blanchit sous contrainte. Les bords du meuble restent nets et haut de gamme.
Excellente résistance aux intempéries : La température de transition vitreuse (Tg) de l'ABS est d'environ 105 °C, bien supérieure à celle du PVC (environ 80 °C). Le chant ABS est plus stable à haute température, se déforme moins, et conserve sa souplesse à basse température.
Matériau pur : L'ABS ne contient pas de charge (ou très peu de charge spécifique), offrant une meilleure homogénéité, une adhérence plus stable avec la colle thermofusible et un vieillissement moindre de la couche de colle.
Meilleure écologie : L'ABS est non toxique, inodore, dégage moins de fumée à la combustion et ne libère pas de gaz corrosifs tels que le chlorure d'hydrogène contrairement au PVC.
2.4 Chant mélamine — la solution classique d'harmonisation des couleurs
Le chant mélamine est un chant mince obtenu par impression de motifs bois ou unis sur papier imprégné de mélamine, puis séchage et découpe. Il s'harmonise parfaitement avec les panneaux mélaminés.
Points techniques :
Épaisseur généralement de 0,2 à 0,8 mm, adaptée à une pose étroite sur le panneau
Motifs alignés : la texture du chant correspond au motif du panneau pour un effet visuel intégré (« chant invisible »)
Pose : colle thermofusible EVA ou PUR, à basse température et basse pression, pour une bonne adhérence
Limites :
Matériau cassant, se brise aux angles vifs ; ne convient pas aux grands rayons ou formes irrégulières
Résistance aux chocs inférieure au PVC et à l'ABS ; les angles s'endommagent facilement
Températures de pose exigeantes (160-200 °C), un excès ou un manque de chaleur provoque décoloration ou mauvaise adhérence
III. Normes de qualité et méthodes d'essai des chants
3.1 Qualité d'aspect
Un chant de qualité doit satisfaire aux exigences suivantes :
Surface lisse et uniforme : absence de bulles, granules, creux, rayures
Couleur uniforme : ΔE ≤ 0,5 dans un même lot, ΔE ≤ 1,0 entre lots
Bords droits : pas d'ondulation ou de bosses sur les bords des rouleaux, pour une alimentation continue de la machine à chant
Impression nette : motif bois net, repérage précis (écart ≤ 0,2 mm), sans décalage
3.2 Précision dimensionnelle (LY/T 2383-2014)
| Élément | Tolérance |
|---|---|
| Largeur | ±0,15 mm (largeur ≤ 50 mm) ; ±0,20 mm (largeur > 50 mm) |
| Épaisseur | ±0,03 mm (épaisseur ≤ 1,0 mm) ; ±0,05 mm (épaisseur > 1,0 mm) |
| Longueur | ±3 mm/100 m |
Ces tolérances influent directement sur l'adaptation des galets d'alimentation de la machine à chant : un écart trop important provoque un déport ou un bourrage, interrompant la pose en continu.
3.3 Performances physico-mécaniques
(1)Résistance au pelage (adhérence)
Indicateur central de la solidité de la liaison chant-substrat. Méthode : collage sur substrat standard (panneau de particules/MDF), pelage à 180° à vitesse constante, enregistrement de la force.
Norme (LY/T 2383) : ≥ 1,5 N/mm
Exigence JINDIWOOD : ≥ 2,5 N/mm
(2)Résistance aux cycles thermiques
Les éprouvettes sont exposées alternativement à 63 ± 3 °C et -20 ± 2 °C pendant 2 h, 5 cycles. Observation des fissures, décollements, décolorations.
(3)Résistance au vieillissement (lampe xénon)
Exposition 500 h en chambre de vieillissement xénon, mesure de l'écart de couleur et du taux de conservation de la résistance au pelage. Un chant de qualité doit présenter :
ΔE ≤ 2,0
Taux de conservation de la résistance au pelage ≥ 80 %
3.4 Performances environnementales et sanitaires
(1)Métaux lourds (chant PVC)
Le PVC contient des stabilisants (Ca/Zn ou organo-étain) ; les métaux lourds doivent être strictement contrôlés. Selon GB/T 26125 (IEC 62321), limites RoHS :
| Élément | Limite (mg/kg) |
|---|---|
| Plomb (Pb) | ≤ 1000 |
| Mercure (Hg) | ≤ 1000 |
| Cadmium (Cd) | ≤ 100 |
| Chrome hexavalent (Cr⁶⁺) | ≤ 1000 |
| PBB | ≤ 1000 |
| PBDE | ≤ 1000 |
(2)Phtalates (plastifiants)
Privilégier les plastifiants non phtaliques (DOTP, TOTM, DINP). La teneur totale en phtalates (DEHP, DBP, BBP, DIBP) doit être ≤ 1000 mg/kg (REACH annexe XVII).
(3)Émission de COV
Absence d'odeur irritante au stockage et à l'usage. Selon ISO 16000-6, émission de TVOC ≤ 100 µg/m³.
IV. Procédés de fabrication des chants
4.1 Procédé PVC/ABS
Étape 1 : Mélange
Pesée des résines PVC, plastifiants, stabilisants, charges, pigments, anti-UV
Mélangeur à grande vitesse (80-120 °C) pour une dispersion homogène
Refroidissement puis stockage
Étape 2 : Extrusion
Plastification en extrudeuse monovis ou bi-vis (160-200 °C, gradient de température)
Extrusion en film mince à travers une filière plate ; épaisseur contrôlée par l'ouverture et la vitesse
Calandrage à trois rouleaux (120-150 °C) pour une épaisseur précise et une surface lisse
Étape 3 : Traitement de surface (impression et texture)
Couche imprimée : héliogravure ou flexographie, encres spéciales, repérage ≤ 0,2 mm
Revêtement : vernis UV ou couche PMMA anti-abrasion (lampe UV 365 nm, énergie ≥ 800 mJ/cm²) pour dureté et résistance
Gaufrage synchronisé : reproduction des veines du bois ou textures de pierre, en phase avec l'impression
Étape 4 : Refendage et enroulement
Refendage à la largeur souhaitée (10-100 mm)
Contrôle en ligne de l'épaisseur et de la couleur
Enroulement en bobines de 100 à 500 m
Marquage : lot, largeur, épaisseur, référence motif, longueur
4.2 Procédé mélamine
Étape 1 : Choix du papier
Papier décoratif 70-120 g/m², absorbant, résistant à l'humidité, opaque
Étape 2 : Imprégnation et séchage
Imprégnation dans un bain de résine mélamine (45-55 % de solides)
Contrôle du taux d'imprégnation (130-180 % du poids sec)
Séchage en tunnel (80-160 °C), pré-polymérisation partielle
Étape 3 : Découpe et emballage
Refendage à la largeur souhaitée
Stockage à 20-25 °C et 50-60 % HR pour éviter l'humidité et la polymérisation prématurée
V. Principes d'assortiment chant-panneau
5.1 Épaisseur
| Type de panneau | Épaisseur de chant recommandée | Raison |
|---|---|---|
| Panneau mince (≤ 12 mm) | 0,4-0,8 mm | Un chant trop épais déséquilibre l'angle |
| Meuble standard (15-25 mm) | 0,8-1,5 mm | Compromis économie/durabilité, choix dominant |
| Meuble épais/plan de travail (≥ 30 mm) | 1,5-3,0 mm | Résistance aux chocs et marge d'usinage (chanfrein, arrondi) |
5.2 Motifs et couleurs
L'accord des couleurs est l'étape la plus critique :
Assortiment ton sur ton : chant et panneau de même couleur pour un effet « invisible ». Utiliser le même papier décoratif et le même lot pour minimiser l'écart.
Contraste : panneau foncé avec chant clair, ou inversement, pour un effet de contour, courant en style moderne.
Contrôle des écarts :
Colorimètre spectral, ΔE ≤ 0,5 invisible à l'œil
Comparaison sous lampe normalisée D65 (6500 K)
Attention à la métamérie : vérifier sous plusieurs sources (jour, chaud, froid)
5.3 Adhésifs
| Matériau du chant | Colle recommandée | Température de pose | Vitesse de la machine |
|---|---|---|---|
| PVC (≤ 1 mm) | EVA (fort taux VA) | 180-210 °C | 15-25 m/min |
| PVC (> 1 mm) | PUR (humidité) | 130-150 °C | 10-18 m/min |
| ABS | PUR (premier choix) | 130-150 °C | 12-20 m/min |
| Mélamine | EVA basse température | 160-190 °C | 18-28 m/min |
| Placage bois | EVA ou colle blanche | 160-200 °C | 10-15 m/min |
EVA vs PUR :
EVA : économique, temps ouvert long, réversible, adapté au PVC standard et à l'ameublement courant. Moins résistant à la chaleur et à l'eau.
PUR (polyuréthane) : liaison irréversible, excellente résistance à la chaleur, à l'eau et aux solvants, adhérence et élasticité supérieures. Pour l'ABS, le PVC épais, les meubles de cuisine/salle de bains et l'export (transport maritime). Prix 2 à 3 fois celui de l'EVA.
VI. Défauts courants des chants
6.1 Décollement
Phénomène : séparation du chant et du bord du panneau, soulèvement local ou total.
Causes :
Température de colle incorrecte (trop froide : mauvaise mouillabilité ; trop chaude : dégradation)
Pression insuffisante ou galets usés
Poussière, graisse ou humidité excessive (> 12 %) sur le bord
Temps ouvert de la colle inadapté à la vitesse de la machine
Solutions :
Calibrer la température du pot à colle (thermomètre infrarouge)
Vérifier régulièrement la pression et la planéité des galets
Souffler les bords à l'air comprimé avant collage
Choisir une colle adaptée (temps ouvert 5-15 s)
6.2 Retrait du chant / blanchiment
Phénomène : après quelques heures ou jours, le chant se rétracte en longueur et laisse apparaître le substrat aux extrémités (« blanchiment »).
Causes :
Contraintes résiduelles dans le chant (étirage excessif sans recuit)
Différence de coefficient de dilatation avec le panneau
Pose à basse température en hiver
Solutions :
Choisir un chant bien relaxé (recuit ou refroidissement en ligne)
Stabiliser panneau et chant 24 h à température ambiante avant pose
Réduire la vitesse de la machine et augmenter la température de pressage en hiver
6.3 Excès de colle / ligne de colle visible
Phénomène : bourrelet de colle visible au joint chant-panneau, inesthétique et difficile à enlever.
Causes :
Quantité de colle excessive (150-250 g/m², au-delà : débordement)
Bords irréguliers, répartition inégale
Fraises ou lames de finition mal réglées
Solutions :
Contrôler précisément le dosage (réglage des rouleaux ou racle)
Dresser les bords avant collage (double raboteuse)
Utiliser une machine avec pré-fraisage
6.4 Blanchiment à l'usinage (spécifique PVC)
Phénomène : bords blancs après passage de la lame de finition.
Causes :
Fissuration sous contrainte (micro-cavités, bandes d'argent)
Lame émoussée ou usinage trop important
Taux de charge élevé (PVC médiocre)
Solutions :
Combinaison lame + racloir (ébauche puis finition)
Passer à l'ABS pour éviter le problème
Choisir un PVC à faible charge et plastifiant adapté
Chauffer légèrement le bord au pistolet à air chaud (env. 120 °C)
6.5 Rayures / perte de brillance
Phénomène : rayures visibles ou baisse locale de brillance.
Causes :
Impuretés sur les galets
Frottement des outils lors de la finition
Manipulation et emballage
Solutions :
Nettoyer régulièrement les organes mobiles
Remplacer les lames tous les 500-800 m
Protéger les angles avec un film PE avant emballage
VII. Tendances techniques des chants
7.1 Uniformisation et haut réalisme
Synchronisation des motifs : continuité parfaite entre le veinage du chant et celui du panneau
Gaufrage 3D : reproduction de la profondeur des veines du bois
Impression numérique personnalisée : petites séries possibles, sans fabrication de cylindre
7.2 Écologie et sans plomb
Stabilisants sans plomb : Ca/Zn généralisés
Encres aqueuses : réduction des COV
Plastifiants biosourcés : huile de soja époxydée (ESO)
7.3 Fonctionnalisation et intelligence
Chants antibactériens : ions argent ou nano-oxyde de zinc
Chants parfumés/dépolluants : libération lente ou capture du formaldéhyde
Chants à puce RFID : traçabilité et fonctions intelligentes
7.4 Ultra-mince et légèreté
Demande croissante pour les chants de 0,2-0,3 mm, exigeant des matériaux plus résistants, moins sujets au retrait et plus flexibles.
Questions fréquentes (FAQ) :
Q1 : Qu'est-ce qu'une bande de chant ? Quel est son rôle dans les meubles en panneaux ?
R1 :
La bande de chant (Edge Banding / Edge Tape) est un matériau décoratif et protecteur en forme de bande étroite appliqué sur les chants coupés de panneaux dérivés du bois tels que le contreplaqué, le panneau de particules et le MDF. Elle est collée sur le chant du panneau à l'aide d'un adhésif (thermofusible ou colle à solvant) afin de sceller et protéger la structure interne et d'améliorer l'aspect esthétique.
Ses fonctions principales se résument en quatre niveaux :
| Niveau fonctionnel | Action spécifique |
|---|---|
| Protection physique | Scelle le chant coupé du panneau, bloque l'entrée de l'eau, de l'humidité et de la poussière, empêche le gonflement, le décollement, la pulvérisation ou la moisissure du support |
| Scellement écologique | Enferme le formaldéhyde libre et les COV à l'intérieur du support, empêchant leur émission dans l'air intérieur |
| Renforcement structurel | Grâce à une liaison solide entre la bande de chant et le bord du panneau, augmente la résistance aux chocs et à l'usure du chant |
| Embellissement décoratif | Recouvre la structure interne en couches ou en particules, donnant au meuble un aspect uniforme, raffiné et haut de gamme |
Un vieil adage du secteur :
« Pour juger la qualité d'un meuble, regardez d'abord sa bande de chant. » La qualité du chantage reflète souvent directement le niveau technique d'un fabricant de meubles.
Conclusion clé :
Bien que la bande de chant ne représente qu'une très faible proportion du coût des matériaux (généralement moins de 3–5 %), elle a un impact décisif sur la durée de vie, la performance environnementale, la qualité esthétique et la sécurité d'utilisation du meuble.
Q2 : Quels sont les principaux types de bandes de chant ? Quelles sont les différences entre PVC, ABS, mélamine, placage de bois et métal ?
R2 :
Les bandes de chant du marché se divisent en cinq catégories principales :
| Type | Composition | Plage d'épaisseur | Caractéristiques | Applications |
|---|---|---|---|---|
| Bande de chant PVC | Résine PVC + carbonate de calcium + plastifiant + stabilisant + colorant | 0,4–3,0 mm | Économique, flexible, grande variété de couleurs, la plus répandue | Meubles en panneaux, armoires, meubles de bureau |
| Bande de chant ABS | Copolymère acrylonitrile-butadiène-styrène | 0,8–2,0 mm | Matériau pur, pas de blanchiment au chant, aspect haut de gamme, meilleure résistance aux intempéries que le PVC | Meubles haut de gamme, cuisine et salle de bain, meubles pour enfants, produits d'exportation |
| Bande de chant mélamine | Papier imprégné de mélamine | 0,2–0,8 mm | Excellente correspondance des couleurs, bonne adhérence, dimensions stables, mais relativement fragile | Chantage assorti aux panneaux mélaminés |
| Bande de chant placage bois | Placage naturel (chêne, noyer, cerisier, etc.) | 0,3–0,6 mm | Texture naturelle et réaliste, toucher excellent, s'intègre aux meubles plaqués | Meubles en bois massif haut de gamme, meubles plaqués naturel |
| Bande de chant métallique (aluminium) | Profilé en alliage d'aluminium | 1,0–3,0 mm | Robuste et durable, excellente résistance au feu et à l'humidité, aspect moderne | Meubles commerciaux, meubles de laboratoire, cloisons de bureau, plans de travail de cuisine |
Conclusion clé :
Le PVC offre le meilleur rapport qualité-prix et la plus large application ; l'ABS offre de meilleures performances globales pour le haut de gamme ; la mélamine convient aux assortiments de même couleur ; le placage bois apporte une texture naturelle ; la bande métallique convient aux applications commerciales spécifiques.
Q3 : Quelle est la différence entre la bande de chant PVC et ABS ? Comment choisir ?
R3 :
La bande de chant PVC représente environ 70 % du marché mondial, tandis que l'ABS connaît une croissance rapide dans le haut de gamme. Les différences essentielles sont :
| Critère | Bande de chant PVC | Bande de chant ABS |
|---|---|---|
| Aspect après chant | Le chant tend à blanchir (blanchiment sous contrainte) | Pas de blanchiment, le bord conserve la couleur du matériau |
| Résistance aux intempéries | Température de transition vitreuse ≈80 °C | Température de transition vitreuse ≈105 °C, plus stable à la chaleur, moins fragile au froid |
| Pureté du matériau | Contient de la charge de carbonate de calcium (15–25 %) | Ne contient pas ou très peu de charge spéciale, matériau plus homogène |
| Performance environnementale | Contient des plastifiants, les phtalates doivent être contrôlés | Non toxique, inodore, faible fumée à la combustion, pas de chlorure d'hydrogène corrosif |
| Prix | Économique | Environ 1,5–2,5 fois celui du PVC |
| Applications | Meubles en panneaux courants, armoires, meubles de bureau | Meubles haut de gamme, cuisine et salle de bain, meubles pour enfants, exportation |
Conseils de choix :
Budget limité, meubles standard : choisir le PVC.
Meubles haut de gamme, exportation, environnements humides : choisir l'ABS.
Recherche d'un chant net et de lignes précises : l'ABS est le premier choix.
Conclusion clé :
L'ABS ne blanchit pas au chant, a une meilleure résistance aux intempéries et une meilleure performance environnementale, mais est plus cher ; le PVC est économique, flexible et coloré. Le choix dépend du positionnement du produit et du budget.
Q4 : Comment choisir l'épaisseur de la bande de chant ? Quelle épaisseur correspond à quel panneau ?
R4 :
Le choix de l'épaisseur dépend du type de panneau et de l'usage :
| Type de panneau | Épaisseur recommandée | Raison |
|---|---|---|
| Panneaux fins (≤12 mm) | 0,4–0,8 mm | Une bande trop épaisse déséquilibre la proportion du chant et nuit à l'esthétique |
| Meubles en panneaux standard (15–25 mm) | 0,8–1,5 mm | Équilibre entre économie et durabilité, choix principal |
| Meubles épais/plans de travail (≥30 mm) | 1,5–3,0 mm | Garantit la résistance aux chocs du chant et la marge d'usinage (chanfrein, arrondi) |
Conclusion clé :
Panneaux fins : bande fine ; meubles standard : 0,8–1,5 mm ; panneaux épais ou plans de travail : 1,5–3,0 mm. Le choix doit concilier esthétique, durabilité et besoins d'usinage.
Q5 : La bande de chant est-elle écologique ? Contient-elle du formaldéhyde ? Comment juger son respect de l'environnement ?
R5 :
La performance environnementale dépend principalement du matériau et de l'adhésif :
| Type | Performance environnementale | Explication |
|---|---|---|
| Bande de chant PVC | Métaux lourds et phtalates à contrôler | Les produits de qualité utilisent des stabilisants calcium-zinc et des plastifiants DOTP/TOTM, conformes RoHS et REACH |
| Bande de chant ABS | Meilleure performance environnementale | Non toxique, inodore, faible fumée à la combustion, pas de chlorure d'hydrogène |
| Bande de chant mélamine | Relativement bonne | Base de papier imprégné de mélamine, sans substances nocives |
| Bande de chant placage bois | Naturelle et écologique | Placage naturel, sans additifs chimiques |
| Bande de chant métallique | Écologique | Alliage d'aluminium, recyclable |
Indicateurs de test clés :
Teneur en métaux lourds (directive RoHS) : plomb, mercure, cadmium, chrome hexavalent sous les limites.
Teneur en phtalates : total des plastifiants non phtalates ≤1000 mg/kg.
Émission de COV : TVOC ≤100 μg/m³ (ISO 16000-6).
Conclusion clé :
Une bande de chant de qualité doit être conforme RoHS et REACH, sans odeur irritante. À l'achat, vérifier les rapports d'essai et les labels environnementaux. L'ABS est le plus écologique ; le PVC doit utiliser des plastifiants écologiques.
Q6 : Quels sont les problèmes de qualité courants des bandes de chant ? Comment les résoudre ?
R6 :
Problèmes courants et solutions :
| Problème | Phénomène | Causes principales | Solutions |
|---|---|---|---|
| Décollement/chute de la bande | La bande se sépare du chant du panneau | Température du thermofusible incorrecte, pression insuffisante, poussière ou humidité excessive sur le chant, temps ouvert incompatible avec la vitesse | Calibrer la température du pot de colle, vérifier la pression des rouleaux, nettoyer le chant, choisir l'adhésif adapté |
| Rétraction/blanchiment de la bande | Après quelques heures à quelques jours, la bande se rétracte en longueur et laisse apparaître le support aux extrémités | Contraintes résiduelles dans la bande, coefficient de dilatation différent, application à basse température en hiver | Utiliser une bande de qualité à contraintes relaxées, stocker panneau et bande à la même température pendant 24 h, réduire la vitesse et augmenter la température en hiver |
| Excès de colle/ligne de colle visible | Ligne de colle visible à la jonction entre la bande et la surface | Quantité de colle excessive, chant peu plan, lame de chant non réglée | Contrôler précisément la quantité de colle, pré-fraiser le chant, utiliser une machine avec pré-fraisage |
| Blanchiment au chant (spécifique PVC) | Marques blanches sur le chant après découpe du PVC | Blanchiment sous contrainte, lame émoussée, forte teneur en charge | Utiliser lame + racloir, passer à l'ABS, choisir un PVC de qualité, chauffer légèrement le chant au pistolet à air chaud |
| Rayures/perte de brillance | Rayures ou perte localisée de brillance | Impuretés sur les rouleaux, frottement de la lame, rayures lors de la manipulation | Nettoyer régulièrement la machine, remplacer les lames régulièrement, protéger les angles avec un film PE avant emballage |
Conclusion clé :
Les problèmes de qualité sont souvent liés aux paramètres de process, à l'état de la machine et à la compatibilité des matériaux. Un contrôle précis de la température, une optimisation de la colle et une maintenance régulière permettent de les résoudre.
Q7 : Comment associer la bande de chant au panneau ? Comment choisir épaisseur, couleur et adhésif ?
R7 :
L'association comporte trois dimensions :
1. Association d'épaisseur :
| Type de panneau | Épaisseur recommandée |
|---|---|
| Panneaux fins (≤12 mm) | 0,4–0,8 mm |
| Meubles en panneaux standard (15–25 mm) | 0,8–1,5 mm |
| Meubles épais/plans de travail (≥30 mm) | 1,5–3,0 mm |
2. Association de couleur :
Même couleur : bande de chant de la même couleur que la surface du panneau pour un effet « invisible ». Même marque et même lot recommandés.
Contraste : panneau foncé avec bande claire ou inversement, pour créer une ligne de contour, courant en style moderne minimaliste.
Contrôle des écarts de couleur : mesurer ΔE au spectrocolorimètre ; ΔE≤0,5 est invisible à l'œil nu. Comparer en cabine de lumière standard (D65). Tenir compte du métamérisme.
3. Association d'adhésif :
| Matériau de la bande | Adhésif recommandé | Température du thermofusible | Vitesse de la machine |
|---|---|---|---|
| PVC (≤1 mm) | EVA thermofusible (fort taux VA) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR thermofusible (durcissement humidité) | 130–150 °C | 10–18 m/min |
| ABS | PUR thermofusible (premier choix) | 130–150 °C | 12–20 m/min |
| Mélamine | EVA thermofusible (basse température) | 160–190 °C | 18–28 m/min |
| Placage bois | EVA thermofusible ou colle blanche | 160–200 °C | 10–15 m/min |
Logique de choix EVA vs PUR :
EVA : économique, temps ouvert long, collage réversible, adapté au PVC standard et aux meubles courants.
PUR : collage irréversible, excellente résistance à la chaleur, à l'eau et aux solvants, force d'adhérence supérieure. Adapté à l'ABS, au PVC épais, aux meubles de cuisine et salle de bain, et aux produits d'exportation. Prix 2–3 fois celui de l'EVA.
Conclusion clé :
Épaisseur selon le panneau, couleur de préférence identique, adhésif selon le matériau et l'usage. EVA pour le standard, PUR pour le haut de gamme et les environnements humides.
Q8 : Quel est le processus de production des bandes de chant ? Comment sont produites les bandes PVC et ABS ?
R8 :
La production se divise en bandes PVC/ABS et bandes mélamine.
Processus de production des bandes PVC/ABS :
Étape 1 : Mélange
Résine PVC, plastifiant, stabilisant, charge, colorant et additifs UV pesés selon la formule.
Mélange en mélangeur haute vitesse (80–120 °C), refroidissement et stockage.
Étape 2 : Extrusion
Le mélange est plastifié dans une extrudeuse mono ou bi-vis (160–200 °C).
La matière fondue est extrudée à travers une filière en T en fine feuille.
La feuille est calandrée par une calandre à trois cylindres (120–150 °C) pour une épaisseur précise et une surface lisse.
Étape 3 : Traitement de surface (impression et texture)
Couche d'impression : héliogravure ou flexographie, précision de repérage ≤0,2 mm.
Revêtement : vernis UV ou couche anti-usure PMMA, durcissement par lampe UV.
Gaufrage : cylindre de gaufrage imprimant une texture synchronisée avec le motif.
Étape 4 : Refendage et enroulement
Refendage à la largeur souhaitée (10–100 mm).
Contrôle en ligne de l'épaisseur et de la couleur.
Enroulement en bobines de 100–500 m.
Marquage en bout : lot, largeur, épaisseur, code couleur, longueur.
Processus de production des bandes mélamine :
Sélection du papier de base : papier décoratif haute qualité de 70–120 g/m².
Imprégnation et séchage : imprégnation à la résine mélamine (extrait sec 45–55 %), contrôle de l'imprégnation (130–180 %), séchage (80–160 °C).
Découpe et emballage : découpe à la largeur souhaitée, stockage à 20–25 °C et 50–60 % d'humidité relative.
Conclusion clé :
Les bandes PVC/ABS sont produites par mélange, extrusion, calandrage, impression, gaufrage et refendage ; les bandes mélamine par imprégnation, séchage et découpe. Le contrôle du process détermine directement la qualité.
Q9 : Quelles sont les tendances technologiques des bandes de chant ?
R9 :
Les bandes de chant évoluent vers l'intégration de couleur, l'écologie, la fonctionnalisation et l'ultra-finesse :
1. Intégration de couleur et haute simulation :
Synchronisation du motif : la texture de la bande se poursuit sans décalage avec celle du panneau, pour un effet « d'une seule pièce ».
Gaufrage 3D : contrôle précis de la température et gaufrage pour reproduire la profondeur des pores du bois et le toucher.
Impression numérique personnalisée : petites séries personnalisées possibles, offrant plus de possibilités au design de meubles individualisés.
2. Écologie et absence de plomb :
Stabilisants sans plomb : les calcium-zinc remplacent les sels de plomb, teneur en plomb bien inférieure aux limites RoHS.
Encres à l'eau : remplacent les encres à solvant, réduction importante des COV.
Plastifiants biosourcés : l'huile de soja époxydée (ESO) commence à être utilisée, réduisant la dépendance aux matières premières pétrochimiques.
3. Fonctionnalisation et intelligence :
Bandes antibactériennes : ions argent ou nano-oxyde de zinc, inhibent les bactéries ; adaptées aux hôpitaux, écoles et cuisines.
Bandes parfumées/purifiantes : libèrent un parfum léger ou décomposent le formaldéhyde.
Bandes à capteur : intègrent des circuits conducteurs ou RFID, offrant des fonctions de « détection » ou de « traçabilité » pour les meubles intelligents.
4. Ultra-fines et légères :
La demande de bandes de 0,2–0,3 mm augmente, exigeant une résistance plus élevée, une rétraction plus faible et une meilleure aptitude au pliage.
Conclusion clé :
La bande de chant passe d'un matériau fonctionnel unique à un produit haute simulation, écologique, fonctionnel et intelligent, pour répondre aux besoins des meubles personnalisés et des maisons intelligentes.
Q10 : Comment juger la qualité d'une bande de chant ? Quels sont les indicateurs clés ?
R10 :
Pour juger la qualité d'une bande de chant, il faut examiner les indicateurs suivants :
| Indicateur | Méthode d'essai | Standard de qualité | Mauvaise performance |
|---|---|---|---|
| Flexibilité (pliage à froid) | Pliage 180° à -5 °C | Aucune fissure | Rupture ou blanchiment |
| Résistance à la chaleur | Test de pressage à 200 °C | Ne colle pas au panneau, ne change pas de couleur | Fond et colle, décoloration sévère |
| Résistance à l'abrasion (Taber) | Roue CS-17, charge 500 g | Motif net après 500 tours | Motif disparu ou usé |
| Écart de couleur (ΔE) | Colorimètre entre lots | ΔE≤0,5 (invisible) | ΔE≥1,0 (visible) |
| Écart de brillance | Mesure multipoint même lot | ≤±3 GU | ≥±8 GU |
| Force de pelage | Essai de pelage à 180° | ≥1,5 N/mm (conforme), ≥2,5 N/mm (haut de gamme) | Faible, décollement facile |
| Résistance aux cycles thermiques | 63 °C / -20 °C pendant 2 h chacun, 5 cycles | Aucune fissure, décollement ou décoloration | Fissures, décollement, décoloration |
| Résistance au vieillissement (xénon) | 500 h d'exposition | ΔE≤2,0, rétention de force de pelage ≥80 % | Fort écart de couleur, baisse de résistance |
| Performance environnementale | Métaux lourds, phtalates, COV | Conforme RoHS, REACH ; TVOC≤100 μg/m³ | Hors limites, odeur irritante |
Exigences d'aspect :
Surface lisse et uniforme, sans bulles, grains, creux ni rayures.
Couleur uniforme : même lot ΔE≤0,5 ; entre lots ΔE≤1,0.
Bords droits pour une alimentation continue en machine automatique.
Impression nette : repérage précis (≤0,2 mm), sans dédoublement.
Précision dimensionnelle (LY/T 2383-2014) :
Largeur : ±0,15 mm (≤50 mm), ±0,20 mm (>50 mm).
Épaisseur : ±0,03 mm (≤1,0 mm), ±0,05 mm (>1,0 mm).
Longueur : ±3 mm/100 m.
Conclusion clé :
Juger la qualité d'une bande de chant exige de considérer l'aspect, la précision dimensionnelle, les propriétés physiques et mécaniques, et la sécurité environnementale. Une bande de qualité est flexible, résistante à la chaleur et à l'usure, avec un faible écart de couleur, une force de pelage élevée et une conformité environnementale.
JINDIWOOD · Engineered for Certainty —— De la précision micrométrique de chaque chant à la résistance de chaque collage, nous protégeons chaque détail de votre mobilier avec des normes de qualité certaines.
Cet article est un article technique original de JINDIWOOD. Toute reproduction doit indiquer la source.