中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
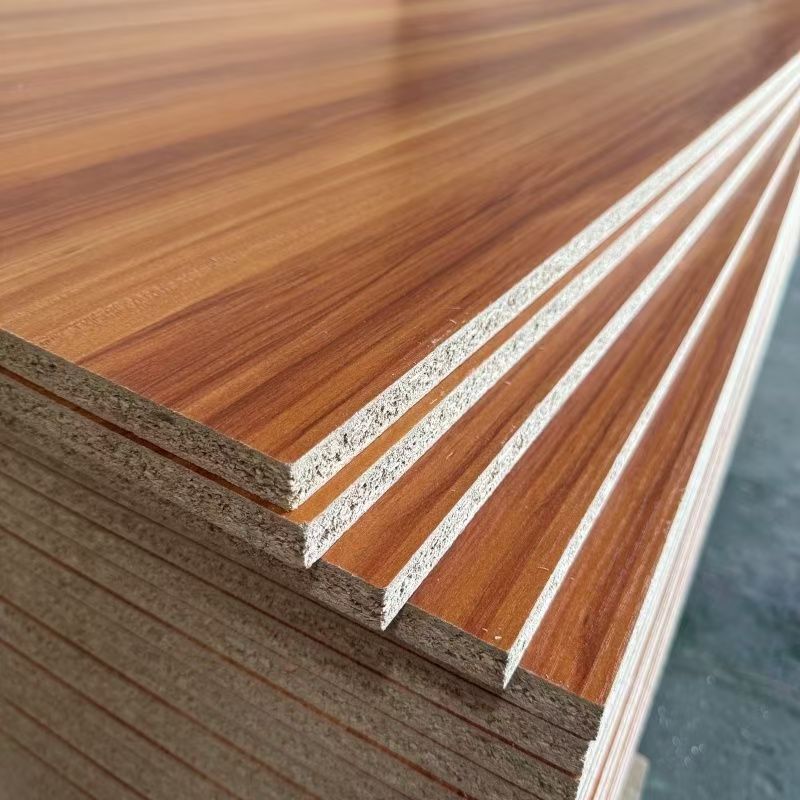
I. Concept de Base du Panneau de Particules
Le panneau de particules (Particleboard / Chipboard), également connu sous le nom de panneau de copeaux ou panneau de bagasse (lorsqu'il est fabriqué à partir de bagasse de canne à sucre), est un panneau de bois artificiel fabriqué à partir de particules de bois ou d'autres fibres végétales (copeaux, sciure, plaquettes, etc.), qui sont séchées, mélangées à des adhésifs et additifs, puis pressées à chaud à haute température.
L'invention du panneau de particules remonte au milieu du XIXe siècle en Allemagne, mais ce n'est qu'à partir des années 1940 qu'une production industrielle à grande échelle a été réalisée. Après plus de quatre-vingts ans de développement technologique et d'itération continue, le panneau de particules est devenu l'un des produits de bois artificiel les plus produits et les plus utilisés au monde — en 2025, la production annuelle mondiale de panneaux de particules a dépassé 110 millions de mètres cubes, représentant plus de 45 % de la production totale de bois artificiel.
Essence Fondamentale : La logique de fabrication du panneau de particules est « l'utilisation de matériaux inférieurs et la réorganisation des particules » — les particules de déchet (sciure, copeaux, chutes, bois de branches, etc.) de la transformation traditionnelle du bois sont recombinées en panneaux standardisés à l'aide d'adhésifs, réalisant ainsi une utilisation efficace des ressources ligneuses. C'est pourquoi il est considéré comme le « roi du rapport qualité-prix parmi les panneaux de bois artificiel ». En Chine, le panneau de particules est l'un des substrats les plus utilisés pour les panneaux revêtus de mélamine (communément appelés « panneaux écologiques » ou « panneaux sans peinture »).
La différence fondamentale entre le panneau de particules et le MDF, le contreplaqué et l'OSB réside dans ses particules structurelles (qui conservent une certaine taille et forme, au lieu d'être réduites en fibres ou coupées en placages), ce qui lui confère des avantages uniques en matière de tenue des clous, d'isolation acoustique et de coût, bien que sa planéité de surface et sa densité de chant soient relativement inférieures.
II. Système de Classification du Panneau de Particules
2.1 Par Procédé de Fabrication (Dimension de Classification Clé)
Les procédés de production des panneaux de particules comprennent principalement le pressage à plat, le pressage par rouleaux et l'extrusion. Différents procédés déterminent la structure et les applications du produit :
| Type de Procédé | Caractéristiques Structurelles | Plage de Densité (g/cm³) | Points Clés du Procédé | Applications Principales |
|---|---|---|---|---|
| Pressage à Plat (multi-couche/monocouche) | Structure à trois couches (surface fine + cœur grossier) ou structure graduée (taille des particules décroissante de la surface au cœur) | 0,5-0,85 | Disposition des particules classées — fines sur les surfaces supérieure et inférieure, grossières dans le cœur, formées par pressage à plat à chaud | Fabrication de meubles (principal), décoration architecturale, emballage |
| Pressage par Rouleaux | Formage continu unidirectionnel (non orienté, mais avec une légère directionnalité) | 0,4-0,7 | Les particules sont pressées entre des rouleaux rotatifs et des bandes d'acier sans fin ; orientation uniforme des particules | Panneaux d'âme de portes, matériaux d'emballage, panneaux de faible densité |
| Extrusion | Structure tubulaire (avec des canaux tubulaires longitudinaux) | 0,35-0,55 | Les particules sont extrudées latéralement dans un moule, créant une « structure tubulaire » (similaire à un nid d'abeilles mais avec des canaux longitudinaux) | Panneaux d'âme creux pour portes, cloisons, panneaux acoustiques |
Avantages de la Structure à Trois Couches du Pressage à Plat :
Les particules fines de surface offrent des surfaces lisses et planes (adaptées au placage mélamine et à la peinture)
Les particules grossières du cœur offrent une bonne résistance mécanique (flexion et compression) et une excellente tenue des clous
La conception de densité graduée de la surface au cœur atteint un équilibre entre performance et coût
2.2 Par Matière Première
| Type | Composition de la Matière Première | Caractéristiques | Principales Régions Productrices / Applications |
|---|---|---|---|
| Panneau de Particules de Bois | Particules de bois (pin, peuplier, eucalyptus, bouleau, etc.) | Haute résistance, couleur claire, bonnes propriétés de collage | Produit principal mondial |
| Panneau de Particules de Bagasse | Bagasse de canne à sucre (résidu fibreux après extraction du sucre) | Faible coût, matière première renouvelable, densité légèrement inférieure | Régions tropicales productrices de sucre (Brésil, Inde, Sud de la Chine) |
| Panneau de Particules de Chanvre/Lin | Tiges de chanvre industriel ou de lin | Résistance excellente, léger, fort concept écologique | Europe, Amérique du Nord |
| Panneau de Particules de Paille | Paille de blé, paille de riz | Matière première abondante, écologique, mais fibres courtes entraînant une résistance légèrement inférieure | Nord de la Chine, Amérique du Nord |
2.3 Par Classe Environnementale
La classe environnementale du panneau de particules est déterminée par le type d'adhésif utilisé :
| Classe Environnementale | Émission de Formaldéhyde (Méthode de la Chambre, mg/m³) | Type d'Adhésif Courant | Applications |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 obligatoire) | Urée-formaldéhyde (UF) + modification modérée à la mélamine | Meubles généraux, emballage |
| E0 | ≤0,025 | Urée-formaldéhyde modifié à la mélamine (MUF) | Meubles de moyenne à haute gamme, décoration intérieure |
| ENF | ≤0,015 | MUF + capteur de formaldéhyde / MDI (isocyanate) adhésif sans formaldéhyde | Meubles pour enfants, chambres, hôpitaux |
| HENF (Zéro Addition de Formaldéhyde) | ≤0,015 (avec benzène, COV, etc. également conformes) | Adhésif MDI sans formaldéhyde | Résidentiel haut de gamme, personnalisation intégrale du logement |
Les panneaux de particules JINDIWOOD adoptent la technologie double de l'adhésif MUF + capteur de formaldéhyde. Les produits standard atteignent stablement E0, avec des options personnalisées jusqu'à ENF.
2.4 Par État de Traitement de Surface
| Type | Caractéristiques | Applications Principales |
|---|---|---|
| Panneau Brut (non fini) | Conserve la surface originale du panneau de particules, jaune clair à brun clair | Usages industriels, emballage, composants structurels internes |
| Panneau Poncé | Surface poncée, lisse et plane | Substrat pour peinture, substrat pour placage |
| Panneau Revêtu de Mélamine | Surface plaquée avec du papier imprégné de mélamine (le produit de panneau de particules le plus représentatif) | Meubles en panneaux, cuisines, meubles de bureau — les plus courants « panneaux sans peinture / panneaux écologiques » sur le marché |
| Panneau Revêtu de PVC | Surface plaquée avec un film décoratif en PVC | Meubles économiques, décoration |
| Panneau Revêtu de Placage Bois | Surface collée avec un placage de bois naturel | Meubles haut de gamme, décoration intérieure |
III. Système de Matières Premières du Panneau de Particules
3.1 Matières Premières Ligneuses
Le panneau de particules a des exigences de matière première beaucoup plus faibles que le contreplaqué et le MDF. Il peut utiliser :
Résidus de transformation du bois : sciure, copeaux, chutes
Résidus forestiers : branches, cimes, bois de petit diamètre (≤100mm)
Plantations à croissance rapide : peuplier, eucalyptus, pin, etc. (rotation de 5-8 ans)
Fibres végétales non ligneuses : bagasse, paille de chanvre, paille de céréales, etc.
Comparaison de la Morphologie des Particules par Essence de Matière Première :
| Essence | Morphologie des Particules | Contribution à la Densité | Couleur du Panneau | Applications Principales |
|---|---|---|---|---|
| Peuplier | Tendre, facilement cassant, longueur de particule modérée (10-30mm) | Moyenne | Blanc à crème | Panneau de particules pour meubles d'usage général |
| Pin | Contient de la résine naturelle, bonne ténacité des particules (20-40mm) | Plus élevée (la résine augmente la densité) | Jaune clair à brun clair | Meubles de charge, panneaux d'emballage |
| Eucalyptus | Dense, haute résistance, particules plus dures (15-25mm) | Élevée | Brun rougeâtre clair | Meubles haute charge, substrat pour sols |
| Feuillus mixtes | Morphologie des particules diverse, longueurs variables | Moyenne | Moyenne, peut être irrégulière en couleur | Panneaux économiques d'usage général |
3.2 Systèmes d'Adhésifs — Le Cœur du Panneau de Particules
La teneur en adhésif dans les panneaux de particules est typiquement de 8 à 15 % du poids des particules sèches, similaire au MDF (8-14 %), légèrement inférieure au contreplaqué (basé sur la surface du placage) mais supérieure à l'OSB (3-6 %). Par conséquent, le contrôle environnemental des panneaux de particules est particulièrement critique.
| Type d'Adhésif | Application dans les Panneaux de Particules | Caractéristiques | Coût | Classe Environnementale |
|---|---|---|---|---|
| Urée-Formaldéhyde (UF) | Choix principal (>80 %) | Durcissement rapide, résistance de collage moyenne, coût le plus bas, mais faible résistance à l'eau | Bas | E1 |
| UF Modifié à la Mélamine (MUF) | Produits de moyenne à haute gamme | Durcissement rapide, meilleure résistance à l'eau que UF, émission de formaldéhyde plus faible, coût moyen | Moyen | E0/ENF |
| Isocyanate (MDI) | Produits haut de gamme sans formaldéhyde | Sans formaldéhyde, excellente résistance à l'eau, haute résistance, mais coût élevé (3-5x UF), sensible à l'humidité | Élevé | ENF/HENF |
| MUF + Capteur de Formaldéhyde | Produits écologiques | Réduit l'émission de formaldéhyde sans changer l'équipement principal | Moyen | E0 |
Principe du Capteur de Formaldéhyde :
Des composés azotés réactifs (comme l'urée, la mélamine, les amides) sont ajoutés à la résine UF ou pulvérisés séparément sur les surfaces des particules. Pendant le pressage à chaud et l'utilisation, ces substances réagissent avec le formaldéhyde libre pour former des dérivés hydroxyméthyliques stables (réaction irréversible), « fixant chimiquement » le formaldéhyde à l'intérieur du panneau, empêchant sa libération dans l'air.
3.3 Additifs Auxiliaires
| Additif | Quantité d'Addition (% du poids des particules sèches) | Fonction |
| :--- | :--- | :--- | :--- |
| Émulsion de Paraffine (Hydrofuge) | 0,8-2,0 % | Réduit le gonflement par absorption d'eau, améliore la résistance à l'humidité |
| Durcisseur (Chlorure d'Ammonium / Sulfate d'Ammonium) | 0,5-2,0 % (par rapport aux solides de l'adhésif) | Accélère la réaction de durcissement UF/MUF, réduit le temps de pressage à chaud, améliore l'efficacité de production (réduction typique du cycle de pressage à chaud de 20-30 %) |
| Agent de Couplage (Silane, uniquement pour les systèmes MDI) | 0,2-0,5 % | Améliore le mouillage et l'efficacité de la réaction chimique entre l'adhésif MDI et les particules de bois |
IV. Processus de Production du Panneau de Particules
4.1 Schéma du Processus
Réception des Matières Premières → Déchiquetage → Préparation des Particules → Stockage des Particules Humides → Séchage → Tamisage (Séparation des Matériaux de Surface/Âme)
  → Application d'Adhésif (Surface + Âme, formulations différentes) → Formation du Matelas (Trois Couches/Gradient) → Prépressage → Pressage à Chaud
  → Refroidissement et Conditionnement → Rognage et Ponçage → Classement et Emballage → Produit Fini
4.2 Détails Techniques de Chaque Étape du Processus
Étape 1 : Préparation des Particules
La matière première est transformée en plaquettes (longueur 20-40mm, épaisseur 3-5mm) par une déchiqueteuse, puis pulvérisée en particules dans un broyeur à marteaux ou un défibreur annulaire. Les dimensions géométriques des particules sont des paramètres clés déterminant les propriétés physico-mécaniques du panneau de particules :
| Type de Particule | Longueur (mm) | Largeur (mm) | Épaisseur (mm) | Rapport Longueur/Épaisseur |
|---|---|---|---|---|
| Particules Fines de Surface | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Particules Grossières de l'Âme | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Effets Mécaniques de la Morphologie des Particules :
Particules plus longues et rapports longueur/épaisseur plus élevés → résistance à la flexion et module d'élasticité plus élevés (les particules longues agissent comme phase de renfort, similaires aux barres d'armature dans le béton)
Particules plus larges → meilleure tenue des clous (les particules plus larges offrent plus de surface de collage, et les clous doivent arracher les particules de la matrice lors de l'extraction, dissipant plus d'énergie)
Surfaces de particules plus lisses → meilleur mouillage de l'adhésif et résistance de collage plus élevée (les surfaces anguleuses ou rugueuses réduisent la surface de contact, entravant le collage)
Exigences de Distribution Granulométrique (Norme) : Proportion de particules passant à travers un tamis de 6 mailles (3,35mm) ≤5 % ; poudre fine passant à travers un tamis de 60 mailles (0,25mm) ≤8 %. Le taux de taille appropriée affecte directement l'uniformité de l'application de l'adhésif et les performances du panneau.
Étape 2 : Séchage des Particules
Les particules humides (teneur en humidité 30-60 %) sont séchées dans des séchoirs à tambour simple ou triple passe jusqu'à la teneur en humidité cible.
Source de Chaleur : Four à air chaud (combustion de biomasse — écorce, poussière de ponçage, particules de déchet)
Température de l'Air Chaud : 160-220°C (entrée), 80-100°C (sortie)
Teneur en Humidité après Séchage : 2-5 % (avant l'entrée dans l'applicateur d'adhésif)
Contrôle Précis de la Température de Séchage :
Température trop élevée (>230°C) → carbonisation de la surface des particules (« surcuisson »), réduction de la résistance des particules, couleur plus foncée et mouillage de l'adhésif extrêmement médiocre sur les surfaces carbonisées (entraînant une réduction significative de la résistance de collage)
Température trop basse (<140°C) → teneur en humidité élevée (>8 %), dilution de l'adhésif lors de l'application et vaporisation de l'humidité pendant le pressage à chaud provoquant des cloques
Le temps de séjour des particules dans le séchoir est typiquement de 3 à 8 minutes.
Étape 3 : Tamisage
Les particules séchées sont tamisées par des tamis vibrants mécaniques :
Particules fines (passant à travers des tamis de 6-10 mailles) → envoyées aux silos de surface (pour les couches supérieure et inférieure du panneau)
Particules grossières (retenues sur des tamis de 6-10 mailles) → envoyées aux silos de l'âme (pour la couche intermédiaire)
La séparation des particules fines et grossières est un prérequis pour obtenir la structure à trois couches (fin-grossier-fin). Certaines lignes de production utilisent des classificateurs à air au lieu de tamis mécaniques pour une efficacité plus élevée et moins de dommages à la morphologie des particules.
Étape 4 : Application de l'Adhésif
Les particules de surface et de l'âme entrent séparément dans des mélangeurs haute vitesse (applicateurs d'adhésif). L'adhésif est ajouté par atomisation à haute pression (pression de buse 2-4 MPa), en injectant simultanément une solution de durcisseur et une émulsion de paraffine.
Différences dans l'Application de l'Adhésif entre les Particules de Surface et de l'Âme :
| Paramètre | Particules de Surface | Particules de l'Âme | Raison |
|---|---|---|---|
| Quantité d'Adhésif (% du poids des particules sèches) | 10-14 % | 8-12 % | Les particules fines de surface ont une surface spécifique plus élevée que les particules grossières de l'âme, nécessitant plus d'adhésif pour garantir la résistance de surface, la densité superficielle et l'adhérence de la couche décorative |
| Quantité de Durcisseur (% des solides de l'adhésif) | 0,5-1,5 % | 1,0-2,0 % | Le transfert de chaleur dans l'âme est plus lent ; une concentration plus élevée de durcisseur compense la montée plus lente de la température (« effet de retard thermique ») pour assurer un durcissement complet de l'âme dans le même cycle de pressage |
| Quantité de Paraffine (% du poids des particules sèches) | 0,5-1,0 % | 1,0-1,5 % | Les particules grossières de l'âme ont plus de structures capillaires (micropores) permettant une pénétration plus facile de l'humidité ; une teneur en paraffine plus élevée scelle ces canaux pour réduire l'absorption d'eau |
Teneur en Humidité des Particules après Application de l'Adhésif : Augmente de 2-5 % à 8-12 % en raison de l'humidité de l'adhésif et des solutions de durcisseur, créant des conditions pour le pressage à chaud ultérieur (l'humidité modérée génère de la vapeur pendant le pressage, aidant le transfert de chaleur vers l'âme ; l'humidité excessive provoque des cloques).
Étape 5 : Formation du Matelas
Les particules de surface et de l'âme encollées sont formées séparément en un matelas continu par des formeurs mécaniques (ou pneumatiques).
Processus de Formation du Matelas à Trois Couches :
Couche inférieure (surface inférieure) : Particules fines de surface, épaisseur approx. 1,5-3mm
Couche de l'âme : Particules grossières de l'âme, épaisseur approx. 70-80 % de l'épaisseur totale du matelas (pour les panneaux ≥12mm d'épaisseur, l'âme est le corps principal)
Couche supérieure (surface supérieure) : Particules fines de surface, même épaisseur que la couche inférieure
Le matelas formé a environ 2,5 à 3,5 fois l'épaisseur du panneau final (rapport d'expansion contrôlé par la pression et la température du pressage à chaud).
Étape 6 : Prépressage et Pressage à Chaud
Prépressage : Le matelas est prépressé à 0,5-1,0 MPa, comprimant l'épaisseur du matelas de 30 à 50 %, améliorant la résistance du matelas et la conductivité thermique pour son transfert dans la presse à chaud.
Pressage à Chaud : Le matelas entre dans une presse à chaud multi-étages (typiquement 12-20 étages, principalement pour les panneaux de densité moyenne/épais) ou une presse plane continue (CPS, pour la production de masse de panneaux minces et d'usage général).
| Paramètre du Pressage à Chaud | Valeur Typique | Effet sur la Qualité du Panneau de Particules |
| :--- | :--- | :--- | :--- |
| Température de Pressage à Chaud | 180-210°C | Trop élevée → carbonisation de la surface des particules (couleur de surface foncée), vieillissement et fragilité de l'adhésif ; trop basse → durcissement insuffisant de l'adhésif (« cœur sous-cuit »), retour élastique du panneau |
| Pression Unitaire | 1,5-3,5 MPa (selon la classe de densité) | Trop élevée → écrasement des particules, densité excessive, gaspillage de ressources fibreuses ; trop basse → densification insuffisante du matelas, panneau lâche, faible résistance |
| Temps de Pressage à Chaud | 0,5-0,9 min/mm (ex. 9-16 min pour panneau de 18mm) | Trop court → durcissement incomplet de l'âme ; trop long → faible efficacité de production, dégradation thermique des particules (fragilité) |
Changements Physico-Chimiques dans le Matelas Pendant le Pressage à Chaud :
La surface du matelas atteint la température cible (180-210°C) en 15-30 secondes ; l'adhésif commence à réticuler et durcir
La température du cœur atteint ≥150°C (fenêtre de température de durcissement UF/MUF) en 3-6 minutes ; l'adhésif termine son durcissement
La pression de vapeur de la vaporisation de l'humidité s'accumule dans le cœur ; si elle n'est pas libérée à temps, elle provoque des « cloques » ou une « délamination » après la sortie du panneau de la presse — par conséquent, une libération lente de pression (réduction de pression par étapes) est nécessaire dans la phase finale du pressage à chaud pour permettre une sortie contrôlée de la vapeur
Étape 7 : Refroidissement, Conditionnement, Rognage et Ponçage
Refroidissement : Les panneaux sortant de la presse à chaud sont à 80-120°C ; ils sont refroidis à température ambiante (≤40°C) via une ligne de refroidissement de panneaux pour éviter la déformation ou le collage lors de l'empilage.
Conditionnement (Équilibrage de l'Humidité) : Les panneaux refroidis sont stockés dans l'entrepôt pendant 48 à 72 heures pour permettre à la température interne et à la teneur en humidité de s'équilibrer avec l'environnement et de libérer les contraintes résiduelles.
Rognage : Les panneaux bruts sont coupés aux dimensions standard (1220×2440mm) sur une scie à rogner, en éliminant les bords lâches (typiquement 25-50mm par côté).
Ponçage : Les surfaces des panneaux sont poncées sur des ponceuses à bande large (ponçage grossier 60-100 grain + ponçage fin 150-240 grain), avec une tolérance de ponçage de 0,3-0,8mm (les deux faces combinées), obtenant une précision d'épaisseur de ±0,2mm et une rugosité de surface Ra≤3,2μm.
Étape 8 : Classement et Emballage
Après classement visuel, les panneaux sont cerclés avec des sangles (typiquement 20-50 panneaux par paquet), recouverts d'un film protecteur PE et étiquetés avec les spécifications du produit, la classe environnementale et le numéro de lot.
V. Spécifications Techniques Principales du Panneau de Particules
5.1 Exigences de Performance Physico-Mécanique (GB/T 4897-2015)
La performance des panneaux de particules est classée du type P1 (panneaux non porteurs en conditions sèches) au type P7 (panneaux porteurs / conditions humides). Vous trouverez ci-dessous les exigences techniques pour le type P2 (panneaux porteurs en conditions sèches), couramment utilisé dans la fabrication de meubles :
| Indicateur de Performance | Unité | Norme Nationale (P2) | Standard JINDIWOOD |
|---|---|---|---|
| Densité | g/cm³ | 0,50-0,85 | 0,65-0,75 (panneau de 18mm) |
| Résistance à la Flexion (MOR) | MPa | ≥13 (long.) / ≥11 (trans.) | ≥16 |
| Module d'Élasticité (MOE) | MPa | ≥1600 (long.) / ≥1400 (trans.) | ≥2200 |
| Résistance à la Traction Perpendiculaire (IB) | MPa | ≥0,40 | ≥0,55 |
| Résistance de Surface | MPa | ≥0,80 | ≥1,0 |
| Gonflement en Épaisseur (24h) | % | ≤15 (P2) / ≤8 (P5 résistant à l'humidité) | ≤12 |
| Teneur en Humidité | % | 5-11 | 6-9 |
Effet de la Densité sur les Performances du Panneau de Particules :
Densité trop faible (<0,55 g/cm³) : résistance insuffisante, mauvaise tenue des clous, surface lâche, sujette au « dégagement de poussière » après ponçage
Densité trop élevée (>0,85 g/cm³) : poids élevé, usure sévère des outils de coupe (augmentation des coûts), coûts de matériau plus élevés
Densité non uniforme (différence de densité surface-cœur ≥0,15 g/cm³) : voilement du panneau, « points mous et durs » après ponçage (différentes profondeurs de coupe sur des zones de densité différente causant des dépressions ou protubérances localisées)
5.2 Tenue des Clous
La tenue des clous du panneau de particules est supérieure à celle du MDF en raison de sa structure de particules grossières dans le cœur, mais inférieure au contreplaqué et à l'OSB :
| Élément de Test | Panneau de Particules (18mm, ρ=0,68g/cm³) | MDF (18mm, ρ=0,75g/cm³) |
|---|---|---|
| Tenue des Clous en Surface (perpendiculaire, diamètre de vis 3,5mm, profondeur 15mm) | 800-1100 N | 700-1000 N |
| Tenue des Clous en Chant (direction du chant, mêmes conditions) | 500-800 N | 300-600 N |
Pourquoi le Panneau de Particules est Supérieur au MDF en Tenue des Clous :
Les particules grossières du cœur fournissent un « effet d'ancrage » lors de l'insertion des vis — les filets de la vis interagissent avec les fibres de bois dans les particules, résistant à l'extraction non seulement par le frottement à l'interface de collage mais aussi par l'incrustation dans l'intérieur des particules (enveloppement par les fibres de bois)
Le MDF a une structure de fibres homogène ; l'extraction des vis repose principalement sur la rupture par cisaillement de l'interface de collage, sans les points d'ancrage supplémentaires fournis par les particules
Méthodes d'Ingénierie pour Améliorer la Tenue des Clous du Panneau de Particules :
Augmenter la densité (proportion plus élevée de particules grossières) → renforce le nombre et la résistance des points d'ancrage
Contrôler le diamètre du trou pré-percé à 70-80 % du diamètre de la vis (ex. foret de 2,7-2,9mm pour vis de 3,5mm) pour assurer un engagement efficace du filetage dans les particules
5.3 Émission de Formaldéhyde
L'émission de formaldéhyde des panneaux de particules est l'un des indicateurs environnementaux les plus surveillés par les consommateurs. Différents grades montrent des différences significatives :
| Classe Environnementale | Émission de Formaldéhyde (Méthode de la Chambre, mg/m³) | Solution d'Adhésif |
| :--- | :--- | :--- | :--- |
| E1 | ≤0,050 | UF standard (rapport molaire U/F 1:1,2-1,5) |
| E0 | ≤0,025 | MUF ou UF + capteur de formaldéhyde (ex. mélamine, urée) |
| ENF | ≤0,015 | MUF à haute proportion (substitution de mélamine ≥30 %) + capteur efficace, ou MDI |
| HENF | ≤0,015 (tous les paramètres conformes) | Adhésif MDI pur sans formaldéhyde |
Approches Techniques pour Réduire l'Émission de Formaldéhyde :
Réduire le rapport molaire F/U de la résine UF : Réduire de 1,3-1,5 conventionnel à 1,0-1,1, ce qui réduit significativement le formaldéhyde libre (peut réduire légèrement la résistance de collage, compensée par l'optimisation du processus)
Ajouter des capteurs de formaldéhyde : Introduire des capteurs (ex. mélamine, urée, amides) pendant l'application de l'adhésif ou après le pressage à chaud pour réagir avec et consommer le formaldéhyde libre
Adopter des adhésifs MUF ou MDI : Réduire ou éliminer fondamentalement la source de formaldéhyde libre
5.4 Gonflement en Épaisseur par Absorption d'Eau (Résistance à l'Humidité)
La résistance à l'humidité est un aspect relativement plus faible des panneaux de particules. Le gonflement en épaisseur (TS) affecte directement la durée de vie dans les environnements humides :
| Classe | Gonflement en Épaisseur 24h (%) | Environnement Adapté |
|---|---|---|
| P2 (Standard) | ≤15 | Intérieur sec (moyenne annuelle 20°C, HR ≤65 %) |
| P5 (Résistant à l'Humidité) | ≤8 | Intérieur humide (HR 65-85 %, condensation occasionnelle) |
| P7 (Extérieur) | ≤5 | Semi-extérieur / environnements humides à haute charge (formulation spéciale requise) |
Méthodes Techniques pour Réduire le Gonflement en Épaisseur :
Augmenter la quantité d'hydrofuge de paraffine (de 1,0 % à 1,5-2,0 %)
Augmenter la température de pressage à chaud (améliore l'écoulement plastique des particules, réduit les canaux capillaires)
Utiliser de l'adhésif MUF (MUF a une meilleure résistance à l'eau que UF)
Utiliser de l'adhésif MDI (le réseau réticulé de polyuréthane durci bloque la pénétration des molécules d'eau)
VI. Traitement de Surface et Technologies de Placage pour Panneaux de Particules
Les surfaces des panneaux de particules bruts sont relativement rugueuses, et des particules sont visibles sur les chants (« exposition des particules sur le chant »). Par conséquent, la grande majorité des panneaux de particules nécessite un fini de surface avant utilisation dans les produits finaux.
6.1 Placage avec Papier Imprégné de Mélamine (Méthode la Plus Courante)
Le papier imprégné de mélamine est pressé directement sur la surface du panneau de particules à haute température (180-210°C) et haute pression (2,5-3,5 MPa) en un processus en une seule étape.
Caractéristiques :
Obtient l'effet décoratif et la résistance à l'usure en une seule opération (le papier contient de la résine mélamine et de l'α-Al₂O₃ résistant à l'usure)
Haute dureté de surface (dureté au crayon ≥3H), résistant aux rayures, à la chaleur et aux taches
La méthode de placage la plus courante dans la fabrication de meubles en panneaux, d'armoires et de portes de placards — le processus typique pour les « panneaux écologiques » / « panneaux sans peinture »
Les panneaux de particules revêtus de mélamine JINDIWOOD utilisent ce processus, avec une gamme complète de designs et un support pour le gaufrage synchronisé (texture avec motif correspondant) personnalisé.
6.2 Placage avec Placage Bois
Le placage de bois naturel (épaisseur 0,3-0,6mm) est collé sur la surface du panneau de particules par pressage à chaud ou à froid. Adapté aux meubles haut de gamme et à la décoration intérieure. Les bords des panneaux de particules plaqués nécessitent un chantage fin (avec un ruban de chant de placage de couleur assortie ou un chant en bois massif) pour masquer l'exposition des particules sur le chant.
6.3 Finition Peinture
Les panneaux de particules poncés peuvent être peints (PU, UV, peintures à l'eau, etc.), mais nécessitent d'abord une sous-couche d'étanchéité (pour sceller les capillaires et les micropores, empêchant l'absorption excessive de la couche de finition provoquant un « enfoncement » ou des « piqûres »), suivie d'un ponçage et de l'application de la couche de finition. Les coûts de peinture sont plus élevés que pour le MDF (en raison de la plus grande porosité de surface des panneaux de particules), principalement utilisés dans les applications sensibles aux coûts avec certaines exigences environnementales et décoratives (ex. panneaux de meubles de bureau, vitrines commerciales).
6.4 Utilisation Directe (Applications de Panneau Brut)
Les panneaux de particules bruts sont principalement utilisés pour :
Caisses d'emballage, palettes et autres usages industriels
Cloisons de construction, plafonds (nécessitent un fini supplémentaire)
Enceintes acoustiques (cloisons internes ou composants non visibles)
Composants structurels internes de meubles (panneaux arrière d'armoires, fonds de tiroirs, etc.)
VII. Scénarios d'Application du Panneau de Particules
7.1 Fabrication de Meubles (Plus Grande Application, ~70 %)
| Type de Meuble | Zones d'Application | Classe Recommandée | Raison de Sélection |
|---|---|---|---|
| Meubles en Panneaux sur Mesure | Carcasses d'armoires, étagères de bibliothèques, meubles TV | E0/ENF revêtu de mélamine | Large gamme de designs, conformité environnementale, haute efficacité de transformation |
| Meubles de Bureau | Plateaux de bureaux, classeurs, tables de conférence | E0 revêtu de mélamine | Résistant à l'usure, aux taches, facile à nettoyer, rentable |
| Cuisines | Carcasses (P5 résistant à l'humidité), cœurs de portes | P5 résistant à l'humidité (E0) | Bonne résistance à l'humidité, stabilité dimensionnelle |
| Meubles de Cuisine | Armoires sous évier (nécessitent une étanchéité spéciale) | P5 résistant à l'humidité ou MDI ENF + bords scellés | La résistance à l'humidité est critique |
| Meubles pour Enfants | Planches de lit, bureaux, armoires | ENF (MDI ou MUF élevé + capteur) | Zéro formaldéhyde, santé et sécurité |
| Meubles Publics | Étagères de bibliothèques, sièges d'hôpitaux | P2 (E0, traitement ignifuge optionnel) | Propriétés équilibrées, coût contrôlable |
7.2 Décoration Architecturale
Cloisons / panneaux muraux intérieurs : Panneaux de particules P2 (12-18mm), comme substrat pour cloisons, recouverts de plaques de plâtre ou de panneaux décoratifs
Plafonds : Panneaux de particules légers (8-12mm), pour substrats de plafonds (nécessitent un traitement ignifuge)
Sous-couche de sol (couche de nivellement) : Panneaux de particules haute densité (20-25mm), comme matériau de nivellement sous les sols en bois, fournissant un substrat plat et une isolation acoustique
7.3 Emballage et Applications Industrielles
| Application | Spécifications Recommandées | Fonction | Raison de Sélection |
|---|---|---|---|
| Caisses d'Emballage Haute Charge | 15-18mm, P2 | Protège les machines, l'électronique | Résistance fiable, coût bien inférieur au bois massif, sans fumigation pour l'exportation |
| Palettes / Bases Logistiques | 12-18mm, P2 (traitement anti-humidité) | Support de charge en stockage/transport, opérations de chariots élévateurs | Remplace les palettes en bois massif, réduction des coûts de 30-50 %, sans risques de quarantaine |
| Enceintes Acoustiques (Haut-parleurs) | 12-18mm, haute densité | Substrat de montage de haut-parleurs, structure d'enceinte | Densité moyenne, bon amortissement (absorption acoustique supérieure au MDF, moindre coloration), faible coût |
VIII. Comparaison du Panneau de Particules avec d'Autres Matériaux de Panneau
| Dimension de Comparaison | Panneau de Particules (P2) | MDF (Standard) | Contreplaqué (Meubles) | OSB (OSB/2) |
|---|---|---|---|---|
| Taux d'Utilisation des Matières Premières | 85-90 % (extrêmement élevé) | 70-75 % (élevé) | 40-50 % (faible) | 80-85 % (élevé) |
| Densité (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Résistance à la Flexion (MPa) | 13-16 (P2) / 20-25 (haute résistance) | 20-25 | 40-70 | 22-28 |
| Résistance à la Traction Perpendiculaire (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Planéité de Surface | Bonne (mais inférieure au MDF) | Excellente | Bonne | Médiocre |
| Exigence de Chantage | Obligatoire (exposition des particules) | Obligatoire (exposition des fibres, absorption d'humidité) | Recommandé (mais non obligatoire) | Recommandé (la résistance du chant est relativement meilleure) |
| Tenue des Clous en Surface (N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Résistance à l'Humidité | Modérée (P5 pour améliorée) | Faible (fort gonflement) | Excellente (adhésif imperméable disponible) | Bonne (OSB/2 répond à P2 ; OSB/3/4 résistants à l'humidité) |
| Potentiel de Classe Environnementale | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (MDI) |
| Coût | Le plus bas | Bas | Élevé | Moyen-Élevé |
| Usinabilité | Bonne (sciage, perçage, chantage) | Excellente (sculpture, profilage, fraisage) | Bonne (sciage, rabotage, clouage) | Bonne (similaire au bois massif) |
| Applications Typiques | Meubles en panneaux, cuisines, meubles de bureau | Substrat pour panneaux décoratifs, pièces sculptées, panneaux de portes | Coffrages de construction, meubles haut de gamme, nautique | Construction, meubles de charge |
IX. Idées Reçues et Réalités sur la Qualité
Idée Reçue 1 : « Tous les panneaux de particules sont de basse qualité. »
Réalité : Le panneau de particules est le produit de bois artificiel de plus grand volume, le plus utilisé et le plus mature technologiquement au monde. Il est utilisé depuis des meubles économiques de quelques euros jusqu'aux cuisines sur mesure haut de gamme de plusieurs milliers d'euros. L'écart de performance entre les panneaux de particules de haute et de basse qualité est énorme —
Les panneaux de particules de haute qualité ont une densité plus uniforme (différence de densité surface-cœur ≤0,10g/cm³), une résistance à la traction perpendiculaire plus élevée (≥0,55MPa), une tenue des clous plus forte (≥1000N), une meilleure résistance à l'humidité (TS≤8 %) et atteignent les classes environnementales E0/ENF.
Les panneaux de particules de basse qualité souffrent d'une densité non uniforme, d'une résistance insuffisante et d'un risque plus élevé de dépassement des limites environnementales.
Par conséquent, « ce sont certains panneaux de particules de basse qualité qui sont de basse qualité, pas la catégorie des panneaux de particules en soi. » Choisir le bon grade et le bon fournisseur est plus important que de simplement rejeter la catégorie.
Idée Reçue 2 : « Les panneaux de particules ont une teneur élevée en formaldéhyde — ils ne sont pas écologiques. »
Réalité : La classe environnementale du panneau de particules est déterminée exclusivement par l'adhésif utilisé, pas par le nom de la catégorie « panneau de particules ». Les panneaux de particules E0 et ENF sont déjà largement disponibles.
MUF + capteur de formaldéhyde efficace → E0 (≤0,025mg/m³)
Adhésif MDI sans formaldéhyde → ENF (≤0,015mg/m³), véritablement « zéro addition de formaldéhyde »
Lors de l'achat, recherchez les rapports d'essai, les étiquettes de classe environnementale (E0/ENF) et la réputation de la marque — c'est bien plus judicieux que d'éviter le « panneau de particules ».
Idée Reçue 3 : « Les panneaux de particules sont inférieurs au bois massif. »
Réalité : Les panneaux de particules et le bois massif sont des matériaux de dimensions différentes ; il n'y a pas de simple « quel est le meilleur » — cela dépend de l'application.
Stabilité : Les panneaux de particules ont une faible anisotropie (rapport de résistance longitudinal/transversal ~1,0-1,2), se déformant beaucoup moins que le bois massif sous les changements de température/humidité (coefficient de dilatation thermique environ 1/3 à 1/2 du bois massif)
Résistance : Les panneaux de particules de haute qualité (haute densité) ont une résistance à la flexion (≥20MPa) qui peut être 2-3 fois supérieure à celle de certains bois massifs de faible densité (ex. paulownia, balsa)
Tenue des clous : Les panneaux de particules ont une tenue des clous en chant inférieure au bois massif (le bois massif dans le sens parallèle aux fibres a une tenue des clous extrêmement élevée), mais la tenue en surface est comparable à celle de certains bois tendres
Écologie/Coût : Les panneaux de particules peuvent atteindre zéro formaldéhyde à des prix bien inférieurs au bois massif
Conclusion : Les panneaux de particules surpassent le bois massif en stabilité, rentabilité et contrôle environnemental ; le bois massif surpasse les panneaux de particules en tenue des clous (sens parallèle aux fibres), texture naturelle et durabilité (résistance au fluage sous charges prolongées). Les deux ont leurs applications appropriées — choisissez en fonction des exigences spécifiques.
Idée Reçue 4 : « Les panneaux de particules ne peuvent pas supporter de poids. »
Réalité : Cela dépend entièrement du grade et de l'épaisseur du panneau de particules.
Panneaux de particules P2 standard (densité 0,65-0,70g/cm³, épaisseur 18mm) : Sous 600mm de portée, 200kg/m² de charge, la flèche est d'environ 1,8-2,2mm — répondant pleinement aux exigences de charge quotidienne pour les étagères de bibliothèques, les bureaux, etc. (la limite de flèche typique est L/250 ≈ 2,4mm ; le MDF dans les mêmes conditions a une flèche d'environ 1,8-2,0mm)
Panneaux de particules haute densité (≥0,80g/cm³, épaisseur 25mm) : Résistance à la flexion jusqu'à 25-30MPa, adaptés aux applications de haute charge comme les étagères de bibliothèques et les rayonnages d'entrepôt
Des couches multiples ou des structures de support supplémentaires (renforts transversaux, réduction de la portée) peuvent augmenter davantage la capacité de charge
Idée Reçue 5 : « Les panneaux de particules ont une mauvaise résistance à l'humidité. »
Réalité : Ceci est typiquement basé sur un stéréotype de panneaux de particules de basse qualité collés à l'UF (panneaux bon marché).
Panneaux de particules P5 résistants à l'humidité (adhésif MUF, addition de paraffine ≥1,5 %) : TS 24h ≤8 %, adaptés aux cuisines, zones sèches de salles de bains et autres environnements humides — mais pas pour une immersion prolongée dans l'eau
Panneaux de particules MDI : L'adhésif MDI a une excellente résistance à l'hydrolyse ; combiné avec un hydrofuge de paraffine, le TS 24h peut être réduit à ≤6-7 %, s'approchant du niveau P7 (extérieur)
Pour des exigences de protection contre l'humidité extrêmement élevées (ex. environnements de haute humidité prolongée, sous-sols), utilisez des panneaux de particules P5 ou MDI avec un scellement des bords renforcé (utilisant de l'adhésif thermofusible PUR pour un chantage étanche)
X. Tendances Technologiques Futures du Panneau de Particules
10.1 Haute Performance et Allègement
Panneaux de particules haute résistance : En optimisant la morphologie des particules (particules orientées avec rapport d'aspect ≥100), en utilisant de l'adhésif MDI et en optimisant les processus de pressage à chaud, la résistance à la flexion peut être augmentée à ≥25MPa (proche du MDF), remplaçant partiellement l'OSB dans les applications sèches.
Panneaux de particules légers haute résistance : En utilisant la technologie de moussage ou des structures de densité graduée (surface haute densité, cœur basse densité), une résistance mécanique suffisante (MOR≥12MPa) est maintenue à des densités ≤0,55g/cm³, réduisant le poids des meubles et la consommation de matières premières.
Panneaux de particules ultra-minces : Développement de panneaux de particules minces ≤6mm pour les applications non portantes comme les panneaux arrière de meubles, les fonds de tiroirs et les séparateurs d'emballage, remplaçant le MDF à moindre coût.
10.2 Protection Environnementale et Technologie Sans Formaldéhyde
Adoption de résines UF à faible rapport molaire F/U : Les résines UF avec des rapports F/U réduits de 1,3 à 1,0-1,1 ont été industrialisées. Combinées avec des capteurs de formaldéhyde avancés, E0 est devenu le standard, avec ENF progressant vers une adoption généralisée.
Applications d'adhésifs biosourcés : Les adhésifs à base de lignine (sous-produit de l'industrie papetière, coût proche de l'UF) et à base de tanins (extrait d'écorce, adaptés aux qualités extérieures) sont progressivement industrialisés, avec un potentiel de remplacement partiel des adhésifs à base pétrochimique.
Croissance rapide des panneaux de particules sans formaldéhyde (MDI) : On s'attend à ce que les panneaux de particules collés au MDI représentent plus de 20 % de la production totale de panneaux de particules de la Chine d'ici 2028 (environ 8 % en 2025), les coûts diminuant à mesure que la capacité de production nationale de MDI s'étend.
10.3 Résistance à l'Humidité et Fonctionnalisation
Panneaux de particules hydrophobes : Modification de surface des particules avec des agents hydrophobes nano (ex. silanes) au lieu de dépendre uniquement des hydrofuges de paraffine, réduisant le TS 24h à ≤4-5 %, s'approchant du niveau d'étanchéité du contreplaqué.
Panneaux de particules ignifuges : Addition de retardateurs de flamme sans halogènes phosphorés-azotés (dans l'adhésif ou en additif séparé pulvérisé sur les surfaces des particules) pour atteindre la classe B1 (difficile à enflammer), répondant aux exigences des bâtiments publics et des espaces commerciaux.
Panneaux de particules antibactériens/antimoisissure : Addition d'ions d'argent ou d'agents antibactériens organiques (ex. Pyrithione de Zinc (ZPT)) aux particules de surface, obtenant un taux antibactérien ≥99 %, adaptés aux hôpitaux, écoles et applications liées à l'alimentation.
10.4 Fabrication Intelligente
Systèmes de contrôle qualité en ligne : Utilisation de la spectroscopie proche infrarouge (NIR) pour la détection en ligne de la teneur en humidité des particules et de la quantité d'adhésif (erreur ≤±0,3 %), et de densitomètres à rayons X pour le profilage de densité en ligne (résolution ≤±2mm), réalisant une traçabilité qualité 100 % sur tous les lots avec ajustement en temps réel des paramètres du processus.
Détection visuelle des défauts par IA : Systèmes de vision artificielle basés sur des algorithmes d'apprentissage profond (Réseaux de Neurones Convolutifs) pour la détection et la classification automatiques des défauts sur les surfaces des panneaux (rayures, marques, taches de colle, etc.) avec une précision ≥95 % et une efficacité 10 à 20 fois supérieure à l'inspection humaine, remplaçant l'inspection visuelle manuelle.
Intégration des systèmes MES/ERP : Intégration complète des données de commandes, formulations, production, qualité, stockage et logistique pour une gestion numérique en boucle fermée de la commande à la livraison.

JINDIWOOD · Engineered for Certainty — Chaque particule réorganisée construit une base de certitude pour la stabilité des meubles et la santé des espaces de vie.
Cet article est une publication technique originale de JINDIWOOD. La reproduction doit indiquer la source.