中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
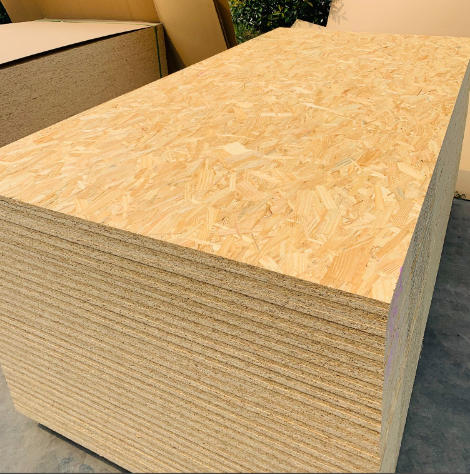
I. Concept de Base et Développement Historique de l'OSB
L'OSB (Oriented Strand Board) est un nouveau type de panneau structurel fabriqué à partir de bois de petit diamètre, de bois d'éclaircie, de bois à croissance rapide ou de bois de cœur, transformés en lamelles (strands) de dimensions spécifiques à l'aide d'équipements spécialisés, puis séchés, encollés, orientés et pressés à chaud à haute température.
1.1 Histoire du Développement
La recherche et le développement de l'OSB ont commencé dans les années 1960 aux États-Unis, avec des racines technologiques remontant au Waferboard antérieur — un panneau pressé à partir de copeaux de bois plats orientés aléatoirement. Dans les années 1970, avec la maturation de la technologie de stratification orientée et l'application d'adhésifs isocyanates (MDI) dans l'industrie du bois, l'OSB moderne est officiellement né.
Dans les années 1980, l'OSB a commencé sa production industrielle à grande échelle aux États-Unis et au Canada, remplaçant progressivement certaines applications de contreplaqué dans les structures de construction. En 2025, la production annuelle mondiale d'OSB a dépassé 35 millions de mètres cubes, le marché nord-américain représentant plus de 70 % de la production mondiale, l'Europe environ 20 % et l'Asie et d'autres régions environ 10 %.
Le développement de l'OSB en Chine a commencé relativement tard, les lignes de production n'ayant été introduites qu'après l'an 2000. Cependant, ces dernières années, avec les percées dans la technologie nationale des adhésifs MDI, l'augmentation des normes environnementales et les politiques promouvant le « bambou à la place du bois » et la « paille à la place du bois », l'industrie chinoise de l'OSB entre dans une période de croissance rapide.
JINDIWOOD a stratégiquement intégré l'OSB dans sa gamme de produits, couvrant plusieurs grades depuis les types universels en conditions sèches jusqu'aux types porteurs en conditions humides, répondant ainsi à divers besoins allant des structures de construction aux meubles haut de gamme.
II. Système de Matières Premières pour la Fabrication d'OSB
2.1 Matières Premières Ligneuses
L'OSB a des exigences de matière première significativement différentes de celles du contreplaqué et du MDF — il ne nécessite pas de placages complets ni de fibres fines, mais des lamelles de dimensions spécifiques. Par conséquent, l'OSB peut utiliser des matières premières de qualité inférieure difficiles à exploiter pour l'industrie traditionnelle des panneaux, comme le bois de petit diamètre, le bois de branches et le bois d'éclaircie, atteignant des taux d'utilisation des matières extrêmement élevés.
| Essence | Caractéristiques | Régions Principales | Produits Adaptés |
|---|---|---|---|
| Tremble (Aspen) | Texture légère et douce, couleur claire, lamelles uniformes, excellentes propriétés de collage | Amérique du Nord, Chine | OSB/1, OSB/2 pour intérieurs, produits de qualité mobilier |
| Pin (Pine) | Haute résistance, teneur en résine modérée, bonne résistance à l'eau | Amérique du Nord, Europe, Chine | OSB/3, OSB/4 structuraux, coffrages de construction |
| Eucalyptus (Eucalyptus) | Haute densité, haute résistance, croissance rapide | Amérique du Sud, sud de la Chine | OSB de charge, panneaux structuraux de haute qualité |
| Bouleau (Birch) | Texture dense, surface fine, résistance extrêmement élevée | Europe du Nord, Russie | OSB de qualité premium pour meubles, substrats décoratifs |
| Feuillus mixtes | Performance générale équilibrée, coût inférieur | Mondial | OSB d'usage général |
Exigences techniques de l'OSB pour les matières premières :
Diamètre des grumes : 100-400 mm (principalement bois de petit diamètre et bois d'éclaircie)
Teneur en humidité des grumes : 30-60 % (transformé immédiatement après l'abattage, sans séchage naturel prolongé)
Contrôle de la teneur en écorce : ≤3 % (l'écorce affecte la résistance du collage et l'uniformité de la couleur du panneau ; éliminée par écorceuses)
Comparaison des taux d'utilisation des matières premières :
| Type de Panneau | Taux d'Utilisation | Explication |
|---|---|---|
| Contreplaqué | Environ 40-50 % | Nécessite des grumes de grand diamètre sans défauts |
| MDF | Environ 70-75 % | Les matières premières sont des résidus de transformation du bois |
| OSB | Environ 80-85 % | Peut utiliser du bois de petit diamètre et des branches ; presque tout le bois est transformé en lamelles |
2.2 Systèmes d'Adhésifs — La Technologie Centrale de l'OSB
En raison de ses exigences élevées en matière de résistance de collage et d'excellente résistance à l'eau, l'OSB se distingue des autres panneaux de bois dans le choix des adhésifs.
| Type d'Adhésif | Application dans l'OSB | Caractéristiques | Grade Environnemental |
|---|---|---|---|
| MDI (Isocyanate) | Choix principal (OSB de haute qualité) | Sans formaldéhyde, excellente résistance à l'eau, durcissement rapide, haute résistance de collage (jusqu'à 2,0-3,0 MPa), teneur en adhésif environ 3-5 % | ENF/HENF |
| Résine Phénolique (PF) | Choix traditionnel (certains OSB nord-américains) | Excellente résistance à l'eau, coût inférieur au MDI mais supérieur au MUF, couleur foncée (ligne de colle brun foncé) | E0 |
| MUF (UF Modifié à la Mélamine) | Utilisation limitée (grade intérieur bas de gamme) | Résistance à l'humidité modérée, coût inférieur | E1/E0 |
| Mélange MDI+PF | Applications spéciales | Équilibre coût et performance | E0/ENF |
Avantages techniques de l'adhésif MDI dans l'OSB :
Émission sans formaldéhyde : L'adhésif MDI (diisocyanate de diphénylméthane) ne contient pas de formaldéhyde et n'en libère pas après durcissement. C'est la raison fondamentale pour laquelle l'OSB peut atteindre le grade ENF (≤0,015 mg/m³) et même le grade HENF (zéro addition de formaldéhyde).
Durcissement rapide : L'adhésif MDI peut achever le durcissement par réticulation en 30-60 secondes à des températures de pressage à chaud (180-220 °C), beaucoup plus rapidement que l'adhésif PF (qui nécessite 3-5 minutes). Cela signifie que l'OSB collé avec de l'adhésif MDI atteint une efficacité de production plus élevée dans le même cycle de pressage à chaud.
Excellente résistance à l'eau : Le réseau de réticulation polyuréthane formé après le durcissement de l'adhésif MDI a une résistance à l'hydrolyse extrêmement élevée, ne se dégradant pratiquement pas même après immersion dans l'eau bouillante. Cela en fait la solution de collage idéale pour les produits de grade OSB/3 et OSB/4.
Couche adhésive flexible : L'adhésif MDI a une certaine élasticité après durcissement, avec une bonne synchronisation avec l'expansion et la contraction des lamelles de bois, réduisant le risque de fissuration de la couche adhésive causée par la concentration de contraintes internes.
Exigences d'application pour l'adhésif MDI :
En raison de l'extrême sensibilité de l'adhésif MDI à l'humidité (il peut réagir avec l'eau pour former du dioxyde de carbone et des composés uréiques), son application et le processus de pressage à chaud dans la production d'OSB nécessitent un contrôle plus strict que l'adhésif PF :
La teneur en humidité des lamelles doit être strictement contrôlée entre 3-6 % (avant d'entrer dans l'applicateur d'adhésif)
Les lamelles encollées doivent être stratifiées et pressées à chaud dans les 2 à 4 heures pour éviter la pré-réaction de l'adhésif MDI sous l'action de l'humidité
La température de pressage à chaud doit être ≥190 °C pour garantir le durcissement complet de l'adhésif MDI
2.3 Additifs Auxiliaires
Émulsion de Paraffine (Hydrofuge) : Ajoutée à 0,5-1,5 % du poids des lamelles sèches au four pour réduire le gonflement par absorption d'eau
Agent Démoulant : Pulvérisé sur les surfaces des plaques de pressage à chaud (avant chaque pressage) pour éviter l'adhérence du panneau aux plaques
Colorant (Optionnel) : De petites quantités (typiquement 0,1-0,3 %) ajoutées aux lamelles de surface pour améliorer la couleur d'apparence du panneau
III. Conception Structurelle et Principes Techniques de l'OSB
3.1 Structure Orientée à Trois Couches — Le « Squelette » de l'OSB
La caractéristique technique la plus centrale de l'OSB est sa structure de stratification orientée à trois couches, qui est également l'origine de son nom « Panneau de Lamelles Orientées » :
| Couche | Orientation des Lamelles | Proportion d'Épaisseur | Fonction |
|---|---|---|---|
| Couches Superficielles | Orientées le long du panneau (direction longitudinale) | 15-20 % chacune (30-40 % total) | Améliore la résistance à la flexion longitudinale et le module d'élasticité, fournit une surface lisse |
| Couche Noyau | Orientées en largeur du panneau (direction transversale) | 60-70 % | Améliore la résistance à la flexion transversale, équilibre les différences de performance longitudinale-transversale, augmente l'épaisseur du panneau |
Principes mécaniques de la stratification orientée :
Le bois est un matériau anisotrope — la résistance à la traction parallèle au fil est 10 à 30 fois supérieure à celle perpendiculaire au fil. L'OSB atteint la « résistance maximale dans la direction requise » en contrôlant artificiellement l'orientation des lamelles.
Dans l'OSB :
Orientation longitudinale des couches superficielles : Assure une résistance et une rigidité à la flexion extrêmement élevées dans la direction longitudinale, correspondant à la direction de charge des poutres, colonnes et planchers dans la construction.
Orientation transversale de la couche noyau : Améliore la résistance dans la direction transversale, équilibrant les propriétés mécaniques dans les deux directions et évitant le problème de la « direction faible » du bois massif.
Effet des proportions d'orientation des couches sur les performances du panneau :
| Proportion Couche Superficielle (L:T) | Proportion Couche Noyau (L:T) | MOR Longitudinal (MPa) | MOR Transversal (MPa) | Rapport L/T |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
Dans la production réelle, le rapport de résistance longitudinale-transversale de l'OSB est typiquement contrôlé entre 1,5 et 2,5, assurant une capacité de charge longitudinale suffisante sans que la résistance transversale ne soit trop faible et ne cause de fissuration longitudinale.
3.2 Comparaison Structurelle de l'OSB avec d'Autres Panneaux de Bois
| Type de Panneau | Caractéristiques Structurelles | Propriétés Mécaniques | Utilisation des Matériaux |
|---|---|---|---|
| OSB | Lamelles allongées orientées, couches alternées longitudinales-transversales | Rapport L/T contrôlable (1,5-2,5), haute performance globale | 80-85 % |
| Contreplaqué | Plusieurs placages collés perpendiculairement | Rapport L/T équilibré (1,0-1,3), résistance la plus élevée | 40-50 % |
| Panneau de Particules | Lamelles orientées aléatoirement, sans directionnalité | Isotrope, résistance inférieure | 85-90 % |
| MDF | Fibres distribuées aléatoirement, uniformes et denses | Isotrope, surface la plus lisse | 70-75 % |
IV. Processus de Fabrication de l'OSB
4.1 Diagramme du Processus
Écorçage des Grumes → Préparation des Lamelles → Stockage des Lamelles Humides → Séchage → Criblage (Séparation Surface/Noyau)
  → Application d'Adhésif (Surface + Noyau, formulations différentes) → Stratification Orientée (Structure à Trois Couches)
  → Prépressage → Pressage à Chaud → Rogneage et Ponçage → Classement et Emballage → Produit Fini
4.2 Détails Techniques de Chaque Étape du Processus
Étape 1 : Écorçage et Préparation des Lamelles
Les grumes sont écorcées dans une écorceuse à tambour (teneur en écorce ≤3 %), puis introduites dans un défibreur à disque ou à tambour pour couper les grumes en lamelles plates de dimensions spécifiées.
Les dimensions des lamelles sont l'un des facteurs déterminants de la qualité de l'OSB :
| Type de Lamelle | Longueur (mm) | Largeur (mm) | Épaisseur (mm) | Rapport d'Aspect (L/E) |
|---|---|---|---|---|
| Lamelles de Surface | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Lamelles de Noyau | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Signification du rapport d'aspect des lamelles : Plus le rapport d'aspect des lamelles est élevé, plus l'effet de renforcement après la stratification orientée est significatif. Les lamelles longues et minces transmettent mieux les charges et améliorent la résistance et la rigidité du panneau. Cependant, des lamelles excessivement longues réduisent l'uniformité de la stratification, tandis que des lamelles trop courtes perdent l'effet de renforcement orienté.
Points de contrôle clés dans la préparation des lamelles :
Affûtage des couteaux du défibreur : Des couteaux usés augmentent la rugosité de la surface des lamelles, affectant le mouillage de l'adhésif et la résistance du collage.
Consistance géométrique des lamelles : Déviation de longueur ≤±15 mm, déviation de largeur ≤±5 mm, déviation d'épaisseur ≤±0,1 mm.
Teneur en humidité des lamelles humides : Environ 30-50 % à la sortie du défibreur ; doit être immédiatement envoyée au séchoir.
Étape 2 : Séchage des Lamelles
Les lamelles humides sont séchées dans des séchoirs rotatifs à passage unique. La source de chaleur est typiquement un four à air chaud brûlant de la biomasse (écorce, poussière de ponçage), avec des températures d'air chaud de 160-220 °C.
Teneur en humidité après séchage (avant application de l'adhésif) : 3-6 %
Température d'entrée du séchoir : 200-220 °C (lamelles de surface) / 160-180 °C (lamelles de noyau, pour éviter le séchage excessif et la rupture)
Température de sortie du séchoir : 80-100 °C
Temps de séchage : 2-5 minutes
Importance du contrôle de la température de séchage :
Température excessivement élevée (>220 °C) : Carbonisation de la surface des lamelles, assombrissement, réduction de la résistance (« surcuisson »), l'adhésif MDI ne peut pas former de liaisons chimiques avec les fibres de bois excessivement carbonisées.
Température excessivement basse (<150 °C) : Teneur en humidité des lamelles trop élevée (>8 %), l'adhésif MDI réagit avec l'eau pendant les étapes de collage et de pressage à chaud, générant des bulles de CO₂ et causant des défauts « en nid d'abeille » à l'intérieur du panneau.
Les lamelles séchées sont classées par des systèmes de criblage mécanique, séparant les lamelles répondant aux exigences de taille de surface et de noyau dans des silos de surface et de noyau respectivement.
Étape 3 : Application de l'Adhésif
Les lamelles de surface et de noyau entrent séparément dans des mélangeurs à haute vitesse (applicateurs d'adhésif). L'adhésif MDI est ajouté par pulvérisation par atomisation à haute pression, avec de l'émulsion de paraffine (hydrofuge) et un agent démoulant pulvérisés simultanément.
| Paramètre | Lamelles de Surface | Lamelles de Noyau |
|---|---|---|
| Quantité d'Adhésif (MDI / Poids de Lamelle Sèche) | 4-6 % | 3-5 % |
| Ajout de Paraffine (Poids de Lamelle Sèche) | 0,5-1,0 % | 0,5-1,5 % |
| Augmentation d'Humidité après Collage | +2-3 % | +2-3 % |
| Humidité Totale après Collage (avant stratification) | 6-9 % | 6-9 % |
Test d'uniformité de l'adhésif : Des échantillons sont prélevés à la sortie de l'applicateur d'adhésif. La méthode au solvant (immersion des lamelles dans du dichlorométhane pour dissoudre la couche d'adhésif, puis mesure de la concentration de MDI dans le solvant par spectrophotométrie UV) ou la spectroscopie NIR sont utilisées pour détecter la couverture et l'uniformité de l'adhésif sur les surfaces des lamelles. Critères d'acceptation : couverture ≥95 %, coefficient de variation ≤10 %.
Étape 4 : Stratification Orientée — Le Processus le Plus Central de l'OSB
Les lamelles de surface et de noyau encollées sont formées séparément en matelas de structure à trois couches par des formeurs orientés mécaniques (ou formeurs orientés par flux d'air).
Principes des formeurs orientés :
Orientation mécanique : Les lamelles glissent sur des plaques d'orientation vibrantes (ou peignes) ; les lamelles allongées s'alignent automatiquement le long de la direction de la plaque, réalisant une disposition orientée.
Orientation par flux d'air : Les lamelles sont suspendues dans le flux d'air ; l'orientation est obtenue par l'effet directionnel du flux d'air et les caractéristiques aérodynamiques des lamelles (les lamelles avec de grands rapports d'aspect s'alignent automatiquement le long de la direction du flux dans le flux d'air).
Orientation électrostatique : Les lamelles sont polarisées dans un champ électrostatique et s'orientent le long de la direction du champ (actuellement moins utilisé).
Processus de formation du matelas à trois couches :
Couche inférieure (surface inférieure) : Première couche de lamelles de surface (orientées longitudinalement) sur une bande d'acier en marche continue, épaisseur environ 3-8 mm.
Couche noyau : Lamelles de noyau (orientées transversalement) sur la couche inférieure, épaisseur environ 60-70 % de l'épaisseur totale du matelas.
Couche supérieure (surface supérieure) : Deuxième couche de lamelles de surface (orientées longitudinalement) sur la couche noyau, même épaisseur que la couche inférieure.
L'épaisseur du matelas formé est environ 2,5 à 3,5 fois l'épaisseur du panneau fini (par exemple, pour un panneau fini de 18 mm, l'épaisseur du matelas est d'environ 50-65 mm), le rapport d'expansion étant contrôlé par le pressage à chaud.
Étape 5 : Prépressage et Pressage à Chaud
Prépressage : Le matelas est prépressé à 0,5-1,0 MPa, expulsant environ 30-50 % de l'air du matelas, améliorant la densité et la résistance initiale du matelas pour son transfert vers la presse à chaud sans s'effondrer. Temps de prépressage : 15-30 secondes.
Pressage à Chaud : Le matelas entre dans une presse à chaud à ouvertures multiples (typiquement 12-20 ouvertures, avec des espaces de plateau réglables) ou dans un système de presse plane continue (CPS, pour la production à grande échelle), où le durcissement de l'adhésif, la densification du panneau et le calibrage de l'épaisseur sont achevés sous haute température et haute pression.
| Paramètre du Pressage à Chaud | Valeur Typique | Effet sur la Qualité de l'OSB |
| :--- | :--- | :--- | :--- |
| Température de Pressage à Chaud | 190-220 °C (MDI) ; 160-190 °C (PF) | Trop élevée → carbonisation des lamelles (« brûlage »), fissures internes ; trop basse → durcissement incomplet du MDI, résistance de collage insuffisante |
| Pression Unitaire | 2,5-4,5 MPa | Trop élevée → écrasement des lamelles, densité excessive, gaspillage de fibres ; trop basse → densification insuffisante du matelas, panneau lâche, faible résistance |
| Temps de Pressage à Chaud | 4-10 minutes (selon l'épaisseur, typiquement 0,5-0,8 min/mm) | Trop court → durcissement incomplet du MDI dans le noyau (« noyau sous-durci »), rebond significatif ; trop long → faible efficacité de production, dégradation thermique des lamelles |
Points de contrôle clés pendant le pressage à chaud (critiques pour la qualité du durcissement du MDI) :
Gradient de température : La surface du matelas atteint la température cible (190 °C+) en 30-60 secondes ; la température du noyau doit atteindre ≥170 °C en 3-5 minutes pour garantir le durcissement complet du MDI dans le noyau. Un gradient de température excessif (surface durcie tandis que le noyau ne l'est pas) provoque des défauts de « surface durcie mais noyau non durci ».
Évacuation de la vapeur : La vaporisation de l'humidité des lamelles génère une vapeur significative pendant le pressage à chaud ; elle doit être évacuée par le système d'échappement en temps utile ; sinon, des bulles ou des « explosions de vapeur » se forment à l'intérieur du panneau, provoquant des cloques ou une délamination.
Étape 6 : Rogneage, Ponçage et Classement
Rogneage : Les bords bruts sont rognés aux dimensions standard (1220×2440 mm ou 2440×1220 mm), en enlevant 25-50 mm de chaque bord.
Ponçage : Les panneaux sont poncés sur des ponceuses à bande large (ponçage grossier + fin) pour obtenir une épaisseur uniforme et des surfaces lisses. La marge de ponçage est typiquement de 0,3-0,6 mm (les deux côtés combinés). La poussière de ponçage est collectée comme combustible pour le four à air chaud (énergie biomasse), permettant le recyclage de l'énergie thermique.
Classement : Le classement visuel est effectué selon la norme nationale GB/T 41715-2022 Panneau de Lamelles Orientées, divisant les panneaux en grades Premium, Première Classe et Qualifié.
Exigences de classement visuel de l'OSB (GB/T 41715-2022) :
| Défaut d'Apparence | Exigences Premium | Exigences Première Classe | Exigences Qualifié |
|---|---|---|---|
| Taches de Colle en Surface (Surface/Nombre) | Légères, total ≤3 points | 3-6 points autorisés | 6-10 points autorisés |
| Enfoncements/Bosses en Surface (Profondeur) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Contamination par Huile en Surface (Surface) | Non autorisée | ≤1 cm² (≤2 points par panneau) | ≤2 cm² (≤5 points par panneau) |
| Défauts de Coin/Bord (Profondeur/Longueur) | Non autorisés | ≤5 mm | ≤10 mm |
| Voilement (Direction Diagonale) | ≤0,5 % | ≤0,8 % | ≤1,2 % |
| Cloques/Délamination | Non autorisées | Non autorisées | Non autorisées |
V. Classification et Normes de Grade de l'OSB
5.1 Classification par Capacité de Charge et Environnement d'Utilisation (GB/T 41715-2022)
| Grade | Nom Complet | Conditions d'Utilisation | Exigences de Charge | Applications Typiques |
|---|---|---|---|---|
| OSB/1 | Panneaux non porteurs en conditions sèches | Intérieur, moyenne annuelle 20 °C, HR ≤65 % | Sans exigences de charge | Décoration intérieure, panneaux arrière de meubles, enceintes acoustiques |
| OSB/2 | Panneaux porteurs en conditions sèches | Intérieur, moyenne annuelle 20 °C, HR ≤65 % | Peut supporter des charges statiques de courte durée | Cloisons intérieures, composants structurels de meubles, étagères |
| OSB/3 | Panneaux porteurs en conditions humides | Intérieur ou semi-extérieur, humidité fluctuante (HR 65-85 %) | Peut supporter des charges statiques de courte durée | Revêtement de murs extérieurs, couvertures de toits, planchers (conditions humides) |
| OSB/4 | Panneaux de charge lourde en conditions humides | Intérieur ou semi-extérieur, humidité fluctuante (HR 65-85 %) | Peut supporter des charges dynamiques de longue durée | Planchers de charge lourde, sols d'ateliers industriels, composants structurels de construction |
Différences clés entre OSB/3 et OSB/4 :
Les deux peuvent être utilisés en conditions humides, mais l'OSB/4 a une performance de fluage à long terme supérieure (déformation augmentant avec le temps sous charge soutenue) par rapport à l'OSB/3. L'OSB/4 nécessite un facteur de fluage à long terme de 20 ans ≤1,8 (selon ASTM D6815), garantissant que les limites de flèche de la conception structurelle sont respectées même après des décennies d'utilisation continue. L'OSB/3 n'a pas d'exigences obligatoires de fluage à long terme.
5.2 Classification par État de la Surface
| Type de Surface | Caractéristiques | Applications Principales |
|---|---|---|
| OSB non Fini | Conserve le grain et la couleur naturels des lamelles orientées | Usages structuraux, usages industriels (composants non visibles) |
| OSB Poncé | Surface poncée, lisse et plane | Substrats pour meubles, substrats pour peinture/finition |
| OSB Fini | Stratifié avec papier mélamine, placage ou peint | Meubles de première qualité, décoration intérieure, espaces commerciaux |
| OSB Résistant à l'Humidité (Traitement Spécial) | Teneur en hydrofuge augmentée ou revêtement de surface | Environnements à haute humidité, salles de bains, sous-sols |
5.3 Classification par Grade Environnemental
Grâce à l'utilisation d'adhésif MDI sans formaldéhyde, les grades environnementaux de l'OSB sont naturellement supérieurs à ceux des panneaux de bois conventionnels utilisant de l'adhésif urée-formaldéhyde :
Grade ENF (≤0,015 mg/m³) : Utilise de l'adhésif MDI pur, sans addition de formaldéhyde. Toute la série JINDIWOOD OSB atteint ce grade.
Grade HENF (≤0,015 mg/m³, avec benzène, COV et plusieurs autres indicateurs dans les limites) : Adhésif MDI + production propre sur l'ensemble du processus (incluant le contrôle des COV).
Grade E0 (≤0,025 mg/m³) : Produits OSB utilisant de l'adhésif PF (résine phénolique) ou des systèmes d'adhésif composite.
Engagement JINDIWOOD : Tous les produits OSB utilisent de l'adhésif MDI sans formaldéhyde, atteignant stablement le grade ENF et au-delà.
VI. Spécifications Techniques Principales de l'OSB
6.1 Exigences de Performance Physique et Mécanique (GB/T 41715-2022)
| Indicateur de Performance | Unité | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Résistance à la Flexion (MOR) — Longitudinale | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Résistance à la Flexion (MOR) — Transversale | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Module d'Élasticité (MOE) — Longitudinal | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Module d'Élasticité (MOE) — Transversal | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Résistance à la Traction Perpendiculaire (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Gonflement en Épaisseur (TS, 24h Immersion) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Teneur en Humidité | % | 5-12 | 5-12 | 5-12 | 5-12 |
Normes Internes JINDIWOOD OSB : Tous les indicateurs dépassent les exigences de la norme nationale, avec un MOR longitudinal ≥35 MPa (grade OSB/3), assurant la fiabilité dans les applications de structures de construction et de meubles de charge.
6.2 Capacité de Tenue des Clous
La capacité de tenue des clous est un autre avantage significatif de l'OSB, dérivé de ses lamelles longues orientées internement et de sa distribution de densité uniforme.
Valeurs de test de tenue des clous de l'OSB (selon GB/T 17657) :
| Élément de Test | OSB/3 (18 mm) | Panneau de Particules (18 mm) | Contreplaqué (18 mm) |
|---|---|---|---|
| Tenue des Clous en Surface (Perpendiculaire) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Tenue des Clous en Bord (Direction du Bord) | 800-1200 N | 300-600 N | 1200-2000 N |
La capacité de tenue des clous de l'OSB est légèrement inférieure à celle du contreplaqué (en raison des fibres continues du placage de contreplaqué qui fournissent un ancrage plus fort), mais significativement supérieure à celle du panneau de particules (2-3 fois), avec la tenue des clous en bord de l'OSB étant particulièrement excellente (fort effet d'ancrage des lamelles transversales du noyau), offrant des avantages clairs dans les assemblages de construction et la fixation de quincaillerie pour meubles.
Méthode de test de tenue des clous :
Une vis à bois (longueur 50 mm, diamètre 3,5 mm) est introduite dans l'éprouvette (profondeur 15 mm), et une machine d'essai universelle l'extrait axialement, enregistrant la force d'extraction maximale. Les points de test en surface sont dans la zone centrale du panneau (en évitant les extrémités des lamelles) ; les points de test en bord sont à 25 mm du bord.
6.3 Stabilité Dimensionnelle
Le coefficient de dilatation linéaire de l'OSB (avec le changement de teneur en humidité) est de 0,02-0,03 % (pour chaque 1 % de changement de teneur en humidité), environ la moitié de celui du panneau de particules, et les différences de dilatation longitudinale et transversale sont également inférieures à celles du contreplaqué. Cela rend les changements dimensionnels de l'OSB (fissuration, retrait, dilatation) pendant l'utilisation inférieurs à ceux des autres panneaux de bois, le rendant particulièrement adapté aux applications avec des exigences de précision dimensionnelle élevées (par exemple, meubles à chants laser, installation de murs-rideaux).
VII. Traitement de Surface et Technologies Décoratives pour l'OSB
7.1 Utilisation Directe (OSB non Fini)
L'OSB non fini montre directement le grain naturel et la texture en couches des lamelles, présentant un style esthétique industriel unique (« structure exposée »), apprécié par les designers de styles minimalistes modernes, industriels et nordiques. Les surfaces d'OSB non fini peuvent être revêtues de vernis transparent ou d'huile de cire dure (spécifique à l'OSB) pour présenter des tons chauds naturels et une texture. Les inconvénients incluent la porosité de la surface (espaces entre les lamelles), le taux d'absorption de revêtement élevé (environ 200-300 g/m², 2-3 fois celui du MDF) et la rugosité de surface relativement élevée (Ra environ 8-15 μm), ce qui le rend inadapté à la peinture de haute qualité.
7.2 Finition Peinture
L'OSB non fini poncé peut être peint, mais nécessite une sous-couche d'étanchéité (remplissant les micropores entre les lamelles, réduisant l'absorption de la couche de finition) et un traitement de remplissage des veines. Par conséquent, les coûts de peinture de l'OSB sont significativement plus élevés que ceux du MDF (environ 30-50 % plus élevés). Adapté aux projets qui ne sont pas sensibles aux coûts mais qui recherchent une texture de bois naturelle.
7.3 Stratification
Stratification Mélamine (Stratification Haute Pression) : Le papier imprégné de mélamine est pressé sur la surface de l'OSB à haute température et haute pression (180-200 °C, 2,5-3,5 MPa). Adapté à la fabrication de meubles et à la décoration intérieure, avec d'excellentes propriétés de surface, et le substrat OSB confère au produit fini une texture de bord spéciale (effet décoratif avec structure de lamelles).
Stratification Placage Bois : Le placage de bois naturel est appliqué sur la surface de l'OSB pour obtenir un aspect bois massif. Adapté aux meubles de première qualité et à la décoration intérieure.
Stratification HPL/CPL : Stratifié Haute Pression ou Stratifié Pression Continue, utilisé dans les espaces commerciaux et les bâtiments publics avec des exigences élevées de résistance à l'usure.
Points clés pour la préparation de la surface de l'OSB avant la stratification (causes de la délamination de la stratification et solutions) :
La surface de l'OSB doit être poncée finement (bandes abrasives de 240-320 grain) pour réduire la rugosité de surface à Ra≤3,2 μm.
La poussière de surface doit être éliminée après le ponçage (soufflage d'air à haute pression ou dépoussiérage électrostatique) ; sinon, les couches de poussière entre le papier de stratification et les lamelles causent une mauvaise adhésion.
Traitement d'activation de surface (traitement plasma ou application de sous-couche) dans les 2 heures précédant la stratification pour augmenter la mouillabilité de la surface de l'OSB.
VIII. Scénarios d'Application de l'OSB
8.1 Applications dans les Structures de Construction
L'OSB est l'un des panneaux de bois les plus utilisés dans les structures de construction en Amérique du Nord et en Europe, largement appliqué dans les structures à ossature bois et acier léger :
| Domaine d'Application | Grade Recommandé | Épaisseur Typique (mm) | Fonction |
|---|---|---|---|
| Couverture de Toit | OSB/3 | 11-15 | Supporte les charges de toit et de neige, fournit le substrat de toiture |
| Plancher | OSB/3 ou OSB/4 | 15-22 | Supporte les charges d'occupation, fournit un substrat de sol nivelé |
| Revêtement de Mur (Mur de Cisaillement) | OSB/2 ou OSB/3 | 9-12 | Fournit une résistance aux charges latérales (charges de vent, charges sismiques), augmente la rigidité globale du bâtiment |
| Coffrage (Coffrage Béton) | OSB/3 (avec revêtement) | 15-18 | Moulage du béton, 8-15 cycles de réutilisation |
| Âme de Poutre en I | OSB/3 | 9-12 | Âme de poutres en I en bois, relie les membrures supérieure et inférieure |
Points d'installation pour l'OSB de construction :
Des joints de dilatation de 3-5 mm doivent être laissés entre les panneaux (pour s'adapter aux changements de température-humidité)
Espacement des vis/clous : 150-200 mm sur les bords, 300-400 mm à l'intérieur du panneau
Doit être utilisé en conjonction avec des couches d'étanchéité de construction pour éviter une immersion prolongée dans l'eau (l'OSB est résistant à l'humidité mais pas imperméable)
8.2 Applications dans la Fabrication de Meubles
L'OSB est de plus en plus utilisé dans la fabrication de meubles en raison de ses excellentes propriétés mécaniques et de ses effets décoratifs uniques :
| Type de Meuble | Domaines d'Application | Grade Recommandé | Raison de Sélection |
|---|---|---|---|
| Meubles en Panneaux | Panneaux latéraux d'armoires, étagères, panneaux arrière | OSB/2 (fini) | Forte tenue des clous, bonne capacité de charge, résistant à la déformation |
| Meubles de Bureau | Surfaces de bureau, étagères, classeurs | OSB/3 (fini) | Haute résistance et rigidité, peut supporter des charges lourdes à long terme |
| Meubles Enfants | Planches de lit, armoires, bureaux | OSB/2 (ENF) | Zéro formaldéhyde, sûr et sain |
| Cuisines | Armoires, matériaux de noyau de portes | OSB/3 (résistant à l'humidité) | Bonne résistance à l'humidité, stabilité dimensionnelle, haute durabilité |
| Enceintes Acoustiques | Caissons d'enceintes, cloisons internes | OSB/2 | Densité uniforme, fort amortissement interne (bonne absorption acoustique), performance acoustique supérieure au MDF |
Résumé des avantages de l'OSB dans les meubles :
Performance de charge : Sous 600 mm de portée, 200 kg/m² de charge, la flèche de l'OSB/3 (18 mm) n'est que de 1,2 mm (le panneau de particules est de 2,5 mm), avec un fluage à long terme (5 ans) inférieur à la moitié du panneau de particules.
Connexions de quincaillerie fiables : La force d'extraction des connecteurs (connecteurs excentriques, vis) est 2 à 3 fois celle du panneau de particules.
Santé environnementale : L'adhésif MDI grade ENF garantit la sécurité de la qualité de l'air intérieur.
8.3 Applications dans la Décoration Intérieure
Murs Décoratifs / Cloisons : L'OSB non fini avec grain naturel est recouvert d'huile de cire dure transparente ou de vernis pour créer une esthétique de design industriel ou nordique.
Plafonds : Léger (la densité de l'OSB est d'environ 600 kg/m³, environ 20 % plus léger que les plaques de plâtre de mêmes spécifications), facile à installer, peut être coupé sur place.
Marches d'Escalier : OSB/3 ou OSB/4 requis (épaisseur ≥22 mm), avec des coussins antidérapants ou des couches de finition sur la surface.
8.4 Applications dans l'Emballage Industriel
Caisses d'Emballage de Charge Lourde (Charge ≥500 kg) : OSB/2 ou OSB/3 (épaisseur 9-15 mm)
Palettes / Bases de Charge : OSB/2 (épaisseur 12-18 mm), remplaçant les palettes en bois massif (coût inférieur, sans fumigation pour l'exportation directe)
Couvercles de Protection d'Équipements / Cloisons : OSB/1 ou OSB/2 (épaisseur 6-9 mm)
IX. Idées Reçues et Réalités sur la Qualité de l'OSB
Idée Reçue 1 : « L'OSB n'est qu'un panneau de particules haut de gamme, il n'y a pas de différence. »
Réalité : L'OSB et le panneau de particules ont des différences fondamentales en structure et en performance. Les lamelles du panneau de particules sont orientées aléatoirement sans directionnalité, tandis que les lamelles de l'OSB sont orientées — analogue à des barres d'armature « empilées aléatoirement » vs. « disposées ordonnément » (la direction des barres d'armature doit s'aligner avec la direction de la charge pour maximiser l'efficacité). Le rapport de résistance L/T de l'OSB peut être conçu activement (en ajustant les proportions d'orientation de la couche superficielle/noyau), tandis que le panneau de particules est isotrope. Dans les comparaisons de charge réelles, la résistance à la flexion de l'OSB/3 (28 MPa) est 1,8 à 2,3 fois celle du panneau de particules (environ 12-16 MPa).
Idée Reçue 2 : « L'OSB contient du formaldéhyde parce que tous les panneaux de particules contiennent du formaldéhyde. »
Réalité : Le formaldéhyde dans les panneaux de particules traditionnels provient de l'adhésif urée-formaldéhyde (UF) — c'est la raison principale de son faible coût. L'adhésif principal de l'OSB est l'adhésif MDI sans formaldéhyde — il ne contient pas de formaldéhyde et n'en libère pas après durcissement. Par conséquent, l'OSB grade ENF peut atteindre des émissions de formaldéhyde aussi basses que 0,005 mg/m³ (ENF ≤0,015 mg/m³), étant véritablement un panneau à « zéro addition de formaldéhyde ». Recherchez l'étiquette « adhésif MDI sans formaldéhyde » lors de l'achat.
Idée Reçue 3 : « L'OSB craint l'eau et ne peut pas être utilisé dans des environnements humides. »
Réalité : Cela applique incorrectement les caractéristiques du panneau de particules (formé à sec avec adhésif UF, faible résistance à l'eau) à l'OSB. L'OSB/3 et l'OSB/4 sont spécifiquement conçus pour les environnements humides — le réseau polyuréthane formé par l'adhésif MDI après durcissement a une résistance à l'hydrolyse extrêmement élevée (rétention de résistance de collage ≥80 % après 72 heures dans l'eau bouillante), combinée à un hydrofuge de paraffine, réalisant un gonflement en épaisseur de 24h ≤15 %. L'OSB/3 et l'OSB/4 peuvent être utilisés dans les murs extérieurs, les sous-sols et les ateliers à haute humidité, mais ne doivent pas être immergés directement dans l'eau à long terme.
Idée Reçue 4 : « Les surfaces de l'OSB sont rugueuses et ne peuvent être utilisées que structurellement, pas pour les meubles. »
Réalité : Les surfaces d'OSB non fini sont effectivement rugueuses (Ra environ 8-15 μm), mais après ponçage (ponçage fin à 240 grain), la rugosité de surface peut être réduite à Ra≤3,2 μm. Après stratification mélamine, placage ou revêtement UV, la douceur de surface et les effets décoratifs sont totalement comparables au MDF, tandis que les propriétés mécaniques du substrat sont très supérieures au MDF (résistance à la flexion OSB/3 28 MPa vs. MDF 25 MPa, mais la tenue des clous de l'OSB est 2 à 3 fois celle du MDF). L'utilisation de l'OSB dans les meubles de première qualité et la décoration intérieure est aujourd'hui une tendance.
Idée Reçue 5 : « La texture de l'OSB est trop grossière et n'est pas attrayante. »
Réalité : L'esthétique est subjective. La texture grossière de l'OSB est précisément le « point culminant » dans les styles de design industriel, minimaliste moderne et naturel nordique — sa stratification unique de lamelles et sa texture de veines de bois sont des éléments décoratifs naturels que les autres panneaux ne peuvent pas reproduire. L'OSB a été activement sélectionné par de nombreux designers renommés pour les espaces commerciaux, les salles d'exposition, les boutiques, les cafés, etc., pour créer l'atmosphère esthétique de « structure exposée » et de « matériaux authentiques ».
X. Analyse Comparative de l'OSB avec d'Autres Panneaux
| Dimension de Comparaison | OSB (OSB/3) | Contreplaqué (Construction) | MDF (Standard) | Panneau de Particules |
|---|---|---|---|---|
| Matières Premières | Bois de petit diamètre, éclaircie | Grumes de grand diamètre | Résidus de transformation du bois, fibres | Copeaux de bois, bois de branches |
| Utilisation des Matériaux | 80-85 % (élevé) | 40-50 % (faible) | 70-75 % (moyen) | 85-90 % (élevé) |
| MOR — Longitudinale (MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Résistance à Traction Perpendiculaire (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Gonflement en Épaisseur (24 h, %) | ≤15 | ≤8 (Classe I) | ≤15 | ≤12 |
| Tenue des Clous (Surface, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Douceur de Surface | Moyenne (nécessite ponçage/finition) | Bonne | Excellente | Moyenne |
| Potentiel de Grade Environnemental | ENF (MDI) | E0 | E0/ENF | E1/E0 |
| Densité Typique (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Coût par m² | Moyen-Élevé | Élevé | Moyen | Bas |
| Applications Typiques | Structures de construction, meubles de charge | Coffrages, meubles haut de gamme, nautique | Substrats décoratifs, pièces sculptées | Meubles généraux, emballage |
XI. Tendances de Développement Technologique de l'OSB
11.1 Développement Haute Performance
Ultra-OSB : En utilisant des essences à haute résistance (comme le bouleau, l'eucalyptus), en augmentant la proportion d'orientation de la couche superficielle (proportion longitudinale ≥90 %) et en augmentant la pression de pressage à chaud (≥4,5 MPa), la résistance à la flexion peut dépasser 50 MPa, comparable au contreplaqué de grade construction, appliqué dans les structures en bois de grande hauteur et les grands bâtiments publics.
OSB Mince Haute Résistance (Épaisseur ≤6 mm) : Développement d'OSB mince (3-6 mm) pour les panneaux arrière de meubles, les feuilles d'emballage et les panneaux de revêtement décoratifs, réalisant un poids plus léger et un coût inférieur tout en maintenant une résistance suffisante.
OSB à Résistance à l'Humidité Améliorée : En augmentant la teneur en hydrofuge de paraffine (≥1,5 %) et en ajoutant des agents hydrophobes (comme les agents de couplage silane), le gonflement en épaisseur de 24h peut être réduit à ≤8 %, répondant aux environnements humides plus exigeants et aux exigences d'application extérieure.
11.2 Développement Vert et Bas Carbone
Adhésifs Biosourcés : Développement d'adhésifs à base de lignine (utilisant la lignine, un sous-produit de l'industrie de la pâte à papier, pour remplacer partiellement le MDI ou le PF) et d'adhésifs à base de tanins (extraits d'écorce contenant des tanins) pour réduire l'empreinte carbone et augmenter la teneur en biomasse.
OSB de Paille : Remplacement partiel des matières premières ligneuses par des résidus agricoles tels que la paille de blé et la paille de riz (proportion de remplacement 20-40 %), élargissant les sources de matières premières et réduisant les émissions de carbone de l'incinération des déchets agricoles.
Certification de l'Empreinte Carbone : L'effet de séquestration du carbone de l'OSB (carbone stocké dans le bois lui-même) peut compenser les émissions de carbone pendant la production, réalisant un « Carbone Négatif », conforme aux exigences du système d'évaluation de l'Empreinte Environnementale des Produits (PEF) de l'UE, améliorant la compétitivité à l'exportation.
11.3 Fonctionnalisation et Intelligence
OSB Ignifuge : Par l'ajout de retardateurs de flamme sans halogènes phosphore-azote, atteignant le grade B1 (difficile à enflammer), répondant aux exigences de sécurité incendie des bâtiments publics et des grands espaces commerciaux.
OSB Résistant aux Insectes et avec Conservateur : Ajout d'azole de cuivre (CuAz) ou de conservateurs à base de bore (en particulier dans les régions tropicales humides) pour résister aux attaques de termites et de champignons de pourriture.
OSB avec Capteurs Intégrés : Insertion de microcapteurs de déformation ou de capteurs d'humidité dans la couche noyau avant le pressage à chaud pour permettre la surveillance en temps réel et l'alerte précoce de l'état de santé de la structure de construction.
11.4 Développement de Surfaces Haute Qualité
Compatibilité avec le Chant Laser : La structure de lamelles orientées sur le bord de l'OSB produit un effet spécial de « texture naturelle » dans le chant laser, devenant un nouveau point fort des meubles haut de gamme personnalisés.
Technologie d'Impression Numérique Directe : Impression numérique directe à jet d'encre UV sur les surfaces d'OSB poncées, réalisant n'importe quel motif personnalisé (veines de bois, veines de pierre, art abstrait, etc.) sans stratification ni placage, répondant aux besoins de décoration personnalisée.

JINDIWOOD · Engineered for Certainty — Chaque lamelle orientée placée avec précision construit une base de certitude pour la stabilité des bâtiments et la durabilité des meubles.
Cet article est une publication technique originale de JINDIWOOD. La reproduction doit indiquer la source.