中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
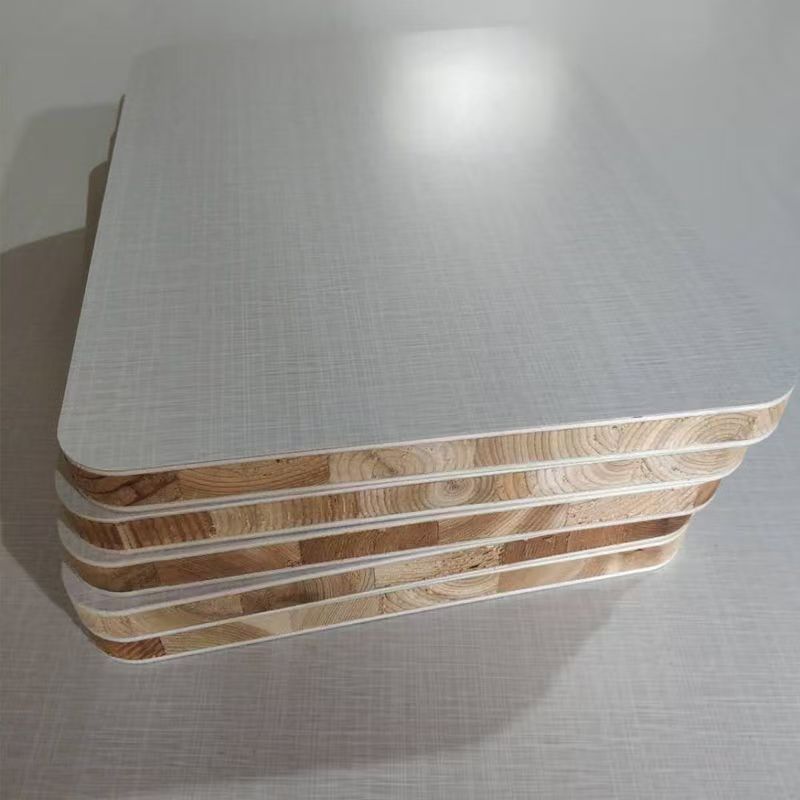
I. Concept de Base du Bois Lamellé-Collé
Le bois lamellé-collé (abrégé en Glulam), également connu sous le nom de bois abouté, panneau abouté ou panneau lamellé-collé en bois massif, est l'un des trois principaux produits de bois de structure, avec les poutres en I en bois (Wood I-joist) et le bois lamellé de placages (LVL).
Le bois lamellé-collé est fabriqué à partir de bandes étroites et courtes de bois massif dont on élimine les défauts naturels (nœuds, pourriture, fissures), que l'on assemble longitudinalement avec des adhésifs (généralement par des tenons en dents, semblables à des doigts entrelacés), puis que l'on colle latéralement pour augmenter la largeur, et que l'on ponce sur les deux faces. Par ce procédé industriel, il transforme de petites pièces courtes de bois massif (qui seraient autrement inutilisables) en matériaux de structure répondant à des exigences spécifiques de dimensions et de formes, réalisant le principe "utiliser du petit bois pour de grandes applications et du bois de qualité inférieure pour des applications supérieures."
Essence Fondamentale: Le bois lamellé-collé est la "recombinaison industrielle du bois massif naturel." Il conserve tous les avantages esthétiques et de transformation du bois naturel — veinage, couleur, texture et usinabilité — tout en éliminant les défauts naturels courants du bois massif (nœuds, fissures, gauchissements, torsions) par la combinaison de "l'élimination des défauts + l'aboutage + le collage en largeur," conférant à la résistance, à la stabilité et aux dimensions du matériau des performances qui dépassent les limites du bois rond naturel.
Position dans l'Industrie: Selon l'Association Chinoise de l'Industrie Forestière, la production annuelle de bois lamellé-collé en Chine a dépassé 15 millions de mètres cubes en 2025, dont le bois lamellé-collé non structurel (qualité meubles) représente plus de 70 % et le bois lamellé-collé structurel (qualité construction) environ 30 %. Le bois lamellé-collé est utilisé au Japon, en Europe et en Amérique du Nord depuis plus d'un demi-siècle, et s'est développé rapidement en Chine avec l'essor des meubles sur mesure et de la construction en bois.
Gamme de Produits de Bois Lamellé-Collé JINDIWOOD:
Bois Lamellé-Collé Non Structurel (Qualité Meubles): Utilise des adhésifs écologiques (MUF/MDI), atteignant des grades environnementaux de E0 à ENF. Largement utilisé dans les meubles haut de gamme, les cuisines, les portes en bois, les escaliers, etc.
Bois Lamellé-Collé Structurel (Qualité Construction): Utilise des adhésifs haute performance (PRF/MDI), répondant aux exigences de charge structurelle. Utilisé dans les poutres en bois de grande portée, les gymnases, les ponts et autres projets d'ingénierie.
II. Système de Matières Premières de Fabrication
2.1 Sélection des Bois Ronds — Des "Défauts Naturels" à la "Matière Première Industrielle"
Le bois lamellé-collé a une tolérance de matière première significativement plus élevée que le bois scié massif. Il peut utiliser pleinement les bois de petit diamètre, les bois courbes et les branches des forêts naturelles et des plantations, ainsi que les bois ronds de qualité inférieure qui seraient écartés dans le transformation traditionnelle du bois massif en raison de nœuds, de fissures et de variations de couleur.
| Type de Matière Première | Source | Avantages dans le Bois Lamellé-Collé | Essences Typiques |
|---|---|---|---|
| Bois de petit diamètre (≤200mm) | Éclaircie de plantations, amélioration des forêts secondaires | Ne peut pas être scié en pièces longues (>2m), mais peut être abouté pour produire des panneaux de grand format | Peuplier, Pin, Sapin |
| Bois courbe/défectueux | Résidus de coupe de forêts naturelles ou de plantations | Le bois scié traditionnel doit couper les sections courbes; le bois lamellé-collé peut recomposer les parties courbes par aboutage, augmentant le rendement à 75-85% (bien supérieur aux 40-50% du bois scié traditionnel) | Chêne, Noyer, Hêtre |
| Plantations à croissance rapide (rotation 8-15 ans) | Forêts plantées à grande échelle | Bois tendre, faible densité (env. 0,35-0,50g/cm³), cernes larges, résistance naturelle insuffisante — améliorée significativement par l'aboutage et le collage par couches, utilisée dans les meubles non porteurs | Peuplier, Eucalyptus, Pin |
Sélection des Essences et Domaines d'Application:
| Essence | Densité (g/cm³, à l'air) | Caractéristiques du Matériau | Applications |
|---|---|---|---|
| Pin (Pine) | 0,40-0,55 | Veinage droit, teneur en résine modérée, excellentes propriétés de collage, couleur jaune clair | Bois lamellé-collé structurel (poutres/colonnes), armatures de meubles, décoration intérieure |
| Peuplier (Poplar) | 0,35-0,45 | Léger et tendre, couleur claire, facile à sécher et à usiner, mais résistance plus faible | Bois lamellé-collé non structurel (composants de meubles, panneaux de porte, cadres) |
| Hêtre (Beech) | 0,65-0,75 | Dense et dur, texture fine, résistance de collage extrêmement élevée, couleur chaude | Meubles haut de gamme, cuisines, marches d'escalier, poutres à haute résistance |
| Chêne (Oak) | 0,65-0,85 | Dureté extrêmement élevée, veinage attrayant et grossier, bonne résistance à la pourriture, exigences de collage élevées (en raison de l'acide tannique) | Meubles haut de gamme, parquets, décoration architecturale, usage structurel/décoratif |
| Noyer (Walnut) | 0,55-0,65 | Couleur élégante (brun foncé), veinage attrayant, stabilité dimensionnelle | Meubles haut de gamme, instruments de musique, décoration intérieure |
| Sapin (Fir) | 0,35-0,45 | Léger et tendre, veinage droit, facile à usiner, bonne traitabilité avec des conservateurs | Bois lamellé-collé structurel (construction légère en bois), matériaux d'emballage |
2.2 Contrôle de la Teneur en Humidité — Le Cœur de la Stabilité du Bois Lamellé-Collé
La raison pour laquelle le bois lamellé-collé offre une meilleure stabilité dimensionnelle que le bois massif naturel réside dans le contrôle précis de la teneur en humidité pendant la production et l'élimination des contraintes internes par l'aboutage:
Séchage de la Matière Première: La production de bois lamellé-collé nécessite le séchage du bois rond ou scié à 6-12% (teneur en humidité d'équilibre finale), bien plus strict que les 12-15% typiques des meubles en bois massif ordinaire.
Processus de Séchage: Utilise un séchage en étuve à basse température/conventionnelle (augmentation progressive de 40-70°C) plutôt qu'à haute température, évitant les microfissures ("durcissement de surface") à la surface du bois. Prend 30-50% de plus que le séchage traditionnel.
Conditionnement (Maturation): Avant l'aboutage et le collage en largeur, chaque pièce doit être stockée pendant 5-7 jours dans des conditions constantes de température et d'humidité (température 20±2°C, humidité relative 65±5%) pour garantir que la variation de teneur en humidité entre les pièces soit ≤±1,5%. Cette étape est critique — si la teneur en humidité est incohérente, le panneau réassemblé développera des contraintes internes (différences de retrait/gonflement) dans différentes directions pendant l'utilisation, entraînant des gauchissements ou des fissures.
Effet de la Teneur en Humidité sur les Performances du Bois Lamellé-Collé:
| État de la Teneur en Humidité | Effet |
|---|---|
| Trop sec (<6%) | Augmentation de la fragilité du bois, réduction de la résistance des tenons en dents, tendance à l'écaillage lors de l'usinage, absorption excessive de l'adhésif ("collage sec"), diminution de la résistance de collage |
| Optimal (6-12%) | État optimal d'usinage et de collage, stable dimensionnellement, propriétés mécaniques optimales |
| Trop humide (>12%) | Vaporisation de l'humidité lors du collage crée des bulles ("moussage de la ligne de colle"), réduction de la résistance de l'aboutage, retrait et fissuration dans les environnements secs, risque de déformation extrêmement élevé |
III. Procédés Fondamentaux du Bois Lamellé-Collé — Aboutage et Collage en Largeur
3.1 Technologie d'Aboutage — De Pièces Courtes à Matériaux Longs
L'aboutage est la technologie centrale clé de la production de bois lamellé-collé. Son essence consiste à usiner les extrémités de multiples pièces courtes (typiquement de 0,3 à 1,2m de longueur) avec des profils dentés, à appliquer de l'adhésif et à les presser longitudinalement pour former un matériau continu de toute longueur.
Principes de Conception de la Géométrie des Tenons en Dents:
Les tenons en dents sont créés par fraisage d'une série de protubérances et d'évidements dentés aux extrémités des pièces de bois (similaires à des doigts entrelacés). Après application de l'adhésif et pressage, l'assemblage repose sur l'emboîtement mécanique + le durcissement de l'adhésif pour assurer la connexion longitudinale. La géométrie des dents doit répondre aux exigences mécaniques suivantes:
| Paramètre des Dents | Valeur Typique (Qualité Meubles/Structurelle) | Fonction et Impact |
|---|---|---|
| Longueur de Dent (L) | 10-20mm (meubles) / 20-40mm (structure) | Des dents plus longues offrent une plus grande surface de collage et une résistance d'assemblage plus élevée. La qualité structurelle nécessite des dents plus longues pour des marges de sécurité |
| Largeur de Dent (B) | 3-6mm | Une largeur plus petite signifie plus de dents (même longueur), une plus grande surface de collage, mais nécessite une précision d'usinage plus élevée |
| Pas de Dent (P) | 5-12mm | Affecte la densité d'"emboîtement" et la distribution uniforme de l'adhésif |
| Jeu de Pointe (Δ) | 0,1-0,3mm | Espace réservé pour l'adhésif. Trop petit → couche d'adhésif trop fine, résistance insuffisante; trop grand → couche d'adhésif trop épaisse, "ligne de colle" après le retrait de durcissement (affecte l'aspect et la résistance à l'eau) |
| Angle de Dent (α) | 5-15° | Affecte "l'effet de coincement" sous tension. Des angles plus petits fournissent un effet de coincement plus fort mais sont plus difficiles à usiner |
Vérification Mécanique de la Résistance de l'Aboutage (EN 385 — Norme Européenne pour le Bois Abouté Structurel):
Le mode de rupture dans les essais de traction des assemblages dentés doit présenter un taux de rupture du bois ≥75% (c'est-à-dire que la rupture se produit principalement dans le bois lui-même, et non dans la couche d'adhésif ou l'interface dentaire). Si le taux de rupture du bois est trop bas (<50%), la qualité du collage est insuffisante, présentant des risques de sécurité dans les applications structurelles.
Contrôle de Précision dans les Opérations d'Aboutage:
Éboutage: Les extrémités de chaque pièce courte sont sciées simultanément avec une fraiseuse à double extrémité (équerrage), garantissant que les deux extrémités sont parallèles et perpendiculaires à la direction longitudinale (déviation de perpendicularité ≤0,2mm). Sinon, la pièce assemblée sera "cintrée" ou "tordue."
Fraisage des Dents: Utilisation de têtes de fraisage spécialisées pour profils dentés. Vitesse de fraisage: 6000-8000 tr/min, avance: 10-20m/min.
Application de l'Adhésif: L'adhésif est appliqué sur les surfaces dentées (généralement par rouleau ou pulvérisation), avec une quantité contrôlée de 150-250g/m² (par surface de dent). Adhésif insuffisant → surface de collage inadéquate, réduction de la résistance de l'assemblage; adhésif excessif → gaspillage et problèmes de "ligne de colle."
Pressage Longitudinal (Assemblage): Pressage des pièces encollées dans une presse longitudinale (presse d'extrémité) dans le sens longitudinal. La pression de pressage est typiquement de 5-15 MPa (ajustée selon l'essence et la densité), temps de pressage 1-5 secondes. Pression insuffisante → emboîtement incomplet des dents ("assemblage lâche"); pression excessive → écrasement des pointes de dents, endommagement des fibres du bois, réduction de la résistance.
Durcissement et Conditionnement: Après pressage, les pièces assemblées sont placées dans un environnement contrôlé pendant 8-24 heures (selon le type d'adhésif et la température ambiante) pour permettre le durcissement complet de l'adhésif.
Évaluation de la Résistance des Pièces Aboutées (Essais Destructifs):
Pour 1.000 pièces aboutées produites, 1 pièce est prélevée au hasard pour essai de flexion en quatre points (EN 408) et essai de traction (EN 1194) pour garantir un taux d'acceptation de la qualité de l'assemblage ≥99%. Critères d'acceptation: charge de rupture ≥90% de la valeur de conception, avec mode de rupture principalement "rupture du bois" plutôt que "défaillance de l'adhésif."
3.2 Technologie de Collage en Largeur — De Pièces Étroites à Panneaux Larges
Après l'aboutage pour atteindre la longueur requise, les pièces sont assemblées latéralement dans le sens de la largeur (collage en largeur) pour former des panneaux de la largeur souhaitée.
| Méthode de Collage en Largeur | Caractéristiques du Procédé | Applications | Aspect Visuel |
|---|---|---|---|
| Joint à plat (sans/avec adhésif) | Les faces latérales des pièces adjacentes sont rabotées et assemblées directement | Meubles haut de gamme nécessitant un veinage continu et naturel avec des joints minimalement visibles | Lignes de joint extrêmement fines (env. 0,1-0,2mm), sans ligne de colle, transition naturelle du veinage |
| Collage en largeur par tenons en dents | Les faces latérales des pièces adjacentes sont usinées avec des dents et pressées transversalement | Applications structurelles ou décoratives nécessitant une résistance latérale (aux forces transversales) | Petite texture dentée visible aux joints, effet décoratif |
| Collage en largeur par adhésif | Les faces latérales des pièces adjacentes sont encollées et pressées transversalement | Méthode principale pour le bois lamellé-collé de qualité meubles | Lignes de colle visibles aux joints (env. 0,1-0,3mm, légèrement plus sombres que le bois) |
Points Clés de Contrôle de Qualité pour le Collage en Largeur:
Précision des Faces Latérales: Après rabotage, la rectitude doit être ≤0,1mm/m (c'est-à-dire que la déviation de courbure latérale ne dépasse pas 0,1mm sur 1m de longueur). Sinon, la surface du panneau présentera des "ondulations."
Accord des Couleurs (Assortiment des Couleurs du Bois): Le bois lamellé-collé de qualité meubles nécessite une différence de couleur ΔE≤1,5 entre les pièces adjacentes (à peine discernable à l'œil nu dans des conditions d'éclairage normales) pour garantir une couleur uniforme de la surface du panneau. Le bois lamellé-collé structurel n'a pas d'exigences particulières de couleur.
Cohérence de la Teneur en Humidité: La déviation de la teneur en humidité entre les pièces avant le collage en largeur doit être ≤±1,5%. Sinon, les différences de retrait/gonflement dans différentes directions provoqueront des fissures.
3.3 Traitement de Surface (Ponçage et Finition)
Après le collage en largeur, le panneau brut de bois lamellé-collé nécessite un ponçage de surface:
Ponçage Grossier (grain 60-80): Élimine les lignes de colle, les marques de sciage et les petites irrégularités du collage en largeur.
Ponçage Fin (grain 150-240): Fournit une surface lisse et uniforme (Ra≤3,2μm), assurant l'adhérence des peintures ou huiles de cire dure.
Contrôle de la Tolérance d'Épaisseur: La déviation d'épaisseur du produit final est contrôlée à ±0,2mm, bien supérieure au bois scié massif ordinaire (±0,5-1,0mm).
IV. Systèmes d'Adhésifs pour le Bois Lamellé-Collé
4.1 Types d'Adhésifs et Applications
Le choix de l'adhésif pour le bois lamellé-collé est déterminé à la fois par l'usage du produit (structurel/non structurel) et par les exigences de grade environnemental:
| Type d'Adhésif | Produits Applicables | Caractéristiques | Potentiel de Grade Environnemental | Conditions de Durcissement |
|---|---|---|---|---|
| Urée-Formaldéhyde Modifié à la Mélamine (MUF) | Bois lamellé-collé non structurel (meubles intérieurs) | Durcissement rapide (presse à froid/chaud), bonne résistance de collage, coût modéré | E0 (≤0,025mg/m³) | Presse à froid (20-30°C) 2-6h ou presse à chaud (100-120°C) 5-10min |
| Adhésif Isocyanate de Polymère Aqueux (API) | Bois lamellé-collé non structurel/léger | Bonne résistance à l'eau, résistance excellente, sans formaldéhyde | ENF | Presse à froid (20-30°C) 4-12h ou presse à chaud (80-100°C) |
| Résorcinol-Formaldéhyde (PRF) | Bois lamellé-collé structurel (poutres/colonnes) | Résistance de collage et résistance aux intempéries extrêmement élevées (qualité extérieure), mais couleur foncée (ligne de colle rouge-brun), coût élevé | E0 | Durcissement à température ambiante (20-30°C) 8-24h, ou accélération à basse température (40-60°C) |
| Adhésif MDI (Isocyanate) | Bois lamellé-collé structurel/non structurel (sans formaldéhyde premium) | Sans formaldéhyde, excellente résistance à l'eau, résistance extrêmement élevée, durcissement rapide, mais sensible à l'humidité, coût élevé (3-5x UF) | ENF/HENF | Presse à chaud (140-170°C) 3-15min ou presse à froid (20-30°C) 12-24h |
| Adhésif Époxy | Structures spéciales/haute exigence | Résistance extrêmement élevée, excellente résistance chimique, mais coût extrêmement élevé, exigences d'application strictes | E0 | Presse à froid (20-30°C) 24-72h |
Stratégie d'Adhésifs JINDIWOOD pour le Bois Lamellé-Collé:
Qualité Meubles Non Structurelle: Utilise la technologie à double effet d'adhésif MUF + capteur de formaldéhyde. Les produits standard atteignent stablement E0, avec des options personnalisées jusqu'à ENF.
Qualité Construction Structurelle: Utilise des adhésifs PRF ou MDI, répondant aux exigences strictes des environnements extérieurs et des charges à long terme.
4.2 Effet des Adhésifs sur les Performances du Bois Lamellé-Collé
| Type d'Adhésif | Résistance à la Traction de l'Aboutage (MPa) | Taux de Rétention de Résistance à l'État Humide | Résistance aux Intempéries | Applications |
|---|---|---|---|---|
| MUF | 12-18 | ≥70% (4h à ébullition) | Modérée (intérieur uniquement) | Meubles intérieurs, cuisines, portes en bois |
| API | 14-20 | ≥80% | Bonne (extérieur court) | Décoration intérieure/extérieure, structures légères |
| PRF | 18-25 | ≥90% | Excellente (extérieur long) | Poutres, ponts, structures en bois extérieures |
| MDI | 20-28 | ≥90% | Excellente (extérieur long) | Bois lamellé-collé structurel, meubles d'extérieur |
V. Classification et Qualités du Bois Lamellé-Collé
5.1 Par Application
| Catégorie | Code de Qualité | Caractéristiques | Applications Typiques |
|---|---|---|---|
| Bois Lamellé-Collé Non Structurel (Qualité Meubles) | GL (Qualité Intérieure) | Accent sur l'aspect (couleur, veinage, joints), grades environnementaux élevés (E0/ENF), propriétés mécaniques modérées | Meubles en bois massif, cuisines, portes en bois, escaliers, plans de travail, moulures décoratives |
| Bois Lamellé-Collé Structurel (Qualité Construction) | GL (Qualité Structurelle) | Accent sur les propriétés mécaniques (classification par résistance), bonne résistance aux intempéries, haute résistance de collage, exigences d'aspect moindres | Poutres en bois de grande portée, arches de gymnases, ponts, colonnes/poutres de bâtiments en bois |
| Bois Lamellé-Collé Décoratif | GL (Qualité Décorative) | Accent sur le veinage attrayant, l'absence de variation de couleur, les joints fins, les multiples passages de ponçage | Revêtements muraux intérieurs, murs d'accent, plafonds |
5.2 Par Qualité d'Aspect (GB/T 21140-2024 Bois Abouté — Non Structurel)
La qualité d'aspect du bois lamellé-collé non structurel est classée en fonction du nombre et de l'étendue des défauts:
| Qualité | Tolérance de Défauts | Applications |
|---|---|---|
| Premium | Pas de nœuds (ou nœuds vivants minimaux, ≤5mm de diamètre, ≤1 pièce/m), pas de fissures, pas de décoloration, joints uniformes (largeur ≤0,1mm) | Meubles haut de gamme, plans de travail, panneaux de porte, moulures décoratives |
| Première | Nœuds vivants limités (≤10mm de diamètre, ≤3 pièces/m), fissures très légères (longueur ≤20mm, profondeur ≤1mm), légère variation de couleur | Meubles standard, cuisines, marches d'escalier |
| Qualifiée | Certains nœuds (y compris les nœuds morts mais rebouchés, ≤20mm de diamètre, ≤5 pièces/m), fissures (longueur ≤50mm, profondeur ≤2mm), variation de couleur évidente | Composants structurels intérieurs, usages non visibles |
VI. Spécifications Techniques Fondamentales du Bois Lamellé-Collé
6.1 Exigences de Performance Physique et Mécanique
Bois Lamellé-Collé Non Structurel (Exigences GB/T 21140-2024):
| Indicateur de Performance | Unité | Exigence | Méthode d'Essai |
|---|---|---|---|
| Teneur en Humidité | % | 6-12 | GB/T 17657 (gravimétrique) |
| Résistance de Collage (aboutage) | MPa | ≥6,0 (bois dur) / ≥4,0 (bois tendre) | GB/T 17657 (cisaillement par traction) |
| Résistance à la Flexion (MOR) | MPa | ≥30 (longitudinal) | GB/T 17657 (flexion en 3 points) |
| Module d'Élasticité (MOE) | MPa | ≥6000 (longitudinal) | GB/T 17657 |
| Délaminage par Immersion | — | Taux de délaminage ≤5% (pas d'ouverture significative de la ligne de colle aux aboutages) | Essai d'immersion (éprouvette immergée dans l'eau à 63±3°C, séchée, mesure de la longueur de délaminage de la ligne de colle par rapport à la longueur totale de collage) |
| Émission de Formaldéhyde | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (méthode de la chambre) |
Bois Lamellé-Collé Structurel (Exigences GB/T 26899-2022 — Exemples de Classes de Résistance):
| Classe de Résistance | Résistance à la Flexion Caractéristique (MPa) | MOE Caractéristique (MPa) | Résistance à la Traction Caractéristique (MPa) | Résistance à la Compression Caractéristique (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
Relation entre la Classe de Résistance et l'Essence:
Les classes GL20/GL24 sont généralement fabriquées avec des essences de bois tendre comme le pin, le sapin et le peuplier.
Les classes GL28/GL32 nécessitent des essences de bois dur comme le hêtre, le chêne et l'eucalyptus, ou des rapports de stratification plus élevés et des adhésifs haute performance (comme PRF/MDI).
6.2 Garantie de la Résistance à la Traction des Aboutages
Les aboutages sont le "maillon faible" du bois lamellé-collé, avec une résistance à la traction typiquement de 70-90% de la résistance à la traction parallèle au fil du bois non abouté.
Mesures pour Assurer la Conformité de la Résistance de l'Aboutage:
Contrôle de précision de la géométrie des dents: déviations de la géométrie (longueur, largeur, pas) dans ±0,1mm.
Adhésifs à haute ténacité (API/PRF) → la couche d'adhésif peut se déformer élastiquement avec le retrait/gonflement du bois, évitant la concentration de contraintes et la fissuration de la ligne de colle.
Essais destructifs en ligne: pour chaque lot de production (par ex. 500 pièces), 1 pièce est testée en traction sur l'aboutage pour garantir un taux de rupture du bois ≥75%.
VII. Traitement de Surface et Revêtement du Bois Lamellé-Collé
7.1 Traitement de Surface
Après ponçage, les surfaces du bois lamellé-collé peuvent être directement revêtues sans le traitement de "couche d'accrochage" requis pour le MDF ou les panneaux de particules. Le bois lamellé-collé est un substrat en bois massif naturel sans problèmes de porosité (bien qu'il présente des canaux vasculaires, l'absorption de la peinture est uniforme, sans défauts d'"absorption" ou de "piqûres").
Processus de Traitement de Surface:
Ponçage Fin: Bande abrasive grain 180-240, Ra≤3,2μm.
Dépoussiérage: Soufflage à l'air comprimé haute pression ou dépoussiérage électrostatique.
Ajustement de la Couleur de Fond (optionnel): Les zones avec des variations de couleur significatives sont ajustées avec un agent de fond pour une apparence uniforme.
Revêtement: Application directe de peintures PU, UV, peintures à l'eau, huile de cire dure ou vernis transparent.
7.2 Solutions de Revêtement Recommandées
| Type de Revêtement | Caractéristiques | Style | Qualité Applicable |
|---|---|---|---|
| Vernis Transparent (PU/Eau) | Conserve le veinage et la couleur naturels du bois, texture naturelle | Nordique, Japonais, Néo-Chinois | Premium/Première |
| Finition à Pores Ouverts (Huile de cire dure/Eau) | Structure à pores ouverts, toucher réaliste, surface mate, extrêmement écologique | Naturel, Rustique | Premium (nécessite un veinage de haute qualité) |
| Finition à Pores Fermés (PU/UV Brillant/Mate) | Surface lisse, brillance contrôlable (10-95GU), résistant aux rayures, facile à nettoyer | Minimaliste moderne, Luxe léger | Toutes (la finition fermée peut masquer les défauts mineurs) |
| Revêtement Coloré (PU/UV Pigmenté) | Couvre la couleur naturelle du bois, toute couleur possible | Moderne, Personnalisé | Toutes (masque complètement les variations de couleur et les nœuds) |
VIII. Scénarios d'Application du Bois Lamellé-Collé
8.1 Fabrication de Meubles
Le bois lamellé-collé est de plus en plus utilisé dans les meubles en bois massif haut de gamme et les meubles sur mesure:
| Application | Qualité Recommandée | Épaisseur Typique (mm) | Justification |
|---|---|---|---|
| Plans de travail de tables/salons | Premium (bois dur/chêne/noyer) | 25-40 | Grandes dimensions, sans défauts, veinage attrayant, stable dimensionnellement (sans fissuration) |
| Portes de meubles de cuisine en bois massif | Première (densité moyenne/bois dur) | 18-22 | Écologique (E0/ENF), résistance à l'humidité supérieure au MDF, options de revêtement variées |
| Étagères de placards/dressing | Première (densité moyenne/peuplier/pin) | 18-25 | Bonne capacité de charge (MOR≥30MPa), excellente tenue des clous, sans déformation |
| Armatures de portes en bois | Première (pin/sapin) | 30-40 | Stables dimensionnellement (sans fissuration/torsion), légères (l'aboutage permet d'utiliser des essences légères) |
| Marches d'escalier | Premium (bois dur/chêne/hêtre) | 30-50 | Haute dureté, haute résistance, résistant à l'usure, largeur jusqu'à 300-500mm par collage en largeur |
| Instruments de musique/enceintes | Premium (bois durs spécifiques/érable/noyer) | 15-30 | Propriétés uniformes de densité et de vibration; l'aboutage garantit la stabilité et la cohérence des grands composants |
Comparaison: Bois Lamellé-Collé vs. Bois Scié Massif dans les Applications de Meubles:
| Dimension de Comparaison | Bois Lamellé-Collé (Qualité Meubles) | Bois Scié Massif |
|---|---|---|
| Largeur Maximale | Jusqu'à 1200mm (par collage en largeur) | Dépend du diamètre du bois rond (typiquement ≤300-400mm) |
| Longueur Maximale | Jusqu'à 6000mm (par aboutage) | Dépend de la longueur du bois rond (typiquement ≤2000-4000mm) |
| Nœuds/Défauts | Complètement éliminés (ou très peu conservés) | Présents (nécessite découpe, réduisant le rendement) |
| Risque de Gauchissement/Fissures | Très faible (TH uniforme, contraintes internes éliminées) | Plus élevé (anisotropie significative, sujette à la déformation) |
| Continuité du Veinage | Interrompue aux joints | Naturellement continue (racine à cime) |
| Prix | Modéré (utilise du bois de petit diamètre, coût moindre) | Élevé (dépend de bois rond de grand diamètre sans défauts) |
| Grade Environnemental | Jusqu'à ENF (adhésif MDI) | Naturel (sans adhésif) |
8.2 Construction et Structures
Les applications du bois lamellé-collé structurel dans la construction en bois constituent une réalisation emblématique des produits modernes de bois de structure:
| Composant Structurel | Dimensions Typiques | Exigence de Classe de Résistance | Caractéristiques Fonctionnelles |
|---|---|---|---|
| Poutres de grande portée (droites/courbes) | Section 100×200mm à 200×600mm, portée 6-30m | GL24-GL32 | Résistance extrêmement élevée, légèreté (env. 1/6 du béton armé), peuvent être courbées |
| Colonnes en bois | Section 100×100mm à 200×300mm, hauteur 3-12m | GL20-GL28 | Haute résistance à la compression, résistance au feu supérieure à l'acier (couche de carbonisation isolante), aspect attrayant |
| Structures arquées (gymnases, halls) | Portée jusqu'à 50-100m (arches collées) | GL28-GL32 (conception spéciale) | Forme élégante, forte présence spatiale, construction rapide |
| Ponts en bois | Portée jusqu'à 30-60m (ponts en bois collé) | GL32+ (conception spéciale) | Léger, résistant à la corrosion, bon comportement sismique, entretien inférieur aux ponts en acier |
Comparaison des Avantages du Bois Lamellé-Collé Structurel:
| Matériau Structurel | Rapport Résistance/Poids | Résistance au Feu | Comportement Sismique | Vitesse de Construction | Empreinte Carbone |
|---|---|---|---|---|---|
| Bois Lamellé-Collé Structurel | Élevé (1,5-2x béton) | Excellente (couche de carbonisation isole) | Excellente (dissipation d'énergie flexible) | Rapide (assemblage préfabriqué) | Faible (séquestration du carbone) |
| Béton Armé | Modéré (dense) | Bonne (non combustible) | Modéré (nécessite une conception spéciale) | Plus lente (coulé en place) | Élevée (émissions de CO₂ du ciment) |
| Structure en Acier | Élevé (mais dense) | Mauvaise (se ramollit à haute température) | Bonne | Modéré | Élevée (émissions de CO₂ de la sidérurgie) |
8.3 Décoration Intérieure
Le bois lamellé-collé est de plus en plus utilisé dans la décoration intérieure, en particulier dans les espaces recherchant "la sensation du bois massif, le style naturel":
Murs d'accent/Revêtements muraux: Panneaux de bois lamellé-collé de grand format (largeur 600-1200mm, longueur 2400-3000mm), montrant la continuité du veinage naturel du bois sans trous de clous ni joints visibles.
Plafonds: Panneaux minces de bois lamellé-collé (12-18mm), installés en lattis ou en panneaux complets, créant une atmosphère chaleureuse et naturelle.
Encadrements de fenêtres/portes/Plinthes: Profils minces (largeur 80-200mm), avec aboutage garantissant une longueur continue (sans épissure).
Marches/Rampes d'escalier: Bois lamellé-collé en bois dur à haute dureté (chêne/hêtre), largeur de marche jusqu'à 300-500mm (collage en largeur), longueur de rampe jusqu'à 4000mm (aboutage).
8.4 Applications Industrielles Spéciales
Fabrication d'Instruments de Musique: Tables d'harmonie de piano (bois lamellé-collé en épicéa, nécessitant une cohérence acoustique extrêmement élevée et un MOE longitudinal), manches de guitare (bois lamellé-collé en acajou ou érable), fonds de violon (bois dur sélectionné, tolérance zéro pour les nœuds).
Équipements Sportifs: Âmes de skis, planches de surf, pistes de bowling (bois lamellé-collé en érable dur, nécessitant une dureté et une résistance à l'usure extrêmement élevées).
Moules/Modèles: Moules en bois pour fonderie de précision, modèles architecturaux (nécessitant une haute précision dimensionnelle, des surfaces lisses et une résistance à la déformation).
IX. Idées Reçues et Réalités sur la Qualité
Idée Reçue 1: "Le bois lamellé-collé n'est que de la chute de bois collée, certainement pas aussi bon que le bois massif."
Réalité: L'essence du bois lamellé-collé est "la valorisation du bois de qualité inférieure." Par le traitement industriel pour éliminer les défauts naturels et réorganiser la structure, ses propriétés mécaniques et sa stabilité dimensionnelle dépassent le bois massif original.
Résistance: Bien que les aboutages soient légèrement plus faibles que le bois sans défauts (env. 70-90%), la résistance moyenne globale du panneau dépasse celle du bois massif naturel contenant des nœuds, des fils croisés et des fissures. Dans les applications d'ingénierie, les valeurs de résistance de conception du bois lamellé-collé dépassent même celles de certains bois sciés naturels de qualité inférieure.
Stabilité: Le bois lamellé-collé a une teneur en humidité uniforme (déviation globale ≤±1,5%), un retrait/gonflement uniforme dans toutes les directions, et un risque de gauchissement/fissuration bien inférieur au bois massif naturel.
Aspect: Le bois lamellé-collé de qualité premium (sans nœuds, sans variation de couleur, joints fins) peut atteindre ou même dépasser la qualité d'aspect de la plupart des bois sciés massifs naturels.
Idée Reçue 2: "Le bois lamellé-collé n'est pas écologique, il contient du formaldéhyde."
Réalité: Le grade environnemental du bois lamellé-collé est déterminé uniquement par l'adhésif — les adhésifs MUF (E0) et MDI (ENF/HENF) sont largement utilisés, avec des émissions de formaldéhyde aussi faibles que ≤0,015mg/m³, inférieures même à certains bois naturels (le bois lui-même émet des traces de formaldéhyde). Lors de l'achat, recherchez les rapports d'essai et les étiquettes de grade environnemental (E0/ENF/HENF) — cela n'a rien à voir avec le choix de la catégorie "bois lamellé-collé" ou "bois massif."
Idée Reçue 3: "Les aboutages se cassent facilement."
Réalité: Bien que la résistance à la traction des aboutages soit inférieure à celle du bois non abouté (env. 70-90%), sous les charges normales d'utilisation de meubles (ex. plateaux de table supportant 5-10kg/m² de charge uniforme), le facteur de sécurité au niveau des aboutages dépasse généralement 4-6 fois (c'est-à-dire que la résistance à la traction réelle est 4 à 6 fois la contrainte de conception). Ce n'est que sous des charges lourdes à long terme (ex. étagères lourdes, ponts) ou des charges d'impact (ex. environnements industriels avec des collisions fréquentes) qu'une attention particulière est nécessaire pour la capacité de charge des aboutages — c'est précisément le problème que le bois lamellé-collé structurel résout en augmentant la longueur de l'aboutage (longueur de dent augmentée à 20-40mm) et en utilisant des adhésifs haute performance (PRF/MDI).
Idée Reçue 4: "Le bois lamellé-collé est cher et a un mauvais rapport qualité-prix."
Réalité: Les matières premières du bois lamellé-collé (bois de petit diamètre et de qualité inférieure) coûtent bien moins cher que le bois rond de grand diamètre sans défauts, mais les coûts de transformation (séchage, aboutage, collage en largeur, ponçage) sont plus élevés. Comparaison globale:
Comparé au bois scié massif: À spécifications identiques, le prix du bois lamellé-collé ne représente que 40-60% du bois scié massif de la même essence et du même grade (ex., un plan de travail en chêne massif de 200mm de large et 3000mm de long est bien plus cher qu'un plan de travail en chêne lamellé-collé, et ce dernier est plus stable).
Comparé aux autres panneaux de bois: Le bois lamellé-collé est plus cher que le MDF et les panneaux de particules (env. 1,5-2,5 fois), mais sa "texture de bois massif" et sa "capacité de réparation" (les rayures superficielles peuvent être poncées et revernies) ne peuvent pas être reproduites par les autres produits de bois de structure.
X. Tendances de Développement Technologique du Bois Lamellé-Collé
10.1 Expansion des Applications du Bois Lamellé-Collé Structurel
Avec l'approfondissement de la mise en œuvre du Code Général pour les Structures en Bois (GB 55005) promulgué par la Chine en 2023, et le consensus social croissant sur les objectifs de "double carbone," la construction en bois entre dans une nouvelle phase de développement en Chine. Les applications du bois lamellé-collé structurel dans les bâtiments publics de grande portée (pavillons d'exposition, gymnases, aéroports), les bâtiments résidentiels en bois à plusieurs étages (3-6 étages) et les structures hybrides (bois-acier/bois-béton) continueront de croître. La production annuelle de bois lamellé-collé structurel en Chine devrait augmenter de plus de 50 % d'ici 2030 par rapport à 2025.
10.2 Sans Formaldéhyde et Fabrication Verte
Adoption de l'Adhésif MDI dans le Bois Lamellé-Collé Non Structurel: Avec l'augmentation de la capacité de production nationale de MDI (Wanhua Chemical et autres entreprises) et la baisse des coûts (les prix ont diminué de 30 à 40 % depuis 2020), le bois lamellé-collé de grade ENF deviendra progressivement la spécification standard pour les meubles haut de gamme et la décoration intérieure.
Développement d'Adhésifs Biosourcés: Les adhésifs à base de lignine et de tanins pour le bois lamellé-collé entrent en phase pilote, avec un potentiel de remplacement partiel des adhésifs à base fossile dans les 5 à 10 prochaines années, réduisant encore l'empreinte carbone.
Peintures à l'Eau en Remplacement des Peintures Solvantées: Dans le revêtement du bois lamellé-collé, la proportion de peintures à l'eau, de peintures de cuisson UV-LED et d'huiles de cire dure continue d'augmenter (de moins de 20 % en 2020 à plus de 45 % en 2025), réduisant considérablement les émissions de COV.
10.3 Haute Performance et Personnalisation
Bois Lamellé-Collé Haute Résistance (>GL35): Par la sélection d'essences à haute résistance (eucalyptus, bouleau, acacia — essences nationales à croissance rapide et haute résistance), l'optimisation de la géométrie de l'aboutage (augmentation de la longueur et du nombre de dents) et l'utilisation d'adhésifs haute performance (PRF/MDI), développant des grades structurels GL35 et supérieurs pour étendre les applications dans la construction en bois de grande hauteur.
Hybride Glulam-LVL: Combinaison du bois lamellé de placages (LVL) avec le bois lamellé-collé par collage composite, réalisant une plus grande résistance, des portées plus importantes et une plus grande flexibilité de conception.
Aboutage/Collage en Largeur Personnalisé (Production à la Demande): Avec la prolifération de la fabrication flexible et de la programmation de production numérique, la production de bois lamellé-collé passe de la "production de masse de tailles standard" à des modèles de "dimensions spécifiées par le client + lots petits et multiples variétés," répondant aux demandes de personnalisation complète de la maison et de conception personnalisée.
10.4 Contrôle de Qualité Digital et Intelligent
Essais Acoustiques en Ligne: Utilisation de méthodes de résonance acoustique (méthode des ondes de contrainte ou ultrasons) pour des essais non destructifs en ligne de chaque pièce aboutée. Basé sur la fréquence de résonance et le coefficient d'amortissement, évaluation en temps réel de la résistance de l'aboutage et des défauts internes (fissures, défauts d'adhésif), réalisant une inspection 100 % complète et remplaçant l'échantillonnage manuel traditionnel.
Tri Automatique des Couleurs par IA: Systèmes de reconnaissance des couleurs basés sur la vision industrielle et les algorithmes d'apprentissage profond pour le classement automatique des couleurs de chaque pièce de bois avant le collage en largeur (ΔE calculé automatiquement). Appariement automatique de différents grades de couleur pour obtenir une uniformité optimale de la couleur de la surface du panneau final.
Système de Traçabilité Digital: Chaque produit de bois lamellé-collé est doté d'un code QR ou d'une étiquette RFID unique, enregistrant tous les lots de matières premières (essence, enregistrements de séchage, teneur en humidité), les informations de production (paramètres d'aboutage, lot d'adhésif, courbe de pressage à chaud) et les résultats des essais de qualité — réalisant une traçabilité complète du cycle de vie, du bois rond au produit fini.

JINDIWOOD · Engineered for Certainty — Chaque pièce courte recombinée par aboutage construit une base de certitude pour la résistance des meubles et la sécurité des bâtiments.
Cet article est une publication technique originale de JINDIWOOD. La reproduction doit indiquer la source.