中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
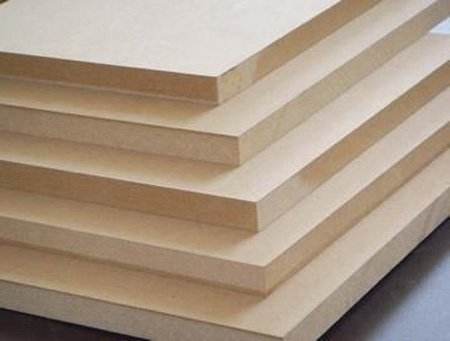
I. Concept de base du MDF
Le panneau de fibres à densité moyenne (Medium Density Fiberboard, MDF) est un panneau à base de bois d'une densité comprise entre 650 et 800 kg/m³, fabriqué à partir de fibres de bois ou d'autres fibres végétales, par préparation des fibres, application d'adhésif, formation du matelas et pressage à chaud.
Contrairement au contreplaqué (superposition de placages croisés) et au panneau de particules (copeaux encollés et pressés), la caractéristique essentielle du MDF réside dans le fait que le bois est ramené à l'état de fibres, puis recombiné en panneau. Ce processus élimine totalement les nœuds, l'orientation des fibres et les contraintes de croissance du bois naturel, faisant du MDF le panneau à base de bois le plus homogène et le plus plat, particulièrement adapté à la finition de surface (papier mélamine, placage, peinture, etc.).
Données clés : Un MDF de qualité présente une cohésion interne de 0,6 à 1,2 MPa, une résistance à la flexion de 25 à 40 MPa et une planéité de surface avec une tolérance de ±0,15 mm, ce qui en fait le substrat de choix pour la fabrication de meubles et la décoration intérieure.
II. Matières premières du MDF
2.1 Fibres de bois
Le MDF peut être fabriqué à partir de résidus de transformation du bois, de bois à croissance rapide, de branchages, etc. Le choix de la matière première influence directement la couleur, la morphologie des fibres et les propriétés physiques du panneau.
| Type de matière | Morphologie des fibres | Caractéristiques du panneau | Applications principales |
|---|---|---|---|
| Peuplier | Fibres fines et longues, parois minces | Couleur claire, texture uniforme | Meubles haut de gamme, substrat de panneaux décoratifs |
| Pin | Fibres plus longues, teneur en résine élevée | Bonne résistance, couleur jaunâtre | MDF structurel, emballage |
| Eucalyptus | Fibres moyennes, densité élevée | Haute résistance, couleur moyenne | Meubles porteurs, substrat de sol |
| Feuillus mélangés | Fibres de longueurs variables | Performances équilibrées, coût réduit | MDF universel |
| Paille agricole | Fibres courtes, cendres élevées | Performances légèrement inférieures, argument écologique | Panneaux écologiques à bas coût |
Norme technique JINDIWOOD : Toutes les matières premières MDF sont en peuplier natif. Densité des panneaux minces (≤9 mm) ≥830 kg/m³, panneaux épais (>9 mm) ≥750 kg/m³, bien au-dessus des produits courants du marché, garantissant d'excellentes performances d'usinage et de surface.
2.2 Systèmes d'adhésifs
Les adhésifs couramment utilisés pour le MDF sont similaires à ceux du contreplaqué, mais en raison de la surface spécifique élevée des fibres (des centaines de fois celle des placages), les quantités et les types diffèrent :
| Type d'adhésif | Taux d'encollage (% fibres sèches) | Classe environnementale | Applications |
|---|---|---|---|
| Urée-formaldéhyde (UF) | 8-12 % | E1/E0 | Meubles intérieurs courants |
| Mélamine-urée (MUF) | 10-14 % | E0/ENF | Meubles moyen-haut de gamme, panneaux hydrofuges |
| Isocyanate (MDI) | 4-6 % | ENF/HENF | Panneaux sans formaldéhyde, meubles enfants |
| Protéines de soja | 10-15 % | ENF | MDF écologique |
L'encollage du MDF diffère de celui du contreplaqué : l'adhésif est pulvérisé et mélangé aux fibres dans un malaxeur à grande vitesse. L'adhésif doit avoir une faible viscosité et une haute pénétration pour enrober uniformément chaque fibre.
2.3 Additifs auxiliaires
Émulsion de paraffine (hydrofuge) : 0,5-1,5 % des fibres sèches, améliore l'hydrofugation
Durcisseur (chlorure d'ammonium, etc.) : accélère la réaction de durcissement, réduit le temps de pressage
Ignifugeant (phosphore-azote) : confère une résistance au feu, classe B1-C
Fongicide : inhibe les moisissures, adapté aux environnements humides
III. Processus de fabrication du MDF
3.1 Déchiquetage et criblage
Les grumes ou résidus de bois sont transformés en copeaux calibrés (longueur 15-30 mm, épaisseur 3-5 mm). Un crible vibrant élimine les copeaux trop gros, trop petits et les impuretés (sable, métal) pour assurer une alimentation homogène du défibreur.
Point clé : une taille irrégulière des copeaux entraîne des variations de qualité de défibrage ; trop gros, la consommation d'énergie augmente et les fibres sont grossières ; trop petits, risque de carbonisation.
3.2 Préparation des fibres — défibrage à chaud (étape clé)
C'est l'étape la plus caractéristique du MDF par rapport aux autres panneaux. Les copeaux subissent un traitement combiné « cuisson + raffinage » dans un défibreur :
Première étape : pré-cuisson
Les copeaux entrent dans un préchauffeur vertical, exposés à la vapeur à haute température (pression 0,8-1,2 MPa, température 160-180 °C)
Durée : 3-8 minutes (selon l'essence et l'épaisseur des copeaux)
La vapeur ramollit la lignine (liant naturel du bois) et réduit les forces de liaison entre fibres
Deuxième étape : raffinage
Les copeaux cuits entrent dans la chambre de raffinage ; les forces de cisaillement entre disques rotatif et fixe les déchiquettent en fibres individuelles
Jeu des disques : 0,1-0,5 mm (réglable)
Injection d'émulsion de paraffine (hydrofuge) et d'agent d'encollage (selon le procédé)
Principe clé : le défibrage à chaud utilise l'énergie thermique de la vapeur et le cisaillement mécanique pour séparer les copeaux en fibres sans les couper excessivement. Plus les fibres sont longues, plus le panneau est résistant.
Après défibrage, les fibres ont une humidité de 50-60 % et doivent être séchées immédiatement.
3.3 Séchage des fibres
Les fibres humides sont transportées pneumatiquement vers un sécheur où l'air chaud réduit l'humidité.
Mode : séchage pneumatique en conduit (sécheur à trois passes) ou flash
Source de chaleur : générateur d'air chaud (biomasse/gaz) fournissant 160-200 °C
Humidité après séchage : 8-12 % (objectif avant formation)
Temps de séchage : seulement 2-5 secondes
Difficulté technique : le séchage est rapide, le temps de séjour court ; il faut contrôler précisément la température et la vitesse de l'air. Trop chaud : carbonisation, couleur foncée, perte de résistance. Trop froid : humidité élevée, formation difficile, risque de cloques au pressage.
Les fibres séchées sont collectées par cyclone et dosées vers l'encollage.
3.4 Encollage — mélange uniforme fibres/adhésif
L'encollage est l'étape clé du procédé à sec. Les fibres sèches sont dosées par balance à bande, puis entrent dans un malaxeur-encolleur à grande vitesse. L'adhésif est pulvérisé, ainsi que le durcisseur et l'hydrofuge (émulsion de paraffine).
| Paramètre | Valeur typique | Point de contrôle |
|---|---|---|
| Taux d'encollage | 8-14 % (fibres sèches) | Trop bas → cohésion insuffisante ; trop haut → coût et cycle de pressage |
| Extrait sec de l'adhésif | 50-65 % | Uniformité et pénétration |
| Vitesse de malaxage | 500-1500 tr/min | Enrobage uniforme des fibres |
| Paraffine | 0,5-1,5 % | Gonflement en épaisseur |
Humidité après encollage : 12-16 %, pour la formation et le pressage.
3.5 Formation du matelas
Les fibres encollées sont réparties uniformément sur une bande d'acier ou des plateaux pour former un matelas d'épaisseur et de densité données.
Deux méthodes principales :
Formation pneumatique : les fibres sont en suspension dans un flux d'air et se déposent par gravité et courant d'air ; adaptée aux MDF à structure graduée (fibres fines en surface, grossières au cœur), donnant une surface lisse
Formation mécanique : distribution par rouleaux ou trémies oscillantes ; structure plus uniforme, adaptée aux panneaux homogènes
Pré-pressage : le matelas est comprimé à 0,5-1,0 MPa pour réduire son épaisseur à 1/3-1/2, améliorant sa résistance et sa conductivité thermique avant le pressage à chaud.
3.6 Pressage à chaud (étape clé)
Sous haute température et pression, le matelas subit la cure de l'adhésif → densification des fibres → mise en forme. C'est l'étape finale qui détermine densité, résistance, précision d'épaisseur et classe environnementale.
Trois phases clés du cycle de pressage :
| Phase | Pression | Température | Rôle |
|---|---|---|---|
| 1 : Compression | Montée rapide à 3,0-4,5 MPa | 160-220 °C | Compression rapide, évacuation air/eau, début de déformation plastique |
| 2 : Durcissement | Maintien 2,0-3,5 MPa | Constante | Réticulation de l'adhésif, liaisons solides entre fibres |
| 3 : Évent/détente | Descente progressive à 0 | Refroidissement naturel | Libération de la vapeur, prévention des cloques, mise en forme |
Formule empirique :
Temps total de pressage (s) ≈ épaisseur (mm) × 8-15 s/mm
Pour un MDF de 18 mm : environ 150-270 s (2,5-4,5 min), dont :
Compression : 15-30 s
Durcissement : 100-200 s
Évent : 20-40 s
Techniques clés :
Contrôle d'épaisseur : cales d'épaisseur, tolérance ±0,15 mm
Gradient de température : écart surface/cœur ≤20 °C pour éviter « dur en surface, mou au cœur »
3.7 Post-traitement
Refroidissement et maturation : à la sortie, le panneau est à 80-120 °C ; refroidissement naturel jusqu'à température ambiante. Ensuite, maturation en entrepôt 48-72 h pour libérer les contraintes et équilibrer l'humidité, évitant le gauchissement.
Ponçage : après maturation, ponçage à bande large :
Premier passage : gros grain (60-80) — élimine la couche carbonisée et les écarts d'épaisseur
Deuxième : grain moyen (100-120) — planéité
Troisième : grain fin (150-180) — finition lisse, prête pour la décoration
Quantité poncée : 0,5-1,5 mm (deux faces), rugosité Ra ≤3,2 μm.
Découpe : aux dimensions standard (1220×2440 mm), bords irréguliers éliminés.
Tri et emballage : selon l'aspect, emballage et stockage.
IV. Indicateurs techniques clés et méthodes d'essai
4.1 Densité
Plage (GB/T 11718-2021) : 650-800 kg/m³ (densité moyenne)
Méthode : pesée (masse/volume)
Norme JINDIWOOD : panneaux minces (≤9 mm) ≥830 kg/m³, épais (>9 mm) ≥750 kg/m³
Influence :
Trop faible → résistance, tenue des vis, surface poreuse
Trop élevée → usure des outils, poids, coût
Inhomogène → points durs/mous après ponçage
4.2 Cohésion interne (IB)
Méthode : éprouvette 50×50 mm, collage de plots métalliques, traction perpendiculaire, charge max/aire
GB/T 11718-2021 :
Standard : ≥0,55 MPa
Meuble : ≥0,65 MPa
Porteur : ≥0,80 MPa
Facteurs : taux d'encollage, morphologie des fibres, paramètres de pressage.
4.3 Résistance à la flexion (MOR) et module d'élasticité (MOE)
Méthode : flexion trois points (portée = 20 × épaisseur)
GB/T 11718-2021 :
MOR ≥23 MPa (standard) / ≥30 MPa (porteur)
MOE ≥2700 MPa (standard) / ≥3500 MPa (porteur)
Le MDF a une résistance inférieure au contreplaqué (fibres courtes vs placages continus), mais une planéité et une uniformité d'épaisseur supérieures, d'où son avantage pour la finition.
4.4 Gonflement en épaisseur (TS)
Méthode : éprouvette 50×50 mm immergée 24 h dans l'eau à 20±2 °C
GB/T 11718-2021 : ≤15 % (standard) / ≤10 % (hydrofuge)
Moyens de réduction : paraffine, température/temps de pressage, MUF.
4.5 Émission de formaldéhyde
| Classe | Émission (chambre climatique, mg/m³) |
|---|---|
| E1 (norme obligatoire) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Rugosité de surface
Méthode : rugosimètre à palpeur, Ra
Norme JINDIWOOD : Ra ≤3,2 μm
Influence : Ra trop élevé → surconsommation de colle, « taches blanches » ; Ra trop faible → surface trop dense, mauvaise pénétration, adhérence réduite.
V. Classification et grades du MDF
5.1 Par densité (GB/T 11718-2021)
| Catégorie | Densité (kg/m³) | Applications |
|---|---|---|
| MDF léger | <650 | Décoration non porteuse, maquettes |
| MDF standard | 650-800 | Meubles, décoration, substrat |
| MDF haute densité (HDF) | >800 | Substrat de sol, meubles haute résistance |
5.2 Par usage
| Type | Exigence | Applications |
|---|---|---|
| Meuble | IB ≥0,65 MPa, surface fine | Armoires, cuisines, tables |
| Porteur | MOR ≥30 MPa, densité élevée | Étagères, bureaux, portes |
| Hydrofuge | TS ≤10 % | Meubles de salle de bain, cuisine |
| Ignifugé | B1-C | Lieux publics, hôtels |
| Bas formaldéhyde (ENF) | ≤0,015 mg/m³ | Meubles enfants, chambres |
5.3 Par aspect
Premium : aucun défaut visible, finition haut de gamme
Premier choix : défauts légers, finition courante
Qualifié : défauts acceptables, usage masqué
Défauts courants après ponçage :
| Défaut | Manifestation | Cause possible |
|---|---|---|
| Points noirs | Petits points noirs | Température de défibrage trop élevée ou écorces/impuretés |
| Taches blanches/colle | Zones blanches ou dures | Encollage irrégulier ou accumulation de colle |
| Rayures de ponçage | Stries parallèles | Grain trop gros ou usure inégale |
| Points carbonisés | Taches noires brûlées | Température de pressage trop élevée |
VI. Comparaison MDF / contreplaqué
| Critère | MDF | Contreplaqué |
|---|---|---|
| Structure | Fibres homogènes, isotrope | Placages croisés, anisotrope |
| Planéité | Excellente | Bonne, traces de joints |
| Bords | Denses, usinables | Stratifiés, chant à couvrir |
| Tenue des vis | Bonne (face), se relâche | Excellente, surtout en rive |
| MOR | Moyen (25-40 MPa) | Élevé (50-100 MPa) |
| Hydrofugation | Faible | Bonne |
| Écologie | Colle abondante | Moins de colle |
| Prix | Plus bas | Plus élevé |
| Applications | Substrat, composants, sculpture | Structure, coffrage, sol |
VII. Problèmes de qualité courants
7.1 Écart d'épaisseur / densité inhomogène
Causes : cales usées, formation irrégulière, plateaux non parallèles.
Solutions : calibrage, optimisation de la formation, maintenance.
7.2 Cohésion interne insuffisante
Causes : encollage insuffisant, température basse, fibres trop courtes, durcisseur insuffisant.
Solutions : optimisation encollage/pressage, contrôle du temps de gélification.
7.3 Gonflement excessif
Causes : paraffine insuffisante, densité faible, cure incomplète.
Solutions : augmenter paraffine, densité, temps de pressage.
7.4 Gauchissement
Causes : ponçage excessif/asymétrique, humidité déséquilibrée, maturation insuffisante, gradient de densité.
Solutions : limiter ponçage (≤0,5 mm/face), maturation, formation homogène.
7.5 Cloques
Causes : évent trop rapide, humidité excessive, « dur en surface, mou au cœur ».
Solutions : évent plus long, humidité maîtrisée, courbe de température optimisée.
VIII. Tendances techniques
8.1 Sans formaldéhyde
MDI et colles biosourcées ; MDF HENF (≤0,015 mg/m³) en production, future norme.
8.2 Léger et haute résistance
Modification des fibres, moussage, densité graduée ; densité ≤600 kg/m³ pour l'automobile et l'aéronautique.
8.3 Fonctionnalisation
Ignifuge B1-B ; antibactérien (argent) ; hydrofuge TS ≤6 %.
8.4 Numérisation
Contrôle en ligne d'épaisseur, densité par rayons X, humidité proche infrarouge, traçabilité par lot.
FAQ sur les panneaux de fibres à densité moyenne (MDF) — Résumé
Q1 : Qu’est-ce que le MDF ? Quelle est sa caractéristique essentielle ?
A : Le panneau de fibres à densité moyenne (Medium Density Fiberboard, MDF) est un panneau reconstitué fabriqué à partir de fibres de bois ou d’autres fibres végétales, par préparation des fibres, application d’adhésif, formation du matelas et pressage à chaud à haute température. Sa densité se situe généralement entre 650 et 800 kg/m³.
Contrairement au contreplaqué (superposition de placages croisés) et au panneau de particules (copeaux encollés et pressés), la caractéristique essentielle du MDF est la suivante : le bois est réduit à l’état de fibres, puis recomposé en panneau. Ce processus élimine les nœuds, l’orientation naturelle des fibres et les contraintes de croissance du bois massif, ce qui fait du MDF l’un des panneaux reconstitués les plus homogènes et les plus plans, particulièrement adapté aux finitions de surface (papier mélamine, placage bois, peinture, etc.).
Données clés : un MDF de qualité peut atteindre une cohésion interne de 0,6–1,2 MPa, une résistance à la flexion statique de 25–40 MPa et une planéité de surface avec une tolérance de ±0,15 mm.
Q2 : Quelles sont les caractéristiques du système de matières premières et du système d’adhésifs du MDF ?
A : Le MDF dispose d’une large gamme de matières premières : résidus de transformation du bois, bois à croissance rapide, branchages, etc. Les principales matières premières sont :
Peuplier : fibres fines et longues, parois minces ; couleur claire, texture uniforme. Pour meubles haut de gamme et substrats de panneaux décoratifs ;
Pin : fibres plus longues, teneur en résine plus élevée ; bonne résistance, couleur jaunâtre. Pour MDF structurel et emballage ;
Eucalyptus : fibres moyennes, densité élevée ; haute résistance. Pour meubles porteurs et substrats de sol ;
Feuillus mélangés : performances équilibrées, coût modéré. Pour MDF polyvalent ;
Paille agricole : fibres courtes, cendres élevées ; performances légèrement inférieures, concept écologique. Pour panneaux écologiques à bas coût.
Norme technique JINDIWOOD : les produits MDF utilisent exclusivement du peuplier vierge. Les panneaux minces (≤9 mm) atteignent une densité ≥830 kg/m³, les panneaux épais (>9 mm) ≥750 kg/m³.
Adhésifs couramment utilisés : UF, MUF, MDI et colle à base de protéine de soja :
UF : taux d’encollage 8–12 %, E1/E0, meubles intérieurs courants ;
MUF : taux d’encollage 10–14 %, E0/ENF, meubles moyen-haut de gamme, panneaux résistant à l’humidité ;
MDI : taux d’encollage 4–6 %, ENF/HENF, panneaux sans formaldéhyde, meubles pour enfants ;
Colle à base de protéine de soja : taux d’encollage 10–15 %, ENF, MDF écologique.
L’encollage du MDF se fait par pulvérisation, mélangée aux fibres dans un mélangeur à grande vitesse. L’adhésif doit avoir une faible viscosité et une haute pénétration afin d’envelopper uniformément chaque fibre.
Q3 : Quel est le processus de production du MDF ?
A : Le processus de production du MDF comprend principalement :
Trituration et criblage : les grumes ou résidus de bois sont transformés en copeaux calibrés (longueur 15–30 mm, épaisseur 3–5 mm), puis débarrassés des éléments trop gros, trop fins, sableux ou métalliques ;
Préparation des fibres — défibrage à chaud : les copeaux subissent une pré-cuisson (pression 0,8–1,2 MPa, température 160–180 °C, durée 3–8 min) puis un raffinage. Écart entre disques : 0,1–0,5 mm ;
Séchage des fibres : les fibres humides sont séchées par transport pneumatique, avec air chaud à 160–200 °C. Humidité après séchage : 8–12 % ; durée de séchage : seulement 2–5 secondes ;
Encollage : les fibres sèches sont dosées puis introduites dans un mélangeur d’encollage à grande vitesse. L’adhésif est pulvérisé, avec ajout de durcisseur et d’émulsion de paraffine. Humidité après encollage : 12–16 % ;
Formation du matelas : formation par courant d’air ou mécanique, puis pré-pressage (0,5–1,0 MPa) ;
Pressage à chaud : sous haute température et haute pression, l’adhésif durcit, les fibres se densifient et le panneau se stabilise ;
Post-traitement : refroidissement, conditionnement 48–72 h, ponçage, découpe, tri et emballage.
Le ponçage comporte généralement trois passes : gros ponçage (60–80 grains), ponçage moyen (100–120 grains), ponçage fin (150–180 grains). Enlèvement : 0,5–1,5 mm ; rugosité après ponçage : Ra ≤3,2 μm.
Q4 : Pourquoi le pressage à chaud est-il l’étape centrale du MDF ? Quels sont les paramètres clés ?
A : Le pressage à chaud est l’étape finale qui détermine la densité, la résistance, la précision d’épaisseur et la classe environnementale du MDF. Le matelas subit sous haute température et haute pression : durcissement de l’adhésif, densification des fibres et calibrage du panneau. Le cycle de pressage comporte trois phases :
Phase 1 : compression — montée rapide à 3,0–4,5 MPa, température 160–220 °C ; compression rapide du matelas, évacuation de l’air et de l’humidité ;
Phase 2 : durcissement — maintien à 2,0–3,5 MPa ; réticulation de l’adhésif et formation de liaisons solides entre fibres ;
Phase 3 : décompression/évacuation — descente progressive à 0, refroidissement naturel ; libération de la pression de vapeur interne pour éviter les cloques.
Formule empirique du temps total de pressage : temps total (s) ≈ épaisseur (mm) × 8–15 s/mm. Pour un MDF de 18 mm, le cycle est d’environ 150–270 s.
Points clés : tolérance d’épaisseur ±0,15 mm ; écart de température entre surface et cœur ≤20 °C, sinon on obtient un « durcissement superficiel sans durcissement du cœur ».
Q5 : Quels sont les principaux indicateurs techniques du MDF ?
A : Selon GB/T 11718-2021, les indicateurs clés du MDF sont :
Densité : 650–800 kg/m³ ; JINDIWOOD panneaux minces (≤9 mm) ≥830 kg/m³, panneaux épais (>9 mm) ≥750 kg/m³ ;
Cohésion interne (IB) : type standard ≥0,55 MPa, type meuble ≥0,65 MPa, type porteur ≥0,80 MPa ;
Résistance à la flexion statique (MOR) : type standard ≥23 MPa, type porteur ≥30 MPa ;
Module d’élasticité (MOE) : type standard ≥2700 MPa, type porteur ≥3500 MPa ;
Gonflement en épaisseur après 24 h d’immersion : type standard ≤15 %, type résistant à l’humidité ≤10 % ;
Émission de formaldéhyde : E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³ ;
Rugosité de surface : JINDIWOOD après ponçage Ra ≤3,2 μm.
La résistance à la flexion du MDF est inférieure à celle d’un contreplaqué de qualité, mais sa planéité et son uniformité d’épaisseur sont bien supérieures, ce qui lui donne un avantage irremplaçable dans le domaine des finitions de surface.
Q6 : Quelles sont les classifications et les grades courants du MDF ?
A : Le MDF peut être classé par densité, usage et aspect.
Par densité :
MDF léger : <650 kg/m³, décoration non porteuse, maquettes ;
MDF standard : 650–800 kg/m³, meubles, décoration, substrats de panneaux ;
MDF haute densité (HDF) : >800 kg/m³, substrats de sol, meubles à haute résistance.
Par usage :
Type meuble : IB ≥0,65 MPa, surface fine, pour armoires, meubles de cuisine, tables et chaises ;
Type porteur : MOR ≥30 MPa, densité plus élevée, pour rayonnages, bureaux, portes ;
Type résistant à l’humidité : gonflement ≤10 %, pour meubles de salle de bain et de cuisine ;
Type ignifuge : classe B1–C, pour lieux publics et hôtels ;
Type faible formaldéhyde (ENF) : ≤0,015 mg/m³, pour meubles d’enfants et chambres.
Par aspect : premium, première qualité, qualité courante. Défauts fréquents : points noirs, taches blanches/taches de colle, rayures de ponçage, points carbonisés.
Q7 : Quels sont les avantages et inconvénients du MDF par rapport au contreplaqué ?
A : Comparaison MDF / contreplaqué :
Structure : MDF à fibres uniformément réparties, quasi isotrope ; contreplaqué à placages croisés, anisotropic plus marquée ;
Planéité : MDF excellent, adapté aux finitions fines ; contreplaqué bon, mais joints de placages visibles ;
Chants : MDF dense, usinage de chants possible ; contreplaqué à structure en couches visible, chant à plaquer ;
Tenue des vis : MDF correct, mais se détend après vissages répétés ; contreplaqué excellent, surtout sur chants ;
Résistance à la flexion : MDF moyen (25–40 MPa) ; contreplaqué élevé (50–100 MPa) ;
Résistance à l’humidité : MDF plutôt faible ; contreplaqué meilleur ;
Écologie : MDF forte consommation de colle, contrôle du formaldéhyde plus difficile ; contreplaqué moins de colle ;
Prix : MDF plus bas ; contreplaqué plus élevé ;
Applications typiques : MDF pour substrats décoratifs, composants de meubles, gravure ; contreplaqué pour structures porteuses, coffrages, substrats de sol.
Q8 : Quels sont les problèmes de qualité courants du MDF et leurs causes ?
A : Les problèmes courants du MDF sont :
Écart d’épaisseur et densité irrégulière : réglage ou usure du calibre d’épaisseur de la presse, répartition irrégulière des fibres, parallélisme insuffisant des plateaux. Solutions : étalonnage régulier, optimisation de la formation, maintenance de la presse ;
Cohésion interne insuffisante : taux d’encollage insuffisant, adhésif non conforme, température de pressage trop basse, fibres trop courtes, durcisseur insuffisant. Solutions : optimisation de l’encollage, réglage du pressage, contrôle du temps de gélification ;
Gonflement excessif : paraffine insuffisante ou mal dispersée, densité trop faible, cycle de pressage insuffisant. Solutions : augmenter la paraffine, améliorer la dispersion, augmenter modérément la densité, prolonger le pressage ;
Gauchissement : ponçage excessif ou irrégulier, humidité du produit trop différente de l’ambiance, conditionnement insuffisant, gradient de densité asymétrique. Solutions : contrôler le ponçage, conditionner suffisamment, optimiser la formation ;
Cloques de surface : évacuation trop rapide en fin de pressage, humidité du matelas trop élevée, température de pressage inadaptée. Solutions : prolonger la phase d’évacuation, réduire l’humidité du matelas, optimiser la courbe de pressage.
Q9 : Quelles sont les tendances techniques du MDF ?
A : Les tendances techniques du MDF sont :
Sans formaldéhyde : les colles MDI sans formaldéhyde et les adhésifs biosourcés font progresser les classes environnementales. Le MDF HENF (émission ≤0,015 mg/m³) est déjà en production ;
Léger et haute résistance : modification des fibres, technologie de moussage ou structure à densité graduée, pour une densité ≤600 kg/m³ avec une résistance mécanique suffisante, adaptée aux intérieurs automobiles et cabines aéronautiques ;
Fonctionnalisation : MDF ignifuge (B1–B), MDF anti-moisissure et antibactérien (ions argent ou fongicides organiques), MDF résistant à l’humidité (gonflement ≤6 %) ;
Numérisation et intelligence : contrôle d’épaisseur en ligne, suivi de densité par rayons X, contrôle d’humidité par proche infrarouge, pour une traçabilité par lot et un réglage en temps réel.
Q10 : Quels sont les standards et engagements de JINDIWOOD dans le domaine du MDF ?
A : Les standards techniques JINDIWOOD pour le MDF comprennent : matière première 100 % peuplier vierge ; panneaux minces (≤9 mm) densité ≥830 kg/m³, panneaux épais (>9 mm) densité ≥750 kg/m³ ; rugosité après ponçage Ra ≤3,2 μm ; cohésion interne et résistance à la flexion supérieures aux produits courants.
L’engagement JINDIWOOD : de la fibre au panneau, chaque MDF porte une promesse de certitude, garantissant d’excellentes performances d’usinage, un bel effet de surface et une maîtrise environnementale.
JINDIWOOD · Engineered for Certainty — De la fibre au panneau, chaque MDF porte la promesse de la certitude.
Cet article est un article technique original de JINDIWOOD. Toute reproduction doit indiquer la source.