中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. Concept de Base du Contreplaqué
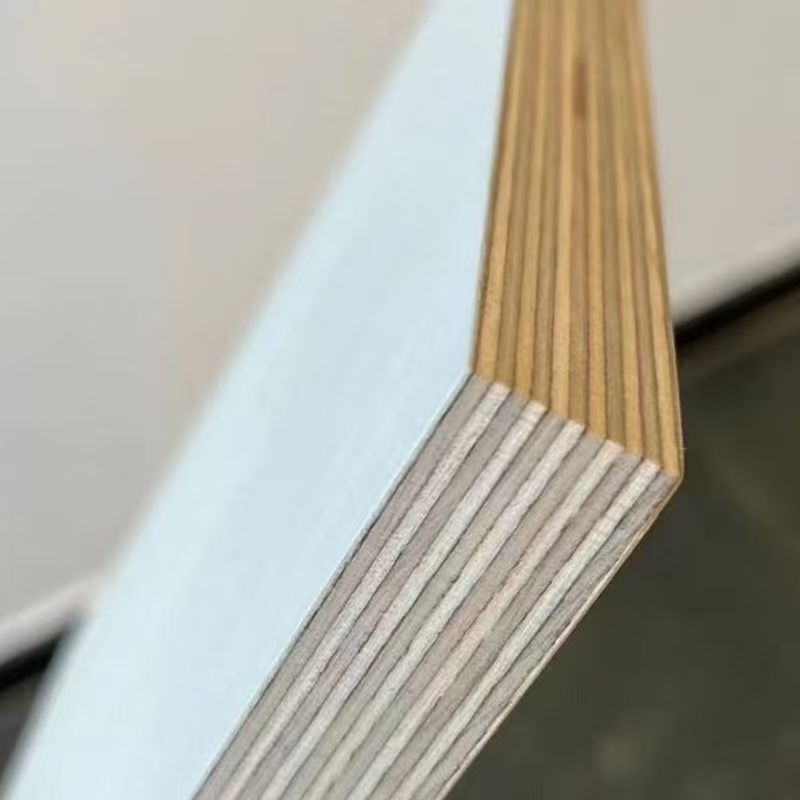
Le contreplaqué est un matériau en panneau composé de trois couches ou plus (nombre impair), fabriqué par déroulage de grumes en placages ou par tranchage de bois en feuilles minces, assemblé selon le principe des directions de fibres perpendiculaires entre couches adjacentes, collé avec des adhésifs et pressé à chaud.
Cette conception structurelle – « couches impaires, adjacentes perpendiculaires » – est le cœur de la technologie du contreplaqué : elle élimine efficacement les défauts de déformation causés par l‘anisotropie du bois (la résistance longitudinale est bien supérieure à la résistance transversale), conférant au contreplaqué des propriétés physiques et mécaniques presque uniformes dans les deux directions. Sa résistance à la flexion, sa résistance aux chocs et sa stabilité dimensionnelle sont significativement supérieures à celles du bois massif naturel de même épaisseur.
Données Clés : Le contreplaqué de haute qualité atteint une résistance à la flexion longitudinale de 60-100 MPa et un module d‘élasticité de 6000-10000 MPa, bien supérieurs au bois massif ordinaire.
II. Processus de Fabrication du Contreplaqué
2.1 Préparation des Matières Premières
Sélection des Grumes : Le contreplaqué nécessite des grumes de qualité relativement élevée. Essences courantes :
| Essence | Caractéristiques | Applications Principales |
|---|---|---|
| Peuplier | Léger, tendre, bonnes propriétés de déroulage, économique | Couches internes des contreplaqués de qualité moyenne à basse |
| Pin | Fibre droite, haute résistance, bonne résistance à la corrosion | Coffrages de construction, panneaux d‘emballage |
| Eucalyptus | Croissance rapide, densité moyenne, surface de déroulage lisse | Panneaux pour meubles, substrats pour sols |
| Bouleau | Texture dense, haute résistance, couleur claire | Meubles haut de gamme, contreplaqué pour aéronautique |
| Méranti | Forte résistance aux intempéries, excellentes propriétés de collage | Contreplaqué marin, panneaux pour extérieurs |
| Okoumé | Texture uniforme, excellentes propriétés de déroulage | Panneaux de placage décoratif, panneaux pour enceintes |
Traitement des Grumes :
Tronçonnage : Les grumes sont coupées à des longueurs prédéterminées (typiquement 2600-2800mm) pour s‘adapter à la taille maximale de traitement de la dérouleuse.
Étuvage/Traitement Hydrothermique : Les grumes sont placées dans des bacs d’étuvage à 60-90°C pendant 24-72 heures (selon l‘essence et la saison). Ce traitement augmente la plasticité du bois, homogénéise la teneur en humidité, garantit un déroulage continu et lisse, et ramollit les résines pour réduire la résistance à la coupe.
Écorçage : Une écorceuse élimine l’écorce pour éviter que les impuretés ne contaminent le placage et pour protéger le couteau de déroulage.
2.2 Déroulage des Placages
C‘est le processus central de la production de contreplaqué. La grume tourne à grande vitesse sur la dérouleuse, tandis qu’un couteau tranchant avance radialement et parallèlement à la grume, coupant continûment et uniformément la grume en une bande de placage sans fin – similaire au principe d‘un taille-crayon, mais en sens inverse.
Épaisseur du Placage : Typiquement 0,6-4,2mm ; spécifications courantes : 1,0mm, 1,5mm, 2,0mm, 2,5mm
Contrôle de Précision du Déroulage : La tolérance d’épaisseur doit être contrôlée à ±0,05mm
Rendement en Placage : Le déroulage atteint un rendement de 75-85%, bien supérieur au sciage (environ 40-50%)
Le placage déroulé se présente sous forme d‘une bande continue et est coupé en feuilles par une cisaille selon les dimensions requises, ou enroulé pour stockage.
2.3 Séchage des Placages
Le placage fraîchement déroulé a une teneur en humidité extrêmement élevée (60-120%) et doit être séché immédiatement pour éviter moisissures et décolorations. Un autre objectif principal du séchage est de contrôler la teneur en humidité dans les limites requises par le processus de collage, évitant les cloques et la délamination causées par la vaporisation de l‘humidité lors du pressage à chaud.
Équipements de Séchage : Séchoirs à placages à bande (séchoirs à rouleaux), séchoirs à jet d’air
Température de Séchage : Typiquement 160-200°C (température élevée à l‘entrée pour évaporation rapide ; température réduite à la sortie pour équilibrage de l’humidité)
Teneur en Humidité Cible après Séchage : 8-12% (norme nationale pour contreplaqué fini : 6-14%)
Contrôle de Qualité du Séchage : Humidité excessive → cloques lors du pressage à chaud ; humidité insuffisante → placage cassant, mauvaise absorption de l‘adhésif
Les placages séchés sont triés par qualité (placages de face/face arrière, placages internes, placages de réparation, etc.), et les défauts tels que nœuds et fissures sont réparés (avec des machines à pièces de rapport) pour garantir que les placages de face soient exempts de défauts.
2.4 Application de l’Adhésif et Montage du Paquet
Application de l‘Adhésif : L’adhésif est appliqué uniformément sur la surface du placage. Un contrôle précis de la quantité d‘adhésif est essentiel – un adhésif insuffisant conduit à une résistance de collage inadéquate ; un excès augmente les coûts et peut provoquer un suintement d’adhésif contaminant la surface.
Méthode d‘Application : Enduction par rouleaux (machines à encoller à double ou quadruple rouleaux) ; le placage passe à travers l’espace entre les rouleaux d‘encollage supérieur et inférieur, déposant une couche uniforme d’adhésif sur la surface.
Quantité d‘Adhésif : Typiquement 180-220 g/m² (les deux faces combinées) ; l’unité standard de l‘industrie est le « poids d’adhésif humide ».
Types d‘Adhésif : Voir Section III pour les détails.
Montage du Paquet (Lay-up) : Suivant le principe des « couches de placage adjacentes avec directions de fibres perpendiculaires », les placages encollés sont empilés pour former un paquet.
Couches Impaires : 3, 5, 7, 9 couches, etc. (Principe de symétrie : l’épaisseur du placage, l‘essence et la teneur en humidité de part et d’autre de la couche centrale doivent être cohérentes pour éviter le voilement.)
Placages de Face et de Face Arrière : Placages de haute qualité (sans défauts, fibre attrayante)
Placages Internes : Qualité inférieure, avec de petits épissages autorisés (extension longitudinale, élargissement latéral)
2.5 Prépressage et Pressage à Chaud
Prépressage (Pressage à Froid) : Le paquet est pressé à température ambiante sous pression relativement basse (typiquement 0,8-1,2 MPa) pour que l‘adhésif imprègne initialement les surfaces du placage et fixe le paquet, évitant qu’il ne se désagrège avant d‘entrer dans la presse à chaud. Durée de prépressage : typiquement 10-30 minutes.
Pressage à Chaud : C’est le processus le plus critique dans la production de contreplaqué, affectant directement la résistance de collage, la teneur en humidité, la planéité et l‘émission de formaldéhyde du produit.
| Paramètre du Pressage à Chaud | Plage Typique | Effet |
|---|---|---|
| Température | 120-160°C (PF : 140-160°C ; UF : 120-140°C) | Trop élevée → dégradation thermique du bois, vieillissement de l’adhésif ; trop basse → durcissement insuffisant de l‘adhésif |
| Pression | 1,0-2,5 MPa (selon l’épaisseur et l‘essence) | Trop élevée → écrasement du placage, densité excessive ; trop basse → mauvaise adhésion |
| Durée | 0,6-1,2 min/mm d’épaisseur (ex. panneau de 18mm : 10-20 min) | Trop courte → durcissement incomplet de l‘adhésif ; trop longue → efficacité de production réduite, carbonisation excessive du bois |
Principe Central du Pressage à Chaud : La haute température provoque des réactions de réticulation de l’adhésif, liant fermement les placages adjacents ; simultanément, la pression densifie le paquet, éliminant les espaces entre les couches.
2.6 Rognage et Ponçage
Rognage : Les panneaux aux bords bruts du pressage à chaud sont rognés aux dimensions standard (ex. 1220×2440mm), éliminant les nodules d‘adhésif et les défauts de bord.
Ponçage : Les surfaces des panneaux sont poncées sur des ponceuses à bande large pour obtenir une épaisseur précise et une surface lisse et plane, fournissant une bonne base pour la finition ultérieure.
Séquence de Grains de Ponçage : 60 → 120 → 180 (du grossier au fin, ponçage par étapes)
Contrôle de la Tolérance d’Épaisseur : La déviation d‘épaisseur du produit fini est contrôlée à ±0,3mm
2.7 Classement et Emballage
Les panneaux finis sont classés par qualité visuelle et performance physique, étiquetés, groupés et stockés.
Qualités Visuelles : La norme nationale GB/T 9846 divise le contreplaqué en qualités Premium, Première et Qualifiée.
Normes d’Emballage : Les produits d‘exportation sont emballés avec papier résistant à l’humidité + film plastique + protections d‘angles + feuillards acier/plastique.
III. Technologie des Adhésifs – Détermination de la Performance et de la Classe Environnementale du Contreplaqué
Les adhésifs sont la « ligne vitale » du contreplaqué, déterminant directement la résistance de collage, la résistance à l‘eau et la classe environnementale du produit. Différents types d’adhésif conviennent à différentes applications :
| Type d‘Adhésif | Résistance à l’Eau | Applications | Classe Environnementale | Température de Durcissement |
|---|---|---|---|---|
| Urée-Formaldéhyde (UF) | Conditions sèches | Meubles d‘intérieur (bas de gamme) | E1/E0 | 120-140°C |
| UF Modifié à la Mélamine (MUF) | Modérée | Meubles d’intérieur (moyenne-haute gamme) | E0/ENF | 130-150°C |
| Résine Phénolique (PF/WBP) | Résistant à l‘ébullition | Contreplaqué marin, coffrages | E0 | 140-160°C |
| Isocyanate (MDI) | Excellente | Panneaux sans formaldéhyde, OSB | ENF/HENF | 100-130°C |
| Adhésif à base de Protéine de Soja | Modérée | Panneaux écologiques pour meubles | ENF | env. 120°C |
WBP (Water Boil Proof) est une classe de résistance de collage spécifiée dans la norme BS 1088 pour contreplaqué marin, signifiant « résistant à l‘ébullition » – la couche d’adhésif reste intacte après 72 heures d‘ébullition. Le contreplaqué atteignant WBP peut être utilisé en extérieur et dans des environnements humides pendant de longues périodes.
Spécifications Techniques de Résistance de Collage (GB/T 9846) :
| Caractéristique | Premium | Première | Qualifiée |
|---|---|---|---|
| Résistance de Collage Moyenne (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Résistance Minimale de Collage du Placage (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Taux de Réussite des Éprouvettes | ≥95% | ≥90% | ≥85% |
Remarque : La norme BS 1088 pour contreplaqué marin exige une résistance de collage ≥1,0 MPa, supérieure à la norme nationale.
IV. Spécifications Techniques Principales et Méthodes d‘Essai4.1 Résistance de Collage
La résistance de collage est l’indicateur central mesurant l‘adhésion entre les couches du contreplaqué, déterminant directement si le panneau se délamine pendant l’utilisation. La méthode d‘essai est l’essai de cisaillement par traction :
Des éprouvettes standard sont découpées dans le panneau, avec des entailles aux deux extrémités (pour exposer la couche d‘adhésif)
Une machine d’essai universelle applique une charge de traction le long de la couche d‘adhésif
La charge maximale à la rupture est enregistrée et divisée par la surface de collage pour obtenir la résistance de collage (MPa)
Évaluation du Mode de Rupture : Les produits qualifiés doivent présenter une rupture du bois ≥80% (c’est-à-dire que la couche d‘adhésif ne cède pas ; le bois lui-même se rompt en premier), ce qui indique que la résistance de collage dépasse la résistance propre du bois.
4.2 Teneur en Humidité
La teneur en humidité affecte la stabilité dimensionnelle, l‘usinabilité et le risque de déformation pendant l’utilisation ultérieure.
Méthode d‘Essai : Méthode gravimétrique (séchage jusqu’à poids constant à 105±2°C)
Norme Nationale : La teneur en humidité du contreplaqué est de 6-14%, ajustable par accord selon les conditions d‘utilisation régionales.
4.3 Résistance à la Flexion et Module d’Élasticité
Ce sont des indicateurs mécaniques centraux mesurant la capacité de charge du panneau, particulièrement importants pour les coffrages de construction et le contreplaqué structurel.
MOR (Résistance à la Flexion) : Contrainte maximale avant rupture sous charge de flexion (MPa)
MOE (Module d‘Élasticité) : Rapport entre la contrainte et la déformation dans le domaine de déformation élastique, reflète la rigidité en flexion
Valeurs Typiques : Contreplaqué de meubles 5 plis de haute qualité : MOR ≥50 MPa, MOE ≥5000 MPa ; coffrages de construction : MOR ≥80 MPa.
4.4 Émission de Formaldéhyde
L‘émission de formaldéhyde est l’indicateur central de la performance environnementale, affectant directement la qualité de l‘air intérieur. Les principales méthodes d’essai incluent :
| Méthode d‘Essai | Principe | Norme Applicable |
|---|---|---|
| Méthode de la Chambre | Éprouvette en chambre climatique (23°C/50%HR) ; l’air est extrait pour absorber le formaldéhyde ; détermination spectrophotométrique | GB/T 17657-2022 |
| Méthode du Dessiccateur | Éprouvette suspendue dans un dessiccateur fermé ; une solution absorbante absorbe le formaldéhyde ; détermination colorimétrique | GB/T 17657-2022 |
| Méthode d‘Extraction par Perforateur | Le formaldéhyde est extrait de l’éprouvette avec du toluène ; puis déterminé | GB/T 17657-2022 (méthode d‘arbitrage) |
Classification des Classes Environnementales pour Panneaux à Base de Bois de Chine (GB 18580-2025) :
| Classe Environnementale | Émission de Formaldéhyde (Méthode de la Chambre, mg/m³) |
|---|---|
| E1 (Norme Nationale Obligatoire) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Évaluation de la Qualité Visuelle
Les qualités visuelles sont évaluées selon GB/T 9846 sur la base des défauts suivants :
Nœuds (taille et quantité des nœuds vivants/morts)
Décoloration (décoloration par oxydation, moisissure)
Fissures, fentes
Trous, trous d‘insectes
Chevauchements (désalignement des placages)
Cloques, plis
Contamination par l’adhésif (suintement d‘adhésif, taches d’adhésif)
V. Classifications Courantes et Applications du Contreplaqué5.1 Classification par Résistance de Collage et Résistance à l‘Eau
| Catégorie | Type d’Adhésif | Résistance à l‘Eau | Applications Typiques |
|---|---|---|---|
| Contreplaqué d’Intérieur | Urée-Formaldéhyde (UF) | Conditions sèches | Meubles, décoration intérieure |
| Contreplaqué d‘Extérieur | Phénolique (PF) | Résistant à l’eau/intempéries | Murs extérieurs, meubles d‘extérieur |
| Contreplaqué Marin | Phénolique WBP | Résistant à l’ébullition | Navires, ingénierie maritime |
5.2 Classification par Matériau de la Face
| Type | Caractéristiques | Applications Principales |
|---|---|---|
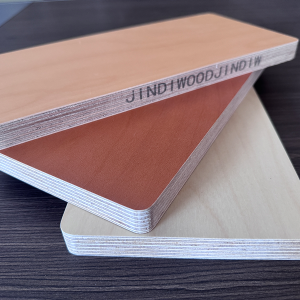
| Contreplaqué avec Placage Bois Naturel | Fibre de bois réelle, texture premium | Meubles haut de gamme, décoration intérieure |
| Contreplaqué avec Face Mélaminée | Résistant à l‘usure, à la chaleur, motifs riches | Meubles en panneaux, armoires |
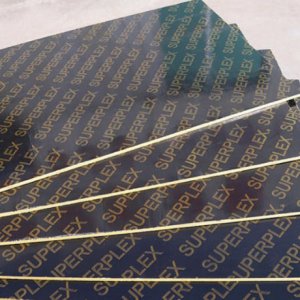
| Contreplaqué Filmé (Coffrage) | Film phénolique, imperméable et résistant à l’usure | Coffrages de béton |
| Contreplaqué Brut (sans finition) | Couleur naturelle du substrat, faible coût | Emballage, usages industriels |
5.3 Classification par Application
| Domaine d‘Application | Exigences Principales | Produits Représentatifs |
|---|---|---|
| Fabrication de Meubles | Esthétique, écologique, forte tenue des clous | Panneaux pour meubles, panneaux mélaminés |
| Construction | Haute résistance, imperméable, cycles de réutilisation élevés | Coffrages, contreplaqué marin |
| Transport | Résistance aux chocs, forte résistance aux intempéries | Planchers de véhicules, panneaux de caisse |
| Emballage Industriel | Rentable, résistance fiable | Contreplaqué d‘emballage |
| Décoration et Rénovation | Motifs attrayants, surface plane | Revêtements muraux, substrats pour murs décoratifs |
VI. Problèmes de Qualité Courants et Analyse des Causes6.1 Délamination
Phénomène : Séparation des couches d’adhésif sur les bords ou à l‘intérieur du panneau ; dans les cas graves, tout le panneau se sépare.
Causes Possibles :
Qualité d’adhésif insuffisante ou formulation incorrecte
Quantité d‘adhésif insuffisante ou application inégale
Température ou pression de pressage à chaud inadéquates empêchant un durcissement complet
Teneur en humidité excessive du placage (la pression de vapeur pendant le pressage à chaud endommage la couche d’adhésif)
L‘adhésif a dépassé sa durée de vie utile (adhésif vieilli)
Solutions : Contrôle d’entrée strict de l‘adhésif, paramètres de pressage à chaud standardisés, surveillance dynamique de la teneur en humidité du placage pendant le séchage.
6.2 Cloques
Phénomène : Protubérances localisées sur la surface du panneau, creuses ou délamitées intérieurement.
Causes Possibles :
La température augmente trop rapidement au début du pressage à chaud ; l’humidité interne se vaporise rapidement créant une pression élevée
Teneur en humidité excessive ou inégale dans les placages
Air piégé dans le paquet n‘ayant pas pu être expulsé
Application inégale de l’adhésif provoquant un manque localisé d‘adhésif
Solutions : Utilisation d’une courbe de température en trois étapes (préchauffage → durcissement → refroidissement/équilibrage) ; contrôle strict de l‘uniformité de la teneur en humidité du placage.
6.3 Déformation par Voilement
Phénomène : Surface du panneau tordue, en forme de tuile ou arquée.
Causes Possibles :
Le montage du paquet viole le principe de symétrie (épaisseur de placage, essence ou teneur en humidité différentes des deux côtés)
Teneur en humidité inégale (un côté sec, l‘autre humide)
Ponçage excessif perturbant l’équilibre des contraintes du panneau
Produits finis empilés de manière inégale ou poids insuffisant appliqué
Solutions : Montage strictement symétrique du paquet, contrôle équilibré de la teneur en humidité, marge de ponçage adéquate, produits finis stockés à plat sous poids.
**6.4 Suintement d‘Adhésif et Taches d’Adhésif
Phénomène : L‘adhésif suinte à la surface du panneau, formant des taches dures d’adhésif qui affectent la finition.
Causes Possibles :
Quantité d‘adhésif excessive ou viscosité de l’adhésif trop faible
Épaisseur de placage inégale (les zones minces laissent passer l‘adhésif)
Pression de pressage à chaud excessive expulsant l’adhésif
Solutions : Contrôle précis de la quantité d‘adhésif (préférer les machines à encoller à rouleaux doseurs), paramètres de pression de pressage à chaud optimisés, sélection d’une viscosité d‘adhésif appropriée.
VII. Tendances de Développement Technologique du Contreplaqué7.1 Orientation Écologique et Environnementale
Avec la mise en œuvre de la nouvelle norme nationale GB 18580-2025 et la sensibilisation environnementale croissante à l‘échelle mondiale, le contreplaqué sans formaldéhyde (qualité ENF/HENF) devient la demande dominante. Les nouveaux adhésifs écologiques tels que l’adhésif sans formaldéhyde MDI et l‘adhésif à base de protéine de soja verront leurs applications s’étendre progressivement.
7.2 Intégration Fonctionnelle
Les panneaux à usage unique évoluent vers des panneaux composites multifonctionnels : la résistance au feu, la résistance aux moisissures, la résistance à la pourriture, la résistance aux insectes et d‘autres fonctions peuvent être réalisées par des additifs dans l’adhésif ou un prétraitement du placage. JINDIWOOD peut personnaliser des panneaux composites multifonctionnels selon les exigences du client.
7.3 Mince, Léger et Haute Résistance
Grâce à l‘optimisation des processus de pressage à chaud, à la sélection d’essences à haute résistance et à l‘utilisation de types d’adhésif avancés, les propriétés mécaniques sont maintenues ou même améliorées tout en réduisant l‘épaisseur et le poids du panneau, répondant aux exigences des applications légères (comme les intérieurs de trains à grande vitesse, les intérieurs d’avions, la fabrication de yachts).
7.4 Contrôle de Qualité Numérique
Les technologies de surveillance numérique – détection d‘épaisseur en ligne, détection de densité par rayons X, détection de teneur en humidité par infrarouge proche – remplacent les inspections par échantillonnage manuel traditionnelles, permettant une traçabilité qualité à 100% sur tous les lots et garantissant une livraison sans défaut des produits finis.
FAQ sur le contreplaqué (résumé)
Q1 : Qu’est-ce que le contreplaqué ? Quelle est sa logique structurelle essentielle ?
A : Le contreplaqué (Plywood) est un matériau en plaque composé de trois couches ou plus, en nombre impair, obtenu à partir de placages déroulés (Veneer) ou tranchés, assemblés selon le principe de perpendicularité des fibres des couches adjacentes, puis collés avec un adhésif et pressés à chaud.
Sa logique structurelle essentielle est « nombre impair de couches, perpendicularité des couches adjacentes » : cette conception élimine efficacement les défauts de déformation liés à l’anisotropie du bois (résistance longitudinale très supérieure à la résistance transversale). Le contreplaqué présente ainsi des propriétés physiques et mécaniques presque uniformes dans les deux directions, avec une résistance à la flexion, une résistance aux chocs et une stabilité dimensionnelle nettement supérieures à celles du bois massif naturel de même épaisseur.
Données clés : un contreplaqué de qualité peut atteindre une résistance à la flexion statique longitudinale de 60–100 MPa et un module d’élasticité de 6000–10000 MPa, bien au-delà du bois massif ordinaire.
Q2 : Quel est le processus de production du contreplaqué ?
A : Le processus de production du contreplaqué comprend principalement :
Préparation des matières premières : sélection des grumes, tronçonnage (généralement 2600–2800 mm), étuvage/traitement hydrothermique (60–90 °C, 24–72 heures), écorçage ;
Déroulage des placages : la grume tourne à grande vitesse sur le dérouleur, la lame avance radialement et coupe la grume en un placage continu en bande ; épaisseurs courantes 0,6–4,2 mm, formats usuels 1,0/1,5/2,0/2,5 mm ; tolérance d’épaisseur ±0,05 mm ; rendement matière pouvant atteindre 75–85 % ;
Séchage des placages : après déroulage, le taux d’humidité est de 60–120 %, il faut sécher jusqu’à 8–12 % ; température de séchage généralement 160–200 °C ;
Encollage et assemblage : quantité de colle généralement 180–220 g/m² (deux faces) ; assemblage selon les principes de perpendicularité des fibres adjacentes, de nombre impair de couches et de symétrie ;
Prépressage et pressage à chaud : prépressage 0,8–1,2 MPa, 10–30 minutes ; pressage à chaud 120–160 °C, pression 1,0–2,5 MPa, durée 0,6–1,2 min/mm d’épaisseur ;
Délignage et ponçage : coupe aux dimensions standard, ponçage grains 60 → 120 → 180 ; tolérance d’épaisseur du produit fini ±0,3 mm ;
Classement et emballage : tri selon la classe d’aspect et les performances physiques, étiquetage, emballage et stockage.
Q3 : Quels sont les adhésifs courants pour le contreplaqué ? Quelles sont leurs classes environnementales et leur résistance à l’eau ?
A : L’adhésif détermine directement la résistance au collage, la résistance à l’eau et la classe environnementale du contreplaqué. Les types courants sont :
Colle urée-formaldéhyde (UF) : usage en état sec, mobilier intérieur bas de gamme, E1/E0, température de durcissement 120–140 °C ;
Colle urée-formaldéhyde modifiée à la mélamine (MUF) : résistance à l’eau moyenne, mobilier intérieur moyen-haut de gamme, E0/ENF, température de durcissement 130–150 °C ;
Colle phénolique (PF/WBP) : résistance à l’eau bouillante, contreplaqué marin, coffrage de construction, classe E0, température de durcissement 140–160 °C ;
Colle isocyanate (MDI) : excellente résistance à l’eau, panneaux sans formaldéhyde, OSB, ENF/HENF, température de durcissement 100–130 °C ;
Colle à base de protéine de soja : résistance à l’eau moyenne, panneaux de meubles écologiques, classe ENF, température de durcissement environ 120 °C.
WBP (Water Boil Proof) est une classe de résistance au collage définie dans la norme BS 1088 pour le contreplaqué marin, signifiant « résistant à l’ébullition » : après 72 heures d’ébullition, la couche de colle ne se fissure pas. Un contreplaqué conforme WBP peut être utilisé à long terme à l’extérieur et en milieu humide.
Q4 : Quels sont les indicateurs de résistance au collage du contreplaqué et les méthodes d’essai ?
A : La résistance au collage est l’indicateur central de la solidité de liaison entre les couches du contreplaqué ; elle détermine directement si le panneau se délamine ou se décolle en service. La méthode d’essai est l’essai de traction-cisaillement : on prélève une éprouvette standard, on encoche les deux extrémités pour exposer la couche de colle, on applique une charge de traction dans la direction de la couche de colle à l’aide d’une machine d’essai mécanique universelle, on enregistre la charge maximale à la rupture de la couche de colle et on la divise par la surface collée.
Interprétation de la rupture : un produit conforme doit présenter un taux de rupture du bois ≥80 %, c’est-à-dire que la couche de colle n’est pas rompue et que le bois lui-même casse en premier, ce qui indique que la résistance au collage est supérieure à la résistance du bois.
Exigences GB/T 9846 :
Résistance au collage moyenne : qualité supérieure, première qualité et qualité courante ≥0,70 MPa ;
Résistance au collage minimale d’un placage : qualité supérieure ≥0,60 MPa, première qualité ≥0,60 MPa, qualité courante ≥0,50 MPa ;
Taux de conformité des éprouvettes : qualité supérieure ≥95 %, première qualité ≥90 %, qualité courante ≥85 %.
Remarque : la norme BS 1088 pour le contreplaqué marin exige une résistance au collage ≥1,0 MPa, supérieure à la norme chinoise.
Q5 : Quels sont les principaux indicateurs techniques du contreplaqué ?
A : Les principaux indicateurs techniques du contreplaqué sont :
Taux d’humidité : exigence nationale 6–14 %, méthode gravimétrique (séchage à 105 ± 2 °C jusqu’à masse constante) ;
Résistance à la flexion statique (MOR) : contreplaqué d’ameublement 5 plis de qualité ≥50 MPa ; coffrage de construction ≥80 MPa ;
Module d’élasticité (MOE) : contreplaqué d’ameublement 5 plis de qualité ≥5000 MPa ;
Émission de formaldéhyde : selon GB 18580-2025, E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³ ; méthodes d’essai : chambre climatique, dessiccateur, extraction par perforation ;
Classe d’aspect : selon GB/T 9846, qualité supérieure, première qualité, qualité courante ; évaluation globale des nœuds, décolorations, fissures, trous, chevauchements, cloques, contaminations par la colle, etc.
Q6 : Comment le contreplaqué est-il classé selon la résistance au collage et la résistance à l’eau ?
A : Selon la résistance au collage et la résistance à l’eau, on distingue :
Contreplaqué d’intérieur : colle urée-formaldéhyde (UF), résistance à l’eau en état sec, usages typiques : mobilier, décoration intérieure ;
Contreplaqué d’extérieur : colle phénolique (PF), résistance à l’eau et aux intempéries, usages typiques : façades, mobilier extérieur ;
Contreplaqué marin : colle phénolique WBP, résistant à l’ébullition, usages typiques : navires, ouvrages maritimes.
Q7 : Comment le contreplaqué est-il classé selon le matériau de surface et l’usage ?
A : Selon le matériau de surface :
Contreplaqué plaqué bois naturel : veinage réel, rendu haut de gamme, pour mobilier haut de gamme et décoration intérieure ;
Contreplaqué mélaminé : résistant à l’abrasion, à la chaleur, motifs variés, pour mobilier en panneaux et armoires ;
Contreplaqué filmé (coffrage de construction) : face film phénolique, imperméable et résistant à l’abrasion, pour coffrages de béton ;
Panneau brut (non revêtu) : aspect naturel du support, coût faible, pour emballage et usages industriels.
Selon l’usage :
Fabrication de meubles : bel aspect, écologique, bonne tenue des vis ; produits représentatifs : panneaux de meubles, panneaux mélaminés ;
Construction : haute résistance, imperméabilité, nombreux cycles de réutilisation ; produits représentatifs : coffrages, contreplaqué marin ;
Transport : résistance aux chocs, bonne résistance aux intempéries ; produits représentatifs : planchers de véhicules, panneaux de carrosserie ;
Emballage industriel : bon rapport qualité-prix, résistance fiable ; produit représentatif : contreplaqué d’emballage ;
Décoration et aménagement : motifs esthétiques, surface plane ; produits représentatifs : lambris, supports de murs d’accent.
Q8 : Quels sont les problèmes de qualité courants du contreplaqué et leurs causes ?
A : Les problèmes courants sont :
Décollement/délamination : adhésif non conforme, quantité de colle insuffisante, température ou pression de pressage insuffisante, taux d’humidité des placages trop élevé, adhésif au-delà de sa durée de vie. Solutions : contrôle strict à réception, standardisation des paramètres de pressage, suivi dynamique de l’humidité après séchage ;
Cloques : montée en température trop rapide au début du pressage, humidité trop élevée ou irrégulière des placages, air emprisonné non évacué, encollage irrégulier avec manques locaux. Solutions : courbe de montée en température en trois phases, contrôle strict de l’uniformité d’humidité des placages ;
Gauchissement/déformation : assemblage non conforme au principe de symétrie, humidité irrégulière, ponçage excessif, empilage irrégulier des produits finis. Solutions : assemblage symétrique strict, équilibrage de l’humidité, marge de ponçage raisonnable, empilage à plat sous charge ;
Exsudation de colle et taches : quantité de colle excessive, viscosité trop faible, épaisseur irrégulière des placages, pression de pressage excessive. Solutions : contrôle précis de l’encollage, optimisation de la pression, choix d’une viscosité adaptée.
Q9 : Quelles sont les tendances techniques du contreplaqué ?
A : Les tendances techniques sont :
Écologisation : avec la mise en œuvre de GB 18580-2025, le contreplaqué sans formaldéhyde (ENF/HENF) devient une demande dominante ; les colles MDI sans formaldéhyde et protéine de soja se développent ;
Intégration fonctionnelle : évolution vers des panneaux composites multifonctionnels ; ignifuge, anti-moisissure, anti-corrosion, anti-insectes peuvent être obtenus par additifs dans la colle ou prétraitement des placages ;
Allègement et haute résistance : optimisation du pressage, choix d’essences à haute résistance et de colles avancées, pour réduire épaisseur et poids tout en maintenant ou améliorant les performances mécaniques ; répond aux besoins d’allègement des intérieurs de trains à grande vitesse, d’avions et de yachts ;
Contrôle qualité numérique : mesure d’épaisseur en ligne, contrôle de densité par rayons X, mesure d’humidité par proche infrarouge, remplaçant l’échantillonnage manuel et permettant une traçabilité qualité à 100 % par lot.
Q10 : Quelle est la philosophie et l’engagement de JINDIWOOD dans le domaine du contreplaqué ?
A : JINDIWOOD fabrique chaque panneau avec une technologie de cœur et protège chaque coopération par un engagement de certitude. Sa philosophie est « Engineered for Certainty » : grâce à un contrôle strict des matières premières, au système d’adhésifs, au procédé de pressage à chaud et au contrôle qualité numérique, JINDIWOOD garantit que le contreplaqué répond aux exigences de résistance au collage, de résistance à l’eau, de classe environnementale, de stabilité dimensionnelle et de qualité d’aspect pour différents usages. JINDIWOOD peut personnaliser des panneaux composites multifonctionnels selon les besoins des clients et poursuit le développement de l’écologisation, de l’intégration fonctionnelle, de l’allègement haute résistance et du contrôle qualité numérique.

JINDIWOOD · Engineered for Certainty — Chaque panneau fabriqué avec une technologie de cœur, chaque partenariat scellé par un engagement de certitude.
Cet article est une publication technique originale de JINDIWOOD. La reproduction doit indiquer la source.