Papier Imprégné de Mélamine – Guide 2026 - JINDI WOOD Fabricant de panneaux écologiques

Analyse complète du papier imprégné de mélamine

Auteur: JINDIWOODSource: JINDI WOOD Département TechniqueDate de publication: 2026-05-15 12:00Mis à jour: 2026-10-11 16:50Vues: 184 Environ 101 minutes de lecture
papier imprégné de mélamine MIP papier décoratif papier stratifié production de papier imprégné résine mélaminique pressage synchronisé grade ENF
Analyse complète du papier imprégné de mélamine

— Du procédé de durcissement aux finitions écologiques, décryptage de la nouvelle génération de « panneaux décoratifs sans peinture »

I. Concept de base du papier imprégné de mélamine

Le nom plus professionnel est le « papier imprégné de résine mélamine » (MIP) , communément appelé « papier mélamine » , « papier imprégné » ou « papier décoratif » . Il s'agit d'un matériau décoratif semi-durci fabriqué par imprégnation d'un papier de base décoratif avec de la résine mélamine, suivi d'un séchage et d'une découpe.

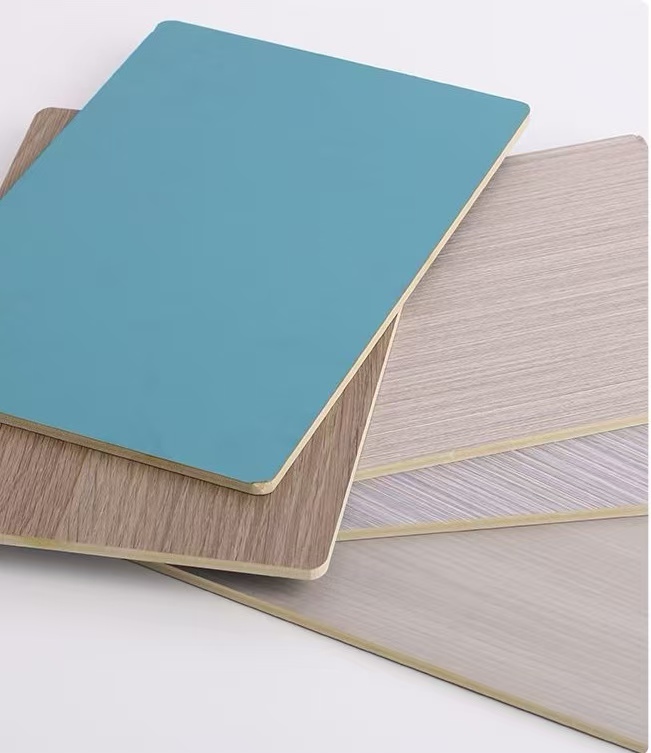
Il n'est pas un produit fini en soi, mais un matériau intermédiaire pour le revêtement des panneaux à base de bois. Sous haute température et haute pression, la résine fond, s'écoule, réticule et durcit, se liant étroitement au substrat (panneaux de particules, MDF, contreplaqué, etc.), formant une couche protectrice décorative résistante à l'usure, à la chaleur, aux taches et riche en couleurs. Ce processus transforme les panneaux ordinaires en panneaux mélamine (communément appelés « panneaux écologiques » ou « sans peinture ») que nous voyons dans les meubles, les cuisines et les sols.

MIP = Papier de base + Résine mélamine

ConceptDéfinitionFormeUtilisation
Papier de base décoratifPapier industriel à base de pâte de bois, dioxyde de titane, etc., sans résineRouleau (papier épais)Support d'impression de motifs ou de base unie
Papier imprégné de mélamineSemi-produit après imprégnation et séchageRouleau (teneur en résine env. 100–200 %, rigide, cassant, légèrement collant)Utilisé directement pour le pressage des panneaux

Essence : Le MIP est un composite de « papier décoratif + résine ». Il porte le motif (esthétique) et offre une protection physique par le durcissement de la résine (performance), ce qui en fait le matériau clé du procédé « sans peinture ».

Statut et ampleur du secteur :
Selon le Comité du papier décoratif de l'Association chinoise de l'industrie forestière, la production annuelle de papier imprégné de mélamine en Chine a dépassé 2,8 millions de tonnes (environ 19 milliards de m²) en 2025, représentant plus de 65 % de la production mondiale. La Chine est le plus grand producteur et consommateur. Environ 55 % sont destinés aux meubles en panneaux, 20 % aux sols stratifiés, 15 % aux armoires de cuisine/salle de bain et 10 % à d'autres usages décoratifs.

JINDIWOOD, en tant que fabricant de panneaux, maîtrise parfaitement la qualité du papier : nous utilisons du MIP de haute qualité pour garantir des finitions et des propriétés physiques exceptionnelles, offrant des panneaux durables, esthétiques et de haute performance.


II. Classification du papier imprégné de mélamine

2.1 Par type de papier de base

Type de papier de baseFonctionGrammage (g/m²)CaractéristiquesApplications
Papier décoratif imprimableSupport de motifs imprimés (bois, pierre, tissu)70–100Bonne absorption d'encre, haut pouvoir couvrant, impression héliogravure (registre ≤0,15 mm)Meubles, cuisines, portes (riche en motifs, courant)
Papier décoratif uniCouleur unie80–120Couleurs vives, haute opacité, contrôle strict des couleurs (ΔE≤0,5)Meubles unis, bureaux, intérieurs minimalistes
Papier de surface résistant à l'usureRésistance à l'usure (contient Al₂O₃)40–60 (fin) / 80–120 (épais)Contient α-Al₂O₃, résistance jusqu'à 4000–10000 cyclesSols stratifiés (usage principal), meubles haute résistance
Papier d'équilibrage (couche inférieure)Pressé en dessous pour équilibrer les contraintes et éviter le voilement40–60Non imprimé, uniquement imprégné, pour structure symétriqueSols stratifiés, meubles (évite la courbure)
Papier de base pour chantPour fabriquer des chants60–100Imprimé et imprégné, coupé en rouleauxChants (pour panneaux)
Papier haute définitionProcédé spécial (couche + résine transparente) pour des motifs plus nets80–110Haute transparence, rend les détails (surtout les veines sombres)Meubles haut de gamme, cuisines sur mesure, vitrines de luxe

2.2 Par niveau de brillance (après pressage)

TypeBrillance (GU, 60°)CaractéristiquesStyle
Haute brillance≥85 (jusqu'à 95+)Effet miroir, fort impact visuel, mais sensible aux traces de doigts, exige une grande planéité du substratMinimaliste moderne, luxe, espaces commerciaux
Mat≤15Texture douce, non réfléchissante, toucher fin, moins de traces, plus élégantNordique, japonais, néo-chinois, chambres d'enfants
Semi-mat (satin)25–50Entre brillant et mat, éclat modéréModerne sobre, meubles de bureau

2.3 Par type de gaufrage (synchronisé / registre)

Type de gaufragePrincipe techniqueEffetCoût
Gaufrage synchroniséTexture de la plaque pressante alignée exactement sur le motif imprimé (écart ≤0,5 mm)Réalisme extrême, pores et veines de pierre palpables, presque indistinguables du bois/pierre naturelTrès élevé
Non synchronisé (régulier)Motifs géométriques réguliers (lin, carreaux, cuir) sans correspondance avec le motifSurface à texture régulière, plus rustique, pour styles industriels ou modernesMoyen
Sans gaufrage (lisse)Plaque miroir, surface parfaitement lisseSurface lisse brillante ou mate, aspect moderneMoyen
Gaufrage profond (3D, profondeur ≥0,15 mm)Température et pression plus élevées, profondeur ≥0,15 mmToucher intense, pores de bois "enfoncés", effet 3D prononcéÉlevé

2.4 Par classe environnementale

ClasseÉmission de formaldéhyde (méthode à la chambre, mg/m³)Type de résineApplications
E1≤0,050 (GB 18580-2025 obligatoire)Résine MF standardMeubles généraux (hors enfants, hors chambres)
E0≤0,025Résine mélamine à faible rapport molaire + capteur de formaldéhydeMeubles milieu/haut de gamme, décoration intérieure
ENF≤0,015Résine à rapport molaire ultra-bas + capteur efficaceMeubles pour enfants, chambres, hôpitaux, écoles
HENF (zéro addition)≤0,015 (tous paramètres conformes)Résine de co-condensation MUF optimisée (formaldéhyde libre quasi nul)Résidences haut de gamme, personnalisation intégrale

III. Système de matières premières du MIP

3.1 Papier de base – le « gène » de la performance de base
(Indicateurs clés : grammage, résistance à la traction, résistance à l'état humide, opacité, indice Cobb, cendres, lissé, écart de couleur)

3.2 Résine mélamine – le « cœur » des propriétés physiques
La résine mélamine est une résine thermodurcissable formée par polycondensation de la mélamine et du formaldéhyde en milieu alcalin. C'est la raison fondamentale de la capacité de durcissement, de la résistance à l'usure, à la chaleur et aux taches.
(Paramètres clés : extrait sec, viscosité, pH, teneur en formaldéhyde libre, temps de durcissement, rapport M/F. Modifications : co-condensation à l'urée, ajout de caprolactame/diéthylène glycol, capteurs de formaldéhyde, ajout de nano-SiO₂/Al₂O₃.)


IV. Procédé de fabrication du MIP

Organigramme :
Déroulage du papier de base → 1ère imprégnation → Rouleaux doseurs → 1er séchage → 2ème imprégnation (couche de finition) → 2ème dosage → 2ème séchage → Refroidissement → Coupe/Bobinage → Contrôle qualité → Rouleaux finis

Étapes clés :

  • 1ère imprégnation : Le papier traverse le bain de résine (25–35 °C) à 10–40 m/min. Absorption de résine : 60–100 % du poids du papier de base.

  • Dosage : Élimine l'excès de résine pour une répartition uniforme.

  • 1er séchage : 3 zones (80–120 °C / 120–160 °C / 100–130 °C). Volatils résiduels contrôlés entre 5–8 % ; degré de pré-réticulation : 20–40 % .

  • 2ème imprégnation (couche de finition) : Application de résine à plus haute teneur en solides (50–60 %) sur le côté imprimé, ajout d'agents anti-usure (Al₂O₃), anti-traces de doigts, etc. Quantité de couche : 10–25 g/m² (sec).

  • 2ème séchage et refroidissement : Volatils finaux 5–7 %, refroidir à température ambiante.

  • Coupe et bobinage : Coupe en largeurs 1220/1240 mm, bobinage avec papier anti-adhérent, conditionnement en sachets aluminium.

Points de contrôle qualité clés : Teneur en résine, volatils, degré de pré-réticulation, aspect, largeur, voilement.


V. Spécifications techniques principales

5.1 Teneur en résine (taux d'imprégnation)

  • Papier imprimable : 120–160 % (clair) / 130–180 % (foncé)

  • Papier uni : 130–180 %

  • Papier de surface : 180–250 %

  • Papier d'équilibrage : 100–150 %

5.2 Teneur en volatils

  • 4–6 % (pressage rapide, sols)

  • 6–8 % (conventionnel, meubles/cuisines – le plus courant)

  • 8–10 % (panneaux épais ou pressage à basse température)

5.3 Degré de pré-réticulation

  • Optimal : 20–40 %. Trop élevé = mauvaise adhérence ; trop bas = bulles.

5.4 Fluidité

  • Mesurée à 150 °C ; extension diagonale typique de 120–160 mm.

5.5 Résistance à l'usure (uniquement papier de surface)

  • AC1 : ≥2000 cycles (chambre/bureau)

  • AC2 : ≥3000 cycles (salon)

  • AC3 : ≥4000 cycles (bureau/magasin)

  • AC4 : ≥6000 cycles (centre commercial/restaurant)

  • AC5 : ≥8000 cycles (aéroport/salon)


VI. Procédé de pressage

6.1 Paramètres

  • Température de pressage : 180–210 °C

  • Pression de pressage : 2,5–4,0 MPa

  • Durée de pressage : 8–15 s (cycle court) / 30–60 s (cycle long)

6.2 Méthodes courantes

  • LPL (stratifié basse pression) : 185–200 °C, 2,5–3,5 MPa, 8–15 s → meubles, cuisines.

  • HPL (stratifié haute pression) : 150–180 °C, 4,0–6,0 MPa, 30–60 s → panneaux ignifuges, haute résistance.

  • Continu (CPS) → production de masse (sols, grands panneaux).

6.3 Choix de la plaque de pressage

  • Plaque miroir → haute brillance (≥85 GU)

  • Plaque mate/satinée → mat (≤15 GU)

  • Plaque synchronisée → bois/pierre réaliste

  • Plaque à gaufrage régulier → style industriel/modern

  • Plaque 3D profonde → effet ancien/3D


VII. Mythes courants sur la qualité et réalités
(Dément : plus brillant = meilleur ; résistance à l'usure plus élevée = toujours meilleur ; plus épais = meilleur ; les panneaux mélamine sont toujours malsains.)


VIII. Comparaison avec d'autres matériaux décoratifs
(Comparé au film PVC, au placage bois, à la peinture, au HPL sur : dureté, résistance à l'usure, chaleur, taches, variété de motifs, potentiel écologique, coût, réalisme.)


IX. Tendances technologiques futures

9.1 Très haut réalisme (synchronisé + impression numérique)

  • Précision de registre : de ±1,0 mm à ±0,3 mm.

  • Impression numérique (≥1200 dpi, 50–100 m/min) permet une personnalisation en petites séries.

  • Profondeur 3D ≥0,25 mm.

9.2 Fonctionnalisation

  • Antibactérien / antiviral (Ag⁺/ZnO, efficacité ≥99,9 %).

  • Anti-traces de doigts (additifs fluoropolymères).

  • Thermochromique / photochromique.

9.3 Écologique et bas carbone

  • Résine mélamine biosourcée (lignine/tanin remplace 10–30 % du formaldéhyde).

  • Durcissement à basse température (140–160 °C, économies d'énergie 15–25 %).

  • Additifs biodégradables (PCL).

9.4 Production numérique et intelligente

  • Détection des défauts par IA (CNN + caméras, précision 0,1 mm, exactitude ≥95 %).

  • Gestion numérique des recettes (traçabilité complète).

  • Production flexible (changement de couleur de 2–4 h à 15–30 min).

Questions fréquentes (FAQ) :

Q1 : Qu'est-ce que le papier imprégné de mélamine ? Quel est son rapport avec les « panneaux sans peinture » et les « panneaux écologiques » ?

R1 :
Le papier imprégné de mélamine, dont le nom professionnel est papier film imprégné de mélamine, est communément appelé papier triamine, papier imprégné ou papier décoratif. Il s'agit d'un matériau décoratif semi-durci fabriqué à partir de papier base décoratif, imprégné de résine de mélamine, séché et découpé.

Relation essentielle :

  • Le papier imprégné de mélamine n'est pas un produit fini, mais un « matériau intermédiaire » pour le revêtement des panneaux de bois reconstitué.

  • Sous haute température et haute pression, la résine du papier fond, s'écoule, réticule et durcit, en se liant fermement au support tel que panneau de particules, MDF ou contreplaqué.

  • Le panneau pressé obtenu est le panneau revêtu de mélamine courant, populairement appelé « panneau sans peinture » ou « panneau écologique ».

Résumé en une phrase :
Papier imprégné de mélamine = papier base décoratif + résine de mélamine ; après pressage, il devient un panneau décoratif sans peinture.


Q2 : Le papier imprégné de mélamine contient-il du formaldéhyde ? Comment distinguer E1, E0, ENF et HENF ?

R2 :
L'émission de formaldéhyde du papier imprégné de mélamine dépend principalement de la formule de la résine d'imprégnation et de l'adhésif du support. Le papier base lui-même ne contient généralement pas de formaldéhyde, mais la résine peut contenir du formaldéhyde libre.

Classe environnementaleÉmission de formaldéhyde (chambre climatique, mg/m³)Application
E1≤0,050Meubles généraux, pas pour chambres d'enfants ou chambres à coucher
E0≤0,025Meubles de milieu-haut de gamme, décoration intérieure
ENF≤0,015Meubles pour enfants, chambres, hôpitaux, écoles
HENF (zéro formaldéhyde ajouté)≤0,015, tous les critères conformesRésidences haut de gamme, aménagement complet

Conclusion clé :
Qu'un panneau revêtu fini soit écologique dépend de la combinaison globale « support + papier décoratif + adhésif ». JINDIWOOD utilise un support de classe E0 + papier décoratif de classe E0/ENF pour garantir que le produit final respecte les normes environnementales.


Q3 : Le papier imprégné de mélamine est-il résistant à l'abrasion ? Comment choisir AC1, AC2, AC3, AC4 et AC5 ?

R3 :
La résistance à l'abrasion dépend principalement de l'utilisation d'un papier de surface résistant à l'abrasion contenant de l'α-Al₂O₃ (oxyde d'aluminium). Les classes d'abrasion sont classées selon les tours Taber :

Classe d'abrasionToursApplication
AC1≥2000 toursUsage domestique faible : chambres, bureaux
AC2≥3000 toursUsage domestique moyen : salons, couloirs
AC3≥4000 toursUsage domestique élevé / commercial faible : bureaux, magasins
AC4≥6000 toursUsage commercial moyen : centres commerciaux, restaurants
AC5≥8000 toursUsage commercial élevé : aéroports, halls d'exposition

Conseils de choix :

  • Chambres et bureaux domestiques : AC1–AC2 suffisent.

  • Salons et couloirs : AC3 est plus approprié.

  • Centres commerciaux, restaurants, aéroports : AC4–AC5 est nécessaire.

  • Un nombre de tours plus élevé n'est pas toujours meilleur ; une résistance excessive peut réduire la netteté d'impression et affecter le toucher.


Q4 : Comment choisir entre brillant, mat et satiné pour le papier imprégné de mélamine ?

R4 :
Classification selon la brillance de surface (mesurée à 60°, GU) :

TypeNiveau de brillanceCaractéristiquesStyle adapté
Brillant≥85 GUEffet miroir, fort impact visuel, sensible aux traces de doigts, exigences élevées de planéité du supportMinimalisme moderne, luxe léger, espaces commerciaux
Mat≤15 GUTexture douce, non réfléchissant, moins sensible aux traces, plus haut de gammeNordique, japonais, nouveau chinois, chambres d'enfants
Satiné25–50 GUEntre brillant et mat, brillance modéréeModerne simple, meubles de bureau

Conclusion clé :
La brillance est un choix de conception, pas « plus c'est brillant, mieux c'est ». Les panneaux brillants exigent une planéité du support bien plus élevée que les panneaux mats et sont aussi plus chers.


Q5 : Que signifie l'embossage synchronisé (pores synchronisés) ? Quels sont ses avantages ?

R5 :
L'embossage synchronisé, aussi appelé pores synchronisés, en anglais Synchronized Pores, signifie que lors du pressage, la texture de la plaque de pressage est alignée avec précision sur le motif imprimé, avec un écart généralement ≤0,5 mm, de sorte que la texture visuelle et la texture tactile soient parfaitement cohérentes.

Avantages :

  • Réalisme extrêmement élevé ; les pores du bois et les textures de pierre sont palpables.

  • Quasiment impossible à distinguer à l'œil nu du bois massif ou de la pierre naturelle.

  • Couramment utilisé pour les panneaux à effet bois haut de gamme, les panneaux à effet pierre et les meubles de luxe sur mesure.

Types associés :

  • Embossage non synchronisé : texture géométrique régulière, ne correspondant pas au motif imprimé, coût moyen.

  • Sans embossage : plaque miroir, surface lisse.

  • Embossage profond (3D) : profondeur d'embossage ≥0,15 mm, fort effet tridimensionnel, coût élevé.


Q6 : Comment le papier imprégné de mélamine est-il pressé ? Quelles sont la température, la pression et la durée ?

R6 :
Le papier imprégné de mélamine doit être pressé avec le support sous haute température et haute pression pour que la résine durcisse complètement.

ParamètreValeur typiqueInfluence
Température de pressage180–210 °CTrop élevée : surdurcissement, fragilité, décoloration ; trop basse : durcissement insuffisant, dureté de surface insuffisante
Pression de pressage2,5–4,0 MPaTrop élevée : support écrasé ; trop basse : liaison faible, décollement facile
Durée de pressage8–15 s (basse pression, cycle court) / 30–60 s (haute pression, cycle long)Trop courte : mauvaise adhérence ; trop longue : faible efficacité, sur-réticulation et fragilité

Méthodes de pressage courantes :

  • LPL basse pression, cycle court : 185–200 °C, 2,5–3,5 MPa, 8–15 s.

  • HPL haute pression, cycle long : 150–180 °C, 4,0–6,0 MPa, 30–60 s.

  • Pressage continu : pour les sols stratifiés et les grands panneaux de meubles.


Q7 : Quelle est la différence entre le papier imprégné de mélamine et le film PVC, le placage de bois, la peinture et le HPL ?

R7 :

Critère de comparaisonPapier imprégné de mélamineFilm PVCPlacage de boisPeintureHPL
Dureté de surfaceÉlevée (3H–4H)Moyenne (HB–2H)Faible (environ HB)Élevée (3H–4H)Maximale (3H–5H)
Résistance à l'abrasionÉlevée (500–10 000 tours)Faible (<500 tours)FaibleMoyenne (800–2 000 tours)Maximale (≥10 000 tours)
Résistance à la chaleur180–200 °C60–80 °C100–120 °C150–200 °C180–200 °C
Résistance aux tachesExcellenteBonneMauvaiseExcellenteExcellente
Variété de couleursTrès richeRicheLimitéeRicheRiche
Potentiel environnementalENFE0ENFÉlevéE0
CoûtMoyenPlus faibleLe plus élevéMoyen-élevéÉlevé
Authenticité de la textureExcellente (embossage synchronisé)MoyenneExcellenteExcellenteExcellente

Conclusion clé :
Le papier imprégné de mélamine offre un excellent rapport qualité-prix, une grande variété de couleurs, une résistance à l'abrasion et à la chaleur, et constitue la méthode de revêtement principale pour les meubles en panneaux. Le HPL est plus résistant à l'abrasion et à la chaleur mais plus cher. Le film PVC est économique mais moins résistant à la chaleur et à l'abrasion. Le placage de bois et la peinture offrent une texture naturelle mais exigent des coûts et un entretien plus élevés.


Q8 : Le papier imprégné de mélamine est-il résistant à la chaleur et aux taches ? Quelle est sa durée de vie ?

R8 :
Après durcissement, la résine de mélamine forme une structure réticulée tridimensionnelle, ce qui lui confère une bonne résistance à la chaleur et aux taches.

  • Résistance à la chaleur : supporte généralement 180–200 °C, adapté aux plans de travail de cuisine, tables et usage quotidien.

  • Résistance aux taches : surface dense, facile à nettoyer, ne retient pas facilement la saleté.

  • Résistance à l'abrasion : dépend de la classe du papier résistant à l'abrasion, généralement 500–10 000 tours.

  • Durée de vie : en usage intérieur normal, les panneaux revêtus peuvent durer 10–20 ans, selon le support, l'adhésif, l'environnement d'utilisation et l'entretien.

Remarque :
Les températures élevées prolongées, les solvants forts et les rayures aiguës peuvent encore endommager la surface. Les surfaces brillantes montrent plus facilement les traces de doigts et les rayures que les surfaces mates.


Q9 : Comment juger la qualité du papier imprégné de mélamine ? Quels sont les indicateurs clés ?

R9 :
Pour juger la qualité du papier imprégné de mélamine, il faut se concentrer sur les indicateurs suivants :


IndicateurStandard de haute qualitéSignification
Quantité d'imprégnation (teneur en résine)Papier imprimé 120–160 % (clair) / 130–180 % (foncé) ; papier uni 130–180 %Détermine la dureté de surface, la résistance à l'abrasion, à la chaleur et aux taches
Taux de matières volatiles5–8 %Affecte l'évacuation lors du pressage et la force de liaison
Degré de précuisson20–40 %Trop élevé : mauvaise fluidité ; trop bas : durcissement prématuré, taches blanches, piqûres
Fluidité120–160 mmAffecte l'étalement et le remplissage des micropores du support
Écart de couleurDans le lot ΔE ≤0,5Garantit la cohérence des couleurs
AspectSans piqûres, bulles, fissures ni rayuresAffecte l'esthétique du produit fini
Précision de largeur±2 mmAffecte le positionnement lors du pressage
PlanéitéCourbure ≤5 mm/mEmpêche la déformation après pressage

Conclusion clé :
Ce n'est pas plus épais qui est mieux, ni plus brillant qui est mieux. La teneur en résine, le taux de matières volatiles, le degré de précuisson et le processus de pressage sont les facteurs clés.


Q10 : Quels sont les idées fausses courantes sur le papier imprégné de mélamine ?

R10 :

Idée fausse 1 : Plus la couleur est brillante, mieux c'est.
Vérité : La brillance est un choix de conception. Le brillant montre facilement les traces de doigts et les rayures ; le mat est plus résistant aux taches et plus haut de gamme.

Idée fausse 2 : Plus le nombre de tours de résistance à l'abrasion est élevé, mieux c'est.
Vérité : Une résistance élevée signifie plus d'α-Al₂O₃, ce qui réduit la netteté d'impression et rend le toucher plus rugueux. AC1–AC2 suffit pour la maison ; AC4–AC5 n'est nécessaire que pour un usage commercial intensif.

Idée fausse 3 : Plus le papier décoratif est épais, mieux c'est.
Vérité : La performance est principalement déterminée par la teneur en résine et la qualité du durcissement, non par l'épaisseur du papier. Un papier base trop épais peut mal s'imprégner et provoquer des « taches sèches ».

Idée fausse 4 : Les panneaux revêtus de mélamine contiennent toujours du formaldéhyde et ne sont pas écologiques.
Vérité : Le formaldéhyde provient principalement de l'adhésif du support et du formaldéhyde libre résiduel dans la résine. En utilisant un support E0/ENF et un papier décoratif E0/ENF, le panneau fini peut atteindre la classe ENF (≤0,015 mg/m³), voire être inférieur à certains bois massifs naturels.

Conclusion clé :
Pour juger la qualité des panneaux revêtus de mélamine, il faut considérer la combinaison globale « support + papier décoratif + résine + processus de pressage », et non un seul indicateur.


JINDIWOOD · Engineered for Certainty
Chaque feuille de papier décoratif imprégnée avec précision et parfaitement pressée dessine un avenir sûr pour l'esthétique et la durabilité de votre maison.JINDI WOOD

Commentaires (0)

Connectez-vous pour commenter

Se Connecter
Aucun commentaire pour le moment. Soyez le premier à commenter !
Contactez-nous
Bienvenue, nous avons hâte de collaborer avec vous
WeChatScanner pour ajouter sur WeChat
WeChat
Mobile+8613145499135
Assistance WhatsAppEn ligne | Répond généralement en 1 heure