中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. Concetto di base del legno lamellare
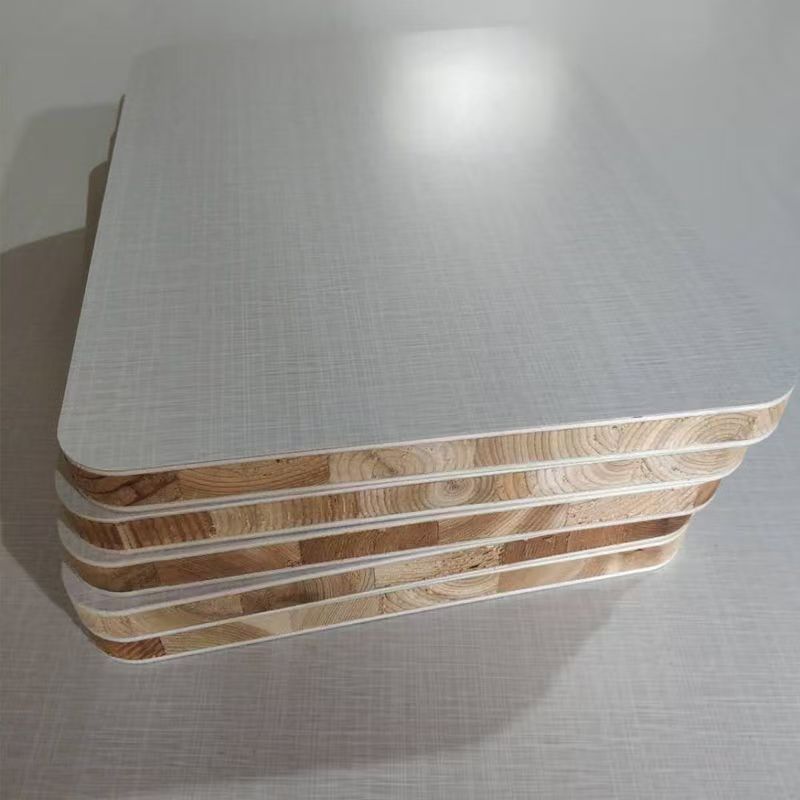
Il legno lamellare incollato (Glued Laminated Timber, abbreviato Glulam), noto anche come pannello a giunti a pettine, legno a giunti a pettine o pannello lamellare, è uno dei tre principali prodotti in legno ingegnerizzato, insieme alle travi a I in legno (Wood I-joist) e all’LVL (Laminated Veneer Lumber).
Il legno lamellare è un pannello ottenuto da listelli di legno massiccio stretti e corti, dai quali vengono eliminati nodi, marciume, fessurazioni e altri difetti naturali; i listelli vengono poi giuntati in lunghezza con adesivi (di solito con giunto a pettine, simile all’incrocio delle dita di due mani), quindi affiancati in larghezza e levigati sulle due facce. Attraverso mezzi industriali, il legno massiccio di piccole dimensioni, che originariamente non potrebbe essere usato direttamente, viene trasformato in un materiale ingegnerizzato che soddisfa specifiche dimensioni e forme, realizzando il principio “piccoli pezzi per grandi usi, legno scadente per usi pregiati”.
Essenza centrale: il legno lamellare è una “riorganizzazione industriale del legno massiccio naturale”. Conserva tutte le qualità estetiche e lavorative del legno naturale — venatura, colore, texture e lavorabilità — e allo stesso tempo, mediante “eliminazione dei difetti + giunzione a pettine + ricomposizione in larghezza”, elimina i difetti tipici del legno massiccio come nodi, fessurazioni, curvatura e torsione, facendo superare al materiale i limiti del tronco naturale in termini di resistenza, stabilità e dimensioni.
Posizione nel settore: secondo le statistiche della China National Forest Products Industry Association, nel 2025 la produzione annuale cinese di legno lamellare ha superato i 15 milioni di metri cubi, di cui il legno lamellare non strutturale (per mobili) rappresenta oltre il 70% e quello strutturale (per costruzioni) circa il 30%. Il legno lamellare è utilizzato da oltre mezzo secolo in Giappone, Europa e Nord America; in Cina si sta sviluppando rapidamente con la crescita dei mobili su misura e delle costruzioni in legno.
Prodotti JINDIWOOD in legno lamellare:
-
Legno lamellare non strutturale (per mobili): utilizza adesivi ecologici (MUF/MDI), con classe ambientale da E0 a ENF, ampiamente usato in mobili di alta gamma, cucine, porte in legno, scale, ecc.
-
Legno lamellare strutturale (per costruzioni): utilizza adesivi ad alte prestazioni (PRF/MDI), soddisfa i requisiti portanti ed è impiegato in travi in legno a grande luce, palestre, ponti e altre opere.
II. Sistema delle materie prime per il legno lamellare
2.1 Scelta del legno — dai “difetti naturali” alla “materia prima industriale”
Il legno lamellare è molto più tollerante verso le materie prime rispetto al legno massiccio segato. Può utilizzare pienamente tronchi di piccolo diametro, legno curvo, ramaglie provenienti da foreste naturali e piantagioni, nonché tronchi scadenti scartati nella lavorazione tradizionale del legno massiccio per nodi, crepe, differenze di colore e altri difetti.
| Tipo di materia prima | Fonte | Vantaggio nell’uso per legno lamellare | Specie tipiche |
|---|---|---|---|
| Tronchi di piccolo diametro (≤200 mm) | Diradamento di piantagioni, conversione di foreste secondarie | Non permettono di ottenere pezzi lunghi (oltre 2 m), ma con la giunzione a pettine si producono pannelli di grande formato | Pioppo, pino, abete |
| Tronchi curvi/difettosi | Residui di taglio di foreste naturali o piantagioni | Il legname tradizionale deve eliminare le parti curve; il legno lamellare ricompone le parti curve con giunti a pettine, aumentando la resa al 75–85% (contro il 40–50% del legname tradizionale) | Quercia, noce, faggio |
| Piantagioni a rapido accrescimento (turno 8–15 anni) | Grandi impianti artificiali | Legno tenero, bassa densità (circa 0,35–0,50 g/cm³), anelli larghi, resistenza naturale insufficiente — con giunti a pettine e incollaggio a strati si aumenta notevolmente la resistenza per mobili non portanti | Pioppo, eucalipto, pino |
Scelta delle specie e ambito di applicazione:
| Specie | Densità (g/cm³, essiccata all’aria) | Caratteristiche | Applicazione |
|---|---|---|---|
| Pino | 0,40–0,55 | Fibra diritta, contenuto di resina moderato, ottima incollabilità, colore giallo chiaro | Legno lamellare strutturale (travi e colonne), scheletri di mobili, decorazione interna |
| Pioppo | 0,35–0,45 | Leggero e tenero, colore bianco chiaro, facile da essiccare e lavorare, ma resistenza bassa | Legno lamellare non strutturale (componenti di mobili, pannelli per anima di porte, cornici) |
| Faggio | 0,65–0,75 | Denso e duro, venatura fine, resistenza di incollaggio molto alta, colore caldo | Mobili di alta gamma, cucine, pedate di scale, travi strutturali ad alta resistenza |
| Quercia | 0,65–0,85 | Durezza molto alta, venatura marcata e bella, buona resistenza alla putrefazione, incollaggio impegnativo (per il contenuto di tannini) | Mobili di alta gamma, pavimenti, decorazione edilizia, uso strutturale e decorativo |
| Noce | 0,55–0,65 | Colore elegante (marrone scuro), venatura bella, dimensioni stabili | Mobili di alta gamma, strumenti musicali, decorazione interna |
| Abete/Abete rosso | 0,35–0,45 | Leggero e tenero, fibra diritta, facile da lavorare, buona trattabilità con preservanti | Legno lamellare strutturale (strutture leggere in legno), imballaggi |
2.2 Controllo del contenuto di umidità — il cuore della stabilità del legno lamellare
La maggiore stabilità dimensionale del legno lamellare rispetto al legno massiccio deriva dal controllo preciso dell’umidità durante la produzione e dall’eliminazione delle tensioni interne tramite il giunto a pettine.
-
Essiccazione delle materie prime: il legno lamellare deve essere essiccato a un contenuto di umidità del 6–12% (umidità di equilibrio finale), molto più rigoroso del 12–15% tipico dei mobili in legno massiccio.
-
Processo di essiccazione: si usa essiccazione in forno a bassa temperatura/convenzionale (aumento graduale da 40 a 70 °C) invece dell’essiccazione ad alta temperatura, per evitare microcricche superficiali (“indurimento superficiale”); richiede il 30–50% di tempo in più rispetto all’essiccazione tradizionale.
-
Condizionamento (maturazione): prima della giunzione a pettine e dell’incollaggio in larghezza, i listelli devono essere conservati in condizioni di temperatura e umidità costanti (20 ± 2 °C, umidità relativa 65 ± 5%) per 5–7 giorni, assicurando che la differenza di umidità tra i listelli sia ≤ ±1,5%. Questa fase è cruciale: se l’umidità dei listelli non è uniforme, dopo la ricomposizione il pannello sviluppa tensioni in direzioni diverse (differenze di ritiro/rigonfiamento) e può deformarsi o creparsi.
Influenza del contenuto di umidità sulle prestazioni del legno lamellare:
| Stato di umidità | Effetto |
|---|---|
| Troppo secco (<6%) | Aumenta la fragilità del legno, diminuisce la resistenza dei denti del giunto a pettine, il materiale si scheggia facilmente durante la lavorazione, l’adesivo viene assorbito eccessivamente (“colla secca”), la resistenza dell’incollaggio diminuisce |
| Ottimale (6–12%) | Migliore stato di lavorazione e incollaggio, dimensioni stabili, prestazioni meccaniche ottimali |
| Troppo umido (>12%) | Durante l’incollaggio l’acqua evapora formando bolle (“schiumatura dello strato adesivo”), la resistenza del giunto a pettine diminuisce, il prodotto si ritira e si crepa in ambienti secchi, rischio di deformazione molto alto |
III. Processo centrale del legno lamellare — giunto a pettine e incollaggio in larghezza
3.1 Tecnologia del giunto a pettine — da pezzi corti a legno lungo
Il giunto a pettine (Finger Jointing) è la tecnologia chiave nella produzione del legno lamellare. La sua essenza consiste nel lavorare le estremità di più pezzi corti (di solito lunghi 0,3–1,2 m) creando profili a dente, applicare adesivo e pressare longitudinalmente per ottenere un legno di lunghezza praticamente illimitata.
Principio di progettazione del profilo a dente:
Il giunto a pettine viene realizzato fresando una serie di sporgenze e rientranze a dente sulle estremità del legno (simili a dita incrociate); dopo l’applicazione dell’adesivo e la pressatura, il collegamento longitudinale avviene tramite l’incastro dei denti e la polimerizzazione dell’adesivo. Il profilo deve soddisfare i seguenti requisiti meccanici:
| Parametro del dente | Valore tipico (mobili/strutturale) | Funzione e influenza |
|---|---|---|
| Lunghezza del dente (L) | 10–20 mm (mobili) / 20–40 mm (strutturale) | Più il dente è lungo, maggiore è l’area incollata e più alta è la resistenza; il giunto strutturale richiede denti più lunghi per garantire il coefficiente di sicurezza |
| Larghezza del dente (B) | 3–6 mm | Più stretta è la larghezza, maggiore è il numero di denti a parità di lunghezza, maggiore è l’area incollata, ma maggiore è la precisione richiesta |
| Passo del dente (P) | 5–12 mm | Influisce sulla densità di incastro e sull’uniformità di distribuzione dell’adesivo |
| Gioco in punta (Δ) | 0,1–0,3 mm | Spazio per l’adesivo. Troppo piccolo → strato adesivo troppo sottile, resistenza insufficiente; troppo grande → strato troppo spesso, dopo la polimerizzazione si formano “linee di colla” (influenza estetica e idrorepellenza) |
| Angolo del dente (α) | 5–15° | Influisce sull’effetto cuneo del giunto sotto trazione. Angolo minore → effetto cuneo maggiore, ma lavorazione più difficile |
Verifica meccanica della resistenza del giunto a pettine (EN 385: standard europeo per legno a giunti a pettine per uso strutturale):
Nella prova di trazione, la rottura del giunto deve avvenire principalmente nel legno con una percentuale di rottura nel legno ≥75% (cioè la maggior parte della rottura deve interessare il legno stesso, non lo strato adesivo o l’interfaccia dei denti). Se la percentuale di rottura nel legno è troppo bassa (<50%), la qualità dell’incollaggio non è conforme e nelle applicazioni strutturali esistono rischi per la sicurezza.
Controllo di precisione nella fase di giunzione a pettine:
-
Taglio a squadro delle estremità: ogni pezzo corto viene tagliato contemporaneamente alle due estremità con una fresatrice a doppia testa, assicurando che le estremità siano parallele e perpendicolari alla direzione longitudinale (scostamento di perpendicolarità ≤0,2 mm); altrimenti dopo la giunzione il pezzo risulterà “curvo” o “torto”.
-
Fresatura dei denti: si usa una fresa per giunti a pettine (utensile di formatura speciale) per creare il profilo. Velocità di fresatura: 6000–8000 rpm; velocità di avanzamento: 10–20 m/min.
-
Applicazione dell’adesivo: l’adesivo viene applicato sulle superfici dei denti (di solito a rullo o a spruzzo), con quantità controllata di 150–250 g/m² (area del dente). Adesivo insufficiente → area incollata insufficiente, resistenza longitudinale ridotta; adesivo eccessivo → spreco e fuoriuscita, e dopo la polimerizzazione uno strato troppo spesso crea “linee di colla” antiestetiche.
-
Pressatura longitudinale (giunzione): i pezzi corti incollati vengono pressati longitudinalmente in una pressa longitudinale (pressa di testa), con pressione normalmente di 5–15 MPa (in base a specie e densità) per 1–5 secondi. Pressione troppo bassa → denti non completamente incastrati, “giunto falso”; pressione troppo alta → punte dei denti schiacciate, fibre del legno danneggiate, resistenza ridotta.
-
Maturazione: il legno lungo pressato deve essere lasciato in ambiente a temperatura e umidità costanti per 8–24 ore (in base all’adesivo e alla temperatura ambiente), per far polimerizzare completamente lo strato adesivo. Durante questo periodo il pacchetto deve restare piano per evitare curvature.
Valutazione della resistenza del legno lungo dopo la giunzione (campionamento con prova distruttiva):
Ogni 1000 pezzi giuntati si preleva 1 pezzo per una prova di flessione a quattro punti (norma EN 408) e una prova di trazione (norma EN 1194), per garantire un tasso di conformità del giunto ≥99%. Criterio di conformità: il carico di rottura del provino deve essere ≥90% del valore di progetto e la modalità di rottura deve essere principalmente “rottura nel legno” (rottura del legno stesso) e non “rottura nell’adesivo” (distacco dello strato adesivo).
3.2 Tecnologia di incollaggio in larghezza — da pezzi stretti a pannelli larghi
I pezzi lunghi ottenuti con il giunto a pettine (già portati alla lunghezza desiderata) vengono affiancati in larghezza (incollaggio laterale) per formare pannelli della larghezza richiesta.
| Modalità di incollaggio in larghezza | Caratteristiche | Applicazione | Effetto estetico |
|---|---|---|---|
| Giunzione a filo (senza/con adesivo) | I lati dei listelli adiacenti vengono piallati e uniti direttamente (alcuni processi usano poco adesivo per fissaggio, altri si affidano alla successiva levigatura e pressatura) | Mobili di alta gamma che richiedono venatura continua, naturale e senza giunti evidenti | La linea di giunzione è visibile come una linea sottilissima (circa 0,1–0,2 mm), ma senza linea di colla; transizione naturale della venatura |
| Giunzione laterale a pettine | I lati dei listelli adiacenti vengono lavorati a dente e pressati trasversalmente dopo l’applicazione dell’adesivo | Applicazioni strutturali o decorative che richiedono resistenza in larghezza (forze laterali) | Piccola texture a dente sulla giunzione, con effetto decorativo |
| Incollaggio laterale | I lati dei listelli adiacenti vengono incollati e pressati trasversalmente (stesso principio del giunto a pettine) | Metodo principale per il legno lamellare standard per mobili | Linea di colla visibile sulla giunzione (circa 0,1–0,3 mm, leggermente più scura del legno) |
Punti chiave del controllo qualità nell’incollaggio in larghezza:
-
Precisione dei lati: dopo la piallatura, la rettilineità deve essere ≤0,1 mm/m, cioè la deviazione di curvatura laterale non deve superare 0,1 mm su 1 metro; altrimenti dopo l’incollaggio la superficie presenterà “onde”.
-
Abbinamento del colore: per il legno lamellare per mobili, la differenza di colore tra listelli adiacenti deve essere ΔE ≤1,5 (non distinguibile a occhio nudo in luce normale), per garantire uniformità cromatica. Il legno lamellare strutturale non ha requisiti particolari di colore.
-
Uniformità del contenuto di umidità: prima dell’incollaggio in larghezza, la differenza di umidità tra i listelli deve essere ≤ ±1,5%; altrimenti il pannello sviluppa differenze di ritiro/rigonfiamento in direzioni diverse e si crepa.
3.3 Trattamento superficiale (levigatura e finitura)
Dopo l’incollaggio in larghezza, il pannello grezzo di legno lamellare deve essere levigato:
-
Levigatura grossolana (60–80 grit): rimuove linee di colla, segni di sega e piccole irregolarità.
-
Levigatura fine (150–240 grit): ottiene una superficie liscia e uniforme (Ra ≤3,2 μm), garantendo l’adesione di vernici o olio-cera.
-
Tolleranza di spessore: lo scostamento di spessore del prodotto finito è entro ±0,2 mm, molto migliore rispetto al legname massiccio comune (±0,5–1,0 mm).
IV. Sistema di adesivi per legno lamellare
4.1 Tipi di adesivo e applicazione
La scelta dell’adesivo per legno lamellare dipende dall’uso del prodotto (strutturale/non strutturale) e dalla classe ambientale:
| Tipo di adesivo | Prodotto applicabile | Caratteristiche | Potenziale classe ambientale | Condizioni di polimerizzazione |
|---|---|---|---|---|
| Melamina-urea-formaldeide modificata (MUF) | Legno lamellare non strutturale (mobili per interni) | Polimerizzazione rapida (a caldo o a freddo), buona resistenza di incollaggio, costo medio | E0 (≤0,025 mg/m³) | Pressa a freddo (20–30 °C) 2–6 ore o a caldo (100–120 °C) 5–10 minuti |
| Adesivo polimerico acquoso a base di isocianato (API) | Legno lamellare non strutturale/leggermente strutturale | Buona resistenza all’acqua, resistenza eccellente, senza formaldeide (ma nella formulazione API il componente isocianato può contenere tracce di MDI libero) | ENF (per HENF verificare il rispetto dei VOC) | Pressa a freddo (20–30 °C) 4–12 ore o a caldo (80–100 °C) |
| Fenolo-resorcinolo-formaldeide (PRF) | Legno lamellare strutturale (travi e colonne per costruzioni) | Resistenza di incollaggio e durabilità esterna molto elevate, sopporta a lungo umidità e variazioni termiche, ma colore scuro (linea di colla rosso-marrone) e costo elevato | Spesso E0 (per l’aggiunta di resorcinolo l’emissione di formaldeide è leggermente superiore a MUF, ma può essere ottimizzata) | Polimerizzazione a temperatura ambiente (20–30 °C) 8–24 ore, o accelerata a bassa temperatura (40–60 °C) |
| Adesivo MDI (isocianato) | Strutturale/non strutturale (alta gamma senza formaldeide) | Senza formaldeide, ottima resistenza all’acqua, resistenza molto alta, polimerizzazione rapida, ma sensibile all’umidità e costo elevato (3–5 volte UF) | ENF/HENF (zero formaldeide aggiunta) | Pressa a caldo (140–170 °C) 3–15 minuti o a freddo (20–30 °C) 12–24 ore |
| Adesivo epossidico | Strutture speciali/alte prestazioni | Resistenza molto alta, ottima resistenza chimica, ma costo elevatissimo e applicazione complessa | E0 | Pressa a freddo (20–30 °C) 24–72 ore |
Strategia JINDIWOOD per gli adesivi del legno lamellare:
-
Non strutturale per mobili: tecnologia duale MUF + captatore di formaldeide; i prodotti standard raggiungono stabilmente E0, su richiesta ENF.
-
Strutturale per costruzioni: adesivo PRF o MDI, per soddisfare ambienti esterni e carichi di lunga durata.
4.2 Influenza degli adesivi sulle prestazioni del legno lamellare
| Tipo di adesivo | Resistenza a trazione del giunto a pettine (MPa) | Ritenzione di resistenza in condizioni umide | Durabilità esterna | Applicazione |
|---|---|---|---|---|
| MUF | 12–18 | ≥70% (bollitura 4 h) | Media (solo interni) | Mobili interni, cucine, porte |
| API | 14–20 | ≥80% | Buona (breve esposizione esterna) | Decorazione interna/esterna, strutture leggere |
| PRF | 18–25 | ≥90% | Eccellente (esterno a lungo termine) | Travi e colonne edilizie, ponti, strutture esterne in legno |
| MDI | 20–28 | ≥90% | Eccellente (esterno a lungo termine) | Legno lamellare strutturale, mobili per esterni |
V. Classificazione e gradi del legno lamellare
5.1 Per uso
| Categoria | Codice di grado | Caratteristiche | Applicazione tipica |
|---|---|---|---|
| Legno lamellare non strutturale (per mobili) | GL (interno) | Attenzione all’aspetto (colore, venatura, giunzioni), classe ambientale alta (E0/ENF), prestazioni meccaniche medie | Mobili in legno massiccio, cucine, porte, scale, piani di lavoro, modanature decorative |
| Legno lamellare strutturale (per costruzioni) | GL (strutturale) | Attenzione alle prestazioni meccaniche (classi di resistenza), buona durabilità, alta resistenza di incollaggio, aspetto meno importante | Travi in legno a grande luce, archi per palestre, ponti, colonne/travi per costruzioni in legno |
| Legno lamellare decorativo | GL (decorativo) | Enfasi su venatura bella, assenza di differenze di colore, giunzioni fini, superficie levigata più volte | Rivestimenti murali interni, pareti di fondo, soffitti |
5.2 Per classe estetica (GB/T 21140-2024 “Legno a giunti a pettine non strutturale”)
La classe estetica del legno lamellare non strutturale si basa principalmente sul numero e sulla gravità dei seguenti difetti:
| Classe | Limiti ammessi | Applicazione |
|---|---|---|
| Extra | Nessun nodo (o nodi vivi minimi, diametro ≤5 mm e numero ≤1/m), nessuna crepa, nessuna alterazione cromatica, giunzioni uniformi (larghezza ≤0,1 mm) | Mobili di alta gamma, piani di lavoro, pannelli di porte, modanature |
| Prima qualità | Piccoli nodi sani (diametro ≤10 mm, numero ≤3/m), crepe minime (lunghezza ≤20 mm, profondità ≤1 mm), lievi differenze di colore | Mobili standard, cucine, pedate di scale |
| Qualificato | Nodi in quantità definita (inclusi nodi morti ma stuccati, diametro ≤20 mm, numero ≤5/m), crepe (lunghezza ≤50 mm, profondità ≤2 mm), differenze di colore evidenti | Componenti interni, usi non estetici |
VI. Indicatori tecnici principali del legno lamellare
6.1 Requisiti fisico-meccanici
Legno lamellare non strutturale (GB/T 21140-2024):
| Indicatore | Unità | Requisito | Metodo di prova |
|---|---|---|---|
| Contenuto di umidità | % | 6–12 | GB/T 17657 (metodo gravimetrico) |
| Resistenza di incollaggio (giunto a pettine) | MPa | ≥6,0 (legno duro) / ≥4,0 (legno tenero) | GB/T 17657 (taglio a trazione) |
| Resistenza a flessione statica (MOR) | MPa | ≥30 (longitudinale) | GB/T 17657 (flessione a tre punti) |
| Modulo elastico (MOE) | MPa | ≥6000 (longitudinale) | GB/T 17657 |
| Delaminazione per immersione (resistenza all’acqua) | — | Tasso di delaminazione ≤5% (nessuna apertura evidente nel giunto) | Prova di immersione: provino immerso in acqua a 63 ± 3 °C, dopo asciugatura si misura la lunghezza di delaminazione rispetto alla lunghezza incollata totale |
| Emissione di formaldeide | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (metodo camera climatica) |
Legno lamellare strutturale (GB/T 26899-2022 “Legno lamellare strutturale”, esempi di classi di resistenza):
| Classe di resistenza | Resistenza caratteristica a flessione (MPa) | Modulo elastico caratteristico (MPa) | Resistenza caratteristica a trazione (MPa) | Resistenza caratteristica a compressione (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
La classe di resistenza del legno lamellare strutturale è direttamente correlata alla specie:
-
GL20/GL24 sono di solito prodotti con legni teneri come pino, abete, pioppo.
-
GL28/GL32 richiedono legni duri come faggio, quercia, eucalipto, oppure rapporti di stratificazione più elevati e adesivi ad alte prestazioni (PRF/MDI).
6.2 Garanzia della resistenza a trazione del giunto a pettine
Il giunto a pettine è il “punto debole” del legno lamellare; la sua resistenza a trazione è normalmente pari al 70–90% della resistenza a trazione parallela alla fibra del legno senza giunto.
Misure per garantire la resistenza del giunto:
-
Controllo di precisione del profilo: scostamenti (lunghezza, larghezza, passo) entro ±0,1 mm.
-
Scelta di adesivi tenaci (API/PRF): lo strato adesivo può deformarsi elasticamente con il ritiro/rigonfiamento del legno, evitando concentrazioni di tensione e crepe.
-
Campionamento distruttivo in linea: ogni lotto (ad esempio ogni 500 pezzi) si preleva 1 pezzo per prova di trazione sul giunto, garantendo una percentuale di rottura nel legno ≥75%.
VII. Trattamento superficiale e verniciatura del legno lamellare
7.1 Trattamento superficiale
Dopo la levigatura, la superficie del legno lamellare può essere verniciata direttamente, senza bisogno di un “fondo isolante” come per MDF o truciolare, perché il legno lamellare è un supporto in legno massiccio naturale: non presenta problemi di porosità (pur avendo vasi, l’assorbimento è uniforme e non si formano “mancanze di vernice” o “pinhole”).
Flusso di trattamento superficiale:
-
Levigatura fine: nastro 180–240 grit, Ra ≤3,2 μm.
-
Spolveratura: soffiaggio ad aria compressa o aspirazione elettrostatica.
-
Regolazione del fondo (opzionale): su parti con differenze di colore si applica un fondo colorato per uniformare.
-
Verniciatura: PU, UV, vernici all’acqua, olio-cera o vernice trasparente.
7.2 Schemi di verniciatura consigliati
| Tipo di verniciatura | Caratteristiche | Stile | Classe applicabile |
|---|---|---|---|
| Vernice trasparente (PU/all’acqua) | Conserva venatura e colore naturali, aspetto naturale | Nordico, giapponese, nuovo cinese | Extra/Prima qualità |
| Vernice a poro aperto (olio-cera/vernice all’acqua a poro aperto) | Vasi aperti, tatto reale, superficie opaca, ecologia elevata | Naturale, legno grezzo | Extra (richiede venatura di qualità) |
| Vernice a poro chiuso (PU/UV lucido/opaco) | Superficie liscia, brillantezza controllabile (10–95 GU), resistente ai graffi, facile da pulire | Minimal moderno, lusso leggero | Tutte le classi (copre lievi difetti) |
| Vernice pigmentata (PU/UV colorata) | Copre il colore naturale, può assumere qualsiasi tonalità | Moderno, personalizzato | Tutte le classi (copre differenze di colore e nodi) |
VIII. Applicazioni del legno lamellare
8.1 Settore della mobilia
Il legno lamellare è sempre più usato in mobili in legno massiccio di alta gamma e mobili su misura:
| Applicazione | Classe consigliata | Spessore tipico (mm) | Motivo della scelta |
|---|---|---|---|
| Piani di tavoli/scrivanie in legno massiccio | Extra (legno duro/quercia/noce) | 25–40 | Grande formato, senza difetti, venatura bella, dimensioni stabili (non si crepa) |
| Pannelli di porte per cucine in legno | Prima qualità (densità media/legno duro) | 18–22 | Ecologico (E0/ENF), migliore resistenza all’umidità rispetto a MDF, superficie verniciabile |
| Ripiani per armadi/cabine armadio | Prima qualità (densità media/pioppo/pino) | 18–25 | Buona capacità portante (MOR ≥30 MPa), buona tenuta delle viti, non si deforma |
| Scheletri di ante in legno | Prima qualità (pino/abete) | 30–40 | Dimensioni stabili (non si crepa, non si torce), leggero (si possono usare specie leggere) |
| Pedate di scale | Extra (legno duro/quercia/faggio) | 30–50 | Alta durezza, alta resistenza, superficie resistente all’usura; con incollaggio in larghezza si raggiungono 300–500 mm |
| Strumenti musicali/diffusori | Extra (legni duri specifici/acero/noce) | 15–30 | Densità e caratteristiche di vibrazione uniformi; la struttura a giunti garantisce stabilità e coerenza di componenti di grandi dimensioni |
Confronto tra legno lamellare e legname massiccio segato per mobili:
| Dimensione di confronto | Legno lamellare (per mobili) | Legname massiccio segato |
|---|---|---|
| Larghezza massima disponibile | Fino a 1200 mm (con incollaggio in larghezza) | Dipende dal diametro del tronco (di solito ≤300–400 mm) |
| Lunghezza massima disponibile | Fino a 6000 mm (con giunto a pettine) | Dipende dalla lunghezza del tronco (di solito ≤2000–4000 mm) |
| Nodi/difetti | Completamente eliminati (o minimi) | Presenti (richiedono stuccatura o taglio, riducendo la resa) |
| Rischio di deformazione/crepe | Molto basso (umidità uniforme, tensioni interne eliminate) | Più alto (anisotropia marcata, facile deformazione) |
| Continuità della venatura | Interrotta alle giunzioni | Naturalmente continua (dalla base alla cima) |
| Prezzo | Medio (usa tronchi piccoli, costo inferiore) | Alto (dipende da tronchi grandi senza difetti) |
| Classe ambientale | Fino a ENF (adesivo MDI) | Naturale (senza colla) |
8.2 Settore delle costruzioni
Il legno lamellare strutturale nelle costruzioni in legno è un risultato emblematico dei moderni prodotti in legno ingegnerizzato:
| Componente strutturale | Specifiche tipiche | Classe di resistenza richiesta | Caratteristiche funzionali |
|---|---|---|---|
| Travi a grande luce (diritte/curvate) | Sezione 100×200 mm fino a 200×600 mm, luce 6–30 m | GL24–GL32 | Resistenza molto alta, peso proprio ridotto (circa 1/6 del cemento armato), possibilità di forme curve |
| Colonne in legno | Sezione 100×100 mm fino a 200×300 mm, altezza 3–12 m | GL20–GL28 | Alta resistenza a compressione, comportamento al fuoco migliore dell’acciaio (strato carbonizzato), aspetto gradevole |
| Strutture ad arco (palestre, padiglioni) | Luce fino a 50–100 m (archi incollati) | GL28–GL32 (progetto speciale) | Forma elegante, grande senso spaziale, velocità di costruzione |
| Ponti in legno | Luce fino a 30–60 m (ponti in legno lamellare) | GL32+ (progetto speciale) | Leggero, resistente alla corrosione, buona resistenza sismica, manutenzione inferiore ai ponti in acciaio |
Confronto dei vantaggi del legno lamellare strutturale:
| Materiale strutturale | Rapporto resistenza/peso | Comportamento al fuoco | Comportamento sismico | Velocità di costruzione | Impronta di carbonio |
|---|---|---|---|---|---|
| Legno lamellare strutturale | Alto (1,5–2 volte il calcestruzzo) | Ottimo (strato carbonizzato isolante) | Eccellente (dissipazione flessibile) | Rapida (prefabbricazione) | Bassa (effetto di fissazione del carbonio) |
| Cemento armato | Medio (densità elevata) | Buono (incombustibile) | Medio (richiede progetto specifico) | Più lenta (getto in opera) | Alta (CO₂ della produzione di cemento) |
| Acciaio | Alto (ma densità elevata) | Scarso (rammollisce ad alta temperatura) | Buono | Media | Alta (CO₂ della siderurgia) |
8.3 Settore della decorazione interna
Il legno lamellare è sempre più usato nella decorazione interna, soprattutto per spazi che cercano “effetto legno massiccio, stile naturale”:
-
Pareti di fondo/rivestimenti: legno lamellare di grande formato (larghezza 600–1200 mm, lunghezza 2400–3000 mm), che mostra la continuità della venatura naturale, senza fori di chiodi né giunzioni evidenti.
-
Soffitti: legno lamellare sottile (12–18 mm), installato a griglia o a pannello intero, per creare un’atmosfera calda e naturale.
-
Cornici di finestre/porte/battiscopa: profili snelli (larghezza 80–200 mm), con giunto a pettine per garantire la continuità in lunghezza (senza giunzioni).
-
Pedate e corrimano: legno lamellare di legno duro (quercia/faggio), pedate larghe 300–500 mm (incollaggio in larghezza), corrimano lunghi fino a 4000 mm (giunto a pettine).
8.4 Settori industriali speciali
-
Strumenti musicali: tavole armoniche per pianoforte (legno lamellare di abete rosso, con altissima coerenza acustica e modulo elastico longitudinale), manici di chitarra (mogano o acero), fondi di violino (legni duri selezionati, zero tolleranza ai nodi).
-
Attrezzature sportive: anime di sci, surf, piste da bowling (acero duro, altissima durezza e resistenza all’usura).
-
Stampi/modelli: modelli in legno per fusione di precisione, modelli architettonici (alta precisione dimensionale, superficie liscia, non si deformano).
IX. Falsi miti e verità sulla qualità del legno lamellare
Mito 1: “Il legno lamellare è fatto di pezzi di legno messi insieme, quindi è sicuramente peggiore del legno massiccio.”
Verità: il legno lamellare è essenzialmente “legno scadente usato bene”: con mezzi industriali elimina i difetti naturali e ricompone la struttura, facendo superare al materiale le prestazioni meccaniche e la stabilità dimensionale del legno massiccio originale.
-
Resistenza: il giunto a pettine è leggermente inferiore al legno senza difetti (circa 70–90%), ma la resistenza media del pannello è superiore a quella del legno massiccio naturale con nodi, fibra inclinata, crepe e altri difetti. In applicazioni ingegneristiche, il valore di resistenza di progetto del legno lamellare può essere persino superiore a quello di alcuni legnami segati naturali di bassa qualità.
-
Stabilità: l’umidità del legno lamellare è uniforme (scostamento globale ≤ ±1,5%), il ritiro/rigonfiamento è uniforme in tutte le direzioni e il rischio di deformazione e crepe è molto inferiore a quello del legno massiccio.
-
Aspetto: il legno lamellare di alta gamma (senza nodi, senza differenze di colore, giunzioni fini) può raggiungere o superare l’aspetto della maggior parte del legname massiccio segato.
Mito 2: “Il legno lamellare non è ecologico, contiene formaldeide.”
Verità: la classe ambientale del legno lamellare dipende completamente dall’adesivo: MUF (E0) e MDI (ENF/HENF) sono ampiamente utilizzati e l’emissione di formaldeide può scendere fino a ≤0,015 mg/m³, persino inferiore a quella di alcuni legni naturali (il legno stesso emette tracce di formaldeide). Al momento dell’acquisto è necessario verificare il rapporto di prova e l’etichetta ambientale (E0/ENF/HENF); non dipende dalla categoria “legno lamellare” o “legno massiccio”.
Mito 3: “Il giunto a pettine del legno lamellare si rompe facilmente.”
Verità: la resistenza a trazione del giunto a pettine è inferiore a quella del legno senza giunto (circa 70–90%), ma sotto normali carichi d’uso per mobili (ad esempio un piano tavolo con carico uniforme di 5–10 kg/m²), il coefficiente di sicurezza del giunto è di solito 4–6 volte superiore (cioè la resistenza effettiva a trazione è 4–6 volte la sollecitazione di progetto). Solo in caso di carichi pesanti di lunga durata (scaffali pesanti, ponti) o carichi d’urto (ambienti industriali con urti frequenti) è necessario prestare particolare attenzione alla capacità portante del giunto: è proprio questo il problema che il legno lamellare strutturale risolve aumentando la lunghezza dei denti (20–40 mm) e usando adesivi ad alte prestazioni (PRF/MDI).
Mito 4: “Il legno lamellare costa molto e ha un rapporto qualità-prezzo basso.”
Verità: il costo delle materie prime del legno lamellare (tronchi piccoli, legno scadente) è molto inferiore a quello dei tronchi grandi senza difetti, ma il processo produttivo (essiccazione, giunto a pettine, incollaggio in larghezza, levigatura) ha costi di lavorazione più elevati. Confronto complessivo:
-
Rispetto al legname massiccio segato: a parità di specifiche, il prezzo del legno lamellare è solo il 40–60% di quello del legname massiccio della stessa specie e classe (ad esempio, un piano in quercia massiccia largo 200 mm e lungo 3000 mm costa molto più di un piano in quercia lamellare, che è anche più stabile).
-
Rispetto ad altri pannelli: il legno lamellare costa più di MDF e truciolare (circa 1,5–2,5 volte), ma il suo “effetto legno massiccio” e la “riparabilità” (i graffi superficiali possono essere levigati) non sono sostituibili da altri pannelli.
X. Tendenze tecnologiche del legno lamellare
10.1 Espansione applicativa del legno lamellare strutturale
Con l’attuazione della “Norma generale per le costruzioni in legno” (GB 55005) emanata in Cina nel 2023 e con il consenso sociale sull’obiettivo “doppio carbonio”, le costruzioni in legno stanno vivendo una nuova fase di sviluppo in Cina. L’uso del legno lamellare strutturale in edifici pubblici a grande luce (padiglioni, palestre, aeroporti), residenze in legno a più piani (3–6 piani) e strutture miste (legno-acciaio/legno-calcestruzzo) continuerà a crescere. Si prevede che entro il 2030 la produzione annuale cinese di legno lamellare strutturale aumenterà di oltre il 50% rispetto al 2025.
10.2 Assenza di formaldeide e produzione verde
-
Diffusione dell’MDI nel legno lamellare non strutturale: con l’aumento della capacità produttiva cinese di MDI (Wanhua Chemical e altri) e la riduzione dei costi (prezzi già inferiori del 30–40% rispetto al 2020), il legno lamellare ENF diventerà progressivamente lo standard per mobili di alta gamma e decorazione interna.
-
Sviluppo di adesivi bio-based: adesivi a base di lignina e tannino entrano nella fase di sperimentazione pilota e potrebbero sostituire parte degli adesivi fossili nei prossimi 5–10 anni, riducendo ulteriormente l’impronta di carbonio.
-
Sostituzione della verniciatura a solvente con verniciatura all’acqua: nella verniciatura del legno lamellare, l’uso di vernici all’acqua, UV-LED e olio-cera continua ad aumentare (da meno del 20% nel 2020 a oltre il 45% nel 2025), con forte riduzione delle emissioni di VOC.
10.3 Alte prestazioni e personalizzazione
-
Legno lamellare ad alta resistenza (>GL35): scegliendo specie ad alta resistenza (eucalipto, betulla, acacia e altre specie cinesi a rapido accrescimento), ottimizzando il profilo dei denti (maggiore lunghezza e numero) e usando adesivi ad alte prestazioni (PRF/MDI), si sviluppa legno lamellare strutturale di classe GL35 e superiore, estendendone l’uso a strutture in legno molto alte.
-
Struttura ibrida Glulam-LVL: incollando insieme LVL e legno lamellare si ottengono resistenza maggiore, luci più ampie e maggiore libertà progettuale.
-
Giunti a pettine/incollaggi in larghezza personalizzati (produzione su richiesta): con la diffusione della produzione flessibile e della programmazione digitale, la produzione passa da “grandi volumi di specifiche standard” a “dimensioni su misura + piccoli lotti e più varianti”, per soddisfare la domanda di arredamento completo e design personalizzato.
10.4 Controllo qualità digitale e intelligente
-
Controllo acustico in linea: con il metodo della risonanza acustica (onde di stress o ultrasuoni) si sottopone ogni pezzo giuntato a un controllo non distruttivo in linea; in base alla frequenza di risonanza e al coefficiente di smorzamento si valutano in tempo reale resistenza e difetti interni (crepe, difetti dello strato adesivo), ottenendo un controllo al 100% del giunto e sostituendo il tradizionale campionamento manuale.
-
Selezione automatica del colore con AI: sistemi di riconoscimento cromatico basati su visione artificiale e deep learning classificano automaticamente il colore di ogni listello prima dell’incollaggio in larghezza (calcolo automatico ΔE), abbinando listelli di tonalità simili per ottenere la massima uniformità cromatica del pannello.
-
Sistema di tracciabilità digitale: ogni prodotto finito in legno lamellare è dotato di codice QR o etichetta RFID univoca, che registra tutti i lotti di materia prima (specie, dati di essiccazione, umidità), le informazioni di produzione (parametri del giunto, lotto di adesivo, curva di pressatura) e i risultati dei controlli qualità, consentendo la tracciabilità dell’intero ciclo di vita dal tronco al prodotto finito.
JINDIWOOD · Engineered for Certainty — Ogni ricomposizione a giunto a pettine di pezzi corti costruisce una base certa per la solidità dei mobili e la sicurezza delle costruzioni.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.
FAQ (Domande frequenti)
D1: Che cos’è il legno lamellare incollato?
R1: È un materiale in legno ingegnerizzato ottenuto da listelli di legno massiccio stretti e corti, privati dei difetti naturali, giuntati in lunghezza con giunti a pettine, incollati in larghezza e levigati. Conserva l’aspetto del legno naturale ma migliora stabilità dimensionale e resistenza.
D2: Qual è la differenza tra legno lamellare e legno massiccio segato?
R2: Il legno lamellare elimina nodi, crepe e deformazioni, permette larghezze fino a 1200 mm e lunghezze fino a 6000 mm, ed è più stabile. Il legno massiccio segato dipende dalle dimensioni del tronco, può avere difetti naturali ed è più soggetto a deformazioni.
D3: Il legno lamellare contiene formaldeide?
R3: La classe ambientale dipende dall’adesivo. Con MUF si raggiunge E0 (≤0,025 mg/m³); con MDI si raggiunge ENF/HENF (≤0,015 mg/m³), pari o inferiore a molti legni naturali. È importante verificare rapporto di prova ed etichetta ambientale.
D4: Che cos’è il giunto a pettine?
R4: È un giunto realizzato fresando profili a dente sulle estremità dei listelli, applicando adesivo e pressando longitudinalmente. Serve a unire pezzi corti per ottenere legno lungo e stabile, con resistenza pari al 70–90% del legno senza giunto.
D5: Il legno lamellare è adatto per uso strutturale?
R5: Sì. Il legno lamellare strutturale usa adesivi PRF o MDI, classi GL20–GL32 e oltre, ed è impiegato in travi, colonne, archi, ponti e costruzioni in legno. Per uso strutturale è essenziale rispettare le norme e le classi di resistenza.
D6: Quali specie sono più usate per il legno lamellare?
R6: Pino, abete, pioppo per usi non strutturali o strutture leggere; faggio, quercia, noce, eucalipto e acero per mobili di alta gamma e applicazioni strutturali ad alta resistenza.
D7: Il legno lamellare si deforma o si crepa?
R7: Il rischio è molto basso se il contenuto di umidità è controllato (6–12%) e uniforme tra i listelli (≤ ±1,5%). La ricomposizione riduce le tensioni interne tipiche del legno massiccio.
D8: Come si vernicia il legno lamellare?
R8: Dopo levigatura fine (180–240 grit) e spolveratura, si può applicare direttamente vernice PU, UV, all’acqua, olio-cera o trasparente. Non serve un fondo isolante come per MDF o truciolare.
D9: Il legno lamellare è ecologico?
R9: Sì, se prodotto con adesivi a basse emissioni. Le versioni E0/ENF/HENF sono adatte anche a camere da letto, mobili per bambini e ambienti sensibili. La sostenibilità dipende anche dall’uso di legno di piccole dimensioni e da processi a basso impatto.
D10: Quali sono le tendenze future del legno lamellare?
R10: Le principali tendenze sono: maggiore uso strutturale nelle costruzioni in legno, adesivi senza formaldeide e bio-based, vernici all’acqua, classi ad alta resistenza GL35+, strutture ibride Glulam-LVL, produzione flessibile personalizzata e controllo qualità digitale con AI, ultrasuoni e tracciabilità RFID.