中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. PVC köpük panelin temel kavramı
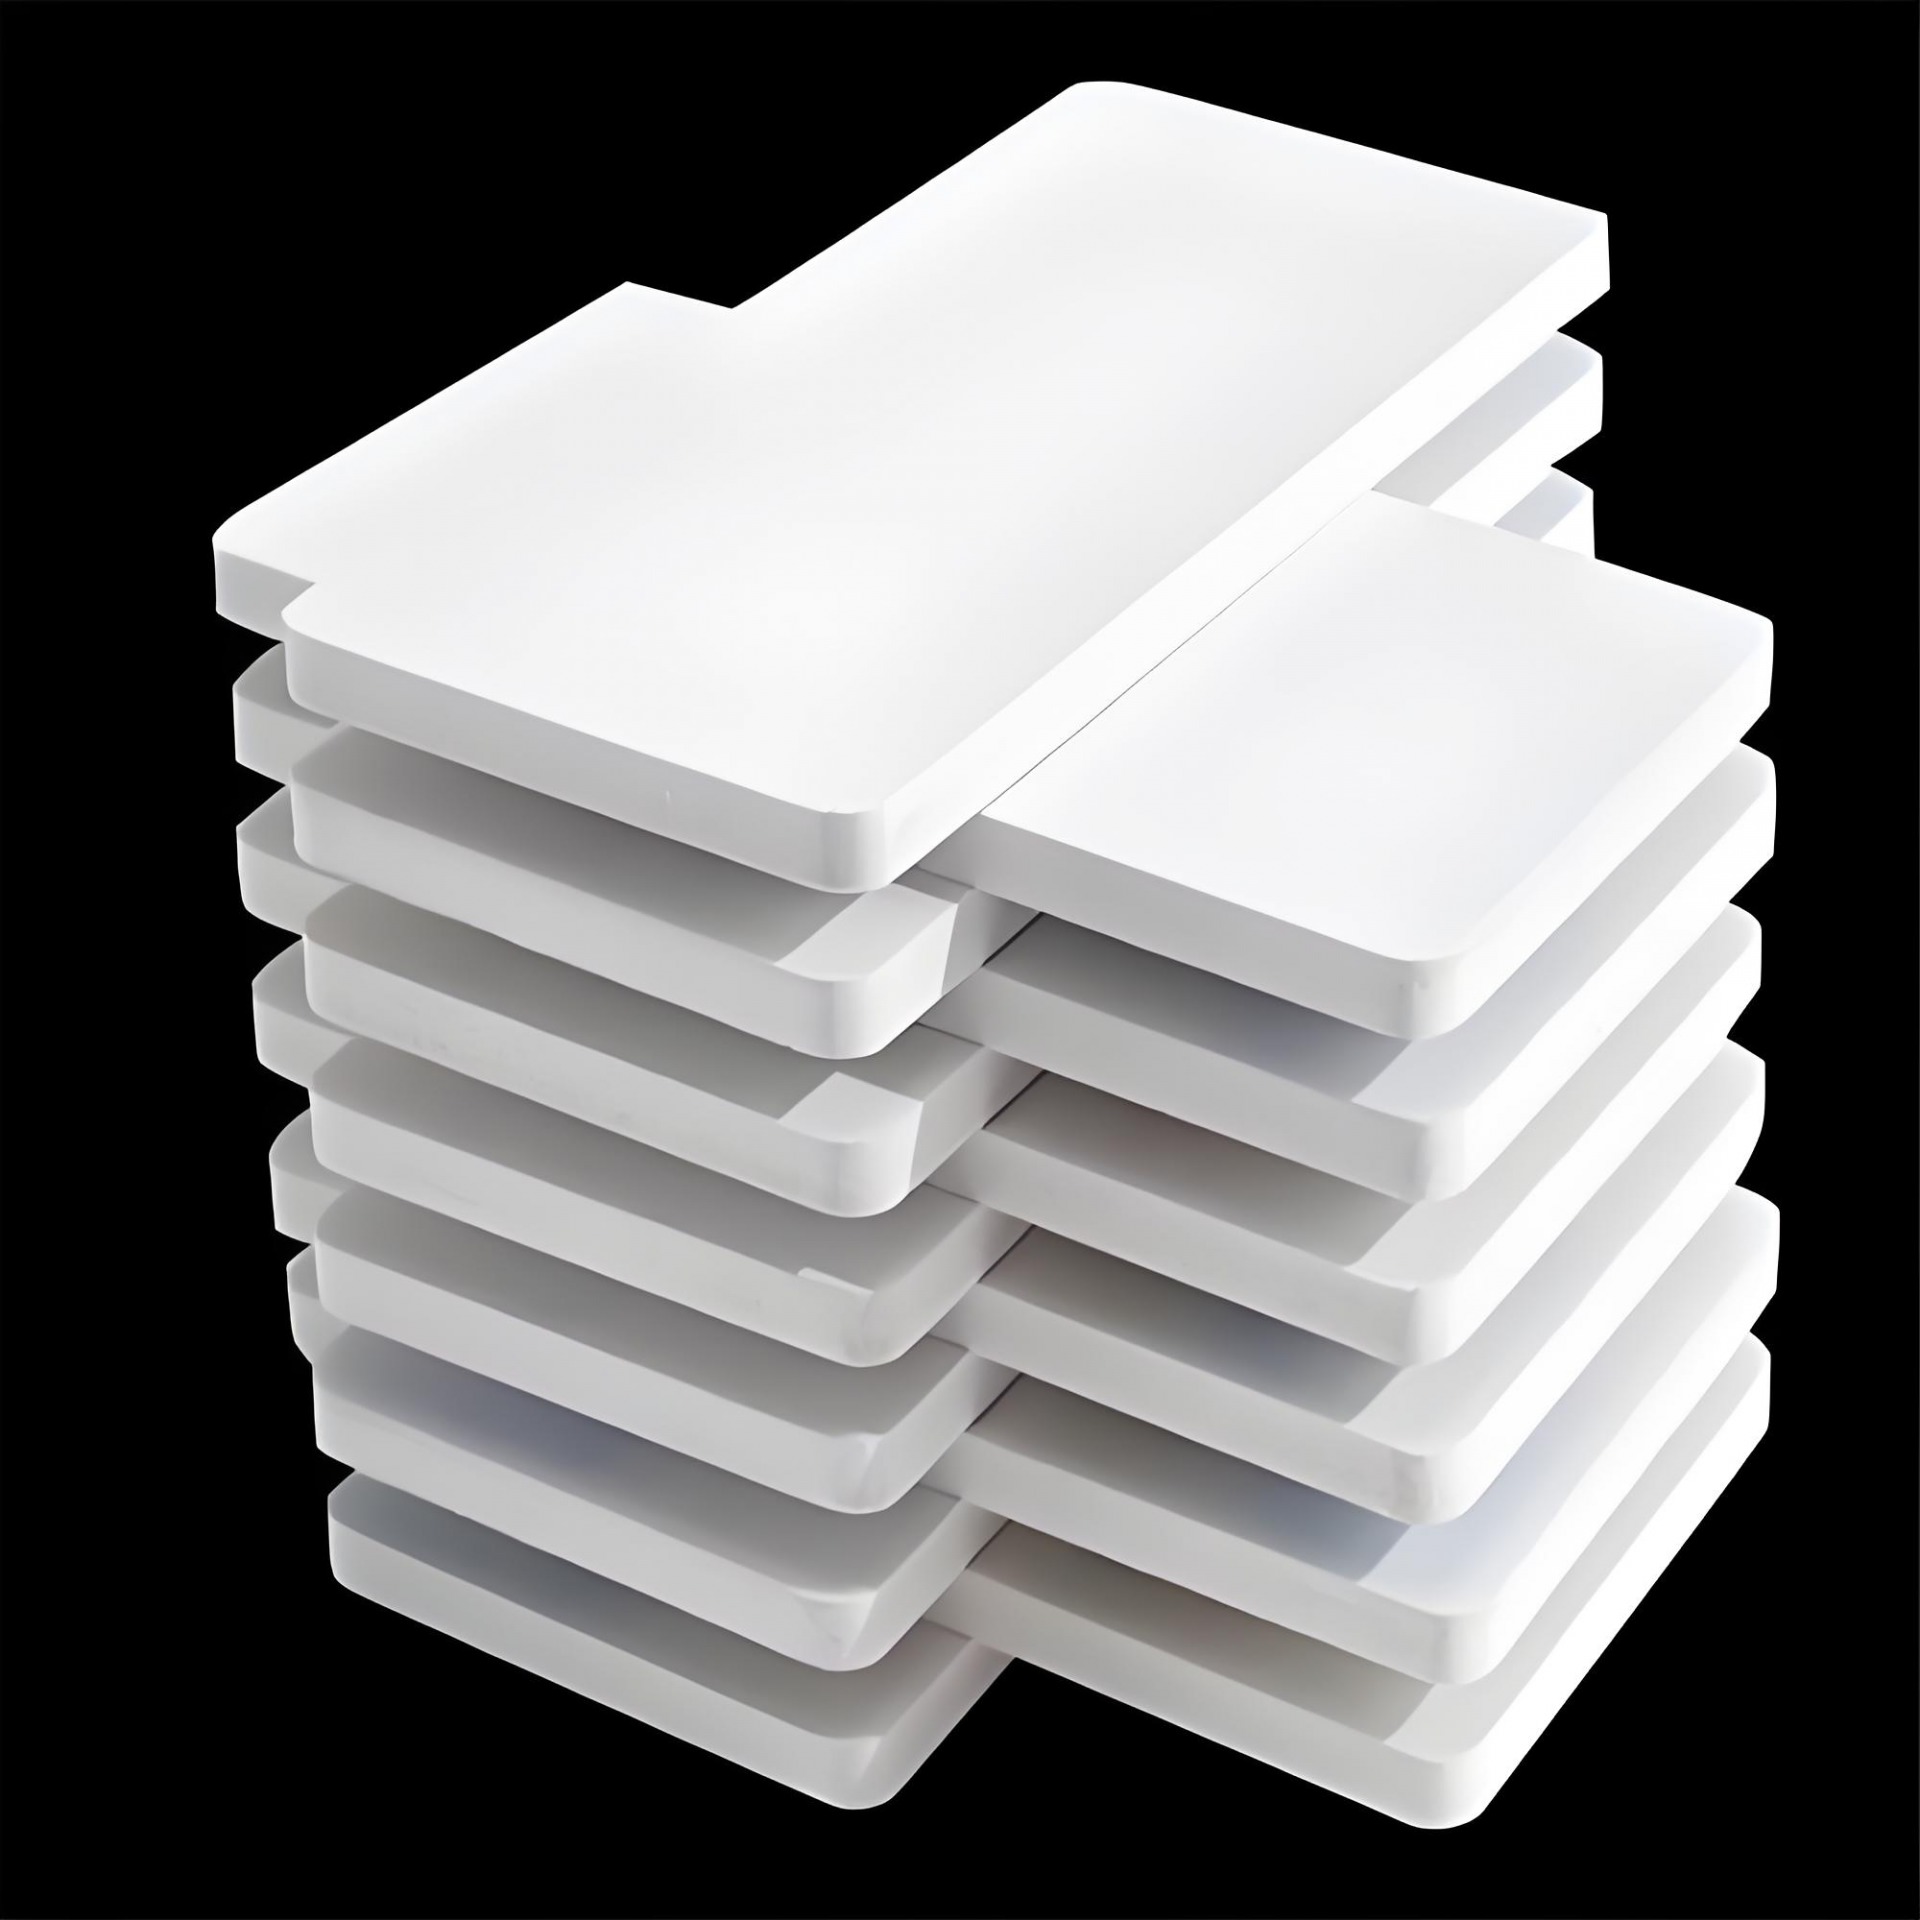
PVC köpük panel (Polyvinyl Chloride Foam Board), aynı zamanda Schneider Board veya Andy Board olarak da bilinir; polivinil klorür (PVC) reçinesinin ana hammadde olarak kullanıldığı, köpük ajanı, stabilizatör, işleme yardımcıları vb. eklenerek ekstrüzyon veya kalıplama yöntemiyle üretilen, içi mikro gözenekli köpük yapısına sahip yeni tip hafif bir panel türüdür.
Özü, PVC malzemesinin hafifletilmesidir: köpük teknolojisiyle PVC’nin yoğunluğu 1,4 g/cm³ (dolu) seviyesinden 0,4–0,8 g/cm³ (köpük) seviyesine düşürülür; aynı zamanda PVC’nin doğal su geçirmezlik, çürümeye dayanıklılık, alev geciktiricilik gibi üstün özellikleri korunur ve panele iyi ısı yalıtımı, ses yalıtımı ve darbe emme özellikleri kazandırılır.
Sektördeki konumu: PVC köpük panel, “ahşap yerine plastik, alüminyum yerine plastik” anlayışının en başarılı uygulamalarından biridir. Hem ahşabın işlenebilirliğini hem de plastiğin dayanıklılığını bir arada sunar; reklam ve sergi, yapı dekorasyonu, mobilya üretimi, ulaşım vb. alanlarda yaygın olarak kullanılır. Çin Plastik İşleme Sanayi Derneği’ne göre, 2025 yılında Çin’in yıllık PVC köpük panel üretimi 2 milyon tonu aşmıştır ve Çin dünyanın en büyük PVC köpük panel üreticisi ve tüketicisi konumundadır.
II. PVC köpük panelin köpük prensibi ve sınıflandırılması
2.1 Köpük prensibi
PVC köpük panelin temel teknolojisi, kimyasal veya fiziksel köpük oluşturma sürecinde PVC matrisi içinde homojen, ince kapalı veya açık gözenekli bir yapı oluşturmaktır.
Kimyasal köpük yöntemi (ana akım süreç):
Kimyasal köpük ajanları (örneğin azodikarbonamid (AC köpük ajanı), sodyum bikarbonat vb.) PVC’nin erime sıcaklığı aralığında (yaklaşık 170–200 °C) termal olarak ayrışır ve nitrojen (N₂), karbondioksit (CO₂) ve az miktarda karbon monoksit (CO) gibi gazlar açığa çıkarır:
AC köpük ajanı ayrışma reaksiyonu (190–210 °C):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + katı kalıntı
Ayrışma sonucu oluşan gazlar PVC eriyiği içinde sayısız mikroskobik kabarcık çekirdeği oluşturur; bu çekirdekler eriyik basıncı ve sıcaklığının ortak etkisiyle büyür ve stabilize olur; son olarak panel soğuyup şekillendiğinde kabarcık yapısı içeride “dondurulur” ve köpük panel oluşur.
Fiziksel köpük yöntemi (yüksek teknoloji süreci):
Yüksek basınç altında inert gazlar (nitrojen, karbondioksit) veya düşük kaynama noktalı sıvılar (bütan, pentan) PVC eriyiğine enjekte edilir; hızlı basınç düşürme veya sıcaklık artışıyla gaz aşırı doygun hale gelir ve mikro gözenekli yapı oluşur. Fiziksel köpük yöntemi daha küçük ve homojen kabarcıklar (gözenek çapı 50–200 μm) sağlar; ancak ekipman yatırımı ve süreç kontrolü zordur, genellikle yüksek kaliteli mikro köpük ürünlerinde kullanılır.
2.2 PVC köpük panelin sınıflandırılması
Köpük yapısı ve üretim sürecine göre PVC köpük panel başlıca üç türe ayrılır:
| Tür | Köpük yapısı özellikleri | Yüzey durumu | Üretim süreci | Yoğunluk aralığı (g/cm³) | Ana uygulamalar |
|---|---|---|---|---|---|
| Serbest köpük panel (Free Foam Board) | Çekirdek ve yüzey katmanı köpüklüdür; yoğunluk dıştan içe homojendir | Yüzey ince zımparalı veya deri dokulu | Serbest köpük süreci (kalıp çıkışında doğrudan köpük genleşmesi) | 0,4–0,7 | Reklam panoları, gravür, serigrafi, inkjet baskı |
| Celuka köpük panel (Celuka Foam Board) | Çekirdek köpüklü, yüzey yoğun (kabuk kalınlığı 0,2–0,5 mm) | Yüzey pürüzsüz ve yoğun, dolu PVC’ye benzer | Celuka köpük süreci (kalıp çıkışında soğutma ve şekillendirme; yüzey donar, çekirdek köpürür) | 0,5–0,8 | Mutfak/banyo dolapları, mobilya panelleri, yapı kalıpları |
| Ko-ekstrüzyon köpük panel (Co-extruded Foam Board) | Çok katmanlı kompozit yapı (yüzey köpüksüz PVC veya modifiye katman, çekirdek köpük katmanı) | Yüzeyde çeşitli malzeme efektleri (parlak, mat, ahşap dokusu vb.) | Ko-ekstrüzyon süreci (çift vidalı ekstrüder ile farklı formüllerin birlikte ekstrüzyonu) | 0,6–0,9 | Yüksek kaliteli dekoratif paneller, dış mekân yapıları, araç/gemi iç kaplamaları |
Serbest köpük ile Celuka arasındaki süreç farkı (kilit nokta):
Serbest köpük panel kalıptan çıktıktan sonra doğrudan açık köpük bölgesine girer; eriyik kısıtlanmadan serbestçe genleşir ve yüzey havayla temas ederek ince, hafif yoğun bir yüzey tabakası oluşturur. Zorunlu soğutma olmadığı için köpük oranı daha yüksek, yoğunluk daha düşüktür; ancak yüzey sertliği nispeten daha düşüktür.
Celuka köpük panel kalıptan çıktıktan hemen sonra bir kalibrasyon kovanından (soğutma kovanı) geçer: metal kovanın iç duvarı panel yüzeyini zorla soğutur, yüzeydeki PVC eriyiği hızla donar ve yüksek yoğunluklu “kabuk katmanı” oluşur; çekirdek hâlâ sıcak ve erimiş haldedir, kalibrasyon kovanının iç boşluğunu doldurana kadar köpürmeye devam eder. Sonuçta “dışı sert, içi hafif” sandviç yapı oluşur: yüzey dolu PVC gibi yoğun, çekirdek sünger gibi hafiftir.
Celuka köpük panelin kabuk kalınlığı genellikle 0,2–0,5 mm (her yüz için), sertlik (Shore D) 70–78’e ulaşabilir; bu, serbest köpük panelin 55–65 değerinden belirgin şekilde yüksektir.
III. PVC köpük panelin formülasyon sistemi
3.1 Temel hammadde bileşimi
| Bileşen | Tipik katkı (kısım) | İşlev | Teknik gereksinim |
|---|---|---|---|
| PVC reçinesi (SG-5/SG-7/SG-8) | 100 | Ana reçine, panelin temel özelliklerini belirler | K değeri 65–68 (polimerizasyon derecesi 1000–1200), süspansiyon yöntemiyle üretilmiş gözenekli reçine |
| Köpük ajanı (AC/sodyum bikarbonat) | 0,5–2,0 | Ayrışarak gaz oluşturur, mikro gözenek yapısı oluşturur | Ayrışma sıcaklığı PVC işleme sıcaklığıyla uyumlu (190–210 °C), parçacık boyutu ≤5 μm |
| Stabilizatör (kalsiyum-çinko kompozit/organik kalay) | 2,0–4,0 | PVC’nin yüksek sıcaklıkta ayrışmasını ve renk değiştirmesini önler | Isıl stabilite süresi ≥60 dakika (200 °C), kurşunsuz ve çevre dostu |
| İşleme yardımcısı (ACR modifiye edici) | 1,0–3,0 | Eriyik mukavemetini ve uzamasını artırır, kabarcık yapısını stabilize eder | Akrilat kopolimeri, plastikleşmeyi ve eriyik homojenliğini destekler |
| Köpük düzenleyici (ör. K-400) | 3,0–6,0 | Eriyik viskoelastisitesini ayarlar, gözenek boyutu ve homojenliğini kontrol eder | Yüksek molekül ağırlıklı akrilat kopolimeri, eriyik mukavemetini artırır |
| Yağlayıcı (stearik asit/parafin/PE mumu) | 0,5–1,5 | İç ve dış sürtünmeyi azaltır, işleme akışkanlığını iyileştirir, kalıptan çıkmaya yardımcı olur | İç/dış yağlayıcı dengesi, yüzeye çıkma (exudasyon) önlenir |
| Dolgu (hafif kalsiyum karbonat/talk) | 5–30 (ürün gereksinimine göre) | Maliyeti düşürür, rijitliği artırır, boyutsal stabiliteyi iyileştirir | Parçacık boyutu ≤2 μm, yüzeyi aktive edilmiş |
| Renklendirici/titanyum dioksit (TiO₂) | 0–5 | Panele renk verir, örtücülüğü artırır (beyaz panel) | Isı dayanımı ≥230 °C, göç etmez, solmaz |
3.2 Kilit yardımcı maddelerin teknik analizi
(1) Köpük düzenleyici — gözenek kalitesinin belirleyici faktörü
Köpük düzenleyici (genellikle yüksek molekül ağırlıklı akrilat kopolimeri), PVC köpük panel formülasyonundaki en önemli yardımcı maddelerden biridir. Temel işlevi, PVC eriyiğinin mukavemetini ve esnekliğini artırarak kabarcıkların büyüme sırasında patlamamasını ve birleşmemesini sağlamak; sonuçta ince, homojen ve bağımsız kapalı gözenek yapısı oluşturmaktır.
Etki mekanizması:
-
Düzenleyici molekülleri PVC makromoleküler zincirleri arasına sarılarak fiziksel çapraz bağ noktaları oluşturur ve eriyik gerilimini belirgin şekilde artırır.
-
Köpük ajanı ayrışıp gaz oluşturduğu anda, yüksek eriyik mukavemeti kabarcıkları mikroskobik boyutta (50–200 μm) “kilitler”.
-
Düzenleyici miktarı yetersiz → gözenekler kaba, birleşmiş, patlamış → panel yoğunluğu homojen değil, mukavemet düşer, yüzey pürüzlü olur.
-
Düzenleyici miktarı fazla → eriyik mukavemeti çok yüksek → köpürme zorlaşır, köpük oranı yetersiz kalır, yoğunluk yükselir.
(2) Köpük ajanının uygun seçimi
| Köpük ajanı türü | Ayrışma sıcaklığı (°C) | Gaz çıkışı (ml/g) | Uygun ürünler | Özellikler |
|---|---|---|---|---|
| AC köpük ajanı (azodikarbonamid) | 190–210 | 220–250 | Genel amaçlı PVC köpük panel | Gaz çıkışı yüksek, maliyet-performans iyi, ayrışma sıcaklığı yüksek; yardımcı ajan (çinko oksit) ile 185 °C’ye düşürülebilir |
| Sodyum bikarbonat | 150–180 | 150–200 | Düşük sıcaklıkta işlenen ürünler | Ayrışma sıcaklığı düşük, çevre dostu; ancak gaz çıkışı daha az |
| Kompozit köpük ajanı | 160–190 | 200–230 | Celuka köpük panel | AC + sodyum bikarbonat + yardımcı ajan karışımı; kademeli köpürme, optimize gözenek yapısı |
IV. PVC köpük panelin üretim süreci
4.1 Süreç akış şeması
Hammadde tartımı → Yüksek hızlı karıştırma → Soğuk karıştırma → Ekstrüzyon/plastikleştirme → Kalıp şekillendirme → Köpürme ve genleşme
  → Soğutma ve kalibrasyon → Çekme ve kesme → Zımparalama → Laminasyon/paketleme → Bitmiş ürün
4.2 Her işlem adımının teknik noktaları
Birinci adım: yüksek hızlı karıştırma
PVC reçinesi, stabilizatör, köpük ajanı, yağlayıcı vb. tüm toz ve sıvı yardımcı maddeler formüle göre hassas şekilde tartılır ve yüksek hızlı karıştırıcıya (sıcak karıştırıcı) yüklenerek karıştırılır. Sıcak karıştırıcı hızı genellikle 1000–1500 rpm’dir; sürtünme ısısı (elektrikli ısıtma değil) malzeme sıcaklığını 110–125 °C’ye çıkarır.
-
Karıştırma bitişi: malzeme sıcaklığı önceden belirlenen değere ulaşır (genellikle 115–120 °C), malzeme gevşek toz halinde, topaksız ve homojen renktedir.
-
Kilit kontrol: köpük ajanı sıcak karıştırma aşamasında erken ayrışmamalıdır; bu nedenle sıcak karıştırma sıcaklığı, köpük ajanı ayrışma sıcaklığının (≥185 °C) en az 60 °C altında tutulmalıdır.
İkinci adım: soğuk karıştırma
Sıcak karıştırma sonrası malzeme sıcaklığı çok yüksektir (110–120 °C); hemen soğuk karıştırıcıya (düşük hızlı karıştırma, ceketli soğutma suyu) aktarılır ve 40–50 °C’ye soğutulduktan sonra boşaltılır. Soğuk karıştırmanın amacı:
-
Sıcak malzemenin depolama silosunda topaklanmasını veya köpük ajanının erken ayrışmasını önlemek
-
Çeşitli yardımcı maddelerin PVC reçine parçacıklarının yüzeyine tam olarak adsorbe olmasını sağlamak, dağılım homojenliğini artırmak
Üçüncü adım: ekstrüzyon ve plastikleştirme
Soğutulmuş kuru karışım, konik çift vidalı ekstrüderden geçirilerek plastikleştirilir. Konik çift vidalı ekstrüder, PVC köpük panel üretiminin ana akım ekipmanıdır; avantajları:
-
Çift vidanın zorlamalı taşıma ve kesme etkisiyle yüksek plastikleştirme verimi
-
Konik tasarım sayesinde sıkıştırma oranı ayarlanabilir, farklı formüllere uyum sağlar
-
Kalma süresi dağılımı dardır, malzemenin yerel aşırı ısınma ve bozunmasını önler
Ekstrüder sıcaklık ayarları (tipik değerler):
| Bölge | Sıcaklık aralığı | İşlev |
|---|---|---|
| Besleme bölgesi (1) | 160–175 °C | Malzeme ön ısıtma, plastikleşme başlangıcı |
| Sıkıştırma bölgesi (2) | 175–185 °C | Ana plastikleştirme, PVC erimesi |
| Homojenleştirme bölgesi (3) | 180–190 °C | Eriyik homojenleştirme, sıcaklık köpük ajanı ayrışma noktasına yaklaşır |
| Bağlantı bölgesi (4) | 185–195 °C | Geçiş bölgesi, eriyik sıcaklığını korur |
| Kalıp (flanş/kalıp) | 190–205 °C | Köpük ajanı kalıp çıkışında ayrışmaya ve köpürmeye başlar |
Dördüncü adım: kalıp şekillendirme ve köpürme
Ekstrüderde plastikleştirilen PVC eriyiği, elbise askısı tipi (T tipi) kalıba girer; kalıp eriyiği homojen bir plaka akış alanına dağıtır.
-
Serbest köpük panel: eriyik kalıptan çıktıktan sonra doğrudan açık köpük bölgesine girer ve atmosfer basıncında köpürerek genleşir. Köpük oranı; eriyik mukavemeti, köpük ajanı ayrışma hızı ve soğuma hızıyla kontrol edilir. Tipik köpük oranı 1,8–3,0 kat.
-
Celuka köpük panel: eriyik kalıptan çıktıktan hemen sonra şekillendirme kalıbına (soğutma kovanı) girer; kalıp iç duvar sıcaklığı 20–40 °C’de kontrol edilir. Eriyik yüzeyi soğuk duvarla temas edince hızla katılaşarak yoğun kabuk katmanı (yaklaşık 0,3 mm) oluşur; çekirdek hâlâ yüksek sıcaklıkta erimiş haldedir ve şekillendirme kalıbının iç boşluğunu doldurana kadar köpürmeye devam eder. Tipik köpük oranı 1,5–2,5 kat.
Beşinci adım: soğutma ve kalibrasyon
Köpürmüş panel, vakumlu kalibrasyon su tankından (veya su soğutmalı merdane grubundan) geçirilerek 160–190 °C’den 30–50 °C’ye soğutulur ve köpük yapısı sabitlenir. Vakumlu kalibrasyon tankı, negatif basınç emme etkisiyle paneli kalıp iç duvarına yapıştırarak panelin boyut hassasiyetini (kalınlık toleransı ±0,2 mm) ve yüzey düzlüğünü garanti eder.
Altıncı adım: çekme ve kesme
Soğutulup kalibre edilen panel, paletli çekme makinesiyle sabit hızda çekilir (çekme hızı 1–5 m/min; panel kalınlığı ve köpük oranına göre ayarlanır) ve hat üzeri kesme makinesiyle (genellikle pistonlu testere veya daire testere) ayarlanan uzunlukta (standart 2440 mm) kesilir veya ince paneller için rulo halinde sarılır.
Yedinci adım: zımparalama (yüzey işlemi)
Celuka köpük panel şekillendirme kalıbından çıktıktan sonra yüzeyde yoğun kabuk katmanı oluşmuş olsa da ince kaynak izleri veya kontur dalgaları bulunabilir. Geniş bantlı zımpara makinesiyle zımparalama yapılır:
-
Kaba zımpara (80–120 kum): yüzeydeki hafif kusurları ve kalınlık düzensizliklerini giderir
-
İnce zımpara (180–240 kum): pürüzsüz ve düzgün bir yüzey (Ra ≤3,2 μm) elde edilir; sonraki laminasyon veya püskürtme kaplamanın yapışmasını sağlar
Sekizinci adım: laminasyon ve paketleme
-
Koruyucu film (PE koruyucu film, kalınlık 30–50 μm) uygulanarak taşıma ve işleme sırasında panel yüzeyinin çizilmesi önlenir
-
Standart ölçülerde kesilir, paketlenir (genellikle paket başına 20–50 adet, paketleme bandıyla sabitlenir)
-
Ürün özellikleri, renk, parti numarası vb. bilgiler etiketlenir
V. PVC köpük panelin temel teknik göstergeleri
5.1 Yoğunluk ve köpük oranı
Yoğunluk, PVC köpük panelin en temel performans göstergesidir; panelin hafiflik derecesi, mekanik mukavemeti ve maliyetiyle doğrudan ilişkilidir.
| Yoğunluk sınıfı | Yoğunluk aralığı (g/cm³) | Köpük oranı (dolu PVC 1,4 g/cm³’e göre) | Tipik ürünler |
|---|---|---|---|
| Ultra hafif | 0,30–0,45 | 3,1–4,7 kat | Reklam panoları, model yapımı |
| Hafif | 0,45–0,60 | 2,3–3,1 kat | İç mekân dekoratif paneller, mobilya arka panelleri |
| Standart | 0,60–0,75 | 1,9–2,3 kat | Mutfak/banyo dolapları, mobilya panelleri |
| Yüksek yoğunluk | 0,75–0,90 | 1,6–1,9 kat | Yapı kalıpları, araç/gemi iç kaplamaları, yüksek mukavemetli mobilyalar |
Ölçüm yöntemi: GB/T 6343’e göre görünür yoğunluk (tartım yöntemi). Panelin farklı noktalarından (köşegen yönünde 5 nokta) 50×50 mm numune alınır; kütle ve hacim ölçülür, ortalama alınır; yoğunluk sapması ≤±5% olmalıdır.
5.2 Mekanik özellikler
| Performans göstergesi | Birim | Serbest köpük panel (yoğunluk 0,5–0,6) | Celuka köpük panel (yoğunluk 0,6–0,7) | Test standardı |
|---|---|---|---|---|
| Eğilme mukavemeti | MPa | 8–15 | 18–28 | GB/T 9341 |
| Eğilme elastikiyet modülü | MPa | 500–1000 | 1200–2000 | GB/T 9341 |
| Basınç mukavemeti (%10 deformasyon) | MPa | 3–6 | 8–14 | GB/T 1041 |
| Darbe mukavemeti (Charpy, çentikli) | kJ/m² | 5–10 | 10–18 | GB/T 1043 |
| Shore D sertliği | — | 55–65 (yüzey) | 70–78 (kabuk katmanı) | GB/T 2411 |
Celuka köpük panelin mekanik avantajının kaynağı: yoğun yüzey katmanı (kabuk katmanı) mekanik özelliklere ana katkıyı sağlar. Eğilme yükü altında panelin üst yüzeyi basınç gerilmesi, alt yüzeyi çekme gerilmesi alır; kabuk katmanı tam da bu konumdadır. Kabuk katmanı panele sert bir kabuk “giydirmiş” gibi etki eder; aynı yoğunluktaki serbest köpük panele göre eğilme mukavemeti ve eğilme modülü %50–100 daha yüksektir.
5.3 Isıl özellikler
| Performans göstergesi | Tipik değer | Açıklama |
|---|---|---|
| Isı iletkenlik katsayısı | 0,05–0,08 W/(m·K) | Ahşap (0,15–0,20) ve metalden (>50) çok düşüktür; ısı yalıtımı mükemmeldir |
| Isıl deformasyon sıcaklığı (HDT, 1,82 MPa) | 65–75 °C | Kullanım sıcaklığı üst sınırı; bu sıcaklığın üzerinde panel yumuşamaya başlar |
| Vicat yumuşama sıcaklığı (VST, A50) | 75–85 °C | Malzemenin ısı dayanımını gösteren önemli bir göstergedir |
| Doğrusal genleşme katsayısı (-20 °C ile +60 °C) | 4–6×10⁻⁵/°C | Masif ahşabın yaklaşık 2–3 katıdır; bu nedenle sıcaklık farkı büyük ortamlarda genleşme boşluğu bırakılmalıdır |
5.4 Yanma performansı
PVC malzemesi doğal olarak mükemmel alev geciktiriciliğe sahiptir (klor içeriği yaklaşık %57); sınırlayıcı oksijen indeksi (LOI) %45–50’ye ulaşabilir; yani oksijen konsantrasyonu %45’in altında olduğunda malzeme sürekli yanamaz; bu ahşaptan (LOI ≈%20–25) çok daha yüksektir.
Alev geciktirme sınıfları:
-
Alev geciktirici eklenmemiş PVC köpük panel B2 sınıfına (yanıcı) ulaşabilir; ancak alevden uzaklaşınca kendiliğinden söner
-
Fosfor-azot esaslı alev geciktirici eklendiğinde B1 sınıfına (zor yanıcı) ulaşır; yapı dekorasyon malzemelerinin yangın gereksinimlerini tam olarak karşılar
Yanma ürünleri uyarısı: PVC köpük panel yangında yanarken hidrojen klorür (HCl) gazı (beyaz, tahriş edici koku) üretir; duman tahliye ve havalandırma sistemiyle birlikte kullanılmalıdır. Havalandırmasız kapalı küçük mekânlarda (giysi odası, kapalı depo) kullanılması önerilmez. Önerilen kullanım alanları ticari mekânlar, sergi salonları, ofisler gibi havalandırma koşullarına sahip bölgelerdir.
5.5 Kimyasal korozyon direnci
PVC köpük panel, çoğu asit, baz ve tuz çözeltisine karşı iyi korozyon direncine sahiptir:
| Kimyasal ortam | Korozyon direnci sınıfı | Açıklama |
|---|---|---|
| Hidroklorik asit (%10) | Mükemmel | Değişim yok |
| Sülfürik asit (%20) | Mükemmel | Hafif renk değişimi |
| Sodyum hidroksit (%10) | İyi | Yüzeyde hafif beyazlama |
| Sodyum klorür çözeltisi | Mükemmel | Değişim yok |
| Benzin/gazyağı | Orta | Kısa süreli temas dayanabilir; uzun süreli temas şişmeye neden olur |
| Aseton/benzen türü çözücüler | Zayıf | Çözer veya ciddi şişmeye neden olur; temastan kaçınılmalıdır |
5.6 Çevre ve hijyen performansı
-
Ağır metal içeriği (RoHS direktifi): kalsiyum-çinko stabilizatörlerin kurşun tuzu stabilizatörlerinin yerini tamamen almasıyla kurşun (Pb), kadmiyum (Cd), cıva (Hg), altı değerlikli krom (Cr⁶⁺) içerikleri RoHS sınır değerlerinin (1000/100/1000/1000 mg/kg) altındadır.
-
Formaldehit emisyonu: PVC köpük panel üre-formaldehit tutkalı kullanmaz; formaldehit emisyonu “tespit edilemedi” seviyesindedir; gerçek anlamda sıfır formaldehitli panel türüdür.
-
VOC emisyonu: kaliteli ürünlerde TVOC emisyonu ≤100 μg/m³ (ISO 16000-6), tahriş edici koku yoktur. Kalitesiz ürünlerde kalan vinil klorür monomeri veya plastikleştirici uçucuları kokuya neden olabilir; koku testi (30 °C kapalı ortamda 24 saat) ile değerlendirilmelidir.
VI. PVC köpük panelin yüzey işleme teknolojileri
6.1 Laminasyon
Sıcak eriyik tutkal kullanılarak PVC dekoratif film (kalınlık 0,1–0,3 mm) köpük panel yüzeyine yapıştırılır. Laminasyonlu panelde çeşitli desenler (ahşap, taş, kumaş, metal dokusu vb.) elde edilebilir; yüzey efekti zengindir. Dekoratif filmin PVC malzemesi, alt tabaka ile aynı PVC sistemine ait olduğundan ısıl genleşme katsayısı uyumu iyidir; kabarcık ve ayrılma kolay oluşmaz. İç mekân dekoratif panelleri ve mobilya yüzeyleri için uygundur.
Teknik noktalar: laminasyon sıcaklığı 120–150 °C, basınç 0,3–0,6 MPa, hız 3–8 m/min. Tutkal katmanı kalınlığı 0,03–0,05 mm arasında kontrol edilir; çok ince olursa yapışma zayıf, çok kalın olursa tutkal taşması olur.
6.2 Isı transferi (termal transfer)
Yüksek sıcaklıkta süblimasyon transfer filmi (ahşap veya taş deseni baskılı) kullanılarak 180–220 °C sıcaklık ve belirli basınç altında transfer filmindeki desen süblimleşerek panel yüzey kaplamasına nüfuz eder ve net, aşınmaya dayanıklı bir desen oluşturur. Isı transferinde doku “kaplama” değil “nüfuz etme” şeklindedir; çizilmeye karşı dayanıklıdır, dış hava koşullarına dayanımı laminasyondan daha iyidir. Reklam panoları, sergi panelleri, iç mekân dekoratif panelleri için uygundur.
Sınırlamalar: ısı transferinin renk doygunluğu laminasyona göre daha düşüktür ve karmaşık dokular (örneğin senkron damar eşleştirme) elde edilemez.
6.3 Püskürtme/pişirme boya
Köpük panel yüzeyine poliüretan (PU) veya UV ile sertleşen boya püskürtülür; yayılma, kurutma veya UV sertleştirme sonrası parlak/mat kaplama oluşur. Yüzey sertliği 2H–3H (kurşun kalem sertliği) seviyesine ulaşabilir; parlaklık 10 GU (mat) ile 95 GU (parlak) arasında ayarlanabilir. Yüksek kaliteli dekoratif paneller, mutfak dolap kapakları, hoparlör panelleri için uygundur.
Süreç noktaları: püskürtme öncesi yüzey ön işlemi (toz alma → anti-statik → astar uygulama); astar kuruduktan sonra zımparalama (400–600 kum zımpara); ardından son kat boya püskürtülür. UV boya, UV sertleştirme fırınında (dalga boyu 365 nm, enerji ≥800 mJ/cm²) sertleştirilir.
VII. PVC köpük panelin işlenmesi ve uygulamaları
7.1 İşleme performansı
PVC köpük panel, plastiğin işlenebilirliği ile ahşabın kolay işlenebilirliğini birleştirir; “çok yönlü işlenebilir malzeme”dir:
| İşleme yöntemi | Uygunluk | Süreç noktaları |
|---|---|---|
| Testere ile kesme | Mükemmel | Sert metal uçlu testere bıçağı (diş sayısı 60–80 T), hız 3000–4000 rpm, ilerleme hızı 3–5 m/min. Yüksek hız çeliği (HSS) bıçak kullanmaktan kaçınılmalıdır |
| Gravür | Mükemmel | CNC gravür makinesiyle oyma, rölyef, üç boyutlu şekillendirme yapılabilir. Tek veya çift kenarlı spiral freze önerilir; hız 18000–24000 rpm, ilerleme 1500–2500 mm/min |
| Delme | İyi | Standart burgu matkap (uç açısı 118°), hız 2000–3000 rpm, ilerleme 0,1–0,2 mm/dev. Matkap keskin tutulmalı; aşırı ısınma panelin erimesine neden olabilir |
| Isıyla bükme | İyi | Sıcak hava tabancası (250–300 °C) ile bükülecek bölge ısıtılır; yumuşadıktan sonra bükülüp şekillendirilir (minimum bükme yarıçapı panel kalınlığının yaklaşık 5–8 katı). Soğuduktan sonra şeklini korur |
| Yapıştırma | İyi | PVC’ye özel tutkal (neopren, PVC solvent tutkalı (tetrahidrofuran esaslı)) kullanılır; normal beyaz tutkal veya 502 tutkalı önerilmez |
| Yüzey baskısı | İyi | Serigrafi, UV flatbed baskı için uygundur; özel ön işlem gerekmez (yüzey temizlenir) |
7.2 Tipik uygulama alanları
| Uygulama alanı | Spesifik kullanım | Önerilen ürün tipi | Seçim nedeni |
|---|---|---|---|
| Reklam ve sergi | Sergi panoları, ışıklı kutu panelleri, tabelalar, vitrinler | Serbest köpük panel (yoğunluk 0,45–0,55) | Hafif ve montajı kolay; yüzey düzgün, UV/serigrafi için uygun; maliyeti düşük |
| Mobilya üretimi | Mutfak/banyo dolap panelleri, gardırop arka panelleri, mobilya kapakları | Celuka köpük panel (yoğunluk 0,6–0,7) | Su ve neme dayanıklı; yüzey yoğun; laminasyon/ısı transferiyle ahşap deseni verilebilir; işlenmesi kolay |
| Yapı dekorasyonu | İç duvar panelleri, asma tavanlar, bölmeler, kapı/pencere pervazları | Celuka köpük panel (yoğunluk 0,6–0,8) | B1 alev geciktirici; ısı yalıtımı; sıfır formaldehit; uygulaması pratik |
| Ulaşım | Tren/otobüs/gemi iç duvar panelleri, tavanlar, bagaj rafları | Celuka köpük panel (yüksek yoğunluk 0,7–0,8) | Hafif; alev geciktirici; ses yalıtımı; neme dayanıklı |
| Endüstriyel korozyon önleme | Kimya atölyesi duvar panelleri, laboratuvar tezgâhları, galvaniz tank koruma panelleri | Celuka köpük panel (yüksek yoğunluk 0,7–0,8) | Asit-baz korozyonuna karşı mükemmel direnç; paslanmaz |
| Soğuk hava deposu yalıtımı | Soğuk hava deposu iç duvar panelleri, soğutucu araç bölmeleri | Serbest köpük panel (yoğunluk 0,45–0,55) | Düşük ısı iletkenliği; su emmez; düşük sıcaklığa dayanıklı (-20 °C’de kırılganlaşmaz) |
| Ambalaj ve lojistik | Geri dönüştürülebilir konteynerler, elektronik parça tepsileri | Serbest köpük panel (yoğunluk 0,4–0,5) | Hafif; darbe emici; tekrar kullanılabilir; nem emmez |
VIII. PVC köpük panelde sık görülen kalite sorunları
8.1 Yüzeyde “iğne deliği” ve “nokta” oluşumu
Belirti: Panel yüzeyinde çok sayıda küçük çukur (iğne deliği çapı 0,1–0,5 mm) veya yoğun küçük kabarcıklar.
Nedenler:
-
İğne deliği: köpük ajanının ayrışmasıyla oluşan gazın panel yüzeyinde eriyik tarafından tamamen sarılamaması; kabarcığın yüzeyde patlayarak çukur oluşturması
-
Nokta: tam plastikleşmemiş PVC parçacıklarının (“balık gözü”) yüzeyde kalması veya dolgunun homojen dağılmamasıyla topak oluşması
-
İşleme sıcaklığının çok yüksek olması; köpük ajanının çok hızlı ayrışması; gazın kontrolsüz şekilde şiddetli çıkışı
-
Köpük düzenleyici miktarının yetersiz olması; eriyik mukavemetinin kabarcık stabilitesini sağlayamaması
Çözümler: ekstrüder sıcaklık gradyanını ayarlamak (kalıp sıcaklığını 5–10 °C düşürmek), köpük düzenleyici miktarını artırmak (0,5–1,0 kısım), yüksek hızlı karıştırmada dağılım homojenliğini güçlendirmek.
8.2 Gözeneklerin kaba veya homojen olmaması
Belirti: Panel kesitinde gözle görülür kabarcıklar; çap >1 mm; gözenek boyutları farklı; yoğunluk dağılımı homojen değil.
Nedenler:
-
Köpük ajanının homojen dağılmaması (karıştırma süresi yetersiz veya karıştırma sıcaklığı homojen değil)
-
Eriyik sıcaklığının çok yüksek olması; köpük ajanının çok hızlı ayrışması; kabarcık çekirdeği sayısının az, boyutunun büyük olması
-
Eriyik mukavemetinin yetersiz olması; kabarcıkların birleşmesi ve patlaması
-
Köpük ajanı parçacık boyutunun kaba olması; ayrışmayla oluşan kabarcık çekirdeği sayısının az olması
Çözümler: sıcak karıştırma süresini uzatmak (köpük ajanının PVC parçacık yüzeyine tam dağılmasını sağlamak), ince parçacıklı köpük ajanı (≤5 μm) seçmek, köpük düzenleyici miktarını artırmak, işleme sıcaklığını uygun şekilde düşürmek.
8.3 Panel kalınlığının homojen olmaması / kalınlık toleransının aşılması
Belirti: Aynı panelin farklı noktaları arasındaki kalınlık farkı ±0,3 mm’yi aşması veya uzunluk yönünde belirgin kalınlık dalgalanması.
Nedenler:
-
Kalıp boşluğu ayarının uygun olmaması (kalıp dudağı açıklığının homojen olmaması)
-
Köpük oranının dalgalanması (ekstrüzyon miktarı veya çekme hızının dengesiz olması)
-
Şekillendirme kalıbının soğutmasının homojen olmaması (su basıncı veya su sıcaklığı dalgalanması)
-
Çekme makinesinin çekme kuvvetinin dalgalanması (palet kayması veya hız dengesizliği)
Çözümler: kalıp boşluğunu düzenli olarak kalibre etmek (sentil ile her noktanın açıklığını ölçmek, kalıp dudağı cıvatalarını ayarlamak), şekillendirme kalıbı soğutma suyu döngü sistemini kontrol etmek, aşınmış çekme paletlerini değiştirmek, ekstrüder hızı ile çekme hızının senkron kontrolünü kontrol etmek.
8.4 Eğilme ve deformasyon
Belirti: Panel düz bir yüzeye konulduğunda dört köşenin kalkması veya ortasının kabarması; düzlüğün standart dışı olması.
Nedenler:
-
Panelin üst ve alt yüzeylerinin soğuma hızının farklı olması (bir taraf çok hızlı, diğer taraf çok yavaş soğuması)
-
Zımparalama miktarının çok fazla olması (tek yüzde 0,5 mm’yi aşması) panelin gerilme dengesini bozması
-
Depolama sırasında düz yatırılmaması (dik depolama kendi ağırlığıyla deformasyona neden olur)
-
Formüldeki iç ve dış yağlayıcı oranının dengesiz olması; panel içinde artık gerilme kalması
Çözümler: şekillendirme tankının üst ve alt su sıcaklığının aynı olmasını sağlamak (sıcaklık farkı ≤5 °C), tek yüz zımparalama miktarını ≤0,3 mm’de tutmak, bitmiş panelin mutlaka düz yatırılması ve ağırlık konulması (her istifin üstüne düz bir ağır panel konulması), iç/dış yağlayıcı oranının optimize edilmesi.
8.5 Yüzey çizikleri / izleri
Belirti: Panel yüzeyinde belirgin çizikler, izler veya merdane izleri.
Nedenler:
-
Çekme merdaneleri veya şekillendirme kalıbı yüzeyinde yabancı madde (sert parçacıklar, metal talaşı)
-
Soğutma ve şekillendirme sırasında panel yüzeyinin çizilmesi (şekillendirme kalıbı iç duvarında çapak olması)
-
Sonraki işlemlerde taşıma sırasında panel yüzeyinin sürtünmesi
Çözümler: çekme merdanelerini ve şekillendirme kalıbını düzenli olarak temizlemek (her gün kontrol edip temizlemek), şekillendirme kalıbı iç duvarını ayna parlaklığına (Ra ≤0,8 μm) kadar zımparalamak, yüzey koruması için PE koruyucu film (kalınlık 30–50 μm) uygulamak.
IX. PVC köpük panelin teknolojik gelişme trendleri
9.1 Mikro köpük teknolojisi (Microcellular Foam)
Süper kritik akışkan teknolojisi (fiziksel köpük ajanı olarak CO₂ veya N₂) ile gözenek çapı 50 μm’den küçük, gözenek yoğunluğu 10⁹ adet/cm³’ü aşan mikro köpük PVC panel üretilir. Geleneksel kimyasal köpüğe kıyasla mikro köpük teknolojisi daha düşük yoğunluk (0,3 g/cm³’e kadar), daha yüksek mukavemet ve daha iyi yüzey kalitesi sağlar. Şu anda hâlâ endüstrileşmenin başlangıç aşamasındadır; esas olarak ekipman yatırım maliyeti ve süreç kontrol zorluğuyla sınırlıdır.
9.2 Fonksiyonel modifikasyon
| Fonksiyon yönü | Teknoloji yolu | Ana uygulamalar |
|---|---|---|
| Alev geciktirici yükseltme | Fosfor-azot esaslı halojensiz alev geciktirici (ör. amonyum polifosfat (APP) + pentaeritritol (PER) şişen sistem) eklenmesi; B1 sınıfına ulaşır | Yapı dekorasyonu, ulaşım araçları |
| Antibakteriyel ve küf önleyici | Gümüş iyonu/nano çinko oksit antibakteriyel ajan (%0,1–0,5) eklenmesi; antibakteriyel oran ≥%99 | Hastaneler, gıda, banyo |
| Anti-statik | İletken karbon siyahı veya kalıcı anti-statik ajan eklenmesi; yüzey direnci ≤10⁹ Ω | Elektronik ambalaj, temiz oda |
| Güçlendirme modifikasyonu | Cam elyafı veya karbon elyafı (%5–15) eklenmesi; eğilme mukavemeti %50–100 artar | Yüksek mukavemetli yapı parçaları |
| Dış hava koşullarına dayanım modifikasyonu | UV önleyici ve engellenmiş amin ışık stabilizatörü (HALS) eklenmesi; ksenon lamba 1000 saat yaşlandırmada renk koruma oranı ≥%80 | Dış mekân yapıları, araç/gemi iç kaplamaları |
9.3 Yeşil ve düşük karbon
-
Çevre dostu stabilizatörlerin yaygınlaşması: kalsiyum-çinko kompozit stabilizatörler kurşun tuzu stabilizatörlerinin yerini büyük ölçüde almıştır; RoHS uyumu sağlanır
-
Biyo bazlı plastikleştiriciler: epoksi soya yağı (ESO) ile petrol esaslı plastikleştiricilerin bir kısmının yerini alması; 5–15 kısım eklenebilir
-
Geri dönüştürülmüş malzeme kullanımı: tüketici sonrası geri dönüştürülmüş (PCR) PVC malzemesi, görünmeyen parçalarda (ambalaj paneli, palet) kullanılmaya başlanmıştır
-
Su bazlı boya/solventsiz boya: yüzey püskürtme aşamasında solvent bazlı boya yerine su bazlı boya kullanımı; VOC emisyonu %90’dan fazla azalır
9.4 Hafiflik ve yüksek performans
Yapı optimizasyonu (biyomimetik sandviç yapı, petek yapı) ve malzeme modifikasyonu (yüksek eriyik mukavemetli PVC reçinesi geliştirme) yoluyla mekanik özellikler korunarak panel yoğunluğu daha da düşürülür; “daha hafif, daha güçlü, daha ince” nihai hedefi gerçekleştirilir ve otomotiv hafifletme, yüksek hızlı tren iç kaplamaları gibi üst düzey alanlara uygulama alanı genişletilir.
JINDIWOOD · Engineered for Certainty — Her PVC köpük panel, hafiflik, çevre dostuluğu ve fonksiyonelliğin hassas bir dengesidir.
Bu makale JINDIWOOD’un özgün teknik makalesidir; izinsiz kullanılamaz. Alıntı yapılırken kaynak belirtilmelidir.
FAQ (Sıkça Sorulan Sorular)
Soru 1: PVC köpük panel tam olarak nedir?
Cevap 1: PVC köpük panel, PVC reçinesi, köpük ajanı, stabilizatör ve işleme yardımcıları kullanılarak ekstrüzyon veya kalıplama yöntemiyle üretilen, içi mikro gözenekli köpük yapısına sahip hafif bir panel türüdür. PVC’nin su geçirmezlik, çürümeye dayanıklılık, alev geciktiricilik gibi özelliklerini korur; ayrıca ısı yalıtımı, ses yalıtımı ve darbe emme sağlar.
Soru 2: Serbest köpük panel ile Celuka köpük panel arasındaki fark nedir?
Cevap 2: Serbest köpük panelde hem yüzey hem çekirdek köpüklüdür; yoğunluk homojendir, yüzey hafif pürüzlüdür, yoğunluk 0,4–0,7 g/cm³’tür. Celuka köpük panelde çekirdek köpüklü, yüzey yoğundur (kabuk 0,2–0,5 mm); yüzey pürüzsüzdür, yoğunluk 0,5–0,8 g/cm³’tür ve mekanik mukavemeti daha yüksektir.
Soru 3: PVC köpük panel formaldehit içerir mi?
Cevap 3: Hayır. PVC köpük panel üre-formaldehit tutkalı kullanmaz; formaldehit emisyonu “tespit edilemedi” seviyesindedir. Sıfır formaldehitli panel olup hassas ortamlar için de uygundur.
Soru 4: PVC köpük panel alev geciktirici midir?
Cevap 4: PVC doğal olarak alev geciktiricidir (LOI %45–50). Katkı maddesi olmadan B2 (kendiliğinden sönen); fosfor-azot esaslı alev geciktirici eklendiğinde B1 (zor yanıcı) sınıfına ulaşır ve yapı için uygundur.
Soru 5: PVC köpük panel nasıl işlenir?
Cevap 5: Sert metal uçlu testere ile kesilir, CNC ile gravür yapılır, burgu matkapla delinir, sıcak hava tabancasıyla (250–300 °C) ısıyla bükülür, PVC’ye özel tutkalla yapıştırılır. Serigrafi ve UV baskı için uygundur.
Soru 6: Hangi yoğunluklar mevcuttur?
Cevap 6: Ultra hafif 0,30–0,45 g/cm³; hafif 0,45–0,60; standart 0,60–0,75; yüksek yoğunluk 0,75–0,90. Seçim uygulamaya ve gereken mukavemete bağlıdır.
Soru 7: PVC köpük panel kimyasallara dayanıklı mıdır?
Cevap 7: Evet; asitlere, bazlara ve tuzlara karşı iyi dayanıklıdır. Ancak aseton ve benzen gibi çözücüler paneli çözer veya ciddi şişmeye neden olur; temastan kaçınılmalıdır.
Soru 8: PVC köpük panel dış mekân için uygun mudur?
Cevap 8: UV koruması ve HALS stabilizatörleri ile dış mekân için de uygundur. Koruma olmadan uzun süre güneşe maruz kalırsa sararma ve bozunma meydana gelebilir.
Soru 9: Deformasyon ve çizikler nasıl önlenir?
Cevap 9: Düz yatırarak ve ağırlık koyarak depolamak, homojen soğutmayı sağlamak, tek yüzde en fazla 0,3 mm zımparalamak, PE koruyucu film uygulamak ve merdane ile şekillendirme kalıbını düzenli temizlemek gerekir.
Soru 10: PVC köpük panelin gelecekteki trendleri nelerdir?
Cevap 10: Süper kritik akışkanlarla mikro köpük, fonksiyonel modifikasyon (alev geciktirici, antibakteriyel, anti-statik, güçlendirilmiş), yeşil düşük karbonlu formüller, PCR geri dönüştürülmüş malzeme, su bazlı boyalar ve hafiflik ile yüksek performans hedefleri başlıca trendlerdir.