中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. Melamin kaplama kağıdının temel kavramı
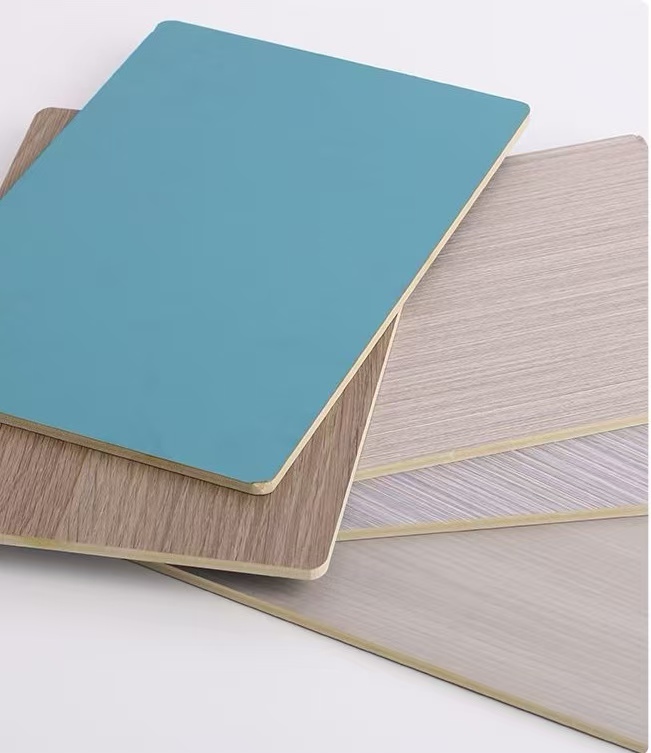
Melamin kaplama kağıdı, daha profesyonel adıyla “melamin emdirilmiş film kağıdı” (Melamine Impregnated Paper), halk arasında “triamin kağıdı”, “emdirilmiş kağıt” veya “kaplama kağıdı” olarak bilinir. Dekoratif baz kağıdın melamin reçinesi ile emdirilmesi, kurutulması ve kesilmesiyle üretilen yarı kürlenmiş bir kaplama malzemesidir.
Kendisi nihai ürün değil, ahşap esaslı panel kaplaması için bir ara malzemedir. Yüksek sıcaklık ve basınç altında melamin kaplama kağıdındaki reçine erir, akar ve çapraz bağlanarak sertleşir; panel alt tabakasına (yonga levha, MDF, kontrplak vb.) sıkıca bağlanır ve aşınmaya, ısıya, lekeye dayanıklı, renk çeşitliliği yüksek bir dekoratif koruyucu katman oluşturur. Bu işlem sonucunda sıradan ahşap esaslı panel, mobilya, mutfak dolabı ve zeminlerde sık gördüğümüz melamin kaplı panele (halk arasında “boyasız panel”, “ekolojik panel”) dönüşür.
Melamin kaplama kağıdı = baz kağıt + melamin reçinesi
Bu iki kavramı ayırmak gerekir:
| Kavram | Tanım | Biçim | Kullanım |
|---|---|---|---|
| Dekoratif baz kağıt | Odun hamuru, titanyum dioksit vb. ile üretilen, reçine içermeyen endüstriyel kağıt | Rulo kağıt (kalın kültür kağıdına benzer) | Emdirme taşıyıcısı olarak; desen baskısı veya düz renk tabanı sağlar |
| Melamin emdirilmiş kağıt | Baz kağıdın melamin reçinesi ile emdirilip kurutulmasıyla elde edilen yarı mamul | Rulo kağıt (reçine oranı yaklaşık %100–200; kağıt sertleşir, kırılganlaşır, hafif yapışkan olur) | Doğrudan panel laminasyonunda kullanılır |
Temel öz: Melamin kaplama kağıdı “dekoratif kağıt + reçine” kompozitidir. Hem deseni taşır (estetik sağlar) hem de reçinenin sertleşmesiyle fiziksel koruma sağlar (performans sağlar); “boyasız” teknolojisinin anahtarıdır.
Sektördeki konumu ve ölçeği:
Çin Ormancılık Sanayi Derneği Dekoratif Kağıt Komitesi’ne göre, 2025 yılında Çin’in yıllık melamin kaplama kağıdı üretimi 2,8 milyon tonu (yaklaşık 19 milyar m²) aşmıştır ve dünya üretiminin %65’inden fazlasını oluşturmaktadır. Çin, dünyanın en büyük üreticisi ve tüketicisidir. Bunun yaklaşık %55’i panel mobilya, %20’si laminat parke, %15’i mutfak/banyo dolapları, %10’u diğer dekoratif kullanımlar içindir.
JINDIWOOD, bir panel üreticisi olarak kaplama kağıdının kalitesini derinlemesine anlar: Yüksek standartlı melamin emdirilmiş kağıt kullanarak kaplama görünümü ve fiziksel performansta mükemmelliği, panelin yüksek kalite, estetik ve dayanıklılığını sağlarız.
II. Melamin kaplama kağıdının sınıflandırılması
2.1 Baz kağıt türüne göre
| Baz kağıt türü | İşlev | Gramaj (g/m²) | Temel özellikler | Uygulama |
|---|---|---|---|---|
| Baskıya uygun dekoratif baz kağıt | Baskı desenini taşır (ahşap, taş, kumaş vb.) | 70–100 | İyi mürekkep emme, yüksek örtücülük, gravür baskıya uygun (registrasyon hassasiyeti ≤0,15 mm) | Panel mobilya, dolaplar, kapılar |
| Düz renkli dekoratif baz kağıt | Tek düz renk sağlar | 80–120 | Canlı renkler, yüksek örtücülük, sıkı renk farkı kontrolü (ΔE ≤0,5) | Düz renk mobilya, ofis mobilyası, iç dekorasyon |
| Yüzey aşınma dayanımlı baz kağıt | Aşınma direnci sağlar (Al₂O₃ içerir) | 40–60 (ince) / 80–120 (kalın) | Aşındırıcı içerir (α-Al₂O₃), aşınma devri 4000–10.000 | Laminat parke, yüksek aşınma dayanımlı mobilya |
| Denge kağıdı (alt katman) | Panelin altına yapıştırılarak gerilim dengesi ve çarpılma önleme | 40–60 | Baskısız, sadece reçine emdirilmiş, simetrik yapı için | Laminat parke, panel mobilya |
| Kenar bandı baz kağıdı | Mobilya kenar bandı üretimi için | 60–100 | Baskı ve emdirmeden sonra rulo halinde kesilir, panel kenarları için | Kenar bandı |
| Yüksek netlikli baz kağıt | Özel işlem (kaplama + yüksek şeffaf reçine) ile daha net baskı | 80–110 | Yüksek şeffaflık, baskı detaylarını tam gösterir (özellikle koyu ahşap) | Lüks mobilya, özel dolaplar, vitrinler |
2.2 Yüzey parlaklığına göre (laminasyon sonrası)
| Tür | Parlaklık (GU, 60°) | Özellikler | Uygun stil |
|---|---|---|---|
| Yüksek parlak | ≥85 (95’e kadar) | Ayna etkisi, güçlü görsel etki, ancak parmak izi tutar; alt tabaka düzlüğü çok önemli | Modern minimal, hafif lüks, ticari alanlar |
| Mat | ≤15 | Yumuşak doku, yansıma yapmaz, ince dokunuş, parmak izi tutmaz | İskandinav, Japon, yeni Çin, çocuk odası |
| Yarı parlak (saten) | 25–50 | Yüksek parlak ile mat arası, ölçülü parlaklık | Sade modern, ofis mobilyası |
2.3 Kabartma türüne göre (senkron kabartma/desen eşleme)
| Kabartma türü | Teknik prensip | Etki | Maliyet |
|---|---|---|---|
| Senkron kabartma (Synchronized Pores) | Pres plakasındaki doku baskı deseniyle hassas hizalanır (sapma ≤0,5 mm) | Çok gerçekçi; ahşap damarları, taş dokusu elle hissedilir, masif ahşap/doğal taştan neredeyse ayırt edilemez | En yüksek |
| Senkron olmayan kabartma | Pres plakasındaki doku düzenli geometrik desendir (liçi, kare, deri) | Düzenli yüzey dokusu, daha kaba, belirli stiller için | Orta |
| Kabartmasız (düz) | Ayna plaka, tamamen pürüzsüz yüzey | Yüksek parlak/mat düz yüzey, modern | Orta |
| Derin kabartma (3D, derinlik ≥0,15 mm) | Yüksek sıcaklık ve basınçla derin kabartma | Güçlü dokunma hissi, ahşap damarları “çökmüş”, belirgin üç boyutluluk | Yüksek |
2.4 Çevre sınıfına göre
Melamin kaplama kağıdının çevre sınıfı esas olarak emdirme reçinesinin formülüne ve baz kağıdın formaldehit içerip içermediğine bağlıdır (baz kağıt içermez, ancak reçine serbest formaldehit içerebilir):
| Çevre sınıfı | Formaldehit emisyonu (iklim odası, mg/m³) | Reçine türü | Uygulama |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 zorunlu standart) | Standart melamin-formaldehit reçinesi (MF) | Genel mobilya |
| E0 | ≤0,025 | Düşük mol oranlı melamin reçinesi + formaldehit tutucu | Orta-üst segment mobilya, iç dekorasyon |
| ENF | ≤0,015 | Ultra düşük mol oranlı reçine + etkili formaldehit tutucu | Çocuk mobilyası, yatak odası, hastane, okul |
| HENF (sıfır formaldehit katkılı) | ≤0,015 (tüm kalemler) | Melamin-üre formaldehit ko-kondensasyon reçinesi (optimize formül) | Lüks konut, anahtar teslim dekorasyon |
III. Melamin kaplama kağıdının hammadde sistemi
3.1 Baz kağıt — temel performansın “geni”
Dekoratif baz kağıt, kaplama kağıdının “iskeletidir”; kalitesi nihai ürünün baskı netliğini, örtücülüğünü ve dayanıklılığını doğrudan belirler.
| Performans göstergesi | Birim | Yüksek kalite standardı | Ölçüm anlamı |
|---|---|---|---|
| Gramaj | g/m² | 70–100 (baskılı) / 80–120 (düz) | Reçine emme ve nihai kalınlığı etkiler |
| Çekme dayanımı (boyuna) | kN/m | ≥4,0 | Emdirme ve kurutmada kopmayı önler |
| Islak dayanım (emdirme sonrası) | % | ≥15 | Kağıt bütünlüğünü korur |
| Opaklık (ISO 2471) | % | ≥90 (açık) / ≥85 (koyu) | Alt tabaka rengini örter |
| Su emme (Cobb, 60 sn) | g/m² | 20–40 | Emdirme hızı ve miktarını kontrol eder |
| Kül (TiO₂, TAPPI T211) | % | 25–40 | TiO₂ arttıkça örtücülük ve canlılık artar |
| Düzlük (Bekk) | sn | 30–60 | Baskı netliği ve reçine dağılımını etkiler |
| Renk farkı (partiler arası ΔE) | — | ≤0,5 | Renk tutarlılığı |
Baz kağıt üretimi:
-
Hamur hazırlama: ağartılmış sülfat iğne yapraklı odun hamuru + TiO₂ + dolgu (kaolin, talk) + katkılar → karıştırma ve öğütme.
-
Kağıt çekimi: hamur uzun elekli makinede yayılır, suyu alınır, preslenir, kurutulur (110–130 °C).
-
Kalenderleme ve sarma: düzlük ve parlaklık artırılır; genişlik 1,6–2,6 m, uzunluk 2000–5000 m.
3.2 Melamin reçinesi — fiziksel performansın “çekirdeği”
Melamin reçinesi, melaminin formaldehit ile alkali ortamda polikondensasyonuyla oluşan termoset reçinedir. Kaplama kağıdının sertleşmesi, aşınma, ısı ve leke dayanımının temel nedenidir.
Kimyasal prensip: Melamin (C₃H₆N₆) üç amino grubu (-NH₂) içerir; her biri iki formaldehit molekülü (HCHO) ile reaksiyona girerek hidroksimetil türevleri oluşturur. Isıtma (>120 °C) ve asidik katalizör altında çapraz bağlanma ile üç boyutlu ağ oluşur — bu, sert, yoğun ve ısıya dayanıklı yapıyı sağlar.
| Parametre | Tipik değer | Etki |
|---|---|---|
| Katı madde | %45–55 | Emdirme ve penetrasyonu etkiler |
| Viskozite (25 °C) | 30–80 cps (Ford No. 4) | Penetrasyon hızı ve homojenliği |
| pH | 8,5–10,5 (alkali) | Depolama stabilitesi ve kür hızı |
| Serbest formaldehit | ≤%0,5 (E0) / ≤%0,2 (ENF) | Nihai panel emisyonu |
| Kür süresi (150 °C) | 60–120 sn | Reaktivite |
| M/F mol oranı | 1:1,8–2,2 (standart) / 1:1,5–1,8 (düşük formaldehit) | Yüksek oran: daha az serbest formaldehit, daha iyi su dayanımı, daha yüksek maliyet |
Modifikasyonlar:
-
Üre (ko-kondensasyon): maliyeti düşürür, esnekliği artırır, su dayanımı ve çevre sınıfını biraz düşürür.
-
Kaprolaktam/dietilen glikol: esnek segmentler ekler, çatlama direncini artırır.
-
Formaldehit tutucular: emisyonu E0/ENF’ye düşürür.
-
Nano-SiO₂ veya Al₂O₃: aşınma direncini 4000–10.000 devre çıkarır.
IV. Melamin kaplama kağıdı üretim süreci
4.1 Süreç akışı
Baz kağıt açma → Reçine emdirme (1. emdirme) → Dozaj silindirleri
  → 1. kurutma → 2. emdirme (yüzey kaplama) → 2. dozaj
  → 2. kurutma → Soğutma → Kesme/sarma → Kalite kontrol → Bitmiş rulo
4.2 İşlem adımları
1. Açma ve ekleme: baz kağıt rulosu (1,6–2,6 m; 2000–5000 m) açma makinesine takılır, otomatik ekleme ile sürekli üretim.
2. Birinci emdirme: kağıt 10–40 m/dk hızla 25–35 °C reçine banyosundan geçer. Emdirme: kağıt kütlesinin %60–100’ü (ör. 100 g → 60–100 g reçine; toplam 160–200 g/m²). Süre: 0,5–2 sn.
3. Dozaj silindirleri: fazla reçine sıkılır, dağılım ve miktar kontrol edilir. Online β veya kızılötesi ölçüm.
4. Birinci kurutma: dikey/yatay kurutucu su ve uçucuları uzaklaştırır, reçine B aşamasına geçer.
| Bölge | Sıcaklık | İşlev |
|---|---|---|
| 1 (ön ısıtma) | 80–120 °C | Yavaş ısıtma, kabarcık önler |
| 2 (ana kurutma) | 120–160 °C | Su uzaklaştırma, ön kür başlangıcı |
| 3 (dengeleme) | 100–130 °C | Sıcaklık ve nem dengesi |
-
Kalan uçucu: %5–8 (kritik). Düşük → aşırı kür, zayıf akış; yüksek → kabarcık/hava tahliyesi sorunu.
-
Ön kürleşme: %20–40.
5. İkinci emdirme (yüzey kaplama): yüksek katı maddeli yüzey reçinesi (%50–60) uygulanır; α-Al₂O₃, parmak izi önleyici veya antibakteriyel eklenebilir. Miktar: 10–25 g/m² (kuru reçine).
6. İkinci kurutma ve soğutma: 120–160 °C, uçucu %5–7; sonra soğutma silindirleri (≤30 °C) yapışmayı önler.
7. Kesme ve sarma: genişlik 1,25–2,6 m (1220/1240 mm vb.); uzunluk 500–2000 m. Alüminyum kompozit ambalaj, parti, renk, genişlik, uzunluk, çevre sınıfı etiketi.
4.3 Kritik kalite kontrol noktaları
| Nokta | Test | Sıklık | Standart |
|---|---|---|---|
| Emdirme | Reçine oranı (%) | 30 dk | Baskılı: %120–160; düz: %130–170 |
| Uçucu | Kalan uçucu (%) | 30 dk | %5–8 |
| Ön kürleşme | Ön kür derecesi (%) | Parti | %20–40 |
| Görünüm | İğne deliği, kabarcık, renk, çatlak | Online | Görünür hata yok; ΔE ≤0,5 |
| Genişlik | Hassasiyet (mm) | Rulo | ±2 mm |
| Çarpılma | Düzlük | Rulo | Eğrilik ≤5 mm/m |
V. Temel teknik göstergeler
5.1 Emdirme (reçine oranı)
| Baz kağıt türü | Emdirme (%) | Anlam |
|---|---|---|
| Baskılı | %120–160 (açık) / %130–180 (koyu) | Koyu daha fazla reçine gerektirir |
| Düz | %130–180 | Yüksek yoğunluk ve parlaklık |
| Aşınma dayanımlı | %180–250 | α-Al₂O₃’ü sarar |
| Denge | %100–150 | Gerilim dengesi |
Formül: Emdirme (%) = [(kurutma sonrası kütle − baz kağıt kütlesi) / baz kağıt kütlesi] × 100%
5.2 Uçucu madde
| Aralık | Etki | Uygulama |
|---|---|---|
| %4–6 | Yüksek ön kür, düşük akış, hızlı pres | Laminat parke |
| %6–8 (yaygın) | Orta akış, iyi hava tahliyesi, yüksek yapışma | Mobilya, dolaplar |
| %8–10 | Yüksek akış, ancak iğne deliği/portakal kabuğu riski | Kalın panel veya düşük sıcaklık |
Formül: Uçucu (%) = [(önceki kütle − sonraki kütle) / önceki kütle] × 100%
5.3 Ön kürleşme
Yöntem: 160 °C’de 60 sn ısıt, kürlenmemiş reçineyi kazı, kürlenmişi tart.Ön kürleşme (%) = (kürlenmiş reçine / toplam reçine) × 100%
5.4 Akışkanlık
Test: numune 150 °C plakada, basınç, 60 sn, alan ölçülür.
Akışkanlık: 120–160 mm. Çok yüksek → yetersiz yapıştırıcı; çok düşük → beyaz lekeler.
5.5 Aşınma dayanımı
| Sınıf | Taber devri (CS-0, 1000 g) | Uygulama |
|---|---|---|
| AC1 | ≥2000 | Yatak odası, çalışma odası |
| AC2 | ≥3000 | Oturma odası, koridor |
| AC3 | ≥4000 | Yoğun ev/hafif ticari |
| AC4 | ≥6000 | Orta ticari |
| AC5 | ≥8000 | Yoğun ticari |
Kontrol: α-Al₂O₃ 10–30 g/m²; partikül 20–50 μm; homojen dispersiyon.
VI. Melamin kaplama kağıdının laminasyonu
6.1 Parametreler
| Parametre | Tipik değer | Etki |
|---|---|---|
| Sıcaklık | 180–210 °C | Yüksek → kırılganlık; düşük → yetersiz kür |
| Basınç | 2,5–4,0 MPa | Yüksek → alt tabaka ezilir; düşük → zayıf yapışma |
| Süre | 8–15 sn (düşük basınç) / 30–60 sn (yüksek basınç) | Kısa → yetersiz kür; uzun → düşük verim |
6.2 Yöntemler
| Yöntem | Özellikler | Ürünler | Parlaklık |
|---|---|---|---|
| LPL | 185–200 °C, 2,5–3,5 MPa, 8–15 sn | Mobilya, dolaplar | Parlak/mat/kabartma |
| HPL | 150–180 °C, 4,0–6,0 MPa, 30–60 sn | Yüksek basınçlı dekoratif paneller | Parlak/mat/kabartma |
| Sürekli | Sürekli pres (CPS) | Büyük seri üretim | Parlak/mat/düzenli kabartma |
6.3 Pres plakası seçimi
| Plaka türü | Yüzey etkisi | Uygulama |
|---|---|---|
| Ayna plaka | Parlaklık ≥85 GU | Yüksek parlak |
| Mat plaka | ≤15 GU | Mat |
| Senkron kabartma plakası | Doku = baskı | Gerçekçi ahşap/taş |
| Düzenli kabartma plakası | Geometrik desen | Endüstriyel, modern |
| Derin kabartma plakası | ≥0,15 mm | 3D, antik etki |
VII. Yaygın kalite yanılgıları ve gerçekler
Yanılgı 1: “Kaplama kağıdı ne kadar parlak olursa o kadar iyi.”
Gerçek: Parlaklık bir tasarım tercihidir. Yüksek parlak parmak izi tutar ve çok düz alt tabaka gerektirir; mat asil ve leke gizler.
Yanılgı 2: “Aşınma devri ne kadar yüksek olursa o kadar iyi.”
Gerçek: Yüksek AC, daha fazla α-Al₂O₃ demektir; baskı netliğini düşürür ve yüzeyi pürüzlendirir. Yatak odası için AC1–AC2 yeterlidir; AC4–AC5 yoğun ticari kullanım içindir.
Yanılgı 3: “Kağıt ne kadar kalın olursa o kadar iyi.”
Gerçek: Performans reçine oranı ve kür kalitesine bağlıdır, kalınlığa değil. Çok kalın kağıt (>100 g/m²) iyi emdirilemez ve “kuru lekeler” oluşabilir.
Yanılgı 4: “Melamin kaplı panel formaldehit içerir, çevre dostu değildir.”
Gerçek: Formaldehit alt tabakadan ve reçineden gelir. E0/ENF alt tabaka ve E0/ENF kağıt ile nihai panel ENF (≤0,015 mg/m³) seviyesine ulaşabilir; bazı masif ahşaplardan bile düşük olabilir. JINDIWOOD E0 + E0/ENF kombinasyonu kullanır.
VIII. Diğer kaplama malzemeleriyle karşılaştırma
| Kriter | Melamin kağıdı | PVC film | Ahşap kaplama | Boya | HPL |
|---|---|---|---|---|---|
| Yüzey sertliği | Yüksek (3H–4H) | Orta (HB–2H) | Düşük (HB) | Yüksek (3H–4H) | En yüksek (3H–5H) |
| Aşınma | 500–10.000 devir | <500 | Düşük | 800–2000 | >10.000 |
| Isı dayanımı | 180–200 °C | 60–80 °C | 100–120 °C | 150–200 °C | 180–200 °C |
| Leke dayanımı | Mükemmel | İyi | Zayıf | Mükemmel | Mükemmel |
| Desen zenginliği | Çok zengin | Zengin | Sınırlı | Zengin | Zengin |
| Çevre sınıfı | ENF | E0 | ENF | Yüksek | E0 |
| Maliyet | Orta | Düşük | En yüksek | Orta-yüksek | Yüksek |
| Gerçekçilik | Mükemmel | Orta | Mükemmel | Mükemmel | Mükemmel |
IX. Teknolojik gelişme trendleri
9.1 Yüksek simülasyon
-
Senkron registrasyon hassasiyeti ±1,0 mm’den ±0,3 mm’ye.
-
Dijital baskı: ≥1200 dpi, 50–100 m/dk, kalıpsız, minimum sipariş yüzlerce metre.
-
3D kabartma ≥0,25 mm ve senkronizasyon, gerçekçi damarlar ve budaklar.
9.2 Fonksiyonellik
-
Antibakteriyel/antiviral: gümüş iyonu veya ZnO, etkinlik ≥%99,9.
-
Parmak izi önleyici: floropolimer, kolay temizlik.
-
Termokromik/fotokromik: sıcaklık/ışıkla renk değişimi.
9.3 Çevre dostu
-
Lignin/tanin ile biyo bazlı melamin reçinesi.
-
Düşük sıcaklıkta kür (140–160 °C), %15–25 enerji tasarrufu.
-
PCL ile biyobozunur kağıt.
9.4 Dijital ve akıllı üretim
-
AI hata tespiti (CNN), 0,1 mm hassasiyet, ≥%95 doğruluk.
-
Dijital formül yönetimi ve tam izlenebilirlik.
-
Esnek üretim: renk değişimi 15–30 dk.
JINDIWOOD · Engineered for Certainty — Her kağıdın hassas emdirilmesi ve kusursuz laminasyonu, evin estetiği ve dayanıklılığı için belirli bir gelecek çizer.
SSS (Sıkça Sorulan Sorular)
Soru 1: Melamin kaplama kağıdı tam olarak nedir?
Cevap 1: Dekoratif baz kağıdın melamin reçinesi ile emdirilmesi, kurutulması ve kesilmesiyle üretilen yarı kürlenmiş kaplama malzemesidir. Yüksek sıcaklık ve basınç altında laminasyonla aşınmaya, ısıya dayanıklı ve dekoratif koruyucu katman oluşturur.
Soru 2: Dekoratif baz kağıt ile melamin kaplama kağıdı arasındaki fark nedir?
Cevap 2: Baz kağıt, selüloz ve TiO₂’den üretilen, reçine içermeyen hammaddedir. Melamin kaplama kağıdı, reçine emdirme ve kurutma sonrası yarı mamuldür. Baz kağıt taşıyıcıdır; melamin kaplama kağıdı emdirme sürecinin ürünüdür.
Soru 3: Melamin kaplama kağıdı için hangi çevre sınıfları vardır?
Cevap 3: E1 (≤0,050 mg/m³), E0 (≤0,025 mg/m³), ENF (≤0,015 mg/m³) ve HENF (sıfır formaldehit katkılı, ≤0,015 mg/m³). Çocuk mobilyası ve yatak odası için ENF veya HENF önerilir.
Soru 4: Melamin kaplama kağıdında senkron kabartma nedir?
Cevap 4: Pres plakası dokusunun baskı deseniyle hassas hizalandığı (sapma ≤0,5 mm) bir tekniktir; görsel ve dokunsal doku tamamen örtüşür. Masif ahşap veya doğal taştan neredeyse ayırt edilemez.
Soru 5: Uygulamam için kaç aşınma devri gerekir?
Cevap 5: Yatak odası ve çalışma odası için AC1–AC2 (≥2000–3000). Oturma odası ve koridor için AC3 (≥4000). Mağaza ve restoran için AC4 (≥6000). Havalimanı ve yoğun ticari için AC5 (≥8000).
Soru 6: Melamin kaplama kağıdının kalitesini ne belirler?
Cevap 6: Baz kağıt kalitesi (gramaj, çekme, örtücülük), reçine formülü (katı madde, viskozite, M/F), emdirme (%120–180), uçucu (%5–8) ve ön kürleşme (%20–40). Sadece kalınlık veya parlaklık değil.
Soru 7: Melamin kaplama kağıdı ısıya dayanıklı mı?
Cevap 7: Evet. Kürlenmiş melamin reçinesi 180–200 °C’ye dayanır; PVC’den (60–80 °C) çok daha yüksektir. Mutfak tezgahları, masalar ve ısıya maruz yüzeyler için uygundur.
Soru 8: Melamin kaplama kağıdı geri dönüştürülebilir mi?
Cevap 8: Termoset olduğu için geri dönüşümü zordur. PCL gibi biyobozunur katkılarla belirli koşullarda ayrışma araştırılmaktadır; henüz geliştirme aşamasındadır.
Soru 9: Laminasyonda LPL ile HPL arasındaki fark nedir?
Cevap 9: LPL 185–200 °C, 2,5–3,5 MPa ve 8–15 sn kullanır; mobilya ve dolaplar içindir. HPL 150–180 °C, 4,0–6,0 MPa ve 30–60 sn kullanır; yüksek aşınma ve ısı dayanımı gerektiren yüksek basınçlı paneller içindir.
Soru 10: Melamin kaplama kağıdında kalite sorunlarını nasıl anlarım?
Cevap 10: Düzensiz renk veya partiler arası fark (ΔE>0,5), iğne deliği veya kabarcık, bükmede çatlak, oda sıcaklığında yapışkanlık (düşük ön kür) veya hiç yapışkanlık olmaması (yüksek ön kür). Çok yüksek/düşük uçucu da preslemede sorun yaratır.