中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
Malzemeden işleme ve uygulamaya: mobilya kalite detaylarını okuyun
I. Kenar bandının temel kavramı
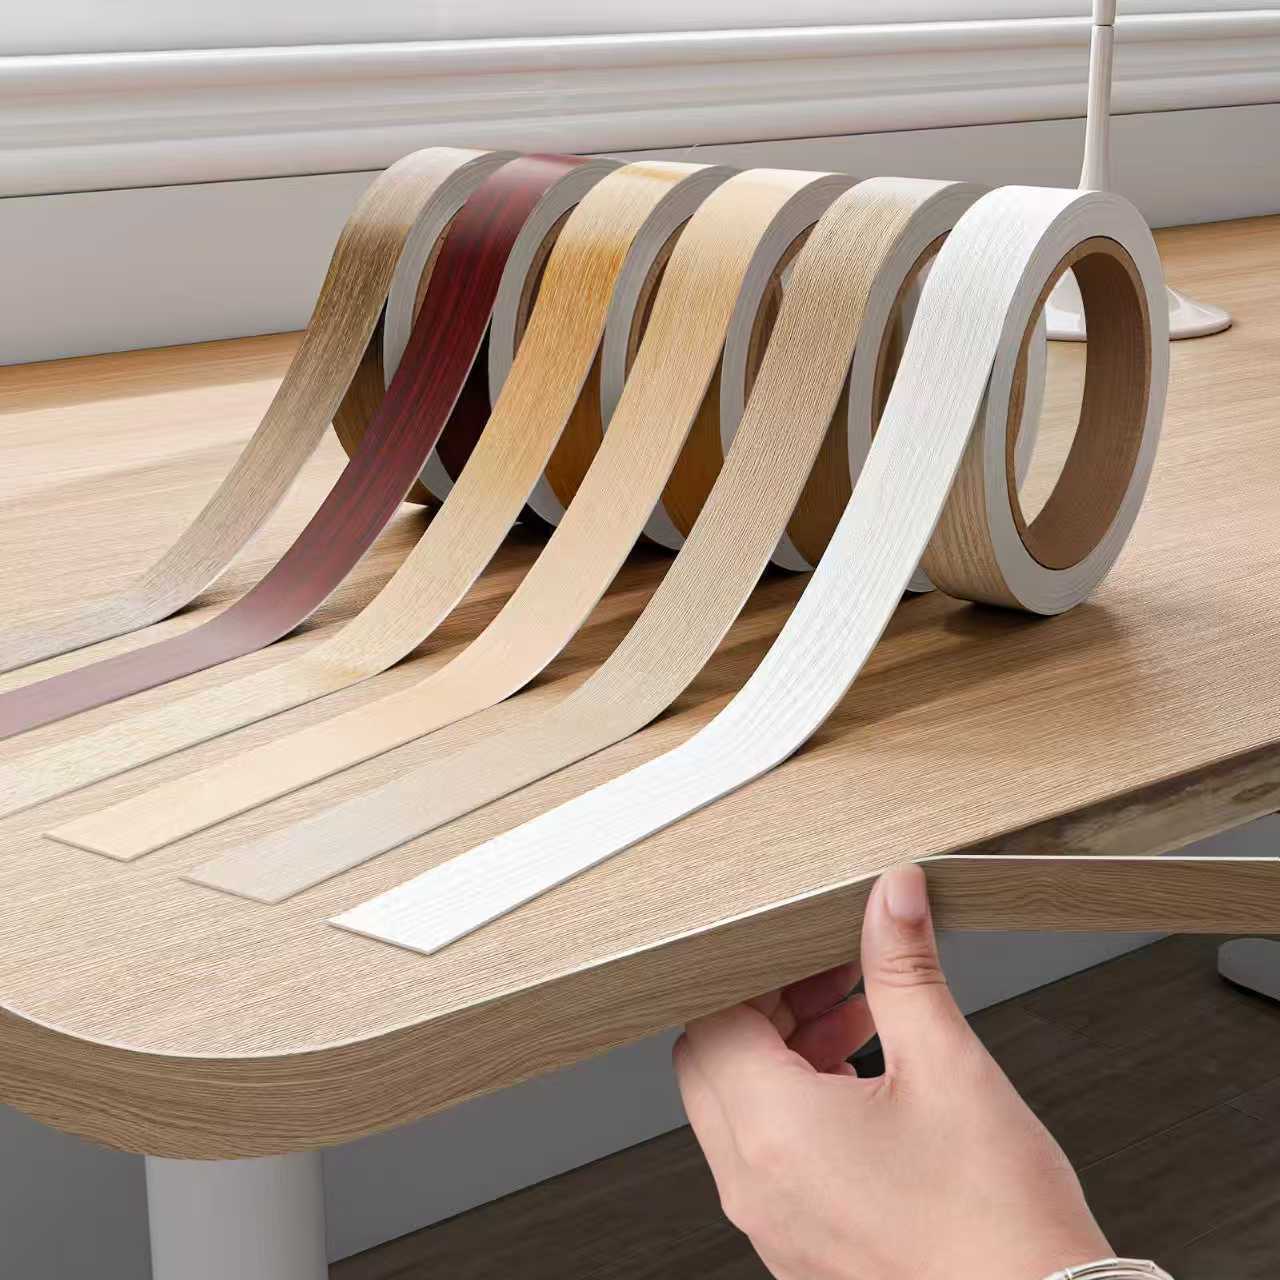
Kenar bandı (Edge Banding / Edge Tape), kontrplak, yonga levha, MDF gibi ahşap esaslı plakaların kesim yüzeyine uygulanan dar şeritli dekoratif ve koruyucu bir malzemedir. Tutkal (sıcak eriyik veya solvent bazlı) ile plakanın yan kenarına yapıştırılarak plakanın iç yapısını kapatır, korur ve görünümü güzelleştirir.
Panel mobilya ve iç dekorasyonda kenar bandı, malzeme maliyetinin çok küçük bir kısmını oluşturur (genellikle %3–5’ten az), ancak ürünün kullanım ömrü, çevre performansı, görünüm kalitesi ve kullanım güvenliği üzerinde belirleyici etkiye sahiptir. Sektörde eski bir söz vardır: “Bir mobilyanın kalitesini anlamak için önce kenar bandına bakın.” Kenar bantlama işçiliğinin kalitesi, genellikle bir mobilya üreticisinin teknik seviyesinin doğrudan göstergesidir.
Kenar bandının temel işlevleri dört başlıkta özetlenebilir:
| İşlev düzeyi | Spesifik etki |
|---|---|
| Fiziksel koruma | Plakanın kesim yüzeyini kapatır, su, nem ve toz girişini engeller; taban malzemesinin şişmesini, açılmasını, tozlanmasını veya küflenmesini önler |
| Çevresel yalıtım | Plaka içindeki serbest formaldehit ve VOC’ları taban malzemesi içinde hapseder, iç mekân havasına salınımını engeller; iç hava kalitesinin önemli savunma hattıdır |
| Yapısal güçlendirme | Kenar bandının plaka kenarına sağlam yapışmasıyla kenarın darbe ve aşınma direncini artırır, köşe hasarını önler |
| Dekoratif güzelleştirme | Plakanın iç katmanlı yapısını veya yonga görünümünü kapatır; mobilyanın genel görünümünü bütüncül, zarif ve kaliteli hale getirir |
II. Kenar bandının ana türleri ve malzeme özellikleri
2.1 Malzemeye göre sınıflandırma
Piyasadaki ana kenar bandı ürünleri beş ana gruba ayrılır; her birinin farklı performans ve uygulama alanları vardır:
| Tür | Malzeme bileşimi | Kalınlık aralığı | Özellikler | Uygulama |
|---|---|---|---|---|
| PVC kenar bandı | PVC reçinesi + kalsiyum karbonat dolgu + plastikleştirici + stabilizatör + renklendirici | 0,4–3,0 mm | Ekonomik, esnek, geniş renk yelpazesi; en yaygın kenar bandı malzemesi | Panel mobilya, mutfak dolabı, ofis mobilyası |
| ABS kenar bandı | Akrilonitril-bütadien-stiren kopolimeri | 0,8–2,0 mm | Saf malzeme, freze sonrası kenar yuvarlak ve şeffaf, beyazlama yapmaz; kaliteli görünüm, PVC’den daha iyi hava koşulları direnci | Yüksek kaliteli mobilya, mutfak ve banyo, çocuk mobilyası, ihracat ürünleri |
| Melamin kenar bandı | Melamin emdirilmiş kağıt | 0,2–0,8 mm | Yüksek renk uyumu, iyi yapışma, sıcak-soğuk boyut stabilitesi, ancak daha kırılgan | Melamin kaplı panel uyumlu kenar bandı |
| Ahşap kaplama kenar bandı | Doğal ahşap kaplama (meşe, ceviz, kiraz vb.) | 0,3–0,6 mm | Doğal ve gerçek doku, mükemmel kalite, masif ahşap kaplama mobilyalarla bütünleşir | Yüksek kaliteli masif ahşap mobilya, doğal kaplama mobilya |
| Metal kenar bandı (alüminyum) | Alüminyum profil | 1,0–3,0 mm | Sağlam ve dayanıklı, mükemmel yangın ve neme dayanım, modern görünüm | Ticari mobilya, laboratuvar mobilyası, ofis bölmesi, mutfak tezgâhı |
2.2 PVC kenar bandı — pazar liderinin derinlemesine analizi
PVC kenar bandı, küresel kenar bandı pazarının yaklaşık %70’ini oluşturur ve en yaygın kullanılan kenar malzemesidir. Üretim süreçleri ve kalite farklılıkları çok büyüktür; kaliteli PVC ile düşük kaliteli ürün arasındaki performans farkı birkaç kat olabilir.
Kaliteli PVC kenar bandının teknik özellikleri:
-
Dolgu kontrolü: Kalsiyum karbonat (CaCO₃) dolgusu %15–25 arasında tutulur. Çok az olursa maliyet yükselir, sertlik yetersiz kalır; çok fazla olursa (düşük kaliteli ürünlerde %40–50’ye kadar) esneklik hızla düşer, kışın çatlama, frezelemede kırılma görülür.
-
Plastikleştirici sistemi: DOTP (dioktil tereftalat) veya TOTM (trioctil trimellitat) gibi çevre dostu plastikleştiriciler kullanılır; geleneksel DEHP, DBP gibi ftalatların yerini alır. Çevre dostu plastikleştiriciler ftalat içermez, AB REACH ve RoHS’a uygundur.
-
UV önleyici katkılar: UV absorbe ediciler ve HALS (Hindered Amine Light Stabilizer) eklenerek uzun süreli ışık altında renk değişimi ve tozlanma önlenir; beyaz kenar bandının sararması engellenir.
-
Aşınma tabakası: Yüksek kaliteli PVC kenar bandının yüzeyine şeffaf aşınma tabakası (PMMA veya PU) eklenir; yüzey çizilme direncini belirgin şekilde artırır, sık temas eden masa ve tezgâh kenarları için uygundur.
PVC kenar bandının temel performans göstergeleri:
| Performans göstergesi | Test yöntemi | Kaliteli standart | Düşük kaliteli belirti |
|---|---|---|---|
| Esneklik (soğuk bükme) | -5 °C’de 180° bükme | Çatlama yok | Kırılma veya beyazlama |
| Isı dayanımı (termal stabilite) | 200 °C sıcak pres testi | Plakaya yapışmaz, renk değişmez | Erir ve yapışır, ciddi renk değişimi |
| Aşınma direnci (Taber) | CS-17 taş, 500 g yük | 500 tur sonra desen net | Desen kaybolur veya aşınır |
| Renk farkı (ΔE) | Partiler arası renk ölçümü | ΔE ≤ 0,5 (gözle ayırt edilemez) | ΔE ≥ 1,0 (görünür renk farkı) |
| Parlaklık sapması | Aynı partide çok noktalı ölçüm | Sapma ≤ ±3 GU | Sapma ≥ ±8 GU |
2.3 ABS kenar bandı — üst segmentin kalite tercihi
ABS kenar bandı, son yıllarda yüksek kaliteli mobilya pazarında hızla yükselen bir kenar malzemesidir. Genel performansı PVC’den üstündür, ancak fiyatı PVC’nin yaklaşık 1,5–2,5 katıdır.
ABS kenar bandının temel avantajları:
-
Frezelemede beyazlama yapmaz: En belirgin tanıma özelliğidir. Freze bıçağı ne kadar keskin olursa olsun, kesim kenarı her zaman malzemenin kendi rengini korur (siyah ABS kenarı saf siyah, beyaz ABS kenarı saf beyaz kalır); PVC’deki gibi gerilme kaynaklı beyazlama olmaz. Bu özellik mobilya kenar çizgilerini net ve kaliteli gösterir.
-
Mükemmel hava koşulları direnci: ABS reçinesinin camsı geçiş sıcaklığı (Tg) yaklaşık 105 °C’dir; PVC’nin yaklaşık 80 °C’sinden çok daha yüksektir. ABS kenar bandı yüksek sıcaklıkta daha stabildir, yumuşama ve deformasyon daha az olur; düşük sıcaklıkta esnekliğini korur, kolay kırılmaz.
-
Saf malzeme: ABS kenar bandı dolgu içermez (veya çok az özel dolgu içerir); malzeme homojenliği iyidir, sıcak eriyik tutkal ile yapışma mukavemeti daha stabildir, tutkal tabakası yaşlanmaz.
-
Daha iyi çevre dostu: ABS kendisi toksik değildir, kokusuzdur; yanma sırasında daha az duman çıkarır, PVC’nin yanarken saldığı hidrojen klorür gibi aşındırıcı gazlar yoktur.
2.4 Melamin kenar bandı — aynı renk uyumunun klasik çözümü
Melamin kenar bandı, melamin emdirilmiş kağıda ahşap deseni veya düz renk basılıp kurutulduktan ve kesildikten sonra elde edilen ince kenar bandıdır. Melamin kaplı panellerin senkron presleme süreciyle yüksek uyum sağlar.
Teknik noktalar:
-
Kalınlık genellikle 0,2–0,8 mm’dir; incedir, kaplı panellere sıkı oturur.
-
Yüzeyde desen eşleme vardır — kenar bandının dokusu panelin deseniyle sürekli hizalanır, görsel olarak panel ve kenar bütünleşir (“izsiz kenar” etkisi).
-
Yapıştırma yöntemi: EVA sıcak eriyik veya PUR sıcak eriyik; düşük sıcaklık ve basınçla iyi yapışma mukavemeti elde edilir.
Sınırlamalar:
-
Daha kırılgandır, keskin köşelerde kırılır; büyük yay veya özel şekilli kenarlar için uygun değildir.
-
Darbe dayanımı PVC ve ABS’den düşüktür; köşeler çarpma sonrası hasar görebilir.
-
Uygulama sıcaklığına yüksek hassasiyet gerektirir (kenar bantlama makinesi sıcaklığı 160–200 °C arasında hassas kontrol); aşırı ısınma veya düşük sıcaklık yüzeyde renk değişimi veya zayıf yapışmaya yol açar.
III. Kenar bandının kalite standartları ve test yöntemleri
3.1 Görünüm kalitesi
Kaliteli kenar bandı aşağıdaki görünüm gereksinimlerini karşılamalıdır:
-
Pürüzsüz ve homojen yüzey: kabarcık, granül, çukur, çizik yok.
-
Renk tutarlılığı: aynı partide ΔE ≤ 0,5; partiler arası ΔE ≤ 1,0.
-
Düz kenarlar: rulo kenar bandında belirgin dalga veya çukur olmamalı; otomatik kenar bantlama makinesinde sürekli beslemeye uygun olmalı.
-
Net baskı: ahşap desenli kenar bandında doku net, renk kaydı doğru (sapma ≤ 0,2 mm), gölgelenme yok.
3.2 Boyut hassasiyeti (LY/T 2383-2014 “Ahşap esaslı panel kaplaması için kenar bandı”)
| Öğe | İzin verilen sapma |
|---|---|
| Genişlik | ±0,15 mm (genişlik ≤50 mm); ±0,20 mm (genişlik >50 mm) |
| Kalınlık | ±0,03 mm (kalınlık ≤1,0 mm); ±0,05 mm (kalınlık >1,0 mm) |
| Uzunluk | ±3 mm/100 m |
Boyut hassasiyetindeki sapmalar, kenar bantlama makinesinin besleme silindirlerinin uyumunu doğrudan etkiler — aşırı sapma kenar bandının kaymasına veya tıkanmasına neden olur, sürekli üretimi kesintiye uğratır.
3.3 Fiziksel-mekanik performans
(1) Soyulma mukavemeti (yapışma sağlamlığı)
Kenar bandının taban malzemesine bağlanma sağlamlığının temel göstergesidir. Test yöntemi: kenar bandı standart tabana (yonga levha/MDF) yapıştırılır, 180° açıyla sabit hızda soyulur, soyulma kuvveti kaydedilir.
-
Uygunluk standardı (LY/T 2383): soyulma mukavemeti ≥ 1,5 N/mm
-
Yüksek kalite standardı (JINDIWOOD gereksinimi): ≥ 2,5 N/mm
(2) Soğuk-sıcak döngü dayanımı
Kenar bantlanmış numune sırasıyla yüksek (63 ± 3 °C) ve düşük (-20 ± 2 °C) ortamda 2’şer saat, 5 döngü bekletilir. Kenar bandında çatlama, açılma, renk değişimi gözlenir.
(3) Yaşlanma dayanımı (ksenon lamba)
Numune ksenon yaşlandırma kabininde 500 saat bekletilir; renk farkı ve soyulma mukavemeti korunumu ölçülür. Kaliteli kenar bandı şunları sağlamalıdır:
-
Renk farkı ΔE ≤ 2,0
-
Soyulma mukavemeti korunumu ≥ %80
3.4 Çevre ve güvenlik performansı
(1) Ağır metal içeriği (PVC kenar bandı)
PVC kenar bandı stabilizatör içerir (genellikle kalsiyum-çinko kompleks veya organik kalay); ağır metal içeriği sıkı kontrol edilmelidir. GB/T 26125 (IEC 62321) ve RoHS’a göre:
| Ağır metal | Sınır (mg/kg) |
|---|---|
| Kurşun (Pb) | ≤1000 |
| Cıva (Hg) | ≤1000 |
| Kadmiyum (Cd) | ≤100 |
| Altı değerlikli krom (Cr⁶⁺) | ≤1000 |
| PBB | ≤1000 |
| PBDE | ≤1000 |
(2) Ftalat içeriği (plastikleştirici)
DOTP, TOTM, DINP gibi ftalat olmayan plastikleştiriciler tercih edilir. Ftalatların (DEHP, DBP, BBP, DIBP) toplam içeriği ≤1000 mg/kg olmalıdır (REACH Ek XVII).
(3) VOC salınımı
Kenar bandı depolama ve kullanım sırasında belirgin rahatsız edici koku yaymamalıdır. ISO 16000-6’ya göre TVOC ≤100 μg/m³.
IV. Kenar bandı üretim süreci
4.1 PVC/ABS kenar bandı üretim akışı
Birinci adım: harmanlama ve karıştırma
-
PVC reçine tozu, plastikleştirici, stabilizatör, dolgu, renklendirici, UV katkıları formüle göre tartılır.
-
Yüksek hızlı karıştırıcıda karıştırılır (sıcaklık 80–120 °C), bileşenler homojen dağılır.
-
Oda sıcaklığına soğutulur ve depolama bunkerine aktarılır.
İkinci adım: ekstrüzyon
-
Karışım tek vidalı veya çift vidalı ekstrüderde ısıtılıp plastikleştirilir (silindir sıcaklığı 160–200 °C, bölgesel sıcaklık gradyanı kontrolü).
-
Eriyik malzeme T-tipi kalıptan ince levha halinde ekstrüde edilir; kalınlık kalıp açıklığı ve ekstrüzyon hızıyla kontrol edilir.
-
Levha üç silindirli kalenderden (üst, orta, alt; sıcaklık 120–150 °C) geçirilerek kalibre edilir, hassas kalınlık ve pürüzsüz yüzey elde edilir.
Üçüncü adım: yüzey işlemi (baskı ve doku)
-
Baskı katmanı (ahşap deseni veya renk): gravür veya flekso baskı ile desen kenar bandı yüzeyine aktarılır; özel mürekkep kullanılır, renk kaydı hassasiyeti ≤0,2 mm.
-
Yüzey kaplaması: bazı yüksek kaliteli ürünlerde baskı katmanı üzerine UV ışıkla sertleşen vernik veya PMMA aşınma tabakası eklenir; UV lamba (dalga boyu 365 nm, enerji ≥800 mJ/cm²) ile sertleştirilir; yüzey sertliği ve aşınma direnci belirgin artar.
-
Kabartma (senkron doku): kabartma silindiri ile kenar bandı yüzeyine baskı deseniyle senkron doku (ahşap damarı, taş dokusu vb.) basılır; dokunma hissi ile görsel etki uyumlu olur.
Dördüncü adım: kesme ve sarım
-
Geniş kenar bandı, boyuna kesme makinesiyle istenen genişliğe (10–100 mm) kesilir.
-
Kesim sonrası online kalınlık ölçüm cihazı ve renk ölçüm cihazı ile kontrol edilir.
-
Uygun ürünler sarım makinesiyle rulo halinde sarılır; her rulo genellikle 100–500 m’dir.
-
Her rulonun yüzeyine üretim partisi, genişlik, kalınlık, renk kodu, uzunluk bilgileri yazılır.
4.2 Melamin kenar bandı üretim süreci
Birinci adım: baz kağıt seçimi
70–120 g/m² yüksek kaliteli dekoratif baz kağıt seçilir; su emme, ıslak mukavemet, opaklık standartlara uygun olmalıdır.
İkinci adım: emdirme ve kurutma
-
Baz kağıt emdirme banyosundan geçirilerek melamin reçinesi (katı madde %45–55) emdirilir.
-
Dozaj silindirleri ile reçine emdirme miktarı kontrol edilir (baz kağıt kuru ağırlığına göre %130–180).
-
Dikey veya yatay kurutma fırınında kurutulur (bölgesel sıcaklık 80–160 °C); uçucu maddeler uzaklaştırılır, reçine kısmen ön sertleşir.
Üçüncü adım: kesme ve paketleme
-
Emdirilip kurutulan baz kağıt istenen genişlikte kesilir ve sarılır.
-
Melamin kenar bandı depolama ortamına yüksek gereksinim duyar (sıcaklık 20–25 °C, bağıl nem %50–60); nem emme yapışması veya erken sertleşme önlenir.
V. Kenar bandı ile plaka eşleştirme ilkeleri
5.1 Kalınlık eşleştirme
| Plaka türü | Önerilen kenar kalınlığı | Gerekçe |
|---|---|---|
| İnce plakalar (≤12 mm) | 0,4–0,8 mm | Kenar bandı çok kalın olursa köşe oranı bozulur, estetik olmaz |
| Standart panel mobilya (15–25 mm) | 0,8–1,5 mm | Ekonomi ve dayanıklılık dengesi, ana akım tercih |
| Kalın mobilya/tezgâh (≥30 mm) | 1,5–3,0 mm | Köşe darbe direnci ve işleme payı (pah, yuvarlatma) sağlar |
5.2 Renk eşleştirme
Doğru renk eşleşmesi kenar bandı seçiminin en kritik parçasıdır:
-
Aynı renk uyumu: Kenar bandı plaka yüzeyiyle aynı renkte olur, “izsiz” görsel etki sağlanır. Aynı marka, aynı partiden kaplama kağıdı ve kenar bandı kullanılması önerilir; renk farkı en aza indirilir.
-
Kontrast kombinasyon: Koyu plakaya açık kenar veya açık plakaya koyu kenar; kontur çizgisi etkisi oluşturur, modern minimalist stilde sık kullanılır.
Renk farkı kontrol teknikleri:
-
Spektral renk ölçüm cihazı ile ΔE değeri ölçülür; ΔE ≤ 0,5 gözle görülemez renk farkıdır.
-
Standart ışık kabininde (D65 ışık kaynağı, renk sıcaklığı 6500 K) renk karşılaştırması yapılmalıdır.
-
Metamerizm dikkate alınmalıdır: kenar bandı ve kaplı panelin tüm ışık kaynaklarında (gün ışığı, sıcak ışık, soğuk beyaz) belirgin renk farkı göstermemesi sağlanmalıdır.
5.3 Tutkal eşleştirme
Kenar bandı malzemesine göre uygun sıcak eriyik tutkal ve uygulama parametreleri değişir:
| Kenar bandı malzemesi | Önerilen tutkal | Sıcak eriyik uygulama sıcaklığı | Kenar bantlama makinesi hızı |
|---|---|---|---|
| PVC (kalınlık ≤1 mm) | EVA sıcak eriyik (yüksek VA içerikli) | 180–210 °C | 15–25 m/dk |
| PVC (kalınlık >1 mm) | PUR sıcak eriyik (nem kürlenmeli) | 130–150 °C | 10–18 m/dk |
| ABS | PUR sıcak eriyik (ilk tercih) | 130–150 °C | 12–20 m/dk |
| Melamin | EVA sıcak eriyik (düşük sıcaklık tipi) | 160–190 °C | 18–28 m/dk |
| Ahşap kaplama | EVA sıcak eriyik veya beyaz tutkal | 160–200 °C | 10–15 m/dk |
EVA ve PUR seçim mantığı:
-
EVA sıcak eriyik: Ekonomik, açık kalma süresi uzun, tersinir yapışma (ısıtılınca yeniden erir); standart PVC kenar bandı ve genel mobilya uygulamaları için uygundur. Dezavantajı: ısı ve su dayanımı PUR’dan düşüktür.
-
PUR sıcak eriyik (poliüretan sıcak eriyik): Tersinmez yapışma; ısı, su ve solvent dayanımı mükemmel; yapışma mukavemeti daha yüksek, esnektir. ABS kenar bandı, kalın PVC kenar bandı, mutfak/banyo mobilyası (yüksek nem) ve ihracat ürünleri (uzun deniz taşımacılığı sıcak-nem) için uygundur. Fiyatı EVA’nın yaklaşık 2–3 katıdır.
VI. Kenar bandının yaygın kalite sorunları
6.1 Açılma / kenar bandının düşmesi
Belirti: Kenar bandı taban malzemesi kenarından ayrılır; kısmen veya tamamen kalkar.
Nedenler:
-
Sıcak eriyik sıcaklığı uygun değil (çok düşükse ıslatma zayıf, çok yüksekse tutkal yaşlanır)
-
Kenar bantlama makinesi basıncı yetersiz veya baskı silindiri aşınmış; tutkal katmanı tam preslenememiş
-
Taban malzemesi kenarında toz, yağ veya yüksek nem (>%12)
-
Sıcak eriyiğin açık kalma süresi (Open Time) kenar bantlama makinesi hızıyla uyumsuz — hız çok yüksekse tutkal preslemeden önce donar
Çözümler:
-
Kızılötesi termometre ile kenar bantlama makinesi tutkal kazanı sıcaklığı kalibre edilir
-
Baskı silindiri basıncı ve düzlüğü düzenli kontrol edilir, homojen presleme sağlanır
-
Kenar bantlamadan önce basınçlı hava ile plaka kenarı temizlenir
-
Kenar bantlama hızına uygun sıcak eriyik seçilir (açık kalma süresi 5–15 sn ayarlanabilir)
6.2 Kenar bandı çekmesi / beyazlama
Belirti: Kenar bantlamadan bir süre sonra (saatler–günler) kenar bandı uzunluk yönünde çeker; plaka kenarlarında taban malzemesi açığa çıkar (“beyazlama”).
Nedenler:
-
Kenar bandında üretim sırasında kalıntı gerilme (çekme şekillendirmede aşırı çekme, yeterli tavlama yapılmaması)
-
Kenar bandının doğrusal genleşme katsayısı plakadan büyük farklı; sıcaklık değişiminde çekme senkron değil
-
Kışın düşük sıcaklıkta kenar bantlama; sıcaklık farkı çekmeyi şiddetlendirir
Çözümler:
-
Gerilmesi yeterince giderilmiş kaliteli kenar bandı seçilir (üretimde tavlama veya online soğutma şekillendirme)
-
Kenar bantlamadan önce plaka ve kenar bandı aynı ortam sıcaklığında 24 saatten fazla bekletilir
-
Kış uygulamasında kenar bantlama makinesi hızı uygun şekilde düşürülür, presleme sıcaklığı artırılır
6.3 Tutkal taşması / belirgin tutkal çizgisi
Belirti: Kenar bandı ile plaka yüzeyi birleşiminde belirgin tutkal taşması görülür; estetiği bozar ve temizlenmesi zordur.
Nedenler:
-
Sıcak eriyik uygulama miktarı çok fazla (normal kullanım 150–250 g/m²; fazlası taşma yapar)
-
Taban malzemesi kenarı düzgün değil; tutkal dağılımı homojen değil
-
Kenar bantlama makinesi freze veya traşlama bıçağı ayarlanmamış; taşan tutkal eşzamanlı kesilememiş
Çözümler:
-
Tutkal uygulama silindirinin miktarı hassas kontrol edilir (boşluk veya sıyırıcı ayarı)
-
Kenar bantlamadan önce plaka kenarının düz olduğundan emin olunur (çift taraflı freze ile ön hassas frezeleme önerilir)
-
Ön frezeleme fonksiyonlu kenar bantlama makinesi seçilir; önce plaka kenarı frezelenir, sonra tutkal uygulanır
6.4 Frezelemede beyazlama (PVC kenar bandına özgü)
Belirti: PVC kenar bandı traşlama bıçağıyla kesildikten sonra kesim kenarında beyaz izler görülür.
Nedenler:
-
PVC malzeme kesme gerilmesi altında gümüş çizgi (craze) olgusu gösterir — gerilme yoğunlaşması bölgesinde mikro boşluklar ve gümüş çizgi bantları oluşur, ışığı saçar ve beyaz görünür
-
Traşlama bıçağı yeterince keskin değil veya traşlama miktarı çok fazla; aşırı mekanik gerilme
-
Dolgu içeriği çok yüksek (düşük kaliteli PVC kenar bandı) gerilme beyazlamasını şiddetlendirir
Çözümler:
-
Traşlama bıçağı + kazıyıcı kombinasyonu kullanılır (önce kaba, sonra ince; gerilme kalıntısı azaltılır)
-
ABS kenar bandına geçilerek sorun kökten önlenir
-
Dolgu içeriği düşük, plastikleştirici içeriği uygun kaliteli PVC kenar bandı seçilir
-
Traşlama sonrası sıcak hava tabancası (yaklaşık 120 °C) ile kesim kenarı hafifçe ısıtılır; beyazlama azalır veya eski haline döner
6.5 Kenar bandı yüzeyinde çizik / parlaklık kaybı
Belirti: Kenar bandı yüzeyinde belirgin çizikler veya yerel parlaklık düşmesi.
Nedenler:
-
Kenar bantlama makinesi baskı silindiri yüzeyinde yabancı madde veya sert parçacıklar
-
Traşlama sırasında bıçağın kenar bandı yüzeyine sürtmesi
-
Sonraki işlemlerde (taşıma, paketleme) sert cisimlerin çizmesi
Çözümler:
-
Kenar bantlama makinesinin tüm hareketli parçaları düzenli temizlenir; baskı silindiri yüzeyi temiz tutulur
-
Traşlama bıçağı düzenli değiştirilir (500–800 m’de bir önerilir)
-
Bitmiş mobilya paketlemeden önce köşeler PE koruyucu film ile sarılır; sonraki hasar önlenir
VII. Kenar bandı teknolojik gelişme trendleri
7.1 Aynı renk bütünleşme ve yüksek simülasyon
Dijital baskı teknolojisinin endüstriyel uygulamalara yayılmasıyla kenar bandı yüzey efektleri aşırı simülasyon yönünde gelişiyor:
-
Senkron desen eşleme: Kenar bandının ahşap dokusu plaka yüzey dokusuyla birleşim yerinde sürekli, kaymadan devam eder; “tek parça” görsel etkisi sağlanır.
-
3D dokulu kabartma: Hassas sıcaklık kontrolü ve kabartma işlemiyle kenar bandı yüzeyinde ahşap damar derinliği ve dokunma hissi yeniden oluşturulur.
-
Dijital özel baskı: Küçük partili özel kenar bandı üretimi mümkün hale gelir (geleneksel gravür baskı kalıp gerektirir, minimum sipariş yüksektir); kişiselleştirilmiş mobilya tasarımına daha fazla olanak sağlar.
7.2 Çevre dostu ve kurşunsuz
-
Kurşunsuz stabilizatörlerin yaygınlaşması: Kalsiyum-çinko kompleks stabilizatörler geleneksel kurşun tuzu stabilizatörlerinin yerini büyük ölçüde almıştır; kenar bandındaki kurşun içeriği RoHS sınır değerlerinin çok altındadır.
-
Su bazlı mürekkep uygulaması: Kenar bandı baskı aşamasında solvent bazlı mürekkeplerin yerini su bazlı mürekkepler alır; VOC salınımı büyük ölçüde azalır.
-
Biyo bazlı plastikleştiriciler: Epoksi soya yağı (ESO) temsilci biyo bazlı plastikleştiriciler yüksek kaliteli PVC kenar bandında kullanılmaya başlanmıştır; petrokimyasal hammadde bağımlılığı daha da azalır.
7.3 Fonksiyonelleştirme ve akıllılaştırma
-
Antibakteriyel kenar bandı: Kenar bandı yüzeyine gümüş iyonu veya nano çinko oksit antibakteriyel katkı eklenir; yüzeyde bakteri üremesi engellenir; hastane, okul, mutfak mobilyası için uygundur.
-
Koku salan / koku gideren kenar bandı: Düşük VOC’lu yavaş salınımlı esans veya formaldehit giderici faktör eklenir; sürekli hafif koku salar veya havadaki formaldehidi parçalar.
-
Sensörlü kenar bandı: Kenar bandı iç katmanına iletken devre veya RFID etiketi yerleştirilir; mobilyaya “sensör” veya “izlenebilirlik” fonksiyonu kazandırır; akıllı mobilya ve sahtecilik önleme için uygundur.
7.4 Ultra ince ve hafif
Minimalist tasarım trendine uyum sağlamak için 0,2–0,3 mm ultra ince kenar bandı talebi artmaktadır. Bu tür ürünler daha yüksek mukavemet, daha düşük çekme ve daha iyi bükülme performansı gerektirir; formülasyon ve süreç üzerinde daha hassas kontrol gerektirir.
JINDIWOOD · Engineered for Certainty — Kenar bandının her mikron boyut hassasiyetinden her yapışma soyulma mukavemetine kadar, kesin kalite standartlarımızla mobilyanızın her detayını koruyoruz.
Bu makale JINDIWOOD’un özgün teknik makalesidir; izinsiz kullanılamaz. Alıntı yapılırken kaynak belirtilmelidir.
FAQ (Sıkça Sorulan Sorular)
Soru 1: Kenar bandı nedir?
Cevap 1: Kontrplak, yonga levha, MDF gibi ahşap esaslı plakaların kesim yüzeyine sıcak eriyik veya solvent bazlı tutkal ile yapıştırılan dar şeritli dekoratif ve koruyucu malzemedir. Taban malzemesini kapatır, nem ve toza karşı korur, görünümü güzelleştirir.
Soru 2: PVC ve ABS kenar bandı arasındaki fark nedir?
Cevap 2: PVC ekonomik, esnek ve renk çeşitliliği fazladır; ancak frezelemede beyazlama yapabilir. ABS daha saf, beyazlama yapmaz, ısı ve hava koşullarına dayanımı daha iyidir; ancak fiyatı 1,5–2,5 kat daha yüksektir.
Soru 3: Hangi kalınlıkta kenar bandı seçmeliyim?
Cevap 3: İnce plakalar (≤12 mm) için 0,4–0,8 mm; standart mobilya (15–25 mm) için 0,8–1,5 mm; kalın mobilya/tezgâh (≥30 mm) için 1,5–3,0 mm. Kalınlık estetik, dayanıklılık ve darbe direncini etkiler.
Soru 4: “İzsiz kenar” nasıl elde edilir?
Cevap 4: Aynı renk ve aynı partiden kenar bandı ve plaka kullanılır, ΔE ≤ 0,5 olmalıdır; tercihen senkron desenli olmalıdır. D65 ışık kabininde doğrulanmalıdır.
Soru 5: Kenar bandı için hangi tutkal kullanılır?
Cevap 5: Standart PVC ve genel mobilya için EVA sıcak eriyik; ABS, kalın PVC, mutfak/banyo ve ihracat ürünleri için PUR sıcak eriyik. PUR ısı, su ve solvent dayanımı daha yüksektir.
Soru 6: Kenar bandı neden çabuk açılır?
Cevap 6: En yaygın nedenler: sıcak eriyik sıcaklığı hatası, basınç yetersizliği, plaka kenarında kirlilik veya nem, ya da tutkal açık kalma süresinin makine hızıyla uyumsuzluğu.
Soru 7: PVC frezelemeden sonra neden beyazlar?
Cevap 7: PVC kesme gerilmesi altında craze oluşturur, ışığı saçar ve beyaz görünür. Keskin bıçak, bıçak + kazıyıcı, düşük dolgulu kaliteli PVC veya ABS’ye geçiş ile azaltılabilir.
Soru 8: Kenar bandı çekmesi nasıl önlenir?
Cevap 8: Gerilmesi giderilmiş kaliteli kenar bandı kullanılır; plaka ve kenar bandı en az 24 saat aynı sıcaklıkta bekletilir; kışın hız düşürülür, presleme sıcaklığı artırılır.
Soru 9: PVC kenar bandı sağlık için güvenli mi?
Cevap 9: Kaliteli ürünler kalsiyum-çinko stabilizatör ve ftalat olmayan plastikleştirici kullanır; RoHS ve REACH’e uygundur. VOC ≤100 μg/m³’tür. Güvenilir ve sertifikalı tedarikçi seçmek önemlidir.
Soru 10: Kenar bandının gelecekteki trendleri nelerdir?
Cevap 10: Aynı renk bütünleşme ve yüksek simülasyon, kurşunsuz çevre dostu üretim, fonksiyonelleştirme (antibakteriyel, kokulu, sensörlü), ultra incelik ve dijital özel baskı.