中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
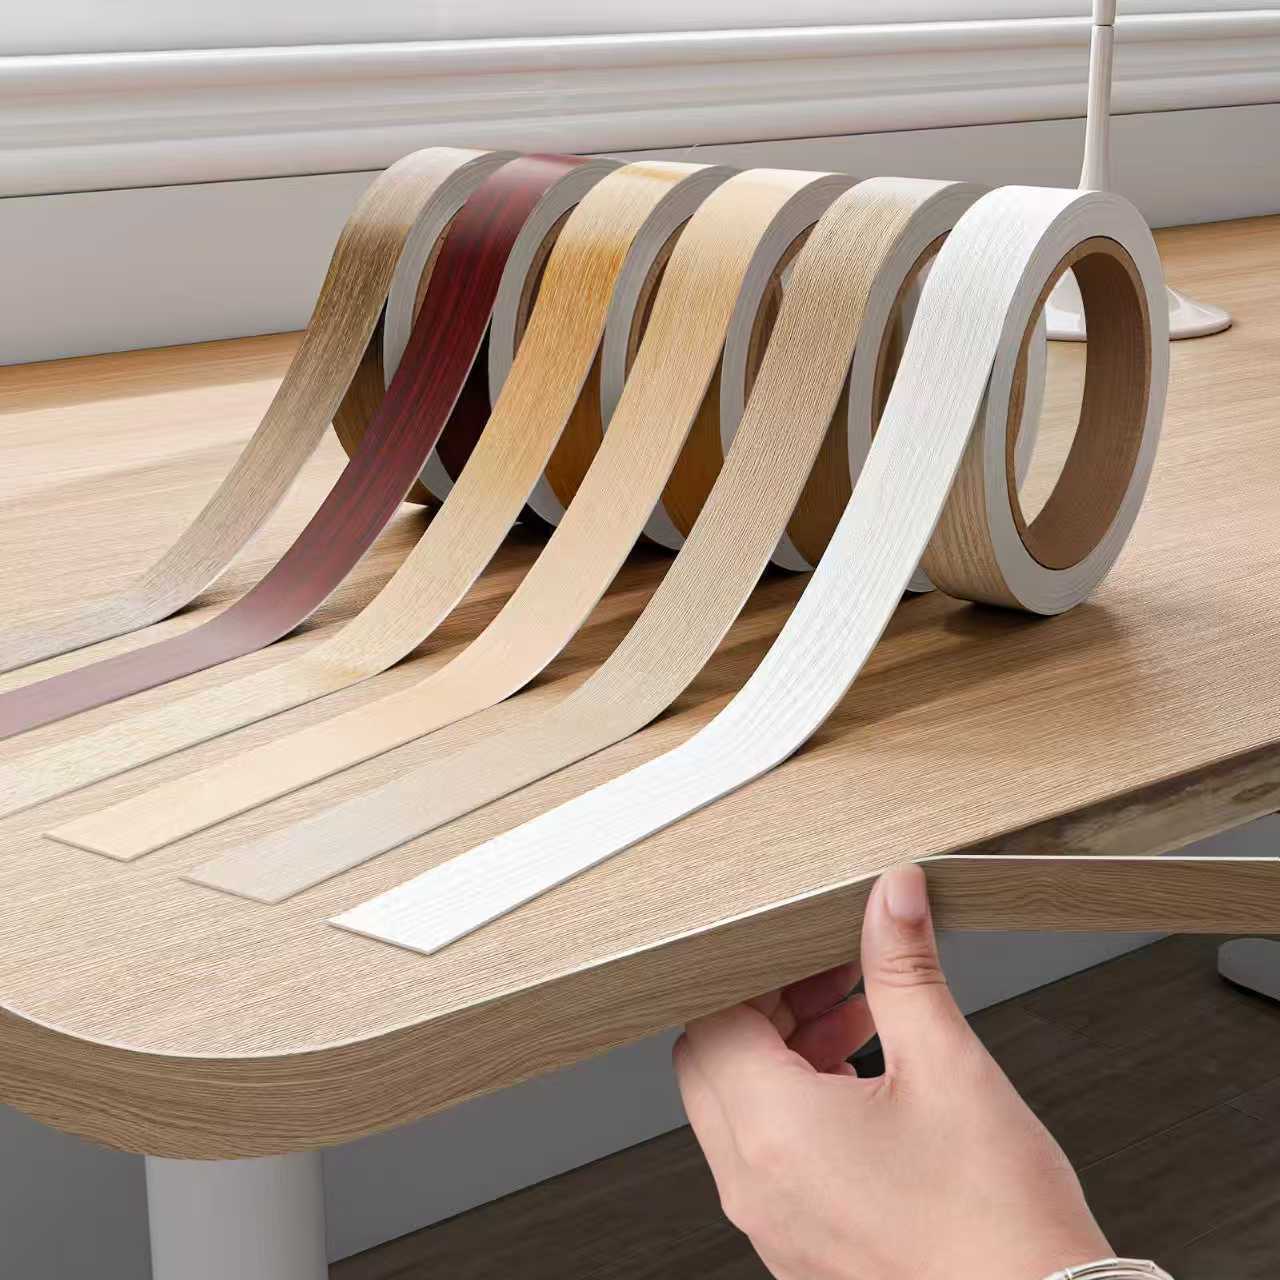
I. Grundkonzept des Kantenbands
Kantenband (Edge Banding / Edge Tape) ist ein schmaler streifenförmiger Dekor- und Schutzwerkstoff, der auf die Schnittkanten von Holzwerkstoffplatten wie Sperrholz, Spanplatten und mitteldichten Faserplatten (MDF) aufgebracht wird. Es wird mit einem Klebstoff (Schmelzkleber oder lösemittelhaltigem Kleber) an der Plattenseite befestigt und dient der versiegelnden Schutzfunktion der inneren Plattenstruktur sowie der optischen Aufwertung.
In Plattenmöbeln und der Innenausstattung macht das Kantenband nur einen sehr geringen Anteil der Materialkosten aus (normalerweise unter 3-5 %), hat jedoch einen entscheidenden Einfluss auf die Lebensdauer, die Umweltverträglichkeit, die optische Qualität und die Gebrauchssicherheit des Produkts. In der Branche gilt der Grundsatz: „Um die Qualität eines Möbelstücks zu beurteilen, schauen Sie zuerst auf seine Kantenverarbeitung.“ Die Qualität der Kantenverleimung spiegelt oft direkt das technische Niveau eines Möbelherstellers wider.
Die Kernfunktionen des Kantenbands lassen sich in vier Ebenen zusammenfassen:
| Funktionsebene | Konkrete Wirkung |
|---|---|
| Physischer Schutz | Versiegelt die Schnittkante der Platte, blockiert Eindringwege für Feuchtigkeit, Nässe und Staub, verhindert Aufquellen, Delaminierung, Pulverisierung oder Schimmelbildung des Trägermaterials |
| Umweltversiegelung | Schließt freies Formaldehyd und VOCs im Trägermaterial dicht ein und verhindert deren Ausgasen in die Raumluft; eine wichtige Verteidigungslinie für die Raumluftqualität |
| Strukturelle Verstärkung | Durch feste Verbindung zwischen Kantenband und Plattenkante werden Schlagfestigkeit und Abriebfestigkeit der Kante erhöht und Kantenbeschädigungen verhindert |
| Dekorative Aufwertung | Überdeckt die innere Schichtstruktur oder Späneform der Platte und verleiht dem Möbel ein einheitliches, edles und hochwertiges Aussehen |
II. Haupttypen von Kantenbändern und Materialeigenschaften
2.1 Klassifizierung nach Material
Die derzeit marktgängigen Kantenbänder lassen sich in fünf Hauptkategorien einteilen, jede mit unterschiedlichen Leistungsmerkmalen und Einsatzbereichen:
| Typ | Materialzusammensetzung | Dickenbereich | Merkmale | Einsatzbereiche |
|---|---|---|---|---|
| PVC-Kantenband | Polyvinylchlorid-Harz + Calciumcarbonat-Füllstoff + Weichmacher + Stabilisator + Pigment | 0,4-3,0 mm | Wirtschaftlich, gute Flexibilität, reiche Farbauswahl; derzeit das gängigste Kantenbandmaterial | Plattenmöbel, Küchenschränke, Büromöbel (Universaltyp) |
| ABS-Kantenband | Acrylnitril-Butadien-Styrol-Copolymer | 0,8-2,0 mm | Reines Material, nach dem Besäumen abgerundete, klare Kanten ohne Weißbruch, hochwertige Optik, bessere Witterungsbeständigkeit als PVC | Hochwertige Möbel, Küche & Bad, Kindermöbel, Exportprodukte |
| Melamin-Kantenband | Melamin-imprägniertes Papier | 0,2-0,8 mm | Hohe Farbübereinstimmung, gute Haftung, formstabil bei Hitze und Kälte, aber relativ spröde | Passendes Kantenband für melaminbeschichtete Platten |
| Furnier-Kantenband | Natürliches Furnier (Eiche, Walnuss, Kirsche usw.) | 0,3-0,6 mm | Natürliche, realistische Maserung, hervorragende Haptik, harmoniert mit Echtholzfurnier-Möbeln | Hochwertige Massivholzmöbel, Echtholzfurnier-Möbel |
| Metall-Kantenband (Aluminiumlegierung) | Aluminiumlegierungsprofil | 1,0-3,0 mm | Robust und langlebig, hervorragende Feuer- und Feuchtigkeitsbeständigkeit, starke moderne Optik | Objektmöbel, Labormöbel, Bürotrennwände, Küchenarbeitsplatten |
2.2 PVC-Kantenband – detaillierte Analyse des Marktführers
PVC-Kantenband macht etwa 70 % des globalen Kantenbandmarktes aus und ist das am weitesten verbreitete Kantenbandmaterial. Herstellungsverfahren und Qualität unterscheiden sich stark; der Leistungsunterschied zwischen hochwertigem PVC-Kantenband und minderwertigen Produkten kann ein Mehrfaches betragen.
Technische Merkmale hochwertiger PVC-Kantenbänder:
Füllstoffkontrolle: Calciumcarbonat (CaCO₃)-Füllstoffgehalt auf 15-25 % begrenzt. Zu niedrig: hohe Kosten und unzureichende Härte; zu hoch (minderwertige Produkte bis 40-50 %): Flexibilität sinkt stark, im Winter spröde, Ausbrüche beim Besäumen.
Weichmachersystem: Verwendung umweltfreundlicher Weichmacher wie DOTP (Dioctylterephthalat) oder TOTM (Trioctyltrimellitat) anstelle traditioneller Phthalat-Weichmacher wie DEHP und DBP. Umweltfreundliche Weichmacher enthalten keine Phthalate und entsprechen EU-REACH- und RoHS-Richtlinien.
UV-Schutzadditive: UV-Absorber und Lichtschutzmittel auf Basis sterisch gehinderter Amine (HALS) verhindern Verfärbung und Pulverisierung bei längerer Lichteinwirkung sowie Vergilbung weißer Kantenbänder.
Verschleißschutzschicht: Hochwertige PVC-Kantenbänder erhalten eine transparente Verschleißschutzschicht (PMMA oder PU) auf der Oberfläche, die die Kratzfestigkeit deutlich erhöht und für häufig kontaktierte Flächen wie Tischplatten und Arbeitsplattenkanten geeignet ist.
Wichtige Leistungskennwerte von PVC-Kantenbändern:
| Kennwert | Prüfverfahren | Hochwertiger Standard | Minderwertiges Verhalten |
|---|---|---|---|
| Flexibilität (Kaltbiegung) | 180°-Biegung bei -5 °C | Keine Risse | Bruch oder Weißbruch |
| Wärmebeständigkeit (Thermostabilität) | 200 °C Heißpressprüfung | Kein Ankleben, keine Verfärbung | Schmelzen und Ankleben, starke Verfärbung |
| Abriebfestigkeit (Taber) | CS-17-Rad, 500 g Last | Maserung nach 500 Umdrehungen klar | Maserung verschwunden oder durchgerieben |
| Farbabweichung (ΔE) | Farbmessgerät zwischen Chargen | ΔE ≤ 0,5 (mit bloßem Auge nicht sichtbar) | ΔE ≥ 1,0 (sichtbar) |
| Glanzabweichung | Mehrpunktmessung gleicher Charge | Abweichung ≤ ±3 GU | Abweichung ≥ ±8 GU |
2.3 ABS-Kantenband – die Qualitätswahl im High-End-Markt
ABS-Kantenband hat sich in den letzten Jahren im hochwertigen Möbelmarkt schnell etabliert. Die Gesamtleistung ist besser als PVC, der Preis liegt jedoch etwa 1,5- bis 2,5-fach höher.
Kernvorteile von ABS-Kantenband:
Kein Weißbruch beim Besäumen: Das ist das auffälligste Erkennungsmerkmal von ABS-Kantenband. Egal wie scharf das Besäummesser ist, die Schnittkante behält immer die Eigenfarbe des Materials (schwarzes ABS: reines Schwarz; weißes ABS: reines Weiß), anders als PVC, das durch Spannung weiß wird. Dadurch bleiben die Möbelkanten klar, scharf und hochwertig.
Hervorragende Witterungsbeständigkeit: Die Glasübergangstemperatur (Tg) von ABS-Harz liegt bei etwa 105 °C, deutlich über der von PVC mit etwa 80 °C. ABS-Kantenband ist bei hohen Temperaturen stabiler, weniger anfällig für Erweichung und Verformung; bei niedrigen Temperaturen bleibt die Flexibilität erhalten, es wird weniger spröde.
Reines Material: ABS-Kantenband enthält keine Füllstoffe (oder nur sehr wenige Spezialfüllstoffe), bietet gute Materialhomogenität, stabilere Klebfestigkeit nach Schmelzkleberauftrag und eine weniger alternde Klebschicht.
Bessere Umweltverträglichkeit: ABS selbst ist ungiftig, geruchlos, entwickelt bei Verbrennung weniger Rauch und setzt keine korrosiven Gase wie Chlorwasserstoff frei, die bei PVC entstehen.
2.4 Melamin-Kantenband – die klassische Lösung für Farbabstimmung
Melamin-Kantenband ist ein dünnes Kantenband, das durch Bedrucken von Melamin-imprägniertem Papier mit Holzmaserung oder Uni-Farben, anschließendes Trocknen und Schneiden hergestellt wird. Es passt hervorragend zum Synchronpressverfahren von melaminbeschichteten Platten.
Technische Punkte:
Dicke üblicherweise 0,2-0,8 mm, relativ dünn, geeignet für enge Verbindung mit beschichteten Platten
Oberfläche mit Maserungsabstimmung – die Kantenbandmaserung ist kontinuierlich auf die Plattenfarbe abgestimmt und erzeugt visuell eine Integration von Platte und Kante („unsichtbare Kante“)
Verbindungsmethode mit der Platte: EVA-Schmelzkleber oder PUR-Schmelzkleber, gute Klebfestigkeit durch Niedertemperatur- und Niederdruckpressen
Grenzen:
Relativ spröde, bricht bei scharfen Kanten leicht, nicht für große Radien oder unregelmäßige Kanten geeignet
Schlagfestigkeit geringer als PVC und ABS, Ecken beschädigen leichter bei Aufprall
Hohe Anforderungen an die Verarbeitungstemperatur (Kantenanleimmaschinentemperatur muss präzise auf 160-200 °C geregelt werden); Überhitzung oder zu niedrige Temperatur führen zu Oberflächenverfärbung oder schlechter Haftung
III. Qualitätsstandards und Prüfmethoden für Kantenbänder
3.1 Optische Qualität
Hochwertige Kantenbänder sollten folgende optische Anforderungen erfüllen:
Glatte und gleichmäßige Oberfläche: keine Blasen, Partikel, Dellen oder Kratzer
Gleichmäßige Farbe: Farbabweichung ΔE ≤ 0,5 innerhalb einer Charge, ΔE ≤ 1,0 zwischen Chargen
Gerade Kanten: keine deutlichen Wellen oder Unebenheiten an den Kanten von Rollenware, für kontinuierliche Zuführung automatischer Kantenanleimmaschinen
Klarer Druck: Holzmaserung klar, Farbregister genau (Abweichung ≤ 0,2 mm), kein Geisterbild
3.2 Maßgenauigkeit (LY/T 2383-2014 „Kantenbänder für die Oberflächenbeschichtung von Holzwerkstoffplatten“)
| Position | Zulässige Abweichung |
|---|---|
| Breite | ±0,15 mm (Breite ≤ 50 mm); ±0,20 mm (Breite > 50 mm) |
| Dicke | ±0,03 mm (Dicke ≤ 1,0 mm); ±0,05 mm (Dicke > 1,0 mm) |
| Länge | ±3 mm/100 m |
Maßabweichungen wirken sich direkt auf die Anpassungsfähigkeit der Zuführrollen der Kantenanleimmaschine aus – zu große Abweichungen führen zu Kantenbandverlauf oder Verstopfung und unterbrechen den kontinuierlichen Kantenanleimprozess.
3.3 Physikalisch-mechanische Eigenschaften
(1)Schälfestigkeit (Klebefestigkeit)
Dies ist der Kernindikator für die Verbindungsfestigkeit zwischen Kantenband und Trägermaterial. Prüfverfahren: Kantenband auf Standardträger (Spanplatte/MDF) kleben, mit Schälprüfmaschine unter 180° gleichmäßig abziehen, Schälkraft aufzeichnen.
Norm (LY/T 2383): Schälfestigkeit ≥ 1,5 N/mm
Hochwertiger Standard (JINDIWOOD-Anforderung): ≥ 2,5 N/mm
(2)Kalt-Warm-Wechselbeständigkeit
Gekantete Prüfkörper abwechselnd in Hochtemperatur- (63 ± 3 °C) und Niedertemperaturumgebung (-20 ± 2 °C) je 2 Stunden lagern, 5 Zyklen. Beobachtung auf Rissbildung, Delaminierung, Verfärbung.
(3)Alterungsbeständigkeit (Xenonlampenalterung)
Prüfkörper in Xenon-Alterungsprüfkammer 500 Stunden exponieren, dann Farbabweichung und Schälfestigkeitserhalt messen. Hochwertiges Kantenband sollte erfüllen:
Farbabweichung ΔE ≤ 2,0
Schälfestigkeitserhalt ≥ 80 %
3.4 Umwelt- und Sicherheitsleistung
(1)Schwermetallgehalt (PVC-Kantenband)
Da PVC-Kantenband Stabilisatoren enthält (meist Calcium-Zink-Verbundstabilisatoren oder Organozinn-Stabilisatoren), muss der Schwermetallgehalt streng kontrolliert werden. Nach GB/T 26125 (IEC 62321) geprüft, sollten folgende Grenzwerte (RoHS-Richtlinie) eingehalten werden:
| Schwermetallelement | Grenzwert (mg/kg) |
|---|---|
| Blei (Pb) | ≤ 1000 |
| Quecksilber (Hg) | ≤ 1000 |
| Cadmium (Cd) | ≤ 100 |
| Hexavalentes Chrom (Cr⁶⁺) | ≤ 1000 |
| Polybromierte Biphenyle (PBB) | ≤ 1000 |
| Polybromierte Diphenylether (PBDE) | ≤ 1000 |
(2)Phthalatgehalt (Weichmacher)
Bevorzugt nicht-phthalathaltige Weichmacher wie DOTP, TOTM, DINP. Gesamtgehalt an Phthalat-Weichmachern (DEHP, DBP, BBP, DIBP) sollte ≤ 1000 mg/kg betragen (REACH Anhang XVII).
(3)VOC-Emission
Kantenband sollte bei Lagerung und Verwendung keinen deutlich irritierenden Geruch aufweisen. Nach ISO 16000-6 geprüft, TVOC-Emission ≤ 100 µg/m³.
IV. Herstellungsverfahren für Kantenbänder
4.1 PVC/ABS-Kantenband-Herstellungsprozess
Schritt 1: Mischen und Compoundieren
PVC-Harzpulver, Weichmacher, Stabilisator, Füllstoff, Pigment, UV-Schutzadditive usw. nach Rezeptur abwiegen
In Hochgeschwindigkeitsmischer geben und mischen (Temperatur 80-120 °C), um alle Komponenten gleichmäßig zu verteilen
Auf Raumtemperatur abkühlen und in Vorratsbehälter umfüllen
Schritt 2: Extrusion
Mischung in Ein- oder Doppelschneckenextruder aufschmelzen (Zylindertemperatur 160-200 °C, Temperaturgradient in verschiedenen Zonen)
Schmelze durch T-Düse zu dünner Folie extrudieren, Dicke durch Düsenöffnung und Extrusionsgeschwindigkeit gesteuert
Folie durch Dreiwalzenkalander (obere, mittlere, untere Walze, Temperatur 120-150 °C) kalibrieren, präzise Dicke und glatte Oberfläche
Schritt 3: Oberflächenbehandlung (Druck und Textur)
Druckschicht (Holzmaserung oder Farbe): Tiefdruck oder Flexodruck überträgt das Muster auf die Kantenbandoberfläche, Spezialtinte, Farbregister ≤ 0,2 mm
Oberflächenbeschichtung: Einige High-End-Produkte erhalten zusätzlich UV-härtenden Klarlack oder PMMA-Verschleißschicht, Härtung durch UV-Lampe (Wellenlänge 365 nm, Energie ≥ 800 mJ/cm²), deutliche Erhöhung von Oberflächenhärte und Abriebfestigkeit
Prägung (synchronisierte Textur): Prägewalzen pressen synchron zum Druckmuster Texturen (Holzmaserungsporen, Steintextur usw.) auf die Kantenbandoberfläche, Haptik und Optik stimmen überein
Schritt 4: Schneiden und Wickeln
Breites Kantenband wird durch Längsschneider auf gewünschte Breite (10-100 mm) geschnitten
Nach dem Schneiden Prüfung durch Online-Dickenmessgerät und Farbmessgerät
Geprüfte Ware wird durch Wickler zu Rollen gewickelt, üblicherweise 100-500 m pro Rolle
Jede Rolle muss am Stirnende gekennzeichnet werden: Produktionscharge, Breite, Dicke, Farbnummer, Länge
4.2 Melamin-Kantenband-Herstellungsprozess
Schritt 1: Rohpapierauswahl
Hochwertiges Dekorrohpapier mit 70-120 g/m² auswählen, Anforderungen an Wasseraufnahme, Nassfestigkeit und Opazität müssen erfüllt sein
Schritt 2: Imprägnierung und Trocknung
Rohpapier durch Imprägnierbad mit Melaminharz (Feststoffgehalt 45-55 %) imprägnieren
Harzaufnahme durch Dosierwalzen steuern (130-180 %, bezogen auf trockenes Rohpapier)
Durch vertikalen oder horizontalen Trockenofen trocknen (Zonentemperatur 80-160 °C), flüchtige Bestandteile entfernen, Harz teilweise vorhärten
Schritt 3: Schneiden und Verpacken
Imprägniertes und getrocknetes Rohpapier auf gewünschte Breite schneiden und wickeln
Melamin-Kantenband hat hohe Anforderungen an die Lagerumgebung (Temperatur 20-25 °C, relative Luftfeuchtigkeit 50-60 %), um Feuchtigkeitsaufnahme und Verklebung oder vorzeitige Aushärtung zu verhindern
V. Abstimmungsprinzipien zwischen Kantenband und Platte
5.1 Dickenabstimmung
Die Wahl der Kantenbanddicke muss Plattentyp und Einsatzszenario berücksichtigen:
| Plattentyp | Empfohlene Kantenbanddicke | Begründung |
|---|---|---|
| Dünne Platten (≤ 12 mm) | 0,4-0,8 mm | Zu dickes Kantenband führt zu unausgewogenem Kantenverhältnis und unattraktiver Optik |
| Standard-Plattenmöbel (15-25 mm) | 0,8-1,5 mm | Balance zwischen Wirtschaftlichkeit und Haltbarkeit, Mainstream-Wahl |
| Massive Möbel/Arbeitsplatten (≥ 30 mm) | 1,5-3,0 mm | Sichert Schlagfestigkeit der Kante und Bearbeitungszugabe (Fasen, Abrunden) |
5.2 Farbabstimmung
Präzise Farbabstimmung ist der kritischste Teil der Kantenbandauswahl:
Gleiche Farbe: Kantenband und Plattenoberfläche farblich identisch, für „unsichtbaren“ Effekt. Empfohlen: gleiche Marke, gleiche Charge von Dekorpapier und Kantenband, um Farbabweichung zu minimieren
Kontrast: Dunkle Platte mit hellem Kantenband oder helle Platte mit dunklem Kantenband, erzeugt Konturlinieneffekt, häufig im modernen minimalistischen Stil
Technische Mittel zur Farbabweichungskontrolle:
Spektralfarbmessgerät misst ΔE-Wert, ΔE ≤ 0,5 ist mit bloßem Auge nicht sichtbar
Farbvergleich in Standardlichtbox (D65-Lichtquelle, Farbtemperatur 6500 K)
Metamerie-Effekt berücksichtigen: sicherstellen, dass Kantenband und beschichtete Platte unter allen Lichtquellen (Tageslicht, Warmlicht, Kaltweißlicht) keine deutliche Farbabweichung aufweisen
5.3 Klebstoffabstimmung
Unterschiedliche Kantenbandmaterialien erfordern unterschiedliche Schmelzkleber und Verarbeitungsparameter:
| Kantenbandmaterial | Empfohlener Kleber | Schmelzkleber-Verarbeitungstemperatur | Kantenanleimmaschinengeschwindigkeit |
|---|---|---|---|
| PVC (Dicke ≤ 1 mm) | EVA-Schmelzkleber (hoher VA-Anteil) | 180-210 °C | 15-25 m/min |
| PVC (Dicke > 1 mm) | PUR-Schmelzkleber (feuchtigkeitshärtend) | 130-150 °C | 10-18 m/min |
| ABS | PUR-Schmelzkleber (bevorzugt) | 130-150 °C | 12-20 m/min |
| Melamin | EVA-Schmelzkleber (Niedrigtemperatur) | 160-190 °C | 18-28 m/min |
| Furnier | EVA-Schmelzkleber oder Weißleim | 160-200 °C | 10-15 m/min |
Auswahllogik EVA- vs. PUR-Schmelzkleber:
EVA-Schmelzkleber: Wirtschaftlich, lange offene Zeit, reversible Verbindung (bei Erwärmung wieder schmelzbar), geeignet für konventionelles PVC-Kantenband und allgemeine Möbelanwendungen. Nachteil: Wärme- und Wasserbeständigkeit geringer als PUR.
PUR-Schmelzkleber (Polyurethan-Schmelzkleber): Irreversible Verbindung, hervorragende Wärme-, Wasser- und Lösemittelbeständigkeit, höhere Klebfestigkeit, gute Elastizität. Geeignet für ABS-Kantenband, dickes PVC-Kantenband, Küchen- und Badmöbel (hohe Luftfeuchtigkeit) und Exportprodukte (langer Seetransport bei hoher Temperatur und Feuchtigkeit). Preis etwa 2-3-fach höher als EVA.
VI. Häufige Qualitätsprobleme bei Kantenbändern
6.1 Ablösung / Kantenband fällt ab
Erscheinung: Kantenband löst sich von der Plattenkante, lokal oder ganzflächig abstehend.
Ursachen:
Schmelzklebertemperatur nicht erreicht (zu niedrig: schlechte Benetzung; zu hoch: Klebstoff altert und zersetzt sich)
Kantenanleimmaschinendruck unzureichend oder Druckrollen verschlissen, Klebschicht nicht ausreichend verpresst
Staub, Öl oder zu hohe Feuchtigkeit (> 12 %) an der Plattenkante
Offene Zeit des Schmelzklebers passt nicht zur Kantenanleimmaschinengeschwindigkeit – zu schnell, Klebstoff erstarrt vor dem Pressen
Lösungen:
Leimtopftemperatur der Kantenanleimmaschine mit Infrarotthermometer kalibrieren
Druckrollendruck und Planheit regelmäßig prüfen, gleichmäßiges Pressen sicherstellen
Plattenkanten vor dem Kantenanleimen mit Druckluft abblasen, Staub entfernen
Schmelzklebertyp passend zur Kantenanleimgeschwindigkeit wählen (offene Zeit 5-15 s einstellbar)
6.2 Kantenbandschrumpfung / Weißbruchfreilegung
Erscheinung: Nach einiger Zeit (Stunden bis Tage) schrumpft das Kantenband in Längsrichtung, an beiden Plattenenden tritt das Trägermaterial hervor („Weißbruch“).
Ursachen:
Restspannungen im Kantenband aus der Herstellung (übermäßige Streckung beim Formen ohne ausreichende Temperung)
Linearer Ausdehnungskoeffizient des Kantenbands weicht stark von der Platte ab, Schrumpfung bei Temperaturänderung nicht synchron
Kantenanleimen bei niedriger Wintertemperatur, Temperaturunterschied verstärkt Schrumpfung
Lösungen:
Hochwertiges Kantenband mit ausreichender Spannungsfreisetzung wählen (getempert oder online kühlgeformt)
Platte und Kantenband vor dem Kantenanleimen mindestens 24 Stunden bei gleicher Umgebungstemperatur lagern
Bei Winterverarbeitung Kantenanleimmaschinengeschwindigkeit etwas reduzieren, Presstemperatur erhöhen
6.3 Leimüberstand / sichtbare Leimfuge
Erscheinung: Deutlich sichtbare Klebstoffaustrittslinie an der Verbindung von Kantenband und Plattenoberfläche, optisch störend und schwer zu entfernen.
Ursachen:
Zu hohe Schmelzkleberauftragsmenge (üblich 150-250 g/m², zu hoch führt zu Leimüberstand)
Schlechte Ebenheit der Plattenkante, ungleichmäßige Klebstoffverteilung
Fräser oder Besäummesser der Kantenanleimmaschine nicht richtig eingestellt, Überstand nicht synchron entfernt
Lösungen:
Auftragsmenge der Leimwalze präzise steuern (über Spalt- oder Rakelverstellung)
Vor dem Kantenanleimen sicherstellen, dass die Plattenkante gerade und wellenfrei ist (Doppelendfräse zum Vorschlichten empfohlen)
Kantenanleimmaschine mit Vorfräsfunktion wählen, Plattenkante zuerst fräsen, dann Leim auftragen
6.4 Besäumweißbruch (spezifisch für PVC-Kantenband)
Erscheinung: Nach dem Besäumen von PVC-Kantenband erscheinen weiße Spuren an der Schnittkante.
Ursachen:
PVC-Material zeigt Silberstreifenphänomen bei Scherspannung – Spannungskonzentrationsbereiche bilden mikroskopische Hohlräume und Silberstreifenbänder, Lichtstreuung erscheint weiß
Besäummesser nicht scharf genug oder zu großer Besäumaufwand, übermäßige mechanische Spannung
Zu hoher Füllstoffgehalt (minderwertiges PVC-Kantenband) verstärkt Spannungsweißbruch
Lösungen:
Kombination Besäummesser + Schaber verwenden (erst grob, dann fein, Restspannung reduzieren)
Auf ABS-Kantenband umstellen, um Problem grundsätzlich zu vermeiden
Hochwertiges PVC-Kantenband mit niedrigem Füllstoffgehalt und moderatem Weichmachergehalt wählen
Nach dem Besäumen Schnittkante mit Heißluftföhn (ca. 120 °C) leicht erwärmen, Weiß kann abgemildert oder rückgebildet werden
6.5 Oberflächenkratzer / Glanzverlust des Kantenbands
Erscheinung: Deutliche Kratzer oder lokaler Glanzverlust auf der Kantenbandoberfläche.
Ursachen:
Verunreinigungen oder harte Partikel auf der Druckrollenoberfläche der Kantenanleimmaschine
Werkzeug schabt während des Besäumens über die Kantenbandoberfläche
Harte Gegenstände kratzen bei nachfolgenden Prozessen (Transport, Verpackung)
Lösungen:
Alle beweglichen Teile der Kantenanleimmaschine regelmäßig reinigen, Druckrollenoberfläche sauber halten
Besäummesser regelmäßig wechseln (empfohlen alle 500-800 m)
Fertige Möbelecken vor dem Verpacken mit PE-Schutzfolie umwickeln, um spätere Schäden zu vermeiden
VII. Technische Entwicklungstrends bei Kantenbändern
7.1 Farbintegration und hohe Nachbildung
Mit der Entwicklung der Digitaldrucktechnologie in den industriellen Bereich entwickeln sich die Oberflächeneffekte von Kantenbändern in Richtung extrem hoher Nachbildung:
Synchronisierte Maserungsabstimmung: Holzmaserung des Kantenbands und Plattenoberfläche sind an der Verbindungsstelle kontinuierlich und versatzfrei, für „integrierten“ visuellen Effekt
3D-Haptikprägung: Durch präzise Temperatursteuerung und Prägung werden Holzgefäßtiefe und Haptik auf der Kantenbandoberfläche reproduziert
Digitaler Custom-Druck: Kleinserien-Kantenbänder werden möglich (traditioneller Tiefdruck erfordert Plattenherstellung, hohe Mindestbestellmenge), mehr Möglichkeiten für individualisiertes Möbeldesign
7.2 Umweltfreundlichkeit und Bleifreiheit
Bleifreie Stabilisatoren flächendeckend: Calcium-Zink-Verbundstabilisatoren haben traditionelle Bleisalzstabilisatoren weitgehend ersetzt, Bleigehalt im Kantenband deutlich unter RoHS-Grenzwerten
Wasserbasierte Tinten: Kantenbanddruck verwendet zunehmend wasserbasierte Tinten anstelle lösemittelbasierter Tinten, VOC-Emissionen deutlich reduziert
Biobasierte Weichmacher: Epoxidiertes Sojabohnenöl (ESO) als Vertreter biobasierter Weichmacher wird in hochwertigen PVC-Kantenbändern eingesetzt, weitere Reduzierung der Abhängigkeit von petrochemischen Rohstoffen
7.3 Funktionalisierung und Intelligenz
Antibakterielles Kantenband: Silberionen oder Nano-Zinkoxid-Antibakterika auf der Kantenbandoberfläche hemmen Bakterienwachstum, geeignet für Krankenhäuser, Schulen, Küchenmöbel
Duftstoff-/Geruchsneutralisierendes Kantenband: Geringe VOC-freisetzende Duftstoffe oder Formaldehydabbauer, kontinuierliche Abgabe eines leichten Dufts oder Zersetzung von Formaldehyd in der Luft
Sensor-Kantenband: Leitfähige Schaltkreise oder RFID-Tags in der Innenschicht des Kantenbands, verleihen Möbeln „Sensorik“ oder „Rückverfolgbarkeit“, geeignet für Smart Furniture und Fälschungssicherheit
7.4 Ultradünn und leichtgewichtig
Passend zum minimalistischen Designtrend wächst die Nachfrage nach ultradünnen Kantenbändern mit 0,2-0,3 mm. Solche Produkte erfordern Materialien mit höherer Festigkeit, geringerer Schrumpfung und besserer Biegefähigkeit, was feinere Kontrollanforderungen an Rezeptur und Prozess stellt.
Häufig gestellte Fragen (FAQ):
Q1: Was ist eine Kantenband? Welche Rolle spielt es bei Plattenmöbeln?
A1:
Kantenband (Edge Banding / Edge Tape) ist ein schmaler streifenförmiger Dekor- und Schutzwerkstoff, der auf die Schnittkanten von Holzwerkstoffplatten wie Sperrholz, Spanplatten und MDF aufgebracht wird. Es wird mit Klebstoff (Hotmelt oder Lösungsmittelkleber) an die Seitenkante der Platte geklebt, um die innere Struktur der Platte zu versiegeln und das Aussehen zu verbessern.
Die Kernfunktionen lassen sich in vier Ebenen zusammenfassen:
| Funktionsebene | Konkrete Wirkung |
|---|---|
| Physischer Schutz | Versiegelt die Schnittkante der Platte, blockiert das Eindringen von Wasser, Feuchtigkeit und Staub, verhindert Aufquellen, Ablösen, Auskreiden oder Schimmelbildung des Trägermaterials |
| Ökologische Versiegelung | Schließt freies Formaldehyd und VOC im Inneren der Platte ein und verhindert deren Abgabe an die Raumluft |
| Strukturelle Verstärkung | Durch feste Verbindung des Kantenbands mit der Plattenkante werden Schlagfestigkeit und Abriebfestigkeit der Kante erhöht |
| Dekorative Aufwertung | Verdeckt die innere Schichtstruktur oder Späneform der Platte und verleiht dem Möbel ein einheitliches, edles und hochwertiges Aussehen |
Ein altes Branchensprichwort:
„Um die Qualität eines Möbels zu beurteilen, schauen Sie zuerst auf seine Kanten.“ Die Qualität der Kantenverarbeitung spiegelt oft direkt das technische Niveau eines Möbelherstellers wider.
Kernaussage:
Obwohl Kantenbänder nur einen sehr geringen Anteil der Materialkosten ausmachen (meist unter 3–5 %), haben sie einen entscheidenden Einfluss auf Lebensdauer, Umweltverträglichkeit, optische Qualität und Gebrauchssicherheit des Möbels.
Q2: Welche Haupttypen von Kantenbändern gibt es? Was sind die Unterschiede zwischen PVC, ABS, Melamin, Furnier und Metall?
A2:
Der Markt für Kantenbänder lässt sich in fünf Hauptkategorien einteilen:
| Typ | Materialzusammensetzung | Dickenbereich | Eigenschaften | Anwendung |
|---|---|---|---|---|
| PVC-Kantenband | PVC-Harz + Calciumcarbonat + Weichmacher + Stabilisatoren + Farbstoffe | 0,4–3,0 mm | Wirtschaftlich, flexibel, große Farbvielfalt, am weitesten verbreitet | Plattenmöbel, Küchenschränke, Büromöbel |
| ABS-Kantenband | Acrylnitril-Butadien-Styrol-Copolymer | 0,8–2,0 mm | Reines Material, kein Weißwerden beim Fräsen, hochwertige Optik, bessere Witterungsbeständigkeit als PVC | Hochwertige Möbel, Küche und Bad, Kindermöbel, Exportprodukte |
| Melamin-Kantenband | Melaminharz-imprägniertes Papier | 0,2–0,8 mm | Hohe Farbübereinstimmung, gute Haftung, maßstabil bei Wärme und Kälte, aber spröder | Passend zu melaminbeschichteten Platten |
| Furnier-Kantenband | Natürliches Furnier (Eiche, Nussbaum, Kirsche usw.) | 0,3–0,6 mm | Natürliche, realistische Maserung, hervorragende Optik, passt sich furnierten Möbeln an | Hochwertige Massivholzmöbel, furnierte Möbel |
| Metall-Kantenband (Aluminium) | Aluminiumprofil | 1,0–3,0 mm | Robust und langlebig, ausgezeichneter Brand- und Feuchtigkeitsschutz, moderne Optik | Gewerbemöbel, Labormöbel, Bürotrennwände, Küchenarbeitsplatten |
Kernaussage:
PVC bietet das beste Preis-Leistungs-Verhältnis und ist am weitesten verbreitet; ABS bietet bessere Gesamtleistung für den Premiummarkt; Melamin eignet sich für farbgleiche Kombinationen; Furnier bietet natürliche Optik; Metall-Kantenbänder eignen sich für spezielle gewerbliche Anwendungen.
Q3: Was ist der Unterschied zwischen PVC- und ABS-Kantenband? Wie wählt man aus?
A3:
PVC-Kantenband macht etwa 70 % des weltweiten Kantenbandmarktes aus, während ABS-Kantenband im Premiumsegment schnell wächst. Die wichtigsten Unterschiede:
| Vergleichskriterium | PVC-Kantenband | ABS-Kantenband |
|---|---|---|
| Fräsverhalten | Schnittkante neigt zum Weißwerden (Spannungsweißbruch) | Kein Weißwerden, Kante behält Materialfarbe |
| Witterungsbeständigkeit | Glasübergangstemperatur ca. 80 °C | Glasübergangstemperatur ca. 105 °C, stabiler bei Hitze, weniger spröde bei Kälte |
| Materialreinheit | Enthält Calciumcarbonat-Füllstoffe (15–25 %) | Keine oder nur sehr geringe spezielle Füllstoffe |
| Umweltverträglichkeit | Enthält Weichmacher, Phthalate müssen kontrolliert werden | Ungiftig, geruchlos, geringe Rauchentwicklung, kein Chlorwasserstoff |
| Preis | Wirtschaftlich | Ca. 1,5–2,5-facher Preis von PVC |
| Anwendung | Allgemeine Plattenmöbel, Küchenschränke, Büromöbel | Hochwertige Möbel, Küche und Bad, Kindermöbel, Exportprodukte |
Auswahlhinweise:
Begrenztes Budget, Standardmöbel: PVC-Kantenband wählen.
Hochwertige Möbel, Exportprodukte, feuchte Umgebungen: ABS-Kantenband wählen.
Für saubere Fräskanten und scharfe Linien: ABS ist erste Wahl.
Kernaussage:
ABS-Kantenband wird beim Fräsen nicht weiß, ist witterungsbeständiger und umweltfreundlicher, aber teurer; PVC ist wirtschaftlich, flexibel und farbenreich. Die Wahl richtet sich nach Produktpositionierung und Budget.
Q4: Wie wählt man die Dicke des Kantenbands? Welche Dicke passt zu welcher Platte?
A4:
Die Dickenwahl richtet sich nach Plattentyp und Anwendung:
| Plattentyp | Empfohlene Kantenbanddicke | Grund |
|---|---|---|
| Dünne Platten (≤12 mm) | 0,4–0,8 mm | Zu dickes Kantenband stört die Kantenproportion und wirkt unschön |
| Standard-Plattenmöbel (15–25 mm) | 0,8–1,5 mm | Balance zwischen Wirtschaftlichkeit und Haltbarkeit, Mainstream |
| Dicke Möbel/Arbeitsplatten (≥30 mm) | 1,5–3,0 mm | Sichert Schlagfestigkeit der Kante und Bearbeitungszugabe (Fase, Rundung) |
Kernaussage:
Dünne Platten erhalten dünnes Kantenband, Standardmöbel 0,8–1,5 mm, dicke Platten oder Arbeitsplatten 1,5–3,0 mm. Die Wahl muss Optik, Haltbarkeit und Bearbeitungsanforderungen berücksichtigen.
Q5: Wie umweltfreundlich ist Kantenband? Enthält es Formaldehyd? Wie beurteilt man die Umweltverträglichkeit?
A5:
Die Umweltverträglichkeit hängt hauptsächlich von Material und Klebstoff ab:
| Typ | Umweltverträglichkeit | Erläuterung |
|---|---|---|
| PVC-Kantenband | Schwermetalle und Phthalate müssen kontrolliert werden | Hochwertige Produkte verwenden Ca-Zn-Stabilisatoren und DOTP/TOTM-Weichmacher, konform mit RoHS und REACH |
| ABS-Kantenband | Bessere Umweltverträglichkeit | Ungiftig, geruchlos, geringe Rauchentwicklung, kein Chlorwasserstoff |
| Melamin-Kantenband | Relativ umweltfreundlich | Basismaterial ist melaminimprägniertes Papier, keine Schadstoffe |
| Furnier-Kantenband | Natürlich und umweltfreundlich | Naturfurnier, keine chemischen Zusätze |
| Metall-Kantenband | Umweltfreundlich | Aluminium, recycelbar |
Wichtige Prüfindikatoren:
Schwermetallgehalt (RoHS): Blei, Quecksilber, Cadmium, sechswertiges Chrom unter Grenzwerten.
Phthalatgehalt: Summe der Nicht-Phthalat-Weichmacher ≤1000 mg/kg.
VOC-Emission: TVOC ≤100 μg/m³ (ISO 16000-6).
Kernaussage:
Hochwertiges Kantenband sollte RoHS und REACH entsprechen und geruchlos sein. Beim Kauf auf Prüfberichte und Umweltkennzeichnung achten. ABS ist am umweltfreundlichsten; bei PVC auf umweltfreundliche Weichmacher achten.
Q6: Welche häufigen Qualitätsprobleme gibt es bei Kantenbändern? Wie werden sie gelöst?
A6:
Häufige Qualitätsprobleme und Lösungen:
| Problem | Erscheinung | Hauptursachen | Lösungen |
|---|---|---|---|
| Ablösen/Kantenband fällt ab | Kantenband löst sich von der Plattenkante | Falsche Hotmelt-Temperatur, zu geringer Druck, Staub oder Feuchtigkeit an der Kante, offene Zeit passt nicht zur Geschwindigkeit | Leimtemperatur kalibrieren, Andruckrollen prüfen, Kanten reinigen, passenden Klebstoff wählen |
| Schrumpfung/Weißwerden | Nach Stunden bis Tagen schrumpft das Band in Längsrichtung, Plattenkante wird sichtbar | Restspannungen im Band, unterschiedliche Ausdehnungskoeffizienten, Montage bei niedriger Temperatur | Spannungsarmes Qualitätsband verwenden, Platte und Band 24 h bei gleicher Temperatur lagern, im Winter Geschwindigkeit senken und Temperatur erhöhen |
| Leimüberschuss/sichtbare Leimfuge | Deutliche Leimfuge zwischen Band und Plattenoberfläche | Zu viel Leim, unebene Plattenkante, Fräser nicht eingestellt | Leimmenge präzise steuern, Plattenkante vorfräsen, Kantenmaschine mit Vorfräsfunktion verwenden |
| Weißbruch beim Fräsen (PVC) | Weiße Spuren an der Schnittkante nach dem Fräsen | Spannungsweißbruch, stumpfer Fräser, hoher Füllstoffgehalt | Fräser + Schaber verwenden, auf ABS umstellen, hochwertiges PVC wählen, Kante mit Heißluft leicht erwärmen |
| Kratzer/Glanzverlust | Kratzer oder lokaler Glanzverlust auf dem Band | Verunreinigungen auf Andruckrollen, Fräser schabt Oberfläche, Kratzer beim Transport | Kantenmaschine regelmäßig reinigen, Fräser regelmäßig wechseln, Ecken vor Verpackung mit PE-Folie schützen |
Kernaussage:
Qualitätsprobleme hängen meist mit Prozessparametern, Maschinenzustand und Materialabstimmung zusammen. Durch präzise Temperaturführung, optimierte Leimmenge und regelmäßige Wartung lassen sie sich beheben.
Q7: Wie stimmt man Kantenband und Platte aufeinander ab? Wie wählt man Dicke, Farbe und Klebstoff?
A7:
Die Abstimmung umfasst drei Dimensionen:
1. Dickenabstimmung:
| Plattentyp | Empfohlene Kantenbanddicke |
|---|---|
| Dünne Platten (≤12 mm) | 0,4–0,8 mm |
| Standard-Plattenmöbel (15–25 mm) | 0,8–1,5 mm |
| Dicke Möbel/Arbeitsplatten (≥30 mm) | 1,5–3,0 mm |
2. Farbabstimmung:
Gleiche Farbe: Kantenband farblich identisch mit der Plattenoberfläche, für „unsichtbare“ Optik. Gleiche Marke und Charge empfohlen.
Kontrast: Dunkle Platte mit hellem Band oder umgekehrt, für Konturlinien, typisch für modernen Minimalismus.
Farbkontrolle: ΔE mit Spektralfarbmessgerät, ΔE≤0,5 ist unsichtbar; Vergleich in Standardlichtkabine (D65); Metamerie beachten.
3. Klebstoffabstimmung:
| Kantenbandmaterial | Empfohlener Klebstoff | Verarbeitungstemperatur | Vorschubgeschwindigkeit |
|---|---|---|---|
| PVC (≤1 mm) | EVA-Hotmelt (hoher VA-Anteil) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR-Hotmelt (feuchtigkeitshärtend) | 130–150 °C | 10–18 m/min |
| ABS | PUR-Hotmelt (erste Wahl) | 130–150 °C | 12–20 m/min |
| Melamin | EVA-Hotmelt (Niedrigtemperatur) | 160–190 °C | 18–28 m/min |
| Furnier | EVA-Hotmelt oder Weißleim | 160–200 °C | 10–15 m/min |
EVA vs. PUR:
EVA: wirtschaftlich, lange offene Zeit, reversible Verklebung, für Standard-PVC und normale Möbel.
PUR: irreversible Verklebung, hervorragende Hitze-, Wasser- und Lösungsmittelbeständigkeit, höhere Haftfestigkeit. Für ABS, dickes PVC, Küchen- und Badmöbel, Exportprodukte. Preis ca. 2–3-fach EVA.
Kernaussage:
Dicke nach Platte, Farbe möglichst gleich, Klebstoff nach Material und Anwendung. EVA für Standard, PUR für Premium und feuchte Umgebungen.
Q8: Wie ist der Herstellungsprozess von Kantenbändern? Wie werden PVC- und ABS-Kantenbänder produziert?
A8:
Die Produktion teilt sich in PVC/ABS-Kantenbänder und Melamin-Kantenbänder.
Herstellungsprozess PVC/ABS-Kantenband:
Schritt 1: Mischen
PVC-Harz, Weichmacher, Stabilisatoren, Füllstoffe, Farbstoffe, UV-Additive nach Rezeptur wiegen.
Mischen im Hochgeschwindigkeitsmischer (80–120 °C), abkühlen und lagern.
Schritt 2: Extrusion
Mischung in Ein- oder Doppelschneckenextruder plastifizieren (160–200 °C).
Schmelze durch T-Düse zu dünnem Band extrudieren.
Band durch Dreivalzenkalander (120–150 °C) kalibrieren.
Schritt 3: Oberflächenbehandlung (Druck und Prägung)
Druckschicht: Tiefdruck oder Flexodruck, Registergenauigkeit ≤0,2 mm.
Beschichtung: UV-Lack oder PMMA-Verschleißschicht, UV-Härtung.
Prägung: Prägewalze überträgt synchrones Muster.
Schritt 4: Schneiden und Wickeln
Längsschneiden auf gewünschte Breite (10–100 mm).
Inline-Dicken- und Farbmessung.
Aufwickeln zu Rollen, 100–500 m pro Rolle.
Etikettierung mit Charge, Breite, Dicke, Farbcode, Länge.
Herstellungsprozess Melamin-Kantenband:
Rohpapierauswahl: 70–120 g/m² hochwertiges Dekorpapier.
Imprägnierung und Trocknung: Melaminharz (Feststoff 45–55 %), Imprägnierung 130–180 %, Trocknung bei 80–160 °C.
Schneiden und Verpacken: Auf Breite schneiden, Lagerung bei 20–25 °C und 50–60 % rF.
Kernaussage:
PVC/ABS wird durch Mischen, Extrudieren, Kalandrieren, Bedrucken, Prägen und Schneiden hergestellt; Melamin durch Imprägnieren, Trocknen und Schneiden. Prozesskontrolle bestimmt die Qualität.
Q9: Was sind die technologischen Entwicklungstrends bei Kantenbändern?
A9:
Kantenbänder entwickeln sich in Richtung Farbintegration, Umweltfreundlichkeit, Funktionalisierung und Ultra-Dünnheit:
1. Farbintegration und hohe Nachahmung:
Synchronisierte Maserung: Kantenbandmaserung geht nahtlos in die Plattenoberfläche über.
3D-Prägung: Reproduktion von Holzporen und Haptik.
Digitaler Individualdruck: Kleinserien möglich, mehr Möglichkeiten für individuelles Möbeldesign.
2. Umweltfreundlichkeit und Bleifreiheit:
Ca-Zn-Stabilisatoren ersetzen Bleistabilisatoren, Bleigehalt weit unter RoHS-Grenzwerten.
Wasserbasierte Druckfarben ersetzen Lösungsmittelfarben, VOC-Reduktion.
Biobasierte Weichmacher (ESO) reduzieren Abhängigkeit von Petrochemie.
3. Funktionalisierung und Intelligenz:
Antibakterielle Kantenbänder: Silberionen oder Nano-ZnO, für Krankenhäuser, Schulen, Küchen.
Duftende/reinigende Kantenbänder: Langzeitfreisetzung von Duftstoffen oder Formaldehydabbau.
Sensor-Kantenbänder: Leiterbahnen oder RFID für „Sensorik“ oder Rückverfolgbarkeit.
4. Ultra-dünn und leicht:
Nachfrage nach 0,2–0,3 mm Kantenbändern wächst; erfordert höhere Festigkeit, geringere Schrumpfung und bessere Biegefähigkeit.
Kernaussage:
Kantenbänder entwickeln sich von reinen Funktionsmaterialien zu hochsimulierten, umweltfreundlichen, funktionalen und intelligenten Produkten, um individuelle Möbel und Smart Homes zu unterstützen.
Q10: Wie beurteilt man die Qualität von Kantenbändern? Welche Schlüsselindikatoren gibt es?
A10:
Zur Qualitätsbeurteilung dienen folgende Indikatoren:
| Indikator | Prüfmethode | Qualitätsstandard | Mangelerscheinung |
|---|---|---|---|
| Flexibilität (Kaltbiegung) | 180° Biegung bei -5 °C | Keine Risse | Bruch oder Weißwerden |
| Hitzebeständigkeit | 200 °C Heißpresstest | Klebt nicht, verfärbt nicht | Schmilzt und klebt, starke Verfärbung |
| Abriebfestigkeit (Taber) | CS-17 Rad, 500 g Last | Nach 500 Umdrehungen Muster klar | Muster verschwunden oder durchgerieben |
| Farbabweichung (ΔE) | Farbmessgerät zwischen Chargen | ΔE≤0,5 (unsichtbar) | ΔE≥1,0 (sichtbar) |
| Glanzabweichung | Mehrpunktmessung gleiche Charge | ≤±3 GU | ≥±8 GU |
| Schälfestigkeit | 180° Schälversuch | ≥1,5 N/mm (konform), ≥2,5 N/mm (hochwertig) | Gering, leichtes Ablösen |
| Kälte-Wärme-Wechsel | 63 °C / -20 °C je 2 h, 5 Zyklen | Keine Risse, kein Ablösen, keine Verfärbung | Risse, Ablösen, Verfärbung |
| Alterungsbeständigkeit (Xenon) | 500 h Belichtung | ΔE≤2,0, Schälfestigkeit ≥80 % | Große Farbabweichung, Festigkeitsabfall |
| Umweltverträglichkeit | Schwermetalle, Phthalate, VOC | Konform mit RoHS, REACH; TVOC≤100 μg/m³ | Überschreitung, Geruch |
Optische Anforderungen:
Glatte, gleichmäßige Oberfläche, keine Blasen, Körner, Dellen, Kratzer.
Gleichmäßige Farbe: gleiche Charge ΔE≤0,5, verschiedene Chargen ΔE≤1,0.
Gerade Kanten für kontinuierliche Zufuhr.
Klarer Druck: Registergenauigkeit ≤0,2 mm, kein Doppelbild.
Maßtoleranzen (LY/T 2383-2014):
Breite: ±0,15 mm (≤50 mm), ±0,20 mm (>50 mm).
Dicke: ±0,03 mm (≤1,0 mm), ±0,05 mm (>1,0 mm).
Länge: ±3 mm/100 m.
Kernaussage:
Die Qualitätsbeurteilung umfasst Optik, Maßgenauigkeit, mechanische Eigenschaften und Umweltverträglichkeit. Hochwertiges Kantenband ist flexibel, hitze- und abriebfest, farbstabil, hat hohe Schälfestigkeit und erfüllt Umweltstandards.
JINDIWOOD · Engineered for Certainty — Von jeder Mikrometer-Maßgenauigkeit des Kantenbands bis zur Schälfestigkeit jeder Verklebung schützen wir jedes Detail Ihrer Möbel mit sicheren Qualitätsstandards.
Dieser Artikel ist ein Original-Fachartikel von JINDIWOOD. Bei Reproduktion muss die Quelle angegeben werden.